تقارن هذه الدراسة بين تبريد تدفق السوائل وتبريد نفاث غاز N₂ المبرد بالنيتروجين السائل (LN₂) أثناء خراطة TC18. وقد ارتبط التبريد المبرد بتشوه مرئي أقل عمقاً، والحفاظ على التصلد القريب من السطح، وخشونة سطح أقل عبر معدلات التغذية المختبرة، على الرغم من أن المقارنات كانت وصفية بسبب نقص التكرار المستقل في عمليات التشغيل الآلي.
مقالة بحثية
ملاحظات مقارنة حول تأثير معدل التغذية والتبريد بنفاث غاز N2 المبرد بالنيتروجين السائل (LN2) على الطبقة المعدلة سطحياً لسبيكة التيتانيوم TC18 أثناء عملية الخراطة
في هذه المقالة
ملخص
الملخص
تعد سبائك التيتانيوم صعبة التشغيل آلياً لأن انخفاض الموصلية الحرارية والألفة تجاه مواد أدوات القطع تؤدي إلى تركيز الحرارة والأحمال الميكانيكية بالقرب من حافة القطع. وفي سبيكة التيتانيوم TC18 ذات القوة العالية والقريبة من طور بيتا (near-beta)، يمكن أن تؤدي هذه الظروف إلى تكوين طبقة سطحية متغيرة قد تؤثر على أداء المكون. بحثت هذه الدراسة في تأثيرات معدل التغذية ونمط التبريد أثناء عملية الخراطة الخارجية لـ TC18. تمت مقارنة التبريد الغمري باستخدام السائل شبه الاصطناعي DRK-5011 عند 20 °C مع التبريد بنفاث غاز N₂ المبرد (cryogenic) المشتق من LN₂ عند معدلات تغذية بلغت 0.10 و 0.15 و 0.20 و 0.26 mm/rev، وبسرعة مغزل بلغت 135 r/min، وسرعة قطع أولية بلغت 19.1 m/min، وعمق قطع بلغ 0.60 mm. استُخدم الفحص الميتالوغرافي للمقاطع العرضية لقياس منطقة التشوه اللدن المرئية (P-zone)، واستُخدمت مقاطع صلادة فيكرز الدقيقة (Vickers microhardness) لتقييم الصلادة الدقيقة القريبة من السطح وسُمك الطبقة المتصلدة، كما تم قياس المتوسط الحسابي لخشونة السطح (Ra). بلغت أعماق P-zone التمثيلية 8.5 و 9.7 و 10.9 و 21.6 µm تحت التبريد الغمري، و 6.0 و 8.2 و 10.7 و 11.0 µm تحت التبريد المبرد. اختلفت الصلادة الدقيقة القريبة من السطح وصفياً بين أنماط التبريد، مع تفاوت القيمة حسب معدل التغذية، بينما أظهر سُمك الطبقة المتصلدة فرقاً وصفياً متوسطاً بنسبة 40% تقريباً. كانت قيم Ra للتبريد المبرد أقل بنسبة 8%–23% تقريباً عبر معدلات التغذية المتطابقة. وأظهرت الاختبارات المساعدة اتجاهات خشونة التبريد المبرد مع سرعة القطع وعمق القطع، ولكنها افتقرت إلى مقارنات كاملة ومزدوجة لأنماط التبريد. وبشكل عام، ارتبطت حالة نفاث الغاز المبرد بتشوه مرئي أقل عمقاً، واحفاظ على التصلد القريب من السطح، وخشونة أقل ضمن نافذة التشغيل المختبرة. تم تسجيل قيم الصلادة الدقيقة و Ra كمتوسط ± الانحراف المعياري من قياسات مكررة على عينة واحدة لكل حالة؛ وتعكس هذه الانحرافات المعيارية تكرارية القياس بدلاً من التباين بين العينات. وبناءً على ذلك، فإن جميع المقارنات هي مقارنات وصفية، ولا يمكن تقييم الدلالة الإحصائية دون تكرار عمليات تشغيل آلي مستقلة.
المقدمة
تجمع سبائك التيتانيوم بين القوة النوعية العالية، ومقاومة التآكل، والأداء الميكانيكي المفيد عبر نطاق واسع من درجات الحرارة، مما يدعم استخدامها في تطبيقات الفضاء والطاقة والبحرية والتطبيقات الطبية الحيوية1,2,3,4. ومع ذلك، يعتمد الأداء في المكونات المعرضة لأحمال عالية على ما هو أكثر من القوة الكلية للمادة. فالسطح المشغل ميكانيكياً والمادة الموجودة تحته مباشرة هما أول المناطق المعرضة للتلامس، والتحميل الدوري، والتآكل الاحتكاكي، والتعرية، والبيئات القاسية. لذا، يمكن أن تؤثر تضاريس السطح، والبنية المجهرية المشوهة لدناً، وتدرجات الصلادة، والضرر المتبقي، وغيرها من التغيرات الناجمة عن التشغيل الميكانيكي على مكان بدء الضرر وكيفية تطوره5,6,7,8. وعادة ما يتم مناقشة هذه المنطقة القريبة من السطح من خلال المفهوم الأوسع لسلامة السطح، أو عندما يكون التركيز على التعديل الناجم عن التشغيل الميكانيكي، تُسمى الطبقة السطحية المتغيرة. وتظل عملية الخراطة ضرورية لتحقيق الأبعاد وظروف السطح المطلوبة في العديد من مكونات التيتانيوم، لذا يجب أن يراعي اختيار العملية كلاً من كفاءة إزالة المادة والحالة المتبقية في قطعة العمل9,10. وتعد TC18 سبيكة تيتانيوم عالية القوة من نوع near-β تُستخدم في الهياكل خفيفة الوزن والمتحملة للأضرار والحاملة للأحمال11. وتميزها فئتها السبائكية ومستوى قوتها عن سبيكة Ti–6Al–4V، وهي سبيكة α+β التي تهيمن على أدبيات التشغيل الميكانيكي. لذا، فإن الاتجاهات المحددة لسبيكة Ti–6Al–4V توفر فرضيات مفيدة ولكن لا يمكن افتراض انتقالها كمياً إلى TC18. وهناك حاجة إلى أدلة خاصة بـ TC18 لتحديد كيفية قيام عملية خراطة عملية بتعديل الطبقة تحت السطحية الضحلة، وما إذا كانت التغيرات في توصيل التبريد مرتبطة بتشوه مرئي أكثر ضحالة دون القضاء على استجابة الصلادة.
تنبع صعوبة تشغيل سبائك التيتانيوم من تضافر الظروف الحرارية والميكانيكية والترايبولوجية في منطقة تلامس صغيرة تتجدد بسرعة. وتؤدي الموصلية الحرارية المنخفضة إلى تقييد تدفق الحرارة بعيداً عن حافة القطع، بينما يمكن أن تؤدي الألفة بين التيتانيوم ومواد الأدوات الشائعة إلى تعزيز الالتصاق وتلامس غير مستقر بين الأداة والرايش. وتحدد المراجعات باستمرار درجة حرارة القطع، وإجهاد التلامس، وتكون الرايش، وحالة الأداة، وسلامة السطح كنتائج تعتمد على بعضها البعض بدلاً من كونها متغيرات معزولة12,13,14,15. كما تظهر الدراسات التجريبية ودراسات النمذجة أن السطح النهائي يعكس التنافس بين تراكم الانفعال والتليين المعتمد على درجة الحرارة تحت تأثير التحميل العابر16,17,18. ويضيف التمركز القصي وتكون الرايش المقطع المزيد من التباين المكاني والزماني19,20,21. وتوفر هذه الدراسات أساساً فيزيائياً لتوقع أن كلاً من معاملات القطع وتوصيل سائل التبريد يؤثران على عمق والطبيعة الميكانيكية للطبقة المتغيرة سطحياً، لكنها لا تبرر تعيين آلية فريدة لاتجاه بصري أو اتجاه في الصلادة دون دليل مباشر من درجة الحرارة، أو القوة، أو حالة الأداة، أو علم البلورات. ويعد معدل التغذية متغيراً مباشراً بشكل خاص في العملية لأنه يغير سمك الرايش الاسمي غير المشوه، والمادة المشغولة لكل دورة، وعلامات التغذية التي تتركها الأداة. ويمكن أن تؤدي زيادة التغذية إلى تعديل حمل التلامس، وهندسة الرايش، والانفعال المفروض على السطح المتولد حديثاً، والمساهمة الهندسية في الخشونة. وبناءً على ذلك، أبلغت الدراسات التي أجريت على Ti–6Al–4V عن تغيرات قوية مرتبطة بالتغذية في مورفولوجيا السطح، والخشونة، والخصائص القريبة من السطح22,23. ومع ذلك، فإن مقدار وشكل هذه الاستجابات يعتمد على حالة السبيكة، وهندسة الأداة، ووضع التبريد، ونطاق العملية المختبر، مما يجعل مقارنة متطابقة لسبيكة TC18 أكثر قابلية للدفاع عنها من قانون تغذية عالمي مستنتج من سبيكة أخرى.
توفر استراتيجية التبريد مساراً ثانياً لتعديل الظروف الحدية لمنطقة القطع. وتظهر دراسات تعديل السطح أن التغيير الطفيف في البنية المجهرية أو الخصائص الميكانيكية يمكن أن يظل مؤثراً حتى في حالة عدم ظهور تلف عياني24,25. وبناءً على ذلك، تم استقصاء التشغيل المبرد بالتبريد العميق (Cryogenic) والتشغيل المدعوم بالتبريد العميق كبدائل أو مكملات للتبريد الغمري التقليدي. وقد ربطت الدراسات المقارنة على التيتانيوم بين الدعم بالتبريد العميق وتقليل تآكل الأداة أو الخشونة في ظل ظروف معينة من الخراطة والتفريز26,27,28، بينما أفادت دراسات التشغيل الدقيق بتحسين التحكم في الزوائد (burr) وجودة السطح29. ويمكن للتزييت المدعوم بالهواء المبرد أن يغير قوة القطع وتدهور الأداة والخشونة، ولكن النتيجة تعتمد على درجة الحرارة الموردة ونظام التزييت المصاحب30. كما توضح الدراسات التي استخدمت CO₂ واستراتيجيات التبريد والتزييت المشتركة أن الاستجابة تعتمد على نوع السبيكة والتكوين المستخدم31,32. وقد أفادت الدراسات التي استخدمت التبريد بأنبوب الدوامة باستخدام غاز CO₂ البارد بحدوث انخفاضات جوهرية في درجة حرارة القطع (تصل إلى 35.6%) وخشونة السطح (تصل إلى 66.14%) أثناء خراطة سبيكة Ti6Al4V، مما يثبت أن وسط التبريد وطريقة التوريد يمكن أن يؤثرا بشكل كبير على جودة السطح. وبشكل جماعي، تدعم هذه المراجع نقطتين ذات صلة بالتصميم الحالي؛ أولاً: يمكن أن يؤثر الاستخلاص السريع للحرارة على عدة نتائج للتشغيل في آن واحد، لذا يجب تقييم استراتيجية التبريد باستخدام مقاييس متعددة لسلامة السطح. ثانياً: لا يمكن فصل الفائدة المسجلة عن الوسط ونظام التوريد. فالتبريد العميق ليس معالجة واحدة قابلة للنقل؛ إذ يؤثر الوسط، والطور، ودرجة الحرارة، والضغط، وموضع الاصطدام، ووصول الأداة، والتزييت، جميعها على المقارنة. وبالتالي، تؤكد المراجعات على ضرورة التقرير الدقيق لظروف التوريد وتفسير تكوين المادة والعملية المختبرة33. يستخدم المسار الذي تم فحصه هنا LN2 كمصدر للبرودة ويقوم بتوجيه نفث من غاز N2 المبرد عميقاً نحو منطقة وجه الجرف بين الأداة والرايش. وقد عمل LN₂ عند درجة حرارة تقارب −196 °C كمصدر للبرودة، بينما كانت درجة حرارة نفث غاز N₂ المقاسة قبل الاصطدام −169 °C. وراسل استهلاك LN₂ المسجل والبالغ 20 L على مدار 7 min استهلاك LN₂ سائل بمعدل 3 L/min تقريباً. يساهم التبريد الغمري في التبريد والتزييت والشطف، لذا فإن التجربة تقيم الفرق الإجمالي بين نمطي التوريد ولا يمكنها فصل الاستخلاص الحراري عن التزييت أو زخم النفث أو التأثيرات البينية الأخرى.
تؤسس هذه الدراسة لمقارنة قابلة للتكرار بين تكوينين محددين لتوصيل التبريد: نظام التبريد بالغمر DRK-5011 ونظام نفث غاز N₂ المبرد والمشتق من LN₂، مع تحديد الفوهة والضغط ومعاملات التوصيل في قسم الطرق، وذلك أثناء عملية الخراطة الخارجية لسبيكة TC18. تتضمن التجربة الرئيسية تغيير معدل التغذية عند سرعة محور دوران وعمق قطع ثابتين، وتقيس ثلاثة عناصر تكميلية للحالة المعدلة للسطح: عمق المنطقة المشوهة لدنياً بشكل مرئي (P-zone)، ومخطط الصلادة الدقيقة القريبة من السطح وسماكة الطبقة المصلدة المشتقة منها، والمتوسط الحسابي لخشونة السطح (Ra). تم الاحتفاظ بمنطقة P-zone وسماكة الطبقة المصلدة كنقاط نهاية منفصلة لأن الأولى تعتمد على حدود مورفولوجية بصرية والثانية تعتمد على استعادة نطاق صلادة المصفوفة المقاسة. وتتضمن سلسلتان تبريديتان إضافيتان تغيير سرعة القطع أو عمق القطع لقياس الخشونة فقط؛ وتُعامل مراجع الغمر المحدودة الخاصة بهما كنقاط مرجعية معزولة بدلاً من كونها سلاسل مزدوجة كاملة. ويعد التصميم المزدوج القائم على الحالة المناسب للبيانات المتاحة لأنه يحافظ على التباين المباشر عند كل تغذية دون الإشارة إلى سطح تفاعل غير مقاس. ومع ذلك، فهو لا يقدر التأثيرات الرئيسية المستقلة عبر جميع المعاملات ولا يحدد القيمة المثلى للعملية. كما تفتقر الدراسة إلى مجموعة تشغيل جافة، أو تصميم عاملي أو تصميم سطح الاستجابة، أو تحليل تباين رسمي، أو قياسات قوة القطع، أو سجلات درجة الحرارة والزمن، أو قياسات تآكل الأداة، أو توصيف بواسطة حيود الإلكترونات المرتدة (EBSD) أو المجهر الإلكتروني النافذ (TEM). وبناءً على ذلك، فإن مساهمتها تقتصر على الاستجابات المقاسة تحت ظروف الأداة والمادة وتوصيل التبريد ونافذة العملية المحددة، مع تقديم ملاحظات كمية وفرضيات مؤطرة بوضوح لدراسة لاحقة تهدف إلى تحليل الآلية. وقد افترضت الدراسة أنه، تحت ظروف الخراطة المتطابقة التي تم بحثها هنا، سيظهر شرط نفث غاز N₂ المبرد والمشتق من LN₂ المحدد أعماقاً مميزة وممثلة لمنطقة P-zone، ومخططات صلادة دقيقة قريبة من السطح، وسماكات طبقة مصلدة، وقيم Ra مقارنة بالتبريد بالغمر عبر معدلات التغذية المختبرة
البروتوكول
مادة قطعة العمل وأداة القطع
استُخدم قضيب من سبيكة التيتانيوم TC18 القريبة من طور بيتا (near-β) كما وردت من المورد، بقطر ابتدائي قدره 45 mm وطول 275 mm. يتوفر التركيب العنصري الخاص بالدفعة لقضيب TC18 المختبر في الجدول 1 بناءً على شهادة المواد الخاصة بالمورد. كما تتوفر الخواص الميكانيكية المرجعية والخاصة بالدفعة في درجة حرارة الغرفة في الجدول 2. تتوفر شهادة المواد للقضيب المختبر في الملف التكميلي 1. تم تثبيت القضيب بإحكام في نفس ترتيب التثبيت لجميع الظروف. أُجريت عملية الخراطة الخارجية باستخدام لقمة من الكربيد الملبد المغطى من نوع WNMG080404-HL، مع الحفاظ على نفس نوع اللقمة، والهندسة الاسمية، وتوجه الحامل، وطريقة تركيب قطعة العمل لكل من تجارب التبريد بالغمر والتبريد العميق. استُخدمت لقمة كربيد ملبد مطلية حديثاً ذات حافة قطع غير مستخدمة لكل تجربة تشغيل، ولم يتم إعادة استخدام أي لقمة عبر ظروف قطع مختلفة، مما ضمن اتساق حالة الأداة الابتدائية لجميع الاختبارات. وبما أن الدراسة الحالية لم تتضمن تحليلاً مخصصاً لتآكل الأداة، فإن تآكل الأداة التدريجي، بما في ذلك تآكل الجانب أو تآكل الفجوة أو تشقق الحواف أو تكون الحافة المبنية، لم يتم فحصه أو قياسه كمياً، حيث كان الهدف من الدراسة هو تقييم الطبقة المتغيرة سطحياً تحت ظروف أداة ابتدائية محددة، وليس مقارنة عمر الأداة أو سلوك التآكل.
الجدول 1 يوضح التركيب العنصري الخاص بالدفعة لقضيب TC18 المستخدم في هذه الدراسة، مع اعتبار التيتانيوم هو المكون المتمم. ويوضح الجدول 2 القوة الشدية الاسمية في درجة حرارة الغرفة، وإجهاد الإثبات بنسبة 0.2%، والاستطالة عند الكسر، ونسبة تقليل المساحة. وقد حددت هذه البيانات موقع قطعة العمل ضمن نطاق القوة المسجل لسبيكة TC18 ووفرت سياقاً لعمليات الخراطة وقياسات الصلادة اللاحقة؛ ومع ذلك، لم يتم إجراء اختبار شد خاص بالدفعة في هذه الدراسة.
تكوين نظام التبريد وتصميم الخراطة
أُجريت اختبارات الخراطة على مخرطة أفقية مجهزة بنظام التوصيل الموضح في الشكل 1. تألف النظام المبرد من وعاء تخزين LN2، ومضخة كهربائية، وغرفة تبخير، ووحدة تحكم في الضغط، وخطوط توصيل، وفوهة مخصصة. تم تركيب مزدوجة حرارية من النوع T عند مخرج الفوهة لقياس درجة حرارة نفث الغاز؛ وكانت درجة الحرارة المقاسة على بعد 50 mm من مخرج الفوهة، قبل الاصطدام بمنطقة الأداة والرايش، -169 °C. استُخدم LN₂ عند درجة غليانه الاسمية البالغة حوالي -196 °C كمصدر للتبريد؛ وبعد التبخير، تم توجيه غاز N₂ منخفض درجة الحرارة نحو منطقة التلامس بين الأداة والرايش. اعتمد النظام رش نفثات من الوسط المبرد لتحسين الاستقرار التشغيلي وسلامة نظام القطع المبرد. كانت الفوهة ذات تكوين مخروطي مستقيم بقطر مخرج يبلغ 2 mm. وُجه النفث ليكون عمودياً اسمياً على وجه الجرف (90 درجة)، ووُضع الوجه النهائي للفوهة على مسافة 50 mm من طرف الأداة. ثُبّت مقياس ضغط بين وحدة التحكم في الضغط ومدخل الفوهة؛ وحُوفظ على ضغط التوريد عند 0.16 MPa ± 0.01 MPa أثناء القطع. استخدم النظام جهازاً لتثبيت الضغط لكبح تقلبات الضغط التشغيلية.
أدى الاستهلاك المستمر لـ 20 L من LN2 على مدار 7 min إلى معدل استهلاك LN2 يبلغ 3 L/min تقريبًا. وقد تم التعامل مع هذه القيمة كمعدل استهلاك للسائل، وليس كمعدل تدفق حجمي للغاز المتبخر. تم اختيار ترتيب نفاث الغاز لتقليل احتباس السائل والطرطشة بالقرب من منطقة القطع مع توفير موقع ارتطام ثابت. ولم تتم مقارنتها مباشرة بالارتطام السائل في التجربة الحالية. يمكن أن يسبب LN₂ وغاز N₂ المبرد حروقًا باردة شديدة وقد يزيحان الأكسجين في المناطق ضعيفة التهوية. لذا، تم تشغيل نظام التوصيل فقط في منطقة جيدة التهوية، مع ارتداء واقي للوجه أو نظارات أمان، وقفازات عازلة للمبردات، ومعطف مختبر، وسراويل طويلة، وأحذية مغلقة، مع اتباع الإجراءات المؤسسية الخاصة بالتعامل مع السوائل المبردة.
بالنسبة للتجربة المزدوجة الأساسية، تم ضبط سرعة المغزل على 135 r/min. وعند القطر الأولي لقطعة الشغل البالغ 45 mm، قابَل ذلك سرعة قطع اسمية تبلغ حوالي 19.1 m/min؛ وقد تم تحديدها كقيمة القطر الأولي لأن السرعة السطحية تتغير بتغير القطر اللحظي. تم ضبط عمق القطع المحوري (ap) على 0.60 mm، واختُبرت معدلات تغذية (f) بلغت 0.10، و0.15، و0.20، و0.26 mm/rev تحت كلا وضعي التبريد.
بالنسبة للتبريد بالغمر، تم تخفيف سائل القطع شبه الاصطناعي DRK-5011 بالماء حتى تركيز 5% (كسر حجمي) وتم توفيره عند درجة حرارة 20 ± 2 °C عبر نظام تدوير سائل تبريد يتم التحكم في درجة حرارته. تم تزويد سائل التبريد بواسطة مضخة طرد مركزي بمعدل تدفق اسمي قدره 20 L/min عند ضغط مخرج مضخة يبلغ 0.16 MPa؛ وتم قياس معدل تدفق مخرج الفوهة عند 20 L/min باستخدام مقياس تدفق مثبت في خط التزويد. استُخدمت فوهة أحادية الدورة بقطر مخرج يبلغ 2 mm، موجهة بزاوية 30° بالنسبة لوجه الجرف ومتموضعة على مسافة فاصلة قدرها 10 mm من منطقة القطع. طُبِّق سائل التبريد بالغمر بشكل مستمر خلال كل عملية قطع، وتم التحقق من ظروف التزويد (معدل التدفق والضغط) قبل كل اختبار.
بالنسبة للتبريد الكريوجيني، تم استخدام تكوين نفث الغاز الثابت الموصوف أعلاه، وتم التحقق من ظروف الضغط والتوصيل قبل عملية القطع. كما تم الإبقاء على إعدادات المغزل، وعمق القطع، ونوع الأداة، والهندسة الاسمية، وطريقة تثبيت قطعة العمل، وموضع الفوهة دون تغيير عند المزاوجة بين الأنماط. وقد شكلت ظروف التغذية-بالتبريد الثمانية هذه مجموعة البيانات المتطابقة لعمق المنطقة P، والصلادة الدقيقة القريبة من السطح، وسمك الطبقة المقسّاة، وRa.
تم ترتيب التجارب حسب وضع التبريد: حيث أجريت جميع تجارب التبريد بالغمر أولاً عند معدلات التغذية الأربعة من المنخفض إلى المرتفع، تلتها جميع تجارب التبريد المبرد (cryogenic-cooling)؛ وضمن كل وضع تبريد، كان ترتيب معدل التغذية من المنخفض (0.10 mm/rev) إلى المرتفع (0.26 mm/rev). تم اختيار هذا الترتيب لسهولة التشغيل، إلا أنه لم يكن عشوائياً بالكامل. ونظراً لاستخدام لقمة قطع (insert) جديدة في كل تجربة، فإن وقت أو مسافة القطع المتراكمة قبل كل اختبار كانت صفراً، مما يعني أن كل تجربة بدأت بحافة غير متآكلة. وقد رافق كل تغيير في ظروف القطع، سواء في معدل التغذية أو وضع التبريد، استخدام لقمة قطع جديدة ذات حافة قطع حديثة.
بالنسبة لسلسلة الخشونة الإضافية، تم اختبار سرعات قطع تبريد عميق بلغت 10.6 و14.1 و19.1 m/min عند f = 0.15 mm/rev و ap = 0.60 mm. وبشكل منفصل، تم اختبار أعماق قطع تبريد عميق بلغت 0.40 و0.60 و0.80 و1.00 mm عند vc = 19.1 m/min و f = 0.15 mm/rev. ونظراً لأن قياسات التبريد بالغمر كانت متاحة فقط لظروف الأساس في الاختبار الحالي، فقد تم تحليل هذه المجموعات من البيانات لتحديد الاتجاهات في نتائج وضع التبريد العميق إلى جانب نقاط مرجعية متطابقة ومنفصلة، بدلاً من استخدام التصميم العاملي أو تحليل التفاعل أو مناهج التصميم التجريبي لسطح الاستجابة. وتلخص الجدول 3 معاملات القطع وظروف توصيل سائل التبريد للتجربة المزدوجة الأساسية واختبارات خشونة التبريد العميق الإضافية.
الجدول 3: معاملات الخراطة وظروف إمداد سائل التبريد. يتم تلخيص معاملات القطع وظروف التبريد المقابلة المستخدمة في تجربة معدل التغذية المزدوجة الأساسية. يرجى النقر هنا لتنزيل هذا الجدول.
تحضير العينة وتوصيف السطح
بعد عملية الخراطة، تم استئصال عينات بأبعاد 10 mm x 10 mm x 5 mm باستخدام التشغيل بالتفريغ الكهربائي السلكي (wire electrical discharge machining)، بحيث يتضمن المقطع العرضي المُجهز السطح المشغل ويكون محاذياً لاتجاه التشغيل. وقد استُخدم نفس التوجه لجميع الظروف. تم تثبيت كل عينة في الراتنج، ثم جُلي المقطع العرضي تدريجياً، وصُقل حتى الوصول إلى درجة لمعان المرآة باستخدام تسلسل التحضير نفسه في جميع المراحل. تم تقليل التدوير عند الحافة المشغلة إلى أدنى حد، لأن فقدان حدود السطح الحر قد يؤدي إلى انحياز في قياس العمق على مقياس الميكرومتر.
تم تآكل المقطع العرضي المصقول لمدة 45 s باستخدام كاشف كرول (Kroll's reagent) الذي يحتوي على 2 vol% HF و4 vol% HNO₃ و94 vol% H₂O34، ثم شُطف وجُفف على الفور. يحتوي كاشف كرول على HF وHNO₃؛ حيث يُعد HF ساماً ومآكلاً للغاية، بينما يُعد HNO₃ مآكلاً ومؤكسداً قوياً. تم تحضير الكاشف واستخدامه والتخلص منه فقط داخل خزانة استخلاص كيميائية معتمدة، وفقاً لإجراءات السلامة الكيميائية المؤسسية المعتمدة، وباستخدام قفازات مقاومة للأحماض، وواقي للعينين/الوجه، ومعدات الوقاية الشخصية المختبرية المناسبة.
تم فحص المنطقة القريبة من السطح باستخدام مجهر ميتالوغرافي بقوة تكبير 500x، مع استخدام إضاءة وتباين متماثلين. كان المجهر مجهزاً بكاميرا USB3.0 بدقة 20 ميجابكسل. وقبل عملية القياس، تم إجراء معايرة للبكسل مقابل الطول باستخدام ميكرومتر المسرح عند نفس قوة التكبير. ثم حُللت الصور باستخدام برنامج تحليل الصور.
تمت معاينة الحافة المشغلة آلياً قبل اختيار الحقل التمثيلي، واستُبعدت خدوش التحضير، والنتوءات المخلوعة، والعيوب الناتجة عن الحواف المستديرة من تحديد الحدود. تم تعريف المنطقة P بأنها النطاق الذي يحتوي على سمات مستمرة أو مستطيلة أو ليفية أو شبيهة بالتدفق، ووُضعت حدودها السفلية حيث تختفي هذه السمات وتستعيد المادة مصفوفة مورفولوجيتها الأصلية. وقيس العمق بشكل عمودي على السطح. وبالنسبة لكل حالة تشغيل آلي، تم فحص ثلاثة حقول رؤية تمثيلية على الأقل على طول المقطع العرضي. تم تحديد حدود المنطقة P بشكل مستقل من قبل مشغلين مدربين، ومثلت قيم العمق المسجلة متوسط القياسات المتكررة؛ وفي الحالات التي تجاوزت فيها الاختلافات 5%، تمت إعادة فحص الصور بشكل مشترك للتوصل إلى اتفاق. وقُدِّر عدم اليقين في قياس عمق المنطقة P من الانحراف المعياري لتحديدات الحدود المتكررة عبر حقول متعددة.
أُجري اختبار صلادة فيكرز الدقيقة (Vickers microhardness) على المقطع العرضي المصقول باستخدام جهاز الاختبار HVS-1000Z عند حمل 50 gf (حوالي 0.49 N) وزمن تلامس قدره 15 s. وُضعت البصمة الأولى في المركز، على عمق 10 µm تقريباً أسفل السطح المشغل، واستمرت القياسات بفواصل عمق قدرها 10 µm. حدد حجم هذه الخطوة دقة عمق تبلغ ±10 µm لتحديد سمك الطبقة المصلدة. وفي منطقة الانتقال، حيث اقتربت الصلادة المقاسة من نطاق المصفوفة (في حدود 15 HV من حدود النطاق)، أُجريت بصمات إضافية بفواصل 5 µm لتحسين دقة تحديد موقع الحد الفاصل. ونظراً لخطوة القياس البالغة 10 µm، قُدر عدم اليقين في سمك الطبقة المصلدة المُبلغ عنه بشكل تحفظي عند ±10 µm، ما لم يتم تنقيحه بواسطة قياسات الـ 5 µm في منطقة الانتقال.
تم وضع مركز أول بصمة انطباع على عمق 10 µm تقريبًا تحت السطح المشغل آليًا. ومع استخدام حمل اختبار قدره 50 gf وقيم صلادة متوقعة تتراوح بين 376–446 HV تقريبًا، كان قطر القطر المنطبوع المقدر يتراوح بين 14.4–15.7 µm تقريبًا. ووفقًا للمعيار ISO 6507-1، يجب أن تكون المسافة من مركز البصمة إلى حافة العينة على الأقل 2.5 مرة من متوسط طول القطر (حوالي 38 µm). ولم تستوفِ مسافة الحافة البالغة 10 µm المستخدمة في هذه الدراسة هذا المتطلب؛ وبناءً على ذلك، تم تفسير قيم الصلادة القريبة من السطح كمؤشرات نوعية لاتجاه الصلادة وليس كقياسات مطلقة.
عند كل عمق مستهدف، تم إجراء خمسة انبعاجات منفصلة في مواضع مزاحة جانبيًا بمسافة 30 µm تقريبًا، واشتُق القيمة المتوسطة والانحراف المعياري عند كل عمق من هذه الانبعاجات الخمسة. مثلت هذه الانبعاجات الخمسة التباين المكاني ضمن مقطع عرضي واحد. تم تحضير مقطع عرضي ميتالوغرافي واحد من عينة مشغولة واحدة لكل حالة قطع (معدل التغذية ووضع التبريد). وبناءً على ذلك، فإن الانحراف المعياري لصلادة العينة المقاسة يعكس التباين بين خمسة انبعاجات على العينة نفسها، وليس الفرق بين عينات مختلفة. تم تشغيل عينة واحدة لكل حالة قطع، وحُضر مقطع عرضي واحد من كل عينة للفحص الميتالوغرافي واختبار الصلادة الدقيقة. يظهر مخطط قياس صلادة فيكرز الدقيقة في الشكل 2.
تم تحديد نطاق مرجع صلادة المصفوفة HV 376–388 عن طريق قياس الصلادة عند أعماق تزيد عن 200 µm من السطح المشغّل آلياً، حيث استقر مخطط الصلادة. وعند كل عمق من الأعماق الخمسة (بفاصل 20 µm) في هذه المنطقة المستقرة، تم إجراء خمسة انطباعات مستقلة، مما أعطى إجمالي 25 قياساً. وعُرّف نطاق المصفوفة بأنه المتوسط ± انحرافين معياريين (HV 376–388)، بقيمة مركزية اسمية قدرها HV 384. واستمرت القياسات حتى عاد المخطط إلى نطاق صلادة المصفوفة المقاس HV 376–388، بمركز اسمي قدره HV 384. وعُرّف سمك الطبقة المقساة بأنه أول عمق يعود عنده المخطط إلى هذا النطاق المقاس ويبقى ضمنه.
أُجريت قياسات خشونة السطح باستخدام مجهر بؤري (confocal microscope). وكان هذا الجهاز عبارة عن أداة قياس بصرية غير تلامسية استخدمت ليزر أشباه موصلات بنفسجي بطول موجي 405 nm كمصدر للضوء. بلغت دقة القياس الرأسي 0.05 nm، وكانت قابلية التكرار الأفقي عند مستوى 3σ هي 10 nm. حُسبت معاملات الخشونة من بيانات الارتفاع ثنائية الأبعاد التي حصل عليها النظام البصري البؤري. وكان طول التقييم 4.0 mm مع طول موجي مقطوع (cutoff wavelength) قدره 0.8 mm ومرشح غاوسي (Gaussian filter)، وذلك وفقاً لمعيار ISO 4287.
لكل عينة، تم فحص خمسة مواقع قياس متميزة على السطح المشغل آلياً. وحُسب المتوسط الحسابي والانحراف المعياري من هذه القياسات الخمسة. كان اتجاه القياس عمودياً على علامات التغذية، أي على طول اتجاه القطع. استُخدم إجراء الحصول على البيانات نفسه، واتجاه أخذ العينات، وإعدادات الجهاز، وطول التقييم لجميع العينات التي تمت مقارنتها. تم إبقاء تجربة التغذية المزدوجة والسلسلتين الإضافيتين منفصلتين أثناء جمع بيانات الخشونة. تم تشغيل عينة واحدة لكل حالة قطع، وتمثل الانحرافات المعيارية المذكورة تكرارية القياس عبر خمسة مواقع في تلك العينة الواحدة، بدلاً من التباين بين عينات مشغلة آلياً بشكل مستقل.
تم تسجيل الصلادة الدقيقة القريبة من السطح و Ra بشكل وصفي كمتوسط ± الانحراف المعياري (SD) حيثما توفرت، بينما تم تسجيل عمق المنطقة P وسُمك الطبقة المصلدة كقيم عمق وصفية ما لم يكن من الممكن استرجاع قياسات مستقلة على مستوى المكررات.
النتائج
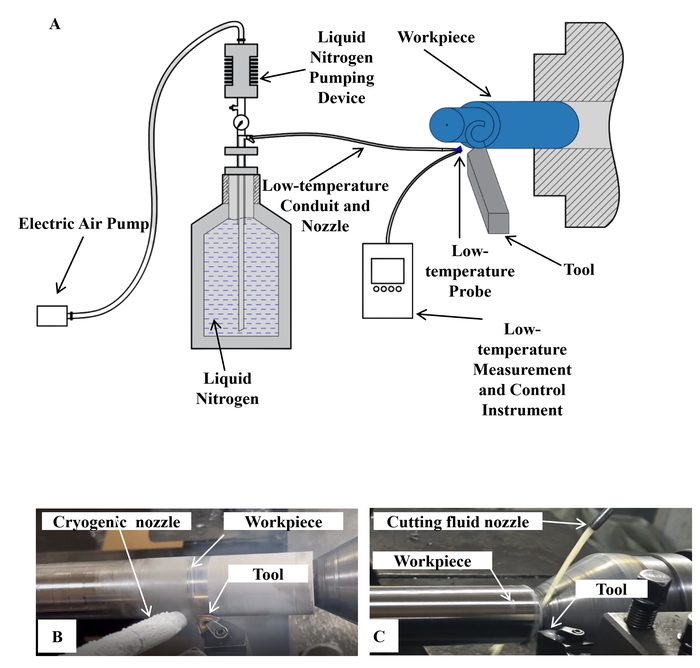
الشكل 1: الجهاز التجريبي وتكوينات توصيل سائل التبريد المستخدمة في
خراطة سبيكة التيتانيوم TC18. (A) نظام نفث غاز N₂ المبرد والمشتق من LN₂،
بما في ذلك خزان LN₂، والمضخة الكهربائية، وخط التوصيل، ومسبار درجة الحرارة، وقطعة الشغل، وأداة القطع.
(B) فوهة نفث غاز N₂ المبرد الموجهة نحو منطقة التلامس بين الأداة والرايش.
(C) التوصيل بالغمر لسائل القطع شبه الاصطناعي DRK-5011 إلى منطقة القطع. يرجى النقر هنا لعرض
نسخة أكبر من هذا الشكل.
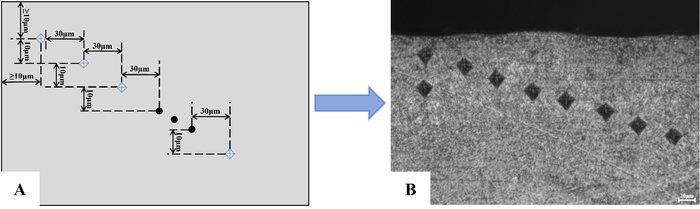
الشكل 2: مخطط قياس الصلادة الدقيقة بطريقة فيكرز ومجال انطباع ممثل في مقطع عرضي مصقول من TC18. (A) مخطط قياس الصلادة الدقيقة بطريقة فيكرز. (B) مجال انطباع ممثل. كان مركز الانطباع الأول على عمق 10 µm تقريبًا أسفل السطح المشغل آليًا، وكانت أعماق الأهداف المتتالية مفصولة بمسافة 10 µm، بينما تم إزاحة الانطباعات المتجاورة جانبيًا بنحو 30 µm. عند كل عمق مستهدف، تم إجراء خمسة انطباعات منفصلة في مواقع مزاحة جانبيًا، واشتُقت القيمة المتوسطة عند كل عمق من هذه الانطباعات الخمسة. شريط المقياس = 20 µm. يرجى النقر هنا لعرض نسخة أكبر من هذا الشكل.
منطقة التشوه اللدن
حددت الصور المجهرية للمقاطع العرضية أولاً المنطقة المتغيرة بصرياً الموجودة مباشرة أسفل السطح المقطوع. وتحت التبريد بالغمر باستخدام سائل قطع شبه اصطناعي عند 20 °C، احتوى كل مقطع على نطاق ضحل كانت فيه الميزات البنيوية المجهرية مستطيلة ومصطفة بشكل موازٍ تقريباً للسطح المشغل آلياً (الشكل 3). وقد تم تحديد الحدود بين هذه المورفولوجيا الشبيهة بالتدفق والمصفوفة الأساسية في الصور المجهرية، وسُجلت المسافة العمودية من السطح المشغل آلياً إلى تلك الحدود على أنها عمق المنطقة P (P-zone depth). تسجل هذه الكمية البصرية العمق الذي يمكن عنده تمييز ميزات التشوه المرئية في المقطع المُجهز؛ وهي لا تعادل العمق الكامل للإجهاد الناجم عن التشغيل الآلي. وعند معدلات تغذية تبلغ 0.10 و0.15 و0.20 و0.26 mm/rev، كانت أعماق المنطقة P الممثلة للتبريد بالغمر هي 8.5 و9.7 و10.9 و21.6 µm. وقد زادت القياسات الثلاثة الأولى بمقدار 1.2 µm في كل خطوة، بينما كان التغير من 0.20 إلى 0.26 mm/rev هو 10.7 µm. وبالتالي، فإن معظم الزيادة الإجمالية البالغة 13.1 µm الملحوظة عبر النطاق المختبر حدثت عند أعلى معدل تغذية. وكان المتوسط للحالات الأربع 12.68 µm، ولكنه مجرد ملخص للحالات الأربع المعروضة وليس تقديراً مجمعاً على مستوى المكررات.
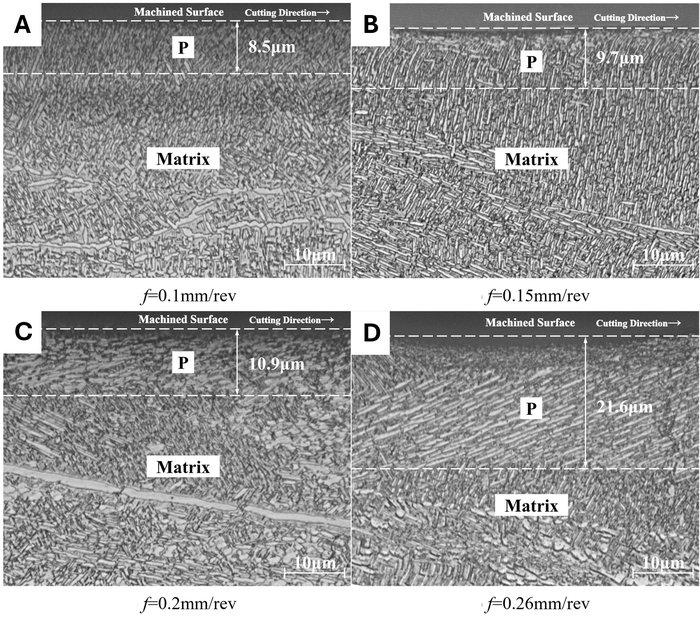
الشكل 3: البنى المجهرية القريبة من السطح لـ TC18 بعد الخراطة تحت تبريد غامر باستخدام سائل قطع شبه اصطناعي DRK-5011 عند 20 °C. (A) معدلات تغذية تبلغ
0.10 mm/rev. (B) معدلات تغذية تبلغ 0.15 mm/rev. (C) معدلات تغذية تبلغ 0.20 mm/rev.
(D) معدلات تغذية تبلغ 0.26 mm/rev. بلغت سرعة القطع الاسمية 19.1 m/min، وكان عمق القطع المحوري
0.60 mm. تشير الأسهم إلى اتجاه القطع والسطح المشغل. تحدد الخطوط المتقطعة منطقة التشوه اللدن المرئية (P-zone)، وتشير التسميات الرقمية إلى عمقها من السطح المشغل. أشرطة المقياس =
10 µm. الصور المجهرية المعروضة هي مناظر تمثيلية تم اختيارها من مجالات رؤية متعددة تم فحصها في مقطع عرضي واحد لكل حالة قطع. تمثل أعماق P-zone المذكورة متوسط القياسات من
ثلاثة مجالات رؤية على الأقل. يرجى النقر هنا لعرض نسخة أكبر من هذا الشكل.
احتوت المقاطع المبردة بنفاث غاز N₂ أيضاً على نطاق مشوه بشكل مرئي، ولكن عمقه كان 6.0، و8.2، و10.7، و11.0 µm عند معدلات التغذية الأربعة نفسها (الشكل 4). وكانت التغيرات المتتالية ضمن هذه السلسلة 2.2، و2.5، و0.3 µm، مما أدى إلى نطاق إجمالي قدره 5.0 µm ومتوسط لأربع حالات بلغ 8.98 µm. وبالنسبة للتبريد بالغمر عند كل معدل تغذية مطابق، ارتبط التبريد المبرد (cryogenic cooling) بانخفاض في عمق منطقة P المحددة بنسبة 29%، و15%، و2%، و49% تقريباً؛ وكانت الفروق المطلقة 2.5، و1.5، و0.2، و10.6 µm. وبالتالي، كان الفصل بين الأنماط معتمداً على الحالة: حيث كان غائباً تقريباً عند 0.20 mm/rev ولكنه كان الأكبر عند 0.26 mm/rev. وعبر الإعدادات الأربعة المعروضة، كان الفرق بين المتوسطات الخاصة بكل نمط 3.70 µm، وهو ما يعادل 29% من متوسط التبريد بالغمر. ونظراً لأنه تم تقييم عينة ميكانيكية واحدة فقط لكل حالة، ولم تتوفر قياسات بصرية على مستوى المكررات مع تقدير تشتت مجمع، فإن جميع المقارنات المذكورة أعلاه الخاصة بالحالات والمتوسطات هي مقارنات وصفية. وقد استُخدمت قابلية التكرار على مستوى القياس (≥3 حقول لكل حالة، وتحديدان مستقلان للحدود، وانحرافات معيارية من وضعيات متكررة) لتقدير تشتت التحديد، ولكن هذا لا يمثل التباين بين العينات. وبشكل خاص، فإن الفرق البالغ 0.2 µm عند 0.20 mm/rev يقع ضمن نطاق عدم اليقين في القياس ولا يمكن اعتباره دليلاً على تأثير تبريد قابل للتكرار دون مقاطع إضافية وقياسات مستقلة.
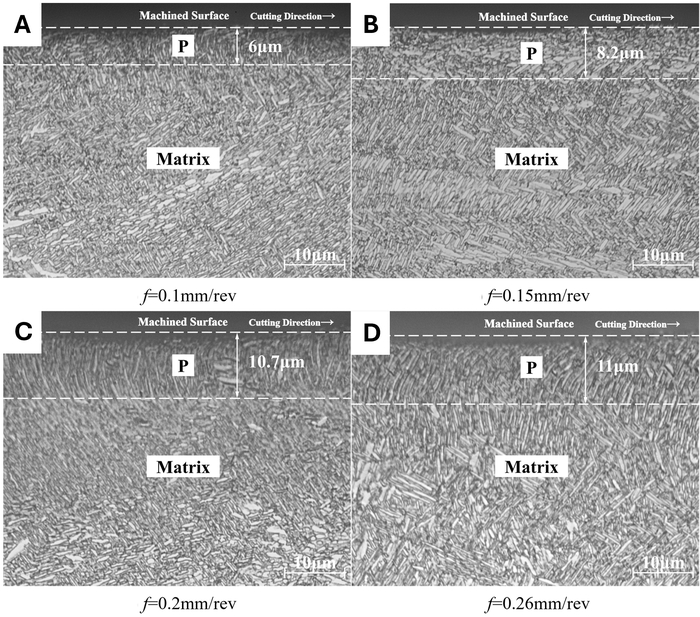
الشكل 4: البنى المجهرية القريبة من السطح لسبيكة TC18 بعد الخراطة تحت تبريد بنفث غاز N₂ المبرد والمشتق من LN₂. (A) معدلات تغذية 0.10 mm/rev.
(B) معدلات تغذية 0.15 mm/rev. (C) معدلات تغذية 0.20 mm/rev. (D)
معدلات تغذية 0.26 mm/rev. كانت سرعة القطع الاسمية 19.1 m/min، وعمق القطع المحوري 0.60 mm. تشير الأسهم إلى اتجاه القطع والسطح المشغل. تحدد الخطوط المتقطعة منطقة التشوه اللدن المرئية (P-zone)، وتشير التسميات الرقمية إلى عمقها من السطح المشغل. أشرطة القياس = 10 µm. الصور المجهرية المعروضة هي مناظر تمثيلية مختارة من مجالات رؤية متعددة تم فحصها في مقطع عرضي واحد لكل حالة قطع. تمثل أعماق P-zone المذكورة متوسط القياسات من ثلاثة مجالات رؤية على الأقل. يرجى النقر هنا لعرض نسخة أكبر من هذا الشكل.
كان عمق منطقة P المبردة التمثيلي أقل عددياً من قيمة الغمر عند كل معدل تغذية، لكن مقدار الفرق لم يتغير بشكل رتيب مع التغذية. ارتفعت سلسلة الغمر بشكل حاد عند الضبط النهائي، بينما تغيرت السلسلة المبردة فقط من 10.7 إلى 11.0 µm عبر النطاق من 0.20 إلى 0.26 mm/rev. وبناءً على ذلك، تُظهر الصور نمطاً عددياً يعتمد على التغذية بدلاً من فائدة مئوية ثابتة أو تفاعل إحصائي. علاوة على ذلك، فإن الحدود المرئية لا تحدد كمياً درجة الحرارة، أو القوة، أو الإجهاد المتبقي، أو كثافة العيوب البلورية، أو الانفعال المتبقي خلف النطاق الذي يمكن التعرف عليه بصرياً. تتطلب تلك الكميات قياسات منفصلة ويُنظر إليها فقط كاقتراحات تفسيرية محتملة في قسم المناقشة.
الصلادة الدقيقة القريبة من السطح وسُمك الطبقة المتصلدة
تم قياس مقاطع الصلادة الدقيقة من مسافة 10 µm تقريباً تحت السطح المُشغل باتجاه المصفوفة (الشكل 5). وعبر جميع الظروف، ظهرت أعلى القيم في المنطقة القريبة من السطح، وبعد ذلك اقتربت المقاطع من نطاق صلادة المصفوفة المقاس والذي تراوح بين HV 376–388 (المركز الاسمي، HV 384). تحت التبريد الغامر، كانت الصلادة الدقيقة القريبة من السطح 407.33 ± 2.52، و411.00 ± 4.58، و416.67 ± 4.51، و424.67 ± 2.52 HV مع زيادة التغذية من 0.10 إلى 0.26 mm/rev. وكانت القيم المقابلة للتبريد العميق 414.67 ± 3.79، و445.67 ± 3.51، و420.33 ± 5.77، و429.33 ± 5.86 HV. وقد اشتُقّت هذه الانحرافات المعيارية من خمس بصمات عند كل عمق في مقطع عرضي واحد لكل حالة قطع، مما يعكس التباين المكاني داخل ذلك المقطع بدلاً من التباين عبر عينات مُشغلة بشكل مستقل. وكانت الفروقات المقترنة (التبريد العميق ناقص التبريد الغامر) هي 7.34، و34.67، و3.66، و4.66 HV. وظهرت أكبر قيمة سطحية، 445.67 ± 3.51 HV، عند تغذية 0.15 mm/rev تحت التبريد العميق؛ وبما أن سلسلة التبريد العميق لم تكن رتيبة، فقد تم تسجيلها كأكبر متوسط مرصود بدلاً من كونها قيمة مثلى. وأعطى متوسط القيم الأربعة لمعدلات التغذية 414.92 HV تحت التبريد الغامر و427.50 HV تحت التبريد العميق، وهو فرق وصفي يبلغ حوالي 3%. وقد نتج معظم هذا التباعد في المتوسط من الفرق البالغ 34.67 HV عند 0.15 mm/rev، بينما كانت الفروقات عند 0.20 و0.26 mm/rev أقل من 5 HV. وبالنسبة لقيمة التبريد الغامر عند نفس التغذية، كانت الفروقات في الصلادة السطحية حوالي 1.80%، و8.44%، و0.88%، و1.10%. ويوضح هذا التوزيع سببما لا ينبغي وصف متوسط الحالات الأربع كزيادة موحدة بنسبة 3.03% عبر جميع معدلات التغذية. كانت جميع القيم السطحية الثماني أعلى من مركز المصفوفة الاسمي HV 384، ولكن كان من الضروري دراسة مقاطع العمق، بدلاً من النقطة الأولى وحدها، لتحديد مدى امتداد الاستجابة الميكانيكية تحت السطح.
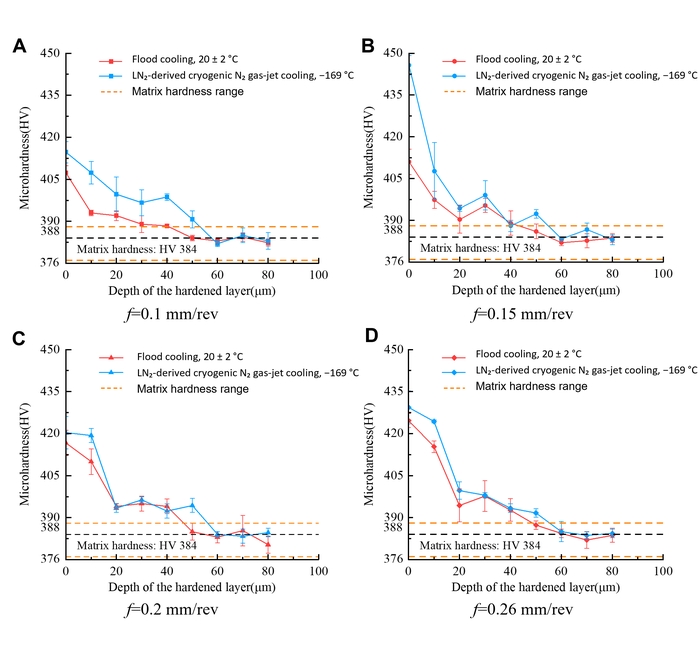
الشكل 5: ملفات الصلابة الدقيقة بالقرب من السطح لسبيكة TC18 تحت تبريد الغمر وتبريد نفث غاز N₂ المبرد. ملفات الصلابة الدقيقة كدالة في العمق أسفل السطح المشغل عند معدلات تغذية قدرها (A) 0.10 mm/rev، و(B) 0.15 mm/rev، و(C) 0.20 mm/rev، و(D) 0.26 mm/rev. كانت سرعة القطع الاسمية 19.1 m/min، وعمق القطع المحوري 0.60 mm. تم وضع مركز أول بصمة تقريباً على عمق 10 µm أسفل السطح المشغل. تشير أشرطة الخطأ إلى الانحراف المعياري SD المحسوب من خمس بصمات عند كل عمق على مقطع عرضي واحد لكل حالة قطع، وبالتالي فهي تمثل تكرارية القياس بدلاً من التباين بين العينات المشغلة بشكل مستقل. تراوح نطاق مرجع صلابة المصفوفة من HV 376 إلى 388، بقيمة مركزية اسمية قدرها HV 384. يرجى النقر هنا لعرض نسخة أكبر من هذا الشكل.
تم اشتقاق سُمك الطبقة المتصلدة من العمق الذي عاد عنده كل ملف تعريف إلى نطاق المصفوفة المقاس وبقي ضمنه (Table 4). في حالة التبريد بالغمر، كانت القيم 30 و20 و50 و50 µm عند معدلات تغذية تبلغ 0.10 و0.15 و0.20 و0.26 mm/rev، على التوالي. ومع خطوة قياس تبلغ 10 µm، تحمل هذه القيم نسبة عدم يقين تبلغ حوالي ±10 µm. أما في حالة التبريد المبرد (cryogenic cooling)، فقد كانت القيم المقابلة 50 و40 و60 و60 µm (±10 µm). وبحساب متوسط قيم معدلات التغذية الأربعة، كانت النتيجة 37.5 µm تحت التبريد بالغمر و52.5 µm تحت التبريد المبرد، وهي زيادة وصفية تبلغ حوالي 40% بدلاً من نسبة دقيقة تصل إلى 40.0%. ونظراً لعدم اليقين البالغ ±10 µm، فإن النطاقات الفعلية تتداخل بشكل كبير؛ لذا يجب تفسير الفرق الملاحظ كاتجاه عام بدلاً من كونه تأثيراً كمياً دقيقاً. لم تتغير منطقة P البصرية والطبقة المحددة بالصلادة بشكل متوازٍ، كما هو متوقع من تعريفاتهما؛ حيث ينتهي عمق منطقة P عندما لا يعود من الممكن تمييز المورفولوجيا الشبيهة بالتدفق المرئية، بينما ينتهي سُمك الطبقة المتصلدة عندما يعود ملف التعريف الميكانيكي إلى نطاق المصفوفة. وبالتالي، يمكن لمنطقة P الأكثر ضحالة أن تتعايش مع استجابة صلادة أكثر سُمكاً دون تعارض. وعلى أساس كل حالة على حدة، تطابقت فروق السُمك مع زيادات وصفية تباينت بشكل كبير مع التغذية، ونظراً لعدم اليقين البالغ ±10 µm، يجب تفسيرها كاتجهات نوعية بدلاً من نسب مئوية دقيقة. وقد تباينت هذه النسب المئوية بشكل كبير مع التغذية ولا تدعم وجود حجم تأثير مستقل عن التغذية.
الجدول 4: مقاييس سلامة السطح لـ TC18 تحت ظروف تبريد مختلفة. يتم تلخيص الصلادة الدقيقة بالقرب من السطح، وسماكة الطبقة المتصلدة، وعمق منطقة P التمثيلية، وخشونة السطح لكل من التبريد بالغمر والتبريد بنفث غاز N₂ المبرد المشتق من LN₂ عبر معدلات التغذية المختبرة. يتم تقديم الصلادة الدقيقة بالقرب من السطح و Ra كمتوسط ± الانحراف المعياري (SD) حيثما توفرت، بينما يتم تقديم سماكة الطبقة المتصلدة وعمق منطقة P التمثيلية كقيم عمق وصفية. يرجى النقر هنا لتنزيل هذا الجدول.
خشونة السطح
تظهر المقارنة الكاملة لخشونة السطح عند معدلات تغذية متطابقة في الجدول 4، حيث تمثل كل قيمة المتوسط والانحراف المعياري من خمسة مواقع قياس لكل عينة. تحت ظروف التبريد بالغمر، كانت قيمة Ra هي 1.099 ± 0.100، و1.635 ± 0.120، و2.815 ± 0.130، و3.529 ± 0.180 µm عند معدلات تغذية قدرها 0.10، و0.15، و0.20، و0.26 mm/rev. أما تحت ظروف التبريد العميق، فقد كانت القيم المقابلة 0.841 ± 0.070، و1.304 ± 0.200، و2.491 ± 0.150، و3.245 ± 0.250 µm. وقد حُسبت هذه الانحرافات المعيارية من خمسة مواقع قياس على عينة واحدة لكل حالة قطع، وبالتالي فهي تمثل تكرارية القياس بدلاً من التباين بين العينات. زادت قيمة Ra مع زيادة معدل التغذية في كلتا المجموعتين، وكانت قيمة التبريد العميق أقل عند كل إعداد مطابق. بلغت الفروق المطلقة 0.258، و0.331، و0.324، و0.284 µm، وهو ما يقابل فروقاً نسبية وصفية تبلغ تقريباً 23%، و20%، و12%، و8%. وبناءً على ذلك، ظل الفصل المطلق ضمن نطاق ضيق نسبياً، بينما تضاءلت نسبة الانخفاض مع زيادة المستوى العام للخشونة. عُرضت المتوسطات والانحرافات المعيارية المسجلة كما هي؛ وفي غياب تحليل استدلالي موثق، تظل الفروق بين الأنماط وصفية. ويوضح تشابه الانخفاضات المطلقة، رغم ارتفاع الخط المرجعي لـ Ra، سبب التراجع في النسبة المئوية النسبية. فمن 0.10 إلى 0.26 mm/rev، زادت قيمة Ra للتبريد بالغمر بمقدار 2.430 µm وزادت قيمة Ra للتبريد العميق بمقدار 2.404 µm. وبالتالي، كان الارتفاع الأساسي المرتبط بالتغذية ذا مقدار مماثل في المجموعتين، بينما ظلت سلسلة التبريد العميق مزاحة نحو قيم أقل طوال النطاق المختبر.
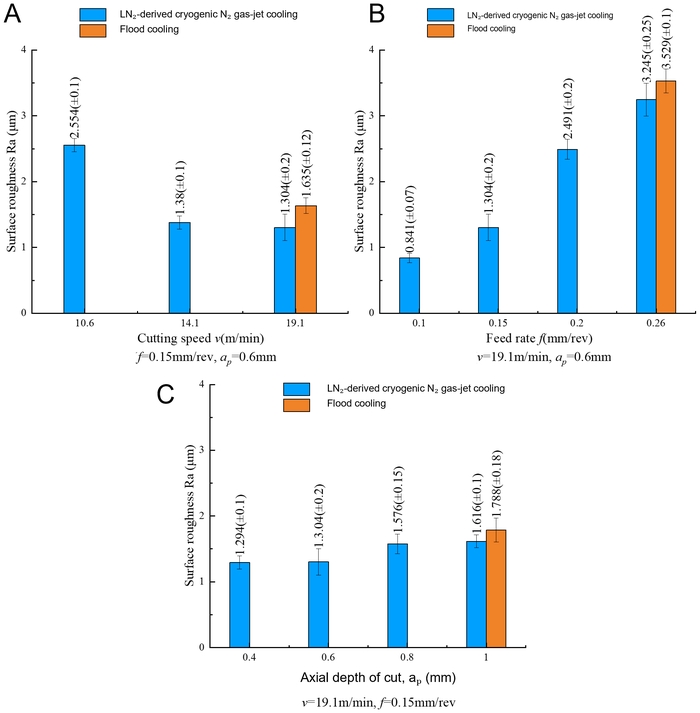
الشكل 6: المتوسط الحسابي لخشونة سطح TC18 تحت التبريد بالغمر والتبريد بنفاث غاز N₂ المبرد تجميدياً. المتوسط الحسابي لخشونة السطح (R-a) كدالة لـ (A) سرعة القطع عند f = 0.15 mm/rev و ap = 0.60 mm، و (B) معدل التغذية عند v₍c₎ = 19.1 m/min و ap = 0.60 mm، و (C) عمق القطع المحوري عند v₍c₎ = 19.1 m/min و f = 0.15 mm/rev. يوضح كل لوح سلسلة نفاث غاز N₂ المبرد تجميدياً والمشتق من LN₂ جنباً إلى جنب مع مرجع التبريد بالغمر المتاح: v₍c₎ = 19.1 m/min في (A)، و f = 0.26 mm/rev في (B)، و ap = 1.00 mm في (C). يشير غياب شريط التبريد بالغمر في الإعدادات الأخرى إلى أن قياسات التبريد بالغمر المقابلة لم تكن متاحة، وليس أن الخشونة كانت صفراً. تشير أشرطة الخطأ إلى الانحراف المعياري SD المحسوب من خمسة مواقع قياس على عينة واحدة لكل حالة قطع، وتمثل تكرارية القياس بدلاً من التباين بين عينة وأخرى. يرجى النقر هنا لعرض نسخة أكبر من هذا الشكل.
يضع الشكل 6 سلسلة معدل التغذية جنباً إلى جنب مع سلسلتين تبريديين مساعدتين أحاديتي العامل. عند سرعات قطع تبلغ 10.6 و14.1 و19.1 m/min، ومع f = 0.15 mm/rev و ap = 0.60 mm، بلغت قيمة Ra في التبريد المبرد 2.554 ± 0.100 و1.380 ± 0.100 و1.304 ± 0.200 µm. توفر مرجع التبريد بالغمر فقط عند 19.1 m/min، حيث بلغت قيمة Ra 1.635 ± 0.120 µm. وبناءً على ذلك، تدعم لوحة السرعة مقارنة واحدة متطابقة واتجاهاً ضمن التبريد المبرد، وليس مقارنة عبر نطاق السرعة الكامل. عند أعماق قطع تبلغ 0.40 و0.60 و0.80 و1.00 mm، ومع vc = 19.1 m/min و f = 0.15 mm/rev، بلغت قيمة Ra في التبريد المبرد 1.294 ± 0.100 و1.304 ± 0.200 و1.576 ± 0.150 و1.616 ± 0.100 µm. وكان مرجع التبريد بالغمر المتاح عند 1.00 mm هو 1.788 ± 0.180 µm، وهو أعلى بمقدار 0.172 µm من قيمة التبريد المبرد عند نفس الإعداد. ولم تتوفر أشرطة التبريد بالغمر عند الأعماق الثلاثة الأخرى. وتعرض لوحة التغذية نفسها سلسلة التبريد المبرد وشريط مرجع غمر واحد عند 0.26 mm/rev، بينما يحتوي الجدول 4 على مجموعة بيانات التغذية المزدوجة الكاملة. وتشير الأشرطة المحذوفة إلى القياسات غير المتاحة وليس إلى خشونة صفرية. وبشكل عام، أظهرت مجموعة البيانات الرئيسية عمقاً أقل لمنطقة P وقيمة Ra أقل، ولكن صلابة دقيقة أعلى بالقرب من السطح وسماكة أكبر للطبقة المتصلدة، في ظل التبريد المبرد. وتوسع السلاسل المساعدة من وصف Ra ولكنها لا يمكن أن تدعم مقارنة عامة عبر الأنماط. وعبر سلسلة السرعة المبردة، أظهرت Ra انخفاضاً ضمن السلسلة قدره 1.250 µm (48.9%) من 10.6 إلى 19.1 m/min؛ وعند النقطة المتطابقة الوحيدة عند 19.1 m/min، كانت أقل بنسبة 20.2% من مرجع التبريد بالغمر. وعبر سلسلة العمق المبردة، أظهرت Ra زيادة ضمن السلسلة قدرها 0.322 µm (24.9%) من 0.40 إلى 1.00 mm؛ وعند النقطة المتطابقة 1.00 mm، كانت أقل بنسبة 9.6% من مرجع التبريد بالغمر. وتلخص حسابات النقاط النهائية هذه الاتجاهات الملاحظة ضمن التبريد المبرد، ولكن نظراً لأن مراجع التبريد بالغمر متاحة فقط عند النقاط النهائية، فلا يمكن تفسيرها على أنها تشير إلى ميزة تبريد عبر كامل نطاق السرعة أو العمق.
توفر البيانات
تم إيداع البيانات الخام التي تم إنتاجها وتحليلها خلال هذه الدراسة، بما في ذلك قياسات خشونة السطح، ومخططات الصلادة الدقيقة، والصور الميتالوغرافية، في بنك البيانات العلمية Science Data Bank (https://www.scidb.cn) تحت معرف الكائن الرقمي (DOI): https://doi.org/10.57760/sciencedb.0115i.
الجدول 1: التركيب العنصري الخاص بالدفعة لسبيكة التيتانيوم TC18 المستخدمة في هذه الدراسة. تم الحصول على القيم من شهادة المواد الموردة لقضيب TC18 المستخدم في التجارب (شهادة رقم 20250268). تم تسجيل Ti كعنصر مكمل. يرجى النقر هنا لتنزيل هذا الجدول.
الجدول 2: الخواص الميكانيكية لسبيكة التيتانيوم TC18 في درجة حرارة الغرفة. يتم عرض القيم القياسية للمورد إلى جانب قيم الخواص الميكانيكية الخاصة بالدفعة والمذكورة في شهادة المواد لقضيب TC18 المستخدم في هذه الدراسة. يرجى النقر هنا لتحميل هذا الجدول.
الملف التكميلي 1. شهادة المواد لسبيكة التيتانيوم TC18 المستخدمة في هذه الدراسة. شهادة جودة صادرة عن المورد لقضيب التيتانيوم TC18 المستخدم في التجارب (شهادة رقم 20250268؛ شركة .Shaanxi Huachen Titanium Co., Ltd). توفر الشهادة قيماً خاصة بالدفعة للتركيب الكيميائي، ومقاومة الشد، ومقاومة الخضوع، والاستطالة، ونقص مساحة المقطع، والصلادة للمادة المختبرة.يرجى النقر هنا لتنزيل هذا الملف.
المناقشة
كشفت المقارنة الرئيسية عن مجموعة من استجابات سلامة السطح المنسقة ولكن غير المتطابقة. وبالمقارنة مع التبريد بالفيضان، ارتبط نفث غاز N₂ المبرد المحدد بمنطقة P محددة بصرياً وأكثر ضحالة، وقيمة Ra أقل عند كل معدل تغذية متطابق، بينما كانت الصلابة الدقيقة القريبة من السطح وسمك الطبقة المقسّاة أعلى عددياً. يجب النظر في هذه الملاحظات معاً، ولكن لا ينبغي دمجها في ادعاء واحد مفاده أن التبريد العميق قد قلل أو زاد ببساطة من الطبقة المعدلة سطحياً. فالتحديد البصري يسجل أين تنتهي الميزات التي تشبه التدفق المرئية، ويسجل ملف الصلابة أين تعود الخاصية الميكانيكية إلى نطاق المصفوفة، بينما تسجل Ra تباين الارتفاع على طول السطح الخارجي. وتشير استجاباتها المختلفة إلى أن عمق الطبقة المعدلة وحالتها الميكانيكية وتضاريسها لم تكن محكومة بمقياس واحد قابل للتبادل. وتأتي أقوى الأدلة من مجموعة بيانات معدل التغذية المقترنة؛ حيث تعمل سلاسل السرعة والعمق الإضافية على توسيع السياق الوصفي للخشونة، ولكن لا يمكن أن تحمل نفس الوزن المقارن لأن معظم الإعدادات تفتقر إلى قيمة فيضان مطابقة.
يوفر عمق منطقة P المعتمد على معدل التغذية أوضح مثال على خصوصية الظروف. إذ تؤدي التغذية الأعلى إلى زيادة سمك الرايش الاسمي غير المشوه، ويمكن أن تغير الظروف الميكانيكية وظروف التلامس عند قطع التيتانيوم، وهو ما يتفق مع الدراسات التي أظهرت تأثيرات معدل التغذية على سلامة السطح وتضاريسه22,23. وقد زادت منطقة P في حالة التبريد الغامر تدريجياً من 8.5 إلى 10.9 µm بين 0.10 و0.20 mm/rev، ثم ارتفعت إلى 21.6 µm عند 0.26 mm/rev. أما تحت التبريد المبرد (cryogenic cooling)، فقد زادت من 6.0 إلى 10.7 µm عبر أول ثلاث قيم للتغذية، ولكنها تغيرت لتصل فقط إلى 11.0 µm عند أعلى معدل تغذية. وأحد التفسيرات المعقولة هو أن نفث الغاز قد يكون تعرض لتعرض حراري محدود بالقرب من السطح أو عدل ظروف التلامس عند أعلى معدل تغذية. وهذا يتفق مع الحساسية الحرارية الميكانيكية الراسخة لتشغيل التيتانيوم12,15,17,18,19,20,21، إلا أنه لم يتم اختبار ذلك مباشرة. حيث لم يتم قياس درجة حرارة منطقة القطع، والقوة، وتلامس الرايش، والسلوك البيني. علاوة على ذلك، كان الفرق في الوضع 0.2 µm فقط عند 0.20 mm/rev، ولم تتوفر قيمة الانحراف المعياري (SD) لمنطقة P بين العينات.
تثير بيانات الصلادة سؤالاً ذا صلة ولكنه متميز فيزيائياً. فقد حدثت أكبر قيمة مسجلة للصلادة الدقيقة بالقرب من السطح، وهي 445.67 ± 3.51 HV، عند f = 0.15 mm/rev في ظل التبريد المبرد (cryogenic cooling). وكانت هذه القيمة أعلى بشكل ملحوظ من قيمة التبريد الغمري عند نفس معدل التغذية (411.00 ± 4.58 HV)، مما يمثل فرقاً قدره 34.67 HV. وأحد التفسيرات المحتملة هو أن الجمع بين نفث الغاز المبرد وسُمك الرايش غير المشوه المحدد عند معدل التغذية هذا قد أوجد حالة ثيرموميكانيكية أدت إلى تعظيم التصلد الانفعالي (strain hardening) مع تقليل التليين الحراري إلى أدنى حد. وفي معدلات التغذية المنخفضة، قد يكون الانفعال المفروض على السطح المتولد حديثاً غير كافٍ لإحداث نفس الدرجة من التصلد. أما في معدلات التغذية الأعلى، فقد يؤدي زيادة توليد الحرارة إلى مواجهة تأثير التصلد جزئياً من خلال الاستعادة أو التليين المدعوم بالحرارة، حتى مع وجود التبريد المبرد. ومع ذلك، يظل هذا التفسير تخمينياً لأن درجة حرارة منطقة القطع وقوى القطع وكثافة الخلع (dislocation density) لم تُقس. وقد ارتبط التبريد المبرد بمتوسط صلادة دقيقة أعلى بالقرب من السطح وبطبقة محددة بالصلادة أكثر سُمكاً، على الرغم من أن منطقة P المرئية كانت أقل عمقاً. ومع ذلك، فإن الفرق الإجمالي في المتوسط كان طاغياً بسبب الفرق الكبير عند 0.15 mm/rev، بينما كانت الفروق عند 0.20 و 0.26 mm/rev أصغر بكثير. وقد يؤدي تقليل التعرض الحراري إلى الحد من التليين أو الاسترخاء المدعوم بالحرارة، مما يسمح ببقاء التصلد الناجم عن التشغيل قابلاً للكشف بعد اختفاء المورفولوجيا الشبيهة بالتدفق المرئية. وبالمثل، تفيد دراسات التيتانيوم بالتبريد المبرد السابقة بحدوث تغييرات في الخشونة، والصلادة تحت السطحية، وغيرها من سمات سلامة السطح، على الرغم من أن الاتجاه والمقدار يعتمدان على المادة والوسط واستراتيجية التوصيل26,27,28,29,30,31,32. ومع ذلك، في الدراسة الحالية، يظل هذا التفسير مجرد فرضية؛ إذ لم يتوفر سجل لدرجات الحرارة أو قياس مباشر لبنية العيوب، ولا يمكن للمجهر الضوئي تحديد كثافة الخلع، أو الاستعادة، أو تنقيح الحبيبات، أو التغيرات على مستوى الطور. كما كانت سلسلة صلادة السطح بالتبريد المبرد غير رتيبة عبر نطاق التغذية المختبر، وبالتالي يجب تسجيل حالة 0.15 mm/rev كأكبر متوسط ملحوظ وليس كحالة مثالية. علاوة على ذلك، ومع خطوة قياس تبلغ 10 µm، تحمل قيم سُمك الطبقة المتصلدة نسبة عدم يقين تبلغ ±10 µm، مما يعني أن النطاقات المسجلة للتبريد الغمري (20–50 µm) والتبريد المبرد (40–60 µm) تتداخل بشكل كبير. لذا، يجب تفسير الاختلافات الملحوظة بين أنماط التبريد على أنها اتجاه عام بدلاً من كونها تأثيراً مكمماً بدقة.
تتوافق نتائج الخشونة مع وجود مساهمة قوية لتشكل السطح المرتبط بمعدل التغذية. حيث زادت قيمة Ra من 1.099 إلى 3.529 µm تحت التبريد الغمري، ومن 0.841 إلى 3.245 µm تحت التبريد المبرد مع زيادة التغذية، وهو ما يتفق مع التقارير السابقة التي تحدد التغذية كمحدد مهم لطوبوغرافيا سطح سبائك التيتانيوم22,23. وعلى الرغم من بقاء الفرق المطلق بين الأنماط قريباً من 0.3 µm، إلا أن مقداره النسبي انخفض من حوالي 23% إلى 8% عبر نطاق التغذية المختبر. وتعتبر هذه الفروق العددية وصفية ولا تعني دلالة إحصائية، حيث لم يتم إجراء تكرار مستقل لعملية التشغيل الآلي. وأحد التفسيرات المحتملة هو أن المساهمات الهندسية وإزاحة المواد المرتبطة بالتغذية تصبح جزءاً أكبر من إجمالي قيمة Ra عند معدلات التغذية الأعلى، مما يترك مجالاً نسبياً أقل للتغيير المرتبط بالتبريد. وتفسير آخر هو أن نفاث الغاز يعدل من الالتصاق، أو إخلاء الرايش، أو التلامس الثانوي مع السطح الجديد. وتعد هذه التفسيرات التريبولوجية منطقية في تشغيل التيتانيوم9,10,12,13,14,32، ولكن لم يتم قياس الحافة المتراكمة، أو تآكل الأداة، أو الاهتزاز، أو مورفولوجيا الرايش، ولا يمكن التمييز بين البدائل. وتتطلب لوحات السرعة والعمق تحفظاً خاصاً: إذ يجب تفسيرها على أنها اتجاهات لنفاث غاز N₂ المبرد مع حالة مرجعية واحدة للتبريد الغمري، بدلاً من اعتبارها مقارنات شاملة بين الأنماط.
لذلك، تمثل الملاحظات الحالية مقارنة بين نظام التبريد بالغمر المحدد DRK-5011 ونظام نفث الغاز المشتق من LN₂ كما تم تكوينه في هذه الدراسة، بدلاً من كونها مقارنة عامة بين التبريد بالغمر والتبريد المبرد (cryogenic cooling) عبر جميع ظروف التوصيل الممكنة. وتعد تفاصيل توصيل التبريد أساسية للمقارنة مع الأعمال السابقة. استخدم النظام الحالي LN2 كمصدر للبرودة وقام بتوجيه نفث من غاز N2 المبرد نحو منطقة القطع؛ ولم يطبق LN2 مباشرة كتدفق سائل حر. وقد عمل LN₂ عند درجة حرارة تقريبية تبلغ −196 °C كمصدر للبرودة، بينما كانت درجة حرارة نفث غاز N₂ المقاسة قبل الارتطام −169 °C. وكان استهلاك LN₂ السائل حوالي 3 L/min، بناءً على استهلاك 20 L خلال 7 min. وقد بحثت دراسات سابقة في توصيل النيتروجين السائل، والهواء المبرد، وثلج CO2، وتوليفات التزييت بالكمية الدنيا (MQL)، وترتيبات تبريد أخرى26,27,28,29,30,31,32. ولا يمكن نقل نتائجها كمياً لأن سعة التبريد، والارتطام، والتزييت، والتفاعل بين الرايش وسائل التبريد تختلف باختلاف الأنظمة. كما يوفر التبريد بالغمر وظائف تزييت وشطف قد لا يوفرها نفث غاز N2. وبالتالي، قد تعكس التباينات الملاحظة مزيجاً من استخلاص الحرارة، وتزييت السوائل، وزخم النفث، وإزالة الرايش بدلاً من درجة الحرارة وحدها. وكان الدافع وراء استخدام الغاز المتبخر هو ضمان استقرار التوصيل وتقليل الاحتفاظ بالسائل أو تناثره، إلا أن التجربة الحالية لم تقارن بين توصيل الغاز وتوصيل السائل المباشر. لم يتم الحصول على معامل انتقال حراري أو منحنى كامل لدرجة الحرارة مقابل الزمن، لذا فإن الشرط الحراري الحدودي موصوف إجرائياً بدلاً من كونه مكمماً بالكامل. وبناءً على ذلك، فإن الملاحظات الحالية توسع أدبيات التشغيل المبرد لتشمل تطبيق نفث الغاز المحدد على TC18 بدلاً من إعادة إنتاج مقارنة عامة بـ LN2. وتكمن قيمة هذه الخصوصية في الجانب المنهجي: إذ يمكن لمختبر آخر إعادة إنتاج الضغط الاسمي، وهندسة الفوهة، والمسافة الفاصلة، والتوجه، ومصدر البرودة، ومعدل الاستهلاك، ومن ثم اختبار ما إذا كانت استجابات السطح المعتمدة على الظروف نفسها ستستمر مع التكرار الكامل والقياس. قد تكون هذه الملاحظات ذات صلة باختيار العمليات لخرط مكونات TC18 في تطبيقات الفضاء والتطبيقات الأخرى ذات الأحمال العالية التي تكون فيها سلامة السطح القريب وخشونته أمراً مهماً. كما يوفر تكوين نفث غاز N₂ المبرد المحدد أساساً تجريبياً قابلاً للتكرار للدراسات المستقبلية التي تقيم سلامة السطح وأداء المكونات اللاحق.
تحدد عدة قيود في التصميم والتقرير الحدود الأدلتية. ويتمثل القيد الأكثر أهمية في غياب التكرار المستقل لعمليات التشغيل الآلي؛ فجميع المقارنات وصفية، ولا يمكن تقييم الدلالة الإحصائية لأن التباين في ظروف التشغيل الآلي لا يمكن تمييزه عن تباين القياس دون وجود مكررات مستقلة. كما أن التجربة الرئيسية نوعت عاملاً واحداً ولم توفر تحليلاً عاملياً أو تحليل سطح الاستجابة للتفاعلات بين سرعة القطع، والتغذية، وعمق القطع، ونمط التبريد. وتحتوي كل من سلسلتي السرعة والعمق المساعدة على مرجع غمر واحد فقط. وتعد قيم منطقة P البصرية قياسات تمثيلية بدون انحراف معياري (SD) بين العينات، ولم يتم توثيق قياسات الفاحص الأعمى رسمياً في التجربة الأصلية؛ لذا يجب أن تتضمن الدراسات المستقبلية تقييماً رسمياً لتكرارية الفحص الأعمى. كما أن الصور التمثيلية وحدها لا يمكنها إثبات قابلية تكرار قياسات الحدود بمقياس الميكرومتر؛ لذا ينبغي أن تشمل الدراسات المستقبلية عينات متعددة تم تشغيلها آلياً بشكل مستقل ومقاطع عرضية متعددة لكل حالة لتوفير تقييم قوي لقابلية التكرار. وقد أُجريت قياسات الصلادة القريبة من السطح بحيث كان مركز الانطباع الأول على عمق 10 µm تقريباً تحت السطح المشغل آلياً. وكما ورد في قسم الطرق، فإن مسافة الحافة هذه لا تستوفي متطلبات معيار ISO 6507-1 التي تشترط أن تكون المسافة 2.5 مرة على الأقل من قطر الانطباع (حوالي 38 µm) من حافة العينة. وبناءً على ذلك، يجب تفسير قيم الصلادة القريبة من السطح كمؤشرات نوعية لاتجاه الصلادة بدلاً من كونها قياسات مطلقة. ويجب أن تنظر الدراسات المستقبلية في استخدام حمل انطباع أقل، أو اختبار صلادة كنوب الميكروية، أو استراتيجية قياس مختلفة للقرب من السطح للامتثال لمتطلبات ISO 6507-1 الخاصة بمسافة الحافة. ولم يُعتبر الاختبار الاستدلالي صالحاً لعدم توفر تكرار تجريبي مستقل؛ وبالتالي، تظل جميع الفروق وصفية. كما لم يتم قياس سجلات درجة الحرارة، وقوى القطع، ومورفولوجيا الرايش، والإجهاد المتبقي، واستجابة الكلال. وعلى الرغم من أن التآكل التدريجي للأداة لم يكن عاملاً مربكاً في هذه الدراسة نظراً لاستخدام حافة قطع جديدة في كل تجربة، إلا أنه لم يتم إجراء تقدير كمي مفصل للتآكل. ولم يتم استكمال المجهر الضوئي ومقاطع الصلادة باستخدام EBSD أو TEM. ولا تنفي هذه الإغفالات الملاحظات الخاصة بكل حالة، ولكنها تمنع العزو السببي والتعميم خارج نطاق TC18، وترتيب الأداة والفوهة المحدد، ونافذة المعالجة المختبرة. وينبغي أن تستخدم دراسة متابعة تصميماً مهيكلاً متعدد المتغيرات لتقدير التأثيرات الرئيسية والتفاعلات35، وأن تشمل ضوابط كاملة للغمر والجفاف، وتتضمن تكراراً مكانياً ومكررات مستقلة للعينات. ومن شأن الحصول المتزامن على درجة الحرارة والقوة، وتقييم حالة الأداة والرايش، وقياس الإجهاد المتبقي، والتوصيف البلوري أن يختبر المسارات الحرارية والتريبولوجية المقترحة قبل الادعاء بوجود آثار تتعلق بالتآكل أو الكلال.
أرست هذه الدراسة مقارنة محددة بين التبريد بالغمر والتبريد بنفاثات غاز N₂ المبردة المشتقة من LN₂ أثناء عملية الخراطة الخارجية لسبيكة TC18. وقد تم تقييم سلوك الطبقة المتغيرة سطحيًا من خلال أربعة نتائج متكاملة: عمق منطقة P المحدد بصريًا، والصلادة الدقيقة القريبة من السطح، وسمك الطبقة المحدد بالصلادة، و Ra. وقد أتاح استخدام قياسات بصرية وميكانيكية وطبوغرافية متميزة إمكانية مقارنة الاستجابات دون اعتبارها مؤشرات متكافئة لآلية واحدة.
عند معدلات تغذية تبلغ 0.10 و0.15 و0.20 و0.26 mm/rev، ارتبطت الحالة المبردة بعمق ممثل لمنطقة P يكون أكثر ضحالة بنسبة 29% و15% و2% و49% على التوالي. ويظهر الانفصال القريب من الصفر عند 0.20 mm/rev والانفصال الأكبر بكثير عند 0.26 mm/rev أن مقدار هذا الفرق الوصفي اعتمد على إعداد التغذية ولم يكن استجابة ثابتة للتبريد.
ارتبطت الصلادة المجهرية القريبة من السطح باختلافات وصفية بين نمطي التبريد، ولكن مقدار هذه الاختلافات تباين بشكل كبير مع معدل التغذية، ولا ينبغي تفسيرها على أنها تأثير تبريد عميق موحد عبر جميع معدلات التغذية. كما كانت سماكة الطبقة المتصلدة أكبر تحت التبريد العميق، حيث زادت من نطاق تبريد الغمر البالغ 20–50 µm إلى 40–60 µm، مع زيادة متوسطة في الحالات الأربع بنسبة 40% تقريباً. ولا يعد وجود منطقة P مرئية أكثر رقة إلى جانب طبقة متصلدة أكثر سماكة أمراً متناقضاً لأن العمقين تم تحديدهما بنقاط قياس نهائية مختلفة. كما كانت قيمة Ra أقل تحت التبريد العميق في جميع معدلات التغذية الأربعة المتطابقة، مع انخفاضات وصفية بلغت 23% و20% و12% و8% على التوالي تقريباً.
ضمن السلسلة المبردة المساعدة، أظهر Ra اتجاهًا تنازليًا مع زيادة سرعة القطع عبر النطاق المختبر من 10.6 إلى 19.1 m/min واتجاهًا تصاعديًا عبر الجزء العلوي من نطاق عمق القطع. توفر مرجع تدفق واحد فقط في كل سلسلة مساعدة، لذا لا يمكن تفسير هذه الملاحظات كدليل على ميزة تبريد عبر نطاق السرعة أو العمق الكامل. وبشكل عام، تدعم الأدلة وجود ارتباط محدود بين تكوين نفث الغاز المحدد وتقليل عمق التشوه المرئي، والحفاظ على التصلد القريب من السطح، وانخفاض الخشونة. وهي لا تحدد آلية حرارية أو تريبولوجية فريدة، أو حالة قطع مثالية عالميًا، أو تحسنًا في أداء التآكل أو الكلال. ويتطلب التأكيد تكرارًا مستقلاً، وضوابط مقترنة كاملة، وقياسات تحدد بدقة درجة الحرارة، والقوة، وحالة الأداة، والحالة المجهرية.
الإفصاحات
يصرح المؤلفون بعدم وجود أي تضارب في المصالح. لم يتم استخدام أي من أدوات الذكاء الاصطناعي في إعداد المخطوطة أو الرسوم التوضيحية أو تحليل البيانات.
شكر وتقدير
تم دعم هذا العمل من قبل المؤسسة الوطنية للعلوم الطبيعية في الصين (رقم 51905426) وبرنامج تعزيز المواهب المبتكرة، فريق ابتكار العلوم والتكنولوجيا في مقاطعة Shaanxi، الصين (رقم 2025RS-CXTD-037).
المواد
| الاسم | الشركة | رقم فهرسي | التعليقات |
|---|---|---|---|
| لقمة خراطة من الكربيد الأسمنتي المغطى | شركة Chengdu Qianhesheng Precision Tools Co., Ltd. | WNMG080404-HL | الخراطة الأسطوانية الخارجية لسبيكة التيتانيوم TC18 |
| مخرطة أفقية CW6163B | أنيانغ لآلات التصنيع (ANYANG MACHINE TOOL WORKS) | 20010089 | يستوعب المخرطة قطع عمل بقطر خراطة أقصى يبلغ 630 مم، وطول أقصى يصل إلى 3,000 مم، وسرعة دوران قصوى للمغزل تبلغ 1,000 دورة في الدقيقة. |
| ماء منزوع الأيونات H2O | شركة دونغ غوان هونغ وانغ للتكنولوجيا الدقيقة المحدودة (Dongguan Hongwang Precision Technology Co., Ltd.) | الكسر الحجمي 94% حجمي | مذيب لمحلول كرول للنقش الكيميائي، تنظيف العينات |
| سائل القطع شبه الاصطناعي DRK-5011 | شركة ديتشو شينتشنج للزيوت الخاصة المحدودة (Dezhou Xincheng Special Oil Co., Ltd.) | تستخدم عند درجة حرارة 20 درجة مئوية، ورقم هيدروجيني (pH) 9.1، وكثافة 1.02 جم/سم3 | وسط تبريد وتشحيم لتجارب التبريد الغمري |
| مخرطة أفقية | مصنع باوجي للمعدات الآلية | CW6163B | تجارب الخراطة الأسطوانية الخارجية لسبيكة التيتانيوم TC18 |
| حمض الهيدروفلوريك HF | شركة دونغ غوان هونغ وانغ للتكنولوجيا الدقيقة المحدودة (Dongguan Hongwang Precision Technology Co., Ltd.) | الكسر الحجمي 2% حجمياً | مكونات محلول كرول للنقش الكيميائي، نقش العينات الميتالوغرافية |
| برنامج تحليل الصور | Adobe, AOSVI | Photoshop، AOSVI | معالجة الصور الميتالورجية، قياس عمق المنطقة P |
| النيتروجين السائل LN2 | شركة شيآن ويغوانغ للغاز المحدودة (Xi'an Weiguang Gas Co., Ltd.) | ٢٠ لتر | مصدر تبريد لنفاث غاز N2 المبرد بالتجميد |
| نظام توصيل النفاث المبرد بالنيتروجين السائل (LN2) | شركة Xindabaihui للمعدات المبردة المحدودة | مخصص: وعاء تخزين، مضخة كهربائية، غرفة تبخير، وحدة تحكم في الضغط، أنابيب، فوهة (قطر مخرج الفوهة 2 مم) | توصيل نفث من النيتروجين (N2) المبرد بعد تبخير النيتروجين السائل (LN2)، بقطر مخرج فوهة يبلغ 2 مم، وضغط إمداد تشغيلي قدره 0.16 ميجا باسكال |
| مجهر ميتالوغرافي | Ossila | Ossila M230-3M180: مزود بكاميرا صناعية بدقة 20 ميجابكسل؛ الدقة/عدد الإطارات في الثانية: 45 عند 2560x1920؛ 20 عند 5120x3840؛ التكبير: 500x بصري، 5000x رقمي | ملاحظة المنطقة المشوهة لدنياً بالقرب من السطح (P-zone) عند تكبير 500x، والتقاط الصور الميتالوغرافية والقياس |
| راتنج التثبيت | شركة قوانغتشو بينيي لتكنولوجيا الميتالوغرافيا المحدودة (Guangzhou Pinyi Metallographic Technology Co., Ltd.) | / | التثبيت الحراري للعينات الميتالوغرافية، تثبيت العينات |
| حمض النيتريك HNO3 | شركة Dongguan Hongwang Precision Technology Co., Ltd. | الكسر الحجمي 4% حجماً | مكونات محلول كرول للنقش، نقش العينات الميتالوغرافية |
| المجهر البؤري الهجين من OPTELICS | شركة Lasertec Corporation | جهاز قياس بصري غير تلامسي بدون مِجس مادي؛ يتم الكشف عبر نظام بصري بؤري مشترك. المعايير الرئيسية: مصدر الضوء - ليزر شبه موصل بنفسجي (405 نانومتر)؛ دقة القياس الرأسي - 0.05 نانومتر؛ تكرارية القياس الأفقي (3 سيجما) - 10 نانومتر؛ تُحسب الخشونة من بيانات الارتفاع ثنائية الأبعاد، بشكل مستقل عن اتجاه المسح وعدد النقاط؛ 3 سيجما &تشير القيمة < 10 نانومتر إلى ثلاثة أضعاف الانحراف المعياري، وهو مقياس إحصائي لتشتت البيانات وقابلية التكرار | قياس المتوسط الحسابي لخشونة السطح Ra للأسطح المشغولة آلياً |
| برمجيات التخطيط البياني / معالجة البيانات | OriginLab | الأصل | إحصائيات البيانات، والرسم البياني (الأشكال 3-6) |
| قضيب سبيكة التيتانيوم القريبة من بيتا TC18 | شركة شانشي هواشين تيتانيوم المحدودة (Shaanxi Huachen Titanium Co., Ltd.) | القطر 45 ملم، الطول 275 ملم | قطعة العمل لتجارب الخراطة |
| جهاز فحص الصلادة الدقيقة فيكرز | مصنع شنزن سانو للمعدات والأجهزة (Shenzhen Sannuo Instrument Equipment Factory) | HVS-1000Z | اختبار الصلادة المجهرية؛ حمل الاختبار 50 gf، زمن الاستقرار 15 s |
| آلة القطع بالسلك بالتفريغ الكهربائي | شركة Taizhou Ruite CNC Machine Tool المحدودة | TRS-32 | أخذ العينات بعد الخراطة، وتقطيع عينات ميتالوغرافية بمقاس 10 مم × 10 مم × 5 مم |
المراجع
- Najafizadeh M, et al. Classification and applications of titanium and its alloys: a review. J Alloys Compd Commun. 2024;3:100019.
- Marin E, Lanzutti A. Biomedical applications of titanium alloys: a comprehensive review. Materials (Basel). 2023;17(1):114.
- Srivastava M, et al. Additive manufacturing of titanium alloy for aerospace applications: insights into the process, microstructure, and mechanical properties. Appl Mater Today. 2024;41:102481.
- Wu S, et al. Surface integrity in titanium alloy cutting: a comprehensive review. Chin J Aeronaut. 2025:103903.
- Wang Q, et al. Numerical simulation study of combined shot peening and laser shock peening on surface integrity of Ti-6Al-4V titanium alloy. Surf Coat Technol. 2024;487:130997.
- Shanmugam R, et al. Machining temperature, surface integrity and burr size investigation during coolant-free hole milling in Ti6Al4V titanium alloy. Lubricants. 2023;11(8):349.
- Zhang C, et al. The state of the art in machining additively manufactured titanium alloy Ti-6Al-4V. Materials (Basel). 2023;16(7):2583.
- Pramanik A, Basak AK. Laser beam machining of titanium alloy—a review. Metals (Basel). 2023;13(9):1536.
- Kumari S, et al. Effect of various lubricating strategies on machining of titanium alloys: a state-of-the-art review. Coatings. 2022;12(8):1178.
- Gupta MK, et al. Comparison of tool wear, surface morphology, specific cutting energy and cutting temperature in machining of titanium alloys under hybrid and green cooling strategies. Int J Precis Eng Manuf Green Technol. 2023;10(6):1393-406.
- Xie W, et al. Research on cutting force and surface integrity of TC18 titanium alloy by longitudinal ultrasonic vibration assisted milling. Int J Adv Manuf Technol. 2022;119(7-8):4745-55.
- Hourmand M, Sarhan AAD, Sayuti M, Hamdi M. A comprehensive review on machining of titanium alloys. Arab J Sci Eng. 2021;46(8):7087-123.
- Pramanik A. Problems and solutions in machining of titanium alloys. Int J Adv Manuf Technol. 2014;70(5-8):919-28.
- Oke SR, et al. An overview of conventional and non-conventional techniques for machining of titanium alloys. Manuf Rev. 2020;7:34.
- Liu W, et al. Advance in experimental research on cutting temperature of titanium alloys. Int J Adv Manuf Technol. 2023;126(5-6):1827-44.
- Matuszak J, Zaleski K, Zyśko A. Investigation of the impact of high-speed machining in the milling process of titanium alloy on tool wear, surface layer properties, and fatigue life of the machined object. Materials (Basel). 2023;16(15):5361.
- Zhang X, Luo M, Zhang D. High performance cutting of titanium alloy based on the thermo-mechanical coupling effect. Procedia CIRP. 2018;77:126-9.
- Liu Y, et al. Thermo-mechanical coupling during belt grinding and corresponding surface integrity of titanium alloy. Int J Adv Manuf Technol. 2022;121(9-10):6599-609.
- Miguélez MH, Soldani X, Molinari A. Analysis of adiabatic shear banding in orthogonal cutting of Ti alloy. Int J Mech Sci. 2013;75:212-22.
- Li A, Zang J, Zhao J. Effect of cutting parameters and tool rake angle on the chip formation and adiabatic shear characteristics in machining Ti-6Al-4V titanium alloy. Int J Adv Manuf Technol. 2020;107(7-8):3077-91.
- Li J, Xu B. Study on adiabatic shearing sensitivity of titanium alloy in the process of different cutting speeds. Int J Adv Manuf Technol. 2017;93(5-8):1859-65.
- Zha X, et al. Effect of cutting feed rate on machining performance and surface integrity in cutting process of Ti-6Al-4V alloy. Int J Adv Manuf Technol. 2024;131(5-6):2791-809.
- Yang D, Liu Z. Surface topography analysis and cutting parameters optimization for peripheral milling titanium alloy Ti-6Al-4V. Int J Refract Met Hard Mater. 2015;51:192-200.
- Zhang LC, Chen LY, Wang L. Surface modification of titanium and titanium alloys: technologies, developments, and future interests. Adv Eng Mater. 2020;22(5):1901258.
- Zammit A, et al. Enhancing surface integrity of titanium alloy through hybrid surface modification (HSM) treatments. Mater Chem Phys. 2022;279:125768.
- Arunprasath K, Thivagar A, Mathan P, Yuvanarasimman P. Cryogenic turning of titanium alloys: machinability characteristics and environmental consequences. Mater Today Proc. 2022;66:749-53.
- Shokrani A, Dhokia V, Newman ST. Investigation of the effects of cryogenic machining on surface integrity in CNC end milling of Ti-6Al-4V titanium alloy. J Manuf Process. 2016;21:172-9.
- Shokrani A, Dhokia V, Newman ST. Energy conscious cryogenic machining of Ti-6Al-4V titanium alloy. Proc Inst Mech Eng B J Eng Manuf. 2018;232(10):1690-706.
- Wang F, Pang Q, Yang Q, Han H. Effect of cryogenic cooling on micro-milling properties of titanium alloy. J Mater Eng Perform. 2025;34(8):6472-83.
- Yuan SM, Yan LT, Liu WD, Liu Q. Effects of cooling air temperature on cryogenic machining of Ti-6Al-4V alloy. J Mater Process Technol. 2011;211(3):356-62.
- Biermann D, Abrahams H, Metzger M. Experimental investigation of tool wear and chip formation in cryogenic machining of titanium alloys. Adv Manuf. 2015;3(4):292-9.
- Sıyambaş Y, Akdulum A. Prediction of surface roughness using different features in vortex cooled turning process of Ti6Al4V alloy. Measurement. 2024;237:115258.
- Sivarupan T, et al. A review of the use of cryogenic coolant during machining titanium alloys. Sustain Mater Technol. 2024;40:e00946.
- Zhang J, et al. Grain size characterization method of dual-phase titanium alloys with complex microstructure based on laser ultrasonic. Measurement. 2023;211:112670.
- Prakash C, Selva Kumar S, Manikandan D, Ramaswamy K. Investigation of micro turning process parameters for titanium alloy using response surface methodology. Discover Mater. 2026;6:10.