Nous avons mis au point une méthode à faible coût et le prototypage rapide de liquides dispositifs moulés par injection en caoutchouc élastomère en utilisant les imprimantes modélisation 3D de dépôt fusionnés pour la conception de moules et un dessiccateur modifié comme un système d'injection de liquide.
Un abonnement JoVE est requis pour visualiser ce contenu. Connectez-vous ou commencez votre période d'essai gratuite.
Article de méthode
Prototypage rapide et à faible coût des dispositifs médicaux utilisant 3D Imprimé moules pour injection de liquide
Dans cet article
Résumé
Résumé
Élastomères biologiquement inertes tels que le silicone sont des matériaux favorables à la fabrication de dispositifs médicaux, mais la formation et le durcissement de ces élastomères par des procédés traditionnels liquide de moulage par injection peut être un processus coûteux en raison de l'outillage et d'équipement. En conséquence, il a toujours été impossible d'utiliser le moulage par injection de liquide à faible coût, des applications de prototypage rapide. Nous avons mis au point une méthode pour la production rapide et à faible coût de liquides dispositifs moulés par injection d'élastomère qui utilise des imprimantes dépôt modélisation 3D fusionnés pour la conception de moules et un dessiccateur modifié comme un système d'injection. Faibles coûts et temps de réponse rapide à cette technique abaisser la barrière à la conception itérative et prototypage appareils élastomères complexes. En outre, les modèles de CAO développés dans ce procédé peuvent être adaptés pour la conception ultérieure moule métallique de l'outillage, ce qui permet une transition aisée à un procédé de moulage par injection classique. Nous avons utilisé cette technique pour fabriquer intravagsondes Inal impliquant des géométries complexes, ainsi que sur le surmoulage de pièces métalliques, en utilisant des outils couramment disponibles dans un laboratoire de recherche universitaire. Cependant, cette technique peut être facilement adapté pour créer des dispositifs d'injection de liquide moulées pour de nombreuses autres applications.
Introduction
Moulage d'injection de liquide (LIM) (aussi connu comme le moulage par injection-réaction) est souvent utilisé pour fabriquer des dispositifs élastomères de élastomères thermodurcissables, mais grande outillage et d'équipement nécessite beaucoup d'investissement initial en capital 1. Par ailleurs, la MFR peut être techniquement difficile et coûteux à mettre en œuvre en cas de géométrie et les exigences de surmoulage complexe. En conséquence, il est généralement impossible d'utiliser LIM traditionnelle dans l'ultra-faible volume ou avec des motifs de l'appareil à un stade précoce qui engagent souvent des révisions itératives.
Accès restreint. Veuillez vous connecter ou commencer un essai pour afficher ce contenu.
Protocole
Ce protocole décrit l'utilisation de la terminologie et des fonctions spécifiques dans le logiciel SolidWorks utilisé pour conception de moules et les étapes de la production, bien que d'autres logiciels peuvent également être utilisés pour obtenir le même résultat.
1. Conception de moules et de la production
- Concevoir un moule maître à l'échelle en utilisant la conception assistée par ordinateur (CAO). Des procédures spécifiques dans la conception de maître de moule varie en fonction de la géométrie spécifique du dispositif en élastomère désiré. Ceci et les étapes ultérieures illustre les principales étapes qui abo....
Accès restreint. Veuillez vous connecter ou commencer un essai pour afficher ce contenu.
Résultats
Le moule et la sonde intravaginale dans les figures 14 et 15 montre des résultats représentatifs de la procédure présentée dans cet article.
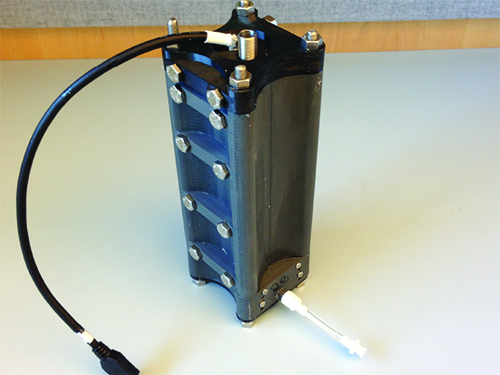
Figure 14. Mold entièrement assemblé. Moule pour le dispositif de sonde intravaginale Entièrement assemblé.
Accès restreint. Veuillez vous connecter ou commencer un essai pour afficher ce contenu.
Discussion
De toutes les étapes décrites, conception de moules attention est la plus critique pour le succès. Le maître du moule doit être créé comme un corps solide avec des géométries externes égal au dispositif final. Ces géométries doivent être ajustés pour tenir compte de tout retrait du matériau en raison de l'élastomère choisi ainsi que la résolution et les tolérances de l'imprimante 3D. Le placement des lignes de séparation du moule et des trous de passage pour les tiges et les vis filetées sont dépendants l'un.......
Accès restreint. Veuillez vous connecter ou commencer un essai pour afficher ce contenu.
Déclarations de divulgation
Aucun des auteurs encore d'intérêts financiers concurrents en ce qui concerne les travaux décrits dans cet article.
Remerciements
Les auteurs remercient Sungwon Lim pour ses contributions intellectuelles à la conception de dispositifs et de moules, ainsi que Jambu Jambulingam et Rebecca Grossman-Kahn pour la création de sondes intravaginales en silicone à l’aide de ce procédé. Ce travail est soutenu par la Fondation Bill et Melinda Gates, la Fondation Vodafone Americas et la FDA (2P50FD003793).
....Accès restreint. Veuillez vous connecter ou commencer un essai pour afficher ce contenu.
Matériaux
| Nom | Entreprise | Numéro de catalogue | Commentaires |
|---|---|---|---|
| Matériau du modèle ABS | Stratasys | P430 | Matériau du modèle pour uPrint Plus SE (Étape : Conception du moule & Production) |
| Matériau de support soluble | Stratasys | SR-30 | Matériau de support pour uPrint Plus SE (Étape : Conception de moule & Production) |
| Scellant silicone sous-marin, tube de 2,8 oz, transparent | McMaster-Carr Supply Company | 7327A21 | RTV en silicone pour sceller les espaces aux lignes de séparation du moule (étape : assemblage du moule) |
| Tube, 1/8 " ID, 1/4 " OD, 1/16 " d’épaisseur de paroi, PVC Tygon ultra-résistant aux produits chimiques, Clear | McMaster-Carr Supply Company | 5046K11 | Forme un adaptateur de coureur/carotte entre le moule et la seringue avec élastomère (Étape : Mélange d’élastomère) |
| Raccord, adaptateur, droit, mâle à rotation rapide (Luer lock) X 1/8 » Tube cannelé, Nylon | McMaster-Carr Supply Company | 51525K123 | Connecter la glissière/carotte entre le moule et la seringue avec l’élastomère (Étape : Mélange d’élastomère) |
| Raccord, Adaptateur, Droite, Femelle Rotation rapide (Luer lock) X 1/8 » Tube cannelé, Nylon | McMaster-Carr Supply Company | 51525K213 | Connecter la glissière/carotte entre le moule et la seringue avec de l’élastomère (Étape : Mélange d’élastomère) |
| Capuchon, rotation rapide femelle (Luer lock), Nylon | McMaster-Carr Supply Company | 51525K315 | Capuchon pour empêcher le silicone de s’échapper du moule après l’injection (étape : mélange d’élastomère) |
| Caoutchouc de silicone liquide (LSR) 30 - 10:1, Implant Grade | Applied Silicone Corporation | PN40029 | Remplacez par l’élastomère de votre choix. ; C’est celui utilisé pour la sonde intravaginale (Etape : Mélange d’élastomère) |
| Seringues (BD), 1 ml Slip-Tip, non stérile propre, en vrac | Cole-Parmer | WU-07945-00 | Seringues pour le transfert de matériau élastomère (Etape : Mélange d’élastomère) |
| Seringues (BD), 1 ml Slip-Tip, non stérile propre, en vrac | Cole-Parmer | WU-07945-04 | Seringues pour le transfert de matériau élastomère (Étape : Mélange d’élastomère) |
| Seringue de 20 ml, à alésage ouvert, à piston à anneau plein et à poignée | Seringues Qosina Corporation | C1200 | pour le transfert de matériau élastomère. ; L’alésage ouvert est utilisé pour les élastomères très visqueux. (Étape : Mélange d’élastomères) |
| Aiguille (BD), non stérile propre avec boucliers, 18 g x 1,5 » Lg., acier inoxydable, BD Bulk | Cole-Parmer | WU-07945-76 | Utilisé pour éliminer la colonne d’air entre le piston de la seringue et l’élastomère (Étape : Mélange d’élastomère) |
| Gobelets en plastique, 12 oz, transparent | Safeway | N/A | Utilisé pour mélanger le silicone dans le mélangeur THINKY (Étape : Mélange d’élastomère) |
| Sac en polyéthylène, ouvert, plat, 5 » de largeur x 6 » de hauteur, 2-MIL Thk. | McMaster-Carr Supply Company | 1928T68 | Utilisé pour mélanger le silicone dans le mélangeur THINKY (Étape : Mélange d’élastomère) |
| Élastique, sans latex, Orange, Taille 64, 3-1/2 » L x 1/4 » L | McMaster-Carr Supply Company | 12205T96 | Utilisé pour mélanger le silicone dans le mélangeur THINKY (Étape : Mélange d’élastomère) |
| Emballage Parafilm, 4 » W | Cole-Parmer | EW-06720-40 | Utilisé pour mélanger le silicone dans le mélangeur THINKY (Étape : Mélange d’élastomères) |
| Cylindres de seringue avec bouchons, Luer Lock, à commande pneumatique, ; 50 ml | EWD Solutions | JEN-JG50A-15 | Des seringues plus petites peuvent être utilisées si moins d’élastomère est nécessaire, mais assurez-vous qu’elles sont compatibles avec l’adaptateur de seringue à commande pneumatique dans la chambre d’injection (Étape : Mélange d’élastomère) |
| Ruban d’étanchéité, filetage de tuyau, 50' Lg x 1/4 » W, 0.0028 » Thk, 0,5 g/cc Gravité spécifique | McMaster-Carr Supply Company | 4591K11 | Ruban téflon pour joints étanches à l’air autour des filetages (Étape : Injection d’élastomère) |
| Lames de scalpel, jetables, n° 22 | VWR | 21909-646 | Utilisé pour la coupe de tubes et le démoulage (Étape : Durcissement et Démoulement) |
| Kimwipes | VWR | 21903-005 | ;( Étape : Durcissement et Démoulement) |
| 2-propanol, J. T. Baker | VWR | JT9334-3 | ;( Étape : Durcissement et Démoulage : |
| Imprimante 3D uPrint Plus SE | Stratasys | uPrint Plus SE | D’autres imprimantes 3D peuvent être utilisées (Étape : Conception de moules & Production) |
| Vis, capuchon, tête hexagonale, ; 1/4 »-28 , 2-1/2 » Lg, 18-8 Acier inoxydable | McMaster-Carr Supply Company | 92198A115 | Vis utilisées avec des écrous pour comprimer le moule (étape : Assemblage du moule) |
| Écrou, hexagonal, 1/4 »-28, 7/16 » Wd, 7/32 » Hauteur, 18-8 Acier inoxydable ; | McMaster-Carr Supply Company | 91845A105 | Vis utilisées avec des écrous pour comprimer le moule (Étape : Assemblage du moule) |
| Goujon, entièrement fileté, 1/4 »-28, 1 » Lg, 18-8 Acier inoxydable ; | McMaster-Carr Supply Company | 95412A567 | Les tiges filetées peuvent être coupées à la longueur souhaitée et sont utilisées avec des nues pour comprimer le moule (Étape : Assemblage du moule) |
| Mélangeur centrifuge planétaire | THINKY USA Inc. | ARE-310 | sont fortement recommandés pour le mélange fin et pour réduire le temps de dégazage, mais le mélange manuel est acceptable (Étape : Mélange d’élastomères) |
| Balance de laboratoire | Mettler-Toledo International Inc. | EL602 | ( Étape : Mélange d’élastomère) |
| Cartouche d’aspirateur déshydratante, réutilisable, ; 10-3/4" OD | McMaster-Carr Supply Company | 2204K7 | Ce dessiccateur est utilisé pour le dégazage de l’élastomère (Étape : Mélange d’élastomère) |
| Adaptateur mélangeur-tasse personnalisé | imprimé en 3D N/A | /A | Modélisé dans Solidworks CAD et imprimé en 3D (Étape : Mélange d’élastomère) |
| Tube, alésage lisse, 1/4 » ID, 1/2 » OD, 1/8 » d’épaisseur de paroi, PVC Tygon de haute pureté, Clear | McMaster-Carr Supply Company | 5624K51 | Tube à l’extérieur du dessiccateur (étape : injection d’élastomère) |
| Tube, alésage lisse, 3/8 » ID, 5/8 » OD, 1/8 » d’épaisseur de paroi, PVC Tygon de haute pureté, Clear | McMaster-Carr Supply Company | 5624K52 | Tube pour s’adapter à l’alimentation en air/vide (Étape : Injection d’élastomère) |
| Raccord, Réducteur, Droit, Tube à vide 3/8 » ID X Tube à vide 1/4 » ID du tube, Laiton | McMaster-Carr Supply Company | 44555K188 | Adapter le tube à l’extérieur du dessiccateur au tube menant à l’alimentation en air/vide (étape : injection d’élastomère) |
| Collier, tuyau et Tube, entraînement à vis sans fin, pour tube de 7/32 » à 5/8 » de diamètre extérieur, 5/16 » de largeur, 316 SS | McMaster-Carr Supply Company | 5011T141 | Utilisé sur les tubes pour créer un joint étanche à l’air et au vide aux jonctions (étape : injection d’élastomère) |
| Collier, tuyau, entraînement à vis sans fin à bande lisse, pour tube de 1/2 » à 3/4 » de diamètre extérieur, 3/8 » de largeur, 304 SS | McMaster-Carr Supply Company | 5574K13 | Utilisé sur les tubes pour créer un joint étanche à l’air et au vide aux jonctions (étape : Injection d’élastomère) |
| Accouplement, té, ardillon à vide 1/4" Tube ID, laiton | McMaster-Carr Supply Company | 44555K138 | Jonction en T entre le vide, vanne en T à trois voies sur dessiccateur et vanne en L à trois voies (étape : injection d’élastomère) |
| Accouplement, té, 1/4 NPT femelle x femelle x mâle, laiton | McMaster-Carr Supply Company | 50785K222 | Jonction en T entre le manomètre, la chambre et la vanne en L à trois voies (étape : injection d’élastomère) |
| Soupape, bille, droite, poignée en T, 1/4 NPT femelle x mâle, laiton | McMaster-Carr Supply Company | 4082T42 | Vanne en L à trois voies (étape : injection d’élastomère) |
| Raccord, adaptateur, droit, ardillon à vide Tube de diamètre intérieur 1/4 » x 1/4 NPT mâle, laiton | McMaster-Carr Supply Company | 44555K132 | Adaptateur pour vanne en L à trois voies à tube (étape : injection d’élastomère) |
| Scie, trou, bimétal. 1-3/8 » OD, 1-1/2 » Profondeur de coupe | McMaster-Carr Supply Company | 4066A25 | Utilisé pour percer des trous dans le dessiccateur pour les raccords traversants (Pas : injection d’élastomère) |
| Arbre, scie de 9/16 po à 1-3/16 po, hexagonale de 1/4 po | McMaster-Carr Supply Company | 4066A76 | Utilisé pour percer des trous dans le dessiccateur pour les raccords traversants (Étape : injection d’élastomère) |
| Adaptateur d’arbre pour scies cloches de 1-1/4 po à 6 po de diamètre | McMaster-Carr Supply Company | 4066A77 | Utilisé pour percer des trous dans le dessiccateur pour les raccords traversants (Étape : Injection d’élastomère) |
| Accouplement, Droit, Traversant, 1/2 NPT Femelle, Polypropylène | McMaster-Carr Supply Company | 36895K141 | Raccords traversants menant à des manomètres de pression/vide (Étape : Injection d’élastomère) |
| Raccord, Adaptateur, Droit, Réducteur, ; Bague, hexagonale, 1/2 NPT mâle x 1/4 NPT femelle, laiton | McMaster-Carr Supply Company | 4429K422 | Réduction du diamètre du tube à l’intérieur du dessiccateur pour s’adapter au système de seringue pneumatique (étape : injection d’élastomère) |
| Raccord, adaptateur, droit, réducteur, bague, hexagonal, 1/4 NPT mâle x 1/8 NPT femelle, laiton | McMaster-Carr Supply Company | 4757T91 | Réduction du diamètre du tube à l’intérieur du dessiccateur pour s’adapter au système de seringue pneumatique (étape : injection d’élastomère) |
| Raccord, adaptateur, droit, cannelé à vide Tube 1/4" ID x 1/8 NPT femelle, laiton | McMaster-Carr Supply Company | 44555K124 | Réduction du diamètre du tube à l’intérieur du dessiccateur pour s’adapter au système de seringue à commande pneumatique (étape : injection d’élastomère) |
| Adaptateurs de seringue, à commande pneumatique, 30/50 ml | EWD Solutions | JEN-JG30A-X6 | Adaptateur de seringue pneumatique à l’intérieur du dessiccateur ; doit être compatible avec les seringues utilisées pour maintenir l’élastomère (étape : injection d’élastomère) |
| Manomètre, Vide à double échelle, Cadran 2-1/2 », 1/4 NPT mâle, Connecteur inférieur, 30 » Hg-0, Boîtier en acier | McMaster-Carr Supply Company | 4002K11 | |
| Jauge, Vide à double échelle et composé, Cadran 3-1/2 », 1/4 NPT mâle, Dos central, 30 » Hg-0, 100 PSI, Boîtier en acier | McMaster-Carr Supply Company | 4004K616 | Manomètre menant au système de seringue pneumatique (étape : injection d’élastomère) |
| Four, Aspirateur, Isotemp, Economie ; | Fisher Scientific | 280A | peut être utilisé (Étape : Durcissement & Démoulage) |
| Solidworks CAD | Dassault Systè ; Mes | Solidworks Research Subscription | D’autres logiciels de CAO peuvent être utilisés pour le maître de moule et la conception de moules (Étape : Conception de moules & Production) |
Références
- Painter, P. C., Coleman, M. M. Essentials of Polymer Science and Engineering. DEStech Publications. , Lancaster, PA. (2009).
- Rosato, D. V., Rosato, M. G., Schott, N. R. Reaction Injection Molding. Plastics Technology Handbook - Volume. 2, 103-139 (2010).
- Cybulski, E. Plastic Conversion Process: A ....
Accès restreint. Veuillez vous connecter ou commencer un essai pour afficher ce contenu.
Réimpressions et autorisations
Explorer plus d’articles
