Cette étude utilise avec succès des particules de réseaux organométalliques MIL-96(Al) pour stabiliser des émulsions de Pickering, servant de gabarits pour former des matériaux monolithiques mécaniquement robustes et hiérarchiquement poreux. Cette méthode permet une mise en forme échelonnée des réseaux organométalliques tout en préservant l'intégrité cristalline. L'ajustement de la formulation est essentiel pour contrôler la taille des pores, leur interconnexion, la perméabilité et la robustesse.
Article de méthode
Assemblage de matériaux monolithiques poreux à l'aide d'une stratégie d'émulsion de Pickering stabilisée par des particules de réseaux métallo-organiques (MOF)
Dans cet article
Résumé
Résumé
Les réseaux métal-organiques (MOF) sont des matériaux hautement poreux et cristallins, très intéressants pour des applications allant de l'adsorption de gaz à la catalyse. Toutefois, la possibilité de produire à grande échelle et d'utiliser industriellement des poudres de MOF est limitée par la difficulté de trouver une méthode de mise en forme qui préserve leur porosité intrinsèque et leur chimie de surface. Les techniques traditionnelles compromettent souvent ces propriétés essentielles par contraintes mécaniques ou par l'utilisation d'agents liants obstruant les pores. Cette étude présente un protocole d'assemblage de matériaux monolithiques mécaniquement robustes et hiérarchiquement poreux, utilisant des particules de MOF comme stabilisateurs d'émulsions de Pickering. L'objectif de ce travail est de surmonter les limitations liées à la mise en forme des MOF en exploitant une méthode basée sur un moule d'émulsion, produisant ainsi une structure solide macroporeuse tout en conservant une microporosité du MOF accessible. Le protocole consiste à synthétiser le MIL-96(Al), un MOF à base d'aluminium, selon une méthode durable utilisant des déchets recyclés de batteries Li-ion comme sources métalliques. Ce MOF est ensuite utilisé pour stabiliser des émulsions de Pickering à phase interne élevée (HIPE). Après solidification, le moule d'émulsion donne naissance à des monolithes macroporeux. L'incorporation d'alcool polyvinylique (PVA) ou de précurseurs polymères dans la phase aqueuse s'avère déterminante. Leur ajout réduit significativement la taille des gouttelettes et améliore l'interconnexion des pores (PolyHIPE). Les monolithes obtenus conservent l'intégrité du réseau du MIL-96(Al), confirmée par diffraction des rayons X (XRD) et spectroscopie infrarouge à transformée de Fourier (FTIR). Bien qu'une certaine perte intrinsèque de microporosité se produise au cours du processus, un ajustement minutieux de la concentration en PVA permet de contrôler la morphologie des pores et d'améliorer la perméabilité, démontrant ainsi qu'il est possible d'obtenir des monolithes MOF/polymère compétitifs par rapport aux standards de la littérature. Cette stratégie ouvre une voie prometteuse pour la mise en forme à grande échelle des MOF dans des applications de traitement des fluides et d'adsorption.
Introduction
Les réseaux organométalliques (MOF) constituent une classe hybride de matériaux poreux cristallins composés de nœuds ou d'agrégats inorganiques et de ligands organiques1. Leur modularité, leurs grandes surfaces spécifiques et leur chimie ajustable2 les rendent attractifs pour diverses applications, allant de l'adsorption des gaz et de la catalyse aux procédés de séparation, voire à la délivrance de médicaments dans le domaine médical3,4,5,6,7,8,9. Toutefois, un problème demeure. L'utilisation à l'échelle industrielle de poudres de MOF est encore limitée, et la recherche d'une méthode de mise en forme qui ne compromette pas la porosité, la chimie de surface accessible ou les propriétés initiales globales du MOF reste un défi. Les approches classiques de mise en forme, telles que la compression en pastilles10 ou l'extrusion11, induisent fréquemment des modifications mécaniques ou nécessitent l'ajout de liants, ce qui peut obstruer les pores du MOF12,13. Bien que relativement peu d'études aient été publiées à ce jour, le domaine connaît une expansion rapide en termes de techniques et de compréhension de la stabilité des MOF ainsi que de leur accessibilité dans des matériaux à porosité hiérarchique, plutôt que simples poudres. En conséquence, l'intérêt s'est déplacé vers des techniques permettant d'obtenir un solide mécaniquement robuste et à porosité hiérarchique, tout en préservant une microporosité accessible. Ce solide peut être un monolithe obtenu via une émulsion de Pickering en utilisant des MOF comme agents stabilisants, une technique intéressante car facile à mettre en œuvre et rapide à réaliser14. Une émulsion de Pickering est un type d'émulsion (un mélange de deux liquides non miscibles, comme l'huile et l'eau) stabilisée par des particules solides au lieu des tensioactifs moléculaires classiques (ou émulsifiants).
Dans cette étude, le MIL-96(Al), un MOF robuste à base d'aluminium et de trimesate, est intégré avec succès dans des structures poreuses monolithiques en utilisant l'approche des émulsions de Pickering. L'émulsion de Pickering permet la formation d'un système composé de deux phases non miscibles : l'huile et l'eau. Des particules sont ensuite ajoutées au mélange et se positionnent à l'interface de ces deux phases. En éliminant les liquides, seul le réseau solide de particules subsiste, formant un solide poreux (un monolithe). Des études récentes ont montré que les émulsions de Pickering peuvent servir de gabarits pour des solides présentant une résistance mécanique relativement élevée, notamment les polyHIPEs (émulsions polymérisées à phase interne élevée)15, qui présentent un réseau macroporeux avec un haut degré d'interconnexion.
L'émulsion de Pickering est une méthode simple et rapide pour façonner des matériaux. L'ajustement de la formulation afin d'augmenter les propriétés mécaniques du monolithe est également expliqué dans cette étude.
Le MIL-96(Al) utilisé dans cette étude est obtenu à partir de déchets de batteries au lithium-ion recyclées, utilisées comme source métallique selon une méthode proposée dans un rapport précédent16. Les batteries utilisées pour la synthèse proviennent de déchets industriels et ne sont pas prétraitées. Ces batteries servent de source abondante de métaux pour produire de grandes quantités de MOF, nécessaires au développement d'une méthode de mise en forme des MOF. Ces batteries usagées contiennent la liste d'éléments suivante, déterminée par analyse par spectroscopie d'émission optique avec plasma à couplage inductif (ICP-OES) : Cu (18 %–25 %), Al (10 %–15 %), Mn (14 %–17 %), Ni (2,5 %–3,5 %), Co (0,6 %–1 %), Li (1,5 %–2 %), F (0,5 %–2 %) et P (0,2 %–0,5 %). Un protocole a été mis au point pour former sélectivement le MOF à base d'aluminium.
Afin d'obtenir une émulsion stable, un cadre organométallique imperméable à l'eau (WMOF) de 1 % à 5 % est fixé. La phase organique (huile) utilisée dans l'émulsion est constituée d'huile de paraffine. Les émulsions sont préparées à une fraction fixe de phase interne φ = 0,75. Les variables de formulation utilisées dans cette étude ont été optimisées dans une étude précédente17. Un procédé à cisaillement élevé est essentiel pour adsorber rapidement les particules MIL-96(Al) sur les gouttelettes d'huile nouvellement formées et pour produire des gouttelettes monodisperses stables.
Différents monolites sont synthétisés afin d'évaluer l'effet des concentrations de MOF, des précurseurs polymériques (acrylamide, AM, et méthylène bisacrylamide) et de la présence d'un liant adhésif (alcool polyvinylique, PVA) sur la porosité. Chaque monolithe est conçu selon la désignation M[MOFs]/[AM]/[PVA]. Par exemple, M100/10/0,5 correspond à un matériau obtenu avec [MOFs] = 100 mg.mL−1 dans H₂O, [AM] = 10 % en poids par rapport à H₂O, et [PVA] = 0,5 % en poids par rapport à H₂O.
Protocole
Les réactifs et l'équipement utilisés sont listés dans le Tableau des matériaux.
1. Préparation du MIL-96(Al)
- Dissoudre 15 g de batteries dans une solution de 150 mL composée d'un mélange équivalent d'eau ultrapure et d'acide chlorhydrique à 37 % dans un bécher.
- Placer la solution sous agitation à 60 × g pendant 24 h à température ambiante.
- Filtrer la solution afin d'éliminer les résidus de carbone et de plastique.
- Dissoudre 2 g d'acide benzène-1,3,5-tricarboxylique (BTC) dans 500 mL de diméthylformamide (DMF).
- Placer la solution dans un bain à ultrasons à 37 kHz à température ambiante pendant 30 min.
- Mélanger les deux solutions dans un rapport de 1:2 entre la solution métallique et la solution organique.
- Placer le mélange dans un bain à ultrasons à 37 kHz à température ambiante pendant 30 min.
- Placer le mélange dans une étuve à 90 °C pendant 24 h.
- Laver le MOF 3 fois avec du DMF et 3 fois avec de l'EtOH via une filtration de Büchner.
- Sécher le MOF dans une étuve à 40 °C pendant 72 h.
2. Préparation d'émulsions de Pickering utilisant le MIL-96(Al) (HIPE)
- Dissoudre 1,1 g de MIL-96(Al) dans 10 mL d'eau ultrapure dans un flacon en verre.
- Ajouter 13,35 mL de paraffine à la solution.
- Homogénéisez le mélange à 15 000 × g pendant 2 min pour former l'émulsion à l'aide d'un homogénéisateur muni d'un rotor unique (S25N-10 G).
3. Préparation d'émulsions de Pickering utilisant MIL-96(Al) et des polymères (PolyHIPE) avec un rapport M100/10/0,5
- Dissoudre 375 mg de MIL-96(Al), 375 mg d'acrylamide, 18,75 mg de méthylène bisacrylamide et 18,75 mg de KPS (persulfate de potassium) dans 3,02 mL d'eau ultrapure dans un bécher.
- Homogénéiser à l'aide d'un homogénéisateur équipé d'un rotor unique (S25N-10 G) à 15 000 × g.
- Pendant l'agitation, ajouter 0,73 mL de PVA et 11,25 mL d'huile (paraffine) selon un rapport fixe de 0,75 v/v.
- Poursuivre l'homogénéisation à 15 000 × g pendant 2 min afin de former l'émulsion.
- Placer le mélange dans une étuve à 80 °C pendant 24 h pour effectuer la polymérisation.
- Laver le polymère obtenu par un procédé de moulage à partir d'une émulsion à phase interne élevée (PolyHIPE) à l'aide d'un appareil d'extraction par solvant continu avec de l'éthanol pendant 48 h, afin d'éliminer l'huile, les excès de précurseurs du polymère et le PVA.
3.7. Sécher le matériau sous vide à 100 °C.
4. Préparation des échantillons pour l'analyse
- Pour l'analyse BET à 77 K, utiliser une adsorption de 20 cm3/g jusqu'à P/P0 = 0,10, 60 cm3/g jusqu'à P/P0 = 0,90, et une désorption de 40 cm3/g entre 0,90 et 0,30.
- Pour la DRX, utiliser une gamme de 5° à 70° avec un pas de 0,5 s/point et une longueur d'onde de 1,54 Å.
- Pour la spectroscopie infrarouge, utiliser une plage de 615 à 4 000 cm-1 avec un temps de balayage de 1 min et un nombre de balayages de 4.
Résultats
En ce qui concerne la caractérisation des matériaux, la microscopie optique est utilisée pour observer les distributions de la taille des gouttelettes dans les émulsions. Les mesures d'adsorption-désorption d'azote (BET) fournissent des données sur la surface spécifique. La diffraction des rayons X (XRD) évalue la cristallinité du MIL-96(Al) après son incorporation dans la matrice polymère. La spectroscopie infrarouge confirme la rétention des groupes fonctionnels. Les propriétés mécaniques sont évaluées en appliquant des charges croissantes aux monolithes jusqu'à l'observation d'une déformation. Les propriétés hydrodynamiques sont évaluées par des expériences d'écoulement de Darcy, mesurant la chute de pression en fonction du débit.
Le matériau de MOF obtenu à partir de la dissolution de déchets de batteries est basé sur l'aluminium provenant des contacteurs des batteries. Même en présence de divers métaux après la dissolution des batteries, un précipité sélectif (MIL-96(Al)) est obtenu en ajoutant l'agent de précipitation à la solution.
L'émulsion de Pickering est un type d'émulsion stabilisée par des particules solides adsorbées aux interfaces liquide-liquide. Dans ce cas, les particules de MOF, grâce à leur nature amphiphile et à leur activité interfaciale, peuvent s'adsorber efficacement aux interfaces huile-eau et former des émulsions stables en eau dans l'huile (W/O) ou en huile dans l'eau (O/W).
Les émulsions sont formulées en dispersant d'abord des particules de MIL-96(Al) dans une phase aqueuse d'eau ultrapure. La quantité de MOF dissoute dans la solution dépend fortement du volume des phases liquides utilisées dans l'émulsion. La quantité de MOF utilisée pour l'émulsion de Pickering est précisée en %p, défini comme le rapport entre la masse totale de MOF et la masse totale de liquide utilisée dans l'émulsion. La quantité de MOF (WMOF) est donc définie par la formule suivante :
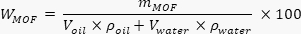
où :
Voil = volume de la phase organique (paraffine)
Vwater = volume de la phase aqueuse
ρoil = densité de la phase organique (paraffine)
ρwater = densité de la phase aqueuse
mMOF = masse de MIL-96(Al)
Initialement, 375 mg de MIL-96(Al) ont été utilisés pour la préparation du polyHIPE. Des expériences ultérieures montrent qu'une montée en échelle est possible. La quantité de MOF ajoutée peut être augmentée d'un facteur 10 et produire tout de même des monolithes stables.
Les émulsions de Pickering formées avec le MIL-96(Al) présentent des caractéristiques conformes aux observations antérieures. Elles produisent des émulsions huile/eau stables dans lesquelles les gouttelettes sont fortement compactées en raison de la fraction élevée de phase interne. Dans les formulations contenant du PVA et des précurseurs polymères, la taille des gouttelettes est nettement réduite, avec des diamètres moyens d'environ 20 µm, contre 55 à 75 µm pour les émulsions plus simples ne contenant pas de PVA (Figure 1).
Cette réduction est attribuée à l'augmentation de la viscosité de la phase aqueuse et à l'adsorption de PVA à l'interface huile-eau. Des mesures rhéologiques révèlent un comportement pseudoplastique pour tous les échantillons. La présence de précurseurs polymériques augmente la viscosité et introduit une contrainte seuil plus élevée, en accord avec la formation d'un réseau dense de gouttelettes18. Ces signatures rhéologiques indiquent que les émulsions se comportent comme des gels et conserveraient leur structure durant la polymérisation. L'augmentation de la concentration de PVA de 0 à 0,5 % en masse conduit à des pores plus petits mais à une plus grande interconnexion des pores. Les tailles de pores diminuent d'un facteur 5 dans cette gamme, tandis que la densité des fenêtres augmente significativement19. La concentration de particules de MOF a eu un effet minimal sur la taille des pores, mais a influencé le dépôt des MOF à la surface des pores. Une teneur plus élevée en MOF entraîne un plus grand nombre de particules de MOF intégrées dans les parois de polyacrylamide ou exposées en surface, affectant ainsi la surface spécifique du composite (Figure 2).
Les valeurs de surface spécifique varient de faibles m2.g-1 pour les matériaux ne contenant pas de PVA à des valeurs plus élevées de m2.g-1 pour les échantillons contenant 0,5 % en poids de PVA. L'augmentation de la quantité de PVA améliore l'ouverture du réseau, facilitant l'accès aux surfaces des MOF. Toutefois, l'incorporation dans une matrice polymère réduit inévitablement la microporosité par rapport au MOF à l'état pur (650 m2.g-1). Des pertes de 74 % à 94 % sont observées selon la formulation. Ces résultats sont conformes à la littérature, dans laquelle la mise en forme des MOF sous forme de monolithe entraîne fréquemment des pertes importantes de surface spécifique en raison de l'occlusion au sein des matrices polymères20.
Les diffractogrammes de XRD conservent les pics caractéristiques du MIL-96(Al), ce qui démontre que ni l'émulsification ni la polymérisation ne compromettent l'intégrité de la structure. Les pics de moindre intensité observés pour les échantillons à faible teneur en MOF sont attribués à une accessibilité réduite du MOF plutôt qu'à une dégradation structurale. Les spectres FTIR confirment la présence des groupes fonctionnels du MIL-96, en particulier les bandes d'étirement des carboxylates, indicatives d'une coordination métal-ligand intacte.
Le comportement hydrodynamique est fortement influencé par la teneur en PVA. Les expériences d'écoulement de Darcy montrent que la chute de pression augmente avec le débit pour tous les échantillons, ce qui est conforme à des géométries de pores tortueuses21,22. Le monolithe dépourvu de PVA présente des chutes de pression nettement plus élevées en raison d'une faible interconnexion.
En revanche, les monolites contenant du PVA présentent un plateau dans la chute de pression à faibles débits, indiquant un écoulement non entravé à travers des pores interconnectés23. Une vitesse critique de Darcy est identifiée pour chaque formulation, marquant la transition entre les régimes de basse pression et de pression croissante24. Une teneur plus élevée en PVA est corrélée à des vitesses critiques plus élevées, en raison d'une meilleure ouverture des pores (Figure 3).
Une autre stratégie visant à améliorer l'accessibilité des MOF pendant le façonnage est également présentée. Cette recherche propose une nouvelle méthode basée sur la stabilisation d'une émulsion eau-paraffine de type Pickering à l'aide d'un MOF fluoré à base de Zr, combinée à la stratégie des polyHIPEs. Après polymérisation et élimination du paraffine, on obtient un monolithe à structure hiérarchique, les particules de MOF étant généralement intégrées dans la paroi polymère, ce qui peut bloquer les pores. L'innovation clé pour éviter ce bouchage des pores consiste à modifier l'équilibre hydrophile/hydrophobe des MOF par adsorption contrôlée de molécules hydrophobes (molécules fluorées). Cette modification induit un déplacement de la position du MOF à l'interface paraffine-eau durant l'émulsification, ce qui entraîne une intégration moindre des particules dans la paroi polymère. Ce procédé permet d'obtenir avec succès des monolithes à structure hiérarchique intégrant des particules de MOF hautement accessibles, adaptées à des procédés en lit fixe (Figure 4).
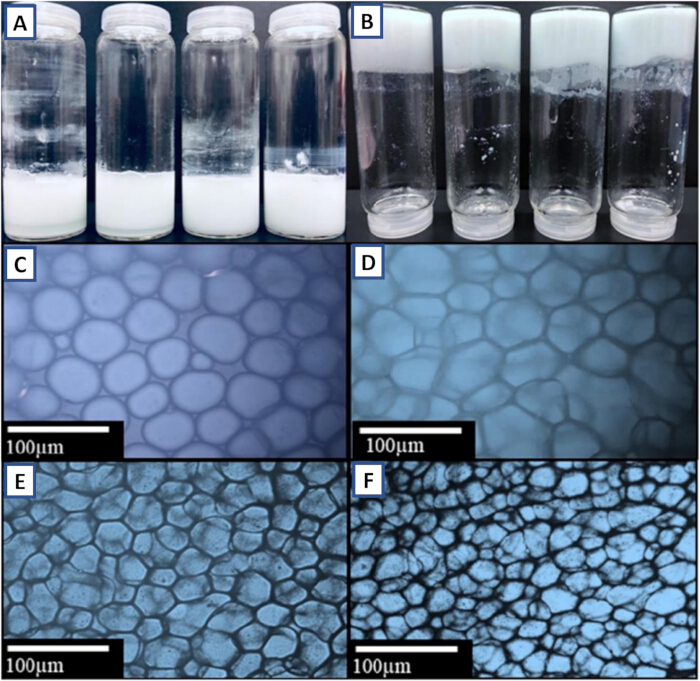
Figure 1 : Images et micrographies optiques de différentes émulsions de Pickering. (A) Émulsions de Pickering contenant 2,5 % en masse de MIL-96(Al) et différents rapports volumiques de paraffine : de gauche à droite, φv = 0,5, 0,6, 0,7 et 0,8. (B) Émulsions de Pickering avec φv = 0,8 et différentes concentrations de MIL-96(Al) : de gauche à droite, wMOF = 1, 2, 3,5 et 5 % en masse. Micrographies optiques des émulsions contenant 5 % en masse de MIL-96(Al) et des rapports volumiques de paraffine de (C) 0,5, (D) 0,6, (E) 0,7 et (F) 0,8. Cette figure est reproduite avec la permission de Lorignon et al.17. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
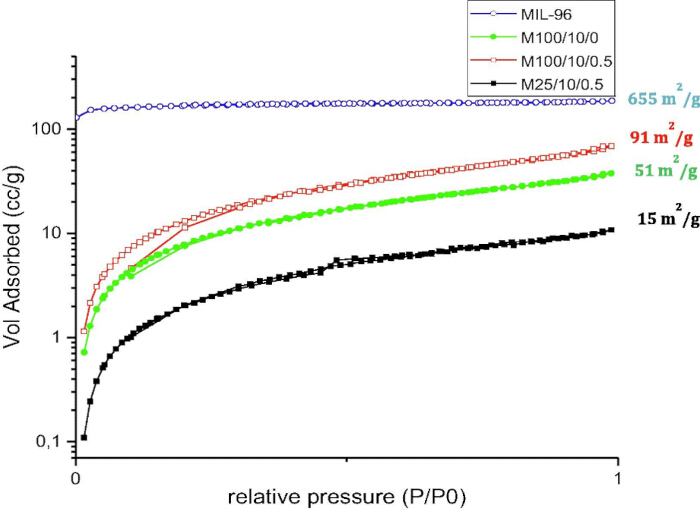
Figure 2 : Isotherme d'adsorption/désorption d'azote de la poudre correspondante de MIL-96(Al), M100/10/0,5, M100/10/0 et M25/10/0,5. Cette figure est reproduite avec la permission de Lorignon et al.15. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
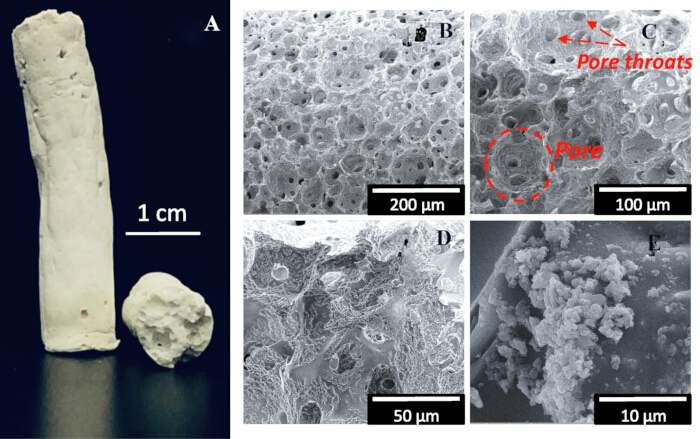
Figure 3 : Photographie du monolithe M100/10/0,5 vue de face et par en dessous. (A) et images MEB du monolithe M100/10/0,5 à différents grossissements (B–E). Cette figure est reproduite avec la permission de Lorignon et al.15. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
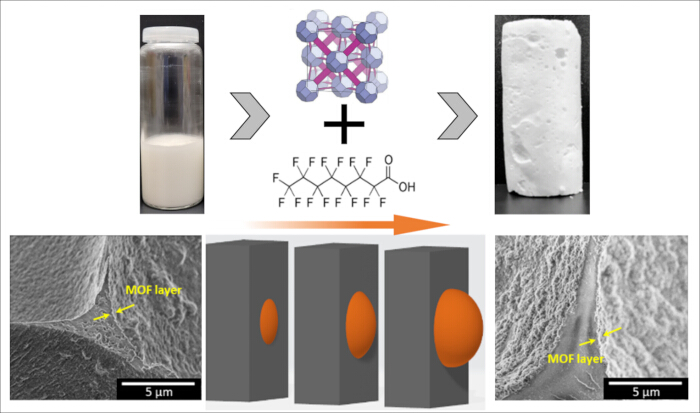
Figure 4 : Stratégie permettant de rendre les particules de MOF plus accessibles après le procédé de mise en forme. Cette figure est reproduite avec la permission de Lorignon et al.18. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
Discussion
Cette nouvelle stratégie de mise en forme repose sur la stabilisation d'une émulsion de type Pickering à haute phase interne (HIPE) en utilisant directement les particules de MOF. Toutefois, même si c'est une méthode simple pour façonner les MOF poreux, l'utilisation exclusive de particules de MOF pour stabiliser l'émulsion conduit à un monolithe présentant une faible résistance aux contraintes mécaniques.
En effet, l'émulsion obtenue peut ensuite être solidifiée par polymérisation de la phase continue aqueuse, suivie de l'élimination de la phase interne organique, conduisant à la formation d'un monolithe poreux plus résistant (PolyHIPE). La formulation peut être ajustée en ajoutant certaines molécules avant l'étape d'émulsification afin de modifier les propriétés mécaniques du monolithe18. Par exemple, la formulation peut contenir des précurseurs polymériques ; la phase aqueuse présente une viscosité nettement plus élevée lorsqu'on ajoute du PVA (alcool polyvinylique) et de l'acrylamide, ce qui conduit à des gouttelettes plus petites, à une stabilité accrue et, enfin, à un monolithe ayant un meilleur comportement mécanique sous pression23,25.
Les résultats indiquent que l'ajout de faibles quantités de polymères additifs est essentiel pour rigidifier la structure monolithique. En outre, l'utilisation stratégique d'un liant adhésif est mise en œuvre afin d'améliorer la porosité finale du réseau en créant efficacement des goulots de pore bien définis. Cette structure optimisée garantit que les MOF restent accessibles aux surfaces internes du monolithe après mise en forme, préservant ainsi une partie de leurs propriétés microporeuses d'origine18.
Afin d'optimiser les performances, un criblage systématique de divers paramètres, notamment le rapport entre la MOF, le polymère et le liant adhésif, est réalisé. Cette optimisation vise à préserver les propriétés intrinsèques de la MOF tout en assurant l'intégrité structurelle. Dans l'ensemble, cette recherche met en évidence la capacité exceptionnelle des MOF à agir à la fois comme matériau actif et comme agents stabilisants dans les émulsions de Pickering. La méthodologie permet d'obtenir un monolithe composite solide polymère-MOF doté de propriétés très prometteuses, et l'on suppose que cette technique peut être généralisée et appliquée avec succès à un large éventail d'autres matériaux MOF26,27.
Cette étude démontre que les particules de MIL-96(Al) peuvent stabiliser efficacement les émulsions de Pickering et agir à la fois comme stabilisateurs interfaciaux et comme charges actives dans les monolites.15 L'utilisation de MOFs dans la phase continue produit un monolithe mécaniquement robuste doté d'un haut degré d'interconnexion17. L'accessibilité des MOFs peut être finement contrôlée en ajustant les concentrations de PVA et de MOF. Le PVA joue un rôle déterminant dans le contrôle de la morphologie des pores et l'amélioration de la perméabilité28,29. Bien que la perte de microporosité soit inévitable lors de la formation du monolithe, un réglage minutieux des paramètres de formulation permet de minimiser cette perte et d'obtenir des matériaux compétitifs par rapport aux monolites MOF/polymère rapportés dans la littérature. Cette perte de microporosité pourrait potentiellement influencer, voire réduire, leurs capacités d'adsorption. Afin d'éviter une diminution potentielle de leur applicabilité industrielle, des traitements supplémentaires du MOF avant l'émulsion pourraient être envisagés. L'un de ces traitements pourrait consister à augmenter l'hydrophobicité du MOF, réduisant ainsi les risques d'interaction avec l'environnement de synthèse18. Un autre traitement pourrait être l'enrobage du MOF par un film mince de matériau polymérique, tout en maintenant la porosité relativement inchangée30. Outre le MIL-96(Al)-HIPE obtenu, qui allie robustesse structurelle et porosité hiérarchique et représente une voie prometteuse pour la mise en forme à grande échelle des MOFs dans des applications d'adsorption, de catalyse et de traitement des fluides. Cette étude propose une méthode simple et en une seule étape utilisant des MOFs comme stabilisateurs d'émulsions de Pickering. Le MIL-96(Al) utilisé provient de batteries recyclées et ne nécessite aucune modification supplémentaire pour être utilisé dans les émulsions. Cette méthode permet d'obtenir des matériaux hybrides présentant différents types de porosité, allant de la micro- à la macro-porosité. La porosité hiérarchique et la morphologie peuvent être modifiées à l'aide de PVA, permettant ainsi aux gaz et aux solutions d'accéder au MOF à l'intérieur de l'émulsion, tandis que la microporosité du MOF reste en grande partie préservée, permettant aux molécules séparées de rester piégées dans la structure.
Les MOF sont des particules capables de stabiliser les émulsions de Pickering et peuvent conduire à la formation d'un monolithe. En ajoutant des polymères en solution (PolyHIPE), le matériau devient mécaniquement plus résistant et peut être utilisé directement dans une colonne. Il semble que modifier la formulation en ajoutant des polymères soit intéressant pour obtenir des monolithes présentant une grande résistance mécanique. Une autre solution pourrait consister à remplacer les polymères par du silicium afin de former des Si-HIPE avec des MOF, connus pour former des matériaux très solides par cette méthode d'émulsion de Pickering31,32.
Déclarations de divulgation
Les auteurs déclarent qu’ils n’ont aucun intérêt financier concurrent connu ni aucune relation personnelle susceptible d’avoir influencé le travail rapporté dans cet article.
Remerciements
Ce travail est en partie soutenu (pour l'étude de sorption des gaz réalisée sur ces matériaux) par le programme « France 2030 » du gouvernement français″ initiative dans le cadre du programme DIADEM, géré par l'Agence Nationale de la Recherche (Pilotage et gouvernance du programme DIADEM, ANR-22-PEXD-0009).
Matériaux
| Nom | Entreprise | Numéro de catalogue | Commentaires |
|---|---|---|---|
| Acrylamide | Merck | A9099 | 99% |
| Alcool polyvinylique | Merck | P1763 | |
| Éthanol | Merck | 459836 | Absolu |
| Acide chlorhydrique | Merck | 258148 | 37% |
| Agitateurs magnétiques IKA C-Mag | Merck | Z671886 | |
| IKA ULTRA-TURRAX | Merck | Z732443 | T-25 |
| N,N′- méthylènébis(acrylamide) | Merck | 146072 | 99% |
| N,N-Diméthyléthylformamide | Merck | 227056 | |
| Four | Liaison | BD | |
| Paraffine | Merck | 1496904 | |
| Persulfate de potassium | Merck | 216224 | 99% |
| Acide trimalique | Merck | 482749 | 95% |
Références
- Wang Q, Astruc D. State of the art and prospects in metal-organic framework (MOF)-based and MOF-derived nanocatalysis. Chem Rev. 2020;120(2):1438-1511.
- Furukawa H, Cordova KE, O’Keeffe M, Yaghi OM. The chemistry and applications of metal-organic frameworks. Science. 2013;341(6149):1230444.
- Li H, Eddaoudi M, O’Keeffe M, Yaghi OM. Design and synthesis of an exceptionally stable and highly porous metal-organic framework. Nature. 1999;402(6759):276-279.
- Ma L, Abney C, Lin W. Enantioselective catalysis with homochiral metal-organic frameworks. Chem Soc Rev. 2009;38(5):1248-1256.
- Navarro Amador R, Cirre L, Carboni M, Meyer D. BTEX removal from aqueous solution with hydrophobic Zr metal organic frameworks. J Environ Manage. 2018;214:17-22.
- Perez E, et al. Recovery of metals from simulant spent lithium-ion battery as organophosphonate coordination polymers in aqueous media. J Hazard Mater. 2016;317:617-621.
- Taylor-Pashow KML, Della Rocca J, Xie Z, Tran S, Lin W. Postsynthetic modifications of iron-carboxylate nanoscale metal-organic frameworks for imaging and drug delivery. J Am Chem Soc. 2009;131(40):14261-14263.
- Genesio G, Maynadié J, Carboni M, Meyer D. Recent status on MOF thin films on transparent conductive oxides substrates (ITO or FTO). New J Chem. 2018;42(4):2351-2363.
- Laeim H, et al. Porosity tunable metal-organic framework (MOF)-based composites for energy storage applications: Recent progress. Polymers (Basel). 2025;17(2):130.
- Peng Y, et al. Methane storage in metal-organic frameworks: Current records, surprise findings, and challenges. J Am Chem Soc. 2013;135(32):11887-11894.
- Küsgens P, Zgaverdea A, Fritz H, Siegle S, Kaskel S. Metal-organic frameworks in monolithic structures. J Am Ceram Soc. 2010;93(9):2476-2479.
- Wickenheisser M, Herbst A, Tannert R, Milow B, Janiak C. Hierarchical MOF-xerogel monolith composites from embedding MIL-100(Fe,Cr) and MIL-101(Cr) in resorcinol-formaldehyde xerogels for water adsorption applications. Microporous Mesoporous Mater. 2015;215:143-153.
- Wickenheisser M, Janiak C. Hierarchical embedding of micro-mesoporous MIL-101(Cr) in macroporous poly(2-hydroxyethyl methacrylate) high internal phase emulsions with monolithic shape for vapor adsorption applications. Microporous Mesoporous Mater. 2015;204:242-250.
- Liu M, Tie L, Li J, Hou Y, Guo Z. Underoil superhydrophilic surfaces: Water adsorption in metal-organic frameworks. J Mater Chem A. 2018;6(4):1692-1699.
- Lorignon F, Gossard A, Carboni M, Meyer D. From wastes to interconnected porous monolith: Upcycling of Al-based metal organic framework via Pickering emulsion template. Mater Lett. 2021;296:129931.
- Cognet M, et al. An original recycling method for Li-ion batteries through large scale production of metal organic frameworks. J Hazard Mater. 2020;385:121603.
- Lorignon F, Gossard A, Carboni M, Meyer D. Microstructural and rheological investigation of upcycled metal-organic frameworks stabilized Pickering emulsions. J Colloid Interface Sci. 2021;586:305-314.
- Lorignon F, Gossard A, Medjouel S, Carboni M, Meyer D. Controlling polyHIPE surface properties by tuning the hydrophobicity of MOF particles stabilizing a Pickering emulsion. ACS Appl Mater Interfaces. 2023;15(25):30707-30716.
- Lankveld JMG, Lyklema J. Adsorption of polyvinyl alcohol on the paraffin-water interface. III. Emulsification of paraffin in aqueous solutions of polyvinyl alcohol and the properties of paraffin-in-water emulsions stabilized by polyvinyl alcohol. J Colloid Interface Sci. 1972;41(3):475-483.
- Yang S, et al. Tailoring the morphology and epoxy group content of glycidyl methacrylate-based polyHIPE monoliths via radiation-induced polymerization at room temperature. Colloid Polym Sci. 2018;296(6):1005-1016.
- Liao Y, et al. Experimental study of pressure drop-flow rate characteristics of heated tight porous materials. J Fluids Eng. 2016;138(7):071102.
- Du Plessis P, Montillet A, Comiti J, Legrand J. Pressure drop prediction for flow through high porosity metallic foams. Chem Eng Sci. 1994;49(21):3545-3553.
- Fourie JG, Du Plessis JP. Pressure drop modelling in cellular metallic foams. Chem Eng Sci. 2002;57(14):2781-2789.
- Bréard J, Henzel Y, Trochu F, Gauvin R. Analysis of dynamic flows through porous media. Part II: Deformation of a double-scale fibrous reinforcement. Polym Compos. 2003;24(3):409-421.
- Nguyen D, Balsamo V. Emulsification of heavy oil in aqueous solutions of poly(vinyl alcohol): A method for reducing apparent viscosity of production fluids. Energy Fuels. 2013;27(4):1736-1747.
- Parsapour F, Moradi M, Safarifard V, Sojdeh S. Polymer/MOF composites for metal-ion batteries: A mini review. J Energy Storage. 2024;82:110487.
- Gao ML, Liu S, Liu L, Han ZB. Superhydrophobic MOF/polymer composite with hierarchical porosity for boosting catalytic performance in a humid environment. Nanoscale. 2024;16(22):10637-10644.
- Delfim Da Silva W, et al. Influence of polyvinyl alcohol space holders on the microstructure and porosity of sintered powder metallurgy electrodes. J Mater Res Technol. 2026;41:6963-6969.
- Gonzalez-Ortiz D, et al. Development of novel h-BNNS/PVA porous membranes via Pickering emulsion templating. Green Chem. 2018;20(18):4319-4329.
- Hasan MZ, et al. Coating metal-organic frameworks (MOFs) and associated composites on electrodes, thin film polymeric materials, and glass surfaces. Nanomaterials (Basel). 2025;15(15):1187.
- Frelichowska J, Bolzinger MA, Chevalier Y. Pickering emulsions with bare silica. Colloids Surf A Physicochem Eng Asp. 2009;343(1-3):70-74.
- Sommer-Marquez A, Mansas C, Talha N, Rey C, Causse J. Reinforced silica monoliths functionalized with metal hexacyanoferrates for cesium decontamination: A combination of a one-pot procedure and skeleton calcination. RSC Adv. 2016;6(77):73475-73484.
Réimpressions et autorisations
