מחקר זה משווה בין קירור באמצעות זרימה (flood) לבין קירור בזרם גז N₂ קריוגני המופק מ-LN₂ במהלך חריטה של TC18. קירור קריוגני היה קשור לעיוות גלוי רדוד יותר, לשמירה על הקשחה קרוב לפני השטח ולחספוס פני שטח נמוך יותר לאורך שיעורי ההזנה שנבדקו, אם כי ההשוואות היו תיאוריות בשל היעדר שחזור עצמאי בתהליך העיבוד השבבי.
מאמר מחקר
תצפיות השוואתיות של קצב הזנה וקירור באמצעות סילון גז N2 קריוגני המופק מ-LN2 על השכבה בעלת המבנה המשתנה של סגסוגת טיטניום TC18 במהלך חריטה
במאמר זה
סיכום
תקציר
סגסוגות טיטניום קשות לעיבוד מכני מכיוון שמוליכות תרמית נמוכה וזיקה לחומרי כלי חיתוך מרכזות את החום והעומס המכני בקרבת חוד החיתוך. בסגסוגת טיטניום TC18 מסוג near-beta בעלת חוזק גבוה, תנאים אלו עלולים ליצור שכבה שטחית משונה שעשויה להשפיע על ביצועי הרכיב. מחקר זה בחן את ההשפעות של קצב ההזנה ומצב הקירור במהלך חריטה חיצונית של TC18. קירור בהצפה עם נוזל חצי-סינתטי DRK-5011 ב-20 °C הושווה לקירור בסילון גז N₂ קריוגני המופק מ-LN₂ בקצבי הזנה של 0.10, 0.15, 0.20 ו-0.26 mm/rev, עם מהירות ציר של 135 r/min, מהירות חיתוך התחלתית של 19.1 m/min ועומק חיתוך של 0.60 mm. מטלוגרפיה של חתכים רוחביים שימשה למדידת האזור המעוות פלסטית באופן נראה (P-zone), פרופילי מיקרו-קשיות ויקרס (Vickers) שימשו להערכת המיקרו-קשיות בקרבת השטח ועובי השכבה המוקשית, ונמדד חספוס שטח ממוצע אריתמטי (Ra). עומקי P-zone מייצגים היו 8.5, 9.7, 10.9 ו-21.6 µm תחת קירור בהצפה, ו-6.0, 8.2, 10.7 ו-11.0 µm תחת קירור קריוגני. המיקרו-קשיות בקרבת השטח הייתה שונה באופן תיאורי בין מצבי הקירור, כאשר העוצמה השתנתה בהתאם לקצב ההזנה, בעוד שעובי השכבה המוקשית הראה הבדל תיאורי ממוצע של כ-40%. ערכי Ra קריוגניים היו נמוכים בכ-8%–23% בהזנות תואמות. בדיקות עזר הראו מגמות חספוס קריוגניות עם מהירות החיתוך ועומק החיתוך, אך חסרו השוואות זוגיות מלאות בין מצבי הקירור. באופן כללי, מצב סילון הגז הקריוגני היה קשור לעיוות נראה רדוד יותר, שימור הקשיה בקרבת השטח וחספוס נמוך יותר בתוך חלון התהליך שנבדק. ערכי מיקרו-קשיות ו-Ra מדווחים כממוצע ± סטיית תקן ממדידות חוזרות על דגימה אחת לכל תנאי; סטיות תקן אלו משקפות את הישנות המדידה ולא את השונות בין דגימות. לכן, כל ההשוואות הן תיאוריות, ולא ניתן להעריך מובהקות סטטיסטית ללא שחזור עצמאי של העיבוד המכני.
מבוא
סגסוגות טיטניום משלבות חוזק סגולי גבוה, עמידות לקורוזיה וביצועים מכניים יעילים בטווח טמפרטורות רחב, ובכך תומכות בשימוש בהן בתחומי התעופה והחלל, האנרגיה, הסביבה הימית ויישומים ביו-רפואיים1,2,3,4. עם זאת, ברכיבים העומדים לעומסים גבוהים, הביצועים תלויים ביותר מאשר רק בחוזק הגוף (bulk strength). המשטח המעובד והחומר הנמצא מיד מתחתיו הם האזורים הראשונים החשופים למגע, לעומסים מחזוריים, לשחיקת חיכוך (fretting), לסניפה ולסביבות אגרסיביות. לכן, טופוגרפיית המשטח, מיקרו-מבנה שעבר דפורמציה פלסטית, מדרגי קשיות, נזק שיורי ושינויים אחרים שנגרמו כתוצאה מהעיבוד השבבי יכולים להשפיע על המקום שבו מתחיל הנזק ועל אופן התפתחותו5,6,7,8. אזור זה, הקרוב למשטח, נדון בדרך כלל במסגרת המושג הרחב יותר של שלמות המשטח (surface integrity) או, כאשר הדגש הוא על שינויים שנגרמו כתוצאה מהעיבוד השבבי, כשכבה משונה-משטחית (surface-altered layer). חריטה נותרת הכרחית להשגת הממדים ותנאי המשטח הנדרשים ברכיבי טיטניום רבים, ולכן בחירת התהליך חייבת לקחת בחשבון הן את יעילות הסרת החומר והן את המצב שנותר ביצירה9,10. TC18 היא סגסוגת טיטניום near-β בעלת חוזק גבוה המשמשת במבנים נושאי עומס קלי משקל ועמידים לנזקים11. סוג הסגסוגת ורמת החוזק שלה מבדילים אותה מ-Ti–6Al–4V, סגסוגת ה-α+β השולטת בספרות העיבוד השבבי. לכן, מגמות שנקבעו עבור Ti–6Al–4V מספקות היפותזות שימושיות אך לא ניתן להניח שהן עוברות באופן כמותי ל-TC18. נדרשות ראיות ספציפיות ל-TC18 כדי לקבוע כיצד תהליך חריטה מעשי משנה את תת-המשטח הרדוד, והאם שינויים באספקת הקירור קשורים לדפורמציה נראית רדודה יותר מבלי לבטל את תגובת הקשיות.
הקושי בעיבוד שבבי של סגסוגות טיטניום נובע מתנאים תרמיים, מכניים וטריבולוגיים משולבים באזור מגע קטן המתחדש במהירות. מוליכות תרמית נמוכה מגבילה את זרימת החום הרחק מקצה החיתוך, בעוד שזיקה בין טיטניום לחומרי כלי חיתוך נפוצים עלולה לעודד הדבקה ומגע לא יציב בין הכלי לשבב. סקירות מזהות בעקביות את טמפרטורת החיתוך, מאמץ המגע, היווצרות השבבים, מצב הכלי ושלמות הפני השטח כתוצאות התלויות זו בזו ולא כמשתנים מבודדים12,13,14,15. מחקרי ניסוי ומידול מראים באופן דומה כי פני השטח הסופיים משקפים תחרות בין צבירת מאמץ לבין ריכוך תלוי טמפרטורה תחת עמיסה חולפת16,17,18. לוקליזציה של גזירה והיווצרות שבבים מקטעים מוסיפות הטרוגניות מרחבית וזמנית נוספת19,20,21. מחקרים אלו מספקים בסיס פיזי לציפייה שגם פרמטרי החיתוך וגם אספקת נוזל הקירור ישפיעו על העומק והאופי המכני של השכבה שהשתנתה על פני השטח, אך הם אינם מצדיקים ייחוס של מנגנון ייחודי למגמה אופטית או למגמת קשיות ללא ראיה ישירה מטמפרטורה, כוח, מצב הכלי או קריסטלוגרפיה. קצב ההזנה הוא משתנה תהליכי ישיר במיוחד מכיוון שהוא משנה את עובי השבב הנומינלי לפני העיוות, את כמות החומר המעובד בכל סיבוב ואת סימני ההזנה המותירים הכלי. הגדלת ההזנה עשויה לשנות את עומס המגע, גאומטריית השבב, המאמץ המופעל על פני השטח שנוצרו acabado ואת התרומה הגאומטרית לחספוס. בהתאם לכך, מחקרים על Ti–6Al–4V דיווחו על שינויים חזקים הקשורים להזנה במורפולוגיית פני השטח, בחספוס ובמאפיינים קרובים לפני השטח22,23. עם זאת, העוצמה והצורה של תגובות אלו תלויות במצב הסגסוגת, גאומטריית הכלי, אופן הקירור וחלון התהליך שנבדק, מה שהופך השוואה תואמת ל-TC18 לנכונה יותר מאשר חוק הזנה אוניברסלי שנגזר מסגסוגת אחרת.
אסטרטגיית קירור מספקת נתיב שני לשינוי תנאי השפה של אזור החיתוך. מחקרי שינוי פני שטח מראים כי שינוי רדוד במבנה המיקרוסקופי או בתכונות המכניות עשוי להישאר רלוונטי גם כאשר לא נראה נזק מאקרוסקופי24,25. לפיכך, עיבוד שבבים קריוגני ועיבוד שבבים בסיוע קריוגני נחקרו כחלופות או כתוספות לקירור רציף (flood cooling) קונבנציונלי. מחקרי השוואה בטיטניום קשרו סיוע קריוגני להפחתה בבלאי הכלי או בחספוס תחת תנאי חריטה וכביש מסוימים26,27,28, בעוד שמחקרי מיקרו-עיבוד דיווחו על שיפור בבקרה על גרדים (burrs) ובאיכות הפני השטח29. סיכוך בסיוע אוויר מקורר עשוי לשנות את כוח החיתוך, את השחיקה של הכלי ואת החספוס, אך התוצאה תלויה בטמפרטורה המסופקת ובמשטר הסיכוך הנלווה30. מחקרים המשתמשים ב-CO₂ ובאסטרטגיות משולבות של קירור וסיכוך מדגימים עוד כי התגובה תלויה בסגסוגת ובקונפיגורציה31,32. מחקרים המשתמשים בקירור באמצעות צינור מערבולת (vortex tube) עם גז CO₂ קר דיווחו על הפחתות משמעותיות בטמפרטורת החיתוך (עד 35.6%) ובחספוס פני השטח (עד 66.14%) במהלך חריטה של סגסוגת Ti6Al4V, מה שמראה כי תוצר הקירור ושיטת ההגשה יכולים להשפיע באופן משמעותי על איכות הפני השטח. יחד, ספרות זו תומכת בשתי נקודות הרלוונטיות לתכנון הנוכחי. ראשית, חילוץ חום מהיר יכול להשפיע על מספר תוצאות עיבוד בו-זמנית, ולכן יש להעריך אסטרטגיית קירור באמצעות מספר מדדי שלמות פני שטח. שנית, לא ניתן להפריד את התועלת המדווחת מהתוצר וממערכת ההגשה. קירור קריוגני אינו טיפול יחיד שניתן להעברה: התוצר, הפאזה, הטמפרטורה, הלחץ, מיקום הפגיעה, הגישה לכלי והסיכוך – כולם משפיעים על ההשוואה. כתוצאה מכך, סקירות מדגישות דיווח מדויק על תנאי ההגשה ופירוש של תצורת החומר והתהליך שנבחנו33. הנתיב הנבחן כאן משתמש ב-LN2 כמקור קור ומספק סילון גז N2 קריוגני לעבר אזור הממשק בין פני הכלי לשבב (rake-face tool-chip region). LN₂ בטמפרטורה של כ- −196 °C שימש כמקור הקור, בעוד שטמפרטורת סילון גז ה-N₂ שנמדדה לפני הפגיעה הייתה −169 °C. צריכת LN₂ רשומה של 20 L במשך 7 דקות התאימה לצריכה של כ- 3 L/min של LN₂ נוזלי. קירור רציף תורם לקירור, סיכוך ושטיפה, ולכן הניסוי מעריך את ההבדל הכולל בין שני מצבי הגשה ולא יכול להפריד בין חילוץ תרמי לבין סיכוך, תנע הסילון או השפעות ממשקיות אחרות.
מחקר זה מבסס השוואה הדירה בין שתי תצורות ספציפיות של אספקת קירור: מערכת ה-flood מדגם DRK-5011 ומערכת סילון גז N₂ קריוגני המופק מ-LN₂, כאשר הנתזי, הלחץ ופרמטרי האספקה מפורטים בשיטות (Methods), במהלך חריטה חיצונית של TC18. הניסוי המרכזי משנה את קצב ההזנה במהירות ספינדל ובעומק חיתוך קבועים, ומודד שלושה מרכיבים משלימים של המצב שונה-הפנים: עומק האזור המעוות פלסטית באופן נראה (P-zone), פרופיל המיקרו-קשיות בקרבת פני השטח ועובי השכבה המוקשחת הנגזר ממנו, וחספוס פני השטח הממוצע האריתמטי (Ra). ה-P-zone ועובי השכבה המוקשחת נשמרים כנקודות קצה נפרדות מכיוון שהראשון תלוי בגבול מורפולוגי אופטי והשני בהתאוששות לרצועת הקשיות הנמדדת של המטריצה. שתי סדרות קריוגניות עזר משנות את מהירות החיתוך או את עומק החיתוך למדידת חספוס בלבד; רשומות ה-flood המוגבלות שלהן נחשבות כנקודות ייחוס מבודדות ולא כסדרות זוגיות מלאות. תכנון זוגי תנאי-מול-תנאי הוא מתאים לנתונים הזמינים כיוון שהוא שומר על הניגוד הישיר בכל הזנה מבלי להר implies משטח אינטראקציה לא נמדד. עם זאת, הוא אינו מעריך השפעות עיקריות עצמאיות על פני כל הפרמטרים או מזהה אופטימום של התהליך. המחקר אינו כולל קבוצת עיבוד יבש, תכנון פקטוריאלי או של משטח תגובה, ניתוח שונות (ANOVA) פורמלי, מדידות כוח חיתוך, היסטוריות של טמפרטורה-זמן, מדידות בלאי כלי, או אפיון באמצעות דיפרקציית אלקטרונים בפיזור אחורי (EBSD) או מיקרוסקופיה אלקטרונית חודרת (TEM). תרומתו מוגבלת, לפיכך, לתגובות הנמדדות תחת הכלי, החומר, אספקת הקירור וחלון התהליך שצוינו, תוך מתן תצפיות כמותיות והיפותזות מנוסחות בבירור למחקר עוקב לפתרון המכניזם. ההיפותזה הייתה כי תחת תנאי החריטה התואמים שנבחנו כאן, תנאי סילון גז N₂ קריוגני המופק מ-LN₂ כפי שצוין יראה עומקי P-zone, פרופילי מיקרו-קשיות בקרבת פני השטח, עובי שכבה מוקשחת וערכי Ra מייצגים ומובחנים בהשוואה לקירור בשיטת flood לאורך קצבי ההזנה שנבדקו
פרוטוקול
חומר פיסת העבודה וכלי חיתוך
במחקר נעשה שימוש במוט מסגסוגת טיטניום TC18 מסוג near-β כפי שהתקבל מהספק, בעל קוטר ראשוני של 45 mm ואורך של 275 mm. ההרכב האלמנטרי הספציפי למשחה של מוט ה-TC18 שנבדק מופיע ב-טבלה 1, בהתבסס על תעודת החומר של הספק. תכונות מכניות של חומר ייחוס ותכונות ספציפיות למשחה בטמפרטורת החדר מופיעות ב-טבלה 2. תעודת החומר עבור המוט שנבדק מופיעה ב-קובץ משלים 1. המוט נקבע בקשיחות באותו סידור מתקנים עבור כל התנאים. חריטה חיצונית בוצעה באמצעות סכין קרבייד מצופה מסוג WNMG080404-HL, כאשר אותו סוג סכין, גאומטריה נומינלית, כיוון תומך וקיבוע של workpiece נשמרו הן עבור ניסויי ההשטפה (flood) והן עבור הניסויים הקריוגניים. עבור כל ניסוי עיבוד נעשה שימוש בסכין קרבייד מצופה טרייה עם קצה חיתוך שלא היה בשימוש. לא נעשה שימוש חוזר בסכין בין תנאי חיתוך שונים. דבר זה הבטיח שמצב הכלי הראשוני היה עקבי עבור כל הבדיקות. מכיוון שהמחקר הנוכחי לא כלל ניתוח ייעודי של בלאי כלים, בלאי הדרגתי של הכלי, כולל בלאי דופן (flank wear), בלאי שקע (crater wear), שבירת קצוות (edge chipping) או הצטברות חומר על הקצה (built-up edge), לא נבדק או נמדד באופן כמותי, שכן מטרת המחקר הייתה להעריך את השכבה ששינתה את פני השטח תחת תנאי כלי ראשוניים מוגדרים, ולא להשוות את חיי הכלי או את התנהגות הבלאי.
טבלה 1 מפרטת את ההרכב היסודי הספציפי לסדרה של מוט ה-TC18 ששימש במחקר זה, כאשר טיטניום מהווה את היתרה. טבלה 2 מפרטת את חוזק המתיחה הנומינלי בטמפרטורת החדר, מאמץ הכניעה (0.2% proof stress), ההתארכות בשבירה והצמצום בשטח החתך. נתונים אלה מיקמו את כלי העבודה בתוך טווח החוזק המדווח עבור TC18 וסיפקו הקשר למדידות הקדיחה והקשיות שלאחר מכן; עם זאת, במחקר זה לא בוצע מבחן מתיחה ספציפי לסדרה.
תצורת מערכת קירור ותכנון חריטה
בדיקות החריטה בוצעו במחרטה אופקית המצוידת במערכת ההגשה המוצגת ב-איור 1. המערכת הקריוגנית כללה מיכל אחסון LN2, משאבה חשמלית, תא אידוי, יחידה לבקרת לחץ, קווי חיבור ונחיר ייעודי. תרמוקפל מסוג T הותקן ביציאת הנחיר למדידת טמפרטורת סילון הגז; הטמפרטורה שנמדדה 50 mm מהיציאה של הנחיר, לפני הפגיעה באזור הכלי-שב, הייתה -169 °C. LN₂ בטמפרטורת הרתיחה הנומינלית שלו, כ- -196 °C, שימש כמקור הקור; לאחר האידוי, גז N₂ בטמפרטורה נמוכה הועבר לעבר אזור המגע בין הכלי לשב. המערכת עשתה שימוש בהרטשה של סילון מדיום קריוגני כדי לשפר את היציבות התפעולית ואת הבטיחות של מערכת החיתוך הקריוגנית. לנחיר היה מבנה קוני ישר עם קוטר פתח של 2 mm. הסילון כוון באופן נומינלי בניצב לפני השבב (90 מעלות), ופני הסיום של הנחיר מוקמו במרחק של 50 mm מקצה הכלי. מד לחץ הותקן בין יחידת בקרת הלחץ לבין כניסת הנחיר; לחץ האספקה נשמר על 0.16 MPa ± 0.01 MPa במהלך החיתוך. המערכת השתמשה בהתקן לייצוב לחץ כדי לדכא תנודות בלחץ התפעולי.
צריכה רציפה של 20 L של LN2 במשך 7 min התאימה לקצב צריכת LN2 של כ-3 L/min. ערך זה נחשב כקצב צריכת נוזל, ולא כקצב הזרימה הנפחי של הגז שהתאדה. סידור סילון הגז נבחר כדי להפחית את שימור הנוזל וההתזות בקרבת אזור החיתוך, תוך אספקת מיקום פגיעה קבוע. הוא לא הושווה ישירות לפגיעת נוזל בניסוי הנוכחי. LN₂ וגז N₂ קריוגני עלולים לגרום לכוויות קור חמורות ועשויים לדחוק חמצן באזורים מאוררים בצורה לקויה. מערכת ההגשה הופעלה רק באזור מאוורר היטב, תוך שימוש במגן פנים או במשקפי מגן, כפפות קריוגניות מבודדות, חלוק מעבדה, מכנסיים ארוכים ונעליים סגורות, ובהתאם לנהלי המוסד לטיפול בנוזלים קריוגניים.
עבור הניסוי הזוגי הראשי, מהירות הציר נקבעה ל-135 r/min. בקוטר הראשוני של כלי העבודה, 45 mm, ערך זה תאם למהירות חיתוך נומינלית של כ-19.1 m/min; ערך זה הוגדר כערך הקוטר הראשוני מכיוון שמהירות השטח השתנתה בהתאם לקוטר הרגעי. עומק החיתוך הצירי (ap) נקבע ל-0.60 mm, וקצבי הזנה (f) של 0.10, 0.15, 0.20 ו-0.26 mm/rev נבחנו תחת שני מצבי הקירור.
עבור קירור בהצפה, נוזל חיתוך חצי-סינתטי מסוג DRK-5011 דולל במים לריכוז של 5% (שבר נפחי) והוזרק בטמפרטורה של 20 ± 2 °C באמצעות מערכת סירקולציה של נוזל קירור מבוקרת טמפרטורה. נוזל הקירור סופק על ידי משאבה צנטריפוגלית עם ספיקה נקובה של 20 L/min בלחץ מוצא של המשאבה של 0.16 MPa; ספיקת המוצא של הדיזה נמדדה ב-20 L/min באמצעות מד ספיקה שהותקן בקו ההגשה. נעשה שימוש בדיזה בעלת זרימה אחת עם קוטר מוצא של 2 mm, שהוצבה בזווית של 30° לפני השבב (rake face) ובמרחק של 10 mm מאזור החיתוך. נוזל הקירור הופעל ברצף במהלך כל מעבר חיתוך, ותנאי ההגשה (ספיקה ולחץ) אומתו לפני כל בדיקה.
עבור קירור קריוגני, נעשה שימוש בתצורת סילון הגז הקבועה שתוארה לעיל, ותנאי הלחץ וההגשה אומתו לפני החיתוך. הגדרות הספינדל, עומק החיתוך, סוג הכלי, הגאומטריה הנומינלית, קיבוע כלי העבודה ומיקום הנחיר נשמרו ללא שינוי בעת השוואת המודים. שמונה תנאי הגשה-קירור אלו היוו את מערך הנתונים התואם עבור עומק אזור-P, מיקרו-קשיות קרובה לפני השטח, עובי השכבה המוקשית ו-Ra.
הניסויים אורגנו לפי מצב הקירור: כל ניסויי קירור ההצפה בוצעו תחילה בארבעת קצבי ההזנה, מהנמוך לגבוה, ולאחריהם בוצעו כל ניסויי הקירור הקריוגני; בתוך כל מצב קירור, סדר קצבי ההזנה היה מהנמוך (0.10 mm/rev) לגבוה (0.26 mm/rev). סדר זה נבחר משיקולי נוחות תפעולית, אך הוא לא היה אקראי לחלוטין. מכיוון שנעשה שימוש בלהב חיתוך חדש עבור כל ניסוי, זמן החיתוך או מרחק החיתוך המצטברים לפני כל בדיקה היו אפס, כלומר שכל ניסוי החל עם קצה חיתוך שאינו שחוק. כל שינוי בתנאי החיתוך, בין אם בקצב ההזנה ובין אם במצב הקירור, לווה בלהב חדש בעל קצה חיתוך טרי.
עבור סדרת החספוס המשלימה, נבחנו מהירויות חיתוך קריוגניות של 10.6, 14.1 ו-19.1 m/min ב-f = 0.15 mm/rev ו-ap = 0.60 mm. בנפרד, נבחנו עומקי חיתוך קריוגניים של 0.40, 0.60, 0.80 ו-1.00 mm ב-vc = 19.1 m/min ו-f = 0.15 mm/rev. מכיוון שמדידות הצפה היו זמינות רק עבור תנאי הבסיס של הבדיקה הנוכחית, מערכי נתונים אלו נותחו כדי לזהות מגמות בתוצאות במצב קריוגני לצד נקודות ייחוס תואמות בדיסקרטיות, ולא באמצעות תכנון פקטוריאלי, ניתוח אינטראקציה או גישות ניסיוניות של משטח-תגובה. פרמטרי החיתוך ותנאי אספקת נוזל הקירור עבור הניסוי הצמוד הראשי ובדיקות החספוש הקריוגניות המשלימות מסוכמים ב-Table 3.
טבלה 3: פרמטרי חריטה ותנאי אספקת נוזל קירור. פירוט פרמטרי החיתוך ותנאי הקירור התואמים ששימשו בניסוי המקבילי העיקרי של קצב ההזנה. אנא לחצו כאן כדי להוריד טבלה זו.
הכנת דגימות ואפיון פני השטח
לאחר החריטה, הוצאו דגימות בגודל 10 mm x 10 mm x 5 mm באמצעות עיבוד שבבי בפריקה חשמלית באמצעות חוט (wire EDM), כך שהחתך שהוכנה כלל את פני השטח שעובדו והיה מיושר עם כיוון העיבוד. אוריינטציה זהה שימשה עבור כל התנאים. כל דגימה הוטמעה בשרף, החתך נשחן באופן הדרגתי, והוא פולש עד לגימור מראה תוך שימוש באותה סדרת הכנה לכל אורך התהליך. העגלון בפינה המעובדת הופחת למינימום, מכיוון שאובדן גבול פני השטח החופשי עלול להטות מדידת עומק בסדר גודל של מיקרומטר.
את חתך הרוחב המלוטש תעתקו במשך 45 s באמצעות ריאגנט Kroll המכיל 2 vol% HF, 4 vol% HNO₃ ו-94 vol% H₂O34, ולאחר מכן שטפו וייבשו אותו מיד. ריאגנט Kroll מכיל HF ו-HNO₃; HF הוא רעיל ומאכל מאוד, ו-HNO₃ הוא מאכל ומחמצן חזק. את הריאגנט הכינו, השתמשו בו וסילקו אותו אך ורק במנדף כימי מאושר, בהתאם לנהלי בטיחות כימית מוסדיים מאושרים, תוך שימוש בכפפות עמידות לחומצה, מיגון עיניים/פנים וציוד מגן אישי מתאים למעבדה.
את האזור הקרוב לפני השטח בחנו באמצעות מיקרוסקופ מטלוגרפי בהגדלה של 500x, תוך שימוש בתאורה ובניגודיות דומות. המיקרוסקופ צויד במצלמת USB3.0 בעלת 20 מגה-פיקסל. לפני המדידה, בוצע כיול של פיקסלים לאורך באמצעות מיקרומטר של במה באותה הגדלה. התמונות נותחו באמצעות תוכנה לניתוח תמונות.
הקצה המכונה נסקר לפני בחירת השדה המייצג, ושריטות הכנה, תלישות (pull-out) וארטיפקטים של קצוות מעוגלים הוצאו מהגדרת הגבול. אזור ה-P הוגדר כפס המכיל מאפיינים רציפים, מוארכים, סיביים או דמויי זרימה, וגבולו התחתון נקבע בנקודה שבה מאפיינים אלו נעלמו ומורפולוגיית המטריצה שוקמה. העומק נמדד בניצב לפני השטח. עבור כל תנאי עיבוד, נבחנו לפחות שלושה שדות ראייה מייצגים לאורך חתך הרוחב. גבול אזור ה-P סומן באופן בלתי תלוי על ידי שני מפעילים מיומנים, וערכי העומק המדווחים ייצגו את הממוצע של מדידות חוזרות; במקרים שבהם חריגות עלו על 5%, התמונות נבחנו שוב במשותף כדי להגיע להסכמה. אי-הוודאות במדידת העומק של אזור ה-P נאמדה מתוך סטיית התקן של סמימון הגבול החוזר במספר שדות.
בדיקת מיקרו-קשיות ויקרס (Vickers) בוצעה על חתך רוחב מלוטש באמצעות בודק HVS-1000Z בעומס של 50 gf (בקירוב 0.49 N) וזמן השהייה של 15 s. ההטבעה הראשונה בוצעה במרכז, כ-10 µm מתחת למשטח העיבוד, והמדידות המשיכו במרווחי עומק של 10 µm. גודל צעד זה הגדיר רזולוציית עומק של ±10 µm לקביעת עובי השכבה המוקשחת. באזור המעבר, שבו הקשיות הנמדדת התקרבה לרצועת המטריקס (בטווח של 15 HV מגבולות הרצועה), בוצעו הטבעות נוספות במרווחים של 5 µm כדי לשפר את רזולוציית מיקום הגבול. בהינתן צעד מדידה של 10 µm, אי-הוודאות בעובי השכבה המוקשחת המדווח הוערכה באופן שמרני ב-±10 µm, אלא אם כן היא דויקה על ידי מדידות ה-5 µm באזור המעבר.
מרכז ההטבעה הראשון מוקם בערך 10 µm מתחת למשטח העיבוד. עם עומס בדיקה של 50 gf וערכי קשיות צפויים של בערך 376–446 HV, אורך אלכסון ההטבעה המוערך היה בערך 14.4–15.7 µm. על פי תקן ISO 6507-1, המרחק ממרכז ההטבעה לקצה הדגימה צריך להיות לפחות 2.5 פעמים אורך האלכסון הממוצע (בערך 38 µm). מרחק הקצה של 10 µm ששימש במחקר זה לא עמד בדרישה זו; לפיכך, ערכי הקשיות הקרובים לפני השטח פורשו כאינדיקטורים איכותניים למגמת הקשיות ולא כמדידות מוחלטות.
בכל עומק יעד, בוצעו חמשה חריצים נפרדים במיקומים מוסטים הצידה במרחקים של כ-30 µm זה מזה, והערך הממוצע וסטיית התקן בכל עומק נגזרו מחמשת החריצים הללו. חמישה חריצים אלו ייצגו שונות מרחבית בתוך חתך רוחבי יחיד. חתך מטלוגרפי אחד הוכנה מדגם מעובד יחיד עבור כל תנאי חיתוך (קצב הזנה ואופן קירור). לפיכך, סטיית התקן של קשיות הדגם שנמדדה משקפת את השונות בין חמישה חריצים באותו דגם, ולא את ההבדל בין דגמים שונים. דגם אחד עובד עבור כל תנאי חיתוך, וחתך רוחבי אחד הוכנה מכל דגם לצורך תצפית מטלוגרפית ובדיקת מיקרו-קשיות. פריסת המדידה של מיקרו-קשיות ויקרס מוצגת ב-איור 2.
טווח ייחוס קשיות המטריקס של HV 376–388 נקבע על ידי מדידת הקשיות בעומקים הגדולים מ-200 µm מהפני השטח המכובסים, שם התייצב פרופיל הקשיות. בכל אחד מחמישה עומקים (במרווחים של 20 µm) באזור יציב זה, בוצעו חמישה שקיעות עצמאיים, מה שהניב סה"כ 25 מדידות. טווח המטריקס הוגדר כממוצע ± 2 סטיות תקן (HV 376–388), עם ערך מרכזי נומינלי של HV 384. המדידות נמשכו עד שהפרופיל חזר לטווח קשיות המטריקס שנמדד של HV 376–388, עם מרכז נומינלי של HV 384. עובי שכבת ההקשיה הוגדר כעומק הראשון שבו הפרופיל חזר לטווח הנמדד זה ונשאר בתוכו.
מדידות חספוס פני השטח בוצעו באמצעות מיקרוסקופ קונפוקאלי. מכשיר זה הוא התקן מדידה אופטי ללא מגע אשר השתמש בלייזר מוליך למחצה סגול באורך גל של 405 nm כמקור אור. דיוק המדידה האנכית היה 0.05 nm, והחזרתיות האופקית ברמת 3σ הייתה 10 nm. פרמטרי החספוס חושבו מנתוני גובה דו-ממדיים שנרכשו על ידי המערכת האופטית הקונפוקאלית. אורך ההערכה היה 4.0 mm עם אורך גל חיתוך (cutoff) של 0.8 mm ומסנן גאוסי, בהתאם לתקן ISO 4287.
עבור כל דגימה, נבדקו חמש נקודות מדידה נפרדות על פני השטח המעובדים. הממוצע וסטיית התקן חושבו מחמש מדידות אלו. כיוון המדידה היה בניצב לסימני ההזנה, כלומר, לאורך כיוון החיתוך. עבור כל הדגימות שהושוו, נעשה שימוש באותו הליך רכישה, כיוון דגימה, הגדרות מכשיר ואורך הערכה. ניסוי ההזנה הזוגי ושתי הסדרות העזר נשמרו בנפרד במהלך איסוף נתוני החספוס. דגימה אחת עובדה עבור כל תנאי חיתוך, וסטיות התקן המדווחות ייצגו את השחזוריות של המדידה בחמש נקודות על אותה דגימה בודדת, ולא את השונות בין דגימות שעובדו באופן בלתי תלוי.
מיקרו-קשיות קרוב-פניו ו- Ra דווחו באופן תיאורי כממוצע ± SD כאשר היו זמינים, ועומק אזור P ועובי השכבה המוקשחת דווחו כערכי עומק תיאוריים, אלא אם ניתן היה לשחזר מדידות עצמאיות ברמת החזרות.
תוצאות
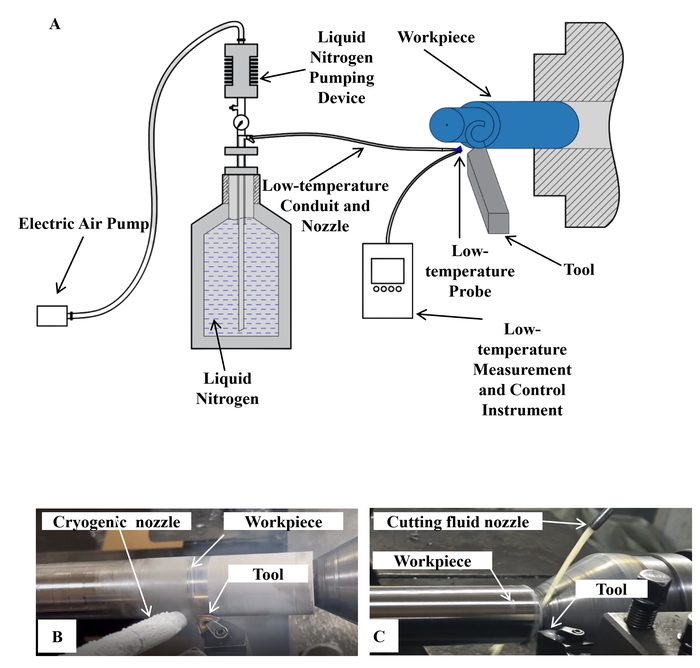
איור 1: מערך ניסויי ותצורות הזרמת נוזל קירור ששימשו עבור
כרסום סגסוגת טיטניום TC18. (A) מערכת סילון גז N₂ קריוגני המופק מ-LN₂,
הכוללת את מאגר ה-LN₂, משאבה חשמלית, קו הובלה, גשש טמפרטורה, כלי העבודה וכלי החיתוך.
(B) פיית סילון גז N₂ קריוגני המופנית לעבר אזור המגע בין כלי החיתוך לנשבב.
(C) הזרמה בשיטת שיטוף של נוזל חיתוך חצי-סינתטי DRK-5011 לאזור החיתוך. אנא לחצו כאן כדי לצפות
בגרסה גדולה יותר של איור זה.
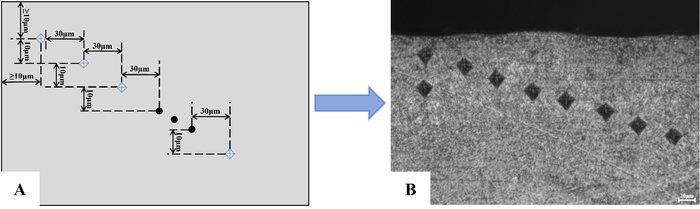
איור 2: תכנון מדידת מיקרו-קשיות ויקרס ושדה חדירה מייצג בחתך מלוטש של TC18. (A) תכנון מדידת מיקרו-קשיות ויקרס. (B) שדה חדירה מייצג. מרכז החדירה הראשונה היה במרחק של כ-10 µm מתחת לפני השטח המעובדים, עומקי המטרה העוקבים הופרדו ב-10 µm, וחתימות סמוכות הוזזו הצידה בכ-30 µm. בכל עומק מטרה, בוצעו חמש חדירות נפרדות במיקומים מוזזים הצידה, והערך הממוצע בכל עומק נגזר מחמש חדירות אלו. סרגל קנה מידה = 20 µm. אנא לחץ כאן כדי להציג גרסה גדולה יותר של איור זה.
אזור בעל דפורמציה פלסטית
מיקרוגרפים של חתכים רוחביים זיהו תחילה את האזור שהשתנה באופן נראה לעין מיד מתחת למשטח המעובד. תחת קירור בהצפה באמצעות נוזל חיתוך חצי-סינתטי ב-20 °C, כל חתך הכיל פס רדוד שבו מאפיינים מיקרו-מבניים היו מוארכים ומיושרים בקירוב במקביל למשטח המעובד (איור 3). הגבול בין מורפולוגיה דמוית-זרימה זו לבין המטריצה שמתחתיה הוגדר במיקרוגרפים, והמרחק הניצב ממשטח המעובד לגבול זה דווח כעומק אזור ה-P (P-zone depth). ערך אופטי זה מתעד את העומק שבו ניתן להבחין במאפייני דפורמציה נראים בחתך שהוכן; הוא אינו שווה לעומק המלא של המאמץ המושרה מהעיבוד. בקצבי הזנה של 0.10, 0.15, 0.20, ו-0.26 mm/rev, עומקי אזור ה-P המייצגים תחת קירור בהצפה היו 8.5, 9.7, 10.9, ו-21.6 µm. שלוש המדידות הראשונות עלו במדרגות של 1.2 µm, בעוד שהשינוי מ-0.20 ל-0.26 mm/rev היה 10.7 µm. לפיכך, רוב העלייה הכוללת של 13.1 µm שנצפתה בטווח שנבדק התרחשה בקצב ההזנה הגבוה ביותר. הממוצע עבור ארבעת התנאים היה 12.68 µm, אך זהו רק סיכום של ארבעת התנאים המוצגים ולא אומדן מאוחד ברמת החזרות.
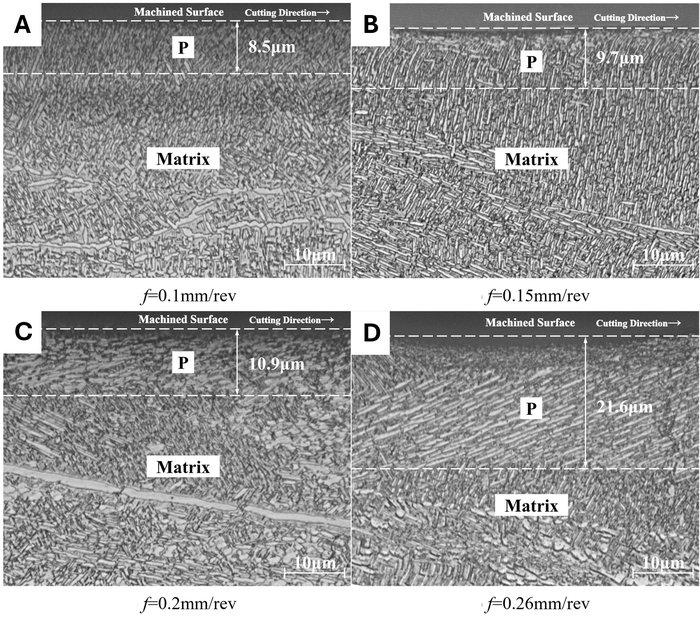
איור 3: מיקרו-מבנים קרובי-פני שטח של TC18 לאחר חריטה תחת קירור בזרם של נוזל חיתוך חצי-סינתטי DRK-5011 בטמפרטורה של 20 °C. (A) קצבי הזנה של
0.10 mm/rev. (B) קצבי הזנה של 0.15 mm/rev. (C) קצבי הזנה של 0.20 mm/rev.
(D) קצבי הזנה של 0.26 mm/rev. מהירות החיתוך הנומינלית הייתה 19.1 m/min, ועומק החיתוך הצירים היה
0.60 mm. חצים מציינים את כיוון החיתוך ואת הפני השטח המעובדים. קווים מקווקווים מגדירים את אזור העיוות הפלסטי הנראה לעין (P-zone), וסימונים מספריים מציינים את עומקו מהפני השטח המעובדים. סרגי קנה מידה =
10 µm. המיקרוגרפים המוצגים הם תצפיות מייצגות שנבחרו ממספר שדות ראייה שנבחנו בחתך יחיד עבור כל תנאי חיתוך. עומקי ה-P-zone המדווחים מייצגים ממוצע של מדידות מלפחות שלושה שדות ראייה. אנא לחצו כאן כדי לצפות בגרסה גדולה יותר של איור זה.
בחתכים שנוצרו באמצעות סילון גז N₂ קריוגני נצפתה גם היא רצועה מעוותת באופן נראה לעין, אך עומקה היה 6.0, 8.2, 10.7 ו-11.0 µm באותם ארבעה קצבי הזנה (איור 4). השינויים העוקבים בסדרה זו היו 2.2, 2.5 ו-0.3 µm, מה שהניב טווח כולל של 5.0 µm וממוצע של 8.98 µm לארבעת התנאים. ביחס לקירור בהצפה בכל קצב הזנה תואם, קירור קריוגני היה קשור להפחתה בעומק ה-P-zone המסומן של כ-29%, 15%, 2% ו-49%; ההפרשים המוחלטים היו 2.5, 1.5, 0.2 ו-10.6 µm. ההפרדה בין האופנים הייתה לפיכך תלויה בתנאים: היא הייתה כמעט חסרה ב-0.20 mm/rev אך הגבוהה ביותר ב-0.26 mm/rev. לאורך ארבע ההגדרות המוצגות, ההפרש בין הממוצעים הספציפיים לאופן היה 3.70 µm, שווה ערך ל-29% מהממוצע של קירור בהצפה. מכיוון שרק דגימה אחת מעובדת נבדקה לכל תנאי ומדידות אופטיות ברמת חזרות עם אומדן פיזור משותף לא היו זמינות, כל ההשוואות של הממוצעים והתנאים הספציפיים לעיל הן תיאוריות. הדיוק ברמת המדידה (≥3 שדות לכל תנאי, שני תיחומים עצמאיים של הגבולות, סטיות תקן ממדידות חוזרות) שימש להערכת פיזור הסימונים, אך אין בכך כדי לייצג שונות בין דגימות. בפרט, ההפרש של 0.2 µm ב-0.20 mm/rev נמצא בטווח אי-הוודאות של המדידה ולא ניתן להתייחס אליו כעדות לאפקט קירור הדיר הניתן לשחזור ללא חתכים נוספים ומדידות עצמאיות.
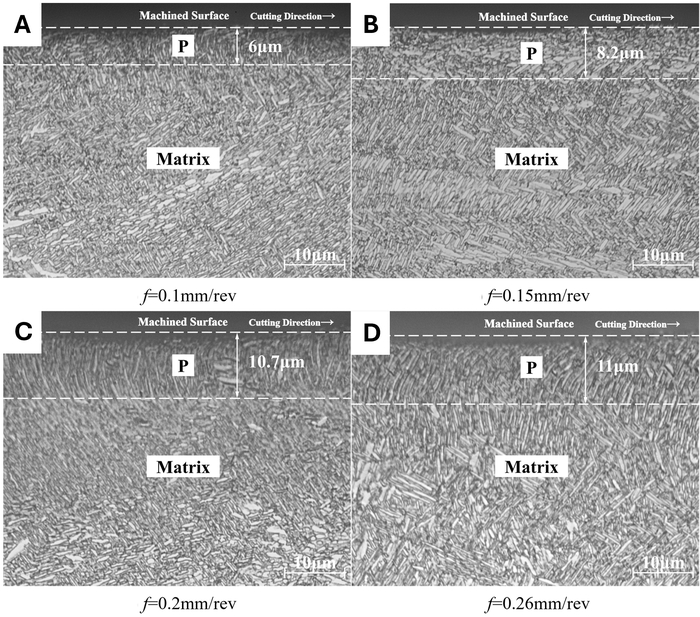
איור 4: מיקרו-מבנים קרובים לפני השטח של TC18 לאחר חריטה תחת קירור בסילון גז N₂ קריוגני המופק מ-LN₂. (A) קצבי הזנה של 0.10 mm/rev.
(B) קצבי הזנה של 0.15 mm/rev. (C) קצבי הזנה של 0.20 mm/rev. (D)
קצבי הזנה של 0.26 mm/rev. מהירות החיתוך הנומינלית הייתה 19.1 m/min, ועומק החיתוך האקסיאלי היה 0.60 mm. חצים
מציינים את כיוון החיתוך ואת המשטח המעובד. קווים מקווקווים מגדירים את האזור שבו נצפתה דפורמציה פלסטית
(P-zone), וסימונים מספריים מציינים את עומקו מהמשטח המעובד. סרגי קנה מידה = 10 µm. ה-
מיקרוגרפים המוצגים הם מבטים מייצגים שנבחרו ממספר שדות ראייה שנבדקו בחתך רוחבי בודד
עבור כל תנאי חיתוך. עומקי ה-P-zone המדווחים מייצגים את הממוצע של מדידות משלושה שדות ראייה לפחות. אנא לחץ כאן כדי לצפות בגרסה גדולה יותר של איור זה.
עומק אזור ה-P הקריוגני המייצג היה נמוך מספרית מערך ההצפה בכל מהירות הזנה, אך גודל ההפרש לא השתנה באופן מונוטוני עם ההזנה. סדרת ההצפה עלתה בחדות בהגדרה הסופית, בעוד שסדרת הקריוגניה השתנתה רק מ-10.7 ל-11.0 µm בטווח של 0.20 עד 0.26 mm/rev. התמונות, לפיכך, מראות תבנית מספרית התלויה בהזנה ולא יתרון אחוזי קבוע או אינטראקציה סטטיסטית. יתרה מכך, הגבול הנראה אינו מכמת טמפרטורה, כוח, מאמץ שיורי, צפיפות פגמים קריסטלוגרפיים, או את המתיחה שנותרה מעבר לרצועה הזיהויה אופטית. ערכים אלו דורשים מדידות נפרדות ונשקלים רק כהסברים אפשריים בחלק הדיון.
מיקרו-קשיות השכבה העליwoman ועובי השכבה המוקשחת
פרופילי מיקרו-קשיות נמדדו החל ממטרח של כ-10 µm מתחת לפני השטח המעובדים לעבר המטריצה (איור 5). בכל התנאים, הערכים הגבוהים ביותר התקבלו באזור הקרוב לפני השטח, שלאחריהם התקרבו הפרופילים לפס קשיות המטריצה שנמדד, HV 376–388 (מרכז נומינלי, HV 384). תחת קירור בזרימה (flood cooling), המיקרו-קשיות הקרובה לפני השטח הייתה 407.33 ± 2.52, 411.00 ± 4.58, 416.67 ± 4.51, ו-424.67 ± 2.52 HV ככל שההזנה עלתה מ-0.10 ל-0.26 mm/rev. הערכים הקריוגניים התואמים היו 414.67 ± 3.79, 445.67 ± 3.51, 420.33 ± 5.77, ו-429.33 ± 5.86 HV. סטיות תקן אלו נגזרו מחמשה חדירות בכל עומק בחתך רוחבי בודד לכל תנאי חיתוך, מה שמשקף שונות מרחבית בתוך אותו חתך ולא שונות בין דגימות שעיבדו באופן עצמאי. ההפרשים הזוגיים של קריוגני פחות זרימה היו 7.34, 34.67, 3.66, ו-4.66 HV. הערך לפני השטח הגבוה ביותר, 445.67 ± 3.51 HV, התקבל ב-0.15 mm/rev תחת קירור קריוגני; מכיוון שהסדרה הקריוגנית לא הייתה מונוטונית, ערך זה מדווח כממוצע הגבוה ביותר שנצפה ולא כאופטימום. ממוצע ארבעת הממוצעים של קצבי ההזנה נתן 414.92 HV תחת קירור בזרימה ו-427.50 HV תחת קירור קריוגני, הפרש תיאורי של כ-3%. רוב הפרש ממוצעים זה נבע מההבדל של 34.67 HV ב-0.15 mm/rev, בעוד שההפרשים ב-0.20 ו-0.26 mm/rev היו נמוכים מ-5 HV. ביחס לערך הזרימה באותה הזנה, ההפרשים בקשיות פני השטח היו כ-1.80%, 8.44%, 0.88%, ו-1.10%. התפלגות זו ממחישה מדוע אין לתאר את ממוצע ארבעת התנאים כעלייה אחידה של 3.03% בכל ההזנות. כל שמונת ערכי פני השטח היו מעל המרכז הנומינלי של המטריצה ב-HV 384, אך פרופילי העומק, ולא הנקודה הראשונה לבדה, היו נחוצים כדי לקבוע עד לאן התפשטה התגובה המכנית מתחת לפני השטח.
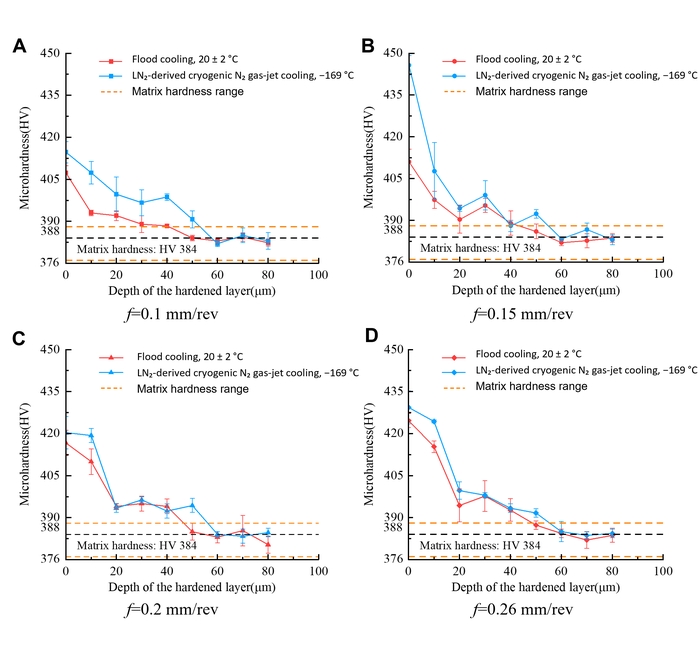
איור 5: פרופילי מיקרו-קשיות קרובי-שטח של TC18 תחת קירור בהצפה וקירור בזרם גז N₂ קריוגני. פרופילי מיקרו-קשיות כפונקציה של העומק מתחת לפני השטח המכובד בקצבי הזנה של (A) 0.10 mm/rev, (B) 0.15 mm/rev, (C)
0.20 mm/rev, ו-(D) 0.26 mm/rev. מהירות החיתוך הנומינלית הייתה 19.1 m/min, ועומק החיתוך האקסיאלי היה 0.60 mm. מרכז ההחתרה הראשונה מוקם בערך 10 µm מתחת לפני השטח המכובד.
סטיות התקן (Error bars) מציינות את ה-SD שחושב מחמשה החתרות בכל עומק בחתך רוחב בודד עבור כל תנאי חיתוך, ולכן הן מייצגות את השחזוריות של המדידה ולא את השונות בין דגימות שעיבדו באופן עצמאי. פס הייחוס של קשיות המטריצה נע בין HV 376 ל-388, עם ערך מרכזי נומינלי של HV
384. אנא לחץ כאן כדי להציג גרסה גדולה יותר של איור זה.
עובי השכבה המוקשחת נגזר מהעומק שבו כל פרופיל חזר לרצועת המטריקס שנמדדה ונשאר בתוכה (Table 4). תחת קירור בהצפה, הערכים היו 30, 20, 50 ו-50 µm בקצבי הזנה של 0.10, 0.15, 0.20 ו-0.26 mm/rev, בהתאמה. עם צעד מדידה של 10 µm, ערכים אלו נושאים אי-וודאות של כ-±10 µm. תחת קירור קריוגני, הערכים המתאימים היו 50, 40, 60 ו-60 µm (±10 µm). ממוצע ארבעת ערכי קצב ההזנה הניב 37.5 µm תחת קירור בהצפה ו-52.5 µm תחת קירור קריוגני, עלייה תיאורית של כ-40% ולא 40.0% מדויק. בהינתן אי-וודאות של ±10 µm, הטווחים האפקטיביים חופפים במידה ניכרת; לפיכך, יש לפרש את ההבדל שנצפה כמגמה ולא כהשפעה מכוממת במדויק. אזור P האופטי והשכבה המוגדרת על פי קשיות לא השתנו במקביל, כפי שניתן היה לצפות מהגדרותיהם. עומק אזור P מסתיים במקום שבו מורפולוגיה דמוית-זרימה נראית אינה ניתנת להבחנה יותר, בעוד שעובי השכבה המוקשחת מסתיים במקום שבו הפרופיל המכני חוזר לרצועת המטריקס. לכן, אזור P רדוד יותר יכול להתקיים לצד תגובת קשיות עבה יותר ללא סתירה. על בסיס כל תנאי ותנאי, הבדלי העובי תאמו עליות תיאוריות ששתו במידה ניכרת עם ההזנה, ובהינתן אי-וודאות של ±10 µm, יש לפרשן כמגמות איכותיות ולא כאחוזים מדויקים. אחוזים אלו השתנו במידה ניכרת עם ההזנה ואינם תומכים בגודל השפעה שאינו תלוי בהזנה.
טבלה 4: מדדי שלמות פני השטח של TC18 תחת תנאי קירור שונים. מיקרו-קשיות קרוב לפני השטח, עובי השכבה המוקשחת, עומק ייצוגי של אזור P וחספוס פני השטח מסוכמים עבור קירור בהצפה וקירור באמצעות סילון גז N₂ קריוגני המופק מ-LN₂ על פני שיעורי ההזנה שנבדקו. מיקרו-קשיות קרוב לפני השטח ו-Ra מדווחים כממוצע ± SD היכן שזמין, בעוד שעובי השכבה המוקשחת ועומק ייצוגי של אזור P מדווחים כערכי עומק תיאוריים. אנא לחצו כאן להורדת טבלה זו.
חספוס פני השטח
ההשוואה המלאה של חספוס בהתאם לקצב ההזנה מפורטת בטבלה 4, כאשר כל ערך מייצג את הממוצע וסטיית התקן מחמש נקודות מדידה לכל דגימה. תחת קירור בהצפה, Ra היה 1.099 ± 0.100, 1.635 ± 0.120, 2.815 ± 0.130, ו-3.529 ± 0.180 µm בהזנות של 0.10, 0.15, 0.20, ו-0.26 mm/rev. תחת קירור קריוגני, הערכים התואמים היו 0.841 ± 0.070, 1.304 ± 0.200, 2.491 ± 0.150, ו-3.245 ± 0.250 µm. סטיות תקן אלו חושבו מחמש נקודות מדידה בדגימה אחת לכל תנאי חיתוך, ולכן הן מייצגות חזרתיות של המדידה ולא שונות בין דגימות. Ra עלה עם ההזנה בשתי הסדרות, והערך הקריוגני היה נמוך יותר בכל הגדרה תואמת. ההפרשים המוחלטים היו 0.258, 0.331, 0.324, ו-0.284 µm, המתאימים להפרשים יחסיים תיאוריים של כ-23%, 20%, 12%, ו-8%. לפיכך, ההפרש המוחלט נשאר בטווח צר יחסית, בעוד שההפחתה באחוזים הפכה לקטנה יותר ככל שרמת החספוס הכללית עלתה. הממוצעים וסטיות התקן שדווחו מוצגים כפי שסופקו; ללא ניתוח הסקה מתועד, ההבדלים בין המצבים נותרים תיאוריים. הדמיות ההפחתות המוחלטות, למרות עליית קו הבסיס של Ra, מסבירה את הירידה באחוזים היחסיים. מהזנה של 0.10 עד 0.26 mm/rev, ה-Ra בקירור בהצפה עלה ב-2.430 µm וה-Ra הקריוגני ב-2.404 µm. לפיכך, העלייה העיקרית הקשורה להזנה הייתה במגניטודה דומה בשתי הסדרות, בעוד שרצף הקירור הקריוגני נשאר מוסט לעבר ערכים נמוכים יותר לאורך כל טווח הבדיקה.
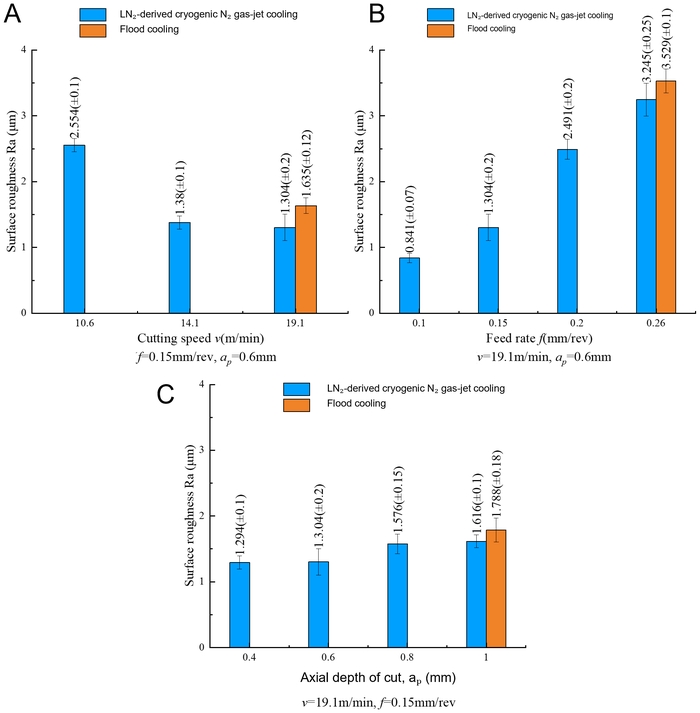
איור 6: חספוס פני השטח הממוצע האריתמטי של TC18 תחת קירור בהצפה ובסילון גז N₂ קריוגני. חספוס פני השטח הממוצע האריתמטי (R-a) כפונקציה של (A)
מהירות החיתוך ב- f = 0.15 mm/rev ו- ap = 0.60 mm, (B) קצב ההזנה ב-
v₍c₎ = 19.1 m/min ו- ap = 0.60 mm, ו-(C) עומק חיתוך צירי
ב- v₍c₎ = 19.1 m/min ו- f = 0.15 mm/rev. כל פאנל מציג את סדרת סילון גז N₂ קריוגני המופקת מ-LN₂ יחד עם רפרנס קירור בהצפה הזמין: v₍c₎ =
19.1 m/min ב-(A), f = 0.26 mm/rev ב-(B), ו- ap = 1.00
mm ב-(C). היעדרם של פסי קירור בהצפה בהגדרות אחרות מעיד על כך שמדידות קירור בהצפה התואמות לא היו זמינות, ולא שהחספוס היה אפס. פסי השגיאה מציינים את ה-SD שחושב
מחמש נקודות מדידה בדגימה אחת לכל תנאי חיתוך, והם מייצגים את הדירות המדידה ולא את השונות בין דגימה לדגימה. אנא לחצו כאן כדי להציג גרסה גדולה יותר של איור זה.
איור 6 מציב את סדרת קצבי ההזנה לצד שתי סדרות קריוגניות עזר בעל גורם בודד. במהירויות חיתוך של 10.6, 14.1 ו-19.1 מ'/דקה, עם פ = 0.15 מ"מ לסבב ו- ap = 0.60 מ"מ, קריוגני ראו (Ra) היה 2.554 ± 0.100, 1.380 ± 0.100, ו-1.304 ± 0.200 µmייחוס של שטף היה זמין רק ב-19.1 מ'/דקה, שבו רא (Ra) היה 1.635 ± 0.120 µmלפיכך, לוח המהירות תומך בהשוואה אחת תואמת ובמגמה תוך-קריוגנית, ולא בהשוואה לאורך כל טווח המהירויות. בעומקי חיתוך של 0.40, 0.60, 0.80 ו-1.00 מ"מ, עם vג' = 19.1 מ'/דקה ו- פ = 0.15 ממ'/סיבוב, קריוגני Ra היה 1.294 ± 0.100, 1.304 ± 0.200, 1.576 ± 0.150, ו- 1.616 ± 0.100 µmערך הייחוס של ההצפה הזמין ב-1.00 מ"מ היה 1.788. ± 0.180 µm, 0.172 µm מעל לערך הקריוגני באותה הגדרה. פסי הצפה לא היו זמינים בשלושת העומקים האחרים. פאנל ההזנה עצמו מציג את הסדרה הקריוגנית ופס ייחוס הצפה אחד ב-0.26 מ"מ/סיבוב, בעוד ש- טבלה 4 מכיל את מערך הנתונים המלא של הזנות הזוגיות. פסים שאינם מופיעים מצביעים על מדידות שאינן זמינות ולא על חספוס אפס. בסך הכל, מערך הנתונים העיקרי הראה עומק נמוך יותר של אזור P ו- רה, אך מיקרו-קשיות גבוהה יותר בקרבת פני השטח ועובי רב יותר של השכבה המוקשית, תחת קירור קריוגני. הסדרה העזר מרחיבה את התיאור של Ra אך אינו יכול לתמוך בהשוואה כללית בין מצבים שונים. לאורך סדרת המהירויות בקריוגניות, Ra הפגין ירידה בתוך הסדרה של 1.250 µm (48.9%) מ-10.6 עד 19.1 מ'/דקה; בנקודה התואמת היחידה ב-19.1 מ'/דקה, הערך היה נמוך ב-20.2% מהרפרנס של השיטפון. לאורך סדרת העומק הקריוגנית, רדיום הראה עלייה בתוך הסדרה של 0.322 µm (24.9%) מ-0.40 עד 1.00 מ"מ; בנקודה התואמת של 1.00 מ"מ, ערך זה היה נמוך ב-9.6% ממסמך הייחוס של ההצפה (flood reference). חישובים אלה של נקודות הקצה מסכמים את המגמות שנצפו בתוך הקריוגניקה, אך מכיוון שייחוסי הצפה זמינים רק בנקודות הקצה, לא ניתן לפרש אותם כמעידים על יתרון קירור לאורך מלוא טווח המהירות או העומק.
זמינות נתונים
הנתונים הגולמיים שהופקו ונותחו במהלך מחקר זה, כולל מדידות של חספוס פני השטח, פרופילי מיקרו-קשיות ותמונות מטאלוגרפיות, הופקדו ב-Science Data Bank (https://www.scidb.cn) תחת DOI: https://doi.org/10.57760/sciencedb.0115i.
טבלה 1: הרכב אלמנטרי ספציפי למנה של סגסוגת הטיטניום TC18 ששימשה במחקר זה. הערכים התקבלו מתעודת החומר של הספק עבור מוט ה-TC18 ששימש בניסויים (אישור מספר 20250268). Ti דווח כיתרה. אנא לחצו כאן להורדת טבלה זו.
טבלה 2: תכונות מכניות של סגסוגת טיטניום TC18 בטמפרטורת החדר. ערכי התקן של הספק מוצגים לצד ערכי התכונות המכניות הספציפיים למשלוח שדווחו בתעודת החומר עבור מוט ה-TC18 ששימש במחקר זה. אנא לחצו כאן כדי להוריד טבלה זו.
קובץ משלים 1. תעודת חומר עבור סגסוגת הטיטניום TC18 ששימשה במחקר זה. תעודת איכות שהונפקה על ידי הספק עבור מוט הטיטניום TC18 ששימש בניסויים (תעודה מס' 20250268; Shaanxi Huachen Titanium Co., Ltd.). התעודה מספקת ערכים ספציפיים לסבכה עבור הרכב כימי, חוזק מתיקה, חוזק כניעה, התארכות, הפחתת שטח וקשיות עבור החומר שנבדק.אנא לחץ כאן כדי להוריד קובץ זה.
דיון
ההשוואה העיקרית חשפה מערך מתואם אך לא זהה של תגובות לשלמות הפני השטח. ביחס לקירור בהצפה, סילון גז N₂ קריוגני שסומן היה קשור ל-P-zone מוגדר אופטית רד יותר ול-Ra נמוך יותר בכל הזנה תואמת, בעוד שמיקרו-קשיות קרוב לפני השטח ועובי שכבת ההקשחה היו גבוהים יותר מבחינה מספרית. תצפיות אלו צריכות להיבחן יחד, אך אין למענן אותן לטענה אחת לפיה קירור קריוגני פשוט הפחית או הגביר את השכבה המשונה של פני השטח. המדידה האופטית מתעדת היכן מסתיימים מאפיינים דמויי-זרימה נראים, פרופיל הקשיות מתעד היכן תכונה מכנית חוזרת לרצועת המטריצה, ו-Ra מתעד את שינוי הגובה לאורך פני השטח החיצוניים. התגובות השונות שלהם מעידות כי העומק, המצב המכני והטופוגרפיה של השכבה המשונה לא נשלטו על ידי מדד אחד שניתן להחליפו. הראיה החזקה ביותר מגיעה ממערך הנתונים של קצבי ההזנה הזוגיים; סדרות המהירות והעומק העזר מרחיבות את ההקשר התיאורי עבור החספוס, אך אינן יכולות לשאת את אותו משקל השוואתי כיוון שרוב ההגדרות חסרות ערך הצפה תואם.
עומק אזור ה-P התלוי בהקדמה מספק את הדוגמה הברורה ביותר לספציפיות של התנאים. הקדמה גבוהה יותר מגדילה את עובי השבב הנומינלי לפני העיוות ויכולה לשנות את התנאים המכניים ותנאי המגע בחיתוך טיטניום, באופן העולה בקנה אחד עם מחקרים המראים השפעות של קצב ההקדמה על שלמות הפני השטח והטופוגרפיה22,23. אזור ה-P בשיטת ההצפה גדל בהדרגה מ-8.5 ל-10.9 µm בין 0.10 ל-0.20 mm/rev ולאחר מכן עלה ל-21.6 µm ב-0.26 mm/rev. תחת קירור קריוגני, הוא גדל מ-6.0 ל-10.7 µm לאורך שלוש ההקדמות הראשונות, אך השתנה רק ל-11.0 µm בהקדמה הגבוהה ביותר. פרשנות סבירה אחת היא שייתכן שלסילון הגז הייתה חשיפה תרמית מוגבלת לירידה אל פני השטח או תנאי מגע משוניים בקצב ההקדמה הגבוה ביותר. הדבר עולה בקנה אחד עם הרגישות התרמו-מכנית המוכרת של עיבוד טיטניום12,15,17,18,19,20,21, אך הדבר לא נבדק באופן ישיר. טמפרטורת אזור החיתוך, כוח, מגע השבבים והתנהגות בין-פנים לא נמדדו. יתרה מכך, הפרש השטחים היה רק 0.2 µm ב-0.20 mm/rev, ולא היה זמין נתון של SD של אזור ה-P בין דגימות שונות.
נתוני הקשיות מעלים שאלה קשורה אך שונה מבחינה פיזיקלית. ערך המיקרו-קשיות הגבוה ביותר שנצפה סמוך לפני השטח, 445.67 ± 3.51 HV, התרחש ב- f = 0.15 mm/rev תחת קירור קריוגני. ערך זה היה גבוה משמעותית מערך הקירור בשיטת ההצפה באותה השהאה (411.00 ± 4.58 HV), מה שמהווה הפרש של 34.67 HV. הסבר אפשרי הוא ששילוב של סילון הגז הקריוגני ועובי השבב הבלתי מעוצב הספציפי בקצב השהאה זה יצר תנאי תרמו-מכני שהמקסם את הקשחה עקב דפורמציה (strain hardening) תוך מזעור של ריכוך תרמי. בהשהאות נמוכות יותר, ייתכן שהמאמץ שהופעל על הפני השטח שנוצר לא היה מספיק כדי להוביל לאותה דרגת הקשחה. בהשהאות גבוהות יותר, יצירת חום מוגברת עשויה הייתה לנטרל חלקית את אפקט ההקשחה באמצעות התאוששות או ריכוך מונחי טמפרטורה, גם עם קירור קריוגני. עם זאת, הסבר זה נותר השערתי מכיוון שטמפרטורת אזור החיתוך, כוחות החיתוך וצפיפות הדיסלוקציות לא נמדדו. קירור קריוגני היה קשור למיקרו-קשיות ממוצעת גבוהה יותר סמוך לפני השטח ולשכבה עבה יותר המוגדרת על פי קשיות, למרות שאזור P הנראה היה רדוד יותר. עם זאת, ההפרש הממוצע הכללי נשלט על ידי ההפרש הגדול ב-0.15 mm/rev, בעוד שההפרשים ב-0.20 ו-0.26 mm/rev היו קטנים באופן משמעותי. חשיפה תרמית מופחתת עשויה להגביל ריכוך או הרפיה מונחי טמפרטורה, ובכך לאפשר להקשחה המושרה בעיבוד להישאר ניתנת לזיהוי גם לאחר שהמורפולוגיה הדמוית-זרימה הנראית לעין נעלמה. מחקרים קריוגניים קודמים בטיטניום דיווחו באופן דומה על שינויים בחספוס, בקשיות תת-שכבית ובמאפייני שלמות פני שטח אחרים, אם כי הכיוון והעוצמה תלויים בחומר, בתהליכי הקירור ובאסטרטגיית ההגשה26,27,28,29,30,31,32. במחקר הנוכחי, עם זאת, הסבר זה נשאר השערה. לא היה זמין היסטוריית טמפרטורה או מדידה ישירה של מבנה הפגמים, ומיקרוסקופיה אופטית אינה יכולה לקבוע צפיפות דיסלוקציות, התאוששות, זינוח גרגירים או שינויים ברמת הפאזה. סדרת הקשיות הקריוגנית סמוך לפני השטח לא הייתה מונוטונית לכל אורך טווח ההשהאה שנבדק, ולכן יש לדווח על התנאי של 0.15 mm/rev כממוצע הגבוה ביותר שנצפה ולא כתנאי אופטימלי. יתרה מכך, עם צעד מדידה של 10 µm, ערכי עובי השכבה המוקשחת נושאים אי-וודאות של ±10 µm, מה שאומר שהטווחים המדווחים עבור קירור בהצפה (20–50 µm) וקירור קריוגני (40–60 µm) חופפים במידה ניכרת. לפיכך, יש לפרש את ההבדלים שנצפו בין מצבי הקירור כמגמה ולא כהשפעה מכוונת במדויק.
תוצאות החספוס עקביות עם תרומה משמעותית של עיצוב הפני השטח הקשור להזנה. Ra עלה מ-1.099 ל-3.529 µm תחת קירור בהצפה ומ-0.841 ל-3.245 µm תחת קירור קריוגני ככל שההזנה גדלה, באותו כיוון כפי שדווח במחקרים קודמים המזהים את ההזנה כגורם מכריע בטופוגרפיית פני השטח של סגסוגות טיטניום22,23. למרות שההפרש המוחלט בין המצבים נשאר סביב 0.3 µm, גודלו היחסי פחת מ-23% ל-8% בערך לאורך טווח ההזנה שנבדק. הבדלים מספריים אלו הם תיאוריים ואינם מרמזים על מובהקות סטטיסטית, כיוון שלא בוצעו חזרות עצמאיות של תהליכי העיבוד. הסבר אפשרי אחד הוא שהתרומות הגיאומטריות ותרומות העתקת החומר הקשורות להזנה מהוות חלק גדול יותר מ- Ra הכולל בהזנה גבוהה יותר, מה שמותיר פחות מקום יחסי לשינוי הקשור לקירור. הסבר אחר הוא שסילון הגז משנה את ההדבקה, את פינוי השבבים או את המגע המשני עם פני השטח החדשים. הסברים טריבולוגיים כאלו הם סבירים בעיבוד טיטניום9,10,12,13,14,32, אך לא נמדדו קצוות נבנים (built-up edge), בלאי כלי חיתוך, רעידות ומורפולוגיית שבבים, ולכן לא ניתן להבחין בין החלופות. יש לנקוט משנה זהירות בפרשנות של נתוני המהירות והעומק: יש לפרש אותם כמגמות של סילון גז N₂ קריוגני ביחס לתנאי ייחוס בודד של קירור בהצפה, ולא כהשוואות מלאות בין מצבים.
לפיכך, התצפיות הנוכחיות מייצגות השוואה בין מערכת הזרמה (flood) ספציפית מסוג DRK-5011 לבין מערכת סילון גז המופקת מ-LN₂ כפי שהוגדרה במחקר זה, ולא השוואה כללית בין קירור בהזרמה לקירור קריוגני בכל תנאי אספקה אפשריים. פרטי אספקת הקירור הם מרכזיים להשוואה עם עבודות קודמות. המערכת הנוכחית השתמשה ב-LN2 כמקור קור והזרה סילון גז N2 קריוגני לעבר אזור החיתוך; היא לא יישמה LN2 ישירות כזרם נוזלי חופשי. LN₂ בטמפרטורה של כ-−196 °C שימש כמקור הקור, בעוד שטמפרטורת סילון גז ה-N₂ שנמדדה לפני הפגיעה הייתה −169 °C. צריכת LN₂ נוזלי הייתה כ-3 L/min, בהתבסס על 20 L שנצרכו במשך 7 min. מחקרים קודמים בחנו אספקת חנקן נוזלי, אוויר מקורר, שלג CO2, שילובי שימור בכמות מינימלית (minimum-quantity-lubrication) והסדרים קריוגניים אחרים26,27,28,29,30,31,32. לא ניתן להעביר את תוצאותיהם באופן כמותי מכיוון שקיבולת הקירור, הפגיעה, השימור והאינטראקציה בין השבב לנוזל הקירור שונות בין המערכות. קירור בהזרמה מספק גם פונקציות שימור ושטיפה שסילון גז N2 עשוי שלא לספק. לפיכך, הניגודים שנצפו עשויים לשקף שילוב של פינוי חום, שימור נוזלי, תנע הסילון וסילוק שבבים, ולא טמפרטורה לבדה. השימוש בגז מאויד נבע מהצורך באספקה יציבה והפחתת השארות נוזל או נתזים, אך הניסוי הנוכחי לא השווה בין אספקת גז לאספקת נוזל ישירה. לא התקבל מקדם מעבר חום או עקום טמפרטורה-זמן מלא, ולכן תנאי השפה התרמי מתואר באופן תפעולי ולא כמותי מלא. לפיכך, התצפיות הנוכחיות מרחיבות את הספרות על עיבוד קריוגני ליישום ספציפי של סילון גז עבור TC18, במקום לשחזר השוואה כללית ל-LN2. הערך של ספציפיות זו הוא מתודולוגי: מעבדה אחרת יכולה לשחזר את הלחץ הנומינלי, גיאומטריה של הפיה, המרחק מהחלק (stand-off), האוריינטציה, מקור הקור וקצב הצריכה, ואז לבדוק האם אותן תגובות פני שפה התלויות בתנאים נשמרות עם שכפול ומדידה מלאים. תצפיות אלו עשויות להיות רלוונטיות לבחירת תהליך עבור חריטת רכיבי TC18 בתעשיית התעופה והחלל וביישומים אחרים בעלי עומס גבוה שבהם שלמות הפני השטח והחספוס קריטיים. תצורת סילון גז N₂ קריוגני המוגדרת מספקת גם בסיס ניסיוני הניתן לשחזור למחקרים עתידיים שיבחנו שלמות פני שטח וביצועי רכיבים עוקבים.
מספר מגבלות בתכנון ובדיווח מגדירות את גבולות הראיות. המגבלה החשובה ביותר היא היעדר שחזור עצמאי של העיבוד השבבי. כל ההשוואות הן תיאוריות, ולא ניתן להעריך מובהקות סטטיסטית מכיוון שלא ניתן להבדיל בין שונות של תנאי העיבוד לבין שונות של המדידה ללא שחזורים עצמאיים. הניסוי המרכזי שינה גורם אחד בלבד ולא סיפק ניתוח פקטוריאלי או ניתוח משטח-תגובה של אינטראקציות בין מהירות החיתוך, ההזנה, עומק החיתוך ואופן הקירור. סדרות המהירות והעומק העזר מכילות כל אחת רק רפרנס אחד של קירור בהצפה. ערכי ה-P-zone האופטיים הם מדידות מייצגות ללא סטיית תקן (SD) בין דגימות, ומדידות עיוורות של המפעיל לא תועדו באופן רשמי בניסוי המקורי; מחקרים עתידיים צריכים לכלול הערכה רשמית של חזרתיות עיוורת. תמונות מייצגות לבדן אינן יכולות לבסס את השחזוריות של מדידות גבול בקנה מידה של מיקרומטרים; מחקרים עתידיים צריכים לכלול מספר דגימות שעובדו באופן עצמאי ומספר חתכים רוחביים לכל תנאי כדי לספק הערכה חסונה של השחזוריות. כמו כן, מדידות הקשיות השטחיות בוצעו כאשר מרכז ההטבעה הראשונה היה כ-10 µm מתחת למשטח המעובד. כפי שצוין בסעיף השיטות, מרחק קצה זה אינו עומד בדרישת ISO 6507-1 של לפחות 2.5 פעמים אלכסון ההטבעה (כ-38 µm) מקצה הדגימה. לפיכך, יש לפרש את ערכי הקשיות השטחיים כאינדיקטורים איכותיים למגמת הקשיות ולא כמדידות מוחלטות. מחקרים עתידיים צריכים לשקול שימוש בעומס הטבעה נמוך יותר, בדיקת מיקרו-קשיות קנופ (Knoop), או אסטרטגיית מדידה שטחית שונה כדי לעמוד בדרישות ISO 6507-1 למרחק קצה. בדיקה הסקתית לא נחשבה תקפה מכיוון שלא היה זמין שחזור ניסויי עצמאי; לכן, כל ההבדלים נותרים תיאוריים. היסטוריית טמפרטורות, כוחות חיתוך, מורפולוגיה של שבבים, מאמצים שיוריים ותגובת עייפות לא נמדדו. למרות שבליאת כלי חיתוך הדרגתית לא הייתה גורם מבלבל במחקר זה מכיוון שנעשה שימוש בקו חיתוך טרי לכל ניסוי, לא בוצע כימות מפורט של הבליאה. מיקרוסקופיה אופטית ופרופילי קשיות לא הושלמו על ידי EBSD או TEM. השמטות אלו אינן שוללות את התצפיות הספציפיות לתנאי, אך הן מונעות ייחוס סיבתי והכללה מעבר ל-TC18, סידור כלי החיתוך והפיה שצוין, וחלון התהליך שנבדק. מחקר המשך צריך להשתמש בתכנון רב-משתני מובנה כדי להעריך השפעות עיקריות ואינטראקציות35, לכלול ביקורות מלאות של קירור בהצפה ויבש, ולשלב שחזור מרחבי ועצמאי של דגימות. רכישה סינכרונית של טמפרטורה וכוח, הערכת מצב כלי החיתוך והשבבים, מדידת מאמצים שיוריים ואפיון קריסטלוגרפי יבחנו את המסלולים התרמיים והטריבולוגיים המוצעים לפני שניתן יהיה לטעון להשלכות של בליאה או עייפות.
מחקר זה ביסס השוואה מוגדרת בין קירור בהצפה לבין קירור באמצעות סילון גז N₂ קריוגני המופק מ-LN₂ במהלך חריטה חיצונית של TC18. התנהגות השכבה בעלת המשטח השינוי נבחנה באמצעות ארבע תוצאות משלימות: עומק אזור P שסומן אופטית, מיקרו-קשיות קרוב לפני השטח, עובי השכבה המוגדר לפי קשיות, ו-Ra. שימוש במדידות אופטיות, מכניות וטופוגרפיות נפרדות אפשר השוואה של התגובות מבלי להתייחס אליהן כמדדים שקולים למנגנון יחיד.
בשיעורי הזנה של 0.10, 0.15, 0.20, ו-0.26 mm/rev, התנאי הקריוגני היה קשור לעומק מייצג רדוד יותר של אזור ה-P בערך ב-29%, 15%, 2%, ו-49%, בהתאמה. ההפרש הקרוב לאפס ב-0.20 mm/rev וההפרש הגדול בהרבה ב-0.26 mm/rev מראים כי גודלו של הבדל תיאורי זה היה תלוי בהגדרת ההזנה ולא היה תגובה קבועה לקירור.
מיקרו-קשיות קרוב לפני השטח הייתה קשורה להבדלים תיאוריים בין שני מצבי הקירור, אך עוצמתם של הבדלים אלו השתנתה באופן משמעותי בהתאם לקצב ההזנה ואין לפרשם כהשפעה קריוגנית אחידה בכל קצבי ההזנה. עובי השכבה המוקשחת היה גבוה יותר גם הוא תחת קירור קריוגני, כאשר הוא עלה מטווח של 20–50 µm בקירור בזרימה ל-40–60 µm, עם עלייה ממוצעת של כ-40% לארבעת התנאים. אזור P גלוי דק יותר יחד עם שכבה מוקשחת עבה יותר אינם סותרים זה את זה, מכיוון ששני העומקים הוגדרו על ידי נקודות סיום מדידה שונות. Ra היה נמוך יותר גם הוא תחת קירור קריוגני בכל ארבעת קצבי ההזנה התואמים, עם הפחתות תיאוריות של כ-23%, 20%, 12% ו-8%, בהתאמה.
במסגרת הסדרה הקריוגנית העזר, Ra הראה מגמה של ירידה עם עליית מהירות החיתוך בטווח שנבדק מ-10.6 עד 19.1 m/min ומגמה של עלייה בחלק העליון של טווח עומק החיתוך. רק רפרנס אחד של שיטת הזרמה (flood) היה זמין בכל סדרת עזר, ולכן לא ניתן לפרש תצפיות אלו כראיה ליתרון קירור לאורך מלוא טווח המהירות או העומק. באופן כללי, הראיות תומכות בקשר מוגבל בין תצורת סבך הגז המצוינת לבין הפחתה בעומק העיוות הנראה, שימור הקשיה קרוב לפני השטח וחספוס נמוך יותר. הדבר אינו מזהה מנגנון תרמי או טריבולוג ייחודי, תנאי חיתוך אופטימליים גלובליים, או שיפור בביצועי השחיקה או העייפות. אישור של ממצאים אלו דורש שחזור עצמאי, בקרות זוגיות מלאות ומדידות שפותרות ישירות את הטמפרטורה, הכוח, מצב הכלי והמצב המיקרו-מבני.
גילויים
למחברים אין ניגודי עניינים להצהיר עליהם. לא נעשה שימוש בכלי בינה מלאכותית בהכנת כתב היד, האיורים או בניתוח הנתונים.
תודות
עבודה זו נתמכה על ידי הקרן הלאומית למדעי הטבע של סין (מס' 51905426) ותוכנית קידום כישרונות חדשניים, צוות חדשנות במדע וטכנולוגיה של מחוז שאנשי, סין (מס' 2025RS-CXTD-037).
חומרים
| שם | חברה | מספר קטלוג | הערות |
|---|---|---|---|
| להב חריטה מקרבייד-צמיג מצופה | Chengdu Qianhesheng Precision Tools Co., Ltd. | WNMG080404-HL | כרסום צילינדרי חיצוני של סגסוגת טיטניום TC18 |
| מחרטה אופקית CW6163B | ANYANG MACHINE TOOL WORKS | 20010089 | המחרטה מתאימה לחלקים עם קוטר חריטה מקסימלי של 630 מ"מ, אורך מקסימלי של 3,000 מ"מ ומהירות סיבוב מקסימלית של הציר של 1,000 סל"ד. |
| מים דה-יוניים H2O | Dongguan Hongwang Precision Technology Co., Ltd. | שבר נפחי 94% נפח | ממס עבור תמיסת קרוֹל (Kroll's etchant), ניקוי דגימות |
| נוזל חיתוך חצי-סינתטי DRK-5011 | Dezhou Xincheng Special Oil Co., Ltd. | בשימוש ב-20°C, pH 9.1, צפיפות 1.02 g/cm3 | תוסף קירור והסיכה לניסויי קירור בזרם (Flood Cooling) |
| מחרטה אופקית | מפעל כלי המכונה של באוג'י | CW6163B | ניסויי חריטה חיצונית גלילית של סגסוגת טיטניום TC18 |
| חומצה פלואורידית HF | Dongguan Hongwang Precision Technology Co., Ltd. | fracצפיפות נפחית 2 vol% | רכיב של תמיסת קרוֹל (Kroll's etchant), הטרשה של דגימות מטאלוגרפיות |
| תוכנה לניתוח תמונות | Adobe, AOSVI | Photoshop, AOSVI | עיבוד תמונות מטלוגרפיות, מדידת עומק אזור P |
| חנקן נוזלי LN2 | Xi'an Weiguang Gas Co., Ltd. | 20 ליטר | מקור קירור לסילון גז N2 קריוגני |
| מערכת להזרקת סילון קריוגני ב-LN2 | Xindabaihui Cryogenic Equipment Co., Ltd. | מותאם אישית: מיכל אחסון, משאבה חשמלית, תא אידוי, יחידה לבקרת לחץ, צנרת, נחיר (קוטר מוצא של הנחיר 2 מ"מ) | הספקה של סילון N2 קריוגני לאחר אידוי LN2, קוטר פתח הנחיר 2 מ"מ, לחץ אספקה תפעולי 0.16 MPa |
| מיקרוסקופ מטלוגרפי | Ossila | Ossila M230-3M180: מצויד במצלמה תעשייתית בעלת 20 מגה-פיקסלים; רזולוציה/FPS 45@2560x1920; 20@5120x3840; הגדלה: 500x אופטית, 5000x דיגיטלית | תצפית על אזור דפורמציה פלסטית קרוב לפני השטח (P-zone) בהגדלה של 500x, רכישת תמונות מטאלוגרפיות ומדידה |
| שרף להטמעה | Guangzhou Pinyi Metallographic Technology Co., Ltd. | / | הטמעה חמה של דגימות מטלוגרפיות, קיבוע דגימות |
| חומצה חנקית HNO3 | Dongguan Hongwang Precision Technology Co., Ltd. | שבר נפחי 4 vol% | מרכיב של תמיסת קורול (Kroll's etchant), הטיעת דגימות מטאלוגרפיות |
| מיקרוסקופ קונפוקאלי היברידי של OPTELICS | Lasertec Corporation | מכשיר מדידה אופטי ללא מגע ללא סטיליס פיזי; זיהוי באמצעות מערכת אופטית קונפוקאלית. פרמטרים מרכזיים: מקור אור - לייזר מוליך למחצה סגול (405 ננומטר); דיוק מדידה אנכי - 0.05 ננומטר; חזרתיות אופקית (3 סיגמא) - 10 ננומטר; חספוס מחושב מנתוני גובה דו-ממדיים, ללא תלות בכיוון הסריקה ובמספר הנקודות; 3 סיגמא &10 nm < מציין פי שלושה מהסטיית התקן, מדד סטטיסטי לפיזור נתונים ולחזוריות | מדידת מחושיות פני השטח הממוצעת האריתמטית Ra של משטחים מעובדים |
| תוכנה לשרטוט / עיבוד נתונים | OriginLab | מקור | סטטיסטיקת נתונים, שרטוט (איורים 3-6) |
| מוט סגסוגת טיטניום TC18 Near-beta | Shaanxi Huachen Titanium Co., Ltd. | קוטר 45 מ"מ, אורך 275 מ"מ | פיסת עבודה לניסויי חריטה |
| מדד מיקרו-קשיות ויקרס | Shenzhen Sannuo Instrument Equipment Factory | HVS-1000Z | בדיקת מיקרו-קשיות; עומס בדיקה 50 gf, זמן שהייה 15 שניות |
| מכונת עיבוד בפריקה חשמלית בחוט (Wire EDM) | Taizhou Ruite CNC Machine Tool Co., Ltd. | TRS-32 | דגימה לאחר חריטה, חיתוך דגימות מטאלוגרפיות בגודל 10 ממ"ק x 10 ממ"ק x 5 ממ"ק |
מקורות
- Najafizadeh M, et al. Classification and applications of titanium and its alloys: a review. J Alloys Compd Commun. 2024;3:100019.
- Marin E, Lanzutti A. Biomedical applications of titanium alloys: a comprehensive review. Materials (Basel). 2023;17(1):114.
- Srivastava M, et al. Additive manufacturing of titanium alloy for aerospace applications: insights into the process, microstructure, and mechanical properties. Appl Mater Today. 2024;41:102481.
- Wu S, et al. Surface integrity in titanium alloy cutting: a comprehensive review. Chin J Aeronaut. 2025:103903.
- Wang Q, et al. Numerical simulation study of combined shot peening and laser shock peening on surface integrity of Ti-6Al-4V titanium alloy. Surf Coat Technol. 2024;487:130997.
- Shanmugam R, et al. Machining temperature, surface integrity and burr size investigation during coolant-free hole milling in Ti6Al4V titanium alloy. Lubricants. 2023;11(8):349.
- Zhang C, et al. The state of the art in machining additively manufactured titanium alloy Ti-6Al-4V. Materials (Basel). 2023;16(7):2583.
- Pramanik A, Basak AK. Laser beam machining of titanium alloy—a review. Metals (Basel). 2023;13(9):1536.
- Kumari S, et al. Effect of various lubricating strategies on machining of titanium alloys: a state-of-the-art review. Coatings. 2022;12(8):1178.
- Gupta MK, et al. Comparison of tool wear, surface morphology, specific cutting energy and cutting temperature in machining of titanium alloys under hybrid and green cooling strategies. Int J Precis Eng Manuf Green Technol. 2023;10(6):1393-406.
- Xie W, et al. Research on cutting force and surface integrity of TC18 titanium alloy by longitudinal ultrasonic vibration assisted milling. Int J Adv Manuf Technol. 2022;119(7-8):4745-55.
- Hourmand M, Sarhan AAD, Sayuti M, Hamdi M. A comprehensive review on machining of titanium alloys. Arab J Sci Eng. 2021;46(8):7087-123.
- Pramanik A. Problems and solutions in machining of titanium alloys. Int J Adv Manuf Technol. 2014;70(5-8):919-28.
- Oke SR, et al. An overview of conventional and non-conventional techniques for machining of titanium alloys. Manuf Rev. 2020;7:34.
- Liu W, et al. Advance in experimental research on cutting temperature of titanium alloys. Int J Adv Manuf Technol. 2023;126(5-6):1827-44.
- Matuszak J, Zaleski K, Zyśko A. Investigation of the impact of high-speed machining in the milling process of titanium alloy on tool wear, surface layer properties, and fatigue life of the machined object. Materials (Basel). 2023;16(15):5361.
- Zhang X, Luo M, Zhang D. High performance cutting of titanium alloy based on the thermo-mechanical coupling effect. Procedia CIRP. 2018;77:126-9.
- Liu Y, et al. Thermo-mechanical coupling during belt grinding and corresponding surface integrity of titanium alloy. Int J Adv Manuf Technol. 2022;121(9-10):6599-609.
- Miguélez MH, Soldani X, Molinari A. Analysis of adiabatic shear banding in orthogonal cutting of Ti alloy. Int J Mech Sci. 2013;75:212-22.
- Li A, Zang J, Zhao J. Effect of cutting parameters and tool rake angle on the chip formation and adiabatic shear characteristics in machining Ti-6Al-4V titanium alloy. Int J Adv Manuf Technol. 2020;107(7-8):3077-91.
- Li J, Xu B. Study on adiabatic shearing sensitivity of titanium alloy in the process of different cutting speeds. Int J Adv Manuf Technol. 2017;93(5-8):1859-65.
- Zha X, et al. Effect of cutting feed rate on machining performance and surface integrity in cutting process of Ti-6Al-4V alloy. Int J Adv Manuf Technol. 2024;131(5-6):2791-809.
- Yang D, Liu Z. Surface topography analysis and cutting parameters optimization for peripheral milling titanium alloy Ti-6Al-4V. Int J Refract Met Hard Mater. 2015;51:192-200.
- Zhang LC, Chen LY, Wang L. Surface modification of titanium and titanium alloys: technologies, developments, and future interests. Adv Eng Mater. 2020;22(5):1901258.
- Zammit A, et al. Enhancing surface integrity of titanium alloy through hybrid surface modification (HSM) treatments. Mater Chem Phys. 2022;279:125768.
- Arunprasath K, Thivagar A, Mathan P, Yuvanarasimman P. Cryogenic turning of titanium alloys: machinability characteristics and environmental consequences. Mater Today Proc. 2022;66:749-53.
- Shokrani A, Dhokia V, Newman ST. Investigation of the effects of cryogenic machining on surface integrity in CNC end milling of Ti-6Al-4V titanium alloy. J Manuf Process. 2016;21:172-9.
- Shokrani A, Dhokia V, Newman ST. Energy conscious cryogenic machining of Ti-6Al-4V titanium alloy. Proc Inst Mech Eng B J Eng Manuf. 2018;232(10):1690-706.
- Wang F, Pang Q, Yang Q, Han H. Effect of cryogenic cooling on micro-milling properties of titanium alloy. J Mater Eng Perform. 2025;34(8):6472-83.
- Yuan SM, Yan LT, Liu WD, Liu Q. Effects of cooling air temperature on cryogenic machining of Ti-6Al-4V alloy. J Mater Process Technol. 2011;211(3):356-62.
- Biermann D, Abrahams H, Metzger M. Experimental investigation of tool wear and chip formation in cryogenic machining of titanium alloys. Adv Manuf. 2015;3(4):292-9.
- Sıyambaş Y, Akdulum A. Prediction of surface roughness using different features in vortex cooled turning process of Ti6Al4V alloy. Measurement. 2024;237:115258.
- Sivarupan T, et al. A review of the use of cryogenic coolant during machining titanium alloys. Sustain Mater Technol. 2024;40:e00946.
- Zhang J, et al. Grain size characterization method of dual-phase titanium alloys with complex microstructure based on laser ultrasonic. Measurement. 2023;211:112670.
- Prakash C, Selva Kumar S, Manikandan D, Ramaswamy K. Investigation of micro turning process parameters for titanium alloy using response surface methodology. Discover Mater. 2026;6:10.