Questo articolo indaga l'idoneità della stampa a getto d'inchiostro per la produzione di celle solari sensibilizzate al colorante. Un inchiostro a nanoparticelle di TiO2 privo di leganti è stato formulato e stampato su un substrato di vetro FTO. Lo strato stampato è stato fabbricato in una cella con un'area attiva di 0,25 cm2 e un'efficienza del 3,5%.
Articolo metodologico
La stampa digitale di biossido di titanio per le celle solari dye sensibilizzato
In questo articolo
Sommario
Abstract
La produzione di celle solari al silicio è un processo costoso e ad alto consumo energetico. Al contrario, la produzione di celle solari sensibilizzate con colorante è meno dannosa per l'ambiente con temperature di lavorazione più basse che rappresentano un'alternativa praticabile e a basso costo alla produzione convenzionale. Questo documento migliora ulteriormente queste credenziali ambientali valutando il percorso di stampa digitale e quindi di produzione additiva per queste celle. Ciò si ottiene studiando la formazione e le prestazioni di un fotoelettrodo di ossido di metallo utilizzando biossido di titanio di dimensioni nanoparticellari. Un materiale a getto d'inchiostro è stato formulato, caratterizzato e stampato con una testina a getto d'inchiostro piezoelettrica per produrre uno strato di 2,6 μm di spessore. Lo strato stampato risultante è stato fabbricato in una cella funzionante con un'area attiva di 0,25 cm2 e un'efficienza di conversione di potenza del 3,5%. La formulazione priva di leganti ha permesso di ridurre la temperatura di lavorazione di 250 °C, compatibile con i substrati poliammidici flessibili che sono stabili fino a temperature di 350 °C. Gli autori stanno continuando a sviluppare questo percorso di processo studiando la stampa a getto d'inchiostro di altri strati all'interno di celle solari sensibilizzate al colorante.
Introduzione
Le celle solari convenzionali al silicio sono realizzate con materiali altamente puri che richiedono attrezzature specializzate costose e ad alto consumo energetico. Queste celle di silicio convenzionali incorporano una giunzione p-n che richiede materiali altamente puri all'interfaccia per generare coppie elettrone-lacuna. Le celle solari sensibilizzate con colorante (DSSC) hanno un principio di funzionamento fondamentalmente diverso, in cui la generazione di carica avviene all'interfaccia dei materiali. Ciò significa che non sono necessari processi sotto vuoto, temperature ultraelevate o l'uso di camere bianche1. Pertanto sono visti come un'alternativa potenzialmente a basso costo; Tuttavia, l'aggiornamento da piccole celle di prova di laboratorio a grandi prototipi per la produzione industriale comporta il superamento di diversi problemi, tra cui la rapida modellazione dei substrati.
La produzione di elettronica richiede generalmente un certo grado di modellazione, che si ottiene mediante mascheratura o rimozione selettiva del materiale dopo la deposizione. Questi passaggi possono essere rimossi attraverso l'uso di tecniche di stampa digitale "additive" come la stampa a getto d'inchiostro o il rivestimento a spruzzo. La stampa digitale è un metodo promettente per la deposizione diretta di materiali funzionali per dispositivi elettronici. La tecnica può essere descritta come la stampa da un modello digitale direttamente su una varietà di substrati2. Si tratta di metodi senza contatto, che non danneggiano o contaminano la superficie del substrato e depositano il materiale solo dove è necessario, con conseguente spreco minimo o nullo3. Queste tecniche sono state evidenziate come ideali per essere scalate fino alla produzione di grandi volumi3. Poiché i metodi di stampa digitale utilizzano forme liquide di materiali dispersi in un solvente, è fondamentale comprendere la deposizione dell'inchiostro per determinare le applicazioni della tecnica.
DSSC hanno tre componenti principali: uno strato poroso di materiale di ossido di metallo a banda proibita, un colorante che copre le particelle e un "trasportatore di carica" che si infiltra nei pori all'interno dello strato poroso del semiconduttore. Questi sono inseriti tra un elettrodo conduttivo trasparente e un controelettrodo4. Il controelettrodo è rivestito con un materiale catalitico per il trasferimento di elettroni, che nella maggior parte dei casi è platino. Sotto illuminazione, le molecole di colorante assorbiranno energia sotto forma di fotoni. Le molecole di colorante si eccitano e la separazione di carica avviene all'interfaccia tra il biossido di titanio e il colorante. Gli elettroni vengono espulsi nelle particelle di ossido metallico adiacenti e vengono lasciate delle "lacune" sulla molecola di colorante. Gli elettroni iniettati viaggiano attraverso le particelle di ossido di metallo e raggiungono l'elettrodo conduttivo trasparente. Quando un carico è collegato, gli elettroni si spostano verso il controelettrodo attraverso il circuito esterno e infine si riuniscono con le loro controcariche attraverso la coppia redox presente nell'elettrolita1. Lo strato di ossido di metallo nanostrutturato all'interno delle DSSC svolge un ruolo fondamentale nelle prestazioni complessive della cella, con la scelta del materiale, i metodi di lavorazione e la natura della struttura che hanno tutti fattori di influenza5-10. Uno dei requisiti più importanti per il fotoanodo è che deve avere una superficie estremamente ampia. Ciò si ottiene attraverso la deposizione di materiali nanoparticellari, comunemente TiO21,11. Questo è stato fabbricato con innumerevoli processi diversi, tuttavia le tecniche di rivestimento a umido come la serigrafia e la racla sono ancora l'approccio più popolare9,12,13.
La tecnologia a getto d'inchiostro è un potenziale percorso di produzione per celle solari sensibilizzate al colorante. Utilizza il movimento di un cristallo piezoelettrico per espellere una quantità fissa di liquido attraverso un ugello sul substrato desiderato. Questo metodo di deposizione consente di spruzzare il materiale in modo molto accurato, ma anche ad alta frequenza con una velocità di stampa o una velocità di deposizione potenzialmente elevate. La tecnologia a getto d'inchiostro è sensibile alla viscosità dell'inchiostro utilizzato e questo era in precedenza un ostacolo allo sviluppo di inchiostri funzionali. Recenti lavori nello sviluppo di solventi adatti alla formulazione degli inchiostri hanno contribuito ad alleviare questo problema ed è stata dimostrata la stampa di componenti elettronici utilizzando materiali stratificati 2D come il grafene14. È stato riscontrato che la viscosità di sospensioni di nanoparticelle come queste dipende dalla dimensione e dalla concentrazione delle nanoparticelle15. Alte concentrazioni di nanoparticelle si traducono in viscosità più elevate, quindi i carichi di particelle sono solitamente intorno al 10% in peso per evitare blocchi degli ugelli16, tuttavia sono state raggiunte concentrazioni più elevate17.
I principali vantaggi della tecnologia a getto d'inchiostro includono il fatto di essere senza contatto, il modello additivo e senza maschera18. Questi ultimi due attributi sono dovuti alla capacità di posizionare molti ugelli insieme su una o più testine di stampa, con ogni ugello indirizzabile separatamente dal software di controllo. Ciò consente di creare modelli multistrato altamente complessi molto rapidamente mentre le testine di stampa si muovono sul substrato. Non è richiesta alcuna mascheratura tra materiali o strati poiché la posizione di ogni goccia di inchiostro è controllata con precisione, in alcuni sistemi con una precisione di ~1,5 μm19. Uno dei principali vantaggi è che la tecnologia a getto d'inchiostro è matura, con uno sviluppo significativo effettuato nella seconda metà del XX secolo. Il risultato è che il getto d'inchiostro è una tecnologia molto scalabile, con sistemi roll-to-roll in grado di stampare con precisione su substrati flessibili a velocità di molti metri al secondo. Tradizionalmente questo veniva utilizzato per la produzione di grandi volumi, ad esempio i giornali. Tuttavia, gli sviluppi tecnologici hanno permesso di utilizzare il getto d'inchiostro nella produzione roll-to-roll di circuiti elettronici utilizzando inchiostri d'argento nanoparticellari20. Il getto d'inchiostro è quindi un processo interessante per la potenziale produzione di celle solari sensibilizzate al colorante mediante stampa digitale.
Protocollo
1. formulazione dell'inchiostro
Nota: le formulazioni di inchiostro sono spesso tenuti segreti altamente sorvegliato dai produttori. Il successo formulazioni equilibrio getto, goccia formazione, bagnatura e il comportamento di essiccazione al fianco di prestazioni funzionali. Solitamente un materiale funzionale viene dispersa in un solvente ed almeno un altro componente per renderli Jettable. Questa sezione descrive lo sviluppo di un TiO2 inchiostro per un uso all'interno di stampa a getto d'inchiostro. Un piccolo lotto di inchiostro è stato preparato con il metodo seguente.
Attenzione: la preparazione di inchiostro deve essere effettuata in una zona adeguatamente ventilato, per esempio, sotto una cappa aspirante, mentre indossa occhiali protettivi occhi e guanti in lattice.
- Preparare una soluzione acquosa 0,1 mM di acido cloridrico (HCl) per produrre un pH di circa 4.
- Aggiungere 32 g della soluzione di acido per 8 g di un solvente compatibile con un punto di ebollizione più alto e più basso tensione superficiale dell'acqua (quale dimetilformammide (DMF)). L'aggiunta di un co-solvagisce ent come agente essiccante per indurre un flusso che circola all'interno della gocciolina inchiostro evapora inchiostro, portando a un inserimento uniforme nanoparticelle sulla superficie della goccia 21.
- Aggiungere 1,5 g di disperdente (45% soluzione attiva di glicole propilenico e tetrametil-5-decyne-4,7-diolo in acqua).
- Aggiungere 10 g di glicole etilenico, come un umettante per evitare l'essiccazione in corrispondenza degli ugelli.
- Aggiungere 0,5 g di agente antischiuma (20% soluzione attiva di diolo acetilenico in methoxypolyethyleneglycol) per l'inchiostro per evitare bolle d'aria da sviluppare.
- Eseguire un semplice test shake prendendo una aliquota dell'inchiostro in un contenitore chiuso e agitare manualmente per 60 sec. Se si osserva la schiuma quindi aggiungere altri 0,5 g di antischiuma agente all'inchiostro.
- Mescolare la soluzione per 8 ore utilizzando una barra di agitazione magnetica per garantire l'omogeneità a temperatura ambiente.
- Aggiungere 1,5 g di biossido di titanio (TiO 2) nanoparticelle con una dimensione delle particelle primarie di 21 nm e la superficie di35 - 65 m 2 / g.
- Sonicare miscela utilizzando una sonda ad ultrasuoni per 15 minuti ad una frequenza di 60 Hz.
- Misurare le dimensioni delle particelle, utilizzando una tecnica di valutazione appropriato come dispersione della luce dinamica (DLS) secondo il protocollo del produttore, per garantire che essi scorrere facilmente attraverso le aperture degli ugelli. Effettuare misurazioni alle stesse condizioni (ad es., Lo stesso solvente, pH, concentrazione di disperdente) da utilizzare per l'inchiostro da ciascun componente può influenzare la formazione di agglomerati all'interno dell'inchiostro. Per getto di successo, le particelle all'interno del liquido deve essere 100 volte più piccola l'apertura dell'ugello.
- Misurare la viscosità dell'inchiostro, utilizzando una tecnica di valutazione appropriato come un viscosimetro rotazionale secondo il protocollo del produttore, per garantire getto affidabile dalla testina di stampa come stampa a getto di inchiostro richiede inchiostri a bassa viscosità compresa tra 2 e 20 centipoise (cP). Aumentare la viscosità attraverso la additisu materiali polimerici o materiali a base di cellulosa; tuttavia questi devono essere rimossi dopo la deposizione per liberare i siti per il colorante all'interno del film stampato 22.
- Misurare la tensione superficiale dell'inchiostro, utilizzando una tecnica di valutazione appropriato come un tensiometro secondo il protocollo del produttore, per garantire getto affidabile. Le linee guida formulazione fluida Jettable per le stampanti a getto d'inchiostro suggeriscono una tensione superficiale tra 28 e 33 mN / m per abilitare la stampa affidabile.
La stampa a getto d'inchiostro 2.
- Prima di stampare, immergere i substrati di vetro in una soluzione al 2% in peso di detersivo pulizia (una miscela di tensioattivi anionici e tensioattivi non ionici agenti attivi, agenti, alcali, costruttori detergenti non-fosfati e agenti sequestranti stabilizzanti, in base acquosa) in acqua deionizzata. Risciacquare accuratamente il bicchiere con acqua deionizzata non appena vengono rimossi dalla soluzione di pulizia per rimuovere tracce di contaminazione e detergente.
- Misurare l'energia superficiale del substrato, utilizzando una tecnica di valutazione appropriato come un tensiometro secondo il protocollo del produttore. Per una buona adesione, l'energia superficiale del substrato non deve superare la tensione superficiale del liquido di oltre 10 - 15 mN / m. Modificare l'energia superficiale del substrato utilizzando metodi come trattamento corona 23, il trattamento al plasma 24 e attacco chimico 25 se non è adatto.
- Caricare il substrato nella stampante secondo il protocollo del produttore.
- Lavare la testina di stampa con l'inchiostro attraverso la porta situata sul lato della testa di spostare qualsiasi soluzione di aria o di pulizia all'interno del serbatoio e ugelli.
- Inserire la testina di stampa nella stampante. Collegare la testina di stampa con la scheda personalità testa.
- Filtrare l'inchiostro attraverso il filtro dimensione corretta appena prima di caricare nella cartuccia per rimuovere grandi aggregati di particelle che possono ostruire gli ugelli. Iltestina di stampa usata in questo lavoro ha ugelli con un diametro di 40 micron (ad esempio, Konica KM512.); Pertanto inchiostri non devono contenere particelle di diametro superiore a 400 nm. Passare le sospensioni attraverso un 5 micron, seguito da un filtro 1,2 micron fluoruro di polivinilidene (PVDF) per rimuovere eventuali particelle grandi.
- Caricare l'inchiostro nella siringa 150 ml situato sopra la testina di stampa, che fornisce l'inchiostro alla testina di stampa. Attaccare il tappo ermetico in cima alla siringa e attivare la pompa del vuoto.
- Eliminare l'inchiostro attraverso gli ugelli premendo il pulsante 'purge' che si trova sulla pompa del vuoto.
- Attraverso il server di stampa sistema di informazione geografica (GIS), i parametri di forma d'onda e la stampa di set-up. Si noti che la stampante possa stampare fino a una velocità di 1,5 metri al secondo, tuttavia per questo inchiostro una velocità di stampa di 0,3 metri al secondo è stato trovato per fornire rivestimento ottimale
- Open GIS software di interfaccia utente e caricare il modello desiderato.
- Print dalla cartuccia caricata secondo il protocollo del produttore.
- Rimuovere il substrato dalla piastra e riscaldare i film stampati a 150 ° C per 30 minuti, seguita da 250 ° C per altri 30 min o su una piastra calda o in un forno.
3. Analisi delle Printed Cinema
- Utilizzare un microscopio ottico o un microscopio elettronico a scansione (SEM) per guardare la superficie dei film stampati a basso ingrandimento (100X) per analizzare la morfologia superficiale e ad alto ingrandimento (35,000X) analizzare la porosità dei film stampati. Verificare che le immagini mostrano una copertura uniforme, senza crepe e buona porosità. Per informazioni più dettagliate sul funzionamento del SEM si trova nelle seguenti riferimenti 26,27.
- Misurare lo spessore dello strato stampato, utilizzando una tecnica di valutazione appropriato come un profiler superficie secondo il protocollo del produttore. Lo spessore e la porosità dello strato ingegno TiO 2hin DSSCs influenzano la quantità di colorante che può essere assorbita sulla superficie delle nanoparticelle, che influenzano quindi l'efficienza globale di conversione elettrica della cella 18. È quindi un parametro importante per valutare. Utilizzare un profiler superficie (precisione di 1 nm) per misurare lo spessore dei film stampati.
- Misurare la trasmittanza del film, utilizzando una tecnica di valutazione appropriata come lo spettrofotometro UV-visibile (UV-VIS) per determinare la quantità di luce visibile trasmette attraverso la pellicola stampata. Utilizzare il protocollo del produttore.
4. Rendere il cellulare
- Fare una soluzione colorante mescolando 20 ml di etanolo e 2 mg di colorante di rutenio in un bicchiere di vetro con un agitatore magnetico per 8 ore.
- Immergere il vetro rivestito TiO 2 nella soluzione a temperatura ambiente (da 20 a 25 ° C) per 24 ore per permettere la tintura di assorbire sulla superficie delle particelle di TiO 2.
- Rimuovere il TiO2 vetro rivestito dalla soluzione e posto su carta velina per assorbire qualsiasi soluzione colorante in eccesso (con il TiO 2 rivolta verso l'alto per evitare la contaminazione).
- Posizionare il pre-taglio 60 micron di spessore distanziatore termoplastico tenuta sulla parte superiore del vetro conduttivo, intorno il rivestimento TiO 2.
- Posizionare il ricoperto platino controelettrodo sopra il pre-taglio 60 micron di spessore distanziatore termoplastico di tenuta in modo che le superfici attive del anodo e il catodo di fronte all'altra. Lasciare sufficiente sovrapposizione tra i due pezzi di vetro in modo che un contatto elettrico può essere realizzato con il vetro conduttivo. Questo dovrebbe avere un pre-foro al centro per consentire il riempimento elettrolita in seguito.
- Calore su una piastra calda ad una temperatura di 110 C e applicare una leggera pressione con una pinzetta sull'area del distanziatore di tenuta. Dopo 30 secondi gli elettrodi devono essere sigillati insieme.
- Colmare il divario tra i due elettrodi con un / elettro tri-ioduro iodurolyte in acetonitrile ad una concentrazione di 50 mM, iniettando attraverso il pre-foro nel vetro rivestito di platino con una siringa.
Risultati
Un inchiostro TiO 2 è stato formulato secondo la procedura descritta. La dimensione delle particelle sospese all'interno l'inchiostro è stata misurata usando dispersione dinamica della luce (DLS) e una granulometria media di 80 nanometri (nm) è stata osservata. La viscosità dell'inchiostro in questo lavoro è risultata 3 cP, misurata usando un viscosimetro rotazionale con un adattatore del campione e un diametro albero 18 mm. La tensione superficiale è stata misurata utilizzando un tensiometro ed è stato calcolato per essere una media di 26 mN / m.
L'energia superficiale del vetro FTO è stata calcolata secondo la norma europea EN 828 per determinare la bagnabilità di una superficie solida misurando l'angolo di contatto e superficie di energia libera. Dieci gocce di tre differenti liquidi (acqua, glicole etilenico e diiodometano) sono stati dispensati su una superficie di prova piece aereo. Per ogni goccia, l'angolo di contatto a destra ea sinistra erano measured. Da gli angoli di contatto medi di ogni liquido combinata con la sua tensione superficiale, l'energia libera di superficie della provetta viene calcolato. Il metodo Fowkes calcola l'energia di superficie totale (γ) dalla somma dei contributi di interazioni dispersive (γd) e le interazioni γnon dispersivo (γp). Questo metodo ha comportato una energia libera superficiale di 26,45 mN / m per il vetro rivestito FTO.
La stampa è stata effettuata secondo la procedura di cui sopra per produrre 5 mm quadrati. Lo spessore dello strato stampato sul vetro è stata misurata usando un profiler superficie. Lo spessore massimo al centro dello strato stampato è stata misurata a 2,6 micron. La trasmittanza del vetro rivestito è stato misurato usando uno spettrometro UV-VIS. Ad una lunghezza d'onda di 700 nm, una trasmittanza del 60% è stata misurata per il film stampato TiO 2 rispetto al 78% per il vetro FTO.
dispositivi fotovoltaici sono stati prodotti secondo lo schema procedimento sopra e caratterizzati direttamente dopo la fabbricazione per minimizzare l'effetto di degradazione causata da acqua e ossigeno nell'aria. Ci sono cinque parametri elettrici prestazioni utilizzati per caratterizzare e confrontare celle solari 28. I valori della corrente di corto circuito (I sc) e tensione a circuito aperto (V oc) possono essere derivate dalla corrente-tensione (IV) della curva. Questi possono poi essere utilizzati per determinare il fattore di riempimento (FF) e l'efficienza di conversione di potenza (η). Il FF dà un rapporto delle cellule effettiva potenza massima al prodotto della tensione a circuito aperto e corto circuito corrente 29. Questo è un parametro fondamentale per valutare le prestazioni delle celle solari. Un alto FF significa basse perdite elettrochimici, mentre una bassa FF indica che c'è spazio per il miglioramento. Diversi fattori sono noti per influenzare la FF compresa la qualità e l'interfaccia degli strati all'interno della cellula. DSSC incorpora una coppia redox ioduro / triiodide con il record di efficienza del rapporto di 11,9% di riempimento fattori di 0,71 30. Tutti questi parametri devono essere determinati in condizioni di prova standard in cui la temperatura del dispositivo è di 25 ° C, la distribuzione irraggiamento spettrale della luce ha una massa d'aria di 1,5, irradianza totale misurata (E m) presso la cella solare è di 100 mW / cm 2. Massimo teorico per l'efficienza di conversione per una singola cella giunzione pn è stato ampiamente segnalato come 37,7% 31, tuttavia per DSSCs è stato segnalato che l'efficienza massima è più vicino al 15,1% con un inizio assorbimento a 920 nm 32.
La corrente di uscita e tensioni sono stati misurati utilizzando un misuratore di sorgente mentre le cellule sono state illuminate con un / cm sorgente luminosa 100 mW 2 con filtro per abbinare la distribuzione irradianza spettrale con una massa d'aria di 1,5. I risultati sono stati confrontati con una cellaprodotta utilizzando un livello medico-pale TiO 2 con una pasta disponibile in commercio, che è una miscela di particelle di anatasio 20 nm e 450 nm. Lo strato stampato ha una superficie di 0,25 cm 2 e uno spessore medio di 18 micron che è stata misurata utilizzando un profiler superficie. Un confronto tra l'efficienza fotoelettrico tra i due dispositivi è illustrata in Figura 1 e Tabella 1.
Diversi studi hanno indagato il rapporto tra lo spessore dello strato di TiO 2 e l'efficienza di conversione entro DSSCs. I risultati variano notevolmente, con spessore di pellicola ottimale segnalato da qualsiasi punto tra 9,5 micron e 20 micron 33-39. Tabella 1 delinea gli spessori degli strati TiO 2 incisioni e le efficienze. Lo spessore del getto di inchiostro stampato TiO 2 è significativamente inferiore al medico pale TiO 2, risultantein una minore efficienza. Il lavoro futuro esaminerà l'uso di leganti organici nella formulazione dell'inchiostro per aumentare lo spessore dello strato di inchiostro stampato.
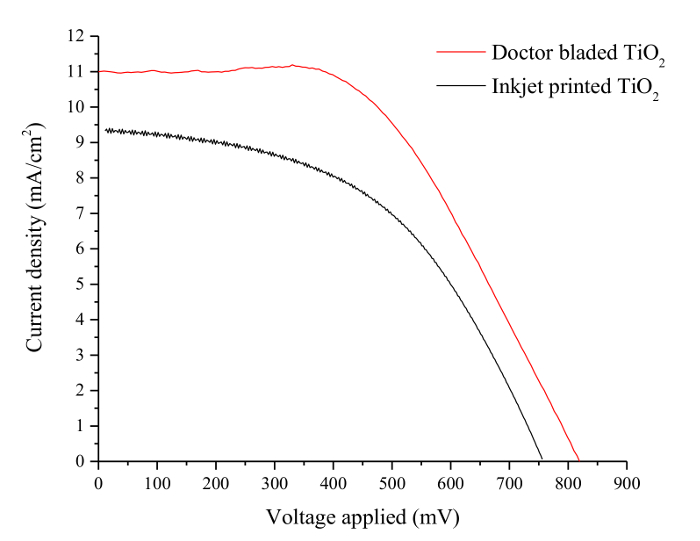
Figura 1. Curve caratteristiche di DSSCs con getto d'inchiostro stampato e dottore a lame TiO 2 strati. Curve attuale densità / tensione per DSSCs incorporano un getto di inchiostro stampato TiO 2 strati e uno strato medico-lama TiO 2. La densità di corrente di corto circuito nel dispositivo con il getto di inchiostro stampato TiO2 strato è significativamente inferiore rispetto al dispositivo con il medico lama strato di TiO2 con una conseguente minore efficienza generale di conversione. Si prega di cliccare qui per vedere una versione più grande di questa figura.
| Corrente di corto circuito | tensione a circuito aperto | Fattore di riempimento | Efficienza | Spessore | |
| (mA / cm 2) | (MV) | ||||
| (%) | (Micron) | ||||
| a getto d'inchiostro stampato | 9.42 | 760 | 0.49 | 3.5 | 2.6 |
| medico lame | 11 | 756 | 0.58 | 4.8 | 18 |
Tabella 1. Key Performance caratteristiche delle cellule in Figura 1. Questa tabella mette a confronto i parametri chiave della cella solare, tra cui la tensione a circuito aperto (V oc), corrente di corto circuito (I SC) che determinano l'efficienza (η) sotto la luce specificato condizioni sono presentati. I parametri ocella fa prodotta utilizzando un livello medico-lama TiO2 sono stati inclusi anche per il confronto. I fattori di riempimento (FF) di entrambi i dispositivi sono molto bassi che viene generalmente attribuito ad una elevata resistenza interna della cella.
Discussione
Una sfida particolare nella formulazione degli inchiostri è la naturale tendenza delle nanoparticelle a raggrupparsi. Questi sono noti come aggregati o agglomerati, a seconda della natura e della forza dei legami tra le particelle. L'energia della semplice miscelazione delle particelle nell'acqua o nel legante non è sufficiente a superare le forze attrattive delle particelle impedendo la rottura degli agglomerati. La fresatura a sfere, la miscelazione ad alto taglio o gli ultrasuoni sono comunemente usati per rompere le nanoparticelle agglomerate. Vari tensioattivi e polimeri anionici, non ionici e cationici possono essere utilizzati anche per fornire una stabilizzazione a lungo termine. Riducendo al minimo il numero di questi agglomerati, è possibile ottenere una sospensione di buona qualità. I fluidi devono essere filtrati attraverso il filtro della dimensione corretta appena prima di caricarli nella cartuccia per rimuovere gli aggregati di particelle di grandi dimensioni che possono ostruire gli ugelli.
È stato dimostrato che anche la dimensione delle particelle all'interno dello strato di TiO2 influenza l'efficienza complessiva delle DSSC. L'attività fotocatalitica del biossido di titanio aumenta al diminuire delle dimensioni delle particelle a causa di un aumento della superficie specifica40. Uno studio che ha confrontato l'efficienza delle DSSC che incorporano nanoparticelle di TiO2 con 5 diverse dimensioni che vanno da 400 nm a 14 nm e ha scoperto che quelle con particelle di dimensioni più piccole hanno portato a migliori efficienze di conversione elettrica33.
La stampa a getto d'inchiostro è una tecnica di deposizione senza contatto in grado di stampare in più passaggi. Ciò offre l'opportunità unica di fabbricare rapidamente dispositivi multistrato in un'unica operazione su un'ampia gamma di substrati con uno spreco minimo di materiale. Fornisce anche potenzialmente un modo per integrare altri componenti (come le batterie) nel sistema attraverso la stampa di materiali funzionali41. Sebbene i risultati rappresentativi mostrati per i dispositivi stampati a getto d'inchiostro non funzionino bene come i dispositivi con racla, dimostrano il potenziale della tecnica di deposizione. Con un'ulteriore ottimizzazione dell'inchiostro, potrebbe funzionare a un livello paragonabile ai metodi attualmente utilizzati e potrebbe fornire ulteriori possibilità per un'integrazione economica ed ecologica delle celle fotovoltaiche su un'ampia gamma di substrati. Speriamo di migliorare l'efficienza dei dispositivi stampati a getto d'inchiostro aumentando lo spessore dello strato stampato più vicino a quello del TiO2 con racla e continueremo a esaminare la stampa di altri materiali e strati all'interno dei DSSC.
Dichiarazioni
Gli autori non hanno nulla da rivelare.
Ringraziamenti
Questa ricerca è gratitudine intrapresa con il sostegno della Ingegneria e Scienze Fisiche Research Council (EPSRC), finanziato attraverso una borsa di formazione dottorale. Open Access spese di produzione articolo (APC) sono stati finanziati da Research Councils UK (RCUK). Tutti i dati sono forniti integralmente nella sezione dei risultati della carta. I risultati rappresentativi sono stati precedentemente pubblicati dagli autori 42.
Vorremmo ringraziare il Dott Senthilarasu Sundaram presso l'Università di Exeter per il suo aiuto nella caratterizzazione delle prestazioni elettriche delle cellule.
Materiali
| Nome | Azienda | Numero di catalogo | Commenti |
|---|---|---|---|
| Biossido di titanio | Sigma Aldrich | 718467 | |
| Acqua deionizzata | Fornito da un filtro in laboratorio | ||
| Acido cloridrico, 2 M (2 N) | Fisher Scientific | J/4250/17 | |
| Dimetilformammide (DMF) | Fisher Scientific | D/3840/08 | |
| Etanolo | VWR Chemicals | 20721.33 | |
| Additivo disperdente | per l'aria | ||
| Agente antischiuma | per l'aria | ||
| Glicole etilenico | Fluka | 107-21-1 | |
| Filtro per siringa in fluoruro di polivinilidene (PVDF) | VWR International | ||
| Detergente per la pulizia | Fisher Scientific | 10335650 | |
| Vetro all'ossido di stagno drogato con fluoro (FTO), 8 Ω/sq | Pilkington | ||
| Ruthenizer colorante | Solaronix | 21613 | |
| Pretagliato 60 &; m film sigillante termoplastico spesso | Solaronix | 74301 | |
| 50 mM Elettrolita ioduro/tri-ioduro in acetonitrile | Solaronix | 31111 | |
| Vetro FTO rivestito in platino | Solaronix | 74201 | |
| Siringa Vac'n'Fill | Solaronix | 65209 | |
| Nastro in poliimmide (6,35 mm) | Onecall Farnell | 1676087 |
Riferimenti
- Docampo, P., et al. Lessons Learned: From Dye-Sensitized Solar Cells to All-Solid-State Hybrid Devices. Adv. Mater. 26, 4013-4030 (2014).
- Hudd, A. The Chemistry of Inkjet Inks. Magdassi, S. , 3-18 (2009).
- Krebs, F. C. Fabrication and processing of polymer solar cells: A review of printing and coating. Sol. Energ. Mat. Sol. Cells. 93, 394-412 (2009).
- Reddy, P. J. Solar Power Generation: Technology, New Concepts & Policy. , Taylor & Francis. (2012).
- Gemeiner, P., Mikula, M. Acta. Chem. Slov. 6, 29(2013).
- Xue, Z., Jiang, C., Wang, L., Liu, W., Liu, B. Fabrication of Flexible Plastic Solid-State Dye-Sensitized Solar Cells Using Low Temperature Techniques. J. Phys. Chem. C. 118, 16352-16357 (2014).
- Oh, Y., Yoon, H. G., Lee, S. -N., Kim, H. -K., Kim, J. Inkjet-Printing of TiO2 Co-Solvent Ink: From Uniform Ink-Droplet to TiO2 Photoelectrode for Dye-Sensitized Solar Cells. J. Electrochem. Soc. 159, 34-38 (2011).
- Lin, L. -Y., et al. Low-temperature flexible Ti/TiO2 photoanode for dye-sensitized solar cells with binder-free TiO2 paste. Prog. Photovolt. Res. Appl. 20, 181-190 (2012).
- Gong, J., Liang, J., Sumathy, K. Review on dye-sensitized solar cells (DSSCs): Fundamental concepts and novel materials. Renew. Sustainable Energy Rev. 16, 5848-5860 (2012).
- Bosch-Jimenez, P., Yu, Y., Lira-Cantu, M., Domingo, C., Ayllòn, J. A. Solution processable titanium dioxide precursor and nanoparticulated ink: Application in Dye Sensitized Solar Cells. J Colloid Interf Sci. 416, 112-118 (2014).
- Jose, R., Thavasi, V., Ramakrishna, S. Metal Oxides for Dye-Sensitized Solar Cells. J. Am. Ceram. Soc. 92, 289-301 (2009).
- Gemeiner, P., Mikula, M. Efficiency of dye sensitized solar cells with various compositions of TiO2 based screen printed photoactive electrodes. Acta. Chem. Slov. 6, 29-34 (2013).
- Lee, K. E., Charbonneau, C., Demopoulos, G. P. Thin single screen-printed bifunctional titania layer photoanodes for high performing DSSCs via a novel hybrid paste formulation and process. J. Mater. Res. 28, 480-487 (2013).
- Li, J., Lemme, M. C., östling, M. Inkjet Printing of 2D Layered Materials. ChemPhysChem. 15, 3427-3434 (2014).
- Rudyak, V. Y., Krasnolutskii, S. L. Dependence of the viscosity of nanofluids on nanoparticle size and material. Phys. Lett. A. 378, 1845-1849 (2014).
- Dispoto, G., Moroney, N., Hanson, E., Meyer, J. D., Allen, R. R. Color Desktop Printer Technology Optical Science and Engineering. , CRC Press. 111-155 (2006).
- Hsien-Hsueh, L., Kan-Sen, C., Kuo-Cheng, H. Inkjet printing of nanosized silver colloids. Nanotechnology. 16, 2436(2005).
- Singh, M., Haverinen, H. M., Dhagat, P., Jabbour, G. E. Inkjet Printing: Inkjet Printing-Process and Its Applications. Adv. Mater. 22, 673-685 (2010).
- Stüwe, D., Mager, D., Biro, D., Korvink, J. G. Inkjet Technology for Crystalline Silicon Photovoltaics. Adv. Mater. 27, 599-626 (2015).
- Perelaer, J., et al. Roll-to-Roll Compatible Sintering of Inkjet Printed Features by Photonic and Microwave Exposure: From Non-Conductive Ink to 40% Bulk Silver Conductivity in Less Than 15 Seconds. Adv. Mater. 24, 2620-2625 (2012).
- Hwang, M. -s, Jeong, B. -y, Moon, J., Chun, S. -K., Kim, J. Inkjet-printing of indium tin oxide (ITO) films for transparent conducting electrodes. Mat. Sci. Eng. B. 176, 1128-1131 (2011).
- Hara, K., Arakawa, H. Handbook of Photovoltaic Science and Engineering. , John Wiley & Sons, Ltd. Ch. 15 663-700 (2003).
- Ryu, J., Wakida, T., Takagishi, T. Effect of Corona Discharge on the Surface of Wool and Its Application to Printing. Text. Res. J. 61, 595-601 (1991).
- Yang, L., Chen, J., Guo, Y., Zhang, Z. Surface modification of a biomedical polyethylene terephthalate (PET) by air plasma. Appl. Surf. Sci. 255, 4446-4451 (2009).
- Qian, B., Shen, Z. Fabrication of Superhydrophobic Surfaces by Dislocation-Selective Chemical Etching on Aluminum, Copper, and Zinc Substrates. J. Am. Chem. Soc. 21, 9007-9009 (2005).
- Echlin, P. Handbook of Sample Preparation for Scanning Electron Microscopy and X-Ray Microanalysis. , Springer. (2011).
- Flegler, S. L., Heckman, J. W., Klomparens, K. L. Scanning and Transmission Electron Microscopy: An Introduction. , Oxford University Press. (1993).
- O'Donnell, M. Z. R. How To Minimize Measurement Errors In Solar Cell Testing. Solar Industry Magazine. , http://www.newport.com/images/webdocuments-en/images/Solar_Industry-Solar_Cell_Testing.pdf (2011).
- Grätzel, M. Dye-sensitized solar cells. J. Photochem. Photobiol. C: Photochem. Rev. 4, 145-153 (2003).
- Green, M. A., Emery, K., Hishikawa, Y., Warta, W., Dunlop, E. D. Solar cell efficiency tables (version 46). Prog. Photovolt. Res. Appl. 23, 805-812 (2015).
- Shockley, W., Queisser, H. J. Detailed Balance Limit of Efficiency of p-n Junction Solar Cells. J. Appl. Phys. 32, 510-519 (1961).
- Snaith, H. J. Estimating the Maximum Attainable Efficiency in Dye-Sensitized Solar Cells. Adv. Funct. Mater. 20, 13-19 (2010).
- Jeng, M. -J., Wung, Y. -L., Chang, L. -B., Chow, L. Particle Size Effects of TiO2 Layers on the Solar Efficiency of Dye-Sensitized Solar Cells. Int. J. Photoenergy. 2013, 9(2013).
- Song-Yuan, D., Kong-Jia, W. Optimum Nanoporous TiO2 Film and Its Application to Dye-sensitized Solar Cells. Chin. Phys. Lett. 20, 953-955 (2002).
- Baglio, V., Girolamo, M., Antonucci, V., Aricò, A. S. Influence of TiO2 Film Thickness on the Electrochemical Behaviour of Dye-Sensitized Solar Cells. Int. J. Electrochem. Sci. 6, 3375-3384 (2011).
- Ito, S., et al. High-Efficiency Organic-Dye- Sensitized Solar Cells Controlled by Nanocrystalline-TiO2 Electrode Thickness. Adv. Mater. 18, 1202-1205 (2006).
- Ito, S. Dye sensitized solar cells. Kalyanasundaram, K. , EFPL Press. Ch. 8 251-266 (2010).
- Tsai, J., Hsu, W., Wu, T., Meen, T., Chong, W. Effect of compressed TiO2 nanoparticle thin film thickness on the performance of dye-sensitized solar cells. Nanoscale Res Lett. 8, 1-6 (2013).
- Shin, I., et al. Analysis of TiO2 thickness effect on characteristic of a dye-sensitized solar cell by using electrochemical impedance spectroscopy. Curr. Appl. Phys. 10, 422-424 (2010).
- Brus, L. Electronic wave functions in semiconductor clusters: experiment and theory. J. Phys. Chem. 90, 2555-2560 (1986).
- Jung, S., et al. All-Inkjet-Printed, All-Air-Processed Solar Cells. Adv Energy Mater. 4, 1-9 (2014).
- Cherrington, R., Hughes, D. J., Senthilarasu, S., Goodship, V. Inkjet-Printed TiO2 Nanoparticles from Aqueous Solutions for Dye-Sensitized Solar Cells (DSSCs). Energy Technology. 3, (2015).
Ristampe e permessi
