Un protocollo sperimentale per strumentato rotativo caldo formazione di leghe di alluminio del cast che impiegano un apparato di misura in scala industriale è presentato. Considerazioni sperimentali compresi gli effetti termici e meccanici sono discussi, nonché similitudine con l'elaborazione completo delle rotelle automobilistiche.
Articolo metodologico
Procedura sperimentale per filatura caldo dei componenti in alluminio pressofuso
In questo articolo
Sommario
Abstract
Ad alte prestazioni, ruote automotive in alluminio pressofuso sono sempre più in modo incrementale formata tramite il flusso di formare / filatura di metallo a temperature elevate per migliorare le proprietà dei materiali. Con una vasta gamma di parametri di processo che possono influire sia la forma raggiunto e risultanti proprietà del materiale, questo tipo di lavorazione è notoriamente difficile commissione. Un semplificata, versione light-duty del processo è stato progettato e realizzato per il full-size ruote automotive. Il dispositivo è previsto per aiutare nella comprensione dei meccanismi di deformazione e la risposta del materiale a questo tipo di lavorazione. Un protocollo sperimentale è stato sviluppato per prepararsi, e, successivamente, effettuare prove di formatura ed è descritto per gli spazi ruote A356 as-espressi. Il profilo termico raggiunto, oltre vengono forniti dettagli strumentazione. Similitudine con fondo scala operazioni che conferiscono significativamente più deformazione a tassi più veloci formare è discusso.
Introduzione
Una delle operazioni di formatura del metallo più impegnativi in corso praticate nei settori aerospaziale e dei trasporti è in rotazione in metallo, inclusi i derivati come il taglio di formatura e di flusso che formano 1, 2. In questo processo, un pezzo assialsimmetrici viene posizionato su un mandrino che rappresenta la forma finale desiderata, e filata in contatto con uno o più rulli incidente. Il pezzo viene compresso tra il rullo ed il mandrino poi si deforma plasticamente, con una risposta diversi, tra cui combinata piegatura, allungamento assottigliamento e assiale. In un materiale che ha la duttilità limitata o è altrimenti difficile da formare, questo è talvolta effettuata a temperatura elevata per diminuire lo stress flusso e aumento duttilità.
Dal punto di vista di elaborazione, ci sono una vasta gamma di parametri che possono dettare la forma e le proprietà del componente prodotto. Numerosi studi si sono concentratisu tecniche statistiche per ottimizzare vari parametri 3, 4, 5. Variabili includono geometria utensili, quali la forma dell'utensile ed il mandrino; la formazione di velocità tra due tassi tasso di rotazione del mandrino e mangimi attrezzature; così come proprietà del materiale. Quando sono necessarie temperature elevate, gli operatori devono valutare la temperatura minima necessaria, pur mantenendo un prodotto audio.
leghe di alluminio sono impiegati in una vasta gamma di applicazioni automotive e aerospaziali, con A356 lega utilizzata nella produzione di ruote per autoveicoli. Tuttavia, questa lega non è adatto per formare a temperatura ambiente 6, 7 a causa della sua limitata duttilità e deve essere formata a temperature elevate. Questo introduce una serie di elaborazione complessità, principalmente nel controllo della temperatura. Poiché le proprietà di questo materiale a cambiamento significante con la temperatura 8, è particolarmente importante eseguire prove di strumentazione in quali condizioni termiche possono essere mantenuti entro una finestra di elaborazione ragionevole ed essere monitorati. I dati dettagliati sul comportamento termomeccanico di A356 come pressofuso varia dalla temperatura ambiente a 500 ° C in un ampio intervallo di velocità di deformazione possono essere rivisti altrove. 9
Al fine di sostenere lo sviluppo e l'ottimizzazione del flusso di operazioni per la produzione ruota di formatura, formando attrezzature personalizzato è stato sviluppato presso il Dipartimento di Ingegneria dei Materiali presso l'Università della British Columbia (Figura 1). Questa apparecchiatura è stata costruita principalmente da un manuale, cinghia tornio cabestano con una potenza totale di 22 kW, e un sistema di riscaldamento cannello propano con una potenza massima di 82 kW (Figura 2). Un mandrino con termocoppie incorporate oltre ad rulliera rigida (Figura 3) è statainstallato, che è capace di formare pezzi fino a 330 mm di diametro. Il mandrino ha un sistema di bloccaggio ad azionamento manuale che è in grado di tenere conto di grandi cambiamenti nel diametro del pezzo che si verificano durante la trasformazione (Figura 4). Una batteria sistema di acquisizione dati (DAQ) contenente un computer wireless miniatura in grado di monitorare la temperatura del mandrino durante la formatura e la protezione da riscaldamento caratterizzazione è stato installato sul cannotto del tornio azionato. Mentre altri processi di flusso di formatura sono stati sintetizzati utilizzando torni adattate 4, 10, la presente apparecchiatura è il primo a incarnare in riscaldamento situ e dati termici acquisizione.
Un protocollo di elaborazione per operazioni che fanno industrialmente-scala è stato sviluppato per fornire condizioni di lavorazione indicativi. Descritto in seguito, questo protocollo consiste di utensili e preparazione del pezzo, formando pratica, concluding con fine di formare le operazioni di prova.
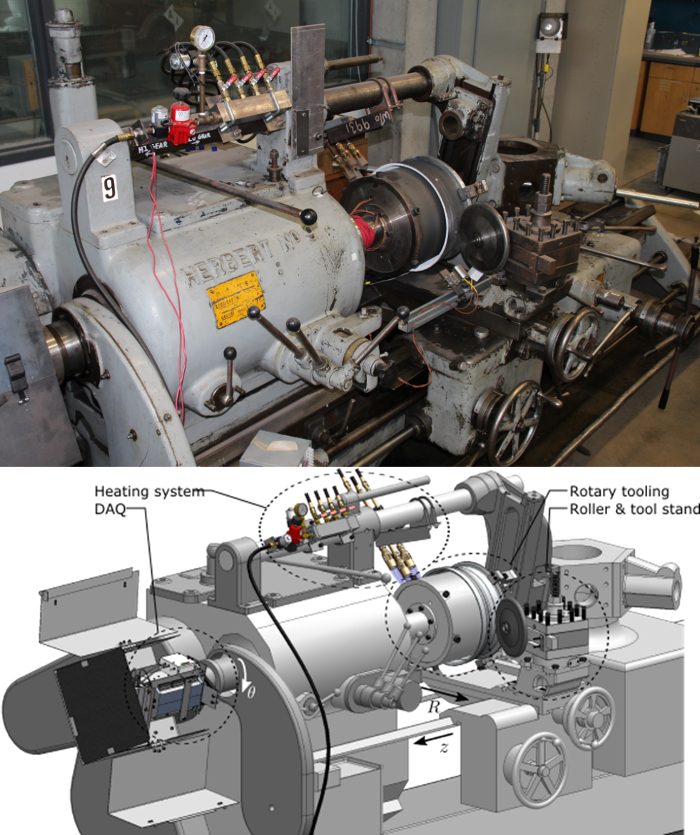
Figura 1: panoramica apparato sperimentale. componenti principali che sono stati aggiunti ad un tornio cabestano modificato per formatura a temperature elevate. Fotografia di attrezzature (in alto) e le principali direzioni di lavoro e dei componenti etichettati su una rappresentazione di progettazione assistita da computer (in basso). Clicca qui per vedere una versione più grande di questa figura.
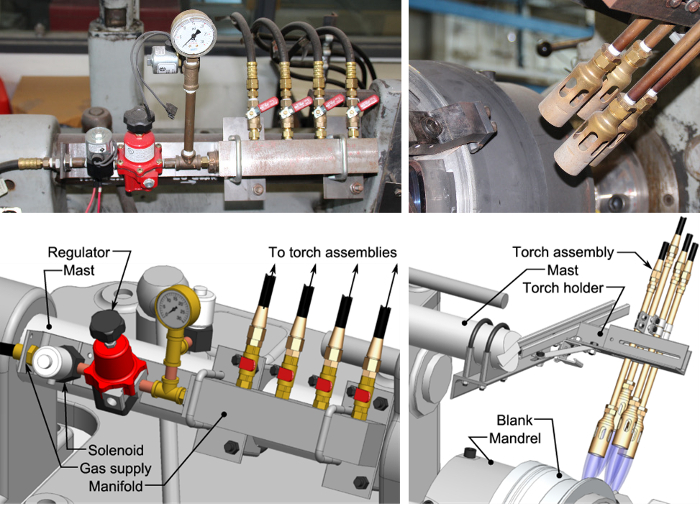
Figura 2: riscaldamento dettagli del sistema. Un sistema di riscaldamento propano con quattro fuochi discreti (in alto e in basso a destra) azionato da un collettore centrale contenente un solenoide di controllo del gas (in alto e in basso a sinistra).pressione del gas e una portata discreta a ciascuno dei bruciatori è possibile, insieme con il posizionamento lungo il vuoto per conformarsi alle diverse geometrie. Clicca qui per vedere una versione più grande di questa figura.
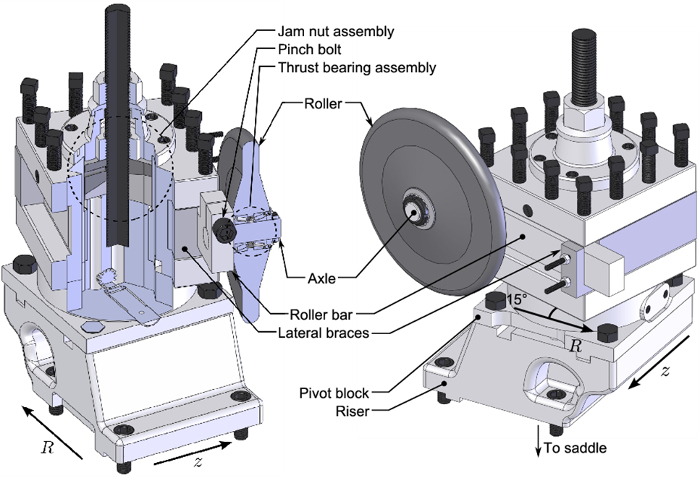
Figura 3: Roller stare dettagli di montaggio. Il portautensile originale su per il tornio è stato adattato per tenere un rullo a arbitraria angoli rispetto all'asse di rotazione del mandrino mediante un assieme controdado. Clicca qui per vedere una versione più grande di questa figura.
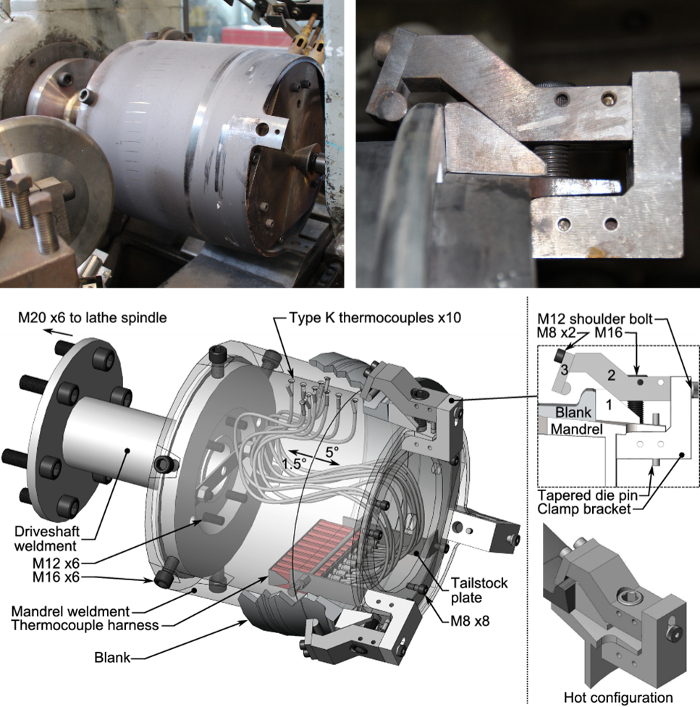
Figura 4: Mandrino strumentato e panoramica del sistema di serraggio. Gli utensili rotanti è stato progettato per imbullonare direttamente al mandrino del tornio, che è a sua volta supportato da un centro vivo sulla contropunta (alto e basso a sinistra). montaggio morsetto / operazione è anche raffigurato (in alto e in basso a destra). Clicca qui per vedere una versione più grande di questa figura.
Protocollo
1. Preparazione pezzo per la formazione di Trials
- Acquisire as-cast in pezzi lavorati alla dimensione mandrino tale che il diametro interno eccentricità è di 0,2 mm, mentre il diametro esterno trattiene tanto superficie Cast possibile.
NOTA: Se sbozzati sono tratte da full-size getti ruote, lavorazioni sono tenuti a rimuovere tutti hub e spoke porzioni, fornendo caratteristiche che possono essere impiegati per bloccare il pezzo al mandrino. Questo include la rimozione della flangia entrobordo. - Pre-riscaldare un forno bara in grado di ricevere l'intero pezzo da 135 ° C, pulire il pezzo con sgrassante e posto in forno per un'ora per preparare applicazione del rivestimento a barriera termica.
- Rapidamente rimuovere il pezzo dal forno e porre su una maschera di rivestimento. Utilizzando un tipo automobilistico vernice spruzzatore, applicare un sottile strato di rivestimento die barriera termica al diametro interno.
NOTA: Questo rivestimento fornirà la lubrificazione e ridurre il trasferimento di caloreal mandrino durante le operazioni di formatura.
2. Preparazione Tooling
- Pulire la superficie del mandrino con un panno umido. Assicurarsi che il mandrino ha una eccentricità di rotazione totale di <0,5 mm utilizzando un indicatore comparatore lungo il tratto di formatura. Valutare questo con un centro di utensili in diretta impegnata sul piatto contropunta. Utilizzando una chiave di coppia, in modo che tutti i dispositivi di fissaggio a parte da quelli sui gruppi di fissaggio sono serrati ai valori di coppia specificati per Grade 12,9 bulloni (in Nm: M8 - 40, M12 - 135, M16 - 340).
- Avviare il sistema di pre-riscaldamento per primo alimentando il solenoide di gas, quindi accendere le torce con una pietra scintilla leggero. Eseguire il sistema di pre-riscaldamento per 10 minuti per espellere la condensa raccolta in torce / flessibili. Spegnere disattivando l'elettrovalvola di alimentazione del gas.
- Rimuovere qualsiasi strato di rivestimento sciolto / ossidato sul mandrino con 600 / P1200 carta al carburo di silicio grana secco, mentre ruotando il mandrino a 20 giri al minuto(Rpm).
- Potenza del modulo di acquisizione dati di bordo, ed eseguire il sistema di pre-riscaldamento fino termocoppie incorporate nella superficie del mandrino leggere 200 ° C con il centro vivo impegnato.
- Usando una vernice spruzzatore di tipo automobilistico, leggermente rivestire la superficie del mandrino con un lubrificante forgiatura a base acqua e lasciare l'utensile rotativo raffreddare a temperatura ambiente con il centro utensili motorizzati impegnato.
- Allentare il gruppo dado di blocco sul banco a rulli (figura 3) con una chiave. Impostare l'approccio o l'angolo di attacco sul rullo con goniometro di un attrezzista, e stringere i due dadi interni ed esterni (M35 - 750 Nm).
- Montare i gruppi 3 pinza (Figura 4) dal primo impegnando il bullone spalla M12 per la connessione elemento 2 al supporto del morsetto. Controllare per qualsiasi distorsione termica che impedirà elemento 2 in figura 4 da ben funzionante contro la staffa di fissaggio. Assicurarsi che si muovono liberamente, s leggermenteAND le superfici di contatto con 320 / P400 carta al carburo di silicio grana secca. Applicare uno strato sottile di lubrificante a base di molibdeno alta temperatura con un panno, se necessario.
3. Le operazioni di formatura
- Spostare lo strumento rullo di stare completamente lontano dal mandrino verso il mandrino, spostare la contropunta e il centro per essere chiari del mandrino. far scorrere manualmente il pezzo sul mandrino garantendo anche l'impegno.
NOTA: come gli spazi vuoti sono nominalmente assialsimmetrici, non c'è orientamento preferito. - Montare i morsetti sul mandrino invitando i perni dello stampo conici e la mano stringendo i bulloni M16 che attraversa il mandrino nei blocchi di serraggio. Assicurarsi che vi sia una pressione applicata ruotando manualmente serraggio, seguito da un avvitatore pneumatico impostato a 50 Nm.
- Avviare il sistema di riscaldamento e di avviare immediatamente l'mandrino ruota a 20 giri al minuto. Mantenere l'applicazione di calore fino a quando i morsetti si allentano. Per il processo in esame, questo è approximately 3 min.
NOTA: Questa volta sarà un po 'diverso per ogni pezzo a causa delle differenze sottili nel pezzo / mandrino montaggio. - Spegnere il sistema di riscaldamento e arrestare la rotazione del mandrino, il primo morsetto è accessibile con una chiave a percussione. Entro 30 s, stringere tutti i morsetti con una chiave pneumatica o manuale e registrare la temperatura della superficie del pezzo in 3 posizioni lungo la lunghezza della regione di formazione con una sonda a termocoppia reed-type.
- Ripetere il punto 3.4 fino a quando il pezzo è a una temperatura che forma appropriata; come minimo, 350 ° C per A356. Eseguire un serraggio finale dei morsetti con una chiave impatto impostato a 200 Nm.
- Spostare il rullo assiale e radiale (circa. 2-5 mm dalla superficie del pezzo) in posizione per la formazione, ed eseguire un ultimo pinza di serraggio (cioè punto 3.4).
- Con il sistema di riscaldamento sul, aumentare la velocità di rotazione del tornio alla velocità di formatura prevista, impegnare il rullouna profondità preimpostata nel pezzo, e attivare la coclea taglio per spostare il rullo assialmente lungo la lunghezza del pezzo.
NOTA: Per la presente geometria, risultati ragionevoli stati raggiunti a 281 rpm con un movimento assiale di 0,21 mm / giro. - Ripetere il punto 3.7 come richiesto per aumentare i livelli di deformazione. Dopo ogni passaggio di formatura, accertarsi che la temperatura non scende al di sotto della temperatura di formatura ottimale arrestando il mandrino e usando la stessa sonda a termocoppia reed-tipo impiegato nel passo 3.4. Se la temperatura che forma ottimale è scesa, ripetere i punti 3.4 e 3.5 per riscaldare.
NOTA: riscaldo può essere impiegato, tuttavia a scapito della potenzialmente raggiungere la misura della capacità del sistema di bloccaggio per trattenere il pezzo.
4. operazioni post Forming
- Una volta che il livello desiderato di deformazione è stato ottenuto, arrestare il riscaldamento, e annullare tutte le fascette, e disinnestare la contropunta per ottenere clearance per la rimozione del pezzo.
- Battere delicatamente il pezzo con un pezzo di ottone per separare dal mandrino. Se questo si rivela inefficace, coinvolgere nuovamente l'impianto di riscaldamento e ruotare il mandrino a 20 giri delicatamente toccando fino a che le separa vuote.
- Utilizzando uno strumento di manipolazione appropriata, come pinze o guanti pesantemente isolati, o estinguere il pezzo in acqua a 60 ° C per evitare un ulteriore invecchiamento, o lasciare raffreddare l'aria per ridurre al minimo lo stress residuo / distorsione.
Risultati
Come pressofuso pezzi A356 alluminio sono formati secondo il metodo descritto in questo documento. I pezzi sono stati ottenuti dalle ruote come fusi da un fornitore nordamericano ruota impiegando la bassa pressione pressofusione processo di colata. Un pezzo strumentato con termocoppie non è stato formato, ma ha subito il ciclo di pre-riscaldamento (Protocollo sezione 3, punti 3.3-3.5) per acquisire la distribuzione della temperatura su tutta la superficie del semilavorato durante questo aspetto del processo. Questa risposta è mostrato in Figura 5. Altri 3 campioni sono stati deformati a vari livelli, tra cui che ha ricevuto due passaggi che formano un elevato livello di deformazione. I primi due campioni e il primo passaggio eseguito su quest'ultimo campione serviti a raddrizzare il pezzo con pochi cambiamenti dimostrabile dello spessore della parete. La riduzione di spessore della parete picco quest'ultimo campione era circa il 10%, la maggioranza dei quali è stato ottenuto nella seconda pass. Sezioni e microstruttura del come-cast vuoto e quelli ottenuti in campioni multi-pass sono mostrati in figura 6. Qui, la microstruttura as-cast è dimostrato di essere significativamente raffinato dal processo con caratteristiche dendritiche a malapena distinguibili. L'eutettico interdendritica è rotto dalla deformazione imposta, la creazione di una microstruttura molto più omogenea rispetto allo stato come pressofuso. Questo migliora la duttilità generale così come fatica e frattura proprietà del componente. Gli autori hanno descritto in precedenza i dettagli di geometria del pezzo, i cambiamenti trasversali specifiche di spessore della parete, i difetti osservati, e la variazione dimensionale nella microstruttura sul set completo di campioni di 8, 13.
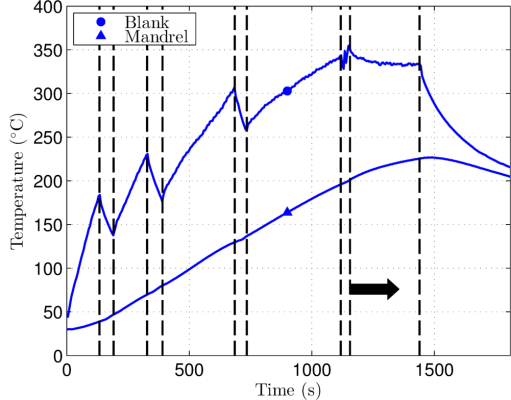
Figura 5: profilo di temperatura tipica del mandrino e b lisci. Una risposta termico transitorio rappresentativo del vuoto e mandrino ottenuta con il sistema di riscaldamento. Le linee verticali tratteggiate indicano dove pinze sono state rafforzate durante le fasi di preriscaldamento, e la freccia nera raffigura la formazione. L'ultima linea verticale mostra dove il sistema di riscaldamento è stato spento mentre raffredda il sistema.
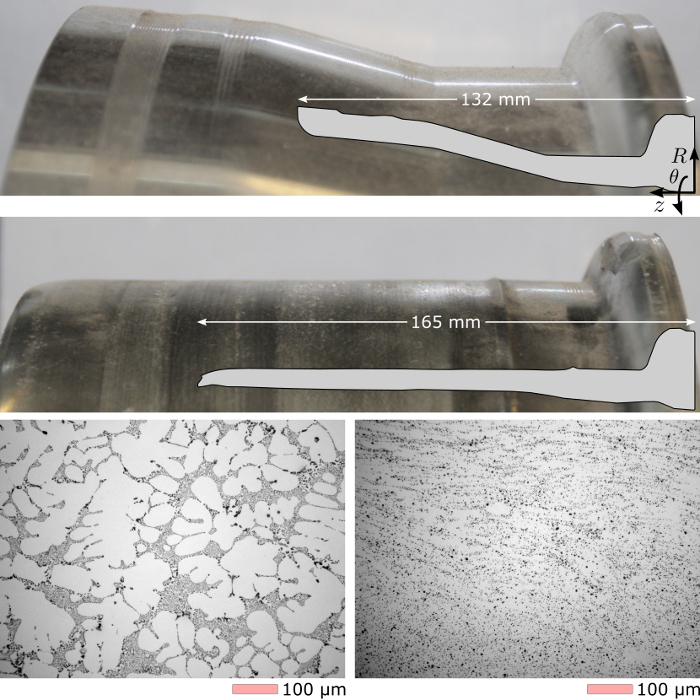
Figura 6: As-cast e risultato formata. L'as-ricevute, poiché pressofuso superficie vuota e la geometria avente un diametro interno di almeno di 330 mm (in alto) è stata deformata in due passaggi per fornire il risultato mostrato (centro). La microstruttura dendritica as-cast (in basso a sinistra) è visibilmente modificata dall'operazione di formatura e un successivo trattamento termico T6 (basso a destra) come osservato con un microscopio ottico 8, 13.ig6large.jpg "target =" _ blank "> Clicca qui per vedere una versione più grande di questa figura.
Discussione
I risultati rappresentativi mostrati sopra evidenziano che il protocollo e le attrezzature impiegate è capace di formare alluminio a temperature elevate, e ha fornito una piattaforma per determinare una finestra di elaborazione per il flusso formazione di ruote. La tecnica dimostrata può essere utilizzato per esplorare aspetti di formare buste, compreso il modo sia formata e materiale informe risponde a trattamento termico 8. Tuttavia, vi è spazio per miglioramento con l'attuale protocollo di lavorazione con questo apparecchio.
Per quanto riguarda inoltre la strumentazione, che accelerare lo sviluppo del modello di processo, l'inclusione di banco a macchine utensili e tribometri 11, 12 per misurare la formazione di carichi e fattori di attrito sul rullo potrebbe fornire informazioni importanti sulle condizioni di processo. Questa è una tecnica di strumentazione largamente impiegato per gli studi di lavorazione ortogonali, e potrebbeessere facilmente implementato sulla macchina corrente. La strumentazione aggiuntiva potrebbe fornire dati utili per convalidare la precisione degli sforzi di modellazione 13, 14 e sostenere il crescente interesse industriale in questo processo. Per catturare efficacemente l'evoluzione della temperatura del vuoto durante la lavorazione, una tecnica di misurazione senza contatto è desiderabile. Tuttavia, le tecniche a raggi infrarossi a base di comuni sono ostacolati da una bassa emissività di alluminio e di come le variazioni della superficie durante la lavorazione. Questa è la ragione principale per cui un strumentato, la messa in vuoto è stato impiegato per catturare la risposta termica tipica raggiunto con il protocollo descritto, e servito per popolare un analisi di trasferimento di calore di base di mettere in relazione la temperatura superficiale del mandrino al pezzo.
Come è in gran parte un processo di formatura manuale per un materiale che è sensibile a tempo a temperatura, alcune incoerenze tra ciclo e ciclo sonoessere atteso. leghe di alluminio hanno microstrutture che sono altamente sensibili a temperature superiori a 100 ° C a causa di meccanismi di invecchiamento. Pertanto, le fasi più critiche nel protocollo sono 1,2 e 3,3-3,7, dove il vuoto è a temperature elevate. Serraggio e ri-posti a sedere i morsetti devono essere condotte il più rapidamente possibile per mantenere la ripetibilità tra le operazioni di formatura.
Il pezzo in situ riscaldamento utilizzata durante la fase di pre-riscaldamento è piuttosto inefficiente e potrebbe essere migliorata tramite riscaldamento radiativo. Le velocità di elaborazione complessiva in termini di movimenti mandrino e degli strumenti che possono essere raggiunti sono un po 'limitati dalle capacità del tornio impiegato. Velocità più elevate richiedono formano un telaio più rigido con una maggiore capacità di carico, in particolare se la formazione di un materiale forte dovesse essere tentato. bloccaggio del pezzo e il rilascio potrebbe essere migliorata con l'aggiunta di azionamento idraulico o pneumatico. Come trasferimento di calore dal blank al mandrino è in gran parte una funzione della pressione imposta dal pezzo sul mandrino, questa aggiunta potrebbe anche migliorare un approccio basato su modelli per accertare la temperatura del pezzo durante la formatura con il sistema esistente.
L'apparecchiatura e il procedimento descritti ha dimostrato che formano carichi per questo materiale in queste condizioni si avvicina quelle relative alle operazioni di tornitura standard, e rimane un processo molto conveniente con cui effettuare prove di produzione. La ricerca in diverse vie di fabbricazione e formabilità può essere eseguita dal formando attrezzature commerciale, che è estremamente dispendiosa. Con l'apparecchiatura e il protocollo descritto, parametri di elaborazione possono essere studiati prima di costruire scala ingrandita, attrezzature portate maggiori, e alla conoscenza degli autori, è un approccio unico.
Poiché il protocollo sviluppato è stato applicato soltanto ad una specifica variante di lega di alluminio, laRE è una moltitudine di altre leghe da fonderia di alluminio che può essere studiato per una varietà di applicazioni al di là rotelle automobilistiche. Poiché queste leghe hanno finestre di elaborazione di circa simili dal punto di vista della temperatura, il protocollo sviluppato può essere facilmente adattato.
Dichiarazioni
Gli autori non hanno nulla da rivelare.
Ringraziamenti
Gli autori desiderano ringraziare Ross McLeod, David Torok, Wonsang Kim e Carl Ng per il loro supporto tecnico. MJ Roy vorrebbe riconoscere il sostegno da EPSRC (EP / L01680X / 1) attraverso i materiali per ambienti Centro di Dottorato di formazione e Rio Tinto Alcan per il sostegno finanziario attraverso un premio Research Fellowship.
Materiali
| Nome | Azienda | Numero di catalogo | Commenti |
|---|---|---|---|
| Reagente/Materiale | |||
| Grasso per alte temperature | Dow Corning | Molycote M-77 | |
| Lubrificante per alte temperature | Grafite superiore | sureCOAT | |
| Rivestimento per stampi ad alta temperatura | Vesuvio/Foseco | DYCOTE 32 | |
| Nome | Azienda | Numero di catalogo | Comments |
| Equipment | |||
| Live center | Riten Industries | 17124 | campana, caricato a molla |
| Riten Industries | 431 | Adattatore per tornio | |
| Avvitatore a impulsi | Chicago Pneumatic | CP7749-2 | 1/2" drive, 0-545 ft-lb |
| Chiave dinamometrica | Westward Tools | 6PAG0 | 1/2" drive, 0-250 ft-lb |
| Spruzzatore di vernice ad aria compressa | Cambell Hausfeld | DH4200 | Per verniciatura |
| Spruzzatore di vernice ad aria compressa | Cambell Hausfeld | DH5500 | Per lubrificante a base di grafite, tipo ad alto volume a bassa pressione (HVLP) |
| Unità di acquisizione dati | Misurazione Informatica | USB-2416 | |
| Termocoppia reed | Omega Engineering | 88108 | |
| Serbatoio propano | Generico | 20/40 lb, POL montato | |
| Elettrovalvola | Aztec Riscaldamento | SV-S121 | |
| Regolatore di gas | Aztec Riscaldamento | 67CH-743 | 0-30 psi |
| Punte del bruciatore | Esatto | 3119 | Qtà: 4 |
| Cuscinetti a rulli | SKF | 32005 X/Q | Qtà: 2 |
| Attrezzature rimanenti progettate e fabbricate internamente |
Riferimenti
- Wong, C., Dean, T. A review of spinning, shear forming and flow forming processes. Int. J Mach Tool Manu. 43 (14), 1419-1435 (2003).
- Music, O., Allwood, J. M., Kawai, K. A review of the mechanics of metal spinning. J Mater Process Tech. 210 (1), 3-23 (2010).
- Razani, N. A., Jalali Aghchai, A., Mollaei Dariani, B. Flow-forming optimization based on hardness of flow-formed AISI321 tube using response surface method. Int J Adv Manuf Tech. 70 (5), 1463-1471 (2014).
- Abedini, A., Rash Ahmadi, S., Doniavi, A. Roughness optimization of flow-formed tubes using the Taguchi method. Int J Adv Manuf Tech. 72 (5), 1009-1019 (2014).
- Davidson, M. J., Balasubramanian, K., Tagore, G. R. N. Experimental investigation on flow-forming of AA6061 alloy-A Taguchi approach. J Mater Process Tech. 200 (1-3), 283-287 (2008).
- Cheng, Y. C., Lin, C. K., Tan, A. H., Lin, J. C., Lee, S. L. Effect of Spinning Deformation Processing on the Wear and Corrosion Properties of Al-7Si-0.3Mg Alloys. Mater Manuf Process. 25 (7), 689-695 (2010).
- Mori, K., Ishiguro, M., Isomura, Y. Hot shear spinning of cast aluminium alloy parts. J Mater Process Tech. 209 (7), 3621-3627 (2009).
- Roy, M. J., Maijer, D. M. Response of A356 to warm rotary forming and subsequent T6 heat treatment. Mat Sci Eng A-Struct. 611, 223-233 (2014).
- Roy, M. J., Maijer, D. M., Dancoine, L. Constitutive behavior of as-cast A356. Mat Sci Eng A-Struct. 548, 195-205 (2012).
- Molladavoudi, H. R., Djavanroodi, F. Experimental study of thickness reduction effects on mechanical properties and spinning accuracy of aluminum 7075-O, during flow forming. Int J Adv Manuf Tech. 52 (9), 949-957 (2011).
- Smolenicki, D., Boos, J., Kuster, F., Roelofs, H., Wyen, C. F. In-process measurement of friction coefficient in orthogonal cutting. CIRP Ann-Manuf Techn. 63 (1), 97-100 (2014).
- Xu, W., Zhao, X., Ma, H., Shan, D., Lin, H. Influence of roller distribution modes on spinning force during tube spinning. Int J Mech Sci. 113, 10-25 (2016).
- Roy, M. J., Maijer, D. M. Analysis and modelling of a rotary forming process for cast aluminium alloy A356. J Mater Process Tech. 226, 188-204 (2015).
- Lu, P., Zhang, Y. K., Ma, F. Finite element analysis on multi-step rolling process and controlling quality defect for steel wheel rim. Adv Mech Eng. 7 (7), 1-11 (2015).
Ristampe e permessi
