Questo studio utilizza con successo particelle di strutture organometalliche MIL-96(Al) per stabilizzare emulsioni di Pickering, che fungono da stampo per formare materiali monolitici meccanicamente resistenti e porosi su scala gerarchica. Questo metodo consente la formazione scalabile di MOF preservando l'integrità cristallina. La regolazione della formulazione è fondamentale per controllare la dimensione dei pori, l'interconnessione, la permeabilità e la robustezza.
Articolo metodologico
Assemblaggio di materiali monolitici porosi utilizzando una strategia di emulsione di Pickering stabilizzata da particelle di metal-organic framework (MOF)
In questo articolo
Sommario
Abstract
I Framework Organometallici (MOF) sono materiali cristallini altamente porosi, di grande interesse per applicazioni che vanno dall'adsorbimento di gas alla catalisi. Tuttavia, la scalabilità industriale e l'applicazione delle polveri di MOF sono ostacolate dalla difficoltà di trovare un metodo di formatura che preservi la loro porosità intrinseca e la chimica superficiale. Le tecniche tradizionali spesso compromettono queste proprietà cruciali attraverso stress meccanici o l'uso di leganti che ostruiscono i pori. Questo studio presenta un protocollo per l'assemblaggio di materiali monolitici meccanicamente resistenti e gerarchicamente porosi, utilizzando particelle di MOF come stabilizzatori di emulsioni di Pickering. L'obiettivo di questo lavoro è superare i limiti della formatura dei MOF sfruttando un metodo basato su emulsioni come stampo, ottenendo così una struttura solida macroporosa che mantiene la microporosità accessibile del MOF. Il protocollo prevede la sintesi del MIL-96(Al), un MOF a base di alluminio, mediante un metodo sostenibile che utilizza scarti di batterie Li-ion riciclati come fonte di metalli. Questo MOF viene quindi impiegato per stabilizzare emulsioni di Pickering ad alta fase interna (HIPE). Dopo la solidificazione, lo stampo emulsionato genera monoliti macroporosi. L'incorporazione di alcol polivinilico (PVA) o precursori polimerici nella fase acquosa si rivela determinante: il loro aggiunta riduce significativamente le dimensioni delle goccioline e migliora l'interconnessione dei pori (PolyHIPE). I monoliti ottenuti hanno mantenuto l'integrità della struttura del MIL-96(Al), confermata da XRD e FTIR. Sebbene si verifichi una certa perdita intrinseca di microporosità durante il processo, un accurato controllo della concentrazione di PVA permette di regolare la morfologia dei pori e di aumentare la permeabilità, dimostrando che è possibile ottenere monoliti di MOF/polimero competitivi rispetto agli standard riportati in letteratura. Questa strategia offre una via promettente per la formatura scalabile dei MOF in applicazioni di trattamento di fluidi e adsorbimento.
Introduzione
I framework organometallici (MOF) sono una classe ibrida di materiali porosi cristallini costituiti da nodi o cluster inorganici e da leganti organici1. La loro modularità, le elevate aree superficiali e la chimica modificabile2 li rendono interessanti per diverse applicazioni, che vanno dall'adsorbimento di gas e dalla catalisi ai processi di separazione, fino alla somministrazione di farmaci nel settore medico3,4,5,6,7,8,9. Tuttavia, un problema persiste. L'uso su scala industriale delle polveri di MOF è ancora limitato e trovare un metodo di formatura che non comprometta la porosità, la chimica superficiale accessibile o le proprietà iniziali complessive del MOF rappresenta ancora una sfida. Gli approcci tradizionali di formatura, come la compressione in pellet10 o l'estrusione11, spesso inducono alterazioni meccaniche o richiedono l'aggiunta di leganti, che a loro volta ostruiscono i pori del MOF12,13. Sebbene ad oggi siano stati pubblicati relativamente pochi studi, il campo si sta espandendo rapidamente in termini di tecniche e di comprensione della stabilità dei MOF e della loro accessibilità all'interno di materiali porosi gerarchici, piuttosto che semplici polveri. Di conseguenza, l'interesse si è spostato verso tecniche in grado di produrre un solido meccanicamente robusto e poroso gerarchicamente, preservando al contempo la microporosità accessibile. Tale solido può essere un monolite ottenuto via emulsione di Pickering utilizzando i MOF come stabilizzatori, una tecnica interessante poiché è semplice da allestire e rapida da eseguire14. Un'emulsione di Pickering è un tipo di emulsione (una miscela di due liquidi immiscibili, come olio e acqua) stabilizzata da particelle solide invece che dai convenzionali tensioattivi molecolari (o emulsionanti).
In questo studio, il MIL-96(Al), un robusto MOF a base di alluminio e trimesato, viene incorporato con successo in strutture porose monolitiche utilizzando l'approccio delle emulsioni di Pickering. L'emulsione di Pickering permette la formazione di un sistema costituito da due fasi immiscibili: olio e acqua. Si aggiungono quindi delle particelle alla miscela, che si posizionano sulle interfacce tra queste due fasi. Rimuovendo i liquidi, rimane soltanto la rete di particelle solide, formando un solido poroso (un monolite). Studi recenti hanno dimostrato che le emulsioni di Pickering possono fungere da stampo per solidi con resistenza meccanica relativamente elevata, in particolare i poliHIPE (emulsioni polimerizzate ad alta fase interna)15, che presentano una rete macroporosa con un elevato grado di interconnessione.
L'emulsione di Pickering è un metodo semplice e rapido per modellare materiali. In questo studio viene inoltre spiegata la regolazione della formulazione per aumentare le proprietà meccaniche del monolite.
Il MIL-96(Al) utilizzato in questo studio è ottenuto da rifiuti di batterie agli ioni di litio riciclati, impiegati come fonte di metallo come proposto in un rapporto precedente16. Le batterie utilizzate per la sintesi provengono da rifiuti industriali e non sono sottoposte a pretrattamento. Le batterie vengono utilizzate come fonte abbondante di metalli per produrre grandi quantità di MOF necessarie allo sviluppo di un metodo per la formatura dei MOF. Queste batterie di scarto contengono la seguente lista di elementi determinata mediante analisi spettroscopica di emissione ottica con plasma accoppiato induttivamente (ICP-OES): Cu (18%–25%), Al (10%–15%), Mn (14%–17%), Ni (2,5%–3,5%), Co (0,6%–1%), Li (1,5%–2%), F (0,5%–2%) e P (0,2%–0,5%). È stato sviluppato un protocollo per formare selettivamente il MOF a base di Al.
Per ottenere un'emulsione stabile, si utilizza un framework metallo-organico impermeabile (WMOF) in una percentuale dallo 1% al 5%. La fase organica (olio) impiegata nell'emulsione è costituita da olio di paraffina. Le emulsioni vengono preparate con una frazione fissata della fase interna φ = 0,75. Le variabili di formulazione utilizzate in questo studio sono state ottimizzate in uno studio precedente17. Un processo ad alto taglio è essenziale per adsorbire rapidamente le particelle di MIL-96(Al) sulle goccioline di olio appena formate e per produrre goccioline stabili e monodisperse.
Vengono sintetizzati diversi monoliti per valutare l'effetto delle concentrazioni di MOF, dei precursori polimerici (acrilamide, AM, e metilene bisisoacrilamide) e della presenza di un legante adesivo (alcol polivinilico, PVA) sulla porosità. Ogni monolite è progettato come M[MOFs]/[AM]/[PVA]. Ad esempio, M100/10/0,5 corrisponde a un materiale ottenuto con [MOFs] = 100 mg·mL−1 in H₂O, [AM] = 10% in peso rispetto all'H₂O e [PVA] = 0,5% in peso rispetto all'H₂O.
Protocollo
I reagenti e l'equipaggiamento utilizzati sono elencati nella Tabella dei Materiali.
1. Preparazione di MIL-96(Al)
- Sciogliere 15 g di batterie in una soluzione da 150 mL composta da un rapporto 1:1 di acqua ultrapura e HCl al 37% in un becher.
- Sottoporre la soluzione a agitazione a 60 × g per 24 h a temperatura ambiente.
- Filtrare la soluzione per rimuovere i residui di carbonio e plastica.
- Sciogliere 2 g di acido benzen-1,3,5-tricarbossilico (BTC) in 500 mL di dimetilformammide (DMF).
- Collocare la soluzione in un bagno ad ultrasuoni a 37 kHz a temperatura ambiente per 30 min.
- Mescolare le due soluzioni in un rapporto di 1:2 tra soluzione metallica e soluzione organica.
- Sottoporre la miscela a bagno ad ultrasuoni a 37 kHz a temperatura ambiente per 30 min.
- Collocare la miscela in un forno a 90 °C per 24 h.
- Lavare il MOF 3 volte con DMF e 3 volte con EtOH mediante filtrazione di Büchner.
- Essiccare il MOF in un forno a 40 °C per 72 h.
2. Preparazione di emulsioni di Pickering utilizzando MIL-96(Al) (HIPE)
- Sciogliere 1,1 g di MIL-96(Al) in 10 mL di acqua ultrapura in un vial di vetro.
- Aggiungere 13,35 mL di paraffina alla soluzione.
- Omogeneizzare la miscela a 15.000 × g per 2 min per formare l'emulsione utilizzando un omogeneizzatore con un singolo rotore (S25N-10 G).
3. Preparazione di emulsioni di Pickering utilizzando MIL-96(Al) e polimeri (PolyHIPE) con un rapporto di M100/10/0,5
- Sciogliere 375 mg di MIL-96(Al), 375 mg di acrilamide, 18,75 mg di metilene bisisoacrilamide e 18,75 mg di KPS (persolfato di potassio) in 3,02 mL di acqua ultrapura in un becher.
- Omogeneizzare utilizzando un omogeneizzatore con un rotore singolo (S25N-10 G) a 15.000 × g.
- Agitando, aggiungere 0,73 mL di PVA e 11,25 mL di olio (paraffina) in un rapporto fisso di 0,75 v/v.
- Mantenere l'omogeneizzazione a 15.000 × g per 2 minuti per formare l'emulsione.
- Collocare la miscela in un forno a 80 °C per 24 ore per polimerizzare.
- Lavare il polimero ottenuto da un processo di templatura mediante emulsione utilizzando un'emulsione ad elevata fase interna (PolyHIPE) con un apparecchio per estrazione continua con etanolo per 48 ore per rimuovere l'olio, i precursori del polimero in eccesso e il PVA.
3.7. Essiccare il materiale sotto vuoto a 100 °C.
4. Preparazione dei campioni per l'analisi
- Per l'analisi BET a 77 K, utilizzare un'adsorbimento di 20 cm3/g fino a P/P0 = 0.10, 60 cm3/g fino a P/P0 = 0.90, e una desorbimento di 40 cm3/g tra 0.90 e 0.30.
- Per la PXRD, utilizzare un intervallo di 5°–70° con 0.5 s/passo a una lunghezza d'onda di 1.54 Å.
- Per la spettroscopia infrarossa, utilizzare un intervallo di 615–4.000 cm-1 con un tempo di scansione di 1 min e un numero di scansioni pari a 4.
Risultati
Per quanto riguarda la caratterizzazione dei materiali, la microscopia ottica viene utilizzata per osservare le distribuzioni delle dimensioni delle gocce nelle emulsioni. Le misure di adsorbimento–desorbimento di azoto (BET) forniscono dati sulla superficie specifica. La diffrazione a raggi X (XRD) valuta la cristallinità del MIL-96(Al) dopo l'incorporazione nella matrice polimerica. La spettroscopia infrarossa conferma la conservazione dei gruppi funzionali. Le proprietà meccaniche vengono valutate applicando carichi crescenti ai monoliti fino a quando non si osserva una deformazione. Le proprietà idrodinamiche sono valutate mediante esperimenti di flusso di Darcy, misurando la caduta di pressione in funzione della portata.
Il materiale MOF ottenuto dalla dissoluzione dei rifiuti di batterie si basa sull'alluminio proveniente dai contatti delle batterie. Anche in presenza di diversi metalli dopo la dissoluzione delle batterie, si ottiene una precipitazione selettiva (MIL-96(Al)) aggiungendo l'agente precipitante alla soluzione.
L'emulsione di Pickering è un tipo di emulsione stabilizzata da particelle solide adsorbite alle interfacce liquido-liquido. In questo caso, le particelle di MOF, grazie alla loro natura anfifilica e attività interfaciale, possono adsorbirsi in modo efficiente alle interfacce olio-acqua e formare emulsioni stabili di tipo acqua-in-olio (W/O) o olio-in-acqua (O/W).
Le emulsioni vengono formulate disperdendo innanzitutto le particelle di MIL-96(Al) in una fase acquosa di acqua ultrapura. La quantità di MOF disciolta nella soluzione dipende fortemente dal volume delle fasi liquide utilizzate nell'emulsione. La quantità di MOF impiegata per l'emulsione di Pickering è espressa specificamente in %p, definita come il rapporto tra la massa totale di MOF e la massa totale di liquido utilizzato nell'emulsione. La quantità di MOF (WMOF) è quindi definita dalla seguente formula:
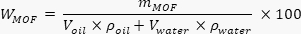
dove:
Voil = volume della fase organica (paraffina)
Vwater = volume della fase acquosa
ρoil = densità della fase organica (paraffina)
ρwater = densità della fase acquosa
mMOF = massa di MIL-96(Al)
Inizialmente, sono stati utilizzati 375 mg di MIL-96(Al) per la preparazione del polyHIPE. Esperimenti successivi mostrano che è possibile la scalabilità. La quantità di MOF aggiunta può essere aumentata di dieci volte e produrre comunque monoliti stabili.
Le emulsioni di Pickering formate con MIL-96(Al) mostrano caratteristiche coerenti con osservazioni precedenti. Hanno prodotto emulsioni stabili olio/acqua in cui le goccioline sono densamente impacchettate a causa dell'elevata frazione di fase interna. Nelle formulazioni contenenti PVA e precursori polimerici, le dimensioni delle goccioline sono notevolmente ridotte, con diametri medi di circa 20 µm rispetto ai 55–75 µm delle emulsioni più semplici prive di PVA (Figura 1).
Questa riduzione è attribuita all'aumento della viscosità della fase acquosa e all'adsorbimento del PVA all'interfaccia olio-acqua. Misure reologiche rivelano un comportamento pseudoplastico in tutti i campioni. La presenza di precursori polimerici aumenta la viscosità e introduce una tensione di snervamento più elevata, coerente con la formazione di una rete densa di goccioline18. Queste caratteristiche reologiche indicano che le emulsioni si comportano come gel e manterrebbero la loro struttura durante la polimerizzazione. L'aumento della concentrazione di PVA da 0 a 0,5% in peso porta a pori più piccoli ma con maggiore interconnessione. Le dimensioni dei pori diminuiscono di un fattore 5 in questo intervallo, mentre la densità delle finestre aumenta in modo significativo19. La concentrazione di particelle di MOF ha avuto un effetto minimo sulla dimensione dei pori, ma ha influenzato il deposito dei MOF sulle superfici dei pori. Un contenuto più elevato di MOF determina un maggior numero di particelle di MOF incorporate nelle pareti di poliacrilammide o esposte sulla superficie, influenzando così l'area superficiale specifica del composito (Figura 2).
I valori di area superficiale variano da bassi m2.g-1 per materiali privi di PVA a valori più elevati di m2.g-1 per campioni contenenti lo 0,5% in peso di PVA. L'aumento della quantità di PVA migliora l'apertura della rete, facilitando l'accesso alle superfici del MOF. Tuttavia, l'incorporazione in una matrice polimerica riduce intrinsecamente la microporosità rispetto al MOF allo stato puro (650 m2.g-1). Si osservano perdite comprese tra il 74% e il 94%, a seconda della formulazione. Questi risultati sono in accordo con la letteratura, in cui la trasformazione dei MOF in monoliti determina comunemente notevoli perdite di superficie a causa dell'occlusione all'interno delle matrici polimeriche20.
I diffrattogrammi XRD conservano i picchi caratteristici del MIL-96(Al), dimostrando che né l'emulsificazione né la polimerizzazione compromettono l'integrità del reticolo. I picchi di intensità inferiore nei campioni con basso contenuto di MOF sono attribuiti alla ridotta accessibilità del MOF piuttosto che a un degrado strutturale. Gli spettri FTIR confermano la presenza dei gruppi funzionali del MIL-96, in particolare le bande di allungamento dei carbossilati indicative di una coordinazione intatta tra metallo e ligando.
Il comportamento idrodinamico è fortemente influenzato dal contenuto di PVA. Gli esperimenti di flusso di Darcy dimostrano che la caduta di pressione aumenta con la portata per tutti i campioni, coerentemente con geometrie dei pori tortuose21,22. Il monolite privo di PVA presenta cadute di pressione significativamente più elevate a causa della scarsa interconnessione.
Al contrario, i monoliti contenenti PVA mostrano un plateau nella caduta di pressione a basse portate, indicando un flusso ininterrotto attraverso pori interconnessi23. Per ogni formulazione viene identificata una velocità critica di Darcy, che segna la transizione tra regimi a bassa pressione e regimi con aumento della pressione24. Un contenuto più elevato di PVA è correlato a velocità critiche più elevate a causa di una maggiore apertura dei pori (Figura 3).
Viene presentata anche un'altra strategia per rendere più efficiente l'accessibilità dei MOF durante il processo di formatura. Questa ricerca propone un nuovo metodo basato sulla stabilizzazione di un'emulsione di paraffina in acqua di tipo Pickering, utilizzando un MOF fluorurato a base di Zr combinato con la strategia polyHIPEs. Dopo la polimerizzazione e la rimozione della paraffina, si ottiene un monolite con struttura gerarchica in cui le particelle di MOF sono tipicamente incorporate nella parete polimerica, potenzialmente ostruendo i pori. L'innovazione fondamentale per prevenire questo ostruzione dei pori consiste nel modificare l'equilibrio idrofilo/idrofobo dei MOF mediante l'adsorbimento controllato di molecole idrofobiche (molecole fluorurate). Tale modifica induce uno spostamento della posizione del MOF all'interfaccia paraffina-acqua durante l'emulsificazione, con conseguente ridotta incorporazione delle particelle nella parete polimerica. Questo processo consente di ottenere con successo monoliti con struttura gerarchica che integrano particelle di MOF altamente accessibili, adatte per processi a letto fisso (Figura 4).
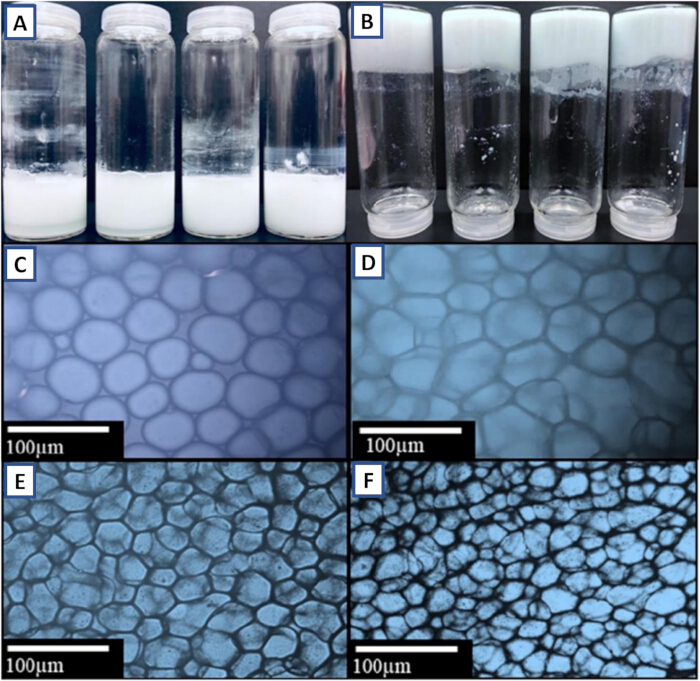
Figura 1: Immagini e micrografie ottiche di diverse emulsioni di Pickering. (A) Emulsioni di Pickering con il 2,5% in peso di MIL-96(Al) e diversi rapporti volumetrici di paraffina: da sinistra a destra, φv = 0,5, 0,6, 0,7 e 0,8. (B) Emulsioni di Pickering con φv = 0,8 e diverse concentrazioni di MIL-96(Al): da sinistra a destra, wMOF = 1, 2, 3,5 e 5% in peso. Micrografie ottiche delle emulsioni con il 5% in peso di MIL-96(Al) e rapporti volumetrici di paraffina pari a (C) 0,5, (D) 0,6, (E) 0,7 e (F) 0,8. Questa figura è riprodotta con autorizzazione da Lorignon et al.17. Cliccare qui per visualizzare una versione ingrandita di questa figura.
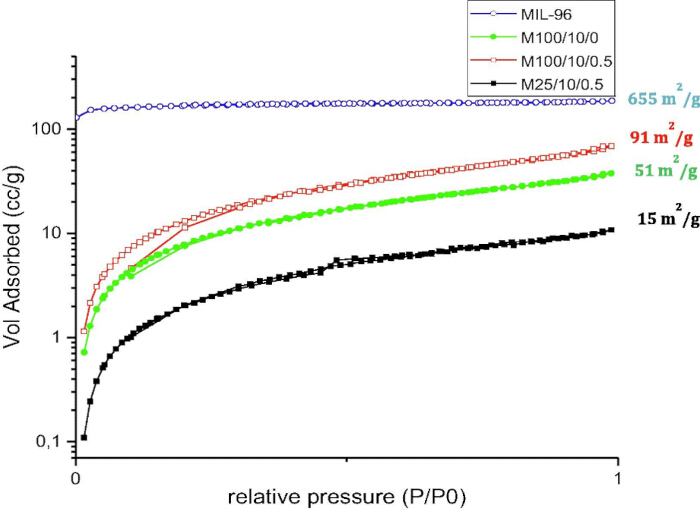
Figura 2: Isoterma di adsorbimento/desorbimento di azoto della polvere corrispondente di MIL-96(Al), M100/10/0,5, M100/10/0 e M25/10/0,5. Questa figura è riprodotta con autorizzazione da Lorignon et al.15. Cliccare qui per visualizzare una versione ingrandita di questa figura.
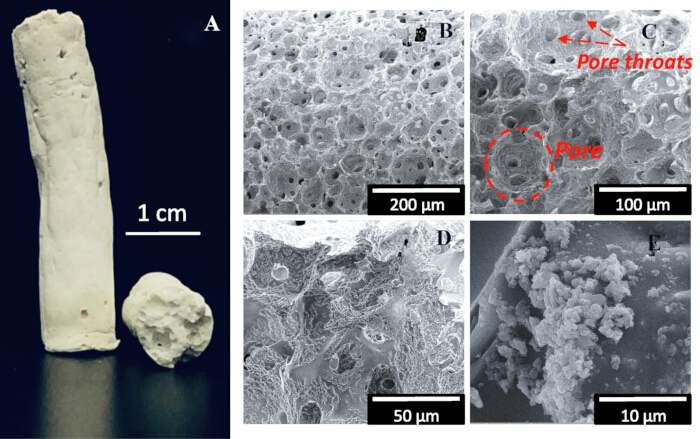
Figura 3: Fotografia del monolite M100/10/0.5 visto frontalmente e dal basso. (A) e immagini SEM del monolite M100/10/0.5 a diverse ingrandimenti (B–E). Questa figura è riprodotta con autorizzazione da Lorignon et al.15. Cliccare qui per visualizzare una versione ingrandita di questa figura.
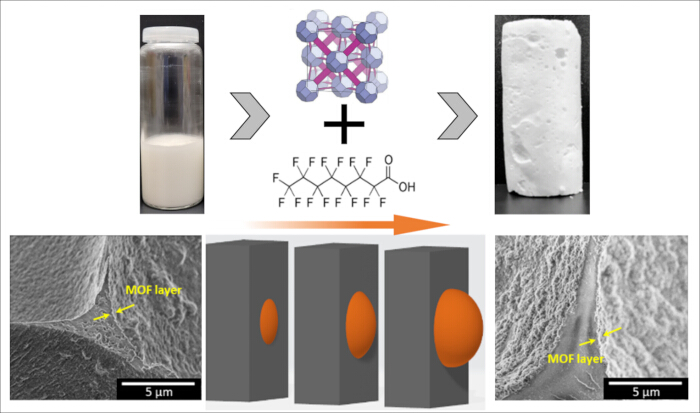
Figura 4: Strategia per rendere le particelle di MOF più accessibili dopo il processo di formatura. Questa figura è riprodotta con autorizzazione da Lorignon et al.18. Cliccare qui per visualizzare una versione ingrandita di questa figura.
Discussione
Questa nuova strategia di formatura si basa sulla stabilizzazione di un'emulsione Pickering ad alta frazione dispersa (HIPE) utilizzando direttamente le particelle di MOF. Tuttavia, anche se si tratta di un metodo semplice per modellare i MOF porosi, l'uso esclusivo di particelle di MOF per stabilizzare l'emulsione porta a un monolite con bassa resistenza allo stress meccanico.
In effetti, il modello di emulsione risultante può successivamente essere solidificato polimerizzando la fase continua acquosa, seguita dall'eliminazione della fase interna organica, portando alla formazione di un monolite poroso più resistente (PolyHIPE). La formulazione può essere modificata aggiungendo alcune molecole prima del passaggio di emulsificazione, al fine di alterare le proprietà meccaniche del monolite18. Ad esempio, la formulazione può contenere precursori polimerici; la fase acquosa presenta una viscosità significativamente più elevata aggiungendo PVA (alcol polivinilico) e acrilamide, il che porta a goccioline più piccole, una stabilità maggiore e, infine, a un monolite con un comportamento meccanico migliore sotto pressione23,25.
I risultati indicano che l'inclusione di piccole quantità di polimeri additivi è fondamentale per rigidificare la struttura monolitica. Inoltre, l'uso strategico di un legante adesivo viene attuato per migliorare la porosità finale della rete del materiale, creando in modo efficace dei colloidi porosi ben definiti. Questa struttura ottimizzata garantisce che i MOF siano accessibili sulle superfici interne del monolite dopo la formatura, preservando così una parte delle loro proprietà microporose originali18.
Per massimizzare le prestazioni, viene effettuata una screening sistematico di diversi parametri, in particolare il rapporto tra MOF, polimero e legante adesivo. Questa ottimizzazione mira a mantenere le proprietà intrinseche del MOF garantendo al contempo l'integrità strutturale. Nel complesso, questa ricerca evidenzia la straordinaria capacità dei MOF di agire sia come materiale attivo che come agenti stabilizzanti nelle emulsioni di Pickering. La metodologia consente di ottenere un monolite composito solido polimero-MOF con proprietà altamente promettenti, e si ipotizza che questa tecnica possa essere generalizzata e applicata con successo a un'ampia gamma di altri materiali MOF26,27.
Questo studio dimostra che le particelle di MIL-96(Al) possono stabilizzare efficacemente le emulsioni di Pickering e agire sia come stabilizzatori interfaciali sia come riempitivi attivi nei monoliti.15 L'uso di MOF nella fase continua produce un monolito meccanicamente robusto con un elevato grado di interconnessione17. L'accessibilità dei MOF può essere controllata con precisione regolando le concentrazioni di PVA e di MOF. Il PVA svolge un ruolo determinante nel controllo della morfologia dei pori e nel miglioramento della permeabilità28,29. Sebbene la perdita di microporosità sia inevitabile durante la formazione del monolito, un'accurata ottimizzazione dei parametri di formulazione ne minimizza la riduzione, producendo materiali competitivi rispetto ai monoliti di MOF/polimero riportati in letteratura. Tale perdita di microporosità potrebbe potenzialmente influenzare o addirittura ridurre le capacità di adsorbimento. Per evitare una possibile diminuzione dell'applicabilità industriale, potrebbero essere considerati ulteriori trattamenti del MOF prima della formazione dell'emulsione. Uno di questi trattamenti potrebbe consistere nell'aumentare l'idrofobicità del MOF, riducendo così la probabilità che interagisca con l'ambiente di sintesi18. Un altro trattamento potrebbe essere il rivestimento del MOF con un sottile film di materiale polimerico, mantenendo nel contempo la porosità relativamente inalterata30. Oltre al MIL-96(Al)-HIPE risultante, che unisce robustezza strutturale e porosità gerarchica e rappresenta una via promettente per la formulazione su larga scala di MOF per applicazioni in adsorbimento, catalisi ed elaborazione di fluidi. Questo studio propone un metodo semplice e in un unico passaggio basato su emulsioni di Pickering utilizzando MOF come stabilizzatori. Il MIL-96(Al) impiegato proviene da batterie riciclate e non richiede ulteriori modifiche per essere utilizzato nelle emulsioni. Questo metodo consente di ottenere materiali ibridi con diversi tipi di porosità, che vanno da micro- a macro-porosità. La porosità gerarchica e la morfologia possono essere modificate utilizzando il PVA, consentendo a gas e soluzioni di accedere al MOF all'interno dell'emulsione, mentre la microporosità del MOF rimane per la maggior parte inalterata, permettendo alle molecole separate di rimanere all'interno della struttura.
I MOF sono particelle che possono stabilizzare emulsioni di Pickering e portare alla formazione di un monolite. Aggiungendo polimeri in soluzione (PolyHIPE), il materiale diventa meccanicamente più resistente e può essere utilizzato direttamente in una colonna. Sembra che modificare la formulazione aggiungendo polimeri sia interessante per ottenere monoliti con elevata resistenza meccanica. Un'altra soluzione potrebbe essere quella di sostituire i polimeri con silicio per formare Si-HIPE con MOF, noti per formare materiali molto resistenti mediante questo metodo di emulsione di Pickering31,32.
Dichiarazioni
Gli autori dichiarano di non avere interessi finanziari concorrenti noti o relazioni personali che potrebbero aver influenzato il lavoro descritto in questo articolo.
Ringraziamenti
Questo lavoro è in parte sostenuto (per lo studio di assorbimento di gas effettuato su questi materiali) dal programma «France 2030» del governo francese″ iniziativa attraverso il programma DIADEM, gestito dall'Agence Nationale de la Recherche (Pilotaggio e Governance del Programma DIADEM, ANR-22-PEXD-0009).
Materiali
| Nome | Azienda | Numero di catalogo | Commenti |
|---|---|---|---|
| Acrylamide | Merck | A9099 | 99% |
| Alcool polivinilico | Merck | P1763 | |
| Etanolo | Merck | 459836 | Assoluto |
| Acido cloridrico | Merck | 258148 | 37% |
| IKA C-Mag agitatori magnetici | Merck | Z671886 | |
| IKA ULTRA-TURRAX | Merck | Z732443 | T-25 |
| N,N′-métalloènebis(acrilamide) | Merck | 146072 | 99% |
| N,N-Dimétioformammide | Merck | 227056 | |
| Forno | Binder | BD | |
| Paraffina | Merck | 1496904 | |
| Persolfato di potassio | Merck | 216224 | 99% |
| Acido trimesico | Merck | 482749 | 95% |
Riferimenti
- Wang Q, Astruc D. State of the art and prospects in metal-organic framework (MOF)-based and MOF-derived nanocatalysis. Chem Rev. 2020;120(2):1438-1511.
- Furukawa H, Cordova KE, O’Keeffe M, Yaghi OM. The chemistry and applications of metal-organic frameworks. Science. 2013;341(6149):1230444.
- Li H, Eddaoudi M, O’Keeffe M, Yaghi OM. Design and synthesis of an exceptionally stable and highly porous metal-organic framework. Nature. 1999;402(6759):276-279.
- Ma L, Abney C, Lin W. Enantioselective catalysis with homochiral metal-organic frameworks. Chem Soc Rev. 2009;38(5):1248-1256.
- Navarro Amador R, Cirre L, Carboni M, Meyer D. BTEX removal from aqueous solution with hydrophobic Zr metal organic frameworks. J Environ Manage. 2018;214:17-22.
- Perez E, et al. Recovery of metals from simulant spent lithium-ion battery as organophosphonate coordination polymers in aqueous media. J Hazard Mater. 2016;317:617-621.
- Taylor-Pashow KML, Della Rocca J, Xie Z, Tran S, Lin W. Postsynthetic modifications of iron-carboxylate nanoscale metal-organic frameworks for imaging and drug delivery. J Am Chem Soc. 2009;131(40):14261-14263.
- Genesio G, Maynadié J, Carboni M, Meyer D. Recent status on MOF thin films on transparent conductive oxides substrates (ITO or FTO). New J Chem. 2018;42(4):2351-2363.
- Laeim H, et al. Porosity tunable metal-organic framework (MOF)-based composites for energy storage applications: Recent progress. Polymers (Basel). 2025;17(2):130.
- Peng Y, et al. Methane storage in metal-organic frameworks: Current records, surprise findings, and challenges. J Am Chem Soc. 2013;135(32):11887-11894.
- Küsgens P, Zgaverdea A, Fritz H, Siegle S, Kaskel S. Metal-organic frameworks in monolithic structures. J Am Ceram Soc. 2010;93(9):2476-2479.
- Wickenheisser M, Herbst A, Tannert R, Milow B, Janiak C. Hierarchical MOF-xerogel monolith composites from embedding MIL-100(Fe,Cr) and MIL-101(Cr) in resorcinol-formaldehyde xerogels for water adsorption applications. Microporous Mesoporous Mater. 2015;215:143-153.
- Wickenheisser M, Janiak C. Hierarchical embedding of micro-mesoporous MIL-101(Cr) in macroporous poly(2-hydroxyethyl methacrylate) high internal phase emulsions with monolithic shape for vapor adsorption applications. Microporous Mesoporous Mater. 2015;204:242-250.
- Liu M, Tie L, Li J, Hou Y, Guo Z. Underoil superhydrophilic surfaces: Water adsorption in metal-organic frameworks. J Mater Chem A. 2018;6(4):1692-1699.
- Lorignon F, Gossard A, Carboni M, Meyer D. From wastes to interconnected porous monolith: Upcycling of Al-based metal organic framework via Pickering emulsion template. Mater Lett. 2021;296:129931.
- Cognet M, et al. An original recycling method for Li-ion batteries through large scale production of metal organic frameworks. J Hazard Mater. 2020;385:121603.
- Lorignon F, Gossard A, Carboni M, Meyer D. Microstructural and rheological investigation of upcycled metal-organic frameworks stabilized Pickering emulsions. J Colloid Interface Sci. 2021;586:305-314.
- Lorignon F, Gossard A, Medjouel S, Carboni M, Meyer D. Controlling polyHIPE surface properties by tuning the hydrophobicity of MOF particles stabilizing a Pickering emulsion. ACS Appl Mater Interfaces. 2023;15(25):30707-30716.
- Lankveld JMG, Lyklema J. Adsorption of polyvinyl alcohol on the paraffin-water interface. III. Emulsification of paraffin in aqueous solutions of polyvinyl alcohol and the properties of paraffin-in-water emulsions stabilized by polyvinyl alcohol. J Colloid Interface Sci. 1972;41(3):475-483.
- Yang S, et al. Tailoring the morphology and epoxy group content of glycidyl methacrylate-based polyHIPE monoliths via radiation-induced polymerization at room temperature. Colloid Polym Sci. 2018;296(6):1005-1016.
- Liao Y, et al. Experimental study of pressure drop-flow rate characteristics of heated tight porous materials. J Fluids Eng. 2016;138(7):071102.
- Du Plessis P, Montillet A, Comiti J, Legrand J. Pressure drop prediction for flow through high porosity metallic foams. Chem Eng Sci. 1994;49(21):3545-3553.
- Fourie JG, Du Plessis JP. Pressure drop modelling in cellular metallic foams. Chem Eng Sci. 2002;57(14):2781-2789.
- Bréard J, Henzel Y, Trochu F, Gauvin R. Analysis of dynamic flows through porous media. Part II: Deformation of a double-scale fibrous reinforcement. Polym Compos. 2003;24(3):409-421.
- Nguyen D, Balsamo V. Emulsification of heavy oil in aqueous solutions of poly(vinyl alcohol): A method for reducing apparent viscosity of production fluids. Energy Fuels. 2013;27(4):1736-1747.
- Parsapour F, Moradi M, Safarifard V, Sojdeh S. Polymer/MOF composites for metal-ion batteries: A mini review. J Energy Storage. 2024;82:110487.
- Gao ML, Liu S, Liu L, Han ZB. Superhydrophobic MOF/polymer composite with hierarchical porosity for boosting catalytic performance in a humid environment. Nanoscale. 2024;16(22):10637-10644.
- Delfim Da Silva W, et al. Influence of polyvinyl alcohol space holders on the microstructure and porosity of sintered powder metallurgy electrodes. J Mater Res Technol. 2026;41:6963-6969.
- Gonzalez-Ortiz D, et al. Development of novel h-BNNS/PVA porous membranes via Pickering emulsion templating. Green Chem. 2018;20(18):4319-4329.
- Hasan MZ, et al. Coating metal-organic frameworks (MOFs) and associated composites on electrodes, thin film polymeric materials, and glass surfaces. Nanomaterials (Basel). 2025;15(15):1187.
- Frelichowska J, Bolzinger MA, Chevalier Y. Pickering emulsions with bare silica. Colloids Surf A Physicochem Eng Asp. 2009;343(1-3):70-74.
- Sommer-Marquez A, Mansas C, Talha N, Rey C, Causse J. Reinforced silica monoliths functionalized with metal hexacyanoferrates for cesium decontamination: A combination of a one-pot procedure and skeleton calcination. RSC Adv. 2016;6(77):73475-73484.
Ristampe e permessi
