Questo studio confronta il raffreddamento mediante getto di gas N₂ criogenico derivato da flood e da LN₂ durante la tornitura TC18. Il raffreddamento criogenico è stato associato a una deformazione visibile più superficiale, a un indurimento prossimo alla superficie mantenuto e a una minore rugosità superficiale a tutte le velocità di avanzamento testate, sebbene i confronti siano stati descrittivi a causa della mancanza di replicazioni indipendenti nella lavorazione.
Articolo di ricerca
Osservazioni Comparative del Tasso di Alimentazione e del Raffreddamento con Getto di Gas N2 Criogenico Derivato da LN2 sullo Strato Superficiale Alterato della Lega di Titanio TC18 durante la Tornitura
In questo articolo
Sommario
Abstract
Le leghe di titanio sono difficili da lavorare perché la bassa conducibilità termica e l'affinità con i materiali degli utensili da taglio concentrano calore e carichi meccanici nelle vicinanze del tagliente. Nella lega di titanio TC18 ad alta resistenza di tipo near-beta, queste condizioni possono produrre uno strato superficiale alterato che potrebbe influenzare le prestazioni del componente. Questo studio ha esaminato gli effetti della velocità di avanzamento e della modalità di raffreddamento durante la tornitura esterna del TC18. Il raffreddamento a flusso allagante con fluido semisintetico DRK-5011 a 20 °C è stato confrontato con il raffreddamento criogenico mediante getto di gas N₂ derivato da LN₂, alle velocità di avanzamento di 0,10, 0,15, 0,20 e 0,26 mm/giro, con una velocità del mandrino di 135 giri/min, una velocità di taglio iniziale di 19,1 m/min e una profondità di passata di 0,60 mm. È stata utilizzata la metallografia su sezione trasversale per misurare la zona visibilmente deformata plasticamente (zona P), profili di microdurezza Vickers per valutare la microdurezza prossimale alla superficie e lo spessore dello strato indurito, ed è stata misurata la rugosità media aritmetica (Ra). Le profondità rappresentative della zona P sono state rispettivamente 8,5, 9,7, 10,9 e 21,6 µm con raffreddamento a flusso allagante e 6,0, 8,2, 10,7 e 11,0 µm con raffreddamento criogenico. La microdurezza prossimale alla superficie differiva in modo descrittivo tra le due modalità di raffreddamento, con un'intensità variabile in funzione della velocità di avanzamento, mentre lo spessore dello strato indurito ha mostrato una differenza descrittiva media di circa il 40%. I valori di Ra criogenici erano approssimativamente dell'8%–23% inferiori a parità di avanzamento. Test ausiliari hanno evidenziato andamenti della rugosità criogenica in funzione della velocità di taglio e della profondità di passata, ma non hanno previsto confronti completi accoppiati tra le modalità di raffreddamento. Nel complesso, la condizione con getto di gas criogenico si è associata a una deformazione visibile più ridotta, a un mantenimento dell'indurimento prossimale alla superficie e a una rugosità inferiore all'interno della finestra di processo testata. I valori di microdurezza e di Ra sono riportati come media ± deviazione standard ottenuta da misurazioni ripetute su un singolo provino per ogni condizione; tali deviazioni standard riflettono la ripetibilità delle misurazioni piuttosto che la variabilità tra provini. Pertanto, tutti i confronti sono di tipo descrittivo e non è possibile valutare la significatività statistica senza ripetizioni indipendenti della lavorazione.
Introduzione
Le leghe di titanio combinano un'elevata resistenza specifica, resistenza alla corrosione e prestazioni meccaniche utili in un'ampia gamma di temperature, consentendone l'impiego in applicazioni aerospaziali, energetiche, marine e biomedicali1,2,3,4. Tuttavia, in componenti soggetti ad alti carichi, le prestazioni dipendono da più di semplici proprietà di resistenza del materiale. La superficie fresata e il materiale immediatamente sottostante costituiscono le prime zone esposte al contatto, al carico ciclico, all'usura da microslittamento, all'erosione e ad ambienti aggressivi. La topografia superficiale, la microstruttura deformata plasticamente, i gradienti di durezza, i danni residui e altre modifiche indotte dalla lavorazione possono quindi influenzare il punto di innesco del danno e il suo sviluppo5,6,7,8. Questa regione prossima alla superficie è comunemente discussa attraverso il concetto più ampio di integrità superficiale oppure, quando l'accento è sulle modifiche indotte dalla lavorazione, come strato alterato in superficie. La tornitura rimane necessaria per ottenere le dimensioni e le condizioni superficiali richieste da molti componenti in titanio; pertanto, la scelta del processo deve considerare sia l'efficienza nella rimozione del materiale sia lo stato lasciato nel pezzo finito9,10. Il TC18 è una lega di titanio ad alta resistenza, quasi-β, utilizzata in strutture portanti leggere e resistenti ai danni11. La classe di lega e il livello di resistenza lo distinguono dal Ti–6Al–4V, la lega α+β predominante nella letteratura sulla lavorazione. Le tendenze stabilite per il Ti–6Al–4V forniscono quindi ipotesi utili, ma non possono essere considerate quantitativamente trasferibili al TC18. Sono necessarie evidenze specifiche per il TC18 per determinare come un processo pratico di tornitura modifichi il sottosuolo superficiale e se variazioni nell'erogazione del refrigerante siano associate a una deformazione visibile più superficiale senza eliminare la risposta in termini di durezza.
La difficoltà di lavorazione delle leghe di titanio deriva da condizioni termiche, meccaniche e tribologiche accoppiate in una zona di contatto piccola e rapidamente rinnovata. La bassa conducibilità termica limita il flusso di calore lontano dal tagliente, mentre l'affinità tra il titanio e i comuni materiali degli utensili può favorire l'adesione e un contatto instabile tra utensile e truciolo. Recensioni scientifiche identificano costantemente la temperatura di taglio, la tensione di contatto, la formazione del truciolo, lo stato dell'utensile e l'integrità superficiale come risultati mutuamente dipendenti piuttosto che come variabili isolate12,13,14,15. Studi sperimentali e modellistici mostrano analogamente che la superficie finale riflette la competizione tra l'accumulo di deformazione e l'ammorbidimento dipendente dalla temperatura sotto carico transitorio16,17,18. La localizzazione della deformazione tagliente e la formazione di trucioli segmentati aggiungono ulteriore eterogeneità spaziale e temporale19,20,21. Questi studi forniscono una base fisica per ritenere che sia i parametri di taglio sia il raffreddamento influenzino la profondità e le caratteristiche meccaniche dello strato superficiale alterato, ma non giustificano l'attribuzione di un meccanismo univoco a una tendenza ottica o di durezza senza evidenze dirette provenienti da misure di temperatura, forza, stato dell'utensile o cristallografia. La velocità di avanzamento è una variabile di processo particolarmente diretta poiché modifica lo spessore nominale non deformato del truciolo, la quantità di materiale impegnato per giro e i segni di avanzamento lasciati dall'utensile. Aumentare l'avanzamento può modificare il carico di contatto, la geometria del truciolo, la deformazione imposta sulla superficie appena generata e il contributo geometrico alla rugosità. Di conseguenza, studi su Ti–6Al–4V hanno riportato forti variazioni legate all'avanzamento nella morfologia superficiale, nella rugosità e nelle proprietà prossime alla superficie22,23. Tuttavia, l'entità e la forma di tali risposte dipendono dallo stato della lega, dalla geometria dell'utensile, dalla modalità di raffreddamento e dalla finestra di processo testata, rendendo un confronto con TC18 più attendibile rispetto a una legge universale sull'avanzamento dedotta da un'altra lega.
La strategia di raffreddamento fornisce un secondo approccio per modificare le condizioni al contorno della zona di taglio. Gli studi sulla modifica della superficie mostrano che un cambiamento superficiale nella microstruttura o nelle proprietà meccaniche può rimanere rilevante anche in assenza di danni macroscopici evidenti24,25. Per questo motivo, la lavorazione criogenica e quella assistita da criogenici sono state studiate come alternative o integrazioni al raffreddamento convenzionale a flusso abbondante. Studi comparativi su titanio hanno associato l'assistenza criogenica a una riduzione dell'usura dell'utensile o della rugosità in determinate condizioni di tornitura e fresatura26,27,28, mentre studi su microlavorazioni hanno riportato un miglioramento nel controllo delle bave e nella qualità superficiale29. La lubrificazione assistita da aria refrigerata può alterare la forza di taglio, il degrado dell'utensile e la rugosità, ma il risultato dipende dalla temperatura fornita e dal regime di lubrificazione adottato30. Studi che utilizzano CO₂ e strategie combinate di raffreddamento-lubrificazione dimostrano ulteriormente che la risposta dipende dall'alea e dalla configurazione31,32. Studi che impiegano il raffreddamento con tubo a vortice e gas CO₂ freddo hanno riportato riduzioni sostanziali della temperatura di taglio (fino al 35,6%) e della rugosità superficiale (fino al 66,14%) durante la tornitura dell'alea Ti6Al4V, dimostrando che il mezzo di raffreddamento e il metodo di somministrazione possono influenzare in modo significativo la qualità superficiale. Nel complesso, questa letteratura supporta due punti rilevanti per la presente progettazione. In primo luogo, un rapido smaltimento del calore può influenzare contemporaneamente diversi risultati della lavorazione, pertanto una strategia di raffreddamento deve essere valutata utilizzando diverse metriche di integrità superficiale. In secondo luogo, il beneficio riportato non può essere separato dal mezzo e dal sistema di somministrazione. Il raffreddamento criogenico non è un trattamento unico e trasferibile: il mezzo, la fase, la temperatura, la pressione, la posizione di impatto, l'accessibilità dell'utensile e la lubrificazione influenzano tutti il confronto. Di conseguenza, le revisioni sottolineano l'importanza di riportare con precisione le condizioni di somministrazione e di interpretare attentamente il materiale testato e la configurazione del processo33. L'approccio esaminato in questo studio utilizza LN2 come fonte fredda e invia un getto di gas N2 criogenico verso la zona utensile-truciolo della faccia di attacco. LN₂ a circa −196 °C è stato utilizzato come fonte fredda, mentre la temperatura misurata del getto di gas N₂ prima dell'impatto era di −169 °C. Il consumo registrato di 20 L di LN₂ in 7 min corrispondeva a circa 3 L/min di consumo di LN₂ liquido. Il raffreddamento a flusso abbondante contribuisce al raffreddamento, alla lubrificazione e al lavaggio, pertanto l'esperimento valuta la differenza complessiva tra due modalità di somministrazione e non può separare l'estrazione termica dalla lubrificazione, dalla quantità di moto del getto o da altri effetti interfaciali.
Questo studio stabilisce un confronto riproducibile tra due specifiche configurazioni di raffreddamento: il sistema a flusso inondante DRK-5011 e l'LN₂N criogenico derivato da₂ sistema a getto di gas, con ugello, pressione e parametri di erogazione specificati nei Metodi, durante la tornitura esterna di TC18. L'esperimento principale varia l'avanzamento a velocità del mandrino e profondità di taglio fisse, misurando tre elementi complementari dello stato superficiale alterato: la profondità della zona visibilmente deformata plasticamente (zona P), il profilo di microdurezza prossimo alla superficie e lo spessore derivato dello strato indurito, e la rugosità superficiale media aritmetica (Ra). La zona P e lo spessore dello strato indurito sono mantenuti come endpoint separati perché il primo dipende da un confine morfologico ottico e il secondo dal ripristino della banda di durezza della matrice misurata. Due serie criogeniche ausiliarie variano la velocità di taglio o la profondità di taglio esclusivamente per la misurazione della rugosità; i relativi riferimenti con lubrorefrigerazione convenzionale sono trattati come punti di riferimento isolati piuttosto che come serie accoppiate complete. Un disegno sperimentale accoppiato condizione-per-condizione è appropriato per i dati disponibili poiché preserva il confronto diretto a ogni avanzamento senza implicare una superficie di interazione non misurata. Tuttavia, questo disegno non stima effetti principali indipendenti su tutti i parametri né identifica un'ottimizzazione del processo. Lo studio manca inoltre di un gruppo con lavorazione a secco, di un disegno fattoriale o a superficie di risposta, di un'analisi formale della varianza, di misurazioni delle forze di taglio, di cronologie temperatura-tempo, di misurazioni dell'usura dell'utensile o di caratterizzazioni mediante diffrazione elettronica retrodiffusa (EBSD) o microscopia elettronica a trasmissione (TEM). Il contributo dello studio è pertanto limitato alle risposte misurate nelle specifiche condizioni di utensile, materiale, modalità di raffreddamento e finestra di processo, fornendo al contempo osservazioni quantitative e ipotesi chiaramente definite per uno studio successivo volto a chiarire i meccanismi sottostanti. Si è ipotizzato che, nelle condizioni di tornitura confrontate in questo studio, l'LN specificato₂N criogenico derivato da₂ le condizioni con getto di gas mostrerebbero profondità distinte e rappresentative della zona P, profili di microdurezza superficiale, spessori dello strato indurito e valori di Ra confrontati con il raffreddamento abbondante, a parità di velocità di avanzamento testate
Protocollo
Materiale del pezzo in lavorazione e utensile da taglio
È stata utilizzata una barra dell’lega di titanio TC18 near-β, ricevuta così com’è, con un diametro iniziale di 45 mm e una lunghezza di 275 mm. La composizione elementare specifica per lotto della barra TC18 testata è riportata nella Tabella 1 in base al certificato materiale del fornitore. Le proprietà meccaniche a temperatura ambiente di riferimento e specifiche per lotto sono fornite nella Tabella 2. Il certificato materiale della barra testata è disponibile come File Supplementare 1. La barra è stata rigidamente fissata nello stesso dispositivo di serraggio per tutte le condizioni. L’alesatura esterna è stata eseguita con un’inserto in metallo duro rivestito di tipo WNMG080404-HL, mantenendo lo stesso tipo di inserto, geometria nominale, orientamento del portainserto e montaggio del pezzo per entrambe le prove con lubrorefrigerazione a pioggia e criogenica. Per ogni prova di lavorazione è stato utilizzato un inserto in metallo duro appena rivestito, con un tagliente mai usato. Nessun inserto è stato riutilizzato in diverse condizioni di taglio. Ciò ha garantito che lo stato iniziale dell’utensile fosse costante per tutti i test. Poiché il presente studio non include un’analisi dedicata dell’usura dell’utensile, l’usura progressiva, compresa l’usura del tagliente, l’usura da craterizzazione, lo scheggiamento del bordo o il formarsi di bave, non è stata ispezionata né misurata quantitativamente, in quanto l’obiettivo dello studio era valutare lo strato superficiale alterato in condizioni iniziali definite dell’utensile, piuttosto che confrontare la durata o il comportamento in termini di usura dell’utensile.
Tabella 1 riporta la composizione elementare specifica per lotto della barra TC18 utilizzata in questo studio, con il titanio come elemento di bilancio. Tabella 2 riporta la resistenza nominale a trazione a temperatura ambiente, lo sforzo di snervamento allo 0,2%, l'allungamento alla rottura e la riduzione di area. Questi dati hanno posizionato il pezzo in lavorazione all'interno del campo di resistenza riportato per il TC18 e hanno fornito un contesto per le successive misurazioni di tornitura e durezza; tuttavia, in questo studio non è stato effettuato alcun test di trazione specifico per lotto.
Configurazione del sistema di raffreddamento e progettazione della tornitura
I test di tornitura sono stati eseguiti su un tornio orizzontale dotato del sistema di erogazione mostrato in Figura 1. Il sistema criogenico era composto da un serbatoio di stoccaggio di LN2, una pompa elettrica, una camera di vaporizzazione, un'unità di controllo della pressione, tubi di collegamento e un ugello dedicato. Un termocoppia di tipo T è stata installata all'uscita dell'ugello per misurare la temperatura del getto gassoso; la temperatura misurata a 50 mm a valle dell'uscita dell'ugello, prima dell'impatto sulla zona utensile-truciolo, era di -169 °C. L'LN₂ alla sua temperatura nominale di ebollizione di circa -196 °C è stato utilizzato come sorgente fredda; dopo la vaporizzazione, il gas N₂ a bassa temperatura è stato inviato verso la zona di contatto tra utensile e truciolo. Il sistema ha adottato l'irrorazione di getto di mezzo criogenico per migliorare la stabilità operativa e la sicurezza del sistema di taglio criogenico. L'ugello aveva una configurazione conica e diritta con un diametro di uscita di 2 mm. Il getto era orientato nominalmente perpendicolarmente alla faccia di spinta (90 gradi) e la faccia terminale dell'ugello era posizionata a 50 mm dalla punta dell'utensile. Un manometro è stato installato tra l'unità di controllo della pressione e l'ingresso dell'ugello; la pressione di alimentazione è stata mantenuta a 0,16 MPa ± 0,01 MPa durante il taglio. Il sistema ha utilizzato un dispositivo stabilizzatore di pressione per sopprimere le fluttuazioni operative della pressione.
Il consumo continuo di 20 L di LN2 in 7 min ha corrisposto a un tasso di consumo di LN2 di circa 3 L/min. Questo valore è stato considerato come tasso di consumo del liquido, non come portata volumetrica del gas vaporizzato. L'assetto del getto gassoso è stato scelto per ridurre la ritenzione di liquido e gli schizzi nelle vicinanze della zona di taglio, garantendo al contempo una posizione fissa di impatto. Non è stato confrontato direttamente con l'impatto di liquido nel presente esperimento. LN₂ e gas N₂ criogenico possono causare gravi ustioni da freddo e possono dislocare l'ossigeno in ambienti poco ventilati. Il sistema di erogazione è stato utilizzato esclusivamente in aree ben ventilate, indossando una visiera o occhiali di protezione, guanti criogenici isolati, camice da laboratorio, pantaloni lunghi e scarpe chiuse, e rispettando le procedure istituzionali per la manipolazione di liquidi criogenici.
Per l'esperimento principale in configurazione accoppiata, la velocità del mandrino è stata impostata a 135 giri/min. Con un diametro iniziale del pezzo di 45 mm, questo valore corrispondeva a una velocità di taglio nominale di circa 19,1 m/min; tale valore è stato indicato come velocità al diametro iniziale poiché la velocità periferica variava in funzione del diametro istantaneo. La profondità assiale di taglio (ap) è stata impostata a 0,60 mm, e sono stati testati avanzamenti (f) di 0,10, 0,15, 0,20 e 0,26 mm/giro in entrambe le modalità di raffreddamento.
Per il raffreddamento a flusso, il fluido refrigerante semisintetico DRK-5011 è stato diluito con acqua fino a una concentrazione del 5% (frazione volumetrica) ed erogato a 20 ± 2 °C tramite un sistema di circolazione del refrigerante a temperatura controllata. Il refrigerante è stato fornito da una pompa centrifuga con una portata nominale di 20 L/min a una pressione all'uscita della pompa di 0,16 MPa; la portata all'uscita dell'ugello è stata misurata a 20 L/min utilizzando un flussimetro installato sulla linea di erogazione. È stato utilizzato un ugello singolo circolare con un diametro di uscita di 2 mm, orientato a un angolo di 30° rispetto alla faccia di attacco e posizionato a una distanza di 10 mm dalla zona di taglio. Il refrigerante a flusso è stato applicato in modo continuo durante ogni passata di taglio, e le condizioni di erogazione (portata e pressione) sono state verificate prima di ogni prova.
Per il raffreddamento criogenico, è stata utilizzata la configurazione del getto di gas fissato descritta in precedenza, e la pressione e le condizioni di erogazione sono state verificate prima dell'utensilato. La regolazione del mandrino, la profondità di taglio, il tipo di utensile, la geometria nominale, il fissaggio del pezzo, e la posizione della bocchetta sono state mantenute invariate durante l'accoppiamento delle modalità. Queste otto condizioni di avanzamento-abbinato-al-raffreddamento hanno costituito il dataset abbinato per la profondità della zona P, la microdurezza in prossimità della superficie, lo spessore dello strato indurito e Ra.
Gli esperimenti sono stati organizzati in base alla modalità di raffreddamento: innanzitutto sono state eseguite tutte le prove con raffreddamento a flusso, alle quattro velocità di avanzamento, da bassa ad alta, seguite da tutte le prove con raffreddamento criogenico; all'interno di ciascuna modalità di raffreddamento, l'ordine delle velocità di avanzamento è stato da basso (0,10 mm/giro) ad alto (0,26 mm/giro). Questo ordine è stato scelto per comodità operativa, ma non è stato completamente randomizzato. Poiché per ogni prova è stato utilizzato un inserto nuovo, il tempo o la distanza di taglio accumulati prima di ciascun test erano nulli, il che significa che ogni prova è iniziata con un tagliente non usurato. Ogni variazione delle condizioni di taglio, sia nella velocità di avanzamento che nella modalità di raffreddamento, è stata accompagnata da un inserto nuovo con un tagliente fresco.
Per la serie di rugosità ausiliaria, sono state testate velocità di taglio criogenico di 10,6, 14,1 e 19,1 m/min a f = 0,15 mm/giro e ap = 0,60 mm. Separatamente, sono stati testati profondità di taglio criogenico di 0,40, 0,60, 0,80 e 1,00 mm a vc = 19,1 m/min e f = 0,15 mm/giro. Poiché le misurazioni con refrigerazione a flusso erano disponibili solo per le condizioni di base del presente test, questi dataset sono stati analizzati per identificare tendenze nei risultati in modalità criogenica insieme a punti di riferimento abbinati discreti, piuttosto che mediante un disegno fattoriale, analisi delle interazioni o approcci sperimentali basati su superfici di risposta. I parametri di taglio e le condizioni di erogazione del refrigerante per l'esperimento principale accoppiato e per i test ausiliari di rugosità criogenica sono riassunti nella Tabella 3.
Tabella 3: Parametri di tornitura e condizioni di erogazione del refrigerante. Vengono riassunti i parametri di taglio e le corrispondenti condizioni di raffreddamento utilizzate nell'esperimento principale con velocità di avanzamento accoppiata. Cliccare qui per scaricare questa tabella.
Preparazione del campione e caratterizzazione della superficie
Dopo la tornitura, campioni di dimensioni 10 mm x 10 mm x 5 mm sono stati prelevati mediante lavorazione a filo a scarica elettrica, in modo che la sezione trasversale preparata comprendesse la superficie lavorata ed fosse allineata con la direzione di lavorazione. Un'orientazione equivalente è stata utilizzata per tutte le condizioni. Ogni campione è stato incastonato in resina, la sezione trasversale è stata gradualmente levigata e quindi lucidata fino a ottenere una finitura a specchio, utilizzando lo stesso protocollo di preparazione per tutti i campioni. L'arrotondamento del bordo lavorato è stato ridotto al minimo, poiché la perdita del confine della superficie libera potrebbe alterare una misurazione della profondità su scala micrometrica.
La sezione trasversale lucidata è stata attaccata per 45 s con il reagente di Kroll contenente 2 vol% di HF, 4 vol% di HNO₃ e 94 vol% di H₂O34, quindi risciacquata e asciugata immediatamente. Il reagente di Kroll contiene HF e HNO₃; l'HF è altamente tossico e corrosivo, mentre l'HNO₃ è fortemente corrosivo e ossidante. Il reagente è stato preparato, utilizzato e smaltito esclusivamente in una cappa chimica certificata, in conformità con le procedure istituzionali approvate per la sicurezza chimica, indossando guanti resistenti agli acidi, protezione per occhi/viso e idonei dispositivi di protezione personale per laboratorio.
La regione prossima alla superficie è stata esaminata con un microscopio metallografico a 500x di ingrandimento, utilizzando un'illuminazione e un contrasto comparabili. Il microscopio era dotato di una fotocamera USB3.0 da 20 megapixel. Prima della misurazione, è stata effettuata la calibrazione da pixel a lunghezza utilizzando un micrometro per portacampioni allo stesso ingrandimento. Le immagini sono state analizzate mediante software di analisi delle immagini.
Il bordo lavorato è stato esaminato prima della selezione del campo rappresentativo, e graffi da preparazione, distacchi e artefatti da arrotondamento del bordo sono stati esclusi dalla definizione dei limiti. La zona P è stata definita come la fascia contenente caratteristiche continue, allungate, fibrose o con aspetto di flusso, e il suo limite inferiore è stato posizionato dove tali caratteristiche scomparivano e la morfologia della matrice veniva recuperata. La profondità è stata misurata perpendicolarmente alla superficie. Per ogni condizione di lavorazione, sono stati esaminati almeno tre campi visivi rappresentativi lungo la sezione trasversale. Il limite della zona P è stato delineato indipendentemente da due operatori esperti, e i valori di profondità riportati rappresentavano la media di misurazioni ripetute; quando le discrepanze superavano il 5%, le immagini venivano riesaminate congiuntamente per raggiungere un consenso. L'incertezza di misura della profondità della zona P è stata stimata a partire dalla deviazione standard delle posizioni ripetute del limite su più campi.
Il test di microdurezza Vickers è stato eseguito sulla sezione trasversale lucidata utilizzando un apparato HVS-1000Z con un carico di 50 gf (circa 0,49 N) e un tempo di permanenza di 15 s. La prima impronta è stata effettuata al centro, a circa 10 µm sotto la superficie lavorata, e le misurazioni sono proseguite a intervalli di profondità di 10 µm. Questo passo definiva una risoluzione in profondità di ±10 µm per la determinazione dello spessore dello strato indurito. Nella regione di transizione, dove la durezza misurata si avvicinava alla banda della matrice (entro 15 HV rispetto ai limiti della banda), sono state effettuate impronte aggiuntive a intervalli di 5 µm per migliorare la risoluzione nella localizzazione del confine. Considerando il passo di misura di 10 µm, l'incertezza nello spessore dello strato indurito riportato è stata stimata in modo conservativo a ±10 µm, a meno che non fosse affinata dalle misurazioni a 5 µm nella zona di transizione.
Il primo centro di indentazione è stato posizionato approssimativamente a 10 µm al di sotto della superficie lavorata. Con un carico di prova di 50 gf e valori di durezza previsti di circa 376–446 HV, la diagonale stimata dell'indentazione era di circa 14,4–15,7 µm. Secondo la norma ISO 6507-1, la distanza tra il centro dell'indentazione e il bordo del provino dovrebbe essere almeno 2,5 volte la lunghezza media della diagonale (circa 38 µm). La distanza dal bordo di 10 µm utilizzata in questo studio non soddisfaceva questo requisito; pertanto, i valori di durezza prossimali alla superficie sono stati interpretati come indicatori qualitativi dell'andamento della durezza piuttosto che come misurazioni assolute.
A ciascuna profondità target, sono state effettuate cinque indentazioni separate in posizioni spostate lateralmente di circa 30 µm l'una dall'altra, e il valore medio e la deviazione standard a ciascuna profondità sono stati calcolati da queste cinque indentazioni. Queste cinque indentazioni rappresentavano la variabilità spaziale all'interno di una singola sezione trasversale. Una sezione trasversale metallografica è stata preparata da un singolo campione lavorato per ciascuna condizione di taglio (velocità di avanzamento e modalità di raffreddamento). Pertanto, la deviazione standard della durezza misurata del campione riflette la variazione tra le cinque indentazioni effettuate sullo stesso campione, piuttosto che la differenza tra campioni diversi. È stato lavorato un campione per ciascuna condizione di taglio, e da ciascun campione è stata preparata una sezione trasversale per l'osservazione metallografica e la prova di microdurezza. Il layout delle misurazioni di microdurezza Vickers è mostrato in Figura 2.
La banda di riferimento della durezza della matrice HV 376–388 è stata stabilita misurando la durezza a profondità superiori a 200 µm dalla superficie lavorata, dove il profilo di durezza si era stabilizzato. In ciascuna delle cinque profondità (distanti 20 µm l'una dall'altra) di questa regione stabile, sono state effettuate cinque indentazioni indipendenti, per un totale di 25 misurazioni. La banda della matrice è stata definita come la media ± 2 deviazioni standard (HV 376–388), con un valore centrale nominale di HV 384. Le misurazioni sono proseguite finché il profilo non è tornato alla banda misurata della durezza della matrice HV 376–388, con un centro nominale di HV 384. Lo spessore dello strato indurito è stato definito come la prima profondità alla quale il profilo rientra e rimane all'interno di questa banda misurata.
Le misurazioni della rugosità superficiale sono state eseguite utilizzando un microscopio confocale. Questo strumento era un dispositivo ottico di misurazione senza contatto che impiegava un laser semiconduttore violetto a 405 nm come sorgente luminosa. L'accuratezza della misurazione verticale era di 0,05 nm e la ripetibilità orizzontale al livello 3σ era di 10 nm. I parametri di rugosità sono stati calcolati a partire dai dati altimetrici bidimensionali acquisiti dal sistema ottico confocale. La lunghezza di valutazione era di 4,0 mm con una lunghezza d'onda di cutoff di 0,8 mm e un filtro gaussiano, in conformità con la norma ISO 4287.
Per ogni campione, sono state esaminate cinque posizioni distinte di misurazione sulla superficie lavorata. La media e la deviazione standard sono state calcolate a partire da queste cinque misurazioni. La direzione di misurazione era perpendicolare ai segni di avanzamento, ovvero lungo la direzione di taglio. Per tutti i campioni confrontati è stata utilizzata la stessa procedura di acquisizione, direzione di campionamento, impostazioni dello strumento e lunghezza di valutazione. L'esperimento con avanzamenti accoppiati e le due serie ausiliarie sono stati mantenuti separati durante la raccolta dei dati di rugosità. Un campione è stato lavorato per ogni condizione di taglio, e le deviazioni standard riportate rappresentavano la ripetibilità delle misurazioni effettuate su cinque posizioni dello stesso campione, piuttosto che la variabilità tra campioni lavorati in modo indipendente.
La microdurezza della zona prossima alla superficie e Ra sono state riportate in forma descrittiva come media ± DS laddove disponibili, mentre la profondità della zona P e lo spessore dello strato indurito sono stati riportati come valori descrittivi di profondità, a meno che non fosse possibile recuperare misurazioni indipendenti a livello di replicati.
Risultati
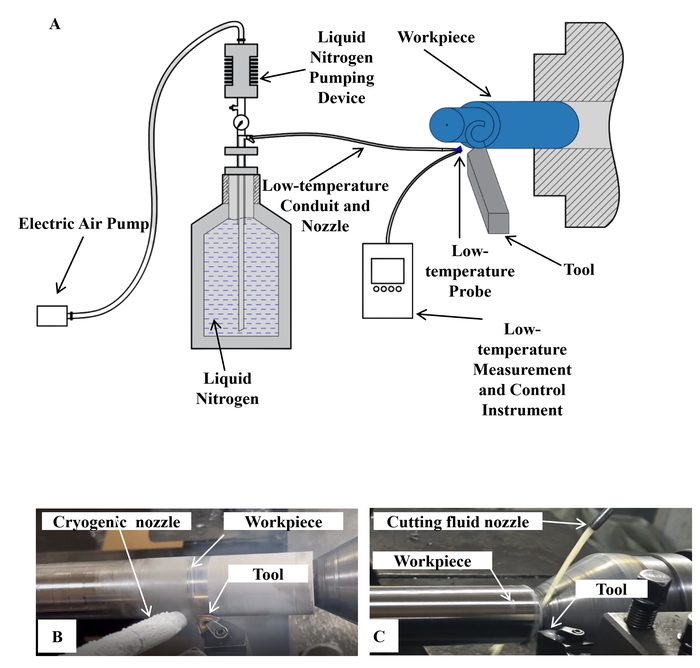
Figura 1: Apparato sperimentale e configurazioni di somministrazione del refrigerante utilizzate per la tornitura della lega di titanio TC18. (A) LN₂N criogenico derivato da₂ sistema a getto di gas,
compreso il LN₂ serbatoio, pompa elettrica, tubo di alimentazione, sonda termica, pezzo in lavorazione e utensile di taglio.B) Azoto liquido₂ ugello a getto di gas diretto verso la regione di contatto tra utensile e truciolo.C) Fornitura abbondante di fluido refrigerante semi-sintetico DRK-5011 nella zona di taglio. Cliccare qui per visualizzare
una versione ingrandita di questa figura.
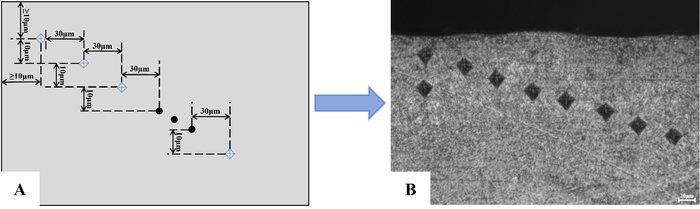
Figura 2: Schema della misurazione della microdurezza Vickers e campo rappresentativo di impronte in una sezione trasversale lucidata di TC18. (A) Schema della misurazione della microdurezza Vickers. (B) Campo rappresentativo di impronte. Il centro della prima impronta si trovava approssimativamente a 10 µm al di sotto della superficie lavorata, le successive profondità obiettivo erano distanziate di 10 µm, e le impronte adiacenti erano spostate lateralmente di circa 30 µm. A ciascuna profondità obiettivo venivano effettuate cinque impronte separate in posizioni spostate lateralmente, e il valore medio a ogni profondità era calcolato sulla base di queste cinque impronte. Barra della scala = 20 µm. Cliccare qui per visualizzare una versione ingrandita di questa figura.
Zona deformata plasticamente
Micrografie trasversali hanno inizialmente identificato la regione visibilmente alterata immediatamente al di sotto della superficie tornita. Con raffreddamento a flusso abbondante mediante un fluido di taglio semisintetico a 20 °C, ogni sezione presentava una banda superficiale poco profonda in cui le caratteristiche microstrutturali erano allungate e allineate approssimativamente parallelamente alla superficie lavorata (Figura 3). Il confine tra questa morfologia di tipo fluente e la matrice sottostante è stato delimitato nelle micrografie, e la distanza perpendicolare dalla superficie lavorata fino a tale confine è stata riportata come profondità della zona P. Questa grandezza ottica indica la profondità entro la quale è stato possibile distinguere chiaramente segni visibili di deformazione nella sezione preparata; non corrisponde alla profondità totale della deformazione indotta dalla lavorazione. A velocità di avanzamento di 0,10, 0,15, 0,20 e 0,26 mm/giro, le profondità rappresentative della zona P con raffreddamento a flusso abbondante sono state rispettivamente 8,5, 9,7, 10,9 e 21,6 µm. Le prime tre misurazioni sono aumentate a passi di 1,2 µm, mentre la variazione passando da 0,20 a 0,26 mm/giro è stata di 10,7 µm. Pertanto, la maggior parte dell'aumento totale di 13,1 µm osservato nell'intervallo testato si è verificata alla velocità di avanzamento più elevata. La media delle quattro condizioni è stata 12,68 µm, ma si tratta soltanto di un valore riassuntivo delle quattro condizioni mostrate e non di una stima aggregata a livello di repliche.
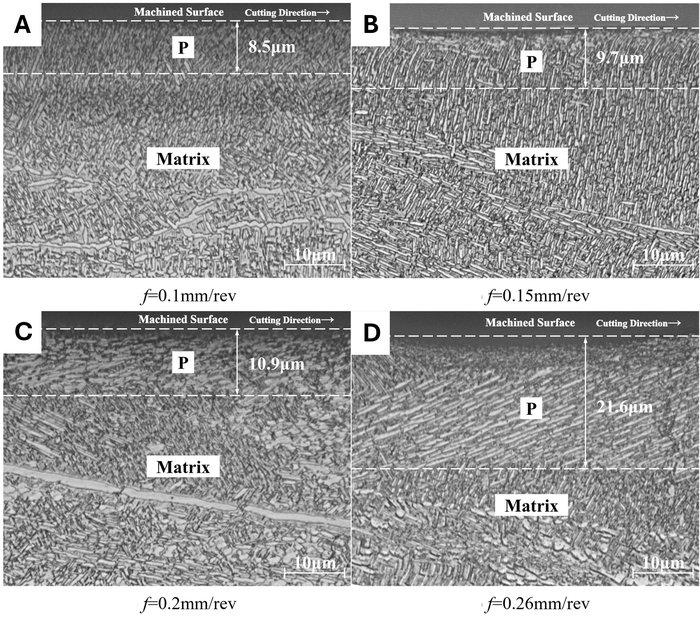
Figura 3: Microstrutture prossime alla superficie di TC18 dopo tornitura con refrigerazione abbondante utilizzando il fluido da taglio semisintetico DRK-5011 a 20 °C. (A) Velocità di avanzamento di 0,10 mm/giro. (B) Velocità di avanzamento di 0,15 mm/giro. (C) Velocità di avanzamento di 0,20 mm/giro. (D) Velocità di avanzamento di 0,26 mm/giro. La velocità di taglio nominale era di 19,1 m/min e la profondità assiale di taglio era di 0,60 mm. Le frecce indicano la direzione di taglio e la superficie lavorata. Le linee tratteggiate delimitano la zona visibilmente deformata plasticamente (zona P), e le etichette numeriche indicano la profondità di tale zona rispetto alla superficie lavorata. Le barre della scala corrispondono a 10 µm. Le microfotografie mostrate sono viste rappresentative selezionate da più campi visivi esaminati in una singola sezione trasversale per ciascuna condizione di taglio. Le profondità della zona P riportate rappresentano la media delle misurazioni effettuate su almeno tre campi visivi. Cliccare qui per visualizzare una versione ingrandita di questa figura.
Le sezioni del getto di gas N₂ criogenico contenevano anche una banda visibilmente deformata, ma la sua profondità era di 6,0, 8,2, 10,7 e 11,0 µm alle stesse quattro velocità di avanzamento (Figura 4). Le variazioni successive all'interno di questa serie erano di 2,2, 2,5 e 0,3 µm, producendo un intervallo totale di 5,0 µm e una media delle quattro condizioni di 8,98 µm. Rispetto al raffreddamento a flusso pieno per ciascuna velocità di avanzamento corrispondente, il raffreddamento criogenico era associato a una riduzione della profondità annotata della zona P di circa il 29%, 15%, 2% e 49%; le differenze assolute erano di 2,5, 1,5, 0,2 e 10,6 µm. La separazione tra le modalità era quindi dipendente dalla condizione: era quasi assente a 0,20 mm/giro ma massima a 0,26 mm/giro. Considerando le quattro impostazioni mostrate, la differenza tra le medie specifiche per modalità era di 3,70 µm, equivalente al 29% della media con raffreddamento a flusso pieno. Poiché è stato valutato un singolo provino lavorato per ciascuna condizione e non erano disponibili misurazioni ottiche replicate con una stima della dispersione aggregata, tutti i confronti specifici per condizione e le medie riportati sopra sono descrittivi. La ripetibilità a livello di misurazione (≥3 campi per condizione, due delimitazioni indipendenti dei confini, deviazioni standard da posizionamenti ripetuti) è stata utilizzata per valutare la dispersione delle annotazioni, ma questo non rappresenta la variabilità tra i provini. In particolare, la differenza di 0,2 µm a 0,20 mm/giro rientra nell'incertezza di misurazione e non può essere considerata prova di un effetto riproducibile del raffreddamento senza ulteriori sezioni e misurazioni indipendenti.
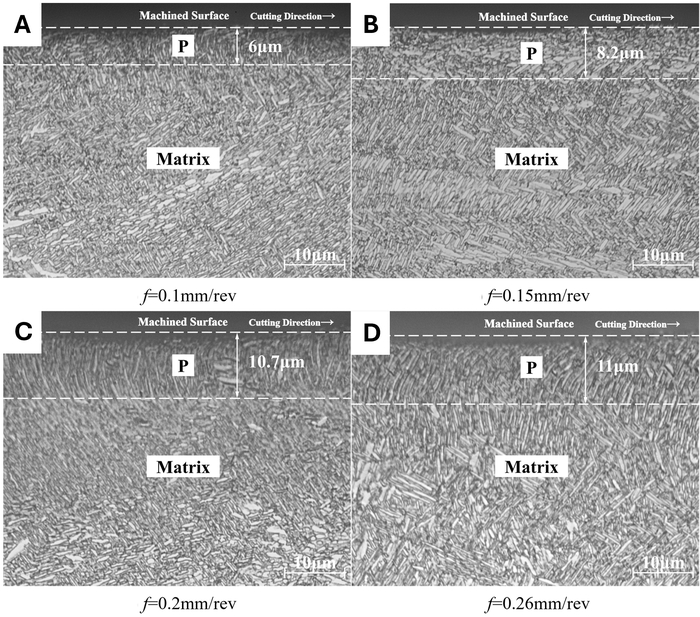
Figura 4: Microstrutture prossime alla superficie di TC18 dopo tornitura con raffreddamento mediante getto di gas N₂ criogenico derivato da LN₂. (A) Velocità di avanzamento di 0,10 mm/giro. (B) Velocità di avanzamento di 0,15 mm/giro. (C) Velocità di avanzamento di 0,20 mm/giro. (D) Velocità di avanzamento di 0,26 mm/giro. La velocità di taglio nominale era di 19,1 m/min e la profondità assiale di taglio era di 0,60 mm. Le frecce indicano la direzione di taglio e la superficie lavorata. Le linee tratteggiate delimitano la zona visibilmente deformata plasticamente (zona P), e le etichette numeriche indicano la profondità della zona rispetto alla superficie lavorata. Le barre della scala corrispondono a 10 µm. Le microfotografie mostrate sono viste rappresentative selezionate da più campi visivi esaminati in una singola sezione trasversale per ciascuna condizione di taglio. Le profondità della zona P riportate rappresentano la media delle misurazioni effettuate su almeno tre campi visivi. Cliccare qui per visualizzare una versione ingrandita di questa figura.
La profondità rappresentativa della zona P criogenica era numericamente inferiore al valore di flood in ogni avanzamento, ma l'entità della differenza non variava in modo monotono con l'avanzamento. La serie flood aumentava bruscamente all’impostazione finale, mentre la serie criogenica variava soltanto da 10,7 a 11,0 µm nell’intervallo compreso tra 0,20 e 0,26 mm/giro. Le immagini mostrano quindi uno schema numerico dipendente dall’avanzamento, piuttosto che un beneficio percentuale costante o un’interazione statistica. Inoltre, il confine visibile non quantifica la temperatura, la forza, le tensioni residue, la densità di difetti cristallografici o la deformazione residua al di là della banda otticamente riconoscibile. Queste grandezze richiedono misurazioni separate e sono considerate soltanto come possibili spiegazioni nella Discussione.
Durezza microscopica in prossimità della superficie e spessore dello strato indurito
I profili di microdurezza sono stati misurati a partire da circa 10 µm al di sotto della superficie lavorata, in direzione della matrice (Figura 5). In tutte le condizioni, i valori più elevati si sono registrati nella zona prossimale alla superficie, dopodiché i profili si sono avvicinati alla banda di durezza della matrice misurata, pari a HV 376–388 (valore centrale nominale, HV 384). Con raffreddamento abbondante, la microdurezza prossimale alla superficie è risultata pari a 407,33 ± 2,52, 411,00 ± 4,58, 416,67 ± 4,51 e 424,67 ± 2,52 HV all’aumentare dell’avanzamento da 0,10 a 0,26 mm/giro. I corrispondenti valori criogenici sono stati 414,67 ± 3,79, 445,67 ± 3,51, 420,33 ± 5,77 e 429,33 ± 5,86 HV. Queste deviazioni standard sono state calcolate su cinque impronte ad ogni profondità, effettuate su una singola sezione trasversale per ciascuna condizione di taglio, e riflettono la variabilità spaziale all’interno di quella sezione piuttosto che la variabilità tra campioni lavorati separatamente. Le differenze accoppiate tra criogenico e raffreddamento abbondante sono state rispettivamente 7,34, 34,67, 3,66 e 4,66 HV. Il valore massimo in superficie, pari a 445,67 ± 3,51 HV, si è verificato a 0,15 mm/giro con raffreddamento criogenico; poiché la serie criogenica non è monotona, tale valore è riportato come media massima osservata piuttosto che come ottimo. La media dei quattro valori medi di avanzamento ha dato 414,92 HV con raffreddamento abbondante e 427,50 HV con raffreddamento criogenico, con una differenza descrittiva di circa il 3%. La maggior parte di questa differenza media è attribuibile alla differenza di 34,67 HV registrata a 0,15 mm/giro, mentre le differenze a 0,20 e 0,26 mm/giro sono state inferiori a 5 HV. Rispetto al valore con raffreddamento abbondante alla stessa velocità di avanzamento, le differenze di durezza superficiale sono state approssimativamente dell’1,80%, 8,44%, 0,88% e 1,10%. Questa distribuzione spiega perché la media delle quattro condizioni non debba essere descritta come un aumento uniforme del 3,03% a tutti gli avanzamenti. Tutti e otto i valori superficiali sono risultati superiori al valore centrale nominale della matrice (HV 384), ma sono stati necessari i profili in profondità, e non soltanto il primo punto, per determinare fino a che profondità si estende la risposta meccanica al di sotto della superficie.
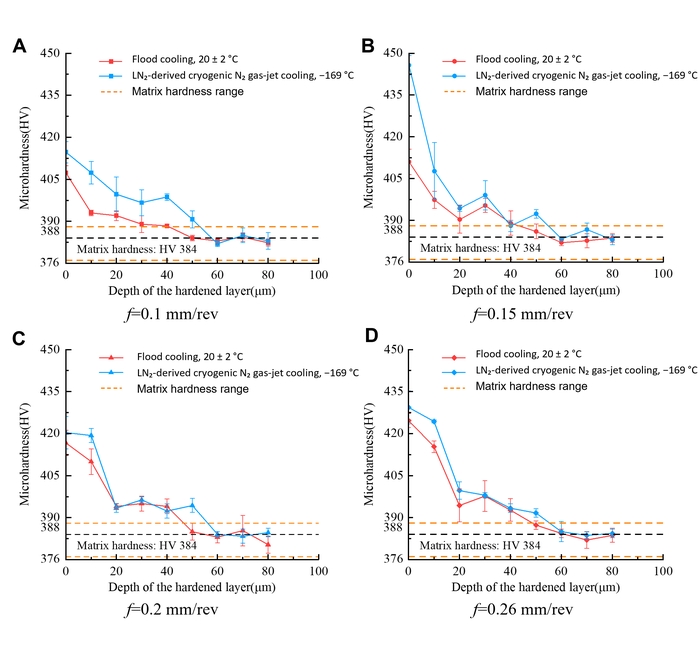
Figura 5: Profili di microdurezza prossimali alla superficie del TC18 in condizioni di raffreddamento con flusso allagato e con getto di gas N₂ criogenico. Profili di microdurezza in funzione della profondità al di sotto della superficie lavorata, con avanzamenti di (A) 0,10 mm/giro, (B) 0,15 mm/giro, (C) 0,20 mm/giro e (D) 0,26 mm/giro. La velocità di taglio nominale era di 19,1 m/min e la profondità assiale di taglio era di 0,60 mm. Il centro della prima impronta era posizionato approssimativamente a 10 µm al di sotto della superficie lavorata. Le barre di errore indicano la deviazione standard (SD) calcolata da cinque impronte a ciascuna profondità su una singola sezione trasversale per ogni condizione di taglio, e rappresentano quindi la ripetibilità della misura piuttosto che la variabilità tra campioni lavorati indipendentemente. La banda di riferimento della durezza della matrice variava da HV 376 a 388, con un valore centrale nominale di HV 384. Cliccare qui per visualizzare una versione ingrandita di questa figura.
Lo spessore dello strato indurito è stato determinato dalla profondità alla quale ciascun profilo ritornava e rimaneva all'interno della banda della matrice misurata (Tabella 4). Con raffreddamento a flusso, i valori erano rispettivamente 30, 20, 50 e 50 µm a velocità di avanzamento di 0,10, 0,15, 0,20 e 0,26 mm/giro. Con un passo di misurazione di 10 µm, questi valori presentano un'incertezza di circa ±10 µm. Con raffreddamento criogenico, i valori corrispondenti erano 50, 40, 60 e 60 µm (±10 µm). La media dei quattro valori di avanzamento ha dato 37,5 µm con raffreddamento a flusso e 52,5 µm con raffreddamento criogenico, un aumento descrittivo di circa il 40%, piuttosto che un valore preciso del 40,0%. Considerando l'incertezza di ±10 µm, gli intervalli effettivi si sovrappongono notevolmente; la differenza osservata deve quindi essere interpretata come una tendenza piuttosto che un effetto quantificato con precisione. La zona P ottica e lo strato definito dalla durezza non variano in parallelo, come previsto dalle rispettive definizioni. La profondità della zona P termina dove non è più distinguibile una morfologia di tipo fluido, mentre lo spessore dello strato indurito termina dove il profilo meccanico ritorna nella banda della matrice. Una zona P più superficiale può quindi coesistere con una risposta alla durezza più spessa, senza contraddizione. Caso per caso, le differenze di spessore corrispondevano ad aumenti descrittivi che variavano notevolmente con la velocità di avanzamento e, considerata l'incertezza di ±10 µm, devono essere interpretati come tendenze qualitative piuttosto che percentuali precise. Queste percentuali variavano notevolmente con la velocità di avanzamento e non supportano un effetto di entità indipendente dalla velocità stessa.
Tabella 4: Metriche di integrità superficiale del TC18 in diverse condizioni di raffreddamento. La microdurezza prossimale alla superficie, lo spessore dello strato indurito, la profondità rappresentativa della zona P e la rugosità superficiale sono riportati per il raffreddamento a flusso inondante e per l'LN₂N criogenico derivato da₂ raffreddamento con getto di gas in base alle portate di alimentazione testate. Microdurezza in prossimità della superficie e Ra sono riportati come media ± SD quando disponibile, mentre lo spessore dello strato indurito e la profondità rappresentativa della zona P sono riportati come valori descrittivi di profondità. Fare clic qui per scaricare questa tabella.
Scabrezza superficiale
Il confronto completo della rugosità con feed-rate corrispondenti è riportato nella Tabella 4, dove ogni valore rappresenta la media e la deviazione standard di cinque posizioni di misura per ogni provino. Con raffreddamento a flusso continuo, Ra era pari a 1,099 ± 0,100, 1,635 ± 0,120, 2,815 ± 0,130 e 3,529 ± 0,180 µm con avanzamenti di 0,10, 0,15, 0,20 e 0,26 mm/giro. Con raffreddamento criogenico, i valori corrispondenti erano 0,841 ± 0,070, 1,304 ± 0,200, 2,491 ± 0,150 e 3,245 ± 0,250 µm. Queste deviazioni standard sono state calcolate da cinque posizioni di misura su un singolo provino per ogni condizione di taglio e rappresentano quindi la ripetibilità della misura piuttosto che la variabilità tra provini. Ra è aumentato con l'avanzamento in entrambe le serie e il valore criogenico era inferiore in ogni condizione corrispondente. Le differenze assolute erano 0,258, 0,331, 0,324 e 0,284 µm, corrispondenti a differenze relative descrittive di circa il 23%, 20%, 12% e 8%. Pertanto, la separazione assoluta è rimasta entro un intervallo relativamente ristretto, mentre la riduzione percentuale è diminuita all'aumentare del livello complessivo di rugosità. Le medie e le deviazioni standard riportate sono presentate così come fornite; in assenza di un'analisi inferenziale documentata, le differenze tra le modalità rimangono descrittive. La similitudine delle riduzioni assolute, nonostante l'aumento del valore iniziale di Ra, spiega il calo della percentuale relativa. Da 0,10 a 0,26 mm/giro, Ra con raffreddamento a flusso continuo è aumentato di 2,430 µm e Ra con raffreddamento criogenico di 2,404 µm. Pertanto, l'aumento principale legato all'avanzamento era di entità comparabile nelle due serie, mentre la sequenza criogenica è rimasta costantemente spostata verso valori inferiori nell'intero intervallo testato.
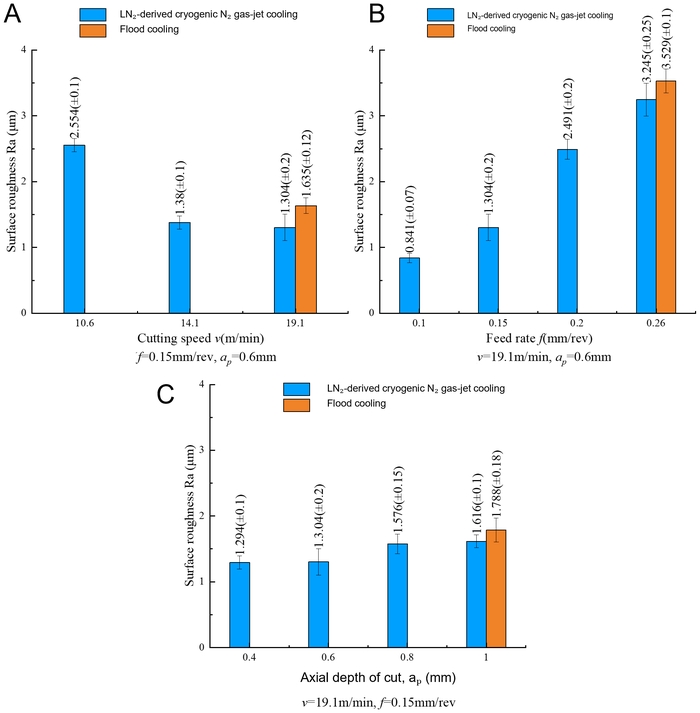
Figura 6: Rugosità media aritmetica della superficie del TC18 con raffreddamento a flusso allagante e con getto di gas N₂ criogenico. Rugosità media aritmetica (R-a) in funzione di (A)
la velocità di taglio a f = 0,15 mm/giro e ap = 0,60 mm, (B) l'avanzamento a v₍c₎ = 19,1 m/min e ap = 0,60 mm, e (C) la profondità assiale di taglio a v₍c₎ = 19,1 m/min e f = 0,15 mm/giro. Ogni pannello mostra la serie con getto di gas N₂ criogenico ottenuta da LN₂ insieme al riferimento disponibile con raffreddamento a flusso allagante: v₍c₎ = 19,1 m/min in (A), f = 0,26 mm/giro in (B) e ap = 1,00 mm in (C). L'assenza di una barra relativa al raffreddamento a flusso allagante in altre condizioni indica che le corrispondenti misurazioni con raffreddamento a flusso non erano disponibili, e non che la rugosità fosse nulla. Le barre di errore indicano la deviazione standard (SD) calcolata da cinque posizioni di misura su un singolo campione per ogni condizione di taglio e rappresentano la ripetibilità della misura piuttosto che la variabilità tra campioni. Cliccare qui per visualizzare una versione ingrandita di questa figura.
Figura 6 mostra la serie del regime di avanzamento insieme a due serie criogeniche ausiliarie ad un solo fattore. A velocità di taglio di 10,6, 14,1 e 19,1 m/min, con f = 0,15 mm/giro e ap = 0,60 mm, il valore di Ra criogenico è stato di 2,554 ± 0,100, 1,380 ± 0,100 e 1,304 ± 0,200 µm. Un riferimento con refrigerazione a flusso era disponibile solo a 19,1 m/min, dove Ra era 1,635 ± 0,120 µm. Il pannello relativo alla velocità, pertanto, consente un unico confronto accoppiato e un'analisi della tendenza all'interno della serie criogenica, ma non un confronto sull'intero intervallo di velocità. A profondità di taglio di 0,40, 0,60, 0,80 e 1,00 mm, con vc = 19,1 m/min e f = 0,15 mm/giro, il valore di Ra criogenico è stato di 1,294 ± 0,100, 1,304 ± 0,200, 1,576 ± 0,150 e 1,616 ± 0,100 µm. Il riferimento disponibile con refrigerazione a flusso a 1,00 mm era di 1,788 ± 0,180 µm, ovvero 0,172 µm superiore al valore criogenico alla stessa impostazione. Le barre relative alla refrigerazione a flusso non erano disponibili alle altre tre profondità. Il pannello relativo all'avanzamento mostra direttamente la serie criogenica e una sola barra di riferimento con refrigerazione a flusso a 0,26 mm/giro, mentre Tabella 4 contiene l'intero insieme di dati accoppiati relativi all'avanzamento. Le barre omesse indicano misurazioni non disponibili e non una rugosità nulla. Nel complesso, il dataset principale ha mostrato una minore profondità della zona P e un valore inferiore di Ra, ma una maggiore microdurezza in prossimità della superficie e uno spessore maggiore dello strato indurito, in condizioni di raffreddamento criogenico. Le serie ausiliarie ampliano la descrizione di Ra, ma non consentono un confronto generale tra i diversi metodi di raffreddamento. Nella serie criogenica di velocità, Ra ha mostrato una diminuzione all'interno della serie di 1,250 µm (48,9%) passando da 10,6 a 19,1 m/min; nel singolo punto confrontabile a 19,1 m/min, il valore era inferiore del 20,2% rispetto al riferimento con refrigerazione a flusso. Nella serie criogenica di profondità, Ra ha mostrato un aumento all'interno della serie di 0,322 µm (24,9%) passando da 0,40 a 1,00 mm; nel punto corrispondente a 1,00 mm, era inferiore del 9,6% rispetto al riferimento con refrigerazione a flusso. Questi calcoli relativi ai punti estremi riassumono le tendenze osservate all'interno della serie criogenica, ma poiché i riferimenti con refrigerazione a flusso sono disponibili solo ai punti estremi, non è possibile interpretarli come un vantaggio del raffreddamento sull'intero intervallo di velocità o di profondità.
Disponibilità dei dati
I dati grezzi generati e analizzati durante questo studio, inclusi i rilevamenti della rugosità superficiale, i profili di microdurezza e le immagini metallografiche, sono stati depositati in Science Data Bank (https://www.scidb.cn) con DOI: https://doi.org/10.57760/sciencedb.0115i.
Tabella 1: Composizione elementare specifica per lotto dell'alea di titanio TC18 utilizzata in questo studio. I valori sono stati ottenuti dal certificato del materiale fornito per la barra di TC18 utilizzata negli esperimenti (Numero di certificato 20250268). Il Ti è stato indicato come componente residuo. Cliccare qui per scaricare questa tabella.
Tabella 2: Proprietà meccaniche dell'lega di titanio TC18 a temperatura ambiente. I valori indicati dal fornitore sono presentati insieme ai valori delle proprietà meccaniche specifici del lotto riportati nel certificato del materiale per la barra di TC18 utilizzata in questo studio. Cliccare qui per scaricare questa tabella.
File Supplementare 1. Certificato del materiale per l'lega di titanio TC18 utilizzata in questo studio. Certificato di qualità rilasciato dal fornitore per il tondino di titanio TC18 utilizzato negli esperimenti (Numero di certificato: 20250268; Shaanxi Huachen Titanium Co., Ltd.). Il certificato fornisce i valori specifici per lotto riguardo alla composizione chimica, resistenza a trazione, limite di snervamento, allungamento, riduzione di area e durezza del materiale testato.Cliccare qui per scaricare il file.
Discussione
Il confronto principale ha rivelato un insieme coordinato ma non identico di risposte relative all'integrità superficiale. Rispetto al raffreddamento con flusso allagante, il getto specificato di gas N₂ criogenico è stato associato a una zona P delimitata otticamente più superficiale e a un valore inferiore di Ra per ogni avanzamento corrispondente, mentre la microdurezza prossimale alla superficie e lo spessore dello strato indurito sono risultati numericamente maggiori. Tali osservazioni devono essere considerate congiuntamente, ma non devono essere ridotte a un'affermazione unica secondo cui il raffreddamento criogenico abbia semplicemente ridotto o aumentato lo strato superficiale alterato. La misurazione ottica indica dove terminano le caratteristiche visibili di tipo fluente, il profilo di durezza indica dove una proprietà meccanica ritorna al valore della matrice, e Ra registra la variazione di altezza lungo la superficie esterna. Le diverse risposte indicano che la profondità, lo stato meccanico e la topografia dello strato alterato non sono governate da un’unica metrica intercambiabile. La prova più solida proviene dal dataset con avanzamenti accoppiati; le serie secondarie di velocità e profondità ampliano il contesto descrittivo per la rugosità, ma non possono avere lo stesso peso comparativo poiché la maggior parte delle impostazioni non dispone di un valore corrispondente con raffreddamento allagante.
La profondità della zona P dipendente dall'avanzamento rappresenta l'esempio più chiaro di specificità condizionale. Un avanzamento maggiore aumenta lo spessore nominale del truciolo non deformato e può alterare le condizioni meccaniche e di contatto nella lavorazione del titanio, in accordo con studi che evidenziano gli effetti della velocità di avanzamento sull'integrità superficiale e sulla topografia22,23. Nella zona P con refrigerazione abbondante, l'aumento è stato graduale da 8,5 a 10,9 µm passando da 0,10 a 0,20 mm/giro, per poi salire a 21,6 µm a 0,26 mm/giro. Con raffreddamento criogenico, è aumentata da 6,0 a 10,7 µm nei primi tre valori di avanzamento, ma è variata solo fino a 11,0 µm al valore più alto di avanzamento. Un'interpretazione plausibile è che il getto di gas possa aver determinato un'esposizione termica limitata in prossimità della superficie o aver modificato le condizioni di contatto al più alto regime di avanzamento. Questo è in accordo con la nota sensibilità termomeccanica della lavorazione del titanio12,15,17,18,19,20,21, sebbene ciò non sia stato verificato direttamente. La temperatura nella zona di taglio, le forze, il contatto del truciolo e il comportamento all'interfaccia non sono stati misurati. Inoltre, la differenza tra le modalità era di soli 0,2 µm a 0,20 mm/giro e non era disponibile alcuna deviazione standard (SD) della zona P tra i diversi campioni.
I dati sulla durezza sollevano una questione correlata ma fisicamente distinta. Il valore massimo di microdurezza osservato in prossimità della superficie, pari a 445,67 ± 3,51 HV, si è verificato a f = 0,15 mm/giro con raffreddamento criogenico. Questo valore è risultato notevolmente superiore rispetto a quello ottenuto con raffreddamento a flusso pieno alla stessa avanzamento (411,00 ± 4,58 HV), con una differenza di 34,67 HV. Una possibile spiegazione è che la combinazione del getto di gas criogenico e dello spessore del truciolo non deformato specifico a questo regime di avanzamento abbia generato una condizione termo-meccanica in grado di massimizzare l’indurimento da deformazione riducendo al contempo l’ammorbidimento termico. A regimi di avanzamento inferiori, la deformazione impressa sulla superficie appena generata potrebbe non essere stata sufficiente a produrre lo stesso grado di indurimento. A regimi superiori, l’aumento della generazione di calore potrebbe aver parzialmente controbilanciato l’effetto di indurimento attraverso recupero o ammorbidimento assistito dalla temperatura, anche in presenza di raffreddamento criogenico. Tuttavia, questa spiegazione rimane puramente speculativa poiché non sono state misurate la temperatura nella zona di taglio, le forze di taglio né la densità di dislocazioni. Il raffreddamento criogenico è stato associato a un valore medio più elevato di microdurezza in prossimità della superficie e a uno strato di durezza più spesso, nonostante la zona P visibile fosse più superficiale. Tuttavia, la differenza media complessiva è stata dominata dalla grande differenza osservata a 0,15 mm/giro, mentre le differenze a 0,20 e 0,26 mm/giro sono risultate sensibilmente minori. Una ridotta esposizione termica potrebbe limitare l’ammorbidimento o il rilassamento assistito dalla temperatura, consentendo all’indurimento indotto dalla lavorazione di rimanere rilevabile anche dopo la scomparsa della morfologia di tipo fluente visibile. Analogamente, studi precedenti sul titanio in condizioni criogeniche riportano variazioni nella rugosità, nella durezza sottosuperficiale e in altri parametri di integrità superficiale, sebbene direzione e entità dipendano dal materiale, dal mezzo e dalla strategia di applicazione26,27,28,29,30,31,32. Nello studio attuale, tuttavia, questa spiegazione rimane un’ipotesi. Non erano disponibili dati sulla storia termica né misurazioni dirette della struttura di difetti, e la microscopia ottica non permette di determinare la densità di dislocazioni, il recupero, il perfezionamento del grano o variazioni a livello di fase. La serie di durezza in prossimità della superficie con raffreddamento criogenico non è monotona nell’intervallo di avanzamento testato, pertanto la condizione a 0,15 mm/giro deve essere riportata come il valore medio massimo osservato e non come una condizione ottimizzata. Inoltre, con un passo di misura di 10 µm, i valori di spessore dello strato indurito presentano un’incertezza di ±10 µm, il che significa che gli intervalli riportati per il raffreddamento a flusso pieno (20–50 µm) e per quello criogenico (40–60 µm) si sovrappongono notevolmente. Le differenze osservate tra i due metodi di raffreddamento devono quindi essere interpretate come una tendenza piuttosto che come un effetto quantificato con precisione.
I risultati sulla rugosità sono coerenti con un forte contributo della formazione della superficie legata all'avanzamento. Ra è aumentato da 1,099 a 3,529 µm con raffreddamento a flusso continuo e da 0,841 a 3,245 µm con raffreddamento criogenico all'aumentare dell'avanzamento, in accordo con studi precedenti che identificano l'avanzamento come un determinante importante della topografia superficiale delle leghe di titanio22,23. Sebbene la differenza modale assoluta sia rimasta vicina a 0,3 µm, la sua entità relativa è diminuita da circa il 23% all'8% lungo l'intervallo di avanzamento testato. Queste differenze numeriche sono descrittive e non implicano significatività statistica, poiché non è stata effettuata una replicazione indipendente della lavorazione. Una possibile spiegazione è che i contributi geometrici e di spostamento del materiale associati all'avanzamento rappresentino una frazione maggiore del valore totale di Ra a avanzamenti più elevati, lasciando un margine relativo minore per variazioni legate al raffreddamento. Un'altra ipotesi è che il getto di gas modifichi l'adesione, l'espulsione del truciolo o il contatto secondario con la nuova superficie. Tali spiegazioni di natura tribologica sono plausibili nella lavorazione del titanio9,10,12,13,14,32, ma non sono stati misurati il bordo accumulato, l'usura dell'utensile, le vibrazioni né la morfologia del truciolo, e quindi non è possibile distinguere tra le alternative. I grafici relativi alla velocità e alla profondità richiedono particolare cautela: devono essere interpretati come andamenti del getto di gas N₂ criogenico rispetto a una singola condizione di riferimento con raffreddamento a flusso continuo, piuttosto che come confronti completi tra modalità diverse.
Le osservazioni attuali, pertanto, rappresentano un confronto tra il sistema specifico di refrigerazione a flusso DRK-5011 e il sistema a getto di gas derivato da LN₂ configurato in questo studio, piuttosto che un confronto generico tra refrigerazione a flusso e criogenica in tutte le possibili condizioni di erogazione. I dettagli sulla modalità di erogazione del raffreddamento sono centrali per il confronto con lavori precedenti. Il sistema attuale utilizzava LN2 come sorgente fredda ed erogava un getto di gas N2 criogenico verso la zona di taglio; non applicava LN2 direttamente come flusso libero di liquido. LN₂ a circa −196 °C fungeva da sorgente fredda, mentre la temperatura misurata del getto di gas N₂ prima dell’impatto era di −169 °C. Il consumo di LN₂ liquido era di circa 3 L/min, calcolato su 20 L consumati in 7 min. Studi precedenti hanno esaminato l’erogazione di azoto liquido, aria refrigerata, neve di CO2, combinazioni con lubrificazione a minima quantità e altre configurazioni criogeniche26,27,28,29,30,31,32. I loro risultati non possono essere trasferiti quantitativamente poiché la capacità di raffreddamento, l’impatto del getto, la lubrificazione e l’interazione truciolo-refrigerante variano tra i diversi sistemi. La refrigerazione a flusso fornisce inoltre funzioni lubrificanti e di lavaggio che un getto di gas N2 potrebbe non garantire. I contrasti osservati potrebbero quindi riflettere una combinazione di estrazione termica, lubrificazione del fluido, quantità di moto del getto e rimozione dei trucioli, piuttosto che la sola temperatura. L’uso di gas vaporizzato è stato motivato dalla maggiore stabilità dell’erogazione e dalla riduzione della ritenzione o degli schizzi di liquido, ma l’esperimento attuale non ha confrontato l’erogazione in forma gassosa con quella diretta in forma liquida. Non è stato ottenuto alcun coefficiente di trasferimento di calore né una curva completa temperatura-tempo, pertanto la condizione al contorno termica è descritta operativamente piuttosto che completamente quantificata. Le osservazioni attuali, pertanto, estendono la letteratura sulla lavorazione criogenica a una specifica implementazione con getto di gas TC18 piuttosto che riprodurre un confronto generico con LN2. Il valore di questa specificità è metodologico: un altro laboratorio può riprodurre pressione nominale, geometria della bocchetta, distanza, orientamento, sorgente fredda e portata di consumo, e quindi verificare se le stesse risposte superficiali dipendenti dalle condizioni si mantengono con replica completa e metrologia. Queste osservazioni potrebbero essere rilevanti per la selezione del processo nella tornitura di componenti in TC18 per applicazioni aerospaziali e altre applicazioni ad alto carico in cui l’integrità superficiale e la rugosità sono importanti. La configurazione definita del getto di gas N₂ criogenico fornisce inoltre una base sperimentale riproducibile per futuri studi volti a valutare l’integrità superficiale e le prestazioni successive dei componenti.
Diversi limiti nel design e nella presentazione dei dati definiscono i confini dell'evidenza disponibile. Il limite più importante è l'assenza di replicazione indipendente della lavorazione meccanica. Tutti i confronti sono descrittivi e non è possibile valutare la significatività statistica, poiché senza repliche indipendenti non si riesce a distinguere la variabilità legata alle condizioni di lavorazione da quella legata alle misurazioni. L'esperimento principale ha variato un solo fattore e non ha fornito un'analisi fattoriale o una valutazione della superficie di risposta per le interazioni tra velocità di taglio, avanzamento, profondità di taglio e modalità di raffreddamento. Le serie ausiliarie di velocità e profondità contengono ciascuna un solo riferimento con lubrorefrigerazione abbondante. I valori ottici della zona P sono misurazioni rappresentative prive di deviazione standard inter-individui, e le misurazioni effettuate in cecità dall'operatore non sono state formalmente documentate nell'esperimento originale; studi futuri dovrebbero includere una valutazione formale della ripetibilità in cecità. Le sole immagini rappresentative non possono stabilire la riproducibilità delle misurazioni al micrometro delle superfici di separazione; studi futuri dovrebbero includere più campioni lavorati indipendentemente e più sezioni trasversali per ogni condizione, al fine di fornire una valutazione robusta della riproducibilità. Inoltre, le misurazioni della durezza prossimale alla superficie sono state effettuate posizionando il centro della prima impronta a circa 10 µm sotto la superficie lavorata. Come indicato nella sezione Metodi, questa distanza dal bordo non soddisfa il requisito della norma ISO 6507-1, che richiede almeno 2,5 volte la diagonale dell'impronta (circa 38 µm) dal bordo del campione. I valori di durezza prossimali alla superficie devono pertanto essere interpretati come indicatori qualitativi dell'andamento della durezza, piuttosto che come misurazioni assolute. Studi futuri dovrebbero prendere in considerazione l'utilizzo di un carico di impronta inferiore, la prova di microdurezza Knoop o una diversa strategia di misurazione prossimale alla superficie, al fine di rispettare i requisiti ISO 6507-1 per la distanza dal bordo. I test inferenziali non sono stati considerati validi poiché non era disponibile una replicazione sperimentale indipendente; pertanto, tutte le differenze rimangono descrittive. Non sono state misurate le storie termiche, le forze di taglio, la morfologia dei trucioli, le tensioni residue e la risposta alla fatica. Sebbene l'usura progressiva dell'utensile non sia stata un fattore confondente in questo studio — poiché per ogni prova è stato utilizzato un nuovo spigolo di taglio — non è stata effettuata una quantificazione dettagliata dell'usura. La microscopia ottica e i profili di durezza non sono stati integrati con analisi EBSD o TEM. Queste omissioni non invalidano le osservazioni specifiche per ciascuna condizione, ma impediscono di attribuire relazioni causali e di generalizzare i risultati oltre il materiale TC18, la configurazione specifica di utensile e ugello dichiarata e la finestra di processo testata. Uno studio successivo dovrebbe adottare un disegno multivariabile strutturato per stimare effetti principali e interazioni35, includere controlli completi con lubrorefrigerazione abbondante e senza lubrorefrigerazione, e prevedere replicazioni indipendenti sia spaziali che su diversi campioni. L'acquisizione sincrona di dati termici e forze, la valutazione dello stato dell'utensile e dei trucioli, la misurazione delle tensioni residue e la caratterizzazione cristallografica permetterebbero di verificare i presunti percorsi termici e tribologici prima di avanzare affermazioni riguardo all'usura o alla fatica.
Questo studio ha stabilito un confronto definito tra raffreddamento con liquido refrigerante e raffreddamento criogenico con getto di gas N₂ derivato da LN₂ durante la tornitura esterna del TC18. Il comportamento dello strato superficiale alterato è stato valutato mediante quattro risultati complementari: profondità della zona P delimitata otticamente, microdurezza prossimale alla superficie, spessore dello strato definito dalla durezza e Ra. L'uso di misurazioni ottiche, meccaniche e topografiche distinte ha permesso di confrontare le risposte senza considerarle indicatori equivalenti di un singolo meccanismo.
A velocità di avanzamento di 0,10, 0,15, 0,20 e 0,26 mm/giro, la condizione criogenica è stata associata a una profondità rappresentativa della zona P più ridotta rispettivamente di circa il 29%, il 15%, il 2% e il 49%. La separazione quasi nulla a 0,20 mm/giro e la separazione molto maggiore a 0,26 mm/giro mostrano che l'entità di questa differenza descrittiva dipendeva dall'impostazione dell'avanzamento e non rappresentava una risposta costante al raffreddamento.
La microdurezza in prossimità della superficie è stata associata a differenze descrittive tra le due modalità di raffreddamento, ma l'entità di queste differenze è variata notevolmente con la velocità di avanzamento e non deve essere interpretata come un effetto criogenico uniforme a tutte le velocità. Lo spessore dello strato indurito è risultato anch'esso maggiore con il raffreddamento criogenico, passando da un intervallo di 20–50 µm con raffreddamento a flusso a 40–60 µm, con un aumento medio su quattro condizioni di circa il 40%. Uno strato P visibile più sottile insieme a uno strato indurito più spesso non è contraddittorio, poiché le due profondità sono state definite mediante punti finali di misurazione differenti. L'Ra è risultato anch'esso inferiore con il raffreddamento criogenico a tutte e quattro le velocità confrontate, con riduzioni descrittive di circa il 23%, 20%, 12% e 8%, rispettivamente.
All'interno della serie criogenica ausiliaria, Ra ha mostrato una tendenza decrescente all'aumentare della velocità di taglio nell'intervallo testato compreso tra 10,6 e 19,1 m/min e una tendenza crescente nella parte superiore dell'intervallo di profondità di taglio. In ciascuna serie ausiliaria era disponibile un solo riferimento con lubrorefrigerazione a flusso continuo, pertanto queste osservazioni non possono essere interpretate come prova di un vantaggio termico sull'intero intervallo di velocità o di profondità. Nel complesso, i dati supportano un'associazione limitata tra la configurazione del getto gassoso specificata e una ridotta profondità di deformazione visibile, il mantenimento dell'indurimento prossimo alla superficie e una minore rugosità. Tuttavia, non identificano un meccanismo termico o tribologico univoco, una condizione di taglio globalmente ottimale, né un miglioramento delle prestazioni in termini di usura o resistenza a fatica. La conferma richiede una replicazione indipendente, controlli accoppiati completi e misurazioni in grado di risolvere direttamente temperatura, forza, stato dell'utensile e stato microstrutturale.
Dichiarazioni
Gli autori dichiarano di non avere conflitti di interessi. Nessuno strumento di intelligenza artificiale è stato utilizzato nella preparazione del manoscritto, delle figure o nell'analisi dei dati.
Ringraziamenti
Questo lavoro è stato sostenuto dal Fondo Nazionale delle Scienze Naturali della Cina (n. 51905426) e dal Programma di Promozione del Talento Innovativo, Squadra di Innovazione Scientifica e Tecnologica della Provincia di Shaanxi, Cina (n. 2025RS-CXTD-037).
Materiali
| Nome | Azienda | Numero di catalogo | Commenti |
|---|---|---|---|
| Inserzione per tornitura in metallo duro rivestito | Chengdu Qianhesheng Precision Tools Co., Ltd. | WNMG080404-HL | Tornitura cilindrica esterna dell'alea di titanio TC18 |
| Tornio orizzontale CW6163B | ANYANG MACHINE TOOL WORKS | 20010089 | Il tornio può lavorare pezzi con un diametro massimo di tornitura di 630 mm, una lunghezza massima di 3.000 mm e una velocità massima di rotazione del mandrino di 1.000 giri/min. |
| Acqua deionizzata H2O | Dongguan Hongwang Precision Technology Co., Ltd. | Frazione volumetrica 94 vol% | Solvente per l'incavilante di Kroll, pulizia dei campioni |
| Fluido di taglio semisintetico DRK-5011 | Dezhou Xincheng Special Oil Co., Ltd. | Usato a 20 °C, pH 9,1, densità 1,02 g/cm³ | Mezzo di raffreddamento e lubrificazione per esperimenti di refrigerazione a flusso pieno |
| Tornio orizzontale | Baoji Machine Tool Factory | CW6163B | Esperimenti di tornitura cilindrica esterna dell'alea di titanio TC18 |
| Acido fluoridrico HF | Dongguan Hongwang Precision Technology Co., Ltd. | Frazione volumetrica 2 vol% | Componente dell'incavilante di Kroll, attacco dei campioni metallografici |
| Software di analisi delle immagini | Adobe, AOSVI | Photoshop, AOSVI | Elaborazione delle immagini metallografiche, misurazione della profondità della zona P |
| Azoto liquido LN2 | Xi'an Weiguang Gas Co., Ltd. | 20 L | Sorgente fredda per getto di gas N₂ criogenico |
| Sistema di erogazione del getto criogenico a LN2 | Xindabaihui Cryogenic Equipment Co., Ltd. | Personalizzato: serbatoio di stoccaggio, pompa elettrica, camera di vaporizzazione, unità di controllo della pressione, tubazioni, ugello (diametro di uscita dell'ugello 2 mm) | Erogazione del getto di N₂ criogenico dopo la vaporizzazione del LN2, diametro di uscita dell'ugello 2 mm, pressione operativa di alimentazione 0,16 MPa |
| Microscopio metallografico | Ossila | Ossila M230-3M180: dotato di una fotocamera industriale da 20 megapixel; risoluzione/FPS 45@2560x1920; 20@5120x3840; ingrandimento: 500x ottico, 5000x digitale | Osservazione della zona deformata plasticamente vicina alla superficie (zona P) a 500x, acquisizione e misurazione delle immagini metallografiche |
| Resina per incapsulamento | Guangzhou Pinyi Metallographic Technology Co., Ltd. | / | Incapsulamento a caldo dei campioni metallografici, fissaggio del campione |
| Acido nitrico HNO3 | Dongguan Hongwang Precision Technology Co., Ltd. | Frazione volumetrica 4 vol% | Componente dell'incavilante di Kroll, attacco dei campioni metallografici |
| Microscopio confocale OPTELICS HYBRID | Lasertec Corporation | Dispositivo di misura ottica senza contatto, senza stilo fisico; rilevamento tramite sistema ottico confocale. Parametri principali: sorgente luminosa - laser semiconduttore violetto (405 nm); accuratezza della misura verticale - 0,05 nm; ripetibilità orizzontale (3 sigma) - 10 nm; la rugosità è calcolata dai dati di altezza 2D, indipendentemente dalla direzione di scansione e dal numero di punti; 3 sigma < 10 nm indica tre volte la deviazione standard, una misura statistica della dispersione e ripetibilità dei dati | Misurazione della rugosità media aritmetica Ra delle superfici lavorate |
| Software per grafici / elaborazione dati | OriginLab | Origin | Statistica dei dati, creazione di grafici (Figure 3-6) |
| Barra di alea di titanio quasi-beta TC18 | Shaanxi Huachen Titanium Co., Ltd. | Diametro 45 mm, Lunghezza 275 mm | Pezzo da lavorare per gli esperimenti di tornitura |
| Durimetro Vickers micro | Shenzhen Sannuo Instrument Equipment Factory | HVS-1000Z | Prove di microdurezza; carico di prova 50 gf, tempo di permanenza 15 s |
| Macchina a filo per erosione elettroerosiva | Taizhou Ruite CNC Machine Tool Co., Ltd. | TRS-32 | Campionamento dopo la tornitura, taglio di campioni metallografici di dimensioni 10 mm x 10 mm x 5 mm |
Riferimenti
- Najafizadeh M, et al. Classification and applications of titanium and its alloys: a review. J Alloys Compd Commun. 2024;3:100019.
- Marin E, Lanzutti A. Biomedical applications of titanium alloys: a comprehensive review. Materials (Basel). 2023;17(1):114.
- Srivastava M, et al. Additive manufacturing of titanium alloy for aerospace applications: insights into the process, microstructure, and mechanical properties. Appl Mater Today. 2024;41:102481.
- Wu S, et al. Surface integrity in titanium alloy cutting: a comprehensive review. Chin J Aeronaut. 2025:103903.
- Wang Q, et al. Numerical simulation study of combined shot peening and laser shock peening on surface integrity of Ti-6Al-4V titanium alloy. Surf Coat Technol. 2024;487:130997.
- Shanmugam R, et al. Machining temperature, surface integrity and burr size investigation during coolant-free hole milling in Ti6Al4V titanium alloy. Lubricants. 2023;11(8):349.
- Zhang C, et al. The state of the art in machining additively manufactured titanium alloy Ti-6Al-4V. Materials (Basel). 2023;16(7):2583.
- Pramanik A, Basak AK. Laser beam machining of titanium alloy—a review. Metals (Basel). 2023;13(9):1536.
- Kumari S, et al. Effect of various lubricating strategies on machining of titanium alloys: a state-of-the-art review. Coatings. 2022;12(8):1178.
- Gupta MK, et al. Comparison of tool wear, surface morphology, specific cutting energy and cutting temperature in machining of titanium alloys under hybrid and green cooling strategies. Int J Precis Eng Manuf Green Technol. 2023;10(6):1393-406.
- Xie W, et al. Research on cutting force and surface integrity of TC18 titanium alloy by longitudinal ultrasonic vibration assisted milling. Int J Adv Manuf Technol. 2022;119(7-8):4745-55.
- Hourmand M, Sarhan AAD, Sayuti M, Hamdi M. A comprehensive review on machining of titanium alloys. Arab J Sci Eng. 2021;46(8):7087-123.
- Pramanik A. Problems and solutions in machining of titanium alloys. Int J Adv Manuf Technol. 2014;70(5-8):919-28.
- Oke SR, et al. An overview of conventional and non-conventional techniques for machining of titanium alloys. Manuf Rev. 2020;7:34.
- Liu W, et al. Advance in experimental research on cutting temperature of titanium alloys. Int J Adv Manuf Technol. 2023;126(5-6):1827-44.
- Matuszak J, Zaleski K, Zyśko A. Investigation of the impact of high-speed machining in the milling process of titanium alloy on tool wear, surface layer properties, and fatigue life of the machined object. Materials (Basel). 2023;16(15):5361.
- Zhang X, Luo M, Zhang D. High performance cutting of titanium alloy based on the thermo-mechanical coupling effect. Procedia CIRP. 2018;77:126-9.
- Liu Y, et al. Thermo-mechanical coupling during belt grinding and corresponding surface integrity of titanium alloy. Int J Adv Manuf Technol. 2022;121(9-10):6599-609.
- Miguélez MH, Soldani X, Molinari A. Analysis of adiabatic shear banding in orthogonal cutting of Ti alloy. Int J Mech Sci. 2013;75:212-22.
- Li A, Zang J, Zhao J. Effect of cutting parameters and tool rake angle on the chip formation and adiabatic shear characteristics in machining Ti-6Al-4V titanium alloy. Int J Adv Manuf Technol. 2020;107(7-8):3077-91.
- Li J, Xu B. Study on adiabatic shearing sensitivity of titanium alloy in the process of different cutting speeds. Int J Adv Manuf Technol. 2017;93(5-8):1859-65.
- Zha X, et al. Effect of cutting feed rate on machining performance and surface integrity in cutting process of Ti-6Al-4V alloy. Int J Adv Manuf Technol. 2024;131(5-6):2791-809.
- Yang D, Liu Z. Surface topography analysis and cutting parameters optimization for peripheral milling titanium alloy Ti-6Al-4V. Int J Refract Met Hard Mater. 2015;51:192-200.
- Zhang LC, Chen LY, Wang L. Surface modification of titanium and titanium alloys: technologies, developments, and future interests. Adv Eng Mater. 2020;22(5):1901258.
- Zammit A, et al. Enhancing surface integrity of titanium alloy through hybrid surface modification (HSM) treatments. Mater Chem Phys. 2022;279:125768.
- Arunprasath K, Thivagar A, Mathan P, Yuvanarasimman P. Cryogenic turning of titanium alloys: machinability characteristics and environmental consequences. Mater Today Proc. 2022;66:749-53.
- Shokrani A, Dhokia V, Newman ST. Investigation of the effects of cryogenic machining on surface integrity in CNC end milling of Ti-6Al-4V titanium alloy. J Manuf Process. 2016;21:172-9.
- Shokrani A, Dhokia V, Newman ST. Energy conscious cryogenic machining of Ti-6Al-4V titanium alloy. Proc Inst Mech Eng B J Eng Manuf. 2018;232(10):1690-706.
- Wang F, Pang Q, Yang Q, Han H. Effect of cryogenic cooling on micro-milling properties of titanium alloy. J Mater Eng Perform. 2025;34(8):6472-83.
- Yuan SM, Yan LT, Liu WD, Liu Q. Effects of cooling air temperature on cryogenic machining of Ti-6Al-4V alloy. J Mater Process Technol. 2011;211(3):356-62.
- Biermann D, Abrahams H, Metzger M. Experimental investigation of tool wear and chip formation in cryogenic machining of titanium alloys. Adv Manuf. 2015;3(4):292-9.
- Sıyambaş Y, Akdulum A. Prediction of surface roughness using different features in vortex cooled turning process of Ti6Al4V alloy. Measurement. 2024;237:115258.
- Sivarupan T, et al. A review of the use of cryogenic coolant during machining titanium alloys. Sustain Mater Technol. 2024;40:e00946.
- Zhang J, et al. Grain size characterization method of dual-phase titanium alloys with complex microstructure based on laser ultrasonic. Measurement. 2023;211:112670.
- Prakash C, Selva Kumar S, Manikandan D, Ramaswamy K. Investigation of micro turning process parameters for titanium alloy using response surface methodology. Discover Mater. 2026;6:10.