特注の工業スケールされた装置を用いた鋳造アルミニウム合金で形成計装ウォームの回転のための実験プロトコルが提示されます。熱的および機械的効果などの実験的検討事項は、自動車の車輪の本格処理と相似と同様に、議論されています。
この記事について
サマリー
要約
高い性能が、鋳造アルミ自動車ホイールはますます増加的材料特性を改善するために高温で形成する流動/金属スピニングを介して形成されています。形状を達成し、得られた材料の特性の両方に影響を与えることができる処理パラメータの広いアレイと、このような処理は、委員会に悪名高いことは困難です。プロセスの簡略化された、軽量バージョンは、設計とフルサイズの自動車用ホイールのために実装されています。装置は、変形機構と処理のこのタイプの材料の応答の理解を助けることを意図しています。実験プロトコル成形試験を準備し、続いて実行するように開発され、鋳放A356ホイールブランクのために記載されています。熱プロファイルは、インスツルメンテーションの詳細が提供されると一緒に、達成しました。より速い速度で有意に多くの変形を与える本格形成動作との類似が議論されています。
概要
現在、航空宇宙・運輸部門で実践されているより挑戦的な金属成形操作の1つは、せん断成形と流れ1、2を形成するよう誘導体を含む金属紡糸、です。このプロセスでは、軸対称のワークピースは、最終的な所望の形状を表すマンドレル上に配置され、および1つまたは複数の衝突のローラと接触する紡績。ワークは、次に塑性組み合わせ曲げ、間伐および軸方向伸長を含む多様な応答で、変形ローラーとマンドレルとの間で圧縮されています。制限された延性を有するか、または形成する他の方法では困難である材料では、これは時々流動応力を低下させ、延性を増大させるために、高温で行われます。
処理の観点から、形状や製造部品の特性を決定することができるパラメータの広い範囲があります。多くの研究が集中しています各種パラメータ3、4、5を最適化するための統計的手法に関する。変数は、そのようなツールおよびマンドレルの形状とツーリングジオメトリを含み;両方のマンドレルの回転速度と工具の送り速度を含む速度を形成する工程とだけでなく、材料特性。高温が必要な場合、施術者は、まだ音製品を保持しながら、必要な最低温度を評価する必要があります。
鋳造アルミニウム合金は、自動車のホイールに使用される合金A356で、自動車および航空宇宙用途の広範囲に用いられています。しかし、この合金は、その限られた延性により室温6、7で形成するのに適していないと高温で形成されなければなりません。これは主に、温度を制御する際に、処理の複雑さのホストを紹介します。この材料の特性は、significaを変更するとntly温度8と、熱条件が合理的な処理ウィンドウ内に維持することができ、監視されたインストルメント試験を実行するために特に重要です。歪み速度の広い範囲にわたって周囲温度から500℃の範囲としてキャストA356の熱機械的挙動に関する詳細なデータが他の場所で確認することができます。 9
ホイール製造のための操作を形成する流れの開発と最適化をサポートするために、カスタム成形装置は、ブリティッシュコロンビア大学( 図1)での材料工学専攻で開発されました。この装置は、主に22キロワットの総出力、および82キロワット( 図2)のピーク出力を持つプロパントーチ加熱システムとマニュアル、ベルト駆動キャプスタン旋盤から構築されています。剛体ローラアセンブリと一緒に埋め込まれた熱電対とマンドレル( 図3)となっています直径330ミリメートルまでワークピースを形成することが可能である、インストールされています。マンドレルは、( 図4)の処理中に発生するワーク径の大きな変化を考慮することができます手動でアクティブクランプシステムを持っています。バッテリーは、成形時のマンドレルの温度を監視することができる小型の無線コンピュータおよび加熱を特徴づけるための空白を含むデータ集録(DAQ)システムは、旋盤のクイルにインストールされている操作しました。他の流形成のプロセスが適応旋盤4、10を用いて合成されてきたが、本装置は、 その場での加熱と熱データ収集に具現化する最初のものです。
工業的スケールの形成動作の処理手順を示す処理条件を提供するために開発されてきました。続いて記載、このプロトコルは、工具とワークの準備、練習を形成し、共同で構成されてい試運転を形成する端部とncluding。
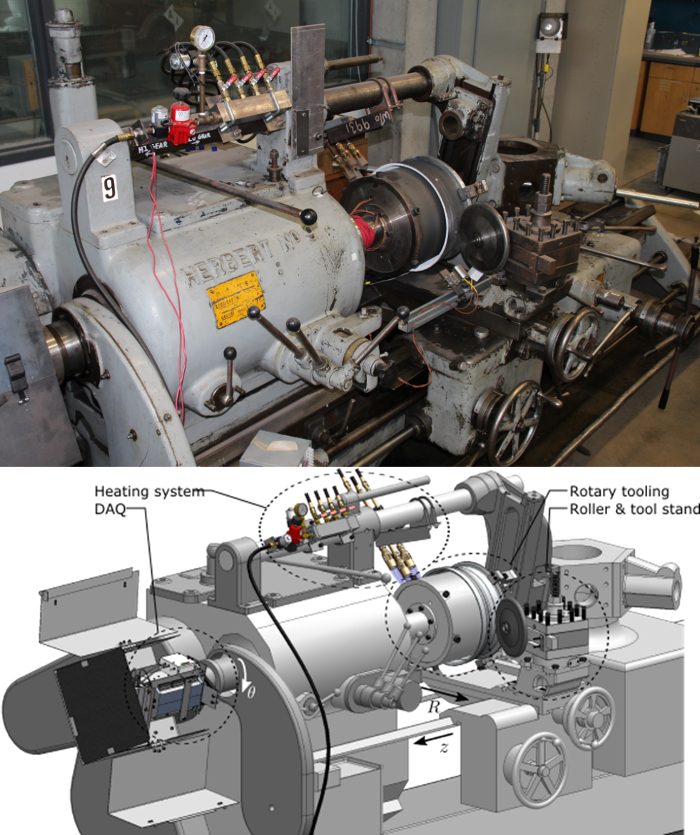
図1: 実験装置の概要。高温で形成するために改変キャプスタン旋盤に追加された原理コンポーネント。機器(上)とコンピュータ支援設計の描写にラベルされた主な作業方向とコンポーネント(下)の写真。 この図の拡大版をご覧になるにはこちらをクリックしてください。
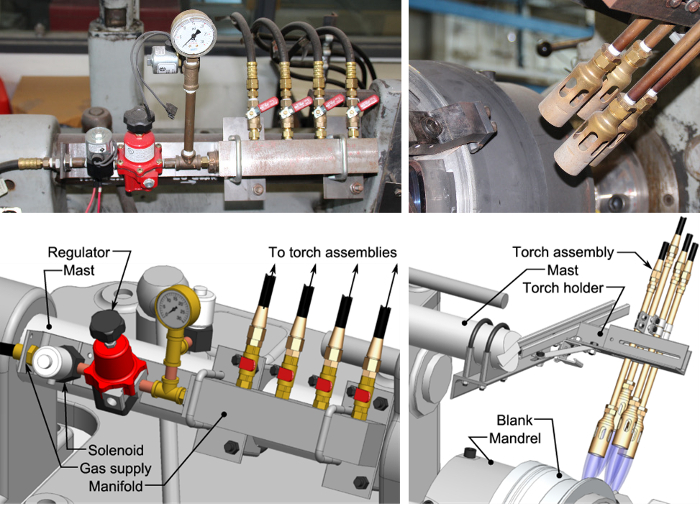
図2:暖房システムの詳細。ガス制御ソレノイド(上部と左下)を含む中央マニホールドから作動4つの別々のバーナー(上部と下部の右)とプロパン暖房システム。ガス圧及びバーナのそれぞれに個別の流量は異なる形状に適合するようにブランクに沿って配置するとともに、可能です。 この図の拡大版をご覧になるにはこちらをクリックしてください。
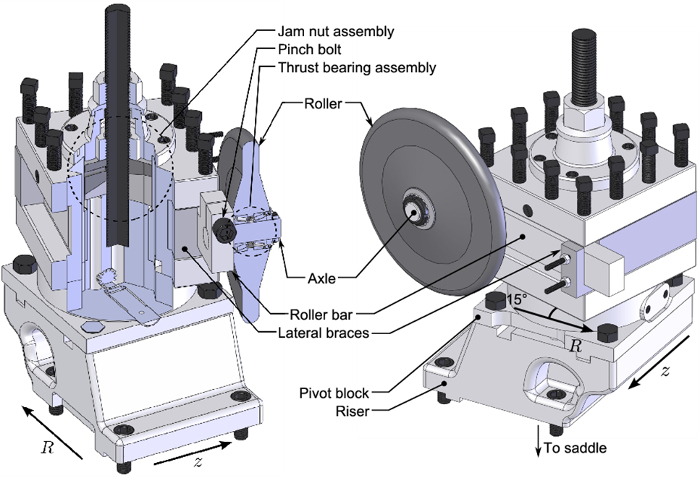
図3: ローラースタンドの組立詳細。旋盤のためにオリジナルの工具ホルダは、ジャムナットアセンブリを介して、マンドレルの回転軸に対して任意の角度でローラーを保持するようになってきました。 この図の拡大版をご覧になるにはこちらをクリックしてください。
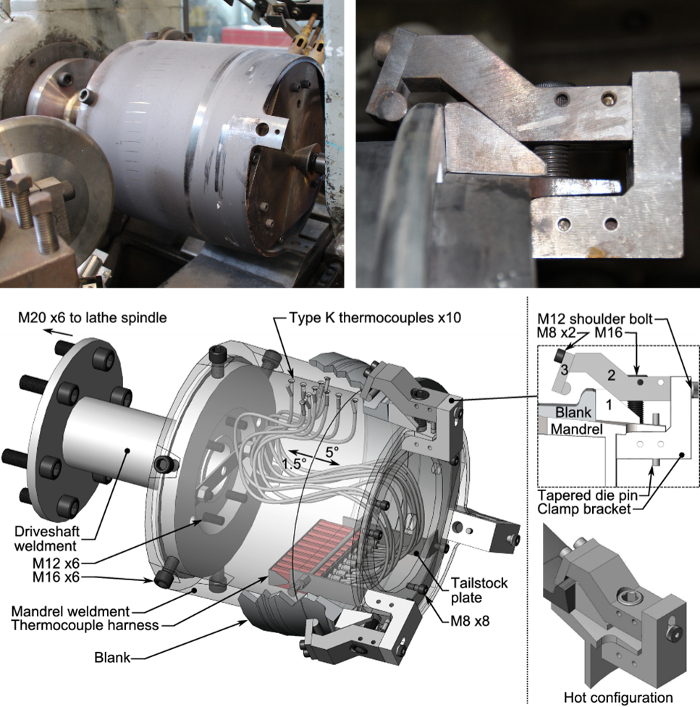
図4: インストルメントマンドレルとクランプシステムの概要。回転工具は、順番に心押し台(上部と下部の左側)にはライブ中心でサポートされている旋盤の主軸に直接ボルトで固定するように設計されています。クランプアセンブリ/動作も描かれている(上部と下部の右)。 この図の拡大版をご覧になるにはこちらをクリックしてください。
プロトコル
トライアルを形成するための1.ワークの準備
- 外径は、できるだけ多くのキャスト面を保持しながら、このような内径振れが0.2ミリメートルであることをマンドレルサイズに機械加工などの鋳造ワークを取得します。
注:ブランクは、フルサイズのホイール鋳物から引き出される場合には、機械加工操作は、マンドレルに対してワークピースをクランプするために使用することができる機能を提供しながら、すべてのハブを取り外し、部分スポークするために必要とされます。これは、インボードフランジの除去を含んでいます。 - 遮熱コーティング用途のために準備する時間炉で脱脂し、所定の位置でワークをきれいに、135℃にワーク全体を受信できるプレヒート棺炉。
- 急速炉からワークを取り外し、塗装治具上に置きます。自動車型塗料噴霧器を使用して、内径に遮熱ダイコーティングの薄い層を適用します。
注:このコーティングは、潤滑性を提供し、熱伝達を減少させます成形操作中にマンドレルへ。
2.ツーリングの準備
- 湿らせた布でマンドレル表面を拭いてください。マンドレルが形成長さに沿ってダイヤルゲージインジケータを使用して、<0.5mmの総回転振れがあることを確認してください。心押し台板に従事ライブツーリングセンターでこれを評価します。トルクレンチを使用して、クランプアセンブリ上のものとは別に、すべてのファスナーがグレード12.9ボルトに指定されたトルク値に締められていることを確認してください(NMで:M8 - 40、M12 - 135、M16 - 340)。
- 第1のガス供給ソレノイドに電力を供給し、その後軽いフリント火花でトーチに点火することにより、予熱システムを起動します。トーチ/ホースに収集された凝縮水を排出するために10分間予熱システムを実行します。ガス供給ソレノイドを非活性化することによって消火します。
- 毎分20回転でマンドレルを回転させながら乾燥600 / P1200グリットのシリコンカーバイド紙でマンドレル上に緩ん/酸化被膜層を削除(RPM)。
- パワーオンボードデータ収集モジュール、ライブ中心が従事してマンドレル表面に埋め込まれた熱電対は、200°Cを読むまで予備加熱システムを実行します。
- マンドレル表面は水をベースと鍛造潤滑剤で自動車型塗料噴霧器、軽くコートを使用し、回転工具が係合ライブツーリング中心と周囲温度に冷却することができます。
- レンチでローラースタンド( 図3)上のジャムナットアセンブリを緩めます。 TOOLMAKERの分度器を使ってローラーアセンブリのアプローチや攻撃の角度を設定し、内部と外部の両方のナット(M35 - 750 nm)を締めます。
- 第1のクランプブラケットに素子2を接続するM12ショルダーボルトを係合させることにより3のクランプアセンブリ( 図4)を組み立てます。スムーズにクランプブラケットに対して実行されているから、図4の要素2を防ぐことができます任意の熱歪みを検査します。秒軽く、彼らが自由に動くことを確認してください乾燥した320 / P400グリットのシリコンカーバイド紙との接触面を論理積。必要に応じて布で高温モリブデン系潤滑剤の薄層を適用します。
3.成形操作
- ローラーツールが完全に離れてスピンドルに向かってマンドレルからスタンドに移動し、マンドレルの明確であることを心押し台と中心を移動します。手動であっても婚約を確保するマンドレル上にワークをスライドさせます。
注:ブランクは公称軸対称であるため、は好ましい方向はありません。 - クランプブロックに心棒を介して実行されているM16ボルトを締め付けテーパーダイピンと手を係合させることにより、マンドレル上にクランプを組み立てます。 50nmとし、空気圧インパクトレンチ続い回転し、手動で締めて適用される均一な圧力が存在することを確認してください。
- 加熱システムを起動し、すぐに20 rpmで回転マンドレルを開始します。クランプが緩むまで、熱を加えてください。考えプロセスの場合、これは、APであります近接3分。
注:この時間は、ワーク/マンドレル装備の微妙な違いに起因する各ワークのために若干異なります。 - 加熱システムを消火し、第1のクランプは、インパクトレンチでアクセス可能であるように、マンドレルの回転を停止させます。 30秒以内に、衝撃やマニュアルレンチですべてのクランプを締めとリード型熱電対プローブとの形成領域の長さに沿って3箇所に加工物の表面温度を記録します。
- 手順を繰り返し3.4ワークが適切な成形温度になるまで。 A356の最小で、350℃です。 200nmとインパクトレンチでクランプの締めを行います。
- 形成するための位置に軸方向及び半径方向のローラ(ワーク表面から約2〜5 mm)を移動し、( すなわちステップ3.4)を締める最後のクランプを行います。
- 加熱システム上で、意図された成形速度に旋盤の回転速度を増加させるにローラーに係合します予め設定されたワークに深さ、および、ワークの長さに沿って軸方向にローラを移動させるようにねじ切削送りを活性化します。
注:現在のジオメトリについては、合理的な結果が0.21ミリメートル/回転の軸方向の動きで281 rpmで達成されました。 - 変形のレベルを高めるために、必要に応じてステップ3.7を繰り返します。各構成パスの後、温度がマンドレルを停止し、ステップ3.4で使用されるのと同じリード型熱電対プローブを使用することにより、最適な成形温度以下に低下しないことを確認してください。最適な成形温度が低下した場合、繰り返しは3.4と3.5再加熱するステップ。
注:再加熱しかし、潜在的に、ワークピースを抑制するクランプシステムの能力の程度に達するを犠牲にし、使用することができます。
4.ポスト成形操作
- 変形の所望のレベルが得られると、加熱システムを停止し、すべてのクランプを取り消し、およびCLEを得るための心押し台を外しワーク除去のためarance。
- 静かにマンドレルから分離するために真鍮の切れ端でワークをタップします。これは効果がないことが判明した場合、加熱システムを再係合して、静かに空白が分離するまでタッピング20rpmでマンドレルを回転させます。
- そのようなトングまたは重く絶縁手袋などの適切な操作ツールを使用して、いずれかのさらに老化を防止する、または残留応力/歪みを最小限にするために、空気冷却するままに、60℃の水中で加工物をクエンチしました。
結果
キャストアルミA356ワークピースは、この論文に記載の方法に従って形成されました。ワークピースは、低圧ダイキャスト法を用いる北米ホイールメーカーから鋳放車輪から得ました。熱電対が装備Oneワークが形成されるが、予熱サイクルを受けていなかった(議定書第3節、3.3から3.5ステップ)プロセスのこの局面の間にブランクの表面を横切る温度の分布をキャプチャします。この応答は、図5に示されています。さらに3つのサンプルは、変形の高レベルのための2つの形成のパスを受けたものを含む様々なレベルに変形しました。第2のサンプルと後者の試料に対して行われる最初のパスでは、壁の厚さにはほとんど明白な変化とワークをまっすぐにするのに役立ちました。後者のサンプルピーク壁の厚さの減少は、約10%であったの大部分は第二のPAで達成されましたssです。断面ブランクとしてキャストの微細構造及びマルチパスのサンプルで得られたものを、 図6に示されています。ここでは、鋳放し微細構造を大幅にかろうじて識別可能な樹状突起の機能を備えたプロセスによって改良されることが示されています。デンドライト間共晶は、鋳放し状態よりもはるかに均質な微細構造を作成し、課せられた変形により分解されます。これは全体の延性だけでなく、部品の疲労と破壊特性を向上させます。著者らは以前に、サンプル8、13のフルセットの微細構造に加工物の幾何学的形状、壁の厚さの特定の断面の変化、観察欠陥、及び寸法変化の詳細を記載しています。
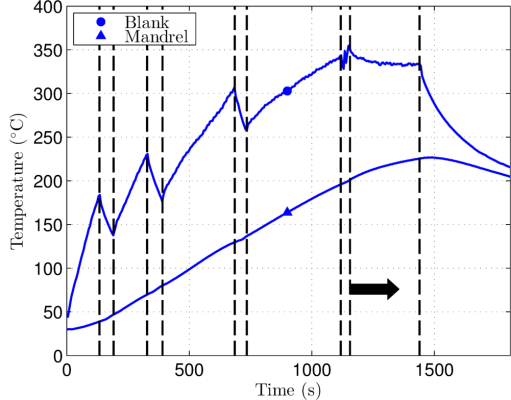
図5: マンドレルaとbの典型的な温度プロファイル痩せ細りました。加熱システムを用いて得られたブランクとマンドレルの代表的な過渡熱応答。垂直クランプは予熱工程の間に締め付けられた場所行が示し、黒い矢印が形成描く破線。システムを冷却しながら加熱システムの電源を切ったところ、最後の縦線が表示されます。
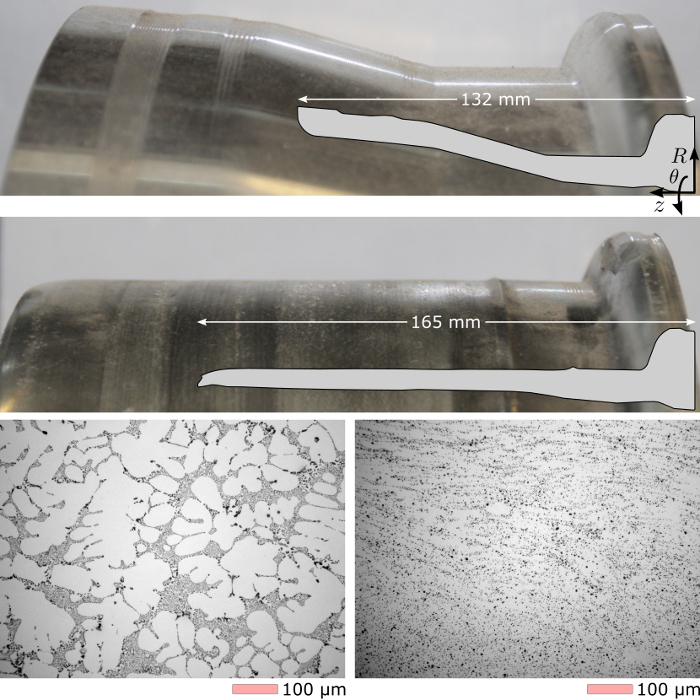
図6:AS-キャストと形成された結果。以下のように受信し、330ミリメートル(上)の最小内径を有するブランクの表面と形状が(中央)に示す結果を提供するために、2つのパスで変形していたとしてキャスト。鋳放樹枝状微細構造(左下)を可視形成動作及び光学顕微鏡8、13で観察されるように、後続のT6熱処理(右下)によって修正されます。ig6large.jpg "ターゲット=" _空白 ">この図の拡大版をご覧になるにはこちらをクリックしてください。
ディスカッション
代表的な結果は、使用プロトコルおよび装置が高温で鋳造アルミニウムを形成することが可能であり、車輪の形成フローのためのプロセスウィンドウを決定するためのプラットフォームを提供していることを強調表示の上に示します。実証された技術は、エンベロープを形成する双方が形成され、未材料が処理8を加熱するためにどのように応答するかなどの側面を探求するために使用することができます。しかし、この装置では、現在の処理プロトコルで改善の余地があります。
プロセス条件に関する重要な情報を提供するローラー上の形成荷重と摩擦係数を測定するために12、工作機械の動力計とtribometers 11を含めることがプロセスモデルの開発を加速するであろうさらなる計装、について。これは、直交加工研究のために広く使用されている計装技術であり、可能性容易に現在のマシン上で実施すること。この追加の計測を正確にモデリング努力13,14を検証し、この過程で増加産業関心をサポートするための有用なデータを提供するであろう。効果的に処理中のブランクの温度の変化を捕捉するために、非接触測定技術が望ましいです。しかし、一般的な赤外線ベースの技術は、処理中に表面変化のアルミニウムの低放射によって、どのように妨げられています。これは、記載されたプロトコルを用いて達成典型的な熱応答を捕獲するために使用された空白の試運転、計装、およびワークにマンドレル表面温度を関連付けるために、ベースライン伝熱解析を移入するのに役立った主な理由です。
それが大きく温度で時間に敏感である材料の手動形成のプロセスであるように、実行するための実行の間にいくつかの矛盾があります予想されます。アルミニウム合金は、経年変化のメカニズムに100℃以上の温度に非常に敏感である微細構造を持っています。ブランクは高温であるため、プロトコル内で最も重要なステップは、1.2と3.3から3.7です。締め付けおよび再座席クランプが形成動作間再現性を維持するために、可能な限り迅速に行われなければなりません。
予備加熱工程の間に使用さその場で加工物の加熱は非常に非効率的であり、放射加熱を介して改善することができます。達成することができる心棒と工具の動きの面で全体の処理速度がやや採用旋盤の能力によって制限されています。高い形成速度はより強い材料の形成を試みたことがしていた場合は特に、高負荷容量で、より剛性のフレームを必要とします。ワーククランプと解放は、油圧または空気圧作動の添加により向上させることができました。 BLAからの熱伝達としてマンドレルへのNKが大きくマンドレル上にワークによって課せられた圧力の関数であり、このほかにも、既存のシステムとの成形時のワークの温度を把握するためのモデルベースのアプローチを向上させることができます。
記載された装置および手順は、これらの条件下でこの物質の負荷を形成することが示されている標準的な旋削用のものに近づき、製造試験を実行することにより、非常に費用対効果の高いプロセスのまま。異なる製造ルートや成形性の研究は、操作が非常に高価である商業成形装置から離れて行うことができます。記載された装置およびプロトコルでは、処理パラメータは、前大規模、より高いスループット設備を構築する、と著者らの知識に調査することができる、ユニークなアプローチです。
開発されたプロトコルは、鋳造アルミニウム合金の一つの特定の変形に適用されているように、再は、自動車の車輪を超えた様々なアプリケーションのために調査することができ、他のアルミニウム鋳造合金の多数です。これらの合金は、温度の観点からほぼ同様の処理ウィンドウを有するように、開発されたプロトコルを容易に適合させることができます。
開示事項
著者らは、開示することは何もありません。
謝辞
著者は、彼らの技術サポートのためにロス・マクラウド、デビッドTorok、Wonsangキムとカール・ンに感謝したいと思います。 MJロイはリサーチフェローシップ賞を通じて金融支援のための博士トレーニングとリオ・ティント・アルキャンのための環境センターを要求の厳しい材料を通してEPSRC(EP / L01680X / 1)からの支援を感謝したいです。
材料
| 名前 | 会社 | カタログ番号 | コメント |
|---|---|---|---|
| 試薬/材料 | |||
| 高温グリース | ダウコーニング | モリコートM-77 | |
| 高温潤滑剤 | 優れたグラファイト | sureCOAT | |
| 高温ダイコート | ベスビオ/フォセコ | DYCOTE 32 | |
| 名前 | 会社 | カタログ番号 | コメント |
| Equipment | |||
| ライブセンター | Riten Industries | 17124 | ベルヘッド、スプリング式 |
| ライブセンターアダプター | Riten Industries | 431 | 旋盤用 |
| アダプター インパクトレンチ | シカゴ ニューマチック | CP7749-2 | 1/2インチドライブ、0-545 ft-lb |
| トルクレンチ | Westward Tools | 6PAG0 | 1/2インチドライブ、0-250 ft-lb |
| エア式塗料噴霧器 | キャンベルハウスフェルド | DH4200 | ダイコート用 |
| エア式塗料噴霧器 | キャンベルハウスフェルド | DH5500 | グラファイト系潤滑剤、HVLP(High Volume Low Pressure)タイプ用 |
| データ収集ユニット | 測定コンピューティング | USB-2416 | |
| リード熱電対 | オメガエンジニアリング | 88108 | |
| プロパンタンク | 一般 | 20/40ポンド、POLは | |
| ソレノイドバルブ | を取り付けましたアステカヒーティング | SV-S121 | |
| ガスレギュレータ | ステカヒーティング | 67CH-743 | 0-30 psi |
| ナーのヒント | 正確な | 3119 | 数量:4 |
| ころ軸受SKF | 32005 X / Q | 数量:2 | |
| 残りの機器は社内 |
参考文献
- Wong, C., Dean, T. A review of spinning, shear forming and flow forming processes. Int. J Mach Tool Manu. 43 (14), 1419-1435 (2003).
- Music, O., Allwood, J. M., Kawai, K. A review of the mechanics of metal spinning. J Mater Process Tech. 210 (1), 3-23 (2010).
- Razani, N. A., Jalali Aghchai, A., Mollaei Dariani, B. Flow-forming optimization based on hardness of flow-formed AISI321 tube using response surface method. Int J Adv Manuf Tech. 70 (5), 1463-1471 (2014).
- Abedini, A., Rash Ahmadi, S., Doniavi, A. Roughness optimization of flow-formed tubes using the Taguchi method. Int J Adv Manuf Tech. 72 (5), 1009-1019 (2014).
- Davidson, M. J., Balasubramanian, K., Tagore, G. R. N. Experimental investigation on flow-forming of AA6061 alloy-A Taguchi approach. J Mater Process Tech. 200 (1-3), 283-287 (2008).
- Cheng, Y. C., Lin, C. K., Tan, A. H., Lin, J. C., Lee, S. L. Effect of Spinning Deformation Processing on the Wear and Corrosion Properties of Al-7Si-0.3Mg Alloys. Mater Manuf Process. 25 (7), 689-695 (2010).
- Mori, K., Ishiguro, M., Isomura, Y. Hot shear spinning of cast aluminium alloy parts. J Mater Process Tech. 209 (7), 3621-3627 (2009).
- Roy, M. J., Maijer, D. M. Response of A356 to warm rotary forming and subsequent T6 heat treatment. Mat Sci Eng A-Struct. 611, 223-233 (2014).
- Roy, M. J., Maijer, D. M., Dancoine, L. Constitutive behavior of as-cast A356. Mat Sci Eng A-Struct. 548, 195-205 (2012).
- Molladavoudi, H. R., Djavanroodi, F. Experimental study of thickness reduction effects on mechanical properties and spinning accuracy of aluminum 7075-O, during flow forming. Int J Adv Manuf Tech. 52 (9), 949-957 (2011).
- Smolenicki, D., Boos, J., Kuster, F., Roelofs, H., Wyen, C. F. In-process measurement of friction coefficient in orthogonal cutting. CIRP Ann-Manuf Techn. 63 (1), 97-100 (2014).
- Xu, W., Zhao, X., Ma, H., Shan, D., Lin, H. Influence of roller distribution modes on spinning force during tube spinning. Int J Mech Sci. 113, 10-25 (2016).
- Roy, M. J., Maijer, D. M. Analysis and modelling of a rotary forming process for cast aluminium alloy A356. J Mater Process Tech. 226, 188-204 (2015).
- Lu, P., Zhang, Y. K., Ma, F. Finite element analysis on multi-step rolling process and controlling quality defect for steel wheel rim. Adv Mech Eng. 7 (7), 1-11 (2015).
再版と許可
