Several corrections were made to: Research and Development of High-performance Explosives
Erratum: Research and Development of High-performance Explosives
522 回視聴
⸱
2016年6月30日
この記事について
サマリー
要約
高性能爆薬の研究開発に関する正誤表が発行されました。要約、導入、プロトコル、代表的な結果、および謝辞のセクションが更新されました。
アブストラクトは以下のように更新されました:
軍事用途の高エネルギー爆薬の開発試験では、小規模な配合、安全性試験、そして最終的に理論計算を検証するための爆轟性能試験が行われます。新しく開発された配合については、まず小規模な混合、熱試験、および衝撃・摩擦感度の測定からプロセスが始まります。その後、より大規模な配合へと進み、爆轟試験が実施されます。本論文ではこの爆轟試験について取り上げます。キャラクタリゼーション技術の最近の進歩により、爆轟の初期段階における時間発展のキャラクタリゼーションにおいて、かつてない精度が実現しました。爆轟圧力および速度を測定するための新しい手法であるフォトドップラー速度測定法(PDV)を紹介し、従来の光ファイバーによる爆轟速度測定およびプレートへの凹み(プレートデント)に基づく爆轟圧力の算出法と比較します。特に、爆薬配合におけるアルミニウムの役割について考察します。近年の開発により、爆轟生成物の膨張のごく初期段階でアルミニウムが反応する爆薬配合が開発されました。この反応の促進により、膨張ガス生成物中の酸素とアルミニウムが反応し、爆轟速度と圧力に変化が生じます。
まで:
軍用アプリケーション向けの高エネルギー爆薬の開発試験では、小規模な調合、安全性試験、そして最終的に理論計算を検証するための爆轟性能試験が行われます。新しく開発された調合において、プロセスは小規模な混合、熱試験、および衝撃・摩擦感度試験から始まります。その後、より大きな規模の調合が行われ、本論文で扱う爆轟試験へと進みます。キャラクタリゼーション技術の最近の進歩により、爆轟の初期段階の進展におけるキャラクタリゼーションに、かつてない精度がもたらされました。爆轟圧力を測定するための光学的ドップラー速度計測(PDV)という新しい手法を紹介し、従来の光ファイバーを用いた爆轟速度測定およびプレート凹み計算による爆轟圧力の算出と比較します。特に、爆薬調合におけるアルミニウムの役割について論じます。最近の開発により、爆轟生成物の膨張のごく初期にアルミニウムが反応する爆薬調合が開発されました。この反応の促進により、膨張ガス生成物中の酸素とアルミニウムが反応するため、爆轟速度および圧力に変化が生じます。
はじめにの最後から2番目の段落が次のように更新されました:
新しい爆薬のCJ圧力を算出するために、爆薬とポリメチルメタクリレート(PMMA)ウィンドウ間の粒子速度を測定するPDVシステムを使用することができます。反射面として機能させるため、通常はアルミニウムまたは銅の非常に薄い箔をこの界面に配置します。本研究では、銅を使用しました。この箔は、有意な衝撃波の減衰を防ぐのに十分な薄さでありながら、爆轟光の透過を防ぐのに十分な厚さである必要があります。通常、ほとんどの実験セットアップにおいて、1,000 angstromsの箔の厚さが理想的です。PMMA内の粒子速度と爆薬の爆速がわかれば、Hugoniot衝撃整合方程式を用いて爆轟圧力を算出することができます。6
〜まで:
新しい爆薬のCJ圧力を算出するために、爆薬とポリメタクリル酸メチル(PMMA)ウィンドウ間の粒子速度を測定するPDVシステムを用いることができます。反射面として機能させるため、通常はアルミニウムまたは銅の非常に薄い箔をこの界面に配置します。この箔は、衝撃波の著しい減衰を防ぐのに十分な薄さであり、かつ爆轟光の透過を防ぐのに十分な厚さである必要があります。一般的に、多くの実験セットアップにおいて1,000 angstromsの箔厚が理想的です。PMMAにおける粒子速度と爆薬の爆速がわかれば、Hugoniot衝撃整合方程式を用いて爆轟圧力を算出できます。6
プロトコルのステップ 2.1 が以下のように更新されました:
爆発電荷の直径に合わせたサイズのPMMAウィンドウを、厚さ約6.5mmで加工します。ウィンドウが光学的に透明であり、加工欠陥がないことを確認してください。これを実現するために、光学的に透明なキャストアクリルのシートを用意し、レーザーカッターまたは同様の加工プロセスを用いてディスクを切り出します。その後、ウォータージェットを用いて光学的に透明な表面を得ます。
へ:
爆薬チャージの直径に合わせたサイズのPMMAウィンドウを、厚さ約6.5mmに加工します。ウィンドウが光学的に透明であり、加工上の欠陥がないことを確認してください。これを実現するには、光学的に透明なキャストアクリルのシートを用意し、レーザーカッターまたは同様の加工プロセスを用いてディスクを切り出します。その後、PMMAを研磨して光学的に透明な表面に仕上げます。
代表的な結果の図3のキャプションが次のように更新されました:
図3. PDVセットアップ(近接図)。 フライヤープレートが配置されているベース部分のPDVセットアップ。
へ:
図3. PDVのセットアップ(近接像)。 基部におけるPDVのセットアップ。
「代表的な結果」において、表1と図7の間の段落が以下のように更新されました:
図2-3の爆薬チャージ底部からのフライヤープレートのPDVトレースの結果を図7に示す。振動は、ほぼ4-5 km/secまで急加速したことによるプレートのリンギングに起因する。CJ圧力は、Cooperの近似を用いて生成ガスHugoniotをモデリングし、6アルミナム-爆薬Hugoniotを一致させた後にCJ点を外挿することで算出する。このような計算による代表的なスクリーンプリントを図8に示す。この手法には、フライヤー速度の開始点から線形加速の外挿を仮定して計算するという制限が依然として存在する。その結果、結果(表1)に示されるように、圧力がわずかに過小評価されることになる。フライヤープレートの初期加速に適合させる新しい方程式の開発に向けた研究が現在進行中である。
〜へ:
図2-3の爆薬装薬底部からのPDVトレースの出力結果を図7に示します。CJ圧力は、Cooperの近似を用いて生成ガスのHugoniot曲線をモデリングし、6PMMA-爆薬のHugoniot曲線が一致した後にCJ点を外挿することで算出します。このような計算による代表的なスクリーンプリントを図8に示します。この手法には、計算においてウィンドウ速度トレースの開始点からの線形外挿を想定しているため、依然としていくつかの制限があります。その結果、結果(表1)に示されるように、圧力がわずかに過小評価されることになります。
代表的な結果の図7およびその説明文が、以下のように更新されました:
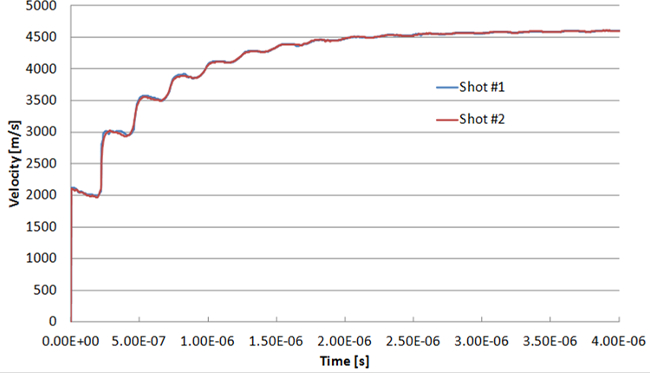
図 7. PBXN-5爆薬におけるCJ圧測定時の時間に対するプレート速度。 2回の異なるショットの間で極めて良好な一致が見られ、トレースがほぼ重なっていることに注目されたい。
へ:
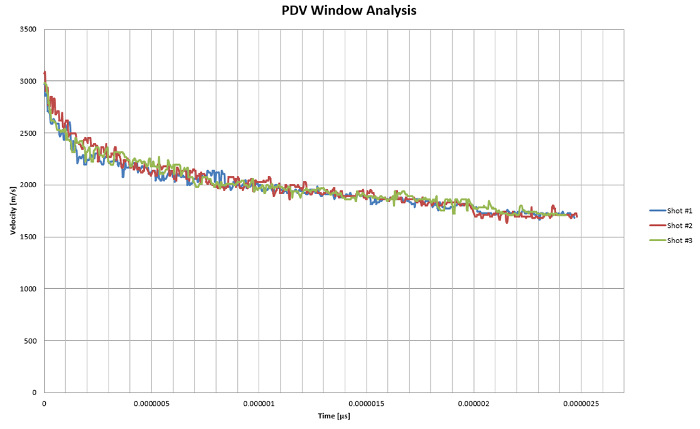
図7. CJ圧測定における窓速度の時間関数。異なるショット間での一致が非常に良く、トレースがほぼ重なり合っていることに注目されたい。
また、「代表的な結果(Representative Results)」において、図8のキャプションが以下のように更新されました:
図8. PDV実験における銅フライヤープレートのデータからのCJ圧の算出。外挿において、フライヤープレートの初期加速を線形であると想定しているため、現在はCJ圧が過小評価されていることに留意してください。
まで:
図8. PDV実験によるCJ圧の算出。外挿において、ウィンドウの初期押し込みにおける加速度が線形であると想定しているため、現状ではCJ圧が過小評価されることに注意されたい。
謝辞セクションが以下のように更新されました:
著者は、資金提供を行ったFuture Requirement of Enhanced Energetics for Decisive Munitions (FREEDM) Programに、試験を支援したMike VanDeWalおよびGerard Gillenに、処方作成を支援したPaula Cookに、そしてサンプルのプレスを行ったRalph AcevedoおよびBrian Traversに感謝いたします。
まで:
著者は、資金提供をいただいたFuture Requirement of Enhanced Energetics for Decisive Munitions (FREEDM) Programに、試験にご協力いただいたMike Van De Waal氏とGerard Gillen氏に、処方について助言をいただいたPaula Cook氏に、そしてサンプルのプレス作業を行っていただいたRalph Acevedo氏とBrian Travers氏に感謝いたします。
プロトコル
「Research and Development of High-performance Explosives」に対して正誤表が発行されました。要旨、導入、プロトコル、代表的な結果、および謝辞のセクションが更新されました。
要旨は以下のように更新されました:
軍事用途の高性能爆薬の開発試験には、小規模な配合、安全性試験、そして最終的に理論計算を検証するための爆轟性能試験が含まれます。新しく開発された配合の場合、まず小規模な混合、熱試験、および衝撃・摩擦感度の測定からプロセスが始まります。その後、より大規模な配合による爆轟試験へと進みますが、本論文ではこの段階について取り上げます。キャラクタリゼーション技術の最近の進歩により、爆轟の初期段階における進展のキャラクタリゼーションに、かつてないほどの精度がもたらされました。爆轟圧力および速度を測定するための新しい技術であるフォトドップラー速度測定法(PDV)について共有し、従来の光ファイバー爆轟速度測定およびプレート陥没(plate-dent)による爆轟圧力計算と比較します。特に、爆薬配合におけるアルミニウムの役割について論じます。最近の開発により、爆轟生成物の膨張のごく初期段階でアルミニウムが反応する爆薬配合が開発されました。この反応の促進は、膨張ガス生成物中の酸素とアルミニウムが反応するため、爆轟速度および圧力の変化をもたらします。
へ:
軍事用途の高爆薬の開発試験では、小規模な調合、安全性試験、そして最終的に理論計算を検証するための爆速・爆圧性能試験が行われます。新しく開発された調合の場合、まず小規模な混合、熱試験、および衝撃・摩擦感度試験からプロセスが始まります。その後、より大規模な調合へと進み、爆速・爆圧試験が実施されます。本論文ではこの爆速・爆圧試験について取り上げます。特性評価技術の最近の進歩により、爆轟の初期段階における進展をかつてない精度で特性評価することが可能になりました。爆圧測定のための新しい手法である光学的ドップラー速度計(PDV)について解説し、従来の光ファイバーを用いた爆速測定およびプレートのへこみ量から算出する爆圧測定との比較を行います。特に、爆薬調合におけるアルミニウムの役割について考察します。近年の開発により、爆轟生成物の膨張のごく初期段階でアルミニウムが反応する爆薬調合が開発されました。この反応の促進により、膨張ガス中の酸素とアルミニウムが反応するため、爆速および爆圧に変化が生じます。
はじめにの最後から2番目の段落が以下のように更新されました:
新しい爆薬のCJ圧を算出するために、爆薬とポリメタクリル酸メチル(PMMA)ウィンドウ間の粒子速度を測定するPDVシステムを利用できます。反射面として機能させるため、通常はアルミニウムまたは銅の非常に薄い箔をこの界面に配置します。本研究では、銅が使用されました。この箔は、顕著な衝撃波の減衰を防ぐのに十分な薄さであり、かつ爆轟光の透過を防ぐのに十分な厚さである必要があります。一般的に、ほとんどの実験系において1,000 Åの箔厚が理想的です。PMMAにおける粒子速度と爆薬の爆速が分かれば、Hugoniot衝撃整合方程式を用いて爆轟圧を計算できます。6
まで:
新しい火薬のCJ圧を算出するために、火薬とポリメタクリル酸メチル(PMMA)ウィンドウ間の粒子速度を測定するPDVシステムを使用できます。反射面として機能させるため、通常はアルミニウムまたは銅の非常に薄い箔をこの界面に配置します。この箔は、衝撃波の著しい減衰を防ぐのに十分な薄さでありながら、爆轟光が透過するのを防ぐのに十分な厚さである必要があります。通常、ほとんどの実験セットアップにおいて、1,000 angstromsの箔厚が理想的です。PMMAにおける粒子速度と火薬の爆轟速度から、Hugoniot衝撃整合方程式を用いて爆轟圧を算出できます。6
プロトコルのステップ 2.1 が以下のように更新されました:
爆薬チャージの直径に合わせたサイズのPMMAウィンドウを、厚さ約6.5mmで加工します。ウィンドウに光学的な透明性があり、加工上の欠陥がないことを確認してください。これを実現するために、光学的に透明なキャストアクリルのシートを用意し、レーザーカッターまたは同様の加工プロセスを用いてディスクを切り出します。その後、ウォータージェットを使用して光学的に透明な表面を得ます。
まで:
爆薬チャージの直径に合わせたサイズのPMMAウィンドウを、厚さ約6.5mmに加工します。ウィンドウが光学的に透明であり、加工欠陥がないことを確認してください。これを実現するためには、光学的に透明なキャストアクリル板を使用し、レーザーカッターまたは同様の加工プロセスを用いてディスクを切り出します。その後、PMMAを研磨して光学的に透明な表面を得ます。
代表的な結果において、図3のキャプションが次のように更新されました:
図3. PDVのセットアップ(近接像)。 フライヤープレートが配置されている底部におけるPDVのセットアップ。
まで:
図3. PDV装置の構成(近接像)。 底部のPDV装置の構成。
「代表的な結果」において、表1と図7の間の段落が以下のように更新されました:
図2-3に示した爆薬電荷底部のフライヤープレートのPDVトレースの出力結果を図7に示します。これらの振動は、4-5 km/secに近い急速加速によるプレート内のリンギングに起因します。CJ圧力は、Cooperの近似を用いて生成ガスのHugoniotをモデリングし、6アルミニウム-爆薬のHugoniotを一致させた後にCJ点を外挿することで算出されます。このような計算の代表的なスクリーンショットを図8に示します。この手法には、計算においてフライヤー速度の開始時から線形加速外挿を想定しているため、依然としていくつかの限界があります。その結果、(表1)の結果に示されるように、圧力をわずかに過小評価することになります。現在、フライヤープレートの初期加速に適合させるための新しい方程式の開発が進められています。
へ:
図2-3の爆薬電荷底部からのPDVトレースの出力結果を図7に示す。CJ圧力は、Cooperの近似を用いて生成ガスのHugoniot曲線をモデリングし、6PMMA-爆薬のHugoniot曲線を合わせた後にCJ点を外挿することで算出した。このような計算による代表的なスクリーンショットを図8に示す。この手法には、ウィンドウ速度トレースの開始点から線形外挿を想定して計算を行うため、いくつかの制限がある。これにより、結果(表1)に示されるように、圧力がわずかに過小評価されることになる。
代表的な結果の図7およびその説明文が、以下のように更新されました:
図7. PBXN-5爆薬におけるCJ圧測定における、時間の関数としてのプレート速度。 2つの異なるショットの間で非常によく一致しており、トレースがほぼ重なっていることに注目されたい。
へ:
図7. CJ圧測定における窓速度の時間変化。異なるショット間での一致が非常に良く、トレースがほぼ重なり合っていることに注目されたい。
また、「代表的な結果」において、図8の説明文が以下のように更新されました:
図8. PDV実験における銅フライヤープレートのデータからのCJ圧の算出。 外挿ではフライヤープレートの初期押し出しにおける線形加速を想定しており、これが現状ではCJ圧の過小評価につながっていることに留意されたい。
まで:
図8. PDV実験からのCJ圧の算出。外挿はウィンドウの初期押し出しにおける線形加速を想定しており、現状ではCJ圧が過小評価されることになる点に注意してください。
謝辞のセクションが以下のように更新されました:
著者らは、資金提供を受けたFuture Requirement of Enhanced Energetics for Decisive Munitions (FREEDM) Program、試験への協力を得たMike VanDeWal氏とGerard Gillen氏、処方策定を支援したPaula Cook氏、および試料のプレスを行ったRalph Acevedo氏とBrian Travers氏に感謝いたします。
へ:
著者は、資金提供を行ったFuture Requirement of Enhanced Energetics for Decisive Munitions (FREEDM) Program、試験を支援したMike Van De Waal氏およびGerard Gillen氏、製剤作成を支援したPaula Cook氏、そしてサンプルのプレスを行ったRalph Acevedo氏およびBrian Travers氏に感謝いたします。
開示事項
No conflicts of interest declared.