スピンコーティング、ポリジェット印刷、および融合蒸着モデリングが統合され、生体組織の構造的および機能的特性をシミュレートする多層異種ファントムを生成します。
このコンテンツを表示するには、JoVEへの購読が必要です。 または、無料トライアルをお申し込みください。
方法論記事
生体組織をシミュレートするファントムのマルチモーダル3Dプリンティング
* These authors contributed equally
この記事について
サマリー
要約
バイオメディカル光イメージングは、様々な疾患の診断・治療において重要な役割を果たしています。ただし、光学イメージングデバイスの精度と再現性は、そのコンポーネント、テスト環境、および操作の性能特性に大きく影響されます。したがって、これらのデバイスを追跡可能なファントム標準で校正する必要があります。しかし、現在利用可能なファントムのほとんどは、生体組織のマルチモーダルおよび動的特性をシミュレートできない均質なファントムである。ここでは、スピンコーティングモジュール、ポリジェットモジュール、融合蒸着モデリング(FDM)モジュール、および自動制御フレームワークを統合した生産ラインを用いた異種組織シミュレーションファントムの製造を示す。「デジタル光ファントム」の構造情報と光学パラメータは、プロトタイプファイルで定義され、生産ラインにインポートされ、異なる印刷モダリティ間のシーケンシャルスイッチを備えた層ごとに作製されます。このような生産ラインの技術的能力は、表皮、真皮、皮下組織、および埋め込み腫瘍を含む皮膚模擬ファントムの自動印刷によって例示される。
概要
バイオメディカル光学イメージングは、生体組織との光相互作用に基づいて疾患や組織異常を検出する医療画像ツールのファミリーを表します。磁気共鳴画像(MRI)やコンピュータ断層撮影(CT)などの他の画像化モダリティと比較して、生物医学光学イメージングは、低コストおよび携帯機器1、2、3、4を用いた組織構造、機能、および分子特性の非侵襲的測定を利用する。しかし、コストと携帯性において優れているにもかかわらず、光学イメージングは臨床診断や治療指導のために広く受け入れされておらず、その再現性が低く、光学的パラメータと生物学的パラメータ間の定量的マッピングが欠如しているため、一部は認められています。この制限の主な理由は、定量的なキャリブレーションと生物医学光学イメージングデバイスの検証のための追跡可能な基準の欠如です。
過去には、脳5、6、7、皮膚8、9、10、11、12、膀胱13、および乳房組織14、15、16、17などの様々な組織タイプの生物医学的光学画像研究のために様々な組織シミュレーションファントムが開発されました。これらのファントムは、主に以下の製造プロセスのいずれかによって生成されます:1)スピンコーティング10、18(均質および薄層組織をシミュレートするための)。2)成形19(幾何学的特徴を持つかさばる組織をシミュレートするための)。3)3次元(3D)印刷20、21、22(多層異種組織をシミュレートするための)。成形によって生成される皮膚ファントムは、皮膚組織のバルク光学特性を模倣することができるが、横光学不均一性19をシミュレートすることはできない。Bentzらは、生体組織23の異なる光学特性を模倣するために2チャンネルFDM 3D印刷法を用いた。しかし、2つの材料を使用すると、組織の光学的不均一性と異方性を十分にシミュレートすることはできません。Lurie et al. は、3D プリンティングとスピンコーティング13を組み合わせることにより、光コヘランス断層撮影(OCT)および膀胱鏡検査用の膀胱ファントムを作成した。しかし、血管などの幻影の異種特徴は手描きしなければならなかった。
上記のファントム製造プロセスの中で、3Dプリンティングは、生体組織の構造的および機能的異質性をシミュレートするための最も柔軟性を提供します。しかし、皮膚組織のような多くの生体組織タイプは、単一の3D印刷プロセスでは効果的に複製できない多層および多スケールのコンポーネントで構成されています。したがって、複数の製造プロセスの統合が必要です。バイオメディカル光学イメージングの追跡可能な標準として、ファントムをシミュレートする多層・多スケール組織の自動生産に複数の製造プロセスを統合した3Dプリンティング生産ラインを提案する(図1)。スピンコーティング、ポリジェット印刷、FDMは3Dプリンティング生産ラインで自動化されていますが、各モダリティは確立されたプロセスと同じ機能特性を保持します。したがって、本論文では、単一の装置における複数のプロセスの物理的統合を必要とせずに、多スケール、多層、および異種組織シミュレーションファントムを製造するための一般的なガイドラインを提供する。
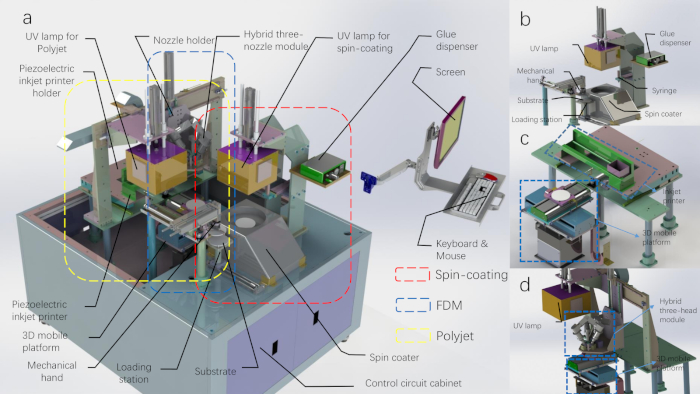
図1:3Dプリント生産ラインのCAD図(A) 上部シェルを取り外した 3D プリントの生産ライン。(B) スピンコーティングモジュールとメカニカルハンドモジュールの概略図。(C) ポリジェット印刷モジュールの概略図。(D) FDM印刷モジュールの回路図(UVランプはポリジェット印刷モジュールに属する)。この図の大きなバージョンを表示するには、ここをクリックしてください。
アクセスが制限されています。このコンテンツを表示するにはログインするか、トライアルを開始してください。
プロトコル
1. 3Dプリンティング用材料の準備
注:当社の光学ファントム生産ラインは、生体組織の構造的および機能的異質性をシミュレートするために、様々な印刷材料を使用しています。印刷材料の選択は、製造プロセスによっても異なります。
- スピンコーティング印刷用材料調製
- 100mLの立体撮影(SLA)フォトポリマー樹脂を含むビーカーに、二酸化チタン(TiO2)粉末を100mg加えます。
- ビーカーで混合物を磁気攪拌機で30分間かき混ぜます。
- tinfoilでビーカーを密封し、15分間超音波マシンで超音波処理します。
- 材料を10分間真空にし、デバイスの貯蔵シリンジにロードします。
- ポリジェット印刷用材料準備
- 2-ヒドロキシ-2-メチルプロピオフェノン(1-ヒドロキシシクロヘキシルフェニルケトン)の17.56gを80gのトリエチレングリコールジメタクリレートを含むビーカーに加え、18%(w/w)材料を得た。
- tinfoilでビーカーを密封し、15分間超音波マシンで超音波処理します。
- 混合物の20 mLを取り出し、それに油溶性中国の赤い染料の5 mgを追加します。ステップ 1.2.2 を繰り返します。
- すべての材料を真空にし、Y(イエロー)チャンネルのカートリッジに染料を含む溶液をロードし、純粋な溶液をK(ブラック)チャンネルのカートリッジにロードします。
- FDM印刷のための材料準備
- 3つのビーカーのそれぞれに200gのゲルワックスをロードし、磁気攪拌機で60°Cに加熱します。
- 最初のビーカーに600 mgのTiO2粉末を加えます。2番目のものにグラファイトパウダーの80 mgを追加します。
- TiO2とゲルワックスを混合したゲルワックスを、磁気攪拌機上で30分間、異なるビーカーにグラファイトパウダーと混合して攪拌します。
- 3つの異なる材料を2分間真空にし、固化する前にハイブリッド3ノズルモジュールの押出機にロードします。
2. マルチモーダル3D印刷用コンピュータモデルの準備
注:異種皮膚組織は、表皮、真皮、皮下組織の3つの層に単純化される。表皮層は、ステップ1.1で導入された材料を用いてスピンコーティングによって生成される。真皮層は、ステップ1.2で導入した感光性ポリマーを用いたポリジェット印刷により製造される。皮下組織層は、ステップ1.3で導入された材料を用いてFDMによって製造される。異なる印刷パラメータのプロトタイプコンピュータ支援設計(CAD)ファイルは、前述の製造プロセスをガイドするために生成されます。
- 皮膚用デジタル光学ファントムの設計
- 厚さ100μmの表皮層、厚さ400μmの真皮層、厚さ1cmの皮下組織の3層でスキンファントムを設計します。
- 3Dモデリングソフトウェアパッケージ(例えば、Solidworks)を使用して腫瘍モデルを描きます(図5A)。
- スピンコーティングのパラメータ設定
- 印刷装置の制御ソフトウェアで回転速度と持続時間のパラメータを設定します。このデモンストレーションで使用される第1段階のスピンコーティング速度は1分あたり200回転(rpm)、スピンコーティング時間は20秒、第2段階スピンコーティングの速度は1,000rpm、スピンコーティング時間は40秒です。
- スピンコーティング材料の量を3mL、光硬化時間を制御ソフトウェアで180sに設定します。
- ポリジェット印刷用ソースファイルの作成
- AcroRIP Colorソフトウェアパッケージに印刷する血管画像をインポートし、印刷されたファントムの光学パラメータと画像特性の関係に応じてパラメータ(印刷位置とインクジェット量)を設定します。この印刷された血管の写真では、Kチャンネルに透明な光硬化性材料が装填され、Yチャンネルには中国の赤色染料を混ぜた光硬化性材料が装填されています。
- 3D 印刷用に定義されたパラメータを持つ ".prn" ファイルを生成します。
- FDM印刷用Gコードの作成
- 3Dマッピングソフトウェアパッケージ(ソリッドワークスなど)を使用してフラスタムモデルを描画し、腫瘍をシミュレートします。
- 腫瘍モデルの".stl"ファイルを、オールインワンノズルスライススクリプトがインストールされたCuraソフトウェアパッケージにインポートします。
- モデルをスライスして、印刷に必要な G コードを生成します。
- 印刷制御ソフトウェアへの文書のロード
- メニュー バーの [ファイル] メニュー項目をクリックし、[UV プリント ファイルの読み込み] サブメニュー項目を選択して、手順 2.3 で紹介した UV 印刷 ".prn" ファイルを読み込みます。
- ステップ 2.5.1 のように、ステップ 2.4 で生成された G コードを印刷制御ソフトウェアにロードします。
- [印刷の開始] ボタンをクリックして、自動 3D 印刷手順を開始します。
3. スピンコーティングによる皮膚表皮層ファントム成分の印刷
注:スピンコーティングモジュールは、主に3つの部分で構成されています:1)スピンコーター。2)接着剤ディスペンサー。3)UVランプ。
- ローディングステーションの基板を、機械的な手でスピンコーターのサンプルステージに移動します。吸着によって基板を固定するために真空ポンプを開始します。
- 接着剤ディスペンサーは、基板の中心でステップ2.2.2で導入された材料を滴下するために注射器を制御します。
- スピンコーターは、設定された速度と時間パラメータに従って動作し始めます。
- UVランプ(波長:395nm)を下ろし、180sの電源を入れます。
- UVランプを持ち上げ、スピンコーターをオフにして、皮膚表皮層を印刷します。
4. ポリジェッティングによる皮膚真皮層ファントム成分の印刷
メモ:ポリジェット印刷モジュールは、圧電インクジェットノズル、3次元モバイルプラットフォーム、コントロールパネル、UVランプ(水銀灯)で構成されています。溶媒系光硬化性材料としては、吸収材料、散乱材料がマトリックスとして用いられる。異なる光学パラメータは、異なる領域で異なる割合で材料を噴霧することによって得られる。最後に、真皮層ファントムを印刷し、層によって硬化します。
- 基板を3Dモバイルプラットフォームに移動し、吸引バルブを開いてプラットフォーム上の基板を吸着させます。
- 3Dモバイルプラットフォームは、UVプリンタの初期位置に基板を保持します。
- インクジェット プリンタをシリンダの作業位置に押し込み、インクジェット プリンタはホスト コンピュータから送信された ".prn" ファイルで指定された時刻を動作させます。ここで、インクジェットプリンタの給紙信号は、Y軸モバイルプラットフォームの移動を駆動するために使用される。
- インクジェットプリンタは、ステップ2.5.1で設計されたレイヤーを印刷し、シリンダはインクジェットプリンタを元の位置に戻します。基板と一緒に配置された3D移動プラットフォームのY軸は、その初期位置に移動することによって初期化されます。
- 基板はY軸の正の方向に50mm移動する。UVランプはシリンダー(基板の上10 mm)によって押し下げられる。
- 硬化時間の設定に従って180sのUVランプをオンにします。
- UVランプをシリンダーで初期位置に押し込みます。基板と一緒に配置された3DモバイルプラットフォームのY軸が初期化され、初期位置に戻ります。
- 基板を配置した3DモバイルプラットフォームをZ軸に沿って0.1mm下に移動します。
- 手順 4.1 ~ 4.8 を繰り返して、多層印刷が完了するまで次のレイヤを印刷します。
5. FDMによる皮下組織ファントム成分の印刷
メモ:FDMモジュールは、ハイブリッドスリーヘッドモジュール、シングルヘッドモジュール、および3Dモバイルプラットフォームで構成されています。ゲルワックス、吸収材料、および散乱材料は、皮下組織/腫瘍をシミュレートするファントムを調製するための原料として使用される。ゲルワックスを加熱し、フィーダーで溶融します。押出ヘッドによって均一に攪拌され、所望の光学パラメータを有する最終ファントムを印刷するように押し出される。
- ノズルモジュールの加熱電力をオンにし、温度を60°Cに設定します。
- シリンダを押して、ミキシングノズルを作業位置に移動します。
- FDMモジュールはホストコンピュータから送信されたGコードコマンドを受信し、混合ノズルは68°Cまで加熱されます。
- 攪拌モーターをオンにし、材料をよく混ぜます。
- 3D モバイル プラットフォームを初期化すると、XYZ 軸が初期位置に移動します。
- 印刷プロセスは、G コードコマンドに従って実行されます。層ごとに印刷手順では、材料は、各層のファントムの光学パラメータを決定する混合比に比例して押し出されます。印刷は皮下組織部または腫瘍部分が完全に印刷されるまで継続する。
- シリンダを押して、ミキシングノズルモジュールを初期位置に移動します。
注意:グラファイト粉末は強い光吸収性を有するため、凝集によって誘導される光学パラメータの変化を避けるために、できるだけ均一に混合する必要があります。大粒径のTiO2粉末は、材料配置精度を容易に沈殿させ、影響を与えるため、完全に混合する必要があります。TiO2は、長期間保存する場合は置き換える必要があります。
6. 基板をローディングステーションに戻す
- 3D モバイル プラットフォームを初期化し、XYZ 軸を初期位置に移動します。3D モバイル プラットフォームを引き渡し場所に移動します。
- シリンダーを押して機械式手を基板の上の位置に動かします。
- 基板をピックアップし、機械的な手でローディングステーションの上に移動します。ローディングステーションに基板を置き、自動印刷を完了します。
7. 成形による皮下組織層ファントム成分の鋳造
注:ファントムの腫瘍モデルが設計されている場合は、ポリジメチルシロキサン(PDMS)を腫瘍の外側に注ぐことによってファントム全体を鋳造する必要があります。手順 7.1 ~ 7.3 は、FDM モジュールが腫瘍のない皮下組織層を印刷する必要はありません。
- 3Dプリント長方形の金型を持つ基板を押します。
- 液体PDMSを金型に注ぎます。
- 基板をインキュベーターに入れ、60°Cで2時間保管します。
- 基板からファントムを取り外します。
アクセスが制限されています。このコンテンツを表示するにはログインするか、トライアルを開始してください。
結果
スピンコーティングで製造されたファントム
スピンコーティングは、ターンテーブルを回転させて基板上に液滴を均等に分配し、硬化後に元の本体の単層を作製する。基板の回転速度と回転時間は、ファントムの表面品質に影響を与えるだけでなく、ファントムの各層の厚さを決定します。異なる厚さのファントムは、繰り返しスピンコーティング層によって作製することができます。ファントムの光学パラメータは、前の出版物24で説明したように、散乱および吸収材料の割合を変更することによって決定することができる。光硬化性樹脂中のTiO2濃度を上げると、ファントムの散乱係数が大きくなる。スピンコーティングの精度が0.01mmで、皮膚表皮の厚さが0.04~1.6mmであることを考えると、皮膚表皮をシミュレートする必要性を満たすプロセスです(図2)。
アクセスが制限されています。このコンテンツを表示するにはログインするか、トライアルを開始してください。
ディスカッション
多層ファントムの製造において、スピンコーティングに使用される材料は、PDMSの代わりに光硬化性材料の一種である。中間層は、光硬化性樹脂を原料として使用するポリジェット印刷方式で印刷されます。薄いPDMSファントムは、tert-ブチルアルコールを添加した後にスピンコーティングによって作ることができますが、PDMS層はポリジェット印刷中に光硬化性材料に効果的に結合することはできません。そこで、スピンコーティング用の光硬化性樹脂を選びました。
現在、ポリジェット印刷に使用できる材料は2つだけです。光硬化性材料にTiO2粉末とインドインクを添加することは、真皮層の光学特性をシミュレートし、将来の作業でシステムに追加することができます。
FDM印刷の場合、押し出しの前に材料を完全に混合する必要があります。したがって、混合によるプロセス遅延は、従来のFDM印刷プロセスよりも長くなる可能性があります。3Dモバイルプラットフォーム上の基板の動きも印刷中に対応する時間のために遅れます。複雑な形状のファントムを印刷するには、...
アクセスが制限されています。このコンテンツを表示するにはログインするか、トライアルを開始してください。
開示事項
著者たちは何も開示する必要はない。
謝辞
この研究は、中国国立自然科学財団(Grant Nos. 11002139および81327803)と中央大学の基礎研究基金によって支援されました。科学技術大学のザカリー・J・スミス氏に音声ナレーションを提供してくださったことに感謝します。
アクセスが制限されています。このコンテンツを表示するにはログインするか、トライアルを開始してください。
材料
| 名前 | 会社 | カタログ番号 | コメント |
|---|---|---|---|
| 2-ヒドロキシ-2-メチルプロピオフェノン | アラジン | H110280-500g | 光開始剤 http://www.aladdin-e.com/ |
| 3Dプリンティング制御システム | USTC | USTC-3DPrinter_control1.0 | カスタムメイド github: https://github.com/macanzhen/ |
| 3Dプリントシステム | USTC | USTC-3DPrinter1.0 | カスタムメイド |
| AcroRipカラー | Human Plus | AcroRip v8.2.6 | |
| オールインワンノズルスライススクリプト | Shenzhen CBD Technology Co.,Ltd. | github: https://github.com/macanzhen/ | |
| >中国の赤い染料 | Juents | 油溶 | |
| Cura | Ultimaker | Cura_15.04.6 | |
| Gel Wax | Shanghai Lida Industry Co.,ltd. | LP | 融点:56°C;C |
| グラファイト | アラジン | G103922-100G | オブジェクトの光吸収パラメータを変更します http://www.aladdin-e.com/< / a |
| > PDMS | ダウコーニング | 184 | |
| 酸化チタン | ALDRICH | 24858-100G | 347 nm |
| トリエチレングリコールジメタクリレート | アラジン | T101642-250ml | 光硬化モノマー http://www.aladdin-e.com/ |
| UV インク SLA フォトポリマー 樹脂 | time80s | RESIN-A | http://www.time80s.com/zlxz |
参考文献
- Lu, G., Fei, B. Medical hyperspectral imaging: a review. Journal of Biomedical Optics. 19 (1), 010901(2014).
- Wang, K., et al. Development of a non-uniform discrete Fourier transform based high speed spectral domain optical coherence tomography system. Optics Express. 17 (14), 12121-12131 (2009).
- Zhao, H., Gao, F., Tanikawa, Y., Homma, K., Yamada, Y. Time-resolved diffuse optical tomographic imaging for the provision of both anatomical and functional information about biological tissue. Applied Optics. 44 (10), 1905-1916 (2005).
- Ding, Z., Ren, H., Zhao, Y., Nelson, J. S., Chen, Z. High-resolution optical coherence tomography over a large depth range with an axicon lens. Optics Letters. 27 (4), 243-245 (2002).
- Iida, H., et al. Three-dimensional brain phantom containing bone and grey matter structures with a realistic head contour. Annals of Nuclear Medicine. 27 (1), 25-36 (2013).
- Mobashsher, A. T., Abbosh, A. Three-dimensional human head phantom with realistic electrical properties and anatomy. IEEE Antennas and Wireless Propagation Letters. 13, 1401-1404 (2014).
- Li, J. B., et al. A new head phantom with realistic shape and spatially varying skull resistivity distribution. IEEE Transactions on Biomedical Engineering. 61 (2), 254-263 (2013).
- Bykov, A., et al. Multilayer tissue phantoms with embedded capillary system for OCT and DOCT imaging. Life Sciences. (International Society for Optics and Photonics). , 73760(2011).
- Bykov, A. V., Popov, A. P., Priezzhev, A. V., Myllylä, R. Skin phantoms with realistic vessel structure for OCT measurements in Laser Applications. European Conference on Biomedical Optics. , Optical Society of America. 80911(2010).
- Park, J., et al. Fabrication of double layer optical tissue phantom by spin coating method: mimicking epidermal and dermal layer. Design and Performance Validation of Phantoms Used in Conjunction with Optical Measurement of Tissue V. , International Society for Optics and Photonics. 85830(2013).
- Wróbel, M. S., et al. Use of optical skin phantoms for preclinical evaluation of laser efficiency for skin lesion therapy. Journal of Biomedical Optics. 20 (8), 085003(2015).
- Sheng, S., Wu, Q., Han, Y., Dong, E., Xu, R. Fabricating optical phantoms to simulate skin tissue properties and microvasculature. Design and Performance Validation of Phantoms Used in Conjunction with Optical Measurement of Tissue Vii. , International Society for Optics and Photonics. 932507(2015).
- Lurie, K. L., Smith, G. T., Khan, S. A., Liao, J. C., Ellerbee, A. K. Three-dimensional, distendable bladder phantom for optical coherence tomography and white light cystoscopy. Journal of Biomedical Optics. 19 (3), 36009(2014).
- Hahn, C., Noghanian, S. Heterogeneous breast phantom development for microwave imaging using regression models. Journal of Biomedical Imaging. 2012, 6(2012).
- Ansari, M. A., Mohajerani, E. Estimation of optical abnormalities in breast phantom by diffuse equation. Optik-International Journal for Light and Electron Optics. 125 (20), 5978-5981 (2014).
- Roman, M., Gonzalez, J., Carrasquilla, J., Erickson, S. J., Godavarty, A. A Gen-2 Hand-Held Optical Imager: Phantom and Preliminary in-vivo Breast Imaging Studies. 29th Southern Biomedical Engineering Conference. , 103-104 (2013).
- Michaelsen, K. E., et al. Anthropomorphic breast phantoms with physiological water, lipid, and hemoglobin content for near-infrared spectral tomography. Journal of Biomedical Optics. 19 (2), 026012(2014).
- Park, J., et al. Optical tissue phantoms based on spin coating method. Design and Performance Validation of Phantoms Used in Conjunction with Optical Measurement of Tissue VII. , International Society for Optics and Photonics. 93250(2015).
- Mustari, A., et al. Agarose-based tissue mimicking optical phantoms for diffuse reflectance spectroscopy. Journal of Visualized Experiments. (138), e57578(2018).
- Luciano, N. J., et al. Utilizing 3D printing technology to merge MRI with histology: A protocol for brain sectioning. Journal of Visualized Experiments. (118), e54780(2016).
- Dong, E., et al. Three-dimensional fuse deposition modeling of tissue-simulating phantom for biomedical optical imaging. Journal of Biomedical Optics. 20 (12), 121311(2015).
- Beltrame, E. D. V., et al. 3D Printing of Biomolecular Models for Research and Pedagogy. Journal of Visualized Experiments. (121), e55427(2017).
- Bentz, B. Z., Chavan, A. V., Lin, D., Tsai, E. H., Webb, K. J. Fabrication and application of heterogeneous printed mouse phantoms for whole animal optical imaging. Applied Optics. 55 (2), 280-287 (2016).
- Liu, G., et al. Fabrication of a multilayer tissue-mimicking phantom with tunable optical properties to simulate vascular oxygenation and perfusion for optical imaging technology. Applied Optics. 57 (23), 6772-6780 (2018).
アクセスが制限されています。このコンテンツを表示するにはログインするか、トライアルを開始してください。
再版と許可
