本研究では、TC18の旋削加工における、フラッド冷却とLN₂由来の極低温N₂ガスジェット冷却を比較しました。極低温冷却では、テストしたすべての送り速度において、目視による変形がより浅く、表面近傍の硬化が維持され、表面粗さが低下することが示されましたが、機械加工における独立した反復試験が行われていないため、比較は記述的なものにとどまりました。
この記事について
サマリー
要約
チタン合金は、熱伝導率が低く、切削工具材との親和性が高いため、切削刃付近に熱と機械的負荷が集中し、機械加工が困難です。高強度近β型TC18チタン合金では、これらの条件によって表面改質層が形成され、コンポーネントの性能に影響を及ぼす可能性があります。本研究では、TC18の外径切削における送り速度と冷却方式の影響を検討しました。20 °CのDRK-5011半合成流体を用いた flood cooling(大量注油冷却)と、LN₂由来の極低温N₂ガスジェット冷却を、送り速度 0.10、0.15, 0.20、および 0.26 mm/rev、主軸回転数 135 r/min、初期切削速度 19.1 m/min、切込み量 0.60 mm の条件下で比較しました。断面メタログラフィーを用いて目視で確認できる塑性変形領域(P-zone)を測定し、ビッカース微小硬度プロファイルを用いて表面近傍の微小硬度と硬化層の厚さを評価し、算術平均表面粗さ(Ra)を測定しました。代表的なP-zoneの深さは、flood cooling では 8.5, 9.7, 10.9、および 21.6 µm であり、極低温冷却では 6.0, 8.2, 10.7、および 11.0 µm でした。表面近傍の微小硬度は、冷却方式間で記述的な差があり、その大きさは送り速度によって変動しましたが、硬化層の厚さは平均して約 40% の記述的な差を示しました。極低温冷却による Ra 値は、対応する送り速度において約 8%~23% 低い値となりました。補助的な試験により、切削速度と切込み量に伴う極低温冷却時の粗さの傾向が示されましたが、冷却方式間の完全なペア比較は行われませんでした。全体として、極低温ガスジェット条件は、試験したプロセスウィンドウ内において、目視可能な変形がより浅く、表面近傍の硬化が維持され、粗さが低いことに関連していました。微小硬度および Ra 値は、条件ごとに1つの試験片に対して繰り返し測定を行った平均値 ± 標準偏差として報告されています。これらの標準偏差は、試験片間のばらつきではなく、測定の再現性を反映しています。したがって、すべての比較は記述的なものであり、独立した機械加工の反復試験なしに統計的有意性を評価することはできません。
概要
チタン合金は、高い比強度、耐食性、および広範な温度域にわたる有用な機械的性能を兼ね備えており、そのため航空宇宙、エネルギー、海洋、および生物医学分野での利用が支持されています1,2,3,4。しかし、高負荷コンポーネントにおいて、性能はバルク強度以上の要因に依存します。機械加工された表面およびその直下の材料は、接触、繰返し荷重、フレッティング、エロージョン、および腐食性環境に最初にさらされる領域です。したがって、表面トポグラフィー、塑性変形した微細構造、硬度勾配、残留損傷、およびその他の機械加工に起因する変化が、損傷の発生箇所およびその進展に影響を及ぼす可能性があります5,6,7,8。この表面近傍領域は、一般に表面整合性というより広範な概念で議論されるか、機械加工による改質に重点を置く場合は表面改質層として論じられます。多くのチタン製コンポーネントで要求される寸法および表面状態を達成するには、旋削加工が依然として不可欠であるため、プロセス選定においては、材料除去効率とワークに残される状態の両方を考慮する必要があります9,10。TC18は、軽量で損傷許容性の高い耐荷重構造に使用される高強度近βチタン合金です11。その合金分類および強度レベルにより、機械加工の文献で主流となっているα+β合金のTi–6Al–4Vとは区別されます。したがって、Ti–6Al–4Vで確立された傾向は有用な仮説を提供しますが、それが定量的にTC18に転移すると想定することはできません。実用的な旋削プロセスが浅い表面下層をどのように改質するか、また冷却供給の変化が、硬度応答を消失させることなく、より浅い可視変形に関連しているかどうかを判断するためには、TC18特有のエビデンスが必要です。
チタン合金の機械加工が困難である理由は、急速に更新される狭い接触領域において、熱的、機械的、およびトライボロジー的な条件が相互に結合しているためです。低い熱伝導率により切刃からの熱流が制限される一方で、チタンと一般的な工具材料との親和性が凝着や不安定な工具-チップ接触を促進することがあります。多くのレビューにおいて、切削温度、接触応力、チップ形成、工具状態、および表面完全性は、個別の変数ではなく、互いに依存し合う結果として一貫して特定されています12,13,14,15。同様に、実験およびモデリング研究により、最終的な表面状態は、過渡的な負荷条件下でのひずみの蓄積と温度依存的な軟化との競合を反映していることが示されています16,17,18。せん断局所化と分断チップの形成により、空間的および時間的な不均一性がさらに加わります19,20,21。これらの研究は、切削パラメータと冷却材の供給の両方が、表面変質層の深さと機械的特性に影響を与えるという物理的根拠となりますが、温度、力、工具状態、または結晶構造からの直接的な証拠なしに、光学的な傾向や硬度の傾向に単一のメカニズムを割り当てることを正当化するものではありません。送り速度は、名目上の未変形チップ厚さ、1回転あたりに加工される材料量、および工具によって残される送り跡を変化させるため、特に直接的なプロセス変数となります。送りの増加は、接触荷重、チップ形状、新たに生成された表面に課されるひずみ、および粗さへの幾何学的寄与を変化させることができます。したがって、Ti–6Al–4Vに関する研究では、表面形態、粗さ、および表面近傍の特性において、送りに関連した強い変化が報告されています22,23。とはいえ、これらの応答の程度と形態は、合金の状態、工具形状、冷却モード、および試験されたプロセスウィンドウに依存するため、他の合金から推論された普遍的な送り法則よりも、TC18で条件を合わせた比較を行う方が妥当です。
冷却戦略は、切削領域の境界条件を変更するための2番目の手法となります。表面改質研究では、微視的な組織や機械的特性のわずかな変化が、マクロ的な損傷が認められない場合であっても、重要な影響を及ぼし得ることが示されています24,25。そのため、従来の大量注水冷却の代替または補完策として、極低温加工および極低温補助加工が研究されてきました。チタンに関する比較研究では、特定の旋削およびフライス切削条件下において、極低温補助が工具摩耗や粗さの低減に関連することが示されており26,27,28、一方で微細加工の研究では、バリ制御と表面品質の向上が報告されています29。冷風補助潤滑は、切削力、工具劣化、および粗さを変化させることができますが、その結果は供給温度およびそれに伴う潤滑条件に依存します30。CO₂および冷却・潤滑併用戦略を用いた研究では、その応答が合金および構成に依存することがさらに実証されています31,32。冷CO₂ガスを用いたボルテックスチューブ冷却の研究では、Ti6Al4V合金の旋削中に切削温度(最大35.6%)と表面粗さ(最大66.14%)が大幅に低減したことが報告されており、冷却媒体と供給方法が表面品質に大きな影響を与えることが示されています。総じて、これらの文献は本設計に関連する2つの点を支持しています。第一に、急速な除熱は複数の加工結果に同時に影響を及ぼすため、冷却戦略は複数の表面整合性指標を用いて評価されるべきであるということです。第二に、報告されている利点は、媒体および供給システムから切り離すことはできないということです。極低温冷却は、単一の転用可能な処理ではありません。媒体、相、温度、圧力、衝突位置、工具への到達性、および潤滑のすべてが比較に影響します。したがって、レビュー論文では、供給条件の正確な報告と、試験された材料およびプロセス構成の解釈が強調されています33。本研究で検討する手法では、LN2を冷源として使用し、極低温N2ガスジェットを切削面(すくい面)の工具-切り屑領域に向けて供給します。約 −196 °CのLN₂を冷源とし、衝突前のN₂ガスジェットの測定温度は −169 °Cでした。7分間で記録されたLN₂消費量20 Lは、液体LN₂の消費量として約 3 L/minに相当します。大量注水冷却は冷却、潤滑、および洗浄の効果をもたらすため、本実験では2つの供給モード間の全体的な差を評価しており、熱抽出を潤滑、ジェットの運動量、またはその他の界面効果から分離して評価することはできません。
本研究では、TC18の外径切削において、2つの特定の冷却供給構成であるDRK-5011フラッド冷却システムとLN₂由来の極低温N₂ガスジェットシステム(ノズル、圧力、および供給パラメータはMethodsに詳述)との間で、再現性のある比較を確立する。主実験では、主軸回転数と切込み深さを固定し、送り速度を変化させ、表面変質状態の3つの相補的な要素を測定した。具体的には、目視で確認可能な塑性変形層(P-zone)の深さ、表面近傍のマイクロビッカース硬度プロファイルおよびそこから導出される硬化層厚、そして算術平均表面粗さ(Ra)である。P-zoneと硬化層厚を別々の評価項目としたのは、前者が光学的な形態境界に依存し、後者が測定されたマトリックス硬度帯への回復に依存するためである。2つの補助的な極低温シリーズでは、粗さ測定のみを目的に切削速度または切込み深さを変化させており、これらに対する限定的なフラッド冷却のリファレンスは、完全な対照シリーズではなく、独立した参照点として扱う。利用可能なデータに対しては、測定されていない相互作用面を示唆することなく、各送り速度における直接的な対比を保持できるため、条件ごとのペア設計が適切である。ただし、本設計ではすべてのパラメータにわたる独立した主効果の推定や、プロセスの最適値の特定は行わない。また、本研究にはドライ切削群、要因設計または応答曲面法、正式な分散分析、切削力測定、温度–時間履歴、工具摩耗測定、あるいは電子背後散乱回折(EBSD)や透過電子顕微鏡(TEM)によるキャラクタリゼーションは含まれていない。したがって、本研究の寄与は、指定された工具、材料、冷却供給、およびプロセスウィンドウにおける測定応答に限定されるが、定量的な観察結果を提供し、後続のメカニズム解明研究に向けた明確な仮説を提示するものである。本研究で調査した同一の切削条件下において、指定されたLN₂由来の極低温N₂ガスジェット条件は、試験したすべての送り速度において、フラッド冷却と比較して、代表的なP-zone深さ、表面近傍のマイクロビッカース硬度プロファイル、硬化層厚、およびRa値において明確な差異を示すという仮説を立てた。
プロトコル
工作物材料および切削工具
初期直径45 mm、長さ275 mmの、入荷状態のTC18近βチタン合金棒材を使用した。使用したTC18棒材のバッチ固有の元素組成は、供給業者の材料証明書に基づき表1に示す。基準およびバッチ固有の室温機械的特性は表2に示す。試験に使用した棒材の材料証明書は付録ファイル1に提供されている。棒材は、すべての条件において同一の固定治具に強固に固定した。外径切削にはWNMG080404-HLコーティング超硬チップを使用し、ウェット切削と極低温切削のいずれにおいても、同一のチップ種類、公称形状、ホルダー方向および工作物取付方法を維持した。各切削試験には、未使用の切刃を持つ新しくコーティングされた超硬チップを用いた。異なる切削条件間でチップの再利用は行わなかった。これにより、すべての試験において初期の工具状態を一定にした。本研究では専用の工具摩耗分析を含めていないため、本研究の目的は、工具寿命や摩耗挙動を比較することではなく、定義された初期工具状態における表面改質層を評価することであるため、逃げ面摩耗、クレーター摩耗、刃先チッピング、または構成刃先を含む進行性の工具摩耗について定量的な検査や測定は行っていない。
表1に、本研究で使用したTC18バーのバッチ固有の元素組成を示し、チタンをバランスとしています。表2に、公称の室温引張強度、0.2%耐力、破断伸び、および断面積減少率を示します。これらのデータにより、ワークピースがTC18で報告されている強度範囲内にあることが確認され、その後の切削および硬度測定の背景情報となりました。ただし、本研究においてバッチ固有の引張試験は実施していません。
冷却システムの構成と旋盤設計
切削試験は、Figure 1に示す供給システムを備えた汎用旋盤を用いて実施した。極低温システムは、LN2貯蔵容器、電動ポンプ、気化室、圧力制御ユニット、接続ライン、および専用ノズルで構成されていた。ガスジェット温度を測定するため、ノズル出口にT型熱電対を設置した。工具-切り屑領域に衝突する前、ノズル出口から下流 50 mm で測定された温度は -169 °C であった。公称沸点である約 -196 °C の LN₂ を冷媒として使用し、気化後、低温 N₂ ガスを工具-切り屑接触領域に向けて供給した。極低温切削システムの動作安定性と安全性を向上させるため、本システムでは極低温媒体のジェット噴射を採用した。ノズルは円錐状の直線構成で、出口径は 2 mm であった。ジェットは原則としてすくい面に垂直(90度)に配向させ、ノズル端面を工具先端から 50 mm の位置に配置した。圧力制御ユニットとノズル入口の間に圧力計を設置し、切削中の供給圧力は 0.16 MPa ± 0.01 MPa に維持した。また、動作圧力の変動を抑制するために圧力安定化装置を使用した。
7分間で20 LのLN2を継続的に消費したことは、LN2の消費速度が約3 L/minに相当することを意味した。この値は液体消費速度として扱い、気化したガスの体積流量としては扱わなかった。ガスジェットの配置は、固定的な衝突位置を確保しつつ、切断領域付近での液体の滞留や飛散を軽減するように選択した。本実験において、液体直接衝突法との直接的な比較は行わなかった。LN₂および極低温N₂ガスは、深刻な凍傷を引き起こす可能性があり、換気の不十分な場所では酸素欠乏を招く恐れがある。そのため、供給システムは換気の良い場所でのみ操作し、フェイスシールドまたは保護メガネ、断熱極低温手袋、白衣、長ズボン、およびつま先の隠れる靴を着用し、機関の極低温液体取り扱い手順に従った。
主要な対照実験において、主軸回転数は 135 r/min に設定した。工作物の初期径 45 mm において、これは公称切削速度 約 19.1 m/min に相当する。表面速度は瞬時径に応じて変化するため、これを初期径の値とした。切り込み深さ(ap)は 0.60 mm に設定し、送り速度(f)を 0.10、0.15、0.20、および 0.26 mm/rev とし、両方の冷却モードで試験した。
ウェット冷却では、DRK-5011半合成切削油を水で5%(体積分率)の濃度に希釈し、温度制御された冷却液循環システムを介して20 ± 2 °Cで供給した。冷却液は、ポンプ出口圧力0.16 MPaにおいて定格流量20 L/minの遠心ポンプによって供給され、ノズル出口の流量は供給ラインに設置された流量計を用いて20 L/minであることを確認した。出口径2 mmのシングルラウンドノズルを使用し、切削面に30°の角度で配向させ、切削領域から10 mmのスタンドオフ距離に配置した。ウェット冷却液は各切削パスの間、連続的に適用され、供給条件(流量および圧力)は各試験前に検証された。
極低温冷却には、上述の固定ガスジェット構成を用い、切削前に圧力および供給条件を確認した。モードを組み合わせる際、主軸設定、切込み深さ、工具種類、公称形状、工作物の固定方法、およびノズル位置は変更せずに維持した。これら8つの送りおよび冷却条件により、Pゾーン深さ、表面近傍のマイクロビッカース硬さ、硬化層厚、およびRaに関する対応データセットを構成した。
実験は冷却モードごとに構成されました。まず、すべてのフラッド冷却試験を4つの送り速度で低速から高速の順に実施し、次にすべての極低温冷却試験を実施しました。各冷却モードにおいて、送り速度の順序は低速(0.10 mm/rev)から高速(0.26 mm/rev)としました。この順序は操作上の利便性のために選択したものであり、完全なランダム化は行っていません。各試験に新しいチップを使用したため、各テスト前の累積切削時間または距離はゼロであり、各試験は摩耗していない刃先で開始されました。送り速度または冷却モードなど、切削条件を変更するたびに、新しい切削刃を備えたチップを交換しました。
補助的な粗さシリーズでは、f = 0.15 mm/rev および ap = 0.60 mm の条件下で、10.6、14.1、および 19.1 m/min の極低温切削速度を試験した。別途、vc = 19.1 m/min および f = 0.15 mm/rev の条件下で、0.40、0.60、0.80、および 1.00 mm の極低温切込深さを試験した。フラッド冷却の測定値は本試験のベースライン条件でしか得られなかったため、これらのデータセットは、要因計画、交互作用分析、または応答曲面実験法ではなく、個別の対応参照点とともに極低温モードの結果における傾向を特定するために分析された。主要なペア実験および補助的な極低温粗さ試験の切削パラメータと冷却材供給条件をTable 3にまとめる。
表3:旋削パラメータおよび冷却材供給条件。主要な対比送り速度実験で使用した切削パラメータとそれに対応する冷却条件をまとめている。こちらをクリックして、この表をダウンロードしてください。
試料調製および表面特性評価
切削後、加工面を含み、かつ加工方向に整合した断面が得られるよう、ワイヤ放電加工を用いて10 mm x 10 mm x 5 mmの試験片を切り出しました。すべての条件で同様の方向性を採用しました。各試験片を樹脂埋め込みし、断面を段階的に研磨した後、一貫した作製手順を用いて鏡面研磨を行いました。自由表面の境界が失われるとマイクロメートルスケールの深さ測定にバイアスが生じる可能性があるため、加工エッジの丸まりを最小限に抑えました。
研磨した断面を、2 vol% HF、4 vol% HNO₃、および 94 vol% H₂O を含む Kroll's 試薬で 45 s 間エッチングし34、直後に洗浄して乾燥させた。Kroll's 試薬には HF と HNO₃ が含まれており、HF は極めて毒性が高く腐食性があり、HNO₃ は強い腐食性と酸化性を有する。本試薬の調製、使用、および廃棄は、承認された機関の化学物質安全手順に従い、耐酸性手袋、眼・顔面保護具、および適切な研究室用個人用保護具を着用し、認定された化学ドラフトチャンバー内でのみ行った。
表面近傍領域を、同等の照明条件およびコントラストの下、金属顕微鏡を用いて500倍の倍率で観察した。顕微鏡には20メガピクセルのUSB3.0カメラを装着した。測定に先立ち、同倍率にてステージマイクロメーターを用いてピクセルあたりの長さの校正を行った。画像解析には画像解析ソフトウェアを用いた。
代表領域を選択する前に加工面を観察し、準備段階で生じたひっかき傷、引き抜かれ、およびエッジの丸まりなどのアーティファクトを境界設定から除外した。P-zoneは、連続的で細長く、繊維状または流動状の特徴を含む帯域として定義し、これらの特徴が消失しマトリックスの形態が回復する位置に下限境界を設定した。深さは表面に対して垂直に測定した。各加工条件について、断面に沿って少なくとも3箇所の代表的な視野を調査した。P-zoneの境界は、訓練を受けた2名のオペレーターが独立して画定し、報告された深さの値は繰り返し測定の平均値とした。不一致が5%を超えた場合は、合意に至るまで共同で画像を再検討した。P-zone深さの測定不確かさは、複数の視野における境界設定の繰り返し測定の標準偏差から算出した。
研磨した断面に対し、HVS-1000Z硬度計を用いて、荷重 50 gf(約 0.49 N)、保持時間 15 s でビッカース微小硬度試験を実施した。最初の圧痕は、加工面から約 10 µm 下方の中心に設け、その後 10 µm の深度間隔で測定を継続した。このステップサイズにより、硬化層厚を決定するための深度分解能を ±10 µm と定義した。測定硬度がマトリックス帯に近づいた遷移領域(帯の限界値から 15 HV 以内)では、境界位置の分解能を高めるため、5 µm 間隔で追加の圧痕を設けた。測定ステップが 10 µm であるため、報告された硬化層厚の不確かさは、遷移領域での 5 µm 測定によって精緻化された場合を除き、保守的に ±10 µm と推定した。
最初の圧痕中心は、加工面から約10 µm下に配置されました。試験荷重50 gf、想定硬度値約376–446 HVの場合、推定される圧痕対角線長は約14.4–15.7 µmでした。ISO 6507-1によれば、圧痕中心から試験片端までの距離は、平均対角線長の2.5倍以上(約38 µm)である必要があります。本研究で用いた10 µmという端部距離はこの要件を満たしていなかったため、表面近傍の硬度値は絶対的な測定値ではなく、硬度傾向の定性的な指標として解釈されました。
各目標深度において、約30 µmの間隔で横方向にずらした位置に5か所の独立した圧痕を作成し、これらの5つの圧痕から各深度における平均値と標準偏差を算出した。これら5つの圧痕は、単一の断面内における空間的なばらつきを表している。切削条件(送り速度および冷却モード)ごとに1つの加工試料から1つの金属組織学的断面を準備した。したがって、測定された試料硬度の標準偏差は、異なる試料間の差ではなく、同一試料上の5つの圧痕間のばらつきを反映している。切削条件ごとに1つの試料を加工し、各試料から金属組織観察およびマイクロ硬度試験用の断面を1つ作成した。ビッカースマイクロ硬度測定のレイアウトを図2に示す。
マトリックス硬度の基準帯 HV 376–388 は、硬度プロファイルが安定した、加工面から 200 µm 以上の深さにおける硬度を測定することで設定した。この安定領域内の 5 箇所の深さ(20 µm 間隔)において、それぞれ 5 回の独立した圧痕測定を行い、計 25 回の測定値を算出した。マトリックス帯は平均値 ± 標準偏差の 2 倍(HV 376–388)として定義し、公称中心値を HV 384 とした。測定は、プロファイルがこの測定済みマトリックス硬度帯である HV 376–388(公称中心値 HV 384)に戻るまで継続した。硬化層の厚さは、プロファイルがこの測定帯に戻り、かつその範囲内に留まった最初の深さと定義した。
表面粗さの測定は共焦点顕微鏡を用いて行った。本装置は、光源に405 nmの紫色半導体レーザーを使用した非接触光学測定装置である。垂直測定精度は0.05 nmであり、3σレベルにおける水平繰り返し精度は10 nmであった。粗さパラメータは、共焦点光学系によって取得した2次元高さデータから算出した。評価長さは4.0 mm、カットオフ波長は0.8 mmとし、ISO 4287に従ってガウスフィルターを適用した。
各試験片について、加工面上の5箇所の異なる測定位置を調査した。これら5つの測定値から平均値と標準偏差を算出した。測定方向は送り跡に対して垂直、すなわち切削方向に沿った方向とした。比較するすべての試験片において、同一の取得手順、サンプリング方向、装置設定、および評価長を用いた。対をなす送り実験と2つの補助シリーズは、粗さデータの収集時に個別に管理した。切削条件ごとに1つの試験片を加工し、報告された標準偏差は、独立して加工された試験片間のばらつきではなく、単一の試験片上の5箇所の測定位置における測定の再現性を表している。
表面近傍のマイクロビッカース硬度およびRaは、利用可能な場合は平均値 ± SDとして記述的に報告し、Pゾーンの深さおよび硬化層の厚さは、独立した繰り返しレベルの測定値が回収できない限り、記述的な深さの値として報告した。
結果
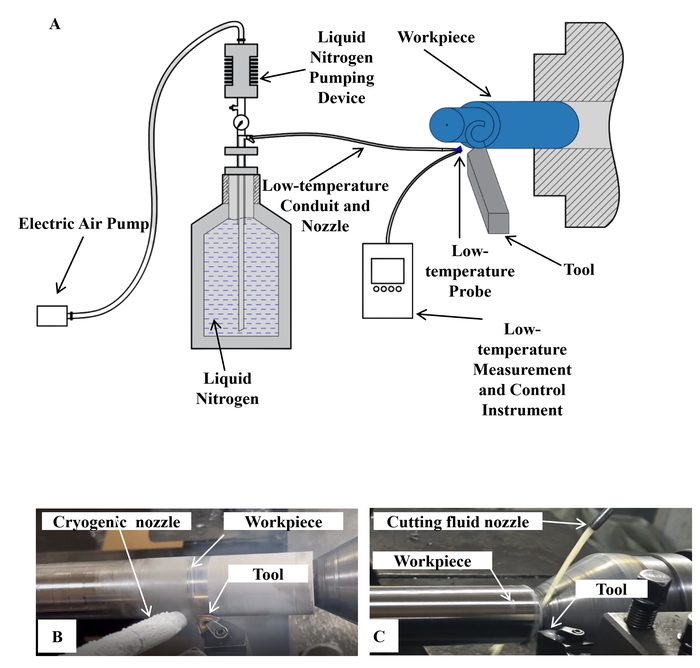
図1: TC18チタン合金の切削に使用した実験装置および冷却材供給構成。 (A) LN₂由来の極低温N₂ガスジェットシステム(LN₂リザーバー、電動ポンプ、供給ライン、温度プローブ、工作物、および切削工具を含む)。
(B) 工具と切り屑の接触領域に向けられた極低温N₂ガスジェットノズル。
(C) 切削領域へのDRK-5011半合成切削油のフラッド供給。こちらをクリックして、この図の拡大版を表示してください。
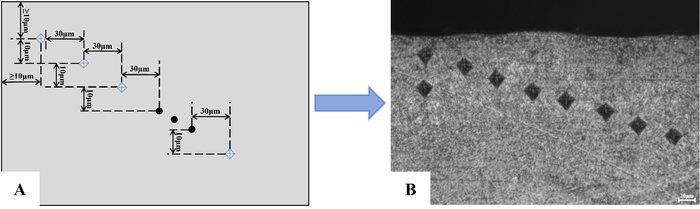
図2研磨済みTC18断面におけるビッカース微小硬度測定のレイアウトおよび代表的な圧痕領域。 (Aビッカース微小硬度測定のレイアウト。B)代表的なインデンテーション領域。最初のインデンテーション中心は、およそ 10 µm 加工面下において、連続するターゲット深さの間隔は 10 µm、および
隣接するインプレッションは、横方向に約 30 µm各目標深度において、側方にオフセットさせた位置に5か所の独立した圧痕を作成し、これらの5か所の圧痕から各深度の平均値を算出した。スケールバー = 20 µm. こちらの図の拡大版を表示するには、ここをクリックしてください。
塑性変形領域
断面顕微鏡写真により、切削面直下の視覚的に変化した領域をまず特定した。20 °Cの半合成切削液による外装冷却下において、各断面には、微視的組織の特徴が伸長し、加工面とおよそ平行に配列した浅い帯状の領域が含まれていた(Figure 3)。この流動状の形態と下層のマトリックスとの境界が顕微鏡写真で描出され、加工面からその境界までの垂直距離をPゾーン深さとして報告した。この光学的な数値は、作製した断面において視覚的な変形特徴を区別できた深さを記録したものであり、加工誘起ひずみの全深さに相当するものではない。送り速度0.10、0.15、0.20、および0.26 mm/revにおいて、外装冷却時の代表的なPゾーン深さは、それぞれ8.5、9.7、10.9、および21.6 µmであった。最初の3つの測定値は1.2 µm刻みで増加したが、0.20から0.26 mm/revへの変化は10.7 µmであった。したがって、試験範囲全体で観察された合計13.1 µmの上昇の大部分は、最高の送り速度において発生した。4つの条件の平均値は12.68 µmであったが、これは提示された4つの条件の要約に過ぎず、プールされた繰り返しレベルの推定値ではない。
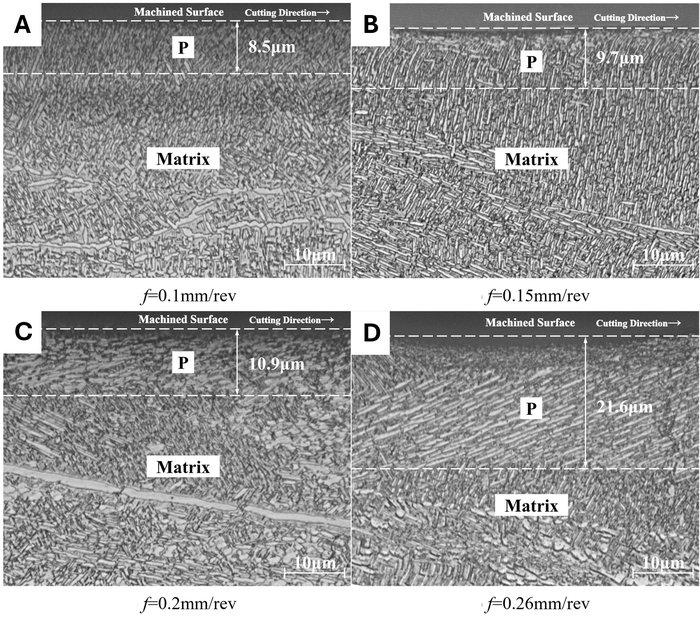
図3: 20 °CのDRK-5011半合成切削液を用いたフロー冷却下での旋削後におけるTC18の表面近傍微視組織。 (A) 送り速度 0.10 mm/rev。 (B) 送り速度 0.15 mm/rev。 (C) 送り速度 0.20 mm/rev。
(D) 送り速度 0.26 mm/rev。公称切削速度は 19.1 m/min、軸方向切込み深さは 0.60 mmであった。矢印は切削方向および加工面を示す。破線は可視的な塑性変形領域(P-zone)の境界を示し、数値ラベルは加工面からのその深さを示す。スケールバー = 10 µm。提示した顕微鏡写真は、各切削条件につき単一の断面内で調べた複数の視野から選択した代表的な像である。報告されたP-zoneの深さは、少なくとも3つの視野からの測定値の平均を表している。この図の拡大版を表示するには、ここをクリックしてください。
極低温N₂ガスジェット切断面においても目に見えて変形した帯状領域が確認されたが、同一の4つの送り速度におけるその深さは6.0、8.2、10.7、および11.0 µmであった(Figure 4)。この一連の条件における連続的な変化量は2.2、2.5、および0.3 µmであり、全範囲では5.0 µm、4条件の平均は8.98 µmとなった。それぞれの対応する送り速度における flood cooling と比較して、極低温冷却では注釈されたP-zoneの深さが約29%、15%、2%、および49%減少しており、絶対差は2.5、1.5、0.2、および10.6 µmであった。したがって、モード間の差は条件に依存しており、0.20 mm/rev ではほとんど見られなかったが、0.26 mm/rev で最大となった。提示された4つの設定全体において、モード別の平均値の差は3.70 µmであり、これは flood 平均の29%に相当する。各条件につき1つの加工試料のみを評価し、プールされた分散推定を伴う反復レベルの光学測定が不十分であったため、上述のすべての条件別および平均の比較は記述的なものである。測定レベルの再現性(1条件につき3場以上、2つの独立した境界画定、繰り返し配置からの標準偏差)を用いて注釈のばらつきを測定したが、これは試料間の変動を表すものではない。特に、0.20 mm/rev における0.2 µmの差は測定不確かさの範囲内であり、追加の切断面および独立した測定なしには、再現性のある冷却効果の証拠として扱うことはできない。
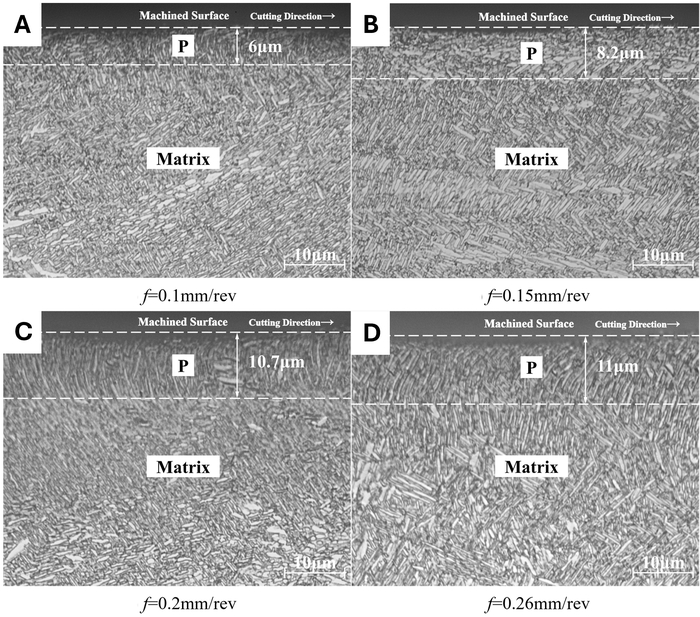
図 4: LN₂由来の極低温N₂ガスジェット冷却下での旋削後のTC18の表面近傍組織。 (A) 送り速度 0.10 mm/rev.
(B) 送り速度 0.15 mm/rev. (C) 送り速度 0.20 mm/rev. (D)
送り速度 0.26 mm/rev. 公称切削速度は 19.1 m/min、軸方向切込み深さは 0.60 mmであった。矢印は切削方向と加工面を示す。破線は目視で確認できる塑性変形領域(P-zone)の境界であり、数値ラベルは加工面からのその深さを示す。スケールバー = 10 µm。表示されている顕微鏡写真は、各切削条件における単一の断面で観察した複数の視野から選択した代表的な像である。報告されたP-zoneの深さは、少なくとも3つの視野からの測定値の平均を表している。この図の拡大版を表示するには、ここをクリックしてください。
代表的な極低温Pゾーンの深さは、すべての送り量において数値的にフラッド値よりも低かったが、その差の大きさは送り量に対して単調に変化しなかった。フラッドシリーズは最終設定で急激に上昇したのに対し、極低温シリーズは0.20から0.26 mm/revの範囲で10.7から11.0 µmへの変化にとどまった。したがって、画像は一定の割合での改善や統計的な相互作用ではなく、送り量に依存した数値的なパターンを示している。さらに、可視境界では、温度、力、残留応力、結晶欠陥密度、または光学的に認識可能なバンドを超えて残存する歪みを定量化することはできない。これらの量は個別の測定が必要であり、「考察」においてのみ、考えられる説明として検討される。
表面近傍のマイクロハードネスおよび硬化層厚
加工面から約 10 µm 下方からマトリックス方向に向かって、マイクロ硬度プロファイルを測定した(Figure 5)。すべての条件において、最高値は表面近傍領域で得られ、その後プロファイルは、測定されたマトリックス硬度帯である HV 376–388(公称中心値 HV 384)に近づいた。 flood cooling 下では、送り量を 0.10 から 0.26 mm/rev まで増加させると、表面近傍のマイクロ硬度は 407.33 ± 2.52、411.00 ± 4.58、416.67 ± 4.51、および 424.67 ± 2.52 HV であった。対応する cryogenic cooling の値は 414.67 ± 3.79、445.67 ± 3.51、420.33 ± 5.77、および 429.33 ± 5.86 HV であった。これらの標準偏差は、切削条件ごとに1つの断面における各深さでの5回の圧痕から導出されており、個別の加工 specimen 間のばらつきではなく、当該断面内の空間的なばらつきを反映している。cryogenic と flood のペアの差は 7.34、34.67、3.66、および 4.66 HV であった。最大の表面値である 445.67 ± 3.51 HV は、cryogenic cooling 下の 0.15 mm/rev で得られた。cryogenic シリーズは非単調であったため、これは最適値ではなく、観察された最大の平均値として報告する。4つの送り量の平均値を平均すると、flood cooling 下で 414.92 HV、cryogenic cooling 下で 427.50 HV となり、記述的な差は約 3% であった。この平均値の差の大部分は 0.15 mm/rev における 34.67 HV の差に起因しており、一方で 0.20 および 0.26 mm/rev での差は 5 HV 未満であった。同じ送り量の flood 値に対する表面硬度の差は、約 1.80%、8.44%、0.88%、および 1.10% であった。この分布は、4つの条件の平均値を、すべての送り量において一律に 3.03% 増加したと表現すべきではない理由を示している。8つすべての表面値は公称マトリックス中心値の HV 384 を上回っていたが、機械的応答が表面下までどの程度及んでいるかを判断するには、単なる第一点だけでなく深さプロファイルが必要であった。
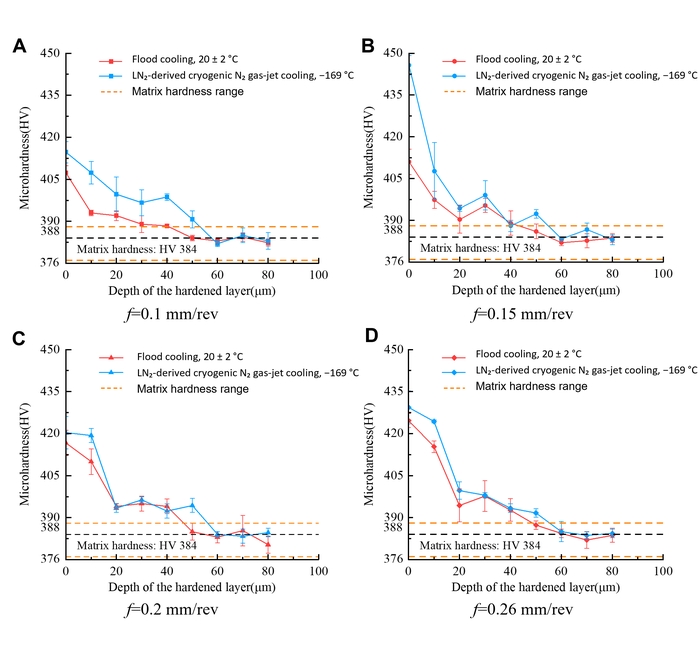
図 5: 湛液冷却および極低温N₂ガスジェット冷却下におけるTC18の表面近傍マイクロ硬さプロファイル。切削表面からの深さの関数としてのマイクロ硬さプロファイル。送り速度は(A) 0.10 mm/rev、(B) 0.15 mm/rev、(C)
0.20 mm/rev、および(D) 0.26 mm/rev。公称切削速度は19.1 m/min、軸方向切込み深さは0.60 mmとした。最初の圧痕中心は、切削表面から約10 µm下に配置した。
エラーバーは、各切削条件における単一の断面上の各深さでの5回の圧痕から算出されたSDを示しており、したがって独立して切削された試料間のばらつきではなく、測定の再現性を表している。マトリックス硬さの基準帯はHV 376から388の範囲であり、公称中央値はHV
384であった。この図の拡大版を表示するには、ここをクリックしてください。
硬化層の厚さは、各プロファイルが測定されたマトリックス帯に戻り、その範囲内に留まった深さから導出されました(表4)。フラッド冷却下では、送り速度0.10、0.15、0.20、および0.26 mm/revにおいて、値はそれぞれ30、20、50、および50 µmでした。測定ステップが10 µmであるため、これらの値には約±10 µmの不確かさが伴います。極低温冷却下では、それぞれの値は50、40、60、および60 µm(±10 µm)でした。4つの送り速度における値を平均すると、フラッド冷却下で37.5 µm、極低温冷却下で52.5 µmとなり、これは厳密な40.0%ではなく、概ね40%の増加という記述的な結果となりました。±10 µmの不確かさを考慮すると、実効範囲は大幅に重複しています。したがって、観察された差は精密に定量化された効果ではなく、傾向として解釈されるべきです。定義から予想される通り、光学的なPゾーンと硬度で定義された層は平行に変化しませんでした。Pゾーンの深さは、目視で流動のような形態が判別できなくなったところで終了しますが、硬化層の厚さは、機械的プロファイルがマトリックス帯に戻ったところで終了します。したがって、矛盾なく、より浅いPゾーンと、より厚い硬度応答が共存することが可能です。条件ごとの厚さの差は、送り速度によって大きく変動する記述的な増加に対応しており、±10 µmの不確かさを考慮すると、精密なパーセンテージではなく定性的な傾向として解釈されるべきです。これらのパーセンテージは送り速度によって大幅に変動しており、送り速度に依存しない効果量があるとは支持されません。
表4:異なる冷却条件におけるTC18の表面完全性指標。 試験した送り速度における、 Flood冷却およびLN₂由来の極低温N₂ガスジェット冷却について、表面近傍のマイクロハードネス、硬化層厚、代表的なPゾーン深さ、および表面粗さをまとめた。 表面近傍のマイクロハードネスおよびRaは、利用可能な場合は平均値 ± 標準偏差(SD)として報告し、硬化層厚および代表的なPゾーン深さは、記述的な深さの値として報告している。こちらのリンクをクリックして、この表をダウンロードしてください。
表面粗さ
一致させた送り速度における表面粗さの完全な比較をTable 4に示す。各値は、1つの試験片につき5か所の測定位置から得られた平均値および標準偏差を表している。 flood cooling条件下では、送り速度 0.10, 0.15, 0.20, 0.26 mm/revにおいて、Raはそれぞれ 1.099 ± 0.100, 1.635 ± 0.120, 2.815 ± 0.130, 3.529 ± 0.180 µmであった。cryogenic cooling条件下では、対応する値は 0.841 ± 0.070, 1.304 ± 0.200, 2.491 ± 0.150, 3.245 ± 0.250 µmであった。これらの標準偏差は、切削条件ごとに1つの試験片の5か所の測定位置から算出されたものであり、したがって試験片間のばらつきではなく、測定の繰り返し精度を表している。どちらの系列においても、送り速度の増加とともにRaは増加したが、一致させた各設定においてcryogenic coolingの値の方が低かった。絶対的な差は 0.258, 0.331, 0.324, 0.284 µmであり、これは記述的な相対差として約23%, 20%, 12%, 8%に相当する。したがって、絶対的な差は比較的狭い範囲に留まった一方で、全体的な粗さレベルが上昇するにつれて、減少率は小さくなった。平均値および報告されたSDは提示されたままの状態であり、推論統計的な分析が行われていないため、モード間の差は記述的なものである。ベースラインのRaが上昇しているにもかかわらず、絶対的な減少量が類似していることが、相対的な減少率の低下を説明している。0.10から0.26 mm/revにかけて、flood-cooledのRaは 2.430 µm増加し、cryogenicのRaは 2.404 µm増加した。したがって、送り速度に起因する主要な上昇幅は2つの系列で同等であったが、cryogenicの系列はテストした全範囲において一貫してより低い値にオフセットされていた。
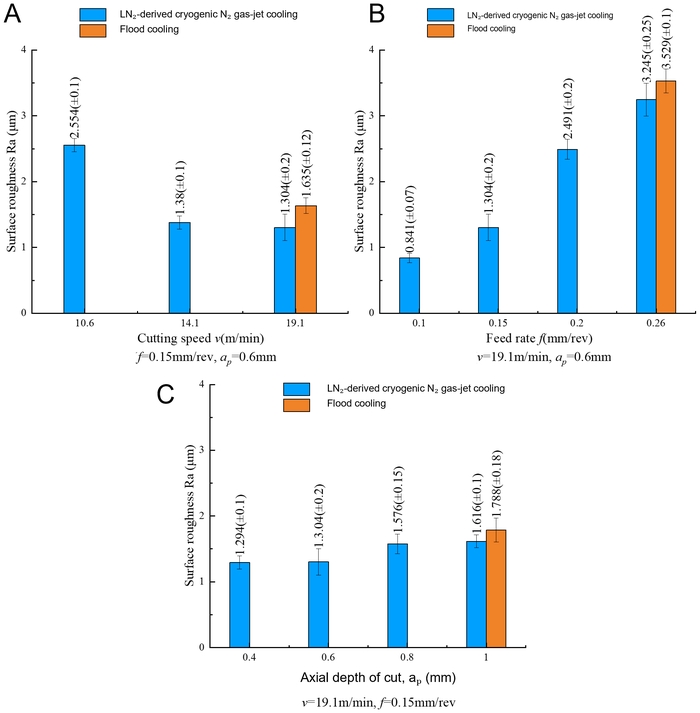
図6: 汎濫冷却および極低温N₂ガスジェット冷却下におけるTC18の算術平均表面粗さ。(A) f = 0.15 mm/rev および ap = 0.60 mm における切削速度の関数としての算術平均表面粗さ (R-a)、(B) v₍c₎ = 19.1 m/min および ap = 0.60 mm における送り速度の関数、および (C) v₍c₎ = 19.1 m/min および f = 0.15 mm/rev における軸方向切込み深さの関数。各パネルには、LN₂由来の極低温N₂ガスジェットシリーズと、利用可能な汎濫冷却の参照値((A) では v₍c₎ = 19.1 m/min、(B) では f = 0.26 mm/rev、(C) では ap = 1.00 mm)が併記されている。他の設定で汎濫冷却のバーが表示されていないのは、対応する汎濫冷却の測定値が得られなかったことを示しており、粗さがゼロであったことを意味するものではない。エラーバーは、切削条件ごとの単一試験片上の5箇所の測定位置から算出したSD(標準偏差)を示しており、試験片間のばらつきではなく、測定の再現性を表している。この図の拡大版を表示するには、ここをクリックしてください。
図6では、送り速度の系列を2つの補助的な単一因子極低温系列と並べて示しています。切削速度が10.6、14.1、および19.1 m/minで、f = 0.15 mm/rev、ap = 0.60 mmの場合、極低温下でのRaは2.554 ± 0.100、1.380 ± 0.100、および1.304 ± 0.200 µmでした。 flood冷却の参照データは19.1 m/minでのみ利用可能であり、その際のRaは1.635 ± 0.120 µmでした。したがって、速度パネルは1つの適合した比較と極低温内での傾向を裏付けるものであり、速度範囲全体にわたる比較を目的としたものではありません。切込み深さが0.40、0.60、0.80、および1.00 mmで、vc = 19.1 m/min、f = 0.15 mm/revの場合、極低温下でのRaは1.294 ± 0.100、1.304 ± 0.200、1.576 ± 0.150、および1.616 ± 0.100 µmでした。1.00 mmにおける利用可能なflood参照値は1.788 ± 0.180 µmであり、同一設定での極低温値より0.172 µm高い値でした。他の3つの深さでは、floodのバーは得られませんでした。送りパネル自体には、極低温系列と0.26 mm/revにおける1つのflood参照バーが表示されていますが、表4には完全な対となる送りデータセットが含まれています。省略されたバーは、粗さがゼロであることをではなく、測定不能であったことを示しています。総合すると、主データセットは、極低温冷却下でPゾーンの深さとRaが低くなり、表面近傍のマイクロハードネスと硬化層の厚さが増大することを示しました。補助系列はRaの記述を拡張しますが、全般的なモード間比較を裏付けることはできません。極低温速度系列全体では、Raは10.6から19.1 m/minにかけて系列内で1.250 µm(48.9%)減少しました。また、19.1 m/minの単一の適合点において、それはflood参照値より20.2%低い値でした。極低温深さ系列全体では、Raは0.40から1.00 mmにかけて系列内で0.322 µm(24.9%)増加しました。適合した1.00 mmの点では、flood参照値より9.6%低い値でした。これらの端点計算は、観察された極低温内での傾向を要約したものですが、flood参照値は端点でしか得られていないため、速度または深さの全範囲にわたって冷却の優位性があることを示唆するものとして解釈することはできません。
データの可用性
表面粗さの測定値、マイクロハードネスプロファイル、および金属組織画像を含む、本研究で生成および分析された生データは、DOI: https://doi.org/10.57760/sciencedb.0115i としてScience Data Bank (https://www.scidb.cn) に保存されています。
表1:本研究で使用したTC18チタン合金のバッチ別元素組成。数値は、実験に使用したTC18棒材のサプライヤー材料証明書(証明書番号 20250268)より取得した。Tiは残量として報告された。こちらのリンクをクリックして、本表をダウンロードしてください。
表2:TC18チタン合金の室温における機械的特性。サプライヤーの標準値と、本研究で使用したTC18棒材の材料証明書に記載されているバッチ固有の機械的特性値を併記している。こちらをクリックしてこの表をダウンロードしてください。
補足ファイル 1. 本研究で使用した TC18 チタン合金の材質証明書。実験に使用した TC18 チタン棒のサプライヤー発行品質証明書(証明書番号 20250268; Shaanxi Huachen Titanium Co., Ltd.)。この証明書には、試験材料の化学組成、引張強度、耐力、伸び、絞り、および硬度に関するバッチ固有の値が記載されている。こちらのリンクをクリックしてファイルをダウンロードしてください。
ディスカッション
主要な比較により、連携しているものの同一ではない表面整合性応答のセットが明らかになりました。フラッド冷却と比較して、指定された極低温N₂ガスジェットでは、すべての対応する送り速度において光学的に定義されたPゾーンがより浅く、Raがより低くなりましたが、表面近傍のマイクロビッカース硬さと硬化層厚は数値的に高くなりました。これらの観察結果は総合的に考慮されるべきですが、極低温冷却が単に表面変質層を減少または増加させたという単一の主張に集約させるべきではありません。光学測定は目視可能な流動状の特徴がどこで終わるかを記録し、硬度プロファイルは機械的特性がどこでマトリックス帯に戻るかを記録し、Raは外表面に沿った高さの変動を記録します。これらの異なる応答は、変質層の深さ、機械的状態、およびトポグラフィーが、単一の相互交換可能な指標によって支配されていなかったことを示しています。最も強力な根拠は、対になった送り速度のデータセットから得られました。補助的な速度および切込深さのシリーズは、粗さに関する記述的なコンテキストを広げますが、ほとんどの設定で対応するフラッド値が欠けているため、同等の比較上の重要性を持つことはできません。
送り量に依存するP-zoneの深さは、条件特異性の最も明確な例を示しています。送り量を高くすると、公称未変形切り屑厚さが増加し、チタン切削における機械的条件および接触条件が変化する可能性があり、これは送り速度が表面整合性とトポグラフィーに及ぼす影響を示した研究22,23と一致しています。ウェット切削におけるP-zoneは、0.10から0.20 mm/revの間で8.5から10.9 µmまで緩やかに増加し、その後0.26 mm/revで21.6 µmまで上昇しました。極低温冷却下では、最初の3つの送り量にわたって6.0から10.7 µmまで増加しましたが、最大の送り量では11.0 µmに変化したのみでした。考えられる解釈の一つは、最大の送り速度において、ガスジェットによる表面近傍への熱曝露が限定的であったか、あるいは接触条件が変化した可能性があるということです。これは、チタン加工における熱機械的感度の高さという既知の特性12,15,17,18,19,20,21と一致していますが、直接的な検証は行われていません。切削領域の温度、切削力、切り屑の接触、および界面挙動は測定されていません。さらに、0.20 mm/revにおけるモード間の差はわずか0.2 µmであり、試験片間のP-zoneのSD(標準偏差)は得られていませんでした。
硬度のデータは、関連しているが物理的に異なる疑問を投げかけている。観察された表面近傍の最大マイクロ硬度値 445.67 ± 3.51 HV は、極低温冷却下の f = 0.15 mm/rev で記録された。この値は、同送り量での水溶性切削液による冷却時の値 (411.00 ± 4.58 HV) よりも顕著に高く、34.67 HV の差がある。考えられる一つの説明は、極低温ガスジェットとこの送り量における特定の未変形切り屑厚さが組み合わさることで、熱的軟化を最小限に抑えつつ加工硬化を最大化する熱機械的条件が形成されたということである。より低い送り量では、新たに生成された表面に加わるひずみが、同程度の硬化を引き起こすのに不十分であった可能性がある。より高い送り量では、熱発生量の増加により、極低温冷却下であっても温度アシストによる回復や軟化を通じて硬化効果が部分的に相殺された可能性がある。しかし、切削領域の温度、切削力、および転位密度が測定されていないため、この説明は推測の域を出ない。極低温冷却は、可視的な P ゾーンはより浅かったものの、表面近傍の平均マイクロ硬度の向上および硬度で定義される層の厚さの増加に関連していた。ただし、全体の平均差は 0.15 mm/rev での大きな差が支配的であり、0.20 および 0.26 mm/rev での差は大幅に小さかった。 熱的露出が減少することで、温度アシストによる軟化または緩和が制限され、可視的な流動様形態が消失した後でも、加工誘起硬化が検出可能な状態で維持されたと考えられる。チタンの極低温加工に関する先行研究においても、粗さ、亜表面硬度、およびその他の表面整合性特性の変化が報告されているが、その方向性と大きさは材料、媒体、および供給戦略に依存する26,27,28,29,30,31,32。しかし、本研究において、この説明は依然として仮説に留まる。温度履歴や欠陥構造の直接測定は行われておらず、光学顕微鏡では転位密度、回復、結晶粒微細化、または相レベルの変化を判定することはできない。極低温下での表面近傍硬度の系列は、テストした送り範囲において非単調であり、したがって 0.15 mm/rev の条件は最適化された条件ではなく、観察された最大の平均値として報告されるべきである。さらに、測定ステップが 10 µm であるため、硬化層の厚さの値には ±10 µm の不確かさが伴い、報告された水溶性切削液冷却 (20–50 µm) と極低温冷却 (40–60 µm) の範囲が大幅に重複していることを意味する。したがって、冷却モード間で観察された差は、精密に定量化された効果というよりも、傾向として解釈されるべきである。
表面粗さの結果は、送り量に関連する表面形成の寄与が大きいことと一致している。送り量の増加に伴い、Raは、洪水冷却下では1.099から3.529 µmへ、極低温冷却下では0.841から3.245 µmへと増加しており、これは送り量がチタン合金の表面トポグラフィーの重要な決定要因であるとする先行報告22,23と同様の傾向である。絶対的なモード間差は0.3 µm付近で維持されたが、その相対的な大きさは、テストした送り量の範囲にわたって約23%から8%へと減少した。加工の独立した再現性は行われていないため、これらの数値的な差は記述的なものであり、統計的有意性を示すものではない。考えられる一つの説明は、送り量が増加するにつれて、送りに関連する幾何学的および材料変位による寄与が全Raに占める割合が大きくなり、冷却に関連する変化の相対的な余地が少なくなるということである。もう一つの可能性は、ガスジェットが凝着、切り屑の排出、または新表面との二次接触を変化させることである。このようなトライボロジー的説明はチタン加工において妥当であるが9,10,12,13,14,32、構成刃先、工具摩耗、振動、および切り屑形態は測定されておらず、代替案を区別することはできない。切削速度と切込み深さのパネルについては、特に注意が必要である。これらは、完全なモード間比較ではなく、単一の洪水冷却参照条件に対する極低温N₂ガスジェットの傾向として解釈されるべきである。
したがって、本観察結果は、あらゆる供給条件下での汎用的な浸漬冷却と極低温冷却の比較ではなく、本研究で構成した特定のDRK-5011浸漬システムとLN₂由来のガスジェットシステムの比較を示すものである。冷却供給の詳細こそが、先行研究との比較において中心となる。本システムではLN2を冷源として使用し、切削領域に向けて極低温N2ガスジェットを供給しており、LN2を自由液流として直接適用したわけではない。冷源として約−196 °CのLN₂を使用し、衝突前のN₂ガスジェットの測定温度は−169 °Cであった。液体LN₂の消費量は、7分間で20 L消費したことに基づき、約3 L/minであった。先行研究では、液体窒素供給、冷却空気、CO2スノー、最小数量潤滑(MQL)の組み合わせ、およびその他の極低温構成が検討されている26,27,28,29,30,31,32。冷却能力、衝突、潤滑、および切り屑とクーラントの相互作用がシステムごとに異なるため、それらの結果を定量的に転用することはできない。また、浸漬冷却は、N2ガスジェットでは提供できない潤滑および洗浄機能も併せ持つ。したがって、観察された差異は、温度のみではなく、熱抽出、流体潤滑、ジェットの運動量、および切り屑除去の組み合わせを反映している可能性がある。気化ガスの使用は、安定した供給および液体の残留や飛散の低減を目的としていたが、本実験ではガス供給と直接液体供給の比較は行っていない。熱伝達係数や完全な温度-時間曲線は得られていないため、熱境界条件は完全に定量化されるのではなく、運用上の記述にとどまっている。したがって、本観察結果は、汎用的なLN2の比較を再現するのではなく、定義されたTC18ガスジェットの実装へと極低温切削の文献を拡張するものである。この具体性の価値は手法的な点にある。すなわち、他の研究機関が公称圧力、ノズル形状、スタンドオフ距離、方向、冷源、および消費速度を再現することで、完全な複製と計測を用いて、同一の条件依存的な表面応答が持続するかどうかを検証できることである。これらの観察結果は、表面近傍の完全性と粗さが重要となる航空宇宙分野やその他の高荷重アプリケーションにおけるTC18部品の旋削加工のプロセス選定に関連する可能性がある。また、定義された極低温N₂ガスジェット構成は、表面完全性とそれに続く部品性能を評価する今後の研究に向けた、再現可能な実験的基礎を提供するものである。
いくつかの設計上および報告上の制限が、エビデンスの境界を規定している。最も重要な制限は、独立した機械加工の反復試行が行われていないことである。すべての比較は記述的なものであり、独立した反復試行がなければ加工条件による変動を測定の変動から区別できないため、統計的有意性を評価することはできない。主実験では1つの因子のみを変化させており、切削速度、送り量、切込み深さ、および冷却モード間の相互作用に関する要因分析や応答曲面分析は提供されていない。補助的な速度および深さのシリーズには、それぞれ1つのウェット冷却リファレンスしか含まれていない。光学的なP-zone値は代表的な測定値であり、試験片間のSDは算出されていない。また、元の実験ではオペレーターによる盲検測定が正式に記録されていないため、今後の研究では正式な盲検再現性の評価を組み込むべきである。代表的な画像のみでは、マイクロメートルスケールの境界測定の再現性を立証することはできない。今後の研究では、再現性を堅牢に評価するために、独立して加工された複数の試験片と、条件ごとに複数の断面観察を含めるべきである。また、表面近傍の硬度測定は、最初の圧痕中心が加工面から約 10 µm 下に位置する状態で実施された。「Methods」セクションで述べたように、このエッジからの距離は、試験片端から圧痕対角線の少なくとも2.5倍(約 38 µm)離すというISO 6507-1の要件を満たしていない。したがって、表面近傍の硬度値は絶対的な測定値ではなく、硬さ傾向の定性的な指標として解釈されるべきである。今後の研究では、エッジ距離に関するISO 6507-1の要件を遵守するために、より低い圧痕荷重の使用、クヌープ硬さ試験、または異なる表面近傍測定戦略の検討が必要である。独立した実験的反復試行が行われなかったため、推論統計による検定は有効とは見なされず、したがってすべての差異は記述的なままである。温度履歴、切削力、切りくず形態、残留応力、および疲労応答は測定されなかった。各試行に新しい切削刃を使用したため、漸進的な工具摩耗はこの研究において混絡因子とはならなかったが、摩耗の詳細な定量化は行われなかった。光学顕微鏡および硬さプロファイルに対するEBSDまたはTEMによる補完は行われなかった。これらの欠落は、条件固有の観察結果を否定するものではないが、因果関係の帰属や、規定の工具およびノズル配置であるTC18、およびテストされたプロセスウィンドウ以外への一般化を妨げるものである。後続の研究では、主効果と相互作用を推定するために構造化された多変量設計を用い35、完全なウェットおよびドライコントロールを含め、独立した空間的および試験片的な反復試行を組み込むべきである。摩耗や疲労への影響を主張する前に、同期的な温度および力の取得、工具状態と切りくずの評価、残留応力測定、および結晶学的キャラクタリゼーションを行うことで、提案された熱的およびトライボロジー的経路を検証できるであろう。
本研究では、TC18の外径切削におけるフラッド冷却とLN₂由来の極低温N₂ガスジェット冷却の明確な比較を確立しました。表面変質層の挙動は、光学的に定義されたPゾーン深さ、表面近傍のマイクロ硬度、硬度によって定義された層厚、およびRaという4つの相補的な結果を用いて評価されました。光学的な測定、機械的な測定、およびトポグラフィー測定を使い分けることにより、単一のメカニズムの等価な指標として扱うことなく、それぞれの応答を比較することが可能となりました。
送り速度が 0.10, 0.15, 0.20, および 0.26 mm/rev のとき、極低温条件下では、代表的な P-zone の深さがそれぞれ約 29%, 15%, 2%, および 49% 浅くなることが示された。0.20 mm/rev での差がほぼゼロであり、0.26 mm/rev で非常に大きな差が生じたことは、この記述的な差異の程度が送り設定に依存しており、冷却に対する一定の反応ではなかったことを示している。
表面近傍の微小硬度は2つの冷却モード間の記述的な相違に関連していましたが、これらの相違の大きさは送り速度によって大幅に異なり、すべての送り速度において一様な極低温効果として解釈すべきではありません。硬化層の厚さも極低温冷却下でより大きく、フラッド冷却時の20–50 µmという範囲から40–60 µmに増加し、4つの条件の平均で約40%増加しました。可視的なPゾーンがより薄く、同時に硬化層がより厚いことは、これら2つの深さが異なる測定端点で定義されているため、矛盾しません。また、4つの対応する送り速度すべてにおいて、極低温冷却下ではRaがより低く、記述的な減少率はそれぞれ約23%、20%、12%、および8%でした。
補助的極低温シリーズにおいて、Raはテスト範囲である10.6から19.1 m/minまでの切削速度の増加に伴って減少傾向を示し、切込み深さ範囲の上限側では増加傾向を示しました。各補助シリーズにおいて利用可能なフラッド冷却の参照データは1つのみであったため、これらの観察結果を切削速度または切込み深さの全範囲における冷却上の利点の証拠として解釈することはできません。全体として、得られた証拠は、指定されたガスジェット構成と、目視可能な変形深さの減少、表面近傍の硬化の維持、および表面粗さの低下との間の限定的な関連性を支持しています。本結果は、固有の熱的またはトライボロジー的なメカニズム、全般的に最適な切削条件、あるいは摩耗や疲労性能の向上を特定するものではありません。これらの確認には、独立した再現実験、完全なペアコントロール、および温度、力、工具状態、微視的組織状態を直接的に解明する測定が必要となります。
開示事項
著者に申告すべき利益相反はありません。原稿の作成、図の作成、またはデータ解析において、人工知能ツールは使用されていません。
謝辞
本研究は、中国国家自然科学基金(No. 51905426)および中国陝西省の革新的人材推進プログラム・科学技術イノベーションチーム(No. 2025RS-CXTD-037)の支援を受けて行われました。
材料
| 名前 | 会社 | カタログ番号 | コメント |
|---|---|---|---|
| コーティング超硬切削工具チップ | Chengdu Qianhesheng Precision Tools Co., Ltd. | WNMG080404-HL | TC18チタン合金の外径円筒切削 |
| CW6163B 水平旋盤 | 安陽工作機械廠 | 20010089 | この旋盤は、最大回転径630 mm、最大長さ3,000 mm、および最大主軸回転速度1,000 rpmのワークに対応しています。 |
| 脱イオン水 H2O | Dongguan Hongwang Precision Technology Co., Ltd. | 体積分率 94 vol% | クロールエッチング液用溶剤、試料の洗浄 |
| DRK-5011 半合成切削液 | 徳州新城特種油有限公司 | 20℃、pH 9.1、密度 1.02 g/cm3 で使用 | フラッド冷却実験用冷却・潤滑媒体 |
| 旋盤 | 宝鸡工作機械工場 | CW6163B | TC18チタン合金の外径円筒切削試験 |
| フッ化水素酸 HF | Dongguan Hongwang Precision Technology Co., Ltd. | 体積分率 2 vol% | クロールのエッチング液の成分、金属組織試料のエッチング |
| 画像解析ソフトウェア | Adobe, AOSVI | Photoshop, AOSVI | 金属組織画像処理、Pゾーン深さ測定 |
| 液体窒素 LN2 | 西安維光ガス株式会社 | 20 L | 極低温N2ガスジェット用冷源 |
| LN2極低温ジェット輸送システム | Xindabaihui Cryogenic Equipment Co., Ltd. | カスタマイズ:貯蔵容器、電動ポンプ、気化室、圧力制御ユニット、配管、ノズル(ノズル出口径 2 mm) | LN2気化後の極低温N2ジェットの供給、ノズル出口径2 mm、動作供給圧力0.16 MPa |
| 金属顕微鏡 | Ossila | Ossila M230-3M180:20メガピクセル産業用カメラ搭載。解像度/FPS:45@2560x1920、20@5120x3840。倍率:光学500倍、デジタル5000倍 | 500倍での表面近傍塑性変形層(P-zone)の観察、金属組織画像の取得および測定 |
| 封入樹脂 | 広州品儀金相科技有限公司 | / | 金属組織学的試料のホットマウンティング、試料固定 |
| 硝酸 HNO3 | Dongguan Hongwang Precision Technology Co., Ltd. | 体積分率 4 vol% | クロールのエッチング液の成分、金属組織試料のエッチング |
| OPTELICS HYBRID 共焦点顕微鏡 | レーザーテック株式会社 | 物理的な触針を持たない非接触光学測定装置。共焦点光学系による検出を行う。主要パラメータ:光源 ─ バイオレット半導体レーザー(405 nm)、垂直測定精度 ─ 0.05 nm、水平再現性(3 sigma) ─ 10 nm。粗さは2次元高さデータから算出され、走査方向および測定点数に依存しない。3 sigma &10 nm 未満は、データの分散と再現性の統計的指標である標準偏差の3倍を示しています。 | 機械加工面の算術平均表面粗さRaの測定 |
| プロット/データ処理ソフトウェア | OriginLab | 起点 | データ統計およびプロット(図3-6) |
| TC18近βチタン合金棒 | Shaanxi Huachen Titanium Co., Ltd. | 直径 45 mm、長さ 275 mm | 切削実験用工作物 |
| ビッカース微小硬度計 | 深圳市三诺仪器設備廠 | HVS-1000Z | マイクロ硬度試験;試験荷重 50 gf、保持時間 15 s |
| ワイヤー放電加工機 | Taizhou Ruite CNC Machine Tool Co., Ltd. | TRS-32 | 切断後、10 mm x 10 mm x 5 mmの金属組織学的試料を切り出してサンプリングを行う |
参考文献
- Najafizadeh M, et al. Classification and applications of titanium and its alloys: a review. J Alloys Compd Commun. 2024;3:100019.
- Marin E, Lanzutti A. Biomedical applications of titanium alloys: a comprehensive review. Materials (Basel). 2023;17(1):114.
- Srivastava M, et al. Additive manufacturing of titanium alloy for aerospace applications: insights into the process, microstructure, and mechanical properties. Appl Mater Today. 2024;41:102481.
- Wu S, et al. Surface integrity in titanium alloy cutting: a comprehensive review. Chin J Aeronaut. 2025:103903.
- Wang Q, et al. Numerical simulation study of combined shot peening and laser shock peening on surface integrity of Ti-6Al-4V titanium alloy. Surf Coat Technol. 2024;487:130997.
- Shanmugam R, et al. Machining temperature, surface integrity and burr size investigation during coolant-free hole milling in Ti6Al4V titanium alloy. Lubricants. 2023;11(8):349.
- Zhang C, et al. The state of the art in machining additively manufactured titanium alloy Ti-6Al-4V. Materials (Basel). 2023;16(7):2583.
- Pramanik A, Basak AK. Laser beam machining of titanium alloy—a review. Metals (Basel). 2023;13(9):1536.
- Kumari S, et al. Effect of various lubricating strategies on machining of titanium alloys: a state-of-the-art review. Coatings. 2022;12(8):1178.
- Gupta MK, et al. Comparison of tool wear, surface morphology, specific cutting energy and cutting temperature in machining of titanium alloys under hybrid and green cooling strategies. Int J Precis Eng Manuf Green Technol. 2023;10(6):1393-406.
- Xie W, et al. Research on cutting force and surface integrity of TC18 titanium alloy by longitudinal ultrasonic vibration assisted milling. Int J Adv Manuf Technol. 2022;119(7-8):4745-55.
- Hourmand M, Sarhan AAD, Sayuti M, Hamdi M. A comprehensive review on machining of titanium alloys. Arab J Sci Eng. 2021;46(8):7087-123.
- Pramanik A. Problems and solutions in machining of titanium alloys. Int J Adv Manuf Technol. 2014;70(5-8):919-28.
- Oke SR, et al. An overview of conventional and non-conventional techniques for machining of titanium alloys. Manuf Rev. 2020;7:34.
- Liu W, et al. Advance in experimental research on cutting temperature of titanium alloys. Int J Adv Manuf Technol. 2023;126(5-6):1827-44.
- Matuszak J, Zaleski K, Zyśko A. Investigation of the impact of high-speed machining in the milling process of titanium alloy on tool wear, surface layer properties, and fatigue life of the machined object. Materials (Basel). 2023;16(15):5361.
- Zhang X, Luo M, Zhang D. High performance cutting of titanium alloy based on the thermo-mechanical coupling effect. Procedia CIRP. 2018;77:126-9.
- Liu Y, et al. Thermo-mechanical coupling during belt grinding and corresponding surface integrity of titanium alloy. Int J Adv Manuf Technol. 2022;121(9-10):6599-609.
- Miguélez MH, Soldani X, Molinari A. Analysis of adiabatic shear banding in orthogonal cutting of Ti alloy. Int J Mech Sci. 2013;75:212-22.
- Li A, Zang J, Zhao J. Effect of cutting parameters and tool rake angle on the chip formation and adiabatic shear characteristics in machining Ti-6Al-4V titanium alloy. Int J Adv Manuf Technol. 2020;107(7-8):3077-91.
- Li J, Xu B. Study on adiabatic shearing sensitivity of titanium alloy in the process of different cutting speeds. Int J Adv Manuf Technol. 2017;93(5-8):1859-65.
- Zha X, et al. Effect of cutting feed rate on machining performance and surface integrity in cutting process of Ti-6Al-4V alloy. Int J Adv Manuf Technol. 2024;131(5-6):2791-809.
- Yang D, Liu Z. Surface topography analysis and cutting parameters optimization for peripheral milling titanium alloy Ti-6Al-4V. Int J Refract Met Hard Mater. 2015;51:192-200.
- Zhang LC, Chen LY, Wang L. Surface modification of titanium and titanium alloys: technologies, developments, and future interests. Adv Eng Mater. 2020;22(5):1901258.
- Zammit A, et al. Enhancing surface integrity of titanium alloy through hybrid surface modification (HSM) treatments. Mater Chem Phys. 2022;279:125768.
- Arunprasath K, Thivagar A, Mathan P, Yuvanarasimman P. Cryogenic turning of titanium alloys: machinability characteristics and environmental consequences. Mater Today Proc. 2022;66:749-53.
- Shokrani A, Dhokia V, Newman ST. Investigation of the effects of cryogenic machining on surface integrity in CNC end milling of Ti-6Al-4V titanium alloy. J Manuf Process. 2016;21:172-9.
- Shokrani A, Dhokia V, Newman ST. Energy conscious cryogenic machining of Ti-6Al-4V titanium alloy. Proc Inst Mech Eng B J Eng Manuf. 2018;232(10):1690-706.
- Wang F, Pang Q, Yang Q, Han H. Effect of cryogenic cooling on micro-milling properties of titanium alloy. J Mater Eng Perform. 2025;34(8):6472-83.
- Yuan SM, Yan LT, Liu WD, Liu Q. Effects of cooling air temperature on cryogenic machining of Ti-6Al-4V alloy. J Mater Process Technol. 2011;211(3):356-62.
- Biermann D, Abrahams H, Metzger M. Experimental investigation of tool wear and chip formation in cryogenic machining of titanium alloys. Adv Manuf. 2015;3(4):292-9.
- Sıyambaş Y, Akdulum A. Prediction of surface roughness using different features in vortex cooled turning process of Ti6Al4V alloy. Measurement. 2024;237:115258.
- Sivarupan T, et al. A review of the use of cryogenic coolant during machining titanium alloys. Sustain Mater Technol. 2024;40:e00946.
- Zhang J, et al. Grain size characterization method of dual-phase titanium alloys with complex microstructure based on laser ultrasonic. Measurement. 2023;211:112670.
- Prakash C, Selva Kumar S, Manikandan D, Ramaswamy K. Investigation of micro turning process parameters for titanium alloy using response surface methodology. Discover Mater. 2026;6:10.