이 연구에서 용융 풀 특성에 따라 신속한 방법 Ti-6Al-4V 구성 요소 감독된 에너지 공 술 서에 의해 생산의 레이어 두께 예측 하려면 개발 된다.
이 콘텐츠를 보려면 JoVE 구독이 필요합니다. 로그인하거나 오늘 무료 평가판을 시작하세요.
방법 논문
Ti-6Al-4V 멀티 레이어 증 착에 대 한 레이어 두께 결정 하기 위해 증 착 지시 에너지의 단일 트랙의 생산
이 논문에서
요약
초록
감독 에너지 공 술 서 (DED), 첨가제 제조 기술, 즉 금속 분말 입자로 주입은 레이저 빔으로 녹은 수영장의 창조를 포함 한다. 일반적으로,이 기술은 날조 하거나 다른 구성 요소를 복구 채택 된다. 이 기술에서는, 마지막 특성은 많은 요인에 의해 영향을 받습니다. 실제로, 공격 한 컴포넌트를 건물에 주요 작업 중 하나 일반적으로 실시 하는 광범위 한 실험 조사를 통해 공정 파라미터 (예: 레이저 파워, 레이저 속도, 초점, 등)의 최적화입니다. 그러나, 실험의이 종류는 매우 길고 비용이 많이 드는입니다. 따라서, 최적화 과정을 가속 하기 위하여 조사는 용융 풀 characterizations에 따라 방법을 개발 실시 됐다. 사실,이 실험에서 Ti-6Al-4V의 단일 트랙 레이저 파워 및 레이저 속도의 여러 조합으로 공격 한 과정에 의해 예금 되었다. 표면 형태 및 단일 트랙의 크기 분석 했다, 그리고 용융 풀의 기하학적 특성 연마 및 횡단면을 에칭 후 평가 했다. 용융 풀 기능을 검토 하 여 최적의 프로세스 매개 변수 선택에 관한 유용한 정보를 얻을 수 있습니다. 이러한 실험 여러 레이어와 큰 블록의 특성 확장 되 고 있습니다. 실제로,이 원고는 어떻게 거 대 한 증 착에 대 한 레이어 두께 신속 하 게 확인할 수 있을 것이 고 피하기 또는 밑의 증 착 계산 된 에너지 밀도 따라 최적의 매개 변수 설명 합니다. 이상, 아래 증 착, 시간 및 물자 절약 다층 구성 요소의 증 착 레이어 두께 측면에서 모든 매개 변수 최적화 없이 시작할 수 있는이 접근의 다른 큰 장점이 있습니다.
서론
Ti-6Al-4V는 가장 일반적으로 사용 되는 항공 우주, 항공기, 자동차, Ti 합금 및 생물 산업 그것의 높은 힘에 무게 비율, 우수한 파괴 인 성이, 낮은 특정 한 중력, 우수한 내 식 성 및 열 벗어날입니다. 그러나, 다른 응용 프로그램에서의 추가 개발에 도전, 때문에 그것의 낮은 열 전도도 및 높은 반응성 기능, 어떤 귀 착될 그것의 가난한 기계 가공. 또한, 절단 동안 현상 강화 열, 비 열 처리 착수1,2,,34여야 합니다.
그럼에도 불구 하 고, 첨가제 제조 기술 (오전) 가격 및 에너지 소비를 줄일 수 있으며 Ti-6Al-4V 합금의 제조에 있는 현재 도전 중 일부를 해결 하는 새로운 제조 기법으로 사용할 큰 잠재력을 보여주었다.
첨가제 제조 기술과 혁신으로 알려져 있습니다 수 조작 근처 그물 모양 레이어, 레이어 방식에서 구성 요소. 얇은 층으로 컴퓨터 원조 설계 (CAD) 모델을 조각 하 고 다음 구성 요소 계층으로 레이어를 구축, 레이어, 레이어 첨가제 제조 방법은 모든 오전 메서드에 대 한 기본입니다. 일반적으로 금속 재료의 첨가제 제조 4 개의 다른 과정으로 나눌 수 있습니다: 분말 침대, 파우더 (분된 가루) 피드, 피드, 철사 및 다른 노선3,,56.
다른 오전 메서드와 비슷한 CAD 파일에서 그물 모양 고체 부분 근처 에너지 공 술 서 (DED) 첨가제 제조의 클래스 이며 날 려 분말 과정이 3 차원 (3D) 제조를 감독. 다른 기술, 달리 공격 한만 제조 방법으로 사용할 수 없습니다 수 있지만 또한 높은 가치 부품 수리 기술로 채택 될 수 있다. 공격 한 과정에서 금속 분말 또는 와이어 소재 캐리어 가스에 의해 먹이 또는 모터는 레이저에 의해 생성 되는 용융 풀에 기판에 빔 또는 이전 레이어를 입금. 공격 한 과정은 구매-비행 비율 감소의 수 이며 또한 엄청나게 비싼 대체 된 이전 높은 가치 부품 또는 돌이킬 수 없는7복구는 유망한 첨단된 제조 공정.
원하는 기하학적 치수 및 재료 특성을 달성 하기 위해 적절 한 매개 변수8설정에 생명 이다. 여러 연구 프로세스 매개 변수 및 예금 된 샘플의 최종 속성 사이의 관계를 명료 하 착수 되었습니다 했습니다. Peyre 외. 9 다른 프로세스 매개 일부 얇은 벽을 건설 하 고 2D 및 3D profilometry을 사용 하 여 그들을 특징. 그들은 레이어 두께 용융 풀 볼륨에 영향을 거칠기 매개 변수 눈에 띄게 나타났다. Vim 은 외. 10 프로세스 매개 변수 및 단일 피복 층 (입은 높이, 입은 폭, 그리고 침투의 깊이)의 기하학적 특성 사이의 관계를 분석 하기 위해 모델을 제안 했다.
날짜 하려면, Ti의 DED에 여러 연구 합금 보고 되었습니다, 대부분의 대규모 샘플11,12,4의 속성에 매개 변수 조합에의 영향에 초점. Rasheedat 외. 레이저 금속 예금 된 Ti-6Al-4V 합금의 결과 속성에 스캔 속도 분말 흐름 속도의 효과 공부 했습니다. 그들은 그 스캔 속도 분말을 늘려 흐름 속도 미세 변경 Widmanstätten에서 표면 거칠기의 증가 예금 된 표본7의 microhardness 귀착되는 마 르 텐 사이트 미세 발견. 그럼에도 불구 하 고, 더 적은 주의 디자인 레이어 두께 설정에 지급 되었습니다. 최 외. 레이어 두께 프로세스 매개 변수 사이의 상관 관계를 조사 있다. 그들은 현재 높이 실제 높이 사이의 오류의 주요 소스 설정13분말 질량 흐름 속도 레이어 두께 나타났습니다. 그들의 연구 않았다 제대로 구현 하지 레이어 두께 설정 때문에 그들은 레이어 두께 설정에서 정확 하 고 긴 프로세스 참여. Ruan 외. 레이저 스캐닝 지속적인 레이저 파워 및 분말 먹이 속도14에 예금 된 층 높이에 속도의 효과 조사. 그들은 특정 처리 조건 하에서 가져온 레이어 두께 설정에 대 한 몇 가지 경험적 모델을 제안 했다 고 따라서 레이어 두께 설정을 특정 프로세스 매개 변수15의 활용으로 인해 정확한 않을 수 있습니다. 이전 작품, 달리이 원고에 제안 프로세스 설정 레이어 두께 시간과 재료를 낭비 하지 않고 실행 될 수 있는 빠른 방법입니다.
이 작품의 주요 초점 최적의 공격 한 프로세스 매개 변수에서 Ti-6Al-4V 합금의 단일 트랙의 특성에 따라 레이어 두께의 결정에 대 한 빠른 방법을 개발 하는 것입니다. 그 후, 최적의 프로세스 매개 변수는 레이어 두께 결정 하는 시간과 재료를 낭비 하지 않고 고밀도 Ti-6Al-4V 블록 조작 고용 됩니다.
액세스가 제한되었습니다. 이 콘텐츠를 보려면 로그인하거나 체험판을 시작하세요.
프로토콜
1. 분말 특성
- Ti-6Al-4V 파우더에는 알루미늄 핀 스텁 있으며 삽입 챔버 내부에 시료의를 필드-방출 스캐닝 전자 현미경 (FESEM) 분말16의 형태를 분석 하는 이중 면 끈끈한 탄소 테이프에 시작의 3 g을 넣어.
- 30cm3 컨테이너를 작성 하 여 분말의 겉보기 밀도 측정 하 고 ASTM B212 표준 분말의 무게를 측정 한다.
- 시작 사용 분말 (5-10 g), 분말 (5-10 g), 예금 된 블록 (20 g) 원소 (예를 들어, Leco)에 의하여 유도 결합 플라즈마 (ICP) 분석기17의 화학 분석을 수행 합니다.
2. 단일 트랙의 증 착 에너지 감독
-
파우더 로딩
- FFP3 호흡기 마스크를 EN 149, 파우더 무료 일회용 nitrile 장갑, 그리고 보호 플라스틱 유리의 요구 사항 준수를 포함 한 개인 보호 장비를 착용 하십시오.
- 분말 먹이 시스템의 호퍼 열고 잔여 분말을 제거 하기 위해 (예를 들어, ATEX)는 갈 퀴 팬을 사용 합니다.
- 호퍼는 생성자에 의해 주어진 적절 한 지침에 따라 제거 하 고 에탄올에 젖은 종이 수건을 사용 하 여 모든 구성 요소를 청소.
참고:이 단계는 금속 분말의 다른 종류에 의해 오염 방지에 기본적 이다. - 생성자에 의해 주어진 지침에 따라 호퍼 먹이 가루를 재조 립. 분말의 로드를 수행 하기 위해 옆으로 호퍼의 최고 모자만 둡니다.
- Ti-6Al-4V 파우더 50-150 µ m. 사용할 수 있는 호퍼의 크기에 따라 범위에 있는 granulometry와 호퍼 로드, 완전히 그것을 작성 합니다.
- 어떤 가스 누설을 방지 하기 위해 매우 긴밀 하 게 호퍼의 상단 뚜껑을 닫습니다.
-
샘플의 준비
- 4 m m 두께 50 m m x 50 m m 크기와 Ti-6Al-4V 시트를 선택 하십시오.
- 에탄올-젖은 종이 타월로 티타늄 시트의 표면 청소. 백 분 법 밸런스 시트의 무게를 측정 합니다.
- 장소 표시의 위치에 따라 작업 영역에 시트. 작업 영역은 어디는 증 착 일어날 것 이다, 그래서 그것은 로봇의 프로그램된 경로 따라 결정 됩니다.
-
로봇 및 증 착 장비 준비 준비
- 노즐 축과 레이저 축 사이의 각도 35 ° 레이저 헤드에 노즐을 탑재 합니다.
- 보정을 수행 하려면 출발점이 작업에 로봇을 이동 합니다.
- 작업 면과 노즐 사이의 거리를 확인 하 고, 필요한 경우, 수동으로 수정 노즐 위치 측정 거리가 5 mm까지.
참고: 작업 영역 수평 평면에 낳는, 이후이 거리는 금속 시트와 노즐의 끝 사이 수직 거리. - 레이저와 노즐 출구의 중심으로 확인: 먼저, 레이저 가이드에는 레이저의 제어를 위한 소프트웨어에 "레이저 가이드에" 명령을 클릭 하 여 전환. 다음, 직경에서 및 길이, 노즐 내부에 200 m m 0.8 m m를 측정, 얇은 막대를 넣어. 막대의 끝과 레이저 가이드의 자리 일치 하는지 확인 합니다. 그렇지 않은 경우에 수동으로 거리와 각도 이전 표시를 존중, 노즐의 위치를 조정.
참고:이 경우에, 노즐의 외부 직경은 1 m m; 더 작은 직경을 가진 노즐을 사용 하는 경우 그 직경은 노즐의 작은 막대를 사용 합니다. - 로봇 제어 소프트웨어 작성 캘리브레이션 데이터 확인: 소프트웨어에서 "적용" 버튼을 클릭 하 고 코드의 컴파일 기다립니다.
참고: 소프트웨어; 코드에서 오류를 확인 합니다. 오류가 감지 되 면 코드는 로봇 컨트롤러에 저장 됩니다. 오류가 감지 되 면 코드를 컴파일할 수 없습니다, 그리고 더 개정 필요 하 게 됩니다. - 레이저 제어 소프트웨어에 "레이저 사용" 명령을 클릭 하 여 레이저 소스 모듈을 설정 합니다.
참고: 고용된 레이저 소스는 연속 섬유 레이저 5 kw 급 최대 전원 적외선 영역 (1064 nm)에서 방출. - 수동으로 "로봇 모터에"는 로봇의 제어 캐비닛에 버튼을 누르면 로봇의 모터를 활성화 하 고 관련된 안전 LED 라이트 업 확인: 그래서, 그것은 모터를 사용할 수 있는지 의미 하는 경우.
-
증 착 프로세스 시작
- 기존 프로그램 목록에 적절 한 파일을 선택 하 고 로드 작업 경로 주요 로봇 일상으로.
- 레이저 및 로봇 매개 변수 확인: 특정 레이저 전원 (325, 650, 980, 1500 W) 주어진 속도로 로봇 속도 레이저 전원 설정 (30, 40, 50, 60 mm/s).
참고: 이러한 매개 변수는 컴퓨터의 특정 언어에 따라, 로봇의 제어 소프트웨어에 기록 됩니다. - 소프트웨어에 "적용" 버튼을 누르면 새로운 매개 변수를 확인 하 고 코드의 컴파일 기 다. 소프트웨어는 코드에서 오류에 대 한 확인 오류가 감지 되 면 코드는 로봇 컨트롤러에 저장 되며 시작 준비가. 로봇 제어 소프트웨어에 "시작" 버튼을 누르면 로봇 루틴을 시작 합니다.
- 특별 한 집게를 사용 하 여 샘플을 선택 하 고 어떤 잔여 분말을 제거 하기 위한 에탄올 젖은 종이 타월로 샘플 표면 청소.
3. 단일 트랙 분석
- 상단에서 단일 트랙에 5 배 확대 스테레오 현미경에 의해 분석.
참고:이 단계에서 일부 이미지는 스테레오 현미경에 의하여 촬영 및 시각적으로 분석. - 예금 된 트랙의 중간에서 단일 트랙 정확한 절단 도구를 사용 하 여 증 착 방향에 수직인 컷.
- 에폭시 수 지에 단일 트랙의 횡단면을 탑재 합니다. 장착 컵을 선택 하 고 그것에 청결 하 고 건조 표본 장소. 무게 (10 g/샘플)으로 수 지의 정확한 금액을 신중 하 게 측정 하 고 혼합 액체 경화제 (6 g/샘플). 표본을 통해 수 지 혼합물을 부 어 하 고 실 온에서 30 분 치료 하 채워진된 장착 컵을 두고. 그 후, 500, 800, 1200 모래 크기 SiC 종이와 탑재 된 견본을 갈기 고 다이아몬드 입자 (1 µ m)의 미세한 크기까지 다이아몬드 붙여넣기를 사용 하 여 폴란드어.
- 광학 현미경에 의하여 모양 및 다공성 광택된 표면 분석. 10 배 확대에 광학 현미경으로 용융 풀의 이미지를 수집 하 고 다음 그들을 분석 이미지-J 소프트웨어를 사용 하 여.
- 위쪽 및 용융 풀의 아래쪽 사이의 거리를 측정 하 여 용융 풀의 높이 측정 합니다. 나중에, 그 해당 수식에 따라 계산 된 특정 에너지 밀도의 함수로 용융 풀의 측정된 높이 플롯. 실제로, 에너지 밀도 다음 수식으로 계산할 수 있다:

- 특정 에너지 밀도의 기능으로 레이어 두께에 해당 하는 방정식을 얻기 위해 실험 결과에서 2차 주문 다항식 적합.
- 특정 에너지 밀도 고려 하 고 이전 단계에서 관찰 되었다 그들의 관계에 따라 레이어 두께 계산.
- 메서드를 확인 하려면 계산된 레이어 두께 고려 하 여 다층 블록을 조작 하 고 다공성 및 최종 높이 블록의 섹션 특성.
- 섹션 3.3으로 동일한 절차에서 단계를 연마 후 가공된 블록의 미세 분석. 사실, 최종 연마 후 30에 대 한 샘플을 엣지 s 92 증 류 물, 질 산 6 mL 및 소산 2 mL Kroll의 시로.
액세스가 제한되었습니다. 이 콘텐츠를 보려면 로그인하거나 체험판을 시작하세요.
결과
실험 연구에 대 한 50-150 µ m의 평균 크기 및 1.85 g/cm3 의 명백한 조밀도 가진 불규칙 한 Ti-6Al-4V 분말 입금 자료 (그림 1)로 고용 되었다. 그 가루의 산소와 질소 내용을 변경 하지 않은 증 착 프로세스 전후 동안 두 경우 모두 산소 함유량에 대 한 Ti-6Al-4V 분말의 표준 산소 함유량 보다 높은 분말의 화학 분석 확인 첨가제 제조 (< 0.13%). 그러나, 대량 구성의 산소 및 질소 콘텐츠 증가 증 착 후.
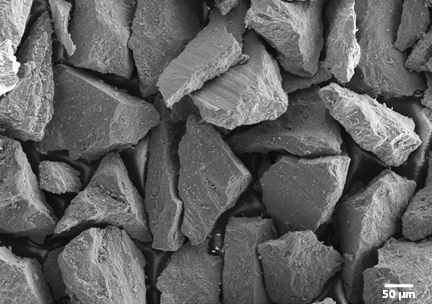
그림 1: 입금 자료로 사용 됩니다 시작 Ti-6Al-4V 분말.
액세스가 제한되었습니다. 이 콘텐츠를 보려면 로그인하거나 체험판을 시작하세요.
토론
이 작품에서 초점을 용융 풀 특성의 형상에 따라 Ti-6Al-4V, 공격 한 과정에서 슬라이스 두께 설정 했다. 이 위해 2 단계 프로토콜 정의 하 고 활용 했다. 프로토콜의 첫 번째 부분은 단일 검사 증 착에 대 한 매개 변수 프로세스의 최적화,이 단계 동안 최적의 매개 변수 달성 했다 이었고 용융 풀 형상 측정 되었다. 프로토콜의 두 번째 부분에서 최적의 매개 변수에서 견본의 특정 에너지 밀도 계산 했다. 이 단계에서 용융 풀의 높이 에너지 밀도의 함수로 표시 하 고이 중요 한 단계에서 멀티 레이어 증 착에 대 한 레이어 두께 얻을 수 있다.
공격 한, 이후 레이어의 두께 변경 하는 다양 한 프로세스 매개 변수는 부품의 정확한 형상에 일정 레이어 두께 층의 증 착 결과 수 없습니다. 고정된 층을 고려 하면 증 착 프로세스 매개 변수에 대 한 두께 리드를 아래-또는 오버-증 기하학적 오류에 그 결과, 따라서, 긴 생산 과정을 의미 합니다. 이 조사의 목적은 슬라이스 두께 설정 ...
액세스가 제한되었습니다. 이 콘텐츠를 보려면 로그인하거나 체험판을 시작하세요.
공개 사항
저자는 공개 없다.
감사의 글
저자는 수평선 2020 연구와 혁신 프로그램 보 리 얼 리스-복잡 한 3D의 다음 세대에 새로운 첨가제 및 빼기 제조에 대 한 유연한 기계 3A 에너지 클래스에 속하는 유럽 연구 프로젝트를 인정 하 고 싶습니다. 금속 부품
액세스가 제한되었습니다. 이 콘텐츠를 보려면 로그인하거나 체험판을 시작하세요.
재료
| 이름 | 회사 | 카탈로그 번호 | 댓글 |
|---|---|---|---|
| Ti-6Al-4V 분말 | Xi' Tianrui 신소재 | 출발 물질로 | |
| ISOMET 정밀 커터 | Bohler | 샘플 | |
| 절단 연마 기계 | Presi | 샘플 | |
| EpoFix 수지 | Presi | 샘플 장착 | |
| 페이스트 | Presi | ||
| 광학 현미경 | Leica | 미세 구조 관찰 | |
| 전계 방출 주사 전자 현미경 | Merlin-Zeiss | 미세 구조 관찰 | |
| 실체 현미경 | Leica | ||
| LEC1- CS444 분석기 | IncoTest | 화학 분석 | |
| LEC3-ELTRA OHN2000 분석기 | IncoTest | 화학 분석 | |
| LEC2-LECO TC436AR 분석기 | IncoTest | 화학 분석 | |
| ICP | IncoTest | 화학 분석 | |
| IRB 4600 | ABB | 무한형 로봇 | |
| GTV PF | GTV | 분말 공급 시스템 | |
| YW 52 | Precitec | 레이저 헤드 | |
| 노즐 | 공급용 | IRIS | |
| YLS 3000 | IPG Photonics | 레이저 소스 |
참고문헌
- Banerjee, D., Williams, J. C. Perspectives on Titanium Science and Technology. Acta Mater. 61 (3), 844-879 (2013).
- Peters, M. Titanium and Titanium Alloys. Leyens, C., Peters, M. , WILEY-VCH Verlag GmbH & Co. KGaA. (2003).
- Lin, J., Lv, Y., Liu, Y., et al. Microstructural evolution and mechanical property of Ti-6Al-4V wall deposited by continuous plasma arc additive manufacturing without post heat treatment. J Mech Behav Biomed Mater. 69 (December 2016), 19-29 (2017).
- Saboori, A., Gallo, D., Biamino, S., Fino, P., Lombardi, M. An Overview of Additive Manufacturing of Titanium Components by Directed Energy Deposition: Microstructure and Mechanical Properties. Appl Sci. 7 (9), (2017).
- Wu, X., Liang, J., Mei, J., Mitchell, C., Goodwin, P. S., Voice, W. Microstructures of laser-deposited Ti-6Al-4V. Mater Des. 25 (2), 137-144 (2004).
- Trevisan, F., Calignano, F., Aversa, A., et al. Additive manufacturing of titanium alloys in the biomedical field: processes, properties and applications. J Appl Biomater Funct Mater. , In-Press (2017).
- Mahamood, R. M., Akinlabi, E. T. Scanning speed and powder flow rate influence on the properties of laser metal deposition of titanium alloy. Int J Adv Manuf Technol. 91 (5-8), (2017).
- Shim, D., Baek, G., Seo, J., Shin, G., Kim, K., Lee, K. Effect of layer thickness setting on deposition characteristics in direct energy deposition ( DED ) process. Opt Laser Technol. 86, 69-78 (2016).
- Gharbi, M., Peyre, P., Gorny, C., et al. Influence of various process conditions on surface finishes induced by the direct metal deposition laser technique on a Ti-6Al-4V alloy. J Mater Process Technol. 213 (5), 791-800 (2013).
- Davim, J. P., Oliveira, C., Cardoso, A. Predicting the geometric form of clad in laser cladding by powder using multiple regression analysis (MRA). Mater Des. 29 (2), 554-557 (2008).
- Kobryn, P. A., Moore, E. H., Semiatin, S. L. The Effect Of Laser Power And Traverse Speed On Microstructure, Porosity, And Build Height In Laser-Deposited Ti-6Al-4V. Scripta Materialia. 43, 299-305 (2000).
- Bi, G., Gasser, A., Wissenbach, K., Drenker, A., Poprawe, R. Characterization of the process control for the direct laser metallic powder deposition. Surf Coatings Technol. 201 (6), 2676-2683 (2006).
- Choi, J., Chang, Y. Characteristics of laser aided direct metal/material deposition process for tool steel. Int J Mach Tools Manuf. 45 (4-5), 597-607 (2005).
- Ruan, J., Tang, L., Liou, F. W., Landers, R. G. Direct Three-Dimensional Layer Metal Deposition. J Manuf Sci Eng. 132 (6), 64502-64506 (2010).
- Chen, X., Tao, Z. Maximum thickness of the laser cladding. Key Eng Mater. 46, 381-386 (1989).
- Slotwinski, J. A., Garboczi, E. J., Stutzman, P. E., Ferraris, C. F., Watson, S. S., Peltz, M. A. Characterization of Metal Powders Used for Additive Manufacturing. J Res Natl Inst Stand Technol. 119, 460-493 (2014).
- Manfredi, D., Calignano, F., Krishnan, M., Canali, R., Ambrosio, E. P., Atzeni, E. From Powders to Dense Metal Parts: Characterization of a Commercial AlSiMg Alloy Processed through Direct Metal Laser Sintering. Materials. 6 (3), Basel. 856-869 (2013).
액세스가 제한되었습니다. 이 콘텐츠를 보려면 로그인하거나 체험판을 시작하세요.
재인쇄 및 허가
