Several corrections were made to: Research and Development of High-performance Explosives
Erratum: Research and Development of High-performance Explosives
522 조회수
⸱
2016년 6월 30일
이 논문에서
요약
초록
고성능 폭약의 연구 및 개발에 대한 정오표가 발행되었습니다. 초록, 서론, 프로토콜, 대표 결과 및 감사의 글 섹션이 업데이트되었습니다.
초록이 다음과 같이 업데이트되었습니다:
군사적 용도의 고성능 폭약에 대한 개발 시험에는 소규모 배합, 안전성 시험, 그리고 최종적으로 이론적 계산을 검증하기 위한 폭굉 성능 시험이 포함됩니다. 새로 개발된 배합의 경우, 소규모 혼합, 열 시험, 충격 및 마찰 민감도 시험부터 프로세스가 시작됩니다. 그 이후에만 더 큰 규모의 배합으로 진행하여 본 논문에서 다룰 폭굉 시험을 수행하게 됩니다. 특성 분석 기술의 최근 발전으로 폭굉 초기 진화 과정의 특성 분석에서 유례없는 정밀도를 달성했습니다. 폭굉 압력 및 속도 측정을 위한 새로운 기술인 광-도플러 속도계(photo-Doppler velocimetry, PDV)를 소개하고, 이를 전통적인 광섬유 폭굉 속도 측정 및 플레이트 변형(plate-dent) 계산을 통한 폭굉 압력 측정 방식과 비교 분석할 것입니다. 특히, 폭약 배합에서 알루미늄의 역할에 대해 논의하겠습니다. 최근의 연구 개발을 통해 폭굉 생성물이 팽창하는 매우 초기 단계에서 알루미늄이 반응하는 폭약 배합이 개발되었습니다. 이러한 반응 강화는 팽창하는 가스 생성물 내의 산소와 알루미늄의 반응으로 인해 폭굉 속도와 압력의 변화를 유도합니다.
까지:
군사 응용을 위한 고성능 폭약의 개발 시험에는 소규모 배합, 안전성 시험, 그리고 최종적으로 이론적 계산을 검증하기 위한 폭발 성능 시험이 포함됩니다. 새로 개발된 배합의 경우, 그 과정은 소규모 혼합, 열 시험, 충격 및 마찰 감도 테스트부터 시작됩니다. 이러한 단계가 완료된 후에만 후속 대규모 배합의 폭발 시험으로 진행되며, 본 논문에서는 이 과정을 다룹니다. 특성 분석 기술의 최근 발전으로 폭발 초기 단계의 진화 과정 분석에서 유례없는 정밀도를 달성하게 되었습니다. 폭발 압력 측정을 위한 새로운 기술인 광자 도플러 속도계(Photonic Doppler Velocimetry, PDV)를 소개하고, 이를 기존의 광섬유 폭발 속도 측정 및 플레이트 함몰 계산을 통한 폭발 압력 측정 방식과 비교하겠습니다. 특히, 폭약 배합에서 알루미늄의 역할에 대해 논의하겠습니다. 최근의 연구 개발을 통해 폭발 생성물의 팽창 초기 단계에서 알루미늄 반응이 일어나도록 하는 폭약 배합이 개발되었습니다. 이러한 강화된 반응은 팽창하는 가스 생성물 내의 산소와 알루미늄의 반응으로 인해 폭발 속도와 압력의 변화를 유도합니다.
서론의 끝에서 두 번째 단락이 다음과 같이 업데이트되었습니다:
새로운 폭약의 CJ 압력을 계산하기 위해, 폭약과 폴리메틸 메타크릴레이트(PMMA) 창 사이의 입자 속도를 측정하는 PDV 시스템을 사용할 수 있습니다. 반사면 역할을 하도록 보통 알루미늄 또는 구리로 된 매우 얇은 박막을 이 계면에 배치합니다. 본 연구에서는 구리가 사용되었습니다. 이 박막은 충격파의 유의미한 감쇠를 방지할 수 있을 만큼 충분히 얇으면서도, 폭발 광선이 통과하는 것을 막을 수 있을 만큼 충분히 두꺼워야 합니다. 일반적으로 대부분의 실험 설정에서는 1,000 angstroms의 박막 두께가 이상적입니다. PMMA 내의 입자 속도와 폭약의 폭속이 주어지면, Hugoniot 충격 매칭 방정식을 통해 폭발 압력을 계산할 수 있습니다.6
까지:
새로운 폭약의 CJ 압력을 계산하기 위해, 폭약과 폴리메틸 메타크릴레이트(PMMA) 윈도우 사이의 입자 속도를 측정하는 PDV 시스템을 사용할 수 있습니다. 반사면 역할을 하도록 보통 알루미늄이나 구리로 된 매우 얇은 박막을 이 인터페이스에 배치합니다. 이 박막은 충격파의 유의미한 감쇠를 방지할 만큼 충분히 얇아야 하며, 동시에 폭발광이 통과하는 것을 막을 수 있을 만큼 충분히 두꺼워야 합니다. 일반적으로 대부분의 실험 설정에서는 1,000 angstroms의 박막 두께가 이상적입니다. PMMA 내의 입자 속도와 폭약의 폭발 속도가 주어지면, Hugoniot 충격 매칭 방정식을 통해 폭발 압력을 계산할 수 있습니다.6
프로토콜의 2.1단계가 다음과 같이 업데이트되었습니다:
폭약의 직경에 맞춘 크기로 약 6.5mm 두께의 PMMA 윈도우를 가공하십시오. 윈도우가 광학적으로 투명하고 가공 결함이 없는지 확인하십시오. 이를 위해 광학적으로 투명한 캐스트 아크릴 시트를 사용하여 레이저 커터나 유사한 가공 공정으로 디스크를 가공하십시오. 그 후, 워터젯을 사용하여 광학적으로 투명한 표면을 얻으십시오.
~까지:
폭발 전하의 직경에 맞춘 크기의 PMMA 윈도우를 약 6.5mm 두께로 가공하십시오. 윈도우가 광학적으로 투명하며 가공 결함이 없는지 확인하십시오. 이를 위해 광학적으로 투명한 캐스트 아크릴 시트를 사용하여 레이저 커터 또는 유사한 가공 공정으로 디스크를 가공하십시오. 그 후, PMMA를 연마하여 광학적으로 투명한 표면을 얻으십시오.
대표 결과 그림 3의 캡션이 다음과 같이 업데이트되었습니다:
그림 3. PDV 설정 (근접 뷰). 플라이어 플레이트가 위치한 하단부의 PDV 설정 모습.
까지:
그림 3. PDV 설정(근접 뷰). 하단부의 PDV 설정 모습.
대표 결과(Representative Results) 섹션에서, 표 1과 그림 7 사이의 단락이 다음과 같이 수정되었습니다:
그림 2-3의 폭약 전하 하단에서 비행판의 PDV 추적 결과가 그림 7에 나타나 있습니다. 이러한 진동은 약 4-5 km/sec에 이르는 급격한 가속으로 인해 판에서 발생하는 링잉(ringing) 현상에서 비롯됩니다. CJ 압력은 Cooper의 근사법6을 사용하여 생성 가스 Hugoniot을 모델링한 후, 알루미늄-폭약 Hugoniot이 일치하는 지점에서 CJ 점을 외삽하여 계산합니다. 이러한 계산의 전형적인 스크린 캡처 화면이 그림 8에 나와 있습니다. 이 기술은 계산 시 비행판 속도의 시작점부터 선형 가속 외삽을 가정하기 때문에 여전히 일부 한계가 있습니다. 이는 결과(표 1)에서 입증된 바와 같이, 압력을 약간 낮게 추정하는 결과를 초래합니다. 현재 비행판의 초기 가속도를 맞추기 위한 새로운 방정식을 개발하는 연구가 진행 중입니다.
까지:
그림 2-3의 폭약 전하 하단에서 얻은 PDV 트레이스 출력 결과가 그림 7에 제시되어 있습니다. CJ 압력은 Cooper의 근사법6을 사용하여 생성 가스 Hugoniot를 모델링한 후, PMMA-폭약 Hugoniot가 일치하는 지점에서 CJ 점을 외삽하여 계산합니다. 이러한 계산의 전형적인 스크린 캡처 화면이 그림 8에 나와 있습니다. 이 기법은 계산 시 윈도우 속도 트레이스의 시작점부터 선형 외삽을 가정하므로 일부 한계가 있습니다. 이는 결과(표 1)에서 입증된 바와 같이 압력을 약간 과소평가하는 결과를 초래합니다.
대표 결과 그림 7과 그 캡션이 다음과 같이 업데이트되었습니다:
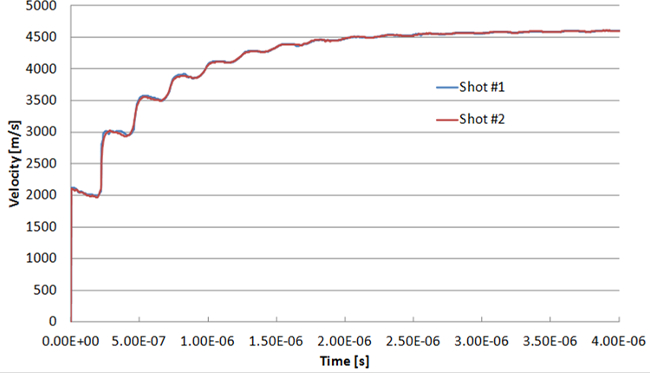
그림 7. PBXN-5 폭약의 CJ 압력 측정을 위한 시간에 따른 플레이트 속도. 두 번의 서로 다른 샷 사이의 일치도가 매우 뛰어나며, 파형이 거의 겹쳐지는 것을 확인할 수 있다.
~로:
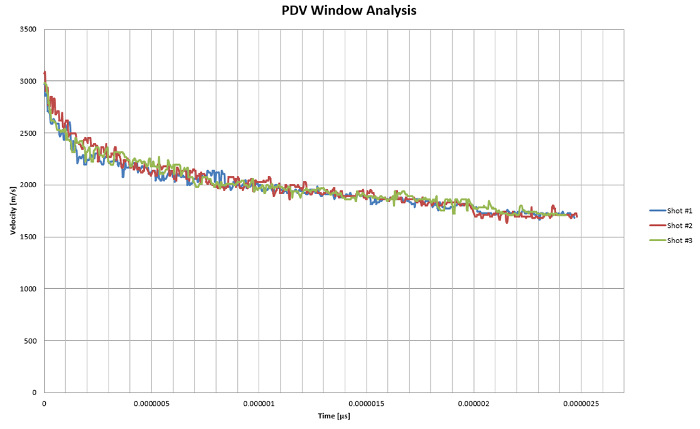
그림 7. CJ 압력 측정을 위한 시간에 따른 윈도우 속도. 각 샷의 트레이스가 거의 서로 일치하여 매우 우수한 일관성을 보임에 유의하십시오.
또한 대표 결과(Representative Results)에서, 그림 8의 캡션이 다음과 같이 업데이트되었습니다:
그림 8. PDV 실험의 구리 플라이어 플레이트 데이터로부터 CJ 압력을 계산함. 외삽법은 플라이어 플레이트의 초기 추진 시 선형 가속도를 가정하며, 이는 현재 CJ 압력을 과소평가하는 결과로 이어진다는 점에 유의하십시오.
~까지:
그림 8. PDV 실험을 통한 CJ 압력 계산. 외삽법은 윈도우의 초기 추진 시 선형 가속도를 가정하며, 이는 현재 CJ 압력을 과소평가하는 결과로 이어진다는 점에 유의하십시오.
감사의 글 섹션이 다음과 같이 업데이트되었습니다:
저자들은 연구비 지원을 해준 결정적 탄약을 위한 향상된 에너지의 미래 요구사항(FREEDM) 프로그램과 테스트를 도와준 Mike VanDeWal 및 Gerard Gillen, 제형 작성을 도와준 Paula Cook, 그리고 시료 압착을 도와준 Ralph Acevedo와 Brian Travers에게 감사를 표합니다.
까지:
저자들은 연구비 지원을 해준 Future Requirement of Enhanced Energetics for Decisive Munitions (FREEDM) 프로그램, 테스트를 도와준 Mike Van De Waal과 Gerard Gillen, 배합 지원을 해준 Paula Cook, 그리고 샘플 압착을 도와준 Ralph Acevedo와 Brian Travers에게 감사를 표합니다.
프로토콜
고성능 폭약의 연구 및 개발(Research and Development of High-performance Explosives)에 대한 정오표가 발행되었습니다. 초록, 서론, 프로토콜, 대표 결과 및謝辞 섹션이 업데이트되었습니다.
초록 내용이 다음과 같이 업데이트되었습니다:
군사적 응용을 위한 고성능 폭약의 개발 시험에는 소규모 제형 제작, 안전성 테스트, 그리고 최종적으로 이론적 계산을 검증하기 위한 폭발 성능 테스트가 포함됩니다. 새로 개발된 제형의 경우, 프로세스는 소규모 혼합, 열적 시험, 충격 및 마찰 민감도 테스트부터 시작됩니다. 이후 더 큰 규모의 제형 제작이 진행되어야 비로소 본 논문에서 다룰 폭발 테스트 단계로 넘어갑니다. 특성 분석 기술의 최근 발전으로 인해 폭발 초기 단계의 진화 과정에 대한 분석에서 유례없는 정밀도를 확보하게 되었습니다. 폭발 압력과 속도를 측정하기 위한 새로운 기술인 광-도플러 속도계(PDV)를 소개하고, 이를 기존의 광섬유 폭발 속도 측정 및 폭발 압력의 플레이트 함몰 계산 방식과 비교 분석할 것입니다. 특히, 폭약 제형에서 알루미늄의 역할에 대해 논의하겠습니다. 최근의 연구 개발을 통해 폭발 생성물의 팽창 매우 초기 단계에서 알루미늄이 반응하도록 하는 폭약 제형이 개발되었습니다. 이러한 반응 강화는 팽창하는 가스 생성물 내의 산소와 알루미늄의 반응으로 인해 폭발 속도와 압력의 변화를 유도합니다.
까지:
군사적 응용을 위한 고폭약의 개발 테스트는 소규모 배합, 안전성 테스트, 그리고 마지막으로 이론적 계산을 검증하기 위한 폭발 성능 테스트로 이루어집니다. 새로 개발된 배합의 경우, 소규모 혼합, 열 테스트, 충격 및 마찰 민감도 테스트부터 프로세스가 시작됩니다. 그 후에만 더 큰 규모의 배합으로 진행하여 본 논문에서 다룰 폭발 테스트를 수행하게 됩니다. 특성 분석 기술의 최근 발전으로 폭발 초기 단계의 진화에 대한 분석에서 전례 없는 정밀도를 달성했습니다. 폭발 압력 측정을 위한 새로운 기술인 광자 도플러 속도계(PDV)를 소개하고, 이를 기존의 광섬유 폭발 속도 측정 및 플레이트 함몰 계산을 통한 폭발 압력 측정 방식과 비교하겠습니다. 특히, 폭약 배합에서 알루미늄의 역할에 대해 논의할 것입니다. 최근의 연구를 통해 폭발 생성물의 팽창 매우 초기 단계에서 알루미늄이 반응하도록 하는 폭약 배합이 개발되었습니다. 이러한 반응 촉진은 팽창하는 가스 생성물 내의 산소와 알루미늄의 반응으로 인해 폭발 속도와 압력의 변화를 유도합니다.
서론의 끝에서 두 번째 단락이 다음과 같이 업데이트되었습니다:
새로운 폭약의 CJ 압력을 계산하기 위해, 폭약과 폴리메틸메타크릴레이트(PMMA) 윈도우 사이의 입자 속도를 측정하는 데 PDV 시스템을 사용할 수 있습니다. 반사면 역할을 하도록 보통 알루미늄이나 구리로 된 매우 얇은 박막을 이 인터페이스에 배치합니다. 본 연구에서는 구리가 사용되었습니다. 이 박막은 충격파의 유의미한 감쇠를 방지할 만큼 충분히 얇아야 하며, 동시에 폭발광이 통과하는 것을 막을 수 있을 만큼 충분히 두꺼워야 합니다. 일반적으로 대부분의 실험 설정에서는 1,000 angstroms의 박막 두께가 이상적입니다. PMMA에서의 입자 속도와 폭약의 폭발 속도가 주어지면, Hugoniot 충격 일치 방정식을 통해 폭발 압력을 계산할 수 있습니다.6
까지:
새로운 폭약의 CJ 압력을 계산하기 위해, 폭약과 폴리메틸메타크릴레이트(PMMA) 윈도우 사이의 입자 속도를 측정하는 PDV 시스템을 사용할 수 있습니다. 반사면 역할을 하도록 알루미늄 또는 구리로 된 매우 얇은 박막을 이 인터페이스에 배치합니다. 이 박막은 충격파 감쇠가 크게 일어나지 않을 만큼 충분히 얇으면서도, 폭발광이 통과하는 것을 막을 수 있을 만큼 충분히 두꺼워야 합니다. 일반적으로 대부분의 실험 설정에서는 1,000 angstroms의 박막 두께가 이상적입니다. PMMA 내의 입자 속도와 폭약의 폭발 속도가 주어지면, Hugoniot 충격 일치 방정식을 통해 폭발 압력을 계산할 수 있습니다.6
프로토콜의 단계 2.1이 다음과 같이 업데이트되었습니다:
폭발 전하의 직경에 맞춘 크기의 PMMA 윈도우를 두께 약 6.5mm로 가공합니다. 이때 윈도우가 광학적으로 투명하고 가공 결함이 없는지 확인하십시오. 이를 위해 광학적으로 투명한 캐스트 아크릴 시트를 준비하고, 레이저 커터나 유사한 가공 공정을 사용하여 디스크 형태로 가공합니다. 그 후, 워터젯을 이용하여 광학적으로 투명한 표면을 얻습니다.
까지:
폭발 전하의 직경에 맞춰 크기를 조절한 약 6.5mm 두께의 PMMA 윈도우를 가공하십시오. 윈도우가 광학적으로 투명하고 가공 결함이 없는지 확인하십시오. 이를 위해 광학적으로 투명한 캐스트 아크릴 시트를 사용하여 레이저 커터 또는 유사한 가공 공정으로 디스크를 가공하십시오. 그런 다음, PMMA를 연마하여 광학적으로 투명한 표면을 얻으십시오.
대표 결과 그림 3의 캡션이 다음과 같이 업데이트되었습니다:
그림 3. PDV 설정 (근접 뷰). 플라이어 플레이트가 위치한 하단부의 PDV 설정 모습.
~까지:
그림 3. PDV 설정 (근접 뷰). 하단의 PDV 설정.
대표 결과(Representative Results)에서, 표 1과 그림 7 사이의 단락이 다음과 같이 업데이트되었습니다:
그림 2-3의 폭약 전하 하단에 위치한 플라이어 플레이트의 PDV 트레이스 출력 결과가 그림 7에 나타나 있습니다. 이러한 진동은 약 4-5 km/sec에 이르는 급격한 가속으로 인해 플레이트에서 발생하는 링잉(ringing) 현상에서 기인합니다. CJ 압력은 Cooper의 근사법을 사용하여 생성 가스의 Hugoniot을 모델링한 후,6 알루미늄-폭약 Hugoniot이 일치할 때 CJ 지점을 외삽하여 계산합니다. 이러한 계산의 전형적인 스크린 출력 결과가 그림 8에 제시되어 있습니다. 이 기법은 계산 시 플라이어 속도의 시작점부터 선형 가속 외삽을 가정하므로 여전히 일부 한계가 있습니다. 이는 결과(표 1)에서 입증된 바와 같이, 압력을 약간 과소평가하는 결과를 초래합니다. 현재 플라이어 플레이트의 초기 가속에 적합한 새로운 방정식을 개발하는 연구가 진행 중입니다.
까지:
그림 2-3의 폭약 전하 하단에서 얻은 PDV 트레이스 출력값이 그림 7에 제시되어 있습니다. CJ 압력은 Cooper의 근사법을 사용하여 생성 가스 Hugoniot을 모델링한 후,6 PMMA-폭약 Hugoniot이 일치하면 CJ 지점을 외삽하여 계산합니다. 이러한 계산의 전형적인 스크린 프린트 결과가 그림 8에 나와 있습니다. 이 기법은 계산 시 윈도우 속도 트레이스의 시작점부터 선형 외삽을 가정하기 때문에 여전히 몇 가지 한계가 있습니다. 이는 결과(표 1)에서 확인되는 바와 같이 압력을 약간 과소평가하는 결과를 초래합니다.
대표 결과의 그림 7 및 해당 캡션이 다음과 같이 수정되었습니다:
그림 7. PBXN-5 폭약의 CJ 압력 측정을 위한 시간에 따른 플레이트 속도. 두 번의 서로 다른 샷(shot) 사이의 일치도가 매우 뛰어나며, 추적선이 사실상 서로 겹쳐 있음을 확인할 수 있다.
까지:
그림 7. CJ 압력 측정을 위한 시간 함수에 따른 윈도우 속도. 각 샷(shot) 간의 일치도가 매우 뛰어나며, 트레이스(trace)들이 거의 서로 겹쳐 있음을 확인할 수 있다.
또한 대표 결과(Representative Results)에서 그림 8의 캡션이 다음과 같이 업데이트되었습니다:
그림 8. PDV 실험의 구리 플라이어 플레이트 데이터를 이용한 CJ 압력 계산. 외삽법은 플라이어 플레이트의 초기 추진 시 선형 가속도를 가정하며, 이는 현재 CJ 압력을 과소평가하게 된다는 점에 유의하십시오.
까지:
그림 8. PDV 실험을 통한 CJ 압력 계산. 외삽법은 윈도우의 초기 추진 시 선형 가속도를 가정하며, 이는 현재 CJ 압력을 과소평가하는 결과로 이어진다는 점에 유의하십시오.
감사의 글 섹션이 다음과 같이 업데이트되었습니다:
저자들은 연구비 지원을 해준 Future Requirement of Enhanced Energetics for Decisive Munitions (FREEDM) 프로그램과 테스트를 도와준 Mike VanDeWal 및 Gerard Gillen, 제형 작성을 도와준 Paula Cook, 그리고 시료 압착을 도와준 Ralph Acevedo 및 Brian Travers에게 감사를 표합니다.
까지:
저자들은 연구비 지원을 해준 Future Requirement of Enhanced Energetics for Decisive Munitions (FREEDM) 프로그램과 테스트를 도와준 Mike Van De Waal 및 Gerard Gillen, 배합 지원을 해준 Paula Cook, 그리고 시편 압착을 도와준 Ralph Acevedo와 Brian Travers에게 감사를 표합니다.
공개 사항
No conflicts of interest declared.