스핀 코팅, 폴리젯 프린팅 및 융합 증착 모델링은 생물학적 조직의 구조적 및 기능적 특성을 시뮬레이션하는 다층 이기종 팬텀을 생성하기 위해 통합됩니다.
이 콘텐츠를 보려면 JoVE 구독이 필요합니다. 로그인하거나 오늘 무료 평가판을 시작하세요.
방법 논문
생물학적 조직을 시뮬레이션하기 위한 팬텀의 멀티모달 3D 프린팅
* These authors contributed equally
이 논문에서
요약
초록
생물 의학 광학 화상 진찰은 각종 질병의 진단 그리고 처리에 있는 중요한 역할을 하고 있습니다. 그러나 광학 이미징 장치의 정확성과 재현성은 구성 요소의 성능 특성, 테스트 환경 및 작업의 영향을 크게 받습니다. 따라서 추적 가능한 팬텀 표준에 따라 이러한 장치를 교정해야 합니다. 그러나, 현재 유효한 팬텀의 대부분은 생물학 조직의 다중 모달 및 동적 특성을 시뮬레이션할 수 없는 균질한 유령입니다. 여기서, 우리는 스핀 코팅 모듈, 폴리젯 모듈, 융합 증착 모델링 (FDM) 모듈 및 자동 제어 프레임 워크를 통합 생산 라인을 사용하여 이기종 조직 시뮬레이션 유령의 제조를 보여줍니다. "디지털 광학 팬텀"의 구조 정보와 광학 파라미터는 프로토타입 파일에 정의되어 생산 라인으로 가져오고 서로 다른 인쇄 양식 간의 순차적 전환을 통해 제작된 레이어별 레이어별로 정의됩니다. 이러한 생산 라인의 기술적 능력은 표피, 진피, 피하 조직 및 임베디드 종양을 포함하는 피부 시뮬레이션 유령의 자동 인쇄에 의해 예시된다.
서론
생물 의학 광학 화상 진찰은 생물학 조직과의 가벼운 상호 작용에 근거를 둔 질병 및 조직 이상을 검출하는 의학 화상 진찰 공구의 가족을 나타냅니다. 자기 공명 영상(MRI) 및 컴퓨터 단층 촬영(CT)과 같은 다른 영상 양식과 비교하여, 생체 의학 광학 이미징은 저비용 휴대용 장치를 사용하여 조직 구조, 기능 및 분자 특성의 비침습적 측정을 활용합니다1,2,3,4. 그러나, 비용과 휴대성의 우수성에도 불구하고, 광학 화상 진찰은 광학과 생물학 매개변수 사이 그것의 나쁜 재현성과 양적 매핑의 부족 때문에 부분적으로 임상 진단 및 치료 지도를 위해 넓게 받아들여지지 않았습니다. 이러한 제한의 주된 이유는 생체 의학 광학 이미징 장치의 정량적 교정 및 검증을 위한 추적 가능한 표준이 없기 때문입니다.
과거에는뇌5,6,7,피부8,9,10,11,12,방광 13, 유방 조직14,15,16,17과 같은 다양한 조직 유형에서 생물 의학 광학 이미징 연구를 위해 다양한 조직 시뮬레이션 팬텀이 개발되었습니다. 이러한 팬텀은 주로 다음 제조 공정 중 하나에 의해 생산된다 : 1) 스핀 코팅10,18 (균질및 얇은 층 조직을 시뮬레이션하기위한); 2) 성형19 (기하학적 특징으로 부피가 큰 조직을 시뮬레이션하기위한); 및 3) 3 차원 (3D) 인쇄20,21,22 (다층 이종 조직 시뮬레이션). 성형에 의해 생성된 피부 유령은 피부 조직의 대량 광학 적 특성을 모방할 수 있지만 횡측 광학이질성(19)을시뮬레이션할 수는 없다. Bentz 외. 생물학적조직(23)의상이한 광학적 특성을 모방하기 위해 2채널 FDM 3D 프린팅 방법을 사용했다. 그러나, 두 물질을 사용하면 조직 광학 이질성과 이방성 등을 충분히 시뮬레이션할 수 없다. Lurie 등은 3D 프린팅과 스핀 코팅13을결합하여 광학 일관성 단층 촬영 (OCT) 및 방광경 검사를위한 방광 팬텀을 만들었습니다. 그러나 혈관과 같은 유령의 이질적인 특징은 손으로 그려야했습니다.
위의 팬텀 제조 공정 중에서 3D 프린팅은 생물학적 조직의 구조적 및 기능적 이질성을 시뮬레이션하는 데 가장 많은 유연성을 제공합니다. 그러나 피부 조직과 같은 많은 생물학적 조직 유형은 단일 3D 프린팅 프로세스로 효과적으로 복제할 수 없는 다층 및 다중 스케일 구성 요소로 구성됩니다. 따라서 여러 제조 공정을 통합해야 합니다. 우리는 생물 의학 광학 화상 진찰을 위한 추적 가능한 표준으로 유령을 시뮬레이션하는 다층 및 다중 스케일 조직의 자동 생산을 위한 다중 제조 공정을 통합하는 3D 인쇄 생산 라인을 제안합니다(그림 1). 스핀 코팅, 폴리젯 프린팅 및 FDM은 3D 프린팅 생산 라인에서 자동화되어 있지만 각 양식은 기존 공정과 동일한 기능적 특성을 유지합니다. 따라서 이 백서는 단일 장치에서 여러 공정을 물리적으로 통합할 필요 없이 다중 스케일, 다층 및 이기종 조직 시뮬레이션 팬텀을 생산하기 위한 일반적인 지침을 제공합니다.
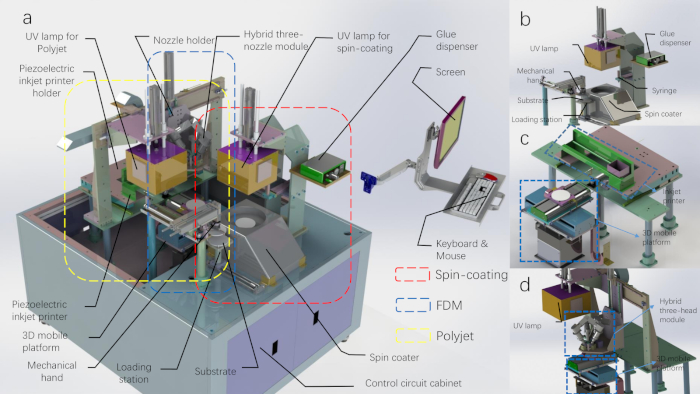
그림 1: 3D 프린팅 생산 라인의 CAD 다이어그램입니다. (A)상단 쉘이 제거된 3D 프린팅 생산 라인입니다. (B)스핀 코팅 모듈과 기계식 핸드 모듈의 회로도. (C)폴리젯 인쇄 모듈의 회로도입니다. (D)FDM 인쇄 모듈의 회로도(UV 램프는 폴리젯 인쇄 모듈에 속합니다). 이 그림의 더 큰 버전을 보려면 여기를 클릭하십시오.
액세스가 제한되었습니다. 이 콘텐츠를 보려면 로그인하거나 체험판을 시작하세요.
프로토콜
1. 3D 프린팅을 위한 자료 준비
참고 : 우리의 광학 팬텀 생산 라인은 생물학적 조직의 구조적 및 기능적 이질성을 시뮬레이션하기 위해 다양한 인쇄 재료를 사용합니다. 인쇄 재료의 선택은 제조 공정에 따라 달라집니다.
- 스핀 코팅 인쇄를 위한 재료 준비
- 100 mg의 이산화 티타늄 (TiO2)분말을 100 mL의 스테레오 리소그래피 (SLA) 광중합체 수지가 들어있는 비커에 넣습니다.
- 혼합물을 비커에 넣고 마그네틱 교반기에서 30분 간 저어줍니다.
- 비커를 tinfoil으로 밀봉하고 초음파 기계에서 15 분 동안 초음파 처리하십시오.
- 재료를 10분 동안 진공 청소기로 청소하고 장치의 저장 주사기에 적재합니다.
- 폴리젯 인쇄를 위한 재료 준비
- 트리에틸렌 글리콜 디메타크릴레이트 80g을 함유한 비커에 2-하이드록시-2-메틸프로피오페논(1-하이드록시시클로헥실 페닐 케톤)의 17.56 g을 첨가하여 18%(w/w) 물질을 얻습니다.
- 비커를 tinfoil으로 밀봉하고 초음파 기계에서 15 분 동안 초음파 처리하십시오.
- 혼합물 20 mL을 꺼내서 5 mg의 지용성 중국 붉은 색소를 넣습니다. 1.2.2단계를 반복합니다.
- 모든 재료를 진공 청소하고 Y(노란색) 채널의 카트리지에 염료로 용액을 로드하고 순수 용액을 K(검정) 채널의 카트리지에 로드합니다.
- FDM 인쇄를 위한 재료 준비
- 젤 왁스 200 g을 3개의 비커 각각에 적재한 다음 자기 교반기에서 60°C로 가열합니다.
- 첫 번째 비커에 600 mg TiO2 파우더를 추가하십시오. 두 번째 에 흑연 분말 80 mg을 추가합니다.
- 젤 왁스를 TiO2와 젤 왁스를 다른 비커에 흑연 분말과 혼합하여 마그네틱 교반기에서 30 분 동안 저어줍니다.
- 세 가지 다른 재료를 2분 동안 진공 청소하고 고형화전에 하이브리드 3노즐 모듈의 압출기에 적재합니다.
2. 멀티 모달 3D 프린팅을위한 컴퓨터 모델 준비
참고 : 이기종 피부 조직은 표피, 진피 및 피하 조직의 세 가지 층으로 단순화됩니다. 표피층은 1.1단계에서 도입된 물질을 이용하여 스핀 코팅에 의해 생성된다. 진피 층은 1.2 단계에서 도입 된 감광성 폴리머를 사용하여 폴리젯 인쇄에 의해 생성됩니다. 피하 조직 층은 1.3 단계에서 도입된 물질을 사용하여 FDM에 의해 제조된다. 앞서 언급한 제작 프로세스를 안내하기 위해 다양한 인쇄 파라미터의 CAD(프로토타입 컴퓨터 지원 설계) 파일이 생성됩니다.
- 피부를 위한 디지털 광학 팬텀 디자인
- 100 μm 두께의 표피 층, 두께 400 μm의 진피 층 및 1cm 두께의 피하 조직 : 다음과 같은 세 층으로 피부 유령을 디자인합니다.
- 3D 모델링 소프트웨어 패키지(예를 들어, 솔리드웍스)를 사용하여 종양 모델을그립니다(도 5A).
- 스핀 코팅용 파라미터 설정
- 인쇄 장치의 제어 소프트웨어에서 회전 속도 및 지속 시간의 매개 변수를 설정합니다. 이 데모에 사용되는 1단계 스핀 코팅 속도는 분당 200회 회전(rpm), 스핀 코팅 시간은 20초, 2단계 스핀 코팅의 속도는 1,000rpm, 스핀 코팅 시간은 40초입니다.
- 제어 소프트웨어에서 스핀 코팅 재료의 양을 3 mL로 설정하고 경화 시간을 180s로 설정합니다.
- 폴리젯 인쇄를 위한 소스 파일 준비
- AcroRIP 컬러 소프트웨어 패키지에 인쇄할 혈관 이미지를 가져오고 인쇄된 유령의 광학 파라미터와 이미지 특성 사이의 관계에 따라 파라미터(인쇄 위치 및 잉크젯 양)를 설정합니다. 이 인쇄 된 혈관 사진에서 K 채널에는 투명한 광치료 재료가로드되고 Y 채널에는 중국 적색 염료와 혼합 된 광 치료 가능한 재료가로드됩니다.
- 3D 프린팅에 정의된 매개변수로 ".prn" 파일을 생성합니다.
- FDM 인쇄를 위한 G 코드 준비
- 3D 매핑 소프트웨어 패키지(예: Solidworks)를 사용하여 종양을 시뮬레이션하는 프러스텀 모델을 그립니다.
- 종양 모델의 ".stl" 파일을 올인원 노즐 슬라이싱 스크립트와 함께 설치된 Cura 소프트웨어 패키지로 가져옵니다.
- 모델을 슬라이스하여 인쇄에 필요한 G 코드를 생성합니다.
- 인쇄 제어 소프트웨어에 문서 로드
- 메뉴 모음에서"파일"메뉴 항목을 클릭하고"UV 인쇄 파일 가져오기"하위 메뉴 항목을 선택하고 2.3 단계에서 소개된 UV 인쇄 ".prn" 파일을 로드합니다.
- 2.4단계에서 생성된 G 코드를 2.5.1단계에서와 같이 인쇄 제어 소프트웨어에 로드합니다.
- 인쇄 시작 버튼을 클릭하여 자동 3D 인쇄 절차를 시작합니다.
3. 스핀 코팅으로 피부 표피 층 팬텀 구성 요소 인쇄
참고 : 스핀 코팅 모듈은 주로 세 부분으로 구성되어 있습니다 : 1) 스핀 코터; 2) 접착제 디스펜서; 및 3) UV 램프.
- 로딩 스테이션의 기판을 기계적 손으로 스핀 코터의 샘플 단계로 이동합니다. 진공 펌프를 시작하여 흡착에 의해 기판을 고정합니다.
- 접착제 디스펜서는 기판의 중심에 2.2.2 단계에서 도입 된 물질을 물방울 주사기를 제어합니다.
- 스핀 코터는 설정된 속도 및 시간 매개 변수에 따라 작동하기 시작합니다.
- UV 램프 (파장 : 395 nm)를 내려 놓고 180 s용으로 켭니다.
- UV 램프를 들어 올리고 스핀 코터를 끄고 피부 표피 층을 인쇄합니다.
4. 폴리 제트에 의해 피부 진피 층 팬텀 구성 요소를 인쇄
참고 : 폴리 젯 인쇄 모듈은 압전 잉크젯 노즐, 3 차원 모바일 플랫폼, 제어판 및 UV 램프 (수은 램프)로 구성됩니다. 용매 계 광치료 재료, 흡수 재료 및 산란 재료는 매트릭스로 사용됩니다. 다른 광학 파라미터는 다른 지역에서 다른 비율로 재료를 분무하여 얻어진다. 마지막으로, 진피 층 팬텀이 인쇄되고 층별로 경화됩니다.
- 기판을 3D 모바일 플랫폼으로 이동하고 흡입 밸브를 열어 플랫폼의 기판을 흡착합니다.
- 3D 모바일 플랫폼은 UV 프린터의 초기 위치에 기판을 보유합니다.
- 잉크젯 프린터를 실린더의 작업 위치로 푸시하면 잉크젯 프린터는 호스트 컴퓨터에서 보낸 ".prn" 파일에 지정된 시간 동안 작동합니다. 여기서, 잉크젯 프린터의 종이 공급 신호는 Y축 모바일 플랫폼의 움직임을 구동하는데 사용된다.
- 잉크젯 프린터는 2.5.1단계에서 설계된 레이어를 인쇄하고 실린더는 잉크젯 프린터를 원래 위치로 다시 밀어 넣습니다. 기판과 함께 배치된 3D 이동 플랫폼의 Y축은 초기 위치로 이동하여 초기화됩니다.
- 기판은 Y축의 양수 방향으로 50mm 이동합니다. UV 램프는 실린더(기판 위 10mm)에 의해 아래로 밀려나게 됩니다.
- 경화 시간 설정에 따라 UV 램프를 180s에 켭니다.
- UV 램프를 실린더를 사용하여 초기 위치로 밀어 넣습니다. 기판과 함께 배치된 3D 모바일 플랫폼의 Y축이 초기화되고 초기 위치로 돌아갑니다.
- 기판이 있는 3D 모바일 플랫폼을 Z축을 따라 0.1mm 아래로 이동합니다.
- 4.1-4.8 단계를 반복하여 다층 인쇄가 완료될 때까지 다음 레이어를 인쇄합니다.
5. FDM에 의해 피하 조직 팬텀 구성 요소를 인쇄
참고: FDM 모듈은 하이브리드 3헤드 모듈, 단일 헤드 모듈 및 3D 모바일 플랫폼으로 구성됩니다. 겔 왁스, 흡수 물질 및 산란 물질은 피하 조직 / 종양을 시뮬레이션하는 팬텀을 제조하기 위해 원료로 사용됩니다. 겔 왁스는 가열되어 피더에서 녹습니다. 압출 헤드에 의해 균일하게 교반되고, 원하는 광학 파라미터로 최종 팬텀을 인쇄하기 위해 압출된다.
- 노즐 모듈의 가열 전력을 켜고 온도를 60°C로 설정합니다.
- 실린더를 밀어 혼합 노즐을 작업 위치로 이동합니다.
- FDM 모듈은 호스트 컴퓨터에서 전송하는 G 코드 명령을 수신하고 혼합 노즐은 최대 68°C까지 가열됩니다.
- 교반 모터를 켜고 재료를 잘 섞습니다.
- 3D 모바일 플랫폼을 초기화하고 XYZ 축이 초기 위치로 이동합니다.
- 인쇄 프로세스는 G 코드 명령에 따라 실행됩니다. 레이어별 인쇄 절차에서 재료는 각 층에서 팬텀의 광학 파라미터를 결정하는 혼합 비율에 비례하여 압출됩니다. 인쇄는 피하 조직 부분 또는 종양 부분이 완전히 인쇄될 때까지 계속됩니다.
- 실린더를 밀어 혼합 노즐 모듈을 초기 위치로 이동합니다.
주의: 흑연 분말은 강한 광 흡수를 가지고 있기 때문에, 응집에 의해 유도 된 광학 파라미터의 변화를 피하기 위해 가능한 한 균일하게 혼합 될 필요가있다. 큰 입자 크기의 TiO2 분말은 쉽게 침전하고 재료 배치 정확도에 영향을 미치므로 완전히 혼합해야합니다. TiO2는 장시간 보관하는 경우 교체해야 합니다.
6. 기판을 적재 스테이션으로 다시 이동
- 3D 모바일 플랫폼을 초기화하고 XYZ 축을 초기 위치로 이동합니다. 3D 모바일 플랫폼을 인계 위치로 이동합니다.
- 실린더를 밀어 기판 위의 위치로 기계적 손을 이동합니다.
- 기판을 집어 들고 기계적 손으로 적재 스테이션 위로 이동하십시오. 기판을 적재 스테이션에 놓고 자동 인쇄를 완료합니다.
7. 성형에 의해 피하 조직 층 팬텀 구성 요소를 주조
참고 : 팬텀에 대한 종양 모델이 설계되면 종양 외부에 폴리 디디메틸 실록산 (PDMS)을 부어 전체 팬텀을 캐스팅해야합니다. 단계 7.1-7.3은 FDM 모듈이 종양없이 피하 조직 층을 인쇄하는 데 필요하지 않습니다.
- 3D 인쇄 직사각형 금형으로 기판을 누릅니다.
- 액체 PDMS를 금형에 붓습니다.
- 기판을 인큐베이터에 놓고 2 시간 동안 60 °C에 보관하십시오.
- 기판에서 팬텀을 제거합니다.
액세스가 제한되었습니다. 이 콘텐츠를 보려면 로그인하거나 체험판을 시작하세요.
결과
스핀 코팅으로 제작된 팬텀
스핀 코팅은 턴테이블을 회전시켜 기판에 방울을 고르게 분배하고, 원래 본체의 단일 층은 경화 후 제작된다. 기판의 회전 속도와 회전 시간은 팬텀의 표면 품질에 영향을 줄 뿐만 아니라 팬텀의 각 층의 두께를 결정합니다. 서로 다른 두께의 팬텀은 반복적 인 스핀 코팅 층별로 제작 될 수 있습니다. 팬텀의 광학 파라미터는 우리의 이전 간행물24에설명된 바와 같이 산란 및 흡수 물질의 비율을 변경함으로써 결정될 수 있다. 광치료수지에서TiO2 농도를 증가시키면 팬텀의 산란 계수가 증가하게 된다. 스핀 코팅의 정밀도가 0.01 mm이고 피부 표피가 두께가 0.04-1.6 mm임을 고려할 때, 이 과정은 피부 표피를 시뮬레이션하기 위한 요구 사항을 조정합니다(그림2).
액세스가 제한되었습니다. 이 콘텐츠를 보려면 로그인하거나 체험판을 시작하세요.
토론
다층 팬텀의 제조에서 스핀 코팅에 사용되는 재료는 PDMS 대신 경화 가능한 재료의 일종입니다. 중간 층은 원료로 광 경화 수지를 사용하는 폴리젯 인쇄 방법으로 인쇄됩니다. 얇은 PDMS 팬텀은 테르트 부틸 알코올을 첨가 한 후 스핀 코팅으로 만들 수 있지만 PDMS 층은 폴리젯 인쇄 중에 경화 성 물질에 효과적으로 결합 할 수 없습니다. 따라서 스핀 코팅용 경화 수지(light-curable)를 선택했습니다.
현재 폴리젯 인쇄에는 두 가지 재료만 사용할 수 있습니다. 경화 성 재료에 TiO2 분말 및 인도 잉크를 추가하면 진피 층의 광학 적 특성을 시뮬레이션하여 향후 작업에서 시스템에 추가 할 수 있습니다.
FDM 인쇄의 경우, 재료는 압출 전에 철저히 혼합되어야 한다. 따라서, 혼합으로 인한 공정 지연은 기존의 FDM 프린팅 공정보다 길수 있다. 3D 모바일 플랫폼에서 기판의 이동도 인쇄 중에 해당 시간 동...
액세스가 제한되었습니다. 이 콘텐츠를 보려면 로그인하거나 체험판을 시작하세요.
공개 사항
저자는 공개 할 것이 없다.
감사의 글
이 작품은 중국 국립 자연 과학 재단 (그랜트 번호 11002139 및 81327803)과 중앙 대학의 기초 연구 기금에 의해 지원되었다. 우리는 오디오 음성 해설을 제공하는 과학 기술 대학의 재커리 J. 스미스에게 감사드립니다.
액세스가 제한되었습니다. 이 콘텐츠를 보려면 로그인하거나 체험판을 시작하세요.
재료
| 이름 | 회사 | 카탈로그 번호 | 댓글 |
|---|---|---|---|
| 2-Hydroxy-2-methylpropiophenone | 알라딘 | H110280-500g | 광 개시제 http://www.aladdin-e.com/ |
| 3D 프린팅 제어 시스템 | USTC | USTC-3DPrinter_control1.0 | 맞춤형 github: https://github.com/macanzhen/< / a |
| > 3D 프린팅 시스템 | USTC | USTC-3DPrinter1.0 | 맞춤형 |
| AcroRip 컬러 | Human Plus | AcroRip v8.2.6 | |
| 올인원 노즐 슬라이싱 스크립트 | Shenzhen CBD Technology Co., Ltd. | github : https://github.com/macanzhen/< / a > | |
| 중국 적색 염료 | Juents | 수용성 | |
| Cura | Ultimaker | Cura_15.04.6 | |
| 젤 왁스 | 상하이 Lida 산업 유한 회사 | LP | 융해점: 56 > C |
| 흑연 | 알라딘 | G103922-100g | 물체 광학 흡수 매개 변수 변경 http://www.aladdin-e.com/< / a > |
| PDMS | 다우 코닝 | 184 | |
| 이산화 티타늄 | ALDRICH | 24858-100G | 347 nm |
| 트리 에틸렌 글리콜 디메타 크릴 레이트 | 알라딘 | T101642-250ml | 광경화 단량체 http://www.aladdin-e.com/ |
| UV 잉크 SLA 포토폴리머 수지 | time80s | RESIN-A | http://www.time80s.com/zlxz |
참고문헌
- Lu, G., Fei, B. Medical hyperspectral imaging: a review. Journal of Biomedical Optics. 19 (1), 010901(2014).
- Wang, K., et al. Development of a non-uniform discrete Fourier transform based high speed spectral domain optical coherence tomography system. Optics Express. 17 (14), 12121-12131 (2009).
- Zhao, H., Gao, F., Tanikawa, Y., Homma, K., Yamada, Y. Time-resolved diffuse optical tomographic imaging for the provision of both anatomical and functional information about biological tissue. Applied Optics. 44 (10), 1905-1916 (2005).
- Ding, Z., Ren, H., Zhao, Y., Nelson, J. S., Chen, Z. High-resolution optical coherence tomography over a large depth range with an axicon lens. Optics Letters. 27 (4), 243-245 (2002).
- Iida, H., et al. Three-dimensional brain phantom containing bone and grey matter structures with a realistic head contour. Annals of Nuclear Medicine. 27 (1), 25-36 (2013).
- Mobashsher, A. T., Abbosh, A. Three-dimensional human head phantom with realistic electrical properties and anatomy. IEEE Antennas and Wireless Propagation Letters. 13, 1401-1404 (2014).
- Li, J. B., et al. A new head phantom with realistic shape and spatially varying skull resistivity distribution. IEEE Transactions on Biomedical Engineering. 61 (2), 254-263 (2013).
- Bykov, A., et al. Multilayer tissue phantoms with embedded capillary system for OCT and DOCT imaging. Life Sciences. (International Society for Optics and Photonics). , 73760(2011).
- Bykov, A. V., Popov, A. P., Priezzhev, A. V., Myllylä, R. Skin phantoms with realistic vessel structure for OCT measurements in Laser Applications. European Conference on Biomedical Optics. , Optical Society of America. 80911(2010).
- Park, J., et al. Fabrication of double layer optical tissue phantom by spin coating method: mimicking epidermal and dermal layer. Design and Performance Validation of Phantoms Used in Conjunction with Optical Measurement of Tissue V. , International Society for Optics and Photonics. 85830(2013).
- Wróbel, M. S., et al. Use of optical skin phantoms for preclinical evaluation of laser efficiency for skin lesion therapy. Journal of Biomedical Optics. 20 (8), 085003(2015).
- Sheng, S., Wu, Q., Han, Y., Dong, E., Xu, R. Fabricating optical phantoms to simulate skin tissue properties and microvasculature. Design and Performance Validation of Phantoms Used in Conjunction with Optical Measurement of Tissue Vii. , International Society for Optics and Photonics. 932507(2015).
- Lurie, K. L., Smith, G. T., Khan, S. A., Liao, J. C., Ellerbee, A. K. Three-dimensional, distendable bladder phantom for optical coherence tomography and white light cystoscopy. Journal of Biomedical Optics. 19 (3), 36009(2014).
- Hahn, C., Noghanian, S. Heterogeneous breast phantom development for microwave imaging using regression models. Journal of Biomedical Imaging. 2012, 6(2012).
- Ansari, M. A., Mohajerani, E. Estimation of optical abnormalities in breast phantom by diffuse equation. Optik-International Journal for Light and Electron Optics. 125 (20), 5978-5981 (2014).
- Roman, M., Gonzalez, J., Carrasquilla, J., Erickson, S. J., Godavarty, A. A Gen-2 Hand-Held Optical Imager: Phantom and Preliminary in-vivo Breast Imaging Studies. 29th Southern Biomedical Engineering Conference. , 103-104 (2013).
- Michaelsen, K. E., et al. Anthropomorphic breast phantoms with physiological water, lipid, and hemoglobin content for near-infrared spectral tomography. Journal of Biomedical Optics. 19 (2), 026012(2014).
- Park, J., et al. Optical tissue phantoms based on spin coating method. Design and Performance Validation of Phantoms Used in Conjunction with Optical Measurement of Tissue VII. , International Society for Optics and Photonics. 93250(2015).
- Mustari, A., et al. Agarose-based tissue mimicking optical phantoms for diffuse reflectance spectroscopy. Journal of Visualized Experiments. (138), e57578(2018).
- Luciano, N. J., et al. Utilizing 3D printing technology to merge MRI with histology: A protocol for brain sectioning. Journal of Visualized Experiments. (118), e54780(2016).
- Dong, E., et al. Three-dimensional fuse deposition modeling of tissue-simulating phantom for biomedical optical imaging. Journal of Biomedical Optics. 20 (12), 121311(2015).
- Beltrame, E. D. V., et al. 3D Printing of Biomolecular Models for Research and Pedagogy. Journal of Visualized Experiments. (121), e55427(2017).
- Bentz, B. Z., Chavan, A. V., Lin, D., Tsai, E. H., Webb, K. J. Fabrication and application of heterogeneous printed mouse phantoms for whole animal optical imaging. Applied Optics. 55 (2), 280-287 (2016).
- Liu, G., et al. Fabrication of a multilayer tissue-mimicking phantom with tunable optical properties to simulate vascular oxygenation and perfusion for optical imaging technology. Applied Optics. 57 (23), 6772-6780 (2018).
액세스가 제한되었습니다. 이 콘텐츠를 보려면 로그인하거나 체험판을 시작하세요.
재인쇄 및 허가
