본 연구는 TC18 터닝 가공 시 플러드(flood) 냉각과 LN₂ 유래 극저온 N₂ 가스 제트 냉각을 비교합니다. 극저온 냉각은 테스트된 모든 이송 속도에서 더 얕은 가시적 변형, 표면 근처의 경화 유지, 그리고 더 낮은 표면 거칠기와 연관되었으나, 가공 과정의 독립적인 반복 실험 부족으로 인해 비교 분석은 기술적인 수준에서 이루어졌습니다.
연구 논문
터닝 가공 중 TC18 티타늄 합금의 표면 변질층에 대한 이송 속도 및 LN2 유도 극저온 N2 가스 제트 냉각의 비교 관찰
이 논문에서
요약
초록
티타늄 합금은 낮은 열전도율과 절삭 공구 재료에 대한 친화력으로 인해 열과 기계적 부하가 절삭날 부근에 집중되어 가공이 어렵습니다. 고강도 니어-베타 TC18 티타늄 합금의 경우, 이러한 조건은 부품 성능에 영향을 줄 수 있는 표면 변질층을 생성할 수 있습니다. 본 연구에서는 TC18의 외경 선삭 가공 중 이송 속도와 냉각 방식의 영향을 조사하였습니다. 20 °C의 DRK-5011 반합성 절삭유를 사용한 플러드 냉각(flood cooling)을 LN₂ 유래 극저온 N₂ 가스 제트 냉각과 비교하였으며, 조건은 주축 회전수 135 r/min, 초기 절삭 속도 19.1 m/min, 절입 깊이 0.60 mm 및 이송 속도 0.10, 0.15, 0.20, 0.26 mm/rev에서 수행되었습니다. 단면 금속 조직 분석을 통해 가시적 소성 변형 영역(P-zone)을 측정하였고, 비커스 미세 경도 프로파일을 사용하여 표면 근처의 미세 경도와 경화층 두께를 평가하였으며, 산술 평균 표면 거칠기(Ra)를 측정하였습니다. 대표적인 P-zone 깊이는 플러드 냉각 시 8.5, 9.7, 10.9, 21.6 µm였으며, 극저온 냉각 시에는 6.0, 8.2, 10.7, 11.0 µm였습니다. 표면 근처의 미세 경도는 냉각 방식에 따라 기술적으로 차이를 보였으며 그 정도는 이송 속도에 따라 달랐고, 경화층 두께는 평균적으로 약 40%의 기술적 차이를 나타냈습니다. 극저온 냉각 시의 Ra 값은 동일 이송 속도 조건에서 약 8%–23% 더 낮았습니다. 보조 테스트 결과, 절삭 속도와 절입 깊이에 따른 극저온 거칠기 경향은 나타났으나 냉각 방식 간의 완전한 쌍 비교는 부족했습니다. 종합적으로, 테스트된 공정 범위 내에서 극저온 가스 제트 조건은 더 얕은 가시적 변형, 표면 근처 경화 유지, 그리고 더 낮은 거칠기와 연관이 있었습니다. 미세 경도 및 Ra 값은 조건당 하나의 시편에 대해 반복 측정한 평균 ± 표준 편차로 보고되었으며, 이 표준 편차는 시편 간의 변동성이 아닌 측정 반복성을 반영합니다. 따라서 모든 비교는 기술적 분석이며, 독립적인 가공 반복 실험 없이는 통계적 유의성을 평가할 수 없습니다.
서론
티타늄 합금은 높은 비강도, 내식성 및 넓은 온도 범위에서의 유용한 기계적 성능을 결합하여 항공우주, 에너지, 해양 및 생물 의학 분야에서의 사용을 뒷받침합니다1,2,3,4. 하지만 고하중 부품의 경우, 성능은 벌크 강도 이상의 요소에 의해 결정됩니다. 가공된 표면과 그 바로 아래의 재료는 접촉, 주기적 하중, 프레팅, 침식 및 공격적인 환경에 가장 먼저 노출되는 영역입니다. 따라서 표면 지형, 소성 변형된 미세 구조, 경도 구배, 잔류 손상 및 기타 가공 유발 변화는 손상이 시작되는 위치와 전개 방식에 영향을 줄 수 있습니다5,6,7,8. 이러한 표면 근접 영역은 일반적으로 표면 무결성이라는 보다 넓은 개념으로 논의되며, 가공 유발 변형에 중점을 둘 때는 표면 변질층으로 정의됩니다. 많은 티타늄 부품에서 요구되는 치수와 표면 조건을 달성하기 위해 선삭 공정이 여전히 필수적이므로, 공정 선택 시 재료 제거 효율과 가공물에 남겨진 상태를 모두 고려해야 합니다9,10. TC18은 경량의 손상 허용 하중 지지 구조에 사용되는 고강도 near-β 티타늄 합금입니다11. TC18의 합금 분류와 강도 수준은 가공 문헌의 주류를 이루는 α+β 합금인 Ti–6Al–4V와 구별됩니다. 따라서 Ti–6Al–4V에 대해 확립된 경향은 유용한 가설을 제공하지만, 이를 TC18에 정량적으로 전이할 수 있다고 가정할 수는 없습니다. 실제 선삭 공정이 얕은 표면 하층을 어떻게 변화시키는지, 그리고 냉각 공급 방식의 변화가 경도 반응을 제거하지 않으면서 가시적인 변형 깊이를 얕게 하는지와 관련된 TC18 특유의 증거가 필요합니다.
티타늄 합금 가공의 어려움은 빠르게 갱신되는 좁은 접촉 영역 내에서 열적, 기계적, 그리고 트라이볼로지적 조건이 복합적으로 작용한다는 점에서 기인합니다. 낮은 열전도율로 인해 절삭 엣지로부터의 열 흐름이 제한되는 반면, 티타늄과 일반적인 공구 재료 사이의 친화력은 부착 및 불안정한 공구-칩 접촉을 촉진할 수 있습니다. 여러 검토 논문들은 절삭 온도, 접촉 응력, 칩 형성, 공구 상태 및 표면 무결성을 독립적인 변수가 아니라 상호 의존적인 결과로 일관되게 정의하고 있습니다12,13,14,15. 실험 및 모델링 연구 또한 최종 표면이 과도 하중 하에서 변형률 축적과 온도 의존적 연화 사이의 경쟁을 반영한다는 것을 보여줍니다16,17,18. 전단 국부화와 분절 칩 형성은 공간적 및 시간적 불균질성을 더욱 가중시킵니다19,20,21. 이러한 연구들은 절삭 파라미터와 냉각재 공급 모두가 표면 변질층의 깊이와 기계적 특성에 영향을 미칠 것임을 예상하는 물리적 근거를 제공하지만, 온도, 힘, 공구 상태 또는 결정학적 직접 증거 없이 광학적 또는 경도 경향에 단일한 메커니즘을 부여하는 것을 정당화하지는 않습니다. 이송 속도는 공칭 비변형 칩 두께, 회전당 가공되는 재료 양, 그리고 공구에 의해 남겨지는 이송 흔적을 변화시키기 때문에 특히 직접적인 공정 변수입니다. 이송 속도를 높이면 접촉 하중, 칩 기하학적 구조, 새로 생성된 표면에 가해지는 변형률, 그리고 거칠기에 기여하는 기하학적 요인이 변경될 수 있습니다. 이에 따라 Ti–6Al–4V에 대한 연구들은 표면 형상, 거칠기 및 표면 근처 특성에서 이송 속도와 관련된 강한 변화가 나타났다고 보고했습니다22,23. 그럼에도 불구하고 이러한 반응의 크기와 형태는 합금 상태, 공구 형상, 냉각 방식 및 테스트된 공정 범위에 따라 달라지므로, 다른 합금에서 유추된 보편적인 이송 법칙보다는 TC18에 맞춘 비교 연구가 더 타당합니다.
냉각 전략은 절삭 구역의 경계 조건을 수정하는 두 번째 경로를 제공합니다. 표면 수정 연구에 따르면, 거시적인 손상이 뚜렷하게 나타나지 않는 경우에도 미세 구조나 기계적 성질의 얕은 변화가 여전히 유효할 수 있습니다24,25. 따라서 극저온 및 극저온 보조 가공은 기존의 범람 냉각(flood cooling)에 대한 대안 또는 보완책으로 연구되어 왔습니다. 티타늄 비교 연구에서는 특정 선삭 및 밀링 조건 하에서 극저온 보조가 공구 마모 또는 거칠기의 감소와 관련이 있음을 보여주었으며26,27,28, 미세 가공 연구에서는 개선된 버(burr) 제어와 표면 품질을 보고하였습니다29. 냉각 공기 보조 윤활은 절삭력, 공구 열화 및 거칠기를 변화시킬 수 있으나, 그 결과는 공급 온도와 수반되는 윤활 체제에 따라 달라집니다30. CO₂ 및 복합 냉각-윤활 전략을 사용한 연구들은 이러한 반응이 합금 및 구성 방식에 따라 달라짐을 추가적으로 입증합니다31,32. 저온 CO₂ 가스와 보텍스 튜브 냉각을 사용한 연구에서는 Ti6Al4V 합금의 선삭 과정 중 절삭 온도(최대 35.6%)와 표면 거칠기(최대 66.14%)가 상당히 감소했다고 보고하여, 냉각 매체와 전달 방식이 표면 품질에 상당한 영향을 미칠 수 있음을 보여주었습니다. 종합적으로, 이러한 문헌들은 본 설계와 관련된 두 가지 점을 뒷받침합니다. 첫째, 신속한 열 추출은 여러 가공 결과에 동시에 영향을 미칠 수 있으므로, 냉각 전략은 여러 표면 무결성 지표를 사용하여 평가해야 합니다. 둘째, 보고된 이점은 매체 및 전달 시스템과 분리될 수 없습니다. 극저온 냉각은 단일하게 전이 가능한 처리가 아니며, 매체, 상, 온도, 압력, 충돌 위치, 공구 접근성 및 윤활이 모두 비교 결과에 영향을 미칩니다. 따라서 리뷰 논문들은 전달 조건의 정확한 보고와 테스트된 재료 및 공정 구성에 대한 해석을 강조합니다33. 여기서 검토된 경로는 LN2를 냉각원으로 사용하며, 극저온 N2 가스 제트를 공구의 경사면-칩 영역으로 전달하는 방식입니다. 약 −196 °C의 LN₂가 냉각원으로 사용되었으며, 충돌 전 측정된 N₂ 가스 제트 온도는 −169 °C였습니다. 7분 동안 기록된 LN₂ 소비량 20 L는 액체 LN₂ 소비량으로 약 3 L/min에 해당합니다. 범람 냉각은 냉각, 윤활 및 세척 효과를 제공하므로, 본 실험은 두 가지 전달 모드 간의 전반적인 차이를 평가하며 열 추출을 윤활, 제트 운동량 또는 기타 계면 효과와 분리하여 평가할 수 없습니다.
본 연구는 TC18의 외경 선삭 가공 중, 방법(Methods) 섹션에 명시된 노즐, 압력 및 공급 파라미터를 적용하여 DRK-5011 플러드 시스템과 LN₂ 기반 극저온 N₂ 가스 제트 시스템이라는 두 가지 특정 냉각 공급 구성 간의 재현 가능한 비교를 수립한다. 주요 실험에서는 스핀들 속도와 절삭 깊이를 고정하고 이송 속도를 변화시키며, 표면 변질 상태의 세 가지 상호 보완적 요소인 가시적 소성 변형 영역(P-zone)의 깊이, 표면 근처의 미세 경도 프로필 및 그로부터 도출된 경화층 두께, 그리고 산술 평균 표면 거칠기(Ra)를 측정한다. P-zone과 경화층 두께는 전자는 광학적 모폴로지 경계에 의존하고 후자는 측정된 기질 경도 밴드로의 회복에 의존하므로 별개의 엔드포인트로 유지한다. 두 가지 보조 극저온 시리즈에서는 거칠기 측정만을 위해 절삭 속도 또는 절삭 깊이를 변화시키며, 이에 대한 제한적인 플러드 참조 데이터는 완전한 쌍을 이룬 시리즈가 아닌 개별 참조점으로 처리한다. 가용한 데이터의 경우, 측정되지 않은 상호작용 표면을 암시하지 않으면서 각 이송 속도에서의 직접적인 대조를 유지할 수 있으므로 조건별 쌍 설계(condition-by-condition paired design)가 적절하다. 그러나 이 설계는 모든 파라미터에 걸친 독립적인 주효과를 추정하거나 공정 최적점을 식별하지는 않는다. 또한 본 연구에는 건식 가공 그룹, 요인 설계 또는 반응 표면 설계, 공식적인 분산 분석, 절삭력 측정, 온도-시간 이력, 공구 마모 측정, 또는 전자 후방 산란 회절(EBSD) 및 투과 전자 현미경(TEM) 분석이 포함되지 않았다. 따라서 본 연구의 기여도는 지정된 공구, 재료, 냉각 공급 및 공정 범위 내에서 측정된 응답으로 한정되며, 후속 메커니즘 규명 연구를 위한 정량적 관찰 결과와 명확하게 설정된 가설을 제공하는 데 있다. 본 연구에서는 조사된 동일 선삭 조건 하에서, 테스트된 이송 속도 범위에 걸쳐 지정된 LN₂ 기반 극저온 N₂ 가스 제트 조건이 플러드 냉각과 비교하여 뚜렷하고 대표성 있는 P-zone 깊이, 표면 근처 미세 경도 프로필, 경화층 두께 및 Ra 값을 보일 것이라는 가설을 세웠다.
프로토콜
공작물 재료 및 절삭 공구
초기 직경 45 mm, 길이 275 mm의 수령 상태(as-received) TC18 near-β 티타늄 합금 바를 사용하였다. 테스트에 사용된 TC18 바의 배치별 원소 조성은 공급업체의 재료 증명서를 기반으로 표 1에 제공되었다. 기준 및 배치별 상온 기계적 특성은 표 2에 제공되었다. 테스트된 바의 재료 증명서는 보충 파일 1로 제공되었다. 바는 모든 조건에서 동일한 고정 장치 배열로 단단히 클램핑되었다. 외경 선삭은 WNMG080404-HL 코팅 초경 인서트를 사용하여 수행되었으며, 범람 냉각(flood) 및 극저온(cryogenic) 시험 모두에서 동일한 인서트 유형, 공칭 형상, 홀더 방향 및 공작물 장착 방식을 유지하였다. 각 가공 시험에는 미사용 절삭날을 가진 새로 코팅된 초경 인서트를 사용하였다. 서로 다른 절삭 조건 간에 인서트를 재사용하지 않았다. 이를 통해 모든 테스트에서 초기 공구 상태가 일관되게 유지되도록 하였다. 본 연구에는 별도의 공구 마모 분석이 포함되지 않았으므로, 플랭크 마모, 크레이터 마모, 날 깨짐 또는 구성 인선을 포함한 점진적인 공구 마모를 정량적으로 조사하거나 측정하지 않았다. 이는 본 연구의 목적이 공구 수명이나 마모 거동을 비교하는 것이 아니라, 정의된 초기 공구 조건 하에서 표면 변질층을 평가하는 것이기 때문이다.
표 1은 본 연구에 사용된 TC18 바의 배치별 원소 조성을 나타내며, 티타늄이 잔량으로 구성되어 있습니다. 표 2는 공칭 상온 인장 강도, 0.2% 내력, 파단 신율 및 단면 수축률을 나타냅니다. 이러한 데이터는 가공물이 TC18에 대해 보고된 강도 범위 내에 있음을 확인해주었으며, 이후의 선삭 및 경도 측정의 기준을 제공하였습니다. 다만, 본 연구에서는 배치별 인장 시험을 별도로 수행하지 않았습니다.
냉각 시스템 구성 및 터닝 설계
절삭 시험은 그림 1에 표시된 공급 시스템이 장착된 수평 선반에서 수행되었습니다. 극저온 시스템은 LN2 저장 용기, 전기 펌프, 기화 챔버, 압력 제어 장치, 연결 라인 및 전용 노즐로 구성되었습니다. 가스 제트 온도를 측정하기 위해 노즐 출구에 T형 열전대를 설치하였으며, 공구-칩 영역에 충돌하기 전 노즐 출구 하류 50 mm 지점에서 측정된 온도는 -169 °C였습니다. 약 -196 °C의 공칭 끓는점 상태의 LN₂가 냉각원으로 사용되었으며, 기화 후 저온 N₂ 가스가 공구-칩 접촉 영역으로 공급되었습니다. 본 시스템은 극저온 절삭 시스템의 운전 안정성과 안전성을 향상시키기 위해 극저온 매질 제트 분무 방식을 채택하였습니다. 노즐은 출구 직경이 2 mm인 원추형 직선 구조였습니다. 제트는 경사면에 공칭상으로 수직(90도)으로 향하도록 설정하였으며, 노즐 끝면은 공구 팁에서 50 mm 떨어진 위치에 배치되었습니다. 압력 제어 장치와 노즐 입구 사이에 압력계를 설치하였으며, 절삭 중 공급 압력은 0.16 MPa ± 0.01 MPa로 유지되었습니다. 시스템에는 운전 압력 변동을 억제하기 위해 압력 안정화 장치가 사용되었습니다.
7분 동안 20 L의 LN2를 지속적으로 소모한 것은 약 3 L/min의 LN2 소모율에 해당합니다. 이 값은 기화된 가스의 체적 유량이 아니라 액체 소모율로 처리되었습니다. 가스 제트 배열은 고정된 충돌 위치를 제공하는 동시에 절단 구역 근처의 액체 잔류와 튀김 현상을 줄이기 위해 선택되었습니다. 본 실험에서는 액체 충돌 방식과 직접적으로 비교하지 않았습니다. LN₂ 및 극저온 N₂ 가스는 심각한 저온 화상을 일으킬 수 있으며 환기가 잘 되지 않는 구역에서는 산소를 대체할 수 있습니다. 공급 시스템은 환기가 잘 되는 구역에서만 작동되었으며, 안면 보호구 또는 보안경, 절연 극저온 장갑, 실험복, 긴 바지, 앞코가 막힌 신발을 착용하고 기관의 극저온 액체 취급 절차를 준수하였습니다.
주요 쌍체 실험을 위해 주축 회전 속도는 135 r/min으로 설정되었습니다. 초기 공작물 직경 45 mm에서 이는 약 19.1 m/min의 공칭 절삭 속도에 해당하며, 표면 속도가 순간 직경에 따라 변하기 때문에 이를 초기 직경 값으로 정의하였습니다. 축 방향 절삭 깊이(ap)는 0.60 mm로 설정하였고, 두 가지 냉각 모드 모두에서 0.10, 0.15, 0.20 및 0.26 mm/rev의 이송 속도(f)를 테스트하였습니다.
습식 냉각을 위해, DRK-5011 반합성 절삭유를 물로 희석하여 5% (부피 분율) 농도로 맞추었으며, 온도 제어 냉각제 순환 시스템을 통해 20 ± 2 °C로 공급하였다. 냉각제는 펌프 출구 압력 0.16 MPa에서 정격 유량 20 L/min의 원심 펌프로 공급되었으며, 공급 라인에 설치된 유량계를 사용하여 노즐 출구 유량이 20 L/min임을 측정하였다. 출구 직경 2 mm의 단일 라운드 노즐을 사용하였으며, 깎임면(rake face)에 대해 30° 각도로 배치하고 절삭 영역으로부터 10 mm의 이격 거리를 두었다. 습식 냉각제는 각 절삭 패스 동안 지속적으로 적용되었으며, 각 테스트 전에 공급 조건(유량 및 압력)을 확인하였다.
저온 냉각을 위해 앞서 설명한 고정 가스 제트 구성을 사용하였으며, 절삭 전 압력 및 공급 조건을 확인하였습니다. 모드 간의 조합 시 스핀들 설정, 절삭 깊이, 공구 유형, 공칭 기하학적 형상, 가공물 장착 및 노즐 위치는 변경 없이 유지하였습니다. 이 여덟 가지 이송-냉각 조건은 P-존 깊이, 표면 근접 미세 경도, 경화층 두께 및 Ra에 대한 매칭 데이터셋을 구성하였습니다.
실험은 냉각 방식에 따라 배치되었습니다. 먼저 모든 플러드 냉각(flood-cooling) 시험을 낮은 이송 속도에서 높은 순으로 4가지 이송 속도에 대해 수행한 후, 모든 극저온 냉각(cryogenic-cooling) 시험을 수행하였습니다. 각 냉각 방식 내에서 이송 속도는 낮은 속도(0.10 mm/rev)에서 높은 속도(0.26 mm/rev) 순으로 설정되었습니다. 이러한 순서는 작업 편의를 위해 선택되었으며, 완전히 무작위화되지는 않았습니다. 각 시험마다 새로운 인서트를 사용했으므로, 각 테스트 전의 누적 절삭 시간 또는 거리는 0이었으며, 이는 모든 시험이 마모되지 않은 절삭날 상태에서 시작되었음을 의미합니다. 이송 속도나 냉각 방식 등 절삭 조건이 변경될 때마다 새로운 절삭날을 갖춘 인서트를 교체하여 사용하였습니다.
보조 거칠기 시리즈의 경우, f = 0.15 mm/rev 및 ap = 0.60 mm 조건에서 10.6, 14.1, 19.1 m/min의 극저온 절삭 속도를 테스트했습니다. 이와 별도로, vc = 19.1 m/min 및 f = 0.15 mm/rev 조건에서 0.40, 0.60, 0.80, 1.00 mm의 극저온 절삭 깊이를 테스트했습니다. 플러드 측정값은 본 테스트의 기준 조건에서만 가능했으므로, 해당 데이터 세트는 요인 설계, 상호작용 분석 또는 반응 표면 실험 접근 방식이 아니라 개별적으로 일치하는 참조 지점과 함께 극저온 모드 결과의 경향을 식별하기 위해 분석되었습니다. 주요 쌍 실험 및 보조 극저온 거칠기 테스트의 절삭 파라미터와 냉각제 공급 조건은 표 3에 요약되어 있습니다.
표 3: 선삭 파라미터 및 냉각제 공급 조건. 주요 쌍 피드 속도 실험에 사용된 절삭 파라미터와 그에 해당하는 냉각 조건이 요약되어 있습니다. 여기에서 이 표를 다운로드하십시오.
시료 준비 및 표면 특성 분석
절삭 가공 후, 준비된 단면이 가공 표면을 포함하고 가공 방향과 일치하도록 와이어 방전 가공을 이용하여 10 mm x 10 mm x 5 mm 크기의 시편을 채취하였습니다. 모든 조건에 대해 동일한 방향을 적용하였습니다. 각 시편을 수지로 마운팅하고, 단면을 단계적으로 연마한 후, 동일한 전처리 순서에 따라 경면 연마를 수행하였습니다. 자유 표면 경계의 손실이 마이크로미터 규모의 깊이 측정 결과에 편향을 줄 수 있으므로, 가공된 모서리의 라운딩 현상을 최소화하였습니다.
연마된 단면을 2 vol% HF, 4 vol% HNO₃ 및 94 vol% H₂O가 포함된 Kroll 시약으로 45 s 동안 식각한 후34, 즉시 헹구고 건조했습니다. Kroll 시약은 HF와 HNO₃를 함유하고 있으며, HF는 독성과 부식성이 매우 강하고 HNO₃는 강한 부식성과 산화성을 가집니다. 해당 시약은 승인된 기관의 화학 안전 절차에 따라 산성 저항 장갑, 안구/안면 보호구 및 적절한 실험실 개인 보호 장비를 착용하고, 공인된 화학 흄 후드 내에서만 조제, 사용 및 폐기되었습니다.
표면 근접 영역을 유사한 조명 및 대비 조건 하에 금속 현미경을 사용하여 500배 배율로 관찰하였다. 현미경에는 20메가픽셀 USB3.0 카메라가 장착되어 있었다. 측정 전, 동일한 배율에서 스테이지 마이크로미터를 사용하여 픽셀-길이 보정을 수행하였다. 이미지는 이미지 분석 소프트웨어를 사용하여 분석하였다.
대표 영역을 선정하기 전 가공된 가장자리를 조사하였으며, 준비 과정에서 발생한 스크래치, 풀아웃(pull-out) 및 라운딩된 가장자리 아티팩트는 경계 설정에서 제외하였습니다. P-zone은 연속적이고 길쭉하며 섬유질 형태이거나 흐름과 같은 특징을 포함하는 띠로 정의하였으며, 이러한 특징들이 사라지고 매트릭스 형태가 회복되는 지점을 하단 경계로 설정하였습니다. 깊이는 표면에 수직으로 측정하였습니다. 각 가공 조건에 대해 단면을 따라 최소 3개의 대표 시야 영역을 조사하였습니다. P-zone 경계는 교육받은 두 명의 작업자가 독립적으로 획정하였으며, 보고된 깊이 값은 반복 측정값의 평균을 나타냅니다. 불일치가 5%를 초과하는 경우, 합의에 도달할 때까지 이미지를 공동으로 재검토하였습니다. P-zone 깊이의 측정 불확도는 여러 영역에 걸친 반복적인 경계 설정의 표준 편차로부터 추정하였습니다.
연마된 단면에 대해 HVS-1000Z 테스터를 사용하여 50 gf(약 0.49 N)의 하중과 15 s의 유지 시간으로 비커스 미세경도 시험을 수행하였다. 첫 번째 압입점은 가공면에서 약 10 µm 아래의 중심부에 배치하였으며, 이후 10 µm 깊이 간격으로 측정을 계속하였다. 이 단계 크기는 경화층 두께를 결정하기 위한 ±10 µm의 깊이 분해능을 정의하였다. 측정된 경도가 기질 밴드에 근접한(밴드 한계의 15 HV 이내) 전이 영역에서는 경계 위치의 분해능을 높이기 위해 5 µm 간격으로 추가 압입을 수행하였다. 10 µm 측정 단계를 고려할 때, 보고된 경화층 두께의 불확실성은 전이 구역의 5 µm 측정으로 정밀화되지 않는 한 보수적으로 ±10 µm로 추정되었다.
첫 번째 압입 중심은 가공 표면에서 약 10 µm 아래에 위치시켰습니다. 50 gf의 시험 하중과 약 376–446 HV의 예상 경도 값을 기준으로 할 때, 추정 압입 대각선 길이는 약 14.4–15.7 µm였습니다. ISO 6507-1에 따르면, 압입 중심에서 시편 가장자리까지의 거리는 평균 대각선 길이의 최소 2.5배(약 38 µm)가 되어야 합니다. 본 연구에서 사용된 10 µm의 가장자리 거리는 이 요구 사항을 충족하지 않았으므로, 표면 근처의 경도 값은 절대적인 측정값이 아닌 경도 변화 추세의 정성적 지표로 해석하였습니다.
각 대상 깊이에서 약 30 µm 간격으로 측면으로 오프셋된 위치에 다섯 군데의 개별 압입을 수행하였으며, 각 깊이에서의 평균값과 표준편차는 이 다섯 번의 압입 결과로부터 도출되었습니다. 이 다섯 번의 압입은 단일 단면 내의 공간적 변동을 나타냅니다. 절삭 조건(이송 속도 및 냉각 모드)당 하나의 가공 시편으로부터 하나의 금속 조직 단면을 준비하였습니다. 따라서 측정된 시편 경도의 표준편차는 서로 다른 시편 간의 차이가 아니라, 동일한 시편 내 다섯 군데 압입 지점 간의 변동을 반영합니다. 각 절삭 조건에 대해 하나의 시편을 가공하였으며, 금속 조직 관찰 및 미세 경도 시험을 위해 각 시편으로부터 하나의 단면을 준비하였습니다. 비커스 미세 경도 측정 배치는 그림 2에 나타나 있습니다.
기계 가공면으로부터 경도 프로파일이 안정화된 200 µm 이상의 깊이에서 경도를 측정하여 HV 376–388의 기질 경도 기준 범위를 설정하였습니다. 이 안정 영역 내에서 20 µm 간격의 다섯 가지 깊이 각각에 대해 5회씩 독립적인 압입 시험을 수행하여 총 25회의 측정값을 얻었습니다. 기질 범위는 평균 ± 2 표준편차(HV 376–388)로 정의되었으며, 공칭 중심값은 HV 384였습니다. 프로파일이 측정된 기질 경도 범위인 HV 376–388(공칭 중심 HV 384)로 돌아올 때까지 측정을 계속하였습니다. 경화층 두께는 프로파일이 이 측정 범위 내로 돌아와 유지되는 최초의 깊이로 정의하였습니다.
표면 거칠기 측정은 공초점 현미경을 사용하여 수행되었습니다. 이 기기는 405 nm의 보라색 반도체 레이저를 광원으로 사용하는 비접촉식 광학 측정 장치였습니다. 수직 측정 정밀도는 0.05 nm였으며, 3σ 수준에서의 수평 반복성은 10 nm였습니다. 거칠기 파라미터는 공초점 광학 시스템으로 획득한 2차원 높이 데이터로부터 계산되었습니다. 평가 길이는 4.0 mm였으며, ISO 4287에 따라 0.8 mm의 컷오프 파장과 가우시안 필터를 적용하였습니다.
각 시편의 가공면에서 다섯 군데의 서로 다른 측정 위치를 조사하였습니다. 이 다섯 번의 측정값으로부터 평균과 표준편차를 산출하였습니다. 측정 방향은 이송 자국에 수직인 방향, 즉 절삭 방향을 따라 설정하였습니다. 비교 대상인 모든 시편에 대해 동일한 데이터 획득 절차, 샘플링 방향, 기기 설정 및 평가 길이를 적용하였습니다. 조도 데이터 수집 과정에서 쌍을 이룬 이송 실험군과 두 개의 보조 시리즈는 서로 분리하여 관리하였습니다. 절삭 조건당 하나의 시편을 가공하였으며, 보고된 표준편차는 독립적으로 가공된 시편들 간의 편차가 아니라 단일 시편 내 다섯 지점에서의 측정 반복성을 나타냅니다.
표면 근처의 미세 경도와 Ra는 가능한 경우 평균 ± SD로 기술적으로 보고하였으며, P-존 깊이와 경화층 두께는 독립적인 반복 측정치 값을 회수할 수 없는 한 기술적인 깊이 값으로 보고하였습니다.
결과
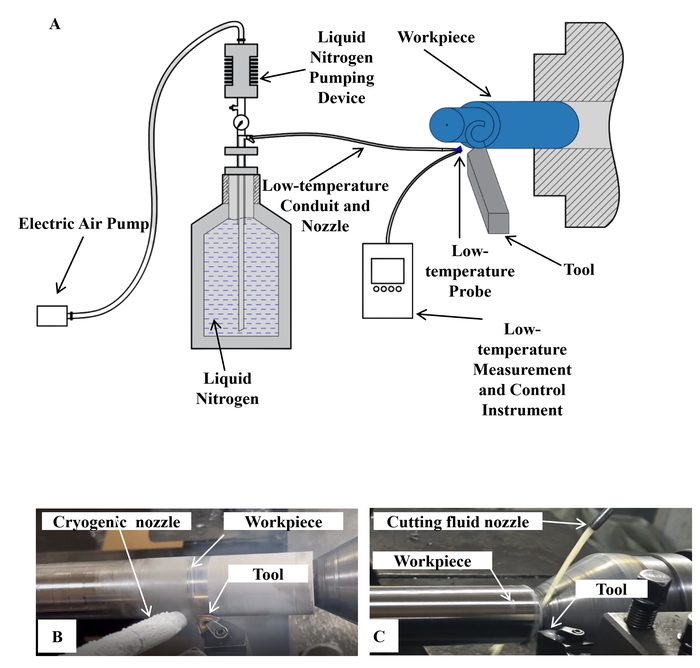
그림 1: TC18 티타늄 합금 가공에 사용된 실험 장치 및 냉각제 공급 구성. (A) LN₂ 저장조, 전기 펌프, 공급 라인, 온도 프로브, 가공물 및 절삭 공구를 포함하는 LN₂ 유래 극저온 N₂ 가스 제트 시스템.
(B) 공구-칩 접촉 영역을 향한 극저온 N₂ 가스 제트 노즐.
(C) 절삭 영역으로 DRK-5011 반합성 절삭유를 공급하는 플러드(flood) 방식. 이 그림의 더 큰 버전을 보려면 여기를 클릭하십시오.
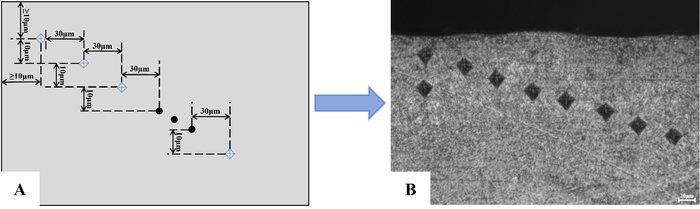
그림 2: 연마된 TC18 단면의 비커스 미세경도 측정 레이아웃 및 대표 압입 영역. (A>) 비커스 미세경도
측정 레이아웃. (B>) 대표 압입 영역. 첫 번째 압입 중심은 가공 표면에서 약 10 µm 아래에 위치했으며, 이후의 목표 깊이는 10 µm 간격으로 설정되었고, 인접한 압입 자국은 가로로 약 30 µm씩 오프셋되었습니다. 각 목표 깊이에서 가로로 오프셋된 위치에 5개의 개별 압입을 수행하였으며, 각 깊이에서의 평균값은 이 5개의 압입 결과로부터 도출되었습니다. 스케일 바 = 20 µm. 이 그림의 더 큰 버전을 보시려면 여기를 클릭하십시오.
소성 변형 영역
횡단면 마이크로그래프를 통해 가공된 표면 바로 아래에서 가시적으로 변형된 영역이 처음으로 확인되었습니다. 20 °C의 반합성 절삭유로 플러드 냉각을 수행했을 때, 각 단면에는 미세구조적 특징이 가공 표면과 거의 평행하게 늘어나고 정렬된 얕은 띠가 포함되어 있었습니다(그림 3). 이러한 유동 형태의 구조와 하부 기질 사이의 경계가 마이크로그래프에 묘사되었으며, 가공 표면에서 해당 경계까지의 수직 거리를 P-존 깊이로 보고하였습니다. 이 광학적 수치는 준비된 단면에서 가시적인 변형 특징을 구별할 수 있는 깊이를 기록한 것이며, 가공으로 인해 유도된 변형의 전체 깊이와는 동일하지 않습니다. 이송 속도가 0.10, 0.15, 0.20, 0.26 mm/rev일 때, 플러드 냉각 조건의 대표 P-존 깊이는 각각 8.5, 9.7, 10.9, 21.6 µm였습니다. 처음 세 가지 측정값은 1.2 µm 단계로 증가한 반면, 0.20에서 0.26 mm/rev로의 변화는 10.7 µm였습니다. 따라서 테스트 범위 전체에서 관찰된 총 13.1 µm 상승분의 대부분은 가장 높은 이송 속도에서 발생했습니다. 4가지 조건의 평균값은 12.68 µm였으나, 이는 제시된 4가지 조건에 대한 요약일 뿐 통합된 반복 측정 수준의 추정치는 아닙니다.
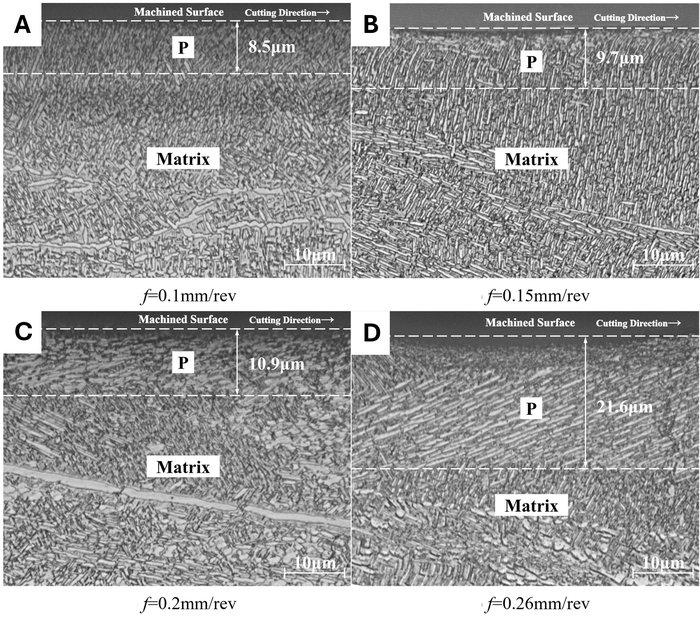
그림 3: 20 °C의 DRK-5011 반합성 절삭유를 이용한 flood cooling 조건에서 선삭 후 TC18의 표면 근처 미세조직. (A) 이송 속도 0.10 mm/rev. (B) 이송 속도 0.15 mm/rev. (C) 이송 속도 0.20 mm/rev.
(D) 이송 속도 0.26 mm/rev. 공칭 절삭 속도는 19.1 m/min이었으며, 축 방향 절삭 깊이는 0.60 mm였다. 화살표는 절삭 방향과 가공 표면을 나타낸다. 점선은 가시적인 소성 변형 영역(P-zone)의 경계를 나타내며, 숫자 라벨은 가공 표면으로부터의 깊이를 나타낸다. 스케일 바 = 10 µm. 제시된 미세조직 사진은 각 절삭 조건에 대해 단일 단면에서 조사한 여러 시야 중 선택된 대표적인 뷰이다. 보고된 P-zone 깊이는 최소 3개 이상의 시야에서 측정한 평균값을 나타낸다. 이 그림의 더 큰 버전을 보려면 여기를 클릭하십시오.
극저온 N₂ 가스 제트 절단면에서도 눈에 띄게 변형된 밴드가 관찰되었으나, 동일한 4가지 이송 속도에서의 깊이는 6.0, 8.2, 10.7 및 11.0 µm였다(그림 4). 이 시리즈 내에서의 연속적인 변화량은 2.2, 2.5 및 0.3 µm였으며, 전체 범위는 5.0 µm, 4가지 조건의 평균은 8.98 µm였다. 각각의 일치하는 이송 속도에서 flood 냉각과 비교했을 때, 극저온 냉각은 표시된 P-zone 깊이를 약 29%, 15%, 2% 및 49% 감소시키는 것과 연관되었으며, 절대적 차이는 2.5, 1.5, 0.2 및 10.6 µm였다. 따라서 모드 간의 분리는 조건에 따라 달랐는데, 0.20 mm/rev에서는 거의 나타나지 않았으나 0.26 mm/rev에서 가장 컸다. 제시된 4가지 설정 전반에 걸쳐 모드별 평균의 차이는 3.70 µm였으며, 이는 flood 평균의 29%에 해당한다. 조건당 단 하나의 가공 시편만 평가되었고 통합 분산 추정치를 이용한 반복 수준의 광학 측정값이 없었기 때문에, 위의 모든 조건별 및 평균 비교는 기술적 수치이다. 측정 수준의 반복성(조건당 ≥3개 영역, 두 번의 독립적인 경계 묘사, 반복 배치에 따른 표준 편차)은 표시 산포를 측정하는 데 사용되었으나, 이는 시편 간 변동성을 나타내는 것은 아니다. 특히, 0.20 mm/rev에서의 0.2 µm 차이는 측정 불확실성 범위 내에 있으며, 추가적인 절단면과 독립적인 측정 없이 재현 가능한 냉각 효과의 증거로 취급될 수 없다.
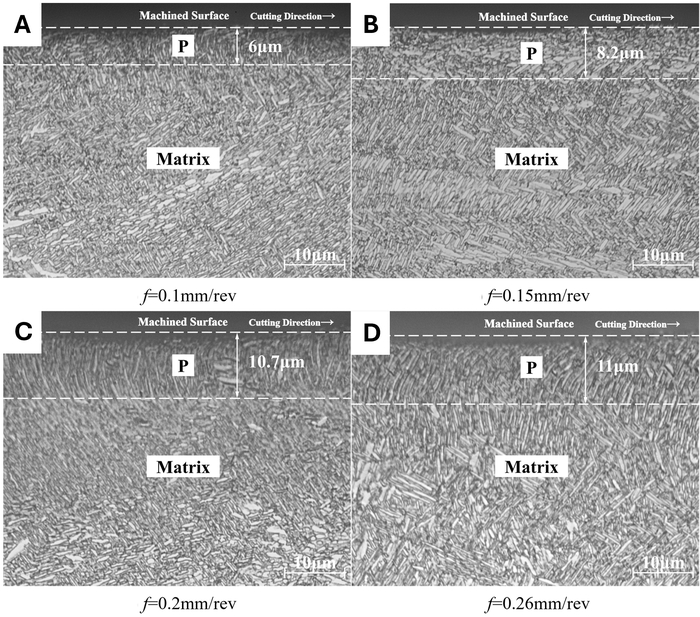
그림 4: LN₂ 유래 극저온 N₂ 가스 제트 냉각 조건에서 절삭 가공 후 TC18의 표면 근접 미세구조. (A$) 이송 속도 0.10 mm/rev.
(B$) 이송 속도 0.15 mm/rev. (C$) 이송 속도 0.20 mm/rev. (D$)
이송 속도 0.26 mm/rev. 공칭 절삭 속도는 19.1 m/min이었으며, 축 방향 절입 깊이는 0.60 mm였다. 화살표는
절삭 방향과 가공 표면을 나타낸다. 점선은 육안으로 확인되는 소성 변형 영역(P-zone)의 경계를 나타내며, 숫자 라벨은 가공 표면으로부터의 깊이를 나타낸다. 스케일 바 = 10 µm. 제시된
미세 조직 사진은 각 절삭 조건의 단일 단면에서 조사한 여러 시야 중에서 선택한 대표적인 모습이다. 보고된 P-zone 깊이는 최소 3개 이상의 시야에서 측정한 평균값을 나타낸다. 이 그림의 더 큰 버전을 보시려면 여기를 클릭하십시오.
대표적인 저온 P-zone 깊이는 모든 이송 거리에서 수치적으로 범람 값보다 낮았으나, 그 차이의 정도는 이송 거리에 따라 단조롭게 변하지 않았습니다. 범람 시리즈는 최종 설정에서 급격히 상승한 반면, 저온 시리즈는 0.20에서 0.26 mm/rev 범위에서 10.7에서 11.0 µm로만 변화했습니다. 따라서 해당 이미지들은 일정한 백분율적 이점이나 통계적 상호작용보다는 이송 거리에 따른 수치적 패턴을 보여줍니다. 또한, 가시적 경계는 온도, 힘, 잔류 응력, 결정학적 결함 밀도 또는 광학적으로 인식 가능한 밴드 너머에 남아 있는 변형률을 정량화하지 않습니다. 이러한 양들은 별도의 측정이 필요하며, 고찰(Discussion) 섹션에서 가능한 설명으로만 고려됩니다.
표면 근처 미세 경도 및 경화층 두께
가공 표면에서부터 약 10 µm 아래 지점에서 매트릭스 방향으로 마이크로 경도 프로파일을 측정하였습니다(그림 5). 모든 조건에서 가장 높은 값은 표면 근처 영역에서 나타났으며, 이후 프로파일은 측정된 매트릭스 경도 대역인 HV 376–388(공칭 중심값 HV 384)에 근접하였습니다. flood 냉각 조건에서 이송 속도가 0.10에서 0.26 mm/rev로 증가함에 따라 표면 근처 마이크로 경도는 407.33 ± 2.52, 411.00 ± 4.58, 416.67 ± 4.51, 424.67 ± 2.52 HV로 나타났습니다. 이에 대응하는 극저온 냉각 값은 414.67 ± 3.79, 445.67 ± 3.51, 420.33 ± 5.77, 429.33 ± 5.86 HV였습니다. 이러한 표준 편차는 각 절삭 조건당 하나의 단면에서 각 깊이별로 5번의 압입 시험을 통해 도출되었으며, 이는 독립적으로 가공된 시편 간의 변동이 아니라 해당 단면 내의 공간적 변동을 반영합니다. 극저온 냉각 값에서 flood 냉각 값을 뺀 쌍별 차이는 7.34, 34.67, 3.66, 4.66 HV였습니다. 가장 높은 표면 값인 445.67 ± 3.51 HV는 극저온 냉각 하의 0.15 mm/rev에서 나타났으며, 극저온 시리즈가 비단조적(non-monotonic)이었으므로 이를 최적값이 아닌 관찰된 최대 평균값으로 보고하였습니다. 4가지 이송 속도의 평균을 낸 결과, flood 냉각에서는 414.92 HV, 극저온 냉각에서는 427.50 HV로 나타나 기술적인 차이는 약 3%였습니다. 이러한 평균 차이의 대부분은 0.15 mm/rev에서의 34.67 HV 차이에서 기인한 반면, 0.20 및 0.26 mm/rev에서의 차이는 5 HV 미만이었습니다. 동일 이송 속도의 flood 값과 비교했을 때, 표면 경도 차이는 약 1.80%, 8.44%, 0.88%, 1.10%였습니다. 이러한 분포는 왜 4가지 조건의 평균을 모든 이송 속도에 걸쳐 일정한 3.03% 증가로 설명해서는 안 되는지를 보여줍니다. 8가지 표면 값 모두 공칭 매트릭스 중심값인 HV 384보다 높았으나, 기계적 응답이 표면 아래로 어디까지 확장되었는지 결정하기 위해서는 첫 번째 지점뿐만 아니라 깊이 프로파일이 필요하였습니다.
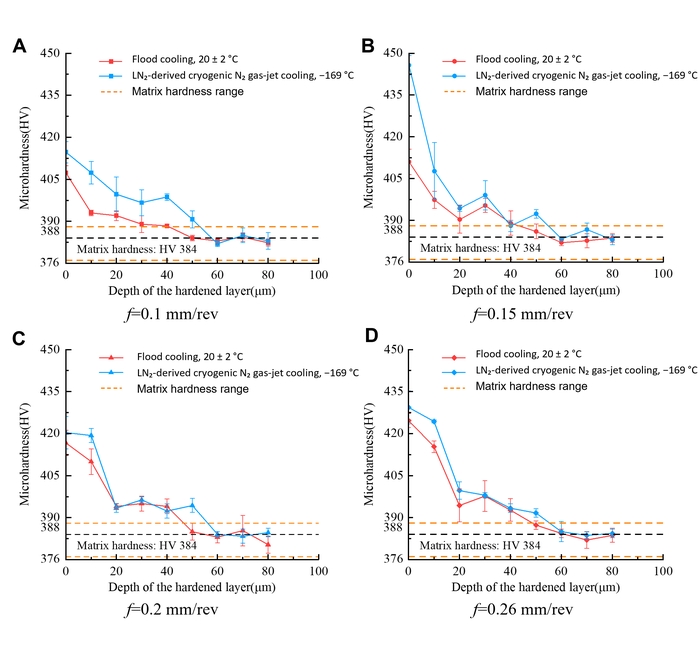
그림 5: flood 냉각 및 cryogenic N₂ 가스 제트 냉각 조건 하에서 TC18의 표면 근처 마이크로경도 프로파일.가공 표면 하부 깊이에 따른 마이크로경도 프로파일을 이송 속도 (A) 0.10 mm/rev, (B) 0.15 mm/rev, (C)
0.20 mm/rev, 및 (D) 0.26 mm/rev에 대해 나타낸 것임. 공칭 절삭 속도는 19.1 m/min이었으며, 축 방향 절삭 깊이는 0.60 mm였음. 첫 번째 압입 중심은 가공 표면으로부터 약 10 µm 아래에 위치함.
오차 막대는 각 절삭 조건에 대해 단일 단면의 각 깊이에서 5회의 압입을 통해 계산된 SD를 나타내며, 따라서 이는 독립적으로 가공된 시편 간의 편차보다는 측정 반복성을 나타냄. 기질 경도 기준 밴드는 HV 376에서 388 범위였으며, 공칭 중앙값은 HV
384였음. 이 그림의 더 큰 버전을 보려면 여기를 클릭하십시오.
경화층 두께는 각 프로파일이 측정된 기질 밴드로 돌아와 그 안에 머무는 깊이로부터 도출되었습니다(Table 4). flood 냉각 조건에서 이 값은 이송 속도가 0.10, 0.15, 0.20 및 0.26 mm/rev일 때 각각 30, 20, 50 및 50 µm였습니다. 측정 단계가 10 µm이므로, 이 값들은 약 ±10 µm의 불확도 값을 가집니다. 극저온 냉각 조건에서 각각의 값은 50, 40, 60 및 60 µm (±10 µm)였습니다. 네 가지 이송 속도 값의 평균을 내면 flood 냉각에서는 37.5 µm, 극저온 냉각에서는 52.5 µm이며, 이는 정밀한 40.0%라기보다 약 40%의 기술적인 증가를 나타냅니다. ±10 µm의 불확도를 고려할 때 유효 범위가 상당히 겹치므로, 관찰된 차이는 정밀하게 정량화된 효과라기보다 경향성으로 해석해야 합니다. 광학적 P-zone과 경도 기반 층은 그 정의상 예상된 대로 평행하게 변하지 않았습니다. P-zone 깊이는 가시적인 유동 유사 형태를 더 이상 구별할 수 없는 지점에서 끝나지만, 경화층 두께는 기계적 프로파일이 기질 밴드로 돌아오는 지점에서 끝납니다. 따라서 더 얕은 P-zone이 더 두꺼운 경도 반응과 모순 없이 공존할 수 있습니다. 개별 조건별로 보면, 두께 차이는 이송 속도에 따라 실질적으로 변하는 기술적 증가에 해당하며, ±10 µm의 불확도를 고려할 때 정밀한 백분율보다는 정성적인 경향으로 해석해야 합니다. 이러한 백분율은 이송 속도에 따라 크게 달라졌으며, 이송 속도와 무관한 효과 크기를 뒷받침하지 않습니다.
표 4: 다양한 냉각 조건에 따른 TC18의 표면 무결성 지표. 테스트된 이송 속도 전반에 걸쳐 flood 냉각 및 LN₂ 유래 극저온 N₂ 가스 제트 냉각에 대한 표면 근접 미세 경도, 경화층 두께, 대표 P-존 깊이 및 표면 거칠기를 요약하였습니다. 표면 근접 미세 경도와 Ra는 가능한 경우 평균 ± 표준편차(SD)로 표시하였으며, 경화층 두께와 대표 P-존 깊이는 기술적 깊이 값으로 표시하였습니다. 이 표를 다운로드하려면 여기를 클릭하십시오.
표면 거칠기
전체 일치 이송 속도별 거칠기 비교 결과는 Table 4에 나열되어 있으며, 각 값은 시편당 5개 측정 위치의 평균과 표준 편차를 나타냅니다. flood 냉각 조건에서, 이송 속도가 0.10, 0.15, 0.20, 0.26 mm/rev일 때 Ra는 각각 1.099 ± 0.100, 1.635 ± 0.120, 2.815 ± 0.130, 3.529 ± 0.180 µm였습니다. cryogenic 냉각 조건에서 해당 값은 각각 0.841 ± 0.070, 1.304 ± 0.200, 2.491 ± 0.150, 3.245 ± 0.250 µm였습니다. 이러한 표준 편차는 절삭 조건당 단일 시편의 5개 측정 위치에서 계산되었으므로, 시편 간의 편차보다는 측정 반복성을 나타냅니다. 두 시리즈 모두 이송 속도가 증가함에 따라 Ra가 증가했으며, 각 일치 설정에서 cryogenic 값이 더 낮았습니다. 절대 차이는 0.258, 0.331, 0.324, 0.284 µm였으며, 이는 기술적인 상대 차이로 환산하면 약 23%, 20%, 12%, 8%에 해당합니다. 따라서 절대적인 격차는 비교적 좁은 범위 내로 유지된 반면, 전체적인 거칠기 수준이 높아질수록 백분율 감소 폭은 작아졌습니다. 평균 및 보고된 SD는 제공된 대로 제시되었으며, 문서화된 추론 분석 없이는 모드 간의 차이는 기술적인 수준에 머뭅니다. 기준 Ra가 상승함에도 불구하고 절대적 감소량이 유사하다는 점이 상대적 백분율의 감소 원인을 설명합니다. 0.10에서 0.26 mm/rev까지 flood 냉각 Ra는 2.430 µm 증가했고, cryogenic Ra는 2.404 µm 증가했습니다. 따라서 이송과 관련된 주요 상승 폭은 두 시리즈에서 유사한 규모였으며, cryogenic 시퀀스는 테스트 범위 전반에 걸쳐 더 낮은 값으로 오프셋된 상태를 유지했습니다.
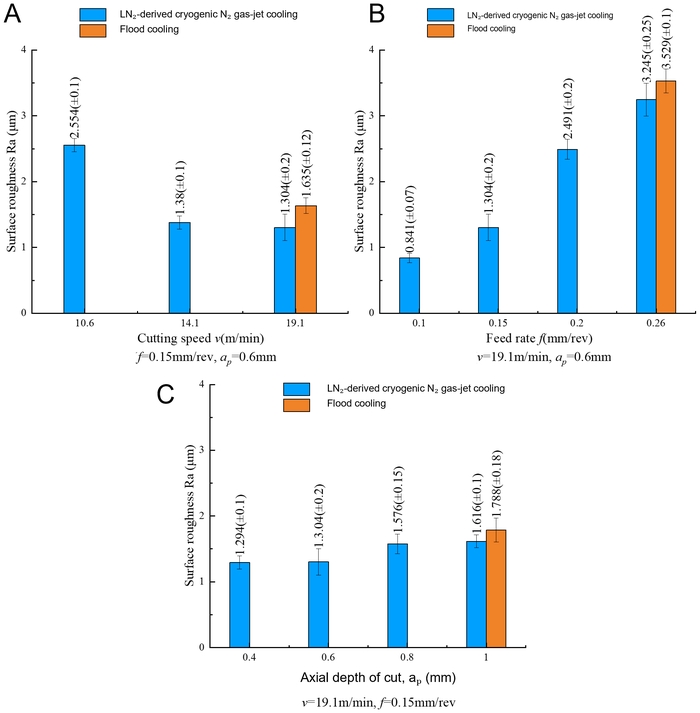
그림 6: flood 냉각 및 극저온 N₂ 가스 제트 냉각 조건에서의 TC18 산술 평균 표면 거칠기.(A>) f = 0.15 mm/rev 및 ap = 0.60 mm일 때의 절삭 속도, (B>) v₍c₎ = 19.1 m/min 및 ap = 0.60 mm일 때의 이송 속도, 그리고 (C>) v₍c₎ = 19.1 m/min 및 f = 0.15 mm/rev일 때의 축 방향 절삭 깊이에 따른 산술 평균 표면 거칠기(R-a). 각 패널은 LN₂ 기반의 극저온 N₂ 가스 제트 시리즈와 함께 다음과 같은 가용한 flood-cooling 대조군을 함께 보여줍니다: (A>)에서 v₍c₎ = 19.1 m/min, (B>)에서 f = 0.26 mm/rev, (C>)에서 ap = 1.00 mm. 다른 설정에서 flood-cooling 막대가 없는 것은 해당 flood-cooling 측정값이 없음을 의미하며, 거칠기가 0임을 의미하지 않습니다. 오차 막대는 절삭 조건당 단일 시편의 5개 측정 위치에서 계산된 SD를 나타내며, 이는 시편 간의 편차가 아닌 측정 반복성을 나타냅니다. 이 그림의 더 큰 버전을 보시려면 여기를 클릭하십시오.
그림 6은 이송 속도 시리즈를 두 개의 보조 단일 요인 극저온 시리즈와 함께 배치한 것입니다. 절삭 속도가 10.6, 14.1, 19.1 m/min이고 f = 0.15 mm/rev 및 ap = 0.60 mm일 때, 극저온 Ra는 각각 2.554 ± 0.100, 1.380 ± 0.100, 1.304 ± 0.200 µm였습니다. 습식 기준값은 19.1 m/min에서만 확인 가능했으며, 이때 Ra는 1.635 ± 0.120 µm였습니다. 따라서 속도 패널은 하나의 일치하는 비교와 극저온 내 추세를 뒷받침하며, 전체 속도 범위에 걸친 비교를 제공하지는 않습니다. 절삭 깊이가 0.40, 0.60, 0.80, 1.00 mm이고 vc = 19.1 m/min 및 f = 0.15 mm/rev일 때, 극저온 Ra는 각각 1.294 ± 0.100, 1.304 ± 0.200, 1.576 ± 0.150, 1.616 ± 0.100 µm였습니다. 1.00 mm에서 사용 가능한 습식 기준값은 1.788 ± 0.180 µm로, 동일한 설정의 극저온 값보다 0.172 µm 높았습니다. 다른 세 가지 깊이에서는 습식 기준 바를 사용할 수 없었습니다. 이송 패널 자체에는 극저온 시리즈와 0.26 mm/rev에서의 습식 기준 바 하나가 표시되어 있으며, 표 4에는 완전한 쌍을 이룬 이송 데이터 세트가 포함되어 있습니다. 생략된 바는 거칠기가 0인 것이 아니라 측정값이 없음을 나타냅니다. 종합하면, 주요 데이터 세트는 극저온 냉각 하에서 더 낮은 P-존 깊이와 Ra를 보였으나, 표면 근처 미세 경도와 경화층 두께는 더 높게 나타났습니다. 보조 시리즈는 Ra에 대한 설명을 확장하지만, 일반적인 모드 간 비교를 뒷받침할 수는 없습니다. 극저온 속도 시리즈 전체에서 Ra는 10.6에서 19.1 m/min까지 시리즈 내에서 1.250 µm(48.9%) 감소하는 경향을 보였으며, 19.1 m/min의 단일 일치 지점에서는 습식 기준보다 20.2% 낮았습니다. 극저온 깊이 시리즈 전체에서 Ra는 0.40에서 1.00 mm까지 시리즈 내에서 0.322 µm(24.9%) 증가하는 경향을 보였으며, 일치하는 1.00 mm 지점에서는 습식 기준보다 9.6% 낮았습니다. 이러한 끝점 계산은 관찰된 극저온 내 추세를 요약하지만, 습식 기준값이 끝점에서만 제공되므로 이를 전체 속도 또는 깊이 범위에서 냉각 이점이 있다고 해석할 수는 없습니다.
데이터 가용성
표면 거칠기 측정값, 미세 경도 프로파일 및 금속 조직 이미지를 포함하여 본 연구 과정에서 생성 및 분석된 원시 데이터는 Science Data Bank (https://www.scidb.cn)에 DOI: https://doi.org/10.57760/sciencedb.0115i로 기탁되었습니다.
표 1: 본 연구에 사용된 TC18 티타늄 합금의 배치별 원소 조성. 수치는 실험에 사용된 TC18 바의 공급업체 재료 인증서(인증서 번호 20250268)에서 얻은 값입니다. Ti는 잔량으로 보고되었습니다. 이 표를 다운로드하려면 여기를 클릭하십시오.
표 2: TC18 티타늄 합금의 상온 기계적 특성. 공급업체 표준 값과 본 연구에 사용된 TC18 바(bar)의 재료 증명서에 기재된 배치별 기계적 특성 값이 함께 제시되어 있습니다. 여기를 클릭하여 이 표를 다운로드하십시오.
보충 파일 1. 본 연구에 사용된 TC18 티타늄 합금의 재료 증명서. 실험에 사용된 TC18 티타늄 바에 대해 공급업체에서 발행한 품질 증명서(증명서 번호 20250268; Shaanxi Huachen Titanium Co., Ltd.)입니다. 이 증명서에는 테스트된 재료의 화학 조성, 인장 강도, 항복 강도, 연신율, 단면 수축률 및 경도에 대한 배치별 수치가 제공됩니다.이 파일을 다운로드하려면 여기를 클릭하십시오.
토론
주요 비교 결과, 표면 무결성 반응이 서로 연관되어 있으나 동일하지는 않다는 점이 드러났습니다. 플러드 냉각과 비교했을 때, 지정된 극저온 N₂ 가스 제트는 모든 일치하는 이송 속도에서 광학적으로 구분된 P-존이 더 얕고 Ra 값이 더 낮았으나, 표면 근처의 미세 경도와 경화층 두께는 수치적으로 더 높았습니다. 이러한 관찰 결과는 종합적으로 고려되어야 하며, 극저온 냉각이 단순히 표면 변질층을 감소시키거나 증가시켰다는 단일 주장으로 단순화해서는 안 됩니다. 광학 측정은 가시적인 유동 유사 특징이 끝나는 지점을 기록하고, 경도 프로파일은 기계적 성질이 기질 밴드로 돌아오는 지점을 기록하며, Ra는 외부 표면의 높이 변화를 기록합니다. 이러한 서로 다른 반응은 변질층의 깊이, 기계적 상태 및 지형이 하나의 상호 교환 가능한 지표에 의해 지배되지 않았음을 나타냅니다. 가장 강력한 증거는 쌍을 이룬 이송 속도 데이터 세트에서 얻어졌으며, 보조 속도 및 깊이 시리즈는 거칠기에 대한 기술적 맥락을 넓혀주지만 대부분의 설정에 일치하는 플러드 값이 부족하기 때문에 동일한 비교 가중치를 가질 수는 없습니다.
이송량에 따른 P-zone 깊이는 조건 특이성을 가장 명확하게 보여주는 사례입니다. 이송량이 높을수록 공칭 미변형 칩 두께가 증가하며 티타늄 절삭 시 기계적 및 접촉 조건이 변경될 수 있는데, 이는 표면 무결성과 지형에 미치는 이송률의 영향을 보여준 연구들과 일치합니다22,23. flood P-zone은 0.10에서 0.20 mm/rev 사이에서 8.5에서 10.9 µm까지 점진적으로 증가하였으며, 0.26 mm/rev에서는 21.6 µm까지 상승했습니다. 극저온 냉각 조건에서는 처음 세 가지 이송량 범위에서 6.0에서 10.7 µm로 증가하였으나, 최고 이송량에서는 11.0 µm로만 변화했습니다. 한 가지 타당한 해석은 최고 이송률에서 가스 제트의 표면 근처 열 노출이 제한되었거나 접촉 조건이 변경되었을 수 있다는 것입니다. 이는 티타늄 가공의 정립된 열-기계적 민감성과 일치하지만12,15,17,18,19,20,21, 직접적으로 테스트되지는 않았습니다. 절삭 구역의 온도, 힘, 칩 접촉 및 계면 거동은 측정되지 않았습니다. 또한, 0.20 mm/rev에서의 모드 차이는 0.2 µm에 불과했으며, 시편 간 P-zone SD 데이터는 확보되지 않았습니다.
경도 데이터는 이와 관련되었으나 물리적으로는 구별되는 의문을 제기합니다. 관찰된 가장 큰 표층 미세경도 값인 445.67 ± 3.51 HV는 극저온 냉각 조건의 f = 0.15 mm/rev에서 나타났습니다. 이 값은 동일한 이송 속도에서의 flood-cooling 값(411.00 ± 4.58 HV)보다 현저히 높았으며, 34.67 HV의 차이를 보였습니다. 한 가지 가능한 설명은 극저온 가스 제트와 해당 이송 속도에서의 특정 미변형 칩 두께의 조합이 가공 경화(strain hardening)를 최대화하는 동시에 열적 연화(thermal softening)를 최소화하는 열-기계적 조건을 생성했다는 것입니다. 더 낮은 이송 속도에서는 새로 생성된 표면에 가해진 변형이 동일한 수준의 경화를 일으키기에 불충분했을 수 있습니다. 더 높은 이송 속도에서는 극저온 냉각을 적용했음에도 불구하고, 증가된 열 발생이 온도 보조 회복 또는 연화를 통해 경화 효과를 부분적으로 상쇄했을 수 있습니다. 그러나 절삭 영역의 온도, 절삭력 및 전위 밀도가 측정되지 않았기 때문에 이 설명은 추측에 머물러 있습니다. 극저온 냉각은 가시적인 P-zone이 더 얕았음에도 불구하고, 더 높은 평균 표층 미세경도 및 더 두꺼운 경도 정의 층(hardness-defined layer)과 연관되었습니다. 하지만 전반적인 평균 차이는 0.15 mm/rev에서의 큰 차이에 의해 지배되었으며, 0.20 및 0.26 mm/rev에서의 차이는 상당히 작았습니다. 열 노출의 감소는 온도 보조 연화 또는 완화를 제한하여, 가시적인 유동형 모폴로지가 사라진 후에도 가공 유발 경화가 검출 가능한 상태로 유지되도록 했을 수 있습니다. 이전의 티타늄 극저온 연구들 또한 거칠기, 표면 하부 경도 및 기타 표면 무결성 특성의 변화를 보고하였으나, 그 방향과 크기는 재료, 매체 및 공급 전략에 따라 다릅니다26,27,28,29,30,31,32. 그러나 본 연구에서 이 설명은 가설로 남아 있습니다. 온도 이력이나 직접적인 결함 구조 측정값이 없으며, 광학 현미경으로는 전위 밀도, 회복, 결정립 미세화 또는 상 수준의 변화를 결정할 수 없기 때문입니다. 극저온 표층 경도 시리즈는 테스트된 이송 범위에서 비단조적(non-monotonic)이었으므로, 0.15 mm/rev 조건은 최적화된 조건이라기보다 관찰된 가장 큰 평균값으로 보고되어야 합니다. 또한, 10 µm의 측정 단계로 인해 경화층 두께 값에는 ±10 µm의 불확실성이 수반되며, 이는 flood cooling(20–50 µm)과 극저온 냉각(40–60 µm)으로 보고된 범위가 상당히 겹친다는 것을 의미합니다. 따라서 냉각 모드 간의 관찰된 차이는 정확히 정량화된 효과라기보다 경향성으로 해석되어야 합니다.
거칠기 결과는 이송 속도와 관련된 표면 형성이 크게 기여한다는 점과 일치한다. 이송 속도가 증가함에 따라 Ra는 범람 냉각(flood cooling) 조건에서 1.099에서 3.529 µm로, 극저온 냉각(cryogenic cooling) 조건에서는 0.841에서 3.245 µm로 증가하였으며, 이는 이송 속도를 티타늄 합금 표면 지형의 중요한 결정 요인으로 정의한 이전 보고 내용22,23과 동일한 방향성을 보인다. 절대적인 모드 간 차이는 0.3 µm 근처로 유지되었으나, 상대적 크기는 테스트된 이송 속도 범위 전반에 걸쳐 약 23%에서 8%로 감소했다. 가공의 독립적 반복 실험이 수행되지 않았으므로, 이러한 수치적 차이는 기술적인 것이며 통계적 유의성을 의미하지 않는다. 한 가지 가능한 설명은 이송 속도와 관련된 기하학적 및 재료 변위 기여분이 이송 속도가 높을 때 전체 Ra에서 차지하는 비율이 더 커져, 냉각과 관련된 변화가 나타날 상대적 여지가 줄어든다는 것이다. 또 다른 설명은 가스 제트가 부착, 칩 배출 또는 새로운 표면과의 2차 접촉을 변화시킨다는 것이다. 이러한 트라이볼로지적(tribological) 설명은 티타늄 가공에서 타당하지만9,10,12,13,14,32, 구성刃(built-up edge), 공구 마모, 진동 및 칩 형상을 측정하지 않았으므로 대안적인 가능성들을 구분할 수 없다. 절삭 속도 및 절삭 깊이 패널은 특히 주의해서 해석해야 한다. 즉, 이를 완전한 모드 간 비교가 아니라, 단일 범람 냉각 기준 조건 대비 극저온 N₂ 가스 제트의 경향성으로 해석해야 한다.
따라서 본 관찰 결과는 모든 가능한 공급 조건에서의 플러드 냉각과 극저온 냉각 간의 일반적인 비교가 아니라, 본 연구에서 구성된 특정 DRK-5011 플러드 시스템과 LN₂ 기반 가스 제트 시스템 간의 비교를 나타냅니다. 냉각 공급 세부 사항은 이전 연구와의 비교에서 핵심적인 요소입니다. 본 시스템은 LN2를 냉각원으로 사용하고 절삭 영역을 향해 극저온 N2 가스 제트를 공급하였으며, LN2를 자유 액체 스트림 형태로 직접 적용하지 않았습니다. 약 −196 °C의 LN₂가 냉각원으로 사용되었으며, 충돌 전 측정된 N₂ 가스 제트 온도는 −169 °C였습니다. 액체 LN₂ 소모량은 7분 동안 20 L가 소모된 것을 기준으로 약 3 L/min이었습니다. 이전 연구들에서는 액체 질소 공급, 냉각 공기, CO2 스노우, 최소량 윤활 조합 및 기타 극저온 구성에 대해 조사한 바 있습니다26,27,28,29,30,31,32. 냉각 용량, 충돌, 윤활 및 칩-냉각제 상호작용이 시스템마다 다르기 때문에 해당 결과들을 정량적으로 전이할 수는 없습니다. 또한 플러드 냉각은 N2 가스 제트가 제공하지 못할 수 있는 윤활 및 세척 기능을 제공합니다. 따라서 관찰된 차이는 온도 단독의 영향이라기보다 열 추출, 유체 윤활, 제트 운동량 및 칩 제거의 결합된 결과일 수 있습니다. 기화된 가스를 사용한 이유는 안정적인 공급과 액체 잔류 또는 튀김 현상을 줄이기 위함이었으나, 본 실험에서 가스 공급과 직접 액체 공급을 비교하지는 않았습니다. 열전달 계수나 완전한 온도-시간 곡선을 얻지 못했으므로, 열 경계 조건은 완전히 정량화되기보다는 운전 조건으로 기술되었습니다. 따라서 본 관찰 결과는 일반적인 LN2 비교를 재현한 것이 아니라, 정의된 TC18 가스 제트 구현 방식으로 극저온 가공 문헌을 확장한 것입니다. 이러한 구체성의 가치는 방법론적인 측면에 있습니다. 다른 연구소에서 공칭 압력, 노즐 기하 구조, 이격 거리, 방향, 냉각원 및 소모율을 재현함으로써, 완전한 복제와 측정법을 통해 동일한 조건 의존적 표면 응답이 유지되는지 테스트할 수 있습니다. 이러한 관찰 결과는 항공우주 및 표면 무결성과 거칠기가 중요한 기타 고하중 응용 분야에서 TC18 부품의 선삭 공정 선택과 관련이 있을 수 있습니다. 정의된 극저온 N₂ 가스 제트 구성은 표면 무결성과 후속 부품 성능을 평가하는 향후 연구를 위한 재현 가능한 실험적 기초를 제공합니다.
몇 가지 설계 및 보고상의 한계가 증거의 범위를 규정합니다. 가장 중요한 한계는 독립적인 가공 반복 실험이 없다는 점입니다. 모든 비교는 기술적(descriptive)인 수준이며, 독립적인 반복 실험 없이는 가공 조건의 변동성과 측정 변동성을 구분할 수 없으므로 통계적 유의성을 평가할 수 없습니다. 주 실험에서는 하나의 요인만을 변화시켰으며, 절삭 속도, 이송, 절삭 깊이 및 냉각 방식 간의 상호작용에 대한 요인 설계 또는 반응 표면 분석을 제공하지 않았습니다. 보조 속도 및 깊이 시리즈에는 각각 하나의 flood 기준점만 포함되어 있습니다. 광학적 P-zone 값은 시편 간의 SD가 없는 대표 측정값이며, 기존 실험에서 작업자 맹검 측정(operator blind measurements)이 공식적으로 문서화되지 않았습니다. 향후 연구에서는 공식적인 맹검 반복성 평가를 포함해야 합니다. 대표 이미지 만으로는 마이크로미터 규모의 경계 측정 재현성을 입증할 수 없습니다. 향후 연구에서는 재현성에 대한 강력한 평가를 제공하기 위해 조건당 여러 개의 독립적으로 가공된 시편과 여러 개의 단면 분석을 포함해야 합니다. 또한, 표면 근처 경도 측정은 첫 번째 압입 중심이 가공 표면에서 약 10 µm 아래에 위치하도록 수행되었습니다. 방법(Methods) 섹션에서 언급했듯이, 이 가장자리 거리는 시편 가장자리로부터 압입 대각선 길이의 최소 2.5배(약 38 µm)여야 한다는 ISO 6507-1 요구 사항을 충족하지 않습니다. 따라서 표면 근처 경도 값은 절대적인 측정값보다는 경도 경향의 정성적 지표로 해석해야 합니다. 향후 연구에서는 ISO 6507-1의 가장자리 거리 요구 사항을 준수하기 위해 더 낮은 압입 하중을 사용하거나, Knoop 마이크로경도 시험 또는 다른 표면 근처 측정 전략을 사용하는 것을 고려해야 합니다. 독립적인 실험 반복이 불가능했기 때문에 추론적 검증은 유효한 것으로 간주되지 않았으며, 따라서 모든 차이는 기술적인 수준으로 남습니다. 온도 이력, 절삭력, 칩 형태, 잔류 응력 및 피로 반응은 측정되지 않았습니다. 각 시험마다 새로운 절삭날을 사용했으므로 점진적인 공구 마모가 이 연구의 교란 요인은 아니었지만, 마모에 대한 세부적인 정량화는 수행되지 않았습니다. 광학 현미경 및 경도 프로파일은 EBSD 또는 TEM으로 보완되지 않았습니다. 이러한 누락 사항들이 조건별 관찰 결과를 부정하는 것은 아니지만, 인과 관계의 규명이나 명시된 공구 및 노즐 배치인 TC18 및 테스트된 공정 윈도우 이외의 일반화는 배제합니다. 후속 연구에서는 주효과와 상호작용을 추정하기 위해 구조화된 다변량 설계를 사용하고35, 완전한 flood 및 건식 대조군을 포함하며, 독립적인 공간적 및 시편 반복 실험을 통합해야 합니다. 마모 또는 피로 영향이 주장되기 전에, 동기화된 온도 및 힘 수집, 공구 상태 및 칩 평가, 잔류 응력 측정 및 결정학적 특성 분석을 통해 제안된 열 및 트라이볼로지 경로를 검증해야 합니다.
본 연구에서는 TC18의 외경 절삭 가공 중 플러드 냉각(flood cooling)과 LN₂ 유래 극저온 N₂ 가스 제트 냉각의 명확한 비교 분석을 수행하였습니다. 표면 변질층의 거동은 광학적으로 구분된 P-존 깊이, 표면 근처의 미세 경도, 경도로 정의된 층 두께, 그리고 Ra라는 네 가지 상보적인 결과물을 통해 평가되었습니다. 서로 다른 광학적, 기계적 및 지형적 측정법을 사용하여, 이를 단일 메커니즘의 동일한 지표로 취급하지 않고 각 응답 간의 비교가 가능하도록 하였습니다.
0.10, 0.15, 0.20 및 0.26 mm/rev의 이송 속도에서, 극저온 조건은 대표 P-zone 깊이가 각각 약 29%, 15%, 2% 및 49% 더 얕은 것과 연관이 있었습니다. 0.20 mm/rev에서의 거의 제로에 가까운 차이와 0.26 mm/rev에서의 훨씬 더 큰 차이는 이러한 묘사적 차이의 크기가 이송 설정에 따라 달라지며, 냉각에 대한 일정한 반응이 아니었음을 보여줍니다.
표면 근처의 미세 경도는 두 가지 냉각 모드 간의 기술적 차이와 연관이 있었으나, 이러한 차이의 정도는 이송 속도에 따라 크게 달라졌으며 모든 이송 속도에서 동일하게 나타나는 극저온 효과로 해석해서는 안 됩니다. 경화층 두께 또한 극저온 냉각 하에서 더 두꺼웠으며, 범람 냉각 범위의 20–50 µm에서 40–60 µm로 증가하여 4가지 조건의 평균 증가율은 약 40%였습니다. 가시적인 P-zone이 더 얇으면서 경화층이 더 두꺼운 것은 두 깊이가 서로 다른 측정 종료점으로 정의되었기 때문에 모순되지 않습니다. Ra 또한 매칭된 4가지 모든 이송 속도에서 극저온 냉각 시 더 낮게 나타났으며, 기술적 감소 폭은 각각 약 23%, 20%, 12%, 8%였습니다.
보조 극저온 시리즈 내에서, Ra는 10.6에서 19.1 m/min까지의 테스트 범위에서 절삭 속도가 증가함에 따라 감소하는 경향을 보였으며, 절입 깊이 범위의 상단부에서는 증가하는 경향을 보였습니다. 각 보조 시리즈에서 단 하나의 플러드 기준 시료만 사용 가능했으므로, 이러한 관찰 결과가 전체 속도 또는 깊이 범위에 걸친 냉각 이점의 증거로 해석될 수는 없습니다. 전반적으로, 본 증거는 특정 가스 제트 구성과 가시적 변형 깊이의 감소, 표면 근처 경화의 유지, 그리고 거칠기 감소 사이의 제한적 연관성을 뒷받침합니다. 이는 고유한 열적 또는 트라이볼로지적 메커니즘, 전역적으로 최적화된 절삭 조건, 또는 개선된 마모 및 피로 성능을 규명하는 것은 아닙니다. 이를 확인하기 위해서는 독립적인 재현 실험, 완전한 쌍 제어군, 그리고 온도, 힘, 공구 상태 및 미세 구조 상태를 직접적으로 해결하는 측정이 필요합니다.
공개 사항
저자들은 선언할 이해관계 충돌이 없습니다. 원고 작성, 도표 제작 또는 데이터 분석 과정에서 인공지능 도구가 사용되지 않았습니다.
감사의 글
본 연구는 중국 국가자연과학재단(National Natural Science Foundation of China, No. 51905426)과 중국 산시성 과학기술 혁신팀의 혁신 인재 육성 프로그램(Innovative Talent Promotion Program, Science and Technology Innovation Team of Shaanxi Province, China, No. 2025RS-CXTD-037)의 지원을 받아 수행되었습니다.
재료
| 이름 | 회사 | 카탈로그 번호 | 댓글 |
|---|---|---|---|
| 코팅 초경합금 선삭 인서트 | Chengdu Qianhesheng Precision Tools Co., Ltd. | WNMG080404-HL | TC18 티타늄 합금의 외경 원통 절삭 가공 |
| CW6163B 수평 선반 | 안양공작기계공업 | 20010089 | 해당 선반은 최대 회전 직경 630mm, 최대 길이 3,000mm의 가공물을 수용할 수 있으며, 최대 주축 회전 속도는 1,000rpm입니다. |
| 탈이온수 H2O | Dongguan Hongwang Precision Technology Co., Ltd. | 부피 분율 94 vol% | Kroll 부식액용 용매, 시편 세척 |
| DRK-5011 반합성 절삭유 | Dezhou Xincheng Special Oil Co., Ltd. | 20 °C, pH 9.1, 밀도 1.02 g/cm³에서 사용됨 | 플러드 냉각(flood cooling) 실험을 위한 냉각 및 윤활 매질 |
| 수평 선반 | 보지 공작기계 공장 | CW6163B | TC18 티타늄 합금의 외경 원통 절삭 실험 |
| 불산 HF | Dongguan Hongwang Precision Technology Co., Ltd. | 부피 분율 2 vol% | Kroll 부식액 성분, 금속 조직 시편 부식 |
| 이미지 분석 소프트웨어 | Adobe, AOSVI | Photoshop, AOSVI | 금속 조직 이미지 처리, P-존 깊이 측정 |
| 액체 질소 LN2 | Xi'an Weiguang Gas Co., Ltd. | 20 L | 극저온 N2 가스 제트를 위한 냉각원 |
| LN2 극저온 제트 전달 시스템 | Xindabaihui Cryogenic Equipment Co., Ltd. | 맞춤 제작: 저장 용기, 전기 펌프, 기화 챔버, 압력 제어 장치, 배관, 노즐 (노즐 출구 직경 2 mm) | 액체질소(LN2) 기화 후 저온 질소(N2) 제트 공급, 노즐 출구 직경 2 mm, 작동 공급 압력 0.16 MPa |
| 금속 조직 현미경 | 오실라(Ossila) | Ossila M230-3M180: 2,000만 화소 산업용 카메라 장착; 해상도/FPS 45@2560x1920; 20@5120x3840; 배율: 광학 500배, 디지털 5000배 | 500배 배율에서의 표면 근처 소성 변형 구역(P-zone) 관찰, 금속 조직 이미지 획득 및 측정 |
| 봉입 수지 | Guangzhou Pinyi Metallographic Technology Co., Ltd. | / | 금속 조직 시편의 열간 마운팅, 시편 고정 |
| 질산 HNO3 | Dongguan Hongwang Precision Technology Co., Ltd. | 부피 분율 4 vol% | Kroll 부식액 성분, 금속 조직 시편 부식 |
| OPTELICS HYBRID 공초점 현미경 | Lasertec Corporation | 물리적 스타일러스가 없는 비접촉식 광학 측정 장치; 공초점 광학 시스템을 통한 검출. 주요 파라미터: 광원 - 바이올렛 반도체 레이저(405 nm); 수직 측정 정확도 - 0.05 nm; 수평 반복성(3 sigma) - 10 nm; 스캔 방향 및 포인트 수와 무관하게 2D 높이 데이터로부터 계산된 거칠기; 3 sigma &< 10 nm은 데이터 분산과 반복성의 통계적 척도인 표준편차의 3배를 나타냅니다. | 가공 표면의 산술 평균 표면 거칠기 Ra 측정 |
| 플로팅 / 데이터 처리 소프트웨어 | OriginLab | 기원 | 데이터 통계 및 플로팅(그림 3-6) |
| TC18 Near-beta 티타늄 합금 바 | Shaanxi Huachen Titanium Co., Ltd. | 직경 45 mm, 길이 275 mm | 선삭 실험용 공작물 |
| 비커스 마이크로경도 시험기 | Shenzhen Sannuo Instrument Equipment Factory | HVS-1000Z | 마이크로 경도 시험; 시험 하중 50 gf, 유지 시간 15 s |
| 와이어 방전 가공기 | Taizhou Ruite CNC Machine Tool Co., Ltd. | TRS-32 | 절단 후, 10 mm x 10 mm x 5 mm 크기의 금속 조직 시편 채취 |
참고문헌
- Najafizadeh M, et al. Classification and applications of titanium and its alloys: a review. J Alloys Compd Commun. 2024;3:100019.
- Marin E, Lanzutti A. Biomedical applications of titanium alloys: a comprehensive review. Materials (Basel). 2023;17(1):114.
- Srivastava M, et al. Additive manufacturing of titanium alloy for aerospace applications: insights into the process, microstructure, and mechanical properties. Appl Mater Today. 2024;41:102481.
- Wu S, et al. Surface integrity in titanium alloy cutting: a comprehensive review. Chin J Aeronaut. 2025:103903.
- Wang Q, et al. Numerical simulation study of combined shot peening and laser shock peening on surface integrity of Ti-6Al-4V titanium alloy. Surf Coat Technol. 2024;487:130997.
- Shanmugam R, et al. Machining temperature, surface integrity and burr size investigation during coolant-free hole milling in Ti6Al4V titanium alloy. Lubricants. 2023;11(8):349.
- Zhang C, et al. The state of the art in machining additively manufactured titanium alloy Ti-6Al-4V. Materials (Basel). 2023;16(7):2583.
- Pramanik A, Basak AK. Laser beam machining of titanium alloy—a review. Metals (Basel). 2023;13(9):1536.
- Kumari S, et al. Effect of various lubricating strategies on machining of titanium alloys: a state-of-the-art review. Coatings. 2022;12(8):1178.
- Gupta MK, et al. Comparison of tool wear, surface morphology, specific cutting energy and cutting temperature in machining of titanium alloys under hybrid and green cooling strategies. Int J Precis Eng Manuf Green Technol. 2023;10(6):1393-406.
- Xie W, et al. Research on cutting force and surface integrity of TC18 titanium alloy by longitudinal ultrasonic vibration assisted milling. Int J Adv Manuf Technol. 2022;119(7-8):4745-55.
- Hourmand M, Sarhan AAD, Sayuti M, Hamdi M. A comprehensive review on machining of titanium alloys. Arab J Sci Eng. 2021;46(8):7087-123.
- Pramanik A. Problems and solutions in machining of titanium alloys. Int J Adv Manuf Technol. 2014;70(5-8):919-28.
- Oke SR, et al. An overview of conventional and non-conventional techniques for machining of titanium alloys. Manuf Rev. 2020;7:34.
- Liu W, et al. Advance in experimental research on cutting temperature of titanium alloys. Int J Adv Manuf Technol. 2023;126(5-6):1827-44.
- Matuszak J, Zaleski K, Zyśko A. Investigation of the impact of high-speed machining in the milling process of titanium alloy on tool wear, surface layer properties, and fatigue life of the machined object. Materials (Basel). 2023;16(15):5361.
- Zhang X, Luo M, Zhang D. High performance cutting of titanium alloy based on the thermo-mechanical coupling effect. Procedia CIRP. 2018;77:126-9.
- Liu Y, et al. Thermo-mechanical coupling during belt grinding and corresponding surface integrity of titanium alloy. Int J Adv Manuf Technol. 2022;121(9-10):6599-609.
- Miguélez MH, Soldani X, Molinari A. Analysis of adiabatic shear banding in orthogonal cutting of Ti alloy. Int J Mech Sci. 2013;75:212-22.
- Li A, Zang J, Zhao J. Effect of cutting parameters and tool rake angle on the chip formation and adiabatic shear characteristics in machining Ti-6Al-4V titanium alloy. Int J Adv Manuf Technol. 2020;107(7-8):3077-91.
- Li J, Xu B. Study on adiabatic shearing sensitivity of titanium alloy in the process of different cutting speeds. Int J Adv Manuf Technol. 2017;93(5-8):1859-65.
- Zha X, et al. Effect of cutting feed rate on machining performance and surface integrity in cutting process of Ti-6Al-4V alloy. Int J Adv Manuf Technol. 2024;131(5-6):2791-809.
- Yang D, Liu Z. Surface topography analysis and cutting parameters optimization for peripheral milling titanium alloy Ti-6Al-4V. Int J Refract Met Hard Mater. 2015;51:192-200.
- Zhang LC, Chen LY, Wang L. Surface modification of titanium and titanium alloys: technologies, developments, and future interests. Adv Eng Mater. 2020;22(5):1901258.
- Zammit A, et al. Enhancing surface integrity of titanium alloy through hybrid surface modification (HSM) treatments. Mater Chem Phys. 2022;279:125768.
- Arunprasath K, Thivagar A, Mathan P, Yuvanarasimman P. Cryogenic turning of titanium alloys: machinability characteristics and environmental consequences. Mater Today Proc. 2022;66:749-53.
- Shokrani A, Dhokia V, Newman ST. Investigation of the effects of cryogenic machining on surface integrity in CNC end milling of Ti-6Al-4V titanium alloy. J Manuf Process. 2016;21:172-9.
- Shokrani A, Dhokia V, Newman ST. Energy conscious cryogenic machining of Ti-6Al-4V titanium alloy. Proc Inst Mech Eng B J Eng Manuf. 2018;232(10):1690-706.
- Wang F, Pang Q, Yang Q, Han H. Effect of cryogenic cooling on micro-milling properties of titanium alloy. J Mater Eng Perform. 2025;34(8):6472-83.
- Yuan SM, Yan LT, Liu WD, Liu Q. Effects of cooling air temperature on cryogenic machining of Ti-6Al-4V alloy. J Mater Process Technol. 2011;211(3):356-62.
- Biermann D, Abrahams H, Metzger M. Experimental investigation of tool wear and chip formation in cryogenic machining of titanium alloys. Adv Manuf. 2015;3(4):292-9.
- Sıyambaş Y, Akdulum A. Prediction of surface roughness using different features in vortex cooled turning process of Ti6Al4V alloy. Measurement. 2024;237:115258.
- Sivarupan T, et al. A review of the use of cryogenic coolant during machining titanium alloys. Sustain Mater Technol. 2024;40:e00946.
- Zhang J, et al. Grain size characterization method of dual-phase titanium alloys with complex microstructure based on laser ultrasonic. Measurement. 2023;211:112670.
- Prakash C, Selva Kumar S, Manikandan D, Ramaswamy K. Investigation of micro turning process parameters for titanium alloy using response surface methodology. Discover Mater. 2026;6:10.