Deze studie vergelijkt vloeistofkoeling en met LN₂ verkregen cryogene N₂-gasstraalkoeling tijdens het draaien van TC18. Cryogene koeling was geassocieerd met een geringere zichtbare vervorming, behoud van uitharding nabij het oppervlak en een lagere oppervlakteruwheid over de geteste voedsnelheden, hoewel de vergelijkingen beschrijvend van aard waren vanwege het gebrek aan onafhankelijke replicatie bij de verspaning.
Onderzoeksartikel
Vergelijkende waarnemingen van de voegensnelheid en cryogene N2 gasstraalkoeling op basis van LN2 op de oppervlakte-gewijzigde laag van TC18 titaniumlegering tijdens het draaien
In dit artikel
Samenvatting
Samenvatting
Titaniumlegeringen zijn moeilijk te verspanen omdat een lage thermische geleidbaarheid en een affiniteit voor snijwerktuigmateriaal leiden tot een concentratie van hitte en mechanische belasting nabij de snijkant. Bij de hoogsterke near-beta TC18 titaniumlegering kunnen deze omstandigheden een oppervlakte-gewijzigde laag veroorzaken die de prestaties van het onderdeel kan beïnvloeden. Deze studie onderzocht de effecten van de voeging en de koelmethode tijdens het extern draaien van TC18. Vloedkoeling met DRK-5011 semi-synthetische vloeistof bij 20 °C werd vergeleken met cryogene N₂-gasstraalkoeling afgeleid van LN₂ bij voegingen van 0,10, 0,15, 0,20 en 0,26 mm/rev, met een spindelsnelheid van 135 r/min, een initiële snijsnelheid van 19,1 m/min en een snijdiepte van 0,60 mm. Cross-sectionele metallografie werd gebruikt om de zichtbaar plastisch gedeformeerde zone (P-zone) te meten, Vickers-microhardheidsprofielen werden gebruikt om de microhardheid nabij het oppervlak en de dikte van de geharde laag te beoordelen, en de rekenkundige gemiddelde oppervlakteruwheid (Ra) werd gemeten. De representatieve P-zonedieptes waren 8,5, 9,7, 10,9 en 21,6 µm bij vloedkoeling en 6,0, 8,2, 10,7 en 11,0 µm bij cryogene koeling. De microhardheid nabij het oppervlak verschilde beschrijvend tussen de koelmethoden, waarbij de omvang varieerde per voeging, terwijl de dikte van de geharde laag een gemiddeld beschrijvend verschil van ongeveer 40% vertoonde. De cryogene Ra-waarden waren ongeveer 8%–23% lager bij overeenkomstige voegingen. Hulpteesten toonden cryogene ruwheidstrends bij verschillende snijsnelheden en snijdieptes, maar bodden geen volledige gepaarde vergelijkingen tussen de koelmethoden. Over het algemeen werd de cryogene gasstraalconditie geassocieerd met een geringere zichtbare deformatie, behouden harding nabij het oppervlak en een lagere ruwheid binnen het geteste procesvenster. Microhardheids- en Ra-waarden worden gerapporteerd als gemiddelde ± standaarddeviatie uit herhaalde metingen op één monster per conditie; deze standaarddeviaties weerspiegelen de herhaalbaarheid van de meting en niet de variabiliteit tussen monsters. Daarom zijn alle vergelijkingen beschrijvend en kan de statistische significantie niet worden beoordeeld zonder onafhankelijke replicatie van de verspaning.
Inleiding
Titaniumlegeringen combineren een hoge specifieke sterkte, corrosiebestendigheid en nuttige mechanische prestaties over een breed temperatuurbereik, waardoor ze geschikt zijn voor toepassingen in de lucht- en ruimtevaart, energie, mariene sector en biomedische toepassingen1,2,3,4. Bij zwaar belaste componenten hangt de prestatie echter van meer af dan alleen de bulksterkte. Het bewerkte oppervlak en het materiaal direct daaronder zijn de eerste regio's die worden blootgesteld aan contact, cyclische belasting, fretting, erosie en agressieve omgevingen. Oppervlaktetopografie, plastisch gedeformeerde microstructuur, hardheidsgradiënten, residuele schade en andere door verspaning geïnduceerde veranderingen kunnen daarom beïnvloeden waar schade initieert en hoe deze zich ontwikkelt5,6,7,8. Deze nabij-oppervlakte regio wordt gewoonlijk besproken via het bredere concept van oppervlakte-integriteit of, wanneer de nadruk ligt op door verspaning geïnduceerde modificatie, als de oppervlakte-gewijzigde laag. Draaien blijft noodzakelijk om de afmetingen en oppervlaktecondities te bereiken die vereist zijn in veel titaniumcomponenten, dus de processelectie moet rekening houden met zowel de efficiëntie van materiaalverwijdering als de toestand die achterblijft in het werkstuk9,10. TC18 is een hoogsterkte near-β titaniumlegering die wordt gebruikt in lichtgewicht, schade-tolerante, dragende structuren11. De legeringsklasse en sterkteniveau onderscheiden deze van Ti–6Al–4V, de α+β legering die domineert in de verspaningsliteratuur. Trends die zijn vastgesteld voor Ti–6Al–4V bieden daarom nuttige hypothesen, maar kunnen niet worden aangenomen als kwantitatief overdraagbaar naar TC18. TC18-specifiek bewijs is nodig om te bepalen hoe een praktisch draaiproces de ondiepe suboppervlakte modificeert en of veranderingen in de koeling gepaard gaan met ondiepere zichtbare deformatie zonder de hardheidsrespons te elimineren.
De moeilijkheid bij het bewerken van titaniumlegeringen komt voort uit gekoppelde thermische, mechanische en tribologische omstandigheden in een kleine, snel vernieuwde contactzone. Een lage thermische geleidbaarheid beperkt de warmteafvoer vanaf de snijkant, terwijl de affiniteit tussen titanium en gangbare gereedschapsmaterialen adhesie en instabiel contact tussen gereedschap en span kan bevorderen. Reviews identificeren consistent de snijtemperatuur, contactspanning, spanvorming, gereedschapstoestand en oppervlakte-integriteit als onderling afhankelijke resultaten in plaats van geïsoleerde variabelen12,13,14,15. Experimentele studies en modelleringsonderzoeken tonen evenzo aan dat het uiteindelijke oppervlak een reflectie is van de competitie tussen rekaccumulatie en temperatuurafhankelijke verzachting onder transiënte belasting16,17,18. Schuiflokalisatie en de vorming van gesegmenteerde spans zorgen voor verdere ruimtelijke en temporele heterogeniteit19,20,21. Deze studies bieden een fysieke basis voor de verwachting dat zowel de snijparameters als de koelmiddeltoevoer de diepte en het mechanische karakter van de oppervlakte-gewijzigde laag beïnvloeden, maar ze rechtvaardigen het niet om een uniek mechanisme toe te wijzen aan een optische trend of hardheidstrend zonder direct bewijs van temperatuur, kracht, gereedschapstoestand of kristallografie. De voeding is een bijzonder directe procesvariabele omdat deze de nominale onvervormde spandikte, het bewerkte materiaal per omwenteling en de voedingssporen achtergelaten door het gereedschap verandert. Een verhoging van de voeding kan de contactbelasting, de spangeometrie, de rek die op het nieuw gegenereerde oppervlak wordt uitgeoefend en de geometrische bijdrage aan de ruwheid wijzigen. Studies naar Ti–6Al–4V hebben dienovereenkomstig sterke voedingsgerelateerde veranderingen in oppervlaktemorfologie, ruwheid en eigenschappen nabij het oppervlak gerapporteerd22,23. De omvang en vorm van deze reacties zijn desondanks afhankelijk van de toestand van de legering, de gereedschapsgeometrie, de koelmethode en het geteste procesvenster, waardoor een vergelijking met een overeenkomstige TC18 beter verdedigbaar is dan een universele voedingswet afgeleid van een andere legering.
De koelstrategie biedt een tweede manier om de randvoorwaarden van de snijzone aan te passen. Onderzoeken naar oppervlaktemodificatie tonen aan dat een geringe verandering in de microstructuur of mechanische eigenschappen relevant kan blijven, zelfs wanneer er geen macroscopische schade zichtbaar is24,25. Cryogene verspaning en cryogene ondersteunde verspaning zijn daarom onderzocht als alternatieven voor of aanvullingen op conventionele vloedkoeling. Vergelijkende studies bij titanium hebben cryogene ondersteuning geassocieerd met een vermindering van gereedschapsslijtage of ruwheid onder bepaalde draai- en freescondities26,27,28, terwijl studies naar micromachining melding maakten van een verbeterde braamcontrole en oppervlaktekwaliteit29. Smering ondersteund door gekoelde lucht kan de snijkracht, gereedschapsdegradatie en ruwheid beïnvloeden, maar het resultaat hangt af van de toegevoerde temperatuur en het bijbehorende smeerregime30. Studies met CO₂ en gecombineerde koel-smeerstrategieën tonen verder aan dat de respons afhankelijk is van de legering en de configuratie31,32. Studies die gebruikmaakten van vortexbuiskoeling met koud CO₂-gas rapporteerden aanzienlijke reducties in snijtemperatuur (tot 35,6%) en oppervlakteruwheid (tot 66,14%) tijdens het draaien van Ti6Al4V-legering, wat aantoont dat het koelmedium en de toedieningsmethode de oppervlaktekwaliteit aanzienlijk kunnen beïnvloeden. Gezamenlijk ondersteunt deze literatuur twee punten die relevant zijn voor het huidige ontwerp. Ten eerste kan snelle warmteafvoer meerdere resultaten van de verspaning gelijktijdig beïnvloeden, waardoor een koelstrategie moet worden geëvalueerd met behulp van meerdere metrieken voor oppervlakte-integriteit. Ten tweede kan het gerapporteerde voordeel niet worden losgekoppeld van het medium en het toedieningssysteem. Cryogene koeling is geen enkele overdraagbare behandeling: medium, fase, temperatuur, druk, impingementpositie, toegang tot het gereedschap en smering beïnvloeden allemaal de vergelijking. Overzichtsartikelen benadrukken daarom de nauwkeurige rapportage van de toedieningscondities en de interpretatie van het geteste materiaal en de procesconfiguratie33. De hier onderzochte methode gebruikt LN2 als koudebron en richt een cryogene N2-gasstraal op de regio tussen het spaanvlak van het gereedschap en de spanen. LN₂ bij ongeveer −196 °C diende als de koudebron, terwijl de gemeten temperatuur van de N₂-gasstraal vóór impingement −169 °C was. Het geregistreerde LN₂-verbruik van 20 L over 7 min kwam overeen met ongeveer 3 L/min vloeibaar LN₂-verbruik. Vloedkoeling draagt bij aan koeling, smering en spoeling, dus het experiment evalueert het totale verschil tussen twee toedieningsmodi en kan thermische extractie niet scheiden van smering, straalmomentum of andere interfase-effecten.
Deze studie vestigt een reproduceerbare vergelijking tussen twee specifieke koelingsconfiguraties: het DRK-5011-onderdompelingssysteem en het op LN₂ gebaseerde cryogene N₂-gasstraalsysteem, met de in de Methoden gespecificeerde parameters voor spuitmond, druk en toediening, tijdens het extern draaien van TC18. Het primaire experiment varieert de voegsnelheid bij een vaste spiltrapsnelheid en snijdiepte, en meet drie complementaire elementen van de gewijzigde oppervlaktetoestand: de diepte van de zichtbaar plastisch gedeformeerde zone (P-zone), het microhardheidsprofiel nabij het oppervlak en de daaruit afgeleide dikte van de uitgeharde laag, en de rekenkundige gemiddelde oppervlakteruwheid (Ra). De P-zone en de dikte van de uitgeharde laag worden als afzonderlijke eindpunten behouden, omdat de eerste afhankelijk is van een optische morfologische grens en de laatste van het herstel naar de gemeten hardheidsband van de matrix. Twee aanvullende cryogene series variëren de snijsnelheid of snijdiepte uitsluitend voor de ruwheidmeting; hun beperkte referenties naar onderdompeling worden behandeld als geïsoleerde referentiepunten in plaats van als volledige gepaarde series. Een conditie-voor-conditie gepaard ontwerp is passend voor de beschikbare gegevens, omdat het het directe contrast bij elke voegsnelheid behoudt zonder een niet-gemeten interactieoppervlak te impliceren. Het schat echter geen onafhankelijke hoofdeffecten over alle parameters en identificeert geen procesoptimum. De studie mist daarnaast een groep voor droogbewerken, een factorieel of respons-oppervlakontwerp, formele variantieanalyse, metingen van de snijkracht, temperatuur-tijdverlopen, slijtagemetingen van het gereedschap of karakterisering via electron backscatter diffraction (EBSD) of transmissie-elektronenmicroscopie (TEM). De bijdrage is daarom beperkt tot de gemeten responsen onder het gespecificeerde gereedschap, materiaal, koelingsysteem en procesvenster, terwijl het kwantitatieve observaties en duidelijk geformuleerde hypothesen biedt voor een daaropvolgende studie naar de onderliggende mechanismen. Er werd gehypothetiseerd dat, onder de hier onderzochte overeenkomstige draaiomstandigheden, de gespecificeerde LN₂-gebaseerde cryogene N₂-gasstraalconditie duidelijk representatieve P-zone-diepten, microhardheidsprofielen nabij het oppervlak, diktes van de uitgeharde laag en Ra-waarden zou vertonen in vergelijking met onderdompelingskoeling over de geteste voegsnelheden
Protocol
Werkstukmateriaal en snijgereedschap
Er werd gebruikgemaakt van een onbewerkte TC18 near-β titaniumlegeringsstaaf met een begindiameter van 45 mm en een lengte van 275 mm. De batchspecifieke elementaire samenstelling van de geteste TC18-staaf is opgenomen in Tabel 1 op basis van het materiaalcertificaat van de leverancier. Referentie- en batchspecifieke mechanische eigenschappen bij kamertemperatuur zijn opgenomen in Tabel 2. Het materiaalcertificaat voor de geteste staaf is opgenomen als Aanvullend Bestand 1. De staaf werd voor alle condities starvastgeklemd in dezelfde opspanning. Extern draaien werd uitgevoerd met een WNMG080404-HL gecoat hardmetaalplaatje, waarbij hetzelfde type plaatje, dezelfde nominale geometrie, houderoriëntatie en werkstukbevestiging werden behouden voor zowel de flood- als de cryogene proeven. Voor elke verspaningsproef werd een vers gecoat hardmetaalplaatje met een ongebruikte snijkant gebruikt. Geen enkel plaatje werd hergebruikt bij verschillende snijcondities. Dit zorgde ervoor dat de initiële gereedschapsconditie consistent was voor alle tests. Omdat de huidige studie geen specifieke analyse van gereedschapsslijtage omvatte, werd progressieve slijtage, waaronder flanken-slijtage, crater-slijtage, uitslag van de snijkant of opgebouwde rand, niet kwantitatief geïnspecteerd of gemeten, aangezien het doel van de studie was om de oppervlakte-veranderde laag onder gedefinieerde initiële gereedschapscondities te evalueren en niet om de standtijd of het slijtgedrag van het gereedschap te vergelijken.
Tabel 1 vermeldt de batchspecifieke elementaire samenstelling van de TC18-staaf die in deze studie is gebruikt, met titanium als restant. Tabel 2 vermeldt de nominale treksterkte bij kamertemperatuur, de 0,2% vloeispanning, de rek bij breuk en de insnoering. Deze gegevens plaatsten het werkstuk binnen het sterktebereik dat voor TC18 is gerapporteerd en boden context voor de daaropvolgende draai- en hardheidsmetingen; er is echter in deze studie geen batchspecifieke trekproef uitgevoerd.
Configuratie van het koelsysteem en ontwerp van het draaien
De draaiproeven werden uitgevoerd op een horizontale draaibank die was uitgerust met het toevoersysteem dat is weergegeven in Figuur 1Het cryogene systeem bestond uit een LN2 opslagtank, een elektrische pomp, een verdampingskamer, een drukregelunit, verbindingsleidingen en een speciale sproeier. Een T-type thermokoppel werd bij de uitgang van de sproeier geïnstalleerd om de temperatuur van de gasstraal te meten; de gemeten temperatuur 50 mm stroomafwaarts van de uitgang van de sproeier, voorafgaand aan de impact op het gereedschap-span-gebied, was -169 °C. LN₂ bij zijn nominale kooktemperatuur van ongeveer -196 °C diende als koudebron; na verdamping, laagtemperatuur-N₂ gas werd geleverd richting het contactgebied tussen gereedschap en span. Het systeem maakte gebruik van cryogeen-medium jet-spuiten om de operationele stabiliteit en veiligheid van het cryogene snijsyteem te verbeteren. De sproeikop had een conische rechte configuratie met een uitlaatdiameter van 2 mm. De jet was nominaal loodrecht op het spaanvlak georiënteerd (90 graden), en het uiteinde van de sproeikop was gepositioneerd op 50 mm van de gereedschapspunt. Tussen de drukregelunit en de inlaat van de sproeikop was een manometer geïnstalleerd; de toevoerdruk werd gehandhaafd op 0,16 MPa. ± 0,01 MPa tijdens het snijden. Het systeem maakte gebruik van een drukstabilisatieapparaat om operationele drukfluctuaties te onderdrukken.
Een continue consumptie van 20 L LN2 over 7 min kwam overeen met een LN2-consumptiesnelheid van ongeveer 3 L/min. Deze waarde werd beschouwd als een vloeistofconsumptiesnelheid, en niet als de volumetrische debietsnelheid van het verdampt gas. De gasstraalconfiguratie werd gekozen om vloeistofretentie en spatten nabij de snijzone te verminderen, terwijl er een vaste inslaglocatie werd geboden. In het huidige experiment is dit niet direct vergeleken met vloeistofinslag. LN₂ en cryogeen N₂-gas kunnen ernstige koudebranden veroorzaken en kunnen zuurstof verdringen in slecht geventileerde ruimtes. Het toevoersysteem werd uitsluitend bediend in een goed geventileerde ruimte, waarbij een gelaatsscherm of veiligheidsbril, geïsoleerde cryogene handschoenen, een laboratoriumjas, een lange broek en gesloten schoenen werden gedragen, en de institutionele procedures voor het hanteren van cryogene vloeistoffen werden gevolgd.
Voor het primaire gepaarde experiment werd de spiltrapsnelheid ingesteld op 135 r/min. Bij de initiële diameter van het werkstuk van 45 mm kwam dit overeen met een nominale snijsnelheid van ongeveer 19,1 m/min; dit werd aangemerkt als de waarde voor de initiële diameter omdat de oppervlaksnelheid veranderde naarmate de ogenblikkelijke diameter afnam. De axiale snijdiepte (ap) werd ingesteld op 0,60 mm, en voegingssnelheden (f) van 0,10, 0,15, 0,20 en 0,26 mm/rev werden getest onder beide koelingsmodi.
Voor vloedkoeling werd DRK-5011 semi-synthetische snijvloeistof verdund met water tot een concentratie van 5% (volumefractie) en afgeleverd bij 20 ± 2 °C via een temperatuurgecontroleerd koelmiddelcirculatiesysteem. Het koelmiddel werd geleverd door een centrifugale pomp met een nominale debiet van 20 L/min bij een pomputlaatdruk van 0.16 MPa; het debiet aan de spuitmonduitlaat werd gemeten op 20 L/min met behulp van een debietmeter die in de toevoerleiding was geïnstalleerd. Er werd gebruikgemaakt van een enkelvoudige spuitmond met een uitlaatdiameter van 2 mm, georiënteerd onder een hoek van 30° ten opzichte van het spanvlak en gepositioneerd op een afstand van 10 mm vanaf de snijzone. Het vloedkoelmiddel werd continu toegepast tijdens elke snijgang, en de toevoercondities (debiet en druk) werden vóór elke test geverifieerd.
Voor cryogene koeling werd de hierboven beschreven vaste gasstraalconfiguratie gebruikt, en de druk- en toevoercondities werden vóór het snijden geverifieerd. De spindelinstelling, snijdiepte, gereedschapstype, nominale geometrie, bevestiging van het werkstuk en de positie van de sproeikop bleven ongewijzigd bij het koppelen van de modi. Deze acht voeding-door-koelingcondities vormden de overeenkomstige dataset voor de P-zone diepte, microhardheid nabij het oppervlak, dikte van de geharde laag en Ra.
De experimenten werden ingedeeld naar koelmodus: alle proeven met overstromingskoeling werden eerst uitgevoerd bij de vier voegsnelheden van laag naar hoog, gevolgd door alle proeven met cryogene koeling; binnen elke koelmodus was de volgorde van de voegsnelheid van laag (0,10 mm/omw) naar hoog (0,26 mm/omw). Deze volgorde is gekozen voor operationeel gemak, maar was niet volledig gerandomiseerd. Omdat voor elke proef een nieuw wisselplaatje werd gebruikt, was de geaccumuleerde snijdtijd of -afstand vóór elke test nul, wat betekent dat elke proef startte met een ongesleten snijkant. Elke wijziging in de snijcondities, of het nu de voegsnelheid of de koelmodus betrof, ging gepaard met een nieuw wisselplaatje met een verse snijkant.
Voor de aanvullende ruwheidsserie werden cryogene snelsnelheden van 10,6, 14,1 en 19,1 m/min getest bij f = 0,15 mm/rev en ap = 0,60 mm. Afzonderlijk werden cryogene snijdieptes van 0,40, 0,60, 0,80 en 1,00 mm getest bij vc = 19,1 m/min en f = 0,15 mm/rev. Aangezien overstromingsmetingen alleen beschikbaar waren voor de basiscondities van de huidige test, werden deze datasets geanalyseerd om trends in de resultaten van de cryogene modus te identificeren naast discrete overeenkomstige referentiepunten, in plaats van via een factorieel ontwerp, interactieanalyse of experimentele benaderingen op basis van responsoppervlakken. De snijparameters en koelmiddeltoevoercondities voor het primaire gepaarde experiment en de aanvullende cryogene ruwheidstests zijn samengevat in Tabel 3.
Tabel 3: Draaiparameters en koelmiddeltoevoercondities. De snijparameters en de bijbehorende koelcondities die zijn gebruikt in het primaire experiment met gepaarde voegsnelheden zijn samengevat. Klik hier om deze tabel te downloaden.
Preparatie van het monster en karakterisering van het oppervlak
Na het draaien werden monsters van 10 mm x 10 mm x 5 mm verwijderd metdraadvonkerosie, zodat het geprepareerde dwarsdoorsnedevlak het bewerkte oppervlak bevatte en was uitgelijnd met de verspaningsrichting. Voor alle condities werd een gelijkwaardige oriëntatie gebruikt. Elk monster werd in hars ingegoten, het dwarsdoorsnedevlak werd progressief geslepen en vervolgens gepolijst tot een spiegelglad oppervlak met behulp van dezelfde preparatiesequentie gedurende het gehele proces. Afronding bij de bewerkte rand werd geminimaliseerd, omdat verlies van de vrije-oppervlaktegrens een dieptemeting op micrometer-schaal zou kunnen beïnvloeden.
De gepolijste dwarsdoorsnede werd 45 s geëtst met Kroll-reagens bestaande uit 2 vol% HF, 4 vol% HNO₃ en 94 vol% H₂O34, waarna het direct werd gespoeld en gedroogd. Het Kroll-reagens bevat HF en HNO₃; HF is zeer toxisch en corrosief, en HNO₃ is sterk corrosief en oxiderend. Het reagens werd uitsluitend bereid, gebruikt en afgevoerd in een gecertificeerde chemische zuurkast, in overeenstemming met de goedgekeurde institutionele procedures voor chemische veiligheid, met gebruik van zuurbestendige handschoenen, oog- en gezichtsbescherming en passende persoonlijke beschermingsmiddelen voor het laboratorium.
Het gebied nabij het oppervlak werd onderzocht met een metallografische microscoop bij een vergroting van 500x, waarbij gebruik werd gemaakt van vergelijkbare verlichting en contrast. De microscoop was uitgerust met een 20-megapixel USB3.0-camera. Voorafgaand aan de meting werd een pixel-naar-lengte kalibratie uitgevoerd met een objectglasmicrometer bij dezelfde vergroting. De afbeeldingen werden geanalyseerd met behulp van software voor beeldanalyse.
De bewerkte rand werd gesurveyed voorafgaand aan de selectie van het representatieve veld, waarbij voorbereidingskrassen, uittrekkingen en artefacten van afgeronde randen werden uitgesloten van de plaatsing van de grens. De P-zone werd gedefinieerd als de band die continue, langgerekte, vezelige of stromingsachtige kenmerken bevat; de ondergrens hiervan werd geplaatst waar deze kenmerken verdwenen en de morfologie van de matrix hersteld was. De diepte werd loodrecht op het oppervlak gemeten. Voor elke bewerkingsconditie werden ten minste drie representatieve gezichtsvelden langs de dwarsdoorsnede onderzocht. De grens van de P-zone werd onafhankelijk vastgesteld door twee getrainde operators, en de gerapporteerde dieptewaarden vertegenwoordigen het gemiddelde van herhaalde metingen; wanneer discrepanties 5% overschreden, werden de afbeeldingen gezamenlijk opnieuw bekeken om tot consensus te komen. De meetonzekerheid van de P-zonediepte werd geschat op basis van de standaarddeviatie van herhaalde grensplaatsingen over meerdere velden.
Vickers-microhardheidsmetingen werden uitgevoerd op de gepolijste dwarsdoorsnede met een HVS-1000Z-tester bij 50 gf (ongeveer 0,49 N) en een verblijftijd van 15 s. De eerste indrukking werd geplaatst in het centrum, ongeveer 10 µm onder het bewerkte oppervlak, waarna de metingen werden voortgezet in stappen van 10 µm diepte. Deze stapgrootte definieerde een dieperesolutie van ±10 µm voor het bepalen van de dikte van de geharde laag. In de overgangsregio, waar de gemeten hardheid die van de matrixband naderde (binnen 15 HV van de bandgrenzen), werden aanvullende indrukkingen aangebracht in intervallen van 5 µm om de resolutie van de grenslocatie te verbeteren. Gezien de meetstap van 10 µm werd de onzekerheid in de gerapporteerde dikte van de geharde laag conservatief geschat op ±10 µm, tenzij deze was verfijnd door de 5 µm-metingen in de overgangszone.
Het eerste indentatiecentrum werd ongeveer 10 µm onder het bewerkte oppervlak geplaatst. Met een testlast van 50 gf en verwachte hardheidswaarden van ongeveer 376–446 HV, was de geschatte indentatiediagonaal ongeveer 14,4–15,7 µm. Volgens ISO 6507-1 moet de afstand van het indentatiecentrum tot de rand van het specimen ten minste 2,5 keer de gemiddelde diagonaallengte zijn (ongeveer 38 µm). De gebruikte randafstand van 10 µm in deze studie voldeed niet aan deze vereiste; daarom werden de hardheidswaarden nabij het oppervlak geïnterpreteerd als kwalitatieve indicatoren van de hardheidstrend in plaats van als absolute metingen.
Bij elke doeldiepte werden vijf afzonderlijke indrukkingen gemaakt op zijdelings verschoven posities met een onderlinge afstand van ongeveer 30 µm; de gemiddelde waarde en standaarddeviatie bij elke diepte werden afgeleid van deze vijf indrukkingen. Deze vijf indrukkingen representeerden de ruimtelijke variatie binnen één enkele dwarsdoorsnede. Per snijconditie (voegsnelheid en koelmethode) werd één metallografische dwarsdoorsnede geprepareerd van één enkel bewerkt monster. Daarom weerspiegelt de standaarddeviatie van de gemeten hardheid van het monster de variatie tussen vijf indrukkingen op hetzelfde monster, in plaats van het verschil tussen verschillende monsters. Voor elke snijconditie werd één monster bewerkt, en van elk monster werd één dwarsdoorsnede geprepareerd voor metallografische observatie en microhardheidsmeting. De indeling van de Vickers-microhardheidsmeting is weergegeven in Figuur 2.
De referentieband voor de hardheid van de matrix van HV 376–388 werd vastgesteld door de hardheid te meten op dieptes groter dan 200 µm vanaf het bewerkte oppervlak, waar het hardheidsprofiel gestabiliseerd was. Op elk van de vijf dieptes (gescheiden door 20 µm) in dit stabiele gebied werden vijf onafhankelijke indrukkingen gemaakt, wat resulteerde in in totaal 25 metingen. De matrixband werd gedefinieerd als het gemiddelde ± 2 standaarddeviaties (HV 376–388), met een nominale centrale waarde van HV 384. De metingen werden voortgezet totdat het profiel terugkeerde naar de gemeten referentieband voor de matrixhardheid van HV 376–388, met een nominaal centrum van HV 384. De dikte van de geharde laag werd gedefinieerd als de eerste diepte waarbij het profiel terugkeerde naar en bleef binnen deze gemeten band.
Oppervlakteruwheidsmetingen werden uitgevoerd met een confocale microscoop. Dit instrument was een optisch meetapparaat zonder contact dat een violette halfgeleiderlaser op 405 nm als lichtbron gebruikte. De verticale meetnauwkeurigheid bedroeg 0,05 nm en de horizontale reproduceerbaarheid op het 3σ-niveau was 10 nm. Ruwheidsparameters werden berekend op basis van tweedimensionale hoogtedata die waren verkregen met het confocale optische systeem. De evaluatielengte was 4,0 mm met een afsnidgolflengte van 0,8 mm en een Gaussisch filter, in overeenstemming met ISO 4287.
Voor elk specimen werden vijf verschillende meetposities op het bewerkte oppervlak onderzocht. Het gemiddelde en de standaardafwijking werden berekend op basis van deze vijf metingen. De meetrichting was loodrecht op de voegsporen, oftewel in de snijrichting. Voor alle vergeleken specimens werden dezelfde acquisitieprocedure, bemonsteringsrichting, instrumentinstellingen en evaluatielengte gebruikt. Het gepaarde voedingsexperiment en de twee hulpreeksen werden tijdens het verzamelen van de ruwheidsgegevens gescheiden gehouden. Per snijconditie werd één specimen bewerkt, en de gerapporteerde standaardafwijkingen vertegenwoordigden de meetherhaalbaarheid over vijf posities op dat enkele specimen, in plaats van variatie tussen onafhankelijk bewerkte specimens.
De microhardheid nabij het oppervlak en Ra werden beschrijvend gerapporteerd als gemiddelde ± SD waar beschikbaar, en de P-zone-diepte en de dikte van de geharde laag werden gerapporteerd als beschrijvende dieptewaarden, tenzij onafhankelijke metingen op replica-niveau konden worden herwonnen.
Resultaten
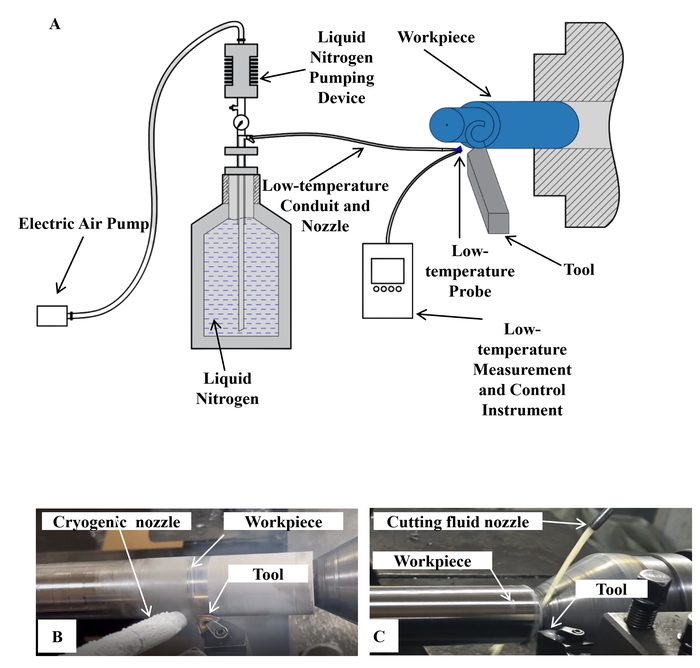
Figuur 1: Experimentele opstelling en configuraties voor de toevoer van koelmiddel gebruikt voor het draaien van TC18 titaniumlegering. (A) Cryogeen N₂-gasstraalsysteem afgeleid van LN₂, inclusief het LN₂-reservoir, elektrische pomp, toevoerleiding, temperatuursensor, werkstuk en snijgereedschap.
(B) Cryogene N₂-gasstraalsproeikop gericht op het contactgebied tussen gereedschap en span.
(C) Overvloedige toevoer van DRK-5011 semi-synthetische snijvloeistof naar de snijzone. Klik hier om een grotere versie van deze figuur te bekijken.
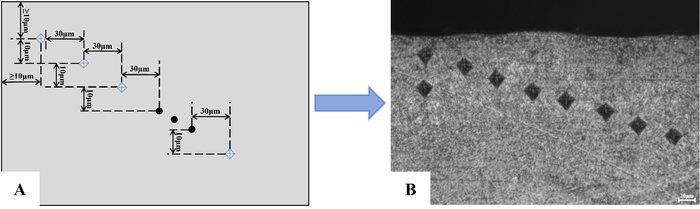
Figuur 2: Indeling van de Vickers-microhardheidsmeting en representatief
indrukveld in een gepolijste TC18-dwarsdoorsnede. (A) Indeling van de Vickers-microhardheidsmeting. (B) Representatief indrukveld. Het centrum van de eerste indruk bevindt zich ongeveer 10 µm onder het bewerkte oppervlak, opeenvolgende doeltiepten waren gescheiden door 10 µm, en aangrenzende impressies waren zijdelings verschoven met ongeveer 30 µm. Bij elke doeltiepte werden vijf afzonderlijke indrukken gemaakt op zijdelings verschoven posities, en de gemiddelde waarde bij elke diepte werd afgeleid uit deze vijf indrukken. Schaalbalk = 20 µm. Klik hier om een grotere versie van deze figuur te bekijken.
Plastisch gedeformeerde zone
Via dwarsdoorsnede-micrografieën werd eerst de zichtbaar veranderde regio direct onder het bewerkte oppervlak geïdentificeerd. Bij vloedkoeling met halfsynthetische snijvloeistof bij 20 °C bevatte elke doorsnede een ondiepe band waarin microstructurele kenmerken waren uitgerekt en ongeveer parallel aan het bewerkte oppervlak waren uitgelijnd (Figuur 3). De grens tussen deze stroomachtige morfologie en de onderliggende matrix werd in de micrografieën afgebakend, en de loodrechte afstand van het bewerkte oppervlak tot die grens werd gerapporteerd als de P-zone diepte. Deze optische grootheid registreert de diepte waarlangs zichtbare vervormingskenmerken konden worden onderscheiden in de geprepareerde doorsnede; het is niet gelijk aan de volledige diepte van de door bewerking veroorzaakte rek. Bij voedingssnelheden van 0.10, 0.15, 0.20 en 0.26 mm/rev waren de representatieve P-zone diepten bij vloedkoeling 8.5, 9.7, 10.9 en 21.6 µm. De eerste drie metingen namen toe in stappen van 1.2 µm, terwijl de verandering van 0.20 naar 0.26 mm/rev 10.7 µm bedroeg. De grootste stijging van de totale waargenomen toename van 13.1 µm over het geteste bereik vond dus plaats bij de hoogste voedingssnelheid. Het gemiddelde over de vier condities was 12.68 µm, maar dit is slechts een samenvatting van de vier weergegeven condities en geen gepoolde schatting op replica-niveau.
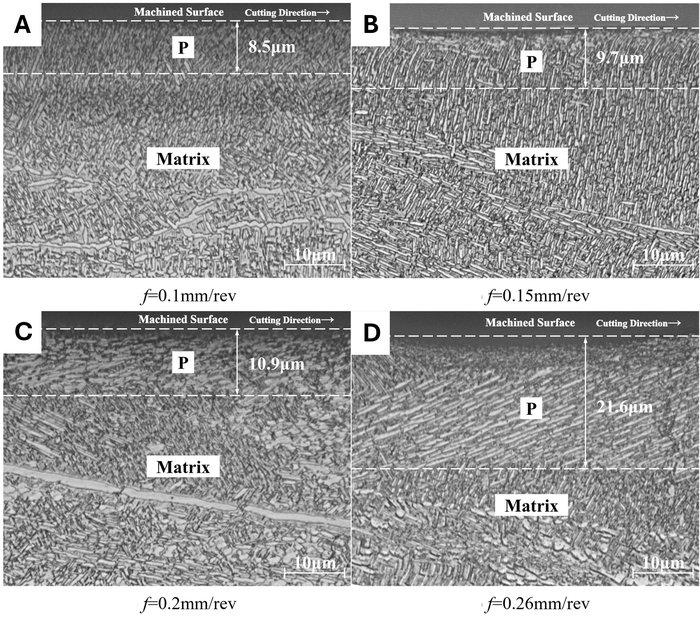
Figuur 3: Microstructuren nabij het oppervlak van TC18 na draaien onder vloedkoeling met DRK-5011 semi-synthetische snijvloeistof bij 20 °C. (A) Voegsnelheden van
0,10 mm/rev. (B) Voegsnelheden van 0,15 mm/rev. (C) Voegsnelheden van 0,20 mm/rev.
(D) Voegsnelheden van 0,26 mm/rev. De nominale snijsnelheid was 19,1 m/min en de axiale snijdiepte
was 0,60 mm. Pijlen geven de snijrichting en het bewerkte oppervlak aan. Gestreepte lijnen bakenen de zichtbaar
plastisch gedeformeerde zone (P-zone) af, en numerieke labels geven de diepte vanuit het bewerkte oppervlak aan. Schaalbalken =
10 µm. De getoonde micrografieën zijn representatieve weergaven geselecteerd uit meerdere gezichtsvelden die zijn onderzocht in één
enkele dwarsdoorsnede voor elke snijconditie. De gerapporteerde P-zonediepten vertegenwoordigen het gemiddelde van metingen uit
ten minste drie gezichtsvelden. Klik hier om een grotere versie van deze figuur te bekijken.
De cryogene N₂ gasstraal-secties bevatten ook een zichtbaar vervormde band, maar de diepte hiervan bedroeg 6,0, 8,2, 10,7 en 11,0 µm bij dezelfde vier voegsnelheden (Figuur 4). Opeenvolgende veranderingen binnen deze reeks waren 2,2, 2,5 en 0,3 µm, wat resulteerde in een totaal bereik van 5,0 µm en een gemiddelde over de vier condities van 8,98 µm. Relatief ten opzichte van overstromingskoeling bij elke overeenkomstige voegsnelheid, was cryogene koeling geassocieerd met een vermindering van de geannoteerde P-zone diepte van respectievelijk ongeveer 29%, 15%, 2% en 49%; de absolute verschillen waren 2,5, 1,5, 0,2 en 10,6 µm. De scheiding tussen de modi was daarom conditieafhankelijk: deze was bijna afwezig bij 0,20 mm/rev maar het grootst bij 0,26 mm/rev. Over de vier getoonde instellingen was het verschil tussen de modus-specifieke gemiddelden 3,70 µm, wat gelijk is aan 29% van het gemiddelde bij overstromingskoeling. Omdat per conditie slechts één bewerkt specimen is geëvalueerd en er geen optische metingen op replica-niveau met een gepoolde dispersieschatting beschikbaar waren, zijn alle bovenstaande conditie-specifieke en gemiddelde vergelijkingen beschrijvend. Herhaalbaarheid op meetniveau (≥3 velden per conditie, twee onafhankelijke grensbepalingen, standaarddeviaties van herhaalde plaatsingen) werd gebruikt om de spreiding van de annotatie te peilen, maar dit is geen weergave van de inter-specimen variabiliteit. In het bijzonder valt het verschil van 0,2 µm bij 0,20 mm/rev binnen de meetonzekerheid en kan dit niet worden beschouwd als bewijs voor een reproduceerbaar koeleffect zonder aanvullende secties en onafhankelijke metingen.
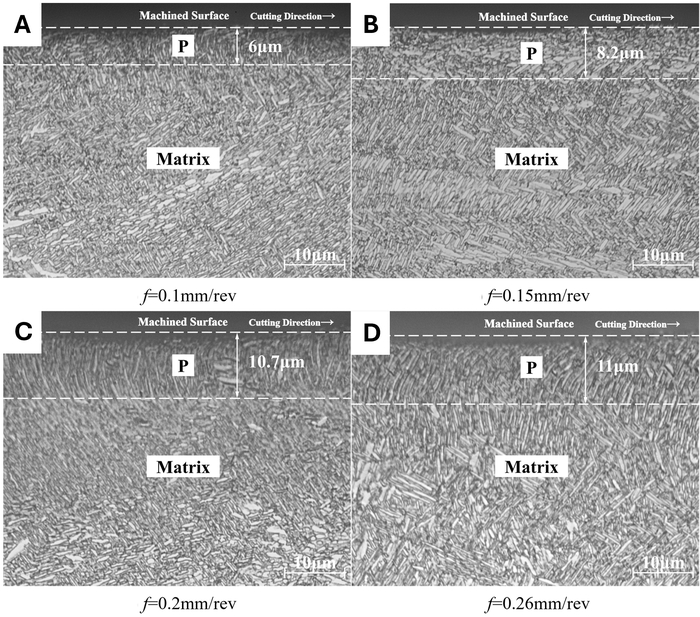
Figuur 4: Microstructuren nabij het oppervlak van TC18 na draaien onder
cryogene N₂-gasstraalkoeling afgeleid van LN₂. (A) Voegsnelheden van 0,10 mm/rev.
(B) Voegsnelheden van 0,15 mm/rev. (C) Voegsnelheden van 0,20 mm/rev. (D)
Voegsnelheden van 0,26 mm/rev. De nominale snijsnelheid was 19,1 m/min en de axiale snijdiepte was 0,60 mm. Pijlen
geven de snijrichting en het bewerkte oppervlak aan. Gestreepte lijnen bakenen de zichtbaar plastisch gedeformeerde zone
(P-zone) af, en numerieke labels geven de diepte hiervan vanaf het bewerkte oppervlak aan. Schaalbalken = 10 µm. De
getoonde micrografieën zijn representatieve weergaven, geselecteerd uit meerdere gezichtsvelden die zijn onderzocht in één enkele dwarsdoorsnede
voor elke snijconditie. De gerapporteerde P-zonedieptes vertegenwoordigen het gemiddelde van metingen uit ten minste drie gezichtsvelden. Klik hier
om een grotere versie van deze figuur te bekijken.
De representatieve diepte van de cryogene P-zone lag numeriek onder de flood-waarde bij elke voeding, maar de grootte van het verschil varieerde niet monoton met de voeding. De flood-reeks steeg scherp bij de laatste instelling, terwijl de cryogene reeks slechts veranderde van 10,7 naar 11,0 µm over het bereik van 0,20 tot 0,26 mm/rev. De beelden tonen derhalve een voedingsafhankelijk numeriek patroon in plaats van een constant percentage voordeel of een statistische interactie. Bovendien kwantificeert de zichtbare grens geen temperatuur, kracht, restspanning, crystallografische defectdichtheid of de rek die overblijft buiten de optisch herkenbare band. Deze grootheden vereisen afzonderlijke metingen en worden slechts als mogelijke verklaringen beschouwd in de Discussie.
Microhardheid nabij het oppervlak en dikte van de geharde laag
Microhardheidsprofielen werden gemeten vanaf ongeveer 10 µm onder het bewerkte oppervlak in de richting van de matrix (Figuur 5). Over de verschillende condities heen traden de hoogste waarden op in de regio nabij het oppervlak, waarna de profielen convergeerden naar de gemeten hardheidsband van de matrix van HV 376–388 (nominaal centrum, HV 384). Bij overstromingskoeling was de microhardheid nabij het oppervlak 407,33 ± 2,52, 411,00 ± 4,58, 416,67 ± 4,51 en 424,67 ± 2,52 HV naarmate de voeding toenam van 0,10 naar 0,26 mm/rev. De overeenkomstige cryogene waarden waren 414,67 ± 3,79, 445,67 ± 3,51, 420,33 ± 5,77 en 429,33 ± 5,86 HV. Deze standaarddeviaties zijn afgeleid van vijf indrukkingen op elke diepte in één enkele dwarsdoorsnede per snijconditie, wat de ruimtelijke variatie binnen die sectie weerspiegelt in plaats van variatie tussen onafhankelijk bewerkte monsters. De gepaarde verschillen (cryogeen minus overstroming) waren 7,34, 34,67, 3,66 en 4,66 HV. De hoogste oppervlaktewaarde, 445,67 ± 3,51 HV, trad op bij 0,15 mm/rev onder cryogene koeling; omdat de cryogene reeks niet-monotoon was, wordt dit gerapporteerd als het grootste waargenomen gemiddelde in plaats van een optimum. Het gemiddelde van de vier gemiddelden van de voedingssnelheid was 414,92 HV bij overstromingskoeling en 427,50 HV bij cryogene koeling, een beschrijvend verschil van ongeveer 3%. Het grootste deel van dit verschil in gemiddelden kwam voort uit het verschil van 34,67 HV bij 0,15 mm/rev, terwijl de verschillen bij 0,20 en 0,26 mm/rev onder de 5 HV lagen. Ten opzichte van de waarde bij overstroming bij dezelfde voeding waren de verschillen in oppervlakhardheid ongeveer 1,80%, 8,44%, 0,88% en 1,10%. Deze distributie illustreert waarom het gemiddelde over de vier condities niet beschreven moet worden als een uniforme toename van 3,03% over alle voedingssnelheden. Alle acht oppervlaktewaarden lagen boven het nominale centrum van de matrix van HV 384, maar de diepteprofielen, in plaats van alleen het eerste punt, waren nodig om te bepalen hoe ver de mechanische respons zich onder het oppervlak uitstrekte.
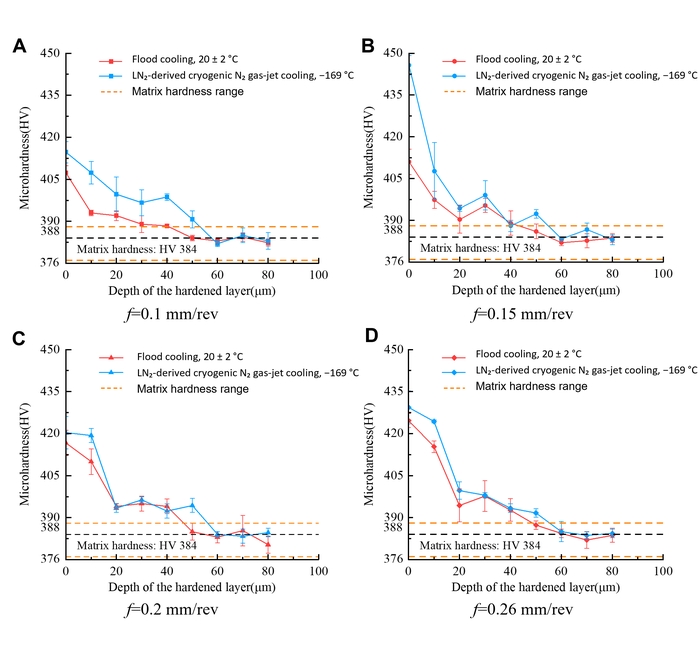
Figuur 5: Microhardheidsprofielen nabij het oppervlak van TC18 onder overstromingskoeling en
cryogene N₂ gasstraalkoeling. Microhardheidsprofielen als functie van de diepte onder het bewerkte
oppervlak bij voedingen van (A) 0,10 mm/rev, (B) 0,15 mm/rev, (C)
0,20 mm/rev en (D) 0,26 mm/rev. De nominale snijsnelheid was 19,1 m/min en de axiale snijdiepte
was 0,60 mm. Het centrum van de eerste indrukking was gepositioneerd op ongeveer 10 µm onder het bewerkte oppervlak.
Foutenbalken geven de SD aan, berekend uit vijf indrukkingen bij elke diepte op een enkele dwarsdoorsnede voor elke
snijconditie, en vertegenwoordigen daarom de meetherhaalbaarheid in plaats van variatie tussen onafhankelijk
bewerkte monsters. De referentieband voor de matrixhardheid varieerde van HV 376 tot 388, met een nominale centrale waarde van HV
384. Klik hier om
een grotere versie van deze figuur te bekijken.
De dikte van de uitgeharde laag werd afgeleid uit de diepte waarbij elk profiel terugkeerde naar en bleef binnen de gemeten matrixband (Tabel 4). Bij overstromingskoeling waren de waarden respectievelijk 30, 20, 50 en 50 µm bij voorgeschuifနှုန်းen van 0,10, 0,15, 0,20 en 0,26 mm/rev. Met een meetstap van 10 µm hebben deze waarden een onzekerheid van ongeveer ±10 µm. Bij cryogene koeling waren de respectievelijke waarden 50, 40, 60 en 60 µm (±10 µm). Het gemiddelde van de vier waarden voor het voorgeschuif resulteerde in 37,5 µm bij overstromingskoeling en 52,5 µm bij cryogene koeling, een beschrijvende toename van ongeveer 40% in plaats van een precieze 40,0%. Gezien de onzekerheid van ±10 µm overlappen de effectieve bereiken elkaar aanzienlijk; het waargenomen verschil moet daarom worden geïnterpreteerd als een trend en niet als een nauwkeurig gekwantificeerd effect. De optische P-zone en de door hardheid gedefinieerde laag varieerden niet parallel, wat werd verwacht op basis van hun definities. De diepte van de P-zone eindigt waar de zichtbare stroomachtige morfologie niet langer te onderscheiden is, terwijl de dikte van de uitgeharde laag eindigt waar het mechanische profiel terugkeert naar de matrixband. Een ondiepere P-zone kan dus zonder tegenstrijdigheid samengaan met een dikkere hardheidsrespons. Per conditie kwamen de dikteverschillen overeen met beschrijvende toenames die aanzienlijk varieerden met het voorgeschuif en, gezien de onzekerheid van ±10 µm, moeten worden geïnterpreteerd als kwalitatieve trends in plaats van precieze percentages. Deze percentages varieerden aanzienlijk met het voorgeschuif en ondersteunen geen effectgrootte die onafhankelijk is van het voorgeschuif.
Tabel 4: Metrieken voor oppervlakte-integriteit van TC18 onder verschillende koelingscondities. Nabij-oppervlak microhardheid, geharde-laagdikte, representatieve P-zone diepte en oppervlakteruwheid zijn samengevat voor vloedkoeling en cryogene N₂-gasstraalkoeling afgeleid van LN₂ over de geteste voorsneden. Nabij-oppervlak microhardheid en Ra worden gerapporteerd als gemiddelde ± SD waar beschikbaar, terwijl de geharde-laagdikte en de representatieve P-zone diepte worden gerapporteerd als beschrijvende dieptewaarden. Klik hier om deze tabel te downloaden.
Oppervlakteruwheid
De volledige vergelijking van de ruwheid bij overeenkomstige voegingsnelheden is weergegeven in Tabel 4, waarbij elke waarde het gemiddelde en de standaarddeviatie vertegenwoordigt van vijf meetposities per specimen. Bij overvloedige koeling was Ra 1,099 ± 0,100, 1,635 ± 0,120, 2,815 ± 0,130 en 3,529 ± 0,180 µm bij voegingsnelheden van 0,10, 0,15, 0,20 en 0,26 mm/rev. Bij cryogene koeling waren de overeenkomstige waarden 0,841 ± 0,070, 1,304 ± 0,200, 2,491 ± 0,150 en 3,245 ± 0,250 µm. Deze standaarddeviaties zijn berekend op basis van vijf meetposities op één enkel specimen per snijconditie en vertegenwoordigen daarom de meetherhaalbaarheid in plaats van de variatie tussen specimens. Ra nam in beide series toe met de voegingssnelheid, waarbij de cryogene waarde bij elke overeenkomstige instelling lager was. De absolute verschillen waren 0,258, 0,331, 0,324 en 0,284 µm, wat overeenkomt met beschrijvende relatieve verschillen van ongeveer 23%, 20%, 12% en 8%. De absolute spreiding bleef dus binnen een relatief nauw bereik, terwijl de procentuele afname kleiner werd naarmate het algemene ruwheidsniveau toenam. Gemiddelden en gerapporteerde SD's worden gepresenteerd zoals geleverd; zonder een gedocumenteerde inferentiële analyse blijven de verschillen tussen de modi beschrijvend. De gelijkenis van de absolute reducties, ondanks de stijgende basislijn van Ra, verklaart de daling in het relatieve percentage. Van 0,10 tot 0,26 mm/rev nam de Ra bij overvloedige koeling toe met 2,430 µm en de cryogene Ra met 2,404 µm. De primaire voegingsgerelateerde stijging was dus van vergelijkbare grootte in de twee series, terwijl de cryogene reeks gedurende het geteste bereik verschoven bleef naar lagere waarden.
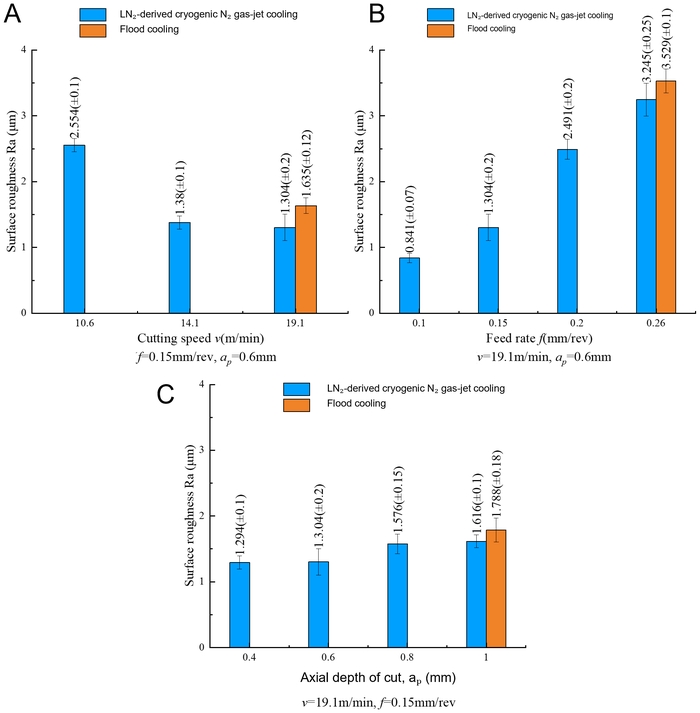
Figuur 6: Gemiddelde rekenkundige oppervlakteruwheid van TC18 onder flood-koeling en cryogene
N₂ gasstraal-koeling. Gemiddelde rekenkundige oppervlakteruwheid (R-a) als functie van (A>)
de snijsnelheid bij f = 0.15 mm/rev en ap = 0.60 mm, (B>) de voeding bij
v₍c₎ = 19.1 m/min en ap = 0.60 mm, en (C>) de axiale snijdiepte
bij v₍c₎ = 19.1 m/min en f = 0.15 mm/rev. Elk paneel toont de LN₂-afgeleide
cryogene N₂ gasstraal-serie samen met de beschikbare flood-koeling referentie: v₍c₎ =
19.1 m/min in (A>), f = 0.26 mm/rev in (B>), en ap = 1.00
mm in (C>). De afwezigheid van een flood-koeling balk bij andere instellingen geeft aan dat de overeenkomstige
flood-koeling metingen niet beschikbaar waren, en niet dat de ruwheid nul was. Foutenbalken geven de SD aan, berekend
uit vijf meetposities op één enkel specimen per snijconditie, en vertegenwoordigen de meetherhaalbaarheid
in plaats van specimen-tot-specimen variatie. Klik hier om een grotere versie van deze figuur te bekijken.
Figuur 6 plaatst de voegsnelheidsserie naast twee aanvullende cryogene series met één factor. Bij snijsnelheden van 10,6, 14,1 en 19,1 m/min, met f = 0,15 mm/rev en ap = 0,60 mm, was de cryogene Ra 2,554 ± 0,100, 1,380 ± 0,100 en 1,304 ± 0,200 µm. Een referentie voor vloedkoeling was alleen beschikbaar bij 19,1 m/min, waarbij Ra 1,635 ± 0,120 µm was. Het snelheidspaneel ondersteunt daarom één overeenkomstige vergelijking en een trend binnen de cryogene koeling, maar geen vergelijking over het volledige snelheidsbereik. Bij snijdieptes van 0,40, 0,60, 0,80 en 1,00 mm, met vc = 19,1 m/min en f = 0,15 mm/rev, was de cryogene Ra 1,294 ± 0,100, 1,304 ± 0,200, 1,576 ± 0,150 en 1,616 ± 0,100 µm. De beschikbare referentie voor vloedkoeling bij 1,00 mm was 1,788 ± 0,180 µm, wat 0,172 µm boven de cryogene waarde bij dezelfde instelling lag. Vloedstaven waren niet beschikbaar voor de andere drie dieptes. Het voegpaneel zelf toont de cryogene serie en één referentiestaaf voor vloedkoeling bij 0,26 mm/rev, terwijl Tabel 4 de volledige gekoppelde dataset van de voegsnelheid bevat. Weggelaten staven duiden op niet-beschikbare metingen in plaats van nul ruwheid. Samen genomen vertoonde de hoofddataset een geringere P-zone diepte en Ra, maar een hogere microhardheid nabij het oppervlak en een grotere dikte van de uitgeharde laag bij cryogene koeling. De aanvullende series breiden de beschrijving van Ra uit, maar kunnen geen algemene vergelijking tussen de modi ondersteunen. Over de cryogene snelheidsserie vertoonde Ra een afname binnen de serie van 1,250 µm (48,9%) van 10,6 naar 19,1 m/min; bij het enkele overeenkomstige punt bij 19,1 m/min lag dit 20,2% onder de referentie voor vloedkoeling. Over de cryogene diepteserie vertoonde Ra een toename binnen de serie van 0,322 µm (24,9%) van 0,40 naar 1,00 mm; bij het overeenkomstige punt van 1,00 mm lag dit 9,6% onder de referentie voor vloedkoeling. Deze eindpuntberekeningen vatten de waargenomen trends binnen de cryogene koeling samen, maar omdat referentiewaarden voor vloedkoeling alleen bij de eindpunten beschikbaar zijn, kunnen ze niet worden geïnterpreteerd als een aanwijzing voor een koelvoordeel over het volledige snelheids- of dieptebereik.
Beschikbaarheid van gegevens
De ruwe gegevens die tijdens deze studie zijn gegenereerd en geanalyseerd, inclusief metingen van de oppervlakteruwheid, microhardheidsprofielen en metallografische beelden, zijn gedeponeerd in de Science Data Bank (https://www.scidb.cn) onder DOI: https://doi.org/10.57760/sciencedb.0115i.
Tabel 1: Batch-specifieke elementaire samenstelling van de TC18 titaniumlegering die in deze studie is gebruikt. De waarden zijn afkomstig van het materiaalcertificaat van de leverancier voor de gebruikte TC18 staaf in de experimenten (Certificaat nr. 20250268). Ti werd gerapporteerd als restant. Klik hier om deze tabel te downloaden.
Tabel 2: Mechanische eigenschappen van TC18-titaniumlegering bij kamertemperatuur. Standaardwaarden van de leverancier worden gepresenteerd naast de batchspecifieke waarden voor mechanische eigenschappen die vermeld staan in het materiaalcertificaat voor de TC18-staaf die in deze studie is gebruikt. Klik hier om deze Tabel te downloaden.
Aanvullend bestand 1. Materiaalcertificaat voor de TC18 titaniumlegering die in deze studie is gebruikt. Door de leverancier afgegeven kwaliteitsbewijs voor de TC18 titaniumstaaf die in de experimenten is gebruikt (Certificaat nr. 20250268; Shaanxi Huachen Titanium Co., Ltd.). Het certificaat vermeldt batchspecifieke waarden voor de chemische samenstelling, treksterkte, vloeigrens, rek, insnoering en hardheid van het geteste materiaal.Klik hier om dit bestand te downloaden.
Discussie
De belangrijkste vergelijking onthulde een gecoördineerde maar niet identieke set reacties van de oppervlakte-integriteit. In vergelijking met vloedkoeling was de gespecificeerde cryogene N₂-gasstraal geassocieerd met een ondiepere optisch afgebakende P-zone en een lagere Ra bij elke overeenkomstige voeding, terwijl de microhardheid nabij het oppervlak en de dikte van de geharde laag numeriek hoger waren. Deze waarnemingen moeten gezamenlijk worden beschouwd, maar ze mogen niet worden teruggebracht tot een enkele claim dat cryogene koeling simpelweg de oppervlakte-gewijzigde laag verminderde of vergrootte. De optische meting registreert waar zichtbare stroomachtige kenmerken eindigen, het hardheidsprofiel registreert waar een mechanische eigenschap terugkeert naar de matrixband, en Ra registreert de hoogtevariatie langs het externe oppervlak. Hun verschillende reacties geven aan dat de diepte, mechanische toestand en topografie van de gewijzigde laag niet werden beheerst door één uitwisselbare metriek. Het sterkste bewijs komt voort uit de gepaarde dataset van voedingssnelheden; de aanvullende series voor snelheid en diepte verbreden de beschrijvende context voor ruwheid, maar kunnen niet hetzelfde vergelijkende gewicht dragen omdat de meeste instellingen geen overeenkomstige vloedwaarde hebben.
De voorspellingsafhankelijke diepte van de P-zone vormt het duidelijkste voorbeeld van conditiespecificiteit. Een hogere voeding verhoogt de nominale onvervormde spanadikte en kan de mechanische en contactcondities bij het snijden van titanium wijzigen, wat consistent is met studies die de effecten van de voedingssnelheid op de oppervlakte-integriteit en topografie aantonen22,23. De P-zone bij overvloeiingskoeling nam geleidelijk toe van 8,5 naar 10,9 µm tussen 0,10 en 0,20 mm/rev en steeg vervolgens naar 21,6 µm bij 0,26 mm/rev. Onder cryogene koeling nam deze toe van 6,0 naar 10,7 µm over de eerste drie voedingswaarden, maar veranderde slechts naar 11,0 µm bij de hoogste voeding. Eén plausibele interpretatie is dat de gasstraal mogelijk een beperkte thermische blootstelling nabij het oppervlak had of dat de contactcondities waren gewijzigd bij de hoogste voedingssnelheid. Dit is consistent met de vastgestelde thermo-mechanische gevoeligheid van titaniumbewerking12,15,17,18,19,20,21, maar dit is niet direct getest. De temperatuur in de snijzone, de kracht, het spancontact en het grensvlakgedrag werden niet gemeten. Bovendien bedroeg het modusverschil slechts 0,2 µm bij 0,20 mm/rev, en was er geen SD van de P-zone tussen de monsters beschikbaar.
De hardheidsgegevens roepen een verwante, maar fysiek verschillende vraag op. De hoogste waargenomen microhardheidswaarde nabij het oppervlak, 445,67 ± 3,51 HV, trad op bij f = 0,15 mm/rev onder cryogene koeling. Deze waarde was opvallend hoger dan de waarde bij overstromingskoeling bij dezelfde voeding (411,00 ± 4,58 HV), wat een verschil van 34,67 HV vertegenwoordigt. Eén mogelijke verklaring is dat de combinatie van de cryogene gasstraal en de specifieke onvervormde spanadikte bij deze voedingssnelheid een thermo-mechanische conditie creëerde die rekverharding maximaliseerde terwijl thermische ontharding werd geminimaliseerd. Bij lagere voedingen kan de op de nieuw gegenereerde oppervlakte uitgeoefende rek onvoldoende zijn geweest om dezelfde mate van verharding teweeg te brengen. Bij hogere voedingen kan de toegenomen warmteproductie het verhardingseffect gedeeltelijk hebben tegengewerkt door temperatuur-geassisteerd herstel of ontharding, zelfs met cryogene koeling. Deze verklaring blijft echter speculatief omdat de temperatuur in de snijzone, de snijkrachten en de dislocatiedichtheid niet zijn gemeten. Cryogene koeling was geassocieerd met een hogere gemiddelde microhardheid nabij het oppervlak en een dikkere, op basis van hardheid gedefinieerde laag, hoewel de zichtbare P-zone ondieper was. Het totale gemiddelde verschil werd echter gedomineerd door het grote verschil bij 0,15 mm/rev, terwijl de verschillen bij 0,20 en 0,26 mm/rev aanzienlijk kleiner waren. Verminderde thermische blootstelling zou temperatuur-geassisteerde ontharding of relaxatie kunnen beperken, waardoor verspanings-geïnduceerde verharding detecteerbaar blijft nadat de zichtbare vloeistofachtige morfologie is verdwenen. Eerdere cryogene titaniumstudies rapporteren evenzo veranderingen in ruwheid, onderoppervlaktehardheid en andere kenmerken van de oppervlakte-integriteit, hoewel de richting en omvang afhankelijk zijn van het materiaal, het medium en de toedieningsstrategie26,27,28,29,30,31,32. In de huidige studie blijft deze verklaring echter een hypothese. Er was geen temperatuurhistorie of directe meting van de defectstructuur beschikbaar, en optische microscopie kan geen dislocatiedichtheid, herstel, korrelverfijning of veranderingen op faseniveau bepalen. De reeks cryogene hardheidswaarden nabij het oppervlak was niet-monotoon over het geteste voedingsbereik; de conditie van 0,15 mm/rev moet daarom worden gerapporteerd als het hoogste waargenomen gemiddelde in plaats van als een geoptimaliseerde conditie. Bovendien brengen de waarden voor de dikte van de verharde laag, met een meetstap van 10 µm, een onzekerheid van ±10 µm met zich mee, wat betekent dat de gerapporteerde bereiken voor overstromingskoeling (20–50 µm) en cryogene koeling (40–60 µm) aanzienlijk overlappen. De waargenomen verschillen tussen de koelingsmodi moeten daarom worden geïnterpreteerd als een trend in plaats van als een nauwkeurig gekwantificeerd effect.
De ruwheidsresultaten zijn consistent met een sterke bijdrage van voeding-gerelateerde oppervlaktevorming. Ra nam toe van 1,099 naar 3,529 µm bij flood cooling en van 0,841 naar 3,245 µm bij cryogene koeling naarmate de voeding toenam, in dezelfde richting als eerdere rapporten die de voeding identificeren als een belangrijke bepalende factor voor de oppervlaktetopografie van titaniumlegeringen22,23. Hoewel het absolute verschil tussen de modi nabij 0,3 µm bleef, nam de relatieve omvang af van ongeveer 23% naar 8% over het geteste voedingsbereik. Deze numerieke verschillen zijn beschrijvend en impliceren geen statistische significantie, aangezien er geen onafhankelijke replicatie van de verspaning is uitgevoerd. Een mogelijke verklaring is dat de voeding-geassocieerde geometrische bijdragen en materiaalverplaatsingen een groter deel van de totale Ra vormen bij een hogere voeding, waardoor er relatief minder ruimte overblijft voor een koelings-geassocieerde verandering. Een andere mogelijkheid is dat de gasstraal de adhesie, spaningsafvoer of het secundaire contact met het nieuwe oppervlak beïnvloedt. Dergelijke tribologische verklaringen zijn plausibel bij het verspanen van titanium9,10,12,13,14,32, maar aanbakselvorming, gereedschapsslijtage, trillingen en spaningsmorfologie werden niet gemeten, waardoor de alternatieve verklaringen niet van elkaar onderscheiden kunnen worden. De panelen voor snelheid en diepte vereisen bijzondere terughoudendheid: deze moeten worden geïnterpreteerd als trends voor cryogene N₂-gasstraal met een enkele referentieconditie voor flood cooling, en niet als volledige vergelijkingen tussen de modi.
De huidige waarnemingen vormen daarom een vergelijking tussen het specifieke DRK-5011 overstroomkoelsysteem en het LN₂-afgeleide gasstraalsysteem zoals geconfigureerd in deze studie, in plaats van een algemene vergelijking tussen overstroomkoeling en cryogene koeling onder alle mogelijke toedieningscondities. De details van de koeltoediening zijn essentieel voor de vergelijking met eerder werk. Het huidige systeem maakte gebruik van LN2 als koudebron en leverde een cryogene N2 gasstraal richting de snijzone; er werd geen LN2 direct als vrije vloeistofstroom toegepast. LN₂ bij ongeveer −196 °C diende als koudebron, terwijl de gemeten temperatuur van de N₂ gasstraal vóór impingement −169 °C was. Het verbruik van vloeibare LN₂ was ongeveer 3 L/min, gebaseerd op 20 L verbruikt over 7 min. Eerdere studies hebben vloeibare stikstoftoediening, gekoelde lucht, CO2 sneeuw, combinaties met minimale smering (minimum-quantity-lubrication) en andere cryogene opstellingen onderzocht26,27,28,29,30,31,32. Hun resultaten kunnen niet kwantitatief worden overgedragen omdat koelcapaciteit, impingement, smering en de interactie tussen spanen en koelmiddel per systeem verschillen. Overstroomkoeling biedt bovendien smeer- en spoelfuncties die een N2 gasstraal mogelijk niet biedt. De waargenomen contrasten kunnen daarom een combinatie weerspiegelen van warmteafvoer, vloeistofsmering, straalmomentum en spaanverwijdering in plaats van enkel de temperatuur. Het gebruik van verdampt gas was ingegeven door een stabiele toediening en verminderde vloeistofretentie of spatten, maar het huidige experiment heeft gas- en directe vloeistoftoediening niet met elkaar vergeleken. Er is geen warmteoverdrachtscoëfficiënt of volledige temperatuur-tijdcurve verkregen, waardoor de thermische randvoorwaarde operationeel wordt beschreven in plaats van volledig gekwantificeerd. De huidige waarnemingen breiden hiermee de literatuur over cryogeen verspanen uit naar een gedefinieerde TC18 gasstraal-implementatie, in plaats van een generieke LN2 vergelijking te reproduceren. De waarde van deze specificiteit is methodologisch: een ander laboratorium kan de nominale druk, spuitmondgeometrie, afstand tot het werkstuk, oriëntatie, koudebron en het verbruikssnelheid reproduceren, om vervolgens te testen of dezelfde conditieafhankelijke oppervlakteresponsen aanhouden bij volledige replicatie en metrologie. Deze waarnemingen kunnen relevant zijn voor de processelectie bij het draaien van TC18 componenten in de lucht- en ruimtevaart en andere toepassingen met hoge belasting waarbij oppervlakte-integriteit en ruwheid van belang zijn. De gedefinieerde cryogene N₂ gasstraalconfiguratie biedt tevens een reproduceerbare experimentele basis voor toekomstige studies die de oppervlakte-integriteit en de daaropvolgende prestaties van componenten evalueren.
Verschillende beperkingen in het ontwerp en de rapportage definiëren de bewijsgrenzen. De belangrijkste beperking is de afwezigheid van onafhankelijke replicatie van de verspaning. Alle vergelijkingen zijn beschrijvend en statistische significantie kan niet worden beoordeeld, omdat variabiliteit in de verspaningscondities niet kan worden onderscheiden van meetvariabiliteit zonder onafhankelijke replicaten. In het hoofdexperiment werd slechts één factor gevarieerd en er is geen factoriële analyse of response-surface-analyse uitgevoerd naar de interacties tussen snelsnelheid, voeding, snedediepte en koelmodus. De aanvullende series voor snelheid en diepte bevatten elk slechts één referentie voor overstromingskoeling. Optische P-zone-waarden zijn representatieve metingen zonder een SD tussen de monsters, en operator-blinde metingen werden in het oorspronkelijke experiment niet formeel gedocumenteerd; toekomstige studies zouden een formele beoordeling van de blinde reproduceerbaarheid moeten bevatten. Representatieve afbeeldingen alleen kunnen de reproduceerbaarheid van metingen van de grens op micrometer-schaal niet vaststellen; toekomstige studies zouden meerdere onafhankelijk verspaande monsters en meerdere dwarsdoorsneden per conditie moeten bevatten om een robuuste beoordeling van de reproduceerbaarheid te bieden. Daarnaast werden de hardheidsmetingen nabij het oppervlak uitgevoerd met het centrum van de eerste indrukking op ongeveer 10 µm onder het verspaande oppervlak. Zoals vermeld in de sectie Methoden, voldoet deze randafstand niet aan de ISO 6507-1-eis van ten minste 2,5 keer de diagonaal van de indrukking (ongeveer 38 µm) vanaf de rand van het monster. De hardheidswaarden nabij het oppervlak moeten daarom worden geïnterpreteerd als kwalitatieve indicatoren van de hardheidstrend in plaats van als absolute metingen. Toekomstige studies zouden het gebruik van een lagere indrukkinglast, Knoop-microhardheidsmetingen of een andere meetstrategie nabij het oppervlak moeten overwegen om te voldoen aan de ISO 6507-1-vereisten voor randafstand. Inferentiële toetsing werd niet als geldig beschouwd omdat onafhankelijke experimentele replicatie niet beschikbaar was; daarom blijven alle verschillen beschrijvend. Temperatuurverlopen, snijkrachten, chipmorfologie, restspanning en vermoeidingsrespons werden niet gemeten. Hoewel progressieve gereedschapsslijtage geen storende factor was in deze studie omdat er voor elke proef een nieuwe snijkant werd gebruikt, is er geen gedetailleerde kwantificering van de slijtage uitgevoerd. Optische microscopie en hardheidsprofielen werden niet aangevuld met EBSD of TEM. Deze weglatingen doen de conditiespecifieke observaties niet teniet, maar zij sluiten causale toeschrijving en generalisatie buiten TC18, de vermelde gereedschaps- en spuitmondconfiguratie en het geteste procesvenster uit. Een vervolgstudie zou een gestructureerd multivariabel ontwerp moeten gebruiken om hoofdeffecten en interacties te schatten35, volledige controles voor overstromingskoeling en droge verspaning moeten bevatten en onafhankelijke ruimtelijke replicatie en monster-replicatie moeten integreren. Synchrone acquisitie van temperatuur en kracht, beoordeling van de gereedschapsstaat en de chips, meting van de restspanning en kristallografische karakterisering zouden de voorgestelde thermische en tribologische paden testen voordat claims worden gemaakt over de implicaties voor slijtage of vermoeiing.
Deze studie stelde een gedefineerde vergelijking vast tussen overstromingskoeling en cryogene N₂-gasstraalkoeling afgeleid van LN₂ tijdens het extern draaien van TC18. Het gedrag van de oppervlakte-veranderde laag werd geëvalueerd aan de hand van vier complementaire resultaten: optisch afgebakende P-zone diepte, microhardheid vlakbij het oppervlak, hardheidsgedefinieerde laagdikte en Ra. Door gebruik te maken van afzonderlijke optische, mechanische en topografische metingen kon een vergelijking van de reacties worden gemaakt zonder deze als gelijkwaardige indicatoren van één enkel mechanisme te beschouwen.
Bij voegingssnelheden van 0.10, 0.15, 0.20 en 0.26 mm/rev was de cryogene conditie geassocieerd met een ondiepere representatieve P-zone diepte van respectievelijk ongeveer 29%, 15%, 2% en 49%. Het minimale verschil bij 0.20 mm/rev en het veel grotere verschil bij 0.26 mm/rev tonen aan dat de omvang van dit beschrijvende verschil afhankelijk was van de voegingsinstelling en geen constante reactie op koeling was.
De microhardheid nabij het oppervlak was geassocieerd met beschrijvende verschillen tussen de twee koelingsmodi, maar de omvang van deze verschillen varieerde aanzienlijk met de voegsnelheid en mag niet worden geïnterpreteerd als een uniform cryogeen effect over alle voegsnelheden. De dikte van de uithardingslaag was ook groter bij cryogene koeling, waarbij deze toenam van een bereik van 20–50 µm bij overstromingskoeling naar 40–60 µm, met een gemiddelde toename over vier condities van ongeveer 40%. Een dunnere zichtbare P-zone samen met een dikkere uithardingslaag is niet tegenstrijdig, omdat de twee diepten werden gedefinieerd door verschillende meetpunten. Ra was ook lager bij cryogene koeling bij alle vier de overeenkomstige voegsnelheden, met beschrijvende reducties van respectievelijk ongeveer 23%, 20%, 12% en 8%.
Binnen de hulpcryogene serie vertoonde Ra een dalende trend bij een toenemende snijsnelheid over het geteste bereik van 10,6 tot 19,1 m/min en een stijgende trend over het bovenste gedeelte van het bereik van de snijdiepte. Er was slechts één vloedreferentie beschikbaar in elke hulpserie, waardoor deze waarnemingen niet kunnen worden geïnterpreteerd als bewijs voor een koelvoordeel over het volledige snelheids- of dieptebereik. Over het geheel genomen ondersteunt het bewijs een begrensd verband tussen de gespecificeerde gasstraalconfiguratie en een verminderde zichtbare deformatiediepte, behouden nabij-oppervlakteharding en een lagere ruwheid. Het identificeert geen uniek thermisch of tribologisch mechanisme, een globaal optimale snijconditie of een verbeterde slijtage- of vermoeidheidsweerstand. Bevestiging vereist onafhankelijke replicatie, volledige gepaarde controles en metingen die direct de temperatuur, kracht, gereedschapsconditie en microstructuurele toestand vaststellen.
Openbaarmakingen
De auteurs hebben geen belangenverstrengelingen te verklaren. Er zijn geen tools voor kunstmatige intelligentie gebruikt bij de voorbereiding van het manuscript, de figuren of de data-analyse.
Dankbetuigingen
Dit werk werd ondersteund door de National Natural Science Foundation of China (Nr. 51905426) en het Innovative Talent Promotion Program, Science and Technology Innovation Team van de provincie Shaanxi, China (Nr. 2025RS-CXTD-037).
Materialen
| Naam | Bedrijf | Catalogusnummer | Opmerkingen |
|---|---|---|---|
| Gecoat hardmetalen draaiplaatje | Chengdu Qianhesheng Precision Tools Co., Ltd. | WNMG080404-HL | Extern cilindrisch draaien van TC18-titaniumlegering |
| CW6163B Horizontale Draaibank | ANYANG MACHINE TOOL WORKS | 20010089 | De draaibank is geschikt voor werkstukken met een maximale draaidiameter van 630 mm, een maximale lengte van 3.000 mm en een maximale spindelsnelheid van 1.000 rpm. |
| gedeïoniseerd water H2O | Dongguan Hongwang Precision Technology Co., Ltd. | Volumefractie 94 vol% | Oplosmiddel voor Kroll-etsmiddel, reiniging van monsters |
| DRK-5011 semi-synthetische snijvloeistof | Dezhou Xincheng Special Oil Co., Ltd. | Gebruikt bij 20 °C, pH 9,1, dichtheid 1,02 g/cm3 | Koel- en smeermiddel voor flood-cooling-experimenten |
| Horizontale draaibank | Baoji Machine Tool Factory | CW6163B | Externe cilindrische draaiexperimenten van TC18 titaniumlegering |
| Waterstoffluoride HF | Dongguan Hongwang Precision Technology Co., Ltd. | Volumefractie 2 vol% | Component van Kroll-etsmiddel, metallografisch etsen van monsters |
| Software voor beeldanalyse | Adobe, AOSVI | Photoshop, AOSVI | Metallografische beeldbewerking, meting van de P-zone-diepte |
| vloeibare stikstof LN2 | Xi'an Weiguang Gas Co., Ltd. | 20 L | Koudebron voor cryogene N2-gasstraal |
| LN2 cryogeen jet-leveringssysteem | Xindabaihui Cryogenic Equipment Co., Ltd. | Op maat gemaakt: opslagvat, elektrische pomp, verdampingskamer, drukregelunit, leidingwerk, sproeikop (uitlaatdiameter sproeikop 2 mm) | Toevoer van cryogene N2-straal na LN2-vaporisatie, uitlaatdiameter spuitmond 2 mm, werkende toevoerdruk 0,16 MPa |
| Metallografische microscoop | Ossila | Ossila M230-3M180: uitgerust met een industriële camera van 20 megapixels; resolutie/FPS 45@2560x1920; 20@5120x3840; vergroting: 500x optisch, 5000x digitaal | Observatie van de plastisch gedeformeerde zone (P-zone) nabij het oppervlak bij 500x, metallografische beeldacquisitie en meting |
| Inbedhars | Guangzhou Pinyi Metallographic Technology Co., Ltd. | / | Warm inslijten van metallografische monsters, monsterfixatie |
| Salpeterzuur HNO3 | Dongguan Hongwang Precision Technology Co., Ltd. | Volumefractie 4 vol% | Component van Krolls etsmiddel, etsen van metallografische monsters |
| OPTELICS HYBRIDE Confocale Microscoop | Lasertec Corporation | Contactloos optisch meetinstrument zonder fysieke tastnaald; detectie via een confocaal optisch systeem. Belangrijke parameters: lichtbron - violette halfgeleiderlaser (405 nm); verticale meetnauwkeurigheid - 0,05 nm; horizontale herhaalbaarheid (3 sigma) - 10 nm; ruwheid berekend op basis van 2D-hoogtegegevens, onafhankelijk van scanrichting en aantal meetpunten; 3 sigma &< 10 nm staat gelijk aan drie keer de standaarddeviatie, een statistische maat voor datadispersie en reproduceerbaarheid | Meting van de rekenkundige gemiddelde oppervlakteruwheid Ra van bewerkte oppervlakken |
| Software voor plotting / gegevensverwerking | OriginLab | Herkomst | Datastatistiek, plotting (Figuren 3-6) |
| TC18 near-beta titaniumlegering staaf | Shaanxi Huachen Titanium Co., Ltd. | Diameter 45 mm, Lengte 275 mm | Werkstuk voor draaiexperimenten |
| Vickers-microhardheidsmeter | Shenzhen Sannuo Instrument Equipment Factory | HVS-1000Z | Microhardheidsmeting; testbelasting 50 gf, verblijftijd 15 s |
| Draadvonkeringsmachine | Taizhou Ruite CNC Machine Tool Co., Ltd. | TRS-32 | Bemonstering na het draaien, uitsnijden van metallografische monsters van 10 mm x 10 mm x 5 mm |
Referenties
- Najafizadeh M, et al. Classification and applications of titanium and its alloys: a review. J Alloys Compd Commun. 2024;3:100019.
- Marin E, Lanzutti A. Biomedical applications of titanium alloys: a comprehensive review. Materials (Basel). 2023;17(1):114.
- Srivastava M, et al. Additive manufacturing of titanium alloy for aerospace applications: insights into the process, microstructure, and mechanical properties. Appl Mater Today. 2024;41:102481.
- Wu S, et al. Surface integrity in titanium alloy cutting: a comprehensive review. Chin J Aeronaut. 2025:103903.
- Wang Q, et al. Numerical simulation study of combined shot peening and laser shock peening on surface integrity of Ti-6Al-4V titanium alloy. Surf Coat Technol. 2024;487:130997.
- Shanmugam R, et al. Machining temperature, surface integrity and burr size investigation during coolant-free hole milling in Ti6Al4V titanium alloy. Lubricants. 2023;11(8):349.
- Zhang C, et al. The state of the art in machining additively manufactured titanium alloy Ti-6Al-4V. Materials (Basel). 2023;16(7):2583.
- Pramanik A, Basak AK. Laser beam machining of titanium alloy—a review. Metals (Basel). 2023;13(9):1536.
- Kumari S, et al. Effect of various lubricating strategies on machining of titanium alloys: a state-of-the-art review. Coatings. 2022;12(8):1178.
- Gupta MK, et al. Comparison of tool wear, surface morphology, specific cutting energy and cutting temperature in machining of titanium alloys under hybrid and green cooling strategies. Int J Precis Eng Manuf Green Technol. 2023;10(6):1393-406.
- Xie W, et al. Research on cutting force and surface integrity of TC18 titanium alloy by longitudinal ultrasonic vibration assisted milling. Int J Adv Manuf Technol. 2022;119(7-8):4745-55.
- Hourmand M, Sarhan AAD, Sayuti M, Hamdi M. A comprehensive review on machining of titanium alloys. Arab J Sci Eng. 2021;46(8):7087-123.
- Pramanik A. Problems and solutions in machining of titanium alloys. Int J Adv Manuf Technol. 2014;70(5-8):919-28.
- Oke SR, et al. An overview of conventional and non-conventional techniques for machining of titanium alloys. Manuf Rev. 2020;7:34.
- Liu W, et al. Advance in experimental research on cutting temperature of titanium alloys. Int J Adv Manuf Technol. 2023;126(5-6):1827-44.
- Matuszak J, Zaleski K, Zyśko A. Investigation of the impact of high-speed machining in the milling process of titanium alloy on tool wear, surface layer properties, and fatigue life of the machined object. Materials (Basel). 2023;16(15):5361.
- Zhang X, Luo M, Zhang D. High performance cutting of titanium alloy based on the thermo-mechanical coupling effect. Procedia CIRP. 2018;77:126-9.
- Liu Y, et al. Thermo-mechanical coupling during belt grinding and corresponding surface integrity of titanium alloy. Int J Adv Manuf Technol. 2022;121(9-10):6599-609.
- Miguélez MH, Soldani X, Molinari A. Analysis of adiabatic shear banding in orthogonal cutting of Ti alloy. Int J Mech Sci. 2013;75:212-22.
- Li A, Zang J, Zhao J. Effect of cutting parameters and tool rake angle on the chip formation and adiabatic shear characteristics in machining Ti-6Al-4V titanium alloy. Int J Adv Manuf Technol. 2020;107(7-8):3077-91.
- Li J, Xu B. Study on adiabatic shearing sensitivity of titanium alloy in the process of different cutting speeds. Int J Adv Manuf Technol. 2017;93(5-8):1859-65.
- Zha X, et al. Effect of cutting feed rate on machining performance and surface integrity in cutting process of Ti-6Al-4V alloy. Int J Adv Manuf Technol. 2024;131(5-6):2791-809.
- Yang D, Liu Z. Surface topography analysis and cutting parameters optimization for peripheral milling titanium alloy Ti-6Al-4V. Int J Refract Met Hard Mater. 2015;51:192-200.
- Zhang LC, Chen LY, Wang L. Surface modification of titanium and titanium alloys: technologies, developments, and future interests. Adv Eng Mater. 2020;22(5):1901258.
- Zammit A, et al. Enhancing surface integrity of titanium alloy through hybrid surface modification (HSM) treatments. Mater Chem Phys. 2022;279:125768.
- Arunprasath K, Thivagar A, Mathan P, Yuvanarasimman P. Cryogenic turning of titanium alloys: machinability characteristics and environmental consequences. Mater Today Proc. 2022;66:749-53.
- Shokrani A, Dhokia V, Newman ST. Investigation of the effects of cryogenic machining on surface integrity in CNC end milling of Ti-6Al-4V titanium alloy. J Manuf Process. 2016;21:172-9.
- Shokrani A, Dhokia V, Newman ST. Energy conscious cryogenic machining of Ti-6Al-4V titanium alloy. Proc Inst Mech Eng B J Eng Manuf. 2018;232(10):1690-706.
- Wang F, Pang Q, Yang Q, Han H. Effect of cryogenic cooling on micro-milling properties of titanium alloy. J Mater Eng Perform. 2025;34(8):6472-83.
- Yuan SM, Yan LT, Liu WD, Liu Q. Effects of cooling air temperature on cryogenic machining of Ti-6Al-4V alloy. J Mater Process Technol. 2011;211(3):356-62.
- Biermann D, Abrahams H, Metzger M. Experimental investigation of tool wear and chip formation in cryogenic machining of titanium alloys. Adv Manuf. 2015;3(4):292-9.
- Sıyambaş Y, Akdulum A. Prediction of surface roughness using different features in vortex cooled turning process of Ti6Al4V alloy. Measurement. 2024;237:115258.
- Sivarupan T, et al. A review of the use of cryogenic coolant during machining titanium alloys. Sustain Mater Technol. 2024;40:e00946.
- Zhang J, et al. Grain size characterization method of dual-phase titanium alloys with complex microstructure based on laser ultrasonic. Measurement. 2023;211:112670.
- Prakash C, Selva Kumar S, Manikandan D, Ramaswamy K. Investigation of micro turning process parameters for titanium alloy using response surface methodology. Discover Mater. 2026;6:10.