Trójwymiarowe (3D) mikrostrukturalne wiązki kompozytowe są wytwarzane poprzez ukierunkowaną i zlokalizowaną infiltrację nanokompozytów do porowatych sieci mikroprzepływowych 3D. Elastyczność tej metody produkcji umożliwia wykorzystanie różnych materiałów termoutwardzalnych i nanowypełniaczy w celu uzyskania różnorodnych funkcjonalnych makroskopowych produktów nanokompozytowych wzmocnionych 3D.
Artykuł metodologiczny
Wytwarzanie trójwymiarowych mikrostrukturalnych nanokompozytów metodą infiltracji mikroprzepływowej
W tym artykule
Podsumowanie
Streszczenie
Mikrostrukturalne wiązki kompozytowe wzmocnione złożonymi, trójwymiarowymi (3D) wzorowanymi nanokompozytowymi mikrowłóknami są wytwarzane poprzez nanokompozytową infiltrację 3D połączonych ze sobą sieci mikroprzepływowych. Produkcja wzmocnionych belek rozpoczyna się od wytworzenia sieci mikroprzepływowych, które polegają na osadzaniu warstwa po warstwie ulotnych włókien atramentowych za pomocą robota dozującego, wypełnianiu pustej przestrzeni między włóknami za pomocą żywicy o niskiej lepkości, utwardzaniu żywicy i wreszcie usuwaniu tuszu. Samonośne struktury 3D o innych geometriach i wielu warstwach (np.kilkaset warstw) można zbudować przy użyciu tej metody. Powstałe w ten sposób rurkowe sieci mikroprzepływowe są następnie infiltrowane termoutwardzalnymi zawiesinami nanokompozytowymi zawierającymi nanowypełniacze (np. jednościenne nanorurki węglowe), a następnie utwardzane. Infiltracja odbywa się poprzez zastosowanie gradientu ciśnienia między dwoma końcami pustej sieci (poprzez zastosowanie mikroiniekcji próżniowej lub wspomaganej próżnią). Przed infiltracją zawiesiny nanokompozytowe są przygotowywane przez dyspersję nanowypełniaczy w matrycach polimerowych przy użyciu metod ultradźwiękowych i mieszania trójwalcowego. Nanokompozyty (tj. materiały infiltrowane) są następnie zestalane pod wpływem promieniowania UV/utwardzania cieplnego, w wyniku czego uzyskuje się strukturę kompozytu wzmocnioną w 3D. Przedstawiona technika umożliwia projektowanie funkcjonalnych nanokompozytowych produktów makroskopowych do zastosowań mikroinżynieryjnych, takich jak siłowniki i czujniki.
Wprowadzenie
Nanokompozyty polimerowe wykorzystujące nanomateriały, zwłaszcza nanorurki węglowe (CNT) wbudowane w matryce polimerowe mają wielofunkcyjne właściwości1 do potencjalnych zastosowań, takich jak kompozyty strukturalne2, systemy mikroelektromechaniczne3 (np. mikrosensory) i inteligentne polimery4. W celu pożądanego rozproszenia nanorurek węglowych w matrycy może być wymaganych kilka etapów przetwarzania, w tym obróbka CNT i metody mieszania nanokompozytów. Ze względu na to, że proporcje nanorurek węglowych, ich stan dyspersji i obróbka powierzchni wpływają głównie na wydajność elektryczną i mechaniczną, procedura przetwarzania nanokompozytów może się różnić w zależności od pożądanych właściwości dla docelowego zastosowania5. Ponadto, w przypadku określonych warunków obciążenia, ustawienie nanorurek węglowych wzdłuż pożądanego kierunku, a także ustawienie wzmocnień w żądanych miejscach umożliwia dalszą poprawę właściwości mechanicznych i/lub elektrycznych tych nanokompozytów.
Kilka technik, takich jak przepływ ścinający6-7i pola elektromagnetyczne8, zostało użytych do wyrównania CNT wzdłuż pożądanego kierunku w matrycy polimerowej. Co więcej, orientację CNT wywołaną ograniczeniem wymiarów, szczególnie w jednowymiarowym (1D) i dwuwymiarowym (2D), zaobserwowano podczas przetwarzania/formowania materiałów nanokompozytowych9-11. Jednak nadal potrzebne są nowe postępy w procesach produkcyjnych, aby umożliwić wystarczającą kontrolę nad trójwymiarową (3D) orientacją i/lub pozycjonowaniem wzmocnienia z nanorurek podczas wytwarzania produktu w optymalnych warunkach.
W tym artykule prezentujemy protokół wytwarzania wzmocnionych 3D wiązek kompozytowych poprzez ukierunkowaną i miejscową infiltrację sieci mikroprzepływowej 3D za pomocą polimerowych zawiesin nanokompozytowych (Rysunek 1). Po pierwsze, zademonstrowano wytwarzanie 3D połączonej sieci mikroprzepływowej, która obejmuje bezpośrednie wytwarzanie ulotnych włókien atramentowych12-13 na podłożach epoksydowych (rysunki 2a i 2b), a następnie enkapsulację epoksydową (rysunek 2c) i usuwanie atramentu ofiarnego (rysunek 2d). Metoda bezpośredniego zapisu składa się ze sterowanego komputerowo robota, który przesuwa dozownik płynu wzdłuż osi x, y i z (ilustracja 3). Technika ta zapewnia szybki i elastyczny sposób wytwarzania mikrourządzeń 3D do zastosowań fotonicznych, MEMS i biotechnologicznych (ilustracja 4). Następnie demonstruje się przygotowanie nanokompozytu wraz z jego infiltracją (lub wstrzyknięciem) do porowatej sieci pod różnymi kontrolowanymi i stałymi ciśnieniami w celu wytworzenia kompozytów wieloskalowych wzmocnionych 3D (rysunki 2e i 2f). Na koniec przedstawiono reprezentatywne wyniki wraz z ich potencjalnymi zastosowaniami.
Protokół
1. Produkcja sieci mikroprzepływowych 3D
- Stopić ulotny tusz w temperaturze 80 °C i umieścić go w cylindrze strzykawki o pojemności 3 ml.
Uwaga: Tusz ulotny jest dwuskładnikową mieszaniną wosku mikrokrystalicznego i wazeliny o proporcji wagowej 40:60. - Wybierz dyszę do osadzania w zależności od żądanej średnicy filamentu (np. średnica wewnętrzna (ID) = 150 μm).
- Zamontuj dyszę na cylindrze strzykawki zawierającej materiał atramentowy i zamontuj ją na uchwycie strzykawki robota dozującego.
- Użyj programu Excel, aby zaprojektować ruchomą ścieżkę robota dozującego w celu wytworzenia żądanej konstrukcji rusztowania 3D.
Uwaga: Ogólne wymiary struktury tuszu 3D oraz odstępy między filamentami w danej warstwie można łatwo zaprogramować; W tym przypadku wymiary to 60 mm długości, 7,5 mm szerokości i 1,7 mm grubości z odstępami poziomymi 0,25 mm między każdym filamentem. - Ustaw ciśnienie osadzania na regulatorze ciśnienia i prędkości dozowania robota.
Uwaga: Średnica ulotnego włókna atramentowego różni się w zależności od średnicy dyszy, ciśnienia osadzania, lepkości atramentu i prędkości dozowania. Tutaj średnica filamentu wynosi ~150 μm dla prędkości osadzania 4,7 mm/s przy ciśnieniu wytłaczania 1,9 MPa. - Wytwarzanie mikrorusztowania należy rozpocząć od osadzenia włókien na bazie tuszu na podłożu epoksydowym, co prowadzi do powstania wzoru 2D (rysunek 2a).
- Nakładaj kolejne warstwy, kolejno zwiększając pozycję z dyszy dozującej o wartość równą średnicy włókien (rysunek 2b).
Uwaga: Można budować samonośne struktury 3D o innych geometriach i wielu warstwach (np. kilkaset warstwach). - Wymieszać dwie części żywicy epoksydowej (tj. żywicę i utwardzacz) użyte do enkapsulacji i odgazować mieszaninę epoksydową w próżni przez określony czas (w tym przypadku 0,15 bara przez 30 minut) w celu usunięcia pęcherzyków uwięzionych podczas mieszania składników epoksydowych.
Uwaga: Czas odgazowania może się różnić w zależności od czasu żelowania mieszaniny epoksydowej. W przypadku innego systemu epoksydowego wymagany czas odgazowania może być krótszy lub dłuższy. - Załaduj żywicę epoksydową do cylindra strzykawki o pojemności 3 ml za pomocą dozownika płynu, stosując podciśnienie, a następnie zamontuj dokładną dyszę (np. ID = 0,51 mm) w cylindrze strzykawki.
- Umieść krople żywicy epoksydowej na pochyłej konstrukcji rusztowania na jego górnym końcu, używając tego samego dozownika płynu i zamontowanej dyszy, aby zminimalizować ryzyko uwięzienia pęcherzyków podczas enkapsulacji epoksydowej.
Uwaga: Żywica epoksydowa następnie wpływa do pustych przestrzeni między włóknami, napędzana siłą grawitacji i kapilarną. - Kontynuuj umieszczanie kropli żywicy epoksydowej na rusztowaniu, aż pusta przestrzeń między włóknami rusztowania zostanie całkowicie wypełniona.
- Pozostaw kapsułkującą żywicę epoksydową do wstępnego utwardzenia w temperaturze pokojowej przez 24 godziny, a następnie umieść strukturę w piecu do utwardzenia w temperaturze 60 °C (rysunek 2c).
Uwaga: Dla innego systemu epoksydowego można zastosować inny harmonogram utwardzania. - Po całkowitym utwardzeniu wytnij nadmiar żywicy epoksydowej za pomocą precyzyjnej piły.
- Wywierć dwa otwory na dwóch końcach konstrukcji i włóż dwie plastikowe rurki.
- Usuń ulotny atrament ze struktury w następujący sposób:
- Umieścić próbki w piecu w temperaturze 90 °C na 30 minut w celu upłynnienia farby drukarskiej (rysunek 2d).
- Wkrótce po wyjęciu próbek z pieca należy umyć sieć kanałów poprzez zasysanie gorącej wody destylowanej przez rurki podłączone do otwartych kanałów przez 5 minut, a następnie heksan przez kolejne 5 minut.
Uwaga: W wyniku usuwania atramentu powstaje połączona sieć mikroprzepływowa 3D (ilustracja 5). Czyszczenie końcowe sieci za pomocą heksanu przeprowadza się w celu usunięcia ewentualnych śladów atramentu ze ścianek kanału.
2. Przygotowanie nanokompozytów
Uwaga: Nanokompozyty są przygotowywane przez zmieszanie podwójnie utwardzalnej (ultrafioletowej/utwardzalnej) żywicy termoutwardzalnej, albo żywicy epoksydowej lub żywicy uretanowej i nanowypełniaczy (tutaj, jednościennych nanorurek węglowych) przy różnych obciążeniach.
- Dodać żądaną ilość nanorurek do roztworu 0,1 mM środka powierzchniowo czynnego (protoporfiryny IX) w acetonie lub dichlorometanie14 (Rysunek 6).
Uwaga: Tutaj do roztworu dodano 150 mg CNT (~50 ml) w celu przygotowania nanokompozytu o końcowym stężeniu nanorurek 0,5% wag. Należy również wspomnieć, że należy unikać stosowania rozpuszczalników o wysokiej temperaturze wrzenia, takich jak DMF, ze względu na możliwe utwardzanie na gorąco żywicy epoksydowej UV użytej w tym badaniu w temperaturach powyżej 60 °C podczas odparowywania rozpuszczalnika. - Sonikować zawiesinę w kąpieli ultradźwiękowej przez 30 minut, aby rozdzielić agregaty nanorurek (ryc. 6).
Uwaga: Należy podjąć dodatkowe wysiłki, takie jak filtracja lub ultrawirowanie roztworu nanorurek, aby usunąć pozostałe duże skupiska przed zmieszaniem z żywicą. - Zmieszać żywicę (epoksydową lub uretanową) z zawiesiną nanorurek na magnetycznej płycie grzejnej z mieszadłem w temperaturze nieco niższej od temperatury wrzenia rozpuszczalnika (np. 50 °C dla roztworu acetonu) przez 4 godziny.
- Umieść mieszaninę nanokompozytową w łaźni ultradźwiękowej i jednocześnie stosuj sonikację i ogrzewanie (40-50 °C) przez 1 godzinę (ryc. 6).
- Pozwól pozostałym rozpuszczalnikom odparować, ogrzewając nanokompozyt w temperaturze 30 °C przez 12 godzin, a następnie w temperaturze 50 °C przez 24 godziny w próżni (~0,1 bara).
- Wymieszaj materiały nanokompozytowe na ścinanie, przepuszczając je przez niewielką szczelinę między walcami w młynie trójwalcowym w celu rozbicia dużych agregatów nanorurek (ilustracja 6). Zachowaj porcję nanokompozytu przed mieszaniem w trzech walcach w celu porównania linii podstawowej.
- Ustaw parametry mieszania trzech walców (tj. przerwy i prędkość obrotową).
Uwaga: W tym przypadku używana jest stała prędkość 250 obr./min dla rolki fartucha. Jednak przerwy między rolkami są redukowane w trzyetapowym przetwarzaniu w następujący sposób: odpowiednio 5 przejść przy 25 μm, 5 przejść przy 10 μm i 10 przejść przy 5 μm. - Odgazowanie końcowej mieszaniny pod ciśnieniem ~0,1 bara przez 24 godziny za pomocą eksykatora w celu usunięcia pęcherzyków powietrza uwięzionych podczas mieszania.
3. Infiltracja nanokompozytów (iniekcja)
- Załadować nanokompozyty, przygotowane w sekcji 2, do cylindra strzykawki o pojemności 3 ml za pomocą dozownika płynu, stosując podciśnienie.
- Włóż cienką dyszę (np. ID = 0,51 mm), która pasuje do plastikowych rurek przymocowanych do otwartych kanałów (tych samych rurek, które służą do usuwania tuszu) i zamontuj ją w cylindrze strzykawki zawierającej materiały nanokompozytowe.
- Ustaw żądane ciśnienie (tj. nadciśnienie) w dozowniku ciśnienia.
Uwaga: W tym przypadku ciśnienie wtrysku nanokompozytu jest ustawione na 400 kPa.
Uwaga: Podciśnienie (tj. podciśnienie) może zostać zastosowane na drugim końcu (tj. po stronie wylotu), aby wspomóc napełnianie sieci. Po przyłożeniu ciśnienia sieć mikroprzepływowa, wbudowana w Protokół 1, jest wypełniana zawiesiną nanokompozytową, która dostaje się do sieci przez plastikowe rurki. - Krótko po wstrzyknięciu należy wystawić wiązki kompozytowe wypełnione nanokompozytem na działanie światła UV lampy UV przez 30 minut w celu wstępnego utwardzenia.
Uwaga: Uważa się, że ta operacja wstępnego utwardzania zmniejsza wpływ ruchów Browna na możliwą orientację CNT. Zmniejsza również skurcz wywołany ciepłem (ilustracja 7) - Wytworzone belki należy utwardzić w piecu w temperaturze 80 °C (w przypadku żywicy epoksydowej UV) przez 1 godzinę, a następnie w temperaturze 130 °C przez kolejną 1 godzinę (rysunek 7).
- Wytnij nadmiar części epoksydowych za pomocą piły, a następnie wypoleruj belki do żądanych wymiarów (tutaj wyprodukowano belki o długości ~60 mm, szerokości ~6,8 mm i grubości ~1,6 mm w celu ułatwienia charakterystyki mechanicznej).
Wyniki
Rysunki 8a i 8b przedstawiają reprezentatywny obraz wykonanych belek oraz obraz optyczny ich przekroju poprzecznego, składającego się z dziewięciu warstw włókien nanokompozytowych.
Rysunki 8c oraz 8d przedstawiają odpowiednio typowe obrazy SEM powierzchni przełomu wykonanych belek oraz obraz wypełnionych kanałów przy większym powiększeniu (tj. zatopionych nanokompozytowych mikrowłókien). Ponieważ nie stwierdzono odspajania na ściankach kanałów, można uznać, że otaczająca żywica epoksydowa oraz materiały infiltracyjne dobrze przylegają do siebie w wyniku właściwego oczyszczenia kanałów heksanem po usunięciu tuszu.
Rycina 9 przedstawia reprezentatywny obraz optyczny belki uszkodzonej podczas testów mechanicznych, w których podczas usuwania tuszu nie zastosowano heksanu. Obserwowane jest odklejanie się włókien w wyniku słabego zespolenia mechanicznego, co może być spowodowane pozostałościami tuszu ulotnego po oczyszczaniu sieci.
Rysunek 10 przedstawia moduł zachowawczy, E', formowanych próbek objętościowych epoksydowych (jako wzorce) oraz belek wzmocnionych w technologii druku 3D. Wyniki wykazują unikalne trendy dla wykonanych belek, które stanowią kombinację osadzonych i otaczających materiałów epoksydowych o lepszych właściwościach przy obecności zaledwie ~0,18% wag. CNT.
Rycina 11 przedstawia wyniki testu zginania trzystopniowego wykonanego za pomocą DMA dla wytworzonych belek kompozytowych. W wyniku rozmieszczenia CNT moduł zginania belek wzmocnionych w 3D wzrósł o 34% w porównaniu do belek infiltrowanych czystą żywicą epoksydową (całkowicie epoksydowych).

Rycina 1. Schematyczne przedstawienie nanokompozytu wzmocnionego 3D, wytworzonego metodą mikroinfiltracji. Kliknij tutaj, aby wyświetlić powiększony obraz.
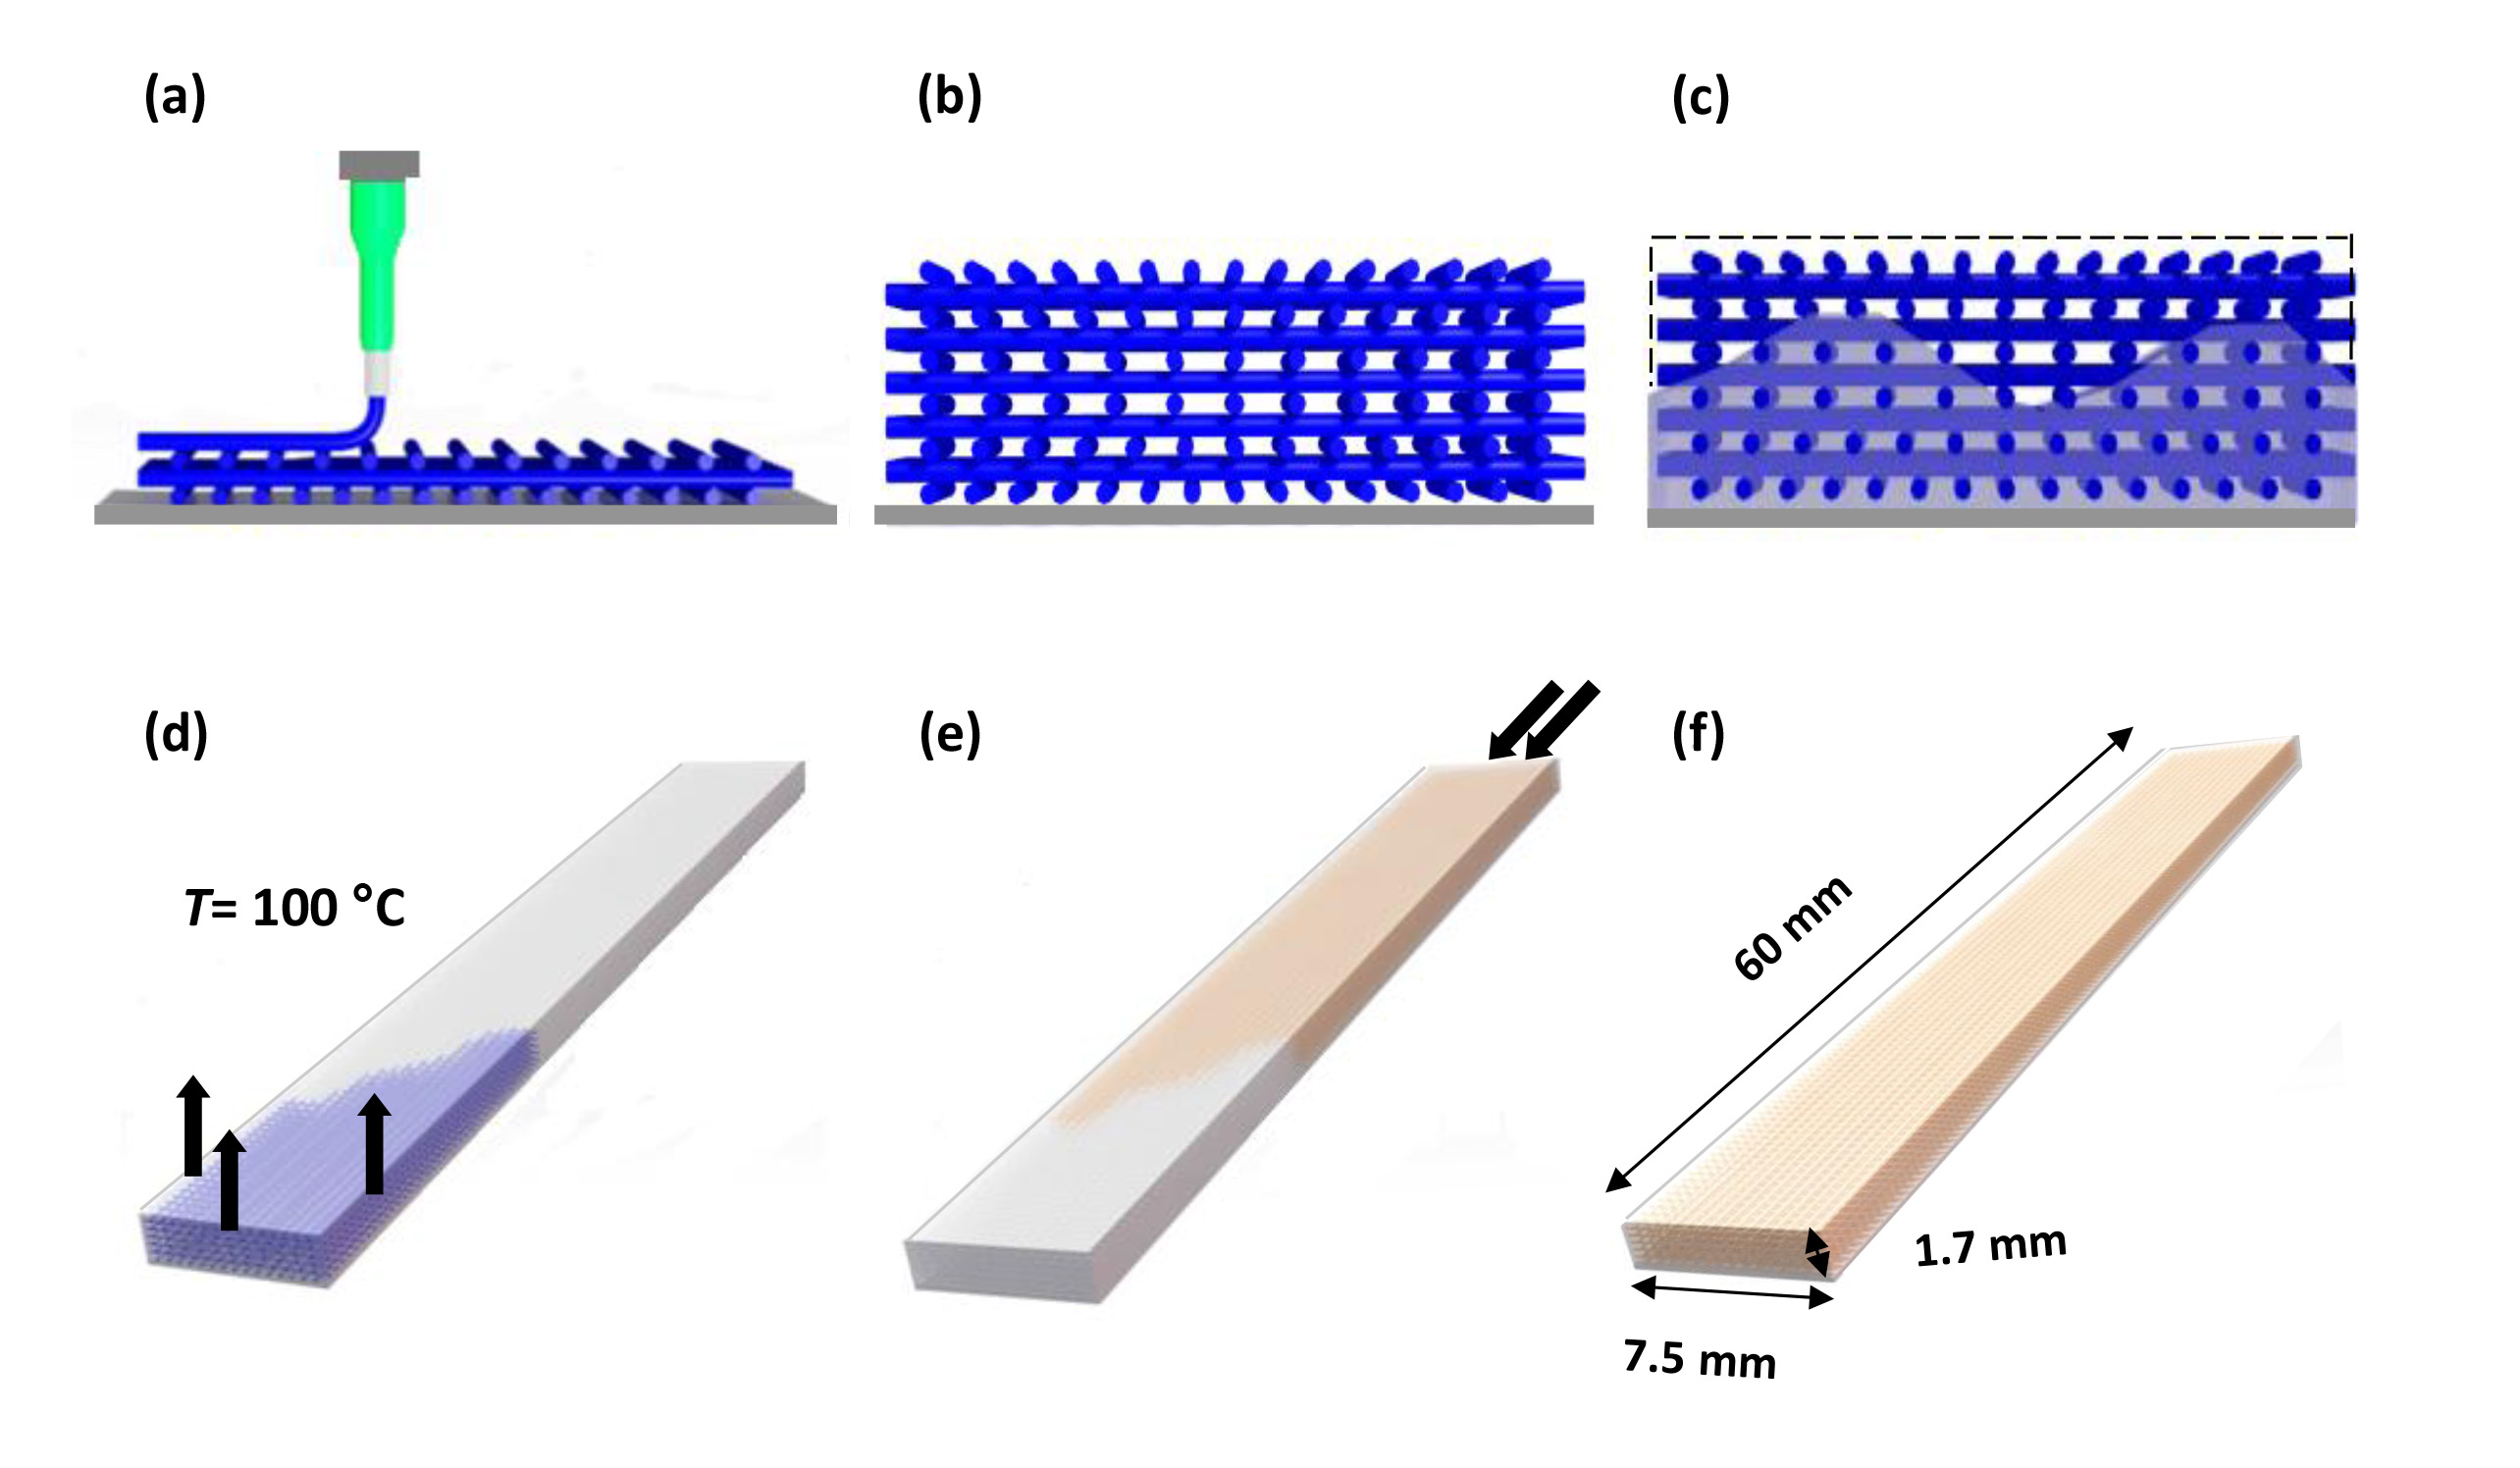
Rysunek 2. Schematyczne przedstawienie procesu wytwarzania belek wzmocnionych w 3D. (a) Bezpośrednie nakładanie włókna tuszu za pomocą robota dozującego, (b) Nakładanie kilku warstw jedna na drugą poprzez przesuwanie dyszy dozującej w kierunku z, (c) Wypełnianie przestrzeni porowatej między włóknami za pomocą żywicy o niskiej lepkości, (d) Usuwanie tuszu z sieci poprzez jego upłynnienie, co skutkuje wytworzeniem kanałów mikroprzepływowych. (e) Wypełnianie pustej sieci zawiesiną nanokompozytową, a następnie utwardzanie, oraz (f) Odcinanie nadmiaru części epoksydowych. Kliknij tutaj, aby wyświetlić większy obraz.
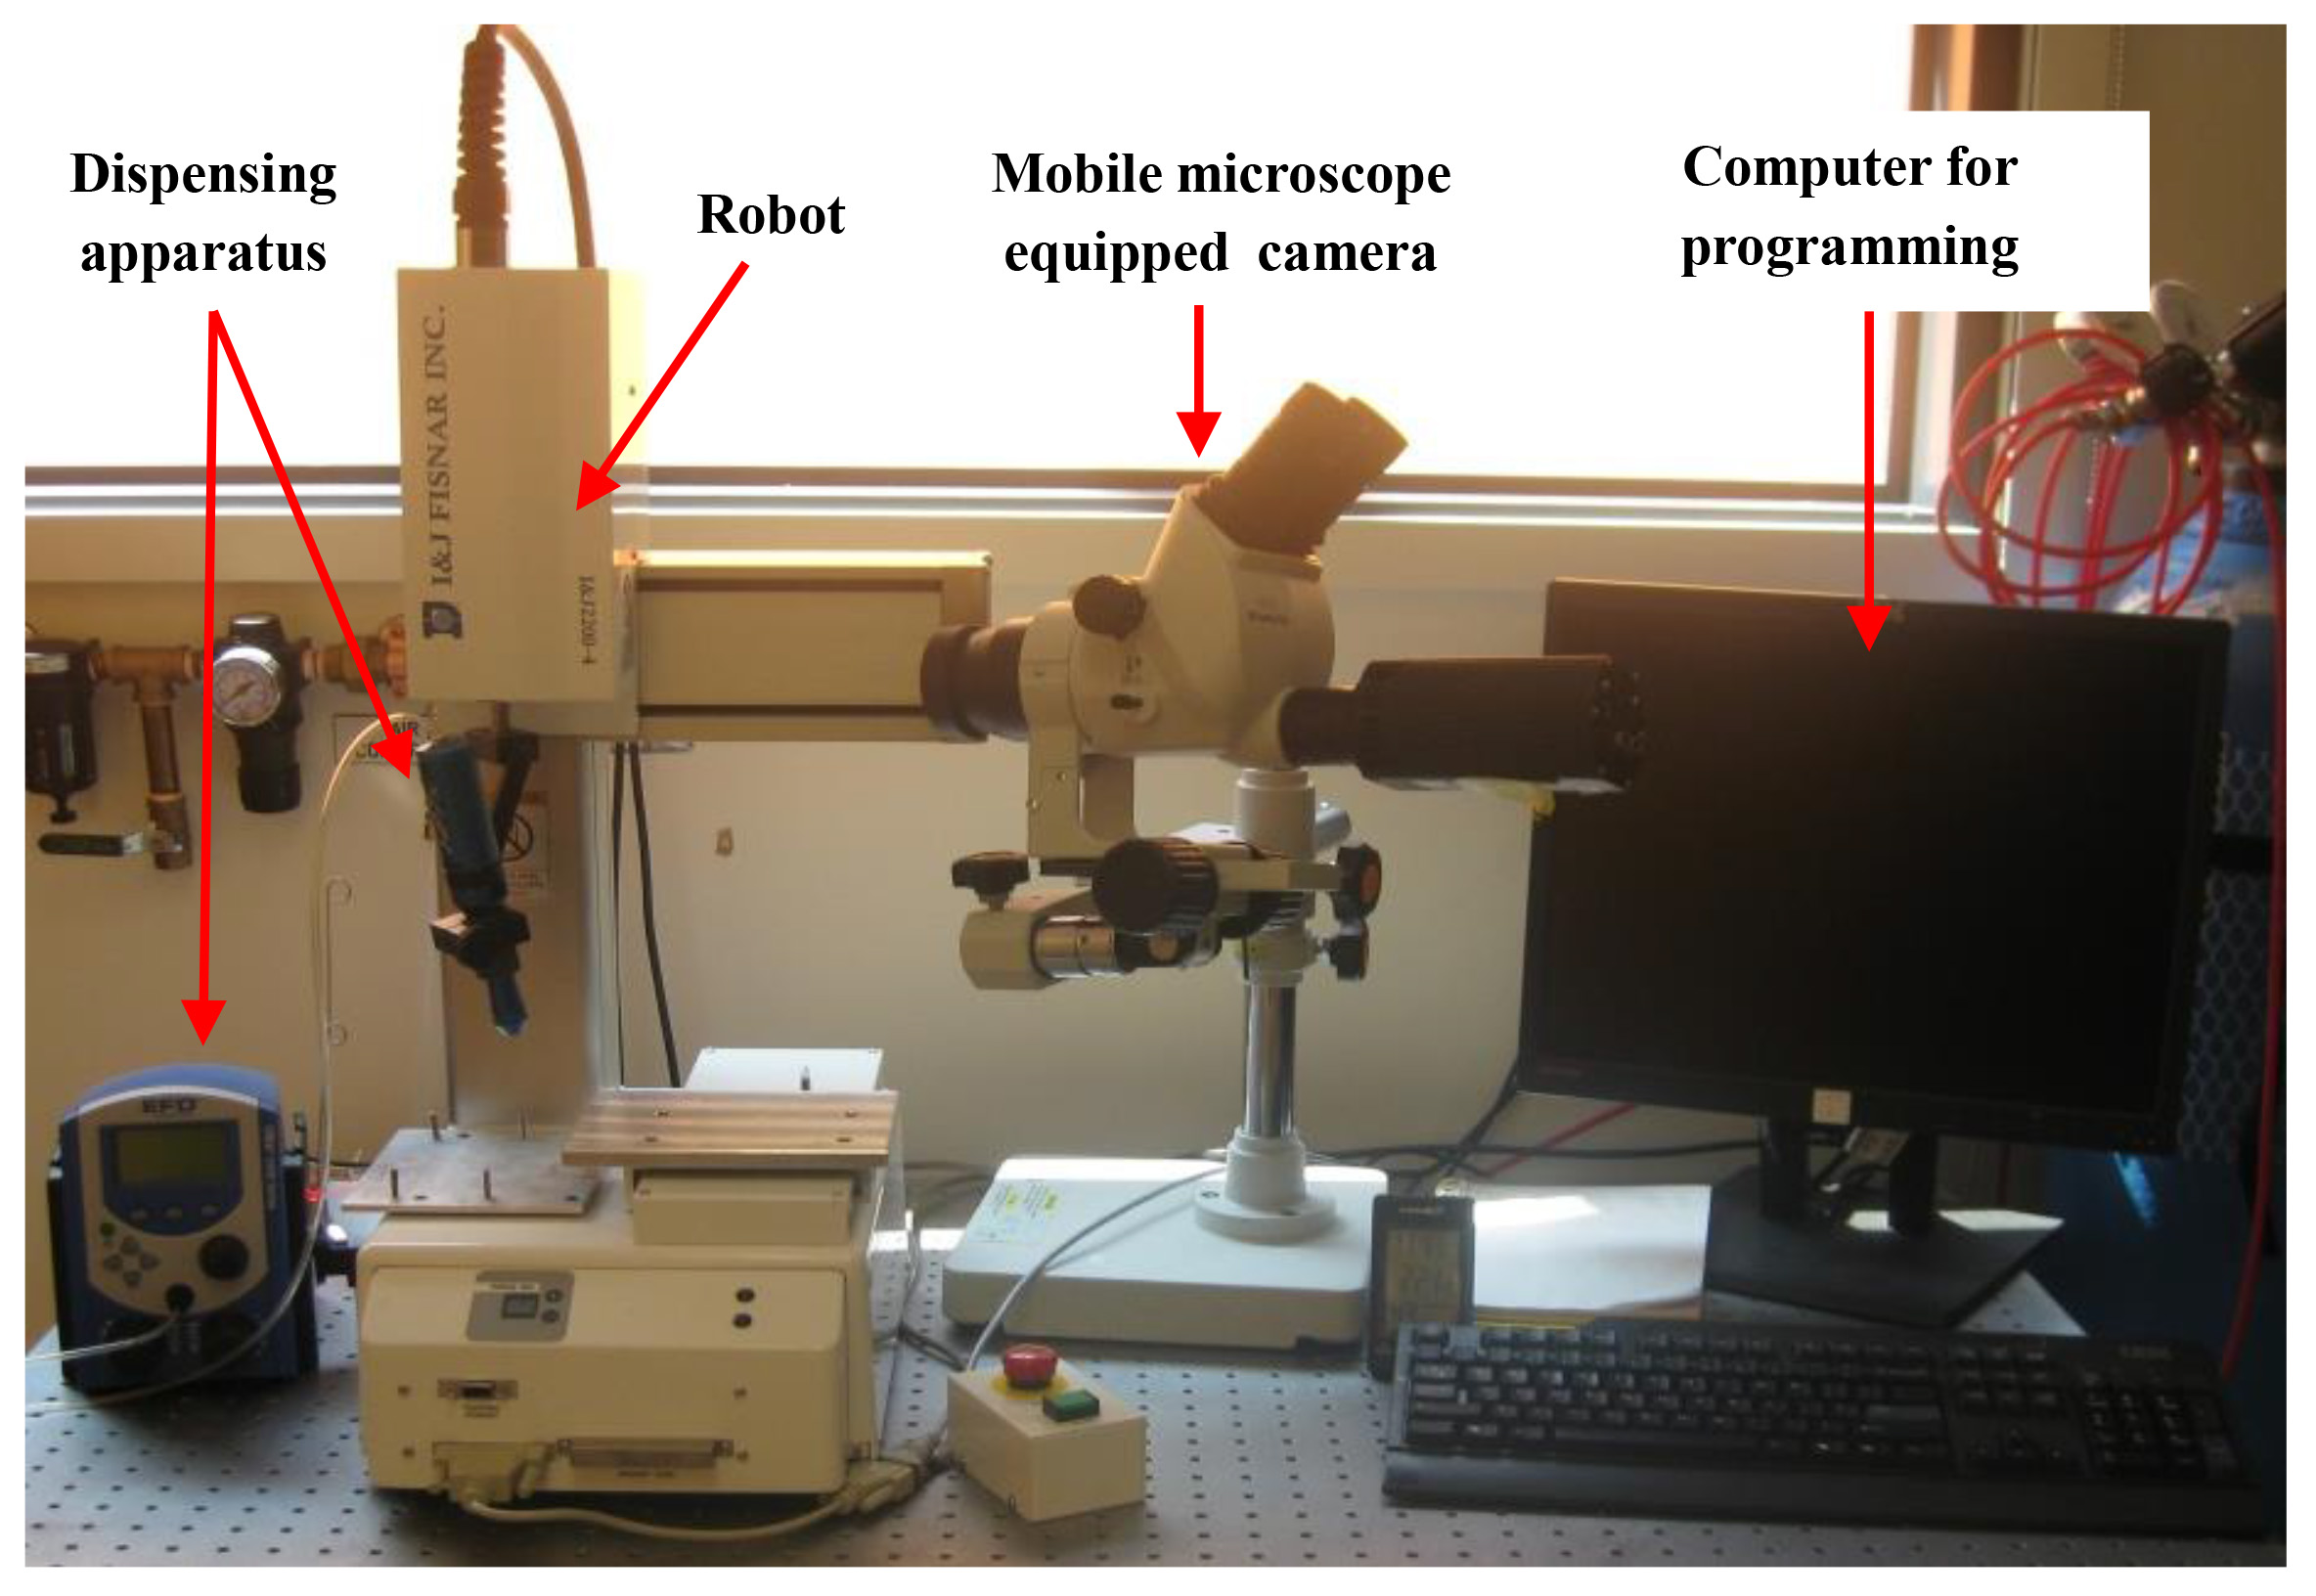
Rycina 3. Zdjęcie etapu robotycznego nanoszenia, składającego się z robota sterowanego komputerowo, urządzenia do dozowania oraz kamery na żywo. Kliknij tutaj, aby wyświetlić powiększony obraz.

Rysunek 4. Kilka obrazów mikrostruktur wykonanych metodą bezpośredniego montażu (direct-write assembly). Kliknij tutaj, aby wyświetlić większy obraz.
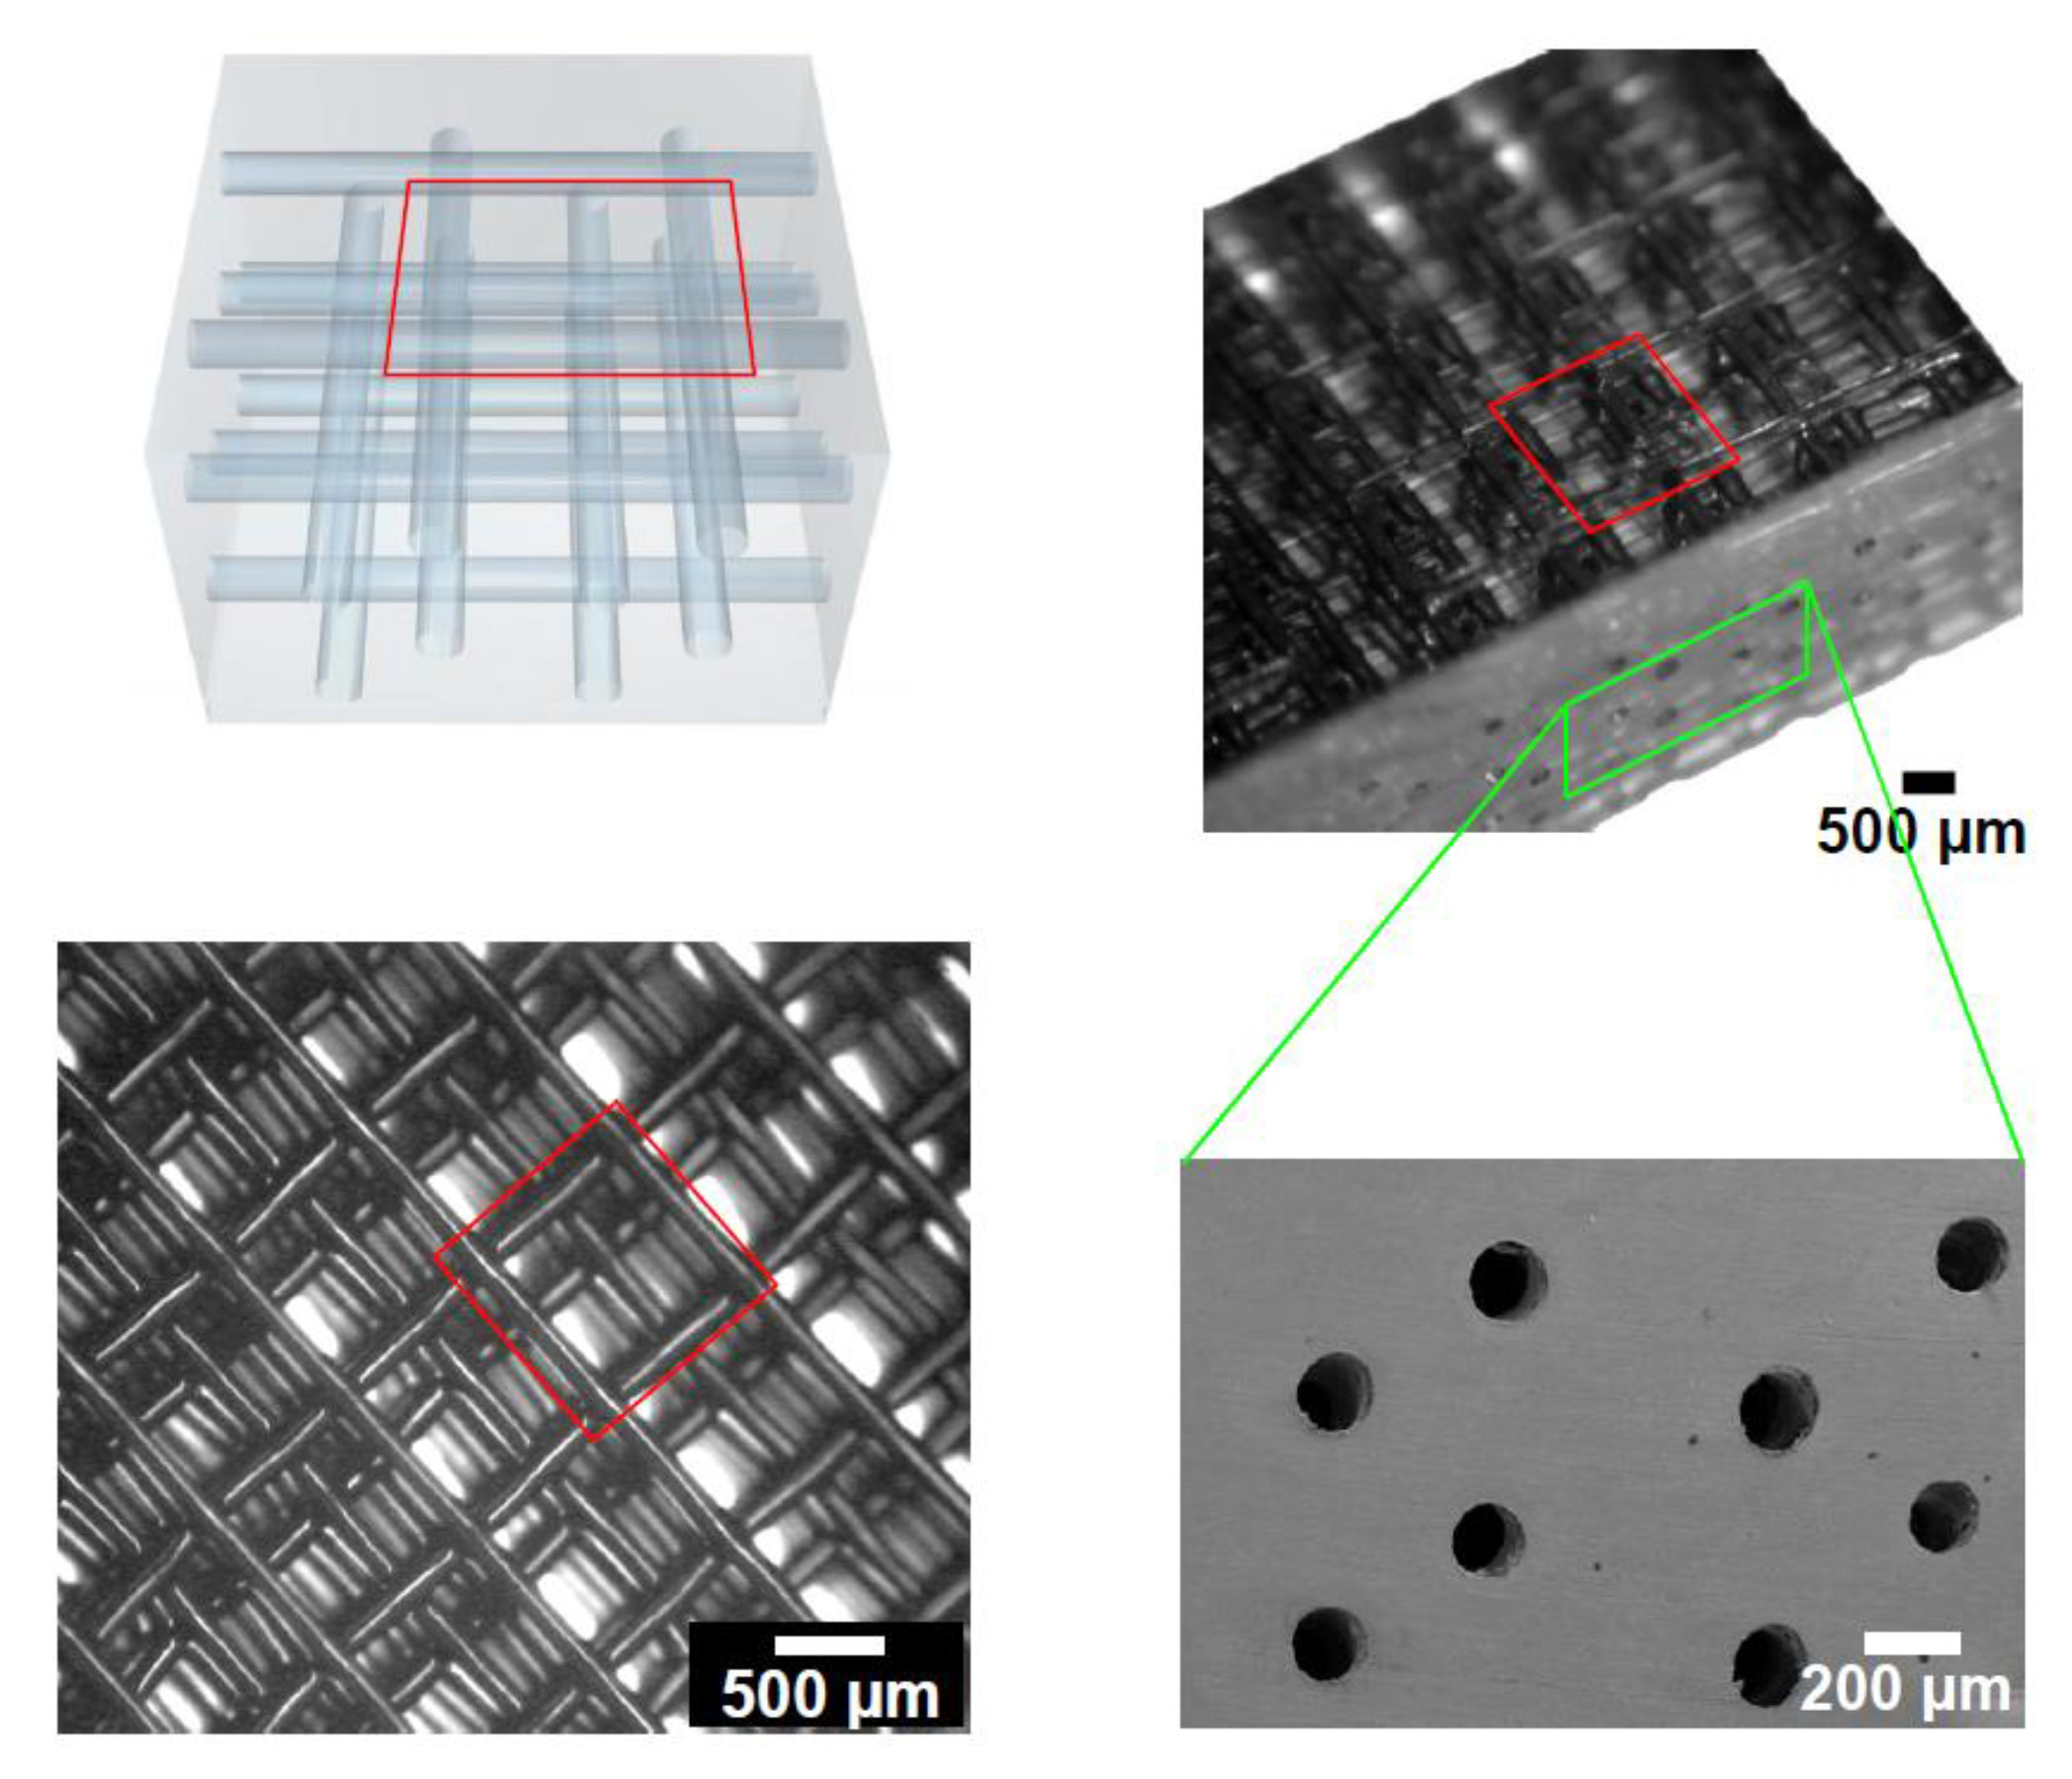
Rycina 5. Widok izometryczny oraz obraz SEM pustej sieci mikrofluidycznej połączonej w 3D. Kliknij tutaj, aby wyświetlić większy obraz.
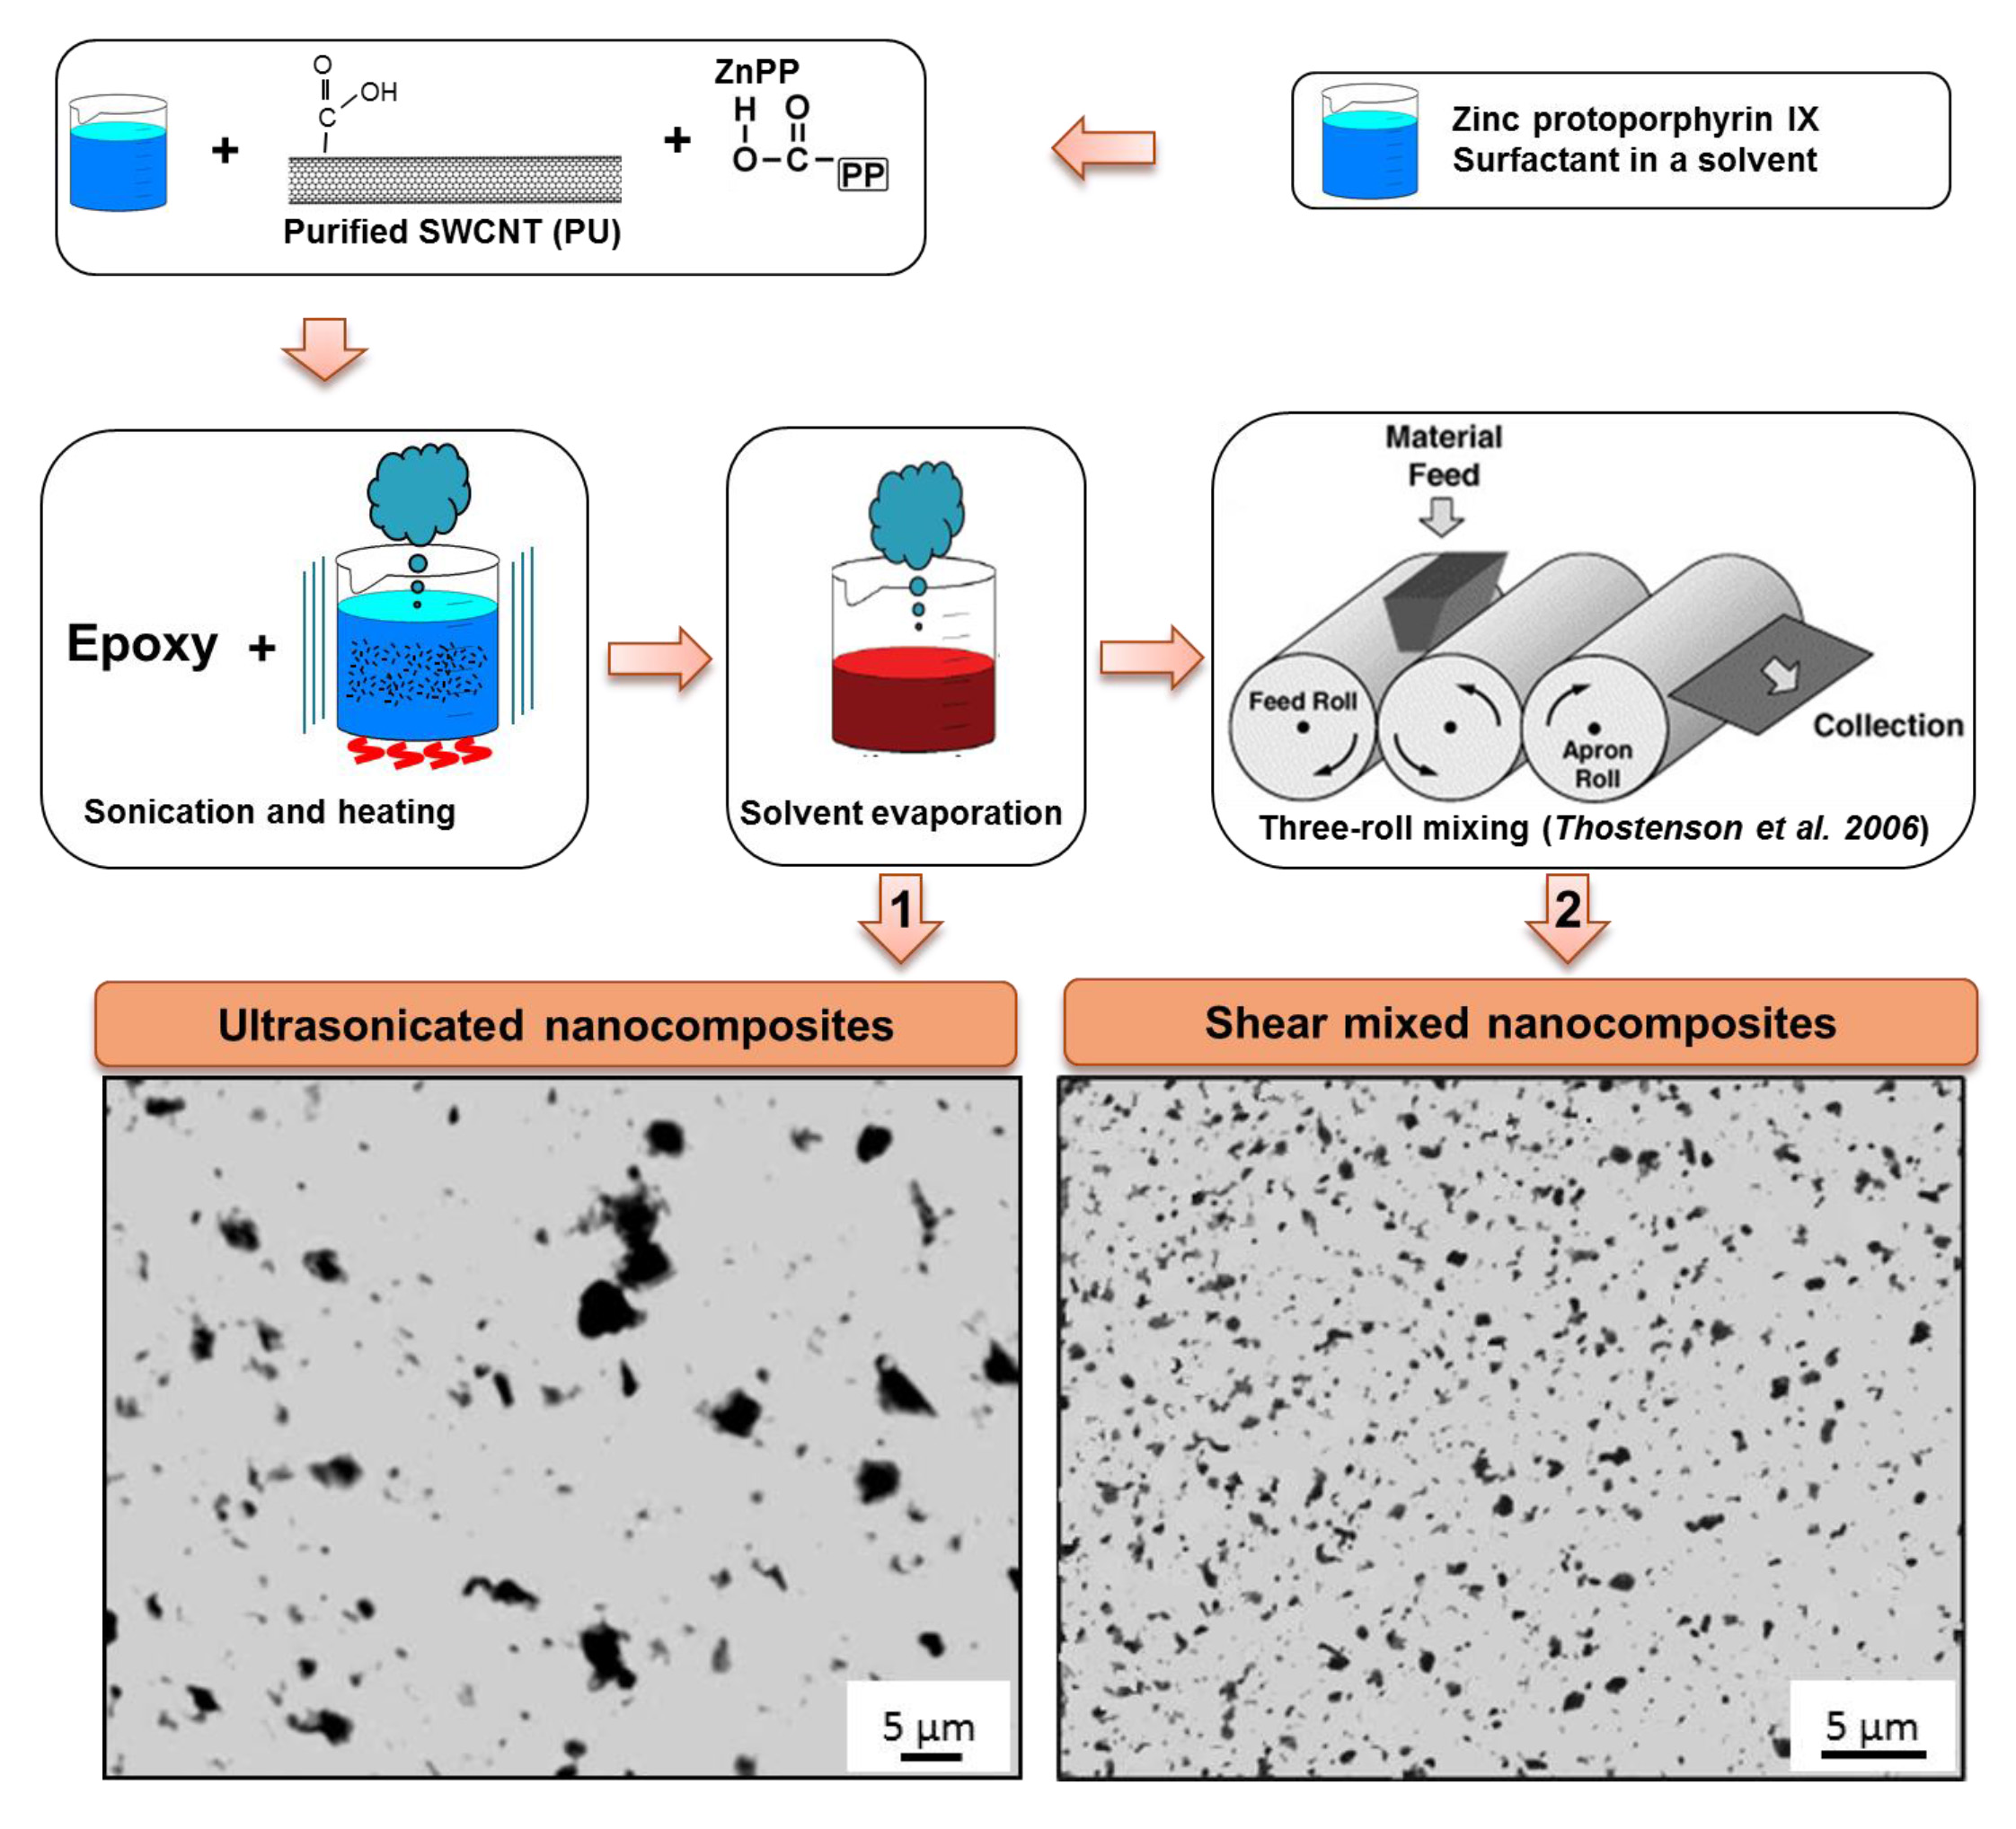
Rycina 6. Strategie mieszania nanokompozytów, obejmujące niekowalencyjną funkcjonalizację nanorurek, sonikację i/lub mieszanie w młynie trójwalcowym, które prowadzą do uzyskania dyspersji nanorurek o różnej jakości (obrazy optyczne folii nanokompozytowych). Kliknij tutaj, aby wyświetlić powiększony obraz.

Rycina 7. Utwardzanie nanokompozytu pod wpływem promieniowania lampy UV, a następnie dotwardzanie w piecu. Kliknij tutaj, aby wyświetlić powiększony obraz.
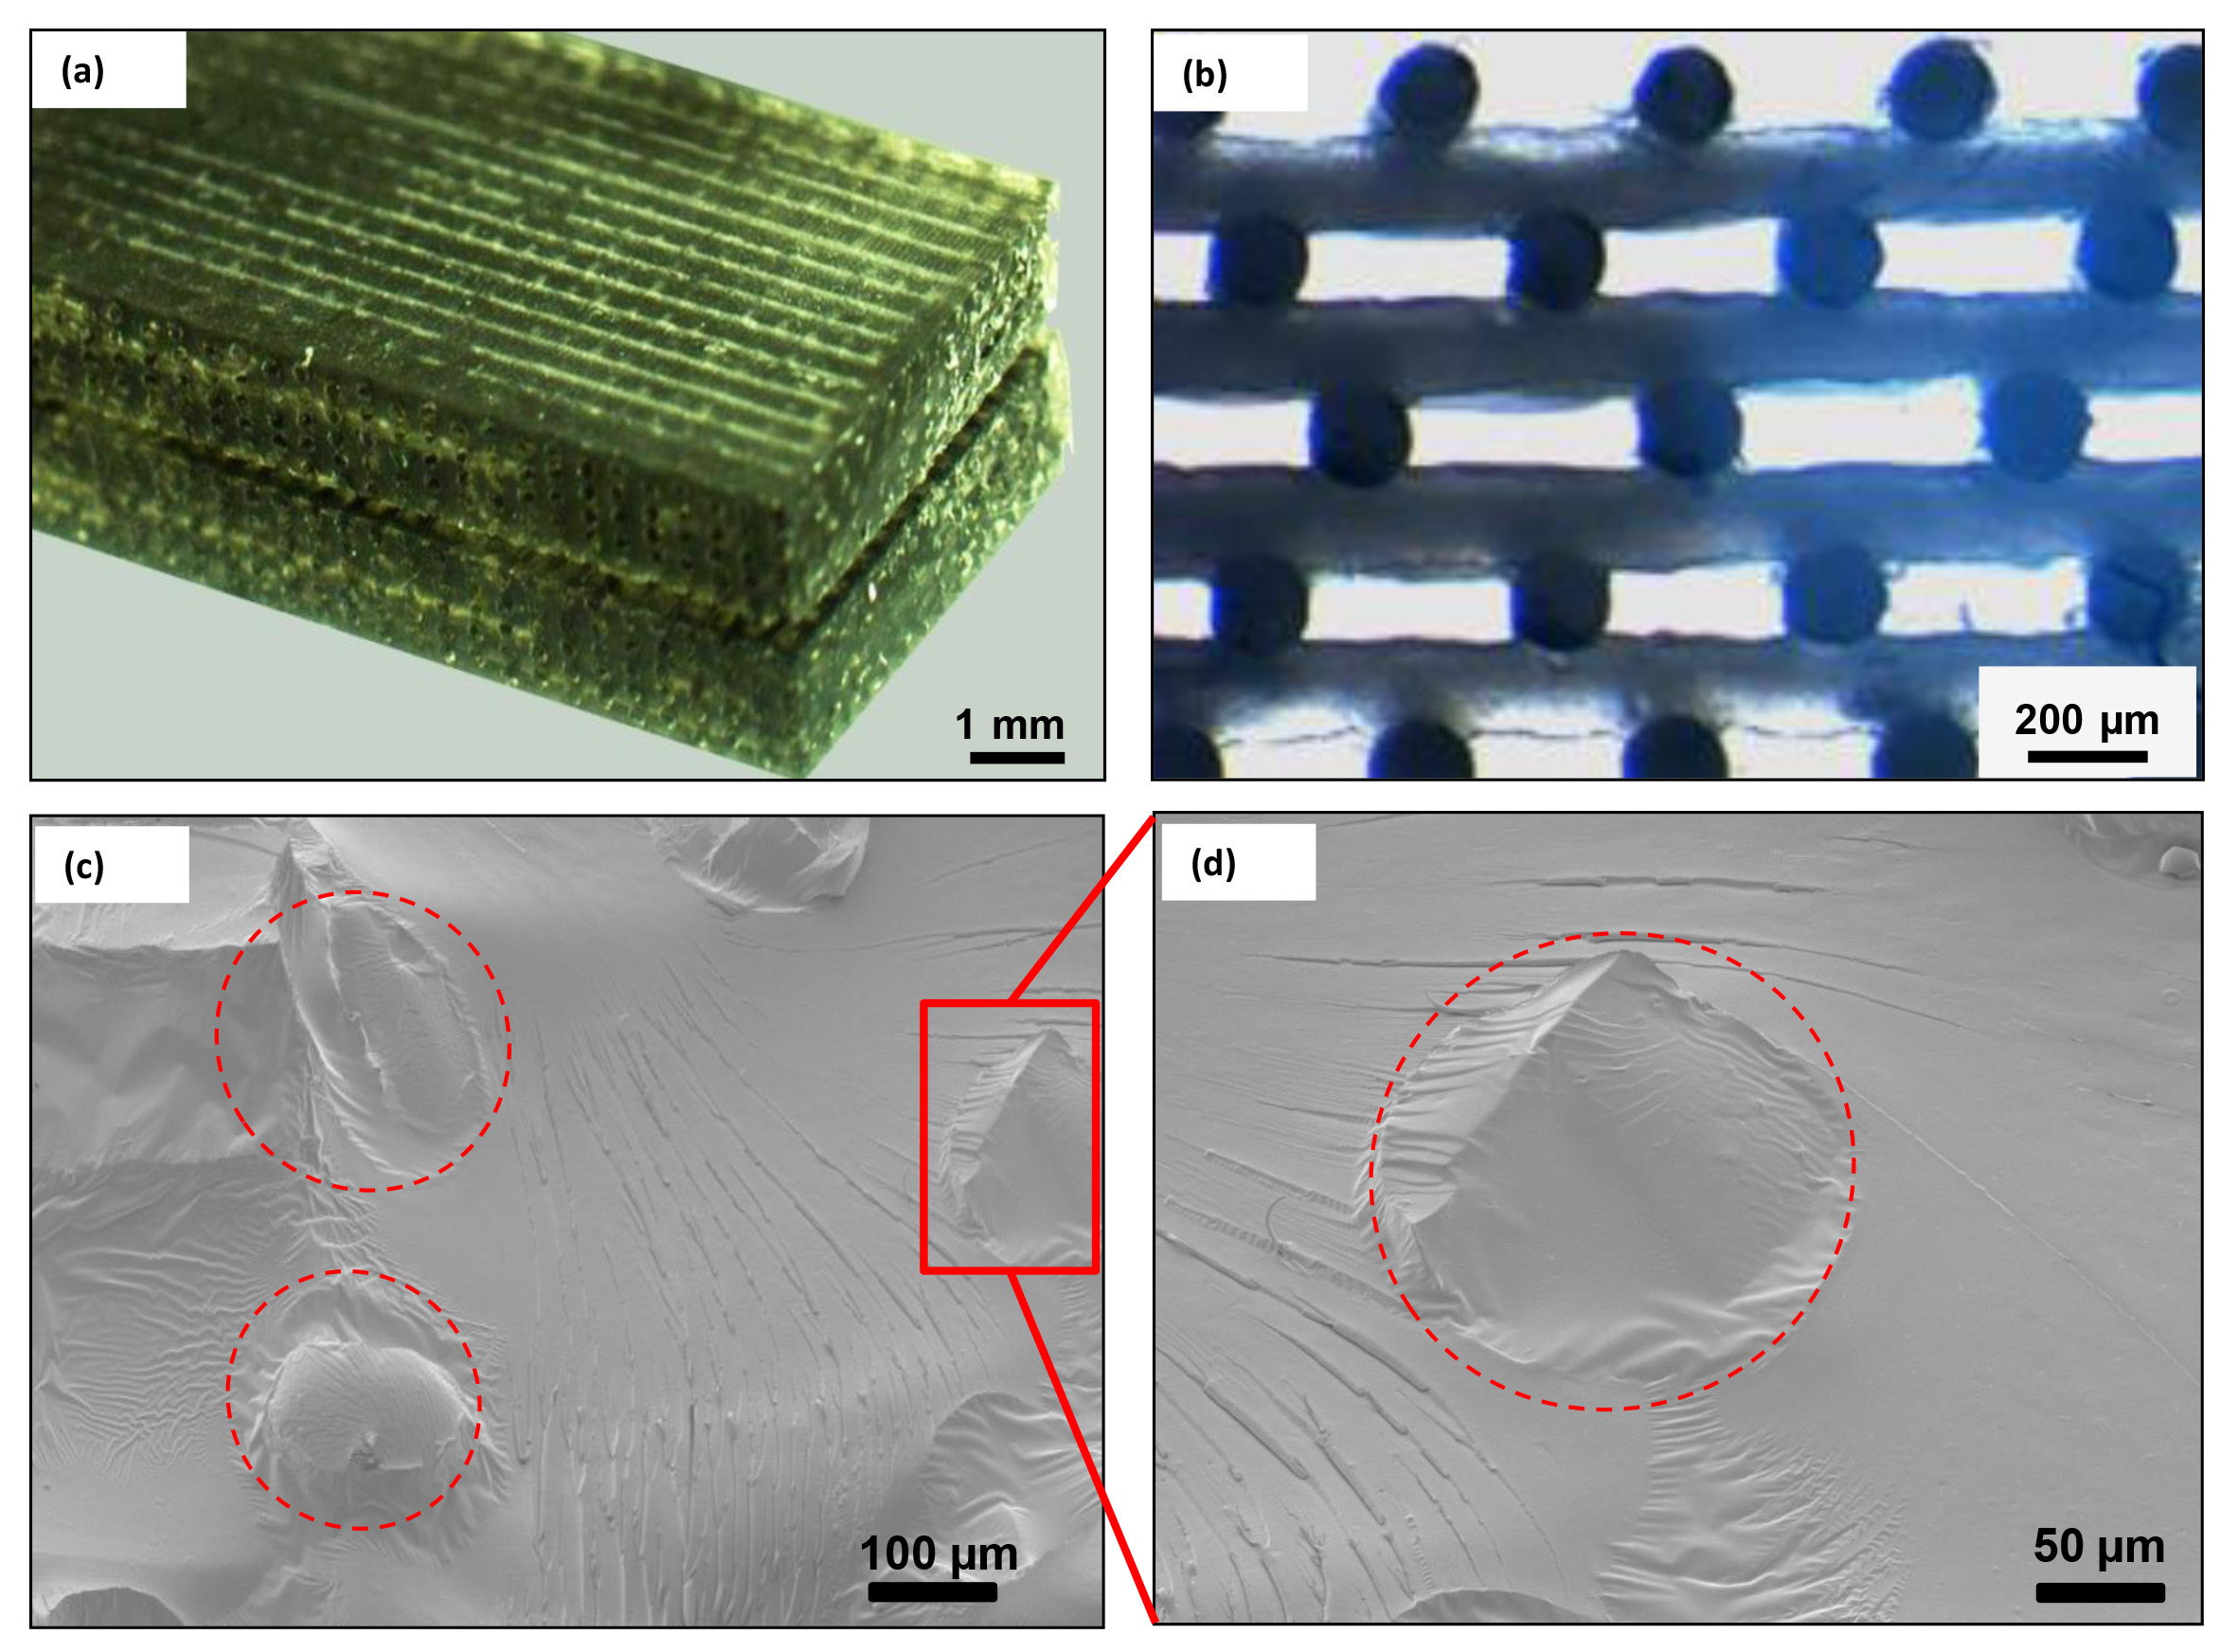
Rysunek 8. (a) Izometryczny obraz belki wzmocnionej w 3D, (b) Typowy przekrój poprzeczny belki z wstrzykniętym nanokompozytem, (c) Obraz SEM przełomu powierzchni belki oraz (d) powiększenie obrazu (c). Kliknij tutaj, aby wyświetlić większy obraz.
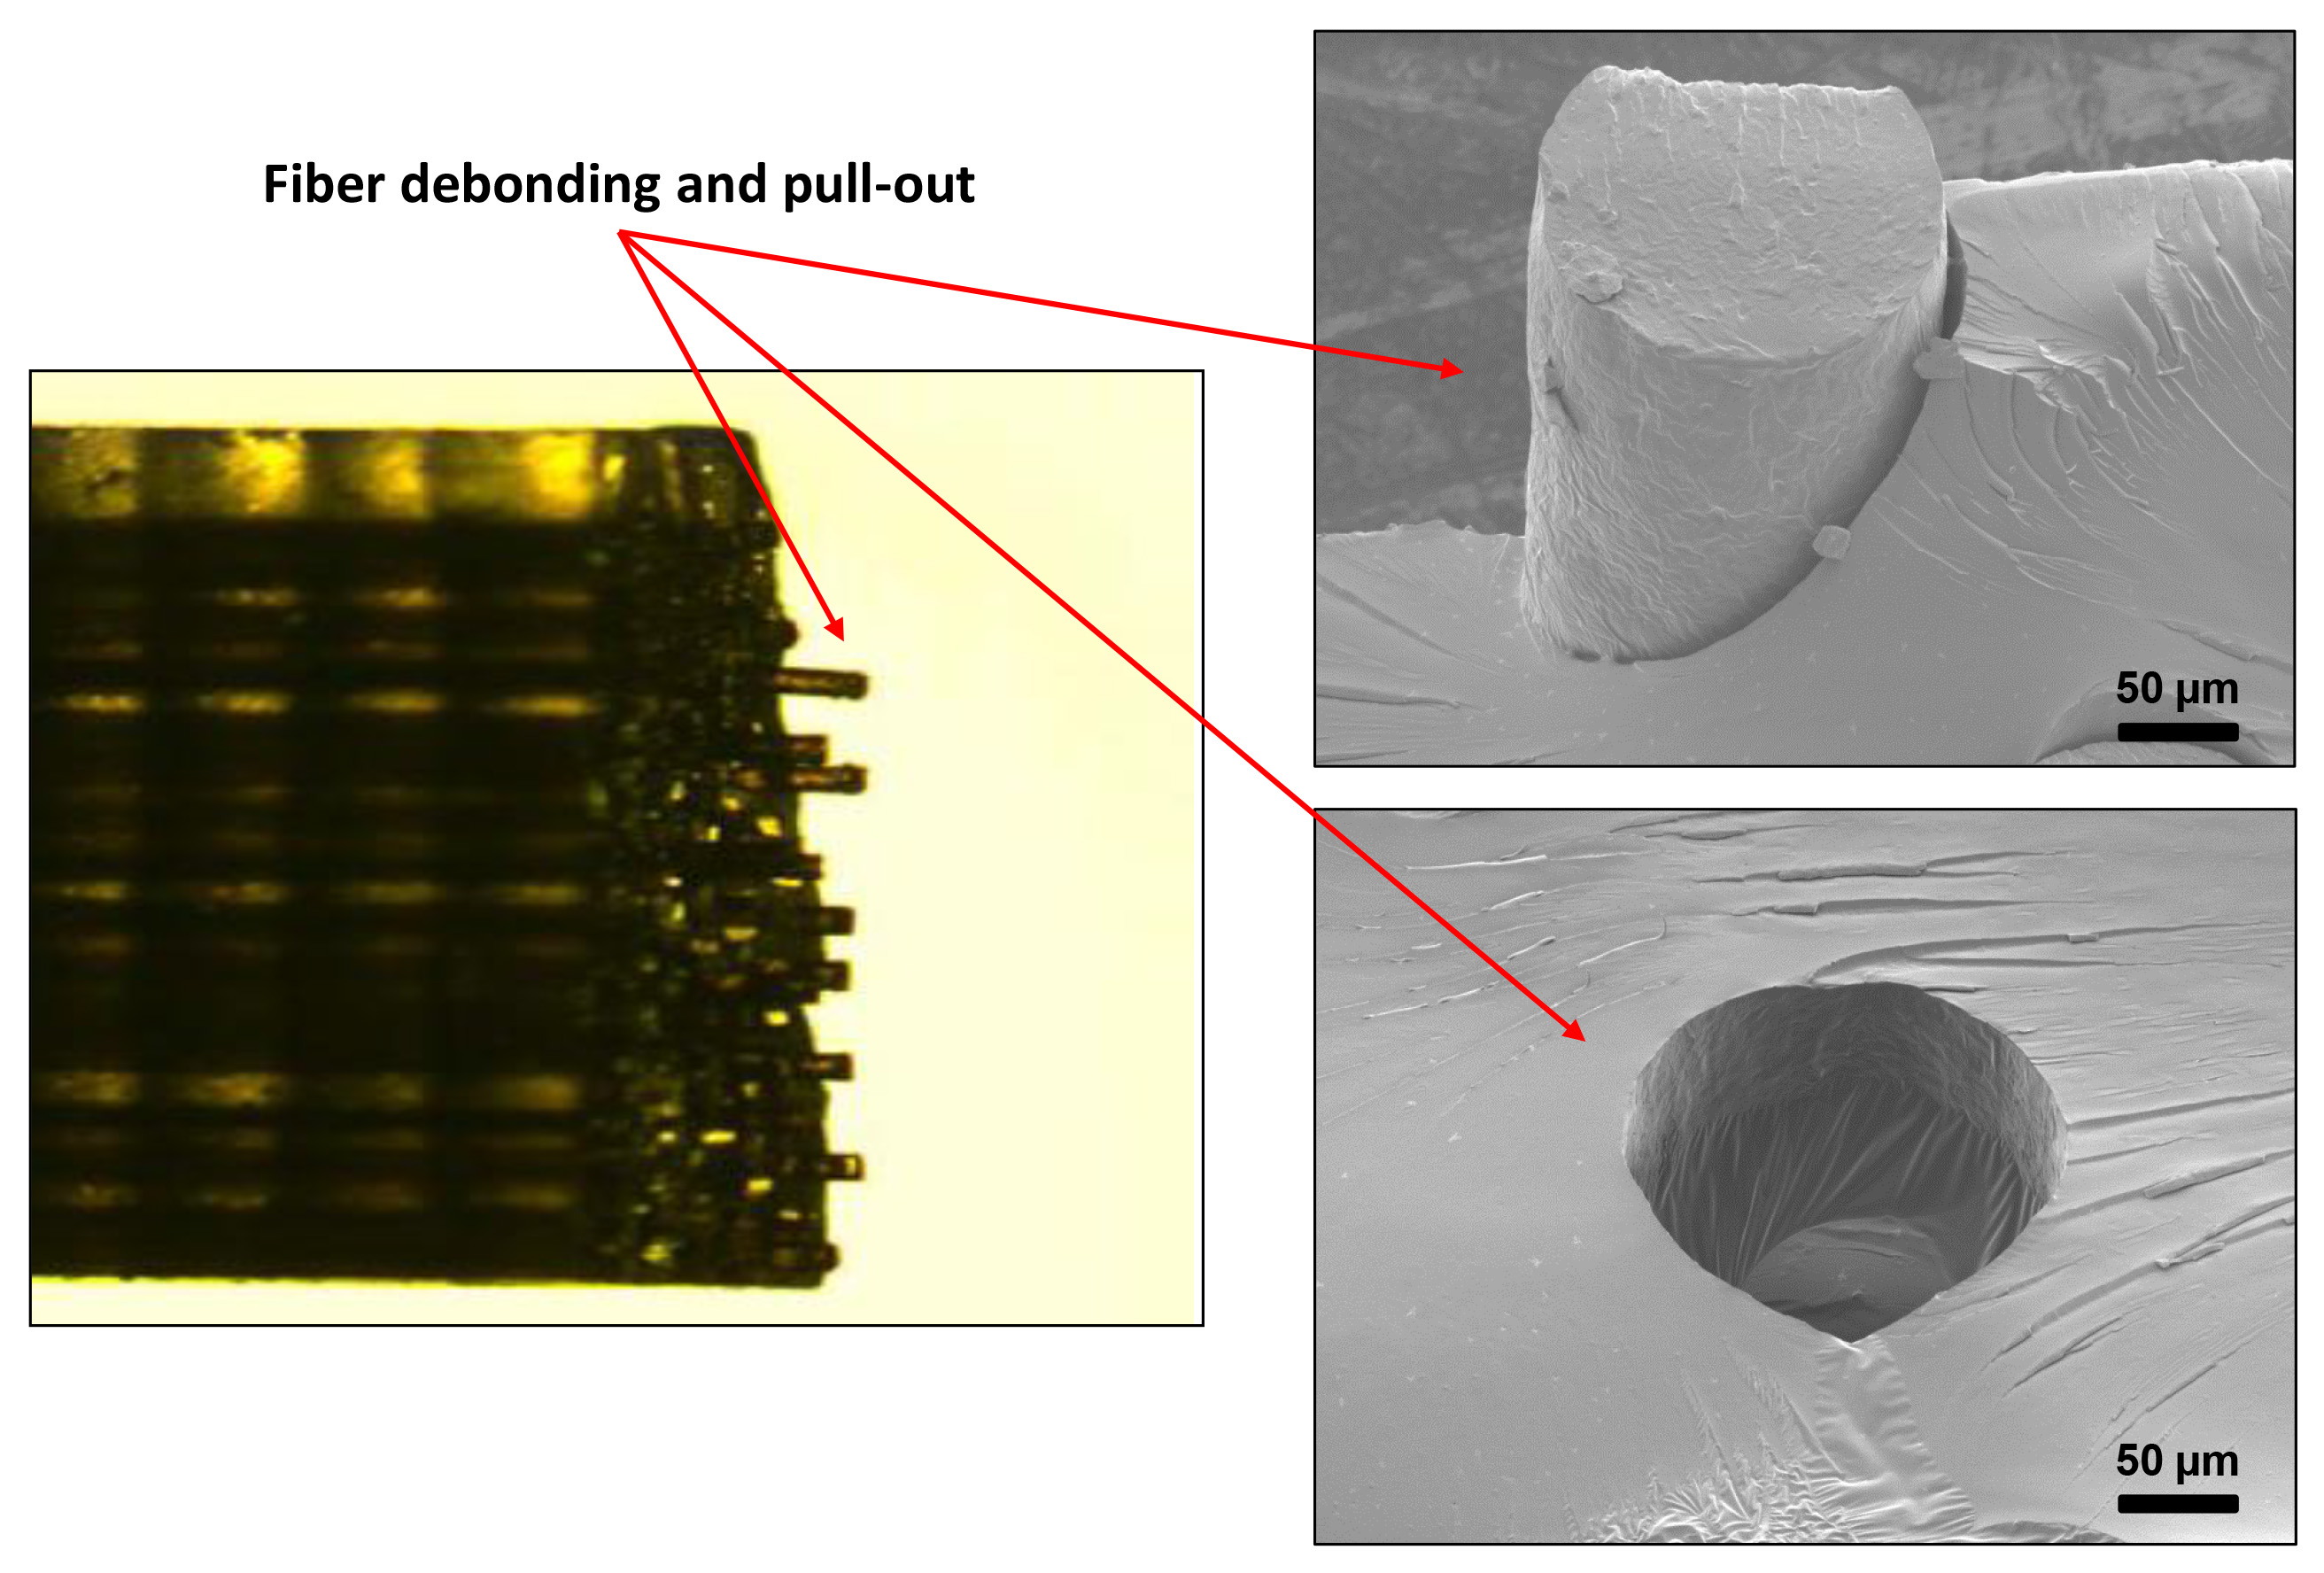
Rysunek 9. Obraz powierzchni przełomu belki infiltrowanej nanokompozytem poliuretanowym. Kliknij tutaj, aby wyświetlić powiększony obraz.

Rycina 10. Zależne od temperatury właściwości mechaniczne (moduł zachowawczy) epoksydów masowych oraz wykonanych belek, zmierzone przy użyciu dynamicznego analizatora mechanicznego. Kliknij tutaj, aby wyświetlić większy obraz.
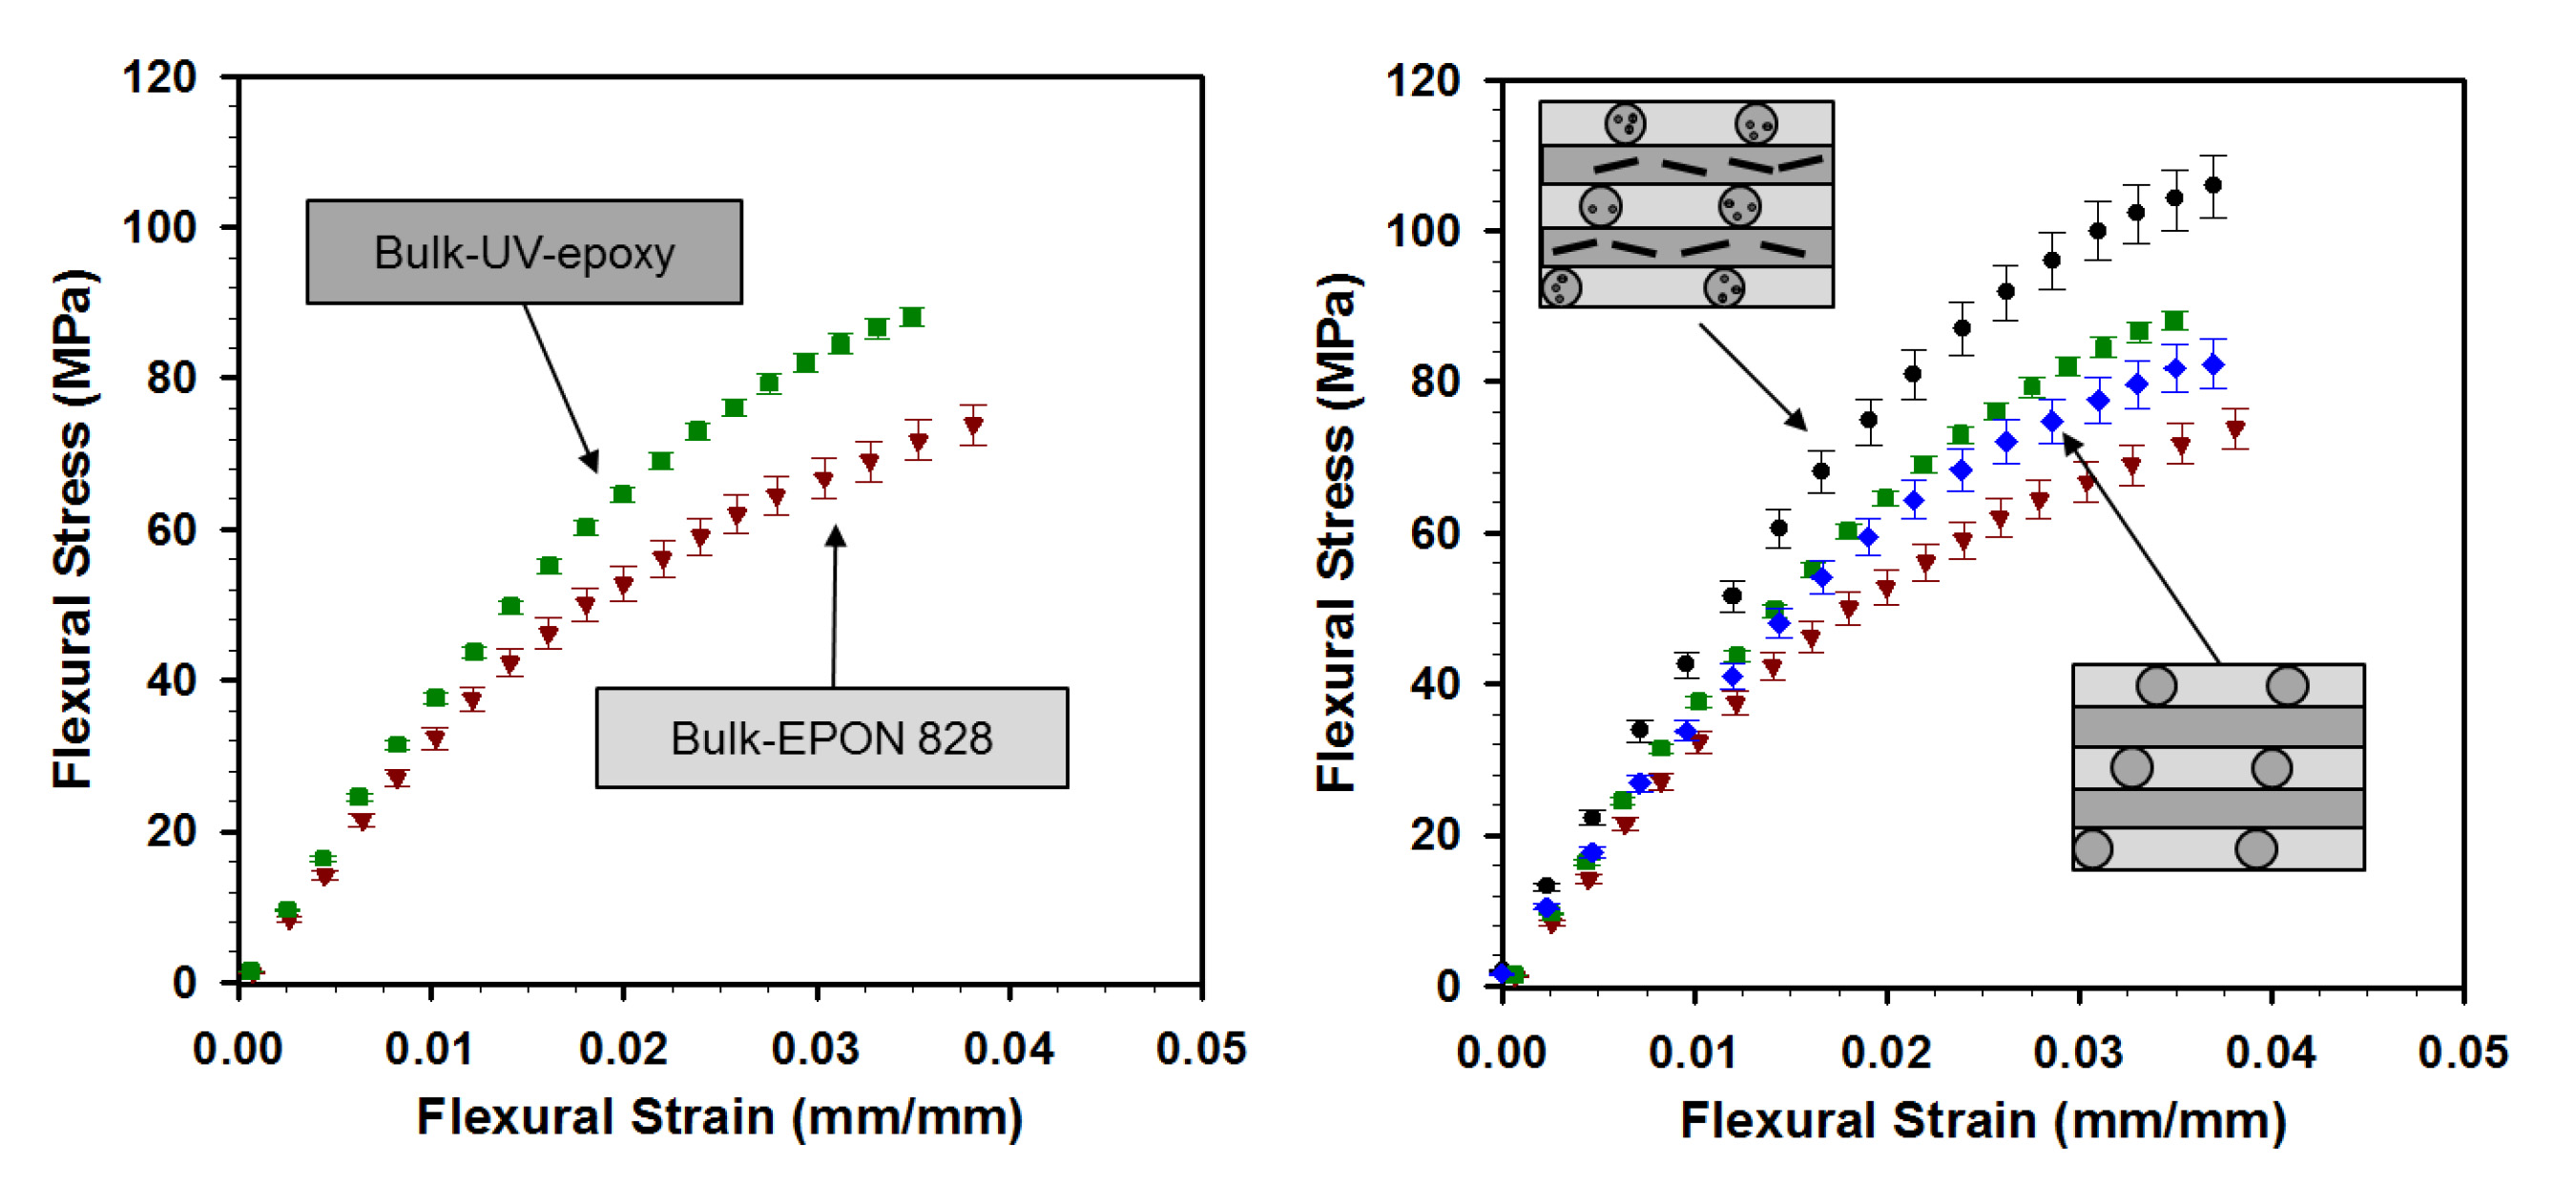
Rycina 11. Quasi-statyczne właściwości mechaniczne (zginanie) żywic epoksydowych w masie oraz wykonanych belek (test zginania trójpunktowego). Kliknij tutaj, aby wyświetlić powiększony obraz.
Dyskusja
Przedstawiona tutaj procedura eksperymentalna jest nową i elastyczną metodą wytwarzania mającą na celu dostosowanie właściwości mechanicznych materiałów na bazie polimerów do celów projektowania materiałów. Za pomocą tej metody można uzyskać pożądane właściwości w oparciu o odpowiedni dobór komponentów (tj. materiałów infiltrowanych i osnowy głównej), a także inżynierię struktur kompozytowych. Po pierwsze, technika ta umożliwia wytwarzanie pojedynczego materiału, składającego się z różnych polimerów termoutwardzalnych, reprezentujących unikalną cechę zależną od temperatury, która różni się od cech składników o masie15. Kolejną przewagą obecnej techniki nad innymi technikami wytwarzania nanokompozytów, za pomocą których nanowypełniacze są równomiernie rozprowadzane w całej matrycy, jest możliwość przestrzennego umieszczania wzmocnień w pożądanych miejscach w tych wzmocnionych 3D belkach kompozytowych. Ze względu na tę zdolność pozycjonowania, do uzyskania określonych właściwości mechanicznych potrzebna jest mniejsza ilość potencjalnie drogich nanowypełniaczy13. Ponieważ wzór zbrojenia jest zgodny z pierwotnym bezpośrednim zapisem rusztowania atramentu, odstępy między włóknami w danej warstwie są ograniczone do około dziesięciokrotności średnicy włókien atramentu ze względu na lepkosprężyste właściwości ulotnego atramentu. Z drugiej strony, mały odstęp może ograniczać przepływ ciekłej żywicy epoksydowej podczas etapu enkapsulacji epoksydu. Ponadto średnica filamentu atramentu powinna być wystarczająco duża (np. powyżej 50 μm), aby ułatwić wytwarzanie (np. wytłaczanie atramentu o wysokiej lepkości) i późniejsze etapy produkcji, takie jak infiltracja nanokompozytów do sieci mikroprzepływowych.
Innym potencjałem obecnej metody może być możliwość wyrównania poszczególnych nanorurek węglowych lub innych nanowypełniaczy w kierunku przepływu pod wpływem przepływuścinającego 16 poprzez infiltrację nanokompozytów przy wyższych prędkościach/ciśnieniach, jeśli nanowypełniacze są dobrze rozproszone podczas procesu mieszania nanokompozytów. Jednak wysoki stopień wyrównania można było osiągnąć tylko przy bardzo wysokich ciśnieniach infiltracji (ze względu na małą średnicę kanału), co może powodować uwięzienie powietrza w sieci podczas infiltracji.
Reprezentatywne obrazy optyczne na rysunku 6 przedstawiają nanokompozyty otrzymane w procesie mieszania przedstawionym w protokole 2 (dwa obrazy na dole rysunku). Uważa się, że obserwowane ciemne plamy są agregatami nanorurek. W przypadku nanokompozytu poddanego działaniu ultradźwięków obecne są agregaty o wielkości mikronów o średnicy do ~7 μm, podczas gdy w przypadku nanokompozytu mieszanego ścinaniem obserwuje się drastyczną zmianę wielkości agregatów (średnio ~1 μm). Ponieważ dyspersja nanowypełniacza wpływa na właściwości mechaniczne i elektryczne wytwarzanych wiązek nanokompozytowych 3D, należy osiągnąć lepszą dyspersję, aby w pełni wykorzystać pozycjonowanie 3D nanowypełniaczy przy użyciu obecnej techniki wytwarzania. W związku z tym potrzebne są dalsze badania w celu systematycznego badania stanów dyspersji nanorurek i zastosowania innych nanowypełniaczy, które można łatwiej zdyspergować w matrycy epoksydowej.
Obecna technika wytwarzania może umożliwić projektowanie funkcjonalnych produktów nanokompozytowych 3D do zastosowań w mikroinżynierii17. Technika ta nie ogranicza się do materiałów użytych w tym badaniu. W związku z tym zastosowanie tej techniki można rozszerzyć o wykorzystanie innych materiałów termoutwardzalnych i nanowypełniaczy. Wśród kilku zastosowań można wymienić monitorowanie stanu konstrukcji, produkty pochłaniające drgania i mikroelektronikę.
Oświadczenia
Nie stwierdzono konfliktu interesów.
Podziękowania
Autorzy dziękują za wsparcie finansowe od FQRNT (Le Fonds Québécois de la Recherche sur la Nature et les Technologies). Autorzy pragną podziękować za wsparcie konsultacyjne prof. Martinowi Levesque, prof. My Ali El Khakani i dr Brahimowi Aissa.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Robot dozujący | I & J Fisnar | I & J2200-4 | |
| Oprogramowanie robota | I & J Fisnar | JR-Point Dozujący | |
| Lufa Strzykawki | Nordson EFD Inc. | 7012072 | |
| Dysza dozująca | Nordson EFD Inc. | 7018225 | Końcówka ze stali nierdzewnej (średnica wewnętrzna: 0,51 mm) |
| Dysza dozująca | Nordson EFD Inc. | 7018424 | Końcówka ze stali nierdzewnej (średnica wewnętrzna: 0,15 mm) |
| Dozownik płynu | Nordson EFD Inc. | HP-7X | |
| Nordson EFD Inc. | 800 | ||
| Kamera na żywo | MediaCybernetyka | QI, Chłodna, Kolorowa | 12 bitów, Qimaging |
| Oprogramowanie kamery na żywo | Image-Pro Plus | Wersja 6 | |
| Piła precyzyjna | Buehler (IsoMet) | 622-ISF-03604 | Piła wolnoobrotowa |
| Elastyczna plastikowa rurka | Saint-Gobain PRL Corp. | Tygon 177936 | |
| Mieszadło Płyta grzejna | Barnstead International | SP131825 | |
| Piec próżniowy | Cole-Parmer | EW-05053-10 | |
| Myjka ultradźwiękowa | Cole-Parmer | EW-08891-11 | |
| Mieszalnik trójwalcowy | Exakt Technologies | Exakt 80E | |
| Dynamiczny analizator mechaniczny | TA Instruments | DMA Q800 | |
| Lampa UV | Cole Parmer | RK-97600-00 | Intensywność 21 mW/cm² |
Bibliografia
- Endo, M., et al. Applications of Carbon Nanotubes in the Twenty-First Century. Philosoph. Trans. Math. Phys. Eng. Sci. 362 (1823), 2223-2238 (2004).
- Ear, Y., Silverman, E. Challenges and opportunities in multifunctional nanocomposite structures for aerospace applications. MRS Bull. 32 (4), 328-334 (2007).
- Mirfakhrai, T., Krishna-Prasad, R., Nojeh, A., Madden, J. D. W. Electromechanical actuation of single-walled carbon nanotubes: an ab initio simulation study. Nanotechnology. Nanotechnology. 19 (31), 1-8 (2008).
- Sahoo, N. G., Jung, Y. C., Yoo, H. J., Cho, J. W. Influence of carbon nanotubes and polypyrrole on the thermal, mechanical and electroactive shape-memory properties of polyurethane nanocomposites. Comp. Sci. Technol. 67 (9), 1920-1929 (2008).
- Coleman, J. N., Khan, U., Gun'ko, Y. K. Mechanical reinforcement of polymers using carbon nanotubes. Adv. Mater. 18 (6), 689-706 (2006).
- Fan, Z. H., Advani, S. G. Characterization of orientation state of carbon nanotubes in shear flow. Polymer. 46 (14), 5232-5240 (2005).
- Abbasi, S., Carreau, P. J., Derdouri, A. Flow-induced particle orientation and rheological properties of suspensions of organoclays in thermoplastic resins. Polymer. 51 (4), 922-935 (2010).
- Kimura, T., Ago, H., Tobita, M., Ohshima, S., Kyotani, M., Yumura, M. Polymer composites of carbon nanotubes aligned by a magnetic field. Adv. Mater. 14 (19), 1380-1383 (2002).
- Chronakis, I. S. Novel nanocomposites and nanoceramics based on polymer nanofibers using electrospinning process-A review. J. Mater. Process. Technol. 167 (2-3), 283-293 (2005).
- Zhou, W., et al. Single wall carbon nanotube fibers extruded from super-acid suspensions: preferred orientation, electrical, and thermal transport. J. Appl. Phys. 95 (2), 649-655 (2004).
- Sandler, J. K. W., et al. A comparative study of melt spun polyamide-12 fibres reinforced with carbon nanotubes and nanofibres. Polymer. 45 (6), 2001-2015 (2004).
- Therriault, D., Shepherd, R. F., White, S. R., Lewis, J. A. Fugitive inks for direct-write assembly of three-dimensional microvascular networks. Adv. Mater. 17 (4), 395-399 (2005).
- Therriault, D., White, S. R., Lewis, J. A. Chaotic mixing in three-dimensional microvascular networks fabricated by direct-write assembly. Nat. Mater. 2 (4), 265-271 (2003).
- Lebel, L. L., Aissa, B., Khakani, A. E., Therriault, D. Preparation and mechanical characterization of laser ablated single-walled carbon-nanotubes/polyurethane nanocomposite microbeams. Comp. Sci. Technol. 70 (3), 518-524 (2010).
- Farahani, R. D., Dalir, H., et al. Micro-infiltration of three-dimensional porous networks with carbon nanotube-based nanocomposite for material design. Comp. A. Appl. Sci. Manufact. 42 (12), 1910-1919 (2011).
- Farahani, R. D., et al. Manufacturing composite beams reinforced with three-dimensionally patterned-oriented carbon nanotubes through microfluidic infiltration. Mater. Design. 41 (5), 214-225 (2012).
- Volder, M. D., Tawfick, S. H., Copic, D., Hart, A. J. Hydrogel-driven carbon nanotube microtransducers. Soft Matter. 7 (21), 9844-9847 (2011).
Przedruki i uprawnienia
