Demonstrujemy użycie techniki laserowego transferu do przodu (LIFT) do drukowania pasty Ag o wysokiej lepkości. Technika ta oferuje prosty, niskotemperaturowy, solidny proces do nielitograficznego drukowania struktur 2D i 3D w mikroskali.
Artykuł metodologiczny
Indukowany laserowo transfer do przodu nanopasty Ag
W tym artykule
Podsumowanie
Streszczenie
W ciągu ostatniej dekady nastąpił znaczny rozwój metod nielitograficznych1-3 do drukowania farb metalicznych lub innych materiałów funkcjonalnych. Wiele z tych procesów, takich jak druk atramentowy3 i laserowo indukowany transfer do przodu (LIFT)4, staje się coraz bardziej popularnych wraz ze wzrostem zainteresowania elektroniką drukowaną i wzorami bez masek. Te procesy wytwarzania przyrostowego są niedrogie, przyjazne dla środowiska i dobrze nadają się do szybkiego prototypowania w porównaniu z bardziej tradycyjnymi technikami przetwarzania półprzewodników. Podczas gdy większość procesów bezpośredniego zapisu jest ograniczona do struktur dwuwymiarowych i nie radzi sobie z materiałami o wysokiej lepkości (zwłaszcza drukarkami atramentowymi), LIFT może przekroczyć oba ograniczenia, jeśli zostanie wykonany prawidłowo. Przystający transfer trójwymiarowych pikseli (zwanych wokselami), określany również jako laserowy transfer kalkomanii (LDT)5-9, został niedawno zademonstrowany za pomocą techniki LIFT przy użyciu nanopast Ag o wysokiej lepkości do wytwarzania wolnostojących połączeń, złożonych kształtów wokseli i struktur o wysokim współczynniku proporcji. W tym artykule przedstawiono prosty, ale wszechstronny proces wytwarzania różnych struktur Ag w mikro i makroskali. Struktury obejmują proste kształty do modelowania styków elektrycznych, konstrukcje mostkowe i wspornikowe, struktury o wysokim współczynniku kształtu oraz pojedyncze, wielkopowierzchniowe transfery za pomocą komercyjnego układu cyfrowego urządzenia do mikroluster (DMD).
Wprowadzenie
Techniki druku addytywnego są bardzo interesujące dla wzorowania materiałów funkcjonalnych na różnych podłożach. Te tak zwane procesy "bezpośredniego zapisu", w tym micropen10, montaż bezpośredniego zapisu11, atramentowy12 i LIFT4, doskonale nadają się do wytwarzania elementów o różnych rozmiarach, od submikronowych do makroskalowych1,2. Głównymi zaletami tych technik są niski koszt, przyjazność dla środowiska i szybki czas realizacji od koncepcji do prototypu. Rzeczywiście, szybkie prototypowanie jest podstawowym zastosowaniem takich procesów. Materiały wykorzystywane w tych procesach zazwyczaj składają się z zawiesiny nanocząstek w rozpuszczalniku i zazwyczaj wymagają etapu utwardzania w piecu po osadzaniu, aby uzyskać ich właściwości funkcjonalne. Chociaż mikropen i montaż bezpośredniego zapisu są stosunkowo proste do wdrożenia, oba opierają się na ciągłym kontakcie filamentu z podłożem odbiorczym podczas dozowania. Chociaż druk atramentowy jest prostą, bezkontaktową metodą bezpośredniego zapisu, zwykle ogranicza się do przenoszenia zawiesin nanocząstek o niskiej lepkości, nieszkodliwych chemicznie, aby uniknąć zatkania i/lub korozji dysz dozujących. Ponadto drukowanie wzorów z dobrze zdefiniowanymi cechami krawędzi za pomocą drukarki atramentowej jest bardzo trudne, biorąc pod uwagę zmienne zachowanie płynów na różnych powierzchniach i wynikającą z tego niestabilność spowodowaną efektami zwilżania13. Niezależnie od tego, druk atramentowy cieszył się do tej pory największym zainteresowaniem badaczy.
LIFT, z drugiej strony, jest bezkontaktowym, bezdyszowym procesem addytywnym, który jest w stanie przenieść pastę o wysokiej lepkości z dobrze zdefiniowanymi krawędziami. W tym procesie kontrolowane ilości złożonych materiałów są przenoszone z substratu donorowego (lub "wstęgi") na substrat odbiorczy za pomocą impulsów laserowych4, jak pokazano schematycznie na rysunku 1. W przypadku stosowania pasty o wysokiej lepkości możliwe jest, aby wydrukowany woksel pasował do rozmiaru i kształtu padającego impulsu laserowego o przekroju5. Proces ten został określony jako laserowy transfer kalkomanii (LDT) i oferuje unikalne podejście do bezpośredniego pisania, w którym kształt i rozmiar woksela są parametrami łatwo kontrolowanymi, co pozwala na nielitograficzne generowanie struktur dla szerokiego zakresu zastosowań, takich jak naprawa obwodów14, metamateriały7, interkonekty8 i struktury wolnostojące15. Możliwość osadzania skomplikowanych kształtów w jednym kroku transferu znacznie skraca czas przetwarzania i pozwala uniknąć problemów związanych z łączeniem wielu wokseli, co jest częstym problemem w większości technik druku cyfrowego. Możliwość dynamicznego dostosowywania profilu przestrzennego poszczególnych impulsów laserowych17 służy zwiększeniu szybkości zapisu LDT w porównaniu z innymi technikami laserowego zapisu bezpośredniego (LDW). Ze względu na te zalety przetwarzania, proces LDT nazywamy "częściowo zrównoleglonym", ponieważ umożliwia on połączenie wielu etapów zapisu szeregowego w jeden równoległy. Stopień zrównoleglenia ostatecznie zależy od zdolności do szybkiej zmiany profilu przekroju poprzecznego lasera, a tym samym kształtu wynikowego woksela, oraz od prędkości, z jaką można przesunąć wstęgę i podłoże.
Aby ułatwić wizualizację procesu, zachowanie materiału podczas procesu LIFT jest przedstawione schematycznie na rysunkach 2A, 2C i 2E dla trzech różnych lepkości pasty. W przypadku atramentów o niskiej lepkości (rysunek 2A)9 proces transferu przebiega zgodnie z zachowaniem natryskiwania, co skutkuje powstawaniem zaokrąglonych, półkulistych wokseli (rysunek 2B)18. Rysunek 2C przedstawia transfer zawiesin o bardzo wysokiej lepkości, w którym wyrzucony woksel ulega fragmentacji podobnej do tej, którą obserwuje się w przypadku LIFT stałych warstw ceramicznych19. Rysunek 2E przedstawia transfer LDT nanopasty o odpowiedniej, pośredniej lepkości, w którym uwolniony woksel nie ulega deformacji kształtu pod wpływem napięcia powierzchniowego i dociera do podłoża odbiorczego w stanie nienaruszonym. Wpływ lepkości na kształt przenoszonych wokseli pokazano na obrazach z mikroskopii sił atomowych (AFM) na rysunkach 2B, 2D i 2F. Jak pokazuje rysunek 2F, możliwe jest uzyskanie ostrych, dobrze zdefiniowanych wokseli dla odpowiedniego zakresu lepkości, zwykle ~100 Pa·sec dla nanopasty Ag5.
Ogólnie rzecz biorąc, pojawiło się niewiele doniesień o metodach łączących druk bezkontaktowy z potencjałem tworzenia struktur 3D o rozdzielczości mikronowej. Metoda LDT oferuje proces o dowolnym kształcie, który umożliwia wytwarzanie połączeń o bardzo drobnym skoku. Szereg zastosowań, w tym delikatne urządzenia elektroniczne, elektronika organiczna i systemy mikroelektromechaniczne (MEMS), może skorzystać z takiego procesu. Tutaj demonstrujemy proces bezkontaktowego, trójwymiarowego druku, a także pojedynczego laserowego drukowania na dużej powierzchni (za pomocą chipa DMD) nanopasty Ag o wysokiej lepkości.
Protokół
1. Wytwarzanie substratów dawcy
- Zamaskuj krawędzie szkiełka taśmą, pozostawiając centralny obszar odkrytego szkła.
- Zanurz szkiełko w buforowanym HF (stosunek 6:1 40% NH4F w wodzie do 48% HF w wodzie) na 3-15 minut. Uwaga: Spowoduje to wytrawienie środka szkiełka, który jest zdemaskowany, tworząc studnię. Głębokość studzienki powinna wynosić od 1 do 5 μm, co można określić za pomocą profilometru rysika lub AFM zgodnie z instrukcjami producenta.
- Usuń maskę taśmy.
2. Tworzenie wstążki z atramentem
- Rozprowadź niewielką ilość pasty Ag po jednej stronie dołka. Upewnij się, że jest wystarczająco dużo, aby napełnić studzienkę, mniej więcej w zakresie 10 mg. Nie jest jednak konieczne uprzednie zmierzenie kwoty.
- Mocno przeciągnij proste metalowe ostrze przez studnię, rozprowadzając cienką warstwę pasty na całej jej długości. Równomiernie rozprowadź pastę bez cienkich plam. Końcowy produkt tego procesu – mała studzienka zawierająca atrament Ag – nazywana jest "wstążką".
- Zetrzyj pastę, która rozprzestrzeniła się na zewnątrz studni, chusteczką laboratoryjną.
3. Suszenie wstążki
- Umieść wstążkę stroną zadrukowaną do góry w środowisku o niskiej wilgotności. Najlepiej sprawdza się pudełko wypełnione suchym azotem.
- Pozostaw wstążkę na co najmniej 2 godziny w RT. W tym momencie lepkość atramentu powinna być wystarczająco wysoka, aby można było drukować.
Uwaga: Po wystarczającym wyschnięciu taśmy barwiące z tuszem można przechowywać przez około miesiąc, umieszczając studzienkę stroną zadrukowaną do dołu na innym szkiełku podstawowym i przechowując ją w środowisku z suchym azotem. Po przechowywaniu w ten sposób można pozostawić taśmy barwiące bez nadzoru przez dłuższy czas.
4. Drukowanie wokseli
- Przymocuj podłoże odbiornika do stolika translacyjnego XY za pomocą uchwytu próżniowego lub taśmy dwustronnej. Uwaga: Podłoże odbiornika musi być płaskie, ale nie ma żadnych innych ograniczeń. Wafle krzemowe, szkiełka podstawowe lub polimery kompatybilne z temperaturą 200 °C są dopuszczalnymi podłożami odbiornika.
- Umieść taśmę barwiącą z tuszem zadrukowaną do dołu na podłożu odbiornika.
- Skoncentruj układ optyczny przez tylną część podłoża dawcy na tylnej powierzchni atramentu w studzience.
UWAGA: Istnieje wiele sposobów rozmieszczenia optyki dla tego procesu, ale konieczne są następujące kroki/komponenty:- Użyj impulsowego lasera UV z wiązką o przestrzennym rozkładzie energii "cylindra" (w przeciwieństwie do Gaussa). Użyj lasera zdolnego do kontrolowanego wystrzeliwania pojedynczych impulsów, co może wymagać modulatora akustyczno-optycznego. Modulator akustyczno-optyczny pozwala użytkownikowi na sterowanie wypalaniem poszczególnych impulsów.
- Przełóż wiązkę przez otwór, kształtując przekrój poprzeczny belki do pożądanego kształtu. Zwróć uwagę, że kształt przysłony określa kształt woksela. Oznacza to, że apertura jest zasadniczo obrazowana na podłożu dawcy, analogicznie do projekcji maski.
- Użyj mikroskopijnego obiektywu, aby zmniejszyć rozmiar przekroju poprzecznego wiązki, który określa rozmiar drukowanego woksela. Na przykład, jeśli obiektyw 10X daje kwadratowe woksele o wymiarach bocznych 50 μm, to obiektyw 50X wydrukuje woksele o tym samym kształcie (kwadratowym) o wymiarach bocznych 10 μm.
- Umieść kamerę wideo w jednej linii (za pomocą rozdzielacza wiązki) z mikroskopijnym obiektywem. Umożliwia to aktywne monitorowanie taśmy barwiącej z tuszem.
- Wystrzel pojedynczy impuls laserowy na podłoże dawcy. Rozsądna wartość początkowa dla fluencji lasera mieści się w zakresie 40-60 mJ/cm2. Upewnij się, że w kształcie przekroju wiązki laserowej jest widoczny otwór, w którym woksel został wyrzucony. Jeśli otwór nie jest widoczny, istnieje kilka możliwych przyczyn:
- Nieostry.
- Dostosuj wysokość obiektywu ostrości. Może to spowodować wyostrzenie otworu.
- Niska energia.
- Powoli zwiększaj energię lasera do fluencji 60-80 mJ/cm2. Grubsze taśmy barwiące mogą wymagać wysokich wartości płynności.
- Zbyt niska lepkość tuszu.
- Jeśli woksel zostanie wyrzucony, ale otwór w taśmie z tuszem natychmiast się napełni, oznacza to, że lepkość atramentu jest nadal zbyt niska, dlatego należy wysuszyć taśmę przez kolejne 30 minut zgodnie z instrukcjami w kroku 3, a następnie ponownie rozpocząć krok 4.
- Nieostry.
- Przesuń stolik translacyjny XY wzdłuż osi X i Y w nowe miejsce.
- Ponownie wystrzel pojedynczy impuls laserowy na substrat dawcy, wyrzucając woksel i pozostawiając ostro zarysowany otwór, w którym woksel został wyrzucony ze wstążki atramentu.
5. Drukowanie skomplikowanych struktur
- Utwórz linie, łącząc ze sobą sąsiadujące woksele w następujący sposób:
- Przenieś woksel zgodnie z opisem w 4.1-4.4.
- Przesuń stolik translacyjny XY o jedną długość woksela wzdłuż kierunku X lub Y.
- Przenieś woksel zgodnie z opisem w 4.1-4.4.
- Powtarzaj ten proces, aż uzyskasz wystarczająco długą linię.
- Konstrukcje pomostowe lub wspornikowe można tworzyć w następujący sposób:
- Ustaw wiązkę w taki sposób, aby wyrzucony woksel wypełnił szczelinę geometryczną na podłożu donorowym LUB tak, aby część woksela wystawała poza krawędź szczeliny geometrycznej.
- Przenieś woksel zgodnie z opisem w 4.1-4.4. Uwaga: Jeśli lepkość pasty jest zbyt niska, woksel może dostosować się do cech znajdujących się pod nim, zamiast tworzyć most lub wspornik.
- Struktury o wysokim współczynniku proporcji można tworzyć w następujący sposób:
- Przenieś woksel zgodnie z opisem w 4.1-4.4.
- Nie przesuwając podłoża odbiornika, przenieś substrat dawcy w nowe miejsce na taśmie barwiącej.
- Przenieś woksel zgodnie z opisem w 4.1-4.4.
- Powtarzać kroki 5.3.2 i 5.3.3 aż do uzyskania elementu o wystarczającej wysokości. Jeśli konstrukcja jest wyższa niż ~3-5 μm, okresowo wkładaj przekładki między podłoże dawcy i odbiorcy, aby stos wokseli i taśma z tuszem nie stykały się bezpośrednio. Należy pamiętać, że optyka będzie musiała zostać ponownie ustawiona zgodnie z opisem w sekcji 4.4.1, aby uwzględnić zmianę wysokości podłoża donorowego.
6. Drukowanie złożonych obrazów za pomocą układu DMD
- Narysuj lub prześlij obraz o pożądanym kształcie woksela. Upewnij się, że plik obrazu jest w formacie bitmapy. Uwaga: Bardzo ważne jest, aby wykorzystać współczynnik powiększenia układu optycznego, aby przeskalować rysunek do rozmiaru drukowanego woksela. DMD zasadniczo zastępuje aperturę, więc zamiast obrazować wiązkę za pomocą tego, co jest zasadniczo projekcją maski, do kształtowania wiązki używa się zestawu mikroluster.
- Wybierz odpowiedni laser (UV lub zielony).
- Włącz DMD i otwórz oprogramowanie DMD.
- Kliknij "Otwórz obraz" i załaduj wzór bitmapy. Wybierz opcję Załaduj i zresetuj.
- Kliknij "Dodaj". Nazwa pliku bitmapowego powinna pojawić się w prawym panelu.
- Kliknij "Uruchom raz". Wzorzec bitmapowy jest teraz wczytywany do DMD.
- Ułóż substraty dawcy i biorcy zgodnie z opisem w krokach od 4.1 do 4.3. Przenieś atrament zgodnie z opisem w krokach od 4.4 do 4.6.
- Po pomyślnym przeniesieniu powtórz kroki od 6.3 do 6.4, jeśli to konieczne, a następnie przejdź do kroku 7.
7. Piec
Gdy wszystkie woksele zostaną wydrukowane, utwardź je w piecu.
- Umieść w piecu podłoże odbiornika stroną zadrukowaną do góry.
- Pozostawić do utwardzenia w temperaturze 180 °C na 2 godziny.
Wyniki
Rycina 3 przedstawia reprezentatywny podłoże donorowe z wgłębieniem w jego centrum. Jako podłoże donorowe wykorzystano standardowe szkiełko przedmiotowe, a głębokość wgłębienia w tym przypadku wynosi 1 µm. Należy zauważyć, że cała nanopasta Ag jest ograniczona do prostokątnego wgłębienia, a reszta podłoża jest czysta. Ważne jest również to, że zabarwienie jest jednolite, co wskazuje na w przybliżeniu jednolityą grubość pasty. Obszary o jaśniejszym zabarwieniu wskazują na miejsca cieńsze, których należy unikać. Rycina 4 pokazuje obraz optyczny podłoża donorowego przy powiększeniu 20X po wyrzuceniu macierzy 6x6 kwadratowych wokseli o wymiarach 20 µm x 20 µm. W tym idealnym przypadku w przerwach nie ma pozostałości pasty, a wszystkie woksele zostały całkowicie wyrzucone z taśmy. Jeśli energia jest niewystarczająca lub jeśli w profilu wiązki występują znaczne punkty przegrzania (hotspots), woksele oddzielą się tylko częściowo i pozostaną przyklejone do tylnej strony taśmy.
Woksele wyrzucane z past o różnej lepkości przedstawiono na Rysunku 59. Gdy lepkość pasty jest niska, tj. pasta nie została dostatecznie wysuszona, napięcie powierzchniowe spowoduje, że woksele staną się bardziej zaokrąglone, tracąc swój pierwotny kształt (co widać na Rysunku 5A oraz B). Należy zwrócić uwagę, że kształty wokseli na Rysunku 5B różnią się od kształtów wiązki (pokazanych na wstawce do Rysunku 5B). W przeciwnym skrajnym przypadku, gdy lepkość pasty jest wysoka, tj. pasta została przesuszona, woksele mają tendencję do pękania podczas wyrzutu, co widać na Rysunku 5C oraz D. Istnieje zatem pośredni zakres lepkości, który umożliwia przeniesienie niepękniętych wokseli zachowujących kształt profilu wiązki, co przedstawiono na Rysunku 5E oraz F. Zaprezentowano dwa rodzaje łańcuchów wokseli, które tworzą długie linie przewodzące. Pierwszym był prosty łańcuch koniec-koniec, w którym woksele o rozmiarach 40 x 60 µm2 były przenoszone obok siebie (Rysunek 6A oraz B)20. Generalnie ta metoda łączenia była nieco zawodna, a po łagodnym utwardzaniu w temperaturze 100 °C pojawiały się częściowo lub całkowicie przerwane interfejsy (jak widać na Rysunku 6B). Druga metoda wykorzystywała nacięte, zazębiające się woksele przenoszone koniec-koniec (Rysunek 6C oraz D). Linie przerywane na Rysunku 6C obrysowują pierwotny kształt wokseli, ponieważ wysoka jakość interfejsu utrudnia wizualne rozróżnienie poszczególnych kształtów. Efekt ten jest bardzo wyraźny na Rysunku 6D, gdzie spoiny między wokselami są prawie niewidoczne. Geometria z nacięciami okazała się bardziej niezawodna niż proste połączenie koniec-koniec, a prawie wszystkie interfejsy pozostały ciągłe po utwardzaniu w 100 °C. Rysunek 7 przedstawia różne geometrie układania, wzory i współczynniki kształtu. Pojedynczy woksel przecinający rów w Si o szerokości 100 µm znajduje się na Rysunku 7A. Uzyskanie odpowiedniej lepkości jest niezwykle ważne w aplikacjach mostkowania lub struktur wolnostojących, aby zapobiec opadaniu woksela lub jego dostosowaniu do geometrii podłoża odbiorczego. Złożone struktury wielowarstwowe przedstawiono na Rysunkach 7B-D, w tym dwie ułożone jedna na drugiej piramidy oraz mikrofilarowe struktury o wysokim współczynniku kształtu. Geometrie te są istotne w zastosowaniach wymagających pionowych i rozpiętych połączeń międzyukładowych. Na koniec, Rysunek 8A przedstawia alternatywny układ optyczny wykorzystujący komercyjny chip DMD, określony na schemacie jako „digital mirror device”. Jak opisano w kroku 6, na komputer można wczytać duże, złożone obrazy i przenieść je za pomocą jednego impulsu lasera. Pomyślnie wydrukowane logo NRL znajduje się na Rysunku 8B. Zauważamy, że za pomocą pojedynczego strzału możemy przenieść strukturę z pasty o długości 1 mm i rozdzielczości detali ~20 µm.
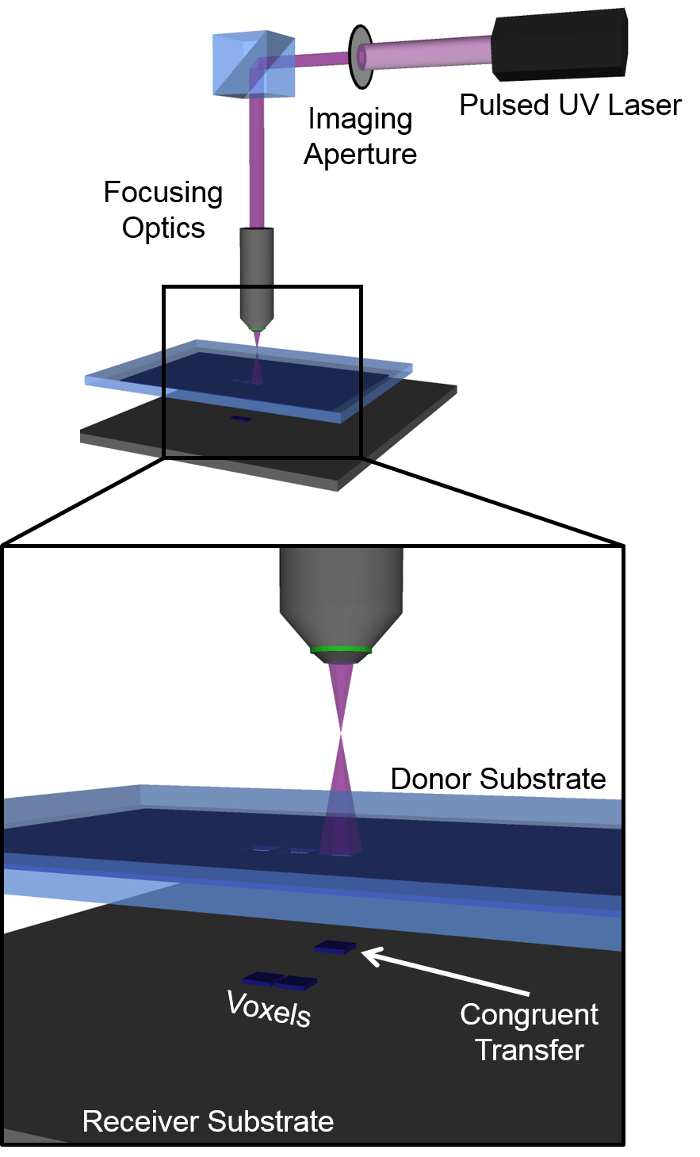
Rysunek 1. Schematyczny rysunek zestawu LDT. Należy zauważyć, że kształt woksela jest determinowany przez przekrój wiązki wyłącznie w przypadku tuszu o wysokiej lepkości. Kliknij tutaj, aby zobaczyć powiększoną wersję tego rysunku.
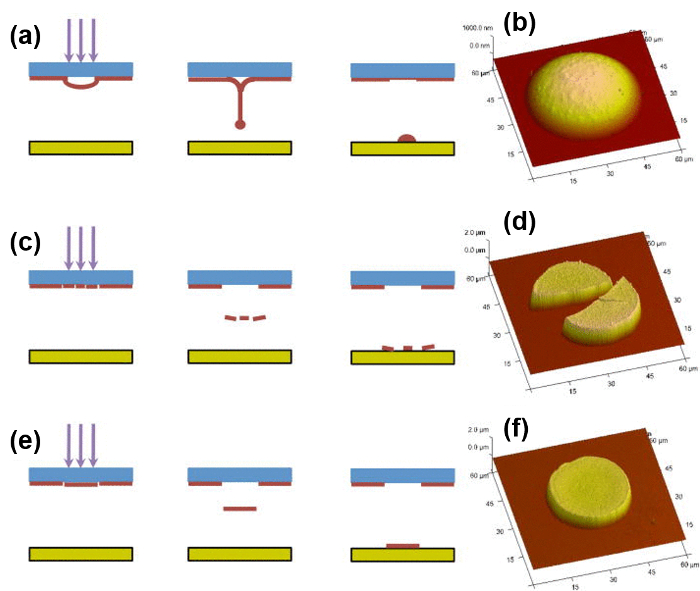
Rycina 2. Schemat wyrzutu wokseli. Schematy ilustrują ewolucję transferu dla (A) niskiej lepkości, (C) wysokiej lepkości oraz (E) lepkości pośredniej. Wykresy AFM powstałych wokseli przedstawiono odpowiednio w (B), (D) i (F). Rycina została zmodyfikowana na podstawie [9]. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
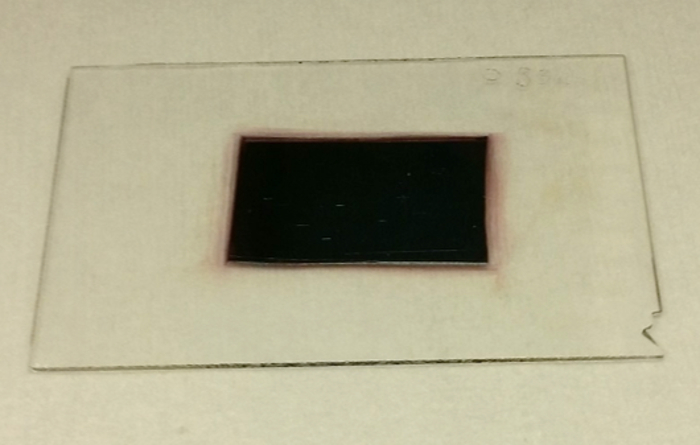
Rycina 3. Zdjęcie podłoża donora z nanopasty Ag. Podłoże stanowi szkiełko przedmiotowe z zagłębieniem o głębokości 1 µm w centrum. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
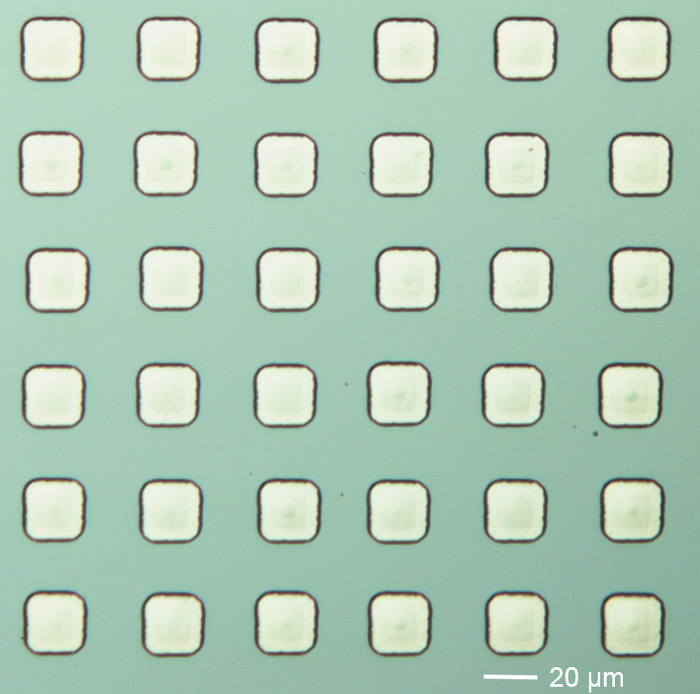
Rysunek 4. Obraz optyczny (powiększenie 20X) warstwy pasty na taśmie (podłożu donora) po transferze wokseli. Ostre, wyraźnie zdefiniowane krawędzie oraz brak pozostałości świadczą o wystarczającym wyschnięciu pasty i całkowitym transferze materiału z taśmy. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
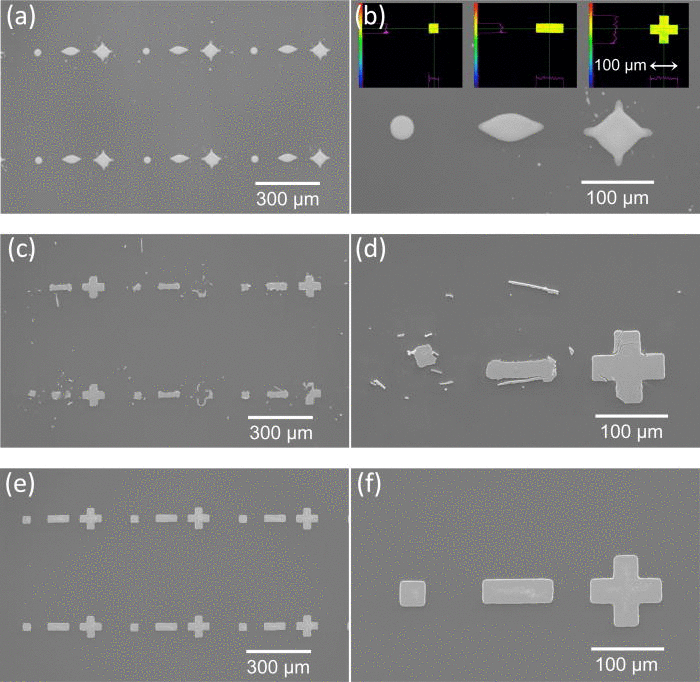
Rysunek 5. Obrazy z pomiaru skaningowej mikroskopii elektronowej (SEM) kilku różnych wokseli. Profile wiązki przedstawiono na wstawce (B). Wydrukowano trzy różne kształty wokseli przy niskiej lepkości (A,B), wysokiej lepkości (C,D) oraz lepkości pośredniej (E,F). Należy zauważyć, że niska lepkość prowadzi do utraty kształtu i ostrości krawędzi woksela, podczas gdy wysoka lepkość prowadzi do pękania wokseli. Rysunek zmodyfikowany na podstawie [9]. Kliknij tutaj, aby wyświetlić większą wersję tego rysunku.
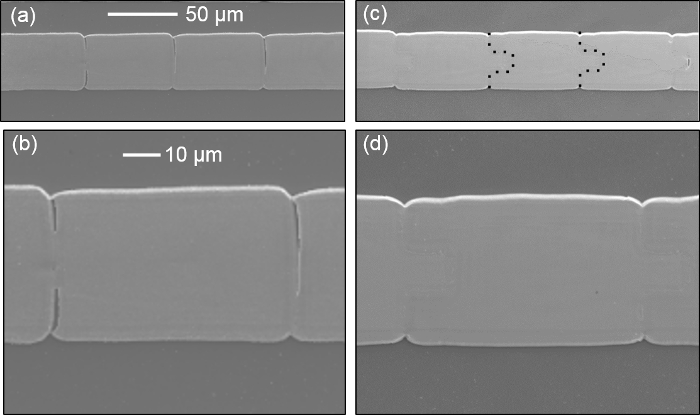
Rycina 6. Obrazy SEM połączonych łańcuchów wokseli. Przedstawiono dwie geometrie połączeń: proste czołowe (A,B) oraz zazębiające z nacięciem (C,D). Ogólnie stwierdzono, że geometrie zazębiające z nacięciem są bardziej niezawodne, podczas gdy proste połączenia czołowe mają tendencję do pękania z powodu skurczu podczas etapów wypalania w piecu. Rycina została zmodyfikowana na podstawie [20]. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
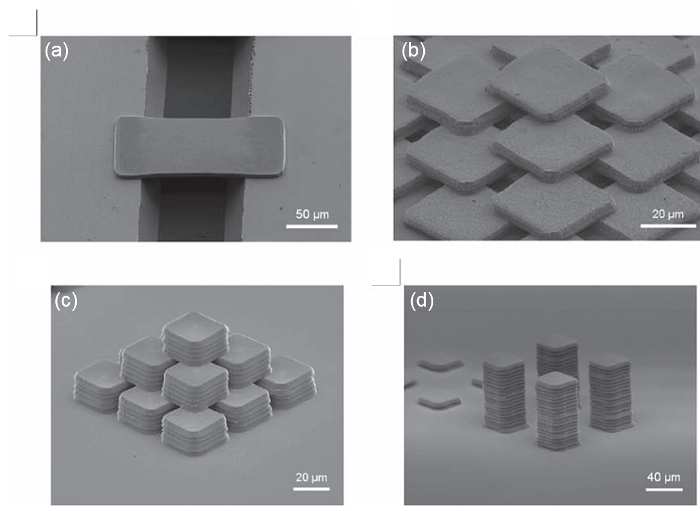
Rycina 7. Obrazy SEM wielu złożonych struktur wokselowych. Geometrie obejmują: prostokątny woksel spinający rów o szerokości 100 µm (A), rusztowanie wielowarstwowe (B), piramidę o wysokim współczynniku kształtu (C) oraz kilka mikrosłupków o wysokim współczynniku kształtu (D). Rycina została zmodyfikowana na podstawie [8]. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
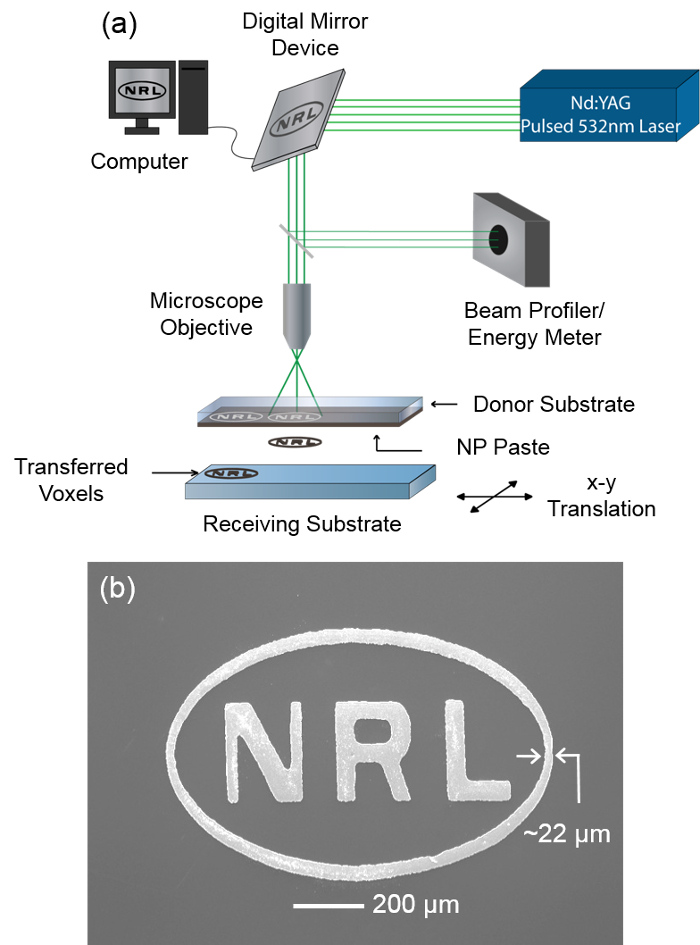
Rysunek 8. Schemat i wyniki LDT za pomocą układu DMD. Na schemacie (A) aperturę lasera zastąpiono układem DMD, który stanowi duży zespół mikroluster. Wzór z pliku obrazu może być wiernie odwzorowany na podłożu donorowym, co pozwala na wyrzucenie dokładnej repliki wzoru wokseli w jednym strzale. Jako przykład, logo NRL (B) zostało przetransferowane za pomocą jednego impulsu lasera. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
Dyskusja
W tym artykule zademonstrowaliśmy proces bezkontaktowego, trójwymiarowego druku, a także pojedynczego laserowego drukowania na dużej powierzchni (za pomocą chipa DMD) nanopasty Ag o wysokiej lepkości. W przeciwieństwie do innych technik bezpośredniego zapisu, takich jak atramentowy, opisana tutaj technika LDT pozwala na drukowanie złożonych kształtów wokseli za pomocą jednego impulsu laserowego, tj . w jednym kroku. Chociaż wiele aspektów procedury może wydawać się prostych, istnieje wiele kroków, które wymagają iteracyjnego testowania w celu optymalizacji. Po pierwsze, suchość i lepkość pasty są najważniejszymi czynnikami udanego transferu. Chociaż te punkty były już wielokrotnie podkreślane w tekście, ponawiamy tę kwestię tutaj, aby podkreślić ich znaczenie. Jeśli lepkość atramentu jest zbyt niska, niemożliwe będzie wydrukowanie ostrych, dobrze zdefiniowanych kształtów wokseli. Charakterystyczny znak, że lepkość atramentu jest zbyt niska, pojawia się podczas próby wyrzucenia woksela. Po wyzwoleniu impulsu laserowego woksel będzie wydawał się chwilowo wyrzucać, ale atrament szybko wypełni się z powrotem w otworze pozostawionym w podłożu dawcy. W takim przypadku użytkownik powinien zaprzestać wystrzeliwania lasera, a atrament powinien być dalej traktowany zgodnie z opisem w krokach 3.1 i 3.2. Jeśli lepkość atramentu jest zbyt wysoka, proces transferu wokseli będzie wyglądał na pomyślny na taśmie. Jednak podczas badania wokseli na podłożu odbiornika pojawią się znaczne rozdarcia, pęknięcia lub odłamki. W takim przypadku użytkownik musi pozbyć się bieżącej wstążki i utworzyć nową wstążkę zgodnie z opisem w sekcji 2. Optymalizacja lepkości atramentu i czasu schnięcia powinna być osiągnięta poprzez ocenę jakości prób transferu wokseli. Nie zalecamy próbowania mierzenia lepkości pasty w żadnym momencie. Po drugie, fluencja lasera jest prawie tak samo ważna jak lepkość atramentu, a bardzo małe zmiany fluencji mogą mieć znaczący wpływ na proces. Powinno być bardzo jasne, gdy energia jest zbyt niska - woksel nie zostanie wyrzucony z substratu dawcy. Zaleca się rozpoczęcie od zakresu płynności sugerowanego w kroku 4.4, a następnie bardzo stopniowe zwiększanie wartości. Najniższa energia, która powoduje pełne przeniesienie, nazywana jest "fluencją progową". Często najlepiej jest działać na poziomie płynności progowej lub w jej pobliżu, ponieważ wyższe wartości fluencji będą miały tendencję do łamania lub rozrywania wokseli. Wreszcie, w zależności od rodzaju lasera użytego w procesie, w profilu lasera mogą występować gorące punkty. Może to wymagać regulacji apertury w celu pobrania próbki z bardziej jednorodnego obszaru wiązki. Jeśli kształt wyrzucanego woksela jest zniekształcony lub słabo pasuje do kształtu przekroju poprzecznego wiązki, odpowiedzialne mogą być hotspoty lasera lub grubość lub jednorodność warstwy atramentu.
Poza rozwiązywaniem problemów istnieje kilka ograniczeń tej techniki. Końcowy etap utwardzania w piecu utrudnia lub uniemożliwia uzyskanie wokseli o pożądanych właściwościach funkcjonalnych na podłożach, które nie są kompatybilne z wysokimi temperaturami. Ogólnie rzecz biorąc, nanopasta Ag użyta w tym manuskrypcie wymaga temperatury utwardzania co najmniej 150 °C w celu uzyskania rozsądnych wartości przewodności. Wytwarzanie warstwy farby na podłożu dawcy musi być jeszcze bardziej zoptymalizowane, aby poprawić jednorodność grubości, pokrycie powierzchniowe i czas przetwarzania. Grubość warstwy atramentu ma ogromny wpływ na płynność progową i jakość transferu, a niejednorodna grubość może utrudnić proces przenoszenia, zwłaszcza w przypadku przenoszenia wokseli mniejszych niż 20 μm x 20 μm. Obecna konstrukcja podłoża dawcy utrudnia tworzenie wstęg większych niż 10 cm, co ogranicza przepustowość dużej powierzchni. W związku z tym konieczne byłoby opracowanie alternatywnych konstrukcji substratów donorowych, takich jak szpula do szpuli lub obrotowa tarcza, w celu zwiększenia automatyzacji i przetwarzania na większej powierzchni.
Siła techniki LDT polega na zdolności do przenoszenia płynów o wysokiej lepkości, z którymi inne techniki drop-on-demand nie mogą sobie poradzić. Zalety LDT można podzielić na dwie sytuacje, w których po pierwsze, drukowanie pasty o wysokiej lepkości zapewnia poprawę jakości lub szybkości w porównaniu z drukowaniem pasty o niskiej lepkości, a po drugie, w sytuacjach, w których drukowanie pastą o wysokiej lepkości umożliwia tworzenie struktur, które nie są dostępne dla druku o niskiej lepkości. Przykładami zalet w pierwszej kategorii są: minimalna zmienność wokseli wynikająca z efektów zwilżania, wysoki stopień kontroli nad kształtem i rozmiarem woksela, minimalny skurcz podczas utwardzania oraz niska energia lasera w porównaniu z innymi procesami LIFT (a tym samym niska prędkość transferu). Przykładami w drugiej kategorii są: drukowanie struktur o wysokim współczynniku proporcji, struktury mostkowe, wsporniki i wszelkie inne struktury, które wymagają dobrego zachowania kształtu wokseli. Dzięki połączeniu procesu LDT z chipem DMD, możliwe jest równoległe drukowanie złożonych kształtów i wzorów, co znacznie przyspiesza cały proces. Co więcej, zastosowanie DMD do kształtowania wokseli pozwala na aktualizację projektów między impulsami laserowymi, umożliwiając szybkie drukowanie dynamicznie rekonfigurowalnych wokseli. Ogólnie rzecz biorąc, częstotliwość odświeżania DMD (33 kHz) jest nieco wolniejsza niż maksymalna częstotliwość powtarzania lasera (100 kHz lub więcej), ale czynnikiem ograniczającym szybkość drukowania jest translacja stolika.
Głównymi drogami rozwoju systemu LDT są ciągły rozwój dodatkowych materiałów, ulepszanie procesu produkcji taśm i dalsze zwiększanie skali procesu poprzez integrację technologii cyfrowego przetwarzania światła (DLP), takiej jak chip DMD. Chociaż materiały metalowe i izolacyjne zostały z powodzeniem przeniesione w tym procesie, opracowano niewiele materiałów aktywnych. Możliwość drukowania materiałów piezoelektrycznych, magnetycznych lub optoelektronicznych w procesie LDT może otworzyć ogromne możliwości technologiczne. W obecnej sytuacji geometria substratu dawcy ogranicza skalowalność. Opracowanie podłoży donorowych typu reel-to-reel lub rotacyjnych dysków znacznie usprawniłoby te procesy. Wreszcie, połączenie LDT z technologią DLP jest potencjalnie przełomowym osiągnięciem w dziedzinie produkcji cyfrowej, przekształcając wcześniej seryjny proces w wysoce równoległy proces. Kluczowym wyzwaniem na drodze do osiągnięcia tego celu jest możliwość drukowania wokseli z dobrą rozdzielczością cech w wielu skalach. Oznacza to, że woksele o wymiarach bocznych rzędu 10 sekund lub 100 sekund μm zawierają cechy rzędu 1-5 μm. Podsumowując, osiągnięcia te oferują znaczące możliwości w zakresie wielkopowierzchniowej produkcji addytywnej komponentów elektronicznych.
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Ta praca została sfinansowana przez Biuro Badań Marynarki Wojennej (ONR) poprzez Program Badań Podstawowych Laboratorium Badawczego Marynarki Wojennej.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Srebrna nano-pasta do sitodruku | Harima Chemicals Group, http://www.harima.co.jp/en/ | NPS Typ HP | Store pod adresem 10 ° C, nie pozwól zamarznąć; Przed użyciem odczekaj 1 godzinę, aż pasta osiągnie temperaturę pokojową. |
| Buforowane rozwiązanie HF | http://transene.com/sio2/ | BUFFER HF IMPROVED | Szybkość wytrawiania może się różnić w zależności od struktury materiału |
Bibliografia
- Park, J. U., et al. High-resolution electrohydrodynamic jet printing. Nature Mater. 6, 782-789 (2007).
- Hon, K. K. B., Li, L., Hutchings, I. M. Direct writing technology - Advances and developments. CIRP Ann. 57, 601-620 (2008).
- Calvert, P. Inkjet Printing for Materials and Devices. Chem. Mater. 13, 3299-3305 (2001).
- Arnold, C. B., Serra, P., Piqué, A. Laser direct-write techniques for printing of complex materials. MRS Bulletin. 32, 23-31 (2007).
- Park, J. U., et al. High-resolution electrohydrodynamic jet printing. Nature Mater. 6, 782-789 (2007).
- Hon, K. K. B., Li, L., Hutchings, I. M. Direct writing technology - Advances and developments. CIRP Ann. 57, 601-620 (2008).
- Calvert, P. Inkjet Printing for Materials and Devices. Chem. Mater. 13, 3299-3305 (2001).
- Arnold, C. B., Serra, P., Piqué, A. Laser direct-write techniques for printing of complex materials. MRS Bulletin. 32, 23-31 (2007).
- Piqué, A., Auyeung, R. C. Y., Kim, H. K., Metkus, M., Mathews, S. A. Digital microfabrication by laser decal transfer. J. Laser. Micro. Nanoeng. 3, 163-168 (2008).
- Auyeung, R. C. Y., Kim, H., Birnbaum, A. J., Zalalutdinov, M., Mathews, S. A., Piqué, A. Laser decal transfer of freestanding microcantilevers and microbridges. Appl. Phys. A. 97, 513-519 (2009).
- Kim, H., Melinger, J. S., Khachatrian, A., Charipar, N. A., Auyeung, R. C. Y., Piqué, A. Fabrication of terahertz metamaterials by laser printing. Opt. Lett. 35, 4039-4041 (2010).
- Wang, J., Auyeung, R. C. Y., Kim, H., Charipar, N. A., Piqué, A. Three-dimensional printing of interconnects by laser direct-write of silver nanopastes. Adv. Mater. 22, 4462-4466 (2010).
- Mathews, S. A., Auyeung, R. C. Y., Kim, H., Charipar, N. A., Piqué, A. High-speed video study of laser-induced forward transfer of silver nano-suspensions. J. Appl. Phys. 114, 064910(2013).
- King, B. H., Dimos, D., Yang, P., Morissette, S. L. Direct-write fabrication of integrated, multilayer ceramic components. J. Electroceram. 3, 173-178 (1999).
- Lewis, J. A. Direct ink writing of 3D functional materials. Adv. Funct. Mater. 16, 2193-2204 (2006).
- Calvert, P. Inkjet printing for materials and devices. Chem. Mater. 13, 3299-3305 (2001).
- Kang, H., Soltman, D., Subramanian, V. Hydrostatic Optimization of Inkjet-Printed Films. Langmuir. 26, 11568-11573 (2010).
- Piqué, A., et al. Laser decal transfer of electronic materials with thin film characteristics. Proc. SPIE. 6879, 687911(2008).
- Auyeung, R. C. Y., Kim, H., Birnbaum, A. J., Zalalutdinov, M., Mathews, S. A., Piqué, A. Laser decal transfer of freestanding microcantilevers and microbridges. Appl. Phys. A: Mater. Sci. Process. 97, 513-519 (2009).
- Soltman, D., Smith, V., Kang, H., Morris, S. J. S., Subramanian, V. Methodology for inkjet printing of partially wetting films. Langmuir. 26, 15686-15693 (2010).
- Auyeung, R. C. Y., Kim, H., Charipar, N., Birnbaum, A., Mathews, S., Piqué, A. Laser forward transfer based on a spatial light modulator. Appl. Phys. A: Mater. Sci. Process. 102, 21-26 (2011).
- Duocastella, M., Fernandez-Pradas, J. M., Serra, P., Morenza, J. L. Jet formation in the laser forward transfer of liquids. Appl. Phys. A: Mater. Sci. Process. 93, 453-456 (2008).
- Feinaueugle, M., Alloncle, A. P., Delaporte, P., Sones, C. L., Eason, R. W. Time-resolved shadowgraph imaging of femtosecond laser-induced forward transfer of solid materials. Appl. Surf. Science. 258, 8475-8483 (2012).
- Breckenfeld, E., Kim, H., Auyeung, R. C. Y., Charipar, N., Serra, P., Piqué, A. Laser-induced forward transfer of silver nanopaste for microwave interconnects, A. Appl. Surf. Science. 331, 254-261 (2015).
Przedruki i uprawnienia
