Ten artykuł bada przydatność druku atramentowego do produkcji barwnikowych ogniw słonecznych. Opracowano niezawierający spoiwa atrament nanocząsteczkowy TiO2 i wydrukowano go na podłożu szklanym FTO. Zadrukowana warstwa została wyprodukowana w komórce o powierzchni czynnej 0,25cm2 i wydajności 3,5%.
Artykuł metodologiczny
Druk cyfrowy dwutlenku tytanu do ogniw słonecznych uczulonych na barwnik
W tym artykule
Podsumowanie
Streszczenie
Produkcja krzemowych ogniw słonecznych jest kosztownym i energochłonnym procesem. W przeciwieństwie do tego, produkcja ogniw słonecznych uwrażliwionych na barwnik jest mniej szkodliwa dla środowiska, a niższe temperatury przetwarzania stanowią realną i tanią alternatywę dla konwencjonalnej produkcji. Niniejszy artykuł jeszcze bardziej wzmacnia te referencje środowiskowe poprzez ocenę druku cyfrowego, a tym samym ścieżki produkcji addytywnej dla tych ogniw. Osiągnięto to poprzez badanie powstawania i działania fotoelektrody z tlenku metalu przy użyciu dwutlenku tytanu o rozmiarach nanocząstek. Opracowano materiał do natryskiwania atramentowego, scharakteryzowano go i wydrukowano za pomocą piezoelektrycznej głowicy atramentowej w celu wytworzenia warstwy o grubości 2,6 μm. Uzyskana w ten sposób wydrukowana warstwa została przekształcona w działającą komórkę o powierzchni aktywnej 0,25cm2 i sprawności konwersji energii wynoszącej 3,5%. Formuła niezawierająca spoiw pozwoliła na obniżenie temperatury przetwarzania o 250 °C, co jest kompatybilne z elastycznymi podłożami poliamidowymi, które są stabilne do temperatur 350 °C. Autorzy kontynuują rozwój tej ścieżki procesu, badając drukowanie atramentowe innych warstw w barwnikowych ogniwach słonecznych.
Wprowadzenie
Konwencjonalne krzemowe ogniwa słoneczne są wykonane z bardzo czystych materiałów, które wymagają drogiego i energochłonnego specjalistycznego sprzętu. Te konwencjonalne ogniwa krzemowe zawierają złącze p-n, które wymaga wysoce czystych materiałów na granicy faz do generowania par elektron-. Barwnikowe ogniwa słoneczne (DSSC) mają zasadniczo inną zasadę działania, w której generowanie ładunku odbywa się na granicy materiałów. Oznacza to, że przetwarzanie w próżni, bardzo wysokich temperaturach lub korzystanie z pomieszczeń czystych nie jest wymagane1. Dlatego są one postrzegane jako potencjalnie tania alternatywa; Jednak zwiększenie skali z małych laboratoryjnych komórek testowych do dużych prototypów do produkcji przemysłowej wymaga przezwyciężenia kilku problemów, w tym szybkiego modelowania substratów.
Produkcja elektroniki zazwyczaj wymaga pewnego stopnia wzorcowania, które osiąga się albo przez maskowanie, albo selektywne usuwanie materiału po osadzaniu. Etapy te można usunąć za pomocą "addytywnych" technik druku cyfrowego, takich jak druk atramentowy lub powlekanie natryskowe. Druk cyfrowy to obiecująca metoda bezpośredniego osadzania materiałów funkcjonalnych do urządzeń elektronicznych. Technikę tę można opisać jako druk z wzoru cyfrowego bezpośrednio na różnych podłożach2. Są to metody bezkontaktowe, które nie uszkadzają ani nie zanieczyszczają powierzchni podłoża i osadzają materiał tylko tam, gdzie jest to wymagane, co skutkuje niewielkimi lub żadnymi stratami3. Podkreślono, że techniki te idealnie nadają się do skalowania do produkcji wielkoseryjnej3. Ponieważ metody druku cyfrowego wykorzystują płynne formy materiałów zdyspergowanych w rozpuszczalniku, kluczowe znaczenie ma zrozumienie osadzania się atramentu w celu określenia zastosowań tej techniki.
DSSC mają trzy główne składniki: porowatą warstwę materiału z tlenku metalu o szerokim paśmie wzbronionym, barwnik pokrywający cząstki oraz "transporter ładunku", który infiltruje pory w porowatej warstwie półprzewodnika. Są one umieszczone pomiędzy przezroczystą elektrodą przewodzącą a przeciwelektrodą4. Przeciwelektroda jest pokryta materiałem katalitycznym do przenoszenia elektronów, którym w większości przypadków jest platyna. Pod wpływem oświetlenia cząsteczki barwnika będą absorbować energię w postaci fotonów. Cząsteczki barwnika ulegają następnie wzbudzeniu, a separacja ładunków następuje na granicy faz dwutlenku tytanu i barwnika. Elektrony są wyrzucane do sąsiednich cząstek tlenku metalu, a na cząsteczce barwnika pozostają "". Wstrzyknięte elektrony przemieszczają się przez cząsteczki tlenku metalu i docierają do przezroczystej elektrody przewodzącej. Po podłączeniu obciążenia elektrony przemieszczają się do przeciwelektrody przez obwód zewnętrzny i ostatecznie łączą się ze swoimi przeciwładunkami przez parę redoks obecną w elektrolicie1. Nanostrukturalna warstwa tlenku metalu w DSSC odgrywa kluczową rolę w ogólnej wydajności ogniwa, a wybór materiałów, metody przetwarzania i charakter struktury mają czynnikiwpływające 5-10. Jednym z najważniejszych wymagań stawianych fotoanodzie jest to, że musi ona mieć wyjątkowo dużą powierzchnię. Osiąga się to poprzez osadzanie materiałów nanocząsteczkowych, zwykle TiO21,11. Zostało to wytworzone za pomocą niezliczonych różnych procesów, jednak techniki powlekania na mokro, takie jak sitodruk i doctor-blading, są nadal najpopularniejszym podejściem9,12,13.
Technologia atramentowa to potencjalna droga produkcji barwnikowych ogniw słonecznych. Wykorzystuje ruch kryształu piezoelektrycznego do wyrzucania określonej ilości cieczy przez dyszę na pożądane podłoże. Ta metoda osadzania pozwala na bardzo dokładne, ale także natryskiwanie materiału z dużą częstotliwością z potencjalnie dużą prędkością drukowania lub szybkością stapiania. Technologia atramentowa jest wrażliwa na lepkość użytego atramentu, co wcześniej stanowiło barierę dla rozwoju atramentów funkcjonalnych. Niedawne prace nad opracowaniem rozpuszczalników odpowiednich do formułowania atramentów pomogły złagodzić ten problem, a drukowanie elementów elektronicznych przy użyciu materiałów warstwowych 2D, takich jak grafen, zostało zademonstrowane14. Stwierdzono, że lepkość zawiesin nanocząstek, takich jak te, zależy od wielkości i stężenia nanocząstek15. Wysokie stężenia nanocząstek skutkują wyższymi lepkościami, dlatego ładunki cząstek wynoszą zwykle około 10% wag., aby uniknąć zablokowania dysz16, jednak osiągnięto wyższe stężenia17.
Kluczowe zalety technologii atramentowej to bezkontaktowość, addytywne wzorowanie i brak maski18. Te dwa ostatnie atrybuty wynikają z możliwości umieszczenia wielu dysz razem na jednej lub kilku głowicach drukujących, przy czym każda dysza jest oddzielnie adresowana przez oprogramowanie sterujące. Pozwala to na bardzo szybkie tworzenie bardzo złożonych, wielowarstwowych wzorów, gdy głowice drukujące poruszają się po podłożu. Nie jest wymagane maskowanie między materiałami lub warstwami, ponieważ położenie każdej kropli atramentu jest dokładnie kontrolowane, w niektórych systemach z dokładnością do ~1,5μm19. Jedną z kluczowych korzyści jest to, że technologia atramentowa jest dojrzała, a znaczący rozwój nastąpił w drugiej połowie XX wieku. W rezultacie druk atramentowy jest bardzo skalowalną technologią, z systemami roll-to-roll zdolnymi do precyzyjnego drukowania na elastycznych podłożach z szybkością wielu metrów na sekundę. Tradycyjnie wykorzystywano go do produkcji wielkoseryjnej, np. gazet. Jednak rozwój technologii pozwolił na wykorzystanie drukarki atramentowej w produkcji obwodów elektronicznych typu roll-to-roll przy użyciu nanocząsteczkowych atramentów srebrnych20. Druk atramentowy jest zatem atrakcyjnym procesem dla potencjalnej produkcji barwnikowych ogniw słonecznych za pomocą druku cyfrowego.
Protokół
1. Formuła tuszu
Uwaga: Receptury atramentów są często utrzymywane w ścisłej tajemnicy przez producentów. Udane formuły równoważą natryskiwanie, tworzenie kropli, zwilżanie i suszenie z wydajnością funkcjonalną. Zwykle materiał funkcjonalny jest zdyspergowany w rozpuszczalniku i co najmniej jednym innym składniku, aby można było je natryskować. W tej sekcji szczegółowo opisano rozwój atramentu TiO2 do użytku w druku atramentowym. Niewielką partię farby przygotowano następującą metodą.
Uwaga: Przygotowanie tuszu powinno odbywać się w odpowiednio wentylowanym miejscu, np. pod wyciągiem, przy założeniu okularów ochronnych i rękawic lateksowych.
- Przygotować 0,1 mM wodny roztwór kwasu solnego (HCl), aby uzyskać pH około 4.
- Dodać 32 g roztworu kwasu do 8 g kompatybilnego rozpuszczalnika o wyższej temperaturze wrzenia i niższym napięciu powierzchniowym niż woda (takiego jak dimetyloformamid (DMF)). Dodanie współrozpuszczalnika działa jak środek suszący, indukując przepływ krążący w kropli atramentu, gdy atrament odparowuje, prowadząc do równomiernego rozmieszczenia nanocząstek na powierzchni kropli 21.
- Dodać 1,5 g dodatku dyspergującego (45% aktywny roztwór glikolu propylenowego i tetrametylo-5-decyno-4,7-diolu w wodzie).
- Dodaj 10 g glikolu etylenowego jako środka utrzymującego wilgoć, aby zapobiec wysuszeniu dysz.
- Do tuszu dodać 0,5 g środka przeciwpieniącego (20% aktywny roztwór diolu acetylenowego w glikolu metoksypolietylenowym), aby zapobiec powstawaniu pęcherzyków powietrza.
- Wykonaj prosty test wstrząsania, pobierając porcję tuszu do zamkniętego pojemnika i potrząsając ręcznie przez 60 sekund. Jeśli zauważysz pianę, dodaj kolejne 0,5 g środka przeciwpieniącego do tuszu.
- Mieszaj roztwór przez 8 godzin za pomocą mieszadła magnetycznego, aby zapewnić jednorodność w temperaturze pokojowej.
- Dodać 1,5 g nanocząstek dwutlenku tytanu (TiO2) o pierwszorzędowej wielkości cząstek 21 nm i powierzchni 35 - 65m2/g.
- Sonikować mieszaninę za pomocą sondy ultradźwiękowej przez 15 minut z częstotliwością 60 Hz.
- Zmierz wielkość cząstek, stosując odpowiednią technikę pomiarową, taką jak dynamiczne rozpraszanie światła (DLS) zgodnie z protokołem producenta, aby upewnić się, że będą one łatwo przepływać przez otwory dyszy. Pomiary należy wykonywać w tych samych warunkach (np. ten sam rozpuszczalnik, pH, stężenie dyspergatora), które mają być stosowane dla tuszu, ponieważ każdy składnik może wpływać na tworzenie się aglomeratów w tuszu. Aby natryskiwanie zakończyło się sukcesem, cząsteczki w płynie powinny być 100 razy mniejsze niż otwór dyszy.
- Zmierz lepkość atramentu przy użyciu odpowiedniej techniki pomiaru, takiej jak lepkościomierz rotacyjny, zgodnie z protokołem producenta, aby zapewnić niezawodne natryskiwanie z głowicy drukującej, ponieważ druk atramentowy wymaga atramentów o niskiej lepkości od 2 do 20 centytypuazów (cP). Zwiększenie lepkości poprzez dodanie materiałów polimerowych lub materiałów na bazie celulozy; Muszą one jednak zostać usunięte po osadzeniu, aby zwolnić miejsca dla barwnika w zadrukowanej folii22.
- Zmierz napięcie powierzchniowe tuszu, używając odpowiedniej techniki pomiaru, takiej jak tensjometr, zgodnie z protokołem producenta, aby zapewnić niezawodne natryskiwanie. Wytyczne dotyczące formułowania płynów strumieniowych dla drukarek atramentowych sugerują napięcie powierzchniowe w zakresie od 28 do 33 mN/m, aby umożliwić niezawodne drukowanie.
2. Druk atramentowy
- Przed drukowaniem należy namoczyć podłoża szklane w 2% wagowym roztworze detergentu czyszczącego (mieszanina anionowych i niejonowych środków powierzchniowo czynnych, środków stabilizujących, zasad, niefosforanowych detergentów budujących i sekwestrujących, w bazie wodnej) w wodzie dejonizowanej. Zaraz po wyjęciu z roztworu czyszczącego dokładnie spłucz szklankę wodą dejonizowaną, aby usunąć ślady zanieczyszczeń i detergentu czyszczącego.
- Zmierz energię powierzchniową podłoża przy użyciu odpowiedniej techniki pomiaru, takiej jak tensjometr, zgodnie z protokołem producenta. Aby zapewnić dobrą przyczepność, energia powierzchniowa podłoża nie powinna przekraczać napięcia powierzchniowego płynu o więcej niż 10 - 15 mN/m. Zmodyfikuj energię powierzchniową podłoża za pomocą metod takich jak obróbka koronowa23, obróbka plazmowa24 i trawienie chemiczne25, jeśli nie jest to odpowiednie.
- Załaduj podłoże do drukarki zgodnie z protokołem producenta.
- Przepłucz głowicę drukującą z atramentem przez port znajdujący się z boku głowicy, aby usunąć powietrze lub roztwór czyszczący ze zbiornika i dysz.
- Włóż głowicę drukującą do drukarki. Połącz głowicę drukującą z tablicą osobowości głowicy.
- Przefiltruj atrament przez filtr o odpowiednim rozmiarze tuż przed załadowaniem do wkładu, aby usunąć duże agregaty cząstek, które mogą zatkać dysze. Głowica drukująca wykorzystana w tej pracy (np. Konica KM512) posiada dysze o średnicy 40 μm; Dlatego tusze nie powinny zawierać cząstek o średnicy większej niż 400 nm. Przepuścić zawiesiny przez filtr 5 μm, a następnie 1,2 μm z polifluorku winylidenu (PVDF) w celu usunięcia wszelkich dużych cząstek.
- Załaduj atrament do strzykawki o pojemności 150 ml znajdującej się nad głowicą drukującą, która dostarcza atrament do głowicy drukującej. Załóż hermetyczną nasadkę na strzykawkę i włącz pompę próżniową.
- Usuń atrament przez dysze, naciskając przycisk "przedmuchuj" znajdujący się na pompie próżniowej.
- Za pomocą serwera wydruku systemu informacji geograficznej (GIS) skonfiguruj przebieg i parametry drukowania. Należy pamiętać, że drukarka może drukować z prędkością do 1,5 metra na sekundę, jednak w przypadku tego atramentu stwierdzono, że prędkość drukowania 0,3 metra na sekundę zapewnia optymalną powłokę
- Otwórz oprogramowanie interfejsu użytkownika GIS i załaduj żądany wzór.
- Drukuj z załadowanego wkładu zgodnie z protokołem producenta.
- Usunąć podłoże z płyty grzewczej i podgrzewać zadrukowane folie w temperaturze 150 ºC przez 30 minut, a następnie w temperaturze 250 ºC przez kolejne 30 minut na płycie grzejnej lub w piekarniku.
3. Analiza drukowanych filmów
- Użyj mikroskopu optycznego lub skaningowego mikroskopu elektronowego (SEM), aby spojrzeć na powierzchnię drukowanych filmów w małym powiększeniu (100X), aby przeanalizować morfologię powierzchni i przy dużym powiększeniu (35 000X), aby przeanalizować porowatość drukowanych folii. Sprawdź, czy obrazy pokazują równomierne pokrycie bez pęknięć i dobrej porowatości. Bardziej szczegółowe informacje na temat działania SEM można znaleźć w następujących pozycjachpiśmiennictwa 26,27.
- Zmierz grubość drukowanej warstwy, używając odpowiedniej techniki pomiaru, takiej jak profilometr powierzchni, zgodnie z protokołem producenta. Grubość i porowatość warstwy TiO2 w DSSC wpływają na ilość barwnika, który może zostać wchłonięty na powierzchnię nanocząstek, co z kolei wpływa na ogólną wydajność konwersji elektrycznej ogniwa18. Jest to zatem ważny parametr do oceny. Użyj profilomierza powierzchni (dokładność 1 nm), aby zmierzyć grubość zadrukowanych folii.
- Zmierz przepuszczalność folii, używając odpowiedniej techniki pomiarowej, takiej jak spektrofotometr w ultrafiolecie widzialnym (UV-VIS), aby określić, ile światła widzialnego będzie przenikać przez zadrukowaną folię. Korzystaj z protokołu producenta.
4. Tworzenie komórki
- Przygotować roztwór barwnika, mieszając 20 ml etanolu i 2 mg barwnika rutenu w szklanej zlewce za pomocą mieszadła magnetycznego przez 8 godzin.
- Zanurz szkło powlekane TiO2 w roztworze w temperaturze pokojowej (20 do 25°C) na 24 godziny, aby barwnik mógł wchłonąć się na powierzchnię cząstek TiO2.
- Wyjmij szkło powlekane TiO2 z roztworu i umieść na bibułce, aby wchłonąć nadmiar roztworu barwnika (TiO2 skierowanym do góry, aby uniknąć zanieczyszczenia).
- Umieść wstępnie przyciętą termoplastyczną przekładkę uszczelniającą o grubości 60 μm na wierzchu szkła przewodzącego, wokół powłoki TiO2.
- Umieść przeciwelektrodę pokrytą platyną na wstępnie przyciętej termoplastycznej przekładce uszczelniającej o grubości 60 μm tak, aby aktywne strony anody i katody były skierowane do siebie. Pozwól na wystarczającą zakładkę między dwoma kawałkami szkła, aby można było nawiązać kontakt elektryczny ze szkłem przewodzącym. Powinien mieć wstępnie wywiercony otwór pośrodku, aby umożliwić późniejsze napełnienie elektrolitem.
- Podgrzać na płycie grzejnej do temperatury 110 °C i lekko docisnąć pęsetą do obszaru przekładki uszczelniającej. Po 30 sekundach elektrody powinny być ze sobą uszczelnione.
- Wypełnić szczelinę między dwiema elektrodami elektrolitem jodkowym/trijodkowym w acetonitrylu o stężeniu 50 mM, wstrzykując przez wstępnie wywiercony otwór w szkle pokrytym platyną za pomocą strzykawki.
Wyniki
Tusz TiO2 przygotowano zgodnie z opisaną procedurą. Wielkość cząsteczek zawieszonych w tuszu zmierzono za pomocą dynamicznego rozpraszania światła (DLS), a zaobserwowana średnia wielkość cząsteczek wyniosła 80 nm. Lepkość tuszu w niniejszej pracy wyniosła 3 cP, co zmierzono za pomocą wiskozymetru rotacyjnego z adapterem do małych próbek i wrzecionem o średnicy 18 mm. Napięcie powierzchniowe zmierzono tensiometrem i obliczono, że jego średnia wartość wynosi 26 mN/m.
Energię powierzchni szkła FTO obliczono zgodnie z europejską normą EN 828 dotyczącą określania zwilżalności powierzchni ciała stałego poprzez pomiar kąta zwilżania i powierzchniowej energii swobodnej. Na płaską powierzchnię próbki nanieśiono po dziesięć kropli trzech różnych cieczy (wody, glikolu etylenowego i dijodometanu). Dla każdej kropli zmierzono lewy i prawy kąt zwilżania. Na podstawie uśrednionych kątów zwilżania dla każdej cieczy, w połączeniu z jej napięciem powierzchniowym, obliczono powierzchniową energię swobodną próbki. Metoda Fowkesa oblicza całkowitą energię powierzchniową (γ) jako sumę wkładów z oddziaływań dyspersyjnych (γd) oraz oddziaływań niedyspersyjnych (γp). Zastosowanie tej metody pozwoliło wyznaczyć energię powierzchniową swobodną dla szkła powlekanego FTO wynoszącą 26,45 mN/m.
Drukowanie przeprowadzono zgodnie z powyższą procedurą w celu uzyskania kwadratów o boku 5 mm. Grubość wydrukowanej warstwy na szkle zmierzono za pomocą profilometru powierzchniowego. Maksymalna grubość w centrum wydrukowanej warstwy wyniosła 2,6 µm. Transmitancję powlekanego szkła zmierzono za pomocą spektrometru UV-VIS. Przy długości fali 700 nm zmierzono transmitancję na poziomie 60% dla wydrukowanego filmu TiO2 w porównaniu z 78% dla szkła FTO.
Urządzenia fotowoltaiczne wykonano zgodnie z powyższą procedurą i poddano charakterystyce bezpośrednio po wytworzeniu, aby zminimalizować wpływ degradacji spowodowanej obecnością wody i tlenu w powietrzu. Do charakterystyki i porównywania ogniw słonecznych służy pięć parametrów wydajności elektrycznej28. Wartości prądu zwarcia (Isc) i napięcia obwodu otwartego (Voc) można wyznaczyć z krzywej prądowo-napięciowej (I-V). Następnie mogą one zostać wykorzystane do określenia współczynnika wypełnienia (FF) oraz sprawności konwersji energii (η). FF określa stosunek rzeczywistej maksymalnej mocy wyjściowej ogniwa do iloczynu napięcia obwodu otwartego i prądu zwarcia29. Jest to kluczowy parametr w ocenie wydajności ogniw słonecznych. Wysoki FF oznacza niskie straty elektrochemiczne, natomiast niski FF wskazuje na możliwość poprawy. Znane jest, że na FF wpływa kilka czynników, w tym jakość i interfejs warstw wewnątrz ogniwa. W przypadku DSSC wykorzystujących parę redoks jodkowa/trijodkowa z rekordową sprawnością 11,9% zgłoszono współczynniki wypełnienia na poziomie 0,7130. Wszystkie te parametry muszą być wyznaczane w standardowych warunkach testowych, gdzie temperatura urządzenia wynosi 25 ˚C, rozkład natężenia spektralnego światła odpowiada masie powietrza 1,5, a całkowite natężenie promieniowania zmierzone (Em) przy ogniwie słonecznym wynosi 100 mW/cm2. Teoretyczne maksimum sprawności konwersji dla pojedynczego ogniwa ze złączem p-n jest powszechnie podawane jako 37,7%31, jednak w przypadku DSSC zgłoszono, że maksymalna sprawność jest bliższa wartości 15,1% przy progu absorpcji wynoszącym 920 nm32.
Prąd i napięcie wyjściowe mierzono za pomocą miernika źródłowego, podczas gdy ogniwa naświetlano źródłem światła o mocy 100 mW/cm2 wyposażonym w filtr dopasowujący rozkład natężenia promieniowania spektralnego do masy powietrza 1,5. Wyniki porównano z ogniwem z warstwą TiO2 naniesioną metodą doctor blading z wykorzystaniem dostępnej komercyjnie pasty zawierającej mieszankę cząsteczek anatazu o rozmiarach 20 nm i 450 nm. Warstwa drukowana miała powierzchnię 0,25 cm2 i średnią grubość 18 µm, zmierzoną za pomocą profilometru powierzchniowego. Porównanie parametrów fotoelektrycznych obu urządzeń przedstawiono na Ryc. 1 oraz w Tabeli 1.
Wiele badań analizowało związek między grubością warstwy TiO2 a wydajnością konwersji w DSSC. Wyniki znacząco się różnią, a optymalna grubość filmu była zgłaszana w zakresie od 9,5 µm do 20 µm 33-39. Tabela 1 przedstawia grubości nadrukowanych warstw TiO2 oraz odpowiadające im wydajności. Grubość TiO2 naniesionego metodą druku atramentowego jest znacznie mniejsza niż w przypadku TiO2 nakładanego metodą Doctor Blade, co skutkuje niższą wydajnością. Przyszłe prace będą badać zastosowanie organicznych lepiszczy w składzie tuszu w celu zwiększenia grubości warstwy drukowanej metodą atramentową.
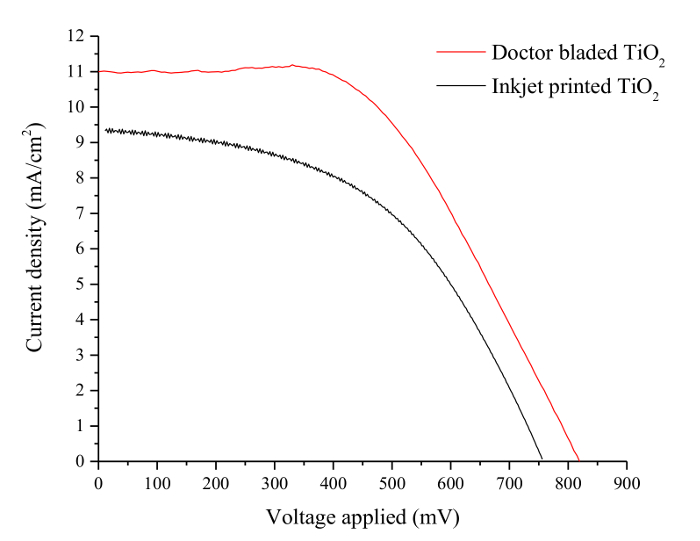
Rysunek 1. Krzywe charakterystyki DSSC z warstwami TiO2 naniesionymi metodą druku atramentowego oraz metodą doctor blade. Krzywe gęstości prądu w funkcji napięcia dla DSSC zawierających warstwę TiO2 naniesioną drukiem atramentowym oraz warstwę TiO2 naniesioną metodą doctor blade. Gęstość prądu zwarcia w urządzeniu z warstwą TiO2 naniesioną drukiem atramentowym jest znacznie niższa niż w urządzeniu z warstwą TiO2 naniesioną metodą doctor blade, co skutkuje niższą całkowitą sprawnością konwersji. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
| Prąd zwarcia | Napięcie obwodu otwartego | Współczynnik wypełnienia | Wydajność | Grubość | |
| (mA/cm2) | (mV) | ||||
| (%) | (µm) | ||||
| Druk inkjetowy | 9.42 | 760 | 0.49 | 3.5 | 2.6 |
| Metoda doctor blade | 11 | 756 | 0.58 | 4.8 | 18 |
Tabela 1. Kluczowe charakterystyki wydajności ogniw przedstawionych na Rysunku 1. W tej tabeli porównano kluczowe parametry ogniwa słonecznego, w tym napięcie obwodu otwartego (Voc) oraz prąd zwarcia (Isc), które określają sprawność (η) w określonych warunkach oświetlenia. Do porównania uwzględniono również parametry ogniwa wykonanego z warstwą TiO2 naniesioną metodą doctor blade. Współczynniki wypełnienia (FF) obu urządzeń są dość niskie, co zazwyczaj przypisuje się wysokiej rezystancji wewnętrznej ogniwa.
Dyskusja
Szczególnym wyzwaniem przy formułowaniu farb jest naturalna tendencja nanocząstek do grupowania się. Są one znane jako agregaty lub aglomeraty, w zależności od charakteru i siły wiązań między cząstkami. Energia zwykłego mieszania cząstek z wodą lub spoiwem nie jest wystarczająco duża, aby pokonać siły przyciągania cząstek zapobiegające rozpadowi aglomeratów. Mielenie kulowe, mieszanie z wysokim ścinaniem lub ultradźwięki są powszechnie stosowane do rozbijania aglomerowanych nanocząstek. Można również stosować różne anionowe, niejonowe i kationowe środki powierzchniowo czynne i polimery w celu zapewnienia długotrwałej stabilizacji. Minimalizując liczbę tych aglomeratów, można uzyskać zawiesinę dobrej jakości. Płyny należy przefiltrować przez filtr o odpowiednim rozmiarze tuż przed załadowaniem do wkładu, aby usunąć duże agregaty cząstek, które mogą zatkać dysze.
Wykazano również, że wielkość cząstek w warstwie TiO2 wpływa na ogólną wydajność DSSC. Aktywność fotokatalityczna dwutlenku tytanu wzrasta wraz ze zmniejszaniem się rozmiarów cząstek z powodu wzrostu powierzchni właściwej40. Badanie porównujące wydajność DSSC zawierających nanocząstki TiO2 o 5 różnych rozmiarach w zakresie od 400 nm do 14 nm wykazało, że te o mniejszych rozmiarach cząstek skutkowały lepszą wydajnością konwersji elektrycznej33.
Druk atramentowy to bezkontaktowa technika osadzania, która umożliwia drukowanie wieloprzebiegowe. Stwarza to wyjątkową możliwość szybkiego wytwarzania urządzeń wielowarstwowych w jednej operacji na szerokiej gamie podłoży przy minimalnych stratach materiałowych. Potencjalnie umożliwia również integrację innych komponentów (takich jak baterie) z systemem poprzez drukowanie materiałów funkcjonalnych41. Chociaż reprezentatywne wyniki pokazane dla urządzeń drukowanych atramentowo nie działają tak dobrze, jak urządzenia z raklami, pokazują one potencjał techniki osadzania. Dzięki dalszej optymalizacji atramentu może on działać na poziomie porównywalnym z obecnie stosowanymi metodami i może zapewnić dalsze możliwości opłacalnej, przyjaznej dla środowiska integracji ogniw fotowoltaicznych z szeroką gamą podłoży. Mamy nadzieję, że uda nam się poprawić wydajność drukarek atramentowych poprzez zwiększenie grubości drukowanej warstwy bliżej grubości TiO2 z raklą i będziemy nadal przyglądać się drukowaniu innych materiałów i warstw w DSSC.
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Te badania są z wdzięcznością podejmowane dzięki wsparciu Rady Badań nad Inżynierią i Naukami Fizycznymi (EPSRC) finansowanej z grantu na szkolenie doktoranckie. Opłaty za przetwarzanie artykułów w otwartym dostępie (APC) zostały sfinansowane przez Research Councils UK (RCUK). Wszystkie dane są przedstawione w pełnej części artykułu poświęconej wynikom. Reprezentatywne wyniki zostały wcześniej opublikowane przez autorów42.
Chcielibyśmy podziękować dr Senthilarasu Sundaramowi z Uniwersytetu w Exeter za pomoc w scharakteryzowaniu wydajności elektrycznej komórek.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Dwutlenek tytanu | Sigma Aldrich | 718467 | |
| Woda dejonizowana | Zasilany z filtra w laboratorium | ||
| Kwas solny, 2 M (2 N) | Fisher Scientific | J/4250/17 | |
| Dimetyloformamid (DMF) | Fisher Scientific | D/3840/08 | |
| Etanol | VWR Chemicals | 20721.33 | |
| Dodatek dyspergujący | Air Products | ||
| Środek przeciwpieniący | Air Products | ||
| Glikol etylenowy | Fluka | 107-21-1 | |
| Filtr strzykawkowy z polifluorku winylidenu (PVDF) | Międzynarodowy | ||
| detergent czyszczący VWR | Fisher Scientific 10335650 | ||
| Szkło z tlenku cyny (FTO) domieszkowane fluorem, 8 Ω/sq | Pilkington | ||
| Ruthenizer | dye Solaronix | 21613 | |
| Wstępnie oszlifowane 60 &mikro; Termoplastyczna folia uszczelniająca o grubości m | Solaronix | 74301 | |
| 50 mM elektrolit jodkowy/trijodkowy w acetonitrylu | Solaronix | 31111 | |
| Szkło FTO pokryte platyną | Solaronix | 74201 | |
| Strzykawka Vac'n'Fill | Solaronix | 65209 | |
| Taśma poliamidowa (6,35 mm) | Onecall | Farnell 1676087 |
Bibliografia
- Docampo, P., et al. Lessons Learned: From Dye-Sensitized Solar Cells to All-Solid-State Hybrid Devices. Adv. Mater. 26, 4013-4030 (2014).
- Hudd, A. The Chemistry of Inkjet Inks. Magdassi, S. , 3-18 (2009).
- Krebs, F. C. Fabrication and processing of polymer solar cells: A review of printing and coating. Sol. Energ. Mat. Sol. Cells. 93, 394-412 (2009).
- Reddy, P. J. Solar Power Generation: Technology, New Concepts & Policy. , Taylor & Francis. (2012).
- Gemeiner, P., Mikula, M. Acta. Chem. Slov. 6, 29(2013).
- Xue, Z., Jiang, C., Wang, L., Liu, W., Liu, B. Fabrication of Flexible Plastic Solid-State Dye-Sensitized Solar Cells Using Low Temperature Techniques. J. Phys. Chem. C. 118, 16352-16357 (2014).
- Oh, Y., Yoon, H. G., Lee, S. -N., Kim, H. -K., Kim, J. Inkjet-Printing of TiO2 Co-Solvent Ink: From Uniform Ink-Droplet to TiO2 Photoelectrode for Dye-Sensitized Solar Cells. J. Electrochem. Soc. 159, 34-38 (2011).
- Lin, L. -Y., et al. Low-temperature flexible Ti/TiO2 photoanode for dye-sensitized solar cells with binder-free TiO2 paste. Prog. Photovolt. Res. Appl. 20, 181-190 (2012).
- Gong, J., Liang, J., Sumathy, K. Review on dye-sensitized solar cells (DSSCs): Fundamental concepts and novel materials. Renew. Sustainable Energy Rev. 16, 5848-5860 (2012).
- Bosch-Jimenez, P., Yu, Y., Lira-Cantu, M., Domingo, C., Ayllòn, J. A. Solution processable titanium dioxide precursor and nanoparticulated ink: Application in Dye Sensitized Solar Cells. J Colloid Interf Sci. 416, 112-118 (2014).
- Jose, R., Thavasi, V., Ramakrishna, S. Metal Oxides for Dye-Sensitized Solar Cells. J. Am. Ceram. Soc. 92, 289-301 (2009).
- Gemeiner, P., Mikula, M. Efficiency of dye sensitized solar cells with various compositions of TiO2 based screen printed photoactive electrodes. Acta. Chem. Slov. 6, 29-34 (2013).
- Lee, K. E., Charbonneau, C., Demopoulos, G. P. Thin single screen-printed bifunctional titania layer photoanodes for high performing DSSCs via a novel hybrid paste formulation and process. J. Mater. Res. 28, 480-487 (2013).
- Li, J., Lemme, M. C., östling, M. Inkjet Printing of 2D Layered Materials. ChemPhysChem. 15, 3427-3434 (2014).
- Rudyak, V. Y., Krasnolutskii, S. L. Dependence of the viscosity of nanofluids on nanoparticle size and material. Phys. Lett. A. 378, 1845-1849 (2014).
- Dispoto, G., Moroney, N., Hanson, E., Meyer, J. D., Allen, R. R. Color Desktop Printer Technology Optical Science and Engineering. , CRC Press. 111-155 (2006).
- Hsien-Hsueh, L., Kan-Sen, C., Kuo-Cheng, H. Inkjet printing of nanosized silver colloids. Nanotechnology. 16, 2436(2005).
- Singh, M., Haverinen, H. M., Dhagat, P., Jabbour, G. E. Inkjet Printing: Inkjet Printing-Process and Its Applications. Adv. Mater. 22, 673-685 (2010).
- Stüwe, D., Mager, D., Biro, D., Korvink, J. G. Inkjet Technology for Crystalline Silicon Photovoltaics. Adv. Mater. 27, 599-626 (2015).
- Perelaer, J., et al. Roll-to-Roll Compatible Sintering of Inkjet Printed Features by Photonic and Microwave Exposure: From Non-Conductive Ink to 40% Bulk Silver Conductivity in Less Than 15 Seconds. Adv. Mater. 24, 2620-2625 (2012).
- Hwang, M. -s, Jeong, B. -y, Moon, J., Chun, S. -K., Kim, J. Inkjet-printing of indium tin oxide (ITO) films for transparent conducting electrodes. Mat. Sci. Eng. B. 176, 1128-1131 (2011).
- Hara, K., Arakawa, H. Handbook of Photovoltaic Science and Engineering. , John Wiley & Sons, Ltd. Ch. 15 663-700 (2003).
- Ryu, J., Wakida, T., Takagishi, T. Effect of Corona Discharge on the Surface of Wool and Its Application to Printing. Text. Res. J. 61, 595-601 (1991).
- Yang, L., Chen, J., Guo, Y., Zhang, Z. Surface modification of a biomedical polyethylene terephthalate (PET) by air plasma. Appl. Surf. Sci. 255, 4446-4451 (2009).
- Qian, B., Shen, Z. Fabrication of Superhydrophobic Surfaces by Dislocation-Selective Chemical Etching on Aluminum, Copper, and Zinc Substrates. J. Am. Chem. Soc. 21, 9007-9009 (2005).
- Echlin, P. Handbook of Sample Preparation for Scanning Electron Microscopy and X-Ray Microanalysis. , Springer. (2011).
- Flegler, S. L., Heckman, J. W., Klomparens, K. L. Scanning and Transmission Electron Microscopy: An Introduction. , Oxford University Press. (1993).
- O'Donnell, M. Z. R. How To Minimize Measurement Errors In Solar Cell Testing. Solar Industry Magazine. , http://www.newport.com/images/webdocuments-en/images/Solar_Industry-Solar_Cell_Testing.pdf (2011).
- Grätzel, M. Dye-sensitized solar cells. J. Photochem. Photobiol. C: Photochem. Rev. 4, 145-153 (2003).
- Green, M. A., Emery, K., Hishikawa, Y., Warta, W., Dunlop, E. D. Solar cell efficiency tables (version 46). Prog. Photovolt. Res. Appl. 23, 805-812 (2015).
- Shockley, W., Queisser, H. J. Detailed Balance Limit of Efficiency of p-n Junction Solar Cells. J. Appl. Phys. 32, 510-519 (1961).
- Snaith, H. J. Estimating the Maximum Attainable Efficiency in Dye-Sensitized Solar Cells. Adv. Funct. Mater. 20, 13-19 (2010).
- Jeng, M. -J., Wung, Y. -L., Chang, L. -B., Chow, L. Particle Size Effects of TiO2 Layers on the Solar Efficiency of Dye-Sensitized Solar Cells. Int. J. Photoenergy. 2013, 9(2013).
- Song-Yuan, D., Kong-Jia, W. Optimum Nanoporous TiO2 Film and Its Application to Dye-sensitized Solar Cells. Chin. Phys. Lett. 20, 953-955 (2002).
- Baglio, V., Girolamo, M., Antonucci, V., Aricò, A. S. Influence of TiO2 Film Thickness on the Electrochemical Behaviour of Dye-Sensitized Solar Cells. Int. J. Electrochem. Sci. 6, 3375-3384 (2011).
- Ito, S., et al. High-Efficiency Organic-Dye- Sensitized Solar Cells Controlled by Nanocrystalline-TiO2 Electrode Thickness. Adv. Mater. 18, 1202-1205 (2006).
- Ito, S. Dye sensitized solar cells. Kalyanasundaram, K. , EFPL Press. Ch. 8 251-266 (2010).
- Tsai, J., Hsu, W., Wu, T., Meen, T., Chong, W. Effect of compressed TiO2 nanoparticle thin film thickness on the performance of dye-sensitized solar cells. Nanoscale Res Lett. 8, 1-6 (2013).
- Shin, I., et al. Analysis of TiO2 thickness effect on characteristic of a dye-sensitized solar cell by using electrochemical impedance spectroscopy. Curr. Appl. Phys. 10, 422-424 (2010).
- Brus, L. Electronic wave functions in semiconductor clusters: experiment and theory. J. Phys. Chem. 90, 2555-2560 (1986).
- Jung, S., et al. All-Inkjet-Printed, All-Air-Processed Solar Cells. Adv Energy Mater. 4, 1-9 (2014).
- Cherrington, R., Hughes, D. J., Senthilarasu, S., Goodship, V. Inkjet-Printed TiO2 Nanoparticles from Aqueous Solutions for Dye-Sensitized Solar Cells (DSSCs). Energy Technology. 3, (2015).
Przedruki i uprawnienia
