W tym badaniu opracowano protokół do produkcji dobrej jakości peletów przy użyciu młyna do peletowania z płaską matrycą przy zmniejszonym jednostkowym zużyciu energii, testując słomę kukurydzianą o wysokiej wilgotności i spoiwo na bazie skrobi. Wyniki wykazały, że dodanie środka wiążącego skrobię kukurydzianą poprawiło trwałość granulek, zmniejszyło procent drobnych cząstek i zmniejszyło jednostkowe zużycie energii.
Artykuł metodologiczny
Metoda produkcji trwałych peletów przy niższym zużyciu energii przy użyciu słomy kukurydzianej o wysokiej wilgotności i spoiwa skrobi kukurydzianej w młynie do peletów z płaską matrycą
W tym artykule
Podsumowanie
Streszczenie
Głównym wyzwaniem w produkcji peletów jest wysoki koszt związany z suszeniem biomasy od 30 do 10% (w.b.) wilgotności. W Idaho National Laboratory opracowano proces granulowania o wysokiej wilgotności w celu obniżenia kosztów suszenia. W tym procesie pelety z biomasy są produkowane przy wyższej wilgotności surowca niż metody konwencjonalne, a wytworzone granulki o wysokiej wilgotności są dalej suszone w energooszczędnych suszarniach. Proces ten pomaga zmniejszyć wilgotność surowca o około 5-10% podczas granulowania, co jest głównie spowodowane ciepłem tarcia wytwarzanym w matrycy. Celem tych badań było zbadanie, w jaki sposób dodatek spoiwa wpływa na jakość granulatu i zużycie energii w procesie granulowania o wysokiej wilgotności w granulatorze z płaską matrycą. W niniejszym badaniu surową słomę kukurydzianą granulowano w wilgotności 33, 36 i 39% (WB) przez dodanie 0, 2 i 4% czystej skrobi kukurydzianej. Częściowo wysuszone granulki były dalej suszone w piecu laboratoryjnym w temperaturze 70 °C przez 3-4 godziny, aby obniżyć wilgotność granulatu do mniej niż 9% (WB). Granulki o wysokiej wilgotności i suszone zostały ocenione pod kątem ich właściwości fizycznych, takich jak gęstość nasypowa i trwałość. Wyniki wykazały, że zwiększenie procentowej zawartości spoiwa do 4% poprawiło trwałość granulek i zmniejszyło jednostkowe zużycie energii o 20-40% w porównaniu z granulkami bez spoiwa. Przy wyższym dodatku spoiwa (4%) zmniejszenie wilgotności surowca podczas granulowania wyniosło <4%, podczas gdy zmniejszenie wyniosło około 7-8% bez spoiwa. Przy zawartości 4% spoiwa i 33% wilgotności surowca (w.b.), zaobserwowane wartości gęstości nasypowej i trwałości suszonych granulek wynosiły odpowiednio >510 kg/m3 i >98%, a procent wytwarzanych drobnych cząstek zmniejszył się do <3%.
Wprowadzenie
Biomasa jest jednym z głównych źródeł energii na świecie i jest uważana za neutralną pod względem emisji dwutlenku węgla1. Gęstość nasypowa zbelowanej i zmielonej biomasy rolniczej oraz rozdrobnionej biomasy drzewnej jest niska. Niska gęstość nasypowa biomasy w belach (130-160 kg/m3), biomasy mielonej (60-80 kg/m3) i rozdrobnionej biomasy drzewnej (200-250 kg/m3) stwarza problemy z przechowywaniem, transportem i obsługą2,3. Zagęszczenie lub zagęszczenie biomasy mielonej za pomocą ciśnienia i temperatury zwiększa gęstość nasypową około 5 do 7 razy i pomaga przezwyciężyć ograniczenia w transporcie i przechowywaniu4. Granulatory, brykieciarki i wytłaczarki ślimakowe to systemy zagęszczania zwykle stosowane w przypadku biomasy4. Analiza odległości transportu na progu rentowności surowca z biomasy w belach i granulkach wykazała, że pelety można transportować 1,6 razy dalej niż bele za pomocą ciężarówki za tę samą cenę5. Wydajność transportu peletów wzrasta wraz z innymi rodzajami transportu, takimi jak kolej, ponieważ jest ona ograniczona objętościowo w porównaniu z ciężarówkami, które są ograniczone masą. Obecnie w Europie pelety produkowane z biomasy drzewnej są szeroko wykorzystywane do wytwarzania bioenergii. Kanada i Stany Zjednoczone są głównymi producentami i dostawcami peletów drzewnych do Europy6. Pelety produkowane zarówno z biomasy drzewnej, jak i zielnej mogą być wykorzystywane zarówno do zastosowań termochemicznych (współspalanie, zgazowanie i piroliza), jak i konwersji biochemicznej (etanol)7-9.
Cechy peletów (gęstość i trwałość) oraz specyficzne zużycie energii w procesie granulowania zależą od zmiennych procesu granulowania, takich jak średnica matrycy, prędkość matrycy i stosunek długości do średnicy matrycy oraz zmiennych wsadu, takich jak zawartość wilgoci i skład surowca4. Zarówno zmienne procesu granulatora, jak i zmienne surowcowe wpływają na jakość peletów i określoną energię wykorzystywaną w procesie. Wymiary matrycy (tj. stosunek długości do średnicy) będą miały wpływ na ciśnienie ściskania i wytłaczania, a prędkość obrotowa matrycy kontroluje czas przebywania materiału w matrycy. Zawartość wilgoci jest zmienną surowcową, która odgrywa ważną rolę poprzez interakcję ze składnikami składu biomasy (tj. białkiem, skrobią i ligniną) pod wpływem wysokiej temperatury i ciśnienia występującego w matrycy. Obecność wilgoci zwiększa siły van der Waalsa, zwiększając w ten sposób przyciąganie między cząstkami biomasy10. Ogólnie rzecz biorąc, wyższa wilgotność w biomasie wpływa na gęstość nasypową sprasowanego produktu ze względu na średnicowe i boczne rozszerzanie, gdy opuszcza on granulator lub matrycę brykieciarki10. Skład biomasy, takiej jak skrobia, białko, lignina i inne węglowodany rozpuszczalne w wodzie, wpływa na wiązanie pod wpływem ciśnienia i temperatury w urządzeniach do zagęszczania11. Niektóre z typowych reakcji składu, na które wpływa wilgotność surowca, temperatura i ciśnienie matrycy, to żelatynizacja skrobi, denaturacja białek i przemiana szkła ligninowego. Ogólnie rzecz biorąc, w temperaturach 100 °C lub wyższych i wilgotności surowca większej niż 30%, skrobia w żywności i paszach dla zwierząt ulega żelatynizacji i wpływa na właściwości tekstury, takie jak twardość12. Zazwyczaj reakcjami skrobi są żelatynizacja, wklejanie i retrogradacja. Spośród tych reakcji największy wpływ na właściwości osadów ma żelatynizacja13. Skrobia jest często stosowana w przemyśle spożywczym i niespożywczym jako spoiwo. Na przykład w postaci tabletek farmaceutycznych skrobia jest stosowana jako wypełniacz4,14. Białko w biomasie ulega denaturacji i tworzy złożone wiązania pod wpływem wysokiej temperatury i ciśnienia występujących w procesie zagęszczania11. Ogólnie rzecz biorąc, większa ilość białka w biomasie spowoduje, że granulat będzie trwalszy15,16. Na przykład lucerna, która ma większą ilość białka, daje trwałe granulki o wyższej wilgotności surowca. Tłuszcz zawarty w biomasie zmniejsza siły tarcia i energię wytłaczania podczas granulowania lub brykietowania11,17. W biomasie lignocelulozowej obecność ligniny w materiale roślinnym pomaga w tworzeniu granulek bez dodawania jakichkolwiek spoiw18. Biomasa drzewna ma wyższą zawartość ligniny (29-33%) w porównaniu z biomasą zielną, która zwykle składa się z 12-16% ligniny4,19. Przy niższej wilgotności wsadu wynoszącej około 10-12% (w.b.) temperatura zeszklenia ligniny jest wyższa niż 140 °C20; Natomiast zwiększenie wilgotności obniża temperaturę zeszklenia21. Według Lehtikangas22 temperatura zeszklenia ligniny przy wilgotności 8-15% (w.b.) wynosi około 100-135 °C, ale zwiększenie wilgotności do >25% (w.b.) obniża temperaturę zeszklenia do <90 °C.
Biomasa zielna jest dostępna przy wyższej wilgotności, w zależności od metody zbioru i czasu zbioru. W przypadku metody zbioru jednoprzejazdowego zebrany materiał będzie miał wilgotność >30% (w.b.)23. Biomasa jest zwykle suszona do około 10% wilgotności (w.b.), aby była stabilna tlenowo i zapobiegała utracie suchej masy podczas przechowywania. Lamers i wsp.24 wskazało, że w celu wstępnego przetworzenia biomasy o wilgotności 30% całkowity koszt zarówno mielenia (etapy 1 i 2), jak i suszenia wynosi około 43,60 USD/suchą tonę, a około 15,00 USD/suchą tonę dotyczy tylko suszenia biomasy. Suszenie biomasy pochłania około 65% całkowitej energii przetwarzania wstępnego, a granulowanie około 8-9%24. Yancey i wsp.25 potwierdziło fakt, że suszenie jest głównym konsumentem energii w procesie wstępnego przetwarzania biomasy. Dane eksperymentalne i analiza techniczno-ekonomiczna wykazały, że efektywne zarządzanie wilgotnością ma kluczowe znaczenie dla obniżenia kosztów wstępnego przetwarzania biomasy. Jednym ze sposobów na obniżenie kosztów suszenia i bardziej efektywne zarządzanie wilgotnością surowca jest zastosowanie procesu granulowania o wysokiej wilgotności w połączeniu z metodą suszenia w niskiej temperaturze. W procesie granulowania o wysokiej wilgotności opracowanym w Idaho National Laboratory, biomasa jest granulowana przy zawartości wilgoci większej niż 28% (w.b.); Wyprodukowane częściowo wysuszone granulki, które nadal mają wysoką wilgotność, można suszyć w energooszczędnych suszarniach, takich jak suszarnie zbożowe lub taśmowe21. Jedną z głównych zalet granulowania o wysokiej wilgotności jest to, że pomaga obniżyć koszty suszenia, co z kolei skutkuje obniżeniem całkowitych kosztów produkcji pelletu. Analiza techniczno-ekonomiczna wykazała, że koszty energii i produkcji są zmniejszone o około 40-50% przy zastosowaniu procesu granulowania o wysokiej wilgotności w porównaniu z konwencjonalną metodą peletowania24,26. Głównym powodem obniżenia kosztów produkcji pelletu jest zastąpienie suszarni obrotowej, która pracuje w wysokich temperaturach od 160 °C do 180 °C, suszarnią do ziarna, która pracuje w niższych temperaturach około 80 °C lub mniej21. Inne zalety zastąpienia suszarni rotacyjnej suszarnią taśmową lub zbożową to: 1) większa wydajność, 2) zmniejszone zagrożenie pożarowe, 3) nie potrzebuje ciepła wysokiej jakości, 4) zmniejszona emisja lotnych związków organicznych (LZO), 5) zmniejszona emisja cząstek stałych oraz 6) nie aglomeruje wysokogliniastej lub lepkiej biomasy27. Energochłonny etap kondycjonowania parą wodną w konwencjonalnym granulowaniu, zwykle stosowany do dodawania wilgoci i aktywacji niektórych składników biomasy, jest zastępowany krótkim etapem podgrzewania wstępnego. Ten krok pomaga zmniejszyć wilgotność surowca, a także aktywować składniki biomasy, takie jak lignina. Ciepło tarcia wytwarzane w matrycy granulek pomaga również zmniejszyć zawartość wilgoci w surowcu o około 5-8% (w.b.)21,28. W procesie granulowania o wysokiej wilgotności granulator nie tylko kompresuje biomasę, ale także pomaga zmniejszyć zawartość wilgoci podczas prasowania i wytłaczania. Wielu badaczy przeprowadziło eksperymenty nad granulowaniem surowej i chemicznie przetworzonej biomasy o szerokim zakresie wilgotności (7-45%, w.b.) przy użyciu pojedynczych, laboratoryjnych, pilotażowych matryc pierścieniowych i komercyjnych systemów ciągłego peletowania10,25,29-40,(Pace, D. 2015. Peletowanie stałych odpadów komunalnych i wstępnie przetworzonej słomy kukurydzianej z eksplozją włókien amoniakalnych (AFEX) w pilotażowym młynie peletowym z matrycą pierścieniową. Departament Biopaliw, Główny Inżynier, Krajowy Zakład Użytkowania Biomasy, Idaho National Laboratory (dane niepublikowane)). Naukowcy dostosowali zawartość wilgoci w biomasie do różnych pożądanych poziomów, aby zrozumieć wpływ zawartości wilgoci na cechy jakościowe granulek.
Cechy jakości pelletu, gęstość nasypowa i trwałość, są normatywnymi specyfikacjami według amerykańskiego Instytutu Paliwa Pelletowego (PFI). Jednak według Europejskiego Komitetu Normalizacyjnego (CEN) trwałość jest normatywna, a gęstość nasypowa jest specyfikacją informacyjną41. Pellet o wartościach wytrzymałości >96,5% i gęstości nasypowej >640 kg/m3 oznaczany jest jako pellet super premium w oparciu o normy PFI, natomiast pellet o wartościach wytrzymałości >97,5% jest oznaczany jako pellet o najwyższej klasie. Zarówno normy CEN, jak i PFI zalecają granulki o różnych średnicach. Na przykład PFI zaleca średnicę w zakresie 6,35-7,25 mm, podczas gdy CEN zaleca średnicę w zakresie 6-25 mm i długość granulki mniejszą lub równą41 średnicy. Granulki o mniejszej średnicy (6 mm) są preferowane do transportu na większe odległości, ponieważ mają większą gęstość upakowania28. W przypadku konwencjonalnych procesów peletowania zaleca się granulowanie biomasy o niskiej zawartości wilgoci, aby spełnić te specyfikacje gęstości pożądane przy transporcie peletów na duże odległości41. Zarówno CEN, jak i PFI mają dodatkowe gatunki granulatu41. Tumuluru28 oraz Tumuluru i Conner40 wskazali, że procesy granulowania o wysokiej wilgotności opracowane w Idaho National Laboratory pomagają w produkcji słomy kukurydzianej i peletów drzewnych o różnych cechach jakościowych (gęstość nasypowa i trwałość) oraz określonym zużyciu energii, dzięki czemu nadają się one do różnych scenariuszy transportowych i logistycznych.
Większość badań nad granulowaniem biomasy została przeprowadzona przy użyciu jednego systemu peletowania. Dane dotyczące granulowania biomasy przy użyciu systemu ciągłego w skali laboratoryjnej są ograniczone. Badania nad ciągłymi systemami peletowania będą przydatne do zrozumienia wpływu zmiennych procesu peletowania, takich jak prędkość obrotowa matrycy, stosunek długości do średnicy i średnica matrycy, na atrybuty jakościowe i określone zużycie energii. Dane dotyczące granulowania w systemach ciągłych mogą być dalej wykorzystywane do skalowania procesu do systemów pilotażowych i na skalę komercyjną. Ogólnie rzecz biorąc, granulator z płaską matrycą służy do prowadzenia badań peletowania biomasy drzewnej i zielnej w laboratorium4. Zasada działania płaskich matryc laboratoryjnych, pilotowych i komercyjnych granulatorów pierścieniowych są podobne. Wszystkie te granulatory mają perforowaną matrycę z twardej stali z dwoma lub trzema rolkami. Obracając matrycę, rolki wywierają siłę na materiał wsadowy i przepychają go przez perforacje matrycy, tworząc zagęszczone granulki4.
Nasze wcześniejsze badania nad granulowaniem słomy kukurydzianej o wysokiej wilgotności przy wilgotności surowca 28-38% (w.b.) bez dodatku spoiwa wykazały niższe wartości trwałości przy wyższej wilgotności surowca21,28. Poprawa trwałości granulek o wysokiej wilgotności po schłodzeniu i wysuszeniu jest ważna, ponieważ pomaga zapobiegać rozpadowi granulek (utracie jakości peletów) podczas przenoszenia, przechowywania i transportu. Rozpad peletów zazwyczaj powoduje generowanie drobnych cząstek i utratę dochodów dla producentów pelletu. Spoiwa są zwykle stosowane w procesie peletowania w celu poprawy jakości pelletu, zwłaszcza trwałości, oraz w celu zmniejszenia określonego zużycia energii. Powszechnie stosowanymi naturalnymi spoiwami w procesie granulowania są białka i skrobia4,28. Skrobia ulega żelatynizacji, natomiast białko ulega denaturacji pod wpływem ciepła, wilgoci i ciśnienia. Obie te reakcje skutkują lepszym wiązaniem i trwalszymi granulkami przy mniejszym zużyciu energii. Ogólnym celem tego badania było opracowanie i zademonstrowanie procesu granulowania o wysokiej wilgotności z wykorzystaniem słomy kukurydzianej z dodatkiem spoiwa w celu uzyskania dobrej jakości granulek pod względem trwałości ekologicznej (po schłodzeniu) i trwałości utwardzonej (po wysuszeniu) przy niższym jednostkowym zużyciu energii. Szczegółowymi celami badania były: 1) przeprowadzenie granulowania słomy kukurydzianej o wysokiej wilgotności przy różnej wilgotności surowca (33, 36 i 39% w.b.) i zawartości spoiwa skrobiowego (0, 2 i 4%), 2) ocena właściwości fizycznych (zawartość wilgoci w granulkach, średnica granulek, współczynnik rozszerzalności, gęstość nasypowa i trwałość (trwałość zielona i utwardzona) oraz 3) ocena jednostkowego zużycia energii w procesie peletowania.
Protokół
UWAGA: Belki słomy kukurydzianej pozyskano w formie bel z gospodarstw rolnych w stanie Iowa, USA. Pozyskane belki mielono sekwencyjnie w dwóch etapach. W etapie 1 belki słomy kukurydzianej mielono za pomocą młynka wyposażonego w sito 50,8-mm. W etapie 2 materiał zmielony w etapie 1 poddano dalszemu mieleniu w młynie młotkowym Bliss wyposażonym w sito 4,8-mm. Materiał przebadano pod kątem zawartości wilgoci oraz gęstości nasypowej, a następnie przechowywano w szczelnym pojemniku do dalszych testów peletowania. Czystą skrobię kukurydzianą pozyskano z lokalnego rynku i zmierzono jej zawartość wilgoci oraz gęstość nasypową. Zawartość wilgoci i gęstość nasypowa zmielonej słomy kukurydzianej oraz lepiszcza ze skrobi kukurydzianej zostały podane w Tabeli 1.
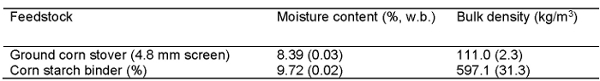
Tabela 1. Zawartość wilgoci i gęstość nasypowa zmielonych resztek kukurydzy oraz spoiwa skrobi kukurydzianej.
1. Młyn do pelletowania
- Do przeprowadzenia testów granulacji należy użyć laboratoryjnej prasy do pelletowania z płaską matrycą, wyposażonej w silnik o mocy 10 HP (Rycina 1)21,28,38.
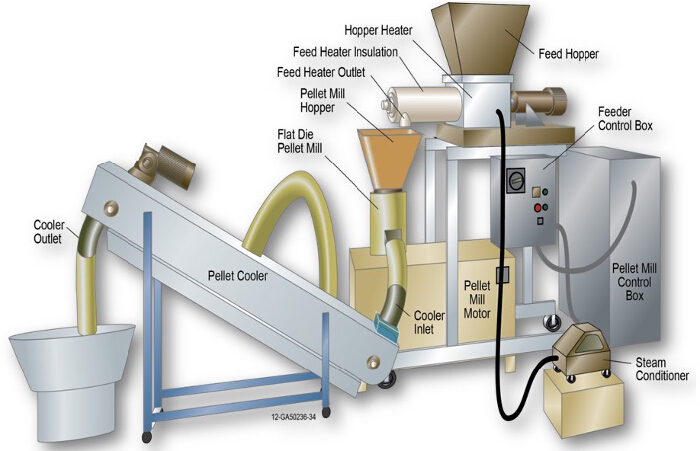
Rycina 1. Schemat laboratoryjnej prasy do peletu z płaską matrycą w Idaho National Laboratory (zaadaptowano z Tumuluru21). Prasa do peletu z płaską matrycą została wykorzystana do przeprowadzenia testów peletowania wysokowilgotnych resztek kukurydzy z dodatkiem lepiszcza i bez niego. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
- Umieść elastyczną taśmę grzejną na powierzchni zasobnika i podajnika ślimakowego, a następnie odizoluj je wełną szklaną, aby zapobiec utracie ciepła. Podłącz taśmę grzejną do sterownika temperatury, aby wstępnie podgrzać biomasę do pożądanej temperatury w zakresie 30-130 °C.
- Wyposaż prasę do pelletowania w falownik (VFD). Podłącz falownik do silnika prasy. Sterownik silnika podajnika jest sterownikiem prądu stałego, który służy do regulacji szybkości podawania materiału do prasy.
- Podłącz watomierz do silnika prasy, aby rejestrować zużycie energii. Ręcznie dobierz matrycę do pelletowania z otworem o średnicy 8 mm i stosunkiem długości do średnicy (L/D) wynoszącym 2,6.
- Do prasy do pelletowania dołącz poziomy chłodzak do pelletu, aby schłodzić ciepły pellet wychodzący z matrycy. Podłącz chłodzak do systemu wyciągowego w celu cyrkulacji świeżego powietrza.
2. Przygotowanie surowca
- Odważyć 2-3 kg zdrobnionej słomy kukurydzianej zmielonej przy użyciu sita o oczkach 4,8 mm. Zmierzyć zawartość wilgoci w słomie kukurydzianej (patrz krok 4.1) oraz jej gęstość nasypową (patrz krok 4.3) (patrz Tabela 2).
- Zmierzyć zawartość wilgoci (patrz krok 4.1) i gęstość nasypową (patrz krok 4.3) czystego (100%) spoiwa ze skrobi kukurydzianej zakupionego na lokalnym rynku.
- Dodać spoiwo ze skrobi kukurydzianej do zmielonej słomy kukurydzianej (patrz Tabela 2 w celu sprawdzenia % dodatku spoiwa).
- Obliczyć ilość wody do dodania w celu dostosowania poziomu wilgotności mieszaniny zmielonej słomy kukurydzianej i spoiwa ze skrobi kukurydzianej do wartości 33, 36 i 39% (w.b.) przy użyciu równania 1.
 =
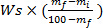 (1)
UWAGA: W równaniu 1 Ww to masa wody (g), Ws to masa próbki biomasy (g), mf: końcowa zawartość wilgoci w próbce w procentach (w.b.), a mi: początkowa zawartość wilgoci w próbce w procentach (w.b. %). - Dodać obliczoną ilość wody do mieszaniny słomy kukurydzianej i spoiwa ze skrobi kukurydzianej, a następnie wymieszać w laboratoryjnym mieszadle wstęgowym.
- Przechowywać mieszaninę słomy kukurydzianej i skrobi kukurydzianej o skorygowanej wilgotności w szczelnym pojemniku w lodówce ustawionej na 4-5 °C, aby umożliwić wyrównanie się wilgotności.
3. Proces granulowania przy wysokiej wilgotności
- Wyjąć mieszaninę resztek pożniwnych kukurydzy i skrobi kukurydzianej z lodówki i pozostawić ją w temperaturze pokojowej przez około 1-2 godziny, aż osiągnie ona temperaturę pokojową.
- Załaduj materiał do zasobnika podającego prasy do pelletu. Uruchom prasę do pelletu przy prędkości matrycy 60 Hz (380 obr./min).
- Należy równomiernie zasilać prasę do pelletowania, regulując szybkość podawania surowca w celu uzyskania peletu w stanie ustalonym. Następnie pelet należy schłodzić w poziomym chłodniku do peletu.
- Oddziel frakcje drobne powstałe w procesie peletowania, używając sita o oczkach 6,3 mm.
UWAGA: Po ochłodzeniu należy zmierzyć zawartość wilgoci oraz trwałość peletu21. - Wysuszyć schłodzone granulaty o wysokiej wilgotności w suszarce laboratoryjnej w temperaturze 70 °C przez 3-4 h, aby obniżyć końcową zawartość wilgoci w granulkach do poziomu poniżej 9% (masy mokrej).
UWAGA: Należy zmierzyć zawartość wilgoci, gęstość nasypową oraz trwałość wysuszonych peletów21. - Rejestruj dane dotyczące mocy w komputerze podczas procesu granulowania.
UWAGA: Patrz Tabela 2 dla warunków testu pelletowania oraz Rysunek 2 dla peletu otrzymanego przy zawartości wilgoci wynoszącej 33%, 36% i 39% oraz 4% dodatku skrobi kukurydzianej jako lepiszcza.
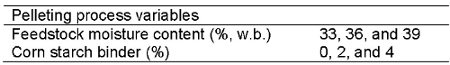
Tabela 2. Warunki testów eksperymentalnych zastosowane w niniejszym badaniu.
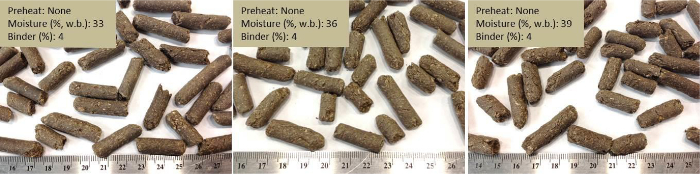
Rysunek 2. Fotografia peletów z resztek kukurydzy wyprodukowanych z zastosowaniem 4% lepiszcza ze skrobi kukurydzianej przy różnych poziomach wilgotności surowca. Aby zobaczyć powiększoną wersję tego rysunku, kliknij tutaj.
4. Właściwości peletu i jednostkowe zużycie energii
UWAGA: Do pomiaru wilgotności, gęstości, trwałości oraz zawartości drobnych frakcji w materiałach surowych i granulowanych zastosowano normy ASABE42 .
- Umieść około 25-50 g zmielonych i sprasowanych w pelety próbek słomy kukurydzianej w suszarce laboratoryjnej ustawionej na 105 °C na 24 hr. Zważ próbkę przed i po suszeniu. Oblicz zawartość wilgoci, korzystając z równania 2. Przeprowadź doświadczenia w trzech powtórzeniach.
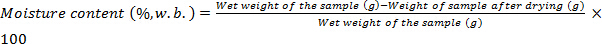 (2)
- Pobierz pojedynczy pelet i wygładź oba jego końce za pomocą ściernicowej tkaniny użytkowej (Grit Utility Cloth). Zmierz średnicę peletu za pomocą suwmiarki Verniera. Oblicz współczynnik pęcznienia peletu, korzystając z równania 328. Zmierz średnicę dziesięciu peletów.
Współczynnik pęcznienia = (3)
UWAGA: W równaniu 3 D to średnica wyciśniętego peletu (mm), a d to średnica matrycy (mm). - Użyj cylindra z pleksiglasu o wysokości 155 mm i średnicy 120 mm. Wsypuj pelet do cylindra, aż się przepełni, a następnie wyrównaj górną powierzchnię za pomocą prostej krawędzi. Zważ cylinder wraz z materiałem. Podziel masę materiału w cylindrze przez objętość cylindra, aby obliczyć gęstość nasypową. Powtórz doświadczenie trzy razy.
- Przesiej ręcznie sprasowany materiał przez sito o oczkach 6,3 mm. Zważ materiał, który przeszedł przez sito. Oblicz procentową zawartość frakcji drobnych, korzystając z równania 4.
Procent frakcji drobnych =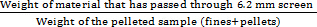 × 100 (4)
- Umieść około 500 g peletów pozbawionych frakcji drobnych w każdej komorze testera trwałości peletu. Obracaj pelety z prędkością 50 obr/min przez 10 min. Przesiej obrócony materiał przez sito o oczkach 6,3 mm. Użyj równania 5, aby obliczyć procentową trwałość peletów.
Trwałość =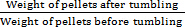 × 100 (5)
Uwaga: Trwałość peletu „surowego” (green durability) to trwałość mierzona po ochłodzeniu, a trwałość utwardzonego (cured durability) to trwałość mierzona po suszeniu peletów w temperaturze 70 °C przez 3 hr. - Rejestruj zużycie energii przez prasę do peletu za pomocą oprogramowania do rejestracji danych. Zapisz dane dotyczące mocy bez obciążenia (kW) prasy, uruchamiając ją na biegu jałowym przy prędkości matrycy 60 Hz. Użyj równania 6, aby obliczyć jednostkowe zużycie energii (SEC).
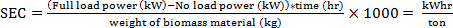 (6)
Wyniki
Wilgotność granulatu
Zawartość wilgoci w biomasie zmniejszyła się o około 5-8% (w.b.) po peletowaniu. Redukcję tę przypisuje się głównie ciepłu tarcia powstającemu w matrycy, temperaturze wstępnego podgrzewania oraz chłodzeniu peletów o wysokiej wilgotności. Dodatkowo spoiwa miały wpływ na ilość utraconej wilgoci. Przy 0% spoiwa strata wilgoci wyniosła około 7-8%, co jest zgodne z naszymi wcześniejszymi badaniami21,28; natomiast przy 4% spoiwa strata wilgoci w surowcu podczas peletowania wyniosła około 3-5% (Rysunek 3). Spoiwo dodane do biomasy mogło działać jako środek smarny. Mogło to zmniejszyć opory tarcia i skrócić czas przebywania materiału w kanale matrycy, co spowodowało spadek utraty wilgoci. W poprzednich badaniach temperatura matrycy mierzona bezpośrednio po peletowaniu za pomocą termometru podczerwieni (Fluke, Model 561, Fluke Corporation, Everett, WA, USA) osiągała około 100-110 °C21. Zwiększenie procentowej zawartości spoiwa zmniejszyło stratę wilgoci, ponieważ wilgoć mogła być silnie związana z ziarnami skrobi. Pelety o wysokiej wilgotności, które następnie suszono w suszarce laboratoryjnej w temperaturze 70 °C przez 3-4 h, miały zawartość wilgoci <9% (w.b.); pelety te wykorzystano do pomiaru innych właściwości fizycznych, takich jak średnica peletu, współczynnik pęcznienia, gęstość nasypowa i trwałość. Analiza statystyczna danych dotyczących zawartości wilgoci w peletach wykazała interakcyjny wpływ zawartości wilgoci w surowcu i dodania spoiwa na zawartość wilgoci w peletach (Tabela 3). Dla peletów bez spoiwa oraz z 2% spoiwa wzrost zawartości wilgoci w surowcu spowodował wzrost zawartości wilgoci w peletach (test Tukeya p<0.05), jednak trend ten nie był statystycznie istotny przy 4% spoiwa (test Tukeya p≥0.05; Rysunek 3).
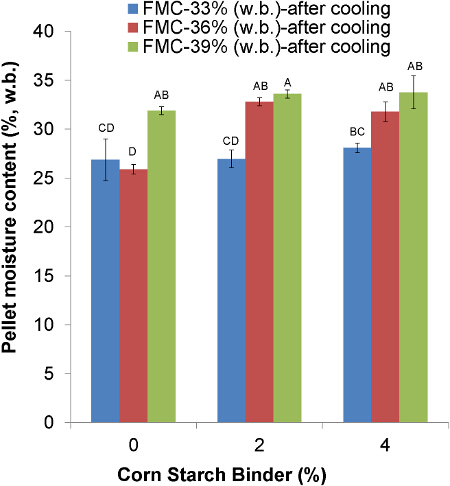
Rysunek 3. Wpływ wilgotności surowca (FMC) i spoiwa skrobiowego na zawartość wilgoci w peletach po chłodzeniu (średnia±1SD; n=3). Próby peletowania przeprowadzone bez spoiwa skutkowały większą utratą wilgoci z surowca w porównaniu do prób przeprowadzonych ze spoiwem. Różne litery oznaczają różnice istotne statystycznie w testach post hoc Tukey HSD (p<0.05). Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
Średnica granulatu
Średnica peletów przy 33% zawartości wilgoci, z dodatkiem spoiwa i bez niego, mieściła się w zakresie 8,4-8,7 mm po schłodzeniu (dane nie przedstawiono). Zwiększenie zawartości wilgoci surowca do 36 i 39% (w.b.) z dodatkiem spoiwa zwiększyło średnicę peletów do maksymalnej wartości 9,3 mm (dane nie przedstawiono). Pelety te były następnie suszone w piecu laboratoryjnym w temperaturze 70 °C przez około 3-4 hr. Suszenie spowodowało zmniejszenie średnicy peletów o około 0,3-0,4 mm. Główną przyczyną zmniejszenia średnicy po suszeniu był skurcz peletów. Stwierdzono statystycznie istotny wpływ interakcji między zawartością wilgoci w surowcu a dodatkiem spoiwa na średnicę peletów po suszeniu (Tabela 3). Przy 33% zawartości wilgoci w surowcu średnica peletów po suszeniu mieściła się w zakresie od 8,3 do 8,5 mm, natomiast zwiększenie zawartości wilgoci surowca do 36% lub 39% zwiększyło średnicę peletów do około 8,7 mm (Rysunek 4). Wzrost ten był statystycznie istotny jedynie pomiędzy 33% a 39% w przypadku braku zastosowania spoiwa (test Tukeya p<0,05), prawdopodobnie ze względu na duże odchylenia w pomiarach.
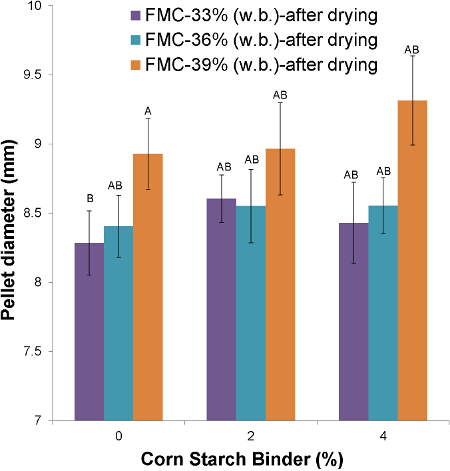
Rycina 4. Wpływ wilgotności surowca (FMC) i spoiwa ze skrobi kukurydzianej na średnicę peletu po suszeniu (średnia±1SD; n=10). Średnica peletu wzrastała wraz ze wzrostem wilgotności surowca oraz ilością dodanej skrobi. Różne litery oznaczają istotne różnice wykazane w testach post hoc Tukeya HSD (p<0.05). Kliknij tutaj, aby wyświetlić większą wersję tej ryciny.
Współczynnik ekspansji
Współczynnik ekspansji oblicza się na podstawie średnicy peletu (równanie 3). Wartości współczynnika ekspansji były wyższe dla peletów po chłodzeniu w porównaniu do wartości po suszeniu (dane nie przedstawiono). Przy zawartości wilgoci 33% bez i z dodatkiem lepiszcza wartości współczynnika ekspansji po chłodzeniu mieściły się w zakresie 1,16-1,20. Dalsze zwiększenie zawartości wilgoci do 36 i 39% bez dodatku lepiszcza zwiększyło wartości współczynnika ekspansji do 1,35. Wysuszone pelety charakteryzowały się niższymi współczynnikami ekspansji, co wynikało głównie ze skurczu peletów zarówno w wymiarze średnicy, jak i bocznym. Przy zawartości wilgoci surowca 33% wartości współczynnika ekspansji z dodatkiem i bez dodatku lepiszcza mieściły się w zakresie 1,11-1,07 (Rycina 5). Zwiększenie zawartości wilgoci surowca do 36 i 39% spowodowało dalszy wzrost wartości współczynnika ekspansji do 1,10-1,18 (Rycina 5); było to jednak istotne statystycznie jedynie dla zawartości wilgoci 33% w porównaniu do 39% bez dodatku lepiszcza (test Tukeya p<0,05; Tabela 3). W przypadku średnicy peletu i współczynnika ekspansji, dodanie lepiszcza na bazie skrobi zwiększyło te wartości przy wszystkich poziomach wilgotności surowca, jednak różnice te nie były istotne statystycznie (test Tukeya p≥0,05). Wyniki współczynnika ekspansji po suszeniu potwierdzają ustalenia wcześniejszych badań, w których zwiększenie wilgotności surowca zwiększało współczynnik ekspansji i dalej obniżało wartości gęstości nasypowej28.
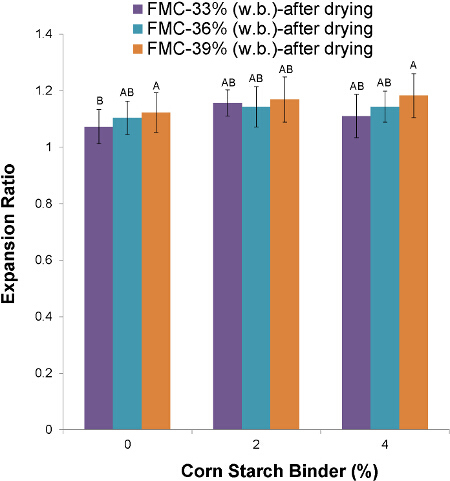
Rysunek 5. Wpływ wilgotności surowca (FMC) i spoiwa na bazie skrobi na stosunek ekspansji peletów po suszeniu (n=10). Stosunek ekspansji peletów wzrastał wraz ze wzrostem wilgotności surowca, zarówno bez, jak i z dodatkiem spoiwa. Różne litery oznaczają istotne różnice uzyskane w testach post hoc Tukey HSD (p<0.05). Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
Gęstość nasypowa
Gęstość nasypowa peletu wykonanego z surowca o wilgotności 33%, z dodatkiem lepiszcza i bez, zmierzona po ochłodzeniu, mieściła się w zakresie 464-514 kg/m3 (dane nie przedstawiono). Przy wilgotności surowca 36 i 39% bez dodatku lepiszcza wartości gęstości nasypowej mieściły się w zakresie 437-442 kg/m3. Dodanie lepiszcza przy tych poziomach wilgotności surowca obniżyło gęstość nasypową do <400 kg/m3. Suszenie peletu o wysokiej wilgotności w piecu laboratoryjnym w temperaturze 70 °C przez około 3 godziny obniżyło wilgotność peletu do mniej niż 9% (w.b.). Po suszeniu odnotowano niewielki wzrost wartości gęstości nasypowej o około 50 kg/m3. Wzrost gęstości nasypowej po suszeniu mógł wynikać z mniejszej liczby cieczowych mostków międzycząsteczkowych, które mogły utrzymywać cząstki bliżej siebie, tworząc mniej otwartą strukturę. Oginni44 zaobserwował, że gęstość nasypowa zmielonej sosny Loblolly malała wraz ze wzrostem wilgotności. Dla peletu wykonanego z surowca o wilgotności 33% z dodatkiem lepiszcza i bez, gęstość nasypowa peletu mieściła się w zakresie 520-530 kg/m3 (Rysunek 6). Przy wyższych poziomach wilgotności surowca 36 i 39% (w.b.), gęstość nasypowa wysuszonych granulatów znacząco spadła odpowiednio do <434 kg/m3 oraz <437 kg/m3. Stwierdzono statystycznie istotny wpływ interakcji między wilgotnością surowca a dodatkiem lepiszcza na gęstość nasypową (Tabela 3). Generalnie gęstość nasypowa malała wraz ze wzrostem początkowej wilgotności surowca. Ponadto istnieją przesłanki, że gęstość nasypowa malała wraz ze wzrostem zawartości skrobi (Rysunek 6).
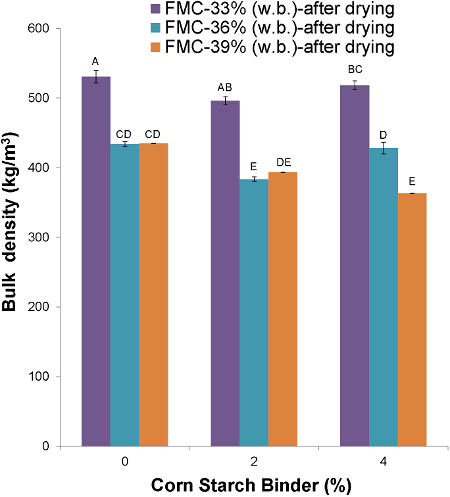
Rysunek 6. Wpływ wilgotności surowca (FMC) i spoiwa skrobiowego na gęstość nasypową peletu po suszeniu (średnia±1SD; n=3). Niższa wilgotność surowca wynosząca 33% (w.b.) oraz brak spoiwa skutkowały najwyższą gęstością nasypową. Dodanie 2 i 4% spoiwa przy różnych poziomach wilgotności surowca doprowadziło do niższych wartości gęstości nasypowej. Różne litery oznaczają istotne różnice w testach post hoc Tukey HSD (p<0.05). Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
Trwałość (%)
Po schłodzeniu
Ekologiczna trwałość
Rycina 7 przedstawia trwałość peletu po schłodzeniu (wytrzymałość zielona) oraz po suszeniu w piekarniku w temperaturze 70 °C przez 3-4 godziny (wytrzymałość po utwardzeniu). Pożądane są wyższe wartości trwałości peletu o wysokiej wilgotności, ponieważ przekłada się to na mniejsze kruszenie podczas transportu i magazynowania dzięki odporności na ścinanie i uderzenia. W analizie ANOVA stwierdzono istotną interakcję między wilgotnością surowca, procentową zawartością lepiszcza a suszeniem (Tabela 3). Wartości trwałości peletu po schłodzeniu wzrastały wraz ze wzrostem zawartości lepiszcza (Tabela 3; test Tukeya p<0.05). Przy wilgotności surowca 33% (w.b.), wartości trwałości bez lepiszcza wynosiły około 87,2%; natomiast po dodaniu 2% i 4% lepiszcza skrobiowego trwałość wzrosła do 93,2% i 96,1% (Rycina 7). Podobna tendencja wystąpiła dla pozostałych poziomów wilgotności surowca, tj. 36% i 39% (w.b.). Bez lepiszcza wartości trwałości wynosiły około 80%; jednak dodanie lepiszcza do biomasy zwiększyło te wartości. Trwałość wzrosła do około 90%, gdy pelet produkowano z surowca o wilgotności 36% przy zastosowaniu 4% lepiszcza skrobiowego. Przy jeszcze wyższej wilgotności surowca 39% (w.b.) tendencja była podobna, ale ogólne wartości trwałości były niższe w porównaniu do pozostałych poziomów wilgotności surowca.
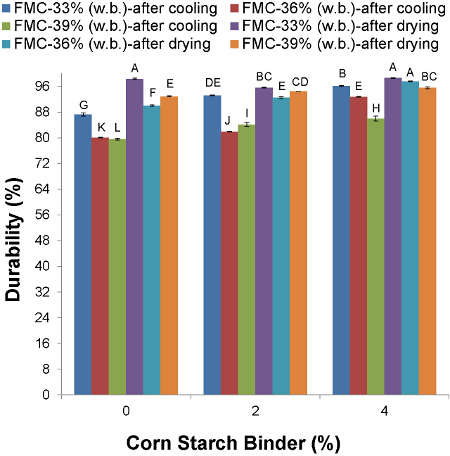
Rycina 7. Wpływ wilgotności surowca (FMC) i lepiszcza skrobiowego na trwałość po chłodzeniu i po suszeniu (średnia±1SD; n=3). Wartości trwałości peletu z wysokowilgotnych resztek kukurydzy produkowanego przy wilgotności surowca 33, 36 i 39% (w.b.) wzrosły po dodaniu lepiszcza zarówno po chłodzeniu, jak i po suszeniu. Różne litery oznaczają istotne różnice uzyskane za pomocą testów post hoc Tukey HSD (p<0.05). Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
Po suszeniu
Trwałość po utwardzeniu
Suszenie pelletów o wysokiej wilgotności w piecu laboratoryjnym w temperaturze 70 °C przez 3-4 godziny doprowadziło do ich utwardzenia, co zwiększyło ich trwałość. Wartości trwałości pelletów wykonanych przy zawartości wilgoci surowca wynoszącej 33, 36 i 39% (w.b.) wzrosły do >92% (Rysunek 7). W przypadku 33% zawartości wilgoci surowca wartości trwałości po suszeniu wzrosły do około 98% (Rysunek 7). Wyniki te są zgodne z wcześniejszymi badaniami21,28. Wartości trwałości pelletów wykonanych z użyciem lepiszcza wzrosły po suszeniu (test Tukeya p<0.05). Przy 33% zawartości wilgoci surowca i 4% lepiszcza końcowe wartości trwałości wyniosły około 98%. Podobny trend zaobserwowano przy 36 i 39% zawartości wilgoci surowca, gdzie lepiszcze miało pozytywny wpływ na wartości trwałości (test Tukeya p<0.05). Przy 39% zawartości wilgoci surowca z dodatkiem 2 i 4% lepiszcza wartości trwałości wzrosły do około 94-95%.
Procent frakcji drobnej
W niniejszym badaniu procent frakcji drobnej powstałej podczas pelletowania był wyższy przy zawartości wilgoci surowca wynoszącej 36 i 39% (w.b.) w porównaniu do 33% (w.b.). Dodatek lepiszczy spowodował obniżenie procentowej zawartości frakcji drobnej przy wszystkich poziomach wilgotności surowca w porównaniu do prób bez dodatku lepiszcza (Rysunek 8). Testy pelletowania przeprowadzone bez lepiszcza wykazały najwyższy procent frakcji drobnej, wynoszący około 11% przy zawartości wilgoci surowca 39% (w.b.). Dodatek 2 i 4% lepiszcza do resztek kukurydzy zmniejszył procent frakcji drobnej powstałej podczas pelletowania dla 33% i 36% (w.b.) w porównaniu do pelletu bez dodatku lepiszcza. Najniższy odnotowany w tym badaniu procent frakcji drobnej wystąpił przy 4% dodatku lepiszcza i 33% (w.b.) zawartości wilgoci surowca (około 3%).
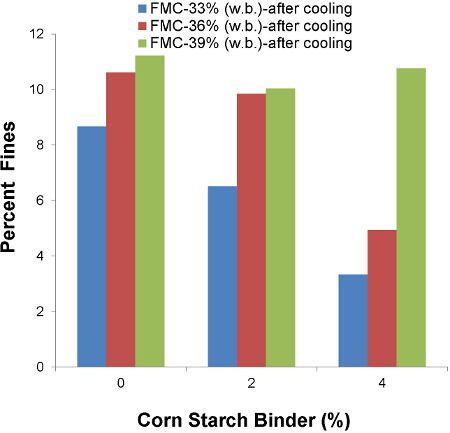
Rycina 8. Wpływ wilgotności surowca i spoiwa skrobiowego na procentową zawartość drobnych frakcji w materiale sprasowanym w pelety. Przy wilgotności surowca wynoszącej 33, 36 i 39 % (w.b.), dodatek spoiwa zmniejszył procentową zawartość drobnych frakcji w materiale sprasowanym w pelety. Kliknij tutaj, aby zobaczyć powiększoną wersję tej ryciny.
Specyficzne zużycie energii
Na jednostkowe zużycie energii wpłynął dodatek spoiwa (Rysunek 9). Przy braku spoiwa energia jednostkowa dla wilgotności surowca wynoszącej 33, 36 i 39% mieściła się w zakresie 118-126 kWhr/ton. Dodanie 2% spoiwa zmniejszyło jednostkowe zużycie energii do około 75-94 kWhr/ton. Dalsze zwiększenie zawartości spoiwa do 4% spowodowało dodatkową redukcję jednostkowego zużycia energii do około 68-75 kWhr/ton dla wszystkich badanych poziomów wilgotności surowca. Dodatek spoiwa w ilości 2 i 4% zmniejszył jednostkowe zużycie energii o około 20-40%.
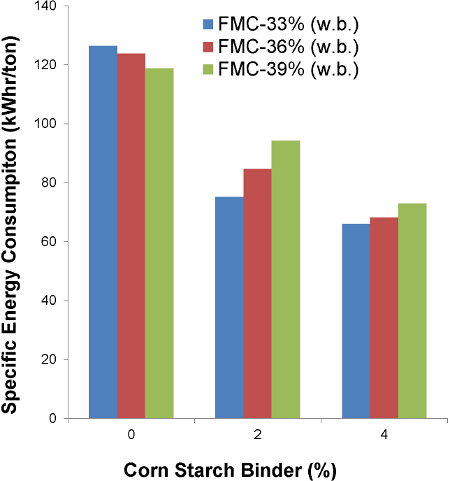
Rycina 9. Wpływ zawartości wilgoci w surowcu i lepiszcza skrobiowego na właściwe zużycie energii w procesie pelletowania przy wysokiej wilgotności. Właściwe zużycie energii w procesie pelletowania łodyg kukurydzy przy wysokiej wilgotności zostało zredukowane o około 20-40% po dodaniu 2 i 4% lepiszcza na bazie skrobi. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
Analiza statystyczna
Analiza statystyczna została przeprowadzona w programie JMP 1043. Zastosowano dwuczynnikową analizę wariancji (ANOVA), aby określić wpływ zawartości wilgoci w surowcu (33, 36, 39%) oraz lepiszcza ze skrobi kukurydzianej (0, 2, 4%) na zawartość wilgoci w peletach (n=3), średnicę peletów (n=10), stopień pęcznienia (n=10) oraz gęstość nasypową (n=3). Trzyczynnikową analizę wariancji (ANOVA) wykorzystano do określenia wpływu zawartości wilgoci (33, 36, 39%), lepiszcza ze skrobi kukurydzianej (0, 2, 4%) oraz suszenia (przed suszeniem, po suszeniu) na trwałość (n=3). Reszty spełniały założenia ANOVA dotyczące normalności rozkładu i homogeniczności wariancji. Aby spełnić te założenia, dane dotyczące zawartości wilgoci w peletach przekształcono poprzez podniesienie ich do 4tej potęgi. Jeśli czynniki badane w ANOVA były istotne przy p<0.05, do porównań parzystych post hoc zastosowano test Tukeya HSD.
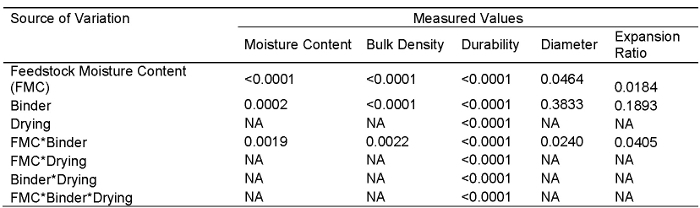
Tabela 3. Istotność statystyczna zmiennych procesowych na podstawie analizy wariancji (ANOVA).
Dyskusja
Krytycznymi etapami metody granulowania o wysokiej wilgotności w celu wytworzenia peletów o pożądanej trwałości przy niższym jednostkowym zużyciu energii są: 1) suszenie słomy kukurydzianej o wysokiej wilgotności do pożądanego poziomu wilgotności (33-39%, WB), 2) procentowe dodanie spoiwa i 3) równomierne podawanie biomasy o wysokiej wilgotności do granulatora. Wilgotność surowca i procentowa zawartość spoiwa to zmienne procesowe, które wpłynęły na właściwości granulek (gęstość i trwałość granulek przed schłodzeniem i po wysuszeniu) oraz na specyficzne zużycie energii w procesie peletowania. Zaleca się zbadanie wilgotności surowca przed jego użyciem do badań granulowania. Równomierne podawanie granulatora kukurydzianego o wysokiej wilgotności 33, 36 i 39% (w.b.) do granulatora ma wpływ na jakość i zużycie energii. Modyfikacja podajnika granulatora z napędem o zmiennej częstotliwości była niezbędna, aby równomiernie doprowadzać biomasę do granulatora.
Wyniki niniejszego badania wykazały, że dodanie spoiwa do słomy kukurydzianej o wysokiej wilgotności nieznacznie zmniejszyło gęstość nasypową granulek, ale znacznie poprawiło ich trwałość. Dodanie spoiwa na bazie skrobi zwiększyło zawartość wilgoci w granulkach po ściskaniu i wytłaczaniu, ale stwierdzono, że wzrost ten nie jest statystycznie istotny w prawie wszystkich badanych przypadkach. Ubytek wilgoci podczas granulowania wynosił około 3 do 4% przy dodaniu 4% spoiwa, podczas gdy był większy (7-8% w.b.) bez spoiwa. Dodanie spoiwa do słomy kukurydzianej mogło 1) skrócić czas przebywania materiału w matrycy i 2) zmniejszyć opory tarcia w matrycy, obniżając w ten sposób temperaturę matrycy, co mogło skutkować mniejszą utratą wilgoci podczas ściskania i wytłaczania w matrycy do peletów.
Nastąpił wzrost średnicy granulki po jej wytłoczeniu z matrycy granulki i wysuszeniu (rysunek 4). Wzrost ten był większy przy wyższej wilgotności surowca i z dodatkiem spoiwa skrobiowego. Gęstość nasypowa granulek mieściła się w przedziale 510-530 kg/m3 przy wilgotności wsadu 33% (w.b.) ze spoiwem i bez spoiwa. Wcześniejsze badania wykazały, że wyższa wilgotność surowca wynosząca około 38% (w.b.) skutkuje niższą gęstością nasypową, głównie z powodu rozszerzania się granulek podczas ich opuszczania przez matrycę21,28. Częstym zjawiskiem jest, że gdy materiał biomasy o wysokiej wilgotności jest wytłaczany przez matrycę pod ciśnieniem, powoduje to odparowanie wilgoci12,21. Odparowanie wilgoci ustępuje miejsca rozszerzaniu się granulki, zarówno w kierunku osiowym, jak i średnicowym. Ogólnie rzecz biorąc, rozszerzalność średnicowa jest bardziej widoczna w porównaniu z rozszerzalnością osiową. Innym powodem rozszerzania się biomasy po ściskaniu i wytłaczaniu przez matrycę do peletowania może być to, że włókna biomasy rozluźniają się w obecności wilgoci. Ndiema i wsp.45 oraz Mani i wsp.18 wskazało, że zwolnienie przyłożonego ciśnienia w matrycy powoduje rozluźnienie skompresowanej biomasy. Charakterystyka relaksacji zależy od wielu czynników, takich jak wielkość cząstek, zawartość wilgoci w surowcu i zastosowane ciśnienie. Ponadto w tym badaniu zaobserwowaliśmy, że gęstość nasypowa wzrasta po wysuszeniu, co może być spowodowane mniejszą liczbą międzycząsteczkowych mostków cieczy, które mogły utrzymać cząstki bliżej i wytworzyć mniej otwartą strukturę. Oginni45 zaobserwował, że gęstość nasypowa mielonej sosny Loblolly zmniejszała się wraz ze wzrostem wilgotności.
Trwałość granulek została zmierzona, aby zrozumieć ich wytrzymałość. Ogólnie rzecz biorąc, pelety są odporne na ścinanie i uderzenia podczas przechowywania, transportu i procesu obsługi4,46. Kaliyan i Morey47 zasugerowali, że trwałość granulek wyprodukowanych bezpośrednio po wyprodukowaniu (green strength) różni się od trwałości granulek, które są przechowywane przez kilka dni po wyprodukowaniu (cured strength). Pelety o niższych wartościach trwałości pękają i zwiększają ryzyko problemów z przechowywaniem, takich jak odgazowywanie i samozapłon, które mogą spowodować utratę przychodów dla producentów pelletu. Według Europejskiego Komitetu Normalizacyjnego (CEN) i Instytutu Paliw Pelletowych Stanów Zjednoczonych (PFI) zalecane wartości trwałości wynoszą >96,5% dla peletek wysokiej jakości lub premium31. W tym badaniu wartości trwałości wzrosły do około 94-95% przy granulowaniu spoiwem skrobiowym o wilgotności 39% w porównaniu z granulkami wykonanymi bez spoiwa, które po wysuszeniu miały wartości trwałości w zakresie 83-85%. Pelety produkowane przy wilgotności surowca 33% (w.b.) miały wartości trwałości >96,5% i spełniają międzynarodowe standardy.
Wilgoć pełni różne funkcje podczas granulowania biomasy, w tym: 1) tworzenie stałego mostka między cząstkami biomasy pod wpływem sił van der Waalsa, 2) aktywację naturalnych spoiw, takich jak białko, skrobia i lignina obecne w biomasie, oraz 3) promowanie reakcji opartych na skrobi i białkach, takich jak żelatynizacja i denaturacja, które mają silny wpływ na właściwości tekstury, takie jak twardość4-12. W przypadku biomasy lignocelulozowej głównym spoiwem jest lignina (biomasa drzewna: 27-33%, biomasa zielna: 12-16%)4. Zawartość ligniny w słomie kukurydzianej określono średnio na około 16% na podstawie przeglądu danych dotyczących składu, w tym źródeł literaturowych i baz danych surowców48. Cząsteczki ligniny, które mają większą ruchliwość przy wyższej zawartości wilgoci, działają jak klej i powodują silniejsze wiązanie; Jednak przy bardzo wysokich poziomach wilgoć będzie działać bardziej jak smar, co spowoduje mniejsze wiązanie. W niniejszym badaniu, przy bardzo wysokiej zawartości wilgoci wynoszącej około 39% (w.b.) wilgoć mogła działać bardziej jak smar i skutkować niską trwałością i wytwarzaniem większej ilości drobnych cząstek w procesie produkcji granulatu. Wyższe wartości trwałości zaobserwowano przy dodaniu spoiwa o wyższej wilgotności wsadu wynoszącej 36 i 39% (w.b.), co mogło być spowodowane żelatynizacją skrobi w obecności temperatury matrycy i wilgotności wsadu. Te reakcje żelatynizacji mogą prowadzić do powstawania sieciowania skrobi z innymi składnikami biomasy.
Procent drobnych cząstek powstających podczas procesu peletowania jest dobrym wskaźnikiem tego, jak dobrze biomasa będzie tworzyć pelety. Wytwarzanie drobnych cząstek podczas procesu peletowania powoduje utratę produktu i przychodów dla producenta pelletu. Nadmierne wytwarzanie drobnego materiału podczas procesów granulowania może mieć również wpływ na cechy jakościowe, takie jak gęstość i trwałość. Na wytwarzanie drobnych cząstek podczas procesu produkcji peletów ma wpływ skład biomasy (tj. skrobia, białko, lignina i woski), zmienne procesu granulacji, tj. stosunek długości do średnicy (stosunek L / D), prędkość obrotowa matrycy, stan pary, podgrzewanie wstępne) oraz zmienne wsadowe (tj. zawartość wilgoci w surowcu, wielkość cząstek i szybkość karmienia) 4. Obecne wyniki wskazują, że dodatek spoiwa nie tylko zmniejsza procent wytwarzanych drobnych cząstek, ale także pomaga poprawić właściwości fizyczne przy jednoczesnym zmniejszeniu jednostkowego zużycia energii. Niższy procent generowanych miałów wskazuje, że biomasa ma większą granulowalność .
Tumuluru i wsp.4 W swoim przeglądzie dotyczącym systemów zagęszczania odpowiednich do przekształcania biomasy w produkt typu towarowego wskazały, że dodanie spoiwa przyczynia się do zmniejszenia energii wytłaczania, co skutkuje zmniejszeniem jednostkowego zużycia energii. Zazwyczaj stosunek długości do średnicy (L/D) kontroluje czas przebywania materiału w matrycy i pomaga w wiązaniu biomasy. Ponadto stosunek L/D kontroluje energię wytłaczania i jednostkowe zużycie energii. Wyższy stosunek L/D wydłuża czas przebywania, co poprawia właściwości fizyczne granulek, ale zwiększa energię niezbędną do wytłaczania. Dodanie spoiwa do biomasy może pomóc w związaniu biomasy przy niższym stosunku L/D i zmniejszeniu energii wytłaczania. W tym badaniu wybrano stały stosunek długości do średnicy (L/D) wynoszący (2,6). Przyszłe badania mają na celu zrozumienie wpływu stosunku L/D matrycy do peletów i ich interakcji z zawartością wilgoci w surowcu na cechy jakości peletów.
Dane doświadczalne dotyczące wstępnego przetwarzania biomasy (mielenie, suszenie i granulowanie) uzyskane z Krajowego Zakładu Użytkowania Biomasy (https://www.inl.gov/bfnuf/) zlokalizowanego w INL oraz związana z nimi analiza techniczno-ekonomiczna wykazały, że suszenie biomasy od 30-10% (w.b.) zużywa dużą ilość energii (dane niepublikowane). Proces granulowania o wysokiej wilgotności opracowany w INL może pomóc obniżyć koszty produkcji peletów w porównaniu z konwencjonalną metodą produkcji peletów24. Niniejsze badanie wykazało, że dodanie spoiwa na bazie skrobi do procesu granulowania o wysokiej wilgotności poprawiło trwałość granulek do >92% po schłodzeniu przy wilgotności surowca 36 i 39% (w.b.), a także zmniejszyło jednostkowe zużycie energii w procesie peletowania o około 20-40%. Większe wartości trwałości peletów wytwarzanych przy wyższej wilgotności surowca są ważne, ponieważ mogą być one efektywnie przenoszone przez przenośniki. Zazwyczaj pelety o niskiej trwałości kruszą się na drobne cząstki podczas obsługi i przechowywania, co powoduje utratę przychodów dla producentów pelletu. Ponadto cząstki drobne powstające w procesie mogą powodować zagrożenia bezpieczeństwa, takie jak samozapłon i odgazowanie28,41. Redukcja energii właściwej o około 20-40% przy użyciu spoiwa przewyższa koszt spoiwa. Na podstawie tego badania możemy również stwierdzić, że niektóre produkty uboczne z przemysłu spożywczego mogą być wykorzystywane do granulowania biomasy do zastosowań bioenergetycznych. Obecnie, proces granulowania o wysokiej wilgotności został zademonstrowany przy użyciu młyna do peletowania z płaską matrycą w skali laboratoryjnej. Opisany tutaj protokół dla granulatora na skalę laboratoryjną będzie podstawą do opracowania modeli skalowania i testowania procesu w granularniach na skalę pilotażową i komercyjną.
Oświadczenia
Nie istnieją konkurencyjne interesy finansowe. Informacje te zostały przygotowane jako sprawozdanie z pracy sponsorowanej przez agencję rządu Stanów Zjednoczonych. Ani rząd Stanów Zjednoczonych, ani żadna jego agencja, ani żaden z ich pracowników nie udziela żadnych gwarancji, wyraźnych lub dorozumianych, ani nie przyjmuje żadnej odpowiedzialności prawnej ani odpowiedzialności za dokładność, kompletność lub przydatność jakichkolwiek ujawnionych informacji, urządzeń, produktów lub procesów, ani nie oświadcza, że ich użycie nie naruszy praw własności prywatnej. Odniesienia w niniejszym dokumencie do jakiegokolwiek konkretnego produktu komercyjnego, procesu lub usługi za pomocą nazwy handlowej, znaku towarowego, producenta lub w inny sposób niekoniecznie stanowią ani nie sugerują ich poparcia, rekomendacji lub faworyzowania przez rząd Stanów Zjednoczonych lub jakąkolwiek jego agencję. Poglądy i opinie autorów wyrażone w niniejszym dokumencie niekoniecznie wyrażają lub odzwierciedlają poglądy i opinie rządu Stanów Zjednoczonych lub jakiejkolwiek jego agencji.
Podziękowania
Autorzy chcieliby podziękować Mattowi Dee za wsparcie prac eksperymentalnych, Matthew Andersonowi i Rodowi Shurtliffowi za oprzyrządowanie granulatora. Prace te były wspierane przez Departament Energii, Biuro Efektywności Energetycznej i Energii Odnawialnej w ramach Kontraktu Biura Operacyjnego Departamentu Energii Idaho DE-AC07-05ID14517. W związku z tym wydawca, przyjmując artykuł do publikacji, przyjmuje do wiadomości, że rząd Stanów Zjednoczonych zachowuje niewyłączną, opłaconą, nieodwołalną, ogólnoświatową licencję na publikację lub powielanie opublikowanej formy tego manuskryptu lub zezwalanie na to innym osobom do celów rządu Stanów Zjednoczonych.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Młyn peletowy z płaską matrycą | Colorado Mill Equipment, Canon City, CO, USA | Młyn | |
| Taśmy grzewcze | BriskHeat, Columbus, OH, USA | Grzejnik z gumy silikonowej, Wytrawione elementy | |
| Termopary | Watlow, Burnaby, BC, Kanada | Napęd | |
| J Schneider Electric, Palatine, IL, USA | Altivar 71 | ||
| Chłodnica pelletu | Colorado Mill Equipment, Canon City, CO, USA | CME ECO-HC6 | |
| Oprogramowanie do rejestracji danych | National Instruments Corporation, Austin, TX, USA | Oprogramowanie | |
| Tester trwałości | Seedburo Equipment Co., Des Plaines, IL, USA | Tester | |
| Młyn młotkowy | Bliss Industries | CME ECO-HC6 | |
| Młynek | Vermeer | HG200 | |
| Mikser poziomy | Colorado Mill Equipment, Canon City, CO, USA | ECO-RB 500 | |
| Niebieska ziarnistość użytkowa | 3M | Nr części 05107-150J Klasa | |
| Materiał izolacyjny | McMaster Carr | Elastyczna izolacja | |
| Kontroler podajnika | KB Electornics, INC | KBIC-DC-MTR sterownik | |
| System odsysania pyłu | Delta | Nr modelu: 50-763, Nr. seryjny: 2010 11OI1415 | |
| Suwmiarki z noniuszem | VWR® Numer części suwmiarki cyfrowej | : 12777-830 | |
| Binder | ACH Food Companies Inc., Memphis, TN, USA | ARGO 100% czysta skrobia | |
| Stover | Zbierana w stanie Iowa i pozyskiwana w formie |
Bibliografia
- Bapat, D. W., Kulkarni, S. V., Bhandarkar, V. P. Design and operating experience on fluidized bed boiler burning biomass fuels with high alkali ash. Proceedings of the 14th International Conference on Fluidized Bed Combustion, , ASME Publishers. New York, NY. 165-174 (1997).
- Sokhansanj, S., Fenton, J. Cost benefit of biomass supply and preprocessing: BIOCAP (Canada) research integration program synthesis paper. , http://www.biocap.ca/rif/reprt/Sokhansanj_S.pdf (2011).
- Mitchell, P., Kiel, J., Livingston, B., Dupont-Roc, G. Torrefied biomass: A foresighting study into the business case for pellets from torrefied biomass as a new solid fuel. All Energy 2007. , University of Aberdeen, ECN, Doosan Babcock, and ITI Energy. (2007).
- Tumuluru, J. S., Wright, C. T., Hess, J. R., Kenney, K. L. A review of biomass densification systems to develop uniform feedstock commodities for bioenergy application. Biofuels, Bioprod. Biorefin. 5, 683-707 (2011).
- Tumuluru, J. S., Igathinathane, C., Archer, D. Energy analysis and break-even distance of transportation for biofuels in comparison to fossil fuels. ASABE Paper No. 152188618. ASABE Annual International Meeting, New Orleans, Louisiana, USA, , (2015).
- Searcy, E. M., Hess, J. R., Tumuluru, J. S., Ovard, L., Muth, D. J., Jacobson, J., et al. Optimization of biomass transport and logistics. International Bioenergy Trade. Goh, M., Sheng, C., Andre, F. , Springer Publications. 103-123 (2013).
- Ray, A., Hoover, A. N., Nagle, N., Chen, X., Gresham, G. Effect of pelleting on the recalcitrance and bioconversion of dilute-acid pretreated corn stover under low - and high - solids conditions. Biofuels. 4 (3), 271-284 (2013).
- Sarkar, M., Kumar, A., Tumuluru, J. S., Patil, K. N., Bellmer, D. D. Gasification performance of switchgrass pretreated with torrefaction and densification. Appl. Energ. 127, 194-201 (2014).
- Yang, Z., Sarkar, M., Kumar, A., Tumuluru, J. S., Huhnke, R. L. Effects of torrefaction and densification on switchgrass pyrolysis products. Bioresource Technol. 174, 266-273 (2014).
- Mani, S., Tabil, L. G., Sokhansanj, S. An overview of compaction of biomass grinds. Powder Handling Process. 15 (3), 160-168 (2003).
- Thomas, M., van Vliet, T., van der Poel, A. F. B. Physical quality of pelleted animal feed, part 3: Contribution of feedstuff components. Anim. Feed Sci. Technol. 70, 59-78 (1998).
- Shankar, T. J., Bandyopadhyay, S. Process variables during single-screw extrusion of fish and rice-flour blends. J. Food Process. Pres. 29, 151-164 (2004).
- Collado, L. S., Corke, H. Starch properties and functionalities. Characterization of cereals and flours: properties, analysis,and applications. Kaletun, G., Breslauer, K. J. , Marcel Dekker, Inc. 473-506 (2003).
- Alebiowu, G., Itiola, O. A. Compression characteristics of native and pregelatinized forms of sorghum, plantain, and corn starches and the mechanical properties of their tablets. Drug Dev. Ind. Pharm. 28 (6), 663-672 (2002).
- Sokhansanj, S., Mani, S., Bi, X., Zaini, P., Tabil, L. G. Binderless pelletization of biomass. ASAE Paper No. 056061. ASAE Annual International Meeting, Tampa, FL, USA, , ASAE. St Joseph, Michigan, USA. (2005).
- Briggs, J. L., Maier, D. E., Watkins, B. A., Behnke, K. C. Effects of ingredients and processing parameters on pellet quality. Poult. Sci. 78, 1464-1471 (1999).
- Tabil, L. G. Binding and pelleting characteristics of alfalfa. , Department of Agricultural and Bioresource Engineering, University of Saskatchewan. Canada. (1996).
- Mani, S., Tabil, L. G., Sokhansanj, S. Specific energy requirement for compacting corn stover. Bioresource Technol. 97, 1420-1426 (2006).
- Tumuluru, J. S., Tabil, L. G., Song, Y., Iroba, K. L., Meda, V. Impact of process conditions on the density and durability of wheat, oat, canola and barley straw briquettes. BioEnergy Res. 8 (1), 388-401 (2015).
- van Dam, J. E. G., van den Oever, M. J. A., Teunissen, W., Keijsers, E. R. P., Peralta, A. G. Process for production of high density/high performance binderless boards from whole coconut husk, part 1: Lignin as intrinsic thermosetting binder resin. Ind. Crops Prod. 19 (3), 207-216 (2004).
- Tumuluru, J. S. Effect of process variables on the density and durability of the pellets made from high moisture corn stover. Biosystems Eng. 119, 44-57 (2014).
- Lehtikangas, P. Quality properties of fuel pellets from forest biomass. Licentiate Thesis. Report number 4. , Department of Forest Management and Products. Uppsala, Sweden. (1999).
- Shinners, K. J., Boettcher, G. C., Hoffman, D. S., Munk, J. T., Muck, R. E., Weimer, P. J. Single-pass harvesting of corn grain and stover: Performance of three harvester configurations. Transactions of the ASABE. 52 (1), 51-60 (2009).
- Lamers, P., Roni, M. S., Tumuluru, J. S., Jacobson, J. J., Cafferty, K. G., Hansen, J. K., et al. Technoeconomic analysis of decentralized biomass processing depots. Bioresource Technol. 194, 205-213 (2015).
- Yancey, N. A., Tumuluru, J. S., Wright, C. T. Drying grinding and pelletization studies on raw and formulated biomass feedstock's for bioenergy applications. J. Biobased Mater. Bioenergy. 7, 549-558 (2013).
- Tumuluru, J. S., Cafferty, K. G., Kenney, K. L. Techno-economic analysis of conventional, high moisture pelletization and briquetting process. Paper No. 141911360. American Society of Agricultural and Biological Engineer Annual Meeting, July 13-16, Montreal, Quebec Canada, , (2014).
- McCoy, G. Improving energy efficiency through biomass drying. International District Energy Association Woody Biomass CHP & District Energy Workshop, June 11th, 2014, Seattle, Washington, , page accessed on December 3rd, 2015 http://www.districtenergy.org/assets/pdfs/2014-Annual-Seattle/Wednesday/5McCOYGIL-LATESTWoody-Biomass-Drying-and-Dewatering-IDEA-06-2014.pdf (2014).
- Tumuluru, J. S. High moisture corn stover pelleting in a flat die pellet mill fitted with a 6 mm die: physical properties and specific energy consumption. Energy Sci. Eng. 3 (4), 327-341 (2015).
- Brackley, A. M., Parrent, D. J. Production of wood pellets from Alaska-grown white spruce and hemlock. General Technical Report PNW-GTR-845. , U.S Department of Agriculture, Forest Service Department. Pacific Northwest Research Station, Portland, OR, U.S.A. (2011).
- Demirbas, A., Sahin-Demirbas, A. Briquetting properties of biomass waste materials. Energy Sources. 26, 83-91 (2004).
- Kaliyan, N., Morey, R. V. Densification characteristics of corn stover and switchgrass. Transactions of ASABE. 52 (3), 907-920 (2009).
- Larsson, S. H., Thyrel, M., Geladi, P., Lestander, T. A. High quality biofuel pellet production from pre-compacted low density raw materials. Bioresource Technol. 99, 7176-7182 (2008).
- Li, Y., Liu, H. High-pressure densification of wood residues to form an upgraded fuel. Biomass and Bioenergy. 19, 177-186 (2000).
- Nielsen, N. P. K., Gardner, D. J., Poulsen, T., Felby, C. Importance of temperature, moisture content, and species for the conversion process of wood residues into pellets. Wood and Fiber Science. 41 (4), 414-425 (2009).
- Serrano, C., Monedero, E., Laupuerta, M., Portero, H. Effect of moisture content, particle size and pine addition on quality parameters of barley straw pellets. Fuel Processing Technology. 92, 699-706 (2011).
- Zafari, A., Kianmehr, M. H. Factors affecting mechanical properties of biomass pellets from compost. Environ. Technol. 35, 478-486 (2013).
- Poddar, S., Kamruzzaman, M., Sujan, S. M. A., Hossain, M., Jamal, M. S., Gafur, M. A., Khanam, M. Effect of compression pressure on lignocellulosic biomass pellet to improve fuel properties: Higher heating value. Fuel. 131, 43-48 (2014).
- Hoover, A. N., Tumuluru, J. S., Teymouri, F., Moore, J., Gresham, G. Effect of pelleting process variables on physical properties and sugar yields of ammonia fiber expansion (AFEX) pretreated corn stover. Bioresource Technol. 164, 128-135 (2014).
- Tumuluru, J. S., Tabil, L., Opoku, A., Mosqueda, M. R., Fadeyi, O. Effect of process variables on the quality characteristics of pelleted wheat distiller's dried grains with solubles. Biosystems Engineering. 105, 466-475 (2010).
- Tumuluru, J. S., Conner, C. Specific energy consumption and quality of wood pellets producing using high moisture lodgepole pine. 7th International Granulation Workshop, 1st - 3rd July, 2015, University of Sheffield, Sheffield, UK, , https://www.sheffield.ac.uk/polopoly_fs/1.472578!/file/2015_abstract_list_granulation_workshop.pdf (2005).
- Tumuluru, J. S., Sokhansanj, S., Lim, C. J., Bi, X. T., Lau, A. K., Melin, S., et al. Quality of wood pellets produced in British Columbia for export. Appl. Eng. Agric. 26, 1013-1020 (2010).
- ASABE Standards. S269.4 Cubes, pellets, and crumbles - definitions and methods for determining density, durability, and moisture content. , St. Joseph, Missouri. ASABE. (2007).
- JMP 10.0.0. , SAS Institute, Inc. Cary, North Carolina, USA. www.jmp.com (2016).
- Oginni, O. J. Contribution of particle size and moisture content to flowability of fractioned ground loblolly pine. , Auburn University. (2014).
- Ndiema, C. K. W., Manga, P. N., Ruttoh, C. R. Influence of die pressure on relaxation characteristics of briquetted biomass. Energy Conversion and Management. 43, 2157-2161 (2002).
- Al-Widyan, M. I., Al-Jalil, H. F., Abu-Zreig, M. M., Abu-Handeh, N. H. Physical durability and stability of olive cake briquettes. Can. Biosyst. Eng. 44, 341-345 (2002).
- Kaliyan, N., Morey, R. V. Factors affecting the strength and durability of densified products. ASABE Annual International Meeting, Portland, OR, USA, , (2006).
- Gresham, G., Emerson, R., Hoover, A., Miller, A., Kenney, K., Bauer, W. Evolution and development of effective feedstock specifications. , INL/EXT-14-31510(2013).
Przedruki i uprawnienia
