Przedstawiono eksperymentalny protokół do oprzyrządowanego formowania na ciepło odlewanych stopów aluminium przy użyciu specjalnie zaprojektowanego urządzenia na skalę przemysłową. Omówiono rozważania eksperymentalne, w tym efekty termiczne i mechaniczne, a także podobieństwa z pełnoskalowym przetwarzaniem kół samochodowych.
Artykuł metodologiczny
Procedura doświadczalna przędzenia na ciepło elementów odlewanych z aluminium
W tym artykule
Podsumowanie
Streszczenie
Wysokowydajne, odlewane aluminiowe koła samochodowe są coraz częściej formowane przyrostowo poprzez formowanie przepływowe/przędzenie metalu w podwyższonych temperaturach, aby poprawić właściwości materiału. Dzięki szerokiej gamie parametrów obróbki, które mogą wpływać zarówno na uzyskany kształt, jak i wynikające z niego właściwości materiału, ten rodzaj obróbki jest niezwykle trudny do zlecenia. Uproszczona, lekka wersja procesu została zaprojektowana i wdrożona dla pełnowymiarowych kół samochodowych. Aparatura ma pomóc w zrozumieniu mechanizmów deformacji i reakcji materiału na tego typu obróbkę. W celu przygotowania, a następnie przeprowadzenia prób formowania, opracowano protokół eksperymentalny, który opisano dla odlewanych półfabrykatów kół A356. Podano uzyskany profil termiczny wraz ze szczegółami oprzyrządowania. Omówiono podobieństwo do pełnowymiarowych operacji formowania, które nadają znacznie większe odkształcenia w szybszym tempie.
Wprowadzenie
Jedną z bardziej wymagających operacji formowania metali, stosowanych obecnie w sektorach lotniczym i transportowym, jest toczenie z formowaniem, w tym jego pochodne, takie jak formowanie ścinaniem oraz formowanie przepływowe1,2. W procesie tym osiowo-symetryczny element roboczy jest umieszczany na trzpieniu reprezentującym pożądany kształt końcowy, a następnie obracany w kontakcie z jednym lub wieloma dociskającymi rolkami. Element roboczy, będąc ściskanym między rolką a trzpieniem, ulega odkształceniu plastycznemu, wykazując złożoną reakcję obejmującą jednoczesne zginanie, zwężanie oraz wydłużenie osiowe. W przypadku materiałów o ograniczonej plastyczności lub trudnych w obróbce, proces ten jest niekiedy przeprowadzany w podwyższonej temperaturze w celu obniżenia naprężenia płynięcia i zwiększenia plastyczności.
Z punktu widzenia procesu przetwarzania istnieje szeroki zakres parametrów, które mogą determinować kształt i właściwości wytworzonego komponentu. Liczne badania skupiały się na technikach statystycznych służących do optymalizacji różnych parametrów3,4,5. Zmienne obejmują geometrię oprzyrządowania, taką jak kształt narzędzia i trzpienia; prędkości formowania, w tym zarówno prędkość obrotową trzpienia, jak i prędkość posuwu narzędzia, a także właściwości materiałowe. W przypadku konieczności zastosowania podwyższonych temperatur, praktycy muszą ocenić minimalną temperaturę wymaganą do uzyskania produktu o właściwych parametrach technicznych.
Odlewnicze stopy aluminium są wykorzystywane w szerokim zakresie zastosowań motoryzacyjnych i lotniczych, przy czym stop A356 jest stosowany w felgach samochodowych. Jednakże stop ten nie nadaje się do formowania w temperaturze pokojowej6,7 ze względu na jego ograniczoną ciągliwość i musi być formowany w podwyższonych temperaturach. Wprowadza to szereg komplikacji procesowych, przede wszystkim w zakresie kontroli temperatury. Ponieważ właściwości tego materiału zmieniają się znacząco wraz z temperaturą8, szczególnie istotne jest przeprowadzenie prób z instrumentacją, w których warunki termiczne mogą być utrzymywane w rozsądnym oknie procesowym i monitorowane. Szczegółowe dane dotyczące zachowania termomechanicznego odlewu A356 w zakresie od temperatury otoczenia do 500 °C przy szerokim zakresie prędkości odkształcania można znaleźć w innym opracowaniu.9
W celu wsparcia rozwoju i optymalizacji operacji formowania przepływowego w produkcji kół, na Katedrze Inżynierii Materiałowej Uniwersytetu Kolumbii Brytyjskiej opracowano specjalistyczny sprzęt do formowania (Rysunek 1). Aparatura ta została zbudowana głównie na bazie ręcznego, napędzanego pasem tokarza z całkowitą mocą wyjściową 22 kW oraz systemu grzewczego z palnikiem propanowym o maksymalnej mocy 82 kW (Rysunek 2). Zainstalowano trzpień z wbudowanymi termoparami wraz ze sztywnym zespołem rolek (Rysunek 3), który umożliwia formowanie detali o średnicy do 330 mm. Trzpień posiada ręcznie aktywowany system zaciskowy, który pozwala na uwzględnienie dużych zmian średnicy detalu występujących podczas obróbki (Rysunek 4). Na piórze tokarza zainstalowano zasilany bateryjnie system akwizycji danych (DAQ) zawierający miniaturowy bezprzewodowy komputer, który umożliwia monitorowanie temperatury trzpienia podczas formowania oraz kęsa w celu charakterystyki nagrzewania. Choć inne procesy formowania przepływowego były syntetyzowane przy użyciu zaadaptowanych tokarek4,10, obecna aparatura jest pierwszą, która integruje nagrzewanie in situ i akwizycję danych termicznych.
Opracowano protokół obróbki dla operacji formowania w skali przemysłowej, aby określić orientacyjne warunki procesu. Opisany poniżej protokół obejmuje przygotowanie oprzyrządowania i elementu roboczego, praktykę formowania oraz końcowe operacje próbne formowania.
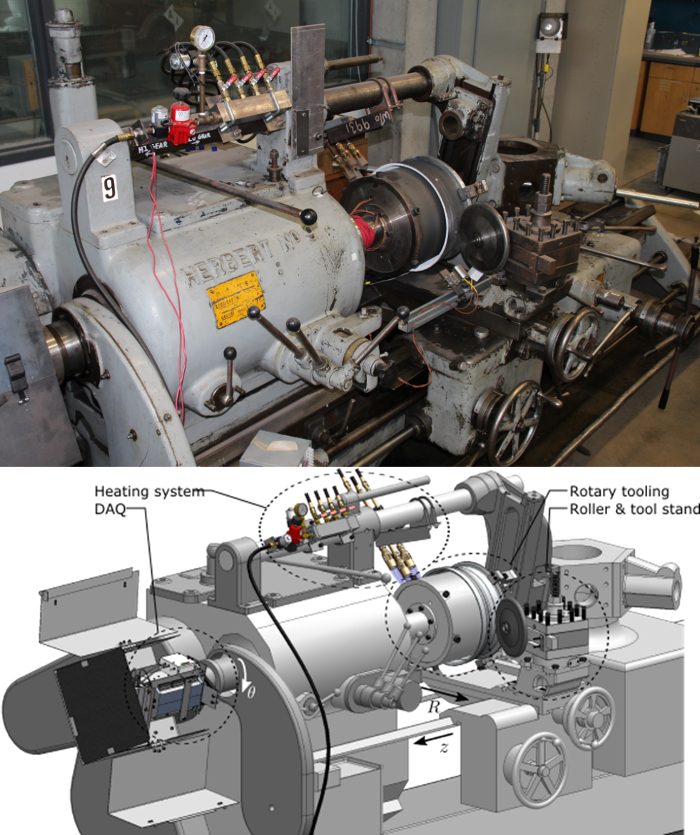
Rycina 1: Przegląd aparatury eksperymentalnej. Główne komponenty dodane do zmodyfikowanej tokarki z wciągaczem w celu formowania w podwyższonych temperaturach. Fotografia sprzętu (góra) oraz oznaczone główne kierunki pracy i komponenty na rysunku wspomaganym komputerowo (CAD) (dół). Kliknij tutaj, aby wyświetlić większą wersję tej ryciny.
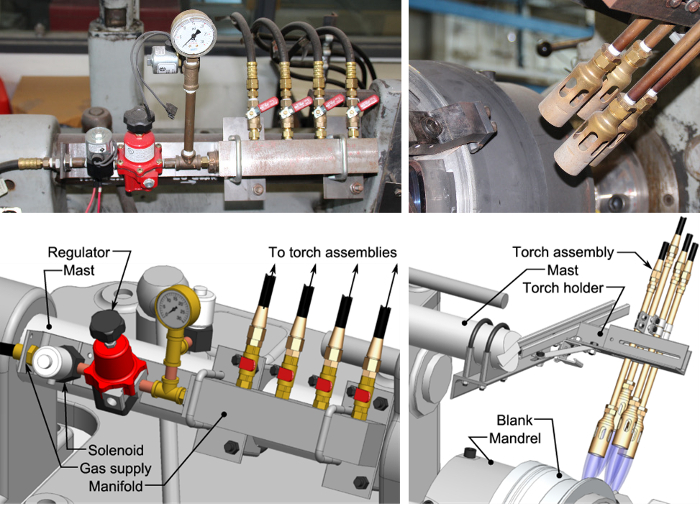
Rysunek 2: Szczegóły systemu grzewczego. System grzewczy zasilany propanem z czterema oddzielnymi palnikami (prawy górny i dolny) sterowanymi z centralnego rozdzielacza zawierającego elektromagnes sterujący przepływem gazu (lewy górny i dolny). Możliwa jest regulacja ciśnienia gazu i oddzielnego natężenia przepływu do każdego z palników, a także rozmieszczenie wzdłuż blankietu w celu dostosowania do różnych geometrii. Kliknij tutaj, aby wyświetlić większą wersję tego rysunku.
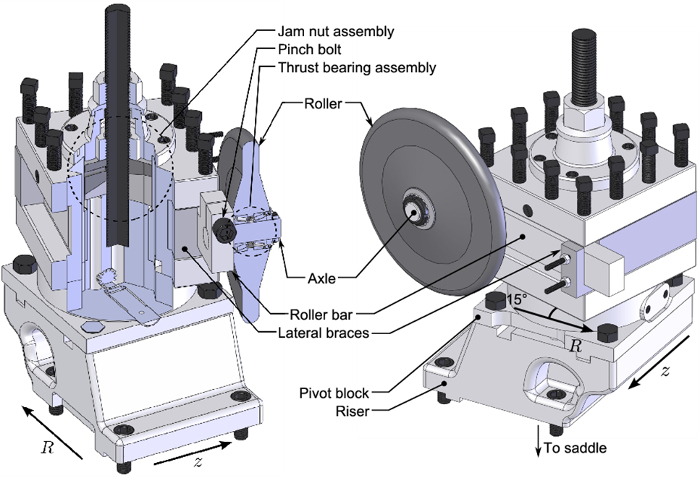
Rysunek 3: Szczegóły montażu podstawy rolkowej. Oryginalny uchwyt narzędziowy tokarki został dostosowany do trzymania rolki pod dowolnymi kątami względem osi obrotu trzpienia za pomocą zespołu nakrętki kontrującej. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
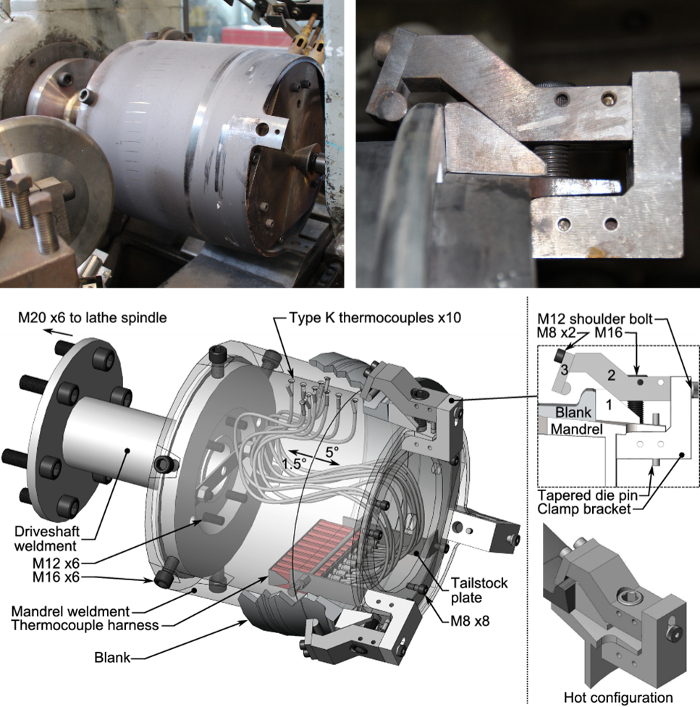
Rycina 4: Przegląd systemu oprzyrządowanego trzpienia i zacisku. Narzędzie obrotowe zostało zaprojektowane tak, aby można je było przykręcić bezpośrednio do wrzeciona tokarki, które z kolei jest podparte przez obrotową podpórkę w koniku przeciwśrodkowym (lewa góra i dół). Przedstawiono również montaż i działanie zacisku (prawa góra i dół). Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
Protokół
1. Przygotowanie obrabianego przedmiotu do prób formowania
- Kupuj odlane elementy obrobione do rozmiaru trzpienia w taki sposób, aby bicie średnicy wewnętrznej wynosiło 0,2 mm, podczas gdy średnica zewnętrzna zachowywała jak największą powierzchnię odlewaną.
UWAGA: Jeśli półfabrykaty są pobierane z pełnowymiarowych odlewów kół, wymagane są operacje obróbki skrawaniem w celu usunięcia wszystkich części piasty i szprych, przy jednoczesnym zapewnieniu funkcji, które można zastosować do mocowania przedmiotu obrabianego do trzpienia. Obejmuje to usunięcie kołnierza pokładowego. - Podgrzej piec trumienny zdolny do przyjęcia całego przedmiotu obrabianego do 135 °C, wyczyść obrabiany przedmiot odtłuszczaczem i umieść w piecu na godzinę, aby przygotować się do nałożenia powłoki bariery termicznej.
- Szybko wyjmij obrabiany przedmiot z pieca i umieść go na przyrządzie do powlekania. Za pomocą rozpylacza farby samochodowej nałóż cienką warstwę powłoki matrycy bariery termicznej na średnicę wewnętrzną.
UWAGA: Ta powłoka zapewni smarowanie i zmniejszy przenoszenie ciepła do trzpienia podczas operacji formowania.
2. Przygotowanie narzędzi
- Wytrzyj powierzchnię trzpienia wilgotną szmatką. Upewnij się, że trzpień ma całkowite bicie obrotowe < 0.5 mm za pomocą wskaźnika zegarowego wzdłuż długości formowania. Oceń to za pomocą centrum narzędziowego napędzanego zamocowanego na płycie konika. Za pomocą klucza dynamometrycznego upewnij się, że wszystkie elementy mocujące oprócz tych na clamp zespoły są dokręcone z określonymi wartościami momentu obrotowego dla klasy 12.9 (w Nm: M8 - 40, M12 - 135, M16 - 340).
- Uruchom system podgrzewania, najpierw zasilając elektrozawór zasilania gazem, a następnie zapalając pochodnie zapalniczką krzemienną. Uruchom system podgrzewania wstępnego na 10 minut, aby usunąć kondensat zebrany w palnikach/wężach. Zgasić, wyłączając elektrozawór zasilania gazem.
- Usuń luźną/utlenioną warstwę powłoki z trzpienia suchym papierem z węglika krzemu o ziarnistości 600/P1200, obracając trzpień z prędkością 20 obrotów na minutę (obr./min).
- Zasil pokładowy moduł akwizycji danych i uruchom system podgrzewania wstępnego, aż termopary osadzone w powierzchni trzpienia wskażą 200 °C przy włączonym środku pod napięciem.
- Za pomocą rozpylacza farby typu samochodowego delikatnie pokryj powierzchnię trzpienia smarem do kucia na bazie wody i pozwól oprzyrządowaniu obrotowemu ostygnąć do temperatury otoczenia przy włączonym centrum narzędzi napędzanych.
- Poluzuj zespół przeciwnakrętki na stojaku rolki (Rysunek 3) za pomocą klucza. Ustawić kąt natarcia lub natarcia na zespole rolki za pomocą kątomierza narzędziowego i dokręcić nakrętki wewnętrzne i zewnętrzne (M35 - 750 Nm).
- Zmontuj 3 clamp zespoły (Rysunek 4), najpierw zatrzaskując pasowaną M12, aby połączyć element 2 z clamp wspornik. Sprawdź, czy nie ma zniekształceń termicznych, które uniemożliwią płynne przesuwanie się elementu 2 na rysunku 4 po clamp wspornik. Upewnij się, że poruszają się swobodnie, lekko szlifując powierzchnie styku suchym papierem z węglika krzemu o ziarnistości 320/P400. W razie potrzeby nałóż cienką warstwę wysokotemperaturowego smaru na bazie molibdenu za pomocą szmatki.
3. Operacje formowania
- Odsuń stojak narzędzia rolkowego całkowicie od trzpienia w kierunku wrzeciona, przesuń konik i środek, aby znaleźć się z dala od trzpienia. Ręcznie wsuń obrabiany przedmiot na trzpień, zapewniając równomierne zazębienie.
UWAGA: Ponieważ półfabrykaty są nominalnie symetryczne osiowo, nie ma preferowanej orientacji. - Zamontuj zaciski na trzpieniu, zaczepiając stożkowe kołki matrycy i ręcznie dokręcając M16 biegnące przez trzpień do bloków zaciskowych. Upewnij się, że wywierany jest równomierny nacisk, obracając i ręcznie dokręcając, a następnie użyj pneumatycznego klucza udarowego ustawionego na 50 Nm.
- Uruchom system grzewczy i natychmiast uruchom trzpień obracający się z prędkością 20 obr./min. Kontynuuj podgrzewanie, aż clamps poluzują się. W przypadku rozważanego procesu jest to około 3 min.
UWAGA: Ten czas będzie nieco inny dla każdego przedmiotu obrabianego ze względu na subtelne różnice w dopasowaniu przedmiotu obrabianego/trzpienia. - Zgaś instalację grzewczą i zatrzymaj obrót trzpienia tak, aby pierwszy zacisk był dostępny za pomocą klucza udarowego. W ciągu 30 sekund dokręć wszystkie zaciski kluczem udarowym lub ręcznym i zapisz temperaturę powierzchni obrabianego przedmiotu w 3 miejscach wzdłuż długości obszaru formowania za pomocą sondy termoparowej typu kontaktronowego.
- Powtarzaj krok 3.4, aż obrabiany przedmiot osiągnie odpowiednią temperaturę formowania; co najmniej 350 °C dla A356. Wykonać końcowe dokręcenie zacisków za pomocą klucza udarowego ustawionego na 200 Nm.
- Przesuń wałek osiowo i promieniowo (ok. 2-5 mm od powierzchni obrabianego przedmiotu) do pozycji do formowania i wykonaj ostatnie dokręcenie zacisku (tj. krok 3.4).
- Przy włączonym systemie grzewczym zwiększ prędkość obrotową tokarki do zamierzonej prędkości formowania, włącz wałek na zadaną głębokość w obrabianym przedmiocie i aktywuj posuw do cięcia śrubowego, aby przesunąć wałek osiowo wzdłuż długości obrabianego przedmiotu.
UWAGA: Dla obecnej geometrii rozsądne wyniki osiągnięto przy 281 obr./min przy ruchu osiowym 0,21 mm/obrót. - W razie potrzeby powtórz krok 3.7, aby zwiększyć poziom deformacji. Po każdym przejściu formowania upewnij się, że temperatura nie spadnie poniżej optymalnej temperatury formowania, zatrzymując trzpień i używając tej samej sondy termopary kontaktronowej, która została zastosowana w kroku 3.4. Jeśli optymalna temperatura formowania spadła, powtórz kroki 3.4 i 3.5, aby ponownie podgrzać.
UWAGA: Można zastosować ponowne podgrzewanie, jednak kosztem potencjalnego osiągnięcia stopnia zdolności systemu zaciskowego do unieruchamiania obrabianego przedmiotu.
4. Operacje po formowaniu
- Po uzyskaniu pożądanego poziomu odkształcenia zatrzymaj system grzewczy i odkręć wszystkie zaciski, a następnie odłącz konik, aby uzyskać luz do usunięcia obrabianego przedmiotu.
- Delikatnie postukaj w obrabiany przedmiot kawałkiem mosiądzu, aby oddzielić go od trzpienia. Jeśli okaże się to nieskuteczne, ponownie włącz system grzewczy i obróć trzpień z prędkością 20 obr./min, delikatnie stukając, aż półfabrykat się oddzieli.
- Używając odpowiedniego narzędzia manipulacyjnego, takiego jak szczypce lub mocno izolowane rękawice, należy schłodzić obrabiany przedmiot w wodzie o temperaturze 60 °C, aby zapobiec dalszemu starzeniu, lub pozostawić do ostygnięcia na powietrzu, aby zminimalizować naprężenia szczątkowe/zniekształcenia.
Wyniki
Odtwarzalne elementy z odlewanego aluminium A356 zostały uformowane zgodnie z metodą opisaną w niniejszej pracy. Elementy uzyskano z kół w stanie odlewniczym od północnoamerykańskiego producenta kół stosującego proces odlewania ciśnieniowego niskiego ciśnienia. Jeden element wyposażony w termopary nie został poddany formowaniu, lecz przeszedł cykl wstępnego podgrzewania (Protokół Sekcja 3, kroki 3.3-3.5), aby zarejestrować rozkład temperatury na powierzchni kęsuna podczas tego etapu procesu. Odpowiedź ta jest przedstawiona na Rysunku 5. Kolejne 3 próbki zostały zdeformowane do różnych stopni, w tym jedna, która została poddana dwukrotnemu przejściu formującemu w celu uzyskania wysokiego stopnia deformacji. Dwie pierwsze próbki oraz pierwsze przejście wykonane na ostatniej próbce służyły do prostowania elementu przy niewielkiej, mierzalnej zmianie grubości ścianki. Maksymalna redukcja grubości ścianki w ostatniej próbce wyniosła około 10%, z czego większość osiągnięto podczas drugiego przejścia. Przekroje poprzeczne i mikrostruktura kęsuna w stanie odlewniczym oraz próbki po wielokrotnym formowaniu przedstawiono na Rysunku 6. Wykazano tutaj, że mikrostruktura w stanie odlewniczym ulega znacznemu rozdrobnieniu w wyniku procesu, a cechy dendrytyczne są ledwie dostrzegalne. Eutektyka międzydendrytyczna zostaje rozbita przez narzuconą deformację, co tworzy znacznie bardziej jednorodną mikrostrukturę niż w stanie odlewniczym. Poprawia to ogólną ciągliwość, a także właściwości zmęczeniowe i odporność na pękanie komponentu. Autorzy opisali wcześniej więcej szczegółów dotyczących geometrii elementów, specyficznych zmian grubości ścianki w przekroju poprzecznym, zaobserwowanych wad oraz zmienności wymiarowej mikrostruktury dla pełnego zestawu próbek8,13.
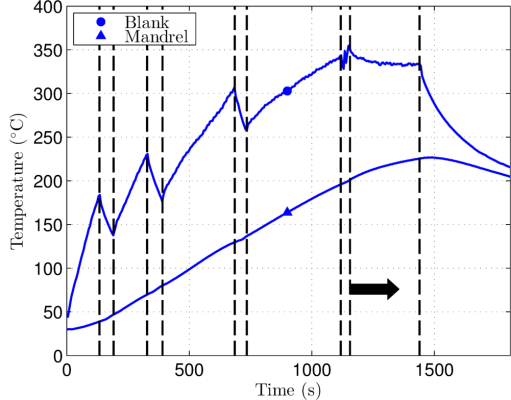
Rycina 5: Typowy profil temperatury trzpienia i kęsa. Reprezentatywna przejściowa odpowiedź termiczna kęsa i trzpienia uzyskana za pomocą systemu grzewczego. Pionowe przerywane linie wskazują momenty dokręcania zacisków podczas etapów wstępnego podgrzewania, a czarna strzałka przedstawia proces formowania. Ostatnia pionowa linia pokazuje moment wyłączenia systemu grzewczego podczas chłodzenia układu.
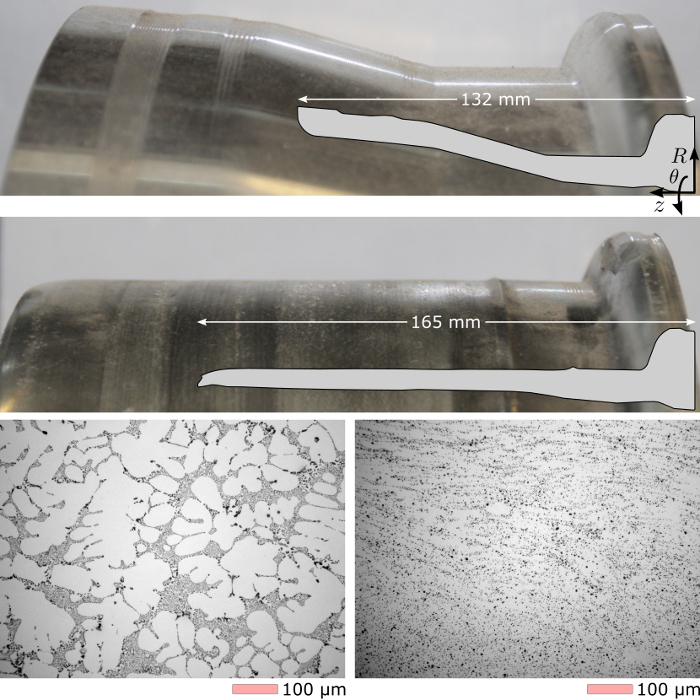
Rycina 6: Wynik odlewania i formowania. Powierzchnia i geometria otrzymanego odlewu o minimalnej średnicy wewnętrznej 330 mm (góra) zostały zdeformowane w dwóch przejściach, co doprowadziło do uzyskania wyniku przedstawionego na zdjęciu (środek). Dendrytyczna mikrostruktura odlewu (dół po lewej) uległa widocznej modyfikacji w wyniku operacji formowania i następującej po niej obróbki cieplnej T6 (dół po prawej), co zaobserwowano za pomocą mikroskopii optycznej8,13. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
Dyskusja
Reprezentatywne wyniki przedstawione powyżej podkreślają, że zastosowany protokół i sprzęt są w stanie formować odlew aluminiowy w podwyższonych temperaturach i zapewniły platformę do określenia okna przetwarzania dla formowania przepływowego kół. Zademonstrowana technika może być wykorzystana do zbadania aspektów formowania powłok, w tym tego, jak zarówno uformowany, jak i nieuformowany materiał reaguje na obróbkę cieplną8. Istnieje jednak miejsce na ulepszenia w obecnym protokole przetwarzania z tym urządzeniem.
Jeśli chodzi o dalsze oprzyrządowanie, które przyspieszyłoby rozwój modelu procesu, włączenie dynamometru obrabiarkowego i trybometrów11,12 do pomiaru obciążeń formujących i współczynników tarcia na walcu dostarczyłoby ważnych informacji na temat warunków procesu. Jest to szeroko stosowana technika oprzyrządowania do badań obróbki ortogonalnej i może być łatwo zaimplementowana na obecnej maszynie. To dodatkowe oprzyrządowanie dostarczyłoby użytecznych danych do dokładnej walidacji wysiłków związanych z modelowaniem13,14 i wspierałoby rosnące zainteresowanie przemysłu tym procesem. Aby skutecznie uchwycić ewolucję temperatury półfabrykatu podczas przetwarzania, pożądana jest bezkontaktowa technika pomiaru. Jednak powszechne techniki oparte na podczerwieni są utrudnione przez niską emisyjność aluminium i sposób, w jaki zmienia się powierzchnia podczas obróbki. Jest to główny powód, dla którego oprzyrządowany, rozruchowy półfabrykat został użyty do uchwycenia typowej odpowiedzi termicznej osiągniętej przy użyciu opisanego protokołu i posłużył do wypełnienia podstawowej analizy wymiany ciepła w celu odniesienia temperatury powierzchni trzpienia do przedmiotu obrabianego.
Ponieważ jest to w dużej mierze proces formowania ręcznego w przypadku materiału, który jest wrażliwy na czas w temperaturze, należy spodziewać się pewnych niespójności między cyklami. Stopy aluminium mają mikrostrukturę, która jest bardzo wrażliwa na temperatury powyżej 100°C ze względu na mechanizmy starzenia. Dlatego najbardziej krytycznymi krokami w protokole są 1.2 i 3.3-3.7, w których ślepa próba znajduje się w podwyższonych temperaturach. Dokręcanie i ponowne osadzanie zacisków musi być przeprowadzone tak szybko, jak to możliwe, aby zachować powtarzalność między operacjami formowania.
Ogrzewanie detali na miejscu stosowane na etapie wstępnego nagrzewania jest dość nieefektywne i można je poprawić poprzez ogrzewanie promieniacyjne. Ogólne prędkości obróbki pod względem ruchów trzpienia i narzędzia, które można osiągnąć, są nieco ograniczone możliwościami zastosowanej tokarki. Wyższe prędkości formowania wymagają sztywniejszej ramy o większej nośności, szczególnie w przypadku próby formowania mocniejszego materiału. Mocowanie i zwalnianie obrabianego przedmiotu można poprawić dzięki dodaniu uruchamiania hydraulicznego lub pneumatycznego. Ponieważ przenoszenie ciepła z półfabrykatu do trzpienia jest w dużej mierze funkcją nacisku wywieranego przez obrabiany przedmiot na trzpień, ten dodatek może również poprawić oparte na modelu podejście do ustalania temperatury przedmiotu obrabianego podczas formowania przy użyciu istniejącego systemu.
Opisana aparatura i procedura wykazały, że obciążenia formujące dla tego materiału w tych warunkach zbliżają się do tych dla standardowych operacji toczenia i pozostają bardzo opłacalnym procesem, w którym przeprowadza się próby produkcyjne. Badania nad różnymi trasami produkcyjnymi i odkształcalnością można prowadzić z dala od komercyjnych urządzeń do formowania, które są niezwykle drogie w eksploatacji. Dzięki opisanej aparaturze i protokołowi, parametry przetwarzania mogą być badane przed skonstruowaniem sprzętu na większą skalę i o większej przepustowości, a według wiedzy autorów jest to unikalne podejście.
Ponieważ opracowany protokół został zastosowany tylko do jednego konkretnego wariantu odlewanego stopu aluminium, istnieje wiele innych odlewniczych stopów aluminium, które można badać pod kątem różnych zastosowań poza kołami samochodowymi. Ponieważ stopy te mają w przybliżeniu podobne okna przetwarzania z punktu widzenia temperatury, opracowany protokół można łatwo dostosować.
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Autorzy chcieliby podziękować Rossowi McLeodowi, Davidowi Torokowi, Wonsangowi Kimowi i Carlowi Ng za ich wsparcie techniczne. M. J. Roy pragnie podziękować za wsparcie ze strony EPSRC (EP/L01680X/1) za pośrednictwem Centrum Szkoleń Doktoranckich Materials for Demanding Environments oraz Rio Tinto Alcan za wsparcie finansowe poprzez przyznanie stypendium badawczego.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Odczynnik/Materiał | |||
| Smar wysokotemperaturowy | Dow Corning | Molycote M-77 | |
| Smar wysokotemperaturowy | Superior Graphite | sureCOAT | |
| Powłoka matrycowa wysokotemperaturowa | Wezuwiusz/Foseco | DYCOTE 32 | |
| Nazwa | Firma | Numer katalogowy | Uwagi |
| Equipment | |||
| Live center | Riten Industries | 17124 | Głowica dzwonowa, sprężynowa |
| Adapter centrum na żywo | Riten Industries | 431 | Adapter do tokarki |
| Klucz udarowy | Chicago Pneumatic | CP7749-2 | Napęd 1/2", 0-545 ft-lb |
| Klucz dynamometryczny | Westward Tools | 6PAG0 | Napęd 1/2", 0-250 ft-lb |
| Pneumatyczny opryskiwacz malarski | Cambell Hausfeld | DH4200 | Do powłoki matrycowej |
| Pneumatyczny opryskiwacz do farb | Cambell Hausfeld | DH5500 | Do smaru na bazie grafitu, typ o dużej objętości i niskim ciśnieniu (HVLP) |
| Jednostka akwizycji danych | Pomiar Computing | USB-2416 | |
| Termopara kontaktronowa | Omega Engineering | 88108 | |
| Zbiornik propanu | Ogólny | 20/40 funtów, zamontowany POL | |
| Zawór elektromagnetyczny | Aztec Heating | SV-S121 | |
| Regulator gazu | Aztec Heating | 67CH-743 | 0-30 psi |
| Końcówki palnika | Dokładny | 3119 | Ilość: 4 |
| Łożyska wałeczkowe | SKF | 32005 X/Q | Ilość: 2 |
| Pozostałe urządzenia zaprojektowane i wyprodukowane we własnym zakresie |
Bibliografia
- Wong, C., Dean, T. A review of spinning, shear forming and flow forming processes. Int. J Mach Tool Manu. 43 (14), 1419-1435 (2003).
- Music, O., Allwood, J. M., Kawai, K. A review of the mechanics of metal spinning. J Mater Process Tech. 210 (1), 3-23 (2010).
- Razani, N. A., Jalali Aghchai, A., Mollaei Dariani, B. Flow-forming optimization based on hardness of flow-formed AISI321 tube using response surface method. Int J Adv Manuf Tech. 70 (5), 1463-1471 (2014).
- Abedini, A., Rash Ahmadi, S., Doniavi, A. Roughness optimization of flow-formed tubes using the Taguchi method. Int J Adv Manuf Tech. 72 (5), 1009-1019 (2014).
- Davidson, M. J., Balasubramanian, K., Tagore, G. R. N. Experimental investigation on flow-forming of AA6061 alloy-A Taguchi approach. J Mater Process Tech. 200 (1-3), 283-287 (2008).
- Cheng, Y. C., Lin, C. K., Tan, A. H., Lin, J. C., Lee, S. L. Effect of Spinning Deformation Processing on the Wear and Corrosion Properties of Al-7Si-0.3Mg Alloys. Mater Manuf Process. 25 (7), 689-695 (2010).
- Mori, K., Ishiguro, M., Isomura, Y. Hot shear spinning of cast aluminium alloy parts. J Mater Process Tech. 209 (7), 3621-3627 (2009).
- Roy, M. J., Maijer, D. M. Response of A356 to warm rotary forming and subsequent T6 heat treatment. Mat Sci Eng A-Struct. 611, 223-233 (2014).
- Roy, M. J., Maijer, D. M., Dancoine, L. Constitutive behavior of as-cast A356. Mat Sci Eng A-Struct. 548, 195-205 (2012).
- Molladavoudi, H. R., Djavanroodi, F. Experimental study of thickness reduction effects on mechanical properties and spinning accuracy of aluminum 7075-O, during flow forming. Int J Adv Manuf Tech. 52 (9), 949-957 (2011).
- Smolenicki, D., Boos, J., Kuster, F., Roelofs, H., Wyen, C. F. In-process measurement of friction coefficient in orthogonal cutting. CIRP Ann-Manuf Techn. 63 (1), 97-100 (2014).
- Xu, W., Zhao, X., Ma, H., Shan, D., Lin, H. Influence of roller distribution modes on spinning force during tube spinning. Int J Mech Sci. 113, 10-25 (2016).
- Roy, M. J., Maijer, D. M. Analysis and modelling of a rotary forming process for cast aluminium alloy A356. J Mater Process Tech. 226, 188-204 (2015).
- Lu, P., Zhang, Y. K., Ma, F. Finite element analysis on multi-step rolling process and controlling quality defect for steel wheel rim. Adv Mech Eng. 7 (7), 1-11 (2015).
Przedruki i uprawnienia
