Przedstawiono protokół dla solidnej i istotnej dla zastosowania charakterystyki reologicznej wysoko skoncentrowanych zawiesin. Pasty srebrne stosowane do sitodruku w produkcji ogniw słonecznych są stosowane jako systemy modelowe.
Artykuł metodologiczny
Wyzwania w charakterystyce reologicznej wysoko skoncentrowanych zawiesin — studium przypadku dla past srebrnych do sitodruku
W tym artykule
Podsumowanie
Streszczenie
Kompleksowa charakterystyka reologiczna wysoko skoncentrowanych zawiesin lub past jest niezbędna do ukierunkowanego rozwoju produktu spełniającego różnorodne wymagania podczas przetwarzania i stosowania tak złożonych płynów. W niniejszym badaniu oceniono protokoły pomiarowe w celu jednoznacznej oceny różnych parametrów reologicznych istotnych dla procesu. Obejmuje to określenie granicy plastyczności, lepkości, prędkości poślizgu ścianek, odzysku strukturalnego po dużym odkształceniu i wydłużeniu przy zerwaniu, a także siły rozciągającej podczas rozciągania włókna.
Wykazano znaczenie jednoczesnych nagrań wideo podczas reometrii rotacyjnej na równoległej płytce dla znaczącego określenia wielkości reologicznych. Profil odkształcenia i pole przepływu na krawędzi próbki można określić za pomocą odpowiednich znaczników. W ten sposób można określić ustawienia parametrów pomiarowych i wartości chropowatości płyty, dla których możliwe są pomiary granicy plastyczności i lepkości. Prędkość poślizgu można mierzyć bezpośrednio, a warunki pomiaru, przy których występuje przepływ w korku, pasmo ścinania lub rozlanie próbki, można jednoznacznie określić warunki pomiaru.
Nagrania wideo dodatkowo potwierdzają, że zmiana modułów ścinania obserwowana podczas trzyetapowych oscylacyjnych testów ścinania z małą amplitudą deformacji w etapie I i III, ale dużą amplitudą oscylacji w etapie II, może być bezpośrednio przypisana załamaniu strukturalnemu i odzyskaniu. W przypadku badanych tutaj past stopień nieodwracalnej, wywołanej ścinaniem zmiany strukturalnej wzrasta wraz ze wzrostem amplitudy odkształcenia w etapie II, aż do osiągnięcia nasycenia przy odkształceniach odpowiadających przecięciu G' i G'', ale nieodwracalne uszkodzenie jest niezależne od czasu trwania ścinania o dużej amplitudzie.
Wydłużony reometr kapilarny i tester rozciągania zostały użyte do scharakteryzowania deformacji i rozpadu wysoko wypełnionych past w wydłużeniu jednoosiowym. Istotne różnice zaobserwowano we wszystkich opisanych powyżej eksperymentach dla dwóch komercyjnych past srebrowych do sitodruku stosowanych do metalizacji czołowej strony ogniw Si-słonecznych.
Wprowadzenie
Metalizacja przedniej strony krzemowych ogniw słonecznych jest powszechnie realizowana przy użyciu tradycyjnego sitodruku. Oprócz druku szablonowego, atramentowego i fleksograficznego1, sitodruk jest używany od 1970 roku do wielu zastosowań drukarskich2. Jest to technika wszechstronna, a w produkcji ogniw słonecznych zapewnia prostą i szybką metalizację przy niskich kosztach druku. Właściwości płynięcia past do sitodruku muszą być jednak starannie dostosowane, aby zagwarantować niezakłócone, wolne od wad przetwarzanie. Jest to szczególnie trudne w przypadku metalizacji ogniw słonecznych, ponieważ konieczne jest uzyskanie wąskich, jednolitych wzorów linii. Ponadto receptury past muszą być starannie dostosowane, aby uniknąć sedymentacji cząstek srebra o dużej gęstości, separacji faz i agregacji cząstek.
Wysoce skoncentrowane przewodzące pasty do sitodruku do metalizacji ogniw słonecznych od strony czołowej składają się głównie z trzech składników3,4,5,6: materiał przewodzący, zazwyczaj mikronowe cząsteczki srebra zapewniające dobrą przewodność elektryczną7,8; Faza ciągła, tak zwany nośnik, mieszanina spoiw organicznych, rozpuszczalników i dodatków sprzyjających zwilżaniu cząstek, tworzeniu filmu i przyczepności do podłoża, która zawiera również dodatki dostosowujące zachowanie płynięcia, w szczególności umożliwiające paście łatwe przechodzenie przez wąskie oczka sita; A spoiwo nieorganiczne (proszek szklany) działa jako promotor adhezji i aktywuje proces spiekania w niższych temperaturach.
Drukowanie cienkich linii o wysokim współczynniku proporcji wymaga past srebra, które wykazują wysoką granicę plastyczności i wyraźne zachowanie przy ścinaniu9. Wysoka granica plastyczności gwarantuje dobrą dokładność kształtu i wysoki współczynnik kształtu, podczas gdy silne ścinanie i odpowiednio niska lepkość przy wysokich prędkościach ścinania są konieczne, gdy pasta przepływa przez wąskie otwory siatki, gdzie pasta jest narażona na wysokie prędkości ścinania szacowane na ponad 103 s-1 10.
Podczas procesu drukowania, pasty są narażone na bardzo różne współczynniki deformacji i naprężenia. Najpierw pasta spoczywa na ekranie; Następnie działa ściągaczka i pasta przenika przez otwory sita na podłoże. Po nałożeniu pasty na płytkę krzemową struktura i lepkość muszą szybko się odbudować, aby zapobiec rozprowadzaniu się pasty na podłożu. Zmniejszyłoby to wydajność ogniw słonecznych ze względu na większe straty zacienienia10,11,12,13,14,15. Przerwy, tak zwane ślady siatki, w drukowanych liniach palców mogą wystąpić w punktach przecięcia drutów siatki w zależności od reologii pasty. Czas na wyrównanie znaków siatki powinien być tak długi, jak to konieczne, ale także wystarczająco krótki, aby linia palca rozchodziła się tak nisko, jak to możliwe16.
Ciśnienie ściągaczki wymagane do przepływu pasty przez siatki na podłoże musi być starannie dostosowane do wysokiej granicy plastyczności, niezbędnej do zapewnienia dobrej dokładności kształtu3,6,9,17,18. Cząstki są ściśle upakowane, silnie oddziałują i tworzą złożone struktury. W związku z tym, oprócz granicy plastyczności, ścinania, rozrzedzania i tiksotropii, w takich zawiesinach mogą wystąpić różne inne złożone zjawiska przepływu, takie jak pasmo ścinania lub lawinowe19,20,21. Poślizg ścienny ma również kluczowe znaczenie dla skoncentrowanych zawieszeń22,23,24,25. Cienka warstwa cieczy o niższej lepkości, tj. warstwa zubożona lub wolna od cząstek, tworzy się obok ściany25,26,27,28,29,30,31 i może kontrolować przepływ przez wąskie szczeliny lub kanały.
Tak więc kompleksowa charakterystyka reologiczna past do sitodruku jest niezbędna do poprawy właściwości przetwarzania i cech produktu. W niniejszej pracy scharakteryzowano dwie komercyjne pasty srebrne. Pasty te wykazują zasadniczo różną wydajność drukowania. Charakterystyka reologiczna takich materiałów jest bardzo wymagająca. Nawet proste określenie stałej lepkości ścinania za pomocą reometru rotacyjnego jest dużym wyzwaniem ze względu na poślizg ścianek, przepływ korkowy, pasmo ścinania i rozlanie pasty. W związku z tym wcześniejsze badania koncentrowały się na pomiarach ścinania oscylacyjnego10,17,21 lub na charakterystyce past srebrnych o niskim stężeniu, tzw. tusze3,6,15, dla których wystąpienie wyżej wymienionych zjawisk jest mało prawdopodobne.
Protokoły dla solidnej i znaczącej charakterystyki zachowania przepływu skoncentrowanych past srebra można zdefiniować za pomocą nagrań wideo. W tym badaniu zastosowano reometr rotacyjny z równoległym uchwytem do pomiaru próbki, wyraźnie pokazując, że przepływ korkowy, poślizg ścianki i pasmo ścinania zależą od chropowatości płytki w nietrywialny sposób.
W poprzedniej pracy, zależny od czasu rozwój poślizgu ścian w stałym przepływie skrętnym skoncentrowanych zawiesin był badany pod kątem różnej chropowatości płyt. Uwidoczniono przepływ wysoce skoncentrowanych zawiesin kulek szklanych w roztworze spoiwa polimerowego, a zwiększona chropowatość płyty lub cylindra wewnętrznego zapobiegła ślizganiu się ścianek. Jednak rosnąca chropowatość płyty spowodowała pęknięcie próbek22,25. Pęknięcie występowało przy mniejszych pozornych szybkościach ścinania, gdy wzrosła chropowatość ściany. Końcówki nierówności chropowatych powierzchni mogą działać jako punkty koncentracji naprężeń na powierzchni płyty, inicjując pękanie przy naprężeniach ścinających τ mniejszych niż granica plastyczności τy25.
Poślizg ścienny jest uważany za ważny dla wydajności sitodruku wysoce skoncentrowanych past. Pasta łatwiej przesuwa się po siatce przy wyższym poślizgu ścian, a jej osadzanie się na podłożu jest znacznie zwiększone32. Za pomocą nagrań wideo można bezpośrednio zaobserwować obsuwanie się ścian dla różnych protokołów eksperymentalnych. Prędkość poślizgu można określić bezpośrednio na podstawie prędkości kątowej obracającej się płyty za pomocą gładkich płyt o niskiej chropowatości. Jednak określenie zachowania przepływu na pastach srebrnych jest nieodłącznym ograniczeniem. Zawiesiny są nieprzezroczyste, więc obserwacje pola przepływu optycznego można wykonywać tylko na krawędzi próbki. Wcześniejsze badania próbowały określić poślizg i deformację ścian w próbkach jednocześnie. Zaobserwowali poślizg poniżej granicy plastyczności i stwierdzili kwadratową zależność prędkości poślizgu od naprężenia ścinającego. Zachowanie przepływu przezroczystych zawiesin glinianych zostało zbadane przez Pignon27 po deformacji linii pigmentu barwnikowego wstrzykniętej do materiału sypkiego. Persello i wsp.26 badali skoncentrowane wodne zawiesiny krzemionki. Odkryli, że zwiększenie chropowatości płyty w celu zapobieżenia poślizgowi ścianek nie powoduje jednorodnego odkształcenia próbki, ale powoduje pęknięcia masowe. Poślizg i deformacja próbki w pastach z miękkich cząstek mikrożelu i skoncentrowanych emulsji została intensywnie omówiona w serii artykułów28,29,30,31. Fluorescencyjne cząstki znacznikowe wykorzystano do określenia pola przepływu w tych przezroczystych próbkach w geometrii stożka-płytki. Znaleźli charakterystyczną prędkość poślizgu V* przy granicy plastyczności danego materiału oraz prawo potęgowe dla wzrostu prędkości poślizgu przy naprężeniu ścinającym τ poniżej τy. Wykładnik jeden znaleziono dla cząstek nieprzylegających i dwa w przypadku słabego przyciągania między cząstkami a ścianą.
W przedstawionym tutaj badaniu monitorowany jest rozwój deformacji i przepływu w warunkach kontrolowanego naprężenia i kontrolowanej szybkości ścinania. W przeciwieństwie do wyników przedstawionych w Piśmiennictwie 25, wzrost chropowatości płytki nie powoduje pęknięć w przypadku obu badanych past. Ponadto poślizg ścian i przepływ w korku nie mogą być tłumione tylko przez zwiększenie chropowatości płyty. Zjawiska te wydają się być kontrolowane przez stosunek wielkości cząstek do chropowatości płyty. Rozlanie próbki następuje z charakterystyczną prędkością obrotową, prawdopodobnie określoną przez równowagę między siłami odśrodkowymi działającymi na płytkę reometryczną a tarciem na niej. Można jednak określić zakres szybkości ścinania, w którym możliwe jest określenie lepkości, a jednocześnie określić ilościowo poślizg ścian. Ponadto reometr kapilarny służy do określania lepkości przy wyższych szybkościach ścinania istotnych dla procesu drukowania.
Pomimo trudności z reometrią stałego ścinania, dobrze zdefiniowane oscylacyjne odkształcenie ścinające może być łatwo wdrożone. Trzyetapowy test oscylacji (stała częstotliwość, różne amplitudy oscylacji) symuluje proces sitodruku10 i pozwala na badanie strukturalnego odzysku pasty:
W pierwszym kroku "pre-print" stosuje się małe odkształcenie w celu określenia właściwości sprężystości i lepkości w spoczynku. Drugi etap "drukowania" symuluje powlekanie ostrza i pastę przez siatkę sita poprzez zastosowanie wystarczająco wysokiej amplitudy odkształcenia, łamiąc strukturę pasty. W ostatnim etapie "po wydrukowaniu" nakładane jest niewielkie odkształcenie w celu wykrycia strukturalnego odzysku pasty. Początkowa wartość modułu powinna zostać osiągnięta szybko, aby uniknąć rozprowadzania się pasty, ale nie za szybko, aby uniknąć śladów siatki. Przedstawione tutaj badania potwierdzają, że odbudowa strukturalna jest niekompletna, jak wcześniej informował Zhou21. Zhou mógł wykazać, że zmiana strukturalna jest spowodowana pękaniem klastrów wypełniacza w procesie odsprzęgania matrycy wypełniacza za pomocą cząstek srebra zawieszonych w roztworze etylocelulozy. Nagrania wideo w tym badaniu ujawniają, że obserwowana nieodwracalna zmiana strukturalna nie jest artefaktem związanym z wystąpieniem poślizgu ścian, opaski ścinającej, przepływu czopowego lub rozlania próbki. Ponadto stwierdzono, że stopień załamania konstrukcji silnie zależy od amplitudy odkształcenia zastosowanego w drugim etapie, ale prawie nie zależy od przedziału czasowego zastosowanego odkształcenia. Ten aspekt nie został dostrzeżony w eksperymentach Zhou. Wpływ składu pasty na rozpad strukturalny i odzysk zostanie omówiony w kolejnym artykule.
Na koniec, przedstawiono metodę symulującą zachowanie wklejania podczas przerywania ekranu. Reometr wydłużeniowy kapilarny i komercyjny tester rozciągania służą do określenia współczynnika rozciągania, przy którym pasty pękają, oraz maksymalnej siły osiowej podczas rozciągania w funkcji prędkości wydłużenia.
Nagrania wideo okazały się niezbędne do znalezienia odpowiednich protokołów pomiarowych niezbędnych do sensownej charakterystyki reologicznej past srebra za pomocą reometrii rotacyjnej na równoległych płytkach. Dane wideo umożliwiły określenie szybkości ścinania i reżimów naprężeń ścinających, w których można było określić fizycznie dobrze zdefiniowane wartości granicy plastyczności i lepkości. Na podstawie tych nagrań wideo również dokonano odpowiedniego doboru chropowatości blach i parametrów separacji płyt. Warunki doświadczalne, w których występuje poślizg ścianki, czysty przepływ korkowy, pasmo ścinania lub rozlanie próbki, mogą być jednoznacznie zidentyfikowane. Badane tutaj pasty służą do metalizacji ogniw słonecznych od strony czołowej. Jednak staranna charakterystyka reologiczna wsparta filmem jest również ważna dla różnych innych rodzajów skoncentrowanych zawiesin, w tym cząstek o dużej gęstości i rozmiarach mikronów.
Protokół
Uwaga: Przed użyciem należy zapoznać się z wszystkimi odpowiednimi kartami charakterystyki materiałów (MSDS). Kilka składników wykorzystywanych do sporządzenia pasty srebrowej to substancje silnie toksyczne, rakotwórcze i stwarzające zagrożenie dla środowiska wodnego. Podczas pracy z pastami srebrowymi należy stosować wszelkie odpowiednie zasady bezpieczeństwa (środki ochrony indywidualnej — okulary ochronne, rękawice, fartuch laboratoryjny, długie spodnie, obuwie pełne). Praca z reometrem wymaga również szczególnej ostrożności. Należy chronić dłonie przed przytrzaśnięciem podczas przemieszczania geometrii do pozycji pomiarowej.
1. Pomiary ścinania rotacyjnego — Raport z pomiarów
- Oznaczanie lepkości pozornej – pomiary z kontrolowaną szybkością ścinania
- Przeprowadź eksperymenty ścinania rotacyjnego przy użyciu reometru A z geometrią płyt równoległych (chropowatość płyty Rq = 2 - 4 µm, średnica płytki d = 25 mm). Wymagana objętość pasty wynosi 0,49 ml.
- Dostosuj ustawienia pomiarowe do wyznaczania lepkości. Wykonaj pomiary w trybie skokowo kontrolowanej prędkości ścinania.
 = 0,01 s-1 - 1000 s-1 w 40 krokach. Czas pomiaru wynosi 1 200 s.
- Ustaw sprzęt do rejestracji szczeliny pomiarowej: statyw z zamocowaną kamerą endoskopową, reflektor LED oraz zewnętrzny komputer do zapisywania nagrań. Dostosuj ustawienia kamery endoskopowej, np. kontrast i jasność pola ekspozycji.
- Tuż przed wypełnieniem szczeliny reometru wymieszaj próbkę w zbiorniku, aby pasta została ujednolicona.
- Wypełnij szczelinę reometru próbką zmieszanej pasty srebrowej.
UWAGA: Dla pomiaru wysokości szczeliny hKoniec = 1 mm, najpierw przejdź do pozycji szczeliny h1 = 1,05 mm w celu usunięcia nadmiaru próbki z krawędzi geometrii reometru. Po usunięciu nadmiaru próbki należy zmienić rzeczywistą wysokość szczeliny z h1 do hkoniec. - Aby zwizualizować przepływ pasty w szczelinie pomiarowej, należy oznaczyć pastę cząsteczkami sadzy w linii pionowej.
- Przed rozpoczęciem pomiaru odczekać około 5 min, aż siły normalne w szczelinie ulegną zanikowi.
- Rozpocznij pomiar. Uruchom urządzenie pomiarowe i nagrywanie wideo w tym samym czasie, aby śledzić pastę w szczelinie oraz poprawnie powiązać ustawienia pomiarowe, wyniki reometrii i nagrania wideo.
- Powtórz etapy pomiarowe 1.1.1.3 – 1.1.1.7 co najmniej trzykrotnie.
- Nanieś na wykres lepkość pozorną ηaplikacja vs. pozorna szybkość ścinania aplikacja logarytmicznie. Należy przeanalizować nagrania wideo, aby zidentyfikować obszar dominującego poślizgu przy ściance, obszar odkształcenia pasty oraz obszar wycieku próbki. Parametry ustawień, dla których tworzy się jednorodny profil ścinania, można łatwo wykryć na podstawie nagrań wideo (Rycina 1).
UWAGA: Naprężenie ścinające na krawędzi płyty oblicza się na podstawie zarejestrowanego momentu obrotowego przyłożonego przez reometr oraz pozornej prędkości ścinania na krawędzi płyty w stanie ustalonym. Pozorna prędkość ścinania jest odnoszona do prędkości kątowej płyty oraz do wysokości szczeliny h przy maksymalnym promieniu płyty.
- Dostosuj ustawienia pomiarowe do wyznaczania lepkości. Wykonaj pomiary w trybie skokowo kontrolowanej prędkości ścinania.
- Przeprowadź eksperymenty ścinania rotacyjnego przy użyciu reometru A z geometrią płyt równoległych (chropowatość płyty Rq = 2 - 4 µm, średnica płytki d = 25 mm). Wymagana objętość pasty wynosi 0,49 ml.
- Wyznaczanie granicy plastyczności — porównanie pomiarów z kontrolą naprężenia ścinającego przy różnej chropowatości płyty i geometrii łopatki
- Pomiar granicy płynności przy chropowatości płyty R q = 1.15 µm.
- Do pomiarów z Rq = 1.15 µmnależy użyć reometru B z płytą o średnicy d = 20 mm. Wymagana objętość pasty wynosi 0,31 mL.
- Dostosuj ustawienia pomiarowe dla pomiaru granicy plastyczności. Pomiary należy przeprowadzić w trybie stopniowo kontrolowanego naprężenia ścinającego. Zmieniaj naprężenie ścinające w zakresie od 1 Pa do 3000 Pa w 35 krokach, przy całkowitym czasie pomiaru wynoszącym 1050 s.
- Zmontuj statyw fotograficzny z przymocowaną kamerą endoskopową, reflektorem LED oraz zewnętrznym komputerem z oprogramowaniem do zapisywania nagrań wideo. Dostosuj ustawienia kamery endoskopowej, np. kontrast i jasność pola ekspozycji.
- Przed wypełnieniem szczeliny pomiarowej pastą srebrową, wymieszaj próbkę w zbiorniczku, aby zapewnić jej jednorodność. Użyj mieszadła wysokofrekwentnego (30 s przy 1000 obr./min). Po wymieszaniu wypełnij szczelinę pastą.
- Należy pobrać niewielką ilość zmieszanej pasty, nałożyć ją na dolny talerz reometru płytowego i doprowadzić górny talerz do pozycji pomiarowej.
UWAGA: Dla pomiaru przy wysokości szczeliny hkoniec = 1 mm, najpierw przejdź do pozycji szczeliny h1 = 1,05 mm i usuń nadmiar próbki z krawędzi geometrii reometru. Po usunięciu nadmiaru próbki zmień rzeczywistą wysokość szczeliny z h1 do hkoniec. - Zaznacz pastę w szczelinie pomiarowej cząsteczkami sadzy w linii pionowej. Umożliwia to wizualizację odkształcenia i przepływu pasty w szczelinie, a także poślizgu przy ścianie.
- Przed rozpoczęciem pomiaru należy odczekać około 5 min, aż siła normalna działająca na górną płytkę zniknie.
- Rozpocznij pomiar teraz. Uruchom urządzenie pomiarowe i nagrywanie wideo w tym samym czasie, aby śledzić pastę w szczelinie i przypisać odpowiednie ustawienia pomiarowe do nagrań wideo.
- Kontynuuj pomiar, aż pasta wypłynie ze szczeliny.
- Powtórz pomiar łącznie trzy razy. Przed każdym pomiarem oczyść szczelinę pomiarową etanolem i powtórz kroki 1.2.1.4 – 1.2.1.9.
- Po zakończeniu pomiaru należy przedstawić zależność odkształcenia γ od naprężenia ścinającego τ w skali logarytmicznej i wyznaczyć granicę plastyczności ośrodka metodą przecięcia stycznych.33.
- Pomiar granicy plastyczności przy chropowatości płyty R q = 2 - 4 µm.
- Do pomiarów z wykorzystaniem Rq = 2 - 4 µmużyj reometru A z płytką o średnicy d = 25 mm. Wymagana objętość pasty wynosi 0,49 mL.
- Powtórz kroki 1.2.1.2 – 1.2.1.11 dla pomiarów granicy płynności przy chropowatości płyty Rq = 2 - 4 µm.
- Pomiar granicy płynności przy chropowatości płyty R q = 9 µm.
- Do pomiarów z użyciem Rq = 9 µmużyć reometru B z płytą o średnicy d = 20 mm i wymaganej objętości pasty 0,31 mL. Za pomocą dwustronnej taśmy klejącej przymocować do płyt kawałki papieru ściernego o odpowiadającej im średnicy.
- Powtórzyć kroki 1.2.1.2 – 1.2.1.11 w celu pomiaru granicy plastyczności przy chropowatości płyty Rq = 9 µm.
- Pomiar granicy płynięcia z wykorzystaniem geometrii łopatkowej.
- Do pomiarów granicy plastyczności z wykorzystaniem geometrii łopatkowej należy użyć reometru C.
- Dostosuj ustawienia pomiarowe do pomiaru granicy płynności. Przeprowadź pomiary w trybie skokowo kontrolowanego naprężenia ścinającego, analogicznie do pomiarów płytkami równoległymi opisanych w punktach 1.2.1, 1.2.2 lub 1.2.3. Wartości parametrów wynoszą τ = 1–3 000 Pa w 35 krokach, a całkowity czas pomiaru wynosi 1 050 s.
- Przed napełnieniem cylindrycznego naczynia pomiarowego próbką, wymieszaj próbkę w zbiorniku, aby zapewnić jej homogeniczność. Po wymieszaniu napełnij cylindryczne naczynie pomiarowe 10 ml pasty srebrowej.
- Przenieść geometrię łopatki do pozycji pomiarowej i odczekać 5 min.
- Rozpocznij pomiar teraz.
- Aby uzyskać wiarygodne wyniki, pomiar należy powtórzyć co najmniej trzykrotnie.
- Po zakończeniu pomiarów należy przedstawić zależność odkształcenia γ od naprężenia ścinającego τ w skali logarytmicznej i wyznaczyć granicę plastyczności metodą przecięcia stycznych, zgodnie z powyższym opisem.
- Pomiar granicy płynności przy chropowatości płyty R q = 1.15 µm.
- Obserwacja poślizgu przyściannego
- Przeprowadzić obserwacje poślizgu przyściennego przy chropowatości płyty Rq = 1.15 µm przy użyciu reometru B z płytką o średnicy d = 20 mm.
- Dostosuj ustawienia pomiarowe do wyznaczenia poślizgu przy ściance. Przeprowadź pomiary w trybie kontrolowanego naprężenia ścinającego dla wybranych wartości naprężeń w zakresie od 400 Pa do 1300 Pa, przy całkowitym czasie pomiaru wynoszącym 300 s.
- Ustaw sprzęt do rejestrowania szczeliny pomiarowej w odpowiedniej pozycji: statyw z przymocowaną kamerą endoskopową, reflektor LED oraz zewnętrzny komputer do zapisu nagrań. Dostosuj ustawienia kamery endoskopowej, np. kontrast i jasność pola naświetlania.
- Przed wypełnieniem szczeliny pomiarowej pastą srebrową należy wymieszać próbkę w zbiorniku, aby zapewnić jej jednorodność.
- Wypełnij szczelinę reometru przygotowaną próbką zmieszanej pasty srebrowej.
- Oznacz pastę w szczelinie pomiarowej cząsteczkami sadzy w linii pionowej w celu obserwacji zachowania przepływu.
- Przed rozpoczęciem pomiaru należy odczekać około 5 min, aż siły normalne w szczelinie ulegną zanikowi.
- Rozpocznij pomiar. Uruchom urządzenie pomiarowe i nagrywanie wideo w tym samym czasie, aby śledzić zachowanie pasty w szczelinie oraz prawidłowo skorelować ustawienia pomiarowe, wyniki reometrii i nagrania wideo.
- Powtórzyć kroki 1.3.1.3 – 1.3.1.7 trzykrotnie dla każdego wybranego naprężenia ścinającego.
- Wykreśl prędkość poślizgu przy ściance vpoślizg vs. naprężenie ścinające τ w celu zobrazowania zachowania poślizgu przyściennego (Rysunek 9).
- Przeprowadzić obserwacje poślizgu przyściennego przy chropowatości płyty Rq = 1.15 µm przy użyciu reometru B z płytką o średnicy d = 20 mm.
- Analiza wycieku próbki podczas pomiaru ścinania rotacyjnego
- Przeprowadź badanie wycieku próbki za pomocą reometru A (średnica płyty d = 25 mm i wymagana objętość pasty 0,49 ml).
- Aby określić zależność momentu wystąpienia wycieku próbki od wysokości szczeliny h, należy wykonać kroki 1.1.1.1 – 1.1.1.8 dla różnych wysokości szczeliny.
UWAGA: W przypadku pomiaru z
hkoniec = 0,2 mm; najpierw przejdź do pozycji szczeliny h1 = 0,21 mm i usuń nadmiar próbki
z krawędzi geometrii reometru
hkoniec = 0,5 mm → h1 = 0,51 mm
hkoniec = 1,0 mm → h1 = 1,05 mm
hkoniec = 1,5 mm → h1 = 1,55 mm
hkoniec = 2,0 mm → h1 = 2,05 mm - Przedstaw wyniki w formie wykresu lepkości pozornej ηaplikacja w stosunku do pozornej szybkości ścinania aplikacja dla różnych wysokości szczeliny (Rycina 10). Wyznacz załamanie tej krzywej oraz odpowiadającą mu krytyczną prędkość obrotową nkrytyczny i nanieś to na wykres w funkcji wysokości szczeliny h (Rysunek 11).
- Aby określić zależność momentu wystąpienia wycieku próbki od wysokości szczeliny h, należy wykonać kroki 1.1.1.1 – 1.1.1.8 dla różnych wysokości szczeliny.
- Przeprowadź badanie wycieku próbki za pomocą reometru A (średnica płyty d = 25 mm i wymagana objętość pasty 0,49 ml).
- Charakterystyka reologiczna przy wysokich szybkościach ścinania przeprowadzona za pomocą reometru kapilarnego
- Przeprowadź pomiary reometrem kapilarnym, używając dyszy o okrągłym przekroju poprzecznym. W tym przypadku należy zastosować dyszę o średnicy d = 0,5 mm i długości L = 40 mm. Średnica zbiornika zasilającego wynosi dpożywka = 20 mm.
- Dostosuj ustawienia pomiarowe (prędkość tłoka pomiędzy 0,001 mm s-1 oraz 20 mm s-1). Pomiary należy przeprowadzić przy stopniowo kontrolowanej szybkości ścinania, przez 5 s dla każdego punktu pomiarowego.
- Wymieszać próbkę, aby zapewnić homogeniczne połączenie pasty, a następnie napełnić zbiornik podawczy 78,5 ml pasty srebrowej.
- Ustaw tłok w pozycji pomiarowej i rozpocznij pomiar.
- Oblicz naprężenie ścinające na podstawie różnicy ciśnień między komorą z próbką a wylotem kapilary. Wyznacz ten spadek ciśnienia, używając przetwornika ciśnienia 500 bar. Zapisz co najmniej 5 wartości ciśnienia dla każdej wybranej prędkości tłoka.
- Kontynuuj pomiar do momentu opróżnienia zbiornika zasilającego.
- Powtórz pomiar (kroki 1.5.1.2 – 1.5.1.5) trzykrotnie.
- Oblicz pozorną szybkość ścinania na podstawie objętościowego natężenia przepływu, wykorzystując prędkość tłoka oraz średnicę zbiornika zasilającego, a następnie przeprowadź korekcję Weissenberga-Rabinowitscha. Oblicz naprężenie ścinające przy ściance τw z pomierzonej różnicy ciśnień34Lepkość pozorną określa się następnie jako ηaplikacja = τw / aplikacjaW końcu nanieś na wykres lepkość pozorną w funkcji pozornej szybkości ścinania, aby dokończyć charakterystykę reologiczną przy wysokich szybkościach ścinania (Rysunek 12).
- Przeprowadź pomiary reometrem kapilarnym, używając dyszy o okrągłym przekroju poprzecznym. W tym przypadku należy zastosować dyszę o średnicy d = 0,5 mm i długości L = 40 mm. Średnica zbiornika zasilającego wynosi dpożywka = 20 mm.
2. Pomiary ścinania oscylacyjnego
- Skan amplitudy
- Wykonaj pomiary skanu amplitudy za pomocą reometru A, stosując płytkę o średnicy d = 25 mm i chropowatości Rq = 2 - 4 µm. Wymagana objętość pasty wynosi 0,49 mL.
- Dostosuj ustawienia pomiarowe dla skanu amplitudy. Przeprowadź pomiary przy kontrolowanej amplitudzie odkształcenia
 = 0,01 - 100% i stałej częstotliwości f = 1 Hz w 35 krokach.
- Powtórz kroki 1.2.1.3 - 1.2.1.8, aby trzykrotnie przeprowadzić skan amplitudy. Przed każdym pomiarem oczyść szczelinę pomiarową etanolem.
- Przedstaw moduły G' i G'' w funkcji amplitudy odkształcenia w skali logarytmicznej (Rysunek 13). Zakres amplitudy odkształcenia, w którym G' > G'' i oba moduły przebiegają równolegle niezależnie od amplitudy odkształcenia , stanowi liniowy obszar lepkosprężysty (LVE). Dla testów regeneracji struktury wybierz jedną amplitudę odkształcenia z tego obszaru dla kroku I i kroku III. Dla kroku II następującego trzystopniowego testu regeneracji struktury wybierz amplitudę odkształcenia o 10% wyższą niż cross, przy której G' = G'', aby zapewnić zniszczenie struktury pomiędzy testami regeneracji struktury.
- Dostosuj ustawienia pomiarowe dla skanu amplitudy. Przeprowadź pomiary przy kontrolowanej amplitudzie odkształcenia
- Wykonaj pomiary skanu amplitudy za pomocą reometru A, stosując płytkę o średnicy d = 25 mm i chropowatości Rq = 2 - 4 µm. Wymagana objętość pasty wynosi 0,49 mL.
- Trzystopniowy test regeneracji struktury
- Wykonaj testy regeneracji struktury za pomocą reometru A wyposażonego w płytkę o średnicy d = 25 mm i chropowatości Rq = 2 - 4 µm. Zastosuj ustawienia określone w eksperymentach skanu amplitudy (2.1). Wymagana objętość pasty wynosi 0,49 mL.
- Przeprowadź trzystopniowy test oscylacyjny z różnymi amplitudami oscylacji przy stałej częstotliwości (f = 1 Hz).
UWAGA:
Etap I: Mała amplituda oscylacji w obrębie LVE jest stosowana przez okres 300 s w celu uzyskania modułów ścinania stanu początkowego. Dla pasty BI = 0,025%.
Etap II: Duża amplituda odkształcenia (II = 80%) wyznaczona w kroku 2.1 jest stosowana w trybie ścinania oscylacyjnego przez tII = 50 s, 150 s lub 600 s w celu zbadania zależności od czasu. Dla badań zależności od odkształcenia stosuje się amplitudy odkształcenia między II = 0,025% a II = 100%, każda przez stały czas (tII = 150 s).
Etap III: Taka sama mała amplituda oscylacji jak w etapie I jest stosowana przez 1200 s w celu śledzenia regeneracji w dłuższym okresie czasu. - Powtórz kroki 1.2.1.3 - 1.2.1.8, aby trzykrotnie przeprowadzić trzystopniowe testy oscylacyjne. Przed każdym pomiarem oczyść szczelinę pomiarową etanolem.
- Przedstaw moduły G' i G'' w funkcji czasu na wykresie półlogarytmicznym (patrz Rysunek 14 oraz Rysunek 15 (a)).
- Przeprowadź trzystopniowy test oscylacyjny z różnymi amplitudami oscylacji przy stałej częstotliwości (f = 1 Hz).
- Wykonaj testy regeneracji struktury za pomocą reometru A wyposażonego w płytkę o średnicy d = 25 mm i chropowatości Rq = 2 - 4 µm. Zastosuj ustawienia określone w eksperymentach skanu amplitudy (2.1). Wymagana objętość pasty wynosi 0,49 mL.
3. Wyznaczanie zachowania rozciągania — symulacja zerwania
- Pomiary zachowania podczas rozciągania za pomocą kapilarnego reometru elongacyjnego (CaBER)
- Przeprowadź eksperymenty rozciągania za pomocą kapilarnego reometru elongacyjnego. Użyj dwóch cylindrycznych tłoków o średnicy d = 6 mm. Rozciągaj pasty z różnymi prędkościami, od początkowej wysokości szczeliny h = 1 mm, aż do momentu zerwania włókna.
UWAGA: Należy pamiętać, że nie jest to typowy eksperyment z cieńczeniem włókna kontrolowany przez napięcie powierzchniowe. Test ten można również przeprowadzić z siatką metalową przymocowaną stroną emulsji do górnego tłoka i podłożem waflowym na dole. W ten sposób odwzorowuje się proces drukowania podczas metalizacji przemysłowo przetworzonych wafli krzemowych (Si) monokrystalicznych i polikrystalicznych.- Dostosuj ustawienia pomiarowe dla eksperymentów rozciągania. Zmieniaj prędkości rozciągania (np.: 7,5 mm s-1, 11 mm s-1 oraz 110 mm s-1), aby zaobserwować zmianę w deformacji włókna i zachowaniu podczas jego zerwania.
- Włącz kamerę wysokich prędkości, aby zarejestrować zmianę kształtu włókna. Ustaw częstotliwość klatek na minimum 250 fps i włącz podświetlenie, aby śledzić deformację włókna. Dostosuj również ustawienia kamery wysokich prędkości, zwłaszcza ostrość obrazu, kontrast i jasność pola ekspozycji.
- Przed wypełnieniem szczeliny pomiarowej pastą srebrową wymieszaj próbkę w zbiorniku, aby upewnić się, że pasta jest jednorodnie zmieszana. Po wymieszaniu wypełnij szczelinę pomiarową pastą.
- Pobierz niewielką ilość (28,3 µL) wymieszanej pasty i nanieś ją na dolny tłok. Przesuń górny tłok do pozycji pomiarowej (wysokość szczeliny pomiarowej h = 1 mm) i usuń nadmiar próbki z krawędzi geometrii.
- Uruchom urządzenie pomiarowe oraz rejestrację deformacji włókna w tym samym czasie.
- Powtórz pomiar trzykrotnie. Przed każdym pomiarem oczyść szczelinę pomiarową etanolem i powtórz kroki 3.1.1.3 - 3.1.1.5.
- Wybierz pierwsze zdjęcie pokazujące zerwanie włókna, aby ocenić pozycję tłoka xbreak, przy której nastąpiło zerwanie. Oblicz krytyczny stosunek rozciągnięcia (xbr - x0) / x0 = Δxbr / x0. Wyznacz tę wartość dla różnych prędkości rozciągania (Rysunek 16).
- Przeprowadź eksperymenty rozciągania za pomocą kapilarnego reometru elongacyjnego. Użyj dwóch cylindrycznych tłoków o średnicy d = 6 mm. Rozciągaj pasty z różnymi prędkościami, od początkowej wysokości szczeliny h = 1 mm, aż do momentu zerwania włókna.
- Pomiar siły rozciągania za pomocą maszyny wytrzymałościowej
- W eksperymentach z użyciem maszyny wytrzymałościowej zastosuj tłok o średnicy d = 5 mm. Zarejestruj wypadkową siłę rozciągania podczas rozciągania.
- Dostosuj ustawienia pomiarowe dla eksperymentów rozciągania. Zmieniaj prędkości rozciągania, np. v = 10 mm s-1, 20 mm s-1, 30 mm s-1 oraz 40 mm s-1 i mierz zmianę siły rozciągania za pomocą przetwornika siły 50 N. Ustaw początkową wysokość szczeliny h na h = 1 mm oraz pozycję końcową na hend = 12 mm.
- Przed wypełnieniem szczeliny pomiarowej pastą srebrową wymieszaj próbkę w zbiorniku, aby upewnić się, że pasta jest jednorodnie zmieszana.
- Nanieś pastę na dolną płytkę maszyny wytrzymałościowej. Przesuń górną płytkę do pozycji pomiarowej i usuń nadmiar próbki z krawędzi geometrii.
- Uruchom urządzenie pomiarowe oraz rejestrację wydłużania włókna w tym samym czasie.
- Powtórz pomiar trzykrotnie. Przed każdym pomiarem oczyść szczelinę pomiarową i powtórz kroki 3.2.1.2 - 3.2.1.4.
- Z danych F w funkcji Δx wyznacz maksymalną siłę Fmax wykrytą podczas rozciągania oraz stosunek rozciągnięcia przy zerwaniu Δxbr / x0, jak pokazano na Rysunku 17 (a). Przedstaw zależność Δxbr / x0 od różnych prędkości rozciągania (Rysunek 17 (a)). Przedstaw zależność Fmax od prędkości rozciągania (Rysunek 17 (b)).
- W eksperymentach z użyciem maszyny wytrzymałościowej zastosuj tłok o średnicy d = 5 mm. Zarejestruj wypadkową siłę rozciągania podczas rozciągania.
Wyniki
Lepkość jest kluczowym parametrem w przetwarzaniu płynów, a w przypadku płynów wielofazowych jej zależność od szybkości ścinania jest często określana za pomocą rotacyjnej reometrii płyt równoległych. Dla zawiesin o wysokim stężeniu nie jest to zadanie proste ani trywialne, a zdefiniowanie odpowiedniego protokołu pomiarowego może być problematyczne. W niniejszej pracy zaprezentowano sposób charakterystyki reologicznej silnie stężonych past srebrnych z wykorzystaniem połączenia reometrii rotacyjnej i nagrań wideo. Opracowano odporny protokół eksperymentalny do wyznaczania lepkości przy ustalonym ścinaniu oraz określono dostępny zakres szybkości ścinania. Rysunek 1 przedstawia przegląd lepkości pozornej i pozornego naprężenia ścinającego w funkcji przyłożonej pozornej szybkości ścinania dla pasty B. Pomiar wykonano przy chropowatości płyty Rq = 2 - 4 µm. Wycinki z nagrań wideo pozwalają na podział uzyskanej krzywej przepływu na trzy sekcje. W sekcji pierwszej dominuje poślizg przyścienny. Górna płyta ślizga się bez deformacji pasty. W tej sekcji naprężenie ścinające jest stałe. Deformacja pasty rozpoczyna się przy min, app = 0,07 s-1, co wyznacza początek sekcji drugiej. Jednocześnie naprężenie ścinające zaczyna wzrastać. Deformacja pasty i naprężenie rosną monotonicznie aż do osiągnięcia sekcji trzeciej. Przy krytycznej szybkości ścinania lub prędkości kątowej pasta wypływa ze szczeliny, a jednocześnie lepkość pozorna i naprężenie ścinające gwałtownie spadają z powodu wypłynięcia próbki. W konsekwencji krzywe lepkości i naprężenia ścinającego wykazują charakterystyczny załamanie, które występuje przy około
max, app = 2,5 s-1. Ta wartość max, app oznacza początek wypływania próbki. Im wyższa szybkość ścinania, tym szybciej pasta jest usuwana. Lepkość pasty jest dostępna jedynie w zakresie szybkości ścinania min, app < app < max, app. Jednakże, ponieważ deformacja wewnątrz szczeliny nie jest znana i a priori nie musi być taka sama jak obserwowana na krawędzi, dane lepkości nawet w tym nominalnym zakresie szybkości ścinania należy traktować jako wartości pozorne. Naprężenie ścinające τapp na krawędzi płyty rmax oblicza się z przyłożonego momentu obrotowego T w następujący sposób
τapp = T (2π rmax3)-1 [3 + d(ln T) / d(ln app)]. Pozorną szybkość ścinania app na krawędzi płyty oblicza się z prędkości kątowej Ω płyty i wysokości szczeliny h zgodnie z wzorem app = Ω (rmax / h)34. Ponieważ rzeczywista deformacja i naprężenia wewnątrz szczeliny nie są znane, obliczone wartości naprężeń i szybkości ścinania należy traktować jako wartości pozorne lub nominalne.
W materii miękkiej często występuje naprężenie krytyczne, tzw. pozorne naprężenie graniczne τy, aplikacja, znajduje się w punkcie, w którym obserwuje się przejście z elastycznej odkształcenia odwracalnego do nieodwracalnego płynięcia. To naprężenie graniczne jest kluczowym czynnikiem w formulacji past w odniesieniu do klasycznego sitodruku, a także rozwijających się technik wytwarzania przyrostowego. Wysokie naprężenie graniczne jest pożądane, aby zapewnić dokładność kształtu po drukowaniu. Generalnie naprężenie graniczne wyznacza się z załamania krzywej odkształcenia w funkcji naprężenia ścinającego, stosując metodę przecięcia stycznych, co pokazano poglądowo w Rysunek 2Często wykonuje się to z zastosowaniem tzw. geometrii łopatkowej, co gwarantuje rzetelne i istotne wyniki bez występowania efektu poślizgu.35,36Pomiar granicy plastyczności z wykorzystaniem geometrii płyt równoległych jest inną opcją, która wymaga starnej walidacji. Zjawiska poślizgu przy ściankach lub pasmowania ścinania, często obserwowane w zawiesinach o wysokim stopniu wypełnienia, mogą zakłócać ocenę granicy plastyczności. Dlatego też wpływ chropowatości płyt na τy, app badana jest metoda oznaczania. Wyniki wartości granicy plastyczności uzyskane dla past A i B w eksperymentach z przebiegiem naprężeń przy różnej chropowatości płyty przedstawiono w Rycina 3Zwiększenie chropowatości płyty powoduje wzrost obliczonego naprężenia granicznego, podczas gdy zmiana wysokości szczeliny h nie wpływa na wyznaczenie tej wartości. Rysunek 4 przedstawia wycinki z filmu nagranego dla pasty A przy chropowatości płyty Rq = 1.15 µm oraz wysokość szczeliny h = 1 mm. Cząsteczki sadzy umieszczono na krawędzi próbki w celu pełnienia funkcji znacznika, a do charakterystyki odkształcenia na krawędzi próbki wykorzystano endoskopowe obrazowanie wideo. Pasta ślizga się po dolnej płycie przy naprężeniach do τaplikacja = 600 Pa, podczas gdy przylega ona do górnej płyty. W szczelinie pomiarowej tworzy się przepływ tłokowy, t.j. próbka nie ulega odkształceniu, a wyznaczanie granicy plastyczności lub lepkości jest bezcelowe, mimo że załamanie na odpowiadającej jej krzywej pozornego odkształcenia w funkcji naprężenia ścinającego zdaje się wskazywać na przejście od odkształcenia sprężystego do przepływu lepkiego. Podobne zachowanie uzyskano dla innych wysokości szczeliny w przypadku pasty A oraz pasty B. Zatem chropowatość płyty Rq = 1.15 µm nie jest odpowiednie do wyznaczania granicy plastyczności lub lepkości tak silnie napełnionych past srebrowych. W przeciwieństwie do tego, dla chropowatości płyty Rq = 2 - 4 µm (zgodnie z deklaracją producenta) obrazowanie wideo potwierdza powstanie profilu odkształcenia ścinającego na krawędzi (Rycina 5) w stopniu niezbędnym do uzyskania wiarygodnego i dobrze zdefiniowanego pomiaru reologicznego. Unika się przepływu tłokowego, a w przypadku pasty w wartości τ ustanawia się przepływ jednorodnyaplikacja = 1,360 Pa. Podobne zachowanie przepływu zaobserwowano w przypadku pasty B. Zatem ten wybór chropowatości płyty umożliwia wiarygodny pomiar granicy płynności. Wybór większej chropowatości płyty Rq = 9 µm skutkuje wyższymi wartościami granicy plastyczności niż uzyskano dla chropowatości płyty Rq = 1.15 µm or Rq = 2 - 4 µmEfekt ten jest znacznie bardziej wyraźny w przypadku pasty A niż w przypadku pasty B. Nagrania wideo pokazują, że podczas tego pomiaru w przypadku pasty A nie tworzy się profil ścinania (Rycina 6). Przy naprężeniu τaplikacja = 1,880 Pa górna płyta zaczyna się poruszać bez deformacji pasty. Naprężenie τaplikacja = 2,605 Pa powoduje poślizg pasty po dolnej płycie wciąż bez deformacji pasty. Naprężenie krytyczne odpowiadające załamaniu krzywej deformacji w funkcji naprężenia nie oznacza przejścia z deformacji sprężystej do lepkiej, t. j. nie jest to pozorne naprężenie graniczne. Zamiast tego oznacza ono początek poślizgu i przepływu tłokowego i musi być rozpatrywane jako krytyczne naprężenie poślizgu τpoślizgW przeciwieństwie do tego, w przypadku pasty B przy użyciu R nie zaobserwowano przepływu tłokowego.q = 9 µm płytka (Rysunek 7). Deformacja pasty rozpoczyna się przy τaplikacja = 1,430 Pa i jest w pełni rozwinięte przy τaplikacja = 1,597 Pa. Przy wyższym naprężeniu ścinającym (τaplikacja = 1,880 Pa) występuje pasmowanie ścinania, t. j. ścinana jest jedynie pośrednia wąska warstwa próbki. Naprężenie graniczne uzyskane z danych odkształcenia w funkcji naprężenia z Rq = 9 µm płytka jest zbliżona do tej uzyskanej za pomocą Rq = 2 - 4 µm w przypadku pasty B, jednak użycie tej chropowatej płytki dla τ jest bezzasadney, aplikacja oznaczenie pasty A. Aby dwukrotnie sprawdzić R dla płyt równoległychq = 2 - 4 µm W wynikach zmierzono również naprężenie graniczne z wykorzystaniem geometrii łopatkowej. Geometria ta jest z natury odporna na efekty poślizgu przyściennego, a rozpoczęcie szybkiego obrotu łopatki przy określonym naprężeniu przyłożonym jest jednoznacznie powiązane z rozpadem strukturalnym wewnątrz pasty w płaszczyźnie cylindrycznej zdefiniowanej przez średnicę łopatki35,36. Rycina 8 wykazuje, że wyniki uzyskane przy zastosowaniu geometrii łopatkowej są bardzo zgodne z wynikami uzyskanymi w reometrii płyt równoległych z Rq = 2 - 4 µmNa podstawie przedstawionych powyżej wyników wszystkie kolejne eksperymenty przeprowadzono z użyciem płytki o chropowatości Rq = 2 - 4 µm z wyjątkiem pomiarów prędkości poślizgu przy ścianie. Płyty o chropowatości Rq = 1.15 µm or Rq = 9 µm nie może być zalecana do wyznaczania granicy plastyczności i lepkości past srebrowych lub innych zawiesin o wysokim stopniu wypełnienia, podobnych do badanych w niniejszej pracy. Na koniec stwierdzono, że granica plastyczności pasty A jest wyższa niż pasty B.
Poślizg przyścianny jest kolejnym ważnym parametrem dla sukcesu drukowania. Im wyższy poślizg przyścianny, tym lepiej pasta przepływa przez otwory siatki sita32. Prędkość poślizgu przyściannego, t.j. prędkość względna ruchomej płyty i sąsącej warstwy pasty, może być oceniana bezpośrednio z nagrań wideo, niezależnie od tego, czy w szczelinie dominuje przepływ tłokowy, czy odkształcenie ścinające. Podczas przeprowadzania tych eksperymentów należy stosować gładką płytę górną i szorstką płytę dolną25,27,28,30. Jeśli próbka w szczelinie spoczywa, prędkość poślizgu jest bezpośrednio określona przez prędkość płyty górnej. Rysunek 9 przedstawia prędkość poślizgu przyściannego w funkcji naprężenia ścinającego, wyznaczoną w tych drugich warunkach przy użyciu płyty o Rq = 1,15 µm. Poślizg wyraźnie występuje przy naprężeniach znacznie poniżej granicy plastyczności, podobnie jak obserwowano w przypadku skoncentrowanych emulsji i past z miękkich cząsteczek mikrogelu28,29,30. Dla pasty A uzyskano wyższe prędkości poślizgu przyściannego niż dla pasty B, niezależnie od przyłożonego naprężenia. W obu przypadkach prędkość poślizgu wzrasta liniowo wraz z przyłożonym naprężeniem. Jednak uzyskany nachylenie mA = 0,33 µm (Pa s)-1 dla pasty A jest niemal trzykrotnie wyższy niż nachylenie mB = 0,12 µm (Pa s)-1 uzyskane dla pasty B. Podobnie jak obserwowano wcześniej28,29,30, stwierdzono charakterystyczną prędkość poślizgu V* przy poziomie naprężenia odpowiadającym w przybliżeniu granicy plastyczności, a powyżej τy poślizg jest prawie niemierzalny. Dla pasty A i B wartości te wynoszą odpowiednio VA* = 0,37 mm s-1 oraz VB* = 0,11 mm s-1.
Wylanie próbki przypisuje się silnej sile odśrodkowej działającej na cząstki o wysokiej gęstości i rozmiarach mikrometrycznych, w związku z czym należy ją kontrolować poprzez prędkość kątową lub obrotową nkrytyczny przy której siła odśrodkowa dominuje nad tarciem lepkim. Aby to sprawdzić, wysokość szczeliny pomiarowej h zwiększono z 0,2 mm do 2 mm. Intensywność wypływu próbki wzrasta wraz z wysokością szczeliny h oraz szybkością ścinania. Im większa wysokość szczeliny, tym wcześniej następuje wypływ próbki. t. j. krytyczne jest niższe (Rysunek 10). Rycina 11 wykazuje, że wyciek próbki następuje przy krytycznej prędkości kątowej nkrytyczny niezależnie od wysokości próbki h w zakresie od 0,5 mm do 2 mm. Dla pasty A krytyczna prędkość obrotowa wynosi ncrit, A ≈ 0,6 min-1 a dla pasty B wynosi nkrytyczne, B ≈ 1,7 min-1Wynik ncrit, A < nkryt, B może wynikać z różnej lepkości nośnika lub z zróżnicowanej wielkości cząstek srebra. Jednakże obie pasty wykazują znacznie wyższe nkrytyczny wartości dla wysokości szczeliny pomiarowej h = 0,2 mm. Zatem zmniejszenie wysokości szczeliny pozwala na uzyskanie szerszego zakresu szybkości ścinania, w którym możliwe jest oznaczenie lepkości. Przyczyną wysokiego nkrytyczny Wartości uzyskane dla h = 0,2 mm nie są jeszcze jednoznaczne. Może to wynikać z silniejszego wpływu napięcia powierzchniowego na krawędzi próbki lub z tworzenia się agregatów blokujących wąską szczelinę. W celu wyjaśnienia tej kwestii niezbędne są dalsze badania. Rysunek 10 co dodatkowo potwierdza, że w przypadku aplikacja = 0,07 s-1 - 2,5 s-1 dane dotyczące lepkości pozornej uzyskane przy różnych wysokościach szczeliny nie wykazują systematycznych zmian, t. j. poślizg przyścienny jest pomijalny w tych warunkach doświadczalnych. Zmiana szybkości ścinania od wartości wysokich do niskich lub od niskich do wysokich daje te same dane dotyczące lepkości, dopóki nkrytyczny nie zostanie przekroczone, t. j. nie dochodzi do rozlania, t. j. brak dowodów na nieodwracalne zmiany strukturalne w próbce.
Reometr kapilarny jest stosowany do wyznaczania lepkości pasty, w szczególności przy wysokich szybkościach ścinania istotnych z punktu widzenia procesowego. W celu uzyskania rzeczywistej szybkości ścinania w przypadku płynów nienewtonowskich zastosowano tutaj korektę Weissenberga-Rabinowitscha dla nieparabolicznego profilu prędkości34. Spadek ciśnienia na wlocie jest pomijalny ze względu na wysoki stosunek L/d >> 1, jednak w tym przypadku nie badano występowania poślizgu przyściannego, dlatego dane należy traktować jako wartości lepkości pozornej. Rysunek 12 przedstawia lepkość pozorną dla obu past A i B, wyznaczoną za pomocą rotacyjnej reometrii z płytkami równoległymi oraz reometrii kapilarnej. Co istotne, dane uzyskane obiema technikami eksperymentalnymi wydają się być bardzo zgodne dla obu past, co sugeruje, że poślizg przyścianny ma niewielkie znaczenie w przeprowadzonych tutaj pomiarach reometrii kapilarnej. Ostatecznie pasta A i B wykazują podobną lepkość pozorną przy niskich szybkościach ścinania, natomiast lepkość pasty A jest wyższa niż lepkość pasty B w zakresie wysokich szybkości ścinania.
Pomiary ścinania stacjonarnego przy użyciu rotacyjnych reometrów z płytkami równoległymi muszą być przeprowadzane ostrożnie, ponieważ mogą być zakłócone przez poślizg przyścianny, pasmowanie ścinania lub wyciek próbki, co zostało szeroko omówione powyżej. W związku z tym zasugerowano wykorzystanie eksperymentów ścinania oscylacyjnego do charakterystyki rozpadu i regeneracji struktury past srebrowych podczas procesu sitodruku. Jest to realizowane w trzyetapowym teście oscylacyjnym, zgodnie z propozycją Hoornstry, Zhou i Thiberta10,15,21. Najpierw należy przeprowadzić pomiar sweep amplitudy, aby określić liniowy i nieliniowy zakres odpowiedzi przy wstępnie wybranej częstotliwości (Rysunek 13). Liniowy zakres lepko sprężysty charakteryzuje się stałymi wartościami modułów niezależnymi od oraz warunkiem G' > G''. Spadek modułu zachowawczego G' przy dużych wartościach przyjmuje się jako kryterium identyfikacji początku nieliniowego zakresu odpowiedzi. Charakterystyczna amplituda odkształcenia c, wyznaczająca przejście z odpowiedzi liniowej do nieliniowej, jest definiowana jako amplituda, przy której G' spadło do 80% swojej średniej wartości początkowej G'0 w zakresie liniowym: G'(c) = 0,8 G'0. W etapach I i III testu wybierana jest mała amplituda oscylacji w liniowym zakresie odpowiedzi lepko sprężystej, t.j. < c, aby scharakteryzować strukturę spoczynkową pasty (etap I), a także zależność od czasu i stopień regeneracji w etapie III testu po zniszczeniu struktury początkowej wskutek zastosowania wysokiej amplitudy odkształcenia w etapie II. Rysunek 14 przedstawia odpowiadające wyniki dla pasty B. W etapie I pasta jest odkształcana przy = 0,025% i G' jest wyższe niż G'', t.j. przeważa zachowanie sprężyste pasty. Po zwiększeniu odkształcenia w etapie II, G'' staje się wyższe niż G', co zapewnia rozpad struktury wewnątrz pasty podczas tego okresu dużego odkształcenia. Etap III symuluje spoczynek linii naniesionych na podłoże po druku. W tym etapie G' ponownie jest wyższe niż G'', ale zarówno G', jak i G'' są niższe od odpowiednich początkowych wartości G' i G'' sprzed zniszczenia struktury pasty. Nagrania wideo potwierdzają, że nie jest to związane z efektami takimi jak poślizg przyścianny, przepływ tłokowy czy wyciek próbki. Pasta odkształca się równomiernie podczas ścinania oscylacyjnego, przylega do płytki i nie wykazuje ani poślizgu przyściannego, ani wycieku. Można zatem wywnioskować, że niepełna regeneracja modułów ścinania wskazuje na nieodwracalną zmianę strukturalną w próbce spowodowaną zastosowaniem ścinania o dużej amplitudzie w etapie II. Dane przedstawione na Rysunku 15 (a) ujawniają, że stopień nieodwracalnej zmiany strukturalnej nie zależy od czasu trwania ścinania oscylacyjnego o dużej amplitudzie odkształcenia zastosowanego w etapie II. Wyniki w etapie III nie zmieniają się dla różnych okresów czasu ścinania tII. Jednakże wartość wybranej amplitudy odkształcenia w etapie II ma silny wpływ na stopień regeneracji struktury. Jest to oczywiste z Rysunku 15 (b), który pokazuje różnicę między wartościami modułu zachowawczego wyznaczonymi w etapie III i I ΔG' znormalizowaną przez początkową wartość modułu G'I. Dla > 20%, t.j. przy odkształceniach odpowiadających przecięciu się G' i G'' (patrz Rysunek 13), pasta B odzyskuje tylko 30% swojej wartości początkowej, a pasta A tylko 10%. Jest to uznawane za krytyczną właściwość pasty dla różnych operacji powlekania, a jej zależność od składu pasty zostanie omówiona w przyszłych pracach. Należy zauważyć, że regeneracja strukturalna bezpośrednio po zaprzestaniu ścinania oscylacyjnego o dużej amplitudzie w etapie II byłaby niezwykle istotna, szczególnie dla procesu sitodruku, jednak zastosowany tutaj komercyjny reometr nie pozwala na wyznaczenie wiarygodnych danych w ciągu pierwszej sekundy po zmianie .
Przeprowadzono eksperymenty z rozciąganiem filamentów w celu symulacji procesu odrywania (snap-off) podczas sitodruku. Odrywanie stanowi ostatni etap sitodruku. Rysunek 16 pokazuje, że długość filamentów w momencie zerwania rośnie wraz ze wzrostem prędkości rozciągania dla obu past. Zerwanie zawsze następuje przy niższym współczynniku rozciągnięcia (xbr - x0) / x0 = Δxbr / x0 dla pasty B niż dla pasty A, jednak różnica ta zdaje się nieznacznie zmniejszać wraz ze wzrostem prędkości rozciągania. Ponieważ zerwanie filamentu pasty B następuje przy niższym współczynniku rozciągnięcia, pasta ta może wykazywać lepsze właściwości odrywania.
Wyniki uzyskane za pomocą zestawu obrazującego reometru elongacyjnego opartego na zjawisku rozrywania kapilarnego zostały potwierdzone eksperymentami z wykorzystaniem maszyny wytrzymałościowej. Odpowiednie wyniki przedstawiono na Rysunku 17. Ponownie stopień rozciągnięcia, przy którym dochodzi do zerwania włókien, wzrasta wraz ze zwiększeniem prędkości rozciągania (Rysunek 17 (a)), a pasta B ulega zerwaniu przy niższych wartościach Δxbr / x0 niż pasta A. Jednakże bezwzględne wartości Δxbr / x0 uzyskane za pomocą reometru elongacyjnego opartego na zjawisku rozrywania kapilarnego są zawsze wyższe niż odpowiadające im wartości uzyskane za pomocą maszyny wytrzymałościowej. Przypisuje się to różnym średnicom płytek d = 6 mm i d = 5 mm, i.e. różnym początkowym objętościom próbek dla reometru elongacyjnego i maszyny wytrzymałościowej. Na koniec, maszyna wytrzymałościowa dostarcza również drugi parametr charakterystyczny – maksymalną siłę Fmax działającą na włókno podczas rozciągania. Wielkość ta również wzrasta liniowo wraz ze zwiększeniem prędkości rozdzielania, jednak w tym przypadku wartości uzyskane dla pasty B są większe niż dla pasty A. Dalsze badania będą potrzebne, aby wyjaśnić znaczenie Fmax dla procesu sitodruku lub innych operacji powlekania.
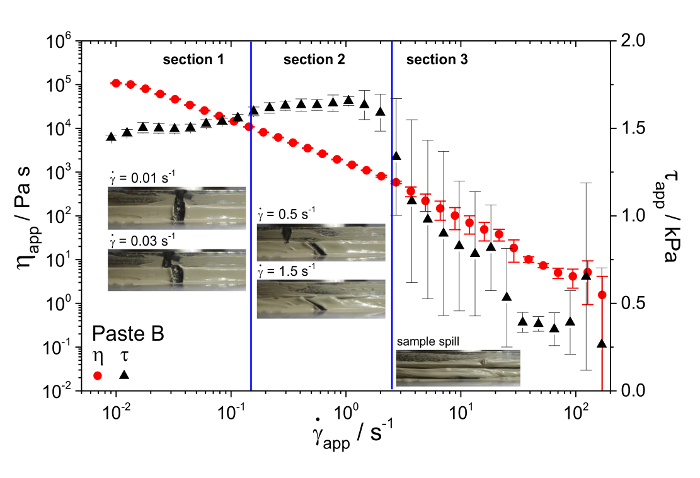
Rysunek 1. Lepkość pozorna w rotacyjnej reometrii płyt równoległych przy kontrolowanej szybkości ścinania. Przegląd wynikowej lepkości pozornej i naprężenia ścinającego zmierzonych w trybie kontrolowanej szybkości ścinania za pomocą reometru z płytami równoległymi (skrót: PP), chropowatość płyty Rq = 2 - 4 µm i wysokość szczeliny h = 1 mm. Klasyfikacja pozornej szybkości ścinania w trzech sekcjach na podstawie nagrań wideo podczas pomiaru. Poślizg przyścienny, deformacja pasty i wyciek próbki są wyróżnione na wycinkach nagrań wideo. Przykładowo wybrano tutaj pastę B, lecz podobne wyniki uzyskano dla pasty A. Słupki błędów obliczono jako odchylenie standardowe uzyskane z co najmniej trzech niezależnych pomiarów. Kliknij tutaj, aby wyświetlić większą wersję tego rysunku.
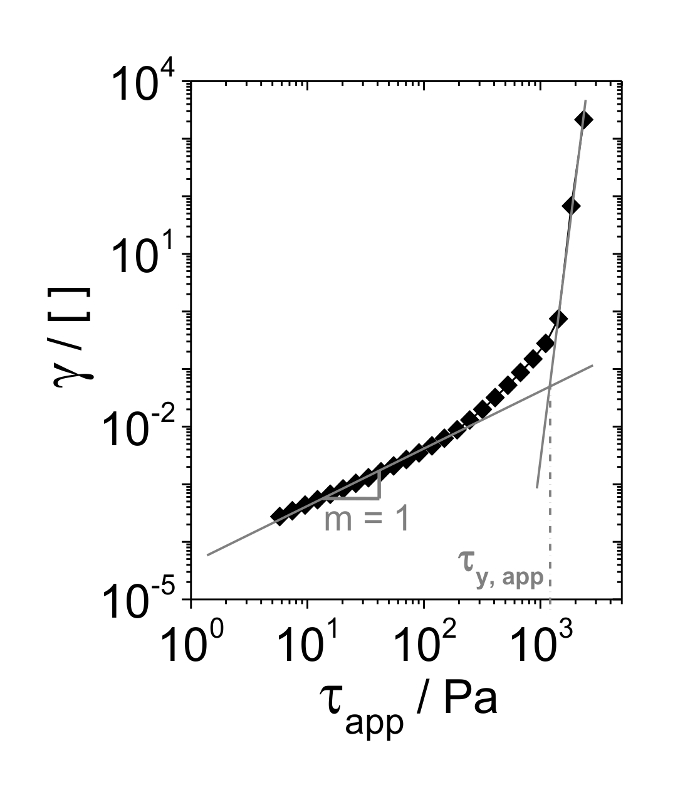
Rycina 2. Zastosowanie metody punktu przecięcia stycznych do wyznaczenia granicy plastyczności. Odkształcenie γ, t.j. przemieszczenie górnej płyty podzielone przez wysokość szczeliny, przedstawiono w funkcji przyłożonego nominalnego naprężenia ścinającego τapp. Pomiar sterowany naprężeniem ścinającym wykonano przy chropowatości płyty Rq = 2 - 4 µm i wysokości szczeliny h = 1 mm. Przykładowo wybrano pastę B, jednak dla pasty A uzyskano podobne wyniki. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
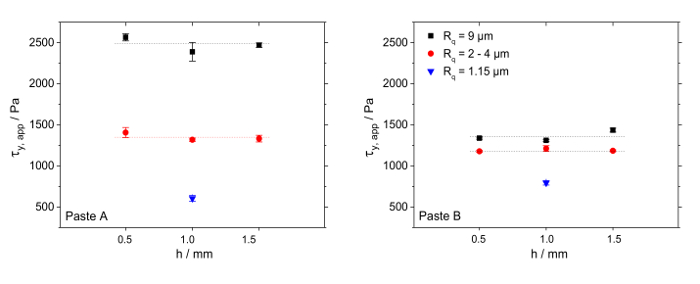
Rycina 3. Wpływ chropowatości płyty na pozorną granicę plastyczności. Wynikowa pozorna granica plastyczności dla różnych wartości chropowatości płyty Rq = 1.15 µm, Rq = 2 - 4 µm oraz Rq = 9 µm w funkcji wysokości szczeliny h. Wyniki zależą od chropowatości płyty Rq i są niezależne od zmiany wysokości szczeliny pomiarowej (lewo: pasta A, prawo: pasta B). Słupki błędów zostały obliczone jako odchylenie standardowe uzyskane z co najmniej trzech niezależnych pomiarów. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
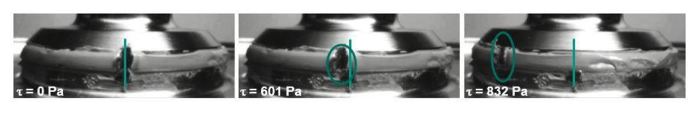
Rysunek 4. Wycinki z nagrań wideo przy zmiennym naprężeniu ścinającym. Przedstawiono przykład pasty A mierzonej przy chropowatości płyty Rq = 1.15 µm. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
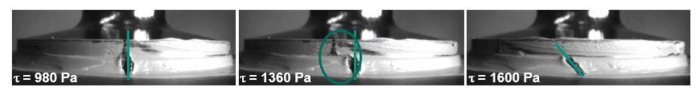
Rycina 5. Wycinki z nagrań wideo przy różnych naprężeniach ścinających. Przedstawiono przykład pasty A mierzonej przy chropowatości płyty Rq = 2 - 4 µm. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
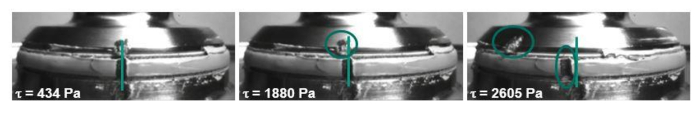
Rysunek 6. Kadry z nagrań wideo przy różnych naprężeniach ścinających. W tym przypadku przedstawiono przykład pasty A mierzonej przy chropowatości płyty Rq = 9 µm. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
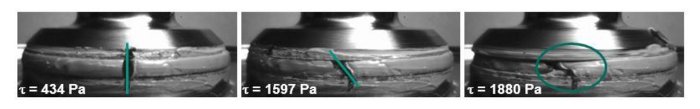
Rysunek 7. Wycinki z nagrań wideo przy zmiennym naprężeniu ścinającym. W tym przypadku wykorzystano przykład pasty B zmierzonej przy chropowatości płyty Rq = 9 µm. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
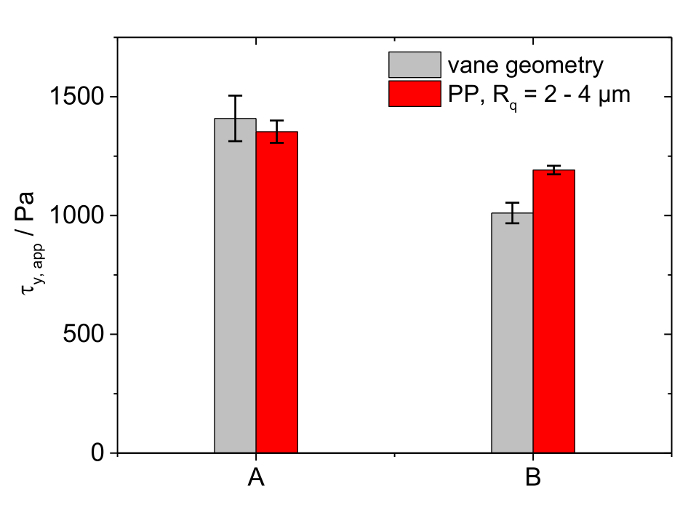
Rycina 8. Wynikowe graniczne naprężenie ścinania. Porównanie granicznego naprężenia ścinania dla past A i B wyznaczonego za pomocą geometrii łopatkowej oraz geometrii płyt równoległych o Rq = 2 - 4 µm. Słupki błędów obliczono jako odchylenie standardowe uzyskane z co najmniej trzech niezależnych pomiarów. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
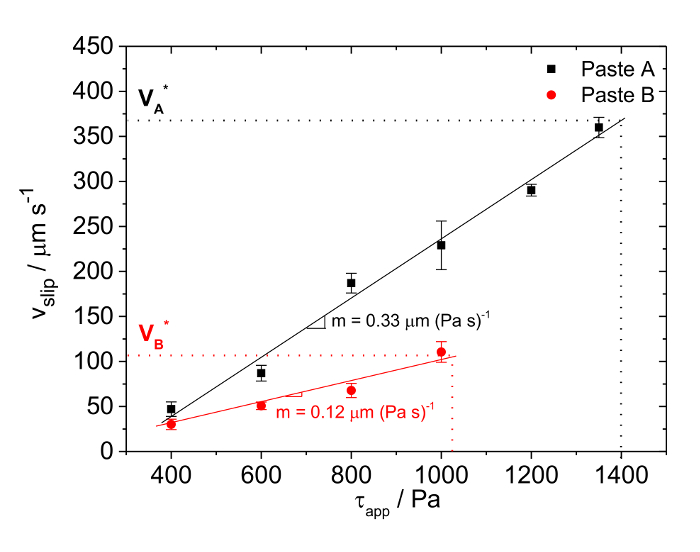
Rysunek 9. Zależność poślizgu przyściannego od naprężenia ścinającego. Prędkość poślizgu przyściannego vslip w funkcji naprężenia ścinającego τ dla past A i B, wyznaczona z wykorzystaniem geometrii z równoległymi płytami o chropowatości Rq = 1.15 µm przy szczelinie h = 1 mm. Charakterystyczna prędkość poślizgu przyściannego uzyskana przy naprężeniu granicznym materiału jest oznaczona jako V*. Słupki błędów obliczono jako odchylenie standardowe uzyskane z co najmniej trzech niezależnych pomiarów. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
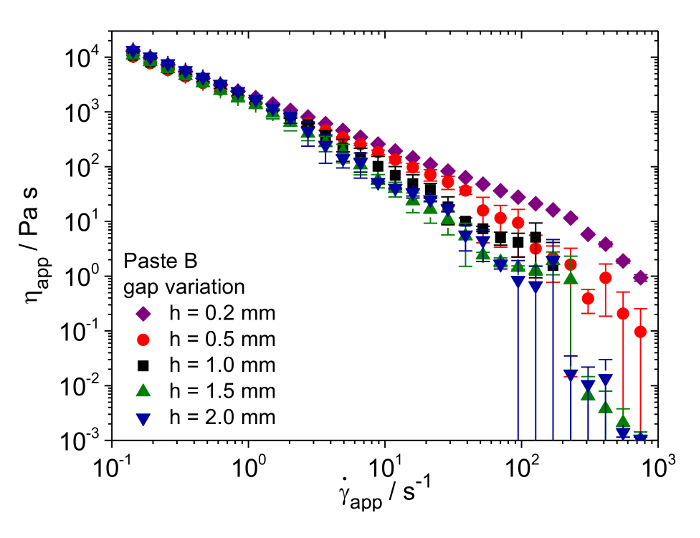
Rysunek 10. Wpływ wysokości przerwy na wyciekanie próbki. Lepkość pozorna przy zmiennej wysokości przerwy pomiarowej h w trybie kontrolowanej szybkości ścinania dla pasty B i chropowatości płyty Rq = 2 - 4 µm. Wysokość przerwy zmienia się w zakresie od h = 0.2 mm do h = 2.0 mm. Załamanie krzywej lepkości w dół pojawia się przy wyższych szybkościach ścinania, gdy wybrano mniejszą wysokość przerwy. Wysokość przerwy zmienia się w zakresie od h = 0.2 mm do h = 2.0 mm. Słupki błędów obliczono jako odchylenie standardowe uzyskane z co najmniej trzech niezależnych pomiarów. Aby zobaczyć powiększoną wersję tego rysunku, kliknij tutaj.
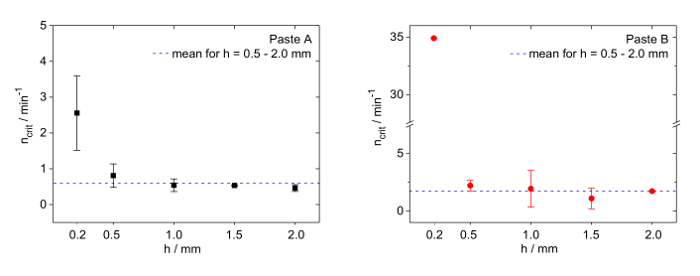
Rycina 11. Krytyczna prędkość obrotowa, przy której następuje wypływ próbki. Prędkość obrotowa ncrit, przy której pojawia się załamanie krzywej lepkości w dół, w funkcji wysokości szczeliny h przy zastosowaniu geometrii płyt równoległych z Rq = 2 - 4 µm (lewo: pasta A, prawo: pasta B). Wypływ próbki następuje przy tej charakterystycznej prędkości obrotowej, co zostało potwierdzone nagraniami wideo. Dla pasty A wypływ próbki następuje przy ncrit, A = 0.6 min-1, a dla pasty B przy ncrit, B = 1.7 min-1 dla wysokości szczeliny h ≥ 0.5 mm. Słupki błędów obliczono jako odchylenie standardowe uzyskane z co najmniej trzech niezależnych pomiarów. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
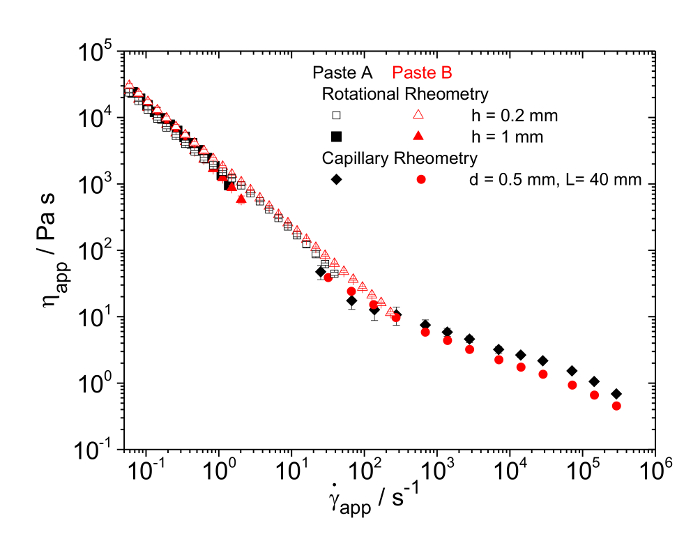
Rycina 12. Lepkość w szerokim zakresie szybkości ścinania. Lepkość pozorna past A i B wyznaczona w szerokim zakresie szybkości ścinania przy użyciu rotacyjnej reometrii płyt równoległych (przerwa h = 0.2 mm i h = 1 mm; Rq = 2 - 4 µm) oraz reometrii kapilarnej (d = 0.5 mm i L = 40 mm). Słupki błędów obliczono jako odchylenie standardowe uzyskane z co najmniej trzech niezależnych pomiarów. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
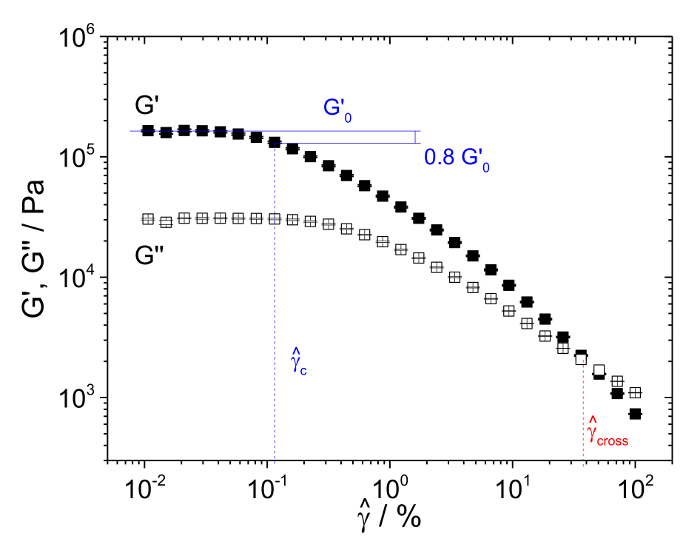
Rysunek 13. Wyznaczenie liniowego i nieliniowego zakresu odpowiedzi w ścinaniu oscylacyjnym. Test zakresu amplitud dla pasty B: G', G'' w funkcji amplitudy odkształcenia przy stałej częstotliwości f = 1 Hz. Test przeprowadzono przy użyciu reometru rotacyjnego wyposażonego w geometrię płyt równoległych (Rq = 2 - 4 µm, przerwa h = 1 mm). Słupki błędów obliczono jako odchylenie standardowe uzyskane z co najmniej trzech niezależnych pomiarów. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
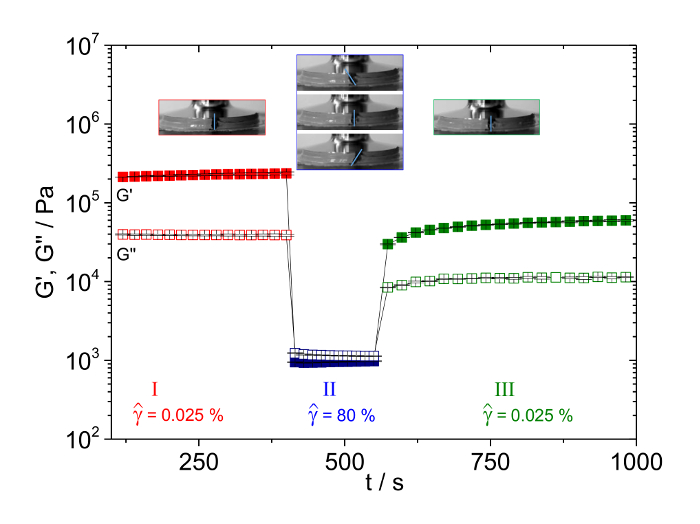
Rycina 14. Trzystopniowy test regeneracji struktury. Trzystopniowy test regeneracji struktury dla pasty B przeprowadzony przy stałej częstotliwości f = 1 Hz za pomocą rotacyjnego reometru z płytkami równoległymi (chropowatość płytki Rq = 2 - 4 µm). Zastosowana amplituda odkształcenia w etapie I wynosi 0,025%, w etapie II = 80% oraz w etapie III = 0,025%. Nagrania wideo potwierdzają jednorodne odkształcenie próbki w całej szczelinie; nie występuje poślizg przy ściankach, pasmowanie ścinania, przepływ tłokowy ani wyciek próbki. Słupki błędów obliczono jako odchylenie standardowe uzyskane z co najmniej trzech niezależnych pomiarów. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
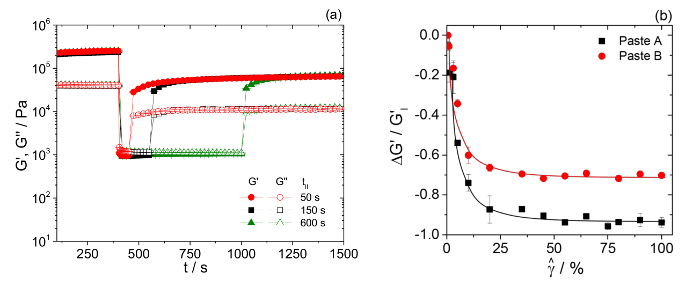
Rysunek 15. Testy regeneracji strukturalnej. (a) Wpływ czasu ścinania na regenerację strukturalną. Regeneracja strukturalna pasty B dla II = 80% i różnych czasów trwania etapu II, tII = 50 s, 150 s oraz 600 s. (b) Wpływ amplitudy odkształcenia na regenerację strukturalną. Względna nieodwracalna zmiana strukturalna
(G'(t → ∞) - G'(t = 0)) / G' (t = 0) = ΔG' / G'I jako funkcja amplitudy odkształcenia zastosowanej w etapie II trzystopniowego testu regeneracji strukturalnej, wyznaczona dla past A i B przy stałym tII = 150 s. Słupki błędów obliczono jako odchylenie standardowe uzyskane z co najmniej trzech niezależnych pomiarów. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
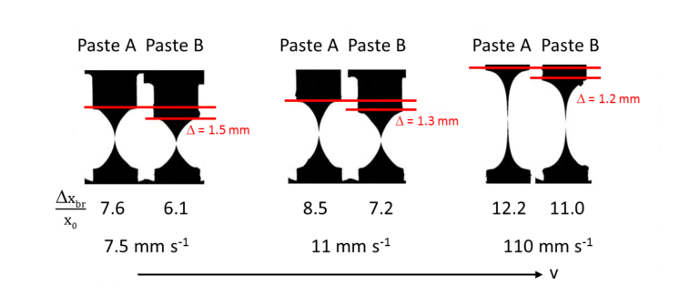
Rysunek 16. Optyczne wyznaczanie pękania filamentu w deformacji elongacyjnej. Krytyczny współczynnik rozciągania, przy którym następuje pękanie filamentu dla past A i B przy różnych prędkościach rozciągania, uzyskany za pomocą kapilarnego reometru elongacyjnego (początkowa wysokość przerwy h = 1 mm). Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
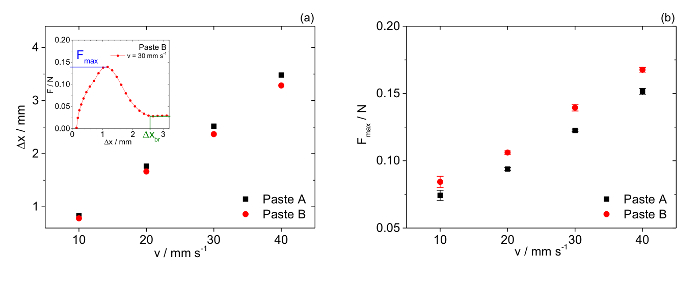
Rysunek 17. Badania rozciągania — siła osiowa podczas deformacji elongacyjnej. Wynikowe Δxbr / x0 (a) oraz wynikowa siła Fmax (b) w funkcji prędkości rozciągania uzyskane dla past A i B za pomocą maszyny do badań rozciągania. Początkowa wysokość szczeliny wynosi h = 1 mm, a średnica tłoka d = 5 mm. Wstawka przedstawia surowe dane siły F w funkcji stopnia rozciągnięcia dla pasty B uzyskane przy v = 30 mm s-1, aby zilustrować wyznaczanie Fmax oraz Δxbr. Słupki błędów obliczono jako odchylenie standardowe uzyskane z co najmniej trzech niezależnych pomiarów. Kliknij tutaj, aby zobaczyć powiększoną wersję tego rysunku.
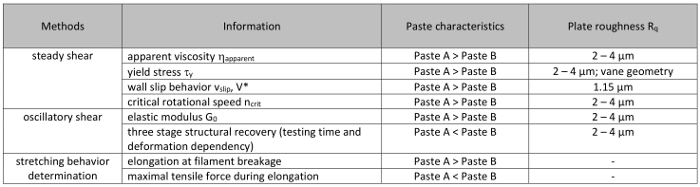
Tabela 1. Przegląd zastosowanych metod, odpowiadających im informacji charakterystycznych oraz różnic między konkretnymi właściwościami przepływu pasty A i B. Kliknij tutaj, aby wyświetlić większą wersję tej tabeli.
Dyskusja
Kompleksowa charakterystyka reologiczna silnie skoncentrowanych zawiesin lub past jest niezbędna do ukierunkowanego rozwoju produktu spełniającego liczne wymagania podczas przetwarzania i stosowania takich złożonych płynów. Badanie to obejmuje oznaczenie granicy plastyczności, lepkości, prędkości poślizgu przy ściankach, regeneracji strukturalnej po dużej deformacji i wydłużenia przy zerwaniu, a także siły rozciągania podczas rozciągania filamentu. Podsumowanie wszystkich zastosowanych metod, uzyskanych informacji i charakterystyk past przedstawiono w Tabeli 1.
Wykazano znaczenie nagrań wideo dla wiarygodnego wyznaczania parametrów reologicznych silnie wypełnionych zawiesin wykazujących poślizg przyścianny, pasmowanie ścinania (shear banding) oraz wypływanie próbki w rotacyjnej reometrii z geometrią płyt równoległych. Nagrania wideo umożliwiają wyznaczenie rzeczywistego profilu odkształcenia oraz pola przepływu na krawędzi próbki przy użyciu odpowiednich markerów. Konieczne jest zbadanie tego zachowania odkształcenia przed analizą wyników eksperymentów reologicznych. Dzięki temu można zidentyfikować ustawienia parametrów pomiarowych oraz wartości chropowatości płyt, dla których możliwe są pomiary lepkości. Graniczną wartość naprężenia ścinania pasty można wyznaczyć albo za pomocą geometrii łopatkowej (vane), albo geometrii płytowej o odpowiedniej chropowatości.
Wyznaczenie lepkości przy użyciu geometrii płytowej jest możliwe jedynie przy starannym doborze chropowatości płyt w zależności od składu próbki. Większa chropowatość nie musi koniecznie skutkować mniejszym poślizgiem przy ściance. Zakres prędkości ścinania lub naprężenia ścinającego, w którym można dokonać wyznaczenia lepkości, jest ograniczony przez naprężenie graniczne oraz moment wypływania próbki.
Ponadto prędkość poślizgu można zmierzyć bezpośrednio, a warunki pomiarowe, w których występuje przepływ tłokowy, pasmowanie ścinania lub przelanie się próbki, można jasno zidentyfikować. Do pomiarów poślizgu ściennego jako górną płytą ścinającą zastosowano powierzchnie gładkie, natomiast dolną płytę chropowatą, aby dopuścić do poślizgu wyłącznie przy górnej płycie. Prędkość poślizgu tę można obliczyć bezpośrednio z prędkości kątowej górnej płyty. W przypadku obu past poślizg występuje przy poziomach naprężeń znacznie poniżej pozornego granicznego naprężenia ścinania. Podobne obserwacje zgłoszono dla zawiesin kulek szklanych25, zawiesin gliny27, miękkich past mikrożelowych, a także dla emulsji28,29,30. Tutaj stwierdzono liniowy wzrost vslip wraz z τapp. Jest to zgodne z obserwacjami Aral et al.25, którzy również określili vslip wykorzystując wizualizację pola przepływu na krawędzi badanych zawiesin kulek szklanych.
Seth et al. wykazali, że skalowanie prędkości poślizgu w zależności od przyłożonego naprężenia jest kontrolowane przez oddziaływanie między użytymi w badaniu miękkimi cząstkami a ścianką. W przypadku braku specyficznej adhezji cząstek do ścianki stwierdzono również liniową zależność między vslip a naprężeniem, natomiast dla cząstek słabo przylegających do ścianki stwierdzono skalowanie kwadratowe28,29,30. Badania nad pastami z miękkich cząstek ujawniły również charakterystyczną prędkość poślizgu V* przy naprężeniu granicznym i przedstawiono model elastohydrodynamiczny29, który pozwala obliczyć V* z parametrów fizycznych cieczy i cząstek, które można wyznaczyć niezależnie: V* ~ γy2 (G0 R / ηs) (GP / G0)1/3. Ta charakterystyczna prędkość poślizgu zależy od odkształcenia granicznego pasty γy i modułu sprężystości G0, lepkości rozpuszczalnika ηs, a także promienia cząstek R i modułu GP. Wartości wynikające z tej prostej oceny (VA* = 375 µm s-1 oraz VB* = 118 µm s-1) są bardzo zgodne z wynikami eksperymentalnymi (Rysunek 9), nie tylko pod względem rzędu wielkości, ale także w odniesieniu do różnicy między pastą A i B.
W tym miejscu obserwuje się rozbryzgiwanie próbki przy krytycznej prędkości obrotowej charakterystycznej dla każdej pasty. Rozbryzgiwanie nie występuje w przypadku czystych nośników. Zjawisko to ogranicza charakteryzację reologiczną past i może mieć również znaczenie dla pewnych operacji przetwarzania lub powlekania, jednak jego fizyczna przyczyna pozostaje nieznana.
Nagrania wideo dodatkowo wskazują, że podczas testów ścinania oscylacyjnego można wykluczyć poślizg przy ściankach, przepływ tłokowy oraz wyciek próbki. Zatem spadek i wzrost modułów ścinania zaobserwowane podczas trzyetapowych testów ścinania oscylacyjnego z małą amplitudą oscylacji w etapie I i III, a także dużą amplitudą odkształcenia >c, można bezpośrednio przypisać do rozpadu i regeneracji struktury. Wykazano, że stopień nieodwracalnej zmiany strukturalnej podczas ścinania oscylacyjnego wzrasta wraz ze wzrostem amplitudy odkształcenia w etapie II, aż do osiągnięcia nasycenia przy odkształceniach odpowiadających punktowi przecięcia G' i G'' w teście sweepu amplitudy, natomiast nieodwracalne uszkodzenie jest niezależne od czasu trwania ścinania o wysokiej amplitudzie w etapie II. Zmianę modułu, a tym samym struktury próbki, wywołaną dużym odkształceniem ścinającym w etapie II określa się tutaj jako nieodwracalną, ponieważ po czasie oczekiwania przekraczającym 104 s moduł zachowawczy jest znacznie niższy od jego wartości początkowej (dane nie przedstawiono). Dane pokazane na Rysunku 15 ograniczono do czasu oczekiwania wynoszącego 1 500 s dla przejrzystości. Należy jednak zauważyć, że skala czasowa procesu drukowania jest rzędu sekund lub nawet niższa. Jest to nieosiągalne przy użyciu konwencjonalnego układu reometru rotacyjnego wykorzystanego w niniejszym badaniu.
Wysokości szczelin zastosowane w niniejszym badaniu są znacznie większe niż typowe otwory w siatkach stosowanych w sitodruku nowoczesnej elektroniki drukowanej. Pomiary reologiczne z wykorzystaniem geometrii płytka-płytka nie mogą być przeprowadzane przy tak małych przerwach ze względu na ograniczenia regulacji mechanicznej dużych płytek zazwyczaj używanych w pomiarach reologicznych. Ponadto, wybrano duże odstępy między płytkami, aby ułatwić wizualizację deformacji próbki na krawędzi.
Testy rozciągania włókien z wykorzystaniem kapilarnego reometru elongacyjnego (CaBER) oraz maszyny wytrzymałościowej mogą być stosowane do charakterystyki deformacji i zachowania pękania silnie napełnionych past w przepływach elongacyjnych. Wydłużenie przy zerwaniu oraz maksymalna siła podczas rozciągania są parametrami uzyskiwanymi z tych testów, które mogą być powiązane z odrywaniem się (snap-off) pasty z rakla podczas sitodruku.
Wreszcie, we wszystkich opisanych powyżej eksperymentach zaobserwowano istotne różnice w przypadku dwóch komercyjnych past srebrowych badanych w niniejszym opracowaniu. Rozszerzona dyskusja na temat znaczenia właściwości reologicznych past dla ich wydajności zostanie przedstawiona w kolejnej publikacji, opartej na danych dla szerokiej gamy różnych past i nośników.
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Autorzy chcieliby podziękować firmie Heraeus Precious Metals GmbH & Co. KG za wsparcie i dostarczenie komercyjnych past srebrnych, a w szczególności M. Königowi za owocne dyskusje. Specjalne podziękowania kierujemy do M. Schmalza za eksperymentalne wsparcie. C. Yüce z wdzięcznością dziękuje za wsparcie finansowe ze strony fundacji 100 prozent erneuerbar stiftung. Na koniec dziękujemy za wsparcie finansowe ze strony Federalnego Ministerstwa Gospodarki i Energii (grant nr 0325775G).
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| endoskopia | Visitool | TVS80.280.BF6.AD10.2 | pełna nazwa: TV-Endoskop, C-Mount, Variookular 2X, Ø 8 mm x ca. 280 mm, 0°, BF: 6 mm, AD 10 mm |
| komercyjna pasta srebrna | Heraeus Deutschland GmbH & Co. KG Globalna jednostka biznesowa Heraeus Reometr fotowoltaiczny | ||
| A | Anton Paar | Physica MCR 501 | Rq = 2 - 4 &mikro; m |
| reometr B | Thermo Scientific | Haake Mars II | Rq = 1,15 &mikro; m Rq = 9 &mikro; m |
| reometr C | Thermo Scientific (dawniej Haake GmbH) | geometrii łopatek | Rheostress 150 |
| Jean Wirtz Dü sseldorf Metallographie | P320 C | Rq = 9 &mikro; m wielkość ziarna = 46,2 ± 1.5 | |
| oprogramowanie do nagrywania | do przechwytywania | ||
| Kaleep | Oświetlenie robocze LED 48 W Światła terenowe Reflektor lampowy Reflektor | ||
| reometr wydłużony kapilarny | Thermo Scientific (Haake) | HAAKE Tester rozciągania CaBER1 | |
| Stable Micro Systems, Godalming, Wielka Brytania | TA. Analizator tekstur XT plus | ||
| Ogniwo obciążnikowe 50 N | Stable Micro Systems, Godalming, Wielka Brytania | Numer seryjny: 10256249 | |
| zmodyfikowany reometr kapilarny | Gö ttfert Rheograph 2000 (Gö ttfert Werkstoff-Prü fmaschinen GmbH, Buchen Niemcy) | ||
| Przetwornik ciśnienia 500 bar | Gefran, Selingenstadt, Niemcy |
Bibliografia
- Mathews, N., Lam, Y. M., Mhaisalkar, S. G., Grimsdale, A. C. Printing materials for electronic devices. Int. J. Mater. Res. 101 (2), 236-250 (2010).
- Ralph, E. L. Recent advancements in low cost solar cell processing. Proceedings of the 11th Photovoltaic Specialists Conference. 1, 315(1975).
- Faddoul, R., Reverdy-Bruas, N., Blayo, A. Formulation and screen printing of water based conductive flake silver pastes onto green ceramic tapes for electronic applications. Mater. Sci. Eng. B Solid-State Mater. Adv. Technol. 177 (13), 1053-1066 (2012).
- Rane, S. B., Seth, T., Phatak, G. J., Amalnerkar, D. P., Das, B. K. Influence of surfactants treatment on silver powder and its thick films. Mater. Lett. 57 (20), 3096-3100 (2003).
- Rane, S. B., et al. Firing and processing effects on microstructure of fritted silver thick film electrode materials for solar cells. Mater. Chem. Phys. 82 (1), 237-245 (2003).
- Faddoul, R., Reverdy-Bruas, N., Bourel, J. Silver content effect on rheological and electrical properties of silver pastes. J. Mater. Sci. Mater. Electron. 23 (7), 1415-1426 (2012).
- Szlufcik, J., Poortmans, J., Sivoththaman, S., Mertens, R. P. Advanced manufacturing concepts for crystalline silicon solar cells. IEEE Trans. Electron Devices. 46 (10), 1948-1969 (1999).
- Gomatam, R., Mittal, K. L. Electrically Conductive Adhesive. , CRC Press. (2008).
- Pospischil, M., et al. Investigations of thick-film-paste rheology for dispensing applications. Energy Procedia. 8, 449-454 (2011).
- Hoornstra, J., Weeber, A. W., De Moor, H. H., Sinke, W. C. The importance of paste rheology in improving fine line, thick film screen printing of front side metallization. Netherlands Energy Found. , (1997).
- Gilleo, K. Rheology and surface chemistry for screen printing. Screen Print. Mag. , 128-132 (1989).
- Lin, H. W., Chang, C. P., Hwu, W. H., Ger, M. D. The rheological behaviors of screen-printing pastes. J. Mater. Process. Technol. 197, 284-291 (2008).
- Shiyong, L., Ning, W., Wencai, X., Yong, L. Preparation and rheological behavior of lead free silver conducting paste. Mater. Chem. Phys. 111 (1), 20-23 (2008).
- Reichl, H., Feil, M. Hybridintegration: Technologie und Entwurf von Dickschichtschaltungen. Hüthig Verlag GmbH. , (1986).
- Thibert, S., et al. Study of the high throughput flexographic process for silicon solar cell metallisation. Prog. Photovoltaics Res. Appl. 24 (2), 240-252 (2016).
- Glunz, S. W., Mette, A., Richter, P. L., Filipovic, A., Willeke, G. New concepts for the front side metallization of silicon solar cells. 21st Eur. Photovolt. Sol. Energy Conf. , 4-7 (2006).
- Thibert, S., Jourdan, J., Bechevent, B., Chaussy, D., Reverdy-Bruas, N., Beneventi, D. Influence of silver paste rheology and screen parameters on the front side metallization of silicon solar cell. Mater. Sci. Semicond. Process. 27, 790-799 (2014).
- Pospischil, M., et al. Dispensing technology on the route to an industrial metallization process. Energy Procedia. 67, 138-146 (2015).
- Coussot, P. Rheometry of pastes, suspensions, and granular materials: Application in Industry and Environment. , Wiley-interscience. (2005).
- Coussot, P. Rheophysics of pastes: a review of microscopic modelling approaches. Soft Matter. 3 (5), 528(2007).
- Zhou, H., Hong, J., Piao, L., Kim, S. -H. Dual rheological responses in Ag pastes. J. Appl. Polym. Sci. 129 (3), 1328-1333 (2013).
- Buscall, R., McGowan, J. I., Morton-Jones, A. J. The rheology of concentrated dispersions of weakly attracting colloidal particles with and without wall slip. J. Rheol. 37 (4), 621(1993).
- Kalyon, D. M., Yaras, P., Aral, B., Yilmazer, U. Rheological behavior of a concentrated suspension: A solid rocket fuel simulant. J. Rheol. (N. Y. N. Y). 37 (1), 35-53 (1993).
- Yilmazer, U., Kalyon, D. M. Slip effects in capillary and parallel disk torsional flows of highly filled suspensions. J. Rheol. (N. Y. N. Y). 33 (8), 1197-1212 (1989).
- Aral, B. K., Kalyon, D. M. Effects of temperature and surface roughness on time-dependent development of wall slip in steady torsional flow of concentrated suspensions. J. Rheol. 38 (4), 957-972 (1994).
- Persello, J., Magnin, A., Chang, J., Piau, J. M., Cabane, B. Flow of colloidal aqueous silica dispersions. J. Rheol. (N. Y. N. Y). 38 (6), 1845-1870 (1994).
- Pignon, F., Magnin, A., Piau, J. M. Thixotropic colloidal suspensions and flow curves with minimum: Identification of flow regimes and rheometric consequences. J. Rheol. (N. Y. N. Y). 40 (4), 573-587 (1996).
- Meeker, S. P., Bonnecaze, R. T., Cloitre, M. Slip and flow in pastes of soft particles: Direct observation and rheology. J. Rheol. (N. Y. N. Y). 48 (6), 1295-1320 (2004).
- Seth, J. R., Cloitre, M., Bonnecaze, R. T. Influence of short-range forces on wall-slip in microgel pastes. J. Rheol. (N. Y. N. Y). 52 (5), 1241-1268 (2008).
- Seth, J. R., Locatelli-Champagne, C., Monti, F., Bonnecaze, R. T., Cloitre, M. How do soft particle glasses yield and flow near solid surfaces? Soft Matter. 8 (1), 140-148 (2012).
- Meeker, S. P., Bonnecaze, R. T., Cloitre, M. Slip and flow in soft particle pastes. Phys. Rev. Lett. 92 (19), 1-4 (2004).
- Xu, C., Fieß, M., Willenbacher, N. Impact of wall slip on screen printing of front-side silver pastes for silicon solar cells. IEEE Journal of Photovoltaics. 7, 129-135 (2017).
- Brummer, R. Rheology Essentials of Cosmetic and Food Emulsions. , Springer Berlin-Heidelberg. (2006).
- Macosko, C. W. Rheology Principles, Measurements, and Applications. , Wiley - VCH. New York. (1994).
- Dzuy, N. Q., Boger, D. V. Yield stress measurement for concentrated suspensions. J. Rheol. (N. Y. N. Y). 27 (4), 321-349 (1983).
- Da Cruz, F., Chevoir, F., Bonn, D., Coussot, P. Viscosity bifurcation in granular materials, foams, and emulsions. Phys. Rev. E. 66, 1-7 (2002).
Przedruki i uprawnienia
