Ten protokół opisuje podejście do produkcji kompozytu cementowego wzmocnionego włóknem stalowym poprzez zastosowanie jednolitego pola elektromagnetycznego. Wyrównany kompozyt cementowy wzmocniony włóknem stalowym wykazuje lepsze właściwości mechaniczne niż zwykły zbrojony włóknami.
Subskrypcja JoVE jest wymagana do oglądania tego materiału. Zaloguj się lub rozpocznij bezpłatny okres próbny.
Artykuł metodologiczny
Przygotowanie wyrównanego kompozytu cementowego wzmocnionego włóknem stalowym i jego zachowanie przy zginaniu
W tym artykule
Podsumowanie
Streszczenie
Celem tej pracy jest przedstawienie podejścia, zainspirowanego sposobem, w jaki igła kompasu utrzymuje stałą orientację pod wpływem pola magnetycznego Ziemi, do produkcji cementowego kompozytu wzmocnionego wyrównanymi włóknami stalowymi. Wyrównane kompozyty cementowe wzmocnione włóknem stalowym (ASFRC) przygotowano poprzez przyłożenie jednolitego pola elektromagnetycznego do świeżej zaprawy zawierającej krótkie włókna stalowe, przy czym krótkie włókna stalowe zostały wprawione w ruch obrotowy zgodnie z polem magnetycznym. Stopień wyrównania włókien stalowych w utwardzonym ASFRC oceniano zarówno przez zliczanie włókien stalowych w przekrojach pękniętych, jak i przez analizę rentgenowskiej tomografii komputerowej. Wyniki obu metod pokazują, że włókna stalowe w ASFRC były wysoce wyrównane, podczas gdy włókna stalowe w kompozytach niepoddanych obróbce magnetycznej były rozmieszczone losowo. Wyrównane włókna stalowe miały znacznie wyższą skuteczność wzmacniania, a zatem kompozyty wykazywały znacznie zwiększoną wytrzymałość na zginanie i wytrzymałość. ASFRC jest zatem lepszy od SFRC, ponieważ może wytrzymać większe naprężenia rozciągające i skuteczniej przeciwdziałać pękaniu.
Wprowadzenie
Włączenie włókien stalowych do betonu jest skutecznym sposobem na przezwyciężenie wrodzonej słabości kruchości i poprawę wytrzymałości betonu na rozciąganie1. W ciągu ostatnich dziesięcioleci zbrojony włóknami stalowymi był szeroko badany i szeroko stosowany w tej dziedzinie. zbrojony włóknem stalowym jest lepszy od betonu pod względem odporności na pękanie, wytrzymałości na rozciąganie, odporności na pękanie, energii pękania itp.2 W zbrojonym włóknem stalowym włókna stalowe są losowo rozpraszane, równomiernie rozpraszając w ten sposób skuteczność wzmacniania włókien we wszystkich kierunkach. Jednak w pewnych warunkach obciążenia tylko niektóre włókna stalowe w przyczyniają się do wydajności elementów konstrukcyjnych, ponieważ skuteczność wzmacniania włókien wymaga, aby były one dostosowane do zasady naprężeń rozciągających w konstrukcji. Na przykład, przy użyciu betonu zbrojonego włóknem stalowym zawierającego losowo rozmieszczone włókna stalowe do przygotowania belki, niektóre włókna stalowe, zwłaszcza te równoległe do kierunku głównego naprężenia rozciągającego, będą miały duży wpływ na skuteczność wzmocnienia, podczas gdy te prostopadłe do kierunku głównego naprężenia rozciągającego nie przyczynią się do zwiększenia wydajności. W związku z tym znalezienie podejścia do wyrównania włókien stalowych z kierunkiem głównego naprężenia rozciągającego w jest konieczne, aby osiągnąć najwyższą skuteczność wzmacniania włókien stalowych.
Współczynnik efektywności orientacji, zdefiniowany jako stosunek rzutowanej długości wzdłuż kierunku naprężenia rozciągającego do rzeczywistej długości włókien, jest zwykle używany do wskazania efektywności zbrojenia włókien stalowych3,4. Zgodnie z tą definicją współczynnik efektywności orientacji włókien ustawionych zgodnie z kierunkiem naprężenia rozciągającego wynosi 1,0; że włókien prostopadłych do naprężenia rozciągającego wynosi 0. Włókna pochyłe mają współczynnik efektywności orientacji od 0 do 1,0. Wyniki analityczne pokazują, że współczynnik efektywności orientacji losowo rozmieszczonych włókien stalowych w wynosi 0,4054, podczas gdy z testów zwykłego betonu zbrojonego włóknami stalowymi mieści się w zakresie od 0,167 do 0,5005,6. Oczywiście, jeśli wszystkie krótkie włókna stalowe w są wyrównane i mają taką samą orientację jak naprężenie rozciągające, włókna stalowe będą miały najwyższą skuteczność zbrojenia, a próbki będą miały optymalne zachowanie przy rozciąganiu.
Od lat 80-tych przeprowadzono kilka udanych prób przygotowania betonu zbrojonego włóknami stalowymi. W 1984 roku Shen7 zastosował pole elektromagnetyczne do dolnej warstwy belek z kompozytu cementowego wzmocnionego włóknem stalowym (SFRC) podczas odlewania, a analiza detekcji rentgenowskiej wykazała, że włókna stalowe były dobrze wyrównane. W 1995 roku Bayer8 i Arman9 opatentowały metodę przygotowania wyrównanego betonu zbrojonego włóknami stalowymi za pomocą pola magnetycznego. Yamamoto i wsp.10 uznał, że na orientację włókien stalowych w wpływa głównie podejście do odlewania i próbował uzyskać wyrównany zbrojony włóknami stalowymi poprzez utrzymywanie świeżego betonu wpływającego do szalunku ze stałego kierunku. Xu11 próbował wyrównać włókna stalowe w natryskowym poprzez natryskiwanie włókien stalowych ze stałego kierunku. Rotondo i Wiener12 starali się stworzyć betonowe słupy z wyrównanymi długimi włóknami stalowymi za pomocą odlewania odśrodkowego. Te badania eksperymentalne pokazują, że wyrównany zbrojony włóknami stalowymi ma znaczące zalety w porównaniu z zbrojonym włóknami stalowymi rozmieszczonymi losowo.
Ostatnio, Michels et al.13 oraz Mu et al.14 z powodzeniem opracowało grupę dopasowanych kompozytów cementowych wzmocnionych włóknem stalowym (ASFRC) wykorzystujących pola elektromagnetyczne. W tych badaniach wykonano różne solenoidy, aby zapewnić jednolite pole magnetyczne do wyrównywania włókien stalowych w próbkach zaprawy o różnych rozmiarach. Elektrozawór ma wydrążoną prostopadłościnową komorę, która może pomieścić próbki o określonych rozmiarach. Gdy elektrozawór jest podłączony do prądu stałego (DC), w komorze powstaje jednorodne pole magnetyczne o ustalonej orientacji, które jest wyrównane z osią elektrozaworu. Zgodnie z zasadą elektromagnetyczu15, pola magnetyczne mogą napędzać włókna ferromagnetyczne do obracania się i wyrównywania w świeżej zaprawie. Właściwa urabialność zaprawy ma kluczowe znaczenie dla umożliwienia obracania się włókien stalowych w świeżej zaprawie. Wysoka lepkość może powodować trudności w ułożeniu włókien stalowych w zaprawie, natomiast niska lepkość może prowadzić do segregacji włókien.
Ten artykuł opisuje szczegóły przygotowania próbek ASFRC i testuje właściwości zginania ASFRC i SFRC. Oczekuje się, że ASFRC ma wyższą wytrzymałość na zginanie i udarność niż SFRC. W związku z tym ASFRC ma potencjalnie przewagę nad SFRC pod względem wytrzymałości na rozciąganie i odporności na pękanie, jeśli jest stosowany jako pokryciowy, chodnik itp.
Korzystając z pękniętych próbek po testach zginania, orientacja włókien stalowych w próbkach jest badana poprzez obserwację pękniętych przekrojów poprzecznych i wykorzystanie rentgenowskiej analizy tomografii komputerowej skaningowej16,17,18. Właściwości mechaniczne ASFRC, w tym ich wytrzymałość na zginanie i udarność, są przedstawiane i porównywane z właściwościami SFRC niepoddanych obróbce elektromagnetycznej.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Protokół
1. Konfiguracja pola magnetycznego solenoidu
UWAGA: Pole magnetyczne jest generowane przez solenoid z pustą komorą. Układ składa się z szkieletu solenoidu wykonanego z polibutylenotereftalanu (PBT), owiniętego 4-6 warstwami miedzianego drutu w izolacji emaliowanej i zabezpieczonego zewnętrzną plastikową warstwą izolacyjną (Rycina 1). Po podłączeniu cewki do prądu stałego (DC), przepływ prądu w cewce wytwarza wewnątrz komory solenoidu jednorodne pole elektromagnetyczne o stałym kierunku i stałej natężeniu indukcji magnetycznej. Pole magnetyczne wykorzystuje się do orientacji włókien stalowych w świeżej zaprawie w celu przygotowania próbek ASFRC. W niniejszym badaniu przygotowano próbki w kształcie graniزم o wymiarach 150×150×550 mm, wykorzystując solenoid z komorą o wymiarach 250×250×750 mm.
- Powiązać natężenie indukcji magnetycznej z natężeniem prądu elektrycznego w solenoidzie.
- Podłączyć solenoid do źródła prądu stałego (DC) i przyłożyć prąd od 0 do 10 A w krokach co 1 A. Zmierzyć i zapisać natężenie indukcji magnetycznej w komorze solenoidu za pomocą teslametru.
- Wykreślić krzywą zależności natężenia indukcji magnetycznej od natężenia prądu (Rysunek 2), która zostanie wykorzystana w późniejszych etapach do określenia wymaganego prądu solenoidu.
UWAGA: Podczas podłączania solenoidu do źródła zasilania oraz we wszystkich innych procedurach operacyjnych związanych z energią elektryczną należy ściśle przestrzegać zasad bezpieczeństwa elektrycznego.
2. Obrabialność świeżej zaprawy
- Przygotować trzy mieszanki zaprawy o objętościowych udziałach włókien stalowych wynoszących odpowiednio 0,8%, 1,2% i 2,0% (Tabela 1). Trzy mieszanki mają taki sam skład matrycy z proporcją wody do cementu i piasku wynoszącą 0,42:1:2. Zgodnie z proporcjami mieszanki, odważyć 0,5 kg cementu, 1,0 kg piasku i 0,21 kg wody do testów urobkowości.
- Do mieszalnika do zaprawy wlać najpierw wodę. Następnie dodać cement. Mieszać wodę z cementem przez 30 s. Następnie mieszać przez kolejne 30 s, stopniowo dodając w tym czasie piasek do mieszalnika. Potem mieszać przez kolejne 60 s.
- Zbadać głębokość osiadania mieszanki za pomocą miernika głębokości osiadania zgodnie z chińską normą dotyczącą metody badania właściwości zapraw budowlanych (JGJ/T70-2009)19.
- Powtórzyć kroki 2.2 i 2.3, korygując dawkę superplastyfikatora, aż głębokość osiadania znajdzie się w zakresie 50-100 mm. Zapisać dawkę superplastyfikatora zapewniającą pożądaną urobkowość i uzupełnić ją jako część proporcji mieszanki w Tabeli 1. Zbadać również gęstość właściwą świeżej zaprawy po osiągnięciu wymaganej urobkowości. Optymalna dawka superplastyfikatora polikarboksylowego z powyższych badań wyniosła 0,10% (stosunek masy do cementu), a gęstość właściwa świeżej zaprawy wyniosła 2186 kg/m3.
- Zbadać lepkość świeżej zaprawy za pomocą współosiowego rotacyjnego reometru do zapraw (Rysunek 3). Reometr posiada łaźnię wodną, która pozwala utrzymać temperaturę pojemnika z próbką na poziomie 20 °C.
- Wlać 300 mL świeżej zaprawy wymieszanej w ciągu ostatnich 5 min do pojemnika na próbkę.
- Rozpocząć test lepkości. Sonda stopniowo opada do świeżej zaprawy w pojemniku, a pojemnik zaczyna się obracać. W miarę jak świeża zaprawa porusza się w obracającym się pojemniku, wywiera siłę ścinającą na sondę. W tym procesie reometr rejestruje naprężenie ścinające i szybkość ścinania, a następnie wykreśla krzywą zależności naprężenia ścinającego od szybkości ścinania. Nachylenie tej krzywej stanowi lepkość zaprawy20,21. W niniejszym badaniu lepkość świeżej zaprawy z testów wyniosła 0,82 Pas.
3. Przygotowanie preparatów
- Wyznacz natężenie indukcji magnetycznej pola magnetycznego oraz natężenie prądu w solenoidzie.
- Wykorzystując lepkość zaprawy cementowej wyznaczoną w kroku 2.5.2, oblicz natężenie indukcji magnetycznej pola magnetycznego wymaganego do orientacji włókien stalowych w zaprawie cementowej, korzystając z równania (1):13
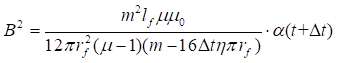 (1)
gdzie B jest natężenie indukcji magnetycznej, η lepkość świeżej zaprawy, lf długość włókien stalowych, m masą pojedynczego włókna stalowego, Proszę podać tekst źródłowy do przetłumaczenia.f promień włókien stalowych, μ przepuszczalność włókien stalowych, μ0 jest przenikalnością próżni, Δt jest odstęp czasu, a α(t+Δt) to przyspieszenie kątowe w następnym przedziale czasowym. Zależnie od lepkości oraz parametrów włókna stalowego użytego w badaniach, wymagana indukcja magnetyczna wynosi 9,83 mT. - Wyznacz natężenie prądu elektrycznego cewki solenoidalnej wymaganego do wytworzenia wystarczającej indukcji magnetycznej zgodnie z Rycina 2 lub równanie (2):14
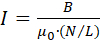 (2)
gdzie I wymagane natężenie prądu, N jest liczbą zwojów solenoidu, a L jest długością solenoidu.
Korzystając z równania (2), wymagany prąd wynosi 8,3 A, podczas gdy z Rycina 2 wynosi ona około 8,5 A.
- Wykorzystując lepkość zaprawy cementowej wyznaczoną w kroku 2.5.2, oblicz natężenie indukcji magnetycznej pola magnetycznego wymaganego do orientacji włókien stalowych w zaprawie cementowej, korzystając z równania (1):13
- Przygotowanie próbek ASFRC
- Do wymieszania świeżej zaprawy należy użyć mieszalnika do zapraw o pojemności 15 L. W każdej partii należy wymieszać 7,5 L zaprawy zgodnie z proporcjami mieszania wymienionymi w Tabela 1Tabela 1 określa mieszanki ASFRC jako A-Vf, gdzie A oznacza, że włókna stalowe są wyrównane, a Vf oznacza ułamkową zawartość objętościową włókien stalowych. W związku z tym mieszanki SFRC oznaczono, dla porównania, jako R-Vf, gdzie R oznacza, że włókna stalowe są rozłożone losowo. Mieszanki SFRC nie są wymienione w Tabela 1 ale zachowują takie same proporcje jak ASFRC.
- Odważyć surowce i wymieszać zaprawę cementową zbrojoną włóknami stalowymi zgodnie z rutynowymi procedurami.
- Wlej świeżą zaprawę do plastikowej formy o wymiarach wewnętrznych 150×150×550 mm. Próbki należy odlać niezwłocznie po wymieszaniu, aby uniknąć utraty urabialności. Proces odlewania jednego graniastosłupa z ASFRC trwa około 25 min od momentu kontaktu cementu z wodą.
- Przenieś formę na stół wibrujący i włącz urządzenie na 30 s. W razie potrzeby dodaj więcej zaprawy, aby upewnić się, że forma jest całkowicie wypełniona.
- Umieść formę w komorze solenoidu.
- Włącz zawór elektromagnetyczny i stół zagęszczający na 50 s.
UWAGA: W przypadku betonu zwykłego uzasadniony czas zagęszczania wynosi około 60–120 s. W niniejszym badaniu podjęto próbę utrzymania całkowitego czasu zagęszczania w tym zakresie. Dłuższy czas zagęszczania może poprawić orientację włókien stalowych, jednak może doprowadzić do nadmiernego zagęszczenia, a w konsekwencji do segregacji (osiadania włókien stalowych i kruszywa grubego, jeśli występuje). Zbyt krótki czas zagęszczania może spowodować nieprawidłową orientację włókien stalowych oraz brak odpowiedniego zagęszczenia betonu. - Wyłącz stół kompaktujący.
- Wyłącz elektromagnes po całkowitym zatrzymaniu się stołu zagęszczającego.
- Ostrożnie wyjmij formę z solenoidu i wygładź górną powierzchnię zaprawy za pomocą kielni. Unikaj naruszania włókien stalowych w pobliżu górnej powierzchni.
- Dla każdej mieszanki przygotuj trzy próbki poddane działaniu pola elektromagnetycznego (zgodnie z krokami 3.2.2–3.2.9) oraz trzy próbki niepoddane działaniu pola elektromagnetycznego (zgodnie z krokami 3.2.2–3.2.4 oraz 3.2.9). Podczas przygotowywania próbek niepoddanych działaniu pola elektromagnetycznego całkowity czas zagęszczania wynosił 80 s — tyle samo, co w przypadku przygotowywania próbek poddanych działaniu pola elektromagnetycznego.
- Pozostawić próbki w pomieszczeniu w formach na 24 h. Następnie wyjąć próbki z form i pielęgnować je w komorze mgielnej do czasu ich wykorzystania w badaniach mechanicznych.
4. Test zginania trójpunktowego
- Po 28 dniach wyjmij próbki z komory dojrzewania i wyznacz punkty przyłożenia obciążenia (A), podpory (B), ugięcie w połowie rozpiętości (C) oraz punkty mocowania czujników LVDT (D) (Rysunek 4).
- Umieść próbkę na urządzeniu do zginania trójpunktowego (Rysunek 4) maszyny badawczej MTS i przymocuj czujnik LVDT do środka rozpiętości, używając uchwytu LVDT na każdej z powierzchni bocznych próbki (Rysunek 4).
- Podłącz LVDT do rejestratora danych. Następnie ustaw częstotliwość akwizycji danych na komputerze sterującym maszyny badawczej.
- Stopniowo podnoś próbkę poprzez podnoszenie dolnych podpór, tak aby górna komórka obciążająca maszyny badawczej znajdowała się bardzo blisko górnej powierzchni próbki, ale jej nie dotykała.
- Wyzeruj początkowe wartości obciążenia, ugięcia w połowie rozpiętości (LVDT) oraz przemieszczenia (czujnik obciążenia).
- Rozpocznij badanie i przyłóż do próbki obciążenie zginające trójpunktowe z kontrolą przemieszczenia przy prędkości 0,2 mm/min. Zapisz pełny przebieg obciążenia i ugięcia próbki w połowie rozpiętości.
- Obserwuj obciążenie i odkształcenie próbki. Po osiągnięciu wartości szczytowej, gdy przemieszczenie przekroczy 30 mm, przerwij badanie. Zazwyczaj próbka jest wtedy spękana, a obciążenie wynosi mniej niż 1,0 kN.
- Powtórz kroki 4.1–4.7 dla wszystkich próbek.
5. Analiza orientacji włókien stalowych
- Policz liczbę włókien stalowych na przekroju przełomu.
- Rozdziel próbki na dwie części w miejscu pęknięcia.
- Zmierz i zapisz orientację włókien stalowych na przełomie poprzecznym próbki zaprawy cementowej. Orientacja to kąt między włóknem stalowym a osią próbki. Ponieważ ręczny pomiar orientacji włókien stalowych jest trudny i może prowadzić do niedokładnych wyników, orientacje można podzielić na jeden z sześciu zakresów kątowych: 0 - 15 °, 15 - 30 °, 30 - 45 °, 45 - 60 °, 60 - 75 ° oraz 75 - 90 °. Zapisz liczbę włókien stalowych w każdej grupie, a następnie oblicz średni współczynnik efektywności orientacji włókien próbki za pomocą równania (3):
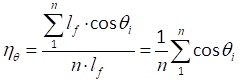 (3)
gdzie ηθ to średni współczynnik efektywności orientacji włókien stalowych, lf to długość pojedynczego włókna stalowego, n to całkowita liczba włókien stalowych na przekroju pęknięcia, a θi to kąt między włóknem stalowym a kierunkiem pola magnetycznego przyłożonego do próbki (w obliczeniach dla wszystkich włókien stalowych w każdej grupie przyjmuje się wartość środkową zakresu kątowego).
- Przeprowadź analizę za pomocą komputerowej tomografii rentgenowskiej.
- Wytnij sześcian o boku 75 mm z każdej próbki zaprawy.
- Wykonaj skanowanie rentgenowskie sześcianu przy użyciu systemu komputerowej tomografii rentgenowskiej. Umieść próbkę na platformie testowej i rozpocznij skanowanie. Próbka obraca się stopniowo o 360 °, a urządzenie rejestruje tłumienie promieni rentgenowskich wywołane przez próbkę w każdym kroku obrotu. System tomografii komputerowej generuje trójwymiarową cyfrową strukturę sześcianu.
- Zidentyfikuj włókna stalowe w cyfrowej strukturze sześcianu za pomocą przetwarzania binarnego czarno-białego. Następnie uzyskaj obraz cyfrowy opisujący rozkład włókien stalowych.
- Wyznacz współrzędne wszystkich włókien stalowych poprzez analizę obrazu.
- Oblicz orientację każdego włókna stalowego na podstawie jego współrzędnych.
- Oblicz współczynnik efektywności orientacji włókien za pomocą równania (3).
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Wyniki
Wytrzymałości na zginanie ASFRC i SFRC wyznaczone w badaniach zginania trójpodpiorowego przedstawiono na Ryc. 5. Wytrzymałości na zginanie ASFRC są wyższe niż w przypadku SFRC dla wszystkich dawek włókien. Wytrzymałości na zginanie ASFRC były odpowiednio o 88%, 71% i 57% wyższe od wytrzymałości SFRC przy objętościowych zawartościach włókien 0,8%, 1,2% i 2,0%. Wyniki te sugerują, że uporządkowane włókna stalowe wzmacniają matrycę cementową skuteczniej niż włók...
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Dyskusja
Elektromagnes elektromagnetyczny opracowany w tym badaniu ma komorę o wymiarach 250×250×750 mm i nie może pomieścić pełnowymiarowych elementów konstrukcyjnych. Chociaż wielkość komory ogranicza zastosowanie układu, koncepcja i protokół zaproponowane w tym artykule zainspirują dalszy rozwój pełnowymiarowego zestawu do produkcji elementów ASFRC, w szczególności elementów prefabrykowanych.
Osiągnięcie odpowiedniej lepkości świeżej zaprawy jest podstawowym czynnikiem kontroli jakości ASFRC, poniew...
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Autorzy dziękują za wsparcie finansowe od Narodowej Fundacji Nauk o Przyrodzie Chin (Grant nr 51578208), Fundacji Nauk o Przyrodzie Prowincji Hebei (Grant nr E2017202030 i E2014202178) oraz Kluczowego Projektu Uniwersyteckiego Badań Naukowych i Technologicznych Prowincji Hebei (Grant No. ZD2015028).
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Cement | Tangshan Jidong Cement Co., Ltd. | P&razy; O 42,5 | Oryginalny cement portlandzki |
| Piasek | rzeczny | Moduł rozdrobnienia wynosi 2,4 | |
| Superplastyfikator | Subote New Materials Co., Ltd. | PCA-III | Typ polikarboksylowany, współczynnik redukcji wody wynosi 35% |
| Włókno stalowe | Tianjin Hengfeng Xuxiang New Metal Materials Co., Ltd. | Okrągły prosty | Średnica 0,5 mm, długość 25 mm |
Bibliografia
- Zollo, R. F. Fiber-reinforced concrete: an overview after 30 years of development. Cem. Concr. Compos. 19 (2), 107-122 (1997).
- Bentur, A., Mindess, S. Fiber reinforced cementitious composites. , 2nd Edition, Taylor & Francis. London and New York. (2014).
- Deeb, R., Karihaloo, B. L., Kulasegaram, S. Reorientation of short steel fibres during the flow of self-compacting concrete mix and determination of the fiber orientation factor. Cem. Concr. Res. 56 (1), 112-120 (2013).
- Soroushian, P., Lee, C. D. Distribution and orientation of fibers in steel fiber reinforced concrete. ACI Mater. J. 87 (5), 433-439 (1990).
- Sebaibi, N., Benzerzour, M., Abriak, N. E. Influence of the distribution and orientation of fibres in a reinforced concrete with waste fibers and powders. Constr. Build. Mater. 65 (1), 254-263 (2014).
- Lee, C., Kim, H. Orientation factor and number of fibers at failure plane in ring-type steel fiber reinforced concrete. Cem. Concr. Res. 40 (5), 810-819 (2010).
- Shen, R. Effect of compaction methods on fibre orientation, flexural strength and toughness of steel fiber reinforced concrete. J. of the Chinese Ceramic Society. 12 (1), 21-31 (1984).
- Process for producing a prepreg with aligned short fibres. US patent. , 3,641,828 (1988).
- Building material, especially concrete or mortar, contains magnetically or electrically aligned parallel fibers. US patent. , 19,750,746 (1975).
- Yamamoto, T., Gasawara, N., Ohashi, T. The construction method and directional dispersion of steel fiber reinforced concrete. Advances in Science and Technology of Water Resource. (4), 188-197 (1983).
- Xu, X. A new type of steel fiber reinforced concrete. Architecture Technology. 20 (4), 240-241 (1993).
- Rotondo, P. L., Weiner, K. H. Aligned steel fibers in concrete poles. Con. Int. 8 (12), 22-27 (1986).
- Michels, J., Gams, M. Preliminary study on the influence of fibre orientation in fibre reinforced mortars. Gradevinar. 68 (8), 645-655 (2016).
- Mu, R., Li, H., Qing, L., Lin, J., Zhao, Q. Aligning steel fibers in cement mortar using electro-magnetic field. Constr. Build. Mater. 131 (1), 309-316 (2017).
- Jones, D. S. The theory of electromagnetism. , Pergamon Press. Oxford-London-New York-Paris. (1964).
- Liu, J., Li, C., Liu, J., Cui, G., Yang, Z. Study on 3D spatial distribution of steel fibers in fiber reinforced cementitious composites through micro-CT technique. Constr. Build. Mater. 48 (2), 656-661 (2013).
- Schnell, J., Schladitz, K., Schuler, F. Direction analysis of fibres in concrete on basis of computed tomography. Betonund Stahlbetonbau. 105 (2), 72-77 (2010).
- Wuest, J., Denarié, E., Brühwiler, E., Tamarit, L., Kocher, M., Gallucci, E. Tomography analysis of fiber distribution and orientation in ultra high-performance fiber reinforced composites with high fiber dosages. Experimental Techniques. 33 (5), 50-55 (2009).
- JGJ/T70-2009 Chinese standard for test method of performance on building mortar. , Building Press. Beijing, China. (2009).
- Roussel, N. Understanding the Rheology of Concrete. , Woodhead Publishing Limited. Cambridge. (2012).
- Roussel, N. Steady and transient flow behaviour of fresh cement pastes. Cem. Concr. Res. 35 (9), 1656-1664 (2005).
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Przedruki i uprawnienia
