Protokół do ultradźwiękowych testów zmęczeniowych w obszarze wysokiego i ultrawysokiego cyklu w trybie obciążenia osiowego rozciągania-ściskania.
Subskrypcja JoVE jest wymagana do oglądania tego materiału. Zaloguj się lub rozpocznij bezpłatny okres próbny.
Artykuł metodologiczny
Ultradźwiękowe badania zmęczeniowe w trybie rozciągania-ściskania
W tym artykule
Podsumowanie
Streszczenie
Ultradźwiękowe testowanie zmęczenia jest jedną z niewielu metod, które pozwalają badać właściwości zmęczeniowe w obszarze ultra-wysokiego cyklu. Metoda opiera się na wystawieniu próbki na drgania podłużne o częstotliwości rezonansowej bliskiej 20 kHz. Dzięki zastosowaniu tej metody możliwe jest znaczne skrócenie czasu potrzebnego na wykonanie badania, w porównaniu z konwencjonalnymi urządzeniami testującymi pracującymi zwykle na częstotliwościach poniżej 200 Hz. Służy również do symulacji obciążenia materiału podczas pracy w warunkach dużych prędkości, takich jak te, których doświadczają elementy silników odrzutowych lub samochodowych pomp turbo. Konieczne jest działanie tylko w obszarze wysokiego i bardzo wysokiego cyklu, ze względu na możliwość wystąpienia bardzo wysokich współczynników odkształceń, które mogą mieć znaczący wpływ na wyniki testu. Kształt i wymiary próbki muszą być starannie dobrane i obliczone, aby spełnić warunek rezonansowy systemu ultradźwiękowego; W związku z tym nie jest możliwe przetestowanie pełnych komponentów lub próbek o dowolnym kształcie. Przed każdym badaniem konieczne jest zharmonizowanie próbki z częstotliwością systemu ultradźwiękowego, aby skompensować odchylenia rzeczywistego kształtu od idealnego. Nie jest możliwe przeprowadzenie badania do momentu całkowitego pęknięcia próbki, ponieważ badanie jest automatycznie przerywane po zainicjowaniu i rozpropagowaniu pęknięcia na określoną długość, gdy sztywność układu zmienia się na tyle, aby przesunąć system poza częstotliwość rezonansową. W pracy opisano proces oceny właściwości zmęczeniowych materiałów przy ultradźwiękowym obciążeniu zmęczeniowym o wysokiej częstotliwości z wykorzystaniem rezonansu mechanicznego o częstotliwości bliskiej 20 kHz. Protokół zawiera szczegółowy opis wszystkich kroków wymaganych do prawidłowego badania, w tym projektu próbki, obliczenia naprężeń, harmonizacji z częstotliwością rezonansową, wykonania testu i końcowego pęknięcia statycznego.
Wprowadzenie
Zmęczeniowe uszkodzenia materiałów konstrukcyjnych są silnie związane z industrializacją, a głównie z wykorzystaniem silników parowych i lokomotyw parowych do transportu kolejowego, gdzie zastosowano wiele elementów metalowych, głównie na bazie żelaza, które musiały wytrzymać różne rodzaje cyklicznych obciążeń. Jeden z najwcześniejszych testów został przeprowadzony przez Alberta (Niemcy, 1829)1 na spawanych łańcuchach do wyciągów kopalnianych. Częstotliwość ładowania wynosiła 10 zgięć na minutę, a maksymalne zarejestrowane testy osiągnęły 100 000 cykli ładowania1. Kolejne ważne prace zostały przeprowadzone przez Williama Fairbairna w 1864 roku. Badania przeprowadzono na dźwigarach z kutego żelaza z wykorzystaniem obciążenia statycznego, które było podnoszone za pomocą dźwigni, a następnie opuszczane powodując drgania. Dźwigar był obciążany stopniowo zwiększającą się amplitudą naprężeń obciążeniowych. Po osiągnięciu kilkuset tysięcy cykli przy różnych amplitudach naprężeń obciążeniowych, ostatecznie dźwigar uległ uszkodzeniu po zaledwie około pięciu tysiącach cykli obciążenia przy amplitudzie dwóch piątych ostatecznej wytrzymałości na rozciąganie. Pierwsze kompleksowe i systematyczne badanie wpływu powtarzających się naprężeń na materiały konstrukcyjne zostało przeprowadzone przez Augusta Wöhlera w latach 1860-18701. Do tych testów używał trybów skręcania, zginania i obciążenia osiowego. Wöhler zaprojektował wiele unikalnych maszyn do prób zmęczeniowych, ale ich wadą były niskie prędkości robocze, np. najszybsza giętarka obrotowa pracowała z prędkością 72 obr./min (1,2 Hz), stąd realizacja programu eksperymentalnego trwała 12 lat1. Po przeprowadzeniu tych testów uznano, że po osiągnięciu amplitudy obciążenia, przy której materiał wytrzymuje10-7 cykli, degradacja zmęczeniowa jest znikoma, a materiał może wytrzymać nieskończoną liczbę cykli obciążenia. Ta amplituda obciążenia została nazwana "granicą zmęczenia" i stała się głównym parametrem w wzornictwie przemysłowym przez wiele lat2,3.
Dalszy rozwój nowych maszyn przemysłowych, które wymagały wyższej wydajności i oszczędności kosztów, musiał zapewnić możliwość większego obciążenia, wyższych prędkości roboczych, dłuższego czasu trwania i wysokiej niezawodności przy niskich wymaganiach konserwacyjnych. Na przykład elementy pociągu dużych prędkości Shinkanzen po 10 latach eksploatacji muszą wytrzymać około 109 cykli, a awaria głównego elementu może mieć fatalne konsekwencje4. Ponadto elementy silników odrzutowych często pracują z prędkością 12 000 obr./min, a elementy turbodmuchaw często przekraczają 17 000 obr./min. Te wysokie prędkości robocze zwiększyły wymagania dotyczące badania trwałości zmęczeniowej w tak zwanym obszarze ultrawysokich cykli oraz oceny, czy wytrzymałość zmęczeniową materiału można rzeczywiście uznać za stałą przez ponad 10 milionów cykli. Po pierwszych testach przeprowadzonych przy przekroczeniu tej wytrzymałości okazało się, że uszkodzenia zmęczeniowe mogą wystąpić nawet przy przyłożonych amplitudach naprężeń niższych niż limit zmęczenia, po liczbie cykli znacznie większej niż 107, oraz że mechanizm uszkodzeń i uszkodzeń może być inny niż zwykle5.
Stworzenie programu testów zmęczeniowych mającego na celu zbadanie obszaru ultra-wysokiego cyklu wymagało opracowania nowych urządzeń testujących, aby znacznie zwiększyć częstotliwość obciążenia. W czerwcu 1998 roku w Paryżu odbyło się sympozjum poświęcone temu zagadnieniu, na którym zaprezentowano wyniki eksperymentów uzyskanych przez Stanzl-Tschegg6 i Bathias7 przy częstotliwościach ładowania 20 kHz, przez Ritchie8 przy użyciu serwohydraulicznej maszyny testującej 1 kHz w pętli zamkniętej, oraz przez Davidson8 za pomocą magneto-rygorystycznej maszyny testującej 1,5 kHz4. Od tego czasu zaproponowano wiele rozwiązań, ale nadal najczęściej używaną maszyną do tego typu testów jest oparta na koncepcji Mansona z 1950 roku i wykorzystuje częstotliwości bliskie 20 kHz9. Maszyny te wykazują dobrą równowagę między szybkością odkształcania, dokładnością określania liczby cykli i czasem próby zmęczeniowej (10 do10 cykli osiąga się w ciągu około 6 dni). Inne urządzenia były w stanie zapewnić jeszcze wyższe częstotliwości obciążenia, jak to używane przez Giralda w 1959 roku - 92 kHz i Kikukawę w 1965 roku - 199 kHz; Są one jednak rzadko używane, ponieważ powodują bardzo wysokie współczynniki odkształceń, a ponieważ test trwa tylko kilka minut, spodziewany jest niezwykły błąd w liczeniu cykli. Innym ważnym czynnikiem ograniczającym częstotliwość obciążenia urządzeń rezonansowych do badań zmęczeniowych jest wielkość próbki, która pozostaje w bezpośrednim związku z częstotliwością rezonansową. Im większa żądana częstotliwość ładowania, tym mniejsza próbka. To jest powód, dla którego częstotliwości powyżej 40 kHz są rzadko używane10.
Ponieważ amplituda przemieszczenia jest zwykle ograniczona w przedziale od 3 do 80 μm, ultradźwiękowe testy zmęczeniowe mogą być z powodzeniem stosowane na większości materiałów metalowych, chociaż techniki testowania materiałów polimerowych, takie jak PMMA11 i kompozyty12 zostały również opracowane. Ogólnie rzecz biorąc, ultradźwiękowe badania zmęczeniowe są możliwe do przeprowadzenia w trybach obciążenia osiowego: rozciąganie - symetryczny cykl ściskania13,14, rozciąganie - cykl rozciągania15, trzypunktowe zginanie15, a także kilka badań ze specjalnymi modyfikacjami systemu do prób skręcania15,16 i zginanie dwuosiowe17. Nie jest możliwe użycie dowolnych próbek, ponieważ w przypadku tej metody geometria jest ściśle związana z osiągnięciem częstotliwości rezonansowej 20 kHz. Do obciążenia osiowego powszechnie stosuje się kilka rodzajów próbek, zwykle w kształcie klepsydry o średnicy miernika od 3 do 5 mm. Do gięcia trzypunktowego powszechnie stosuje się cienkie blachy, a do innych metod projektuje się specjalne rodzaje próbek, w zależności od rodzaju metody i warunków badania. Metoda została opracowana do oceny trwałości zmęczeniowej w zakresie wysokich i ultrawysokich cykli, a to oznacza, że przy obciążeniu 20 kHz uzyskuje się milion cykli w ciągu 50 s; Dlatego jest to zwykle uważane za dolną granicę cykli obciążenia, którą można zbadać z rozsądną dokładnością, w odniesieniu do liczby wyznaczanych cykli. Każda próbka musi być zharmonizowana z tubą ultradźwiękową poprzez zmianę masy próbki, aby zapewnić odpowiednią częstotliwość rezonansową systemu: róg ultradźwiękowy z próbką.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Protokół
Uwaga: Geometrię każdej próbki należy dobrać i obliczyć zgodnie z właściwościami mechanicznymi i fizycznymi badanego materiału, tak aby posiadała ona taką samą częstotliwość rezonansową, co system badań ultradźwiękowych.
1. Wyznaczenie wymiarów próbki do testu zmęczeniowego
Uwaga: Standardowa geometria próbki do testów rozciągania-ściskania w kształcie „klepsydry”, z określonymi wymiarami głównymi, przedstawiona jest na Rysunku 1. Wymiary d, D oraz r są definiowane przez użytkownika (zależne), natomiast wymiary l i L muszą zostać obliczone zgodnie z warunkami uzyskania prawidłowej częstotliwości rezonansowej (zależne). Długość pomiarowa l wynika wyłącznie ze stosunku geometrycznego między d, r a D i może zostać łatwo obliczona lub uzyskana z modelu komponentu; w związku z tym nie będzie ona przedmiotem dalszych rozważań.
- Wyznaczanie wymiarów niezależnych
Uwaga: Główne wymiary próbki (d, D, r) dobiera się w zależności od parametrów materiałowych oraz warunków badania.- Wyznaczyć średnicę roboczą d w zależności od wymaganej objętości materiału do badań. W przypadku jednorodnej mikrostruktury bez wad wewnętrznych zalecana jest mniejsza średnica robocza. W przypadku materiału ze znacznymi wadami wewnętrznymi (takimi jak pustki i skurcze w materiałach odlewniczych) konieczne jest zastosowanie większej średnicy roboczej. Średnica robocza d zazwyczaj wynosi od 3 mm do 5 mm.
- Wyznaczyć średnicę głowicy D w zależności od dostępnego rozmiaru materiału doświadczalnego. Stosowana średnica głowicy D zazwyczaj mieści się w przedziale od 10 mm do 15 mm.
Uwaga: Im większa wartość D, tym krótsza będzie długość głowicy (L).
- Wyznaczyć promień roboczy r w zależności od wymaganego rozkładu naprężeń mechanicznych w długości roboczej próbki. Im większy promień roboczy r, tym bardziej równomierny jest rozkład naprężeń mechanicznych. Powszechnie stosowany promień roboczy to r = 20 mm lub r = 32 mm.
Uwaga: Im większa wartość r, tym dłuższa będzie próbka. - Wyznaczanie wymiarów zależnych
- Wyznaczyć liczbę falową K zgodnie z następującym wzorem9,18:
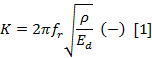
Uwaga: Gdzie fr to częstotliwość rezonansowa systemu ultradźwiękowego (Hz), ρ to gęstość objętościowa (kg m-3), a Ed to dynamiczny moduł sprężystości (kg m-3). - Wyznaczyć hiperboliczną aproksymację promienia roboczego zgodnie z następującym wzorem9,19:

Uwaga: Gdzie l to długość robocza (m), D to średnica głowicy (m), a d to średnica robocza (m) (Rysunek 1). - Wyznaczyć efektywną ekscentryczność zgodnie z następującym wzorem9,18:

Uwaga: Gdzie A to aproksymacja hiperboliczna (m-1) wyznaczona z równania (2), a K to liczba falowa (-) wyznaczona zgodnie z wyrażeniem (1). - Wyznaczyć długość głowicy (L) zgodnie z następującym równaniem9,18:

Uwaga: Gdzie K to liczba falowa (-) wyznaczona zgodnie z wyrażeniem (1) w punkcie 1.2.1, β to efektywna ekscentryczność (m-1) wyznaczona z równania (3), a l to długość robocza (m) (Rysunek 1).
- Wyznaczyć liczbę falową K zgodnie z następującym wzorem9,18:
2. Obliczanie naprężeń mechanicznych w długości pomiarowej próbki
- Wyznacz normujący czynnik geometryczny
 zgodnie z następującym równaniem9,18:

- Wyznacz amplitudę odkształcenia ɛ zgodnie z następującym równaniem9,18:

Uwaga: Tutaj to czynnik geometryczny (-) a u to wymagana amplituda przemieszczenia wolnego końca próbki (m). - Wyznacz amplitudę naprężeń mechanicznych σa zgodnie z następującym równaniem9,18:

Uwaga: Tutaj ɛ to amplituda odkształcenia (-) wyznaczona zgodnie z wyrażeniem (5), a Ed to dynamiczny moduł sprężystości (kg m-3). Jeśli obliczone naprężenie mechaniczne jest zbyt niskie, konieczne jest zwiększenie amplitudy przemieszczenia u (m) i na odwrót.
3. Wytwarzanie próbki za pomocą operacji obróbki skrawaniem
- Ze względu na niewielkie odchyłki wykonanych próbek od kształtu idealnego, należy wykonać próbki z dłuższymi łbami, zazwyczaj L + 0.5 mm.
4. Harmonizacja częstotliwości rezonansowej próbki z systemem ultradźwiękowym
Uwaga: Harmonizacja jest procesem kompensowania różnych niewielkich odchyleń rzeczywistego preparatu od kształtu idealnego, obliczonego, w celu uzyskania prawidłowej częstotliwości rezonansowej, która jest zgodna z ultradźwiękowym sonotrodą akustyczną.
- Wybierz odpowiedni typ akustycznej sonotrody, zgodnie z wymaganym zakresem przemieszczenia, która jest w stanie zapewnić odpowiednie naprężenia mechaniczne w próbce.
Uwaga: Każdy typ sonotrody jest zaprojektowany i skalibrowany dla innego zakresu przemieszczenia, dlatego właściwą sontrodę wybiera się na podstawie wymaganej amplitudy przemieszczenia obliczonej zgodnie z sekcją 2. - Zamontuj sontrodę na przetworniku piezoelektrycznym.
- Wkręć śrubę połączeniową do otworu centralnego w sontrodzie, aż dotrze ona do dna.
- Nałóż żel akustyczny na powierzchnię sonotrody.
Uwaga: Należy użyć niewielkiej ilości żelu, wystarczającej jedynie do wypełnienia nierówności powierzchni, co poprawia przenoszenie fali mechanicznej między przetwornikiem piezoelektrycznym a sontrodą. - Wkręć sontrodę w przetwornik piezoelektryczny.
- Uruchom system ultradźwiękowy z przetwornikiem piezoelektrycznym i zamontowaną sontrodą, aby zmierzyć częstotliwość rezonansową danego układu w aktualnej temperaturze.
- Uruchom oprogramowanie do badań ultradźwiękowych (np. Win20k).
- Wybierz typ użytej sonotrody z menu rozwijanego w polu „Model”.
- Wpisz najniższą możliwą amplitudę przemieszczenia dla danej sonotrody w polu „Amplitude”.
- Kliknij przycisk „Start”.
- Odczytaj aktualną częstotliwość rezonansową układu w polu „Frequency”.
- Kliknij przycisk „Stop”.
- Zamontuj próbkę na końcu sonotrody.
- Wkręć śrubę połączeniową do otworu centralnego próbki, aż dotrze ona do dna.
- Przykręć próbkę do sonotrody.
- Uruchom system ultradźwiękowy z przetwornikiem piezoelektrycznym, zamontowaną sontrodą i próbką, aby zmierzyć częstotliwość rezonansową danego układu w aktualnej temperaturze.
- Uruchom oprogramowanie do badań ultradźwiękowych.
- Wybierz typ użytej sonotrody z menu rozwijanego w polu „Model”.
- Wpisz najniższą możliwą amplitudę przemieszczenia dla danej sonotrody w polu „Amplitude”.
- Kliknij przycisk „Start”.
- Odczytaj aktualną częstotliwość rezonansową układu w polu „Frequency”.
- Kliknij przycisk „Stop”.
- Jeśli częstotliwość rezonansowa układu z zamontowaną próbką jest niższa niż bez próbki, zmniejsz masę próbki poprzez odtoczenie powierzchni czołowych głowic próbki.
Uwaga: Gdyby częstotliwość rezonansowa z zamontowaną próbką była wyższa, konieczne byłoby zmniejszenie średnicy pomiarowej d, co zmieniłoby warunki badania. Z tego powodu w procesie produkcji do długości głowic dodaje się 0,5 mm.- Zdemontuj próbkę z sonotrody.
- Zamocuj próbkę w tokarce i odtocz 0,1 mm z powierzchni pierwszej głowicy.
- Zamocuj próbkę w tokarce i odtocz 0,1 mm z powierzchni drugiej głowicy.
- Powtarzaj krok 4.6, aż częstotliwość rezonansowa zmieści się w tolerancji ± 10 Hz.
5. Końcowy montaż próbki do sonotrody przed testem zmęczeniowym
- Nanieś żel akustyczny na powierzchnie styku, aby stworzyć połączenia między sonotrodą a próbką.
- Wkręć śrubę mocującą w otwór centralny próbki, aż dotrze ona do dna.
- Rozprowadź żel akustyczny na powierzchni próbki.
Uwaga: Należy użyć niewielkiej ilości żelu akustycznego, aby wypełnić nierówności powierzchni i poprawić przekazywanie fali akustycznej z sonotrody do próbki. - Przykręć próbkę do sonotrody.
6. Uruchomienie systemu chłodzenia preparatu
- W przypadku stosowania chłodzenia powietrzem, skieruj strumień powietrza bezpośrednio na środek długości pomiarowej próbki i odczekaj około 20 s, aby przepływ strumienia powietrza nasycił próbkę.
- W przypadku stosowania chłodzenia wodą, skieruj dysze wodne na górzny uchwyt próbki i dostosuj intensywność strumienia tak, aby woda płynęła gładko wzdłuż długości pomiarowej, aby uniknąć kawitacji.
Uwaga: Możliwe jest również zanurzenie próbki w wodzie lub oleju, jednak można to stosować jedynie w testach krótkotrwałych ze względu na znaczący efekt kawitacji, który przyspiesza proces inicjacji pęknięć zmęczeniowych.
7. Uruchomienie układu chłodzenia przetwornika piezoelektrycznego
- Otwórz zawór strumienia powietrza i ustaw ciśnienie w przedziale od 0.5 do 1 bar.
8. Przeprowadzenie testu przy wymaganej amplitudzie przemieszczenia
- Uruchom oprogramowanie do badań ultradźwiękowych.
- W menu rozwijanym w polu „Model” wybierz typ użytej sonotrody.
- W polu „Amplitude” wprowadź wymaganą amplitudę przemieszczenia dla danej sonotrody.
- Kliknij przycisk „Start”.
9. Inicjacja i propagacja pęknięć zmęczeniowych
- Należy zauważyć, że po zainicjowaniu pęknięcia zmęczeniowego i jego propagacji przez część przekroju, system zostaje przesunięty poza częstotliwość rezonansową, a badanie kończy się w sposób naturalny.
- Jeśli badanie nie zakończy się złamaniem po osiągnięciu wymaganej liczby cykli obciążenia (badanie zakończyło się bez zniszczenia), należy je przerwać, używając przycisku „Stop” w oprogramowaniu do badań ultradźwiękowych.
10. Zdemontuj próbkę z sonotrody
- Odkręć próbkę od sonotrody ultradźwiękowej.
11. Pękanie pod wpływem statycznej siły obciążenia
- Przy użyciu maszyny do obciążania statycznego zastosuj statyczną siłę obciążenia, aby doprowadzić do przełomu pozostałej części przekroju.
Uwaga: Wektor i rodzaj siły obciążenia podczas przełomu statycznego powinny odpowiadać rodzajowi obciążenia zmęczeniowego, aby powierzchnia przełomu miała spójny charakter.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Wyniki
Wyniki badań zmęczeniowych, obejmujące naprężenie obciążające, liczbę cykli obciążenia oraz charakter zakończenia badania (pęknięcie lub brak zniszczenia), przedstawiono w Tabeli 1, w której podano wyniki trwałości zmęczeniowej stali 50CrMo4 hartowanej i odpuszczanej. Najczęstszą interpretacją wyników badań trwałości zmęczeniowej jest tzw. wykres S - N (S – naprężenie, N – liczba cykli), znany również jako krzywa Wöhlera. Zależność trwałości zmęczeniowej od przyłożonego n...
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Dyskusja
Ultradźwiękowe badania zmęczeniowe są jedną z niewielu metod, która pozwala na badanie materiałów konstrukcyjnych w obszarze ultra-wysokiego cyklu. Jednak kształt i rozmiar próbki są bardzo ograniczone pod względem częstotliwości rezonansowej. Na przykład badanie cienkich blach w trybie obciążenia osiowego jest z reguły niemożliwe. Ponadto badanie dużych próbek zwykle nie jest możliwe, ponieważ maszyny wytrzymałościowe nie zapewniają takiej mocy i wymagałoby to zaprojektowania specjalnego systemu ultradźwiękowego.
<...Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Oświadczenia
Nie mamy nic do ujawnienia.
Podziękowania
Praca była wspierana przez projekty: "Centrum Badawcze Uniwersytetu w Żylinie -2 etap", ITMS 313011D011, Agencja Grantów Naukowych Ministerstwa Edukacji, Nauki i Sportu Republiki Słowackiej oraz Słowackiej Akademii Nauk, granty nr: 1/0045/17, 1/0951/17 i 1/0123/15 oraz Słowacka Agencja Badań i Rozwoju, grant nr. APVV-16-0276.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Ultradźwiękowe urządzenie do badań zmęczeniowych | Lasur-20 | kHz, używane do testów zmęczeniowych | |
| Nyogel 783 | Nye Lubricants-Używane | jako żel akustyczny do łączenia części systemu ultradźwiękowego | |
| Oprogramowanie Win 20k | Lasur-Software | do obsługi maszyny do badania zmęczeniowego Lasur |
Bibliografia
- Moore, H. F., Kommers, J. B. The fatigue of metals. , McGraw-Hill book company, inc. New York. 321(1927).
- Nicholas, T. High Cycle Fatigue: A Mechanics of Materials Perspective. , Elsevier Science. (2006).
- Schijve, J. Fatigue of Structures and Materials. , Springer. Netherlands. (2008).
- Murakami, Y. Metal Fatigue: Effects of Small Defects and Nonmetallic Inclusions. , Elsevier Science. (2002).
- Trsko, L., Bokuvka, O., Novy, F., Guagliano, M. Effect of severe shot peening on ultra-high-cycle fatigue of a low-alloy steel. Mater. Design. 57, 103-113 (2014).
- Stanzl, T. Fracture mechanisms and fracture mechanics at ultrasonic frequencies. Fatigue. Fract. Eng. M. 22 (7), 567-579 (1999).
- Bathias, C. There is no infinite fatigue life in metallic materials. Fatigue. Fract. Eng. M. 22 (7), 559-565 (1999).
- Ritchie, R. O., et al. High-cycle fatigue of Ti-6Al-4V. Fatigue. Fract. Eng. M. 22 (7), 621-631 (1999).
- Bathias, C., Paris, P. C. Gigacycle Fatigue in Mechanical Practice. , CRC Press. (2004).
- Bokuvka, O., et al. Ultrasonic Fatigue of Materials at Low and High Frequency Loading. , 2nd, University of Zilina. Zilina. (2015).
- Almaraz, G. M. D., et al. Ultrasonic Fatigue Testing on the Polymeric Material PMMA, Used in Odontology Applications. Procedia Structural Integrity. 3, 562-570 (2017).
- Flore, D., et al. Investigation of the high and very high cycle fatigue behaviour of continuous fibre reinforced plastics by conventional and ultrasonic fatigue testing. Compos. Sci. Technol. 141, 130-136 (2017).
- Trško, L., et al. Influence of Severe Shot Peening on the Surface State and Ultra-High-Cycle Fatigue Behavior of an AW 7075 Aluminum Alloy. J. Mater. Eng. Perform. 26 (6), 2784-2797 (2017).
- Mayer, H., et al. Cyclic torsion very high cycle fatigue of VDSiCr spring steel at different load ratios. Int. J. Fatigue. 70, 322-327 (2015).
- Bathias, C. Piezoelectric fatigue testing machines and devices. Int. J. Fatigue. 28 (11), 1438-1445 (2006).
- Mayer, H. Ultrasonic torsion and tension-compression fatigue testing: Measuring principles and investigations on 2024-T351 aluminium alloy. Int. J. Fatigue. 28 (11), 1446-1455 (2006).
- Brugger, C., Palin-Luc, T., Osmond, P., Blanc, M. A new ultrasonic fatigue testing device for biaxial bending in the gigacycle regime. Int. J. Fatigue. 100, Part 2, 619-626 (2017).
- Wagner, D., Cavalieri, F. J., Bathias, C., Ranc, N. Ultrasonic fatigue tests at high temperature on anaustenitic steel. J. Propul. Power. 1 (1), 29-35 (2012).
- Kohout, J., Vechet, S. A new function for fatigue curves characterization and its multiple merits. Int. J. Fatigue. 23 (2), 175-183 (2001).
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Przedruki i uprawnienia
