Tutaj prezentujemy protokół do tworzenia wzorów przewodzących o wysokiej rozdzielczości za pomocą elektrohydrodynamicznego (EHD) druku strumieniowego. Protokół obejmuje dwa tryby druku strumieniowego EHD: ciągłe elektroprzędzenie w bliskim polu (NFES) i drukowanie EHD metodą kropli na żądanie (DOD) oparte na kropkach.
Subskrypcja JoVE jest wymagana do oglądania tego materiału. Zaloguj się lub rozpocznij bezpłatny okres próbny.
Artykuł metodologiczny
Modelowanie w wysokiej rozdzielczości przy użyciu dwóch trybów strumienia elektrohydrodynamicznego: kropli na żądanie i elektroprzędzenia w bliskim polu
W tym artykule
Podsumowanie
Streszczenie
Elektrohydrodynamiczny (EHD) druk strumieniowy przyciągnął uwagę w różnych dziedzinach, ponieważ może być używany jako narzędzie do bezpośredniego tworzenia wzorów o wysokiej rozdzielczości i niskich kosztach. Druk EHD wykorzystuje dostawcę płynów do utrzymania wytłaczanego menisku poprzez wypychanie atramentu z końcówki dyszy. Pole elektryczne jest następnie wykorzystywane do ściągania menisku w dół do podłoża w celu wytworzenia wzorów o wysokiej rozdzielczości. Do precyzyjnego tworzenia wzorów wykorzystano dwa tryby drukowania EHD: ciągłe elektroprzędzenie w bliskim polu (NFES) i drukowanie EHD metodą kropli na żądanie (DOD) w oparciu o kropki. W zależności od trybów drukowania wymagania dotyczące sprzętu drukującego i lepkości atramentu będą się różnić. Mimo że w jednej drukarce EHD można zaimplementować dwa różne tryby, metody realizacji znacznie różnią się pod względem tuszu, układu płynów i napięcia sterującego. W związku z tym, bez właściwego zrozumienia wymagań i ograniczeń dotyczących natryskiwania, trudno jest uzyskać pożądane rezultaty. Celem tego artykułu jest przedstawienie wytycznych, dzięki którym niedoświadczeni badacze mogą ograniczyć wysiłki związane z próbami i błędami przy użyciu odrzutowca EHD do konkretnych celów badawczo-rozwojowych. Aby zademonstrować implementację precyzyjnego wzorcowania, używamy atramentu nanocząsteczkowego Ag do przewodzącego wzorcowania w protokole. Ponadto przedstawiamy również uogólnione wytyczne dotyczące drukowania, które można wykorzystać do innych rodzajów atramentów do różnych zastosowań związanych z precyzyjnym wzornictwem.
Wprowadzenie
Drukowanie strumieniowe EHD jest szeroko stosowane w różnych obszarach, takich jak elektronika drukowana, biotechnologia i zaawansowane zastosowania materiałowe, ponieważ umożliwia ono bezpośrednie wzorowanie o wysokiej rozdzielczości i niskim koszcie1. Szerokość drukowanej linii lub rozmiar drukowanej kropki może zostać zredukowany do 1 µm, co jest wartością znacznie mniejszą niż w przypadku konwencjonalnego druku atramentowego opartego na piezoelektrykach1.
W druku EHD niewielka część tuszu (lub menisk) jest wypychana z końcówki dyszy i utrzymywana poprzez kontrolę szybkości przepływu1,2,3,4,5 lub dodatniego ciśnienia powietrza1,6,7. Wytłoczony menisk zostaje naładowany i może zostać łatwo przyciągnięty z końcówki dyszy do podłoża przez pole elektryczne, co przedstawiono na Rysunku 1. Podczas wyrzutu formuje się stożkowy menisk, co pozwala na uzyskanie strumienia tuszu znacznie cieńszego niż rozmiar dyszy.

Rysunek 1: Drukowanie EHD. Rysunek przedstawia zasadę druku strumieniowego EHD. Tusz jest wypychany za pośrednictwem nacisk i rozciąganie poprzez pole elektryczne w celu utworzenia wypchniętego menisku przy dyszy. Następnie naładowany tusz może zostać łatwo naniesiony na podłoże poprzez napięcie stałe lub impulsowe. Aby wyświetlić powiększoną wersję tego rysunku, kliknij tutaj.
Mimo że jedną drukarką EHD można korzystać z dwóch różnych trybów — elektroprzędzenia w polu bliskim (NFES) oraz druku strumieniowego EHD w systemie kroplowym (DOD) — metody realizacji znacznie różnią się pod względem tuszu, układu płynowego oraz napięcia sterującego1,2,3. Na przykład NFES4,5 wykorzystuje tusz o stosunkowo wysokiej lepkości [powyżej 1 000 centypuaz (cP)] do tworzenia ciągłych wzorów mikroliniowych przy wysokiej prędkości druku do 1 m/s. Z kolei druk strumieniowy EHD w systemie DOD6,7,8 wykorzystuje tusz o niskiej lepkości, wynoszącej około 10 cP, do drukowania złożonych wzorów opartych na kropkach przy niskiej prędkości druku poniżej 10 mm/s.
Ponieważ wymagania dla każdego trybu znacząco się różnią, dla niedoświadczonych badaczy osiągnięcie pożądanych wyników może być trudne. W praktyce istotne może okazać się empiryczne „know-how”. Aby pomóc badaczom w zapoznaniu się z metodami drukowania, przedstawiamy protokoły druku EHD do precyzyjnego tworzenia ścieżek przewodzących przy użyciu tuszu z nanocząsteczek Ag. Do protokołów dodaliśmy jednak uwagi, tak aby nie ograniczały się one wyłącznie do tworzenia ścieżek przewodzących z użyciem tuszu z nanocząsteczek Ag. Na koniec, w sekcji dyskusji, przedstawiono wytyczne dotyczące drukowania i przygotowania.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Protokół
Ze względów bezpieczeństwa i higieny pracy, przed użyciem jakiegokolwiek tuszu i roztworu czyszczącego, należy zapoznać się z kartą charakterystyki substancji (MSDS).
1. Drukowanie strumieniowe elektrohydrodynamiczne w trybie kropla po kropli z wykorzystaniem atramentu z nanocząsteczek srebra
- Napełnij zbiornik na tusz systemu druku EHD przefiltrowanym tuszem z nanocząsteczek srebra (AgNP).
Uwaga: Do druku atramentowego można wykorzystać dostępny w handlu atrament AgNP. Atrament powinien mieć lepkość około 10 cP oraz napięcie powierzchniowe w zakresie 20 ~ 40 mN/m, aby uzyskać wyrzut kropli na żądanie (drop-on-demand jetting). - Wykonanie dyszy do druku EHD w technologii DOD przy użyciu wyciągacza termicznego.
- Umieść kapilarę szklaną [średnica wewnętrzna (ID) 1 mm] w wyciągarzu termicznym.
- Ustaw parametry wyciągarki termicznej; na przykład temperaturę grzania w zakresie 580 - 590 °C oraz prędkość wyciągania wynosząca około 18 mm/s.
Uwaga: Parametry urządzenia do wyciągania termicznego powinny być dostosowane do średnicy wewnętrznej docelowej dyszy oraz warunków otoczenia. - Uruchom wyciągacz termiczny z ustawionymi parametrami, aby przyłożyć ciepło do środka kapilary i rozciągnąć oba jej końce w celu utworzenia dyszy o średnicy wewnętrznej wynoszącej 5 µm.
Uwaga: Średnicę wewnętrzną dyszy należy dobrać na podstawie docelowej wielkości kropki na podłożu. Dla odniesienia, średnica wewnętrzna dyszy wynosząca 5 µm można wydrukować 5 µmkropki o rozmiarze. - Dostosuj długość szklanej dyszy poprzez jej przycięcie poprzez przecinak do szkła.
- Zamontuj dyszę do uchwytu dyszy oraz do łącznika, które są połączone z rezerwuarem atramentu. poprzez przewody z politetrafluoroetylenu (PTFE).
- Przyłożyć ciśnienie powietrza, aby doprowadzić tusz do końcówki dyszy.
- Włącz regulator ciśnienia powietrza i przyłóż ciśnienie od 15 do 20 kPa do zbiornika z atramentem, aby dostarczyć atrament do końcówki dyszy. Monitoruj przepływ atramentu przez przezroczystą szklaną dyszę i rurkę, aby upewnić się, że podczas podawania atramentu wewnątrz rurki i dyszy nie uwięzło powietrze. Kontynuuj przyłożenie ciśnienia powietrza do zbiornika z atramentem, aż atrament pojawi się na końcówce dyszy.
Uwaga: Nie należy obniżać ciśnienia przed pojawieniem się tuszu na końcówce dyszy, ponieważ może to doprowadzić do uwięzienia pęcherzyków powietrza w końcówce dyszy. - Obniż ciśnienie do około 12 kPa, aby utrzymać wytłoczony menisk i zapobiec wyciekaniu tuszu z końcówki dyszy.
Uwaga: Odpowiednie ciśnienie powietrza zależy od rozmiaru dyszy i lepkości tuszu. Nie należy zwiększać ciśnienia powietrza powyżej 30 kPa, aby uniknąć nadmiernej kompresji powietrza, która jest niewskazana dla utrzymania menisku w stanie stabilnym.
- Włącz regulator ciśnienia powietrza i przyłóż ciśnienie od 15 do 20 kPa do zbiornika z atramentem, aby dostarczyć atrament do końcówki dyszy. Monitoruj przepływ atramentu przez przezroczystą szklaną dyszę i rurkę, aby upewnić się, że podczas podawania atramentu wewnątrz rurki i dyszy nie uwięzło powietrze. Kontynuuj przyłożenie ciśnienia powietrza do zbiornika z atramentem, aż atrament pojawi się na końcówce dyszy.
- Zamocuj zmontowaną głowicę dyszy w systemie drukowania.
- Umieść szklany podłoże na uchwycie próżniowym uchwytu podłoży i włącz pompę próżniową, aby unieruchomić podłoże.
- Przesuń stolik w osi Z, aby dostosować odległość roboczą (H) — przerwę między końcówką dyszy a pozycją podłoża — do wartości około 100 µmNależy wykorzystać obraz z widoku bocznego uzyskany za pomocą kamery monitorującej, aby oszacować odległość roboczą, mierząc dystans od końcówki dyszy do jej odbicia, zgodnie z przedstawionym w Rysunek 2.
Uwaga: Mniejsza odległość robocza (stand-off distance) prowadzi do powstania silniejszego pola elektrycznego, co może ułatwiać drukowanie przy niższych napięciach stałych i impulsowych podczas wyrzutu kropli. Jednakże mniejsza odległość robocza może prowadzić do powstawania większych kropel. Dlatego też wartości napięć należy odpowiednio zmniejszyć, aby uzyskać pożądaną wielkość punktu. Generalnie, w celu uzyskania mniejszych punktów drukowanych przy mniejszym rozprysku, zaleca się stosowanie niższego napięcia. Należy jednak zachować szczególną ostrożność, jeśli odległość robocza wynosi mniej niż 50 µm, ze względu na wyższe ryzyko uszkodzenia dyszy w wyniku kolizji z podłożem. Biorąc pod uwagę kompromis między zdolnością do nanoszenia kropli a niezawodnością, zalecamy zastosowanie odległości roboczej wynoszącej 100 µm.
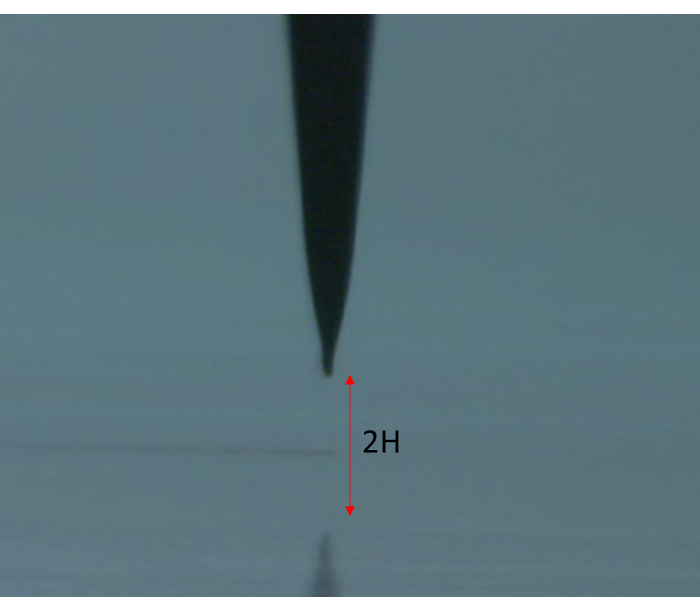
Rycina 2: Regulacja odległości roboczej z wykorzystaniem obrazu z kamery bocznej. Obraz dyszy z kamery bocznej może służyć do oszacowania odległości roboczej. Odległość roboczą (H) od końcówki dyszy do podłoża można łatwo wyznaczyć jako połowę odległości od końcówki dyszy do jej cienia. Aby wyświetlić powiększoną wersję tej ryciny, kliknij tutaj.
- Zastosuj Napięcia stałe i impulsowe
Uwaga: Napięcia stałego (DC) i impulsowe mogą być kontrolowane poprzez oprogramowanie do druku.- Stopniowo zwiększaj napięcie prądu stałego, aż tusz zacznie wyciekać z końcówki dyszy.
Uwaga: Nie należy przykładać docelowego napięcia jednorazowo. Przyrost napięcia nie powinien przekraczać 100 V w jednym kroku. Całkowite przyłożone napięcie stałe nie może przekroczyć 600 V. - Należy nieznacznie obniżyć napięcie stałe (DC) z poziomu napięcia początkowego, aż do momentu, w którym nie będzie już zaobserwowano wyciekania tuszu z dyszy.
Uwaga: Po dostrojeniu ciśnienia pneumatycznego i napięcia prądu stałego menisk powinien przyjąć odpowiedni kształt umożliwiający wyrzut kropel, jak pokazano w Rysunek uzupełniający S1. - Ustaw ujemne napięcie impulsowe z następującymi parametrami: twzrost = 0 ~ 100 µs, tczas przebywania = 300 µsi Wprowadzenie do techniki Western blot Western blot, znany również jako immunobloting, to szeroko stosowana technika analityczna służąca do wykrywania specyficznych białek w mieszaninach białek lub homogenatach tkanek. Metoda ta łączy w sobie rozdzielanie białek na podstawie ich masy cząsteczkowej za pomocą elektroforezy w żelu z wysoką swoistością przeciwciał w celu identyfikacji konkretnych białek. W tym filmie zaprezentujemy podstawowe etapy procedury Western blot, w tym przygotowanie próbek, elektroforezę w żelu SDS-PAGE, przenoszenie białek na membranę, blokowanie, inkubację z przeciwciałami oraz detekcję sygnału. Kluczowe etapy procedury: 1. Przygotowanie próbek: Białka są ekstrahowane z komórek lub tkanek i denaturowane przy użyciu buforu do lizy zawierającego detergent SDS (dodecylosiarczan sodu) oraz reduktor, taki jak 2-merkaptoetanol lub DTT. 2. Elektroforeza SDS-PAGE: Próbki są rozdzielane w żelu poliakrylamidowym pod wpływem pola elektrycznego, co pozwala na separację białek według ich masy cząsteczkowej. 3. Przeniesienie (Transfer): Rozdzielone białka są przenoszone z żelu na membranę nitrocelulozową lub PVDF (polifluorowęglowy), co czyni je dostępnymi dla przeciwciał. 4. Blokowanie: Membrana jest inkubowana z roztworem blokującym (np. mlekiem odtłuszczonym lub BSA), aby zapobiec niespecyficznemu wiązaniu przeciwciał. 5. Inkubacja z przeciwciałami: Membrana jest poddawana działaniu przeciwciała pierwszorzędowego, które wiąże się specyficznie z białkiem docelowym, a następnie przeciwciała drugorzędowego sprzężonego z enzymem lub fluoroforem. 6. Detekcja: Obecność białka jest wizualizowana za pomocą chemiluminescencji lub fluorescencji, a intensywność sygnału jest analizowana w celu oceny poziomu ekspresji białka.upadek = 0 µs7 (Rysunek 3) w menu oprogramowania.
- Przyłożone należy ujemne napięcie impulsowe do uchwytu podłoża. Następnie należy dostosować wartość napięcia impulsowego, Vtętnoaby generować jedną kroplę na pojedynczy impuls napięcia.
Uwaga: Wartość ujemnego napięcia impulsu, Vtętnopowinno być niższe niż 600 V. - Dostrój napięcia stałego (DC) w tle oraz napięcia impulsowego, aby uzyskać docelowy rozmiar kropel na podłożu, obserwując naniesione kropki na obrazie z kamery widoku bocznego.
Uwaga: Aby uzyskać małe kropki przy mniejszym rozprysku na podłożu, wartość napięcia impulsowego, Vpulspowinny być jak najniższe.
- Stopniowo zwiększaj napięcie prądu stałego, aż tusz zacznie wyciekać z końcówki dyszy.
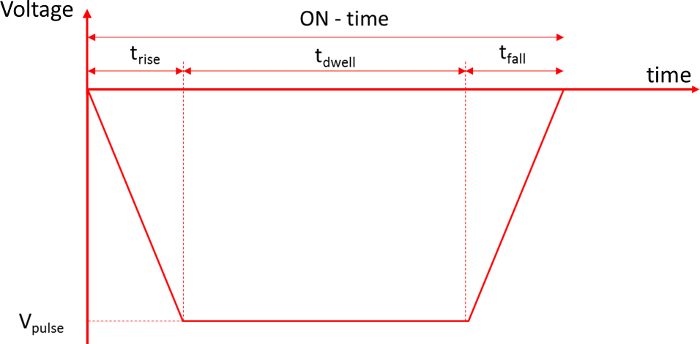
Rysunek 3: Napięcie impulsowe dla strumieniowania EHD w trybie DOD. W celu uzyskania strumieniowania EHD w trybie DOD zaleca się stosowanie napięcia o przebiegu trapezoidalnym7. Kliknij tutaj, aby wyświetlić większą wersję tego rysunku.
- Drukowanie wzorów
Uwaga: W druku EHD w trybie DOD można zastosować dwa rodzaje wzorów: obraz rastrowy (bitmapowy) oraz informacje wektorowe oparte na CAD. Obrazy rastrowe są powszechnie stosowane w druku atramentowym opartym na DOD. Jednak w przypadku zastosowań w elektronice drukowanej, informacje wektorowe CAD mają przewagę nad drukiem atramentowym DOD, ponieważ są bardziej wydajne przy drukowaniu linii za pomocą pojedynczej głowicy EHD. Jednocześnie informacje wektorowe mogą zostać przekonwertowane na obraz rastrowy w celu drukowania bitmapowego.- Drukowanie obrazów rastrowych
- Wczytaj obraz rastrowy w zakładce drukowania w oprogramowaniu do druku i przekonwertuj go na obraz binarny.
- Ustaw parametry drukowania obrazu binarnego. Na przykład ustaw interwał kropel (t.j. odległość między dwoma kolejnymi pikselami) na 10 µm.
Uwaga: Obraz rastrowy nie posiada wymiarów fizycznych. Wymiary fizyczne wydrukowanego obrazu będą zależeć od interwału kropel. Na przykład obraz będzie większy, jeśli zastosowany zostanie większy interwał kropel. W konwencjonalnym druku atramentowym do tego celu powszechnie stosuje się liczbę punktów na cal (DPI). Należy jednak zauważyć, że mniejsza wartość DPI oznacza większy interwał kropel. Aby określić interwał kropel, należy wziąć pod uwagę rozmiar wydrukowanej kropki. Zazwyczaj interwał kropel w druku EHD DOD jest znacznie mniejszy niż w konwencjonalnym druku atramentowym. - Rozpocznij drukowanie przy użyciu wybranej bitmapy w docelowym miejscu na podłożu.
- Drukowanie wektorowe na podstawie informacji CAD
- Wczytaj informacje CAD do drukowania.
Uwaga: Do przekazania informacji o druku można wykorzystać format pliku DXF, który stanowi tekstowe dane CAD. - Ustaw parametry drukowania wektorowego; na przykład ustaw interwał kropel na 3 µm i częstotliwość wyrzutu na 10 Hz.
Uwaga: Aby wydrukować połączone wzory liniowe, należy dobrać interwał kropel tak, aby sąsiednie krople lekko na siebie nachodziły. Jednak zbyt duże nachodzenie może spowodować zwiększenie szerokości linii. W praktycznym druku linii zaleca się nakładanie rzędu 30%. W przypadku drukowania wektorowego prędkość ruchu (v) oblicza się według następującego równania:
v = d × f
Gdzie:
d = interwał kropel, a
f = częstotliwość wyrzutu. - Wydrukuj wczytane wzory na podłożu, korzystając z wcześniej określonych parametrów drukowania, takich jak interwał kropel, prędkość druku, napięcie itp.
Uwaga: Po drukowaniu może być wymagany proces spiekania w celu uzyskania pożądanej przewodności wydrukowanych wzorów, co wykracza poza zakres niniejszej pracy.
- Wczytaj informacje CAD do drukowania.
- Drukowanie obrazów rastrowych
2. Tworzenie precyzyjnych wzorów linii przewodzących przy użyciu elektroprzędzenia w polu bliskim
- Przygotowanie tuszu do elektroprzędzenia w polu bliskim (NFES) do drukowania linii przewodzących.
- Wymieszać etanol z wodą dejonizowaną (DI) w stosunku objętościowym 3 (etanol) do 1 (woda DI), aby przygotować rozpuszczalnik 1. Na przykład, zmieszać 9 ml etanolu i 3 ml wody DI, aby otrzymać 12 ml rozpuszczalnika 1.
- Wymieszać 0,3 g poli(tlenku etylenu) (PEO, Mwt = 400 000) oraz 9,7 g przygotowanego rozpuszczalnika 1, aby poprzez mieszanie za pomocą mieszadła magnetycznego przez ponad 6 h w temperaturze pokojowej przygotować roztwór polimeru o stężeniu 3% wag. PEO (25 °C).
- Wymieszać tusz w postaci pasty z nanocząsteczkami srebra (Ag), o lepkości około 11 000 cP, z przygotowanym roztworem polimeru w stosunku masowym 5 (tusz z pastą Ag nano) do 1 (roztwór polimeru), używając mieszalnika wortex przez 10 min, aby otrzymać tusz do NFES.. Na przykład 10 g atramentu z nanopasty Ag oraz 2 g roztworu polimeru można zmieszać w celu otrzymania atramentu NFES.
Uwaga: W niniejszym protokole stosunek materiałów do mieszania jest zazwyczaj ważniejszy niż ich dokładna ilość. Do tego celu można wykorzystać dostępny w sprzedaży nanopastowy tusz srebrowy (Ag) do sitodruku, o zawartości srebra w fazie stałej wynoszącej około 85,5% wagowo. Należy pamiętać, że wybór rozpuszczalnika i polimeru może się różnić w zależności od składu użytego tuszu.
- Napełnić strzykawkę przygotowanym tuszem NFES.
- Podłącz strzykawkę do dyszy poprzez rurka łącząca.
Uwaga: Dostępna w sprzedaży igła do strzykawki o średnicy wewnętrznej (ID) wynoszącej 100 µm można zastosować do dyszy. - Dostarczyć tusz do dyszy, ręcznie naciskając tłok strzykawki.
- Zainstaluj strzykawkę w silniku strzykawki, który jest przymocowany do systemu drukowania.
- Umieść podłoże na uchwycie próżniowym i włącz pompę próżniową, aby unieruchomić podłoże podczas drukowania.
- Steruj pozycją Z (stolikiem), aby dostosować odległość roboczą.
Uwaga: Zalecana odległość robocza powinna wynosić około 2 mm, co jest odległością znacznie mniejszą w porównaniu do tej stosowanej w konwencjonalnym elektroprzędzeniu. - Dostosuj szybkość przepływu
- Uruchom pompę strzykawkową, aby napełnić zespół dyszy tuszem NFES i wytworzyć przepływ tuszu z początkową prędkością wynoszącą 50 µL/minco jest wartością wyższą niż docelowy przepływ.
- Ustaw docelowy przepływ na poziomie 1 µL/min gdy tusz wypływa z końcówki dyszy.
Uwaga: mniejsza szybkość przepływu może skutkować mniejszą szerokością wzoru. Może to jednak doprowadzić do przerwania linii. Przy określaniu docelowej szybkości przepływu należy wziąć pod uwagę kompromis pomiędzy szerokością linii a ciągłością linii.
- Przyłożyć napięcie
- Podłącz źródło napięcia stałego do złącza dyszy, a uziemienie do uchwytu podłoża.
- Stopniowo zwiększaj napięcie prądu stałego do 1,5 kV.
Uwaga: Ponieważ odległość robocza mieści się w zakresie kilku milimetrów, napięcie DC można zwiększyć do 2 kV, co jest wartością wyższą niż w przypadku druku strumieniowego EHD w trybie DOD. Należy jednak unikać stosowania napięcia DC przekraczającego 2 kV, ponieważ może ono uszkodzić materiał funkcjonalny, zwłaszcza pastę srebrową, dodaną do roztworu polimeru. Co do zasady, w celu uzyskania cieńszej drukowanej linii zaleca się stosowanie niższego napięcia DC. Jednakże przy niskim napięciu linie mogą łatwo ulec przerwaniu, ponieważ siłayciągająca zapewniająca ciągłość druku atramentu jest związana z napięciem DC. Biorąc pod uwagę te zależności, zalecamy stosowanie napięcia DC w zakresie od 1 kV do 2 kV.
- Rozpocząć druk jałowy z prędkością drukowania 300 mm/s przez ponad 10 min w celu uzyskania przepływu stanu stacjonarnego. Dostosować parametry drukowania, takie jak napięcie DC i szybkość przepływu podczas druku jałowego, aby uzyskać pożądane wyniki drukowania.
Uwaga: Aby uzyskać ustabilizowany przepływ, wymagany jest pusty druk trwający ponad 10 min, ponieważ lepki tusz może zostać ściśnięty w długich przewodach podczas dostarczania go do końcówki dyszy. Bez pustego druku szerokość wydrukowanej linii może zmieniać się w czasie. Prędkość pustego druku powinna zatem być taka sama jak rzeczywista prędkość drukowania, aby parametry wyrzutu mogły zostać dostosowane w trakcie procesu. W ten sposób podczas pustego druku regulowane jest napięcie DC w celu uzyskania docelowej szerokości linii. Należy pamiętać, że natężenie przepływu i napięcie DC muszą być zrównoważone, tak aby ilość tuszu tłoczonego przez pompę strzykawkową była równa ilości tuszu wciąganego przez pole elektryczne. - Wybierz wzór druku, na przykład linię ciągłą lub wzór w kratkę.
Uwaga: Ponieważ wytworzone włókno może łatwo ulec odchyleniu i może osadzać się w sposób przypadkowy z powodu siły odpychania ładunków generowanej przez wydrukowane linie, prędkość druku powinna być większa niż 300 mm/s, aby wyrównać wzór z kierunkami drukowania, a zalecane odstępy między wydrukowanymi liniami powinny wynosić ponad 100 µm w celu wydrukowania wzorów w postaci siatki lub linii. - Wydrukuj wybrany wzór na podłożu, stosując wcześniej określone parametry drukowania.
Uwaga: W celu uzyskania docelowych funkcjonalności wydrukowanych wzorów może być wymagany proces spiekania, który wykracza poza zakres niniejszej pracy.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Wyniki
Druk kropelkowy na żądanie (drop-on-demand):
Druk DOD opiera się na wyrzucaniu jednej kropli na jeden impuls wyzwalający. Aby uzyskać wyrzut DOD, należy stosować tusze o niskiej lepkości, wynoszącej około 10 cP. Wymagania dotyczące tuszu w druku EHD DOD są podobne do tych w konwencjonalnym druku atramentowym DOD, podobnie jak metoda druku EHD jest zbliżona do konwencjonalnego druku atramentowego DOD. W przypadku konwencjonalnego druku atramentowego powszechnie stoso...
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Dyskusja
W niniejszym protokole skupiamy się na drukowaniu precyzyjnych wzorów przy użyciu tuszu AgNP w dwóch trybach: druku DOD EHD oraz NFES. Należy jednak zaznaczyć, że zastosowanie druku strumieniowego EHD nie ogranicza się jedynie do tuszów przewodzących na bazie AgNP. W tej części omówimy ogólne wytyczne dotyczące wyboru tuszu, konfiguracji systemu oraz innych parametrów drukowania niezbędnych do wykorzystania druku strumieniowego EHD w różnych zastosowaniach wymagających wysokiej precyzji wzorów.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Te badania były wspierane przez Program Badań Podstawowych przez Narodową Fundację Badawczą Korei (NRF) z Korei, finansowane przez Ministerstwo Edukacji (2016R1D1A1B01006801) i częściowo wspierane przez Fundusz Badawczy Uniwersytetu Soonchunhyang.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Zintegrowany system drukowania EHD | Psolution Ltd., Korea Południowa | PS300 | |
| Harima Ag Tusz nanocząsteczkowy | Harima Inc., Japonia | Harima NPS-JL | Ag Zawartość ciał stałych: ~ 53 % wag., Lepkość: ~10 cP, Napięcie powierzchniowe: ~30 mN/m |
| Kapilara | szklana Narishige Scientific Instrument Lab | G-1 | Średnica wewnętrzna: 1 mm; Służy do wykonywania dyszy do drukowania strumieniowego DOD EHD za pomocą ściągacza termicznego |
| Dysza ściągacza termicznego | Sutter Instrument, USA | Sutter P-1000 | |
| (subtelne szkło) | Paul-Marienfeld & Co.KG, Niemcy | 10 006 12 | Wymiary (dł. x szer. x gr.): 76 mm x 26 mm x 1 mm |
| Mieszadło magnetyczne | Barnstead Thermolyne Corp., Stany Zjednoczone | Mieszadło | |
| Vortex | Jeiotech, Korea Południowa | Lab Companion VM-96T | |
| Ag nanopasta | NPK, Korea Południowa | ES-R001 | Ag zawartość ciał stałych: ~85,5% wag., Lepkość: ~11000 cP |
| Tlenek polietylenu (PEO) | Sigma-Aldrich, USA | 372773-500G | Mw = 400000 |
| Etanol | Sigma-Aldrich, USA | 459836-500ML |
Bibliografia
- Onses, M. S., Sutanto, E., Ferreira, P. M., Alleyne, A. G., Rogers, J. A. Mechanisms, Capabilities, and Applications of High-Resolution Electrohydrodynamic Jet Printing. Small. 11 (34), 4237-4266 (2015).
- Jaworek, A., Krupa, A. Classification of the modes of EHD spraying. Journal of Aerosol Science. 30 (93), 873-893 (1999).
- Lee, A., Jin, H., Dang, H. W., Choi, K. H., Ahn, K. H. Optimization of experimental parameters to determine the jetting regimes in electrohydrodynamic printing. Langmuir. 29 (44), 13630-13639 (2013).
- Sun, D., Chang, C., Li, S., Lin, L. Near-field electrospinning. Nano Letters. 6 (4), 839-842 (2006).
- Pan, C. -T., Tsai, K. -C., Wang, S. -Y., Yen, C. -K., Lin, Y. -L. Large-Area Piezoelectric PVDF Fibers Fabricated by Near-Field Electrospinning with Multi-Spinneret Structures. Micromachines. 8 (4), (2017).
- Mishra, S., Barton, K. L., Alleyne, A. G., Ferreira, P. M., Rogers, J. A. High-speed and drop-on-demand printing with a pulsed electrohydrodynamic jet. Journal of Micromechanics and Microengineering. 20 (9), (2010).
- Kwon, K. S., Lee, D. Y. Investigation of pulse voltage shape effects on electrohydrodynamic jets using a vision measurement technique. Journal of Micromechanics and Microengineering. 23 (6), (2013).
- Chen, C. H., Saville, D. A., Aksay, I. A. Scaling laws for pulsed electrohydrodynamic drop formation. Applied Physics Letters. 89, (2006).
- Sung, K., Lee, C. S. Factors influencing liquid breakup in electrohydrodynamic atomization. Journal of Applied Physics. 96 (7), 3956-3961 (2004).
- Kim, J. H., Oh, H. C., Kim, S. S. Electrohydrodynamic drop-on-demand patterning in pulsed cone-jet mode at various frequencies. Journal of Aerosol Science. 39 (9), 819-825 (2007).
- Phung, T. H., Kim, S., Kwon, K. S. A high speed electrohydrodynamic (EHD) jet printing method for line printing. Journal of Micromechanics and Microengineering. 27, (2017).
- Teo, W. E., Ramakrishna, S. A review on electrospinning design and nano fiber assemblies. Nanotechnology. 17, R89-R106 (2006).
- Tang, Y., et al. Highly relective nanofiber films based on electrospinning and their application on color uniformity and luminous efficacy. Optics Express. 25, 20598-20611 (2017).
- Huebner, G. Comparing inkjet with other printing processes and mainly screen printing. Handbook of Industrial Inkjet Printing - A Full System Approach. Zapka, W. 1, Wiley-VCH Pubs. 7-22 (2018).
- Li, M., et al. Electrospun protein fibers as matrices for tissue engineering. Biomaterials. 26, 5999-6008 (2005).
- Bhardwaj, N., Kundu, C. S. Electrospinning: A fascinating fiber fabrication technique. Biotechnology Advances. 28, 325-347 (2010).
- He, X., et al. Near-Field Electrospinning: Progress and Applications. The Journal of Physical Chemistry C. 121, 8663-8678 (2017).
- Yang, T. L., et al. Synthesis and fabrication of silver nanowires embedded in PVP fibers by near-field electrospinning process. Optical Materials. 39, 118-124 (2015).
- Chang, C., Limkrailassiri, K., Lin, L. Continuous near-field electrospinning for large area deposition of orderly nanofiber patterns. Applied Physics Letters. 93 (12), (2008).
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Przedruki i uprawnienia
