W tej pracy szczegółowo omówiono kilka aspektów związanych z procesem projektowania konstrukcji pojazdu solarnego z tworzywa sztucznego wzmocnionego włóknem węglowym, skupiając się na podwoziu typu monocoque, resorach piórowych i pojeździe jako całości podczas testu zderzeniowego.
Artykuł metodologiczny
Projekt konstrukcyjny i produkcja pojazdu solarnego klasy cruiser
W tym artykule
Podsumowanie
Streszczenie
Cruisery to wieloosobowe pojazdy solarne, które zostały zaprojektowane do rywalizacji w długodystansowych (ponad 3,000 km) wyścigach solarnych opartych na najlepszym kompromisie między zużyciem energii a ładownością. Muszą być zgodne z zasadami wyścigu dotyczącymi ogólnych wymiarów, rozmiaru panelu słonecznego, funkcjonalności oraz wymagań dotyczących bezpieczeństwa i konstrukcji, podczas gdy kształt, materiały, układ napędowy i mechanika są brane pod uwagę według uznania projektanta. W niniejszej pracy szczegółowo omówiono najistotniejsze aspekty procesu projektowania konstrukcyjnego pojazdu solarnego z tworzywa sztucznego wzmocnionego włóknem węglowym. W szczególności opisano protokoły stosowane do projektowania sekwencji laminowania podwozia, analizy strukturalnej resorów piórowych oraz symulacji numerycznej pojazdu w ramach testów zderzeniowych, w tym klatki bezpieczeństwa. Złożoność metodologii projektowania konstrukcji kompozytowych wzmocnionych włóknami kompensuje możliwość dostosowania ich charakterystyk mechanicznych i optymalizacji całkowitej masy samochodu.
Wprowadzenie
Samochód zasilany energią słoneczną to pojazd zasilany energią słoneczną używany do transportu lądowego. Pierwszy samochód zasilany energią słoneczną został zaprezentowany w 1955 roku: był to malutki 15-calowy model, składający się z 12 selenowych ogniw fotowoltaicznych i małego silnika elektrycznego1. Od czasu tej udanej demonstracji na całym świecie podjęto wiele wysiłków, aby udowodnić wykonalność mobilności zrównoważonej energią słoneczną.
Konstrukcja pojazdu solarnego2 jest poważnie ograniczona przez ilość energii wprowadzanej do samochodu, która jest dość ograniczona w normalnych warunkach. Niektóre prototypy zostały zaprojektowane do użytku publicznego, chociaż żadne samochody napędzane głównie energią słoneczną nie są dostępne na rynku. W rzeczywistości samochody zasilane energią słoneczną wydają się dalekie od powszechnego zastosowania w życiu codziennym, biorąc pod uwagę ich obecne ograniczenia, zwłaszcza pod względem kosztów, zasięgu i funkcjonalności. Jednocześnie stanowią one ważne stanowisko testowe dla rozwoju nowych metodologii, zarówno na poziomie projektowania, jak i produkcji, łącząc technologię zwykle stosowaną w zaawansowanych sektorach przemysłu, takich jak lotnictwo i kosmonautyka, energia alternatywna i motoryzacja. Ponadto większość samochodów zasilanych energią słoneczną została zbudowana na potrzeby wyścigów samochodów solarnych, imprez transmitowanych na całym świecie, których uczestnikami są głównie uniwersytety i ośrodki badawcze, które szczycą się badaniami nad optymalnymi rozwiązaniami dla każdego problemu technicznego. W szczególności organizatorzy najważniejszych zawodów (np. World Solar Challenge) przyjęli strategię rozwoju regulaminów zawodów, która ma na celu jak największe zbliżenie tych ekstremalnych pojazdów do bardziej tradycyjnych środków transportu. W szczególności, po wielu latach, w których pojazdy były jednomiejscowe i zaprojektowane do jak najszybszego pokonywania trasy, niedawno wprowadzono nową kategorię pojazdów typu cruiser, które zostały opracowane z myślą o efektywnym transporcie większej liczby pasażerów.
Dla tych pojazdów, wymagania techniczne stały się jeszcze bardziej rygorystyczne. W rzeczywistości muszą one nie tylko gwarantować maksymalną efektywność energetyczną, ale muszą również spełniać bardziej złożone warunki inżynieryjne związane z różnymi funkcjami. Na przykład możliwość przewożenia większej liczby pasażerów utrudnia zagwarantowanie warunków bezpieczeństwa i właściwości jezdnych. Przedsięwzięcie jest bardziej skomplikowane ze względu na ogólny wzrost masy i konieczność włożenia znacznie większego zestawu akumulatorów, podczas gdy przestrzenie wewnętrzne muszą zostać zmniejszone, co utrudnia ustawienie mechaniki.
Należy podejść do nowej filozofii projektowania, w tym do innej wizji wykorzystania materiałów i produkcji. Po pierwsze, materiały muszą być wybierane w oparciu o najwyższy stosunek wytrzymałości do masy, a w konsekwencji tworzywa sztuczne z włókna węglowego stanowią optymalne rozwiązanie. Ponadto należy wdrożyć określone strategie w projekcie.
W tym artykule przedstawione są procedury stosowane do projektowania niektórych z najważniejszych elementów konstrukcyjnych pojazdu solarnego, takich jak jego monocoque podwozie, zawieszenie, a nawet obliczeniowy test zderzeniowy. Ostatnim celem jest szybkie uzyskanie pojazdu zasilanego energią słoneczną o jak najmniejszej masie, w kompromisie z aerodynamiką i zasadami wyścigu.
Oczywiście, poszukiwanie optymalnego materiału pod względem stosunku wytrzymałości do wagi jest ograniczone przez zastosowaną technologię, którą jest autoklawe formowanie prepregów z CFRP. Celem wybranych metod jest szybkie określenie optymalnego wyboru materiału pod względem typologii warstw w skończonym zakresie możliwości oraz pod względem ułożenia. W rzeczywistości projektowanie z wykorzystaniem materiałów kompozytowych wiąże się z jednoczesnym wyborem właściwości geometrycznych przekrojów, konkretnego materiału i odpowiedniej technologii (która, w przedstawionym tu przypadku, została określona a priori, jak to często bywa).
W ostatnich dziesięcioleciach na całym świecie odbyło się kilka renomowanych długodystansowych konkursów wydajności pojazdów elektrycznych wykorzystujących energię słoneczną, w których uczestniczyły czołowe uniwersytety i ośrodki badawcze, które są głównymi czynnikami promującymi rozwój takich technologii mobilności. Jednak konkurencyjność, która działa w tej dziedzinie badań w sojuszu z granicami własności intelektualnej, jest poważnym czynnikiem ograniczającym dyfuzję wiedzy w tej dziedzinie. Z tego powodu przegląd literatury na temat projektowania samochodów zasilanych energią słoneczną zawiera niewiele (a czasem nieaktualne) odniesień, nawet jeśli całe badania opierają się na tej ankiecie3, dlatego zachęca się do realizacji prac takich jak obecne.
Niezależnie od tego, który aspekt konstrukcji pojazdu jest ulepszany, zawsze dąży się do wspólnego celu: osiągnięcia większej efektywności energetycznej. Produktywne zmiany w projektowaniu nie zawsze opierają się na najnowocześniejszych technologiach, ponieważ mogą być oparte jedynie na mechanice, takiej jak obniżenie środka ciężkości pojazdu w celu zwiększenia jego stabilności (co jest szczególnie ważne w przypadku zawodów odbywających się w regionach pustynnych4 z powodu bocznych podmuchów wiatru5) lub zmniejszenie masy części pojazdu6-z czego 10% zmniejszenie całkowitej masy pojazdów elektrycznych może oznaczać do 13,7% oszczędności energii7. Dokładne strategie zarządzania energią są również powszechnie stosowane w wyścigach w celu zapewnienia najlepszych możliwych osiągów, gdzie ekscytujące prędkości maksymalne 130 km/h i pojedyncze ładowania, które wystarczają na ponad 800 km, można uzyskać w samochodach klasy cruiser8.
Badanie aerodynamiki pojazdu5,9,10 jest ważne, aby zapewnić niewielki opór powietrza i płynność podczas jazdy, gdzie głównymi aspektami, które należy kontrolować, są zmniejszenie współczynnika oporu, aby umożliwić samochodowi poruszanie się przy mniejszym zużyciu energii, oraz współczynnik nośności, który musi być utrzymywany na ujemnym poziomie, aby zagwarantować, że samochód jest bezpiecznie i stabilnie przymocowany do ziemi, nawet przy większych prędkościach.
Innym ważnym parametrem do zaprojektowania jest system zawieszenia, który jest zazwyczaj stosowany w zwykłych pojazdach wyłącznie w celu zapewnienia komfortu, stabilności i bezpieczeństwa, ale w samochodach solarnych musi być również lekki. Ten ważny aspekt jest badany od 1999 roku11 w badaniach dotyczących resorów piórowych z włókna szklanego, a ostatnio z włókna węglowego12, które, gdy są używane do tworzenia łączników wahaczy13, udowodniły, że zapewniają nie tylko redukcję masy, ale także zwiększony współczynnik bezpieczeństwa. Chociaż zawieszenia z podwójnymi wahaczami są niewątpliwie częściej stosowane w samochodach solarnych14, obecne badanie rozważa poprzeczny resor piórowy zbudowany z włókna węglowego, ponieważ jest to prostszy i lżejszy system zawieszenia o zmniejszonej masie nieresorowanej.
Jeśli chodzi o produkcję podwozia, okazało się, że konstrukcja monocoque wykonana z włókna węglowego zapewnia znaczną przewagę w zakresie wydajności, stanowiąc nieodzowne ograniczenie projektowe dla najbardziej znanych istniejących4,8,15 zespoły samochodów zasilanych energią słoneczną. Wykorzystanie włókna węglowego ma kluczowe znaczenie dla wykonania pojazdu, umożliwiając zespołom budowanie pojazdów, w których każdy z elementów konstrukcyjnych (lub różnych części tej samej konstrukcji, jak w podwoziu) ma optymalną ilość włókien ułożonych warstwowo w obliczonych orientacjach. W tym celu w tej pracy właściwości materiału zostały ocenione za pomocą standaryzowanych testów eksperymentalnych, takich jak test zginania trzypunktowego i test wytrzymałości na ścinanie międzywarstwowe (ILSS).
Aby zapewnić stabilność wymiarową podczas cyklu utwardzania, konstrukcja jest zazwyczaj wykonywana za pomocą pakowania próżniowego i formowania w autoklawie4 na formach z włókna węglowego, które z kolei są laminowane na precyzyjnie frezowanych wzorach z pianki o dużej gęstości lub aluminium. Większość części składa się ze struktur warstwowych (tj. z włóknami na skórze i niezwykle lekkimi materiałami rdzeniowymi, które służą do przypisywania odporności na zginanie kompozytowi o wyjątkowo niskiej wadze). Ponadto włókno węglowe jest również korzystne dla zapewnienia wyższych poziomów bezpieczeństwa wibracyjnego przed zjawiskami rezonansowymi12.
Mając na celu poświadczenie bezpieczeństwa pasażerów w przypadku zderzenia, testy zderzeniowe zazwyczaj obejmują czasochłonne i nieekonomiczne, eksperymentalne i niszczące testy na próbkach pojazdów. Jednym z najnowszych trendów, który zyskuje ogromną popularność, są symulowane komputerowo testy zderzeniowe, w ramach których symulacje te badają bezpieczeństwo pasażerów samochodu podczas różnego rodzaju zderzeń (np. pełne uderzenie czołowe, zderzenie czołowe z przesunięciem, zderzenie boczne i dachowanie). Biorąc pod uwagę znaczenie przeprowadzenia analizy zderzeń z pojazdem drogowym oraz możliwość przeprowadzenia jej za pomocą modelowania numerycznego, niniejsze badanie ma na celu zidentyfikowanie najbardziej krytycznych obszarów pojazdu solarnego, zarówno pod względem maksymalnego naprężenia, jak i odkształcenia, aby umożliwić postawienie hipotezy o poprawie konstrukcji.
Numeryczny test zderzeniowy na pojazdach solarnych, który przeprowadzamy tutaj, jest bezprecedensowy. Biorąc pod uwagę brak bibliografii na temat badań i konkretnych przepisów dotyczących tego innowacyjnego podejścia do samochodów zasilanych energią słoneczną, założono adaptację, która uwzględnia wpływ pojazdu na sztywną przeszkodę przy jego średniej prędkości. W tym celu modelowanie geometrii pojazdu i symulacja (w tym budowa siatki i konfiguracja symulacji) zostały przeprowadzone na różnych odpowiednich programach. Zastosowanie włókna węglowego do budowy pojazdu jest również uzasadnione jego odpornością zderzeniową, która już wykazała wyższą niż w przypadku innych materiałów, takich jak kompozyty z włókna szklanego, w testach zderzeniowych pojazdów elektrycznych16.
Protokół
UWAGA: Proces projektowania pojazdu słonecznego jest zadaniem dość złożonym, obejmującym aspekty multidyscyplinarne, dlatego nie jest możliwe omówienie ich wszystkich w tym miejscu. Aby poprowadzić czytelnika, na Rysunku 1 przedstawiono logiczny proces, w który wkomponowano opisane protokoły.
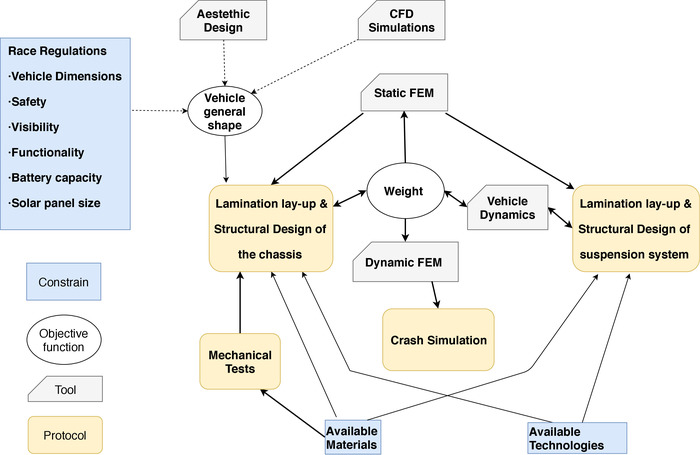
Rycina 1: Schemat blokowy projektu. Przedstawiono interakcje między różnymi etapami procesu projektowania. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
1. Układanie konstrukcji głównego podwozia
- Wyznacz rozkład obciążenia w scenariuszu najgorszego przypadku.
- Pomnóż rozkłady masy pasażerów i pakietu akumulatorów przez pionowe przyspieszenie projektu, aby uzyskać główne obciążenie projektowe.
- Należy uwzględnić rozmieszczenie siedzeń oraz różne możliwe lokalizacje akumulatorów.
- Oblicz reakcje w punktach mocowania resorów piórowych. Pojazd przyjmuje się jako belkę wolnie podpartą.
- Wyznaczyć wykresy momentów zginających i sił tnących.
- Wyznacz maksymalne dopuszczalne naprężenie ścinające materiału rdzenia. Jego wartość można odczytać z karty technicznej rdzenia lub wyznaczyć eksperymentalnie na odpowiednich próbkach. W ten sposób można określić naprężenie delaminacyjne warstw rdzenia.
- Oblicz grubość rdzenia struktury kanapkowej na podstawie odporności na ścinanie17,18 (gdzie
 jest szerokością, na której siła ścinająca
 nakłada się i
 jest grubość rdzenia).

- Wyznacz wytrzymałość na rozciąganie i ściskanie dostępnych warstw CFRP. Wartości te można znaleźć w arkuszach technicznych warstw.
- Wyznaczenie eksperymentalne wytrzymałości na zginanie kompozytów warstwowych19.
- Wyznaczyć eksperymentalnie ILSS dla możliwych kombinacji materiałów20,21.
- Należy wziąć pod uwagę poszczególne sekcje pojazdu, którego kształt został zaprojektowany jako kompromis pomiędzy wymogami aerodynamicznymi a potrzebami funkcjonalnymi.
UWAGA: W podwoziu znajdują się trzy krytyczne sekcje — ta o najwyższym momencie gnącym oraz dwa końce, w których przekrój jest znacznie zredukowany ze względu na obecność układów zawieszenia kół. Co więcej, w tych dwóch zwężonych sekcjach siły ścinające muszą zostać przeniesione z resorów piórowych na podwozie. - Przyjmij założenie dotyczące układu warstw w trzech rozważanych sekcjach oraz w różnych częściach tych sekcji, biorąc pod uwagę minimum technologiczne.17 stanowi co najmniej 10% włókien w każdym kierunku (0° [t. j., podłużne], 90° [t.j., poprzeczny], i ± 45° [t. j., przekątna]), najważniejsze obciążenie działające w konkretnej części przekroju, że liczba warstw musi być liczbą całkowitą oraz że grubość musi zostać ograniczona do minimum.
- Oblicz maksymalne naprężenia rozciągające i ściskające zgodnie z teorią konstrukcji warstwowych (sandwich theory)17,18 i porównać je z wartościami dopuszczalnymi (gdzie jest szerokość, na której moment
 stosuje się i i
 są odpowiednio grubością rdzenia i warstw).
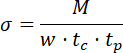
- W razie potrzeby zmodyfikować ułożenie warstw i powrócić do kroku 1.9.
- Stwórz powłokowy model elementów skończonych w oprogramowaniu Abaqus i zastosuj obciążenia równoważne z uderzenia określone w przepisach22.
- Zaprojektuj podwozie w programie do modelowania CAD.
- Zaimportuj podwozie do oprogramowania FEM jako element powłokowy lub bryłowy, klikając w Import | CzęśćJeśli jest importowany w formie stałej, należy użyć Edycja geometrii narzędzie do przekształcenia go w element cienkościenny.
- Zdefiniuj właściwości pojedynczej warstwy CFRP jako Elastyczny materiał z typem Blaszka (lamina) lub Stałe inżynieryjne; wybierz moduły sprężystości i współczynniki Poissona materiału. Należy pamiętać, że parametry stałych inżynieryjnych są wymagane w przypadku analizy zachowania powłoki poza płaszczyzną. Wybierz Hashin Kryterium uszkodzenia w celu zaimplementowania kryterium zniszczenia dla warstwy kompozytu26.
- Stwórz Układanie warstw kompozytów sekcję poprzez zdefiniowanie sekwencji układania warstw laminatu. Przypisz każdej warstwie jej orientację i grubość w formie tabelarycznej.
UWAGA: Należy uwzględnić grubość warstw CFRP po utwardzaniu. - Wyznaczyć rozkład elementów dyskretnych części poprzez Ziarenko siatkiUżyj Powierzchnia partycji narzędzie i Błąd systematyczny ziarno w celu zwiększenia liczby elementów w krytycznych obszarach. Wybierz Zdominowany przez kwadrupoly kształt elementu oraz Powłoka typ elementu. Kliknij w Zredukowana integracja jeśli efekty klepsydry w modelu są pomijalne; w przeciwnym razie należy zastosować integrację nieuproszczoną.
- Utwórz instancję chassis w Montaż moduł. Jest to element, do którego zostaną przyłożone obciążenia i warunki brzegowe.
- Zdefiniuj procedurę analizy w Krok moduł as StatycznyWybierz ustawienia solvera. Zaznacz NlgeomWłączony aby aktywować nieliniowe zachowanie błonowe.
- Przyłożyć obciążenia odpowiadające tym określonym w przepisach jako Siła objętościowa obciążenia na podwozie. Nałożyć Siły skupione w miejscach rozmieszczenia akumulatorów i pasażerów, aby uwzględnić ich masy skupione.
- Zastosuj komórki B w tym przypadku. Przyjmijmy, że podwozie jest ciałem wspornym poddanym działaniu obciążeń zewnętrznych, przy czym Przypięte BC w miejscach ograniczeń.
- Zdefiniuj wyniki w Zapytania o dane wyjściowe z terenu moduł. Wybierz Domena: Układanie warstw kompozytów aby wyekstrahować wyniki dla lokalizacji każdej warstwy w laminacie.
- Utwórz Stanowisko i przeprowadź analizę.
- Zweryfikuj zgodność wyników z wymaganiami przepisów22W przypadku ich niespełnienia należy wrócić do kroków 1.9 i 1.12.4 i zmodyfikować sekwencję laminowania.
- Opracuj instrukcję układania warstw (ply-book), która przełoży podejście projektanta konstrukcyjnego, opierające się na analizie sekcji, na podejście warstwa po warstwie, wymagane przez producenta.
- Wprowadzić specjalne modyfikacje w sekcjach, w których konkretne wymagania funkcjonalne prowadzą do zmniejszenia grubości struktury warstwowej.
- Wytworzyć konstrukcję w autoklawie.
- Wytwarzanie wzorów z pianki o wysokiej gęstości metodą frezowania precyzyjnego.
- Zapewnij gładką powierzchnię wykończeniową, używając papieru ściernego o drobnej granulacji.
- Nanieś warstwy uszczelniacza i środka rozdzielającego na piankę, aby zapewnić możliwość odłączenia form z włókna węglowego.
- Wykonaj formy poprzez złożenie warstw włókna węglowego preimpregnowanego dla niskich temperatur katalizy i uszczelnienie każdej części za pomocą kompresji w worku próżniowym w celu dalszego utwardzania w autoklawie.
- Wypolerować powierzchnie wykonanych form, a następnie nałożyć uszczelniacz oraz środki rozdzielcze.
- Należy zalaminować elementy podwozia na formie zgodnie z planem układania warstw, a następnie poddać je kompresji w worku próżniowym i utwardzeniu w autoklawie.
2. Projekt sprężyny piórowej

Rysunek 2: Schematy obciążenia sprężyny piórowej. Na tym rysunku przedstawiono wyznaczanie siły ścinającej oraz momentu gnącego działających na sprężynę piórową. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
- Wyznacz rozkład obciążenia wzdłuż resorusa piórowego (patrz schemat momentów gnących i sił poprzecznych na Rysunku 2).
- Oceń maksymalne obciążenie przyłożone do kół pojazdu w najgorszym możliwym scenariuszu (patrz Krok 1.1).
- Oblicz siły reakcji (maksymalne obciążenie
 ) na końcach resorusa piórowego, uwzględniając ramiona dźwigni zawieszenia.
- Zdefiniuj punkty podparcia i obciążenia resorusa piórowego na podstawie jego punktów mocowania do podwozia pojazdu oraz punktów zawieszenia.
- Wyznacz wykresy momentów gnących i sił poprzecznych, modelując resorus piórowy jako belkę zginaną czteropunktowo z równym maksymalnym obciążeniem przyłożonym na końcach (najgorszy scenariusz).
- Oceń maksymalne przemieszczenie
 końców resorusa piórowego zgodnie z geometrią zawieszenia i dopuszczalną przestrzenią wokół ramy pojazdu.
- Wybierz materiał o wyższej właściwej zdolności magazynowania energii odkształcenia,
 .

Gdzie to naprężenie dopuszczalne,
 to moduł sprężystości, a
 to gęstość.
- Ponieważ zginanie jest dominującym obciążeniem resorusa piórowego (obciążenie ścinaniem jest o jeden lub dwa rzędy wielkości niższe), przyjmij wytrzymałość zmęczeniową materiału jako .
- W przypadku ortotropowych materiałów kompozytowych przyjmij wytrzymałość zmęczeniową na zginanie FRP w kierunku głównym (kierunek włókien) jako .
- Ponieważ zginanie jest dominującym obciążeniem resorusa piórowego (obciążenie ścinaniem jest o jeden lub dwa rzędy wielkości niższe), przyjmij wytrzymałość zmęczeniową materiału jako
- Zaprojektuj koncepcyjnie kształt i układ warstw resorusa piórowego, aby zmaksymalizować jego właściwą zdolność magazynowania energii.
UWAGA: Przekrój poprzeczny resorusa piórowego powinien być zamodelowany tak, aby maksymalny dopuszczalny stan naprężeń występował wzdłuż całego resorusa.- Skup się wyłącznie na wykresie momentów gnących z Rysunku 2. Obciążenie ścinaniem jest o jeden lub dwa rzędy wielkości niższe. Na tej podstawie podziel resorus piórowy na dwa rodzaje sekcji: pomiędzy dwoma podporami (
 ) oraz pomiędzy podporami a końcami resorusa (
 ).
- Wzdłuż utrzymuj obciążenie zginające na stałym, maksymalnym poziomie; w związku z tym zachowaj stały przekrój poprzeczny.
- Wzdłuż zwiększaj obciążenie zginające liniowo od punktu przyłożenia obciążenia do podpory; zatem wysokość przekroju poprzecznego
 powinna spełniać poniższe równanie, aby utrzymać naprężenie
 jako stałe na zewnętrznej powierzchni resorusa piórowego na całej jego długości.
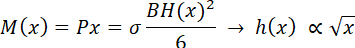
Gdzie to odległość od punktu przyłożenia maksymalnego obciążenia
 , a
 to szerokość przekroju poprzecznego. Wzór sugeruje, że wzdłuż rozpiętości wysokość przekroju poprzecznego resorusa
 powinna być zwężana z profilem parabolicznym. Jednak ze względów praktycznych procesu wykonawczego, przybliż profil wysokości resorusa profilem liniowym.
UWAGA: Utrzymuj jako stałe, aby uniknąć przerwania włókien podczas procesu laminowania, co zmniejszyłoby wytrzymałość laminatów kompozytowych. - Ponieważ zginanie jest większe niż obciążenie ścinaniem, zastosuj strukturę kanapkową z liniowo zwężanym rdzeniem z tkaniny FRP 0-90 w celu odporności na obciążenia ścinające i nadania sztywności skrętnej resorusowi oraz zewnętrznymi warstwami jednokierunkowego FRP zorientowanymi zgodnie z główną osią resorusa w celu przeciwdziałania obciążeniu zginającemu. Warstwy zewnętrzne mają stałą grubość, aby uniknąć nieciągłości geometrycznych w strefie wyższych naprężeń.
- Skup się wyłącznie na wykresie momentów gnących z Rysunku 2. Obciążenie ścinaniem jest o jeden lub dwa rzędy wielkości niższe. Na tej podstawie podziel resorus piórowy na dwa rodzaje sekcji: pomiędzy dwoma podporami (
- Wyznacz wytrzymałość na rozciąganie, ściskanie, zginanie i ścinanie dla wybranych materiałów FRP. Ich wartości można znaleźć w kartach danych technicznych lub za pomocą testów opartych na normach ASTM (opcja preferowana).
- Zoptymalizuj wymiary geometryczne resorusa piórowego za pomocą modelu analitycznego.
UWAGA: Funkcją celu jest minimalizacja masy przy zachowaniu narzuconych ograniczeń; zatem należy wytrzymać maksymalne obciążenie przy ugięciu równym i utrzymać naprężenia poniżej wartości dopuszczalnych dla materiału.
- Nałóż ograniczenie dotyczące maksymalnego ugięcia dla określonego maksymalnego obciążenia .
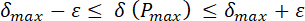
Gdzie jest małą wartością wprowadzoną ze względu na zbieżność. Koncepcyjnie resorus piórowy jest strukturą kanapkową ze zwężonym rdzeniem w obszarze . Oblicz ugięcie
 w punkcie obciążenia za pomocą metody Castigliano.
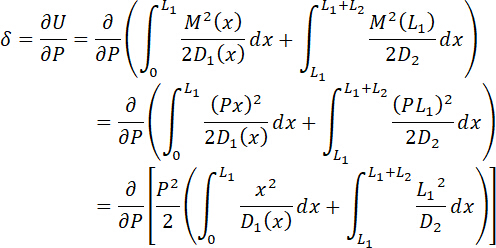
Gdzie i
 to odpowiednio sztywności zginania resorusa wzdłuż i .
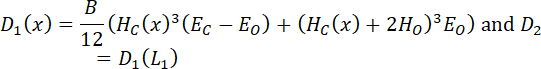
Gdzie i
 to odpowiednio moduły sprężystości rdzenia i warstw zewnętrznych,

to grubość warstwy zewnętrznej, a to grubość rdzenia.
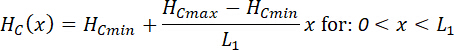
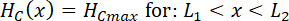
- Nałóż ograniczenie dotyczące maksymalnego naprężenia zginającego:
 (maksymalne zmęczeniowe naprężenie zginające UD). Oceń
 za pomocą teorii Eulera-Bernoulliego.
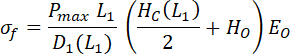
- Nałóż ograniczenie dotyczące maksymalnych naprężeń ścinających w rdzeniu i warstwie zewnętrznej:
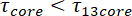 (maksymalne zmęczeniowe naprężenie ścinające rdzenia)
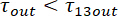 (maksymalne zmęczeniowe naprężenie ścinające rdzenia). Oceń
 i
 za pomocą teorii Eulera-Bernoulliego24.
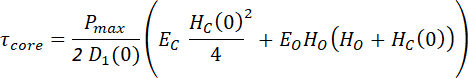
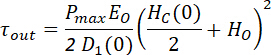
- Użyj masy resorusa piórowego jako funkcji celu do minimalizacji.
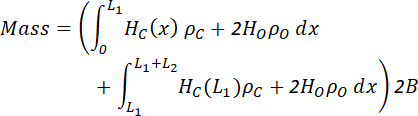
UWAGA: Parametrami geometrycznymi, które można zmieniać, są: , oraz . Jeśli konstrukcja punktów mocowania do ramy na to pozwala, i mogą być również traktowane jako zmienne, pod warunkiem zachowania następującego ograniczenia:
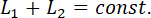
- Rozwiąż problem iteracyjnie lub za pomocą algorytmów optymalizacji, które są zintegrowane w wielu programach do obliczeń numerycznych.
- Nałóż ograniczenie dotyczące maksymalnego ugięcia
- Przeprowadź symulację MES zoptymalizowanego resorusa piórowego w Ansys Composite Pre/Post (ACP). Celem jest ocena koncentracji naprężeń i obciążeń poza płaszczyzną.
- Narysuj jako powierzchnię geometrię CAD tylko jednej ćwiartki resorusa piórowego, z powierzchnią podzieloną zgodnie z punktem podparcia i zmieniami w układzie warstw.
- Utwórz nowy projekt symulacji w ANSYS Workbench. Wybierz ACP (Pre) (w menu Toolbox), przeciągając go do obszaru roboczego.
- Zdefiniuj właściwości materiałów, klikając Engineering Data. Wybierz Engineering data sources i zaimportuj z folderu Composite materials domyślne właściwości materiałów dla prepregów węglowych UD i tkanych, klikając je dwukrotnie. Zaktualizuj stałe materiałowe w trzech głównych kierunkach zgodnie z wartościami dostępnymi w karcie danych materiałowych lub uzyskanymi z wyników eksperymentalnych.
- Zaimportuj geometrię, zachowując powiązanie z CAD, klikając prawym przyciskiem myszy Geometry, a następnie Import geometry. Zaimportuj ją w natywnym formacie CAD.
- Kliknij dwukrotnie Model. Przypisz dowolną grubość powierzchni. Zdefiniuj różne strefy układania warstw, używając funkcji Named Selection (kliknij prawym przyciskiem myszy Model, a następnie Insert). Wygeneruj domyślną siatkę, klikając prawym przyciskiem myszy Mesh, a następnie Generate mesh.
- W Workbench otwórz ACP–Pre, klikając dwukrotnie Setup.
- Zdefiniuj właściwości warstw w folderze menu Material Data. Wybierz Create Fabric , klikając prawym przyciskiem myszy Fabrics; następnie zdefiniuj Material i przypisz Thickness (grubość) prepregu. Wybierz Create Sub laminates, klikając prawym przyciskiem myszy Sub Laminates, i zdefiniuj sekwencję układania podlaminatu.
- Zdefiniuj lokalny układ współrzędnych elementów w folderze menu Rosettes zgodnie z głównym kierunkiem procesu laminowania (główną osią resorusa piórowego).
- Zorientuj lokalne współrzędne elementów MES w folderze menu Oriented Selection Set , definiując dla każdego Element sets (zdefiniowanego wcześniej w Kroku 2.7.5) dowolny Point (punkt) początkowy oraz zestaw Rosettes z Kroku 2.7.8.
- Zdefiniuj układ warstw na podstawie wyników uzyskanych w procesie optymalizacji z Kroku 2.7. Kliknij prawym przyciskiem myszy Modeling Groups i wybierz Create Ply. Zdefiniuj Oriented Selection Set, Ply material oraz Number of Layers (liczbę warstw). Powtórz tę czynność dla każdej powtarzalnej grupy warstw.
UWAGA: Zachowaj tę samą kolejność układania warstw co w procesie laminowania. - W Workbench przeciągnij analizę Static structural (z menu Toolbox) do obszaru roboczego. Następnie przeciągnij ACP (Pre)\Setup na Static structural\Model i wybierz Transfer solid Composite Data. Kliknij dwukrotnie Static Structural\Setup.
- Zastosuj warunki brzegowe symetrii i ograniczenia. Kliknij prawym przyciskiem myszy Static Structural i wybierz Insert\Displacement. Wybierz krawędź (Edge ) lub powierzchnię (Surface) Geometry i ustaw przemieszczenie na 0 dla odpowiedniego kierunku Component .
- Przyłoż Force (siłę), postępując zgodnie z procedurą z Kroku 2.7.12.
- Rozwiąż model MES jako liniowo sprężysty, klikając Solve.
- Oceń maksymalne przemieszczenie
 resorusa piórowego, klikając prawym przyciskiem myszy Solution i wybierając Insert\Deformation\Directional. Jeśli jest ono zbyt małe, wróć do Kroku 2.7.10 i zwiększ liczbę zewnętrznych warstw UD; jeśli jest zbyt duże, zmniejsz ją.
- W Workbench przeciągnij ACP (Post) (z Toolbox) na ACP (Pre)\Mode. Następnie przeciągnij rozwiązanie Static\Structural na ACP (Post)\Results. Kliknij dwukrotnie ACP (Post)\Results.
- Kliknij prawym przyciskiem myszy folder menu Definition i wybierz jako kryterium zniszczenia Hashin 3D.
- Kliknij prawym przyciskiem myszy folder menu Solutions i wybierz Create Failure …. Wybierz Hashin i zaznacz Show on Solids.
- Sprawdź, czy kryteria zniszczenia są zawsze poniżej jedności. Jeśli tak nie jest, wróć do Kroku 2.7.7 i zwiększ liczbę warstw w strefie zidentyfikowanej jako krytyczna, orientując je w razie potrzeby.
- Sporządź księgę warstw (ply book).
- Przetestuj skalowany model zaprojektowanego resorusa piórowego.
- Zaprojektuj, za pomocą modelu analitycznego z Kroku 2.7, resorus piórowy w skali 1/5 do 1/10, dostosowując warstwy zewnętrzne i grubość rdzenia tak, aby uzyskać taki sam stosunek naprężenia zginającego do naprężenia ścinającego jak w rzeczywistym komponencie oraz podobną krzywiznę dla maksymalnego obciążenia.
- Zalaminuj skalowany resorus piórowy.
- Przetestuj go za pomocą standardowej prasy do testów zginania czteropunktowego.
- Przeanalizuj maksymalne obciążenie, przemieszczenie oraz tryb zniszczenia.
- Zoptymalizuj projekt resorusa piórowego na podstawie wniosków z testu eksperymentalnego.
- Wykonaj zoptymalizowany resorus piórowy.
3. Symulacja testu zderzeniowego czołowego

Rysunek 3: Geometria pojazdu Cruiser. Na rysunku przedstawiono ogólny kształt i wymiary pojazdu. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
- Narysuj geometrię pojazdu (Rysunek 3).
- Utwórz i nazwij nowy Część projekt w oprogramowaniu do modelowania CAD.
- Modelowanie części stałych z wykorzystaniem dostępnych zasobów Wytłocz, Obracać, Zamiatanyi Poddasze aby zapewnić pełny kontakt pomiędzy różnymi częściami pojazdu (takimi jak podwozie, siedzenia i klatka bezpieczeństwa). W razie potrzeby należy kliknąć kartę Powierzchnia, Geometria odniesienia, i Płaszczyzna aby wyznaczyć płaszczyznę odniesienia.
- Powtórz krok 3.1.2 do momentu ukończenia geometrii, obejmującej monokok, drzwi, klatkę bezpieczeństwa, siedzenia, akumulator, koła, opony, piasty kół, wahacze zawieszenia, resor piórowy, układ kierowniczy oraz sztywną barierę stałą (2 x 2 m).
- Wykorzystaj symetrię dwustronną w celu optymalizacji obliczeń i zastosuj model połowy pojazdu. Pod Narzędzia pomocnicze zakładka, kliknij w Kontrola symetrii oraz wybrać Automatyczny podział symetryczny polecenie. Następnie kliknij część ciała, która ma zostać zachowana, i potwierdź, klikając w Część rozdzielona.
- Konwertuj bryły na powierzchnie: wybierz ścianki odpowiadające grubości brył i kliknij w Powierzchnie zakładkę, a następnie, na Usuwanie twarzy.
- Kliknij w Zapisz jako i wybrać STP format.
- Skonfiguruj i przeprowadź symulację.
- Utworzyć i nazwać Nowy projekt w oprogramowaniu do symulacji metodą elementów skończonych ANSYS Workbench.
- Przeciągnij z Zestaw narzędzi – systemy analityczne do schematu projektu oraz Jawna dynamika okno. Kliknij dwukrotnie w Dane inżynieryjne i dodaj nowe materiały, przeciągając ich niezbędne właściwości z Zestaw narzędzi drzewo i wprowadzanie wartości uzyskanych w sekcji 1 niniejszego protokołu, odpowiednio nazywając każdy materiał.
- Kliknij prawym przyciskiem myszy na Geometria Proszę podać tekst źródłowy w języku angielskim, który mam przetłumaczyć na język polski. Import geometriiKliknij w Przeglądaj i wybierz plik STP wygenerowany w kroku 3.1.6.
- Kliknij dwukrotnie w Model pod Dynamika jawna aby otworzyć Model środowisko
- Po wejściu do Model środowisko, kliknij prawym przyciskiem myszy na Geometria wprowadzić Masa punktowa dla elementów 3D lub w Sekcja warstwy dla elementów 2D, aby zdefiniować odpowiednio masy skupione lub strukturę warstwową kompozytu. Dla każdego komponentu w ramach Geometrianależy przypisać odpowiedni materiał i grubość powierzchni w sekcji Szczegóły – Materiały.
- Kliknij prawym przyciskiem myszy na Model wsunąć Symetria – obszar symetriiPłaszczyzna symetrii YZ definiuje poprawną symetrię geometryczną w odniesieniu do przyszłych wyników, zapewniając odpowiednie warunki brzegowe.
- Aby prawidłowo przygotować Powiązaniausuń wszystkie automatyczne połączenia i pozostaw tylko Interakcje organizmu, zdefiniowane jako bezwsteczne.
- W ramach szczegółowych informacji dotyczących Siatka Metoda jawna (Rycina 4), odrzuć Węzły środkowe elementów i przygotuj Funkcja ustalania rozmiaru włączone Krzywizna z Pożywka Właściwy ośrodek. Ustaw maksymalny rozmiar elementu na 30 mm przy wartości minimalnej 6 mm.
- Ustawić Liczba procesorów CPU do przetwarzania równoległego w ramach Zaawansowany zakładka z Siatka sekcja
- Ustawić Prędkość jako warunek początkowy w ramach Warunki początkowe drzewo Dynamika jawna tab.
- Ustaw warunki brzegowe ograniczeń, klikając prawym przyciskiem myszy na Dynamika jawna zakładka, wybieranie Wstawićoraz pobieranie Podparcie stałe w celu zdefiniowania sztywnej bariery i Stałe przemieszczenie aby zapobiec przemieszczaniu się koła wzdłuż osi Z.
- Pod Ustawienia analizy, ustalenie kontroli w zakresie Czas zakończenia (do 0,3 s) i Maksymalna liczba cykli (do 2,5 x 10⁵), niezbędne dane wejściowe do wyznaczenia prędkości oraz energię kinetyczną (równą zeru).
- Pod Roztwórkliknij prawym przyciskiem myszy na Informacje o roztworach wsunąć Energia kinetyczna – całkowita – energia wewnętrzna do śledzenia tych wyników. Z drugiej strony, pod Informacje o roztworach, Wynik roztworu można śledzić pod kątem Podsumowanie energetyczne, Przyrost czasui Zachowanie energii.
- Kliknij w Rozwiąż oraz przeanalizować wyniki pod kątem całkowitego odkształcenia, naprężenia, odkształcenia, energii całkowitej, wewnętrznej i kinetycznej oraz przyspieszenia.

Rysunek 4: Siatka elementów skończonych zastosowana w modelu połowy pojazdu. Na tym rysunku przedstawiono dyskretyzację modelu, przeprowadzoną dla połowy pojazdu ze względu na symetrię. Prosimy kliknąć tutaj, aby wyświetlić powiększoną wersję tego rysunku.
Wyniki
Układ głównego podwozia: Końcowym wynikiem protokołu jest sekwencja laminowania, nazywana również książką warstw. Jednakże, podczas gdy rozkłady obciążeń oraz wykresy momentów gnących i sił ścinających mogą zostać określone na podstawie prostych rozważań z zakresu mechaniki ciał stałych, kluczowym punktem protokołu jest ocena rzeczywistych właściwości materiałowych. W rzeczywistości, nawet jeśli wiele wartości potrzebnych projektantowi konstrukcji znajduje się w karcie charakterystyki materiału, faza produkcji oraz oddziaływanie z innymi materiałami mogą zmienić odpowiedź mechaniczną surowców. W tej sekcji przedstawiono układ eksperymentalny dla prób zginania trójpunktowego oraz testów ILSS (patrz Rycina 5). Na podstawie tych testów możliwe jest ocenienie wytrzymałości na zginanie laminatów kanapkowych oraz wyznaczenie dolnej granicy wytrzymałości na ścinanie rdzenia Nomex; reprezentatywne krzywe naprężenie-przesunięcie dla dwóch różnych orientacji laminatu tkanego przedstawiono na Rycini 6. Ponadto, parametr ILSS jest krytyczny dla określenia odporności na delaminację na krawędziach podwozia, gdzie struktura kanapkowa przechodzi w laminat.
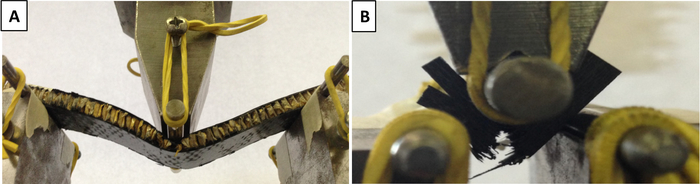
Rysunek 5: Testy mechaniczne. Panele te przedstawiają testy mechaniczne (A) zginania trójpunktowego oraz (B) ILSS. Przedstawiono kształt próbki oraz warunki obciążenia. Proszę kliknąć tutaj, aby wyświetlić powiększoną wersję tego rysunku.
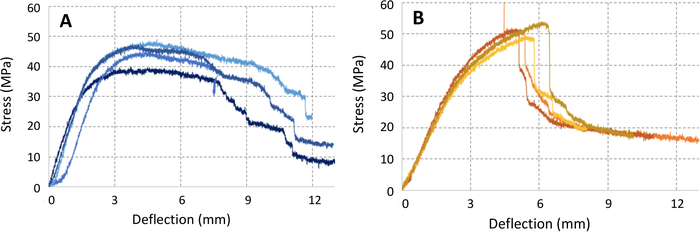
Rysunek 6: Typowy wynik prób zginania trójpunktowego. Panele te przedstawiają typowe wyniki próby zginania trójpunktowego dla warstw (A) [0/90]n oraz (B) [± 45]n. Naprężenia obliczone z obciążenia są mierzone przez ogniwo pomiarowe, a przemieszczenie jest mierzone przez przetwornik wbudowany w maszynę testową. Prosimy kliknąć tutaj, aby wyświetlić powiększoną wersję tego rysunku.
W Rycina 7przedstawiono sekwencje laminowania, zdefiniowane sektor po sektorze na formie kadłuba. Szczegółowa specyfikacja sekwencji laminowania znajduje się w Tabela 1Tabela została podzielona na trzy następujące po sobie fazy procesu utwardzania w autoklawie, rozpoczynając od zewnętrznej warstwy laminatu, następnie rdzenia z Nomexu i spoiw, a na koniec od wewnętrznej warstwy laminatu.
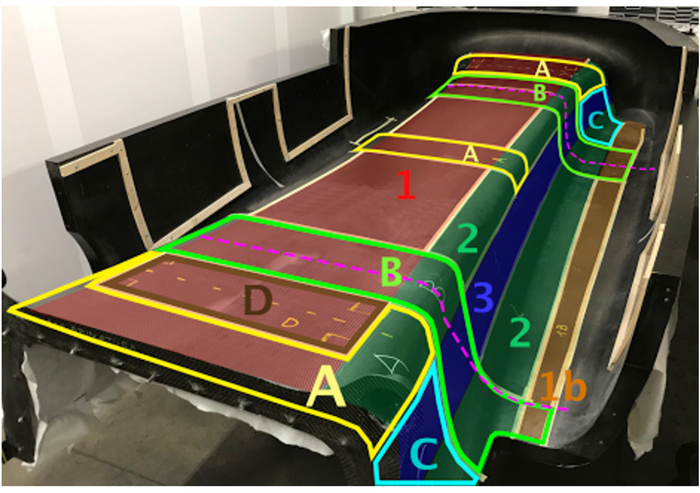
Rysunek 7: Wynik procesu projektowania. Każdy obszar charakteryzuje się innym układem warstw. Numery i kolory definiują poszczególne regiony, na które podzielona jest struktura podwozia, patrz Tabela 1. Prosimy kliknąć tutaj, aby wyświetlić powiększoną wersję tego rysunku.
| Faza 1 | ||||
| p = 6 bar; t = 2 h; T = 135 °C | ||||
| Sekw. | Sektor | Kąt | n° | Materiał |
| P 1.1 | Globalny | +45° | 1 | satin T800 |
| P 1.2 (wzmoc.) | 1 | 0° | 1 | UNI M46J |
| 2 | 90° | 1 | UNI M46J | |
| 3 | +45° | 1 | UNI M46J | |
| 1b | 0° | 1 | UNI M46J | |
| P 1.3 (wzmoc.) | D | 0° | 2 | UNI M46J |
| C | -45° | 1 | UNI M46J | |
| C | +45° | 1 | UNI M46J | |
| A, B, C, D | -45° | 1 | UNI M46J | |
| A, B, C, D | +45° | 1 | UNI M46J | |
| P 1.4 (wzmoc.) | B | 0° | 2 | UNI M46J |
| A, D, C | 90° | 1 | UNI M46J | |
| A, D | 90° | 2 | UNI M46J | |
| P 1.5 (wzmoc.) | D | 0° | 1 | satin T800 |
| D | 90° | 3 | UNI M46J | |
| D | 0° | 1 | satin T800 | |
| D | 0° | 3 | UNI M46J | |
| P 1.6 | Globalny | 0° | 1 | satin T800 |
| Faza 2 | ||||
| p = 1,5 bar; t = 2 h; T = 1110 °C | ||||
| P 2.1 | Globalny | / | 1 | Folia klejąca |
| P 2.2 | 1, 2, 3 | / | 1 | nomex 14 mm, 32Kg/m^2 |
| P 2.3 | 1b, D, 0 | / | 1 | nomex 9 mm, 32Kg/m^2 |
| P 2.4 | Globalny | / | 1 | Folia klejąca |
| Faza 3 | ||||
| p = 6 bar; t = 2 h; T = 135 °C | ||||
| P 3.1 | Globalny | 0° | 1 | satin T800 |
| P 3.2 (wzmoc.) | D | 0° | 3 | UNI M46J |
| D | 0° | 1 | satin T800 | |
| D | 90° | 3 | UNI M46J | |
| D | 0° | 1 | satin T800 | |
| P 3.3 (wzmoc.) | A, D | 90° | 2 | UNI M46J |
| A, D, C | 90° | 1 | UNI M46J | |
| B | 0° | 2 | UNI M46J | |
| P 3.4 (wzmoc.) | A, B, C, D | +45° | 1 | UNI M46J |
| A, B, C, D | -45° | 1 | UNI M46J | |
| C | +45° | 1 | UNI M46J | |
| C | -45° | 1 | UNI M46J | |
| D | 0° | 2 | UNI M46J | |
| P 3.5 | 1b | 0° | UNI M46J | |
| 3 | -45° | 1 | UNI M46J | |
| 2 | 90° | 1 | UNI M46J | |
| 1 | 0° | 1 | UNI M46J | |
| P 3.6 | Globalny | +45° | 1 | satin T800 |
Tabela 1: Sekwencja laminowania podwozia. Tabela ta przedstawia specyfikację układu warstw dla różnych obszarów podwozia, zdefiniowanych na Rysunku 7. Jest ona podzielona na trzy różne fazy laminowania, które są wykonywane sekwencyjnie.
Po ustaleniu konstrukcji podwozia, zgodnie z regulaminem wyścigu20 dodawana jest tytanowa klatka bezpieczeństwa, a następnie przeprowadzane są specyficzne testy numeryczne w celu weryfikacji wytrzymałości całego pojazdu oraz, przede wszystkim, braku wkraczania elementów niestrukturalnych w przestrzeń pasażerów. Na Rysunku 8 przedstawiono kierunki statycznych obciążeń odpowiadających zderzeniu, a na Rysunku 9 można ocenić odpowiadające im mapy przemieszczeń. Na tym etapie do obliczeń wykorzystywana jest jedynie geometria schematyczna, natomiast pełna geometria służy do końcowej weryfikacji testu zderzeniowego.
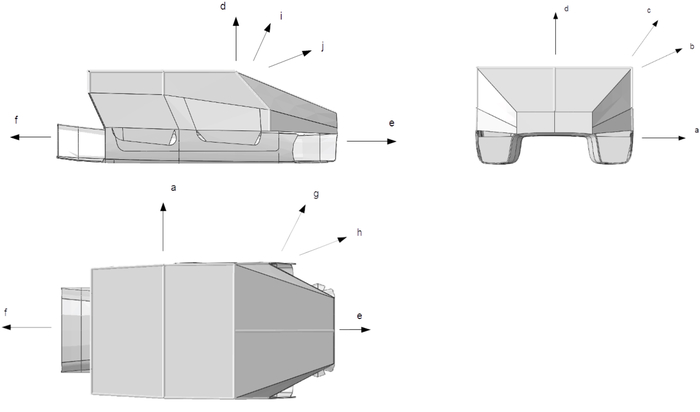
Rycina 8: Kierunki statycznego obciążenia odpowiadającego zderzeniu. Zgodnie z przepisami konstrukcja pojazdu jest obciążona siłą statyczną równą 6 g pomnożone przez całkowitą masę w kierunkach pokazanych na rysunku. Prosimy kliknąć tutaj, aby wyświetlić powiększoną wersję tej ryciny.
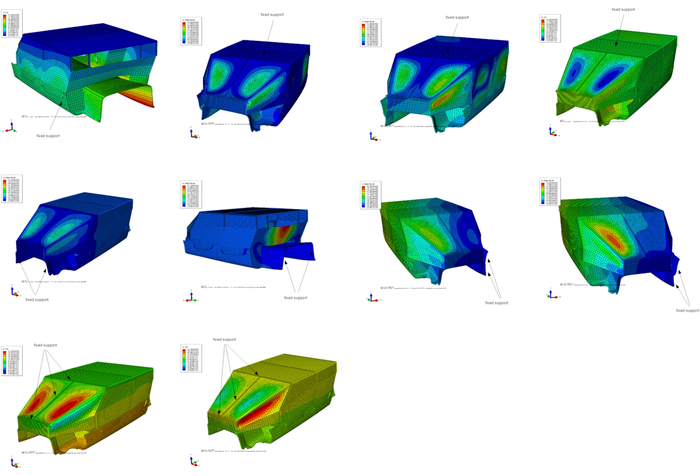
Rysunek 9: Mapa obliczonych przemieszczeń. Na tym rysunku przedstawiono przykład przemieszczeń obliczonych dla przypadków zdefiniowanych na Rysunku 8. Przemieszczenie w dowolnym obszarze w pobliżu osób przebywających wewnątrz musi być mniejsze niż 25 mm. Aby zobaczyć powiększoną wersję tego rysunku, kliknij tutaj.
Resora piórowa: Wynikiem procedury jest optymalizacja kompozytowej poprzecznej resory piórowej z funkcją ograniczania przechyłu. Jej konstrukcja musi spełniać różne specyficzne wymagania: naprężenia poniżej dopuszczalnych dla materiału przy maksymalnym obciążeniu, określoną sztywność oraz minimalną masę. W celu spełnienia wszystkich tych wymagań przedstawiono analityczny model optymalizacyjny. Dzięki modelowi możliwe jest szybkie uzyskanie optymalnej geometrii oraz koncepcyjnego układu warstw. Dokładność modelu została zweryfikowana metodą elementów skończonych oraz testem eksperymentalnym na resorze piórowej w skali 1/5. Skalowana resora piórowa jest podparta dwupunktowo w centrum (rozstaw 100 mm) i obciążona na końcach w miejscach otworów (rozstaw 190 mm) siłą 1 000 N na każdą stronę. Zoptymalizowana geometria oraz plan ułożenia warstw resory piórowej przedstawione są odpowiednio na Rysunku 10 i w Tabeli 2.
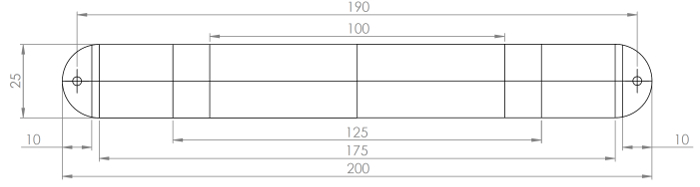
Rycina 10: Zoptymalizowany model geometrii sprężyny piórowej. Na tej rycinie przedstawiono geometrię przeskalowanej sprężyny piórowej, która została poddana testowi na pękanie w celu walidacji modelu numerycznego. Aby wyświetlić powiększoną wersję tej ryciny, kliknij tutaj.
| Utwardzanie w autoklawie | |||||
| p = 6 bar; t = 2 h; T = 135 °C | |||||
| Sekwencjonowanie. | Sektor | Kąt | n° | Grubość | Materiały |
| mm | |||||
| Koniec 10 | Koniec 10 | 0° | 1 | 0.23 | TW T300 200 g/m^2 |
| Wszystkie 200 | Wszystkie 200 | 0° | # | 1 | UD T1000 100 g/m^2 |
| Central 125 | Central 125 | 0° | 1 | 0.23 | TW T300 200g/m^2 |
| Central 175 | Central 175 | 0° | 1 | 0.23 | TW T300 200g/m^2 |
| Wszystkie 200 | Wszystkie 200 | 0° | 1 | 0.23 | TW T300 200 g/m² |
| Central 175 | Central 175 | 0° | 1 | 0.23 | TW T300 200 g/m^2 |
| Central 125 | Central 125 | 0° | 1 | 0.23 | TW T300 200g/m^2 |
| Wszystkie 200 | Wszystkich 200 | 0° | # | 1 | UD T1000 100 g/m^2 |
| Koniec 10 | Koniec 10 | 0° | 1 | 0.23 | TW T300 200g/m^2 |
Tabela 2: Sekwencja laminowania sprężyny piórowej. Tabela ta przedstawia specyfikację układu warstw dla różnych obszarów sprężyny piórowej.
Zgodnie z modelem analitycznym, resor piórowy powinien wykazywać maksymalne przemieszczenie wynoszące 12,2 mm oraz generować maksymalne naprężenie zginania równe 970 MPa, stałe pomiędzy dwoma centralnymi podporami.
Przeprowadzono analizę elementów skończonych, zgodnie z opisem w kroku 2.7 protokołu, a wyniki przedstawiono na Rysunku 11. Na wykresie naniesiono naprężenia w kierunku głównym  na zewnętrznej powierzchni sprężyny piórowej wzdłuż jej osi głównej. Wartość ta jest niemal stała pomiędzy rozpiętościami i wynosi 922 MPa, a następnie maleje liniowo w kierunku punktu przyłożenia obciążenia. Pomimo że jest znacznie poniżej maksymalnego naprężenia ściskającego materiału (1 450 MPa), trójwymiarowe kryterium zniszczenia Hashina przedstawione na Rysunku 10 wykazuje strefę z indeksem zniszczenia przekraczającym 1, co jest spowodowane pękaniem włókien (zaznaczone na czerwono) i wiąże się z gwałtowną zmianą geometrii zewnętrznych warstw UD, spowodowaną przerwaniem warstw rdzenia. Jednocześnie przemieszczenie obliczone metodą MES w punkcie przyłożenia obciążenia wynosi 12,8 mm.
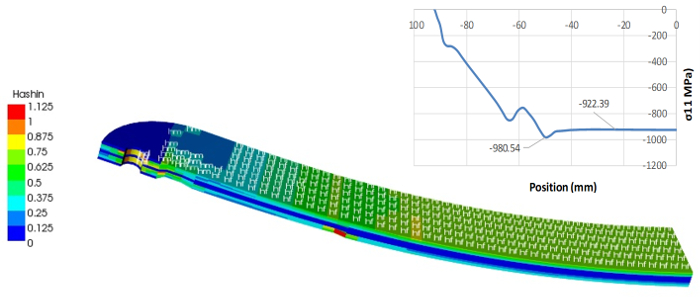
Rycina 11: Numeryczna symulacja zginania modelu elementów skończonych sprężyny piórowej. Na rycini przedstawiono wyniki symulacji FEM dla przeskalowanej sprężyny piórowej w odniesieniu do indeksu uszkodzenia Hashina oraz maksymalnego naprężenia głównego. Kliknij tutaj, aby wyświetlić większą wersję tej ryciny.
Aby zweryfikować niezawodność modeli analitycznych i numerycznych, zgodnie z sugerowaną procedurą, przeskalowana sprężyna płaska musi zostać poddana badaniom eksperymentalnym. Wyniki przedstawione na wykresie na Rysunku 12 wykazują maksymalne obciążenie przed pęknięciem wynoszące 1,980 N (990 N na każdą stronę), przy maksymalnym przemieszczeniu 15.1 mm. Zatem w odniesieniu do maksymalnego przemieszczenia, model analityczny i numeryczny zaniżają tę wartość odpowiednio o -19% i -15%. Co ciekawe, tryb awarii oraz lokalizacja uszkodzeń zaobserwowane na badanej próbce (Rysunek 11) są zgodne z wynikami modelu numerycznego.
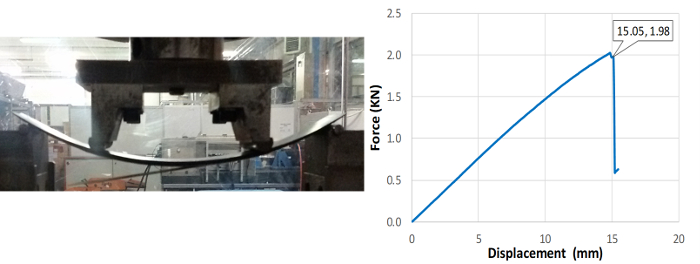
Rysunek 12: Eksperymentalna próba zginania czteropunktowego na skalowanym modelu resora piórowego. Na rysunku przedstawiono ustawienie testowe oraz krzywą obciążenie-przemieszczenie dla skalowanego resora piórowego. Proszę kliknąć tutaj, aby wyświetlić większą wersję tego rysunku.
Test zderzeniowy: Analiza elementów skończonych pozwala uzyskać realistyczne wyniki, które pomagają inżynierom w zrozumieniu zachowania pojazdu w różnych scenariuszach kolizji. Zamiast odtwarzać rzeczywiste warunki, bardziej efektywnym czasowo i kosztowo rozwiązaniem jest symulowanie wypadków samochodowych przy użyciu komercyjnego oprogramowania, takiego jak ANSYS. Przedstawione wyniki stanowią przykład tego, w jaki sposób symulacje te mogą przyczynić się do rozwoju inżynierii motoryzacyjnej.
Zdiscreteyzowany model elementów skończonych samochodu składał się odpowiednio z 79950 elementów i 79822 węzłów. Jako warunek początkowy przyjęto prędkość uderzenia wynoszącą 60 km/h, przy której energia kinetyczna pojazdu zmalała w ciągu około 0,3 s (Rycina 13), przekształcając się w energię kontaktu oraz energię wewnętrzną struktury samochodu.
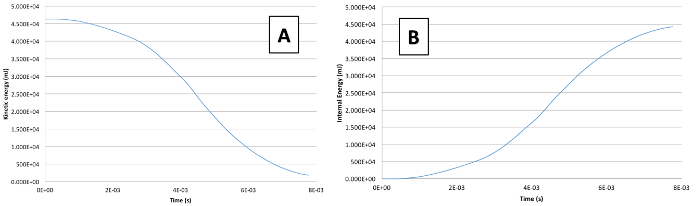
Rycina 13: Wykresy energii z testu zderzeniowego. Panele te przedstawiają wykresy energii z testu zderzeniowego dla (A) energii kinetycznej oraz (B) energii wewnętrznej. Wykresy obrazują typowe strumienie energii podczas zdarzenia zderzeniowego. Prosimy kliknąć tutaj, aby wyświetlić większą wersję tej ryciny.
Na podstawie mapy naprężeń próbki przedstawionej na Rysunku 14A można ocenić stopień integralności pojazdu. Ma to kluczowe znaczenie dla określenia potencjalnego zagrożenia dla bezpieczeństwa pasażerów, jak w przypadku ewentualnego poluzowania rur klatki bezpieczeństwa, odpięcia foteli lub nawet przesunięcia drążka kierowniczego w stronę kierowcy. Najbardziej znaczące przemieszczenia w przypadku pokazanym na Rysunku 14B mieszczą się w zakresie 95 mm i występują zarówno w przedniej części samochodu na skutek uderzenia, jak i w rurach klatki bezpieczeństwa przymocowanych do foteli.
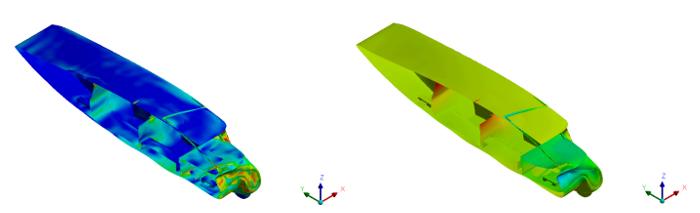
Rycina 14: Typowe kontury maksymalnego naprężenia zastępczego i maksymalnego przemieszczenia podczas testu zderzenia czołowego. Panele te przedstawiają (A) naprężenie zastępcze oraz (B) przemieszczenie. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
Dyskusja
Z tabeli 1 można zauważyć, że pojedyncze blaszki nie są symetryczne, podczas gdy cała kanapka jest. Wynika to z konieczności posiadania zarówno jak najmniejszej liczby warstw, minimum technologicznego, jak i pożądanych właściwości mechanicznych.
Z jednej strony przekrój oznaczony jako 1/1b, 2, 3 na rysunku 7 odpowiada za ogólne właściwości mechaniczne, przy czym główną różnicą między nimi jest orientacja jednokierunkowej warstwy zbrojenia o wysokiej wytrzymałości. Z drugiej strony sekcje oznaczone jako A, B, C i D są modyfikowane w celu uwzględnienia obciążeń skoncentrowanych układów zawieszenia i siedzeń pasażerów, ze względu na obecność resorów piórowych.
Model elementów skończonych używany do analizy podwozia kompozytowego opiera się na topologii powłoki. Elementy skorupowe są odpowiednią opcją do odtwarzania struktur kompozytowych, ponieważ mają tendencję do uchwycenia sztywności na zginanie obiektów cienkościennych przy użyciu znacznie prostszych siatek niż elementy bryłowe. Z drugiej strony, przy modelowaniu grubych konstrukcji warstwowych lub obszarów o stromych gradientach naprężeń należy rozważyć zastosowanie kontinuum powłokowych lub bryłowych; Omówiono porównawcze elementy powłoki i kontinuum24,25.
Głównym celem analizy statycznej jest sprawdzenie, czy sztywność i wytrzymałość konstrukcji spełniają wymagania. Wymagania dotyczące sztywności są egzekwowane bezpośrednio poprzez zapewnienie, że odkształcenie pojazdu pod każdym przypadkiem obciążenia mieści się w granicach przepisów (tj. żadna część pojazdu nie przenika przez pomieszczenie pasażerów). Ocena wytrzymałości konstrukcji opiera się na ocenie uszkodzeń Hashina26 warstw kompozytu; mianowicie, parametry Hashina muszą być ściśle mniejsze niż 1. Ze względu na to, że różne rodzaje uszkodzeń przyczyniają się do globalnego uszkodzenia laminatu kompozytowego, zaleca się stosowanie kryteriów łącznego uszkodzenia (np. Kryteria Hajina); Kryteria maksymalnego naprężenia mogą być odpowiednie dla elementów metalowych.
W literaturze zaproponowano różne rozwiązania w zakresie optymalizacji konstrukcji lekkich kompozytowych resorów piórowych, ale większość z nich łączy tylko jedno koło27,28 (brak możliwości zabezpieczenia przed przechylaniem) lub nadaje się tylko do technologii form infuzyjnych (podwójnie stożkowych)29. Konstrukcja prezentowanej tutaj sprężyny piórowej jest a priori ograniczona przez proces laminowania prepregu, który nie pozwala na rozwiązanie konstrukcyjne z podwójnym stożkiem, ale gwarantuje wysoką wytrzymałość materiału i niezawodność.
Innowacyjnym aspektem resoru piórowego jest funkcjonalna integracja dwóch elementów w jednym (sprężyny i stabilizatora), a główną zaletą jest redukcja masy. Co więcej, dzięki proponowanemu modelowi analitycznemu możliwe jest dalsze zmniejszenie masy i szybkie uzyskanie optymalnej geometrii dla zadanego maksymalnego obciążenia i przemieszczenia.
Naprężenia lokalne i pozapłaskie, które nie mogą być docenione przez model analityczny, są oceniane metodą elementów skończonych, a pojedyncze warstwy kompozytu resorów piórowych są modelowane za pomocą elementów ceglanych. To rozwiązanie jest obliczeniowo cięższe niż przy użyciu powłok, ale pozwala, w połączeniu z Hashinem, na trójwymiarowe kryteria uszkodzenia przewidywać rozwarstwienie spowodowane obciążeniami poza płaszczyzną, co jest krytycznym aspektem konstrukcji resorów piórowych. Wreszcie, modele analityczne i numeryczne do projektowania resoru piórowego zostały zweryfikowane w drodze testu eksperymentalnego na skalowanym resorze piórowym.
Jeśli chodzi o test zderzeniowy, stosunkowo duże przemieszczenie klatki bezpieczeństwa, choć nie stanowi powodu do niepokoju, przypisuje się głównie układowi jej przedniego pręta. Jego niezakrzywiony kształt i ostry sposób, w jaki jest umieszczony, bez krzywizn i pod ostrym kątem w stosunku do kierunku uderzenia, są odpowiedzialne za przeniesienie większości energii, która powinna być pochłonięta przez podwozie, do klatki bezpieczeństwa, która ma wyraźny cel konstrukcyjny. Z tego powodu klatka bezpieczeństwa jest przesuwana do tyłu pojazdu, co powoduje zwiększone obciążenie jej obszarów mocowania do siedzeń. Należy zauważyć, że pomimo wszelkich elementów bezpieczeństwa, które można potencjalnie poprawić, minimalne odkształcenia monocoque oraz fakt, że żadne elementy nie zostały przebite/perforowane przez inne, jasno wskazują, że konstrukcja pojazdu jest uważana za bezpieczną pod względem jego odporności zderzeniowej.
W związku z tym uważa się, że projekt konstrukcyjny pojazdu jako całości został zoptymalizowany pod względem zużycia materiałów, przy czym obszerne obliczenia przedstawione w protokole są niezbędne do zaprojektowania monocoque i resorów piórowych, które zostały dostosowane tak, aby były lekkie i zapewniały lepsze osiągi mechaniczne. Co więcej, dzięki numerycznej symulacji testów zderzeniowych konstrukcja pojazdu wykazała, że jest w stanie skutecznie wytrzymać pęd wynikający z pełnego zderzenia czołowego, biorąc pod uwagę średnią prędkość samochodu i jego optymalną wydajność energetyczną.
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Autorzy pragną podziękować wszystkim członkom Stowarzyszenia Sportowego Onda Solare (www.ondasolare.com) za ich niezbędne wsparcie oraz Marko Lukoviciowi, który był projektantem estetyki krążownika. To działanie badawcze zostało zrealizowane przy wsparciu finansowym Unii Europejskiej i Regionu Emilia-Romania w ramach POR-FESR 2014-2020, Oś 1, Badania i innowacje.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| CFRP Twill T300 200g/m^2 | Impregantex | GG 204T2 IMP 503Z 46% | |
| CFRP UD STS 150g/m^2 | DeltaPreg | STS-150 - DT150 - 36% | |
| CFRP UD M46J 150g/m^2 | Cytec | MTM49-3 M46J (12K) 36% | |
| CFRP UDT1000 150 | Cytec | X01 - 36% T1000 (12K) | |
| Plaster miodu | DuPont | Nomex 9-14 mm | |
| Uniwersalna maszyna wytrzymałościowa (UTM) | Instron | Instron 8033 250 kN | |
| MES | Ansys | Ansys 18 | |
| Obliczenia numeryczne Enviroment | Matworks Matlab R2018a |
Bibliografia
- Popular Mechanics Magazine. 104 (3), Hearst Magazines. (1955).
- Thacher, E. F. A Solar Car Primer, A Guide to the Design and Construction of Solar-Powered Racing Vehicles. , Springer. (2015).
- Minak, G., Fragassa, C., de Camargo, F. V. A brief review on determinant aspects in energy efficient solar car design and manufacturing. Smart Innovation, Systems and Technologies. 68, 847-856 (2017).
- Tamura, S. Teijin advanced carbon fiber technology used to build solar car for world solar challenge. Reinforced Plastics. 60, 160-163 (2016).
- Kin, W. D., Kruger, S., van Rensburg, N. J., Pretorius, L. Numerical assessment of aerodynamic properties of a solar vehicle. ASME 2013 International Mechanical Engineering Congress and Exposition. , San Diego. (2013).
- Betancur, E., Mejía-Gutiérrez, R., Osorio-Gómez, G., Arbelaez, A. Design of structural parts for a racing solar car. Advances on Mechanics, Design Engineering and Manufacturing. Proceedings of the International Joint Conference on Mechanics, Design Engineering & Advanced Manufacturing (JCM 2016, 14-16 September, 2016, Catania, Italy). Eynard, B., Nigrelli, V., Oliveri, S. M., Peris-Fajarnes, G., Rizzuti, S. , Springer. 25-32 (2017).
- Joost, W. Reducing vehicle weight and improving U.S. energy efficiency using integrated computational materials engineering. Journal of the Minerals, metals, and Materials Society. 64, 1032-1038 (2012).
- Paterson, G., Vijayaratnam, P., Perera, C., Doig, G. Design and development of the Sunswift eVe solar vehicle: a record-breaking electric car. Journal of Automobile Engineering. 230, 1972-1986 (2016).
- Betancur, E., Fragassa, C., Coy, J., Hincapie, S., Osorio-Gómez, G. Aerodynamic effects of manufacturing tolerances on a solar car. Smart Innovation, Systems and Technologies. 68, 868-876 (2017).
- de Kock, J. P., van Rensburg, N. J., Kruger, S., Laubscher, R. F. Aerodynamic optimization in a lightweight solar vehicle design. ASME 2014 International Mechanical Engineering Congress and Exposition. , Montreal. 1-8 (2014).
- Sancraktar, E., Gratton, M. Design, analysis, and optimization of composite leaf springs for light vehicle applications. Composite Structure. 44, 195-204 (1999).
- de Camargo, F. V., Fragassa, C., Pavlovic, A., Martignani, M. Analysis of the suspension design evolution in solar cars. FME Transactions. 45 (3), 394-404 (2017).
- Hurter, W. S., van Rensburg, N. J., Madyira, D. M., Oosthuizen, G. A. Static analysis of advanced composites for the optimal design of an experimental lightweight solar vehicle suspension system. ASME 2014 International Mechanical Engineering Congress and Exposition. , Montreal. (2014).
- de Camargo, F. V., Giacometti, M., Pavlovic, A. Increasing the energy efficiency in solar vehicles by using composite materials in the front suspension. Smart Innovation, Systems and Technologies. 68, 801-811 (2017).
- Mathijsen, D. Redefining the motor car. Reinforced Plastics. 60, 154-159 (2016).
- Liu, Q., Lin, Y., Zong, Z., Sun, G., Li, Q. Lightweight design of carbon twill weave fabric composite body structure for electric vehicle. Composite Structures. 97, 231-238 (2013).
- Gay, D. Composite Materials: Design and Applications. , CRC Press. Boca Raton, FL. (2014).
- Poodts, E., Panciroli, R., Minak, G. Design rules for composite sandwich wakeboards. Composites Part B: Engineering. 44 (1), 628-638 (2013).
- ASTM D7264. Standard Test Method for Flexural Properties of Polymer Matrix Composite Materials. , ASTM International. West Conshohocken, PA. (2015).
- ASTM D2344. Standard Test Method for Short-Beam Strength of Polymer Matrix Composite Materials and Their Laminates. , ASTM International. West Conshohocken, PA. (2015).
- Rondina, F., et al. Development of full carbon wheels for sport cars with high-volume technology. Composite Structures. 192, 368-378 (2018).
- American Solar Challenge 2018 Regulations. Revision B, September 4, 2017. , Available from: http://americansolarchallenge.org/ASC/wp-content/uploads/2017/09/ASC2018-Regs-External-Revision-B.pdf (2017).
- Sodena, P. D., Kaddourb, A. S., Hinton, M. J. Recommendations for designers and researchers resulting from the world-wide failure exercise. Composites Science and Technology. 64, 589-604 (2004).
- Zenkert, D. An Introduction to Sandwich Construction. Engineering Materials Advisory Services Ltd. , (1995).
- Barbero, E. J. Finite Element Analysis of Composite Materials Using AbaqusTM. , CRC Press. Boca Raton, FL. (2013).
- Hashin, Z. Failure Criteria for Unidirectional Fiber Composites. Journal of Applied Mechanics. 47 (2), 329-334 (1980).
- Yu, W. J., Kim, H. C. Double Tapered FRP Beam for Automotive Suspension Leaf Spring. Composite Structures. 9, 279-300 (1988).
- Shokrieh, M. M., Rezaei, D. Analysis and optimization of composite leaf spring. Composite Structures. 60, 317-325 (2003).
- Wood, K. Composite leaf springs: Saving weight in production. , Available from: https://www.compositesworld.com/articles/composite-leaf-springs-saving-weight-in-production-suspension-systems (2014).
Przedruki i uprawnienia
