Przedstawiono protokół hydrotermalnej karbonizacji odpadów spożywczych roślinnych w autoklawie, z późniejszą suchą obróbką termiczną w temperaturze 275 °C w reaktorze o ciągłym przepływie, desorbującym lotne substancje organiczne. Celem jest wyprodukowanie materiału węglowego nadającego się jako produkt poprawiający glebę lub składnik podłoża.
Artykuł metodologiczny
Przekształcanie organicznych resztek z gospodarstw domowych w substytut torfu
W tym artykule
Podsumowanie
Streszczenie
Opisana jest dwuetapowa procedura syntezy materiału węglowego o podobnym składzie i właściwościach jak torf. Wyprodukowany hydrowęgiel nadaje się do zastosowań rolniczych poprzez usunięcie substancji hamujących wzrost roślin. Wilgotne odpady z gospodarstw domowych, takie jak skórki owoców, fusy z kawy, niejadalne części warzyw lub ogólnie mokry materiał lignocelulozowy, są przetwarzane w autoklawie w obecności wody o temperaturze 215 °C i ciśnieniu 21 barów, tj. przez karbonizację hydrotermalną. Wszystkie te resztki mają znaczną zawartość wody do 90% wagowych (wt%). Dodanie wody rozszerza procedurę na bardziej suche materiały, takie jak łupiny orzechów, a nawet przycinanie ogrodowe i kompostowalne polimery, tj. plastikową torbę do zbierania resztek.
Zazwyczaj, powstały materiał węglowy, zwany hydrowęglem, ma negatywny wpływ na wzrost roślin, gdy jest dodawany do gleby. Przypuszcza się, że efekt ten jest spowodowany przez zaadsorbowane związki fitotoksyczne. Prosta obróbka końcowa w atmosferze obojętnej (brak tlenu) w temperaturze 275 °C usuwa te substancje. Dlatego surowy hydrowęgiel umieszcza się na frycie szklanej pionowego rurowego reaktora kwarcowego. Przepływ azotu jest stosowany w kierunku przepływu w dół. Rura jest podgrzewana do żądanej temperatury za pomocą płaszcza grzewczego przez okres do jednej godziny.
Sukces obróbki termicznej można łatwo określić ilościowo za pomocą termograwimetrii (TG), przeprowadzanej w powietrzu. Ubytek masy określa się po osiągnięciu temperatury 275 °C, ponieważ zawartość lotna ulega desorpcji. Jego ilość jest zmniejszona w materiale końcowym w porównaniu z nieprzetworzonym hydrowęglem.
Dwuetapowa obróbka przekształca resztki z gospodarstw domowych, w tym kompostowalne torby używane do ich zbierania, w materiał węglowy, który może służyć jako stymulator wzrostu roślin, a jednocześnie jako pochłaniacz dwutlenku węgla dla łagodzenia zmian klimatycznych.
Wprowadzenie
Karbonizacja hydrotermalna (HTC) to nowa technologia zagospodarowania mokrych zasobów lignocelulozowych. Technologia ta została ponownie odkryta przez Antoniettiego i Titiriciego i zastosowana do igieł sosnowych, szyszek sosnowych, liści dębu i skórki pomarańczy1. W ten sposób biomasa jest przekształcana w hydrowęgiel, węglowe ciało stałe podobne do węgla brunatnego2,3 lub peat4,5. Od tego czasu przetworzono wiele pozostałych surowców, takich jak odpady rolno-przemysłowe6,7,8, organiczna frakcja stałych odpadów komunalnych (OFMSW)9, lub osad papierniczy10. Technologia ta jest również wykorzystywana do wstępnego przetwarzania biomasy do pirolizy i zgazowania11. Ponadto procedura zapewnia nowoczesne materiały nanotechnologiczne z jednorodnych zasobów odnawialnych, takich jak cukry czy celuloza. Te zaawansowane materiały mają potencjał do przyszłych zastosowań jako elektrody do akumulatorów, ogniw paliwowych lub superkondensatorów, magazynowanie gazu, czujniki lub dostarczanie leków12,13.
Hydrowęgiel jest materiałem węglowym i jako taki może być używany jako odnawialne paliwo stałe, zwłaszcza gdy jest produkowany z niskowartościowych, niejednorodnych zasobów o zmiennym (sezonowym lub regionalnym) składzie. Jednak produkcja wodorowęgla i jego stosowanie w glebie, a nie jego natychmiastowe spalanie, będzie miało potrójny wkład w łagodzenie zmiany klimatu. Po pierwsze, wybór HTC jako technologii gospodarki odpadami pozwala uniknąć emisji silnego gazu cieplarnianego metanu podczas kompostowania lub niekontrolowanego rozkładu14,15. Po drugie, unikanie spalania wodorowęgla po krótkim czasie i naniesienie go na glebę, usuwa dwutlenek węgla z atmosfery na dłuższy okres czasu, czyli polega na rzeczywistym wychwytywaniu i składowaniu dwutlenku węgla (CCS)16,17. Po trzecie, ogólnie rzecz biorąc, gleby wzbogacone o zwęglenie są glebami żyznymi (czarne gleby) i zwiększa się wzrost roślin. 18,19 Zmniejsza to zużycie nawozów i emisję dwutlenku węgla związaną z ich produkcją, a także chroni zasoby. Co więcej, dodatkowy wzrost roślin usuwa więcej dwutlenku węgla z atmosfery.
Chociaż jest całkiem jasne, że istnieje wiele oczywistych argumentów przemawiających za zastosowaniem hydrowęgla do gleby, materiał ten wiąże się z pewną niedogodnością: surowy hydrowęgiel nie zachowuje się dokładnie jak biowęgiel wytwarzany przez pirolizę. Hydrowęgiel nie przyspiesza wyraźnie wzrostu roślin, a co gorsza, często wywołuje raczej negatywny efekt20,21,22. W związku z tym rolnicy nie są zachęcani do jej stosowania, a tym bardziej do płacenia za nią pieniędzy. Na szczęście tę wadę można złagodzić lub wyeliminować. Najprostszym podejściem jest po prostu poczekanie na drugi cykl uprawy22. Również washings20,21,22,23 lub co-composting24 są skutecznymi zabiegami w tym celu. Jednak wszystkie te procedury wymagają czasu lub wytwarzają strumień wodny, który wymaga dalszej pielęgnacji.
Ostatnio wykazano, że surowy hydrowęgiel może być poddany miękkiej termicznej obróbce końcowej25. Celem tej procedury jest po prostu desorpcja niepożądanych substancji lotnych i szkodliwych. Powstały w ten sposób skoncentrowany przepływ głównie materii organicznej może być waloryzowany termicznie in situ. W ten sposób poprawia się bilans energetyczny zakładu HTC i zapobiega się wszelkim zagrożeniom środowiskowym związanym ze strumieniem bocznym. Testy kiełkowania pokazują, że zabieg jest skuteczny, gdy jest przeprowadzany w temperaturach 275 °C lub wyższych.
Obecny protokół (zobacz Rysunek 1) obejmuje dwa etapy reakcji i jedną prostą metodę analityczną do oceny wyniku reakcji. W pierwszym etapie biomasa jest przekształcana w surowy hydrowęgiel w autoklawie w temperaturze 215 °C i pod ciśnieniem 21 barów. Tutaj jako materiał wyjściowy wykorzystuje się resztki z gospodarstw domowych. Należą do nich wszelkiego rodzaju materiały roślinne, takie jak skórki owoców, pestki owoców, niejadalne części warzyw, fusy z kawy, papier kuchenny, kompostowalne torby plastikowe itp. Materiał węglowy jest zbierany przez filtrację i suszony. W drugim etapie umieszcza się go na frycie szklanej pionowego reaktora rurowego, stosując przepływ gazu w kierunku przepływu w dół. Rurkę podgrzewa się do temperatury 275 °C przez 1 godzinę. Otrzymane ciało stałe jest analizowane za pomocą termograwimetrii (TG) w powietrzu. Ubytek materiału do 275 °C określa się ilościowo i porównuje z ubytkiem zaobserwowanym w przypadku nieoczyszczonego wodorowęgla. Materiał węglowy można dodatkowo scharakteryzować za pomocą analizy pierwiastkowej (C, H, N i S), zawartości popiołu i składu popiołu (głównie Ca, Al, Si i P).
Protokół
1. Hydrotermalna karbonizacja resztek z gospodarstw domowych
- Obliczanie odpowiednich ilości wody i biomasy dla mieszaniny reakcyjnej.
- Mieszanina reakcyjna musi wypełniać połowę objętości autoklawu. Załóżmy, że gęstość mieszaniny wynosi około 1 g/ml i obliczyć ilości wagowo. Około 80% wag. powinna stanowić woda, a reszta ciała stałego. Ogólna zawartość wody nie jest kluczowa i może wynosić od 70 do 85% wagowych.
- Wybierz biomasę z resztek kuchennych, takich jak skórki owoców lub niejadalne części warzyw. W celu obliczenia dokładnego bilansu masy dla sekcji 1 należy wysuszyć próbkę biomasy w temperaturze 100–105 °C w piecu przez 2 godziny lub przez noc. Uzyskana masa jest materią stałą biomasy. Alternatywnie można skorzystać z danych literaturowych (dokładność jest zmniejszona).
- Oblicz, ile mokrej biomasy potrzeba do napełnienia autoklawu 20% wag. masy masy i ile wody należy wprowadzić wraz z nim. Oblicz, ile wody jest potrzebne, aby osiągnąć żądaną ilość wody w reaktorze.
- Ładowanie autoklawu.
UWAGA: Autoklaw musi być wyposażony w płytkę bezpieczeństwa o ciśnieniu rozrywającym 50 barów.- Zważyć biomasę i wodę zgodnie z obliczeniami w kroku 1.1.3 i wprowadzić je do autoklawu.
- Zamknij autoklaw i napełnij go azotem pod ciśnieniem do 20 barów. Upewnij się, że nie ma spadku ciśnienia powyżej 30 minut. Dzięki temu naczynie jest prawidłowo zamknięte bez żadnych wycieków. Zwolnij ciśnienie i ponownie zamknij naczynie.
- Reakcja karbonizacji.
- Włącz mieszanie. Podgrzać autoklaw do 215 °C w ciągu 30 minut i utrzymywać temperaturę przez co najmniej 4 godziny lub przez noc.
- Monitoruj ciśnienie przez pierwsze 2 godziny. Ogólnie rzecz biorąc, podąża za krzywą prężności pary wody do 21 barów. Jeśli ciśnienie nie wzrasta, oznacza to, że albo ogrzewanie nie działa prawidłowo, albo naczynie nie jest prawidłowo zamknięte. Jeśli tak się stanie, przerwij reakcję i sprawdź ogrzewanie i uszczelnienie.
- W rzadkich przypadkach, np. gdy biomasa jest podatna na dekarboksylację, maksymalne ciśnienie może być o 5–10 barów wyższe niż ciśnienie 21 barów spowodowane ciśnieniem pary o temperaturze 215 °C. Jeśli ciśnienie przekroczy 35 barów, wyłącz ogrzewanie i przerwij reakcję. Po ostygnięciu do temperatury pokojowej ostrożnie zwolnij pozostałe ciśnienie i zacznij ponownie od kroku 1.3.1.
- Odzysk surowego wodorowęgla.
- Gdy autoklaw ostygnie do temperatury pokojowej przez naturalne chłodzenie, ostrożnie zwolnij ciśnienie resztkowe i otwórz autoklaw.
- Oddzielić ciało stałe i ciecz przez filtrację próżniową za pomocą lejka Buchnera. Fazę ciekłą należy utylizować w postaci roztworu wodnego wraz z niebezpiecznymi odpadami laboratoryjnymi.
- Suszyć ciało stałe w temperaturze od 100 do 105 °C w piekarniku przez 2 godziny lub przez noc. Obliczyć bilans masy pierwszego etapu, tj. karbonizacji hydrotermalnej (sekcja 1). W tym celu należy wziąć pod uwagę suchą masę biomasy i suchą masę produktu.
2. Obróbka termiczna surowego hydrowęgla w trybie wsadowym
- Odważyć 1 g suchego surowego wodorowęgla i umieścić go na frycie szklanej rurowego reaktora kwarcowego (reaktor okresowy).
- W przypadku większych ilości, takich jak od 10 do 20 g, należy użyć granulowanego materiału o wielkości cząstek od 0,2 do 6 mm. W przeciwnym razie występowanie preferowanych kanałów może utrudnić jednorodną obróbkę próbki.
- Umieścić płaszcz grzewczy reaktora i podłączyć strumień azotu o przepływie 20 ml/min w dół. Umieść małą zlewkę poniżej wylotu reaktora, aby zebrać skondensowane ciecze. Chłodzenie nie jest wymagane.
- Zassać gazy na wylocie i doprowadzić je do wydechu lub umieścić cały reaktor w okapie. Podgrzać reaktor do temperatury 275 °C z rampą 10 stopni/min. Utrzymuj temperaturę przez 1 godzinę.
- Po ponownym schłodzeniu do temperatury pokojowej odłączyć dopływ gazu. Wylać ciecz zebraną w zlewce do niehalogenowych pozostałości organicznych. Odzyskaj materiał węglowy i zważ go. Oblicza się bilans masy dla sekcji 2, tj. obróbki termicznej, na podstawie zastosowanych i otrzymanych mas oraz dla ogólnej reakcji masy uzyskanej w procesie obróbki termicznej i suchej biomasy zastosowanej na etapie karbonizacji.
3. Analiza produktu końcowego za pomocą termograwimetrii (TG)
- Rozdrobnić produkt w moździerzu i zważyć próbkę o mocy 10 mg w tyglu aparatu.
- Umieścić tygiel w automatycznym podajniku próbek aparatu TG i wybrać warunki analizy: ustawić maksymalną temperaturę do 600 °C i zastosować powietrze jako gaz do wymiatania i rampę temperatury 10 stopni/min.
- Rozpocznij analizę.
- Określ ilościowo ubytek masy w temperaturze 275 °C na krzywej TG, obliczając różnicę między masą początkową a masą obserwowaną w tej temperaturze (patrz Rysunek 2). Ubytek masy należy wyrazić w procentach masy początkowej. Porównaj wartości próbek poddanych działaniu substancji i surowych. Obserwuje się wyraźną redukcję.
Wyniki
Niniejszy protokół przedstawia sposób otrzymywania hydrocharu odpowiedniego do zastosowań rolniczych w dwóch etapach (Rysunek 1): karbonizacji hydrotermalnej, po której następuje obróbka termiczna. W reakcji karbonizacji wilgotna biomasa lignocelulozowa zostaje przekształcona w materiał węglowy. O sukcesie reakcji można przesądzić na podstawie prostej inspekcji wizualnej: próbka stała musi przybrać brązowy kolor, przy czym im ciemniejszy odcień brązu, tym bardziej zaawansowana była reakcja karbonizacji. Stopień karbonizacji zależy od intensywności reakcji, na którą może wpływać czas trwania procesu; dłuższy czas reakcji, na przykład przez noc, zapewnia optymalny rezultat. Wyższy stopień karbonizacji jest zawsze powiązany z niższą wydajnością masową.
Ciśnienie podczas reakcji musi wzrosnąć do co najmniej 21 bar, co odpowiada autogenicznemu ciśnieniu pary w temperaturze 215 °C. Zazwyczaj jednak ciśnienie wzrasta powyżej tej wartości, jak pokazano w Tabeli 1. Ciśnienie reakcji jest w pewnym stopniu nieprzewidywalne i zależy od rodzaju biomasy oraz stopnia jej degradacji. Prawdopodobnie za wzrost ciśnienia odpowiada powstawanie gazów trwałych, takich jak dwutlenek węgla, a przyrost ciśnienia podczas reakcji (w stosunku do ciśnienia pary wynoszącego 21 bar) utrzymuje się po schłodzeniu autoklawu (Tabela 1; malejąc wraz z dostosowaniem do niższej temperatury). Zwiększone ciśnienie może mieć niekorzystny wpływ na wydajność masową fazy stałej (surowiec przekształca się w gazowy dwutlenek węgla), jednak poza tym nie wpływa ono negatywnie na cel główny. Wyraźnym ograniczeniem wzrostu ciśnienia jest granica bezpieczeństwa aparatury reakcyjnej, np. ciśnienie rozrywające membrany bezpieczeństwa. Przyczyną, dla której ciśnienie 21 bar nie zostaje osiągnięte, mogą być niewielkie nieszczelności. Niemniej jednak ciśnienie powinno osiągnąć wartość co najmniej 15 bar.
Wydajność masowa karbonizacji obejmuje szeroki zakres od 30 do 90 wt%, zazwyczaj od 50 do 65 wt% (Tabela 1). Wydajność masowa jest zazwyczaj wyższa dla materiałów bardziej zdrewniałych o wyższej zawartości ligniny i niższa dla czystych polimerów cukrowych (poliacetali), takich jak skrobia. Na przykład niższe wydajności obserwuje się w przypadku liści lub toreb kompostowalnych. Ponadto na wydajność masową wpływa intensywność reakcji. Jak już wspomniano, przedłużony czas reakcji zmniejsza wydajność masową w porównaniu z wydajnością uzyskaną podczas krótszych reakcji.
W razie potrzeby surowy hydrochar można scharakteryzować chemicznie za pomocą analizy pierwiastkowej26,27. Wówczas zawartość węgla wskazuje na stopień karbonizacji. Biomasa lignocelulozowa posiada zawartość węgla (w przeliczeniu na suchą masę bezpopiołową [daf]) na poziomie 45% wagowo. Wartość ta może zostać zwiększona do 60 lub 65% wagowo poprzez HTC. Wartości powyżej 65% wagowo wskazują na już zaawansowaną karbonizację w procesie HTC. Przykładowe dane przedstawiono w Tabeli 2.
Biomasa lignocelulozowa może być wykorzystana jako „czyste próbki” do karbonizacji hydrotermalnej, zgodnie z opisem w niniejszym protokole. Może to być szczególnie interesujące w przypadku badania zachowania konkretnego rodzaju biomasy. W praktyce jednak przetwarzane są mieszaniny różnych typów biomasy. Dlatego w niniejszym protokole zastosowano próbkę hydrocharu pochodzącą z przemysłowej instalacji pilotażowej. Charakterystyka tego hydrocharu została przedstawiona w Tabeli 3.
Obróbka termiczna, drugi etap niniejszego protokołu, była prowadzona w różnych temperaturach, w zakresie od 20 do 30 °C, przy czym temperatura 275 °C okazała się niezbędna i wystarczająca25. Z Tabeli 4 wynika, że wydajność masowa sukcesywnie spada wraz ze wzrostem temperatury z 20 do 250 °C, 275 °C i 300 °C, odpowiednio z poziomu prawie 90 wt% do 73 wt%, 74 wt% i 60 wt%. Jednakże ze względu na heterogeniczność biomasy oraz inne możliwe składniki mieszanki odpadów kuchennych, wartość ta nie jest w pełni powtarzalna i może wahać się w zakresie od 70 wt% do 80 wt% dla obróbki w temperaturze 275 °C.
W zlewce umieszczonej pod wylotem reaktora zbierany jest brązowy płyn, który po odstaniu rozdziela się na dwie fazy: dolną żółtą fazę wodną i górną ciemnobrązową fazę organiczną. Wydajność cieczy waha się od 8 wt% do 30 wt% dla zakresu temperatur od 20 do 30 °C i wynosi średnio około 20wt% przy obróbce w temperaturze 275 °C (Tabela 4).
Można zauważyć, że bilans masy obróbki termicznej nie osiąga 10% wag., lecz sumuje się do wartości od 90 do 95% wag. Przyczyną tej różnicy może być powstanie od 5 do 10% wag. dwutlenku węgla, wytworzonego w wyniku dekarboksylacji. Ponadto związki lotne, takie jak woda, nie są w pełni skraplane w zastosowanym układzie reakcyjnym.
Produkt końcowy można przeanalizować pod kątem fitotoksyczności za pomocą testu kiełkowania Zucconiego28. W skrócie, nasiona poddaje się działaniu ekstraktów wodnych, a następnie mierzy się wpływ na wzrost korzeni (po kilku dniach lub tygodniach). W niniejszej pracy, w celu szybkiej oceny wyniku reakcji, zastosowano prostą, standardową analizę, mianowicie analizę termograwimetryczną (TG). Polega ona na poddaniu niewielkiej próbki strumieniowi powietrza w rosnącej temperaturze (np. do 60 °C) i monitorowaniu spadku masy.
Typowe wykresy TG dla różnych próbek hydrocharu przedstawiono na Rysunku 2. Ubytek masy dla surowego hydrocharu rozpoczyna się przy około 20 °C i osiąga prawie 50% przy 30 °C. W przypadku próbki poddanej obróbce w temperaturze 20 °C podczas etapu 2, ubytek masy ponownie rozpoczyna się przy 20 °C, lecz przy 300 °C pozostaje 70%. Próbki poddane obróbce w wyższej temperaturze podczas etapu 2 zaczynają tracić masę podczas analizy TG w wyższej temperaturze i przy 300 °C pozostaje około 90%. Zatem można zauważyć, że strata substancji lotnych między 20 a 30 °C jest mniejsza w przypadku próbek poddanych obróbce w porównaniu do surowego hydrocharu. Usunięcie tego materiału lotnego było celem obróbki termicznej, a metoda analityczna jednoznacznie potwierdza jej skuteczność28.
W celu ilościowego oznaczenia można wyznaczyć ubytek masy w temperaturze 275 °C korzystając z wykresu TG (Rysunek 2). Na Rysunku 3 cały słupek przedstawia ubytek masy dla nieobrobionej próbki hydrocharu (34,6 wt%). Po obróbce w temperaturze 20 °C ubytek masy wyniósł 17,1 wt% całkowitej masy w określonych warunkach analitycznych. Odpowiada to redukcji zawartości substancji lotnych o 17,5 punktu procentowego w stosunku do surowego hydrocharu. Po obróbce w temperaturach 250, 275 i 30 °C odpowiadający im ubytek masy wyniósł odpowiednio 6,01, 5,17 i 4,2 wt% całkowitej masy. Można wywnioskować, że obróbka w temperaturze 20 °C usunęła 50 wt% tych substancji lotnych, a obróbka w 250 °C usunęła ponad 80 wt%. Dalszy wzrost temperatury wywołał jedynie niewielkie zmiany.
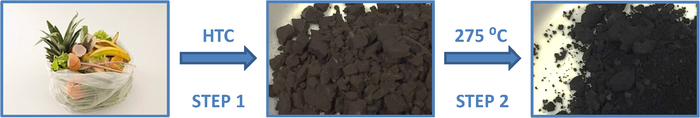
Rysunek 1: Schematyczny opis protokołu.
Pozostałości biomasy lignocelulozowej wytwarzane przez gospodarstwa domowe są przekształcane w procesie hydrotermalnego karbonizowania (HTC) w surowy hydrochar, który zostaje poddany procesowi wykańczania polegającemu na termicznej obróbce końcowej w 275 °C w nieobecności wody. Proszę kliknąć tutaj, aby wyświetlić powiększoną wersję tej ryciny.
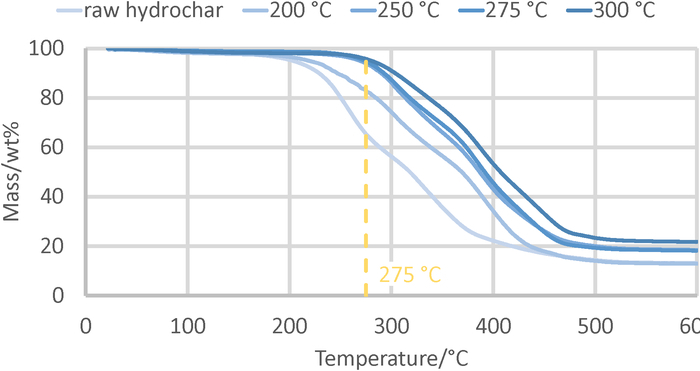
Rysunek 2: Analiza termograwimetryczna próbek hydrocharu.
Krzywe przedstawiają ubytek masy surowego hydrocharu oraz próbek poddanych obróbce w różnych temperaturach podczas ekspozycji na powietrze w rosnącej temperaturze. Wartości zaobserwowane przy 275 °C wykorzystano do porównania efektywności zastosowanych metod w Rysunek 3. Proszę kliknąć tutaj, aby wyświetlić powiększoną wersję tej ryciny.
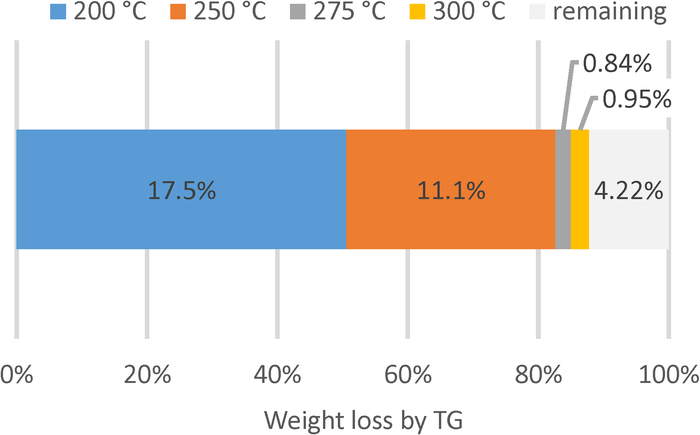
Rysunek 3: Ubytek masy do 275 °C podczas analizy hydrokarbonizowanego węgla (hydrocharu) metodą termograwimetrii.
Surowy hydrochar oraz próbki poddane obróbce w różnych temperaturach przeanalizowano za pomocą termograwimetrii (TG). Cały słupek odpowiada ilości masy utraconej w niepoddanym obróbce hydrocharze do 275 °C podczas analizy metodą TG (patrz Rycina 2). Ilość tę można zmniejszyć poprzez obróbkę termiczną próbek hydrocharu: o około 50% wagowo, czyli o 17,5 punktu procentowego, poprzez obróbkę w 200 °C (kolor niebieski); kolejne 1,1 punktu procentowego w wyniku leczenia w 250 °C (kolor czerwony); dalszy wzrost temperatury procesu wykazuje jedynie minimalne efekty, mianowicie 0,84 i 0,95 punktu procentowego dla obróbek w 275 °C (szary) i 300 °C (pomarańczowy), odpowiednio. Proszę kliknąć tutaj, aby wyświetlić powiększoną wersję tej ryciny.
| Próbka | Wilgotność | Dodano wodę | Całkowita zawartość wody | Ciśnienie (gorące/zimne) | Wydajność w postaci ciała stałego (suchego) | Wydajność produktu stałego (suchego) | |
| Surowiec | [g] | [% wag.] | [g] | [% mas.] | [bar] | [g] | [mas%] |
| Resztki owoców | |||||||
| Łupiny pistacji | 5.00 | 8.0 | 10.1 | 69.5 | 22/0 | 2.28 | 49 |
| Pestki oliwek | 5.10 | 9.0 | 10.1 | 69.5 | 31/9 | 2.55 | 55 |
| Jądro moreli | 8.74 | 11.5 | 3.33 | 35.9 | 26/13 | 2.56 | 33 |
| Pestki śliwek | 4.95 | 33.6 | 10.2 | 78.3 | 28/9 | 2.11 | 64 |
| Pestki wiśni | 7.61 | 45.8 | 4.03 | 64.6 | 30/10 | 2.62 | 64 |
| Pestki nispery | 10.7 | 53.0 | 2.41 | 61.6 | 40/14 | 2.57 | 51 |
| Pestki nektarynek | 9.65 | 48.6 | 5.44 | 67.1 | 27/10 | 3.30 | 67 |
| Skórka banana | 15.2 | 89.0 | 2.27 | 90.4 | 25/9 | 0.93 | 56 |
| Skóra melona | 16.1 | 87.4 | 2.32 | 89.0 | 24/8 | 0.64 | 32 |
| Rdzeń ananasa | 15.5 | 86.1 | 2.15 | 87.8 | 26/9 | 1.30 | 60 |
| Resztki warzyw, rośliny i materiał zielny | |||||||
| Liście palmy | 12.6 | 55.1 | 2.17 | 61.7 | 42/17 | 4.95 | 87 |
| Palma | 15.0 | 78.5 | 2.11 | 81.2 | 23/4 | 1.47 | 45 |
| Liście ananasa | 15.4 | 78.4 | 1.74 | 80.6 | 21/8 | 1.00 | 30 |
| Fusy z kawy | 10.8 | 60.9 | 5.08 | 73.4 | 20/9 | 2.73 | 65 |
| Liście karczocha | 15.1 | 80.2 | 2.18 | 82.7 | 31/9 | 1.53 | 51 |
| Liście sałaty | 15.3 | 91.3 | 1.77 | 92.2 | 20/5 | 0.39 | 29 |
| Liście calçots | 15.0 | 72.7 | 2.80 | 77.0 | 29/11 | 1.54 | 38 |
| Strąki fasoli | 15.1 | 82.6 | 2.30 | 84.9 | 31/4 | 1.43 | 55 |
| Torby kompostowalne | |||||||
| Biodegradowalna torba do codziennego użytku | 5.01 | 0 | 10.0 | 66.7 | 20/4 | 2.08 | 42 |
| Worek do kompostowania | 2.50 | 0 | 5.00 | 66.7 | 16/3 | 0.92 | 37 |
| Kompostowalna kapsułka do kawy (z fusami kawy) | 5.56 | 31.4 | 8.05 | 72.0 | 26/7 | 1.19 | 31 |
Tabela 1: Dane eksperymentalne dla karbonizacji hydrotermalnej.
Ilości materii stałej i wody użyte do reakcji oraz uzyskany stosunek hydrocharu. Wartość ciśnienia wskazuje maksymalne ciśnienie zaobserwowane podczas ogrzewania do 215 °C (gorące) oraz po ochłodzeniu autoklawu do temperatury pokojowej (zimne).
| C (daf) | H (daf) | N (daf) | S (daf) | |
| Surowiec | [% wag.] | [% mas.] | [% wag.] | [% wag.] |
| Pozostałości owoców | ||||
| skorupki pistacji | 68.0 | 4.66 | 0.34 | 0.00 |
| Pestki oliwek | 70.0 | 5.97 | 0.81 | 0.00 |
| pestka moreli | 68.6 | 6.16 | 2.21 | 0.00 |
| Pestki śliwek | 69.8 | 6.44 | 1.48 | 0.01 |
| Pestki wiśni | 67.4 | 5.52 | 1.13 | 0.00 |
| Pestki nispery | 67.1 | 5.47 | 1.90 | 0.03 |
| Pestki nektaryn | 68.8 | 5.39 | 0.88 | 0.04 |
| Skórka banana | 71.7 | 6.41 | 2.91 | 0.06 |
| Skóra melona | 69.1 | 6.24 | 2.56 | 0.08 |
| Rdzeń ananasa | 68.3 | 5.33 | 1.54 | 0.02 |
| Resztki warzyw, rośliny i materiał zielny | ||||
| Liście palmy | 63.7 | 6.47 | 2.65 | 0.20 |
| Palma | 63.2 | 6.09 | 2.02 | 0.03 |
| Liście ananasa | 60.0 | 6.52 | 2.24 | 0.11 |
| Fusy z kawy | 66.8 | 6.63 | 3.54 | 0.17 |
| Liście karczocha | 63.2 | 5.77 | 3.28 | 0.13 |
| Liście sałaty | 57.8 | 6.09 | 3.48 | 0.18 |
| Liście calçot | 63.9 | 5.82 | 3.79 | 0.55 |
| Strąki fasoli | 68.0 | 6.17 | 4.18 | 0.14 |
| Worki kompostowalne | ||||
| Kompostowalna torba do codziennego użytku | 56.8 | 5.15 | 0.09 | 0 |
| Worek do kompostowania | 61.1 | 5.38 | 0.09 | 0 |
| Kompostowalna kapsułka do kawy (z fusami kawy) | 60.5 | 5.57 | 2.56 | 0 |
Tabela 2: Analiza pierwiastkowa próbek hydrocharu.
| Właściwość | Jednostka | Wartość |
| zawartość popiołu (w przeliczeniu na suchą masę; 815 °C) | [% wag.] | 12.9 |
| Lotne składniki (w przeliczeniu na suchą masę; 900 °C) | [% wag.] | 66.4 |
| Węgiel stały (w przeliczeniu na masę suchą) | [% mas.] | 20.8 |
| C (daf) | [% mas.] | 66.1 |
| H (daf) | [% mas.] | 7.4 |
| N (daf) | [% wag.] | 3.0 |
| S (daf) | [% mas.] | 0.2 |
Tabela 3: Analiza przybliżona i analiza pierwiastkowa próbki hydrocharu użytego w obróbce termicznej28.
| wydajność | wydajność | |||||||||||||
| masa początkowa (hydrochar) | Temperatura | masa końcowa (hydrochar) | masa cieczy | AF | od | bilans masy | wydajność w postaci ciała stałego | wydajność cieczy | AF | OF | ||||
| Wpis | [g] | [°C] | [g] | [g] | [g] | [g] | [%] | [mas%] | [% mas.] | [mas%] | [% mas.] | |||
| 1 | 15.3 | 275 | 11.0 | 3.14 | 0.125 | 3.02 | 92.2 | 71.7 | 20.5 | 0.82 | 19.7 | |||
| 2 | 20.5 | 275 | 15.6 | 3.82 | 0.74 | 3.05 | 94.4 | 75.8 | 18.6 | 3.61 | 14.9 | |||
| 3 | 30.7 | 275 | 22.5 | 6.79 | 1.01 | 5.78 | 95.6 | 73.5 | 22.1 | 3.29 | 18.8 | |||
| 4 | 15.7 | 200 | 13.7 | 1.27 | 0.26 | 1.01 | 95.8 | 87.7 | 8.10 | 1.66 | 6.44 | |||
| 5 | 15.3 | 250 | 11.2 | 3.27 | 0.25 | 3.02 | 94.5 | 73.2 | 21.3 | 1.63 | 19.7 | |||
| 6 | 15.0 | 300 | 9.07 | 4.46 | 0.593 | 3.87 | 90.1 | 60.4 | 29.7 | 3.95 | 25.8 | |||
| 7a | 15.3 | 275 | 11.8 | 1.79 | 1.02 | 0.77 | 88.9 | 77.2 | 11.7 | 6.68 | 5.05 | |||
| Przeprowadzono z wykorzystaniem hydrocharu otrzymanego z przycinek ogrodowych zamiast z organicznych frakcji odpadów komunalnych (OFMSW). | ||||||||||||||
Tabela 4: Dane eksperymentalne z obróbki termicznej.
Po reakcji odzyskano fazę stałą i ciekłą. Faza ciekła po odstaniu rozdzieliła się na frakcję wodną (AF) i organiczną (OF). Brakująca ilość przypisana jest do powstania gazów trwałych, np. dwutlenku węgla, oraz niepełnej kondensacji substancji lotnych, takich jak woda.
Dyskusja
Karbonizacja hydrotermalna jest bardzo odporną metodą i zawsze dostarcza produktu węglowego, tj. hydrowęgla. Jednak wydajność i właściwości hydrowęgla mogą się różnić, nie tylko ze względu na warunki reakcji lub kontrolę reakcji, ale raczej ze względu na niejednorodność i zmienność biomasy. Na przykład uzysk masowy i zawartość węgla mogą być wyższe w przypadku biomasy lignocelulozowej o wyższej zawartości ligniny lub materiałów drzewnych.
W przypadku, gdy pożądany jest wyższy stopień karbonizacji (określony ilościowo za pomocą analizy elementarnej), hydrowęgiel można ponownie poddać reakcji karbonizacji. Alternatywnie, w przyszłych reakcjach czas reakcji może zostać wydłużony lub temperatura reakcji może zostać zwiększona (uwaga, ciśnienie wody autogenicznej wzrasta wykładniczo wraz z temperaturą).
Wynik obróbki termicznej zależy również od składu surowca. Na przykład, jeśli biomasa obejmuje inne składniki organiczne, takie jak olej roślinny, obróbka termiczna oddzieli te lotne związki od ciała stałego, a utrata masy będzie większa.
W niniejszym protokole oba kroki są wykonywane w trybie wsadowym. W przypadku zastosowań przemysłowych cały proces produkcyjny musi odbywać się w trybie ciągłym. Karbonizacja hydrotermalna jest już przeprowadzana jako proces ciągły26,27, ale obróbka termiczna musi być jeszcze dalej rozwijana. Ostatecznym celem jest przekształcenie OFMSW w materiał węglowy o właściwościach torfowych, tak aby wykorzystanie torfu (uważanego za materiał kopalny) zwiększyło się w rolnictwie i ogrodnictwie, przynosząc wyraźne korzyści dla środowiska i przyczyniając się do łagodzenia zmian klimatu.
Oświadczenia
Marisa Hernandez i Borja Oliver-Tomas są pracownikami firmy Ingelia SL, która wyprodukowała próbki hydrowęgla wykorzystane w tym artykule. Maria Consuelo Hernández-Soto, Estefanía Ponce i Michael Renz nie mają nic do ujawnienia.
Podziękowania
Autorzy są wdzięczni za wsparcie finansowe otrzymane od Komisji Europejskiej w ramach CharM i AdvCharM programu Climate-KIC oraz od hiszpańskiego Ministerstwa Nauki, Innowacji i Uniwersytetów w ramach RTC-2017-6087-5 programu "Investigación, Desarrollo e Innovación Orientada a los Retos de la Sociedad" oraz w ramach programu Severo Ochoa (SEV-2016-0683).
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Autoklaw o pojemności naczynia od 100 do 500 ml | |||
| Rurowy reaktor kalcynacyjny o ciągłym przepływie z frytą | Rurka Cuartza: 37 cm długości, średnica zewnętrzna 20 mm, fryta szklana (grubość 3 mm) w odległości 22 cm od górnej części rurki | ||
| System filtracji próżniowej | Lejek Buchnera, bibuła filtracyjna, kolba filtracyjna | ||
| Piec do suszenia próbek w temperaturze 100 &; C | |||
| Analizator | Np. Netzsch STA 449F3 Jupiter z oprogramowaniem Netzsch STA 449F3 i oprogramowaniem Netzsch ASC Manager do sterowania automatycznym podajnikiem próbek | ||
| Dowolny król biomasy roślinnej (przykłady patrz tabele 1 i 2), w tym: | |||
| Kompostowalne torby foliowe firmy BASF | |||
| Worki foliowe do zbiórki frakcji organicznej w gospodarstwach domowych, dostarczane przez lokalnych gospodarców | |||
| Kompostowalne kapsułki do kawy ecovio (BASF) |
Bibliografia
- Titirici, M. M., Thomas, A., Yu, S. H., Mueller, J. O., Antonietti, M. A. Direct Synthesis of Mesoporous Carbons with Bicontinuous Pore Morphology from Crude Plant Material by Hydrothermal Carbonization. Chemistry of Materials. 19 (17), 4205-4212 (2007).
- Düdder, H., Wütscher, A., Stoll, R., Muhler, M. Synthesis and characterization of lignite-like fuels obtained by hydrothermal carbonization of cellulose. Fuel. 171, 54-58 (2016).
- Funke, A., Ziegler, F. Hydrothermal carbonization of biomass: a summary and discussion of chemical mechanisms for process engineering. Biofuels, Bioproducts and Biorefining. 4 (2), 160-177 (2010).
- Titirici, M. M., Thomas, A., Antonietti, M. Back in the black: Hydrothermal carbonization of plant material as an efficient chemical process to treat the CO2 problem? New Journal of Chemistry. 31 (6), 787-789 (2007).
- Gruda, N. Current and future perspective of growing media in Europe. Acta Horticulturae. 960, 37-43 (2012).
- Benavente, V., Calabuig, E., Fullana, A. Upgrading of moist agro-industrial wastes by hydrothermal carbonization. Journal of Analytical and Applied Pyrolysis. 113, 89-98 (2015).
- Volpe, M., et al. One stage olive mill waste streams valorisation via hydrothermal carbonisation. Waste Management. 80, 224-234 (2018).
- Sabio, E., Álvarez-Murillo, A., Román, S., Ledesma, B. Conversion of tomato-peel waste into solid fuel by hydrothermal carbonization: Influence of the processing variables. Waste Management. 47, 122-132 (2016).
- Lucian, M., et al. Impact of hydrothermal carbonization conditions on the formation of hydrochars and secondary chars from the organic fraction of municipal solid waste. Fuel. 233, 257-268 (2018).
- Mäkelä, M., Forsberg, J., Söderberg, C., Larsson, S. H., Dahl, O. Process water properties from hydrothermal carbonization of chemical sludge from a pulp and board mill. Bioresource Technology. 263, 654-659 (2018).
- Ulbrich, M., Preßl, D., Fendt, S., Gaderer, M., Spliethoff, H. Impact of HTC reaction conditions on the hydrochar properties and CO2 gasification properties of spent grains. Fuel Processing Technology. 167, 663-669 (2017).
- Hu, B., et al. Engineering carbon materials from the hydrothermal carbonization process of biomass. Advanced Materials. 22 (7), 813-828 (2010).
- Sevilla, M., Fuertes, A. B., Rezan, D. C., Titirici, M. M. Applications of Hydrothermal Carbon in Modern Nanotechnology. Sustainable Carbon Materials from Hydrothermal Processes. , 213-294 (2013).
- Sánchez, A., et al. Greenhouse gas emissions from organic waste composting. Environmental Chemistry Letters. 13 (3), 223-238 (2015).
- Andersen, J. K., Boldrin, A., Christensen, T. H., Scheutz, C. Greenhouse gas emissions from home composting of organic household waste. Waste Management. 30 (12), 2475-2482 (2010).
- Owsianiak, M., Brooks, J., Renz, M., Laurent, A. Evaluating climate change mitigation potential of hydrochars: compounding insights from three different indicators. GCB Bioenergy. 10, 230-245 (2018).
- Lorenz, K., Lal, R. Biochar application to soil for climate change mitigation by soil organic carbon sequestration. Journal of Plant Nutrition and Soil Science. 177 (5), 651-670 (2014).
- Solomon, D., et al. Indigenous African soil enrichment as a climate-smart sustainable agriculture alternative. Frontiers in Ecology and the Environment. 14 (2), 71-76 (2016).
- Glaser, B., Haumaier, L., Guggenberger, G., Zech, W. The “Terra Preta” phenomenon: a model for sustainable agriculture in the humid tropics. Naturwissenschaften. 88 (1), 37-41 (2001).
- Fornes, F., Belda, R. M. Acidification with nitric acid improves chemical characteristics and reduces phytotoxicity of alkaline chars. Journal of Environmental Management. 191, 237-243 (2017).
- Fornes, F., Belda, R. M., Fernández de Córdova, P., Cebolla-Cornejo, J. Assessment of biochar and hydrochar as minor to major constituents of growing media for containerized tomato production. Journal of the Science of Food and Agriculture. 97 (11), 3675-3684 (2017).
- Busch, D., Kammann, C., Grünhage, L., Müller, C. Simple biotoxicity tests for evaluation of carbonaceous soil additives: Establishment and reproducibility of four test procedures. Journal of Environmental Quality. 41 (4), 1023-1032 (2012).
- Dalias, P., Prasad, M., Mumme, J., Kern, J., Stylianou, M., Christou, A. Low-cost post-treatments improve the efficacy of hydrochar as peat replacement in growing media. Journal of Environmental Chemical Engineering. 6 (5), 6647(2018).
- Busch, D., Stark, A., Kammann, C. I., Glaser, B. Genotoxic and phytotoxic risk assessment of fresh and treated hydrochar from hydrothermal carbonization compared to biochar from pyrolysis. Ecotoxicology and Environmental Safety. 97, 59(2013).
- Hitzl, M., Mendez, A., Owsianiak, M., Renz, M. Making hydrochar suitable for agricultural soil: A thermal treatment to remove organic phytotoxic compounds. Journal of Environmental Chemical Engineering. 6 (6), 7029-7034 (2018).
- Hitzl, M., Corma, A., Pomares, F., Renz, M. The hydrothermal carbonization (HTC) plant as a decentral biorefinery for wet biomass. Catalysis Today. 257 (P2), 154-159 (2015).
- Burguete, P., et al. Fuel and chemicals from wet lignocellulosic biomass waste streams by hydrothermal carbonization. Green Chemistry. 18 (4), 1051-1060 (2016).
- Zucconi, F., Monaco, A., Forte, M., De Bertoldi, M. Phytotoxins during the stabilization of organic matter. Composting of Agricultural and Other Wastes. , (1985).
Przedruki i uprawnienia
