Powlekanie wirowe, druk polyjet i modelowanie osadzania topionego są zintegrowane w celu wytworzenia wielowarstwowych heterogenicznych fantomów, które symulują strukturalne i funkcjonalne właściwości tkanki biologicznej.
Subskrypcja JoVE jest wymagana do oglądania tego materiału. Zaloguj się lub rozpocznij bezpłatny okres próbny.
Artykuł metodologiczny
Multimodalny druk 3D fantomów symulujący tkankę biologiczną
* These authors contributed equally
W tym artykule
Podsumowanie
Streszczenie
Biomedyczne obrazowanie optyczne odgrywa ważną rolę w diagnostyce i leczeniu różnych chorób. Jednak na dokładność i odtwarzalność optycznego urządzenia do obrazowania duży wpływ ma charakterystyka działania jego komponentów, środowisko testowe i operacje. Dlatego konieczne jest kalibrowanie tych urządzeń za pomocą identyfikowalnych wzorców fantomowych. Jednak większość obecnie dostępnych fantomów to fantomy jednorodne, które nie mogą symulować multimodalnych i dynamicznych cech tkanki biologicznej. W tym miejscu pokazujemy wytwarzanie heterogenicznych fantomów symulujących tkanki przy użyciu linii produkcyjnej integrującej moduł powlekania wirowego, moduł polyjet, moduł modelowania osadzania topionego (FDM) i platformę automatycznego sterowania. Informacje strukturalne i parametry optyczne "cyfrowego fantomu optycznego" są definiowane w pliku prototypowym, importowane na linię produkcyjną i wytwarzane warstwa po warstwie z sekwencyjnym przełączaniem między różnymi modalnościami drukowania. O możliwościach technicznych takiej linii produkcyjnej świadczy automatyczne drukowanie fantomów symulujących skórę, które składają się z naskórka, skóry właściwej, tkanki podskórnej i osadzonego guza.
Wprowadzenie
Biomedyczne obrazowanie optyczne stanowi rodzinę narzędzi obrazowania medycznego, które wykrywają choroby i anomalie tkankowe w oparciu o oddziaływania światła z tkanką biologiczną. W porównaniu z innymi modalnościami obrazowania, takimi jak obrazowanie rezonansem magnetycznym (MRI) i tomografia komputerowa (CT), biomedyczne obrazowanie optyczne wykorzystuje zalety nieinwazyjnego pomiaru cech strukturalnych, funkcjonalnych i molekularnych tkanki przy użyciu tanich i przenośnych urządzeń1,2,3,4. Jednakże, pomimo przewagi pod względem kosztów i przenośności, obrazowanie optyczne nie zyskało powszechnej akceptacji w diagnostyce klinicznej i prowadzeniu terapii, co wynika częściowo ze słabej powtarzalności oraz braku ilościowego mapowania parametrów optycznych i biologicznych. Główną przyczyną tego ograniczenia jest brak prześledzalnych wzorców do ilościowej kalibracji i walidacji urządzeń do biomedycznego obrazowania optycznego.
W przeszłości opracowano szereg fantomów imitujących tkankę do badań nad biomedycznym obrazowaniem optycznym w różnych typach tkanek, takich jak mózg5,6,7, skóra8,9,10,1,12, pęcherz moczowy13 oraz tkanka piersi14,15,16,17. Fantomy te są wytwarzane głównie za pomocą jednego z następujących procesów produkcji: 1) powlekania wirrotacyjnego (spin coating)10,18 (do symulowania jednorodnych i cienkowarstwowych tkanek); 2) formowania19 (do symulowania objętościowych tkanek z cechami geometrycznymi); oraz 3) druku trójwymiarowego (3D)20,21,2 (do symulowania wielowarstwowych tkanek heterogenicznych). Fantomy skóry wytwarzane metodą formowania potrafią naśladować objętościowe właściwości optyczne tkanki skóry, ale nie mogą symulować bocznych heterogeniczności optycznych19. Bentz i współpracownicy wykorzystali dwukanałową metodę druku 3D FDM, aby naśladować różne właściwości optyczne tkanki biologicznej23. Jednakże zastosowanie dwóch materiałów nie pozwala na wystarczającą symulację heterogeniczności i anizotropii optycznej tkanki. Lurie i współpracownicy stworzyli fantom pęcherza moczowego do optycznej tomografii koherentnej (OCT) i cystoskopii, łącząc druk 3D z powlekaniem wirrotacyjnym13. Niemniej jednak heterogeniczne cechy fantomu, takie jak naczynia krwionośne, musiały zostać naniesione ręcznie.
Wśród powyższych procesów wytwarzania fantomów, druk 3D zapewnia największą elastyczność w symulowaniu strukturalnych i funkcjonalnych heterogeniczności tkanki biologicznej. Jednak wiele typów tkanek biologicznych, takich jak tkanka skóry, składa się z wielowarstwowych i wieloskalowych komponentów, których nie można skutecznie odwzorować za pomocą pojedynczego procesu druku 3D. Dlatego konieczna jest integracja wielu procesów wytwórczych. Proponujemy linię produkcyjną druku 3D, która integruje wiele procesów wytwarzania w celu automatycznej produkcji wielowarstwowych i wieloskalowych fantomów symulujących tkanki, służących jako mierzalny wzorzec dla biomedycznego obrazowania optycznego (Rycina 1). Mimo że powlekanie rotacyjne, druk PolyJet oraz FDM są zautomatyzowane w naszej linii produkcyjnej druku 3D, każda z tych metod zachowuje te same charakterystyki funkcjonalne, co w przypadku uznanych procesów. W związku z tym niniejsza praca stanowi ogólne wytyczne dotyczące wytwarzania wieloskalowych, wielowarstwowych i heterogenicznych fantomów symulujących tkanki bez konieczności fizycznej integracji wielu procesów w jednym urządzeniu.
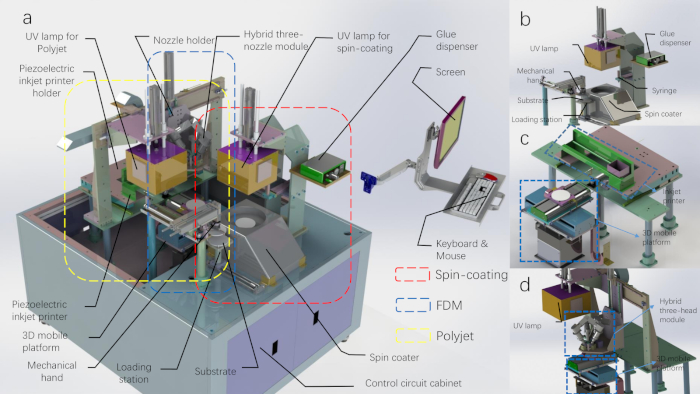
Rysunek 1: Schemat CAD linii produkcyjnej do druku 3D. (A) Linia produkcyjna druku 3D z usuniętą górną obudową. (B) Schemat modułu nanoszenia warstw metodą spin coating oraz modułu ręki mechanicznej. (C) Schemat modułu druku PolyJet. (D) Schemat modułu druku FDM (lampa UV należy do modułu druku polyjet). Kliknij tutaj, aby wyświetlić powiększoną wersję tej figury.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Protokół
1. Przygotowanie materiałów do druku 3D
UWAGA: Nasza linia do produkcji fantomów optycznych wykorzystuje różnorodne materiały drukarskie do symulacji strukturalnych i funkcjonalnych niejednorodności tkanki biologicznej. Dobór materiałów drukarskich zależy również od procesów produkcyjnych.
- Przygotowanie materiału do druku metodą powlekania wirowego
- Dodać 100 mg proszku dwutlenku tytanu (TiO2) do zlewki zawierającej 100 ml żywicy fotopolimerowej stereolitografii (SLA).
- Mieszaj mieszaninę w zlewce przez 30 minut na mieszadle magnetycznym.
- Uszczelnij zlewkę folią aluminiową i poddaj ją sonikacji w maszynie ultradźwiękowej przez 15 minut.
- Odkurzaj materiał przez 10 minut i ładuj go do strzykawki do przechowywania urządzenia.
- Przygotowanie materiału do druku polyjet
- Dodać 17,56 g 2-hydroksy-2-metylopropiofenonu (1-hydroksycykloheksylo-fenylowego ketonu) do zlewki zawierającej 80 g dimetakrylanu glikolu trietylenowego, aby uzyskać 18% (w/w) materiału.
- Uszczelnij zlewkę folią aluminiową i poddaj ją sonikacji w maszynie ultradźwiękowej przez 15 minut.
- Wyjmij 20 ml mieszaniny i dodaj do niej 5 mg rozpuszczalnego w oleju chińskiego czerwonego barwnika. Powtórz krok 1.2.2.
- Odkurz wszystkie materiały, załaduj roztwór z barwnikiem do wkładów dla kanału Y (żółtego) i załaduj czysty roztwór do wkładów dla kanału K ().
- Przygotowanie materiału do druku FDM
- Załadować 200 g wosku żelowego do każdej z trzech zlewek, a następnie podgrzać je do temperatury 60 °C za pomocą mieszadła magnetycznego.
- Dodać 600 mg proszku TiO2 do pierwszej zlewki. Dodaj 80 mg proszku grafitowego do drugiego.
- Mieszaj wosk żelowy zmieszany z TiO2 i wosk żelowy zmieszany z proszkiem grafitowym w różnych zlewkach przez 30 minut na mieszadle magnetycznym.
- Odkurz trzy różne materiały przez 2 minuty i załaduj je do wytłaczarki hybrydowego modułu z trzema dyszami przed zestaleniem.
2. Przygotowanie modeli komputerowych do multimodalnego druku 3D
UWAGA: Niejednorodna tkanka skórna jest uproszczona do trzech warstw: naskórka, skóry właściwej i tkanki podskórnej. Warstwa naskórka jest wytwarzana przez powlekanie wirowe przy użyciu materiału wprowadzonego w kroku 1.1. Warstwa skóry właściwej jest wytwarzana przez druk polyjet przy użyciu światłoczułego polimeru wprowadzonego w kroku 1.2. Warstwa tkanki podskórnej jest wytwarzana przez FDM przy użyciu materiału wprowadzonego w kroku 1.3. Generowany jest prototypowy plik CAD (Computer Aided Design) o różnych parametrach drukowania, który kieruje wyżej wymienionymi procesami produkcyjnymi.
- Projekt cyfrowego fantomu optycznego dla skóry
- Zaprojektuj fantom skóry z następującymi trzema warstwami: warstwą naskórka o grubości 100 μm, warstwą skóry właściwej o grubości 400 μm i tkanką podskórną o grubości 1 cm.
- Narysuj model guza za pomocą pakietu oprogramowania do modelowania 3D (np. Solidworks) (Rysunek 5A).
- Ustawianie parametrów dla powlekania wirowego
- Ustaw parametry prędkości obrotowej i czasu trwania w oprogramowaniu sterującym urządzenia drukującego. Prędkość powlekania wirowego pierwszego stopnia zastosowana w tej demonstracji wynosi 200 obrotów na minutę (obr./min), czas powlekania wirowania wynosi 20 s, prędkość powlekania drugiego stopnia wynosi 1,000 obr./min, a czas powlekania wirowania wynosi 40 s.
- Ustaw ilość materiału do powlekania wirowego na 3 ml, a czas utwardzania światłem na 180 s w oprogramowaniu sterującym.
- Przygotowanie pliku źródłowego do druku polyjet
- Zaimportuj obraz naczynia krwionośnego do wydrukowania do pakietu oprogramowania AcroRIP Color i ustaw parametry (pozycję drukowania i ilość atramentu) zgodnie z relacją między parametrami optycznymi drukowanych fantomów a właściwościami obrazu. Na tym wydrukowanym obrazie naczynia krwionośnego kanał K jest załadowany przezroczystym materiałem fotoutwardzalnym, a kanał Y jest załadowany materiałem fotoutwardzalnym zmieszanym z chińskim czerwonym barwnikiem.
- Wygeneruj plik ".prn" z parametrami zdefiniowanymi dla druku 3D.
- Przygotowanie kodu G do druku FDM
- Narysuj model frustum za pomocą pakietu oprogramowania do mapowania 3D (np. Solidworks), aby zasymulować guz.
- Zaimportuj plik ".stl" modelu guza do pakietu oprogramowania Cura zainstalowanego z uniwersalnym skryptem do krojenia dyszy.
- Pokrój model, aby wygenerować kod G wymagany do drukowania.
- Wczytywanie dokumentów do oprogramowania sterującego drukowaniem
- Kliknij pozycję menu "Plik" na pasku menu, wybierz pozycję podmenu "Importuj plik do druku UV" i załaduj pliki ".prn" do drukowania UV wprowadzone w kroku 2.3.
- Załaduj kod G wygenerowany w kroku 2.4 do oprogramowania sterującego drukowaniem, tak jak w kroku 2.5.1.
- Kliknij przycisk Rozpocznij drukowanie, aby rozpocząć procedurę automatycznego drukowania 3D.
3. Drukowanie warstwy naskórka skóry jako składnika fantomowego za pomocą powlekania wirowego
UWAGA: Moduł powlekania wirowego składa się głównie z trzech części: 1) powlekarki wirowej; 2) dozownik kleju; oraz 3) lampa UV.
- Przesunąć podłoże na stacji załadowczej do etapu pobierania próbek w powlekarce wirowej za pomocą mechanicznej ręki. Uruchom pompę próżniową, aby utrwalić podłoże przez adsorpcję.
- Dozownik kleju steruje strzykawką, aby kapać z materiału wprowadzonego w kroku 2.2.2 na środku podłoża.
- Powlekarka wirowa rozpoczyna pracę zgodnie z ustawionymi parametrami prędkości i czasu.
- Odłóż lampę UV (długość fali: 395 nm) i włącz ją na 180 s.
- Podnieś lampę UV, wyłącz wirówkę i wydrukuj warstwę naskórka skóry.
4. Drukowanie fantomowego komponentu warstwy skóry właściwej metodą polyjettingu
UWAGA: Moduł druku polyjet składa się z piezoelektrycznej dyszy do druku atramentowego, trójwymiarowej platformy mobilnej, panelu sterowania i lampy UV (lampy rtęciowej). Jako matrycę stosuje się materiał fotoutwardzalny na bazie rozpuszczalnika, materiał absorpcyjny i materiał rozpraszający. Różne parametry optyczne uzyskuje się poprzez natryskiwanie materiałów w różnych proporcjach w różnych regionach. Na koniec fantom warstwy skóry właściwej jest drukowany i utwardzany warstwa po warstwie.
- Przenieś podłoże na mobilną platformę 3D i otwórz zawór ssący, aby zaadsorbować podłoże na platformie.
- Mobilna platforma 3D utrzymuje podłoże w pozycji wyjściowej drukarki UV.
- Popchnij drukarkę atramentową do pozycji roboczej za pomocą cylindra, a drukarka atramentowa będzie pracować przez czas określony w pliku ".prn" wysłanym przez komputer hosta. W tym przypadku sygnał podawania papieru przez drukarkę atramentową jest wykorzystywany do sterowania ruchem platformy mobilnej osi Y.
- Drukarka atramentowa drukuje warstwę zaprojektowaną w kroku 2.5.1, a cylinder popycha drukarkę atramentową z powrotem do pierwotnej pozycji. Oś Y ruchomej platformy 3D umieszczonej z podłożem jest inicjalizowana poprzez przesunięcie do jej początkowego położenia.
- Podłoże przesuwa się o 50 mm w kierunku dodatnim osi Y. Lampa UV jest dociskana w dół przez cylinder (10 mm nad podłożem).
- Włącz lampę UV na 180 s zgodnie z ustawieniem czasu utwardzania.
- Popchnij lampę UV do pozycji wyjściowej z cylindrem. Oś Y platformy mobilnej 3D umieszczonej wraz z podłożem jest inicjalizowana i przywracana do pozycji wyjściowej.
- Przesuń platformę mobilną 3D umieszczoną z podłożem w dół o 0,1 mm wzdłuż osi Z.
- Powtórz kroki 4.1–4.8, aby drukować następną warstwę, aż drukowanie wielowarstwowe zostanie zakończone.
5. Drukowanie komponentu fantomowego tkanki podskórnej za pomocą FDM
UWAGA: Moduł FDM składa się z hybrydowego modułu trzygłowicowego, modułu jednogłowicowego i platformy mobilnej 3D. Wosk żelowy, materiał absorbujący i materiał rozpraszający są używane jako surowce do przygotowania fantomu symulującego tkankę podskórną / guz. Wosk żelowy jest podgrzewany i topiony w podajniku. Równomiernie mieszany przez głowicę wytłaczającą, jest wytłaczany w celu wydrukowania końcowych fantomów o pożądanych parametrach optycznych.
- Włącz moc grzewczą modułu dyszy i ustaw temperaturę na 60 °C.
- Przesuń dyszę mieszającą do pozycji roboczej, popychając cylinder.
- Moduł FDM odbiera polecenia kodu G wysyłane przez komputer główny, a dysza mieszająca jest podgrzewana do temperatury 68 °C.
- Włącz silnik mieszania i dobrze wymieszaj materiały.
- Zainicjuj mobilną platformę 3D, a osie XYZ przesuną się do pozycji wyjściowej.
- Proces drukowania jest wykonywany zgodnie z poleceniami G-code. W procedurze druku warstwa po warstwie materiały są wytłaczane proporcjonalnie do proporcji mieszania, które określają parametry optyczne fantomu w każdej warstwie. Drukowanie jest kontynuowane do momentu całkowitego wydrukowania części tkanki podskórnej lub części nowotworowej.
- Przesuń moduł dyszy mieszającej do pozycji wyjściowej, popychając cylinder.
UWAGA: Ponieważ proszek grafitowy ma silną absorpcję światła, należy go mieszać tak równomiernie, jak to możliwe, aby uniknąć zmian parametrów optycznych wywołanych agregacją. Proszek TiO2 o dużym rozmiarze cząstek łatwo się wytrąca i wpływa na dokładność ułożenia materiału, dlatego konieczne jest jego pełne wymieszanie. TiO2 należy wymienić, jeśli jest przechowywany przez długi czas.
6. Przenoszenie podłoża z powrotem do stacji załadowczej
- Zainicjuj mobilną platformę 3D i przesuń oś XYZ do pozycji wyjściowej. Przenieś mobilną platformę 3D do miejsca przekazania.
- Przesuń rękę mechaniczną do pozycji nad podłożem, popychając cylinder.
- Podnieś podłoże i przesuń je nad stacją załadowczą za pomocą mechanicznej ręki. Umieść podłoże na stacji załadowczej i zakończ automatyczne drukowanie.
7. Odlewanie podskórnej warstwy warstwy fantomowej poprzez formowanie
UWAGA: Jeśli model guza dla fantomu jest zaprojektowany, konieczne będzie odlanie całego fantomu poprzez wylanie polidimetylosiloksanu (PDMS) na zewnątrz guza. Kroki 7.1–7.3 nie są wymagane, aby moduł FDM mógł drukować warstwę tkanki podskórnej bez guza.
- Naciśnij na podłożu za pomocą prostokątnej formy wydrukowanej w 3D.
- Wlej płynny PDMS do formy.
- Umieścić substrat w inkubatorze i przechowywać w temperaturze 60 °C przez 2 godziny.
- Usuń fantom z podłoża.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Wyniki
Phantom wykonany metodą spin coatingu
Spin coating równomiernie rozprowadza krople na podłożu poprzez obrót stołu obrotowego, a po utwardzeniu powstaje pojedyncza warstwa korpusu. Prędkość obrotowa podłoża oraz czas rotacji wpływają nie tylko na jakość powierzchni phantoma, ale także determinują grubość każdej z jego warstw. Phantomy o różnej grubości można wytwarzać poprzez powtarzalny, warstwowy spin coating. Parametry optyczne phantomów można określić poprzez zmianę proporcji materiałów rozpraszaj...
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Dyskusja
W produkcji wielowarstwowego fantomu materiał używany do powlekania wirowego jest rodzajem materiału światłoutwardzalnego zamiast PDMS. Warstwa pośrednia jest drukowana metodą druku polyjet, która wykorzystuje jako surowiec żywicę utwardzalną światłem. Chociaż cienkie fantomy PDMS mogą być wytwarzane przez powlekanie wirowe po dodaniu alkoholu tert-butylowego, warstwa PDMS nie może skutecznie wiązać się z materiałem utwardzanym światłem podczas drukowania polyjet. Dlatego wybraliśmy żywicę światłoutwardzalną do powlekani...
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Praca była wspierana przez Narodową Fundację Nauk Przyrodniczych Chin (Granty nr 11002139 i 81327803) oraz Fundusze Badań Podstawowych dla Uniwersytetów Centralnych. Dziękujemy Zachary'emu J. Smithowi z Uniwersytetu Nauki i Technologii za udźwiękowienie lektora.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| 2-Hydroksy-2-metylopropiofenon | aladyn | H110280-500g | Inicjator światła http://www.aladdin-e.com/system |
| kontroli druku 3D | USTC | USTC-3DPrinter_control1.0 | custom-made github: https://github.com/macanzhen/system |
| druku 3D | USTC | USTC-3DPrinter1.0 | custom-made |
| AcroRip color | Human Plus | AcroRip v8.2.6 | |
| Skrypt do krojenia dysz typu "wszystko w jednym | Shenzhen CBD Technology Co., Ltd. | github: https://github.com/macanzhen/ | |
| chiński czerwony barwnik | Juents | Rozpuszczalny w oleju | |
| Cura | Ultimaker | Cura_15.04.6 | |
| Wosk żelowy | Shanghai Lida Industry Co., ltd. | Temperatura | topnienia LP: 56 & deg; C |
| Grafit | aladyn | G103922-100g | Zmień parametry absorpcji optycznej obiektu http://www.aladdin-e.com/ |
| PDMS | Dow Corning | 184 | |
| Dwutlenek tytanu | ALDRICH | 24858-100G | 347 nm |
| Glikol trietylenowy dimetakrylan | alladyny | T101642-250ml | Fotoutwardzalny monomer http://www.aladdin-e.com/ |
| Atrament UV SLA Żywica fotopolimerowa | czas80s | RESIN-A | http://www.time80s.com/zlxz |
Bibliografia
- Lu, G., Fei, B. Medical hyperspectral imaging: a review. Journal of Biomedical Optics. 19 (1), 010901(2014).
- Wang, K., et al. Development of a non-uniform discrete Fourier transform based high speed spectral domain optical coherence tomography system. Optics Express. 17 (14), 12121-12131 (2009).
- Zhao, H., Gao, F., Tanikawa, Y., Homma, K., Yamada, Y. Time-resolved diffuse optical tomographic imaging for the provision of both anatomical and functional information about biological tissue. Applied Optics. 44 (10), 1905-1916 (2005).
- Ding, Z., Ren, H., Zhao, Y., Nelson, J. S., Chen, Z. High-resolution optical coherence tomography over a large depth range with an axicon lens. Optics Letters. 27 (4), 243-245 (2002).
- Iida, H., et al. Three-dimensional brain phantom containing bone and grey matter structures with a realistic head contour. Annals of Nuclear Medicine. 27 (1), 25-36 (2013).
- Mobashsher, A. T., Abbosh, A. Three-dimensional human head phantom with realistic electrical properties and anatomy. IEEE Antennas and Wireless Propagation Letters. 13, 1401-1404 (2014).
- Li, J. B., et al. A new head phantom with realistic shape and spatially varying skull resistivity distribution. IEEE Transactions on Biomedical Engineering. 61 (2), 254-263 (2013).
- Bykov, A., et al. Multilayer tissue phantoms with embedded capillary system for OCT and DOCT imaging. Life Sciences. (International Society for Optics and Photonics). , 73760(2011).
- Bykov, A. V., Popov, A. P., Priezzhev, A. V., Myllylä, R. Skin phantoms with realistic vessel structure for OCT measurements in Laser Applications. European Conference on Biomedical Optics. , Optical Society of America. 80911(2010).
- Park, J., et al. Fabrication of double layer optical tissue phantom by spin coating method: mimicking epidermal and dermal layer. Design and Performance Validation of Phantoms Used in Conjunction with Optical Measurement of Tissue V. , International Society for Optics and Photonics. 85830(2013).
- Wróbel, M. S., et al. Use of optical skin phantoms for preclinical evaluation of laser efficiency for skin lesion therapy. Journal of Biomedical Optics. 20 (8), 085003(2015).
- Sheng, S., Wu, Q., Han, Y., Dong, E., Xu, R. Fabricating optical phantoms to simulate skin tissue properties and microvasculature. Design and Performance Validation of Phantoms Used in Conjunction with Optical Measurement of Tissue Vii. , International Society for Optics and Photonics. 932507(2015).
- Lurie, K. L., Smith, G. T., Khan, S. A., Liao, J. C., Ellerbee, A. K. Three-dimensional, distendable bladder phantom for optical coherence tomography and white light cystoscopy. Journal of Biomedical Optics. 19 (3), 36009(2014).
- Hahn, C., Noghanian, S. Heterogeneous breast phantom development for microwave imaging using regression models. Journal of Biomedical Imaging. 2012, 6(2012).
- Ansari, M. A., Mohajerani, E. Estimation of optical abnormalities in breast phantom by diffuse equation. Optik-International Journal for Light and Electron Optics. 125 (20), 5978-5981 (2014).
- Roman, M., Gonzalez, J., Carrasquilla, J., Erickson, S. J., Godavarty, A. A Gen-2 Hand-Held Optical Imager: Phantom and Preliminary in-vivo Breast Imaging Studies. 29th Southern Biomedical Engineering Conference. , 103-104 (2013).
- Michaelsen, K. E., et al. Anthropomorphic breast phantoms with physiological water, lipid, and hemoglobin content for near-infrared spectral tomography. Journal of Biomedical Optics. 19 (2), 026012(2014).
- Park, J., et al. Optical tissue phantoms based on spin coating method. Design and Performance Validation of Phantoms Used in Conjunction with Optical Measurement of Tissue VII. , International Society for Optics and Photonics. 93250(2015).
- Mustari, A., et al. Agarose-based tissue mimicking optical phantoms for diffuse reflectance spectroscopy. Journal of Visualized Experiments. (138), e57578(2018).
- Luciano, N. J., et al. Utilizing 3D printing technology to merge MRI with histology: A protocol for brain sectioning. Journal of Visualized Experiments. (118), e54780(2016).
- Dong, E., et al. Three-dimensional fuse deposition modeling of tissue-simulating phantom for biomedical optical imaging. Journal of Biomedical Optics. 20 (12), 121311(2015).
- Beltrame, E. D. V., et al. 3D Printing of Biomolecular Models for Research and Pedagogy. Journal of Visualized Experiments. (121), e55427(2017).
- Bentz, B. Z., Chavan, A. V., Lin, D., Tsai, E. H., Webb, K. J. Fabrication and application of heterogeneous printed mouse phantoms for whole animal optical imaging. Applied Optics. 55 (2), 280-287 (2016).
- Liu, G., et al. Fabrication of a multilayer tissue-mimicking phantom with tunable optical properties to simulate vascular oxygenation and perfusion for optical imaging technology. Applied Optics. 57 (23), 6772-6780 (2018).
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Przedruki i uprawnienia
