Mikrofluidyka to potężne narzędzie do tworzenia testów diagnostycznych. Jednak często wymagany jest drogi sprzęt i materiały, a także pracochłonne techniki wytwarzania i obsługi. W tym miejscu szczegółowo opisujemy protokół wytwarzania akrylowego urządzenia mikroprzepływowego do magnetycznych testów immunologicznych opartych na mikro- i nanocząsteczkach w tanich i prostych w użyciu.
Subskrypcja JoVE jest wymagana do oglądania tego materiału. Zaloguj się lub rozpocznij bezpłatny okres próbny.
Artykuł metodologiczny
Mikromielenie mikroprzepływowe urządzenia akrylowego sterowane numerycznie z ograniczeniem naprzemiennym dla testów immunologicznych opartych na nanocząstkach magnetycznych
W tym artykule
Podsumowanie
Streszczenie
Systemy mikroprzepływowe znacznie poprawiły techniki testów immunologicznych. Jednak wiele technik mikrowytwarzania wymaga specjalistycznego, drogiego lub skomplikowanego sprzętu, co sprawia, że produkcja jest kosztowna i niekompatybilna z produkcją masową, co jest jednym z najważniejszych warunków wstępnych dla testów przyłóżkowych (POCT), które mają być stosowane w warunkach o niskich zasobach. W pracy opisano proces wytwarzania akrylowego (polimetakrylanu metylu, PMMA) urządzenia do badania immunoenzymatycznego testu immunologicznego sprzężonego z nanocząstkami przy użyciu techniki mikromielenia sterowanego numerycznie (CNC). Działanie urządzenia mikroprzepływowego zostało pokazane poprzez wykonanie testu immunologicznego w celu wykrycia komercyjnego przeciwciała przy użyciu lizozymu jako modelowego antygenu sprzężonego z nanocząstkami magnetycznymi o długości 100 nm. To urządzenie integruje fizyczne naprzemienne ograniczenie o wysokości zaledwie 5 μm, używane do wychwytywania mikrocząstek magnetycznych, które tworzą pułapkę magnetyczną poprzez umieszczenie zewnętrznego magnesu. W ten sposób siła magnetyczna działająca na wsparcie immunologiczne sprzężonych nanocząstek jest wystarczająca, aby je wychwycić i oprzeć się oporowi przepływu. To urządzenie mikroprzepływowe jest szczególnie odpowiednie do taniej produkcji masowej bez utraty precyzji wykonania testu immunologicznego.
Wprowadzenie
W ostatnich latach mikrofluidyka odegrała ważną rolę w technikach testów immunologicznych1. Technologia miniaturyzacji ma wiele wyjątkowych zalet w porównaniu z tradycyjnymi testami immunologicznymi, takimi jak zmniejszone zużycie próbek i odczynników, krótszy czas inkubacji, wydajna wymiana roztworów oraz wyższa integracja i automatyzacja2.
Ponadto, systemy mikroprzepływowe w testach immunologicznych, w połączeniu z nanocząstkami magnetycznymi jako wsparciem immunologicznym, znacznie skracają czas inkubacji, osiągając wysoką czułość wykrywania dzięki zwiększonemu stosunkowi powierzchni do objętości3. Ruch Browna cząstek poprawia kinetykę reakcji podczas tworzenia kompleksu antygen-przeciwciało4,5. Co więcej, właściwości magnetyczne nanocząstek zapewniają wszechstronność integracji z różnymi konfiguracjami urządzeń mikroprzepływowych, co czyni je idealnym kandydatem do sygnalizacji i wychwytywania cząsteczek w zminiaturyzowanych systemach biodetekcji na chipie5. Jednak siły magnetyczne są znacznie słabsze niż siły oporu w skali nanometrowej ze względu na wysoki stosunek powierzchni do objętości6. W związku z tym wychwytywanie nanocząstek do kluczowych etapów testu immunologicznego, takich jak mycie i wykrywanie, może być trudne, a konwencjonalny magnes jest niewystarczający4.
Skutecznym sposobem manipulowania nanocząstkami jest użycie mikroprzepływowej pułapki magnetycznej utworzonej przez mikrocząsteczki żelaza, które są upakowane w strukturę mikroprzepływową3. Dlatego, gdy zbliża się magnes zewnętrzny, w namagnesowanym porowatym ośrodku powstaje złożona interakcja między siłami magnetycznymi i strumieniem. Siła magnetyczna działająca na nanocząstki jest wystarczająco duża, aby je wychwycić i oprzeć się oporowi przepływu3,4,7. Podejście to wymaga technik mikrowytwarzania, które osiągają rozdzielczości rzędu kilku mikrometrów, aby wygenerować struktury mikrometryczne, które zatrzymują mikrocząstki.
Obecne techniki mikrofabrykacji pozwalają na wytwarzanie struktur w wysokiej rozdzielczości od kilku mikronów do setek nanometrów8. Jednak wiele z tych technik wymaga specjalistycznego, drogiego lub skomplikowanego sprzętu. Jedną z głównych trudności jest wymóg posiadania pomieszczenia czystego do produkcji form, co pozostaje kosztowne i czasochłonne8,9. Ostatnio inżynierowie zajmujący się mikroprzepływami przezwyciężyli tę wadę, opracowując różne alternatywne metody wytwarzania, z różnymi zaletami, takimi jak niższe koszty, szybszy czas realizacji, tańsze materiały i narzędzia oraz zwiększona funkcjonalność8. W ten sposób rozwój nowych technik mikroprodukcji przyniósł tanie metody poza pomieszczeniami czystymi, które osiągają rozdzielczość tak niską jak 10 μm8. Wzorzec może być stosowany bezpośrednio na podłożu bez generowania kosztownego wzoru formowania, co pozwala uniknąć czasochłonnego procesu. Metody produkcji bezpośredniej obejmują frezowanie CNC, ablację laserową i litografię bezpośrednią8. Wszystkie te metody nadają się do wytwarzania kanałów o wysokim współczynniku kształtu w szerokim zakresie materiałów, niezależnie od ich twardości9, umożliwiając nowe i korzystne geometrie, zachowania fizyczne i cechy w urządzeniach mikroprzepływowych8.
CNC mikrofrezowanie tworzy struktury w mikroskali za pomocą narzędzi tnących, które usuwają materiał masowy z podłoża i jest efektywną metodą produkcji urządzeń mikroprzepływowych10,11. Technika mikrofrezowania może być przydatna w zastosowaniach mikroprzepływowych do tworzenia mikrokanałów i elementów bezpośrednio na powierzchni roboczej, oferując kluczową zaletę: obrabiany przedmiot można wyprodukować w krótkim czasie (mniej niż 30 minut), co znacznie skraca czas realizacji od projektu do prototypu12. Ponadto szeroka dostępność akcesoriów do cięcia z różnych materiałów, rozmiarów i kształtów sprawia, że frezarki CNC są odpowiednim narzędziem, które umożliwiło wytwarzanie różnych funkcji w wielu rodzajach tanich materiałów jednorazowych13.
Wśród wszystkich powszechnie stosowanych materiałów w mikromieleniu, tworzywa termoplastyczne pozostają wiodącym wyborem ze względu na ich wiele korzystnych właściwości i kompatybilność z zastosowaniami biologicznymi10,14. Tworzywa termoplastyczne są atrakcyjnym podłożem dla systemów mikroprzepływowych ze względu na ich znaczące zalety w tworzeniu tanich, jednorazowych systemów analitycznych9. Ponadto materiały te są bardzo podatne na procesy produkcyjne na dużą skalę, dzięki czemu nadają się do komercjalizacji i produkcji masowej. Z tych powodów tworzywa termoplastyczne, takie jak PMMA, są uważane za niezawodne i wytrzymałe materiały od wczesnych lat mikrofluidyki10. Opisano różne protokoły wytwarzania zamkniętych kanałów w tworzywach termoplastycznych, takie jak klejenie rozpuszczalnikiem15, heat bonding16 i ultrafiolet (UV)/ozon surface treatment bonding17.
W wielu przypadkach rozdzielczość pozycjonowania osiągnięta za pomocą konwencjonalnych mikrofrezarek nie jest wystarczająca dla niektórych zastosowań mikroprzepływowych, które wymagają struktur mniejszych niż 10 μm. Wysokiej klasy mikrofrezowanie ma wystarczającą rozdzielczość. Niestety, ze względu na wysokie ceny, jego użycie jest ograniczone do garstki użytkowników12. Wcześniej nasza grupa badawcza informowała o wytworzeniu i manipulacji tanim narzędziem, które umożliwia obróbkę struktur o wielkości mniejszej niż 10 μm, pokonując rozdzielczość konwencjonalnych frezarek12. Oprawa jest platformą wyprodukowaną metodą druku 3D z prostą elektroniką, zawierającą trzy siłowniki piezoelektryczne. Powierzchnia zawiera połączenia w kształcie zawiasów, które umożliwiają jej podnoszenie, gdy elementy piezoelektryczne działają jednocześnie. Przemieszczenie osi Z może być kontrolowane z rozdzielczością 500 nm i dokładnością ±1,5 μm12.
Ten artykuł przedstawia etapy procesu produkcji urządzenia akrylowego (PMMA) za pomocą techniki mikromielenia. Konstrukcja chipa składa się z kanału głównego o szerokości 200 μm i wysokości 200 μm oraz kanału bocznego o tych samych wymiarach do oczyszczania przepływu odczynników. W centralnym regionie kanał jest przerywany przez fizyczne ograniczenie o wysokości zaledwie 5 μm, wykonane za pomocą wydrukowanej w 3D platformy piezoelektrycznej wykonanej przez tę grupę12, w celu wychwytywania mikrocząstek magnetycznych, które tworzą pułapkę magnetyczną dla nanocząstek, umieszczając zewnętrzny magnes. Pokazujemy działanie urządzenia mikroprzepływowego, wykonując test immunologiczny w celu wykrycia komercyjnego przeciwciała przy użyciu lizozymu jako antygenu modelowego sprzężonego z nanocząstkami magnetycznymi o długości 100 nm. To urządzenie łączy w sobie różne cechy, które czynią je wyjątkowym4: zastosowanie nanocząsteczek magnetycznych jako wsparcia immunologicznego skraca całkowity czas testu z godzin do minut; stosowanie enzymu fluorogennego do wykrywania pozwala na uzyskanie granic wykrywalności, które są porównywalne ze standardowymi testami immunoenzymatycznych (ELISA); a zastosowanie tworzywa termoplastycznego jako materiału produkcyjnego sprawia, że jest on kompatybilny z produkcją masową, co nie miało miejsca w przypadku poprzednich pułapek magnetycznych nanocząstek mikroprzepływowych3, i czyni go doskonałym kandydatem do opracowania POCT.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Protokół
1. Mikrofrezowanie
- Szlifowanie powierzchniowe
- Włączyć mikrofrezarkę oraz kontroler piezoelektryczny. Uruchomić odpowiednie oprogramowanie sterujące12.
- Wybrać wymagane frezy palcowe (o średnicach 200 µm i 800 µm). Umieścić je w odpowiednim gnieździe frezarki (Rycina 1).
- Wyciąć prostokąty o wymiarach 9 mm x 25 mm z PMMA o grubości 1,3 mm, używając frezu palcowego 800 µm. Jeden z tych prostokątów ostrożnie przymocować za pomocą dwustronnej taśmy klejącej do platformy piezoelektrycznej (Rycina 2).
UWAGA: Należy zawsze umieszczać akrylowy prostokąt w tej samej pozycji, tak aby jeden z narożników pokrywał się z współrzędnymi początku układu na osiach x i y w celu obróbki. - Podłączyć i umieścić czujnik z na powierzchni prostokąta z PMMA. Wybrać pin detekcyjny i przesunąć go nad powierzchnię czujnika. Obniżyć pin ręcznie, nie dotykając czujnika. Aktywować tryb Z0 sensing (Rycina 3).
- Wybrać frez palcowy 200 µm i przesunąć go do początku układu x, y. Usunąć czujnik z. Ostrożnie opuścić frez, nie dotykając powierzchni akrylu.
- Ustawić obroty frezu palcowego 200 µm na 14 500 rpm. Powoli opuścić go do współrzędnej początku na osi z (z = 0). Zresetować oś z o 30 µm poniżej początku układu. Ustawić tę współrzędną jako nowy początek osi z.
UWAGA: Nigdy nie należy opuszczać frezu, jeśli się nie obraca. W przeciwnym razie istnieje ryzyko jego złamania. - Kliknąć przycisk Cut w oprogramowaniu mikrofrezarki, aby aktywować panel Cut. Kliknąć przycisk Add i wybrać plik .txt (Supplemental Coding File 1) z wcześniej utworzonym kodem do szlifowania powierzchni akrylowej. Kliknąć przycisk Output, aby rozpocząć proces.
- Przesunąć frez palcowy do współrzędnej, w której zostanie wykonana zwężka. Aby zapobiec podniesieniu się frezu nad powierzchnię po osiągnięciu tej współrzędnej, kliknąć przycisk Pause. W przeciwnym razie ręcznie ustawić frez palcowy w tej współrzędnej (Rycina 4A).
- Frezowanie zwężki 5 µm
- Ustawić prędkość obrotową frezu palcowego na 11 000 rpm. Podnieść platformę o 6,5 µm za pomocą interfejsu platformy piezoelektrycznej (Supplemental Figure S1). Przesunąć frez palcowy wzdłuż osi y o 500 µm. Przywrócić platformę piezoelektryczną do wartości początkowej na osi z za pomocą interfejsu sterującego.
- Frezowanie mikrokanałów
- Otworzyć wcześniej utworzony plik projektu w oprogramowaniu projektowym (Supplemental Design File 1). Kliknąć przycisk Print. Wejść do menu Properties i kliknąć okno koloru odpowiadające warstwie zawierającej projekt do obróbki. Ustawić parametry wykonania w panelu Tool zgodnie z opisem w Supplemental Figure S2.
- Dezaktywować niepotrzebne warstwy, wybierając opcję None w menu rozwijanym Tools.
- Frezowanie otworów
- Zmienić narzędzie na frez palcowy 800 µm. Aktywować warstwę projektu otworów o średnicy 1,2 mm, klikając w odpowiednie okno koloru.
- Powtórzyć krok 1.3.2., ale w tym przypadku ustawić odpowiednie parametry wykonania dla otworów, zgodnie z opisem w Supplemental Figure S3A.
UWAGA: Głębokość wykonanych otworów stanowi połowę grubości akrylu. - Wyfrezować dwa dodatkowe otwory w przeciwległych narożnikach prostokąta w celu wyrównania akrylu w sposób odwrócony na nowej platformie (Rycina 4B). Odczepić prostokąt akrylowy od platformy piezoelektrycznej. Obrócić akryl i przymocować go dwustronną taśmą klejącą do adaptera z wykonanymi filarami (Rycina 4C,D).
- Otworzyć w oprogramowaniu projektowym plik z projektem otworów dla przeciwległej powierzchni (Supplemental Design File 2). Ustawić odpowiednie parametry wykonania zgodnie z opisem w Supplemental Figure S3B. Wyfrezować pozostałą połowę otworów wlotowych i wylotowych dla odczynników o średnicy 1,5 mm i głębokości 0,7 mm (Supplemental Figure S3C).
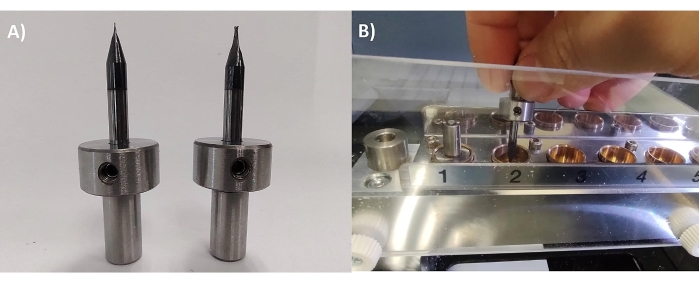
Rysunek 1: Rozmieszczenie frezów czołowych. (A) Frezy czołowe o średnicach 200 µm i 800 µm zostają umieszczone i przymocowane za pomocą śruby do stalowego wspornika. (B) Każdy frez czołowy jest umieszczony w odpowiednim gnieździe mikrofrezarki w celu automatycznego wyboru. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
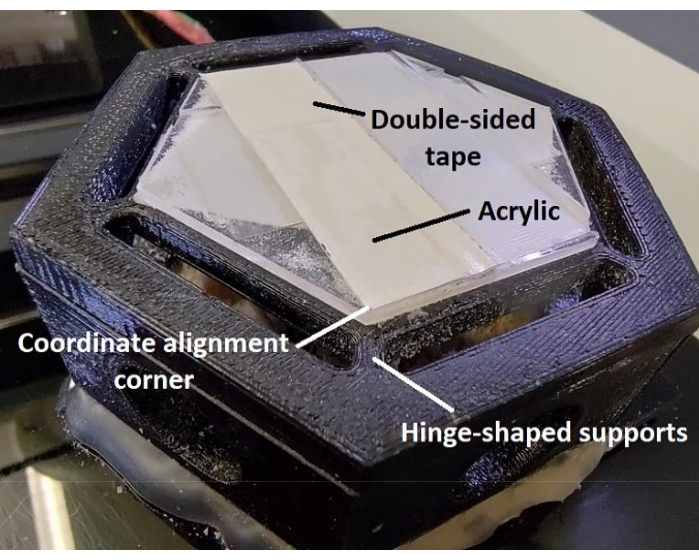
Rysunek 2: Platforma piezoelektryczna. Platforma została wykonana za pomocą druku 3D i składa się z dwóch sześciokątnych podstaw połączonych zawiasami, które umożliwiają precyzyjne przemieszczenie w osi z sterowane przez trzy aktuatory piezoelektryczne. Widoczny jest również adapter akrylowy, do którego przymocowano prostokąt z PMMA, umożliwiający ustawienie narożnika wyrównania współrzędnych. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
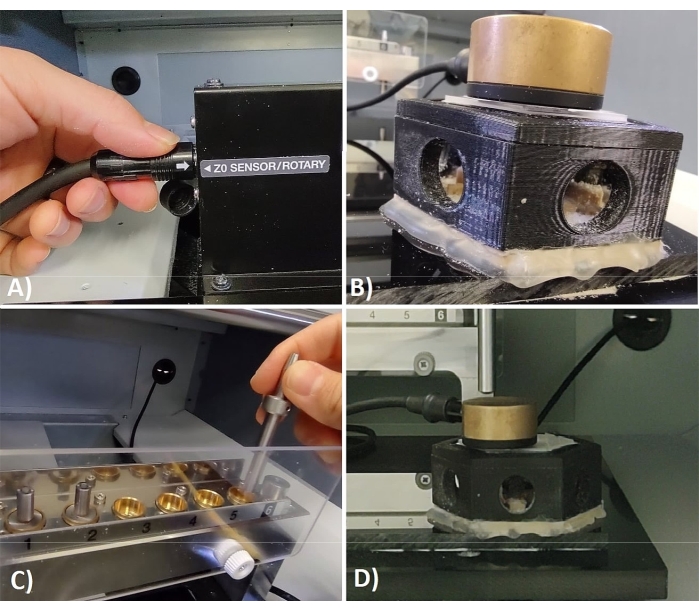
Rysunek 3: Kalibracja osi Z. Szczegółowy opis etapów kalibracji osi Z. (A) Czujnik osi z posiada kabel, który wpina się do mikrofrezarki. (B) Czujnik umieszcza się bezpośrednio na powierzchni poddawanej obróbce. (C) Pin detekcyjny stanowi metalowy pręt umieszczony w specjalnej komorze obok frezów palcowych. (D) W momencie kontaktu obu akcesoriów mikrofrezarka automatycznie oblicza współrzędną początku na osi z. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
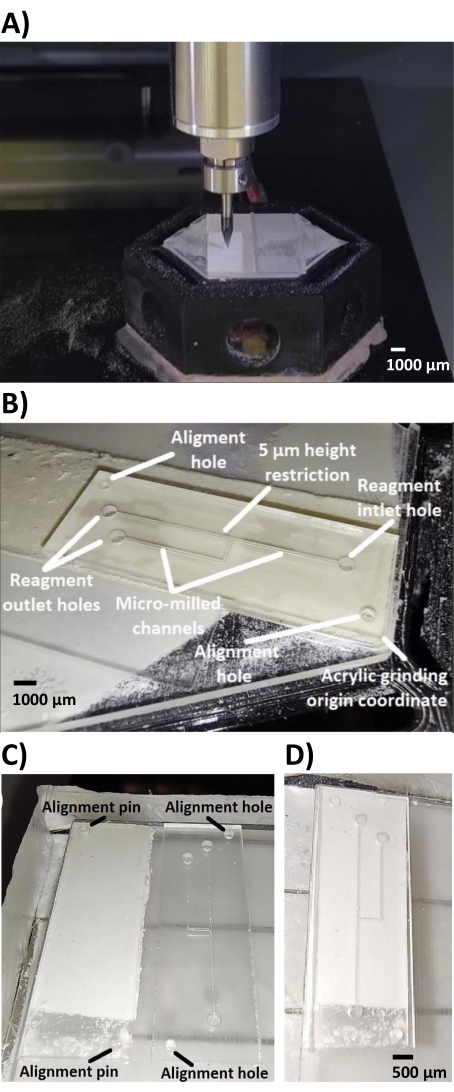
Rycina 4: Wygładzona powierzchnia akrylowa. (A) Frez czołowy o średnicy 200 µm przechodzi przez całą powierzchnię akrylowego prostokąta, usuwając warstwę o grubości około 30 µm. (B) Obraz przedstawia różne struktury wyfrezowane na powierzchni wcześniej wygładzonego akrylu. Widoczne są kanały oraz otwory wlotowe i wylotowe dla odczynników. Zwężenia o rozmiarze 5 µm nie są widoczne gołym okiem. (C) Powierzchnia mikrofrezowana z otworami pozycjonującymi oraz adapter z filarami pozycjonującymi w przeciwległych narożnikach. (D) Akryl jest ustawiany do góry nogami na adapterze z filarami, w które wchodzą otwory pozycjonujące. Pasek skali = 500 µm. Kliknij tutaj, aby wyświetlić większą wersję tej ryciny.
2. Uszczelnianie kanału
- Czyszczenie akrylu
- Wyjmij akrylowy prostokąt z platformy adaptera filarów. Weź kolejny, nieobrobiony prostokąt akrylowy. Umyj obie płyty akrylowe alkoholem izopropylowym (IPA) i opłucz wodą destylowaną. Załóż rękawiczki i unikaj kontaktu z IPA.
- Zanurz akryl w kąpieli ultradźwiękowej na 10 min (Rysunek 5A,B).
- Ekspozycja na chloroform w fazie gazowej
- Całkowicie osusz obie płyty akrylowe. Przymocuj je do wewnętrznej strony pokrywy szklanej szalki Petriego za pomocą dwustronnej taśmy klejącej. Upewnij się, że strona z obrobionym kanałem jest odsłonięta (Rysunek 5C). Załóż rękawiczki i unikaj bezpośredniego dotykania powierzchni akrylu.
- Umieść dno szklanej szalki Petriego wewnątrz większej szklanej szalki Petriego (Rysunek 5D). Wlej 1 mL chloroformu do dna szalki Petriego. Szybko nałóż pokrywę z przymocowanymi do wewnętrznej strony płytami akrylowymi.
- Natychmiast dolej wodę destylowaną do dna większej szalki Petriego, aż do poziomu pokrywy szalki Petriego. Pozostaw akryl w ekspozycji na gaz chloroformowy przez 1 min (Rysunek 5E).
UWAGA: Należy pamiętać, że dłuższy czas ekspozycji na chloroform spowoduje trawienie powierzchni akrylu, a zwężenie 5 µm stopi się, co zmieni jego wysokość lub doprowadzi do jego całkowitego zaniku. - Przechyl szalkę Petriego, aby przerwać utworzoną blokadę wodną. Natychmiast usuń akryl z chloroformu, zdejmując pokrywę szalki Petriego. Uważaj, aby nie rozlać wody.
OSTROŻNIE: Proces ten należy przeprowadzać w dygestorium i używać rękawiczek, ponieważ chloroform jest silnie toksyczny.
- Łączenie poprzez prasowanie i podgrzewanie
- Odklej obie płyty akrylowe od dwustronnej taśmy.
- Dopasuj oba elementy akrylowe stronami, które były eksponowane na gazowy chloroform, lico w lico, tworząc kanapkę. Umieść akryle w prasie przy nacisku 18 kgf/cm2 i temperaturze 90 °C (Rysunek 5F,G).
UWAGA: Zaleca się umieścić akryl w orientacji podłużnej i zmienić jego ustawienie po 2 min w celu uzyskania lepszego uszczelnienia. Jeśli po tym czasie uszczelnienie będzie niewystarczające, umieść go ponownie w prasie w odstępach nie dłuższych niż 1 min. Za pomocą stereomikroskopu sprawdź stan kanałów i zwężenia. Należy pamiętać, że w przypadku przekroczenia czasu prasowania istnieje ryzyko zniszczenia zwężenia.
- Mocowanie wężyków
- Odetnij odcinki wężyka o długości 2-3 cm. Wykonaj całkowicie proste cięcie. Przymocuj każdy wężyk do otworów urządzenia za pomocą szybko schnącego kleju płynnego (Rysunek 6A). Zapobiegaj przedostawaniu się kleju do wnętrza chipa.
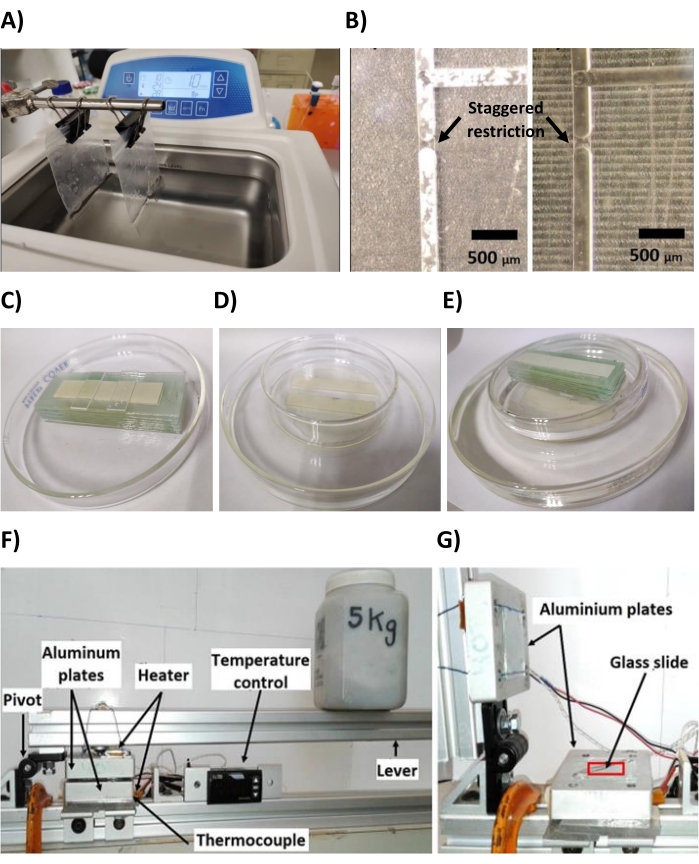
Rycina 5: Proces uszczelniania urządzenia. (A) Każda z płyt akrylowych jest umieszczana w woreczku strunowym z wodą destylowaną i zanurzana w kąpieli ultradźwiękowej. (B) Obraz po lewej stronie przedstawia kanały bezpośrednio po wykonaniu, a obraz po prawej stronie przedstawia to samo urządzenie po myciu w IPA i kąpieli ultradźwiękowej, co usuwa wszystkie zanieczyszczenia i pozostałości akrylu z mikrokanału. Widoczne są krawędzie zwężenia przerywającego centralny kanał o szerokości 200 µm, co potwierdza pomyślny proces frezowania. Paski skali = 500 µm. (C) Oba elementy akrylowe są suszone i przyklejane do szklanej platformy na pokrywie. (D) Dno szalki Petriego jest umieszczane wewnątrz drugiej szalki o większej średnicy. (E) Podczas zamykania szalki Petriego uszczelnienie wodne zapobiega ucieczce gazowego chloroformu. (F) Opis elementów dźwigni z obciążeniem 5 kg. (G) Obraz otwartej dźwigni, z zaznaczonym na czerwono obszarem, w którym umieszcza się akryl. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
3. Przygotowanie urządzenia
- Wypełnić kanały wodą destylowaną za pomocą strzykawki. Upewnić się, że nie występują wycieki ani opór przepływu. Zanurzyć urządzenie w kąpieli ultradźwiękowej na 10 min, aby usunąć pozostałości akrylu, kleju lub innych niepożądanych materiałów z wnętrza kanałów.
- Opróżnić kanały urządzenia z wody. Za pomocą strzykawki wprowadzić roztwór blokujący przygotowany z 5% (w/v) albuminy surowicy bydlęcej (BSA) rozcieńczonej w 1x soli buforowej Tris (TBS) i uprzednio przefiltrowany przez filtr strzykawkowy z polietersulfonu (PES) o rozmiarze porów 0,2 µm.
- Przygotować zawiesinę mikrocząsteczek żelaza o średnicy 7,5 µm w 5% BSA.
UWAGA: Mikrocząsteczki są uprzednio funkcjonalizowane warstwą krzemionka-glikolu polietylenowego (PEG), która nadaje im odporność na absorpcję białek4. - Inkubować chip oraz zawiesinę mikrocząsteczek z roztworem blokującym przez co najmniej 1 h w temperaturze pokojowej. Jeśli to możliwe, pozostawić do blokowania przez noc w temperaturze 4 °C.
4. Tworzenie pułapki mikrocząsteczkowej
- Wprowadzić mikrocząstki do układu za pomocą igły strzykawki przez wąż wylotowy kanału bocznego. Umieścić układ w pozycji pionowej i pozwolić mikrocząstkom przepłynąć pod wpływem grawitacji przez kanał boczny. Obrócić układ o 180° w dwóch krokach po 90° i pozwolić mikrocząstkom dotrzeć do zwężenia o rozmiarze 5 µm i tam się zagęścić.
- Usunąć nadmiar mikrocząstek drogą grawitacyjną, obracając układ o 45° w stronę kanału bocznego.
- Przechowywać urządzenie w pozycji pionowej, aby uniknąć rozszczelnienia pułapki z mikrocząstek. Podsumowanie procesu tworzenia pułapki z mikrocząstek przedstawiono na Rysunku 6B.
5. Immunoanaliza
- Przygotowanie nanocząstek
- Pobrać 2 µL zawiesiny nanocząstek o rozmiarze 100 nm uprzednio sprzężonych z lizozymem (model antygenu). Dodać do probówki do mikrowirówki o pojemności 1,5 mL zawierającej 100 µL roztworu blokującego. Inkubować przez noc w temperaturze 4 °C.
- Dodać 150 µL buforu do płukania (1x TBS, 0,05% Tween 20).
- Umieścić probówkę 1,5 mL w separatorze magnetycznym. Pozostawić na 15 min w celu oddzielenia nanocząstek (Rycina uzupełniająca S4).
UWAGA: Minimalna objętość dla separatora magnetycznego to 200 µL. Należy unikać stosowania mniejszej objętości. - Usunąć ciecz z probówki za pomocą mikropipety. Unikać kontaktu ze ścianką probówki, w której utworzył się osad nanocząstek.
- Dodać 250 µL świeżego buforu do płukania. Mieszać zawartość probówki przez 15 min.
- Powtórzyć kroki 5.1.3.–5.1.5. jeszcze 2 razy, mieszając jedynie przez 5 min.
- Dodać odpowiednie stężenie pierwszego przeciwciała anty-lizozymowego (patrz Tabela materiałów). Doprowadzić do objętości końcowej 100 µL w rozcieńczalniku przeciwciał (1x TBS, 1% BSA, 0,05% Tween 20).
- Inkubować przez 15 min w temperaturze 37 °C. Mieszać przez kolejne 15 min w temperaturze pokojowej.
- Powtórzyć etapy płukania 5.1.2.–5.1.6.
- Dodać 100 µL rozcieńczalnika przeciwciał. Dodać wtórne przeciwciało sprzężone z peroksydazą chrzanową (HRP-AbII) (patrz Tabela materiałów) w rozcieńczeniu 1:500.
- Powtórzyć etapy płukania 5.1.2.–5.1.6.
- Przechowywać nanocząstki w końcowej objętości 50 µL rozcieńczalnika przeciwciał.
6. Montaż eksperymentalny
- Napełnić dwie szklane strzykawki o pojemności 100 µL wodą, podłączyć do każdej z nich wąż o długości 6,5 cm, włożyć metalowy pin do końca węża i umieścić obie strzykawki w sterowanej komputerowo pompie strzykawkowej.
- Uszczelnić termicznie wszystkie węże urządzenia akrylowego.
- Odciąć wąż wlotowy, pozostawiając jedynie kilka milimetrów. Napełnić igłę dozującą buforem płuczącym i włożyć ją do odciętego węża. Przed podłączeniem igły do urządzenia pozwolić roztworowi ściekać, aby zapobiec dostaniu się powietrza do wnętrza urządzenia.
- Odciąć wąż wylotowy z kanału bocznego. Podłączyć go do pompy strzykawkowej. Następnie przeprowadzić tę samą procedurę dla węża wylotowego kanału głównego.
UWAGA: Kluczowe jest wykonanie kroków 6.3.-6.4. w tej kolejności, aby uniknąć rozpakowania pułapki na mikrocząstki. Jeśli to możliwe, zweryfikować stan pułapki podczas tych kroków za pomocą lupy. - Umieścić szkiełko przedmiotowe na stole mikroskopu. Przymocować magnes do szkiełka za pomocą dwustronnej taśmy i nakleić mały kawałek taśmy po każdej stronie, aby ustabilizować krawędzie chipa na szkle.
- Ustawić szybkość przepływu na 50 µL/h w zakładkach Flow Rate oraz Units w sterowniku pompy strzykawkowej. Wybrać tryb Withdrawing i kliknąć przycisk Start, aby aktywować przepływ buforu płuczącego.
- Ostrożnie zbliżyć urządzenie do szkiełka z magnesem w sposób poziomy, tak aby obszar chipa zawierający pułapkę stykał się z magnesem.
- Przykleić krawędzie urządzenia do szkła za pomocą dwustronnej taśmy, aby zapobiec przesunięciom. Należy unikać zasłaniania drogi optycznej dla mikroskopii (Ryc. 6C).
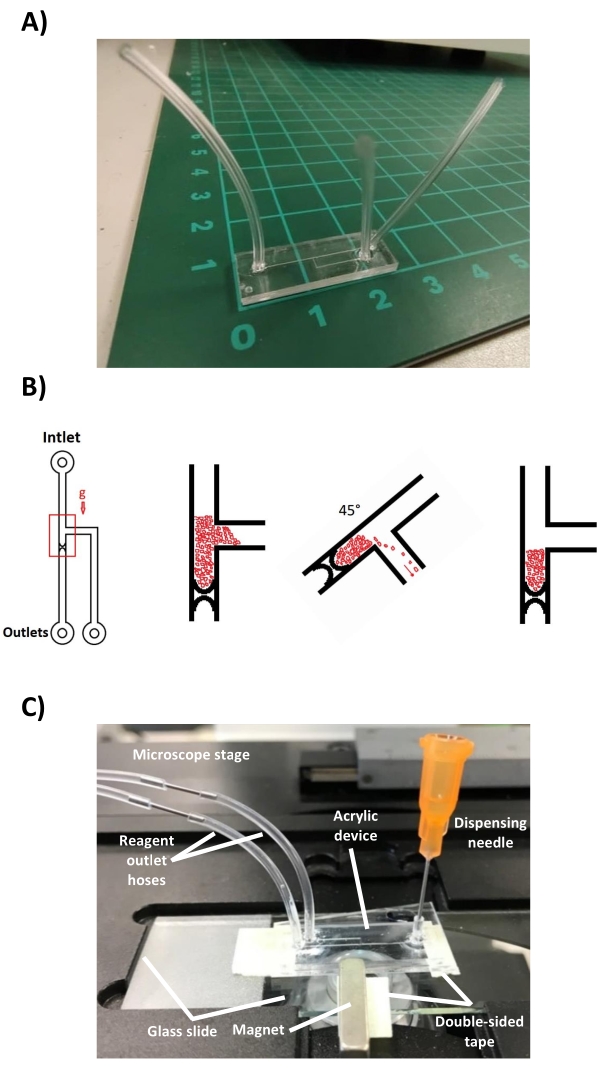
Rycina 6: Końcowa konfiguracja urządzenia. (A) Urządzenie akrylowe z wężami podłączonymi do odpowiednich wlotów i wylotów. Skala wskazuje wymiary urządzenia w centymetrach. (B) Protokół tworzenia pułapki na mikrocząsteczki. Mikrocząsteczki przepływają przez kanał pod wpływem grawitacji, gdy urządzenie znajduje się w pozycji pionowej. Mikrocząsteczki koncentrują się w zwężeniu o rozmiarze 5 µm. Nadmiar mikrocząsteczek jest łatwo usuwany poprzez obrót chipa przez kanał boczny. Chip pozostaje w pozycji pionowej, aby zachować pułapkę przed analizą immunoenzymatyczną. (C) Urządzenie mikroprzepływowe zamontowane na szkiełku przedmiotowym zawierającym magnes, na stole odwróconego mikroskopu fluorescencyjnego. Widoczna jest igła dozująca, przez którą dodawane są odczynniki, a także węże wylotowe podłączone do pompy strzykawkowej. Kliknij tutaj, aby wyświetlić większą wersję tej ryciny.
7. Immunodetekcja
- Kontynuuj przepływ buforu piorącego przez 10 min w 50 µL/h aby usunąć nadmiar BSA.
- Usunąć pozostały bufor piorący z igły dozującej za pomocą mikropipety. Dodać 50 µL zawiesiny nanocząsteczek.
- Przeprowadzić przepływ zawiesiny nanocząsteczek przez 7 min przy szybkości przepływu wynoszącej 100 µL/hNastępnie zmienić szybkość przepływu na 50 µL/h i kontynuować przepływ przez kolejne 15 min.
- Wymień igłę dozującą. Przepłucz układ buforem myjącym przez 10 min przy 50 µL/hPrzygotować substrat fluorogenny zgodnie ze specyfikacją producenta podczas etapu płukania.
- Usuń pozostały bufor piorący z igły dozującej za pomocą mikropipety. Dodaj 100 µL substratu fluorogennego (patrz w Tabela materiałów). Przepływaj substrat fluorogenny przez 6 min w 50 µL/h.
- Ustaw przepływ (1 µL/h, 3 µL/h, 5 µL/h, i 10 µL/h) i czas (6 min) parametry pomiarowe w odpowiednim Przepływ objętościowy i Ustaw minutnik zakładki interfejsu służące do sterowania pompą strzykawkową. Należy upewnić się, że wybrano Pobieranie tryb dla każdego z pomiarów do wykonania.
- Ustaw dodatkowy Przepływ objętościowy zakładka przy 50 µL/h i ustaw minutnik w 3 min do etapu płukania.
- Włączyć fluorescencję mikroskopu 15 s przed dodaniem substratu 50 µL/h zatrzymuje się. Uruchom przechwytywanie obrazów za pomocą oprogramowania kamery mikroskopu na 10 s przed zatrzymaniem się podłoża, przy czasie ekspozycji wynoszącym 1000 milisekund. Wykonaj obrazowanie przez 6 min z częstotliwością 1 klatki na sekundę (FPS).
- Kliknij w Start przycisk pożądanej wartości parametru natężenia przepływu bezpośrednio po natężeniu przepływu przemywania substratu przy 50 µL/h zatrzymuje. Kliknij w Start przycisk przepływu płukania (50 µL/h) niezwłocznie po zatrzymaniu wybranego przepływu pomiarowego.
- Zatrzymaj akwizycję obrazu i wyłącz fluorescencję mikroskopu, aby uniknąć fotoblaknięcia podłoża.
- Powtórz kroki 7.8.–7.10. dla każdego zastosowanego natężenia przepływu pomiarowego.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Wyniki
Możliwe było opracowanie wysoce powtarzalnego protokołu wytwarzania, który poprawia rozdzielczość konwencjonalnej techniki mikrofrezowania. Dzięki zastosowaniu tego protokołu udało się wytworzyć kanał o wysokości zaledwie 5 µm, który pełni funkcję przesuniętego zwężenia w kanale o wysokości 200 µm. Prosta konstrukcja przesuniętego zwężenia wychwytuje mikrocząstki żelaza o średnicy 7,5 µm, które po zagęszczeniu w mikrokanale umożliwiają stworzenie pułapki magnetycznej w momencie zbliżenia zewnętrznego magnesu do urządzeni...
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Dyskusja
Akrylowe urządzenie mikroprzepływowe do testów immunologicznych wykorzystujących nanocząstki jako wsparcie immunologiczne zostało wytworzone przy użyciu techniki mikromielenia. Metoda bezpośredniej produkcji na podłożu ma tę zaletę, że pozwala uniknąć użycia formy wzorcowej oraz czasu i kosztów, które się z tym wiążą. Ogranicza się jednak do szybkiego prototypowania i produkcji urządzeń na dużą skalę.
W tym przypadku zastosowaliśmy wcześniej zgłoszoną akcesoryjną platformę piezoelektryczną do ...
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Oświadczenia
Autorzy nie mają do ujawnienia żadnych konfliktów interesów.
Podziękowania
Ta praca była wspierana przez Conacyt, Meksyk w ramach grantu 312231 "Programa de Apoyos para Actividades Científicas, Tecnológicas y de Innovación", oraz przez AMEXCID i meksykańskie Ministerstwo Spraw Zagranicznych (SRE) w ramach grantu "Prueba serológica rápida, barata y de alta sensibilidad para SARS-CoV-2". JAHO dziękuje Conacyt Mexico za stypendium doktoranckie.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| 0,008 Frez walcowo-czołowy | KYOCERA SGS | 2204 | 2FL 0,008x1/8x0,12x1-1/12 |
| 0,032 Frez walcowo-czołowy | KYOCERA SGS | 2228 | 2FL 0,032x1/8x0,48x1-1/12 |
| Mikrocząstki karbonylo-żelazowe | Sigma-Aldrich | 44890 | 7 μ m |
| Chloroform | Fermont | 6201 | Zagrożenie dla zdrowia: Umiarkowane Palność: Brak Reaktywność: Brak Ryzyko kontaktu: Umiarkowane |
| Kamera CMOS Moment | Teledyne Technologia czujnika fotometrycznego | : CMOS Wydajność kwantowa: 73% Rozmiar piksela: 4,5 i mikro; m x 4,5 i mikro; Obsługiwane interfejsy m : USB 3.2 Gen 2 | |
| Dr Engrave Software | Roland DGA Corporation | Oprogramowanie do grawerowania do projektowania i tworzenia ścieżki grawerowania na powierzchni | |
| Okap ekstrakcyjny | Nieznany | Nieznany Elastyczny | |
| plastikowy rurki | Tygon | AAD04103 | ID = 0,020, OD = 0,060 |
| Mikrosope fluorescencyjna | ZEISS | Axio Vert.A1 | |
| Igła dozująca o wysokiej precyzji | Loctite | 98612 | |
| Domowa aplikacja sterownika piezoelektrycznego | LabView | Więcej informacji można znaleźć w odnośniku 12. | |
| Klej błyskawiczny Loctite 495 | Henkel | 49503 | Nakładać za pomocą końcówki do mikropipet lub igły dozującej |
| Stojak separacyjny MagJET | termonaukowy | 12 x 1,5 ml | |
| Prasa mechaniczna | Domowa | ||
| frezarka | Roland | MDX-50 | |
| Platforma piezoelektryczna | Domowej roboty | Zobacz referencje 12 | |
| Polimetakrylan metylu - Arkusz - PMMA, Akryl | Goodfellow | ME303018/1 | Grubość: 1,3 mm, Przezroczystość: Przezroczysty/Przezroczysty |
| Oprogramowanie PVCamTest | Teledyne Photometrics | Wersja 3.10.107 | Oprogramowanie do akwizycji obrazów |
| Mikroskop stereoskopowy | Nikon | SMZ 7457 | |
| SuperMag Koraliki karboksylowe | Ocean NanoTech | KSC0100 | 100 nm |
| Pompka strzykawkowa | kd Scientific | KDS200 | Może pomieścić do dwóch strzykawek |
| Kąpiel utrasoniczna | Branson | 2800 | |
| VPanel software | SO Windows | wersja 1.0.3.0 | Oprogramowanie do sterowania mikrofrezarką |
Bibliografia
- Ng, A. H. C., Uddayasankar, U., Wheeler, A. R. Immunoassays in microfluidic systems. Analytical and Bioanalytical Chemistry. 397 (3), 991-1007 (2010).
- Berlanda, S. F., Breitfeld, M., Dietsche, C. L., Dittrich, P. S. Recent advances in microfluidic technology for bioanalysis and diagnostics. Analytical Chemistry. 93 (1), 311-331 (2021).
- Teste, B., et al. Microchip integrating magnetic nanoparticles for allergy diagnosis. Lab on a Chip. 11 (24), 4207-4213 (2011).
- Guevara-Pantoja, P. E., Sánchez-Domínguez, M., Caballero-Robledo, G. A. Micro-nanoparticles magnetic trap: Toward high sensitivity and rapid microfluidic continuous flow enzyme immunoassay. Biomicrofluidics. 14 (1), 014111(2020).
- Khizar, S., et al. Magnetic nanoparticles in microfluidic and sensing: From transport to detection. Electrophoresis. 41 (13-14), 1206-1224 (2020).
- Podaru, G., Chikan, V. CHAPTER 1: Magnetism in nanomaterials: Heat and force from colloidal magnetic particles. Magnetic Nanomaterials: Applications in Catalysis and Life Sciences. , Royal Society of Chemistry. Cambridge, UK. 1-24 (2017).
- Reynoso-Hernández, K. B., Guevara-Pantoja, P. E., Caballero-Robledo, G. A. Capture efficiency of magnetic nanoparticles through the compaction effect of a microparticles column. Physical Review E. 104 (2), 024603(2021).
- Gale, B. K., et al. A review of current methods in microfluidic device fabrication and future commercialization prospects. Inventions. 3 (3), 60(2018).
- Liu, K., Fan, Z. H. Thermoplastic microfluidic devices and their applications in protein and DNA analysis. Analyst. 136 (7), 1288-1297 (2011).
- Guckenberger, D. J., de Groot, T. E., Wan, A. M. D., Beebe, D. J., Young, E. W. K. Micromilling: A method for ultra-rapid prototyping of plastic microfluidic devices. Lab on a Chip. 15 (11), 2364-2378 (2015).
- Guevara-Pantoja, P. E., Jiménez-Valdés, R. J., García-Cordero, J. L., Caballero-Robledo, G. A. Pressure-actuated monolithic acrylic microfluidic valves and pumps. Lab on a Chip. 18 (4), 662-669 (2018).
- Guevara-Pantoja, P. E., Chavez-Pineda, O. G., Solis-Serrano, A. M., Garcia-Cordero, J. L., Caballero-Robledo, G. A. An affordable 3D-printed positioner fixture improves the resolution of conventional milling for easy prototyping of acrylic microfluidic devices. Lab on a Chip. 20 (17), 3179-3186 (2020).
- Friedrich, C. R., Vasile, M. J. Development of the micromilling process for high-aspect-ratio microstructures. Journal of Microelectromechanical Systems. 5 (1), 33-38 (1996).
- Malayath, G., Sidpara, A. M., Deb, S. Study of different materials response in micro milling using four edged micro end mill tools. Journal of Manufacturing Processes. 56, 169-179 (2020).
- Jiang, J., et al. A single low-cost microfabrication approach for polymethylmethacrylate, polystyrene, polycarbonate and polysulfone based microdevices. RSC Advances. 5 (45), 36036-36043 (2015).
- Sun, Y., Kwok, Y. C., Nguyen, N. T. Low-pressure, high-temperature thermal bonding of polymeric microfluidic devices and their applications for electrophoretic separation. Journal of Micromechanics and Microengineering. 16 (8), 1681-1688 (2006).
- Tsao, C. W., Hromada, L., Liu, J., Kumar, P., DeVoe, D. L. Low temperature bonding of PMMA and COC microfluidic substrates using UV/ozone surface treatment. Lab on a Chip. 7 (4), 499-505 (2007).
- Bamshad, A., Nikfarjam, A., Khaleghi, H. A new simple and fast thermally-solvent assisted method to bond PMMA-PMMA in micro-fluidics devices. Journal of Micromechanics and Microengineering. 26 (6), 065017(2016).
- Ogilvie, I. R. G., et al. Reduction of surface roughness for optical quality microfluidic devices in PMMA and COC. Journal of Micromechanics and Microengineering. 20 (6), 065016(2010).
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Przedruki i uprawnienia
