To badanie wprowadza nowatorską sub-mikrożelową kąpiel zawiesinową κ-karagenową, wykazującą niezwykłe właściwości odwracalnego przejścia między zakleszczeniem a odblokowaniem. Atrybuty te przyczyniają się do budowy biomimetycznych tkanek i narządów w osadzonym biodruku 3D. Udane drukowanie tkanek przypominających serce/przełyk o wysokiej rozdzielczości i wzroście komórek świadczy o wysokiej jakości biodruku i zastosowaniach inżynierii tkankowej.
Artykuł metodologiczny
Osadzony biodruk struktur tkankopodobnych przy użyciu submikrożelowej pożywki κ-karagenowej
* These authors contributed equally
W tym artykule
Podsumowanie
Streszczenie
Wbudowany trójwymiarowy (3D) biodruk wykorzystujący granulowaną hydrożelową kąpiel wspomagającą stał się kluczową techniką tworzenia biomimetycznych rusztowań. Jednak opracowanie odpowiedniej zawiesiny żelowej, która równoważy precyzyjne osadzanie biotuszu z żywotnością i funkcją komórek, stanowi wiele wyzwań, szczególnie w zakresie osiągnięcia pożądanych właściwości lepkosprężystości. W tym przypadku nowatorska kąpiel wspomagająca żel κ-karagenowy jest wytwarzana w łatwym w obsłudze procesie mielenia mechanicznego, w wyniku którego powstają jednorodne cząstki w submikroskali. Te submikrożele wykazują typowe zachowanie płynięcia Binghama z małą granicą plastyczności i właściwościami szybkiego rozrzedzania przy ścinaniu, co ułatwia płynne osadzanie biotuszy. Co więcej, odwracalna przemiana żel-zol i zdolności samoleczenia sieci mikrożeli κ-karagenu zapewniają integralność strukturalną drukowanych konstrukcji, umożliwiając tworzenie złożonych, wielowarstwowych struktur tkankowych o określonych cechach architektonicznych. Po wydrukowaniu submikrożele κ-karagenu można łatwo usunąć za pomocą prostego płukania solą fizjologiczną buforowaną fosforanami. Dalsze biodrukowanie za pomocą biotuszów obciążonych komórkami pokazuje, że komórki w konstruktach biomimetycznych mają wysoką żywotność wynoszącą 92% i szybko wydłużają pseudopodia, a także utrzymują silną proliferację, co wskazuje na potencjał tej strategii biodruku w wytwarzaniu tkanek i narządów. Podsumowując, ta nowatorska submikrożelowa pożywka κ-karagenu jawi się jako obiecująca droga do wbudowanego biodruku o wyjątkowej jakości, co ma poważne implikacje dla rozwoju in vitro zmodyfikowanych tkanek i narządów.
Wprowadzenie
Rusztowania inżynierii tkankowej, w tym włókna elektroprzędzione, porowate gąbki i hydrożele polimerowe, odgrywają kluczową rolę w naprawie i rekonstrukcji uszkodzonych tkanek i narządów, zapewniając strukturę strukturalną wspierającą wzrost komórek, regenerację tkanek i przywrócenie funkcji narządów1,2,3. Jednak tradycyjne rusztowania napotykają wyzwania związane z dokładnym odwzorowaniem natywnych struktur tkankowych, co prowadzi do niedopasowania między tkankami zmodyfikowanymi a naturalnymi. To ograniczenie utrudnia skuteczne gojenie uszkodzonych tkanek, podkreślając pilną potrzebę postępów w projektowaniu rusztowań w celu uzyskania dokładniejszej biomimikry. Biodruk trójwymiarowy (3D) to innowacyjna technika wytwarzania, która precyzyjnie konstruuje złożone struktury tkanek biologicznych warstwa po warstwie przy użyciu atramentów i komórek biomateriałowych4. Wśród różnych biomateriałów, hydrożele polimerowe jawią się jako idealne biotusze ze swoją charakterystyczną siecią, która ułatwia enkapsulację komórek in situ i co najważniejsze wspiera ich wzrost5,6. Niemniej jednak wiele miękkich i wysoce uwodnionych hydrożeli ma tendencję do wywoływania rozmycia lub szybkiego zapadania się drukowanych struktur rusztowania podczas procesu drukowania, gdy są stosowane jako biotusze. Aby sprostać temu wyzwaniu, wbudowana technologia biodruku 3D wykorzystuje kąpiel mikrożelową jako materiał podporowy, umożliwiając precyzyjne osadzanie miękkiego biotuszu. Po żelowaniu biotuszy hydrożelowych uzyskuje się wyrafinowane rusztowania bioniczne o skomplikowanych strukturach poprzez usunięcie kąpieli mikrożelowej. Materiały takie jak gelatin7,8, agarose9 i gellan gum10,11 zostały wykorzystane do stworzenia kąpieli mikrożelowych do wbudowanego biodruku 3D, znacznie przyspieszając zastosowanie miękkich hydrożeli w inżynierii tkankowej. Jednak poziom mikronów i niejednolita wielkość cząstek tych żeli w postaci cząstek stałych szkodliwie wpływa na rozdzielczość i wierność druku 3D12,13,14. Istnieje pilna potrzeba wytworzenia żelowej zawiesiny zawieszonej z małymi i równomiernie zdyspergowanymi cząstkami, co przyniesie korzyści w uzyskaniu biodruku o wysokiej wierności.
W tym protokole, nowatorska kąpiel zawiesinowa z granulatu κ-karagenu o jednolitym poziomie submikronowym jest prezentowana do wbudowanego druku 3D. To innowacyjne zachowanie kąpieli submikrożelowej z szybkim przejściem zakleszcza-odblokowywania ułatwia precyzyjne wytwarzanie biomimetycznych rusztowań hydrożelowych o wysokiej wierności strukturalnej15. Wykorzystując tę nową zawiesinę, z powodzeniem wydrukowano serię biomimetycznych konstruktów tkanek i narządów z wielowarstwowymi strukturami tkankowymi, wykorzystując kompozytowy biotusz składający się z metakrylanu żelatyny i metakrylanu włókna jedwabiu. W tym badaniu wybraliśmy przełyk jako obiekt biomimetyczny do biodruku 3D, głównie dlatego, że przełyk ma nie tylko wielowarstwową strukturę tkanki, ale także jego warstwa mięśniowa wykazuje wewnętrzną okrągłą i zewnętrzną podłużną złożoną strukturę warstwową. Zapewnienie prawidłowego wyrównania i organizacji tych warstw jest niezbędne do funkcjonalnej regeneracji tkanek. Dlatego bardzo zależy nam na odtworzeniu wielowarstwowej architektury przełyku. Co ważniejsze, wykorzystaliśmy submikrożele κ-karagenu jako kąpiel w zawiesinie oraz GelMA/SFMA jako biotusz do zaprojektowania i skonstruowania rusztowania biomimetycznego dla inżynierii tkankowej. Wydrukowany przełyk można łatwo uwolnić przez wielokrotne płukanie solą fizjologiczną buforowaną fosforanami. Ponadto submikrożelowa kąpiel κ-karagenu jest wolna od substancji cytotoksycznych, co zapewnia wysoką cytozgodność15. Komórki mięśni gładkich załadowane w rusztowaniach anizotropowych wykazują zauważalną aktywność rozprzestrzeniania się. Ta jednolita submikrożelowa zawiesina oferuje nową drogę do wytwarzania złożonych tkanek i narządów poprzez wbudowany biodruk 3D.
Protokół
1. Przygotowanie submikrożelowej kąpieli zawiesinowej κ -karagenu
- Przygotować 500 ml mieszaniny κ-karagenu (0,35% wag./obj.), dodając 1,75 g κ-karagenu w proszku do 500 ml roztworu soli fizjologicznej buforowanej fosforanami (PBS, pH 7,4) w szklanej butelce o pojemności 1,000 ml.
- Wprowadzić mieszadło magnetyczne o średnicy 70 mm do szklanej butelki, aby wymieszać wodną mieszaninę. Dokręć szklaną nakrętkę butelki, a następnie poluzuj ją o pół obrotu.
- Umieść szklaną butelkę w łaźni wodnej o temperaturze 70 °C i podgrzej. Włącz mieszadło magnetyczne z prędkością 300 obr./min, umieść butelkę i mieszaj, aż polimer całkowicie się rozpuści.
- Weź kolejną szklaną butelkę i umieść ją w autoklawie do sterylizacji, działającym w temperaturze 121 °C przez 30 minut.
- Po ostygnięciu sterylizatora wysokociśnieniowego do 80 °C wyjmij butelkę ze sterylizatora i przenieś ją do ultra czystego stołu warsztatowego w celu dalszej obsługi.
- Przefiltrować całkowicie rozpuszczony roztwór κ-karagenu do wysterylizowanej szklanej butelki za pomocą filtra 0,22 μm.
UWAGA: Przeprowadź filtrację szybko, gdy roztwór jest gorący, aby zapobiec wychłodzeniu κ-karagenu i zablokowaniu filtra. - Przechowywać roztwór κ-karagenu w temperaturze 4 °C w celu wywołania żelowania usieciowanego kationami przez 12 godzin.
- Hydrożele κ-karagenu należy zmielić mechanicznie za pomocą mieszadła magnetycznego o średnicy 60 mm i prędkości mieszania 1200 obr./min w temperaturze 25 °C, aż do pomyślnego przejścia w stan ciekły, co zajmuje około 60 min.
UWAGA: Hydrożele κ-karagenu należy przechowywać w temperaturze 25-37 °C, aby uniknąć żelowania w niskich temperaturach lub rozpuszczania w wysokich temperaturach.
2. Przygotowanie biotuszów kompozytowych z metakrylanu żelatyny/fibroiny i fibroiny
- Przygotuj kompozytowe biotusze, łącząc 10% (wag./obj.) metakrylan żelatyny (GelMA) i 6% (wag./obj.) metakrylan fibroiny jedwabiu (SFMA) w roztworze PBS (pH 7,4). Odważyć oddzielnie 2,0 g GelMA i 1,2 g proszków SFMA.
- Powoli dodawać proszki do dwóch probówek wirówkowych o pojemności 50 ml. Dodać 10 ml roztworu PBS oddzielnie do probówek wirówkowych o pojemności 50 ml.
- Dodać mieszadło magnetyczne o średnicy 10 mm do każdego z nich i ciągle mieszać i podgrzewać w łaźni wodnej o temperaturze 45 °C. Pozostawić proszki GelMA i SFMA do całkowitego rozpuszczenia, co zajmuje około 30 minut.
- Wymieszać roztwory GelMA i SFMA w równej objętości pod ciągłym mieszaniem w temperaturze 45 °C. Przefiltrować kompozytowe biotusze za pomocą filtra o wielkości porów 100 μm.
- Sterylizować kompozytowe biotusze GelMA/SFMA poprzez naświetlanie promieniami UV w komorze bezpieczeństwa biologicznego przez 12 godzin
UWAGA: Natychmiast przygotuj i użyj biotuszy, aby zapobiec przedwczesnemu żelowaniu SFMA poprzez samoorganizację.
3. Charakterystyka reologiczna submikrożelowej kąpieli zawiesinowej κ-karagenu
- Uruchom i przygotuj sprzęt związany z reologią.
- Włącz sprężarkę powietrza na 30 minut i upewnij się, że ciśnienie osiągnie 30 psi. Zdemontować łożysko clamp, obracając cięgło w kierunku przeciwnym do ruchu wskazówek zegara. Zamocuj czarną osłonę poniżej i obróć oś pokrętła na górze instrumentu zgodnie z ruchem wskazówek zegara.
- Włącz reometr i pozwól mu się zainicjować. Włączyć przełącznik wody obiegowej i pozwolić, aby temperatura osiągnęła 15 °C.
- Otwórz oprogramowanie sterujące reometrem, aby nawiązać połączenie online.
- Skalibruj reometr i zainstaluj równoległą geometrię płytki.
- Wykonaj kalibrację przyrządu w oprogramowaniu sterującym, która polega głównie na regulacji ścieżki bezwładności przyrządu kalibracyjnego. Zamontuj równoległą geometrię płyty o średnicy 40 mm do końca cięgła. Przytrzymaj przycisk blokady przez 3 sekundy, aby przesunąć wał silnika do pozycji wyjściowej w celu spójnego umieszczenia geometrii.
- Wybierz Menedżera kalibracji w oprogramowaniu sterującym, a następnie kliknij opcje Bezwładność, Kalibracja tarcia i Mapowanie obrotowe, aby skalibrować geometrię płyty równoległej.
- Wyzeruj wysokość szczeliny reometru, przeprowadzając standardową procedurę zerowania szczeliny, aby zapewnić precyzyjny pomiar.
- Ustaw kroki eksperymentalne, w tym rampę przepływu w zakresie od 0,01 do 1000 1/s szybkości ścinania, amplitudę w zakresie od 0,1% do 100% odkształcenia przy 10 rad/s, wielostopniowe przemiatanie w czasie oscylacji trwające 60 s z naprzemiennymi odkształceniami 1% i 100% przy 10 rad/s oraz wielostopniowe przemiatanie Peak Hold trwające 120 s ze zmieniającą się szybkością ścinania 0,1 1/s i 10 1/s.
- Upuść 2 ml 0,35% zawiesiny κ-karagenu na płytkę Peltiera reometru.
- Ustawić przerwę geometryczną na 510 μm i usunąć nadmiar przelewu na krawędzi urządzenia zaciskowego. Ustawić odstęp między próbkami na 500 μm, aby próbka mogła nieznacznie wystawać poza krawędź zacisku.
- Przeprowadź eksperyment przepływu, wybierając rampę przepływu z opcji projektu eksperymentalnego.
- Wybierz test Flow Ramp w projekcie eksperymentalnym. Ustaw szybkość ścinania od 0,001 do 10 1/s w temperaturze 25 °C.
- Wykonaj krok 3.5 i eksperyment Flow Ramp na dodanej próbce.
- Wykonaj cykliczny test Peak Hold, aby ocenić wydajność odzyskiwania materiału.
- Wybierz Peak Hold sweep w projekcie eksperymentalnym i ustaw 5 kolejnych eksperymentów z czasem 120 s w temperaturze 25 °C.
- Ustaw szybkość ścinania na 0,01 1/s dla pierwszego, trzeciego i piątego kroku oraz na 10 1/s dla drugiego i czwartego stopnia.
- Dodać nową próbkę o objętości 2 ml. Wykonaj krok 3.5 i cykliczny test odzyskiwania.
- Przeprowadzić analizę lepkosprężystości w celu oceny potencjalnego przejścia żel-zol w kąpieli zawiesinowej κ-karagenu.
- Wybierz test Amplitude Sweep w projekcie eksperymentalnym. Ustaw odkształcenie oscylacyjne od 0,1% do 100% w temperaturze 25 °C. Kliknij Start, aby przeprowadzić eksperyment przemiatania amplitudy na dodanej próbce.
- Wykonaj alternatywną analizę odkształceń, aby ocenić wydajność odzyskiwania sprężystego materiału.
- Wybierz oscylację w czasie przemiatania w projekcie eksperymentalnym i ustaw 5 kolejnych eksperymentów z czasem 60 s w temperaturze 25 °C.
- Ustaw odkształcenie na 1% dla pierwszego, trzeciego i piątego kroku oraz na 100% dla drugiego i czwartego kroku.
- Dodać nową próbkę o objętości 2 ml. Wykonaj krok 3.5 i test ciągłego cyklicznego odzyskiwania.
UWAGA: Wyczyść płytkę geometryczną i płytkę Peltiera po każdym teście eksperymentalnym i dodaj nową próbkę o pojemności 2 ml.
4. Drukowanie biomimetycznych rusztowań hydrożelowych za pomocą specjalnie zaprojektowanej biodrukarki mikro-ekstruzyjnej
- Projektuj kostki w formacie STL za pomocą oprogramowania do grafiki 3D i pobieraj modele tkankopodobne z bazy danych 3D (www.thingiverse.com; https://3d. nih.gov/.).
- Zaimportuj modele w formacie STL do oprogramowania PANGO i wprowadź parametry drukowania. Ustaw określone współrzędne X, Y i Z modelu w przestrzeni 3D, wprowadź oczekiwany rozmiar skalowania modelu w milimetrach (mm), dostosuj rozmiar i współczynnik skalowania obiektu na osiach X, Y i Z oraz dostosuj kąt obrotu modelu w przestrzeni zgodnie z potrzebami.
- Wprowadź szacowaną średnicę filamentu (zwykle około 200-500 μm dla większości biotuszów) do pola grubości warstwy, aby określić grubość osi Z każdej warstwy. Ustaw prędkość drukowania zgodnie z oczekiwaną grubością linii (około 10-90 mm/s) i ustaw gęstość wypełnienia na 30%-80%.
- Wyeksportuj końcowe parametry jako G-code na kartę SD.
- Uruchom biodrukarkę i pompę do mikrowytłaczania.
- Włącz sterownik pompy do mikrowytłaczania, wybierz odpowiednią strzykawkę objętościową (5 ml) i ustaw szybkość wytłaczania na 0,08 ml/min, a czas wytłaczania w koordynacji z żądanym czasem drukowania uzyskanym przez podzielenie objętości hydrożelu przez szybkość wytłaczania.
- Umieścić strzykawkę z igłą o średnicy wewnętrznej 210 μm w szczelinie strzykawki w biodrukarce.
- Wyregulować kontroler strzykawki tak, aby upewnić się, że tłok strzykawki jest w bliskim kontakcie ze śrubą.
- Umieścić 3 ml kąpieli zawiesinowej w naczyniu do hodowli komórkowych o średnicy 35 mm. Ustaw antenę na platformie zgodnie z ustawieniami kodu i upewnij się, że głowica drukująca znajduje się 1 mm nad dnem naczynia.
UWAGA: Przeprowadź test wstępny, aby upewnić się, że pozycje naczyń na platformie drukującej są dokładne podczas drukowania. - Włóż kartę SD zawierającą kod do biodrukarki 3D, aktywuj plik kodu, uruchom biodrukarkę i kliknij przycisk Start na kontrolerze.
- Obróbka konstrukcji
- Wystaw wydrukowaną konstrukcję na działanie niebieskiego światła o długości fali 405 nm przez 1 minutę, aby rozpocząć fotosieciowanie.
- Usunąć żel κ-karagen za pomocą pipety o pojemności 1 ml, a następnie dodać 3 ml PBS (pH 7,4) w celu przemycia, a następnie usunięcia. Powtórz ten proces, aby dokładnie umyć.
UWAGA: Proces prania należy wykonywać delikatnie, aby uniknąć uszkodzenia wydrukowanych konstrukcji.
5. Wbudowany biodruk 3D analogów warstwy mięśniowej przełyku
- Hodowla komórek mięśni gładkich przełyku królika (eSMC).
- Rozpocznij hodowlę w kolbach T75 z 2 x 10⁶ komórek, używając 15 ml pożywki DMEM uzupełnionej 10% płodową surowicą bydlęcą i 1% penicyliną/streptomycyną.
- Utrzymuj eSMC w temperaturze 37 °C w wilgotnej atmosferze o zawartości 5% CO2 i 95% powietrza, aż osiągną 80% zgrywki.
- Przygotowanie biotuszu warstwy mięśni przełyku
- Odessać pożywkę po osiągnięciu zbiegu i umyć eSMC 5 ml 1x PBS.
- Dodać 2 ml 0,2% trypsyny-EDTA do kolby i inkubować przez 2 minuty w celu strawienia komórek. Stuknij w kolbę, aby odłączyć komórki od ściany.
- Zakończ trawienie, dodając 2 ml DMEM i przenieś zawiesinę komórkową do probówki wirówkowej o pojemności 15 ml. Zmierzyć gęstość komórek za pomocą licznika komórek z 10 μl zawiesiny komórek.
- Wirować przy 675 x g przez 3 minuty, ostrożnie zassać supernatant i ponownie zawiesić osad komórkowy w kompozytowych biotuszach GelMA/SFMA (przygotowanych w kroku 2.1). Dostosuj końcowe stężenie komórek, aby osiągnąć gęstość 10 x 106 komórek/ml w biotuszu, optymalizując w ten sposób warunki dla kolejnych zastosowań biodruku 3D.
- Przygotowanie biodrukarki 3D i materiałów towarzyszących
- Niezbędne przyrządy drukarskie, w tym igły strzykawkowe, kleszcze, mieszadło magnetyczne i butelkę ze szkła krzemianowego o pojemności 1000 ml, należy sterylizować w autoklawie w standardowych warunkach sterylizacji (121 °C przez 30 min), aby zapewnić aseptyczne środowisko procesu drukowania.
- Umieść biodrukarkę w komorze bezpieczeństwa biologicznego i sterylizuj ją światłem ultrafioletowym (UV) przez 30 minut, aby zachować sterylność.
- Przygotuj 50 ml sterylnego κ-karagenu i 5 ml sterylnych kompozytowych biotuszów GelMA/SFMA, zgodnie z opisem odpowiednio w kroku 1 i kroku 2.
- Zaprojektuj model, ustaw żądane parametry i przygotuj biodrukarkę zgodnie z opisem w kroku 4.1.
- Rozpoczęcie procesu biodruku
- Wykonaj procedury opisane w krokach 4.2 i 4.3, aby wydrukować biologicznie warstwę mięśni przełyku 3D, a następnie umyć i wymienić PBS.
- Wykonuj drukowanie komórek przy użyciu sterylnych technik w całym procesie drukowania, aby zminimalizować ryzyko zanieczyszczenia komórek w drukowanej strukturze.
- Wymiana pożywki do hodowli komórkowych po druku
- Ostrożnie odessać PBS i zastąpić go 3 ml DMEM uzupełnionym 10% płodowej surowicy bydlęcej i 1% penicyliny/streptomycyny. Upewnij się, że wydrukowane konstrukcje są całkowicie zanurzone, aby zapewnić optymalne warunki wzrostu komórek.
- Inkubować szalkę do hodowli komórkowej zawierającą wydrukowane konstrukty w inkubatorze nastawionym na 37 °C z 5% CO2 . Codziennie zastępować pożywkę do hodowli komórkowych świeżą pożywką, za każdym razem używając 3 ml i monitorować stan komórek w konstruktach za pomocą mikroskopii świetlnej.
6. Ocena żywotności eSMC w wydrukowanych konstrukcjach za pomocą barwienia żywych/martwych
- Po 5 godzinach inkubacji usunąć pożywkę do hodowli komórkowej i przemyć konstrukty zawierające komórki PBS.
- Dodać 2 ml wzorcowego roztworu kalceiny-AM/jodku propidyny (1:1000) do wydrukowanych konstruktów zawierających komórki i inkubować.
- Po 45 minutowej inkubacji przemyć konstrukty 3x PBS, a następnie dodać świeżą pożywkę do hodowli komórkowych.
- Obserwuj żywe i martwe komórki oraz rejestruj obrazy fluorescencyjne za pomocą konfokalnej laserowej mikroskopii skaningowej (CLSM).
7. Obserwacja eSMC w wydrukowanych konstrukcjach za pomocą barwienia FITC-Phalloidin/DAPI
- Wybarwić wydrukowane konstrukty za pomocą izotiocyjanianu fluoresceiny (FITC) oznaczonego falloidyną (zielony) dla F-aktyny i 4',6-Diamidino-2-fenyloindolu (DAPI, niebieski) do jądra po 5 dniach inkubacji.
- Przygotowanie roztworu utrwalającego
- Połącz 4 ml 1x PBS z 0,16 ml paraformaldehydu (PFA) w probówce z polietylenu (PE) o pojemności 5 ml, uzyskując końcowe stężenie 4%.
- Umieść naczynie hodowlane zawierające biodrukowane konstrukty na czystej powierzchni. Usuń pożywkę i delikatnie przykryj konstrukcje roztworem PFA, zapewniając ich pełne zanurzenie. Pozostawić utrwalenie w temperaturze pokojowej na 20 minut przed wyrzuceniem roztworu.
UWAGA: Z płynami należy obchodzić się ostrożnie podczas procesów dodawania i usuwania, aby zachować integralność strukturalną biodrukowanych konstrukcji. - Wprowadzić 2,5 ml 1x PBS do naczynia hodowlanego, całkowicie zanurzając konstrukty, aby usunąć wszelkie pozostałości odczynników barwiących.
- Przepuszczalność błony komórkowej
- Sformułuj 0,5% roztwór Triton X-100, dodając 20 μl Triton X-100 do 4 ml 1x PBS w probówce PE o pojemności 5 ml.
- Podawaj roztwór Triton X-100 do konstruktów przez 30 minut w temperaturze pokojowej w celu przeniknięcia przez błony komórkowe, a następnie usuń roztwór.
- Wprowadzić 2,5 ml 1x PBS do naczynia hodowlanego, całkowicie zanurzając konstrukty, aby usunąć wszelkie pozostałości odczynników barwiących.
- Blokowanie niespecyficznego powiązania
- Stwórz 3% roztwór blokujący albuminę surowicy bydlęcej (BSA) w probówce PE o pojemności 5 ml, dodając 0,12 ml BSA do 4 ml 1x PBS.
- Wprowadź roztwór BSA do konstrukcji na 30 minut w temperaturze pokojowej, aby zablokować nieokreślone miejsca, a następnie wyrzuć roztwór.
- Barwienie aktyny za pomocą FITC-falloidyny
- Przygotować 0,2% roztwór falloidyny FITC w probówce PE o pojemności 5 ml z 4 ml 1x PBS i 8 μL odczynnika barwiącego.
- Zanurz konstrukcje w tym roztworze na 60 minut w temperaturze pokojowej w ciemności, a następnie wyrzuć roztwór.
- Dodaj 2,5 ml 1x PBS do naczynia hodowlanego, całkowicie zanurzając konstrukty w celu usunięcia resztek odczynników barwiących.
- Barwienie jądrowe za pomocą DAPI
- Nałóż 4 ml roztworu barwiącego DAPI na konstrukcje, zapewniając całkowite pokrycie.
- Inkubować w ciemności w temperaturze pokojowej przez 20 minut przed usunięciem roztworu DAPI.
- Mycie końcowe i zanurzenie PBS: Dodaj 2,5 ml 1x PBS do naczynia hodowlanego, całkowicie zanurzając konstrukty, aby usunąć resztki odczynników barwiących.
UWAGA: Przygotuj wcześniej roztwory barwiące i obchodź się z nimi delikatnie. W żadnym momencie komórki nie powinny ulegać wysuszeniu w naczyniu hodowlanym. - Obserwuj za pomocą mikroskopu konfokalnego: Obejrzyj i zobrazuj barwione konstrukty za pomocą mikroskopii konfokalnej w celu oceny wzrostu komórek, zapewniając kompleksową dokumentację wyników.
8. Ocena proliferacji eSMC w drukowanych konstrukcjach za pomocą testu CCK-8
- Usuń pożywkę hodowlaną z konstruktów w dniach 7 i 14. Umyj konstrukty PBS, aby usunąć resztki pożywki i oderwane komórki.
- Dodaj roztwór CCK-8 do każdej konstrukcji zgodnie z instrukcjami producenta. Upewnij się, że objętość roztworu CCK-8 jest wystarczająca do całkowitego pokrycia każdej konstrukcji.
- Inkubować konstrukty z roztworem CCK-8 w temperaturze 37 °C przez 2 godziny. Po inkubacji ostrożnie przenieść supernatant na nową 96-dołkową płytkę.
- Zmierzyć absorbancję przy długości fali 450 nm za pomocą czytnika mikropłytek.
Wyniki
Granulowana kąpiel żelowa z κ-karagenianu została przygotowana poprzez mechaniczne rozbicie hydrożeli masowych na zawiesinę żelu cząsteczkowego. Najnowsza analiza wykazała, że cząsteczki κ-karagenianu przy prędkości mieszania mechanicznego 1000 rpm wykazują średnicę średnią około 642 ± 65 nm i jednorodną morfologię15, co jest znacznie mniejszym wymiarem niż w przypadku mikrożeli zgłaszanych wcześniej w literaturze16,17,18. Dłuższy czas rozbijania i większe prędkości skutkują mniejszym rozmiarem mikrocząsteczek; w niniejszym badaniu czas mieszania 60 min przy 1200 rpm pozwolił uzyskać submikrocząsteczki o średnicy średniej 565 ± 86 nm (Supplementary Figure 1). Przewiduje się, że tak mały rozmiar cząsteczek zwiększy rozdzielczość procesów drukowania. Cząsteczki te łączą się w żel granulowany poprzez tworzenie wiązań wodorowych i oddziaływań kationowych (Figure 1A). Pod wpływem naprężeń ośrodek submikrożelowy z κ-karagenianu wykazuje charakterystyczne zachowania, takie jak granica plastyczności, rozrzedzanie ścinaniem oraz odwracalny przejście między stanem zablokowanym a rozblokowanym (jamming-unjamming), co jest niezbędne dla skutecznego osadzonego biodruku 3D. Figure 1B przedstawia reprezentatywne zachowanie granicy plastyczności i rozrzedzanie ścinaniem granulowanych żeli z κ-karagenianu podczas testu rampy przepływu. Przy zwiększaniu szybkości ścinania od 0,001 do 10 s-1, naprężenia ścinające dla 0,35% (wt/vol) granulowanych żeli z κ-karagenianu pozostają względnie niezmienione przy szybkościach ścinania poniżej 0,3 s-1, co wskazuje na niskie naprężenie graniczne wynoszące 3,5 Pa. Następnie zaobserwowano, że naprężenia ścinające rosną liniowo wraz z szybkością ścinania, co sugeruje zachowanie przepływu przypominające ciecz Binghama. Ponadto reologiczne pomiary sweepu odkształcenia submikrożeli z κ-karagenianu ujawniają charakterystyczne przejście ze stanu żelu w stan zolu. Żele te ulegają odkształceniu powyżej 10% i przechodzą przejście żel-zol przy odkształceniu 35% (Figure 1C). Małe odkształcenie graniczne żeli submikrocząsteczkowych przypisuje się sieci fizycznej utworzonej poprzez wiązania wodorowe i oddziaływania kationowe. Takie zachowanie przejścia żel-zol jest odwracalne. Jak pokazano na Figure 1D, przy odkształceniu 100%, moduł zachowawczy submikrożeli z κ-karagenianu gwałtownie spada z 38 Pa do 6 Pa, co jest wartością niższą niż moduł strat, wskazując na stan zolu. Ilekroć następuje nagła redukcja odkształcenia do 1%, moduł zachowawczy szybko powraca do wartości około 38 Pa. Przekracza on moduł strat w ciągu 5 s, co sugeruje, że submikrożele z κ-karagenianu są zdolne do szybkiego ponownego tworzenia fizycznych wiązań krzyżowych między cząsteczkami.
Granularne żele κ-karagenianu, charakteryzujące się małą i jednorodną morfologią, wykazują właściwości rozrzedzania ścinaniem, szybką samoregenerację oraz zachowanie związane z naprężeniem granicznym, co jest korzystne w zastosowaniach w osadzonym biodruku 3D. Aby ocenić skuteczność zawiesiny submikrożeli κ-karagenianu jako kąpieli podporowej do druku osadzanego, do prób drukowania w medium z κ-karagenianu wykorzystano szeroko stosowany bioink składający się z kompozytów 10% (mas/obj) żelatyny modyfikowanej metakrylanem i 6% (mas/obj) fibroiny jedwabnej modyfikowanej metakrylanem (GelMA/SFMA)19,20. GelMA została znakowana rodaminą w celu lepszej wizualizacji21. Jak pokazano na Rysunku 2A, kąpiel z granularnego żelu κ-karagenianu jest wysoce przezroczysta, co umożliwia monitorowanie procesu drukowania w czasie rzeczywistym. Prędkości ścinania generowane przez dyszę wynoszą od 0,66 do 6 s-1 przy prędkościach dyszy w zakresie 10-90 mm/s. Kąpiel z submikrożeli κ-karagenianu nadal wykazuje właściwości samonaprawcze w ciągu 20 s przy ciągłym cyklicznym ścinaniu z naprzemiennymi prędkościami 6 s-1 i 0,01 s-1 (Rysunek uzupełniający 2). W kąpieli z submikrożeli κ-karagenianu utrzymała się struktura kraty o wymiarach 15 x 15 x 2 mm3 z grubością warstwy 150 µm. Co istotne, krata wykazała wyjątkową integralność i rozdzielczość, przy czym pojedyncze włókna miały szerokość około 200 µm, a odstępy między nimi wynosiły około 350 µm, co potwierdzono za pomocą obrazowania konfokalnego mikroskopu skaningowego (CLSM) (Rysunek 2B,C). Ponadto trójwymiarowa struktura kraty posiadała porowatą sieć z połączonymi porami. Są to kluczowe cechy, które wpływają na drukowalność i w konsekwencji na zachowania komórkowe, takie jak przeżywalność komórek, proliferacja i potencjał różnicowania.
Aby dodatkowo potwierdzić przydatność ośrodka sub-mikrożelowego κ-karagenanu do wytwarzania złożonych struktur tkanek i narządów, przy użyciu tuszu GelMA/SFMA i wysokiego stopnia wypełnienia wynoszącego 80% wykonano model ludzkiego serca oraz trójpłatkową zastawkę serca. Wydrukowany model serca dokładnie odwzorowuje trójwymiarowy kształt anatomiczny, w tym główne żyły i tętnice (Rysunek 2D), i wykazuje stabilność mechaniczną po usunięciu wody (Rysunek 2E). Trójpłatkowa zastawka serca posiada wyraźne płatki zastawki oraz struktury wspierające (Rysunek 2F). Ponadto filamenty w obrębie struktur są łatwo usuwalne (Rysunek 2G). Co więcej, precyzyjnie odtworzono hierarchiczny model cykliczny, taki jak przełyk. Jak pokazano na Rysunku 2H i 2I, wydrukowany przełyk wykazuje wyraźną stratyfikację, z wyraźnymi granicami między poszczególnymi warstwami w celu odwzorowania odpowiednich warstw tkanki przełyku, co sugeruje, że ośrodek sub-mikrożelowy κ-karagenanu wspiera złożoność strukturalną wymaganą w inżynierii tkankowej. Chociaż obecny model nie odwzorowuje w pełni funkcjonalności autentycznych ludzkich tkanek i narządów, kąpiel w sub-mikrożelu κ-karagenanu potencjalnie oferuje wykonalną i obiecującą strategię wytwarzania złożonych tkanek i narządów in vitro, z potencjalnymi zastosowaniami w badaniach, terapii i diagnostyce.
Siatkowe rusztowania o anizotropii podłużnej i poprzecznej naśladują warstwę mięśniową przełyku (Rysunek 3A,B), która składa się z wyraźnej wewnętrznej okrężnej warstwy mięśniowej oraz zewnętrznej podłużnej warstwy mięśniowej. Aby odtworzyć tę anizotropową architekturę in vitro, komórki mięśni gładkich przełyku królika (eSMCs) zostały ostrożnie osadzone w bioatramentach GelMA/SFMA. Dzięki zastosowaniu medium sub-mikrożelowego na bazie κ-karagenu udało się uzyskać biomimetyczne rusztowanie z eSMCs, które ściśle przypominało dwuwarstwową strukturę mięśniową przełyku. Żywotność komórek enkapsulowanych w hydrożelach oceniono za pomocą barwienia Live/Dead po 5 h hodowli. Wykazało ono przeważającą obecność żywych komórek (zabarwionych na zielono) i minimalny odsetek martwych komórek (zabarwionych na czerwono) w sieciach hydrożelowych, co wskazuje na wysoką żywotność komórek (Rysunek 3C). Analiza ilościowa wykazała niezwykle wysoki wskaźnik przeżywalności, sięgający 92% (Rysunek 3D). Wyniki te świadczą o biokompatybilności materiału hydrożelowego, a także o skuteczności metod drukowania i sieciowania w zachowaniu integralności komórek. Aby dalej zbadać morfologię komórek w konstrukcjach GelMA/SFMA, po 3 dniach hodowli komórkowej wykonano obrazy z użyciem faloidyny (zielony)/DAPI (niebieski). Jak pokazano na Rysunku 3E, znaczna liczba eSMCs w konstrukcjach biomimetycznych utworzyła liczne pseudopodia i wykazała orientację wzdłuż mikrowłókien po 3 dniach hodowli. Rekonstrukcja 3D dodatkowo potwierdza precyzyjne odtworzenie warstw mięśniowych przełyku (Rysunek uzupełniający 3). Dodatkowo proliferację eSMCs oceniono za pomocą testu CCK-8 w dniach 1, 7 i 14. Wartości absorbancji przy 450 nm znacząco wzrosły od 1. do 7. i 14. dnia, co odzwierciedla silną zdolność do proliferacji (Rysunek uzupełniający 4). Wyniki te wskazują na znaczący potencjał medium sub-mikrożelowego na bazie κ-karagenu w ułatwianiu wysokiej jakości biomimetycznego biodruku.
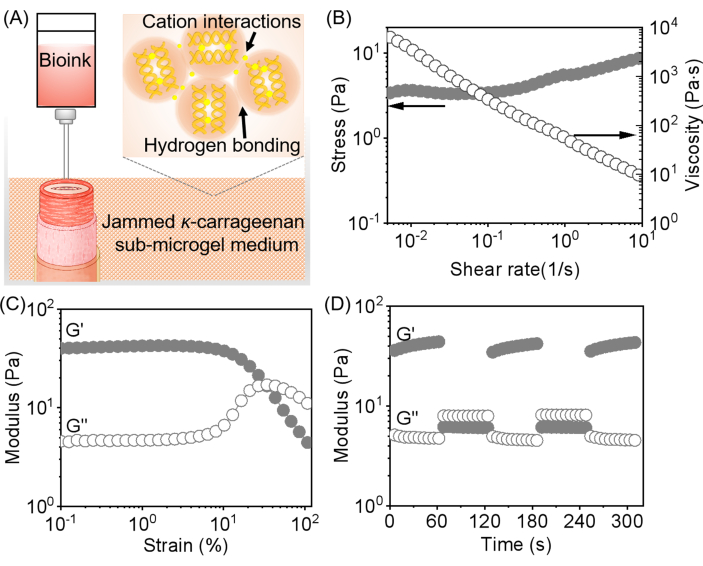
Rysunek 1: Samoorganizujące się medium sub-mikrożelu z κ-karagenanu i jego analiza reologiczna. (A) Schematyczne przedstawienie zawiesiny sub-mikrożeli z κ-karagenanu utworzonej poprzez wiązania wodorowe i oddziaływania kationowe do zastosowania w biodruku 3D z zatopieniem obiektów. (B) Przebieg przepływu dla zagęszczonych sub-mikrożeli z κ-karagenanu o stężeniu 0,35% (masa/objętość) w temperaturze 25 °C. (C) Pomiary przejścia żel-sol w sub-mikrożelach z κ-karagenanu za pomocą pomiaru zakresu amplitud od 0,1% do 100% w temperaturze 25 °C. (D) Analiza samonaprawy w sub-mikrożelach z κ-karagenanu o stężeniu 0,35% (masa/objętość) podczas ciągłego cyklicznego ścinania przy naprzemiennych odkształceniach 1% i 100% w temperaturze 25 °C. Kliknij tutaj, aby wyświetlić większą wersję tego rysunku.
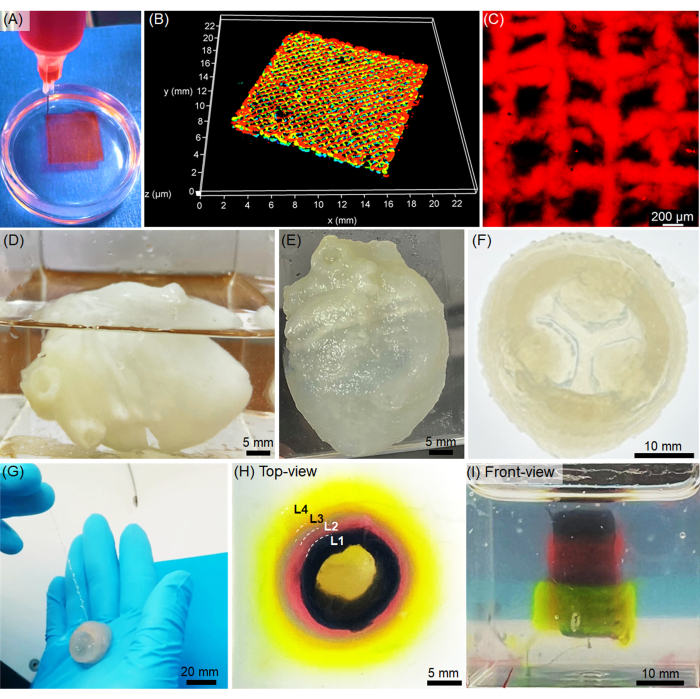
Rysunek 2Wysokoprecyzyjne zatopione biodrukowanie 3D z użyciem tuszów GelMA/SFMA znakowanych rhodaminą za pomocą κ– kąpiel w zawiesinie submikrożeli karagenianu. (A) Obserwacja w czasie rzeczywistym druku 3D z osadzaniem wewnątrz κ- kąpiel w zawiesinie submikrożeli karagenianu. (B, C) obrazy z konfokalnego skaningowego mikroskopu laserowego przedstawiające (B) rekonstrukcję 3D i (C) strukturę wewnętrzną wydrukowanych siatek. (D, E) Zdjęcia wydrukowanego w technologii 3D modelu przypominającego serce w roztworze wodnym (D) oraz w stanie naturalnym (E). (F) Zdjęcia trójpłatkowej zastawki serca i (G) odrywanie się filamentów od konstruktów. (H) góra i (I) zdjęcia z widoku z przodu przedstawiające model przełyku wydrukowany z tuszu GelMA/SFMA, ukazujące hierarchiczne struktury czterowarstwowe. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
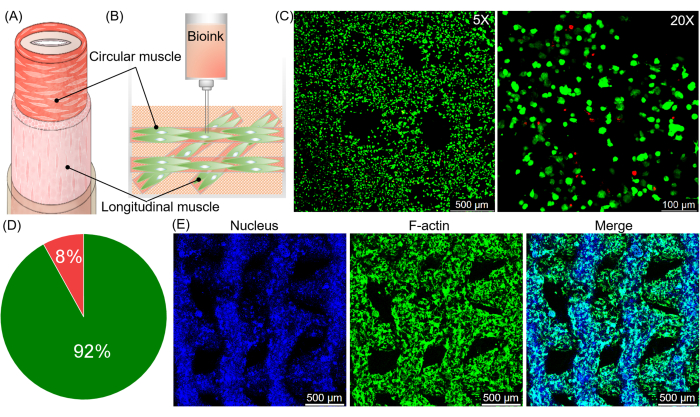
Rysunek 3: Biodrukowanie z osadzaniem komórek przy użyciu kąpieli z zawiesiny submikrogelu κ-karagenianu. (A, B) Schematy (A) wewnętrznej okrężnej i zewnętrznej podłużnej struktury mięśniowej przełyku oraz (B) anizotropowego biomimetycznego rusztowania warstwy mięśniowej przełyku wytworzonego metodą biodruku 3D z osadzaniem. (C) Obrazy barwienia Live/Dead i (D) ilościowa żywotność eSMC hodowanych w rusztowaniu GelMA/SFMA po 5 h. (E) Obrazy projekcyjne eSMC hodowanych w rusztowaniach GelMA/SFMA w 3. dniu. Od lewej do prawej: jądro komórkowe, F-aktyna oraz widok nałożony. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
Rycina uzupełniająca 1: (A) Obraz z rozpylnego mikroskopu elektronowego pokazujący jednorodną morfologię submikrożeli κ-karagenianu. (B) Rozkład średnic mikrocząstek κ-karagenianu zmierzony za pomocą laserowego analizatora wielkości nanocząstek. Kliknij tutaj, aby pobrać ten plik.
Rysunek uzupełniający 2: Analiza samoodzyskiwania sub-mikrożeli κ-karagenanu o stężeniu 0.35% (mas/obj) podczas ciągłego cyklicznego ścinania przy naprzemiennych szybkościach 0.01 s-1 i 6 s-1 w temperaturze 25 °C. Kliknij tutaj, aby pobrać ten plik.
Rycina uzupełniająca 3: Obraz z rekonstrukcji 3D wydrukowanych siatek. Prosimy kliknąć tutaj, aby pobrać ten plik.
Rycina uzupełniająca 4: Aktywność proliferacyjną eSMC enkapsulowanych w hydrożelu GelMA/SFMA po 1, 7 i 14 dniach oceniono za pomocą testu CCK-8 (n = 3). Istotność statystyczną przeanalizowano za pomocą jednoczynnikowej analizy ANOVA, a następnie analizy post hoc Tukeya pomiędzy trzema grupami, **p<0,01, ****p < 0,0001. Dane przedstawiono jako średnią ± odchylenie standardowe. Prosimy kliknąć tutaj, aby pobrać ten plik.
Dyskusja
Przygotowanie submikrożelowych kąpieli zawiesinowych κ-karagenu do stosowania w biodruku jest starannie zaplanowanym procesem, który obejmuje kilka krytycznych etapów, aby zapewnić, że otrzymane podłoże wykazuje pożądane właściwości podtrzymujące biotusze. Początkowo roztwór κ-karagenu przygotowuje się przez rozpuszczenie proszku κ-karagenu w wodzie dejonizowanej w podwyższonych temperaturach, tworząc jednorodną mieszaninę. Stężenie roztworu ma kluczowe znaczenie i musi być zoptymalizowane pod kątem późniejszego żelowania. 0,3-0,6% (wag./obj.) κ-karagen wykazał doskonałą wydajność w wbudowanym biodruku 3D15. Po schłodzeniu roztwór ten przechodzi w żel luzem.
Żel luzem jest następnie poddawany mechanicznemu mieleniu w celu wytworzenia cząstek submikrożelu. Wiąże się to z siłami mechanicznymi o wysokim ścinaniu, które rozkładają żel na cząstki o jednakowej wielkości. Parametry procesu mielenia, w tym intensywność ścinania, czas i temperatura, są precyzyjnie kontrolowane, aby osiągnąć pożądany rozkład wielkości cząstek. Po zmieleniu cząstki submikrożelu są przechowywane w temperaturze 25-37 °C, aby zapobiec agregacji lub rozpuszczeniu, co jest niezbędne do utrzymania jednolitej zawiesiny, która wspiera skomplikowane zadania biodrukowania. Zaleca się natychmiastowe przygotowanie i zużycie żelu.
Produkcja submikrożelowych wanien zawiesinowych κ-karagenu jest łatwa w obsłudze, co zapewnia dostosowanie do zastosowań przemysłowych i rosnącego zapotrzebowania na wielkoskalowe przedsięwzięcia w zakresie inżynierii tkankowej i medycyny regeneracyjnej. Co więcej, submikrożelowe kąpiele zawiesinowe κ-karagenu wykorzystują jako rozpuszczalnik kompatybilny z komórkami PBS lub pożywkę hodowlaną, co zapewnia doskonałą biokompatybilność i czyni je idealnym podłożem do podtrzymywania komórek w biodrukowanych konstruktach. Okres trwałości granulowanego żelu wynosi około 1 miesiąca w warunkach aseptycznego przygotowania.
Kąpiel submikrożelowa κ-karagenu, charakteryzująca się przepływem plastycznym Binghama (ryc. 1B), wykazuje doskonałe właściwości rozrzedzania ścinaniem przy ścinaniu w połączeniu ze zdolnościami szybkiego samoleczenia (ryc. 1C, D), które mają kluczowe znaczenie dla zwiększenia precyzji drukowanych konstrukcji. Zastosowanie tej submikrożelowej kąpieli okazało się skuteczne w tworzeniu tkanek o wielopoziomowej architekturze (ryc. 2), zapewniając wytwarzanie struktur o wysokiej wierności i rozdzielczości. Warto zauważyć, że zdolność do szybkiego wydłużania pseudopodiów w komórkach osadzonych w biotuszach obciążonych komórkami (ryc. 3), podkreśla kompatybilność kąpieli z procesami komórkowymi. W związku z tym ta submikrożelowa kąpiel κ-karagenu jest obiecująca w dziedzinie wytwarzania tkanek i narządów in vitro. Ma on wywrzeć głęboki wpływ na inżynierię tkankową i medycynę regeneracyjną, umożliwiając rozwój bardziej złożonych, żywotnych i funkcjonalnie integrujących się konstruktów tkankowych.
Pomimo znacznego potencjału kąpieli submikrożelowej κ-karagenu do zastosowań w biodruku i inżynierii tkankowej, nadal istnieje kilka wyzwań i ograniczeń. Podstawowym problemem jest to, że jego skład powinien być bardzo podobny do pożywki do hodowli komórkowej, co ma kluczowe znaczenie dla utrzymania żywotności komórek podczas długotrwałego drukowania dużych narządów. Submikrożele κ-karagenu są wytwarzane głównie przy użyciu PBS jako rozpuszczalnika, co wymaga włączenia różnych pożywek do hodowli komórkowych w celu rozpuszczenia materiału. Oprócz PBS, κ-karagen jest również żelowany przy użyciu roztworu chlorku wapnia. Jednak roztwór chlorku wapnia może powodować toksyczność dla komórek lub powodować nierównowagę ciśnienia osmotycznego. Dlatego zastosowanie pożywki do hodowli komórkowych byłoby idealne dla rozpuszczalników κ-karagenu i środków sieciujących. Co więcej, osiągnięcie wysokowydajnej, sterylnej produkcji mikrożeli stanowi poważne wyzwanie. Sterylizacja roztworów κ-karagenu wymaga filtracji przez filtr 0,22 μm w podwyższonych temperaturach. Jednak wydajność sterylnego κ-karagenu jest często utrudniona przez różne czynniki, w tym jakość roztworu PBS i chłodzenie κ-karagenu podczas procesu filtracji. Każda partia filtracyjna zazwyczaj daje tylko 20-50 ml sterylnego κ-karagenu, co stanowi istotną barierę dla wysokoprzepustowej produkcji mikrożeli κ-karagenu. W związku z tym przyszłe badania będą koncentrować się na optymalizacji procesu biofabrykacji, ocenie długoterminowej żywotności i funkcji komórek oraz badaniu integracji drukowanych tkanek z żywymi systemami.
Oświadczenia
Autorzy nie mają żadnego interesu finansowego w produktach opisanych w tym manuskrypcie.
Podziękowania
To badanie było wspierane przez Ningbo Natural Science Foundation (2022J121, 2023J159), kluczowy projekt Fundacji Nauk Przyrodniczych miasta Ningbo (2021J256), Open Foundation of the State Key Laboratory of Molecular Engineering of Polymers (Fudan University) (K2024-35) oraz Key Laboratory of Precision Medicine for Atherosclerotic Diseases of Zhejiang Province, China (2022E10026). Dziękujemy za wsparcie techniczne ze strony Core Facilities, Health Science Center Uniwersytetu Ningbo.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Biodrukarka 3D | Specjalnie zaprojektowana | ||
| 4',6-Diamidino-2-Phenylindole | Solarbio Life Science | C0065 | Gotowe do użycia |
| światło UV 405 nm | EFL | XY-WJ01 | |
| Licznik komórek | Corning | Cyto smart 6749 | |
| Konfokalny laserowy mikroskop skaningowy | Leica | STELLARIS 5 | |
| DMEM o wysokim poziomie glukozy | VivaCell | C3113-0500 | Wysoka glukoza, z pirogronianem sodu i L-glutaminą |
| Dynamiczny reometr rotacyjny | TA Instrument | Discovery HR-20 | |
| Komórki mięśni gładkich przełyku | Dostarczone przez Wydział Biologii Komórki i Medycyny Regeneracyjnej, Centrum Nauk o Zdrowiu, Uniwersytet | Pierwotne komórki z przełyku królika | |
| Surowica płodowa bydlęca | UE | F9070L | |
| Izotiocyjanian fluoresceiny znakowany falloidyną | Solarbio Life Science | CA1610 | 300T |
| Metakrylan żelatyny | EFL EFL-GM-60 | 60% substytucja | |
| k-karagenu | Aladyn | C121013-100g | Klasa odczynnikowa |
| Fosforynian litu Fenyl (2,4,6-trimetylobenzoilo) | Aladyn | L157759-1g | 365 ~ 405 nm |
| Zestaw Live-Dead | beyotime | C2015M | |
| Czytnik mikropłytek | Potenov | PT-3502B | |
| Paraformaldehyd | Solarbio Life Science | P1110 | 4 proc |
| Penicylina/streptomycyna | Solarbio Life Science | MA0110 | 100 ´ |
| Sól fizjologiczna buforowana fosforanami | VivaCell | C3580-0500 | pH 7,2-7,4 |
| Metakrylan fibroiny jedwabiu | EFL | EFL-SilMA-001 | 39% substytucja |
| Triton X-100 | Solarbio Life Science | T8200 | |
| Trypsin-EDTA | VivaCell | C100C1 | 0,25%, bez czerwieni fenolowej |
Bibliografia
- Xu, X., et al. Biodegradable engineered fiber scaffolds fabricated by electrospinning for periodontal tissue regeneration. J Biomater Appl. 36 (1), 55-75 (2021).
- Amann, E., et al. A graded, porous composite of natural biopolymers and octacalcium phosphate guides osteochondral differentiation of stem cells. Adv Healthcare Mater. 10 (6), e2001692(2021).
- Afjoul, H., et al. Freeze-gelled alginate/gelatin scaffolds for wound healing applications: An in vitro, in vivo study. Mater Sci Eng C. 113, 110957(2020).
- Hasanzadeh, R., et al. Biocompatible tissue-engineered scaffold polymers for 3D printing and its application for 4D printing. Chem Eng J. 476, 146616(2023).
- Fu, L., et al. Cartilage-like protein hydrogels engineered via entanglement. Nature. 618 (7966), 740-747 (2023).
- Bertsch, P., et al. Self-healing injectable hydrogels for tissue regeneration. Chem Rev. 123 (2), 834-873 (2023).
- Hinton, T. J., et al. Three-dimensional printing of complex biological structures by freeform reversible embedding of suspended hydrogels. Sci Adv. 1 (9), e1500758(2015).
- Wang, S., et al. 3d bioprinting of neurovascular tissue modeling with collagen-based low-viscosity composites. Adv Healthcare Mater. 12 (25), e2300004(2023).
- Sreepadmanabh, M., et al. Jammed microgel growth medium prepared by flash-solidification of agarose for 3d cell culture and 3d bioprinting. Biomed Mater. 18 (4), 045011(2023).
- Zeng, J., et al. Comparative analysis of the residues of granular support bath materials on printed structures in embedded extrusion printing. Biofabrication. 15 (3), 035013(2023).
- Terpstra, M. L., et al. Bioink with cartilage-derived extracellular matrix microfibers enables spatial control of vascular capillary formation in bioprinted constructs. Biofabrication. 14 (3), 034104(2022).
- Compaan, A. M., et al. Gellan fluid gel as a versatile support bath material for fluid extrusion bioprinting. ACS Appl Mater Inter. 11 (6), 5714-5726 (2019).
- Compaan, A. M., Song, K., Chai, W., Huang, Y. Cross-linkable microgel composite matrix bath for embedded bioprinting of perfusable tissue constructs and sculpting of solid objects. ACS Appl Mater Inter. 12 (7), 7855-7868 (2020).
- Zhang, H., et al. Direct 3D printed biomimetic scaffolds based on hydrogel microparticles for cell spheroid growth. Adv Funct Mater. 30 (13), 1910573(2020).
- Zhang, H., et al. Cation-crosslinked κ-carrageenan sub-microgel medium for high-quality embedded bioprinting. Biofabrication. 16, 025009(2024).
- Lee, A., et al. 3d bioprinting of collagen to rebuild components of the human heart. Science. 365 (6452), 482-487 (2019).
- Yao, J., et al. Slightly photo-crosslinked chitosan/silk fibroin hydrogel adhesives with hemostasis and anti-inflammation for pro-healing cyclophosphamide-induced hemorrhagic cystitis. Mater Today Bio. 25, 100947(2024).
- Senior, J. J., et al. Agarose fluid gels formed by shear processing during gelation for suspended 3d bioprinting. J Vis Exp. (195), e64458(2023).
- Roche, C. D., et al. durability, contractility and vascular network formation in 3d bioprinted cardiac endothelial cells using alginate-gelatin hydrogels. Front Bioeng Biotech. 9, 63657(2021).
- Wang, D., et al. Microfluidic bioprinting of tough hydrogel-based vascular conduits for functional blood vessels. Sci Adv. 8 (43), eabq6900 (2022).
- Shao, L., Hou, R. X., Zhu, Y. B., Yao, Y. D. Pre-shear bioprinting of highly oriented porous hydrogel microfibers to construct anisotropic tissues. Biomater Sci. 9 (20), 6763-6771 (2021).
Przedruki i uprawnienia
