W niniejszym badaniu z powodzeniem wykorzystano cząstki metalo-organicznych sieci krystalicznych MIL-96(Al) do stabilizacji emulsji Pickeringa, które służą jako matryce do tworzenia mechanicznie wytrzymałych, hierarchicznie porowatych materiałów monolitycznych. Metoda ta umożliwia skalowalne formowanie MOF przy zachowaniu integralności kryształów. Dostosowanie składu mieszaniny jest kluczowe dla kontroli wielkości porów, ich wzajemnych połączeń, przepuszczalności oraz wytrzymałości.
Artykuł metodologiczny
Montaż porowatych materiałów monolitycznych z wykorzystaniem strategii emulsji Pickeringa stabilizowanej cząstkami metalo-organicznych szkieletów (MOF)
W tym artykule
Podsumowanie
Streszczenie
Szkielety metaliczno-organiczne (Metal–Organic Frameworks, MOFs) to wysoce porowate materiały krystaliczne, budzące duże zainteresowanie w zastosowaniach obejmujących zakres od adsorpcji gazów po katalizę. Jednakże skalowalność przemysłowa i praktyczne wykorzystanie proszków MOF są utrudnione przez wyzwanie znalezienia metody formowania, która zachowałaby ich naturalną porowatość i chemię powierzchni. Tradycyjne techniki często pogarszają te kluczowe właściwości poprzez naprężenia mechaniczne lub zastosowanie lepiszcz blokujących pory. Niniejsze badanie przedstawia protokół montażu mechanicznie wytrzymałych, hierarchicznie porowatych materiałów monolitycznych z wykorzystaniem cząsteczek MOF jako stabilizatorów emulsji Pickeringa. Celem pracy jest przezwyciężenie ograniczeń w formowaniu MOF poprzez zastosowanie metody szablonowej opartej na emulsji, co pozwala na uzyskanie struktury stałej o charakterze makroporowatym, która zachowuje dostępną mikroporowatość MOF. Protokół obejmuje syntezę MIL-96(Al), szkieletu MOF na bazie aluminium, przy użyciu zrównoważonej metody z wykorzystaniem odpadów z baterii litowo-jonowych jako źródeł metali. Tak otrzymany MOF jest następnie wykorzystywany do stabilizacji emulsji Pickeringa o wysokiej fazie wewnętrznej (HIPE). Po zestaleniu szablon emulsyjny daje makroporowate monolity. Wykazano, że włączenie alkoholu poliwinylowego (PVA) lub prekursorów polimerowych do fazy wodnej ma decydujące znaczenie. Ich dodatek znacząco redukuje rozmiary kropel i zwiększa połączenia między porami (PolyHIPE). Powstałe monolity zachowały integralność struktury MIL-96(Al), co potwierdzono badaniami XRD i FTIR. Choć w trakcie procesu dochodzi do pewnej nieuniknionej utraty mikroporowatości, staranne dostrojenie stężenia PVA pozwala na kontrolę morfologii porów i zwiększenie przepuszczalności, co dowodzi, że można uzyskać monolity MOF/polimer konkurencyjne w stosunku do standardów opisanych w literaturze. Strategia ta stanowi obiecującą drogę do skalowalnego formowania MOF w zastosowaniach związanych z przetwarzaniem płynów i adsorpcją.
Wprowadzenie
Szkielety metaliczno-organiczne (MOFs) to hybrydowa klasa krystalicznych materiałów porowatych składających się z węzłów lub klastrów nieorganicznych oraz łączników organicznych1. Ich modułowość, wysoka powierzchnia właściwa i konfigurowalna chemia2 sprawiają, że są one atrakcyjne w wielu zastosowaniach, od adsorpcji gazów i katalizy po procesy rozdzielania, a nawet dostarczanie leków w dziedzinie medycyny3,4,5,6,7,8,9. Niemniej jednak jeden problem wciąż pozostaje. Wykorzystanie proszków MOF na skalę przemysłową jest nadal ograniczone, a znalezienie metody formowania, która nie pogorszy porowatości, dostępnej chemii powierzchni lub ogólnych właściwości początkowych MOF, wciąż stanowi wyzwanie. Tradycyjne podejścia do formowania, takie jak prasowanie w pelety10 czy ekstruzja11, często powodują zmiany mechaniczne lub wymagają wprowadzenia lepiszczy, które z kolei blokują pory MOF12,13. Chociaż do tej pory opublikowano stosunkowo niewiele badań, dziedzina ta szybko się rozwija pod kątem technik i zrozumienia stabilności MOF oraz ich dostępności w materiałach hierarchicznie porowatych, a nie tylko w postaci proszków. W konsekwencji zainteresowanie przesunęło się w stronę technik pozwalających na uzyskanie mechanicznie wytrwałego, hierarchicznie porowatego ciała stałego przy jednoczesnym zachowaniu dostępnej mikroporowatości. Takim ciałem może być monolit otrzymany via emulsja Pickeringa z wykorzystaniem MOF jako stabilizatorów – jest to interesująca technika, ponieważ jest łatwa do przygotowania i szybka w wykonaniu14. Emulsja Pickeringa to rodzaj emulsji (mieszanina dwóch niemieszalnych cieczy, takich jak olej i woda), która jest stabilizowana przez cząstki stałe zamiast konwencjonalnych molekularnych surfaktantów (lub emulgatorów).
W niniejszym badaniu MIL-96(Al), wytrzymały trimezanowy MOF na bazie glinu, został z sukcesem włączony do monolitycznych struktur porowatych z wykorzystaniem metody emulsji Pickeringa. Emulsja Pickeringa umożliwia utworzenie układu składającego się z dwóch niemieszalnych faz: olejowej i wodnej. Do mieszaniny dodaje się następnie cząsteczki, które rozmieszczają się na granicach faz tych dwóch cieczy. Po usunięciu cieczy pozostaje jedynie sieć cząstek stałych, tworząc ciało stałe o strukturze porowatej (monolit). Niedawne badania wykazały, że emulsje Pickeringa mogą służyć jako matryce dla ciał stałych o stosunkowo wysokiej odporności mechanicznej, w szczególności dla polyHIPEs (polimeryzowanych emulsji o wysokiej fazie wewnętrznej)15, które wykazują makroporowatą sieć o wysokim stopniu wzajemnego połączenia.
Emulsja Pickeringa jest prostą i szybką metodą formowania materiałów. W niniejszym badaniu wyjaśniono również, w jaki sposób dostosować skład mieszaniny, aby poprawić właściwości mechaniczne monolitu.
MIL-96(Al) wykorzystany w niniejszym badaniu otrzymano z recyklingu odpadów baterii litowo-jonowych, które posłużyły jako źródło metalu zgodnie z propozycją przedstawioną w poprzednim raporcie16. Baterie użyte do syntezy pochodzą z odpadów przemysłowych i nie zostały poddane obróbce wstępnej. Baterie wykorzystano jako obfite źródło metali w celu wytworzenia dużych ilości MOF-ów, które są niezbędne do opracowania metody nadawania im kształtu. Odpady bateryjne te zawierają następujące pierwiastki określone za pomocą spektroskopii emisyjnej z plazmą indukcyjnie sprzężoną (ICP-OES): Cu (18%–25%), Al (10%–15%), Mn (14%–17%), Ni (2,5%–3,5%), Co (0,6%–1%), Li (1,5%–2%), F (0,5%–2%) oraz P (0,2%–0,5%). Opracowano protokół umożliwiający selektywne formowanie MOF-u na bazie Al.
Aby uzyskać stabilną emulsję, ustalono zawartość hydrofobowej sieci metalo-organicznej (WMOF) na poziomie od 1% do 5%. Faza organiczna (olej) zastosowana w emulsji składa się z oleju parafinowego. Emulsje przygotowano przy stałej frakcji fazy wewnętrznej φ = 0.75. Zmienne formulacyjne zastosowane w niniejszym badaniu zostały zoptymalizowane w poprzedniej pracy17. Proces wysokiego ścinania jest niezbędny do szybkiej adsorpcji cząsteczek MIL-96(Al) na nowo powstałych kroplach oleju oraz do wytworzenia stabilnych, monodyspersyjnych kropel.
Syntetyzuje się różne monolity, aby ocenić wpływ stężeń MOF, prekursorów polimerowych (akrylamidu, AM oraz metylenu bisakrylamidu) i obecności spoiwa adhezyjnego (alkoholu poliwinylowego, PVA) na porowatość. Każdy monolit jest oznaczany jako M[MOFs]/[AM]/[PVA]. Na przykład M100/10/0.5 odpowiada materiałowi otrzymanemu przy [MOFs] = 100 mg.mL−1 w H₂O, [AM] = 10 wt.% w stosunku do H₂O oraz [PVA] = 0,5 wt.% w stosunku do H₂O.
Protokół
Odczynniki i sprzęt wykorzystane w procedurze są wymienione w Tabeli materiałów.
1. Przygotowanie MIL-96(Al)
- Rozpuścić 15 g baterii w zlewce w 150 ml roztworze składającym się z wody ultrapurej i 37% HCl w stosunku 1:1.
- Mieszać roztwór w temperaturze 60°C × g przez 24 h w temperaturze pokojowej.
- Przefiltruj roztwór, aby usunąć pozostałości węgla i tworzywa sztucznego.
- Rozpuścić 2 g kwasu benzeno-1,3,5-trikarboksylowego (BTC) w 500 ml dimetyloformamidu (DMF).
- Umieść roztwór w kąpieli ultradźwiękowej o częstotliwości 37 kHz w temperaturze pokojowej na 30 min.
- Wymieszać oba roztwory w stosunku 1:2 (roztwór metaliczny do roztworu organicznego).
- Mieszaninę należy umieścić w kąpieli ultradźwiękowej o częstotliwości 37 kHz w temperaturze pokojowej na 30 min.
- Umieść mieszaninę w piekarniku w temperaturze 90 °C przez 24 h.
- Przemyć MOF 3 razy DMF oraz 3 razy EtOH. poprzez Filtracja na lejku Büchnera.
- Suszyć MOF w piekarniku w temperaturze 40 °C przez 72 h.
2. Przygotowanie emulsji Pickeringa przy użyciu MIL-96(Al) (HIPE)
- Rozpuścić 1,1 g MIL-96(Al) w 10 ml wody ultrapurej w szklanej fiolce.
- Do roztworu należy dodać 13,35 ml parafiny.
- Homogenizować mieszaninę przy 15 000 × g przez 2 min w celu utworzenia emulsji za pomocą homogenizatora z pojedynczym rotorem (S25N-10 G).
3. Przygotowanie emulsji Pickeringa z użyciem MIL-96(Al) i polimerów (PolyHIPE) w stosunku M100/10/0,5
- W zlewce rozpuścić 375 mg MIL-96(Al), 375 mg akryloamidu, 18,75 mg bis-akryloamidu metylenu oraz 18,75 mg KPS (persiarczanu potasu) w 3,02 mL wody ultrapurej.
- Homogenizować za pomocą homogenizatora z pojedynczym rotorem (S25N-10 G) przy 15,000 × g.
- Podczas mieszania dodać 0,73 mL PVA oraz 11,25 mL oleju (parafiny) w stałym stosunku 0,75 v/v.
- Kontynuować homogenizację przy 15,000 × g przez 2 min w celu utworzenia emulsji.
- Umieścić mieszaninę w piecu w temperaturze 80 °C na 24 h w celu polimeryzacji.
- Polimer otrzymany w procesie szablonowania emulsyjnego z wykorzystaniem emulsji o wysokiej fazie wewnętrznej (PolyHIPE) przemyć w aparaturze do ciągłej ekstrakcji rozpuszczalnikiem przy użyciu etanolu przez 48 h, aby usunąć olej, nadmiar prekursorów polimeru oraz PVA.
3.7. Suszyć materiał w próżni w temperaturze 100 °C.
4. Przygotowanie próbek do analizy
- Do analizy BET w temperaturze 77 K należy zastosować adsorpcję na poziomie 20 cm3/g do P/P0 = 0.10, 60 cm3/g do P/P0 = 0.90 oraz desorpcję na poziomie 40 cm3/g w zakresie od 0.90 do 0.30.
- W przypadku PXRD należy zastosować zakres 5°–70° z czasem 0.5s/step przy długości fali 1.54 Å.
- Do spektroskopii w podczerwieni należy zastosować zakres 615–4,000 cm-1 przy czasie skanowania 1 min i liczbie skanów wynoszącej 4.
Wyniki
W odniesieniu do charakterystyki materiałów, do obserwacji rozkładu wielkości kropel w emulsjach wykorzystuje się mikroskopię optyczną. Pomiary adsorpcji i desorpcji azotu (BET) dostarczają danych o powierzchni właściwej. Dyfrakcja rentgenowska (XRD) służy do oceny krystaliczności MIL-96(Al) po wbudowaniu w macierz polimerową. Spektroskopia w podczerwieni potwierdza zachowanie grup funkcyjnych. Właściwości mechaniczne ocenia się poprzez przyłożenie narastających obciążeń do monolitów aż do momentu zaobserwowania deformacji. Właściwości hydrodynamiczne są oceniane za pomocą eksperymentów przepływu Darcy’ego, mierząc spadek ciśnienia w funkcji natężenia przepływu.
Uzyskany materiał MOF z rozpuszczania odpadów z baterii opiera się na aluminium pochodzącym z kontaktów baterii. Nawet w obecności różnych metali po rozpuszczeniu baterii, poprzez dodanie czynnika strącającego do roztworu, uzyskuje się selektywne wytrącanie (MIL-96(Al)).
Emulsja Pickeringa to rodzaj emulsji stabilizowanej przez cząstki stałe zaadsorbowane na międzyfazach ciecz–ciecz. W tym przypadku cząstki MOF, dzięki swojej amfifilnej naturze i aktywności międzyfazowej, mogą efektywnie adsorbować się na międzyfazach olej–woda i tworzyć stabilne emulsje typu woda w oleju (W/O) lub olej w wodzie (O/W).
Emulsje przygotowuje się poprzez wstępne rozproszenie cząsteczek MIL-96(Al) w wodnej fazie z wody ultraczystej. Ilość MOF rozpuszczona w roztworze w dużym stopniu zależy od objętości faz ciekłych użytych w emulsji. Ilość MOF wykorzystana do przygotowania emulsji Pickeringa jest podana w %w, co definiuje się jako stosunek całkowitej masy MOF do całkowitej masy cieczy użytej w emulsji. Ilość MOF (WMOF) jest zatem określona przez następujący wzór:
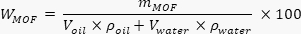
gdzie:
Voil = objętość fazy organicznej (parafiny)
Vwater = objętość fazy wodnej
ρoil = gęstość fazy organicznej (parafiny)
ρwater = gęstość fazy wodnej
mMOF = masa MIL-96(Al)
Pierwotnie do przygotowania polyHIPE wykorzystano 375 mg MIL-96(Al). Kolejne eksperymenty wykazały, że skalowalność jest możliwa. Ilość dodanego MOF może zostać zwiększona 10-krotnie, przy jednoczesnym uzyskaniu stabilnych monolitów.
Emulsje Pickeringa tworzone z użyciem MIL-96(Al) wykazują właściwości zgodne z wcześniejszymi obserwacjami. Powstały stabilne emulsje olej/woda, w których krople są gęsto upakowane ze względu na wysoką frakcję wewnętrzną. W formulacjach zawierających PVA i prekursory polimerowe rozmiary kropel uległy znacznemu zmniejszeniu, przy średnicach bliskich 20 µm w porównaniu do 55–75 µm w przypadku prostszych emulsji bez dodatku PVA (Rycina 1).
Redukcja ta jest przypisywana zwiększonej lepkości fazy wodnej oraz adsorpcji PVA na międzyfazie olej–woda. Pomiary reologiczne wykazują zachowanie pseudoplastyczne we wszystkich próbkach. Obecność prekursorów polimerowych zwiększa lepkość i wprowadza wyższe naprężenie graniczne, co jest zgodne z formowaniem się gęstej sieci kropel18. Te sygnatury reologiczne wskazują, że emulsje zachowują się jak żele i zachowałyby swoją strukturę podczas polimeryzacji. Zwiększenie stężenia PVA z 0–0,5 wt.% prowadzi do powstania mniejszych porów, ale zwiększa ich wzajemne połączenia. Wielkość porów zmniejsza się pięciokrotnie w tym zakresie, podczas gdy gęstość okien znacząco wzrasta19. Stężenie cząstek MOF miało minimalny wpływ na wielkość porów, ale wpłynęło na osadzanie się MOF na powierzchniach porów. Wyższa zawartość MOF skutkuje tym, że więcej cząstek MOF zostaje zatopionych w ściankach poliakrylamidu lub wyeksponowanych na powierzchni, co wpływa na powierzchnię właściwą kompozytu (Rysunek 2).
Wartości powierzchni właściwej wahają się od niskich wartości m2.g-1 dla materiałów bez PVA do wyższych wartości m2.g-1 dla próbek zawierających 0,5 wt.% PVA. Zwiększenie ilości PVA zwiększa otwartość sieci, poprawiając dostęp do powierzchni MOF. Jednakże włączenie do macierzy polimerowej z natury zmniejsza mikroporowatość w porównaniu do czystego MOF (650 m2.g-1). W zależności od składu obserwuje się straty rzędu 74%–94%. Wyniki te są zgodne z literaturą, według której formowanie MOF w monolity zazwyczaj prowadzi do znacznych strat powierzchni z powodu inkluzji w obrębie struktur polimerowych20.
Dyfraktogramy XRD zachowują charakterystyczne piki MIL-96(Al), co dowodzi, że ani emulsyfikacja, ani polimeryzacja nie naruszają integralności szkieletu. Niższa intensywność pików w próbkach o niskiej zawartości MOF wynika z ograniczonej dostępności MOF, a nie z degradacji strukturalnej. Widma FTIR potwierdzają obecność grup funkcyjnych MIL-96, w szczególności drgań rozciągających grup karboksylowych, co wskazuje na nienaruszoną koordynację metal-ligand.
Zachowanie hydrodynamiczne jest silnie zależne od zawartości PVA. Eksperymenty z przepływem Darcy wykazują, że spadek ciśnienia wzrasta wraz z natężeniem przepływu dla wszystkich próbek, co jest zgodne z krętą geometrią porów21,22. Monolit pozbawiony PVA wykazuje znacznie wyższe spadki ciśnienia ze względu na słabą łączność porów.
W przeciwieństwie do nich, monolity zawierające PVA wykazują plateau spadku ciśnienia przy niskich prędkościach przepływu, co wskazuje na niezakłócony przepływ przez połączone pory23. Dla każdej formulacji określono krytyczną prędkość Darcy'ego, która wyznacza przejście między reżimem niskiego ciśnienia a reżimem wzrostu ciśnienia24. Wyższa zawartość PVA koreluje z wyższymi prędkościami krytycznymi ze względu na zwiększoną otwartość porów (Rysunek 3).
Przedstawiono również inną strategię mającą na celu zwiększenie dostępności MOF w procesie nadawania kształtu. Niniejsze badanie proponuje nową metodę opartą na stabilizacji emulsji Pickeringa parafina-woda za pomocą fluorkowanego MOF z cyrkonem (Zr) w połączeniu ze strategią polyHIPEs. Po polimeryzacji i usunięciu parafiny otrzymuje się monolit o strukturze hierarchicznej, w którym cząstki MOF są zazwyczaj zatopione w ścianie polimeru, co może blokować pory. Kluczową innowacją zapobiegającą temu blokowaniu porów jest modyfikacja równowagi hydrofilowo-hydrofobowej MOF poprzez kontrolowaną adsorpcję cząsteczek hydrofobowych (cząsteczek fluorkowanych). Modyfikacja ta wywołuje przesunięcie pozycji MOF na granicy faz parafina-woda podczas emulsyfikacji. W rezultacie cząstki są w mniejszym stopniu zatopione w ścianie polimeru. Proces ten pozwala na skuteczne otrzymanie monolithów o strukturze hierarchicznej, integrujących wysoce dostępne cząstki MOF odpowiednie do procesów w złożu stałym (Rysunek 4).
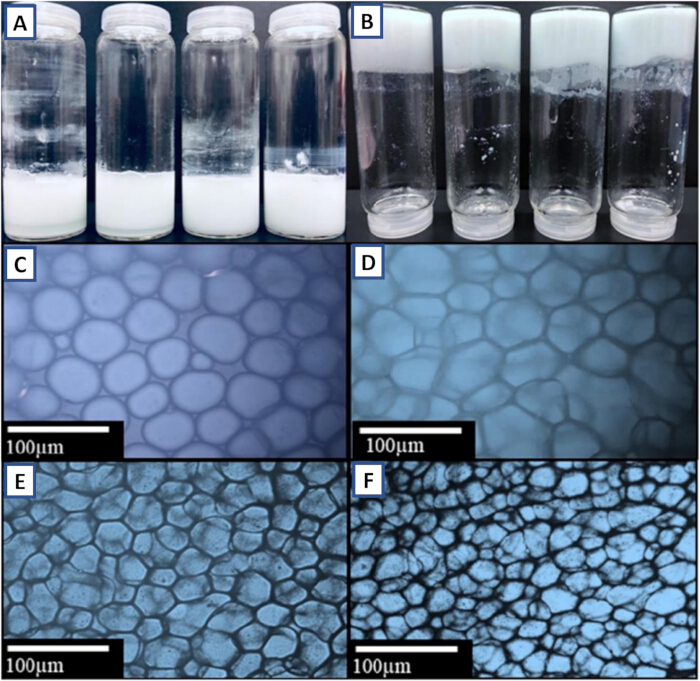
Rycina 1: Zdjęcia i obrazy mikroskopu optycznego różnych emulsji Pickeringa. (A) Emulsje Pickeringa z 2,5wt.% MIL-96(Al) i różnymi stosunkami objętościowymi parafiny: od lewej do prawej, φv = 0,5, 0,6, 0,7 i 0,8. (B) Emulsje Pickeringa z φv = 0,8 i różnymi stężeniami MIL-96(Al): od lewej do prawej, wMOF = 1, 2, 3,5 i 5wt.%. Mikrofotografie optyczne emulsji z 5wt.% MIL-96(Al) i stosunkami objętościowymi parafiny wynoszącymi (C) 0,5, (D) 0,6, (E) 0,7 oraz (F) 0,8. Rycina ta została powielona za zgodą Lorignona i wsp.17. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
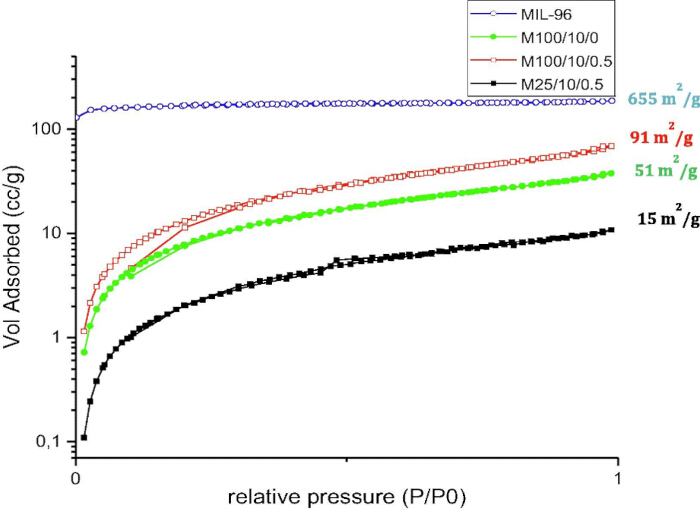
Rysunek 2: Izotermy adsorpcji/desorpcji azotu dla odpowiednich proszków MIL-96(Al): M100/10/0.5, M100/10/0 oraz M25/10/0.5. Rysunek reprodukowany za zgodą Lorignona i wsp.15. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
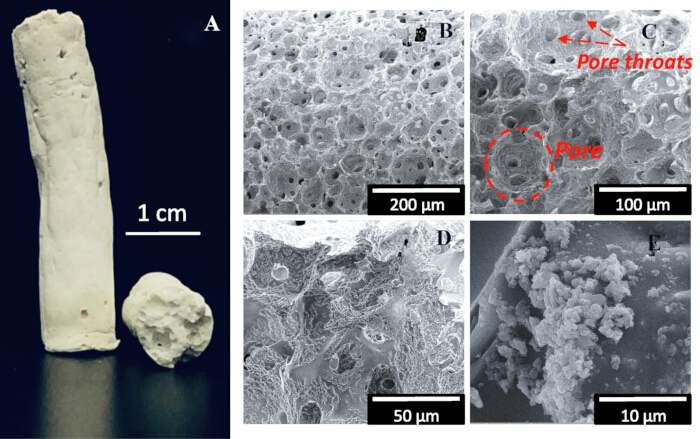
Rycina 3: Fotografia monolitu M100/10/0.5 widziana z przodu i z dołu. (A) oraz obrazy SEM monolitu M100/10/0.5 przy różnych powiększeniach (B–E). Rycina ta została przedrukowana za zgodą Lorignon et al.15. Kliknij tutaj, aby zobaczyć powiększoną wersję tej ryciny.
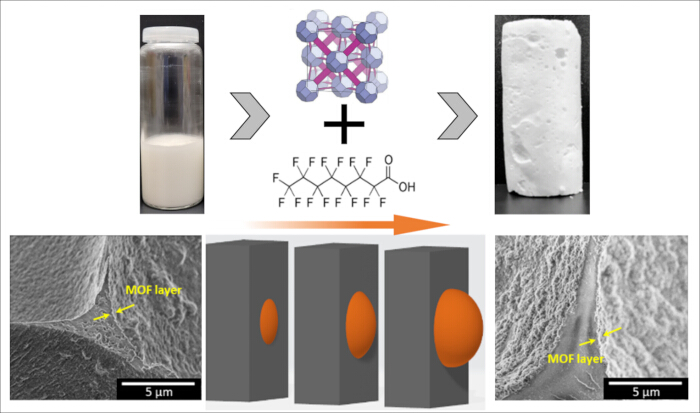
Rysunek 4: Strategia zwiększenia dostępności cząstek MOF po procesie kształtowania. Rysunek powielony za zgodą Lorignona i wsp.18. Kliknij tutaj, aby wyświetlić większą wersję tego rysunku.
Dyskusja
Ta nowatorska strategia kształtowania opiera się na stabilizacji wysokofazowej emulsji wewnętrznej (HIPE) typu Pickeringa przy użyciu samych cząsteczek MOF. Jednakże, mimo że jest to prosty sposób nadawania kształtu porowatym MOF, wykorzystanie wyłącznie cząsteczek MOF do stabilizacji emulsji sprawia, że otrzymany monolit wykazuje niską odporność na naprężenia mechaniczne.
W rzeczywistości otrzymany szablon emulsji może zostać następnie utwardzony poprzez polimeryzację wodnej fazy ciągłej, a następnie usunięcie organicznej fazy wewnętrznej, co prowadzi do powstania bardziej wytrzymałego monolitu porowatego (PolyHIPE). Formuła może zostać dostosowana poprzez dodanie niektórych cząsteczek przed etapem tworzenia emulsji w celu zmiany właściwości mechanicznych monolitu18. Na przykład formuła może zawierać prekursory polimerów; faza wodna wykazuje znacznie wyższą lepkość po dodaniu PVA (alkoholu poliwinylowego) i akryloamidu, co skutkuje mniejszymi kroplami, zwiększoną stabilnością, a w efekcie monolitem o lepszych właściwościach mechanicznych pod wpływem ciśnienia23,25.
Wyniki wskazują, że dodatek niewielkich ilości polimerów jest kluczowy dla usztywnienia struktury monolitu. Ponadto, strategiczne zastosowanie spoiwa adhezyjnego pozwala poprawić końcową porowatość sieci materiału poprzez efektywne tworzenie wyraźnie zdefiniowanych gardeł porów. Ta zoptymalizowana struktura zapewnia dostępność MOF na wewnętrznych powierzchniach monolitu po formowaniu, zachowując tym samym część ich pierwotnych właściwości mikroporowatych18.
W celu maksymalizacji wydajności przeprowadzono systematyczny screening różnych parametrów, a w szczególności stosunku MOF, polimeru i spoiwa adhezyjnego. Optymalizacja ta ma na celu zachowanie wewnętrznych właściwości MOF przy jednoczesnym zapewnieniu integralności strukturalnej. Ogólnie rzecz biorąc, niniejsze badanie podkreśla wyjątkową zdolność MOF do pełnienia roli zarówno materiału aktywnego, jak i czynnika stabilizującego w emulsjach Pickeringa. Zastosowana metodologia pozwala na otrzymanie litego monolitu kompozytowego polimer-MOF o bardzo obiecujących właściwościach; wysunięto hipotezę, że technikę tę można uogólnić i z sukcesem zastosować do szerokiej gamy innych materiałów MOF26,27.
Niniejsze badanie wykazuje, że cząsteczki MIL-96(Al) mogą skutecznie stabilizować emulsje Pickeringa oraz pełnić funkcję zarówno stabilizatorów międzyfazowych, jak i aktywnych wypełniaczy w monolitach.15 Zastosowanie MOF w fazie ciągłej pozwala na otrzymanie mechanicznie wytrzymałego monolitu o wysokim stopniu interkonektywności17Dostępność MOF można precyzyjnie kontrolować poprzez dostosowanie stężeń PVA i MOF. PVA odgrywa decydującą rolę w kontrolowaniu morfologii porów i zwiększaniu przepuszczalności.28,29Chociaż utrata mikroporowatości podczas formowania monolitu jest nieunikniona, staranne dostrojenie parametrów formulacji minimalizuje te straty i pozwala na uzyskanie materiałów konkurencyjnych względem opisanych w literaturze monolitów MOF/polimer. Utrata mikroporowatości ta mogłaby potencjalnie wpływać na pojemności adsorpcyjne, a nawet je obniżać. Aby uniknąć potencjalnego spadku przydatności przemysłowej, można rozważyć dodatkowe zabiegi dotyczące MOF przed etapem emulgowania. Jednym z takich zabiegów mogłoby być zwiększenie hydrofobowości MOF, co zmniejszyłoby prawdopodobieństwo jego oddziaływania z środowiskiem syntezy.18Inną metodą może być pokrycie MOF cienką warstwą materiału polimerowego, przy jednoczesnym zachowaniu relatywnie niezmienionej porowatości.30Poza otrzymanym materiałem MIL-96(Al)-HIPE, który łączy wytrzymałość strukturalną z porowatością hierarchiczną i stanowi obiecującą drogę do skalowalnego formowania MOF-ów do zastosowań w adsorpcji, katalizie i przetwarzaniu płynów. Niniejsze badanie przedstawia prostą, jednostopniową emulsję Pickeringa z wykorzystaniem MOF-ów jako stabilizatorów. Zastosowany MIL-96(Al) pochodzi z recyklingu baterii i nie wymaga dalszych modyfikacji w celu wykorzystania w emulsjach. Metoda ta prowadzi do powstania materiałów hybrydowych o różnych rodzajach porowatości, od mikro- do makroporów. Tę porowatość hierarchiczną oraz morfologię można modyfikować za pomocą PVA, zapewniając gazom i roztworom dostęp do MOF-ów wewnątrz emulsji, podczas gdy mikroporowatość MOF-ów pozostaje w większości niezmieniona, co pozwala na zatrzymanie rozdzielonych cząsteczek w strukturze.
MOFy są cząstkami, które mogą stabilizować emulsje Pickeringa i prowadzić do powstania monolitu. Poprzez dodanie polimerów do roztworu (PolyHIPE), materiał staje się bardziej odporny mechanicznie i może być stosowany bezpośrednio w kolumnie. Wydaje się, że zmiana formulacji poprzez dodanie polimerów jest interesującym sposobem na uzyskanie monolitów o wysokiej wytrzymałości mechanicznej. Innym rozwiązaniem mogłoby być zastąpienie polimerów krzemem w celu utworzenia Si-HIPE z MOFami, o których wiadomo, że tworzą bardzo wytrzymałe materiały za pomocą tej metody emulsji Pickeringa31,32.
Oświadczenia
Autorzy oświadczają, że nie mają żadnych znanych konfliktów interesów finansowych ani relacji osobistych, które mogłyby wpłynąć na pracę przedstawioną w niniejszym artykule.
Podziękowania
Niniejsza praca jest częściowo wspierana (w zakresie badań nad sorpcją gazów przeprowadzonych na tych materiałach) przez inicjatywę rządu francuskiego „France 2030″ w ramach programu DIADEM, zarządzanego przez Agence Nationale de la Recherche (Pilotage and Governance of the DIADEM Program, ANR-22-PEXD-0009).
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Akrylamid | Merck | A9099 | 99% |
| Alkohol poliwinylowy | Merck | P1763 | |
| Etanol | Merck | 459836 | Bezwzględny |
| Kwas solny | Merck | 258148 | 37% |
| mieszadła magnetyczne IKA C-Mag | Merck | Z671886 | |
| IKA ULTRA-TURRAX | Merck | Z732443 | T-25 |
| N,N′-métylèakrylamid | Merck | 146072 | 99% |
| N,N-dim.étyloformamid | Merck | 227056 | |
| Piec/Inkubator | Spoiwo | BD | |
| Parafina | Merck | 1496904 | |
| Persiarczan potasu | Merck | 216224 | 99% |
| Kwas trimesowy | Merck | 482749 | 95% |
Bibliografia
- Wang Q, Astruc D. State of the art and prospects in metal-organic framework (MOF)-based and MOF-derived nanocatalysis. Chem Rev. 2020;120(2):1438-1511.
- Furukawa H, Cordova KE, O’Keeffe M, Yaghi OM. The chemistry and applications of metal-organic frameworks. Science. 2013;341(6149):1230444.
- Li H, Eddaoudi M, O’Keeffe M, Yaghi OM. Design and synthesis of an exceptionally stable and highly porous metal-organic framework. Nature. 1999;402(6759):276-279.
- Ma L, Abney C, Lin W. Enantioselective catalysis with homochiral metal-organic frameworks. Chem Soc Rev. 2009;38(5):1248-1256.
- Navarro Amador R, Cirre L, Carboni M, Meyer D. BTEX removal from aqueous solution with hydrophobic Zr metal organic frameworks. J Environ Manage. 2018;214:17-22.
- Perez E, et al. Recovery of metals from simulant spent lithium-ion battery as organophosphonate coordination polymers in aqueous media. J Hazard Mater. 2016;317:617-621.
- Taylor-Pashow KML, Della Rocca J, Xie Z, Tran S, Lin W. Postsynthetic modifications of iron-carboxylate nanoscale metal-organic frameworks for imaging and drug delivery. J Am Chem Soc. 2009;131(40):14261-14263.
- Genesio G, Maynadié J, Carboni M, Meyer D. Recent status on MOF thin films on transparent conductive oxides substrates (ITO or FTO). New J Chem. 2018;42(4):2351-2363.
- Laeim H, et al. Porosity tunable metal-organic framework (MOF)-based composites for energy storage applications: Recent progress. Polymers (Basel). 2025;17(2):130.
- Peng Y, et al. Methane storage in metal-organic frameworks: Current records, surprise findings, and challenges. J Am Chem Soc. 2013;135(32):11887-11894.
- Küsgens P, Zgaverdea A, Fritz H, Siegle S, Kaskel S. Metal-organic frameworks in monolithic structures. J Am Ceram Soc. 2010;93(9):2476-2479.
- Wickenheisser M, Herbst A, Tannert R, Milow B, Janiak C. Hierarchical MOF-xerogel monolith composites from embedding MIL-100(Fe,Cr) and MIL-101(Cr) in resorcinol-formaldehyde xerogels for water adsorption applications. Microporous Mesoporous Mater. 2015;215:143-153.
- Wickenheisser M, Janiak C. Hierarchical embedding of micro-mesoporous MIL-101(Cr) in macroporous poly(2-hydroxyethyl methacrylate) high internal phase emulsions with monolithic shape for vapor adsorption applications. Microporous Mesoporous Mater. 2015;204:242-250.
- Liu M, Tie L, Li J, Hou Y, Guo Z. Underoil superhydrophilic surfaces: Water adsorption in metal-organic frameworks. J Mater Chem A. 2018;6(4):1692-1699.
- Lorignon F, Gossard A, Carboni M, Meyer D. From wastes to interconnected porous monolith: Upcycling of Al-based metal organic framework via Pickering emulsion template. Mater Lett. 2021;296:129931.
- Cognet M, et al. An original recycling method for Li-ion batteries through large scale production of metal organic frameworks. J Hazard Mater. 2020;385:121603.
- Lorignon F, Gossard A, Carboni M, Meyer D. Microstructural and rheological investigation of upcycled metal-organic frameworks stabilized Pickering emulsions. J Colloid Interface Sci. 2021;586:305-314.
- Lorignon F, Gossard A, Medjouel S, Carboni M, Meyer D. Controlling polyHIPE surface properties by tuning the hydrophobicity of MOF particles stabilizing a Pickering emulsion. ACS Appl Mater Interfaces. 2023;15(25):30707-30716.
- Lankveld JMG, Lyklema J. Adsorption of polyvinyl alcohol on the paraffin-water interface. III. Emulsification of paraffin in aqueous solutions of polyvinyl alcohol and the properties of paraffin-in-water emulsions stabilized by polyvinyl alcohol. J Colloid Interface Sci. 1972;41(3):475-483.
- Yang S, et al. Tailoring the morphology and epoxy group content of glycidyl methacrylate-based polyHIPE monoliths via radiation-induced polymerization at room temperature. Colloid Polym Sci. 2018;296(6):1005-1016.
- Liao Y, et al. Experimental study of pressure drop-flow rate characteristics of heated tight porous materials. J Fluids Eng. 2016;138(7):071102.
- Du Plessis P, Montillet A, Comiti J, Legrand J. Pressure drop prediction for flow through high porosity metallic foams. Chem Eng Sci. 1994;49(21):3545-3553.
- Fourie JG, Du Plessis JP. Pressure drop modelling in cellular metallic foams. Chem Eng Sci. 2002;57(14):2781-2789.
- Bréard J, Henzel Y, Trochu F, Gauvin R. Analysis of dynamic flows through porous media. Part II: Deformation of a double-scale fibrous reinforcement. Polym Compos. 2003;24(3):409-421.
- Nguyen D, Balsamo V. Emulsification of heavy oil in aqueous solutions of poly(vinyl alcohol): A method for reducing apparent viscosity of production fluids. Energy Fuels. 2013;27(4):1736-1747.
- Parsapour F, Moradi M, Safarifard V, Sojdeh S. Polymer/MOF composites for metal-ion batteries: A mini review. J Energy Storage. 2024;82:110487.
- Gao ML, Liu S, Liu L, Han ZB. Superhydrophobic MOF/polymer composite with hierarchical porosity for boosting catalytic performance in a humid environment. Nanoscale. 2024;16(22):10637-10644.
- Delfim Da Silva W, et al. Influence of polyvinyl alcohol space holders on the microstructure and porosity of sintered powder metallurgy electrodes. J Mater Res Technol. 2026;41:6963-6969.
- Gonzalez-Ortiz D, et al. Development of novel h-BNNS/PVA porous membranes via Pickering emulsion templating. Green Chem. 2018;20(18):4319-4329.
- Hasan MZ, et al. Coating metal-organic frameworks (MOFs) and associated composites on electrodes, thin film polymeric materials, and glass surfaces. Nanomaterials (Basel). 2025;15(15):1187.
- Frelichowska J, Bolzinger MA, Chevalier Y. Pickering emulsions with bare silica. Colloids Surf A Physicochem Eng Asp. 2009;343(1-3):70-74.
- Sommer-Marquez A, Mansas C, Talha N, Rey C, Causse J. Reinforced silica monoliths functionalized with metal hexacyanoferrates for cesium decontamination: A combination of a one-pot procedure and skeleton calcination. RSC Adv. 2016;6(77):73475-73484.
Przedruki i uprawnienia
