Um protocolo experimental para rotativa quente instrumentado formação de ligas de alumínio fundido com utilização de um aparelho de bespoke industrialmente escalado é apresentado. considerações experimentais, incluindo efeitos térmicos e mecânicos são discutidos, assim como a semelhança com o processamento em larga escala de rodas de automóveis.
Artigo de método
Procedimento Experimental para a fiação quente do elenco componentes de alumínio
Neste artigo
Resumo
Resumo
Alta performance, rodas automotivas de alumínio fundido são cada vez mais sendo gradativamente formada através formando fluxo / giro de metal a temperaturas elevadas para melhorar as propriedades do material. Com uma ampla gama de parâmetros de processamento que pode afetar tanto a forma alcançados e as propriedades dos materiais resultantes, este tipo de processamento é notoriamente difícil de comissão. Uma versão simplificada, light-duty do processo foi concebido e implementado para full-size rodas automotivas. O aparelho destina-se a ajudar na compreensão dos mecanismos de deformação e a resposta de material para este tipo de transformação. Um protocolo experimental foi desenvolvido para preparação, e, subsequentemente, realizar ensaios moldagem e é descrito por espaços em branco como roda A356-expressos. O perfil térmico atingido, juntamente com detalhes de instrumentação são fornecidos. Semelhança com pleno escala operações que conferem significativamente mais deformação em taxas mais rápidas formando é discutido.
Introdução
Uma das operações mais difíceis de formação de metal atualmente sendo praticadas nos setores aeroespacial e de transporte é fiação metal, incluindo derivados, tais como corte formando e fluxo formando 1, 2. Neste processo, uma peça de trabalho com simetria axial é colocada sobre um mandril que representa a forma final desejada, e fiado em contacto com um ou mais rolos que colide. A peça a ser comprimida entre o rolo e, em seguida, mandril plasticamente deforma, com uma resposta diversificada, incluindo flexão, alongamento desbaste e axial combinado. Em um material que tem ductilidade limitada ou é de outro modo difícil de formar, isto é, por vezes, levada a cabo a temperatura elevada para diminuir a tensão de escoamento e o aumento de ductilidade.
Do ponto de vista de processamento, há uma vasta gama de parâmetros que podem ditar a forma e as propriedades do componente fabricado. Numerosos estudos têm focadoem técnicas estatísticas para otimizar vários parâmetros 3, 4, 5. As variáveis incluem geometria de ferramentas, tais como a forma da ferramenta e do mandril; formando velocidades, incluindo as taxas de velocidade de rotação do mandril e alimentos para animais de ferramentas; bem como as propriedades do material. Quando são necessárias temperaturas elevadas, os profissionais precisam para avaliar a temperatura mínima necessária, mantendo um produto de som.
ligas de alumínio fundido são empregados em uma ampla variedade de aplicações automotivas e aeroespaciais, com A356 liga usada em rodas automotivas. No entanto, esta liga não é adequado para a formação à temperatura ambiente, 6, 7, devido à sua ductilidade limitada e deve ser formado a temperaturas elevadas. Isto introduz uma série de processamento de complexidade, principalmente no controlo da temperatura. Como as propriedades deste material de mudança Significantly com uma temperatura de 8, é particularmente importante para realizar ensaios instrumentados em condições térmicas que podem ser mantidos dentro de uma janela de processamento razoável e ser monitorizados. Dados detalhados sobre o comportamento termomecânico da A356 como fundido que varia desde a temperatura ambiente até 500 ° C ao longo de uma vasta gama de taxas de deformação pode ser revista em outro lugar. 9
A fim de apoiar o desenvolvimento e otimização de formar operações para fabricação de rodas de fluxo, formando equipamentos personalizado foi desenvolvido no Departamento de Engenharia de Materiais da Universidade de British Columbia (Figura 1). Este aparelho foi construído principalmente a partir de, um torno capstan acionado por correia manual com uma potência total de 22 kW e um sistema de aquecimento de propano tocha com uma potência máxima de 82 kW (Figura 2). Um mandril com termopares incorporados juntamente com um conjunto de rolos rígida (Figura 3) tem sidoinstalado, o qual é capaz de formar peças até 330 mm de diâmetro. O mandril tem um sistema de aperto activado manualmente, que é capaz de explicar grandes alterações no diâmetro da peça de trabalho que ocorrem durante o processamento (Figura 4). Uma bateria operado sistema de aquisição de dados (DAQ) contendo um computador sem fio em miniatura capaz de monitorar a temperatura do mandril durante a formação e o espaço em branco para o aquecimento caracterizando foi instalado na pena do torno. Enquanto que outros processos de formação de fluxo foram sintetizados utilizando tornos adaptados 4, 10, o presente aparelho é o primeiro a incorporar no aquecimento in situ e aquisição de dados térmicos.
Um protocolo de processamento para as operações que industrialmente dimensionados foi desenvolvido para proporcionar condições de processamento indicativos. Descrito posteriormente, este protocolo é composto de ferramentas e preparação da peça, a prática formando, concluding com fim de formar operações experimentais.
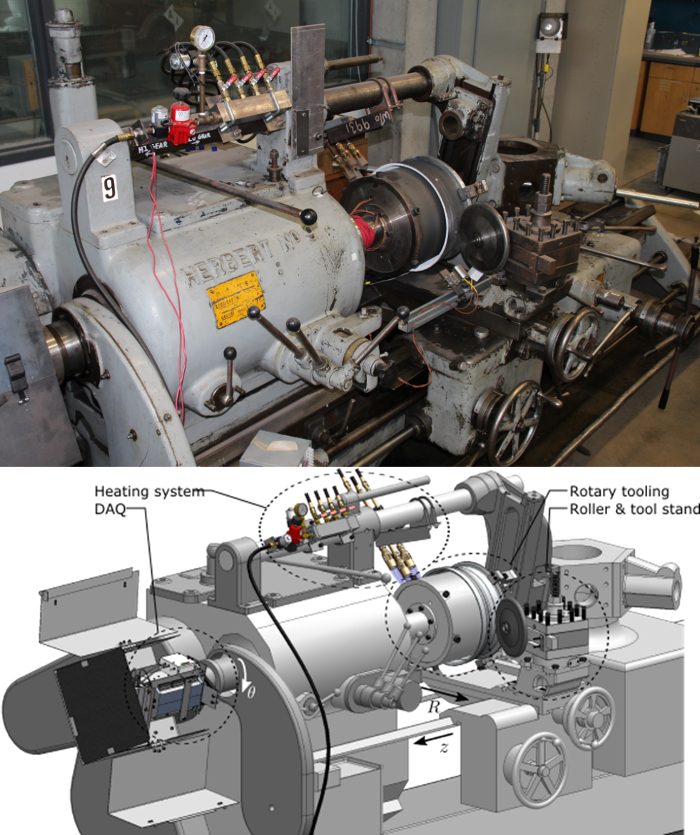
Figura 1: Visão geral do aparelho experimental. componentes principais que foram adicionados a um torno cabrestante modificado para formar a temperaturas elevadas. Fotografia de equipamentos (topo) e direcções principais de trabalho e componentes marcados em uma representação desenho assistido por computador (parte inferior). Por favor clique aqui para ver uma versão maior desta figura.
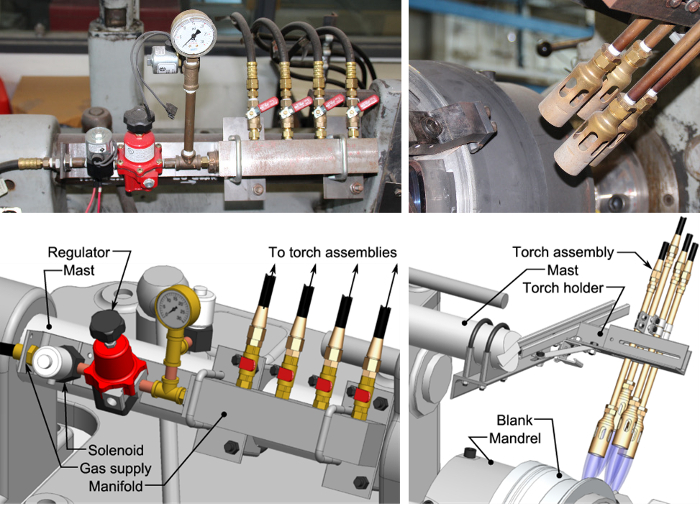
Figura 2: Detalhe do sistema de aquecimento. Um sistema de aquecimento de propano, com quatro queimadores discretos (superior e inferior direito) accionado a partir de um colector central que contém um solenóide de controle de gás (superior e inferior esquerdo).A pressão de gás e uma velocidade de fluxo discretas para cada um dos queimadores é possível, juntamente com a colocação ao longo da placa para estar em conformidade com diferentes geometrias. Por favor clique aqui para ver uma versão maior desta figura.
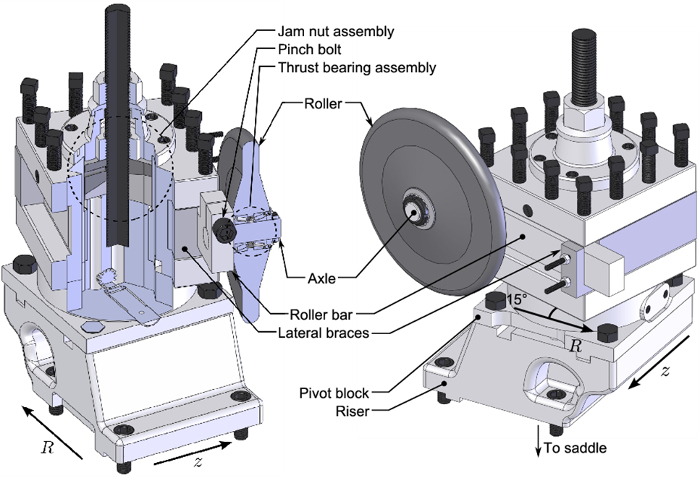
Figura 3: Rolo ficar detalhe montagem. O suporte da ferramenta original na para o torno foi adaptado para segurar um rolo de arbitrária ângulos relativos ao eixo de rotação do mandril por meio de um conjunto de porca de aperto. Por favor clique aqui para ver uma versão maior desta figura.
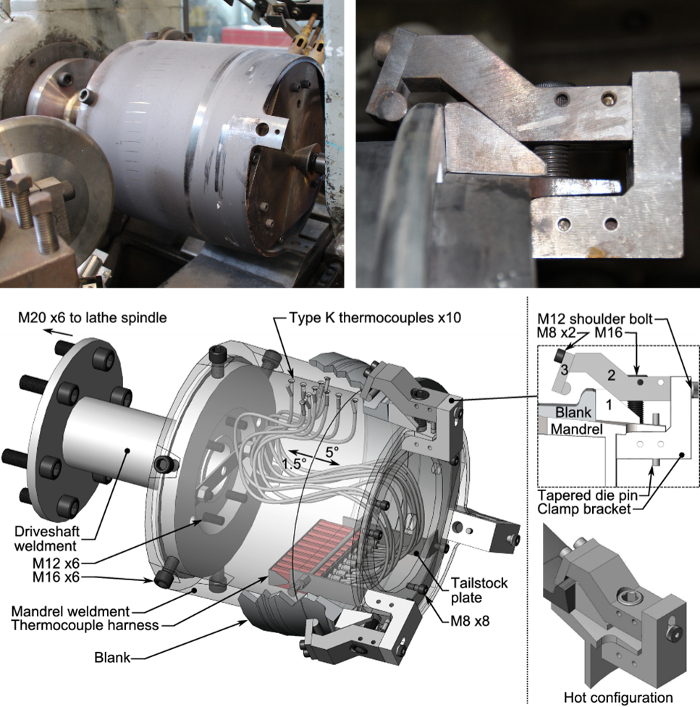
Figura 4: Mandril instrumentados e visão geral do sistema de fixação. O ferramental rotativo foi projetado para parafuso diretamente para a politriz, que por sua vez é apoiado por um centro vivo no cabeçote móvel (superior e inferior esquerdo). conjunto de grampo / operação também é descrito (superior e inferior direito). Por favor clique aqui para ver uma versão maior desta figura.
Protocolo
1. Preparação da peça para formar Trials
- Adquire-fundido como peças de trabalho maquinada para o tamanho do mandril de tal modo que a excentricidade diâmetro interno é de 0,2 mm, enquanto o diâmetro exterior da superfície retém fundido, tanto quanto possível.
NOTA: Se os vazios são retirados de peças fundidas de rodas de tamanho completo, as operações de maquinagem são necessários para remover todo o cubo e falou porções, enquanto proporciona características que podem ser utilizados para prender a peça de trabalho para o mandril. Isto inclui a remoção da flange de bordo. - Pré-aquecer um forno caixão capaz de receber toda a peça de trabalho até 135 ° C, limpar a peça de trabalho com desengordurante e em lugar do forno durante uma hora para se preparar para aplicação do revestimento de barreira térmica.
- Rapidamente remover a peça do forno e coloque em um gabarito de revestimento. A utilização de um pulverizador de tinta do tipo automóvel, aplicar uma fina camada de revestimento de matriz de barreira térmica para o diâmetro interior.
NOTA: Este revestimento irá proporcionar lubrificação e reduzir a transferência de calorao mandril durante operações de moldagem.
2. Preparação Tooling
- Limpe a superfície do mandril com um pano húmido. Certifique-se que o mandril tem uma excentricidade de rotação total de <0,5 mm usando um indicador de relógio de medição ao longo do comprimento formando. Avaliar este com um centro de ferramental ao vivo envolvido na placa de cabeçote móvel. Usando uma chave de torque, garantir que todos os elementos de fixação além daqueles sobre os conjuntos para prender estão apertados para valores de torque especificados para Grade 12,9 parafusos (em Nm: M8 - 40, M12 - 135, M16 - 340).
- Inicie o sistema de pré-aquecimento pela primeira alimentação do solenóide de fornecimento de gás, em seguida, acendendo as tochas com uma pederneira acender isqueiro. Execute o sistema de pré-aquecimento de 10 min para expulsar qualquer condensado coletado nas tochas / mangueiras. Extinguir desativando o solenóide de fornecimento de gás.
- Remova qualquer camada de revestimento solto / oxidado no mandril com 600 / P1200 papel de carboneto de silício grão seco ao girar o mandril a 20 rotações por minuto(Rpm).
- Potência do módulo de aquisição de dados on-board, e executar o sistema de pré-aquecimento até que os termopares embutidos na superfície do mandril, leia 200 ° C com o centro vivo envolvidos.
- A utilização de um pulverizador de tinta do tipo automóvel, revestir levemente a superfície do mandril com um lubrificante à base de água de forjamento e permitir que a ferramenta rotativa a arrefecer até à temperatura ambiente, com o centro de ferramentas vivo envolvida.
- Solte a montagem porca de aperto no suporte de rolo (Figura 3) com uma chave. Defina a abordagem ou o ângulo de ataque contra o conjunto do rolo usando transferidor de um ferramenteiro, e aperte as duas porcas internas e externas (M35 - 750 Nm).
- Monte os conjuntos de 3 braçadeira (Figura 4) pela primeira envolver o parafuso ombro M12 para conectar elemento 2 ao suporte da braçadeira. Verifique se há qualquer distorção térmica que irá impedir elemento 2 na Figura 4 de suavemente correr contra o suporte de fixação. Certifique-se de que eles se movem livremente, levemente sAnding as superfícies de contato com 320 / P400 papel de carboneto de silício de grão seco. Aplicar uma camada fina de alta temperatura do lubrificante à base de molibdénio com um pano, conforme necessário.
3. As operações Formação
- Mova a ferramenta do rolo ficar totalmente afastado do mandril para o fuso, mover o cabeçote móvel e do centro para ser claro do mandril. deslize manualmente a peça para o mandril garantindo mesmo compromisso.
Nota: Como os espaços em branco são nominalmente axissimétrico, não há nenhuma orientação preferencial. - Montar as braçadeiras para o mandril, envolvendo os pinos die cônicos e mão apertando parafusos M16 em execução através do mandril nos blocos da braçadeira. Certifique-se de que não há ainda pressão a ser aplicada ao rodar e apertar manualmente, seguindo-se uma chave de impacto pneumática definido a 50 nm.
- Inicie o sistema de aquecimento e iniciar imediatamente o mandril rotativo a 20 rpm. Manter a aplicação de calor até que as braçadeiras afrouxar. Para o processo considerado, este é apmadamente 3 min.
Nota: Este tempo será um pouco diferente para cada peça, devido a diferenças sutis na montagem da peça / mandril. - Extinguir o sistema de aquecimento e parar a rotação do mandril de tal modo que o primeiro grampo é acessível com uma chave de impacto. Dentro de 30 s, aperte todos os grampos com uma chave de impacto ou manual e registrar a temperatura da superfície da peça de trabalho em 3 locais ao longo do comprimento da região de formação com uma sonda termopar cana-tipo.
- Repetir o passo 3.4 até que a peça de trabalho está a uma temperatura de formação apropriada; no mínimo, 350 ° C durante A356. Executar um aperto final dos grampos com uma chave de impacto definida para 200 Nm.
- Mova o rolo axial e radial (aprox. 2-5 mm da superfície da peça) para a posição para a formação, e realizar uma última braçadeira de aperto (ie passo 3.4).
- Com o sistema de aquecimento em, aumentar a taxa de rotação do torno para formar a velocidade pretendida, para engatar o rolouma profundidade pré-determinada para a peça de trabalho, e activar a alimentação de corte de parafuso para mover o rolo de modo axial ao longo do comprimento da peça de trabalho.
NOTA: Para o presente geometria, resultados razoáveis foram atingidos a 281 rpm com um movimento axial de 0,21 mm / revolução. - Repita Passo 3.7 conforme necessário para aumentar os níveis de deformação. Depois de cada passagem formando, assegurar que a temperatura não desça abaixo da temperatura de formação óptima, parando o mandril e utilizando a mesma sonda termopar tipo Reed-empregue no passo 3.4. Se a temperatura de formação ideal caiu, repita os passos 3.4 e 3.5 para reaquecer.
NOTA: O reaquecimento pode ser empregue, no entanto à custa de potencialmente atingir a medida da capacidade do sistema de fixação para reter a peça de trabalho.
4. Operações Pós Formação
- Uma vez que tenha sido obtido o nível desejado de deformação, pare o sistema de aquecimento, e desfazer todas as braçadeiras e desengatar o cabeçote móvel para obter clearance para remoção da peça de trabalho.
- Bater levemente com a peça a trabalhar uma peça de metal para separar a partir do mandril. Se tal se revelar ineficaz, re-acoplar o sistema de aquecimento e rodar o mandril a 20 rpm suavemente batendo até que os separa em branco.
- Usando uma ferramenta de manipulação apropriado, como pinças ou luvas fortemente isolados, quer saciar a peça em água a 60 ° C para evitar mais envelhecimento, ou deixar arrefecer ar para minimizar residual tensão / distorção.
Resultados
Como fundido A356 peças de alumínio eram formadas de acordo com o método descrito no presente documento. As peças foram obtidas de rodas, conforme a céu a partir de um fabricante de rodas North American empregando a baixa pressão processo de fundição. Uma peça de trabalho instrumentado com termopares não foi formado, mas foi submetido ao ciclo de pré-aquecimento (Secção Protocolo 3, passos 3,3-3,5) para capturar a distribuição de temperatura através da superfície da peça em bruto durante este aspecto do processo. Esta resposta é mostrada na Figura 5. A mais 3 amostras foram deformados a vários níveis, incluindo um que recebeu duas passagens que formam um elevado nível de deformação. As duas primeiras amostras e a primeira passagem realizada na última amostra serviu para endireitar a peça de trabalho com pouca mudança significativa na espessura da parede. A redução da espessura da parede pico última amostra foi de aproximadamente 10%, a maioria das quais foi obtida no segundo aass. Seções transversais e microestrutura do as-cast em branco e aqueles obtidos em amostra de multi-pass são mostrados na Figura 6. Aqui, a microestrutura como fundido é mostrado para significativamente ser refinado pelo processo com características dendríticas quase imperceptíveis. O eutectic interdendrítico é dividida pela deformação imposta, criando uma microestrutura muito mais homogénea do que no estado de fundido. Isto melhora a ductilidade geral, bem como a fadiga e fractura propriedades do componente. Os autores anteriormente descrito com mais detalhes da geometria da peça de trabalho, as alterações transversais específicos na espessura da parede, os defeitos observados, e variação dimensional na microestrutura no conjunto completo de amostras de 8, 13.
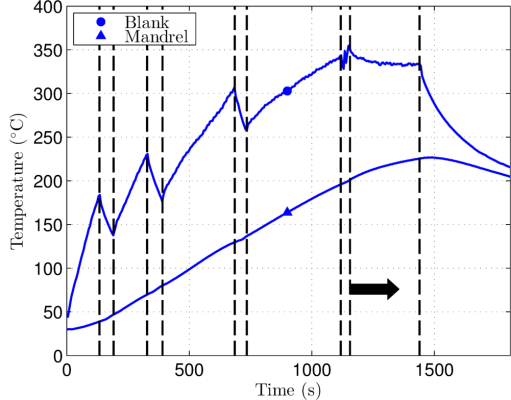
Figura 5: perfil de temperatura típico do mandril e b escorrido. Uma resposta térmica transiente representativa da peça em bruto e mandril obtida com o sistema de aquecimento. Vertical linhas tracejadas indicam onde grampos foram reforçadas durante as etapas de pré-aquecimento, e a seta preta descreve formando. A última linha vertical mostra onde o sistema de aquecimento foi desligado enquanto o sistema de refrigeração.
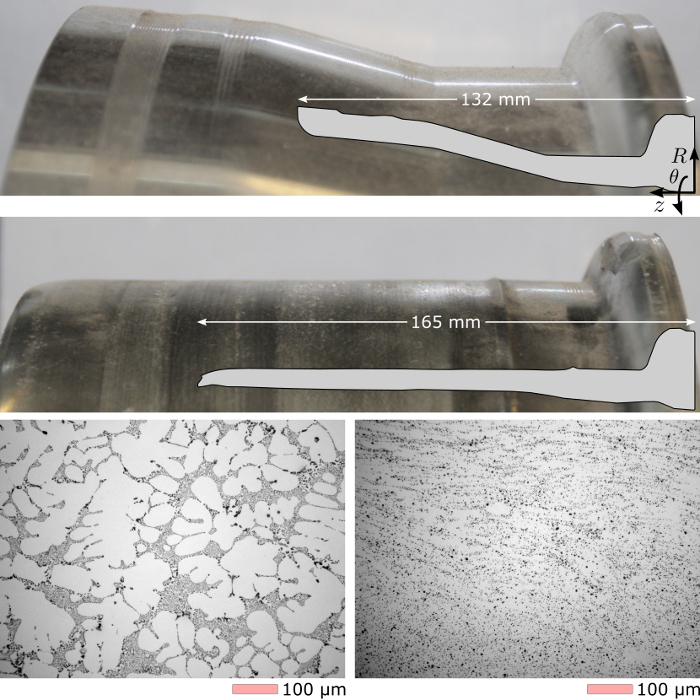
Figura 6: As-cast e resultado formado. O como recebido, como-moldado superfície em branco e geometria que tem um diâmetro interno mínimo de 330 milímetros (topo) foi deformada em duas passagens para se obter o resultado mostrado (no meio). A microestrutura dendrítica como fundido (canto inferior esquerdo) está visivelmente modificada pela operação de formação e uma subsequente tratamento térmico T6 (canto inferior direito), como observado por microscopia óptica 8, 13.ig6large.jpg "target =" _ blank "> Clique aqui para ver uma versão maior desta figura.
Discussão
Os resultados representativos mostrados acima destaque que o protocolo e equipamento utilizado é capaz de formar de alumínio fundido a temperaturas elevadas, e providenciou uma plataforma para determinar uma janela de processamento para a formação de rodas de fluxo. A técnica demonstrada pode ser usada para explorar aspectos da formação de envelopes, incluindo a forma como ambos formados de material não formado e responde a um tratamento térmico 8. No entanto, há espaço para melhorias com o protocolo de processamento atual com este aparelho.
No que se refere ainda a instrumentação, que iria acelerar o desenvolvimento de modelo de processo, a inclusão de dinamômetro máquina-ferramenta e tribometers 11, 12 para medir a formação de cargas e fatores de atrito no rolo que fornecem informações importantes sobre as condições do processo. Esta é uma técnica de instrumentação amplamente empregues para estudos de usinagem ortogonais, podendoser facilmente implementado na máquina atual. Esta instrumentação adicional iria fornecer dados úteis para validar a precisão dos esforços de modelagem de 13, 14 e suportam o crescente interesse industrial neste processo. A fim de capturar eficazmente a evolução da temperatura da peça em bruto durante o processamento, uma técnica de medida sem contacto é desejável. No entanto, as técnicas de infravermelho à base comuns são dificultados pela baixa emissividade de alumínio e como as mudanças de superfície durante o processamento. Esta é a principal razão pela qual um instrumentado, comissionamento em branco foi utilizado para capturar a resposta térmica típica alcançado com o protocolo descrito, e serviu para preencher uma análise de transferência de calor de linha de base para relacionar temperatura da superfície do mandril para a peça.
Como é em grande parte um processo de formação manual para um material que é sensível ao tempo à temperatura, algumas inconsistências entre corrida a corrida sãopara ser esperado. As ligas de alumínio têm microestruturas que são altamente sensíveis a temperaturas acima de 100 ° C, devido a mecanismos de envelhecimento. Por conseguinte, os passos mais críticos dentro do protocolo são 1,2 e 3,3-3,7, em que o espaço em branco é a temperaturas elevadas. De aperto e re-sentado, as braçadeiras devem ser realizadas tão depressa quanto possível, para manter a repetibilidade entre operações de moldagem.
O aquecimento da peça de trabalho em situ empregues durante o passo de pré-aquecimento é muito ineficiente e poderia ser melhorada através de aquecimento por radiação. As velocidades de processamento globais em termos de mandril e ferramentas movimentos que podem ser alcançados são um pouco limitadas pelas capacidades do Torno empregado. Velocidades mais elevadas exigem que formam um quadro mais rígido com uma capacidade de carga mais elevada, particularmente se a formação de um material mais forte fosse tentada. de aperto da peça de trabalho e a libertação pode ser melhorada com a adição de accionamento hidráulico ou pneumático. Como a transferência de calor a partir do blaNK para o mandril é em grande parte uma função da pressão imposta pela peça de trabalho para cima do mandril, esta adição pode também melhorar uma abordagem baseada no modelo para determinar a temperatura da peça de trabalho durante a formação com o sistema existente.
O aparelho e o procedimento descrito demonstrou que a formação de cargas para este material sob estas condições se aproxima aqueles para operações de torneamento padrão, e continua a ser um processo muito eficaz, através da qual o custo da realização de estudos de fabrico. A investigação sobre diferentes rotas de fabricação e conformabilidade pode ser realizado longe de equipamentos que fazem comercial, o que é extremamente caro para operar. Com o aparelho e o protocolo descrito, os parâmetros de processamento podem ser investigados antes da construção de maior escala, maior rendimento equipamento, e com o conhecimento dos autores, é uma abordagem única.
À medida que o protocolo desenvolvido só foi aplicada a uma variante específica da liga de alumínio fundido, aRe é um grande número de outras ligas de fundição de alumínio, que pode ser investigadas para uma variedade de aplicações para além rodas de automóveis. À medida que estas ligas possuem janelas de processamento de aproximadamente semelhante a partir de uma perspectiva de temperatura, o protocolo desenvolvido pode ser prontamente adaptado.
Divulgações
Os autores não têm nada a revelar.
Agradecimentos
Os autores gostariam de agradecer a Ross McLeod, David Torok, Wonsang Kim e Carl Ng por seu apoio técnico. MJ Roy gostaria de agradecer o apoio do EPSRC (EP / L01680X / 1) através dos materiais para ambientes exigentes Centro de Doutorado Formação e Rio Tinto Alcan de apoio financeiro através de um prêmio Research Fellowship.
Materiais
| Nome | Empresa | Número de catálogo | Comentários |
|---|---|---|---|
| Reagente/Material | |||
| Graxa de alta temperatura | Dow Corning | Molycote M-77 | |
| Lubrificante de alta temperatura | Superior Grafite | sureCOAT | |
| Revestimento de alta temperatura | Vesúvio/Foseco | DYCOTE 32 | |
| Nome< | forte>Empresa | Número de catálogo | Comentários |
| Equipment | |||
| Centro ao vivo | Riten Industries | 17124 | Adaptador de |
| centro vivo | Riten Industries | 431 Riten Industries 431 | Adaptador para torno |
| Chave de impacto | Chicago Pneumatic | CP7749-2 | 1/2 "drive, 0-545 ft-lb |
| Chave de torque | Westward Tools | 6PAG0 | 1/2 "drive, 0-250 ft-lb |
| Pulverizador de tinta movido a ar | Cambell Hausfeld | DH4200 | Para revestimento de matriz |
| Pulverizador de tinta movido a ar | Cambell Hausfeld | DH5500 | Para lubrificante à base de grafite, tipo de alto volume e baixa pressão (HVLP) |
| Unidade de aquisição de dados | Medição Termopar | USB-2416 | |
| Computing | Omega Engineering | 88108 | |
| Tanque de propano | Genérico | 20/40 lb, POL equipado | |
| Válvula solenóide | Aztec Heating | SV-S121 | |
| Regulador de gás | Aztec Heating | 67CH-743 | 0-30 psi |
| Pontas do queimador | Exato | 3119 | Quantidade: 4 |
| Rolamentos de rolos | SKF | 32005 X/Q | Qtd: 2 |
| Equipamento restante projetado e fabricado internamente |
Referências
- Wong, C., Dean, T. A review of spinning, shear forming and flow forming processes. Int. J Mach Tool Manu. 43 (14), 1419-1435 (2003).
- Music, O., Allwood, J. M., Kawai, K. A review of the mechanics of metal spinning. J Mater Process Tech. 210 (1), 3-23 (2010).
- Razani, N. A., Jalali Aghchai, A., Mollaei Dariani, B. Flow-forming optimization based on hardness of flow-formed AISI321 tube using response surface method. Int J Adv Manuf Tech. 70 (5), 1463-1471 (2014).
- Abedini, A., Rash Ahmadi, S., Doniavi, A. Roughness optimization of flow-formed tubes using the Taguchi method. Int J Adv Manuf Tech. 72 (5), 1009-1019 (2014).
- Davidson, M. J., Balasubramanian, K., Tagore, G. R. N. Experimental investigation on flow-forming of AA6061 alloy-A Taguchi approach. J Mater Process Tech. 200 (1-3), 283-287 (2008).
- Cheng, Y. C., Lin, C. K., Tan, A. H., Lin, J. C., Lee, S. L. Effect of Spinning Deformation Processing on the Wear and Corrosion Properties of Al-7Si-0.3Mg Alloys. Mater Manuf Process. 25 (7), 689-695 (2010).
- Mori, K., Ishiguro, M., Isomura, Y. Hot shear spinning of cast aluminium alloy parts. J Mater Process Tech. 209 (7), 3621-3627 (2009).
- Roy, M. J., Maijer, D. M. Response of A356 to warm rotary forming and subsequent T6 heat treatment. Mat Sci Eng A-Struct. 611, 223-233 (2014).
- Roy, M. J., Maijer, D. M., Dancoine, L. Constitutive behavior of as-cast A356. Mat Sci Eng A-Struct. 548, 195-205 (2012).
- Molladavoudi, H. R., Djavanroodi, F. Experimental study of thickness reduction effects on mechanical properties and spinning accuracy of aluminum 7075-O, during flow forming. Int J Adv Manuf Tech. 52 (9), 949-957 (2011).
- Smolenicki, D., Boos, J., Kuster, F., Roelofs, H., Wyen, C. F. In-process measurement of friction coefficient in orthogonal cutting. CIRP Ann-Manuf Techn. 63 (1), 97-100 (2014).
- Xu, W., Zhao, X., Ma, H., Shan, D., Lin, H. Influence of roller distribution modes on spinning force during tube spinning. Int J Mech Sci. 113, 10-25 (2016).
- Roy, M. J., Maijer, D. M. Analysis and modelling of a rotary forming process for cast aluminium alloy A356. J Mater Process Tech. 226, 188-204 (2015).
- Lu, P., Zhang, Y. K., Ma, F. Finite element analysis on multi-step rolling process and controlling quality defect for steel wheel rim. Adv Mech Eng. 7 (7), 1-11 (2015).
Reimpressões e permissões
