Este estudo utiliza com sucesso partículas de estruturas metal-orgânicas MIL-96(Al) para estabilizar emulsões de Pickering, que servem como moldes para formar materiais monolíticos mecanicamente resistentes e com porosidade hierárquica. Este método permite a conformação escalonável de MOFs preservando a integridade cristalina. O ajuste da formulação é essencial para controlar o tamanho dos poros, a interconectividade, a permeabilidade e a robustez.
Artigo de método
Montagem de Materiais Monolíticos Porosos Utilizando uma Estratégia de Emulsão de Pickering Estabilizada por Partículas de Estruturas Metal-Orgânicas (MOF)
Neste artigo
Resumo
Resumo
Estruturas Metaloorgânicas (MOFs) são materiais altamente porosos e cristalinos de grande interesse para aplicações que vão desde adsorção de gases até catálise. No entanto, a escalabilidade industrial e a aplicação de pós de MOFs são dificultadas pelo desafio de encontrar um método de conformação que preserve sua porosidade inerente e química superficial. Técnicas tradicionais frequentemente comprometem essas propriedades cruciais por meio de estresse mecânico ou pelo uso de ligantes que bloqueiam os poros. Este estudo apresenta um protocolo para a montagem de materiais monolíticos mecanicamente robustos e hierarquicamente porosos, utilizando partículas de MOF como estabilizadores de emulsões de Pickering. O objetivo deste trabalho é superar as limitações da conformação de MOFs por meio de um método baseado em emulsão como molde, gerando assim uma estrutura sólida macroporosa que mantém a microporosidade acessível do MOF. O protocolo envolve a síntese do MIL-96(Al), um MOF à base de alumínio, utilizando um método sustentável com resíduos reciclados de baterias de íons lítio como fonte de metais. Esse MOF é então usado para estabilizar emulsões de Pickering de alta fase interna (HIPE). Após a solidificação, o molde de emulsão produz monólitos macroporosos. A incorporação de álcool polivinílico (PVA) ou precursores poliméricos na fase aquosa mostrou-se decisiva. Sua adição reduz significativamente o tamanho das gotículas e melhora a interconectividade dos poros (PolyHIPE). Os monólitos resultantes mantiveram a integridade da estrutura do MIL-96(Al), confirmada por XRD e FTIR. Embora ocorra alguma perda inerente da microporosidade durante o processo, o ajuste cuidadoso da concentração de PVA permite o controle da morfologia dos poros e maior permeabilidade, demonstrando que monólitos de MOF/polímero comparáveis aos padrões da literatura podem ser obtidos. Essa estratégia oferece uma rota promissora para a conformação escalável de MOFs em aplicações de processamento de fluidos e adsorção.
Introdução
Estruturas metal-orgânicas (MOFs) são uma classe híbrida de materiais porosos cristalinos compostos por nós ou aglomerados inorgânicos e ligantes orgânicos1. Sua modularidade, altas áreas superficiais e química ajustável2 os tornam atrativos para diversas aplicações, que vão desde adsorção de gases e catálise até processos de separação e até mesmo entrega de fármacos na área médica3,4,5,6,7,8,9. No entanto, um problema persiste. O uso em escala industrial de pós de MOFs ainda é limitado, e encontrar um método de conformação que não comprometa a porosidade, a química superficial acessível ou as propriedades iniciais globais do MOF continua sendo um desafio. Abordagens tradicionais de conformação, como compressão em pastilhas10 ou extrusão11, frequentemente induzem alterações mecânicas ou exigem a introdução de aglomerantes, que por sua vez bloqueiam os poros do MOF12,13. Embora até o momento tenham sido publicados relativamente poucos estudos, a área está se expandindo rapidamente em termos de técnicas e do entendimento da estabilidade dos MOFs e de sua acessibilidade em materiais porosos hierárquicos, e não apenas em pós. Consequentemente, o interesse tem se voltado para técnicas que produzam um sólido mecanicamente robusto e poroso hierarquicamente, ao mesmo tempo em que preservam a microporosidade acessível. Esse sólido pode ser um monólito obtido via emulsão de Pickering utilizando MOFs como estabilizadores, uma técnica interessante por ser fácil de montar e rápida de executar14. Uma emulsão de Pickering é um tipo de emulsão (uma mistura de dois líquidos imiscíveis, como óleo e água) que é estabilizada por partículas sólidas em vez dos surfactantes moleculares convencionais (ou emulsificantes).
Neste estudo, o MIL-96(Al), um MOF robusto à base de alumínio e trimesato, é incorporado com sucesso em estruturas porosas monolíticas utilizando a abordagem da emulsão de Pickering. A emulsão de Pickering permite a formação de um sistema composto por duas fases imiscíveis: óleo e água. Em seguida, partículas são adicionadas à mistura e posicionam-se nas interfaces dessas duas fases. Ao remover os líquidos, resta apenas a rede de partículas sólidas, formando um sólido poroso (um monólito). Estudos recentes mostraram que as emulsões de Pickering podem atuar como moldes para sólidos com resistência mecânica relativamente alta, notadamente os poliHIPEs (Emulsões Polimerizadas de Alta Fase Interna)15, que exibem uma rede macroporosa com alto grau de interconectividade.
A emulsão de Pickering é um método simples e rápido para moldar materiais. O ajuste da formulação para aumentar as propriedades mecânicas do monólito também é explicado neste estudo.
O MIL-96(Al) utilizado neste estudo é obtido a partir de resíduos de baterias de íons de lítio recicladas, que são usadas como fonte metálica conforme proposto em um relatório anterior16. As baterias utilizadas para a síntese provêm de resíduos industriais e não são pré-tratadas. As baterias são usadas como fonte abundante de metais para produzir grandes quantidades de MOFs, necessárias para o desenvolvimento de um método para conformação de MOFs. Essas baterias descartadas contêm a seguinte lista de elementos determinada por análise de espectroscopia de emissão óptica com plasma acoplado indutivamente (ICP-OES): Cu (18%–25%), Al (10%–15%), Mn (14%–17%), Ni (2,5%–3,5%), Co (0,6%–1%), Li (1,5%–2%), F (0,5%–2%) e P (0,2%–0,5%). Foi desenvolvido um protocolo para formar seletivamente o MOF baseado em Al.
Para obter uma emulsão estável, utiliza-se uma estrutura metalo-orgânica impermeável à água (WMOF) na concentração de 1% a 5%. A fase orgânica (óleo) empregada na emulsão consiste em óleo de parafina. As emulsões são preparadas com uma fração fixa de fase interna φ = 0,75. As variáveis da formulação utilizadas neste estudo foram otimizadas em um estudo anterior17. Um processo de alta cisalhamento é essencial para adsorver rapidamente as partículas de MIL-96(Al) nas gotículas de óleo recém-formadas e produzir gotículas monodispersas estáveis.
Diferentes monólitos são sintetizados para avaliar o efeito das concentrações de MOF, precursores poliméricos (acrilamida, AM, e metileno bisacrilamida) e da presença de um agente ligante adesivo (álcool polivinílico, PVA) sobre a porosidade. Cada monólito é projetado como M[MOFs]/[AM]/[PVA]. Por exemplo, M100/10/0,5 corresponde a um material obtido com [MOFs] = 100 mg.mL−1 em H₂O, [AM] = 10% em peso em relação à H₂O e [PVA] = 0,5% em peso em relação à H₂O.
Protocolo
Os reagentes e o equipamento utilizados estão listados na Tabela de Materiais.
1. Preparação do MIL-96(Al)
- Dissolva 15 g de baterias em uma solução de 150 mL composta por uma proporção de 1:1 de água ultrapura e HCl 37% em um béquer.
- Coloque a solução sob agitação a 60 × g por 24 h à temperatura ambiente.
- Filtre a solução para remover resíduos de carbono e plástico.
- Dissolva 2 g de ácido benzeno-1,3,5-tricarboxílico (BTC) em 500 mL de dimetilformamida (DMF).
- Coloque a solução em banho de ultrassom a 37 kHz à temperatura ambiente por 30 min.
- Misture as duas soluções em uma proporção de 1:2 de solução metálica e solução orgânica.
- Coloque a mistura em banho de ultrassom a 37 kHz à temperatura ambiente por 30 min.
- Coloque a mistura em estufa a 90 °C por 24 h.
- Lave o MOF 3 vezes com DMF e 3 vezes com EtOH por meio de filtração de Büchner.
- Seque o MOF em estufa a 40 °C por 72 h.
2. Preparação de emulsões de Pickering utilizando MIL-96(Al) (HIPE)
- Dissolver 1,1 g de MIL-96(Al) em 10 mL de água ultrapura em um frasco de vidro.
- Adicione 13,35 mL de parafina à solução.
- Homogeneíze a mistura a 15.000 × g por 2 min para formar a emulsão usando um homogeneizador com um único rotor (S25N-10 G).
3. Preparação de emulsões de Pickering utilizando MIL-96(Al) e polímeros (PolyHIPE) numa proporção de M100/10/0,5
- Dissolva 375 mg de MIL-96(Al), 375 mg de acrilamida, 18,75 mg de metileno-bisacrilamida e 18,75 mg de KPS (persulfato de potássio) em 3,02 mL de água ultrapura em um béquer.
- Homogeneíze utilizando um homogeneizador com um único rotor (S25N-10 G) a 15.000 × g.
- Enquanto agita, adicione 0,73 mL de PVA e 11,25 mL de óleo (parafina) numa proporção fixa de 0,75 v/v.
- Mantenha a homogeneização a 15.000 × g durante 2 min para formar a emulsão.
- Coloque a mistura em uma estufa a 80 °C por 24 h para polimerizar.
- Lave o polímero obtido a partir de um processo de moldagem por emulsão de alta fase interna (PolyHIPE) utilizando um aparato contínuo de extração com solvente com etanol por 48 h para remover o óleo, precursores de polímero em excesso e PVA.
3.7. Seque o material sob vácuo a 100 °C.
4. Preparação das amostras para análise
- Para a análise BET a 77 K, utilize uma adsorção de 20 cm3/g até P/P0 = 0,10, 60 cm3/g até P/P0 = 0,90, e uma dessorção de 40 cm3/g entre 0,90 e 0,30.
- Para PXRD, utilize uma faixa de 5°–70° com 0,5 s/passo e um comprimento de onda de 1,54 Å.
- Para a espectroscopia no infravermelho, utilize uma faixa de 615–4.000 cm-1 com um tempo de varredura de 1 min e um número de varreduras de 4.
Resultados
Quanto à caracterização dos materiais, utiliza-se microscopia óptica para observar as distribuições de tamanho de gotículas em emulsões. Medidas de adsorção–dessorção de nitrogênio (BET) fornecem dados de área superficial específica. A difração de raios X (XRD) avalia a cristalinidade do MIL-96(Al) após sua incorporação na matriz polimérica. A espectroscopia no infravermelho confirma a retenção dos grupos funcionais. As propriedades mecânicas são avaliadas aplicando cargas crescentes a monolitos até que se observe deformação. As propriedades hidrodinâmicas são avaliadas por meio de experimentos de fluxo de Darcy, medindo a queda de pressão em função da vazão.
O material MOF obtido a partir da dissolução de resíduos de baterias é baseado em alumínio proveniente dos contatos das baterias. Mesmo na presença de diversos metais após a dissolução da bateria, a precipitação seletiva (MIL-96(Al)) é obtida pela adição do agente precipitante à solução.
A emulsão de Pickering é um tipo de emulsão estabilizada por partículas sólidas adsorvidas em interfaces líquido-líquido. Nesse caso, partículas de MOF, graças à sua natureza anfifílica e atividade interfacial, podem adsorver eficientemente em interfaces óleo-água e formar emulsões estáveis do tipo água-em-óleo (W/O) ou óleo-em-água (O/W).
As emulsões são formuladas primeiramente dispersando partículas de MIL-96(Al) em uma fase aquosa de água ultrapura. A quantidade de MOF dissolvida na solução depende fortemente do volume das fases líquidas utilizadas na emulsão. A quantidade de MOF usada para a Emulsão de Pickering é especificamente indicada em %p, que é definida como a razão entre a massa total de MOF e a massa total de líquido utilizada na emulsão. A quantidade de MOF (WMOF) é, portanto, definida pela seguinte fórmula:
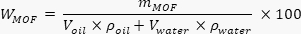
onde:
Voil = volume da fase orgânica (parafina)
Vwater = volume da fase aquosa
ρoil = densidade da fase orgânica (parafina)
ρwater = densidade da fase aquosa
mMOF = massa do MIL-96(Al)
Originalmente, foram utilizados 375 mg de MIL-96(Al) para a preparação do polyHIPE. Experimentos subsequentes mostram que a escalabilidade é possível. A quantidade de MOF adicionada pode ser aumentada em dez vezes e ainda produzir monólitos estáveis.
As emulsões de Pickering formadas com MIL-96(Al) exibem características condizentes com observações anteriores. Elas produziram emulsões Óleo/Água estáveis em que as gotículas estão densamente empacotadas devido à alta fração de fase interna. Nas formulações contendo PVA e precursores poliméricos, os tamanhos das gotículas são substancialmente reduzidos, com diâmetros médios próximos de 20 µm em comparação com 55–75 µm para emulsões mais simples sem PVA (Figura 1).
Essa redução é atribuída ao aumento da viscosidade da fase aquosa e à adsorção de PVA na interface óleo-água. Medições reológicas revelam comportamento pseudoplástico em todas as amostras. A presença de precursores poliméricos aumenta a viscosidade e introduz uma tensão de escoamento mais elevada, compatível com a formação de uma rede densa de gotículas18. Essas assinaturas reológicas indicam que as emulsões se comportam como géis e manteriam sua estrutura durante a polimerização. O aumento da concentração de PVA de 0 a 0,5% em peso resulta em poros menores, mas com maior interconectividade. Os tamanhos dos poros diminuem por um fator de 5 nessa faixa, enquanto a densidade de janelas aumenta significativamente19. A concentração de partículas de MOF teve efeito mínimo no tamanho dos poros, mas influenciou a deposição de MOFs nas superfícies dos poros. Um teor mais alto de MOF resulta em um maior número de partículas de MOF incorporadas nas paredes de poliacrilamida ou expostas na superfície, afetando assim a área superficial específica do compósito (Figura 2).
Os valores de área superficial variam de m2.g-1 baixos para materiais sem PVA até m2.g-1 mais altos para amostras contendo 0,5% em peso de PVA. O aumento da quantidade de PVA melhora a abertura da rede, facilitando o acesso às superfícies do MOF. No entanto, a incorporação em uma matriz polimérica reduz inerentemente a microporosidade em comparação com o MOF puro (650 m2.g-1). Perdas de 74%–94% são observadas, dependendo da formulação. Esses resultados são consistentes com a literatura, na qual a conformação de MOFs em monólitos comumente resulta em perdas substanciais de superfície devido ao encerramento dentro de estruturas poliméricas20.
Os difratogramas de XRD mantêm os picos característicos do MIL-96(Al), demonstrando que nem a emulsificação nem a polimerização comprometem a integridade da estrutura. Picos de menor intensidade em amostras com baixo teor de MOF são atribuídos à menor acessibilidade do MOF, e não à degradação estrutural. Os espectros de FTIR confirmam a presença dos grupos funcionais do MIL-96, especialmente os alongamentos do carboxilato indicativos de coordenação intacta entre metal e ligante.
O comportamento hidrodinâmico é fortemente influenciado pelo teor de PVA. Experimentos de fluxo de Darcy demonstram que a queda de pressão aumenta com a taxa de fluxo para todas as amostras, o que é consistente com geometrias de poros tortuosas21,22. O monólito sem PVA apresenta quedas de pressão significativamente maiores devido à baixa interconectividade.
Em contraste, monólitos contendo PVA exibem uma platô na queda de pressão em baixas vazões, indicando fluxo ininterrupto através de poros interconectados23. Uma velocidade crítica de Darcy é identificada para cada formulação, marcando a transição entre regimes de baixa pressão e de aumento de pressão24. Um maior teor de PVA correlaciona-se com velocidades críticas mais elevadas devido à maior abertura dos poros (Figura 3).
Outra estratégia para tornar a acessibilidade de MOFs mais eficiente durante o processo de moldagem também é apresentada. Esta pesquisa propõe um novo método baseado na estabilização de uma emulsão Pickering de parafina em água utilizando um MOF de Zr fluorado combinado com a estratégia de poliHIPEs. Após a polimerização e remoção da parafina, obtém-se um monólito com estrutura hierárquica, no qual as partículas de MOF estão tipicamente incorporadas na parede polimérica, potencialmente bloqueando poros. A inovação principal para prevenir esse bloqueio de poros consiste na modificação do equilíbrio hidrofílico/hidrofóbico dos MOFs por meio da adsorção controlada de moléculas hidrofóbicas (moléculas fluoradas). Essa modificação induz um deslocamento da posição do MOF na interface parafina-água durante a emulsificação, resultando em partículas menos incorporadas na parede polimérica. Esse processo produz com sucesso monólitos com estrutura hierárquica que integram partículas de MOF altamente acessíveis, adequadas para processos em leito fixo (Figura 4).
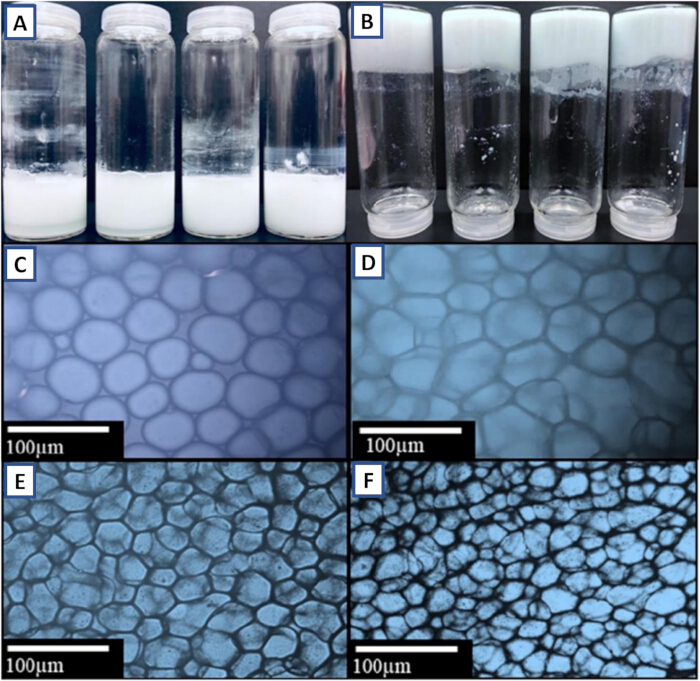
Figura 1: Imagens e micrografias ópticas de diferentes emulsões de Pickering. (A) Emulsões de Pickering com 2,5 % em peso de MIL-96(Al) e diferentes proporções volumétricas de parafina: da esquerda para a direita, φv = 0,5, 0,6, 0,7 e 0,8. (B) Emulsões de Pickering com φv = 0,8 e diferentes concentrações de MIL-96(Al): da esquerda para a direita, wMOF = 1, 2, 3,5 e 5 % em peso. Micrografias ópticas das emulsões com 5 % em peso de MIL-96(Al) e proporções volumétricas de parafina de (C) 0,5, (D) 0,6, (E) 0,7 e (F) 0,8. Esta figura é reproduzida com permissão de Lorignon et al.17. Clique aqui para visualizar uma versão maior desta figura.
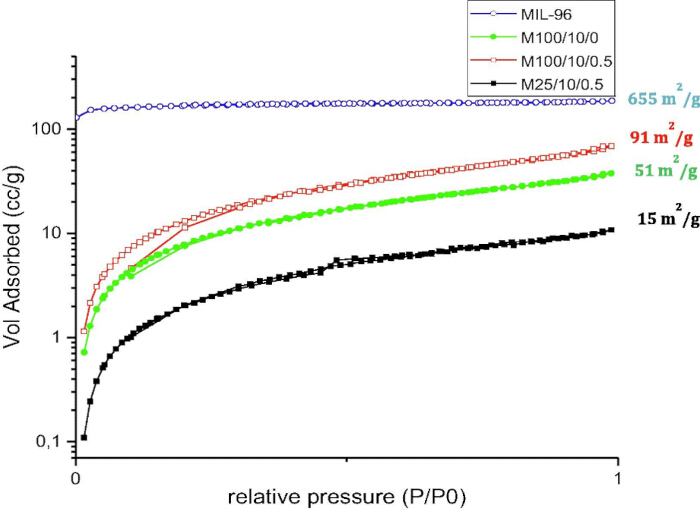
Figura 2: Isoterma de adsorção/dessorção de nitrogênio do pós correspondente MIL-96(Al), M100/10/0,5, M100/10/0 e M25/10/0,5. Esta figura é reproduzida com permissão de Lorignon et al.15. Clique aqui para visualizar uma versão maior desta figura.
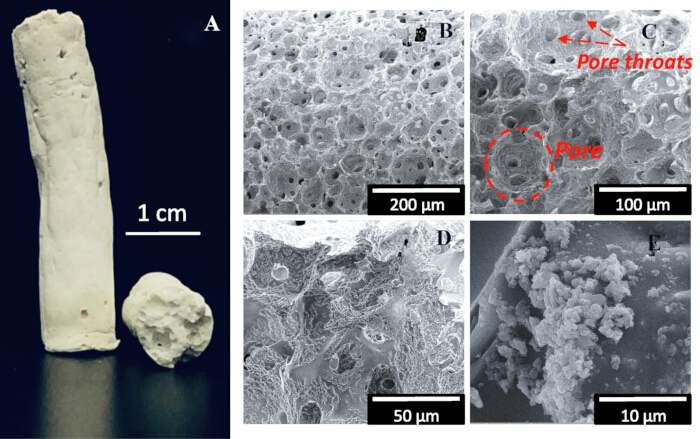
Figura 3: Fotografia do monólito M100/10/0,5 vista de frente e por baixo. (A) e imagens de MEV do monólito M100/10/0,5 em diferentes aumentos (B–E). Esta figura é reproduzida com permissão de Lorignon et al.15. Clique aqui para visualizar uma versão maior desta figura.
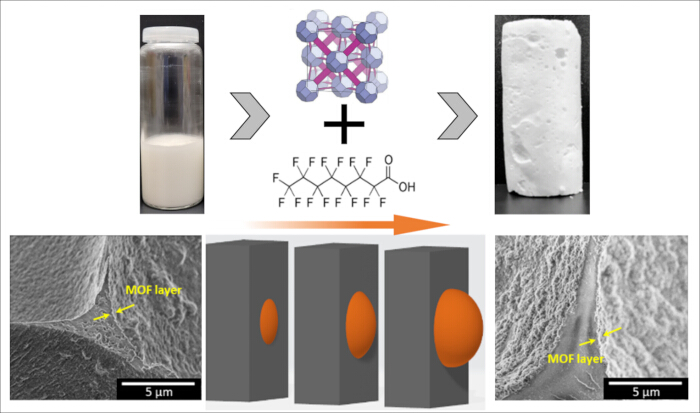
Figura 4: Estratégia para tornar as partículas de MOFs mais acessíveis após o processo de conformação. Esta figura é reproduzida com permissão de Lorignon et al.18. Clique aqui para visualizar uma versão maior desta figura.
Discussão
Essa nova estratégia de moldagem baseia-se na estabilização de uma emulsão de alta fase interna do tipo Pickering (HIPE) utilizando as próprias partículas de MOF. No entanto, mesmo sendo um método simples para moldar MOFs porosos, o uso exclusivo de partículas de MOF para estabilizar a emulsão resulta em um monólito com baixa resistência ao estresse mecânico.
De fato, o molde da emulsão resultante também pode ser posteriormente solidificado por polimerização da fase contínua aquosa, seguida pela eliminação da fase interna orgânica, levando à formação de um monólito poroso mais resistente (PolyHIPE). A formulação pode ser ajustada pela adição de algumas moléculas antes da etapa de emulsão, a fim de alterar as propriedades mecânicas do monólito18. Por exemplo, a formulação pode conter precursores poliméricos; a fase aquosa apresenta viscosidade significativamente mais alta ao se adicionar PVA (álcool polivinílico) e acrilamida, resultando em gotículas menores, estabilidade aprimorada e, por fim, um monólito com melhor comportamento mecânico sob pressão23,25.
Os resultados indicam que a inclusão de pequenas quantidades de polímeros aditivos é crucial para rigidificar a estrutura monolítica. Além disso, o uso estratégico de um agente ligante adesivo é implementado para melhorar a porosidade final da rede do material, criando efetivamente gargantas de poros bem definidas. Essa estrutura otimizada garante que os MOFs sejam acessíveis nas superfícies internas do monólito após a conformação, preservando assim parte de suas propriedades microporosas originais18.
Para maximizar o desempenho, é realizada uma triagem sistemática de diversos parâmetros, especificamente a proporção entre MOF, polímero e agente ligante adesivo. Essa otimização tem como objetivo manter as propriedades intrínsecas do MOF ao mesmo tempo em que garante a integridade estrutural. De modo geral, esta pesquisa destaca a capacidade excepcional dos MOFs de atuarem tanto como material ativo quanto como agentes estabilizantes em emulsões do tipo Pickering. A metodologia produz um monólito compósito sólido de polímero-MOF com propriedades altamente promissoras, e hipotetiza-se que essa técnica possa ser generalizada e aplicada com sucesso a uma ampla gama de outros materiais MOF26,27.
Este estudo demonstra que partículas de MIL-96(Al) podem estabilizar eficazmente emulsões de Pickering e atuar tanto como estabilizadores interfaciais quanto como cargas ativas em monólitos.15 O uso de MOFs na fase contínua produz um monólito mecanicamente robusto com alto grau de interconectividade17. A acessibilidade do MOF pode ser finamente controlada mediante o ajuste das concentrações de PVA e do MOF. O PVA desempenha um papel decisivo no controle da morfologia dos poros e no aumento da permeabilidade28,29. Embora a perda de microporosidade seja inevitável durante a formação do monólito, o ajuste cuidadoso dos parâmetros da formulação minimiza essa perda e resulta em materiais competitivos frente aos monólitos de MOF/polímero relatados na literatura. Essa perda de microporosidade poderia potencialmente influenciar ou até reduzir suas capacidades de adsorção. Para evitar uma possível diminuição de sua aplicabilidade industrial, tratamentos adicionais do MOF antes da emulsão poderiam ser considerados. Um desses tratamentos poderia ser o aumento da hidrofobicidade do MOF, reduzindo assim as chances de interação com o ambiente de síntese18. Outro tratamento poderia ser o revestimento do MOF com uma fina película de material polimérico, mantendo-se a porosidade relativamente inalterada30. Além do MIL-96(Al)-HIPE resultante, que combina robustez estrutural com porosidade hierárquica e representa uma rota promissora para a conformação escalonável de MOFs para aplicações em adsorção, catálise e processamento de fluidos. Este estudo apresenta uma emulsão de Pickering simples e de etapa única utilizando MOFs como estabilizadores. O MIL-96(Al) utilizado provém de baterias recicladas e não requer alterações adicionais para ser usado nas emulsões. Este método gera materiais híbridos com diferentes tipos de porosidade, variando de micro a macro. Essa porosidade hierárquica e a morfologia podem ser alteradas usando PVA, permitindo que gases e soluções acessem o MOF dentro da emulsão, enquanto a microporosidade do MOF permanece em sua maior parte inalterada, permitindo que moléculas separadas permaneçam dentro da estrutura.
MOFs são partículas que podem estabilizar emulsões de Pickering e podem levar à formação de um monólito. Ao adicionar polímeros em solução (PolyHIPE), o material torna-se mecanicamente mais resistente e pode ser usado diretamente em uma coluna. Parece que alterar a formulação mediante a adição de polímeros é interessante para obter monólitos com alta resistência mecânica. Outra solução poderia ser substituir polímeros por silício para formar Si-HIPE com MOFs, sabido que formam materiais muito resistentes por meio desse método de emulsão de Pickering31,32.
Divulgações
Os autores declaram que não possuem interesses financeiros concorrentes conhecidos ou relações pessoais que poderiam ter parecido influenciar o trabalho relatado neste artigo.
Agradecimentos
Este trabalho é parcialmente apoiado (para o estudo de sorção de gases realizado nesses materiais) pelo programa "France 2030" do governo francês″ iniciativa por meio do programa DIADEM, que é gerenciado pela Agence Nationale de la Recherche (Gestão e Governança do Programa DIADEM, ANR-22-PEXD-0009).
Materiais
| Nome | Empresa | Número de catálogo | Comentários |
|---|---|---|---|
| Acrilamida | Merck | A9099 | 99% |
| álcool polivinílico | Merck | P1763 | |
| Etanol | Merck | 459836 | Absoluto |
| Ácido clorídrico | Merck | 258148 | 37% |
| IKA C-Mag agitadores magnéticos | Merck | Z671886 | |
| IKA ULTRA-TURRAX | Merck | Z732443 | T-25 |
| N,N′-métiloènebis(acrilamida) | Merck | 146072 | 99% |
| N,N-Dimetilétialformamida | Merck | 227056 | |
| Forno | Agente ligante | BD | |
| Parafina | Merck | 1496904 | |
| Persulfato de potássio | Merck | 216224 | 99% |
| Ácido trimesico | Merck | 482749 | 95% |
Referências
- Wang Q, Astruc D. State of the art and prospects in metal-organic framework (MOF)-based and MOF-derived nanocatalysis. Chem Rev. 2020;120(2):1438-1511.
- Furukawa H, Cordova KE, O’Keeffe M, Yaghi OM. The chemistry and applications of metal-organic frameworks. Science. 2013;341(6149):1230444.
- Li H, Eddaoudi M, O’Keeffe M, Yaghi OM. Design and synthesis of an exceptionally stable and highly porous metal-organic framework. Nature. 1999;402(6759):276-279.
- Ma L, Abney C, Lin W. Enantioselective catalysis with homochiral metal-organic frameworks. Chem Soc Rev. 2009;38(5):1248-1256.
- Navarro Amador R, Cirre L, Carboni M, Meyer D. BTEX removal from aqueous solution with hydrophobic Zr metal organic frameworks. J Environ Manage. 2018;214:17-22.
- Perez E, et al. Recovery of metals from simulant spent lithium-ion battery as organophosphonate coordination polymers in aqueous media. J Hazard Mater. 2016;317:617-621.
- Taylor-Pashow KML, Della Rocca J, Xie Z, Tran S, Lin W. Postsynthetic modifications of iron-carboxylate nanoscale metal-organic frameworks for imaging and drug delivery. J Am Chem Soc. 2009;131(40):14261-14263.
- Genesio G, Maynadié J, Carboni M, Meyer D. Recent status on MOF thin films on transparent conductive oxides substrates (ITO or FTO). New J Chem. 2018;42(4):2351-2363.
- Laeim H, et al. Porosity tunable metal-organic framework (MOF)-based composites for energy storage applications: Recent progress. Polymers (Basel). 2025;17(2):130.
- Peng Y, et al. Methane storage in metal-organic frameworks: Current records, surprise findings, and challenges. J Am Chem Soc. 2013;135(32):11887-11894.
- Küsgens P, Zgaverdea A, Fritz H, Siegle S, Kaskel S. Metal-organic frameworks in monolithic structures. J Am Ceram Soc. 2010;93(9):2476-2479.
- Wickenheisser M, Herbst A, Tannert R, Milow B, Janiak C. Hierarchical MOF-xerogel monolith composites from embedding MIL-100(Fe,Cr) and MIL-101(Cr) in resorcinol-formaldehyde xerogels for water adsorption applications. Microporous Mesoporous Mater. 2015;215:143-153.
- Wickenheisser M, Janiak C. Hierarchical embedding of micro-mesoporous MIL-101(Cr) in macroporous poly(2-hydroxyethyl methacrylate) high internal phase emulsions with monolithic shape for vapor adsorption applications. Microporous Mesoporous Mater. 2015;204:242-250.
- Liu M, Tie L, Li J, Hou Y, Guo Z. Underoil superhydrophilic surfaces: Water adsorption in metal-organic frameworks. J Mater Chem A. 2018;6(4):1692-1699.
- Lorignon F, Gossard A, Carboni M, Meyer D. From wastes to interconnected porous monolith: Upcycling of Al-based metal organic framework via Pickering emulsion template. Mater Lett. 2021;296:129931.
- Cognet M, et al. An original recycling method for Li-ion batteries through large scale production of metal organic frameworks. J Hazard Mater. 2020;385:121603.
- Lorignon F, Gossard A, Carboni M, Meyer D. Microstructural and rheological investigation of upcycled metal-organic frameworks stabilized Pickering emulsions. J Colloid Interface Sci. 2021;586:305-314.
- Lorignon F, Gossard A, Medjouel S, Carboni M, Meyer D. Controlling polyHIPE surface properties by tuning the hydrophobicity of MOF particles stabilizing a Pickering emulsion. ACS Appl Mater Interfaces. 2023;15(25):30707-30716.
- Lankveld JMG, Lyklema J. Adsorption of polyvinyl alcohol on the paraffin-water interface. III. Emulsification of paraffin in aqueous solutions of polyvinyl alcohol and the properties of paraffin-in-water emulsions stabilized by polyvinyl alcohol. J Colloid Interface Sci. 1972;41(3):475-483.
- Yang S, et al. Tailoring the morphology and epoxy group content of glycidyl methacrylate-based polyHIPE monoliths via radiation-induced polymerization at room temperature. Colloid Polym Sci. 2018;296(6):1005-1016.
- Liao Y, et al. Experimental study of pressure drop-flow rate characteristics of heated tight porous materials. J Fluids Eng. 2016;138(7):071102.
- Du Plessis P, Montillet A, Comiti J, Legrand J. Pressure drop prediction for flow through high porosity metallic foams. Chem Eng Sci. 1994;49(21):3545-3553.
- Fourie JG, Du Plessis JP. Pressure drop modelling in cellular metallic foams. Chem Eng Sci. 2002;57(14):2781-2789.
- Bréard J, Henzel Y, Trochu F, Gauvin R. Analysis of dynamic flows through porous media. Part II: Deformation of a double-scale fibrous reinforcement. Polym Compos. 2003;24(3):409-421.
- Nguyen D, Balsamo V. Emulsification of heavy oil in aqueous solutions of poly(vinyl alcohol): A method for reducing apparent viscosity of production fluids. Energy Fuels. 2013;27(4):1736-1747.
- Parsapour F, Moradi M, Safarifard V, Sojdeh S. Polymer/MOF composites for metal-ion batteries: A mini review. J Energy Storage. 2024;82:110487.
- Gao ML, Liu S, Liu L, Han ZB. Superhydrophobic MOF/polymer composite with hierarchical porosity for boosting catalytic performance in a humid environment. Nanoscale. 2024;16(22):10637-10644.
- Delfim Da Silva W, et al. Influence of polyvinyl alcohol space holders on the microstructure and porosity of sintered powder metallurgy electrodes. J Mater Res Technol. 2026;41:6963-6969.
- Gonzalez-Ortiz D, et al. Development of novel h-BNNS/PVA porous membranes via Pickering emulsion templating. Green Chem. 2018;20(18):4319-4329.
- Hasan MZ, et al. Coating metal-organic frameworks (MOFs) and associated composites on electrodes, thin film polymeric materials, and glass surfaces. Nanomaterials (Basel). 2025;15(15):1187.
- Frelichowska J, Bolzinger MA, Chevalier Y. Pickering emulsions with bare silica. Colloids Surf A Physicochem Eng Asp. 2009;343(1-3):70-74.
- Sommer-Marquez A, Mansas C, Talha N, Rey C, Causse J. Reinforced silica monoliths functionalized with metal hexacyanoferrates for cesium decontamination: A combination of a one-pot procedure and skeleton calcination. RSC Adv. 2016;6(77):73475-73484.
Reimpressões e permissões
