Este estudo compara o resfriamento por jato de gás N₂ criogênico derivado de inundação e de LN₂ durante a torneiração TC18. O resfriamento criogênico foi associado a deformação visível mais superficial, endurecimento próximo à superfície retido e menor rugosidade superficial em todas as taxas de avanço testadas, embora as comparações tenham sido descritivas devido à falta de replicação independente na usinagem.
Artigo de investigação
Observações Comparativas da Taxa de Avanço e do Resfriamento por Jato de Gás N2 Criogênico Derivado de LN2 na Camada Superficial Alterada da Liga de Titânio TC18 durante o Torneamento
Neste artigo
Resumo
Resumo
As ligas de titânio são difíceis de usinar porque baixa condutividade térmica e afinidade por materiais das ferramentas de corte concentram calor e carga mecânica próximo à aresta de corte. Em ligas de titânio TC18 quase-beta de alta resistência, essas condições podem produzir uma camada alterada na superfície que pode afetar o desempenho do componente. Este estudo examinou os efeitos da taxa de avanço e do modo de refrigeração durante a torneamento externo da TC18. A refrigeração por inundação com fluido semissintético DRK-5011 a 20 °C foi comparada com refrigeração criogênica por jato de gás N₂ derivado de LN₂, nas taxas de avanço de 0,10, 0,15, 0,20 e 0,26 mm/rev, com velocidade do fuso de 135 r/min, velocidade inicial de corte de 19,1 m/min e profundidade de corte de 0,60 mm. A metalografia em seção transversal foi utilizada para medir a zona visivelmente deformada plasticamente (zona-P), perfis de microdureza Vickers foram usados para avaliar a microdureza próxima à superfície e a espessura da camada endurecida, e a rugosidade média aritmética (Ra) foi medida. As profundidades representativas da zona-P foram de 8,5, 9,7, 10,9 e 21,6 µm com refrigeração por inundação e de 6,0, 8,2, 10,7 e 11,0 µm com refrigeração criogênica. A microdureza próxima à superfície diferiu descritivamente entre os modos de refrigeração, com magnitude variando conforme a taxa de avanço, enquanto a espessura da camada endurecida apresentou uma diferença descritiva média de aproximadamente 40%. Os valores de Ra criogênicos foram aproximadamente 8%–23% menores em todas as taxas de avanço comparadas. Testes auxiliares mostraram tendências de rugosidade criogênica com velocidade de corte e profundidade de corte, mas careciam de comparações completas pareadas entre modos de refrigeração. De modo geral, a condição com jato de gás criogênico foi associada a deformação visível mais rasa, manutenção do endurecimento próximo à superfície e menor rugosidade dentro da janela de processo testada. Os valores de microdureza e Ra são apresentados como média ± desvio padrão de medições repetidas em um único espécime por condição; esses desvios padrão refletem a repetibilidade das medições, e não a variabilidade entre espécimes. Portanto, todas as comparações são descritivas, e a significância estatística não pode ser avaliada sem réplicas independentes do processo de usinagem.
Introdução
As ligas de titânio combinam alta resistência específica, resistência à corrosão e desempenho mecânico útil em uma ampla faixa de temperaturas, o que favorece seu uso em aplicações aeroespaciais, energéticas, marinhas e biomédicas1,2,3,4. Em componentes altamente solicitados, no entanto, o desempenho depende de mais do que apenas a resistência do material em volume. A superfície usinada e o material imediatamente abaixo dela são as primeiras regiões expostas ao contato, carregamento cíclico, fretting, erosão e ambientes agressivos. A topografia da superfície, a microestrutura deformada plasticamente, os gradientes de dureza, os danos residuais e outras alterações induzidas pela usinagem podem, portanto, influenciar onde o dano se inicia e como ele se desenvolve5,6,7,8. Essa região próxima à superfície é comumente discutida por meio do conceito mais amplo de integridade superficial ou, quando o foco está nas modificações induzidas pela usinagem, como a camada alterada pela superfície. A torneamento permanece necessário para alcançar as dimensões e condições superficiais exigidas em muitos componentes de titânio, de modo que a seleção do processo deve levar em conta tanto a eficiência de remoção de material quanto o estado deixado no corpo de prova9,10. O TC18 é uma liga de titânio quase-β de alta resistência, utilizada em estruturas leves, resistentes a danos e portantes11. Sua classe de liga e nível de resistência o distinguem do Ti–6Al–4V, a liga α+β predominante na literatura sobre usinagem. Assim, as tendências estabelecidas para o Ti–6Al–4V fornecem hipóteses úteis, mas não podem ser assumidas como quantitativamente transferíveis ao TC18. Evidências específicas para o TC18 são necessárias para determinar como um processo prático de torneamento modifica a subsuperfície rasa e se alterações na aplicação de refrigeração estão associadas a deformações visíveis mais rasas, sem eliminar a resposta de dureza.
A dificuldade de usinagem das ligas de titânio decorre das condições térmicas, mecânicas e tribológicas acopladas em uma zona de contato pequena e rapidamente renovada. A baixa condutividade térmica restringe o fluxo de calor para longe da aresta de corte, enquanto a afinidade entre o titânio e os materiais comuns de ferramentas pode promover adesão e contato instável entre ferramenta e cavaco. Revisões identificam consistentemente a temperatura de corte, a tensão de contato, a formação de cavaco, o estado da ferramenta e a integridade superficial como resultados mutuamente dependentes, e não como variáveis isoladas12,13,14,15. Estudos experimentais e de modelagem mostram igualmente que a superfície final reflete a competição entre o acúmulo de deformação e o amolecimento dependente da temperatura sob carregamento transitório16,17,18. A localização por cisalhamento e a formação de cavacos segmentados acrescentam heterogeneidade espacial e temporal adicional19,20,21. Esses estudos fornecem uma base física para esperar que tanto os parâmetros de corte quanto a aplicação de fluido de corte influenciem a profundidade e o caráter mecânico da camada superficial alterada, mas não justificam atribuir um mecanismo único a uma tendência óptica ou de dureza sem evidência direta proveniente da temperatura, força, estado da ferramenta ou cristalografia. A velocidade de avanço é uma variável de processo particularmente direta, pois altera a espessura nominal não deformada do cavaco, a quantidade de material engajado por rotação e as marcas deixadas pelo avanço da ferramenta. O aumento do avanço pode modificar a carga de contato, a geometria do cavaco, a deformação imposta à superfície recém-gerada e a contribuição geométrica para a rugosidade. Assim, estudos sobre a Ti–6Al–4V relataram mudanças acentuadas relacionadas ao avanço na morfologia superficial, rugosidade e propriedades próximas à superfície22,23. A magnitude e a forma dessas respostas, contudo, dependem do estado da liga, da geometria da ferramenta, do modo de refrigeração e da janela de processo testada, tornando uma comparação apropriada com a TC18 mais defensável do que uma lei universal de avanço inferida a partir de outra liga.
A estratégia de refrigeração oferece uma segunda rota para modificar as condições de contorno da zona de corte. Estudos de modificação de superfície mostram que uma alteração superficial na microestrutura ou nas propriedades mecânicas pode permanecer relevante mesmo quando nenhum dano macroscópico é aparente24,25. A usinagem criogênica e a usinagem assistida por criogênico têm sido, portanto, investigadas como alternativas ou complementos à refrigeração convencional por inundação. Estudos comparativos com titânio associaram a assistência criogênica à redução do desgaste da ferramenta ou da rugosidade sob certas condições de torneamento e fresagem26,27,28, enquanto estudos de microusinagem relataram melhor controle de rebarbas e maior qualidade superficial29. A lubrificação assistida por ar refrigerado pode alterar a força de corte, a degradação da ferramenta e a rugosidade, mas o resultado depende da temperatura fornecida e do regime de lubrificação associado30. Estudos que utilizam CO₂ e estratégias combinadas de refrigeração e lubrificação demonstram ainda que a resposta depende da liga e da configuração31,32. Estudos que empregam refrigeração por tubo de vórtice com gás CO₂ frio relataram reduções substanciais na temperatura de corte (até 35,6%) e na rugosidade superficial (até 66,14%) durante o torneamento da liga Ti6Al4V, demonstrando que o meio de refrigeração e o método de aplicação podem influenciar significativamente a qualidade da superfície. Em conjunto, essa literatura apoia dois pontos relevantes para o presente projeto. Primeiro, a extração rápida de calor pode afetar simultaneamente diversos resultados de usinagem, de modo que uma estratégia de refrigeração deve ser avaliada utilizando múltiplas métricas de integridade superficial. Segundo, o benefício relatado não pode ser dissociado do meio e do sistema de aplicação. A refrigeração criogênica não é um tratamento único e transferível: o meio, a fase, a temperatura, a pressão, a posição de impacto, o acesso da ferramenta e a lubrificação influenciam todos a comparação. Revisões enfatizam, consequentemente, a necessidade de relatar com precisão as condições de aplicação e interpretar cuidadosamente o material testado e a configuração do processo33. A rota examinada aqui utiliza LN2 como fonte fria e direciona um jato de gás N2 criogênico para a região face de saída-ferramenta-cavaco. O LN₂ a aproximadamente −196 °C serviu como fonte fria, enquanto a temperatura medida do jato de gás N₂ antes do impacto foi de −169 °C. O consumo registrado de LN₂ de 20 L em 7 min correspondeu a aproximadamente 3 L/min de consumo de LN₂ líquido. A refrigeração por inundação contribui com resfriamento, lubrificação e remoção de cavacos, de modo que o experimento avalia a diferença geral entre dois modos de aplicação e não pode separar a extração térmica da lubrificação, do momento do jato ou de outros efeitos interfaciais.
Este estudo estabelece uma comparação reprodutível entre duas configurações específicas de fornecimento de refrigeração: o sistema de inundação DRK-5011 e o sistema de jato de gás N₂ criogênico derivado de LN₂, com o bico, pressão e parâmetros de entrega especificados nos Métodos, durante a torneamento externo do TC18. O experimento principal varia a taxa de avanço a uma velocidade fixa do eixo e profundidade de corte, e mede três elementos complementares do estado superficial alterado: a profundidade da zona visivelmente deformada plasticamente (zona-P), o perfil de microdureza próxima à superfície e a espessura da camada endurecida derivada, e a rugosidade média aritmética (Ra). A zona-P e a espessura da camada endurecida são mantidas como pontos finais separados porque a primeira depende de um limite morfológico óptico e a segunda da recuperação à faixa de dureza da matriz medida. Duas séries criogênicas auxiliares variam a velocidade de corte ou a profundidade de corte apenas para medição de rugosidade; suas referências limitadas ao sistema de inundação são tratadas como pontos de referência isolados, e não como séries pareadas completas. Um delineamento pareado condição por condição é apropriado para os dados disponíveis, pois preserva o contraste direto em cada avanço sem implicar uma superfície de interação não medida. No entanto, ele não estima efeitos principais independentes em todos os parâmetros nem identifica um ponto ótimo do processo. O estudo também não inclui um grupo de usinagem a seco, um delineamento fatorial ou de superfície de resposta, análise formal de variância, medições de força de corte, históricos de temperatura-tempo, medições de desgaste da ferramenta ou caracterização por difração de elétrons retroespalhados (EBSD) ou microscopia eletrônica de transmissão (TEM). Sua contribuição está, portanto, limitada às respostas medidas sob a ferramenta, material, entrega de refrigeração e janela de processo especificados, ao mesmo tempo que fornece observações quantitativas e hipóteses claramente formuladas para um estudo subsequente voltado à resolução de mecanismos. Hipotetizou-se que, nas condições de torneamento comparáveis investigadas aqui, a condição especificada de jato de gás N₂ criogênico derivado de LN₂ apresentaria profundidades distintas representativas da zona-P, perfis de microdureza próxima à superfície, espessuras da camada endurecida e valores de Ra diferentes em comparação com o resfriamento por inundação ao longo das taxas de avanço testadas.
Protocolo
Material da peça e ferramenta de corte
Utilizou-se uma barra de liga de titânio TC18 quase-β recebida, com diâmetro inicial de 45 mm e comprimento de 275 mm. A composição elementar específica do lote da barra de TC18 testada é fornecida na Tabela 1, com base no certificado de material do fornecedor. As propriedades mecânicas de referência e específicas do lote à temperatura ambiente são fornecidas na Tabela 2. O certificado de material da barra testada é fornecido como Arquivo Suplementar 1. A barra foi rigidamente fixada no mesmo arranjo de fixação para todas as condições. A torneamento externo foi realizado com uma pastilha de carboneto cimentado revestido do tipo WNMG080404-HL, mantendo-se o mesmo tipo de pastilha, geometria nominal, orientação do porta-pastilha e montagem da peça para os ensaios com refrigeração convencional e criogênica. Uma pastilha de carboneto cimentado recém-revestida, com aresta de corte não utilizada, foi empregada em cada ensaio de usinagem. Nenhuma pastilha foi reutilizada em diferentes condições de corte. Isso garantiu que a condição inicial da ferramenta fosse consistente em todos os testes. Como o presente estudo não incluiu uma análise dedicada ao desgaste da ferramenta, o desgaste progressivo da ferramenta, incluindo desgaste de flanco, desgaste de cratera, lascamento da aresta ou gume embutido, não foi inspecionado nem medido quantitativamente, já que o objetivo do estudo era avaliar a camada superficial alterada sob condições iniciais definidas da ferramenta, e não comparar a vida útil ou o comportamento de desgaste da ferramenta.
Tabela 1 apresenta a composição elementar específica do lote da barra TC18 utilizada neste estudo, com titânio como elemento balanceador. Tabela 2 apresenta a resistência à tração nominal à temperatura ambiente, a tensão de escoamento a 0,2%, a alongamento na ruptura e a redução de área. Esses dados situaram a peça dentro da faixa de resistência relatada para o TC18 e forneceram contexto para as medições subsequentes de torneamento e dureza; no entanto, nenhum ensaio de tração específico por lote foi realizado neste estudo.
Configuração do sistema de refrigeração e projeto de usinagem
Os testes de torneamento foram realizados em um torno horizontal equipado com o sistema de entrega mostrado na Figura 1. O sistema criogênico era composto por um recipiente de armazenamento de LN2, uma bomba elétrica, uma câmara de vaporização, uma unidade de controle de pressão, linhas de conexão e um bico dedicado. Um termopar do tipo T foi instalado na saída do bico para medir a temperatura do jato de gás; a temperatura medida a 50 mm a jusante da saída do bico, antes da incidência na região ferramenta-cavaco, foi de -169 °C. O LN₂, em sua temperatura nominal de ebulição de aproximadamente -196 °C, serviu como fonte fria; após a vaporização, o gás N₂ em baixa temperatura foi direcionado para a região de contato entre a ferramenta e o cavaco. O sistema adotou a pulverização por jato de meio criogênico para melhorar a estabilidade operacional e a segurança do sistema de corte criogênico. O bico possuía uma configuração cônica reta com diâmetro de saída de 2 mm. O jato foi orientado nominalmente perpendicularmente à face de saída (90 graus), e a face final do bico foi posicionada a 50 mm da ponta da ferramenta. Um manômetro foi instalado entre a unidade de controle de pressão e a entrada do bico; a pressão de alimentação foi mantida em 0,16 MPa ± 0,01 MPa durante o corte. O sistema utilizou um dispositivo estabilizador de pressão para suprimir flutuações operacionais de pressão.
O consumo contínuo de 20 L de LN2 durante 7 min correspondeu a uma taxa de consumo de LN2 de aproximadamente 3 L/min. Esse valor foi tratado como uma taxa de consumo de líquido, e não como a taxa de fluxo volumétrico do gás vaporizado. O arranjo do jato de gás foi escolhido para reduzir a retenção de líquido e respingos próximos à zona de corte, ao mesmo tempo em que fornece um local fixo de impacto. Ele não foi comparado diretamente com o impacto de líquido no experimento atual. O LN₂ e o gás N₂ criogênico podem causar queimaduras graves por frio e podem deslocar o oxigênio em áreas mal ventiladas. O sistema de entrega foi operado apenas em local bem ventilado, utilizando-se protetor facial ou óculos de segurança, luvas criogênicas isoladas, jaleco, calça comprida e calçados fechados, e seguindo os procedimentos institucionais para manipulação de líquidos criogênicos.
Para o experimento principal emparelhado, a velocidade do eixo foi ajustada para 135 r/min. Com o diâmetro inicial da peça de 45 mm, isso correspondeu a uma velocidade de corte nominal de aproximadamente 19,1 m/min; esse valor foi identificado como o diâmetro inicial porque a velocidade superficial variava com o diâmetro instantâneo. A profundidade axial de corte (ap) foi ajustada em 0,60 mm, e as velocidades de avanço (f) de 0,10, 0,15, 0,20 e 0,26 mm/rev foram testadas em ambos os modos de refrigeração.
Para o resfriamento por inundação, o fluido de corte semissintético DRK-5011 foi diluído com água até uma concentração de 5% (fração volumétrica) e fornecido a 20 ± 2 °C por meio de um sistema de circulação de refrigerante com controle de temperatura. O refrigerante foi fornecido por uma bomba centrífuga com uma vazão nominal de 20 L/min e pressão na saída da bomba de 0,16 MPa; a vazão na saída do bico foi medida em 20 L/min utilizando um medidor de vazão instalado na linha de fornecimento. Foi utilizado um bico simples com diâmetro de saída de 2 mm, orientado em um ângulo de 30° em relação à face de saída e posicionado a uma distância de 10 mm da zona de corte. O refrigerante por inundação foi aplicado continuamente durante cada passagem de corte, e as condições de fornecimento (vazão e pressão) foram verificadas antes de cada ensaio.
Para resfriamento criogênico, utilizou-se a configuração fixa do jato de gás descrita acima, e as condições de pressão e vazão foram verificadas antes da usinagem. O ajuste do eixo-árvore, profundidade de corte, tipo de ferramenta, geometria nominal, fixação da peça e posição do bico foram mantidos inalterados ao emparelhar os modos. Essas oito condições de avanço combinadas ao resfriamento formaram o conjunto de dados pareados para profundidade da zona P, microdureza próxima à superfície, espessura da camada endurecida e Ra.
Os experimentos foram organizados por modo de refrigeração: todos os ensaios com refrigeração por inundação foram realizados primeiro nas quatro velocidades de avanço, da mais baixa para a mais alta, seguidos por todos os ensaios com refrigeração criogênica; dentro de cada modo de refrigeração, a ordem da velocidade de avanço foi da mais baixa (0,10 mm/rev) para a mais alta (0,26 mm/rev). Essa ordem foi escolhida por conveniência operacional, mas não foi totalmente randomizada. Como uma pastilha nova foi utilizada em cada ensaio, o tempo ou distância de corte acumulada antes de cada teste foi zero, o que significa que cada ensaio começou com uma aresta de corte sem desgaste. Toda alteração na condição de corte, seja na velocidade de avanço ou no modo de refrigeração, foi acompanhada pela substituição da pastilha por uma nova, com uma aresta de corte fresca.
Para a série de rugosidade auxiliar, foram testadas velocidades de corte criogênicas de 10,6, 14,1 e 19,1 m/min em f = 0,15 mm/rev e ap = 0,60 mm. Separadamente, foram testadas profundidades de corte criogênicas de 0,40, 0,60, 0,80 e 1,00 mm em vc = 19,1 m/min e f = 0,15 mm/rev. Como as medições com refrigeração por inundação estavam disponíveis apenas para as condições de referência do presente ensaio, esses conjuntos de dados foram analisados para identificar tendências nos resultados no modo criogênico juntamente com pontos de referência discretos correspondentes, em vez de por meio de delineamento fatorial, análise de interação ou abordagens experimentais de superfície de resposta. Os parâmetros de corte e as condições de fornecimento de fluido refrigerante para o experimento principal pareado e os ensaios auxiliares de rugosidade criogênica são resumidos na Tabela 3.
Tabela 3: Parâmetros de usinagem e condições de fornecimento de fluido de corte. São resumidos os parâmetros de corte e as condições de refrigeração correspondentes utilizadas no experimento principal com taxa de avanço pareada. Clique aqui para baixar esta tabela.
Preparação de amostras e caracterização de superfície
Após a usinagem, corpos de prova de 10 mm x 10 mm x 5 mm foram retirados utilizando usinagem por descarga elétrica a fio, de modo que a seção transversal preparada incluísse a superfície usinada e estivesse alinhada com a direção de usinagem. Uma orientação equivalente foi utilizada para todas as condições. Cada corpo de prova foi montado em resina, a seção transversal foi lixada progressivamente e polida até obter um acabamento espelhado, utilizando-se a mesma sequência de preparação em todos os casos. O arredondamento na borda usinada foi minimizado, pois a perda da fronteira da superfície livre poderia enviesar uma medição de profundidade em escala micrométrica.
A seção transversal polida foi atacada por 45 s com o reagente de Kroll contendo 2 vol% de HF, 4 vol% de HNO₃ e 94 vol% de H₂O34, depois enxaguada e secada imediatamente. O reagente de Kroll contém HF e HNO₃; o HF é altamente tóxico e corrosivo, e o HNO₃ é fortemente corrosivo e oxidante. O reagente foi preparado, utilizado e descartado apenas em capela de exaustão química certificada, de acordo com os procedimentos institucionais aprovados de segurança química, utilizando luvas resistentes a ácidos, proteção para olhos/rosto e equipamentos de proteção individual apropriados para laboratório.
A região próxima à superfície foi examinada com um microscópio metalográfico com aumento de 500x, utilizando iluminação e contraste comparáveis. O microscópio estava equipado com uma câmera USB3.0 de 20 megapixels. Antes da medição, foi realizada a calibração de pixel para comprimento utilizando um micrômetro de estágio na mesma ampliação. As imagens foram analisadas usando software de análise de imagem.
A borda usinada foi analisada antes da seleção do campo representativo, e arranhões de preparação, arrancamentos e artefatos de borda arredondada foram excluídos da delimitação dos limites. A zona P foi definida como a faixa que contém características contínuas, alongadas, fibrosas ou com aspecto de fluxo, e seu limite inferior foi estabelecido onde essas características desapareciam e a morfologia da matriz era recuperada. A profundidade foi medida perpendicularmente à superfície. Para cada condição de usinagem, pelo menos três campos representativos foram examinados ao longo da seção transversal. O limite da zona P foi delineado independentemente por dois operadores treinados, e os valores de profundidade relatados representaram a média das medições repetidas; quando as discrepâncias excediam 5%, as imagens eram reexaminadas conjuntamente para se chegar a um consenso. A incerteza da medição da profundidade da zona P foi estimada a partir do desvio padrão das repetidas delimitações dos limites em múltiplos campos.
O ensaio de microdureza Vickers foi realizado na seção transversal polida com um equipamento HVS-1000Z, utilizando uma carga de 50 gf (aproximadamente 0,49 N) e um tempo de permanência de 15 s. A primeira impressão foi feita no centro, aproximadamente 10 µm abaixo da superfície usinada, e as medições continuaram em intervalos de profundidade de 10 µm. Este tamanho de passo definiu uma resolução de profundidade de ±10 µm para determinar a espessura da camada endurecida. Na região de transição, onde a dureza medida se aproximava da faixa da matriz (dentro de 15 HV dos limites da faixa), foram realizadas impressões adicionais em intervalos de 5 µm para melhorar a resolução da localização da fronteira. Considerando o passo de medição de 10 µm, a incerteza na espessura da camada endurecida relatada foi estimada de forma conservadora em ±10 µm, salvo quando refinada pelas medições de 5 µm na zona de transição.
O primeiro centro de indentação foi posicionado aproximadamente a 10 µm abaixo da superfície usinada. Com uma carga de ensaio de 50 gf e valores esperados de dureza de aproximadamente 376–446 HV, a diagonal estimada da indentação foi de cerca de 14,4–15,7 µm. De acordo com a norma ISO 6507-1, a distância do centro da indentação até a borda do corpo de prova deve ser pelo menos 2,5 vezes o comprimento médio da diagonal (aproximadamente 38 µm). A distância de 10 µm até a borda utilizada neste estudo não atendeu a esse requisito; portanto, os valores de dureza próximos à superfície foram interpretados como indicadores qualitativos da tendência de dureza, e não como medições absolutas.
Em cada profundidade-alvo, foram realizadas cinco indentações separadas em posições deslocadas lateralmente, aproximadamente a 30 µm de distância, e o valor médio e o desvio padrão em cada profundidade foram obtidos a partir dessas cinco indentações. Essas cinco indentações representaram a variação espacial dentro de uma única seção transversal. Uma seção transversal metalográfica foi preparada a partir de um único espécime usinado por condição de corte (velocidade de avanço e modo de refrigeração). Portanto, o desvio padrão da dureza medida do espécime reflete a variação entre as cinco indentações no mesmo espécime, e não a diferença entre espécimes distintos. Um espécime foi usinado para cada condição de corte, e uma seção transversal foi preparada a partir de cada espécime para observação metalográfica e ensaio de microdureza. O esquema de medição da microdureza Vickers é apresentado na Figura 2.
A faixa de referência de dureza da matriz de HV 376–388 foi estabelecida mediante a medição da dureza em profundidades superiores a 200 µm a partir da superfície usinada, onde o perfil de dureza já havia se estabilizado. Em cada uma das cinco profundidades (separadas por 20 µm) nesta região estável, foram realizadas cinco indentações independentes, resultando em um total de 25 medições. A faixa da matriz foi definida como a média ± 2 desvios padrão (HV 376–388), com um valor central nominal de HV 384. As medições foram continuadas até que o perfil retornasse à faixa medida de dureza da matriz de HV 376–388, com centro nominal de HV 384. A espessura da camada endurecida foi definida como a primeira profundidade na qual o perfil retornou e permaneceu dentro dessa faixa medida.
As medições de rugosidade superficial foram realizadas utilizando um microscópio confocal. Este instrumento era um dispositivo óptico de medição sem contato que utilizava um laser semicondutor violeta em 405 nm como fonte de luz. A precisão da medição vertical era de 0,05 nm, e a repetibilidade horizontal no nível de 3σ era de 10 nm. Os parâmetros de rugosidade foram calculados a partir de dados de altura bidimensionais adquiridos pelo sistema óptico confocal. O comprimento de avaliação foi de 4,0 mm com um comprimento de onda de corte de 0,8 mm e um filtro gaussiano, conforme a norma ISO 4287.
Para cada espécime, foram examinadas cinco posições distintas de medição na superfície usinada. A média e o desvio padrão foram calculados a partir dessas cinco medições. A direção da medição foi perpendicular aos traços de avanço, ou seja, ao longo da direção de corte. O mesmo procedimento de aquisição, direção de amostragem, configurações do instrumento e comprimento de avaliação foram utilizados para todos os espécimes comparados. O experimento com avanço pareado e as duas séries auxiliares foram mantidos separados durante a coleta de dados de rugosidade. Um espécime foi usinado por condição de corte, e os desvios padrão relatados representaram a repetibilidade das medições em cinco posições desse único espécime, em vez da variação entre espécimes usinados independentemente.
A microdureza próxima à superfície e o Ra foram relatados descritivamente como média ± DP quando disponíveis, e a profundidade da zona P e a espessura da camada endurecida foram relatadas como valores descritivos de profundidade, exceto quando medições independentes ao nível de réplica pudessem ser recuperadas.
Resultados
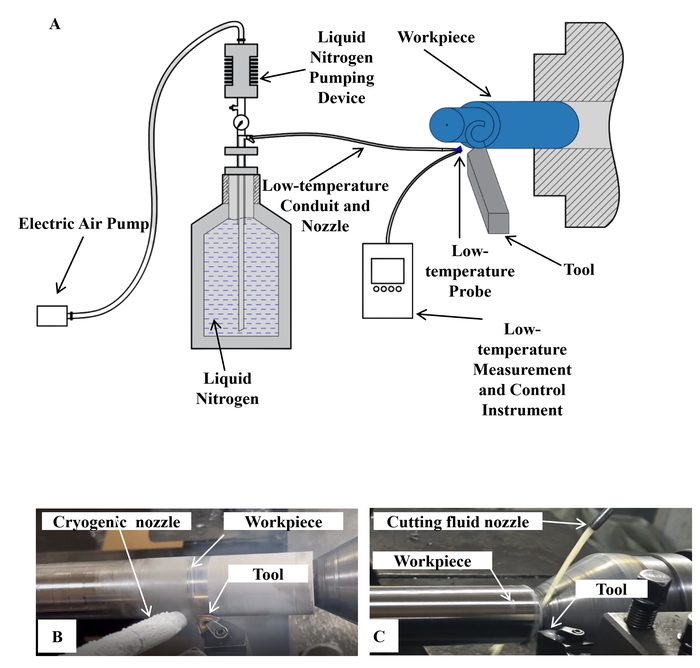
Figura 1: Aparelho experimental e configurações de fornecimento de refrigerante utilizadas para usinagem do titânio liga TC18. (A) Sistema de jato de gás N₂ criogênico derivado de LN₂, incluindo o reservatório de LN₂, bomba elétrica, linha de fornecimento, sonda de temperatura, peça de trabalho e ferramenta de corte. (B) Bocal de jato de gás N₂ criogênico direcionado para a região de contato entre ferramenta e cavaco. (C) Fornecimento em inundação do fluido de corte semissintético DRK-5011 para a zona de corte. Clique aqui para visualizar uma versão ampliada desta figura.
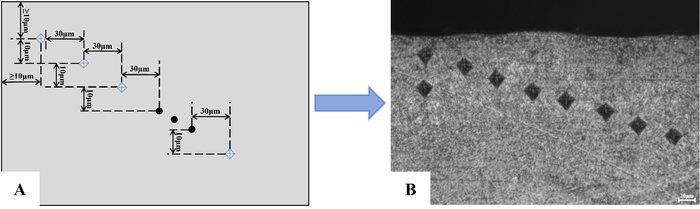
Figura 2: Configuração da medição de microdureza Vickers e campo representativo de indentação em uma seção transversal polida de TC18. (A) Configuração da medição de microdureza Vickers. (B) Campo representativo de indentação. O centro da primeira indentação estava a aproximadamente 10 µm abaixo da superfície usinada, as profundidades-alvo subsequentes foram separadas por 10 µm, e as impressões adjacentes foram deslocadas lateralmente em aproximadamente 30 µm. Em cada profundidade-alvo, cinco indentações separadas foram realizadas em posições deslocadas lateralmente, e o valor médio em cada profundidade foi derivado dessas cinco indentações. Barra de escala = 20 µm. Clique aqui para visualizar uma versão maior desta figura.
Zona deformada plasticamente
Micrografias transversais identificaram inicialmente a região visivelmente alterada imediatamente abaixo da superfície usinada. Com refrigeração por inundação utilizando fluido de corte semi-sintético a 20 °C, cada seção continha uma faixa rasa na qual as características microestruturais estavam alongadas e alinhadas aproximadamente paralelamente à superfície usinada (Figura 3). O limite entre essa morfologia semelhante a um fluxo e a matriz subjacente foi delimitado nas micrografias, e a distância perpendicular da superfície usinada até esse limite foi relatada como a profundidade da zona P. Essa grandeza óptica registra a profundidade ao longo da qual características visíveis de deformação puderam ser distinguidas na seção preparada; não equivale à profundidade total da deformação induzida pela usinagem. Em avanços de 0,10, 0,15, 0,20 e 0,26 mm/rev, as profundidades representativas da zona P com refrigeração por inundação foram de 8,5, 9,7, 10,9 e 21,6 µm. As três primeiras medições aumentaram em incrementos de 1,2 µm, enquanto a variação de 0,20 para 0,26 mm/rev foi de 10,7 µm. Assim, a maior parte do aumento total de 13,1 µm observado ao longo da faixa testada ocorreu na velocidade de avanço mais alta. A média das quatro condições foi de 12,68 µm, mas trata-se apenas de um resumo das quatro condições exibidas e não de uma estimativa agrupada ao nível de réplicas.
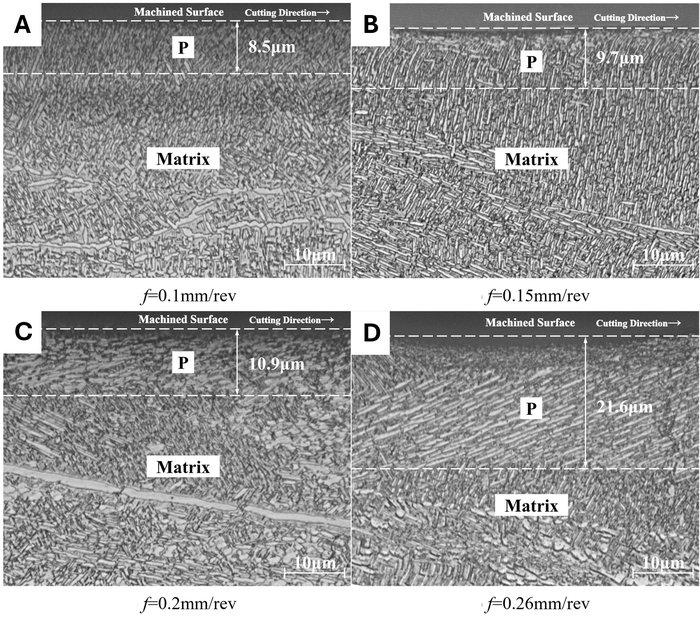
Figura 3: Microestruturas próximas à superfície do TC18 após torneamento com refrigeração abundante utilizando fluido de corte semissintético DRK-5011 a 20 °C. (A) Avanços de 0,10 mm/rev. (B) Avanços de 0,15 mm/rev. (C) Avanços de 0,20 mm/rev. (D) Avanços de 0,26 mm/rev. A velocidade nominal de corte foi de 19,1 m/min e a profundidade axial de corte foi de 0,60 mm. As setas indicam a direção de corte e a superfície usinada. Linhas tracejadas delimitam a zona visivelmente deformada plasticamente (zona-P), e rótulos numéricos indicam sua profundidade a partir da superfície usinada. Barras de escala = 10 µm. Os micrografias mostradas são vistas representativas selecionadas de múltiplos campos examinados em uma única seção transversal para cada condição de corte. As profundidades relatadas da zona-P representam a média das medições de pelo menos três campos de visão. Clique aqui para visualizar uma versão maior desta figura.
As seções do jato de gás N₂ criogênico também continham uma faixa visivelmente deformada, mas sua profundidade era de 6,0, 8,2, 10,7 e 11,0 µm nas mesmas quatro velocidades de avanço (Figura 4). As alterações sucessivas nesta série foram de 2,2, 2,5 e 0,3 µm, produzindo uma amplitude total de 5,0 µm e uma média de quatro condições de 8,98 µm. Em relação ao resfriamento por inundação em cada avanço correspondente, o resfriamento criogênico esteve associado a uma redução na profundidade da zona P anotada de aproximadamente 29%, 15%, 2% e 49%; as diferenças absolutas foram de 2,5, 1,5, 0,2 e 10,6 µm. A separação entre os modos foi, portanto, dependente da condição: quase ausente a 0,20 mm/rev, mas maior a 0,26 mm/rev. Nas quatro configurações exibidas, a diferença entre as médias específicas dos modos foi de 3,70 µm, equivalente a 29% da média com inundação. Como apenas um único espécime usinado foi avaliado por condição e não estavam disponíveis medições ópticas em nível de réplica com uma estimativa de dispersão agrupada, todas as comparações acima entre condições e médias são descritivas. A repetibilidade em nível de medição (≥3 campos por condição, duas delimitações independentes de contorno, desvios-padrão de posicionamentos repetidos) foi utilizada para avaliar a dispersão das anotações, mas isso não representa a variabilidade entre espécimes. Em particular, a diferença de 0,2 µm a 0,20 mm/rev está dentro da incerteza de medição e não pode ser considerada evidência de um efeito reprodutível do resfriamento sem seções adicionais e medições independentes.
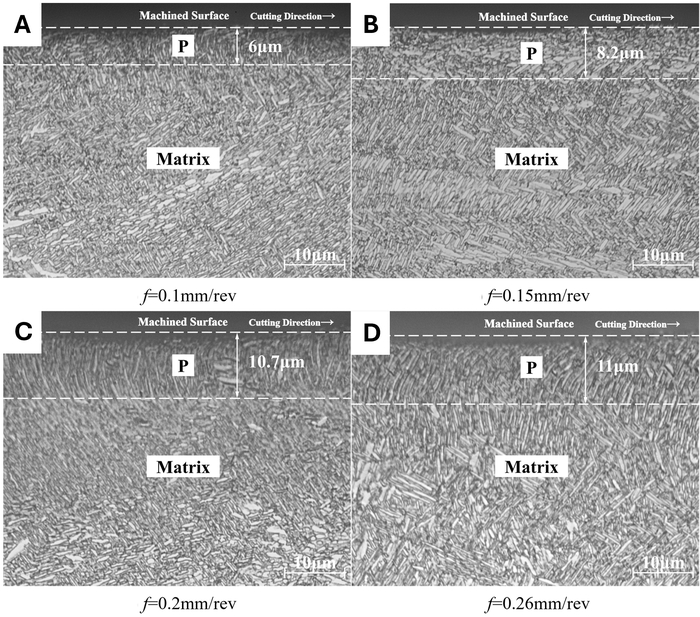
Figura 4: Microestruturas próximas à superfície do TC18 após torneamento com resfriamento por jato de gás N₂ criogênico derivado de LN₂. (A) Avanços de 0,10 mm/rev. (B) Avanços de 0,15 mm/rev. (C) Avanços de 0,20 mm/rev. (D) Avanços de 0,26 mm/rev. A velocidade nominal de corte foi de 19,1 m/min e a profundidade axial de corte foi de 0,60 mm. As setas indicam a direção de corte e a superfície usinada. Linhas tracejadas delimitam a zona visivelmente deformada plasticamente (zona-P), e rótulos numéricos indicam sua profundidade a partir da superfície usinada. Barras de escala = 10 µm. Os micrografias mostradas são vistas representativas selecionadas de múltiplos campos examinados em uma única seção transversal para cada condição de corte. As profundidades relatadas da zona-P representam a média das medições de pelo menos três campos de visão. Clique aqui para visualizar uma versão maior desta figura.
A profundidade representativa da zona P criogênica foi numericamente inferior ao valor de inundação em cada avanço, mas a magnitude da diferença não variou de forma monotônica com o avanço. A série de inundação aumentou acentuadamente no ajuste final, enquanto a série criogênica mudou apenas de 10,7 para 11,0 µm ao longo da faixa de 0,20 a 0,26 mm/rev. As imagens, portanto, mostram um padrão numérico dependente do avanço, em vez de um benefício percentual constante ou uma interação estatística. Além disso, o limite visível não quantifica temperatura, força, tensão residual, densidade de defeitos cristalográficos ou a deformação remanescente além da faixa opticamente reconhecível. Essas grandezas exigem medições separadas e são consideradas apenas como explicações possíveis na Discussão.
Microdureza próxima à superfície e espessura da camada endurecida
Os perfis de microdureza foram medidos a partir de aproximadamente 10 µm abaixo da superfície usinada em direção à matriz (Figura 5). Em todas as condições, os valores mais altos ocorreram na região próxima à superfície, após o que os perfis se aproximaram da faixa de dureza da matriz medida de HV 376–388 (centro nominal, HV 384). Com refrigeração por inundação, a microdureza próxima à superfície foi de 407,33 ± 2,52, 411,00 ± 4,58, 416,67 ± 4,51 e 424,67 ± 2,52 HV à medida que a avanço aumentou de 0,10 a 0,26 mm/rev. Os valores correspondentes com refrigeração criogênica foram 414,67 ± 3,79, 445,67 ± 3,51, 420,33 ± 5,77 e 429,33 ± 5,86 HV. Esses desvios padrão foram obtidos a partir de cinco indentações em cada profundidade em uma única seção transversal por condição de corte, refletindo a variação espacial dentro dessa seção, e não a variação entre espécimes usinados independentemente. As diferenças pareadas entre criogênico e inundação foram de 7,34, 34,67, 3,66 e 4,66 HV. O maior valor superficial, 445,67 ± 3,51 HV, ocorreu a 0,15 mm/rev com refrigeração criogênica; como a série criogênica não foi monotônica, é relatada como a média máxima observada, e não como um valor ótimo. A média dos quatro valores médios de avanço resultou em 414,92 HV com refrigeração por inundação e 427,50 HV com refrigeração criogênica, uma diferença descritiva de aproximadamente 3%. Grande parte dessa separação média decorreu da diferença de 34,67 HV a 0,15 mm/rev, enquanto as diferenças a 0,20 e 0,26 mm/rev foram inferiores a 5 HV. Em relação ao valor com inundação na mesma taxa de avanço, as diferenças de dureza superficial foram aproximadamente 1,80%, 8,44%, 0,88% e 1,10%. Essa distribuição ilustra por que a média das quatro condições não deve ser descrita como um aumento uniforme de 3,03% em todos os avanços. Todos os oito valores superficiais estavam acima do centro nominal da matriz de HV 384, mas os perfis de profundidade, e não apenas o primeiro ponto, foram necessários para determinar até que profundidade a resposta mecânica se estendeu abaixo da superfície.
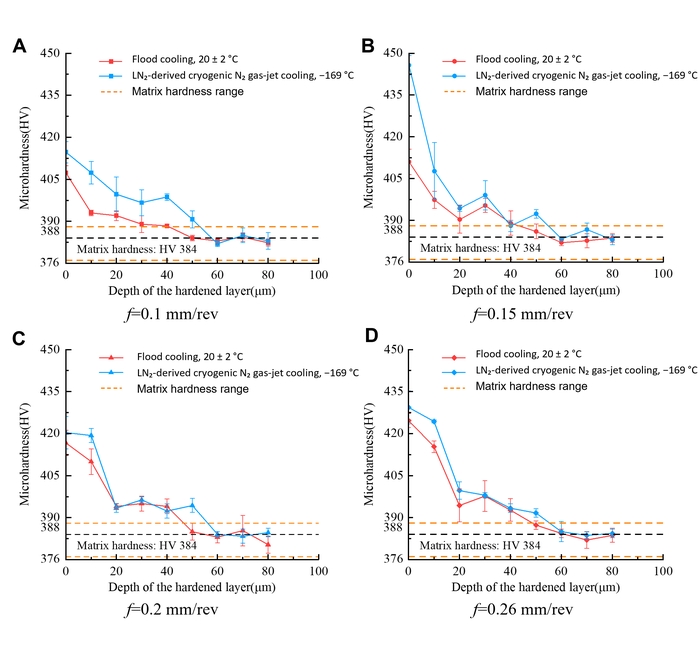
Figura 5: Perfis de microdureza próximos à superfície do TC18 sob refrigeração por inundação e por jato de gás N₂ criogênico. Perfis de microdureza em função da profundidade abaixo da superfície usinada, com avanços de (A) 0,10 mm/rev, (B) 0,15 mm/rev, (C) 0,20 mm/rev e (D) 0,26 mm/rev. A velocidade nominal de corte foi de 19,1 m/min, e a profundidade axial de corte foi de 0,60 mm. O centro da primeira indentação foi posicionado aproximadamente a 10 µm abaixo da superfície usinada. As barras de erro indicam o desvio padrão calculado a partir de cinco indentações em cada profundidade em uma única seção transversal para cada condição de corte e, portanto, representam a repetibilidade da medição, e não a variação entre espécimes usinados independentemente. A faixa de referência de dureza da matriz variou de HV 376 a 388, com um valor central nominal de HV 384. Clique aqui para visualizar uma versão maior desta figura.
A espessura da camada endurecida foi determinada pela profundidade na qual cada perfil retornou e permaneceu dentro da faixa da matriz medida (Tabela 4). Com resfriamento por inundação, os valores foram 30, 20, 50 e 50 µm nas taxas de avanço de 0,10, 0,15, 0,20 e 0,26 mm/rev, respectivamente. Com um passo de medição de 10 µm, esses valores apresentam uma incerteza de aproximadamente ±10 µm. Com resfriamento criogênico, os valores correspondentes foram 50, 40, 60 e 60 µm (±10 µm). A média dos quatro valores de avanço resultou em 37,5 µm com resfriamento por inundação e 52,5 µm com resfriamento criogênico, um aumento descritivo de aproximadamente 40%, e não um valor exato de 40,0%. Considerando a incerteza de ±10 µm, as faixas efetivas se sobrepõem consideravelmente; a diferença observada deve, portanto, ser interpretada como uma tendência, e não como um efeito quantificado com precisão. A zona P óptica e a camada definida pela dureza não variaram em paralelo, conforme esperado pelas suas definições. A profundidade da zona P termina onde a morfologia com aspecto de fluxo deixa de ser distinguível, enquanto a espessura da camada endurecida termina onde o perfil mecânico retorna à faixa da matriz. Uma zona P mais rasa pode, portanto, coexistir com uma resposta de dureza mais espessa sem contradição. Em uma base condicional, as diferenças de espessura corresponderam a aumentos descritivos que variaram substancialmente com a taxa de avanço e, dada a incerteza de ±10 µm, devem ser interpretadas como tendências qualitativas, e não como porcentagens precisas. Essas porcentagens variaram substancialmente com a taxa de avanço e não sustentam um tamanho de efeito independente da taxa de avanço.
Tabela 4: Métricas de integridade superficial do TC18 sob diferentes condições de refrigeração. A microdureza próxima à superfície, a espessura da camada endurecida, a profundidade representativa da zona P e a rugosidade superficial são resumidas para refrigeração por inundação e refrigeração por jato de gás N₂ criogênico derivado de LN₂, nas taxas de avanço testadas. A microdureza próxima à superfície e Ra são apresentadas como média ± DP quando disponíveis, enquanto a espessura da camada endurecida e a profundidade representativa da zona P são apresentadas como valores descritivos de profundidade. Clique aqui para baixar esta tabela.
Rugosidade da superfície
A comparação completa da rugosidade em função da taxa de avanço correspondente está listada na Tabela 4, com cada valor representando a média e o desvio padrão de cinco posições de medição por espécime. Com refrigeração por inundação, Ra foi de 1,099 ± 0,100, 1,635 ± 0,120, 2,815 ± 0,130 e 3,529 ± 0,180 µm para avanços de 0,10, 0,15, 0,20 e 0,26 mm/rev. Com refrigeração criogênica, os valores correspondentes foram 0,841 ± 0,070, 1,304 ± 0,200, 2,491 ± 0,150 e 3,245 ± 0,250 µm. Esses desvios padrão foram calculados a partir de cinco posições de medição em um único espécime por condição de corte e, portanto, representam a repetibilidade da medição, e não a variação entre espécimes. Ra aumentou com o avanço em ambas as séries, e o valor criogênico foi menor em cada configuração correspondente. As diferenças absolutas foram de 0,258, 0,331, 0,324 e 0,284 µm, correspondendo a diferenças relativas descritivas de aproximadamente 23%, 20%, 12% e 8%. Assim, a separação absoluta permaneceu dentro de uma faixa relativamente estreita, enquanto a redução percentual tornou-se menor à medida que o nível geral de rugosidade aumentou. As médias e os desvios padrão relatados são apresentados conforme fornecidos; sem uma análise inferencial documentada, as diferenças entre os modos permanecem descritivas. A semelhança das reduções absolutas, apesar do aumento da Ra de referência, explica a diminuição na porcentagem relativa. De 0,10 a 0,26 mm/rev, Ra com refrigeração por inundação aumentou em 2,430 µm e Ra com refrigeração criogênica aumentou em 2,404 µm. Assim, o aumento principal relacionado ao avanço foi de magnitude comparável nas duas séries, enquanto a sequência criogênica permaneceu deslocada para valores mais baixos em toda a faixa testada.
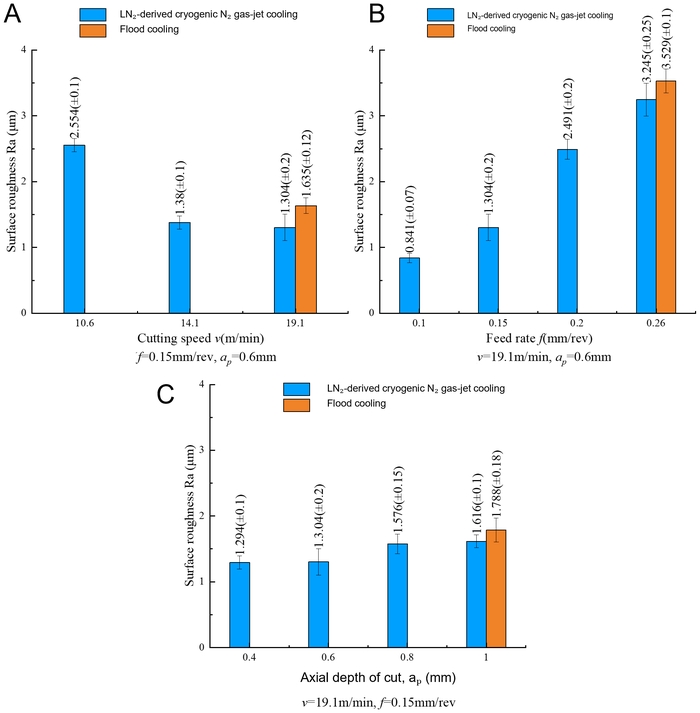
Figura 6: Rugosidade média aritmética da superfície do TC18 sob refrigeração por inundação e por jato de gás N₂ criogênico. Rugosidade média aritmética da superfície (R-a) em função de (A)
velocidade de corte em f = 0,15 mm/rev e ap = 0,60 mm, (B) avanço em
v₍c₎ = 19,1 m/min e ap = 0,60 mm, e (C) profundidade axial de corte
em v₍c₎ = 19,1 m/min e f = 0,15 mm/rev. Cada painel mostra a série de jato de gás N₂ criogênico derivado de LN₂ juntamente com o referencial disponível de refrigeração por inundação: v₍c₎ =
19,1 m/min em (A), f = 0,26 mm/rev em (B), e ap = 1,00
mm em (C). A ausência de uma barra de refrigeração por inundação em outros parâmetros indica que as medições correspondentes de refrigeração por inundação não estavam disponíveis, e não que a rugosidade fosse zero. As barras de erro indicam o desvio padrão (SD) calculado a partir de cinco posições de medição em um único espécime por condição de corte e representam a repetibilidade da medição, e não a variação entre espécimes. Clique aqui para visualizar uma versão maior desta figura.
Figura 6 apresenta a série de avanço ao lado de duas séries criogênicas auxiliares de fator único. Em velocidades de corte de 10,6, 14,1 e 19,1 m/min, com f = 0,15 mm/rev e ap = 0,60 mm, o valor de Ra criogênico foi de 2,554 ± 0,100, 1,380 ± 0,100 e 1,304 ± 0,200 µm. Um referencial com refrigeração por inundação estava disponível apenas em 19,1 m/min, onde Ra foi de 1,635 ± 0,120 µm. Assim, o painel de velocidade permite uma comparação emparelhada e uma tendência interna à condição criogênica, mas não uma comparação ao longo de toda a faixa de velocidade. Em profundidades de corte de 0,40, 0,60, 0,80 e 1,00 mm, com vc = 19,1 m/min e f = 0,15 mm/rev, o valor de Ra criogênico foi de 1,294 ± 0,100, 1,304 ± 0,200, 1,576 ± 0,150 e 1,616 ± 0,100 µm. O referencial com refrigeração por inundação disponível em 1,00 mm foi de 1,788 ± 0,180 µm, 0,172 µm acima do valor criogênico na mesma condição. As barras com refrigeração por inundação não estavam disponíveis nas outras três profundidades. O próprio painel de avanço exibe a série criogênica e uma barra de referência com inundação em 0,26 mm/rev, enquanto Tabela 4 contém o conjunto completo de dados de avanço emparelhados. Barras omitidas indicam medições indisponíveis, e não rugosidade nula. Em conjunto, o conjunto principal de dados mostrou menor profundidade da zona P e menor Ra, mas maior microdureza próxima à superfície e maior espessura da camada endurecida, sob refrigeração criogênica. A série auxiliar amplia a descrição de Ra, mas não permite uma comparação geral entre os modos de refrigeração. Ao longo da série criogênica de velocidade, Ra apresentou uma redução interna de 1,250 µm (48,9%) de 10,6 para 19,1 m/min; no único ponto emparelhado em 19,1 m/min, foi 20,2% inferior ao referencial com inundação. Ao longo da série criogênica de profundidade, Ra apresentou um aumento interno de 0,322 µm (24,9%) de 0,40 para 1,00 mm; no ponto emparelhado de 1,00 mm, foi 9,6% inferior ao referencial com inundação. Esses cálculos nos pontos extremos resumem as tendências observadas dentro da condição criogênica, mas como os referenciais com inundação estão disponíveis apenas nos pontos extremos, não podem ser interpretados como indicativos de uma vantagem de refrigeração ao longo de toda a faixa de velocidade ou profundidade.
Disponibilidade de dados
Os dados brutos gerados e analisados durante este estudo, incluindo medições de rugosidade superficial, perfis de microdureza e imagens metalográficas, foram depositados no Science Data Bank (https://www.scidb.cn) sob o DOI: https://doi.org/10.57760/sciencedb.0115i.
Tabela 1: Composição elementar específica do lote da liga de titânio TC18 utilizada neste estudo. Os valores foram obtidos do certificado de material fornecido pelo fabricante para a barra de TC18 utilizada nos experimentos (Certificado nº 20250268). O Ti foi informado como o restante. Clique aqui para baixar esta tabela.
Tabela 2: Propriedades mecânicas do titânio-liga TC18 à temperatura ambiente. Os valores padrão do fornecedor são apresentados ao lado dos valores específicos do lote referentes às propriedades mecânicas relatados no certificado do material para a barra de TC18 utilizada neste estudo. Clique aqui para baixar esta tabela.
Arquivo Suplementar 1. Certificado de material para a liga de titânio TC18 utilizada neste estudo. Certificado de qualidade emitido pelo fornecedor para a barra de titânio TC18 utilizada nos experimentos (Número do Certificado: 20250268; Shaanxi Huachen Titanium Co., Ltd.). O certificado fornece os valores específicos do lote para composição química, resistência à tração, limite de escoamento, alongamento, redução de área e dureza do material testado.Clique aqui para baixar este arquivo.
Discussão
A comparação principal revelou um conjunto coordenado, mas não idêntico, de respostas de integridade superficial. Em relação ao resfriamento por inundação, o jato específico de gás N₂ criogênico foi associado a uma zona P delineada opticamente mais rasa e a um valor mais baixo de Ra em todas as avanços correspondentes, enquanto a microdureza próxima à superfície e a espessura da camada endurecida foram numericamente maiores. Essas observações devem ser consideradas em conjunto, mas não devem ser reduzidas a uma única afirmação de que o resfriamento criogênico simplesmente reduziu ou aumentou a camada superficial alterada. A medição óptica registra onde terminam as características visíveis com aspecto de fluxo, o perfil de dureza registra onde uma propriedade mecânica retorna à faixa da matriz, e Ra registra a variação de altura ao longo da superfície externa. Suas respostas diferentes indicam que a profundidade, o estado mecânico e a topografia da camada alterada não foram governadas por uma única métrica intercambiável. A evidência mais forte provém do conjunto de dados com avanço emparelhado; as séries auxiliares de velocidade e profundidade ampliam o contexto descritivo para a rugosidade, mas não podem ter o mesmo peso comparativo, pois a maioria das configurações não possui um valor correspondente de inundação.
A profundidade da zona P dependente da alimentação fornece o exemplo mais claro de especificidade condicional. Uma alimentação mais alta aumenta a espessura nominal do cavaco não deformado e pode alterar as condições mecânicas e de contato no corte de titânio, o que está de acordo com estudos que mostram os efeitos da taxa de avanço na integridade superficial e na topografia22,23. A zona P com refrigeração por inundação aumentou gradualmente de 8,5 para 10,9 µm entre 0,10 e 0,20 mm/rev e depois subiu para 21,6 µm em 0,26 mm/rev. Sob refrigeração criogênica, aumentou de 6,0 para 10,7 µm nas três primeiras taxas de alimentação, mas mudou apenas para 11,0 µm na alimentação mais alta. Uma interpretação plausível é que o jato de gás pode ter tido exposição térmica limitada próxima à superfície ou modificado as condições de contato na taxa de alimentação mais alta. Isso está de acordo com a sensibilidade termomecânica já estabelecida na usinagem de titânio12,15,17,18,19,20,21, embora não tenha sido testado diretamente. A temperatura na zona de corte, a força, o contato do cavaco e o comportamento da interface não foram medidos. Além disso, a diferença entre os modos foi de apenas 0,2 µm em 0,20 mm/rev, e não havia desvio padrão (SD) da zona P disponível entre os espécimes.
Os dados de dureza levantam uma questão relacionada, mas fisicamente distinta. O maior valor observado de microdureza próxima à superfície, 445,67 ± 3,51 HV, ocorreu em f = 0,15 mm/rev com refrigeração criogênica. Esse valor foi notavelmente superior ao valor com refrigeração por inundação na mesma avanço (411,00 ± 4,58 HV), representando uma diferença de 34,67 HV. Uma explicação possível é que a combinação do jato de gás criogênico e a espessura específica do cavaco não deformado nessa taxa de avanço produziu uma condição termomecânica que maximizou o encruamento enquanto minimizava o amolecimento térmico. Em avanços menores, a deformação imposta à superfície recém-gerada pode ter sido insuficiente para produzir o mesmo grau de endurecimento. Em avanços maiores, o aumento na geração de calor pode ter parcialmente contrabalançado o efeito de endurecimento por meio da recuperação ou amolecimento assistido pela temperatura, mesmo com refrigeração criogênica. No entanto, essa explicação permanece especulativa, pois a temperatura na zona de corte, as forças de corte e a densidade de discordâncias não foram medidas. A refrigeração criogênica esteve associada a uma microdureza média mais elevada próxima à superfície e a uma camada mais espessa definida pela dureza, embora a zona P visível fosse mais rasa. Contudo, a diferença média geral foi dominada pela grande diferença em 0,15 mm/rev, enquanto as diferenças em 0,20 e 0,26 mm/rev foram substancialmente menores. Uma exposição térmica reduzida poderia limitar o amolecimento ou relaxamento assistido pela temperatura, permitindo que o endurecimento induzido pela usinagem permanecesse detectável mesmo após o desaparecimento da morfologia visível com aspecto de fluxo. Estudos anteriores com titânio em condições criogênicas relatam igualmente alterações na rugosidade, dureza subsuperficial e outros atributos da integridade superficial, embora a direção e magnitude dependam do material, meio e estratégia de aplicação26,27,28,29,30,31,32. No presente estudo, contudo, essa explicação permanece uma hipótese. Nenhum histórico térmico ou medição direta da estrutura de defeitos estava disponível, e a microscopia óptica não pode determinar a densidade de discordâncias, recuperação, refinamento de grãos ou alterações em nível de fase. A série de dureza próxima à superfície em condições criogênicas foi não monotônica ao longo da faixa de avanço testada, e a condição em 0,15 mm/rev deve, portanto, ser relatada como a média observada mais alta, e não como uma condição otimizada. Além disso, com um passo de medição de 10 µm, os valores de espessura da camada endurecida apresentam uma incerteza de ±10 µm, o que significa que os intervalos relatados para refrigeração por inundação (20–50 µm) e refrigeração criogênica (40–60 µm) se sobrepõem consideravelmente. As diferenças observadas entre os modos de refrigeração devem, portanto, ser interpretadas como uma tendência, e não como um efeito quantificado com precisão.
Os resultados de rugosidade são consistentes com uma forte contribuição da formação da superfície relacionada à avanço. Ra aumentou de 1,099 para 3,529 µm com refrigeração por inundação e de 0,841 para 3,245 µm com refrigeração criogênica à medida que o avanço aumentou, na mesma direção de relatos anteriores que identificam o avanço como um determinante importante da topografia superficial da liga de titânio22,23. Embora a diferença modal absoluta tenha permanecido próxima de 0,3 µm, sua magnitude relativa diminuiu de aproximadamente 23% para 8% ao longo da faixa de avanço testada. Essas diferenças numéricas são descritivas e não implicam significância estatística, pois não foi realizada replicação independente da usinagem. Uma possível explicação é que as contribuições geométricas e de deslocamento de material associadas ao avanço tornam-se uma fração maior do Ra total em avanços mais altos, deixando menor margem relativa para uma alteração associada ao sistema de refrigeração. Outra possibilidade é que o jato de gás modifique a adesão, a evacuação da cavaco ou o contato secundário com a nova superfície. Explicações tribológicas como essas são plausíveis na usinagem de titânio9,10,12,13,14,32, mas a aresta postiça, o desgaste da ferramenta, a vibração e a morfologia do cavaco não foram medidos, e as alternativas não podem ser diferenciadas. Os painéis de velocidade e profundidade exigem particular cautela: devem ser interpretados como tendências do jato de gás N₂ criogênico com uma única condição de referência de refrigeração por inundação, e não como comparações completas entre modos.
As observações atuais, portanto, representam uma comparação entre o sistema específico de inundação DRK-5011 e o sistema de jato de gás derivado de LN₂ configurado neste estudo, e não uma comparação genérica entre resfriamento por inundação e criogênico em todas as condições possíveis de entrega. Detalhes sobre a entrega do resfriamento são centrais para a comparação com trabalhos anteriores. O sistema atual utilizou LN2 como fonte fria e direcionou um jato de gás N2 criogênico para a zona de corte; não aplicou LN2 diretamente como um fluxo livre de líquido. A LN₂ a aproximadamente −196 °C serviu como fonte fria, enquanto a temperatura medida do jato de gás N₂ antes do impacto foi de −169 °C. O consumo de LN₂ líquida foi de aproximadamente 3 L/min, com base em 20 L consumidos em 7 min. Estudos anteriores examinaram a entrega de nitrogênio líquido, ar refrigerado, neve de CO2, combinações de lubrificação com quantidade mínima e outros arranjos criogênicos26,27,28,29,30,31,32. Seus resultados não podem ser transferidos quantitativamente porque a capacidade de resfriamento, o impacto, a lubrificação e a interação entre cavaco e refrigerante diferem entre os sistemas. O resfriamento por inundação também fornece funções lubrificantes e de limpeza que um jato de gás N2 pode não oferecer. Os contrastes observados podem, portanto, refletir uma combinação de extração de calor, lubrificação do fluido, momento do jato e remoção de cavaco, e não apenas a temperatura. O uso de gás vaporizado foi motivado pela entrega estável e pela redução da retenção ou respingos de líquido, mas o experimento atual não comparou a entrega por gás e por líquido direto. Nenhum coeficiente de transferência de calor ou curva completa de temperatura-tempo foi obtido, de modo que a condição de contorno térmica é descrita operacionalmente e não plenamente quantificada. As observações atuais, portanto, ampliam a literatura sobre usinagem criogênica para uma implementação definida de jato de gás TC18, em vez de reproduzir uma comparação genérica com LN2. O valor dessa especificidade é metodológico: outro laboratório pode reproduzir a pressão nominal, a geometria do bico, a distância, a orientação, a fonte fria e a taxa de consumo, e então testar se as mesmas respostas superficiais dependentes da condição persistem com replicação completa e metrologia. Essas observações podem ser relevantes para a seleção de processos na torneamento de componentes TC18 em aplicações aeroespaciais e outras de alta carga, nas quais a integridade e a rugosidade próximas à superfície são importantes. A configuração definida de jato de gás N₂ criogênico também fornece uma base experimental reprodutível para estudos futuros que avaliem a integridade superficial e o desempenho subsequente do componente.
Várias limitações de projeto e relato definem o limite da evidência. A limitação mais importante é a ausência de replicação independente de usinagem. Todas as comparações são descritivas, e a significância estatística não pode ser avaliada porque a variabilidade das condições de usinagem não pode ser distinguida da variabilidade de medição sem réplicas independentes. O experimento principal variou apenas um fator e não forneceu uma análise fatorial ou de superfície de resposta das interações entre velocidade de corte, avanço, profundidade de corte e modo de refrigeração. As séries auxiliares de velocidade e profundidade contêm, cada uma, apenas uma referência de refrigeração por inundação. Os valores ópticos da zona P são medições representativas sem desvio padrão entre espécimes, e medições cegas pelo operador não foram formalmente documentadas no experimento original; estudos futuros devem incorporar uma avaliação formal de repetibilidade cega. Imagens representativas sozinhas não podem estabelecer a reprodutibilidade de medições de fronteira em escala micrométrica; estudos futuros devem incluir múltiplos espécimes usinados independentemente e múltiplas seções transversais por condição para fornecer uma avaliação robusta da reprodutibilidade. Além disso, as medições de dureza próxima à superfície foram realizadas com o centro da primeira indentação a aproximadamente 10 µm abaixo da superfície usinada. Conforme observado na seção Métodos, essa distância da borda não satisfaz o requisito da ISO 6507-1 de pelo menos 2,5 vezes a diagonal da indentação (aproximadamente 38 µm) da borda do espécime. Os valores de dureza próxima à superfície devem, portanto, ser interpretados como indicadores qualitativos da tendência de dureza, e não como medições absolutas. Estudos futuros devem considerar o uso de uma carga de indentação mais baixa, ensaio de microdureza Knoop ou uma estratégia diferente de medição próxima à superfície para atender aos requisitos da ISO 6507-1 quanto à distância da borda. Testes inferenciais não foram considerados válidos porque não houve replicação experimental independente; portanto, todas as diferenças permanecem descritivas. Históricos de temperatura, forças de corte, morfologia de cavaco, tensões residuais e resposta à fadiga não foram medidos. Embora o desgaste progressivo da ferramenta não tenha sido um fator de confusão neste estudo, pois uma aresta de corte nova foi usada em cada ensaio, a quantificação detalhada do desgaste não foi realizada. A microscopia óptica e os perfis de dureza não foram complementados por EBSD ou TEM. Essas omissões não invalidam as observações específicas por condição, mas impedem a atribuição causal e a generalização além do TC18, da configuração declarada de ferramenta e bico, e da janela de processo testada. Um estudo complementar deve utilizar um delineamento multivariável estruturado para estimar efeitos principais e interações35, incluir controles completos com refrigeração por inundação e sem refrigeração, e incorporar replicação espacial e por espécime independente. A aquisição síncrona de temperatura e força, avaliação do estado da ferramenta e do cavaco, medição de tensão residual e caracterização cristalográfica permitiriam testar as vias térmicas e triológicas propostas antes de se afirmar implicações relacionadas ao desgaste ou à fadiga.
Este estudo estabeleceu uma comparação definida entre o resfriamento por inundação e o resfriamento por jato de gás N₂ criogênico derivado de LN₂ durante a torneamento externo de TC18. O comportamento da camada superficial alterada foi avaliado por meio de quatro resultados complementares: profundidade da zona P delineada opticalmente, microdureza próxima à superfície, espessura da camada definida pela dureza e Ra. O uso de medições ópticas, mecânicas e topográficas distintas permitiu a comparação das respostas sem tratá-las como indicadores equivalentes de um único mecanismo.
Em taxas de avanço de 0,10, 0,15, 0,20 e 0,26 mm/rev, a condição criogênica esteve associada a uma profundidade representativa da zona P mais rasa em aproximadamente 29%, 15%, 2% e 49%, respectivamente. A separação quase nula em 0,20 mm/rev e a separação muito maior em 0,26 mm/rev mostram que a magnitude dessa diferença descritiva dependia do ajuste de avanço e não era uma resposta constante ao resfriamento.
A microdureza próxima à superfície foi associada a diferenças descritivas entre os dois modos de resfriamento, mas a magnitude dessas diferenças variou substancialmente com a taxa de avanço e não deve ser interpretada como um efeito criogênico uniforme em todas as taxas. A espessura da camada endurecida também foi maior com resfriamento criogênico, aumentando de uma faixa de 20–50 µm com resfriamento por inundação para 40–60 µm, com um aumento médio em quatro condições de aproximadamente 40%. Uma zona P visível mais fina juntamente com uma camada endurecida mais espessa não é contraditória, pois as duas profundidades foram definidas por pontos finais de medição diferentes. Ra também foi menor com resfriamento criogênico nas quatro taxas correspondentes, com reduções descritivas de aproximadamente 23%, 20%, 12% e 8%, respectivamente.
Na série auxiliar criogênica, Ra apresentou uma tendência decrescente com o aumento da velocidade de corte na faixa testada de 10,6 a 19,1 m/min e uma tendência crescente na parte superior da faixa de profundidade de corte. Apenas uma referência com inundação foi disponibilizada em cada série auxiliar, portanto, essas observações não podem ser interpretadas como evidência de uma vantagem de resfriamento em toda a faixa completa de velocidade ou profundidade. De modo geral, as evidências apoiam uma associação limitada entre a configuração especificada do jato de gás e a redução da profundidade de deformação visível, a manutenção do endurecimento próximo à superfície e uma rugosidade mais baixa. No entanto, não identifica um mecanismo térmico ou tribo-lógico único, uma condição de corte globalmente ótima ou um desempenho melhorado em relação ao desgaste ou à fadiga. A confirmação exige replicação independente, controles pareados completos e medições que resolvam diretamente a temperatura, a força, o estado da ferramenta e o estado microestrutural.
Divulgações
Os autores não têm conflitos de interesse a declarar. Nenhuma ferramenta de inteligência artificial foi utilizada na preparação do manuscrito, das figuras ou da análise de dados.
Agradecimentos
Este trabalho foi financiado pela Fundação Nacional de Ciências Naturais da China (nº 51905426) e pelo Programa de Promoção de Talentos Inovadores, Equipe de Inovação Científica e Tecnológica da Província de Shaanxi, China (nº 2025RS-CXTD-037).
Materiais
| Nome | Empresa | Número de catálogo | Comentários |
|---|---|---|---|
| Inserto de torneamento com revestimento de metal duro cementado | Chengdu Qianhesheng Precision Tools Co., Ltd. | WNMG080404-HL | Torneamento cilíndrico externo da liga de titânio TC18 |
| Torno horizontal CW6163B | ANYANG MACHINE TOOL WORKS | 20010089 | O torno acomoda peças com diâmetro máximo de torneamento de 630 mm, comprimento máximo de 3.000 mm e velocidade máxima de rotação do eixo principal de 1.000 rpm. |
| Água desionizada H2O | Dongguan Hongwang Precision Technology Co., Ltd. | Fração volumétrica 94 vol% | Solvente para o reagente de Kroll, limpeza de espécimes |
| Fluido de corte semissintético DRK-5011 | Dezhou Xincheng Special Oil Co., Ltd. | Utilizado a 20 °C, pH 9,1, densidade 1,02 g/cm³ | Meio de refrigeração e lubrificação para experimentos com refrigeração por inundação |
| Torno horizontal | Baoji Machine Tool Factory | CW6163B | Experimentos de torneamento cilíndrico externo da liga de titânio TC18 |
| Ácido fluorídrico HF | Dongguan Hongwang Precision Technology Co., Ltd. | Fração volumétrica 2 vol% | Componente do reagente de Kroll, ataque de espécimes metalográficos |
| Software de análise de imagem | Adobe, AOSVI | Photoshop, AOSVI | Processamento de imagens metalográficas, medição da profundidade da zona P |
| Nitrogênio líquido LN2 | Xi'an Weiguang Gas Co., Ltd. | 20 L | Fonte fria para jato de gás N2 criogênico |
| Sistema de entrega de jato criogênico com LN2 | Xindabaihui Cryogenic Equipment Co., Ltd. | Personalizado: vaso de armazenamento, bomba elétrica, câmara de vaporização, unidade de controle de pressão, tubulação, bocal (diâmetro da saída do bocal 2 mm) | Entrega de jato de N2 criogênico após vaporização do LN2, diâmetro da saída do bocal 2 mm, pressão de operação 0,16 MPa |
| Microscópio metalográfico | Ossila | Ossila M230-3M180: equipado com câmera industrial de 20 megapixels; resolução/FPS 45@2560x1920; 20@5120x3840; aumento: 500x óptico, 5000x digital | Observação da zona deformada plasticamente próxima à superfície (zona P) em 500x, aquisição e medição de imagens metalográficas |
| Resina para montagem | Guangzhou Pinyi Metallographic Technology Co., Ltd. | / | Montagem a quente de espécimes metalográficos, fixação de espécimes |
| Ácido nítrico HNO3 | Dongguan Hongwang Precision Technology Co., Ltd. | Fração volumétrica 4 vol% | Componente do reagente de Kroll, ataque de espécimes metalográficos |
| Microscópio confocal OPTELICS HYBRID | Lasertec Corporation | Dispositivo de medição óptica sem contato, sem estilete físico; detecção por sistema óptico confocal. Parâmetros principais: fonte de luz – laser semicondutor violeta (405 nm); precisão vertical de medição – 0,05 nm; repetibilidade horizontal (3 sigma) – 10 nm; rugosidade calculada a partir de dados de altura 2D, independente da direção de varredura e contagem de pontos; 3 sigma < 10 nm indica três vezes o desvio padrão, uma medida estatística da dispersão e repetibilidade dos dados | Medição da rugosidade média aritmética Ra das superfícies usinadas |
| Software de plotagem e processamento de dados | OriginLab | Origin | Estatística de dados, plotagem (Figuras 3-6) |
| Barra de liga de titânio quase-beta TC18 | Shaanxi Huachen Titanium Co., Ltd. | Diâmetro 45 mm, Comprimento 275 mm | Peça de trabalho para experimentos de torneamento |
| Dureza Vickers micro | Shenzhen Sannuo Instrument Equipment Factory | HVS-1000Z | Teste de microdureza; carga de teste 50 gf, tempo de permanência 15 s |
| Máquina de eletroerosão a fio | Taizhou Ruite CNC Machine Tool Co., Ltd. | TRS-32 | Coleta de amostras após torneamento, corte de espécimes metalográficos de 10 mm x 10 mm x 5 mm |
Referências
- Najafizadeh M, et al. Classification and applications of titanium and its alloys: a review. J Alloys Compd Commun. 2024;3:100019.
- Marin E, Lanzutti A. Biomedical applications of titanium alloys: a comprehensive review. Materials (Basel). 2023;17(1):114.
- Srivastava M, et al. Additive manufacturing of titanium alloy for aerospace applications: insights into the process, microstructure, and mechanical properties. Appl Mater Today. 2024;41:102481.
- Wu S, et al. Surface integrity in titanium alloy cutting: a comprehensive review. Chin J Aeronaut. 2025:103903.
- Wang Q, et al. Numerical simulation study of combined shot peening and laser shock peening on surface integrity of Ti-6Al-4V titanium alloy. Surf Coat Technol. 2024;487:130997.
- Shanmugam R, et al. Machining temperature, surface integrity and burr size investigation during coolant-free hole milling in Ti6Al4V titanium alloy. Lubricants. 2023;11(8):349.
- Zhang C, et al. The state of the art in machining additively manufactured titanium alloy Ti-6Al-4V. Materials (Basel). 2023;16(7):2583.
- Pramanik A, Basak AK. Laser beam machining of titanium alloy—a review. Metals (Basel). 2023;13(9):1536.
- Kumari S, et al. Effect of various lubricating strategies on machining of titanium alloys: a state-of-the-art review. Coatings. 2022;12(8):1178.
- Gupta MK, et al. Comparison of tool wear, surface morphology, specific cutting energy and cutting temperature in machining of titanium alloys under hybrid and green cooling strategies. Int J Precis Eng Manuf Green Technol. 2023;10(6):1393-406.
- Xie W, et al. Research on cutting force and surface integrity of TC18 titanium alloy by longitudinal ultrasonic vibration assisted milling. Int J Adv Manuf Technol. 2022;119(7-8):4745-55.
- Hourmand M, Sarhan AAD, Sayuti M, Hamdi M. A comprehensive review on machining of titanium alloys. Arab J Sci Eng. 2021;46(8):7087-123.
- Pramanik A. Problems and solutions in machining of titanium alloys. Int J Adv Manuf Technol. 2014;70(5-8):919-28.
- Oke SR, et al. An overview of conventional and non-conventional techniques for machining of titanium alloys. Manuf Rev. 2020;7:34.
- Liu W, et al. Advance in experimental research on cutting temperature of titanium alloys. Int J Adv Manuf Technol. 2023;126(5-6):1827-44.
- Matuszak J, Zaleski K, Zyśko A. Investigation of the impact of high-speed machining in the milling process of titanium alloy on tool wear, surface layer properties, and fatigue life of the machined object. Materials (Basel). 2023;16(15):5361.
- Zhang X, Luo M, Zhang D. High performance cutting of titanium alloy based on the thermo-mechanical coupling effect. Procedia CIRP. 2018;77:126-9.
- Liu Y, et al. Thermo-mechanical coupling during belt grinding and corresponding surface integrity of titanium alloy. Int J Adv Manuf Technol. 2022;121(9-10):6599-609.
- Miguélez MH, Soldani X, Molinari A. Analysis of adiabatic shear banding in orthogonal cutting of Ti alloy. Int J Mech Sci. 2013;75:212-22.
- Li A, Zang J, Zhao J. Effect of cutting parameters and tool rake angle on the chip formation and adiabatic shear characteristics in machining Ti-6Al-4V titanium alloy. Int J Adv Manuf Technol. 2020;107(7-8):3077-91.
- Li J, Xu B. Study on adiabatic shearing sensitivity of titanium alloy in the process of different cutting speeds. Int J Adv Manuf Technol. 2017;93(5-8):1859-65.
- Zha X, et al. Effect of cutting feed rate on machining performance and surface integrity in cutting process of Ti-6Al-4V alloy. Int J Adv Manuf Technol. 2024;131(5-6):2791-809.
- Yang D, Liu Z. Surface topography analysis and cutting parameters optimization for peripheral milling titanium alloy Ti-6Al-4V. Int J Refract Met Hard Mater. 2015;51:192-200.
- Zhang LC, Chen LY, Wang L. Surface modification of titanium and titanium alloys: technologies, developments, and future interests. Adv Eng Mater. 2020;22(5):1901258.
- Zammit A, et al. Enhancing surface integrity of titanium alloy through hybrid surface modification (HSM) treatments. Mater Chem Phys. 2022;279:125768.
- Arunprasath K, Thivagar A, Mathan P, Yuvanarasimman P. Cryogenic turning of titanium alloys: machinability characteristics and environmental consequences. Mater Today Proc. 2022;66:749-53.
- Shokrani A, Dhokia V, Newman ST. Investigation of the effects of cryogenic machining on surface integrity in CNC end milling of Ti-6Al-4V titanium alloy. J Manuf Process. 2016;21:172-9.
- Shokrani A, Dhokia V, Newman ST. Energy conscious cryogenic machining of Ti-6Al-4V titanium alloy. Proc Inst Mech Eng B J Eng Manuf. 2018;232(10):1690-706.
- Wang F, Pang Q, Yang Q, Han H. Effect of cryogenic cooling on micro-milling properties of titanium alloy. J Mater Eng Perform. 2025;34(8):6472-83.
- Yuan SM, Yan LT, Liu WD, Liu Q. Effects of cooling air temperature on cryogenic machining of Ti-6Al-4V alloy. J Mater Process Technol. 2011;211(3):356-62.
- Biermann D, Abrahams H, Metzger M. Experimental investigation of tool wear and chip formation in cryogenic machining of titanium alloys. Adv Manuf. 2015;3(4):292-9.
- Sıyambaş Y, Akdulum A. Prediction of surface roughness using different features in vortex cooled turning process of Ti6Al4V alloy. Measurement. 2024;237:115258.
- Sivarupan T, et al. A review of the use of cryogenic coolant during machining titanium alloys. Sustain Mater Technol. 2024;40:e00946.
- Zhang J, et al. Grain size characterization method of dual-phase titanium alloys with complex microstructure based on laser ultrasonic. Measurement. 2023;211:112670.
- Prakash C, Selva Kumar S, Manikandan D, Ramaswamy K. Investigation of micro turning process parameters for titanium alloy using response surface methodology. Discover Mater. 2026;6:10.