Экспериментальный протокол для инструментированного теплого роторным формования литых алюминиевых сплавов, использующего заказ промышленно масштабируемую устройство представлено. Экспериментальные соображения в том числе тепловых и механических воздействий обсуждаются, а также сходством с полномасштабной обработки автомобильных колес.
Методическая статья
Экспериментальная процедура для теплого прядения из литого алюминия Компоненты
В этой статье
Краткое содержание
Аннотация
Высокая производительность, литой алюминий, автомобильные колеса все чаще постепенно формируется с помощью потока, образующего / металл прядения при повышенных температурах для улучшения свойств материала. С широким спектром технологических параметров, которые могут повлиять как форму, так и в результате достигшего свойств материала, этот вид обработки, как известно, трудно комиссии. Упрощенная, легкая грузоподъёмности версия процесса была разработана и внедрена для полноразмерных автомобильных колес. Аппарат предназначен для оказания помощи в понимании механизмов деформации и материала реакции на этот вид обработки. Экспериментальный протокол был разработан для подготовки, а затем выполнить образующие испытания и описан, как литье под давлением A356 колесных заготовок. Термический профиль достигается, наряду с предусмотрены детали приборов. Подобие с полномасштабной операции по формованию, которые придают значительно больше деформации при более быстрыми темпами обсуждается.
Введение
Одним из наиболее сложных операций обработки металлов давлением в настоящее время практикуется в аэрокосмической и транспортном секторах металл спиннинг, включая производные финансовые инструменты , такие как формирование сдвига и потока формирования 1, 2. В этом процессе, Осесимметрическая заготовка помещается на оправку, представляющей конечную требуемую форму, и вращают в контакт с одним или несколькими налетающих роликами. Обрабатываемая деталь сжимаются между роликом и оправкой затем пластически деформируется, с разнообразной реакции включая комбинированные гибки, прореживание и осевого удлинения. В материале, который имеет ограниченную ковкость или в противном случае трудно сформировать, это иногда проводят при повышенной температуре, чтобы уменьшить стресс потока и увеличить пластичность.
С точки зрения обработки, существует широкий диапазон параметров, которые могут диктовать форму и свойства производимого компонента. Многочисленные исследования были сосредоточеныстатистических методов для оптимизации различных параметров , 3, 4, 5. Переменные включают геометрию оснастки, такие как форма инструмента и оправки; формирования скорости включая как скорость вращения оправки и подачи инструментов ставок; а также свойства материала. При повышенных температурах необходимы, практикующие должны оценить минимальную температуру, необходимую при этом сохраняя звуковой продукт.
Литые алюминиевые сплавы используются в самых разнообразных автомобильных и аэрокосмических применений, с A356 сплава, используемого в автомобильных колес. Тем не менее, этот сплав не подходит для формирования при комнатной температуре 6, 7 , вследствие его ограниченной пластичностью и должны быть сформированы при повышенных температурах. Это вводит множество обработки сложности, главным образом в регулировании температуры. Поскольку свойства этого материала изменить significantly с температурой 8, что особенно важно для выполнения Instrumented испытания , в которых температурные условия могут быть сведены к в пределах разумного окна обработки и мониторинга. Подробные сведения о термомеханической поведении литом A356 в диапазоне от температуры окружающей среды до 500 ° С в широком диапазоне скоростей деформации могут быть рассмотрены в другом месте. 9
В целях поддержки развития и оптимизации операций формования для изготовления колес потока, изготовленный под заказ формовочного оборудования было разработано на кафедре материаловедения в Университете Британской Колумбии (рисунок 1). Этот аппарат был построен в основном из ручного, ременным приводом револьверный станок с общей мощностью 22 кВт, а также системы отопления пропановой горелки с пиковой мощностью 82 кВт (Рисунок 2). Оправка со встроенными термопарами наряду с жесткой роликового узла (рисунок 3) былоустановлено, что способен образовывать заготовки до 330 мм в диаметре. Оправка имеет приводимый в действие вручную системы зажима , которая способна учитывать большие изменения диаметра заготовки , возникающих в процессе обработки (рисунок 4). Батарея работает система сбора данных (DAQ), содержащий миниатюрный беспроводной компьютер, способный контролировать температуру оправки во время формования и установлен заготовки для характеризации нагрева на пиноли токарного станка. В то время как другие процессы формирования потока были синтезированы с использованием адаптированных токарных станков 4, 10, настоящее устройство является первым воплощением нагрева Ситу и термические данные приобретения в.
Протокол обработки для промышленно-масштабируемых операций формования была разработана для обеспечения индикативных условий обработки. Описан впоследствии, этот протокол состоит из оснастки и подготовки заготовки, формирование практики, сотрудничествозажимные с завершением формирования пробных операций.
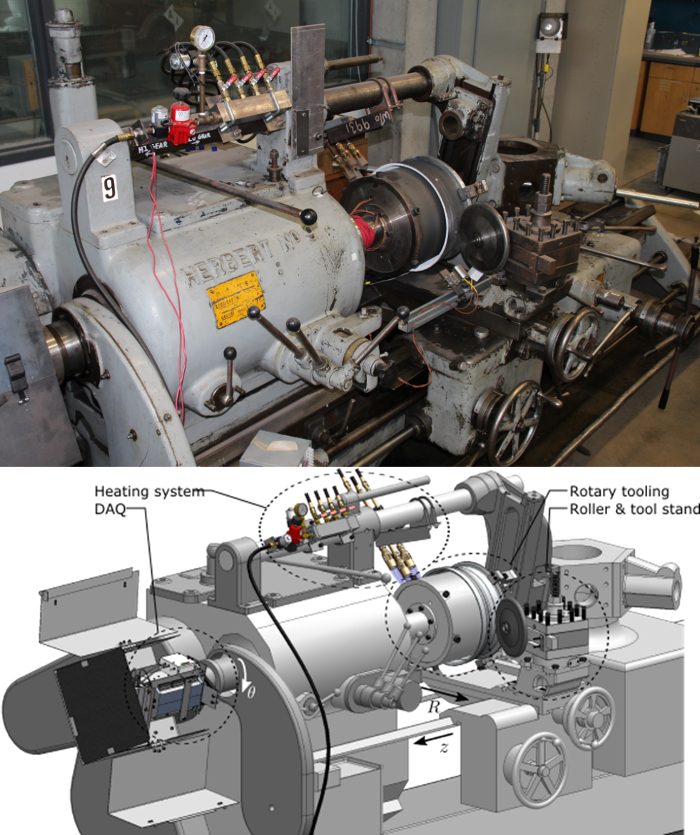
Рисунок 1: Экспериментальный обзор аппарата. Основные компоненты, которые были добавлены к модифицированному револьверный станок для формования при повышенных температурах. Фотография оборудования (вверху) и основных рабочих направлений и компонентов с пометкой на автоматизированного проектирования изображении (внизу). Пожалуйста , нажмите здесь , чтобы посмотреть увеличенную версию этой фигуры.
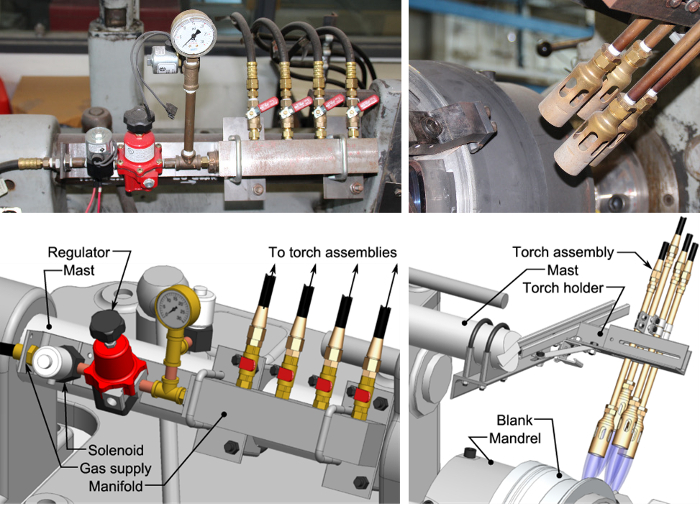
Рисунок 2: Система отопления подробно. Система нагрева пропана с четырьмя дискретными горелок (вверху и внизу справа) приводятся в действие от центрального коллектора, содержащего управляющий газовый клапан (верхний и нижний левый).Давление газа и скорость потока дискретный для каждой из горелок возможно, наряду с размещением вдоль заготовки, чтобы соответствовать различной геометрии. Пожалуйста , нажмите здесь , чтобы посмотреть увеличенную версию этой фигуры.
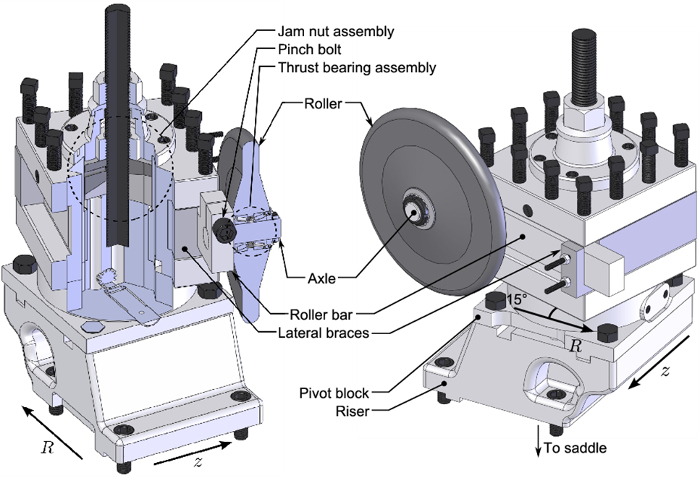
Рисунок 3: роликовый стенд детали сборки. Оригинальный держатель инструмента на станок для адаптирован для проведения ролика под произвольными углами по отношению к оси поворота оправки через узел контргайку. Пожалуйста , нажмите здесь , чтобы посмотреть увеличенную версию этой фигуры.
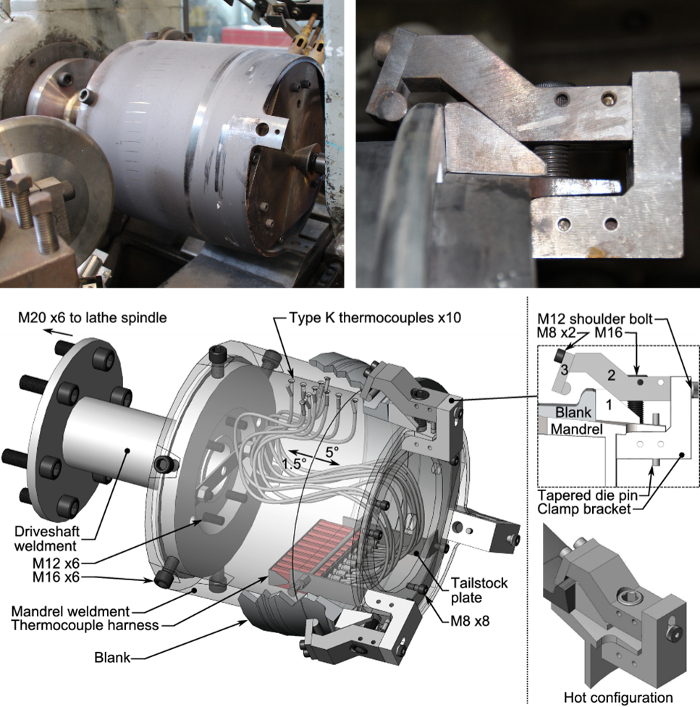
Рисунок 4: Instrumented оправку и обзор системы зажима. Вращающийся инструмент предназначен для крепления болтами непосредственно к токарным шпинделем, который, в свою очередь, поддерживаемых живым центром на задней бабке (вверху и внизу слева). Узел Зажим / операция также изображена (вверху и внизу справа). Пожалуйста , нажмите здесь , чтобы посмотреть увеличенную версию этой фигуры.
Протокол
1. Заготовка Подготовка Формирование Trials
- Acquire литом заготовки, механически обработанные размеру оправку таким образом, что биение внутренний диаметр 0,2 мм, в то время как внешний диаметр сохраняет столько литой поверхности, насколько это возможно.
Примечание: Если заготовки взяты из полноразмерных колес отливок, операции обработки необходимо удалить все и говорили ступицу части, обеспечивая при этом функции, которые могут быть использованы для зажима заготовки на оправку. Это включает в себя удаление фланца в бортовое. - Предварительно нагреть печь гробовой иметь возможность получать всю заготовку до 135 ° C, очистите детали с обезжиривания и место в печи в течение часа для подготовки к применению теплозащитное покрытие.
- Быстро удалить заготовку из печи, и место на оправке покрытия. Использование краскораспылителем автомобильного типа, нанесите тонкий слой покрытия матрицы теплового барьера к внутреннему диаметру.
ПРИМЕЧАНИЕ: Это покрытие обеспечит смазку и снизить передачу теплана оправку во время операций формования.
2. Подготовка технологической оснастки
- Протереть поверхность оправки влажной тканью. Убедитесь в том, что оправка имеет общую вытекание вращения <0,5 мм с помощью индикатора стрелочный индикатор вдоль образующей длины. Оцените это с живым центром оснастки, занятое на задней бабки пластины. Используя динамометрический ключ, убедитесь, что все крепежные детали в сторону от тех, на зажиме узлов затянуты указанными значениями крутящего момента для Grade 12.9 болтов (в Нм: M8 - 40, M12 - 135, M16 - 340).
- Запустить систему предварительного нагрева с помощью первого включения питания соленоида подачи газа, а затем зажигая факелы с кремнем искру светлее. Запуск системы предварительного нагрева в течение 10 мин, чтобы изгнать конденсат собирается в факелов / шлангов. Потушить деактивируя соленоид подачи газа.
- Удалить отслаивающиеся / окисленный слой покрытия на оправку с сухим 600 / P1200 карбида кремния зернистостью бумагу, поворачивая оправку со скоростью 20 оборотов в минуту(Оборотов в минуту).
- Мощность модуль сбора данных на борту, и запустить систему предварительного нагрева до термопары, встроенные в поверхность оправки читать 200 ° C с живой центр занимается.
- Использование распылитель краски на легковом автомобиле, слегка покрывают поверхность оправку с водной основе ковочного смазки и позволяют вращающуюся оснастку для охлаждения до температуры окружающей среды с живой оснастки центр занимается.
- Ослабьте контргайку узел на стенде ролика (рисунок 3) с помощью гаечного ключа. Установите подход или угол атаки на роликового узла с помощью транспортира инструментальщика, и затяните внутренние и внешние гайки (M35 - 750 Нм).
- Соберите 3 зажимные узлы (рисунок 4) сначала зацепления болта M12 для подключения элемента 2 к струбцине. Проверьте , нет ли какой - либо тепловой деформации , который предохранит элемент 2 на рисунке 4 из отлаженный против струбцине. Убедитесь в том, что они двигаются свободно, слегка SAnding контактные поверхности с сухим 320 / P400 карбида кремния зернистостью бумаги. Нанесите тонкий слой высокотемпературной смазку на основе молибдена с тканью по мере необходимости.
3. Формирование операций
- Переместить инструмент ролика стоять полностью от оправки в направлении шпинделя, переместите бабку и центр, чтобы быть подальше от оправки. Вручную сдвиньте заготовку на оправку, обеспечивающей равномерное зацепление.
Примечание: В качестве заготовки номинально осесимметричной, нет предпочтительной ориентации. - Установите зажимы на оправку путем зацепления конических штифтов штамповой и ручной затяжке болтов М16, проходящих через оправки в зажим блоков. Убедитесь, что есть даже давление прикладывают посредством вращения и вручную затяжки, а затем с помощью пневматического ударного гайковерта, равным 50 Нм.
- Запустить систему отопления и немедленно начать оправку вращается со скоростью 20 оборотов в минуту. Держите применения тепла до тех пор, пока зажимы ослаблены. Для рассматриваемого процесса, это арзительно 3 мин.
ПРИМЕЧАНИЕ: На этот раз будет немного отличаться для каждой заготовки из-за тонких различий в заготовки / шпинделем сантехникой. - Потушить отопительной системы и остановить вращение оправки таким образом, что первый фиксатор доступен с ударный гайковерт. В течение 30 с, затяните все зажимы с удара или ручного ключа и записи температуры поверхности заготовки в 3-х местах по длине формирующей области с термопарой тростником типа.
- Повторите шаг 3,4 до обрабатываемой детали при соответствующей температуры формования; как минимум, 350 ° С для А356. Выполните окончательную затяжку зажимов с ударный гайковерт равным 200 Нм.
- Перемещение ролика в осевом и радиальном (ок. 2-5 мм от поверхности заготовки) в положение для формирования, а также выполнять последний зажим затяжка (т.е. этап 3.4).
- С помощью системы отопления на, увеличить скорость вращения токарного станка с предполагаемой скорости формовки, зацепления ролика кглубина предварительно установленный в заготовку, и активировать токарно-винторезный канал для перемещения ролика в осевом направлении по длине заготовки.
Примечание: Для настоящей геометрии, приемлемые результаты были достигнуты при 281 оборотах в минуту с осевым перемещением 0,21 мм / оборот. - Повторите шаг 3.7 по мере необходимости для увеличения уровней деформации. После каждого образующего проход, убедитесь, что температура не опускается ниже оптимальной температуры формования путем остановки оправкой и с помощью того же тростником термопара типа зонда, применяемому в стадии 3.4. Если оптимальная температура формования упала, повторите шаги 3.4 и 3.5 для повторного нагрева.
Примечание: Разогрев могут быть использованы, однако за счет потенциально достигая степени способности системы зажиме по сдерживанию заготовки.
4. постформинга Операции
- После того, как желаемый уровень деформации была получена, остановка системы отопления, а также отменить все зажимы и отсоединить бабку, чтобы получить НКУArance для удаления заготовки.
- Осторожно постучите заготовку с куском латуни, чтобы отделить от оправки. Если это окажется неэффективным, повторно задействовать систему отопления и вращать оправку при 20 оборотах в минуту осторожно коснувшись до пустых отдельностей.
- При помощи соответствующего инструмента манипуляции, такие как клещами или сильно изолирующие перчатки, либо тушат заготовку в воде при 60 ° С, чтобы предотвратить дальнейшее старение, или оставить воздушное охлаждение, чтобы свести до минимума остаточное напряжение / деформация.
Результаты
Литом заготовки алюминиевые А356 были сформированы в соответствии с методикой, описанной в этой статье. Обрабатываемые детали были получены из литом колес от североамериканского производителя колес с использованием низкого давления умирают процесс литья. Одна заготовка инструментальными с термопарами не был сформирован, но претерпел предварительного нагрева цикла (Протокол Раздел 3, ступени 3,3-3,5), чтобы захватить распределение температуры по всей поверхности заготовки в течение этого аспекта процесса. Этот ответ показано на рисунке 5. Еще 3 образца деформировали до различных уровней, в том числе тот, который получил два, образующие проходы для высокого уровня деформации. Первые два образца и первый проход выполняется на последнем образце служил выпрямлять заготовки с небольшим количеством наглядные изменения толщины стенки. Последний образец пик Уменьшение толщины стенок составляла примерно 10%, большинство из которых было достигнуто во втором рапесчаники Разрезы и микроструктура , как литье под давлением заготовки и результатами , полученными в образце многоходовой показаны на рисунке 6. Здесь, как литье под давлением микроструктура показано, что значительно уточняться в процессе с дендритных особенностями едва различимых. Междендритную Эвтектика разогнали деформации наложенного, создавая тем самым более однородную микроструктуру, чем в литом состоянии. Это улучшает общую пластичность, а также усталость и разрушения свойств компонента. Авторами ранее описано более подробную информацию о геометрии детали, специфические изменения поперечного сечения толщины стенок, дефектов, наблюдаемых и размерной вариации микроструктуры на полном наборе образцов 8, 13.
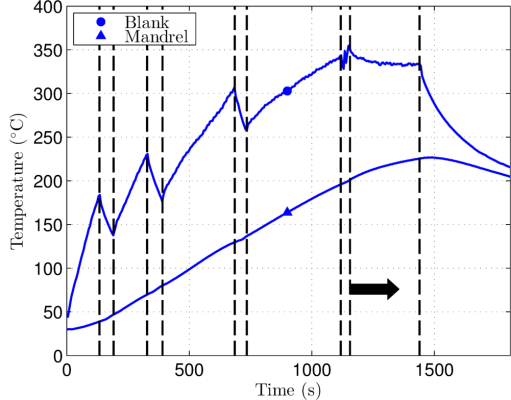
Рисунок 5: Типичный температурный профиль оправки и б тощий. Представитель переходной температурный отклик заготовки и оправки, полученный с системой отопления. Вертикальные пунктирные линии показывают, где зажимы были затянуты во время предварительного нагрева шагов, а черная стрелка изображает формирования. Последняя вертикальная линия показывает, где система отопления была выключена в то время как система охлаждения.
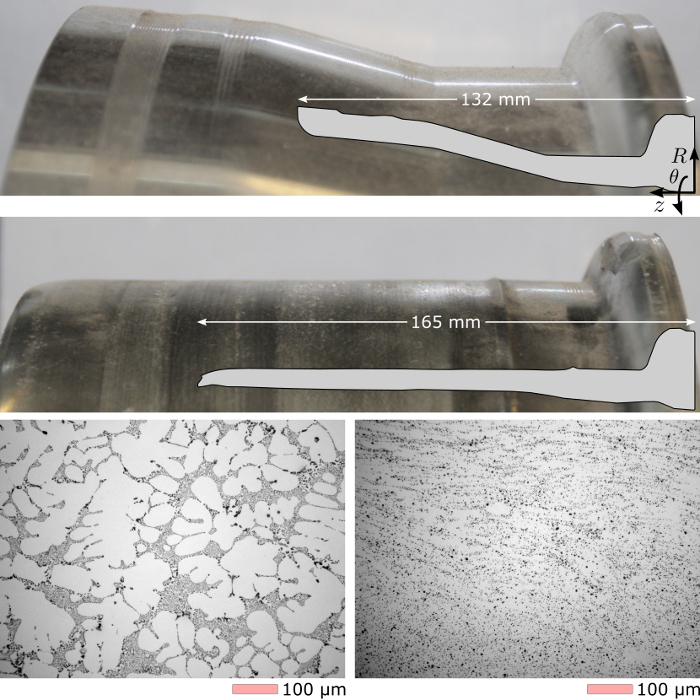
Рисунок 6: Как литом и формируется результат. , Как получил, так как литье под давлением чистую поверхность и геометрию с минимальным внутренним диаметром 330 мм (вверху) был деформирован в два прохода, чтобы обеспечить результат, показанный (средний). , Как литье под давлением дендритных микроструктура (внизу слева) заметно модифицирована операции формирования и последующей термообработки Т6 (внизу справа) , как наблюдалось с оптической микроскопии 8, 13.ig6large.jpg "целевых =" _blank "> Пожалуйста, нажмите здесь, чтобы посмотреть увеличенную версию этой фигуры.
Обсуждение
Представительные результаты, показанные выше, отражают, что протокол и используемого оборудования способен образовывать литого алюминия при повышенных температурах, а также обеспечила платформу для того чтобы определить, окно обработки для формирования колес потока. Методика продемонстрирована может быть использован для изучения аспектов формирования конвертов, в том числе , как и сформированы и неоформленный материал реагирует на тепловой обработке 8. Тем не менее, есть место для улучшения с текущего протокола обработки с данным устройством.
Что касается дальнейшего инструментария, который позволит ускорить разработку модели процесса, включение динамометра станкостроения и Трибометры 11, 12 для измерения формирования нагрузок и коэффициенты трения на валике бы важную информацию об условиях процесса. Это широко используется метод измерительных приборов для ортогональных исследований механической обработки, и можетбыть легко реализована на текущей машине. Этот дополнительный инструментарий позволит получить необходимые данные для точного моделирования подтверждению усилий 13, 14 и поддерживают растущий промышленный интерес в этом процессе. Для того, чтобы эффективно захватывать эволюцию температуры заготовки в процессе обработки, метод бесконтактного измерения желательно. Тем не менее, наиболее часто встречающиеся на основе инфракрасной технологии затруднены низкой теплоотдачей алюминию и как изменения поверхности в процессе обработки. Это основная причина, почему инструментарием, ввод в эксплуатацию заготовки был использован для захвата типичный тепловой ответ, достигнутый с протоколом, описанным, и служил для заполнения базового анализа теплопередачи связать оправку температуру поверхности обрабатываемой детали.
Как это в значительной степени ручной процесс формирования для материала, который является чувствительным к времени при температуре, некоторые несоответствия между прогона к прогону являютсябыть ожидаемым. Алюминиевые сплавы обладают микроструктурой, которые очень чувствительны к температуре выше 100 ° C из-за старения механизмов. Таким образом, наиболее важные шаги в рамках протокола являются 1,2 и 3,3-3,7, где заготовка при повышенных температурах. Затягивание и повторно усаживая зажимы должны проводиться как можно быстрее, чтобы поддерживать воспроизводимости между образующими операций.
На месте заготовки в нагрев применяется во время стадии предварительного нагрева является довольно неэффективным и может быть улучшено с помощью радиационного нагрева. Общие скорости обработки с точки зрения оправкой и инструментальных движений, которые могут быть достигнуты несколько ограничены возможностями токарного станка, используемого. Более высокие скорости, образующие требуют более жесткую раму с более высокой допустимой нагрузки, в частности, если формирование прочного материала должны были быть предприняты. Приспособления для закрепления заготовок и высвобождение может быть улучшена с добавлением гидравлического или пневматического привода. Как перенос тепла от блаН. К. к оправке в значительной степени зависит от давления, введенного заготовки на оправку, это дополнение может также улучшить подход на основе модели для выяснения температуры заготовки в процессе формования с существующей системой.
Устройство и процедура, описанная показал, что формирование нагрузки для этого материала в этих условиях подходит тем, для стандартных токарных операций, и остается очень рентабельный процесс, с помощью которого для выполнения производственных испытаний. Исследование различных вариантов производства и формуемость могут быть выполнены от коммерческого формовочного оборудования, которое является чрезвычайно дороги в эксплуатации. С помощью устройства и протокол, описанный, параметры обработки могут быть исследованы до построения большего масштаба, более высокую пропускную способность оборудования и знаний авторов, представляет собой уникальный подход.
По мере того как протокол, разработанный только был применен к одному конкретному варианту литого алюминиевого сплава, тоRe представляет собой множество других алюминиевых литейных сплавов, которые могут быть исследованы для различных применений, помимо автомобильных колес. Так как эти сплавы имеют примерно одинаковые окна обработки с точки зрения температуры, протокол, разработанный можно легко адаптировать.
Раскрытие информации
Авторы не имеют ничего раскрывать.
Благодарности
Авторы хотели бы поблагодарить Росс Маклеод, Дэвид Török, Wonsang Ким и Карл Нг за техническую поддержку. MJ Рой хотел бы отметить поддержку со стороны EPSRC (EP / L01680X / 1) через Материалы для сред с высокими требованиями Центра по докторантуру и Rio Tinto Alcan за финансовую поддержку через присуждении стипендий исследований.
Материалы
| Имя | Компания | Каталожный номер | Комментарии |
|---|---|---|---|
| <сильно>Реагент/Материал | |||
| Высокотемпературная смазка | Dow Corning | Molycote M-77 | |
| Высокотемпературная смазка | Superior Graphite | sureCOAT | |
| Высокотемпературное лаковое покрытие | Vesuvius/Foseco | DYCOTE 32 | |
| Name | Company | >Каталожный номер | >Комментарии |
| Оборудование | |||
| Приводной центр | Riten Industries | 17124 | Раструбная головка, подпружиненный |
| адаптер под напряжением | Riten Industries | 431 | Адаптер для токарного станка |
| Ударный гайковерт | Chicago Pneumatic | CP7749-2 | 1/2" привод, 0-545 ft-lb |
| Динамометрический ключ | Westward Tools | 6PAG0 | 1/2" привод, 0-250 ft-lb |
| Пневматический распылитель краски | Cambell Hausfeld | DH4200 | Для нанесения лакокрасочного покрытия |
| Пневматический распылитель краски | Cambell Hausfeld | DH5500 | Для смазки на основе графита, тип высокого объема низкого давления (HVLP) |
| Единица сбора данных Измерение | Вычислительная | система USB-2416 | |
| Геркон | Термопара Omega Engineering | 88108 | |
| Баллон с пропаном | Generic | 20/40 lb, POL встроенный | |
| электромагнитный клапан | Aztec Heating | SV-S121 | |
| Газовый регулятор | Aztec Heating | 67CH-743 | 0-30 psi |
| Наконечники горелки | Exact | 3119 | Кол-во: 4 |
| Роликовые подшипники | SKF | 32005 X/Q | Кол-во: 2 |
| Оставшееся оборудование разработано и изготовлено на собственном предприятии |
Ссылки
- Wong, C., Dean, T. A review of spinning, shear forming and flow forming processes. Int. J Mach Tool Manu. 43 (14), 1419-1435 (2003).
- Music, O., Allwood, J. M., Kawai, K. A review of the mechanics of metal spinning. J Mater Process Tech. 210 (1), 3-23 (2010).
- Razani, N. A., Jalali Aghchai, A., Mollaei Dariani, B. Flow-forming optimization based on hardness of flow-formed AISI321 tube using response surface method. Int J Adv Manuf Tech. 70 (5), 1463-1471 (2014).
- Abedini, A., Rash Ahmadi, S., Doniavi, A. Roughness optimization of flow-formed tubes using the Taguchi method. Int J Adv Manuf Tech. 72 (5), 1009-1019 (2014).
- Davidson, M. J., Balasubramanian, K., Tagore, G. R. N. Experimental investigation on flow-forming of AA6061 alloy-A Taguchi approach. J Mater Process Tech. 200 (1-3), 283-287 (2008).
- Cheng, Y. C., Lin, C. K., Tan, A. H., Lin, J. C., Lee, S. L. Effect of Spinning Deformation Processing on the Wear and Corrosion Properties of Al-7Si-0.3Mg Alloys. Mater Manuf Process. 25 (7), 689-695 (2010).
- Mori, K., Ishiguro, M., Isomura, Y. Hot shear spinning of cast aluminium alloy parts. J Mater Process Tech. 209 (7), 3621-3627 (2009).
- Roy, M. J., Maijer, D. M. Response of A356 to warm rotary forming and subsequent T6 heat treatment. Mat Sci Eng A-Struct. 611, 223-233 (2014).
- Roy, M. J., Maijer, D. M., Dancoine, L. Constitutive behavior of as-cast A356. Mat Sci Eng A-Struct. 548, 195-205 (2012).
- Molladavoudi, H. R., Djavanroodi, F. Experimental study of thickness reduction effects on mechanical properties and spinning accuracy of aluminum 7075-O, during flow forming. Int J Adv Manuf Tech. 52 (9), 949-957 (2011).
- Smolenicki, D., Boos, J., Kuster, F., Roelofs, H., Wyen, C. F. In-process measurement of friction coefficient in orthogonal cutting. CIRP Ann-Manuf Techn. 63 (1), 97-100 (2014).
- Xu, W., Zhao, X., Ma, H., Shan, D., Lin, H. Influence of roller distribution modes on spinning force during tube spinning. Int J Mech Sci. 113, 10-25 (2016).
- Roy, M. J., Maijer, D. M. Analysis and modelling of a rotary forming process for cast aluminium alloy A356. J Mater Process Tech. 226, 188-204 (2015).
- Lu, P., Zhang, Y. K., Ma, F. Finite element analysis on multi-step rolling process and controlling quality defect for steel wheel rim. Adv Mech Eng. 7 (7), 1-11 (2015).
Перепечатки и разрешения
