В данном исследовании сравнивается охлаждение струей азота (N₂) при потоковом охлаждении и при криогенном охлаждении с использованием LN₂, в процессе точения материала TC18. Криогенное охлаждение сопровождалось менее выраженной видимой деформацией, сохранением приповерхностного упрочнения и более низкой шероховатостью поверхности при всех протестированных скоростях подачи, хотя сравнения носили описательный характер из-за отсутствия независимых повторов при механической обработке.
Исследовательская статья
Сравнительные наблюдения влияния скорости подачи и криогенного охлаждения струей газа N2, полученного из LN2, на поверхностный модифицированный слой титанового сплава TC18 при точении
В этой статье
Краткое содержание
Аннотация
Титановые сплавы трудно поддаются механической обработке, поскольку низкая теплопроводность и сродство к материалам режущего инструмента приводят к концентрации тепла и механической нагрузки вблизи режущей кромки. В высокопрочном почти бета-титановом сплаве TC18 эти условия могут привести к образованию модифицированного поверхностного слоя, который может повлиять на эксплуатационные характеристики детали. В данном исследовании изучалось влияние подачи и режима охлаждения при наружном точении сплава TC18. Поточное охлаждение полусинтетической жидкостью DRK-5011 при 20 °C сравнивали с криогенным охлаждением струей газа N₂, полученного из LN₂, при подачах 0.10, 0.15, 0.20 и 0.26 mm/rev, скорости вращения шпинделя 135 r/min, начальной скорости резания 19.1 m/min и глубине резания 0.60 mm. Металлографический анализ поперечного сечения использовался для измерения зоны видимой пластической деформации (P-зона), профили микротвердости по Виккерсу применялись для оценки приповерхностной микротвердости и толщины упрочненного слоя, а также измерялась средняя арифметическая шероховатость поверхности (Ra). Репрезентативные глубины P-зоны составили 8.5, 9.7, 10.9 и 21.6 µm при поточном охлаждении и 6.0, 8.2, 10.7 и 11.0 µm при криогенном охлаждении. Приповерхностная микротвердость качественно различалась в зависимости от режима охлаждения, при этом величина варьировалась в зависимости от подачи, в то время как толщина упрочненного слоя показала среднюю качественную разницу примерно в 40%. Значения Ra при криогенном охлаждении были примерно на 8%–23% ниже при соответствующих значениях подачи. Вспомогательные тесты показали тенденции изменения криогенной шероховатости в зависимости от скорости резания и глубины резания, однако в них отсутствовало полное попарное сравнение режимов охлаждения. В целом, режим криогенного газового охлаждения сопровождался меньшей глубиной видимой деформации, сохранением приповерхностного упрочнения и более низкой шероховатостью в исследованном окне технологических параметров. Значения микротвердости и Ra представлены как среднее ± стандартное отклонение по результатам повторных измерений на одном образце для каждого условия; эти стандартные отклонения отражают повторяемость измерений, а не межобразцовую вариативность. Таким образом, все сравнения носят описательный характер, и статистическая значимость не может быть оценена без независимого повторения процесса механической обработки.
Введение
Титановые сплавы сочетают в себе высокую удельную прочность, коррозионную стойкость и хорошие механические характеристики в широком диапазоне температур, что обуславливает их применение в аэрокосмической, энергетической, морской и биомедицинской отраслях1,2,3,4. Однако в высоконагруженных компонентах эксплуатационные характеристики зависят не только от объемной прочности. Обработанная поверхность и слой материала непосредственно под ней являются первыми областями, подвергающимися воздействию контакта, циклического нагружения, фреттинга, эрозии и агрессивных сред. Таким образом, топография поверхности, пластически деформированная микроструктура, градиенты твердости, остаточные повреждения и другие изменения, вызванные механической обработкой, могут влиять на место зарождения повреждений и характер их развития5,6,7,8. Эту приповерхностную область обычно рассматривают в рамках более широкой концепции целостности поверхности или, когда акцент делается на модификации, вызванной механической обработкой, как модифицированный поверхностный слой. Точение по-прежнему необходимо для достижения размеров и состояния поверхности, требуемых для многих титановых компонентов, поэтому при выборе процесса необходимо учитывать как эффективность удаления материала, так и состояние, остающееся в заготовке9,10. TC18 представляет собой высокопрочный почти-β титановый сплав, используемый в легких, поврежденно-толерантных несущих конструкциях11. Класс сплава и уровень прочности отличают его от Ti–6Al–4V — сплава α+β, который преобладает в литературе по механической обработке. Следовательно, тенденции, установленные для Ti–6Al–4V, дают полезные гипотезы, но их нельзя считать количественно переносимыми на TC18. Необходимы данные по конкретному сплаву TC18, чтобы определить, как практический процесс точения модифицирует неглубокий подповерхностный слой и связаны ли изменения в подаче охлаждения с меньшей глубиной видимой деформации без устранения эффекта изменения твердости.
Сложность механической обработки титановых сплавов обусловлена сочетанием термических, механических и трибологических условий в малой, быстро обновляющейся зоне контакта. Низкая теплопроводность ограничивает отвод тепла от режущей кромки, в то время как сродство титана к распространенным инструментальным материалам может способствовать адгезии и нестабильному контакту между инструментом и стружкой. В обзорах последовательно указывается, что температура резания, контактное напряжение, формирование стружки, состояние инструмента и целостность поверхности являются взаимозависимыми результатами, а не изолированными переменными12,13,14,15. Экспериментальные исследования и моделирование также показывают, что конечная поверхность отражает конкуренцию между накоплением деформации и температурным размягчением при переходных нагрузках16,17,18. Локализация сдвига и образование сегментированной стружки создают дополнительную пространственную и временную неоднородность19,20,21. Эти исследования дают физическое основание ожидать, что как параметры резания, так и подача охлаждающей жидкости влияют на глубину и механический характер слоя с измененными свойствами поверхности, однако они не оправдывают приписывание единого механизма оптическим тенденциям или тенденциям твердости без прямых доказательств, полученных при анализе температуры, сил, состояния инструмента или кристаллографии. Подача является особенно прямой переменной процесса, поскольку она изменяет номинальную толщину недеформированной стружки, объем материала, обрабатываемого за один оборот, и следы подачи, оставляемые инструментом. Увеличение подачи может изменить контактную нагрузку, геометрию стружки, деформацию, воздействующую на вновь создаваемую поверхность, и геометрический вклад в шероховатость. Соответственно, в исследованиях Ti–6Al–4V сообщалось о значительных изменениях морфологии поверхности, шероховатости и приповерхностных свойств, связанных с подачей22,23. Тем не менее, величина и форма этих реакций зависят от состояния сплава, геометрии инструмента, режима охлаждения и исследуемого технологического окна, что делает сопоставление на основе одного и того же сплава TC18 более обоснованным, чем использование универсального закона подачи, выведенного для другого сплава.
Стратегия охлаждения обеспечивает второй способ модификации граничных условий в зоне резания. Исследования модификации поверхности показывают, что незначительные изменения микроструктуры или механических свойств могут оставаться значимыми даже при отсутствии явных макроскопических повреждений24,25. Поэтому криогенная и криогенная обработка исследовались в качестве альтернатив или дополнений к традиционному потоковому охлаждению. Сравнительные исследования титана связали применение криогенного охлаждения со снижением износа инструмента или шероховатости при определенных условиях точения и фрезерования26,27,28, в то время как исследования микрообработки сообщили об улучшении контроля за образованием заусенцев и качества поверхности29. Смазка с подачей охлажденного воздуха может изменять силу резания, износ инструмента и шероховатость, но результат зависит от подаваемой температуры и соответствующего режима смазки30. Исследования с использованием CO₂ и комбинированных стратегий охлаждения и смазки дополнительно демонстрируют, что отклик зависит от сплава и конфигурации31,32. В работах по охлаждению с помощью вихревых трубок с холодным газом CO₂ сообщалось о существенном снижении температуры резания (до 35.6%) и шероховатости поверхности (до 66.14%) при точении сплава Ti6Al4V, что доказывает, что охлаждающая среда и способ ее подачи могут значительно влиять на качество поверхности. В совокупности эта литература подтверждает два момента, имеющих значение для данной конструкции. Во-первых, быстрый отвод тепла может одновременно влиять на несколько результатов обработки, поэтому стратегию охлаждения следует оценивать с использованием нескольких показателей целостности поверхности. Во-вторых, отмеченное преимущество неотделимо от среды и системы подачи. Криогенное охлаждение не является единым переносимым методом обработки: среда, фаза, температура, давление, точка соприкосновения, доступ к инструменту и смазка — все это влияет на результат сравнения. Вследствие этого в обзорах подчеркивается необходимость точного описания условий подачи и интерпретации испытанного материала и конфигурации процесса33. Рассматриваемый здесь метод использует LN2 в качестве источника холода и подает струю криогенного газа N2 в зону контакта инструмента и стружки на передней поверхности. LN₂ при температуре приблизительно −196 °C служила источником холода, в то время как измеренная температура струи газа N₂ перед соприкосновением составляла −169 °C. Зафиксированный расход LN₂ в объеме 20 L за 7 min соответствовал расходу жидкого LN₂ приблизительно 3 L/min. Потоковое охлаждение обеспечивает охлаждение, смазку и вымывание, поэтому эксперимент оценивает общую разницу между двумя режимами подачи и не может отделить теплоотвод от смазки, импульса струи или других межфазных эффектов.
В данном исследовании проводится воспроизводимое сравнение двух конкретных конфигураций подачи охлаждения: системы поточного охлаждения DRK-5011 и криогенной системы газовых струй N₂, производных от LN₂, с параметрами сопла, давления и подачи, указанными в разделе «Методы», в процессе внешнего точения сплава TC18. В основном эксперименте варьируется скорость подачи при фиксированной скорости вращения шпинделя и глубине резания, а также измеряются три взаимодополняющих показателя измененного состояния поверхности: глубина зоны видимой пластической деформации (P-зона), профиль микротвердости приповерхностного слоя и производная от него толщина упрочненного слоя, а также среднее арифметическое отклонение профиля поверхности (Ra). P-зона и толщина упрочненного слоя рассматриваются как отдельные конечные точки, поскольку первая зависит от границы оптической морфологии, а вторая — от восстановления до измеренного диапазона твердости матрицы. В двух вспомогательных криогенных сериях варьируются скорость резания или глубина резания только для измерения шероховатости; ограниченные данные по поточному охлаждению в этих сериях рассматриваются как отдельные контрольные точки, а не как полные парные серии. Для имеющихся данных подходит парный дизайн по каждому условию, так как он сохраняет прямой контраст при каждой подаче, не подразумевая при этом наличие неизмеренной поверхности взаимодействия. Однако такой подход не позволяет оценить независимые основные эффекты по всем параметрам или определить оптимум процесса. В исследовании также отсутствуют группа обработки «насухо», факторный дизайн или дизайн поверхности отклика, формальный дисперсионный анализ, измерения сил резания, температурно-временные зависимости, измерения износа инструмента, а также характеризация методом дифракции обратнорассеянных электронов (EBSD) или просвечивающей электронной микроскопии (TEM). Таким образом, вклад работы ограничен измеренными откликами при заданном инструменте, материале, способе подачи охлаждения и технологическом окне, при этом предоставляются количественные наблюдения и четко сформулированные гипотезы для последующего исследования по выяснению механизмов. Было выдвинуто предположение, что при сопоставимых условиях точения, исследованных в данной работе, заданное условие криогенного газового охлаждения N₂ на основе LN₂ продемонстрирует отличные от поточного охлаждения характерные глубины P-зоны, профили приповерхностной микротвердости, толщины упрочненного слоя и значения Ra во всем диапазоне протестированных скоростей подачи
Протокол
Материал заготовки и режущий инструмент
Испытуемый образец сплава TC18 в состоянии поставки с почти-β был использован стержень из титанового сплава с начальным диаметром 45 мм и длиной 275 мм. Элементный состав испытуемого стержня TC18 для данной партии приведен в Таблица 1 на основании сертификата материалов от поставщика. Эталонные и специфические для конкретной партии механические свойства при комнатной температуре приведены в Таблица 2Сертификат на материал испытанного стержня представлен как Дополнительный файл 1Стержень был жестко зажат в одном и том же зажимном устройстве для всех условий эксперимента. Наружное точение выполнялось с использованием пластин из твердого сплава с покрытием WNMG080404-HL; при этом тип пластины, номинальная геометрия, ориентация резцедержателя и способ крепления заготовки оставались неизменными как для испытаний с обильным поливом, так и для криогенных испытаний. Для каждого цикла обработки использовалась новая пластина из твердого сплава с покрытием и неиспользованной режущей кромкой. Повторное использование пластин при различных условиях резания не допускалось. Это обеспечило единообразие исходного состояния инструмента для всех тестов. Поскольку настоящее исследование не предусматривало специального анализа износа инструмента, прогрессирующий износ, включая износ задней поверхности, кратерообразование, выкрашивание кромки или образование нароста, не подвергался количественному осмотру или измерению, так как целью работы была оценка модифицированного поверхностного слоя при заданных исходных условиях состояния инструмента, а не сравнение стойкости или характера износа инструмента.
Таблица 1 содержит данные о конкретном элементном составе партии прутка TC18, использованного в данном исследовании, где титан указан как основной компонент. В Таблице 2 приведены номинальные значения предела прочности при растяжении при комнатной температуре, условного предела текучести 0,2%, относительного удлинения при разрыве и относительного сужения. Эти данные позволили определить положение заготовки в диапазоне прочности, характерном для TC18, и послужили контекстом для последующих измерений твердости и токарной обработки; тем не менее, в данном исследовании испытания на растяжение для конкретной партии не проводились.
Конфигурация системы охлаждения и конструкция токарной обработки
Испытания на точение проводили на горизонтальном токарном станке, оснащенном системой подачи, показанной на рисунке 1. Криогенная система состояла из резервуара для хранения LN2, электрического насоса, испарительной камеры, блока регулирования давления, соединительных линий и специального сопла. Для измерения температуры газовой струи на выходе из сопла была установлена термопара типа T; измеренная температура в 50 мм ниже выхода из сопла, перед попаданием на зону «инструмент-стружка», составляла -169 °C. В качестве холодного источника использовался LN₂ при номинальной температуре кипения приблизительно -196 °C; после испарения низкотемпературный газ N₂ подавался в область контакта инструмента со стружкой. В системе было применено струйное распыление криогенного агента для повышения эксплуатационной стабильности и безопасности системы криогенного резания. Сопло имело прямое коническое исполнение с диаметром выходного отверстия 2 mm. Струя была направлена номинально перпендикулярно передней поверхности резца (90 градусов), а торец сопла располагался в 50 mm от вершины инструмента. Между блоком регулирования давления и входом в сопло был установлен манометр; давление подачи в процессе резания поддерживалось на уровне 0.16 MPa ± 0.01 MPa. Для подавления колебаний рабочего давления в системе использовалось устройство стабилизации давления.
Непрерывное потребление 20 L LN2 в течение 7 min соответствовало скорости расхода LN2 примерно 3 L/min. Это значение рассматривалось как скорость потребления жидкости, а не как объемный расход испаренного газа. Конфигурация газовой струи была выбрана для уменьшения задержки жидкости и разбрызгивания вблизи зоны реза при обеспечении фиксированного места impingement. В данном эксперименте прямое сравнение с воздействием жидкой струи не проводилось. LN₂ и криогенный N₂ газ могут вызвать серьезные холодовые ожоги и вытеснить кислород в плохо проветриваемых помещениях. Система подачи эксплуатировалась только в хорошо проветриваемом помещении; при этом использовались защитный лицевой щиток или защитные очки, изолированные криогенные перчатки, лабораторный халат, длинные брюки и закрытая обувь, а также соблюдались установленные в учреждении правила работы с криогенными жидкостями.
Для основного парного эксперимента скорость вращения шпинделя была установлена на уровне 135 r/min. При начальном диаметре заготовки 45 mm это соответствовало номинальной скорости резания примерно 19.1 m/min; данное значение было определено как начальный диаметр, поскольку линейная скорость поверхности менялась в зависимости от мгновенного диаметра. Осевая глубина резания (ap) была установлена на уровне 0.60 mm, а при обоих режимах охлаждения тестировались подачи (f) 0.10, 0.15, 0.20 и 0.26 mm/rev.
Для поточного охлаждения полусинтетическую смазочно-охлаждающую жидкость DRK-5011 разбавляли водой до концентрации 5% (объемная доля) и подавали при температуре 20 ± 2 °C через систему циркуляции хладагента с регулируемой температурой. Подача хладагента осуществлялась центробежным насосом с номинальным расходом 20 L/min при давлении на выходе из насоса 0,16 MPa; расход на выходе из сопла измеряли с помощью расходомера, установленного в линии подачи, и он составлял 20 L/min. Использовали одновитковое сопло с диаметром выходного отверстия 2 mm, ориентированное под углом 30° к передней поверхности резца и расположенное на расстоянии 10 mm от зоны резания. Поточный хладагент подавали непрерывно в течение каждого прохода при резании, а условия подачи (расход и давление) проверяли перед каждым испытанием.
Для криогенного охлаждения использовалась описанная выше фиксированная конфигурация газовой струи; перед началом резания были проверены давление и условия подачи. При сопоставлении режимов настройки шпинделя, глубина резания, тип инструмента, номинальная геометрия, закрепление заготовки и положение сопла оставались неизменными. Эти восемь условий подачи с охлаждением образовали согласованный набор данных для анализа глубины зоны P, микротвердости приповерхностного слоя, толщины закаленного слоя и Ra.
Эксперименты были организованы по режиму охлаждения: сначала были проведены все испытания с потоковым охлаждением при четырех скоростях подачи от низкой к высокой, затем — все испытания с криогенным охлаждением; внутри каждого режима охлаждения последовательность скоростей подачи следовала от низкой (0.10 mm/rev) к высокой (0.26 mm/rev). Такой порядок был выбран для операционного удобства, однако он не был полностью рандомизирован. Поскольку для каждого испытания использовалась новая пластина, накопленное время или расстояние резания перед каждым тестом составляли ноль, что означает, что каждое испытание начиналось с износостойкой кромкой. Каждое изменение условий резания, будь то скорость подачи или режим охлаждения, сопровождалось установкой новой пластины со свежей режущей кромкой.
Для вспомогательной серии по шероховатости были протестированы скорости криогенного резания 10.6, 14.1 и 19.1 m/min при f = 0.15 mm/rev и ap = 0.60 mm. Отдельно были протестированы глубины криогенного резания 0.40, 0.60, 0.80 и 1.00 mm при vc = 19.1 m/min и f = 0.15 mm/rev. Поскольку измерения при потоковом охлаждении были доступны только для базовых условий данного испытания, эти наборы данных анализировались для выявления тенденций в результатах криогенного режима наряду с отдельными соответствующими контрольными точками, а не с помощью факторного планирования, анализа взаимодействий или экспериментальных подходов по методу поверхности отклика. Параметры резания и условия подачи хладагента для основного парного эксперимента и вспомогательных тестов криогенной шероховатости обобщены в Таблице 3.
Таблица 3: Параметры точения и условия подачи охлаждающей жидкости. Приведены параметры резания и соответствующие условия охлаждения, использованные в основном парном эксперименте по скорости подачи. Пожалуйста, нажмите здесь, чтобы скачать эту таблицу.
Подготовка образца и характеристика поверхности
После точения с помощью электроэрозионной проволочной резки были вырезаны образцы размером 10 mm x 10 mm x 5 mm таким образом, чтобы подготовленное поперечное сечение включало обработанную поверхность и было ориентировано вдоль направления механической обработки. Для всех условий использовалась одинаковая ориентация. Каждый образец был заключен в полимерную смолу, после чего поперечное сечение подвергалось последовательному шлифованию и полировке до зеркального блеска с использованием единой последовательности подготовки. Скругление на обработанной кромке сводилось к минимуму, так как потеря границы свободной поверхности могла привести к погрешности при измерении глубины в микронном масштабе.
Полированный поперечный срез травили в течение 45 s реагентом Кролла, содержащим 2 vol% HF, 4 vol% HNO₃ и 94 vol% H₂O34, после чего образец немедленно промывали и высушивали. Реагент Кролла содержит HF и HNO₃; HF высокотоксичен и вызывает коррозию, а HNO₃ обладает сильными коррозионными и окисляющими свойствами. Приготовление, использование и утилизация реагента проводились исключительно в сертифицированном химическом вытяжном шкафу в соответствии с утвержденными правилами техники безопасности при работе с химическими веществами, принятыми в учреждении, с использованием кислотостойких перчаток, средств защиты глаз и лица, а также соответствующих средств индивидуальной защиты для работы в лаборатории.
Приповерхностный слой исследовали с помощью металлографического микроскопа при 500-кратном увеличении, используя сопоставимые параметры освещения и контрастности. Микроскоп был оснащен 20-мегапиксельной камерой USB3.0. Перед проведением измерений была выполнена калибровка соотношения пикселей к длине с использованием предметного микрометра при том же увеличении. Анализ изображений проводили с помощью программного обеспечения для анализа изображений.
Перед выбором репрезентативного поля был проведен осмотр обработанного края; при определении границ исключались царапины, возникшие при подготовке, вырывы материала и артефакты в виде закругленных краев. P-зона определялась как полоса, содержащая непрерывные, вытянутые, волокнистые или потоковые структуры; ее нижняя граница проводилась там, где эти признаки исчезали и восстанавливалась морфология матрицы. Глубина измерялась перпендикулярно поверхности. Для каждого режима обработки вдоль поперечного сечения изучали не менее трех репрезентативных полей зрения. Граница P-зоны определялась независимо двумя обученными операторами, а представленные значения глубины соответствуют среднему значению повторных измерений; в случаях, когда расхождения превышали 5%, изображения совместно пересматривались до достижения консенсуса. Погрешность измерения глубины P-зоны оценивали по стандартному отклонению повторных определений границ на нескольких полях.
Испытание на микротвердость по Виккерсу проводили на полированном поперечном срезе с помощью тестера HVS-1000Z при нагрузке 50 gf (примерно 0.49 N) и времени выдержки 15 s. Первый отпечаток был сделан в центре, примерно на 10 µm ниже обработанной поверхности, далее измерения продолжались с интервалом по глубине 10 µm. Данный шаг определял разрешение по глубине ±10 µm для определения толщины упрочненного слоя. В переходной области, где измеренная твердость приближалась к показателям матрицы (в пределах 15 HV от границ слоя), дополнительные отпечатки делали с интервалом 5 µm для повышения точности определения положения границы. С учетом шага измерения 10 µm, неопределенность заявленной толщины упрочненного слоя была консервативно оценена в ±10 µm, за исключением случаев уточнения с помощью измерений с шагом 5 µm в переходной зоне.
Центр первого отпечатка был расположен примерно на 10 µm ниже обработанной поверхности. При испытательной нагрузке 50 gf и ожидаемых значениях твердости приблизительно 376–446 HV расчетная диагональ отпечатка составила примерно 14.4–15.7 µm. Согласно ISO 6507-1, расстояние от центра отпечатка до края образца должно быть не менее 2.5 раз больше средней длины диагонали (приблизительно 38 µm). Расстояние до края 10 µm, использованное в данном исследовании, не соответствовало этому требованию; следовательно, значения твердости в приповерхностном слое интерпретировались как качественные показатели тенденции изменения твердости, а не как абсолютные измерения.
На каждой целевой глубине в позициях с боковым смещением примерно через каждые 30 µm выполнялось пять отдельных индентаций, и на основе этих пяти измерений вычислялись среднее значение и стандартное отклонение для данной глубины. Эти пять индентаций представляли пространственную вариативность в пределах одного поперечного сечения. Для каждого режима резания (подача и режим охлаждения) из одного обработанного образца готовилось одно металлографическое поперечное сечение. Таким образом, стандартное отклонение измеренной твердости образца отражает вариативность между пятью индентациями на одном и том же образце, а не различие между разными образцами. Для каждого режима резания был обработан один образец, и из каждого образца было подготовлено по одному поперечному сечению для металлографического анализа и испытаний на микротвердость. Схема измерения микротвердости по Виккерсу показана на Рисунке 2.
Эталонный диапазон твердости матрицы HV 376–388 был установлен путем измерения твердости на глубине более 200 µm от обработанной поверхности, где профиль твердости стабилизировался. На каждой из пяти глубин (с шагом 20 µm) в этой стабильной области было выполнено по пять независимых оттисков, что дало в общей сложности 25 измерений. Диапазон матрицы был определен как среднее значение ± 2 стандартных отклонения (HV 376–388) с номинальным центральным значением HV 384. Измерения продолжались до тех пор, пока профиль не возвращался к измеренному диапазону твердости матрицы HV 376–388 с номинальным центром HV 384. Толщина упрочненного слоя определялась как первая глубина, при которой профиль возвращался в данный измеренный диапазон и оставался в его пределах.
Измерения шероховатости поверхности проводили с помощью конфокального микроскопа. Данный прибор представляет собой бесконтактное оптическое измерительное устройство, в котором в качестве источника света использовался фиолетовый полупроводниковый лазер с длиной волны 405 nm. Точность измерения по вертикали составляла 0.05 nm, а горизонтальная повторяемость на уровне 3σ — 10 nm. Параметры шероховатости рассчитывали на основе двумерных данных о высоте, полученных с помощью конфокальной оптической системы. В соответствии со стандартом ISO 4287, длина оценки составляла 4.0 mm при длине волны отсечки 0.8 mm и использовании фильтра Гаусса.
Для каждого образца на обработанной поверхности было исследовано пять различных точек измерения. Среднее значение и стандартное отклонение были рассчитаны на основе этих пяти измерений. Направление измерения было перпендикулярно следам подачи, т. е. вдоль направления резания. Для всех сравниваемых образцов использовались одинаковая процедура сбора данных, направление выборки, настройки прибора и длина оценки. Парный эксперимент по подаче и две вспомогательные серии обрабатывались раздельно во время сбора данных о шероховатости. Для каждого режима резания обрабатывался один образец, и указанные стандартные отклонения отражали повторяемость измерений в пяти точках на этом единственном образце, а не вариативность между независимо обработанными образцами.
Показатели микротвердости приповерхностного слоя и Ra были представлены в описательном виде как среднее ± SD (где это было возможно), а глубина P-зоны и толщина упрочненного слоя были представлены в виде описательных значений глубины, за исключением случаев, когда удалось восстановить независимые измерения на уровне повторностей.
Результаты
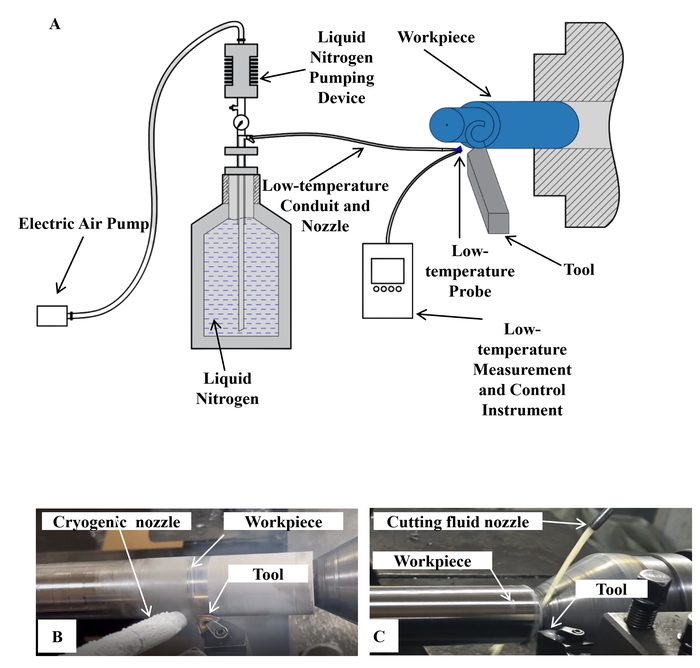
Рисунок 1: Экспериментальная установка и конфигурации подачи хладагента, использованные при
точении титанового сплава TC18. (A) Система криогенной газовой струи N₂, получаемой из LN₂,
включая резервуар с LN₂, электрический насос, линию подачи, температурный датчик, заготовку и режущий инструмент.
(B) Сопло криогенной газовой струи N₂, направленное в зону контакта инструмента и стружки.
(C) Подача полусинтетической смазочно-охлаждающей жидкости DRK-5011 в зону резания потоком. Пожалуйста, нажмите здесь, чтобы просмотреть
изображение в большем размере.
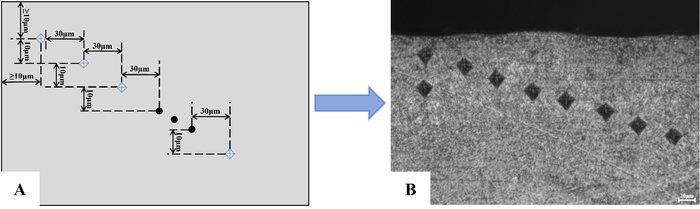
Рисунок 2: Схема измерения микротвердости по Виккерсу и репрезентативное поле индентирования на полированном поперечном срезе TC18. (A) Схема измерения микротвердости по Виккерсу. (B) Репрезентативное поле индентирования. Центр первого отпечатка находился примерно на 10 µm ниже обработанной поверхности; последующие целевые глубины были разделены интервалом 10 µm, а соседние отпечатки были смещены латерально примерно на 30 µm. На каждой целевой глубине выполнялось пять отдельных индентирований в латерально смещенных позициях, и среднее значение для каждой глубины рассчитывалось на основе этих пяти отпечатков. Масштабная линейка = 20 µm. Пожалуйста, нажмите здесь, чтобы просмотреть увеличенную версию этого рисунка.
Зона пластической деформации
На микрофотографиях поперечных сечений впервые была выявлена область с видимыми изменениями непосредственно под обработанной поверхностью. При поточном охлаждении полусинтетической смазочно-охлаждающей жидкостью при 20 °C в каждом сечении наблюдалась узкая полоса, в которой микроструктурные особенности были вытянуты и ориентированы примерно параллельно обработанной поверхности (Рисунок 3). На микрофотографиях была определена граница между этой «текучей» морфологией и нижележащей матрицей, а перпендикулярное расстояние от обработанной поверхности до этой границы было определено как глубина P-зоны. Эта оптическая величина фиксирует глубину, на которой в подготовленном сечении можно было различить признаки видимой деформации; она не эквивалентна полной глубине деформации, вызванной механической обработкой. При подачах 0,10, 0,15, 0,20 и 0,26 mm/rev репрезентативные значения глубины P-зоны при поточном охлаждении составили 8,5, 9,7, 10,9 и 21,6 µm. Первые три измерения увеличивались с шагом 1,2 µm, тогда как при переходе от 0,20 до 0,26 mm/rev изменение составило 10,7 µm. Таким образом, большая часть общего прироста в 13,1 µm, наблюдаемого в исследованном диапазоне, пришлась на самую высокую скорость подачи. Среднее значение для четырех условий составило 12,68 µm, однако это лишь сводный показатель для четырех представленных условий, а не объединенная оценка на уровне повторностей.
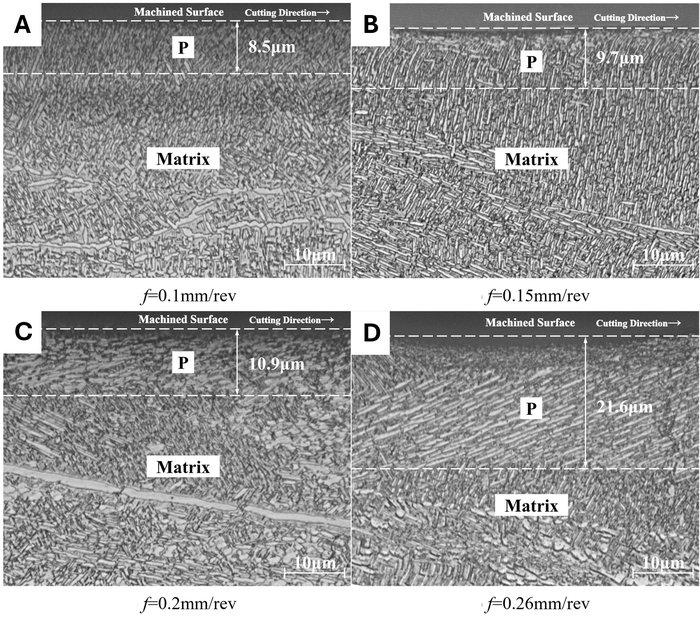
Рисунок 3: Приповерхностные микроструктуры TC18 после точения с обильным охлаждением полусинтетической смазочно-охлаждающей жидкостью DRK-5011 при 20 °C. (A) Подача 0.10 mm/rev. (B) Подача 0.15 mm/rev. (C) Подача 0.20 mm/rev.
(D) Подача 0.26 mm/rev. Номинальная скорость резания составляла 19.1 m/min, а осевая глубина резания — 0.60 mm. Стрелками указаны направление резания и обработанная поверхность. Пунктирные линии ограничивают зону видимой пластической деформации (P-зона), а числовые метки указывают ее глубину от обработанной поверхности. Масштабный отрезок = 10 µm. Представленные микрофотографии являются репрезентативными изображениями, выбранными из нескольких полей зрения, изученных в одном поперечном сечении для каждого условия резания. Приведенные значения глубины P-зоны представляют собой среднее значение измерений как минимум в трех полях зрения. Пожалуйста, нажмите здесь, чтобы просмотреть увеличенную версию этого рисунка.
На срезах, полученных при криогенном воздействии струи газа N₂, также наблюдалась заметно деформированная зона, но ее глубина составляла 6,0, 8,2, 10,7 и 11,0 µm при тех же четырех скоростях подачи (Рисунок 4). Последовательные изменения в этой серии составили 2,2, 2,5 и 0,3 µm, что дало общий диапазон 5,0 µm и среднее значение по четырем условиям 8,98 µm. По сравнению с поточным охлаждением при каждой соответствующей подаче, криогенное охлаждение было связано с уменьшением отмеченной глубины P-зоны примерно на 29%, 15%, 2% и 49%; абсолютная разница составила 2,5, 1,5, 0,2 и 10,6 µm. Таким образом, различие между режимами зависело от условий: оно было почти незаметным при 0,20 mm/rev и максимальным при 0,26 mm/rev. Для четырех представленных настроек разница между средними значениями для конкретных режимов составила 3,70 µm, что эквивалентно 29% от среднего значения при поточном охлаждении. Поскольку для каждого условия оценивался только один обработанный образец и данные оптических измерений на уровне повторностей с объединенной оценкой дисперсии отсутствовали, все приведенные выше сравнения средних значений и конкретных условий носят описательный характер. Повторяемость на уровне измерений (≥3 поля на условие, два независимых определения границ, стандартные отклонения при повторном позиционировании) использовалась для оценки разброса аннотаций, но это не отражает межобразцовую вариабельность. В частности, разница 0,2 µm при 0,20 mm/rev находится в пределах погрешности измерения и не может рассматриваться как доказательство воспроизводимого эффекта охлаждения без дополнительных срезов и независимых измерений.
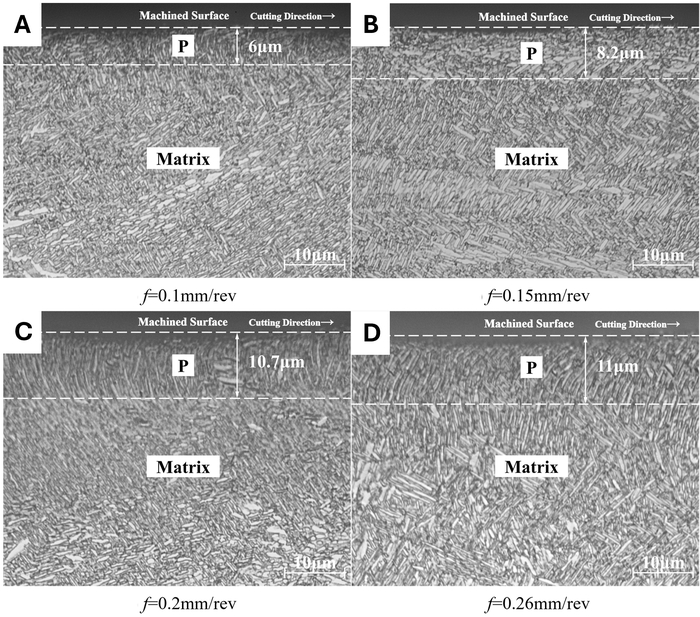
Рисунок 4: Приповерхностные микроструктуры TC18 после точения с криогенным охлаждением струей газа N₂, полученного из LN₂. (A) Подача 0.10 mm/rev.
(B) Подача 0.15 mm/rev. (C) Подача 0.20 mm/rev. (D)
Подача 0.26 mm/rev. Номинальная скорость резания составила 19.1 m/min, осевая глубина резания — 0.60 mm. Стрелками
указаны направление резания и обработанная поверхность. Штриховые линии ограничивают зону видимой пластической деформации
(P-зона), а цифровые обозначения указывают ее глубину от обработанной поверхности. Масштабный отрезок = 10 µm. Представленные
микрофотографии являются репрезентативными изображениями, выбранными из нескольких полей зрения, исследованных в одном поперечном сечении
для каждого режима резания. Указанные глубины P-зоны представляют собой среднее значение измерений как минимум из трех полей
зрения. Пожалуйста, нажмите здесь,
чтобы просмотреть увеличенную версию этого рисунка.
Репрезентативная глубина криогенной P-зоны была численно ниже значения прорыва при каждой подаче, однако величина разности не изменялась монотонно в зависимости от подачи. Серия прорывов резко возросла при последней установке, в то время как криогенная серия изменилась лишь от 10.7 до 11.0 µm в диапазоне от 0.20 до 0.26 mm/rev. Следовательно, изображения демонстрируют численную закономерность, зависящую от подачи, а не постоянный процентный выигрыш или статистическое взаимодействие. Более того, видимая граница не позволяет количественно оценить температуру, силу, остаточное напряжение, плотность кристаллографических дефектов или деформацию, сохраняющуюся за пределами оптически распознаваемой полосы. Эти величины требуют отдельных измерений и рассматриваются только в качестве возможных объяснений в разделе «Обсуждение».
Приповерхностная микротвердость и толщина упрочненного слоя
Профили микротвердости измерялись от глубины примерно 10 µm ниже обработанной поверхности в сторону матрицы (Рисунок 5). При всех условиях самые высокие значения наблюдались в приповерхностной области, после чего профили приближались к измеренному диапазону твердости матрицы HV 376–388 (номинальный центр, HV 384). При поточном охлаждении микротвердость в приповерхностной области составляла 407.33 ± 2.52, 411.00 ± 4.58, 416.67 ± 4.51 и 424.67 ± 2.52 HV при увеличении подачи с 0.10 до 0.26 mm/rev. Соответствующие значения при криогенном охлаждении составили 414.67 ± 3.79, 445.67 ± 3.51, 420.33 ± 5.77 и 429.33 ± 5.86 HV. Эти стандартные отклонения были рассчитаны по пяти отжимам на каждой глубине на одном поперечном сечении для каждого режима резания, что отражает пространственную вариативность внутри этого сечения, а не вариативность между независимо обработанными образцами. Парные разности «криогенное минус поточное» составили 7.34, 34.67, 3.66 и 4.66 HV. Наибольшее значение на поверхности, 445.67 ± 3.51 HV, наблюдалось при 0.15 mm/rev при криогенном охлаждении; поскольку серия данных при криогенном охлаждении была немонотонной, это значение приводится как наибольшее наблюдаемое среднее, а не как оптимум. Усреднение четырех значений при разных скоростях подачи дало 414.92 HV при поточном охлаждении и 427.50 HV при криогенном охлаждении, что составляет описательную разницу примерно в 3%. Большая часть этого среднего расхождения была обусловлена разницей в 34.67 HV при 0.15 mm/rev, тогда как разницы при 0.20 и 0.26 mm/rev были ниже 5 HV. По сравнению со значением при поточном охлаждении при той же подаче, разница в твердости поверхности составила приблизительно 1.80%, 8.44%, 0.88% и 1.10%. Такое распределение иллюстрирует, почему среднее значение по четырем условиям не следует описывать как равномерное увеличение на 3.03% при всех подачах. Все восемь значений на поверхности были выше номинального центра матрицы HV 384, однако для определения глубины распространения механического отклика под поверхностью потребовались профили глубины, а не только первая точка измерения.
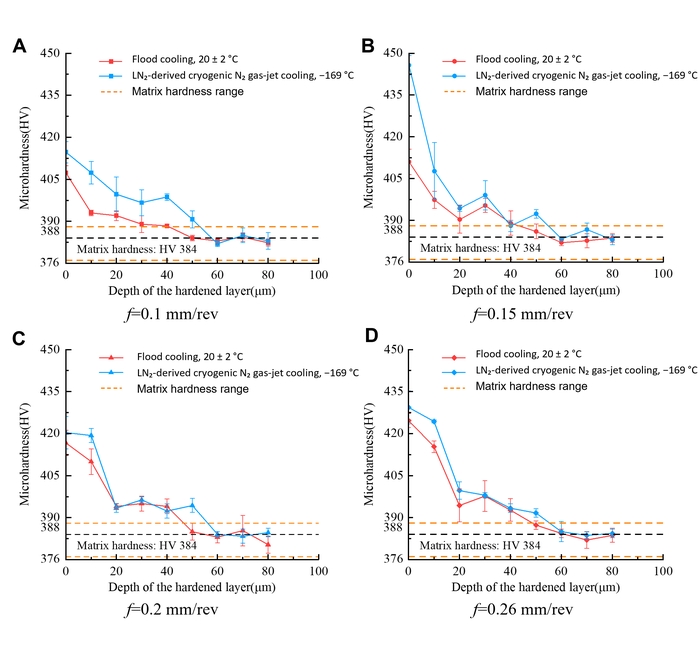
Рисунок 5: Профили приповерхностной микротвердости TC18 при поточном и
криогенном охлаждении струей газа N₂. Профили микротвердости в зависимости от глубины ниже обработанной
поверхности при подачах (A) 0.10 mm/rev, (B) 0.15 mm/rev, (C)
0.20 mm/rev и (D) 0.26 mm/rev. Номинальная скорость резания составляла 19.1 m/min, а осевая глубина
резания — 0.60 mm. Центр первого отпечатка был расположен примерно на 10 µm ниже обработанной поверхности.
Планки погрешностей указывают SD, рассчитанное по пяти отпечаткам на каждой глубине в одном поперечном сечении для каждого
режима резания, и, следовательно, представляют повторяемость измерений, а не вариации между независимо
обработанными образцами. Эталонная полоса твердости матрицы находилась в диапазоне от HV 376 до 388 с номинальным центральным значением HV
384. Пожалуйста, нажмите здесь, чтобы
посмотреть увеличенную версию этого рисунка.
Толщина закаленного слоя определялась по глубине, на которой каждый профиль возвращался к измеренной полосе матрицы и оставался в ее пределах (Таблица 4). При поточном охлаждении значения составили 30, 20, 50 и 50 µm при скоростях подачи 0.10, 0.15, 0.20 и 0.26 mm/rev соответственно. При шаге измерения 10 µm неопределенность этих значений составляет примерно ±10 µm. При криогенном охлаждении соответствующие значения составили 50, 40, 60 и 60 µm (±10 µm). Усреднение четырех значений скорости подачи дало 37.5 µm при поточном охлаждении и 52.5 µm при криогенном охлаждении, что представляет собой описательное увеличение примерно на 40%, а не точные 40.0%. Учитывая неопределенность ±10 µm, эффективные диапазоны значительно перекрываются; следовательно, наблюдаемое различие следует интерпретировать как тенденцию, а не как точно количественно определенный эффект. Оптическая P-зона и слой, определенный по твердости, изменялись не параллельно, что и ожидалось исходя из их определений. Глубина P-зоны заканчивается там, где видимая потокоподобная морфология перестает быть различимой, тогда как толщина закаленного слоя заканчивается там, где механический профиль возвращается к полосе матрицы. Таким образом, более мелкая P-зона может сосуществовать с более выраженным ответом по твердости без каких-либо противоречий. В зависимости от конкретных условий разница в толщине соответствовала описательным увеличениям, которые существенно варьировались в зависимости от подачи и, с учетом неопределенности ±10 µm, должны интерпретироваться как качественные тенденции, а не как точные процентные показатели. Эти проценты существенно менялись в зависимости от подачи и не подтверждают величину эффекта, не зависящую от подачи.
Таблица 4: Показатели целостности поверхности TC18 при различных условиях охлаждения. Приведены данные по приповерхностной микротвердости, толщине упрочненного слоя, репрезентативной глубине P-зоны и шероховатости поверхности для поточного охлаждения и криогенного охлаждения струей газа N₂, полученного из LN₂, при протестированных скоростях подачи. Приповерхностная микротвердость и Ra указаны как среднее значение ± SD (где применимо), в то время как толщина упрочненного слоя и репрезентативная глубина P-зоны представлены в виде описательных значений глубины. Пожалуйста, нажмите здесь, чтобы скачать эту таблицу.
Шероховатость поверхности
Полное сравнение шероховатости при соответствующих скоростях подачи приведено в Таблица 4, где каждое значение представляет собой среднее арифметическое и стандартное отклонение по пяти точкам измерения для каждого образца. При интенсивном охлаждении (методом погружения), Ра составил 1,099 ± 0.100, 1.635 ± 0.120, 2.815 ± 0,130 и 3,529 ± 0.180 µm при подаче 0,10, 0,15, 0,20 и 0,26 мм/об. При криогенном охлаждении соответствующие значения составили 0,841 ± 0.070, 1.304 ± 0.200, 2.491 ± 0,150 и 3,245 ± 0.250 µmДанные стандартные отклонения были рассчитаны по пяти точкам измерения на одном образце для каждого режима резания и, следовательно, отражают повторяемость измерений, а не вариативность между образцами. Ра возрастали с увеличением подачи в обеих сериях, при этом криогенное значение было ниже при каждой соответствующей настройке. Абсолютные разности составили 0,258, 0,331, 0,324 и 0.284 µm, что соответствует описательным относительным различиям примерно в 23%, 20%, 12% и 8%. Таким образом, абсолютное разделение оставалось в относительно узком диапазоне, тогда как процентное снижение уменьшалось по мере увеличения общего уровня шероховатости. Средние значения и указанные стандартные отклонения (SD) представлены в исходном виде; без документально подтвержденного статистического анализа различия между режимами остаются описательными. Сходство абсолютных величин снижения, несмотря на рост базового уровня Ra, объясняет снижение относительного процента. В диапазоне от 0,10 до 0,26 мм/об, с интенсивным охлаждением потоком жидкости Ра увеличено на 2.430 µm и криогенный Ra автором 2.404 µmТаким образом, первичный рост, связанный с подачей, был сопоставим по величине в обоих рядах, в то время как криогенная последовательность на всем протестированном диапазоне оставалась смещенной в сторону более низких значений.
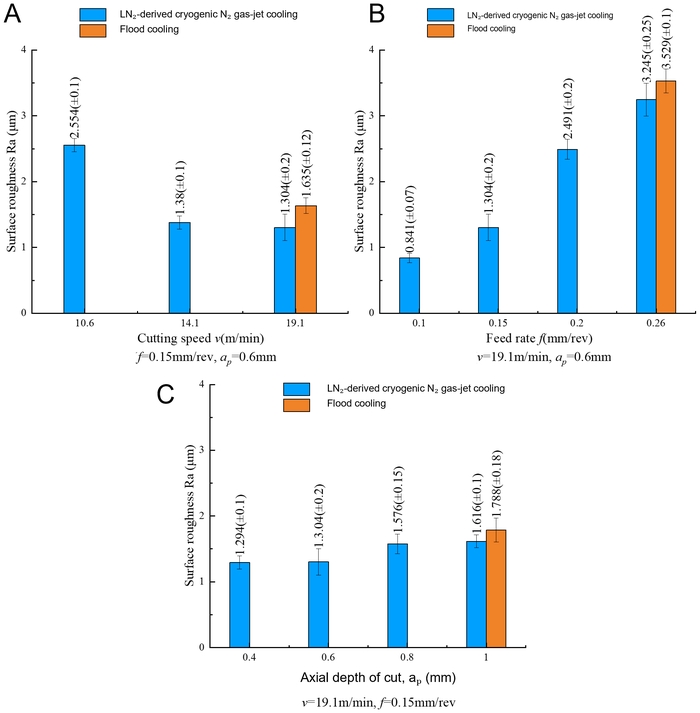
Рисунок 6: Среднеарифметическая шероховатость поверхности TC18 при поточном охлаждении и криогенном охлаждении струей газа N₂. Среднеарифметическая шероховатость поверхности (R-a) в зависимости от (A)
скорости резания при f = 0.15 mm/rev и ap = 0.60 mm, (B) подачи при
v₍c₎ = 19.1 m/min и ap = 0.60 mm, и (C) осевой глубины резания
при v₍c₎ = 19.1 m/min и f = 0.15 mm/rev. На каждой панели представлена серия данных для криогенного охлаждения струей N₂ на основе LN₂ вместе с доступными эталонными данными для поточного охлаждения: v₍c₎ =
19.1 m/min на (A), f = 0.26 mm/rev на (B) и ap = 1.00
mm на (C). Отсутствие столбца поточного охлаждения при других настройках указывает на то, что соответствующие
измерения для поточного охлаждения были недоступны, а не на то, что шероховатость была равна нулю. Планки погрешностей обозначают SD, рассчитанное
по пяти точкам измерения на одном образце для каждого условия резания, и представляют повторяемость измерений,
а не вариативность между образцами. Пожалуйста, нажмите здесь, чтобы просмотреть увеличенную версию этого рисунка.
Рисунок 6 представляет серию данных по скорости подачи рядом с двумя вспомогательными однофакторными криогенными сериями. При скоростях резания 10,6, 14,1 и 19,1 m/min, при f = 0.15 mm/rev и ap = 0.60 mm, криогенное значение Ra составило 2.554 ± 0.100, 1.380 ± 0.100 и 1.304 ± 0.200 µm. Контрольный образец с потоковым охлаждением был доступен только при 19,1 m/min, где Ra составило 1.635 ± 0.120 µm. Таким образом, панель скоростей позволяет провести одно сопоставимое сравнение и выявить тенденцию внутри криогенного режима, но не позволяет провести сравнение во всем диапазоне скоростей. При глубинах резания 0,40, 0,60, 0,80 и 1,00 mm, при vc = 19.1 m/min и f = 0.15 mm/rev, криогенное Ra составило 1.294 ± 0.100, 1.304 ± 0.200, 1.576 ± 0.150 и 1.616 ± 0.100 µm. Доступное контрольное значение при потоковом охлаждении для 1,00 mm составило 1.788 ± 0.180 µm, что на 0,172 µm выше криогенного значения при тех же настройках. Столбцы для потокового охлаждения отсутствуют для остальных трех глубин. Сама панель подачи отображает криогенную серию и один контрольный столбец потокового охлаждения при 0,26 mm/rev, в то время как Таблица 4 содержит полный набор парных данных по подаче. Отсутствующие столбцы обозначают недоступные измерения, а не нулевую шероховатость. В совокупности основной набор данных показал меньшую глубину P-зоны и Ra, но более высокую приповерхностную микротвердость и толщину упрочненного слоя при криогенном охлаждении. Вспомогательные серии дополняют описание Ra, но не позволяют провести общее межрежимное сравнение. В криогенной серии скоростей Ra продемонстрировало внутреннесерийное снижение на 1.250 µm (48,9%) в диапазоне от 10,6 до 19,1 m/min; в единственной сопоставимой точке при 19,1 m/min оно было на 20,2% ниже значения при потоковом охлаждении. В криогенной серии глубин Ra показало внутреннесерийное увеличение на 0,322 µm (24,9%) в диапазоне от 0,40 до 1,00 mm; в сопоставимой точке 1,00 mm оно было на 9,6% ниже значения при потоковом охлаждении. Эти расчеты конечных точек суммируют наблюдаемые тенденции внутри криогенного режима, но поскольку контрольные данные потокового охлаждения доступны только в конечных точках, их нельзя интерпретировать как свидетельство преимущества охлаждения во всем диапазоне скоростей или глубин.
Доступность данных
Исходные данные, полученные и проанализированные в ходе данного исследования, включая измерения шероховатости поверхности, профили микротвердости и металлографические изображения, были помещены в Science Data Bank (https://www.scidb.cn) под DOI: https://doi.org/10.57760/sciencedb.0115i.
Таблица 1: Элементный состав конкретной партии титанового сплава TC18, использованного в данном исследовании. Значения были получены из сертификата поставщика на пруток TC18, использованный в экспериментах (Сертификат № 20250268). Содержание Ti указано как остальное. Пожалуйста, нажмите здесь, чтобы скачать эту таблицу.
Таблица 2: Механические свойства титанового сплава TC18 при комнатной температуре. Стандартные значения поставщика представлены рядом со значениями механических свойств конкретной партии, указанными в сертификате материала на пруток TC18, использованный в данном исследовании. Пожалуйста, нажмите здесь, чтобы скачать эту таблицу.
Дополнительный файл 1. Сертификат материала для титанового сплава TC18, использованного в данном исследовании. Сертификат качества, выданный поставщиком на титановый стержень TC18, использованный в экспериментах (сертификат № 20250268; Shaanxi Huachen Titanium Co., Ltd.). В сертификате приведены значения для конкретной партии по химическому составу, пределу прочности при растяжении, пределу текучести, относительному удлинению, relatively сокращению площади сечения и твердости испытуемого материала.Пожалуйста, нажмите здесь, чтобы скачать этот файл.
Обсуждение
Основное сравнение выявило скоординированный, но не идентичный набор реакций целостности поверхности. По сравнению с потоковым охлаждением, использование указанной струи криогенного газа N₂ сопровождалось меньшей глубиной оптически определенной P-зоны и более низким значением Ra при каждой соответствующей подаче, в то время как микротвердость приповерхностного слоя и толщина закаленного слоя были численно выше. Эти наблюдения следует рассматривать в совокупности, но их не следует объединять в одно утверждение о том, что криогенное охлаждение просто уменьшило или увеличило слой с измененными свойствами поверхности. Оптический метод измерения фиксирует границы видимых потоковых структур, профиль твердости фиксирует точку возврата механического свойства к показателям матрицы, а Ra фиксирует вариации высоты по внешней поверхности. Различия в этих реакциях указывают на то, что глубина, механическое состояние и топография измененного слоя не определялись одной взаимозаменяемой метрикой. Наиболее убедительные доказательства получены из парного набора данных по скорости подачи; вспомогательные серии по скорости и глубине расширяют описательный контекст для шероховатости, но не могут иметь такого же сравнительного веса, поскольку для большинства настроек отсутствуют соответствующие значения при потоковом охлаждении.
Зависимость глубины P-зоны от подачи является наиболее наглядным примером специфичности условий. Более высокая подача увеличивает номинальную толщину недеформированной стружки и может изменить механические условия и условия контакта при резании титана, что согласуется с исследованиями, демонстрирующими влияние скорости подачи на целостность и топографию поверхности22,23. При потоковом охлаждении глубина P-зоны постепенно увеличивалась с 8,5 до 10,9 µm при подаче от 0,10 до 0,20 mm/rev, а затем возросла до 21,6 µm при 0,26 mm/rev. При криогенном охлаждении она увеличилась с 6,0 до 10,7 µm при первых трех значениях подачи, но изменилась лишь до 11,0 µm при максимальной подаче. Одним из вероятных объяснений является то, что при самой высокой скорости подачи воздействие газовой струи на приповерхностный слой могло быть ограниченным или могли измениться условия контакта. Это согласуется с установленной термомеханической чувствительностью при обработке титана12,15,17,18,19,20,21, однако это не проверялось напрямую. Температура в зоне резания, сила, контакт стружки и поведение на границе раздела не измерялись. Более того, разница режимов при 0,20 mm/rev составила всего 0,2 µm, и данные по стандартному отклонению (SD) P-зоны между образцами отсутствуют.
Данные о твердости поднимают смежный, но физически отличный вопрос. Наибольшее наблюдаемое значение микротвердости приповерхностного слоя, 445.67 ± 3.51 HV, было зафиксировано при f = 0.15 mm/rev в условиях криогенного охлаждения. Это значение было заметно выше, чем при потоковом охлаждении при той же подаче (411.00 ± 4.58 HV), что соответствует разнице в 34.67 HV. Одним из возможных объяснений является то, что сочетание криогенной газовой струи и специфической толщины недеформированной стружки при данной скорости подачи создало термомеханические условия, которые максимизировали деформационное упрочнение при минимизации термического размягчения. При более низких подачах деформация, воздействующая на вновь создаваемую поверхность, могла быть недостаточной для достижения той же степени упрочнения. При более высоких подачах повышенное тепловыделение могло частично противодействовать эффекту упрочнения за счет температурного возврата или размягчения, даже при криогенном охлаждении. Однако данное объяснение остается предположительным, поскольку температура в зоне резания, силы резания и плотность дислокаций не измерялись. Криогенное охлаждение было связано с более высокой средней микротвердостью приповерхностного слоя и большей толщиной слоя, определенного по твердости, несмотря на то, что видимая P-зона была менее глубокой. Тем не менее, общая средняя разница была обусловлена значительным различием при 0.15 mm/rev, в то время как различия при 0.20 и 0.26 mm/rev были существенно меньше. Снижение термического воздействия могло ограничить температурное размягчение или релаксацию, позволяя упрочнению, вызванному механической обработкой, оставаться обнаруживаемым даже после исчезновения видимой морфологии течения. В предыдущих исследованиях титана при криогенном охлаждении также сообщалось об изменениях шероховатости, подповерхностной твердости и других характеристик целостности поверхности, хотя направление и величина этих изменений зависят от материала, среды и стратегии подачи26,27,28,29,30,31,32. Однако в данной работе это объяснение остается гипотезой. Данные о температурной истории или прямые измерения структуры дефектов отсутствовали, а оптическая микроскопия не позволяет определить плотность дислокаций, возврат, измельчение зерен или фазовые изменения. Серия значений приповерхностной твердости при криогенном охлаждении была немонотонной во всем протестированном диапазоне подач, и поэтому условие 0.15 mm/rev следует рассматривать как наибольшее наблюдаемое среднее значение, а не как оптимизированный режим. Кроме того, при шаге измерения 10 µm значения толщины упрочненного слоя имеют погрешность ±10 µm, что означает значительное перекрытие сообщаемых диапазонов для потокового охлаждения (20–50 µm) и криогенного охлаждения (40–60 µm). Таким образом, наблюдаемые различия между режимами охлаждения следует интерпретировать как тенденцию, а не как точно количественно определенный эффект.
Результаты анализа шероховатости свидетельствуют о значительном вкладе процесса подачи в формирование поверхности. С увеличением подачи значение Ra увеличилось с 1,099 до 3,529 µm при потоковом охлаждении и с 0,841 до 3,245 µm при криогенном охлаждении, что согласуется с данными предыдущих исследований, определяющих подачу как важный фактор топографии поверхности титановых сплавов22,23. Хотя абсолютная разница между режимами оставалась в пределах 0,3 µm, ее относительная величина снизилась с примерно 23% до 8% в исследуемом диапазоне подачи. Эти числовые различия носят описательный характер и не подразумевают статистической значимости, поскольку независимое повторение механической обработки не проводилось. Одним из возможных объяснений является то, что геометрический вклад и смещение материала, связанные с подачей, составляют большую долю общего значения Ra при более высоких скоростях подачи, что оставляет меньше относительного пространства для изменений, вызванных охлаждением. Другим объяснением может быть влияние газовой струи на адгезию, удаление стружки или вторичный контакт с новой поверхностью. Подобные трибологические объяснения вполне правдоподобны при обработке титана9,10,12,13,14,32, однако такие параметры, как нарост на инструменте, износ инструмента, вибрация и морфология стружки, не измерялись, и альтернативные варианты не могут быть разграничены. Интерпретация панелей по скорости и глубине требует особой осторожности: их следует рассматривать как тенденции при использовании криогенной струи N₂ по сравнению с одним эталонным условием потокового охлаждения, а не как полноценное сравнение различных режимов.
Таким образом, представленные наблюдения представляют собой сравнение конкретной системы потокового охлаждения DRK-5011 и системы газовой струи на основе LN₂, сконфигурированной в данном исследовании, а не общее сравнение потокового и криогенного охлаждения при всех возможных условиях подачи. Детали подачи охлаждения имеют центральное значение для сравнения с предыдущими работами. В данной системе в качестве холодного источника использовался LN2, а в зону резания подавалась криогенная струя газа N2; LN2 не подавался напрямую в виде свободной жидкой струи. LN₂ при температуре приблизительно −196 °C служил холодным источником, в то время как измеренная температура струи газа N₂ перед соударением составляла −169 °C. Расход жидкого LN₂ составлял приблизительно 3 L/min, исходя из 20 L, израсходованных за 7 min. В предыдущих исследованиях изучались подача жидкого азота, охлажденный воздух, снег CO2, комбинации с минимальным количеством смазки и другие криогенные схемы26,27,28,29,30,31,32. Их результаты не могут быть перенесены количественно, так как холодопроизводительность, характер соударения, смазка и взаимодействие стружки с охлаждающей жидкостью различаются в разных системах. Потоковое охлаждение также обеспечивает функции смазки и промывки, которые струя газа N2 может не обеспечивать. Следовательно, наблюдаемые различия могут отражать совокупность отвода тепла, жидкостной смазки, импульса струи и удаления стружки, а не только температуру. Использование испаренного газа было обусловлено стабильностью подачи и снижением задержки или разбрызгивания жидкости, однако в данном эксперименте не проводилось сравнение подачи газа и прямой подачи жидкости. Коэффициент теплопередачи или полный температурно-временной график не были получены, поэтому тепловое граничное условие описано операционно, а не полностью количественно. Таким образом, настоящие наблюдения расширяют литературу по криогенной механической обработке, касаясь определенной реализации газовой струи для TC18, а не воспроизводят общее сравнение с LN2. Ценность этой специфики заключается в методологии: другая лаборатория может воспроизвести номинальное давление, геометрию сопла, расстояние до детали, ориентацию, холодный источник и скорость расхода, а затем проверить, сохраняются ли те же зависящие от условий реакции поверхности при полном воспроизведении и метрологическом анализе. Эти наблюдения могут быть актуальны для выбора технологического процесса при точении компонентов из TC18 в аэрокосмической и других высоконагруженных областях применения, где важны целостность приповерхностного слоя и шероховатость. Определенная конфигурация криогенной газовой струи N₂ также обеспечивает воспроизводимую экспериментальную базу для будущих исследований по оценке целостности поверхности и последующих эксплуатационных характеристик компонентов.
Доказательная база ограничена рядом недостатков в планировании и отчетности. Наиболее важным ограничением является отсутствие независимых повторностей процесса механической обработки. Все сравнения носят описательный характер, и статистическая значимость не может быть оценена, поскольку без независимых повторностей невозможно отличить вариативность условий обработки от вариативности измерений. В основном эксперименте варьировался только один фактор; не был проведен факторный анализ или анализ поверхности отклика для изучения взаимодействий между скоростью резания, подачей, глубиной резания и режимом охлаждения. Вспомогательные серии по скорости и глубине содержат только по одному контрольному образцу с обильным поливом. Значения оптической P-зоны представляют собой репрезентативные измерения без расчета стандартного отклонения (SD) между образцами, а проведение слепых измерений оператором не было официально задокументировано в исходном эксперименте; в будущих исследованиях следует предусмотреть формальную оценку повторяемости методом слепого тестирования. Одних лишь репрезентативных изображений недостаточно для подтверждения воспроизводимости измерений границ микронного масштаба; будущие исследования должны включать несколько независимо обработанных образцов и несколько поперечных сечений для каждого условия, чтобы обеспечить надежную оценку воспроизводимости. Кроме того, измерения твердости приповерхностного слоя проводились с центром первого индентора примерно в 10 µm от обработанной поверхности. Как отмечено в разделе «Методы», такое расстояние от края не соответствует требованию ISO 6507-1, согласно которому расстояние от края образца должно составлять не менее 2,5 диагоналей индентора (приблизительно 38 µm). Таким образом, значения приповерхностной твердости следует интерпретировать как качественные индикаторы тенденции изменения твердости, а не как абсолютные измерения. В будущих исследованиях следует рассмотреть возможность использования меньшей нагрузки индентора, испытаний на микротвердость по Кнупу или иной стратегии приповерхностных измерений для соблюдения требований ISO 6507-1 к расстоянию от края. Инференциальное тестирование не считалось допустимым из-за отсутствия независимых повторностей эксперимента; следовательно, все различия остаются описательными. Температурные режимы, силы резания, морфология стружки, остаточные напряжения и усталостный отклик не измерялись. Хотя прогрессирующий износ инструмента не был сбивающим фактором в данном исследовании, так как для каждого испытания использовалась новая режущая кромка, детальный количественный анализ износа не проводился. Оптическая микроскопия и профили твердости не были дополнены данными EBSD или TEM. Эти упущения не опровергают наблюдения, специфичные для конкретных условий, но они исключают возможность установления причинно-следственных связей и обобщения результатов за пределы TC18, заявленной конфигурации инструмента и сопла, а также протестированного технологического окна. В последующем исследовании следует использовать структурированный многофакторный дизайн для оценки основных эффектов и взаимодействий35, включить полные контроли с обильным поливом и без него, а также обеспечить независимую пространственную репликацию и репликацию образцов. Синхронная регистрация температуры и силы, оценка состояния инструмента и стружки, измерение остаточных напряжений и кристаллографическая характеристика позволят проверить предложенные термические и трибологические пути до того, как будут сделаны выводы о влиянии износа или усталости.
В данном исследовании было проведено определенное сравнение поточного охлаждения и охлаждения струей криогенного газа N₂, полученного из LN₂, при наружном точении сплава TC18. Характер изменений поверхностного слоя оценивали по четырем взаимодополняющим показателям: оптически определенной глубине P-зоны, приповерхностной микротвердости, толщине слоя, определенной по твердости, и Ra. Использование различных оптических, механических и топографических измерений позволило сравнить полученные результаты, не рассматривая их как эквивалентные индикаторы одного и того же механизма.
При подачах 0.10, 0.15, 0.20 и 0.26 mm/rev криогенные условия сопровождались уменьшением репрезентативной глубины P-зоны примерно на 29%, 15%, 2% и 49% соответственно. Почти полное отсутствие разницы при 0.20 mm/rev и значительно более выраженное различие при 0.26 mm/rev показывают, что величина этого описательного различия зависела от установленной подачи и не была постоянной реакцией на охлаждение.
Приповерхностная микротвердость была связана с описательными различиями между двумя режимами охлаждения, однако величина этих различий существенно варьировалась в зависимости от скорости подачи и не должна интерпретироваться как единообразный криогенный эффект для всех скоростей подачи. Толщина упрочненного слоя также была больше при криогенном охлаждении, увеличившись с диапазона 20–50 µm при обильном охлаждении до 40–60 µm, при этом среднее увеличение по четырем условиям составило примерно 40%. Более тонкая видимая P-зона в сочетании с более толстым упрочненным слоем не является противоречивой, так как эти две глубины определялись разными конечными точками измерения. Ra также была ниже при криогенном охлаждении при всех четырех соответствующих скоростях подачи, с описательным снижением примерно на 23%, 20%, 12% и 8% соответственно.
В рамках вспомогательной криогенной серии Ra демонстрировал тенденцию к снижению при увеличении скорости резания в исследованном диапазоне от 10,6 до 19,1 m/min и тенденцию к росту в верхней части диапазона глубины резания. В каждой вспомогательной серии был доступен только один контрольный образец с обильным поливом, поэтому данные наблюдения нельзя интерпретировать как доказательство преимущества охлаждения во всем диапазоне скоростей или глубин. В целом, полученные данные подтверждают ограниченную связь между заданной конфигурацией газовой струи и уменьшением глубины видимой деформации, сохранением приповерхностного упрочнения и более низкой шероховатостью. Это не позволяет выявить единый термический или трибологический механизм, глобально оптимальный режим резания или улучшение показателей износа или усталостной прочности. Для подтверждения требуются независимая репликация, полные парные контрольные группы и измерения, позволяющие напрямую определить температуру, силу, состояние инструмента и микроструктурное состояние.
Раскрытие информации
Авторы заявляют об отсутствии конфликта интересов. При подготовке рукописи, создании рисунков или анализе данных инструменты искусственного интеллекта не использовались.
Благодарности
Данная работа была поддержана Национальным природным научным фондом Китая (№ 51905426) и Программой содействия инновационным талантам, Группой по инновациям в области науки и технологий провинции Шэньси, Китай (№ 2025RS-CXTD-037).
Материалы
| Имя | Компания | Каталожный номер | Комментарии |
|---|---|---|---|
| Сменная многогранная пластина для точения из твердого сплава с покрытием | Chengdu Qianhesheng Precision Tools Co., Ltd. | WNMG080404-HL | Наружное цилиндрическое точение титанового сплава TC18 |
| Горизонтальный токарный станок CW6163B | ANYANG MACHINE TOOL WORKS | 20010089 | Токарный станок рассчитан на заготовки с максимальным диаметром точения 630 мм, максимальной длиной 3 000 мм и максимальной скоростью вращения шпинделя 1 000 об/мин. |
| Деионизированная вода H2O | Dongguan Hongwang Precision Technology Co., Ltd. | Объемная доля 94 об% | Растворитель для травителя Кролла, очистка образцов |
| Полусинтетическая смазочно-охлаждающая жидкость DRK-5011 | Dezhou Xincheng Special Oil Co., Ltd. | Используется при 20 °C, pH 9,1, плотность 1,02 г/см3 | Охлаждающая и смазывающая среда для экспериментов с потоковым охлаждением |
| Горизонтальный токарный станок | Баоцзийский завод станкостроения | CW6163B | Эксперименты по наружному цилиндрическому точению титанового сплава TC18 |
| Плавиковая кислота HF | Dongguan Hongwang Precision Technology Co., Ltd. | Объемная доля 2 об. % | Компонент травителя Кролла, травление металлографических образцов |
| Программное обеспечение для анализа изображений | Adobe, AOSVI | Photoshop, AOSVI | Обработка металлографических изображений, измерение глубины P-зоны |
| Жидкий азот LN2 | Xi'an Weiguang Gas Co., Ltd. | 20 л | Источник охлаждения для струи криогенного азота (N2) |
| Система подачи криогенной струи жидкого азота (LN2) | Xindabaihui Cryogenic Equipment Co., Ltd. | Специальное исполнение: накопительный резервуар, электрический насос, камера испарения, блок регулирования давления, трубопровод, сопло (диаметр выходного отверстия сопла 2 мм) | Подача струи криогенного N2 после испарения LN2, диаметр выходного отверстия сопла 2 мм, рабочее давление подачи 0,16 МПа |
| Металлографический микроскоп | Ossila | Ossila M230-3M180: оснащен промышленной камерой с разрешением 20 мегапикселей; разрешение/ЧПС 45@2560x1920; 20@5120x3840; увеличение: оптическое 500x, цифровое 5000x | Наблюдение приповерхностной зоны пластической деформации (P-зона) при 500-кратном увеличении, получение металлографических изображений и проведение измерений |
| Монтажная смола | Guangzhou Pinyi Metallographic Technology Co., Ltd. | / | Горячая заливка металлографических образцов, фиксация образцов |
| Азотная кислота HNO3 | Dongguan Hongwang Precision Technology Co., Ltd. | Объемная доля 4 об.% | Компонент травителя Кролла, травление металлографических шлифов |
| Гибридный конфокальный микроскоп OPTELICS | Lasertec Corporation | Бесконтактное оптическое измерительное устройство без физического щупа; детектирование осуществляется с помощью конфокальной оптической системы. Ключевые параметры: источник света — фиолетовый полупроводниковый лазер (405 нм); точность измерения по вертикали — 0,05 нм; повторяемость по горизонтали (3 сигма) — 10 нм; шероховатость рассчитывается на основе данных о высоте в 2D и не зависит от направления сканирования и количества точек; 3 сигма &< 10 нм соответствует трем стандартным отклонениям, статистическому показателю разброса данных и повторяемости | Измерение среднего арифметического отклонения профиля поверхности Ra обработанных поверхностей |
| Программное обеспечение для построения графиков и обработки данных | OriginLab | Происхождение | Статистическая обработка данных, построение графиков (Рисунки 3–6) |
| Стержень из почти бета-титанового сплава TC18 | Shaanxi Huachen Titanium Co., Ltd. | Диаметр 45 мм, длина 275 мм | Заготовка для экспериментов по точению |
| Микротвердомер Виккерса | Завод приборостроительного оборудования Shenzhen Sannuo | HVS-1000Z | Испытание на микротвердость; нагрузка 50 гс, время выдержки 15 с |
| Проволочно-вырезанный электроэрозионный станок | Taizhou Ruite CNC Machine Tool Co., Ltd. | TRS-32 | Отбор проб после точения, вырезание металлографических образцов размером 10 мм x 10 мм x 5 мм |
Ссылки
- Najafizadeh M, et al. Classification and applications of titanium and its alloys: a review. J Alloys Compd Commun. 2024;3:100019.
- Marin E, Lanzutti A. Biomedical applications of titanium alloys: a comprehensive review. Materials (Basel). 2023;17(1):114.
- Srivastava M, et al. Additive manufacturing of titanium alloy for aerospace applications: insights into the process, microstructure, and mechanical properties. Appl Mater Today. 2024;41:102481.
- Wu S, et al. Surface integrity in titanium alloy cutting: a comprehensive review. Chin J Aeronaut. 2025:103903.
- Wang Q, et al. Numerical simulation study of combined shot peening and laser shock peening on surface integrity of Ti-6Al-4V titanium alloy. Surf Coat Technol. 2024;487:130997.
- Shanmugam R, et al. Machining temperature, surface integrity and burr size investigation during coolant-free hole milling in Ti6Al4V titanium alloy. Lubricants. 2023;11(8):349.
- Zhang C, et al. The state of the art in machining additively manufactured titanium alloy Ti-6Al-4V. Materials (Basel). 2023;16(7):2583.
- Pramanik A, Basak AK. Laser beam machining of titanium alloy—a review. Metals (Basel). 2023;13(9):1536.
- Kumari S, et al. Effect of various lubricating strategies on machining of titanium alloys: a state-of-the-art review. Coatings. 2022;12(8):1178.
- Gupta MK, et al. Comparison of tool wear, surface morphology, specific cutting energy and cutting temperature in machining of titanium alloys under hybrid and green cooling strategies. Int J Precis Eng Manuf Green Technol. 2023;10(6):1393-406.
- Xie W, et al. Research on cutting force and surface integrity of TC18 titanium alloy by longitudinal ultrasonic vibration assisted milling. Int J Adv Manuf Technol. 2022;119(7-8):4745-55.
- Hourmand M, Sarhan AAD, Sayuti M, Hamdi M. A comprehensive review on machining of titanium alloys. Arab J Sci Eng. 2021;46(8):7087-123.
- Pramanik A. Problems and solutions in machining of titanium alloys. Int J Adv Manuf Technol. 2014;70(5-8):919-28.
- Oke SR, et al. An overview of conventional and non-conventional techniques for machining of titanium alloys. Manuf Rev. 2020;7:34.
- Liu W, et al. Advance in experimental research on cutting temperature of titanium alloys. Int J Adv Manuf Technol. 2023;126(5-6):1827-44.
- Matuszak J, Zaleski K, Zyśko A. Investigation of the impact of high-speed machining in the milling process of titanium alloy on tool wear, surface layer properties, and fatigue life of the machined object. Materials (Basel). 2023;16(15):5361.
- Zhang X, Luo M, Zhang D. High performance cutting of titanium alloy based on the thermo-mechanical coupling effect. Procedia CIRP. 2018;77:126-9.
- Liu Y, et al. Thermo-mechanical coupling during belt grinding and corresponding surface integrity of titanium alloy. Int J Adv Manuf Technol. 2022;121(9-10):6599-609.
- Miguélez MH, Soldani X, Molinari A. Analysis of adiabatic shear banding in orthogonal cutting of Ti alloy. Int J Mech Sci. 2013;75:212-22.
- Li A, Zang J, Zhao J. Effect of cutting parameters and tool rake angle on the chip formation and adiabatic shear characteristics in machining Ti-6Al-4V titanium alloy. Int J Adv Manuf Technol. 2020;107(7-8):3077-91.
- Li J, Xu B. Study on adiabatic shearing sensitivity of titanium alloy in the process of different cutting speeds. Int J Adv Manuf Technol. 2017;93(5-8):1859-65.
- Zha X, et al. Effect of cutting feed rate on machining performance and surface integrity in cutting process of Ti-6Al-4V alloy. Int J Adv Manuf Technol. 2024;131(5-6):2791-809.
- Yang D, Liu Z. Surface topography analysis and cutting parameters optimization for peripheral milling titanium alloy Ti-6Al-4V. Int J Refract Met Hard Mater. 2015;51:192-200.
- Zhang LC, Chen LY, Wang L. Surface modification of titanium and titanium alloys: technologies, developments, and future interests. Adv Eng Mater. 2020;22(5):1901258.
- Zammit A, et al. Enhancing surface integrity of titanium alloy through hybrid surface modification (HSM) treatments. Mater Chem Phys. 2022;279:125768.
- Arunprasath K, Thivagar A, Mathan P, Yuvanarasimman P. Cryogenic turning of titanium alloys: machinability characteristics and environmental consequences. Mater Today Proc. 2022;66:749-53.
- Shokrani A, Dhokia V, Newman ST. Investigation of the effects of cryogenic machining on surface integrity in CNC end milling of Ti-6Al-4V titanium alloy. J Manuf Process. 2016;21:172-9.
- Shokrani A, Dhokia V, Newman ST. Energy conscious cryogenic machining of Ti-6Al-4V titanium alloy. Proc Inst Mech Eng B J Eng Manuf. 2018;232(10):1690-706.
- Wang F, Pang Q, Yang Q, Han H. Effect of cryogenic cooling on micro-milling properties of titanium alloy. J Mater Eng Perform. 2025;34(8):6472-83.
- Yuan SM, Yan LT, Liu WD, Liu Q. Effects of cooling air temperature on cryogenic machining of Ti-6Al-4V alloy. J Mater Process Technol. 2011;211(3):356-62.
- Biermann D, Abrahams H, Metzger M. Experimental investigation of tool wear and chip formation in cryogenic machining of titanium alloys. Adv Manuf. 2015;3(4):292-9.
- Sıyambaş Y, Akdulum A. Prediction of surface roughness using different features in vortex cooled turning process of Ti6Al4V alloy. Measurement. 2024;237:115258.
- Sivarupan T, et al. A review of the use of cryogenic coolant during machining titanium alloys. Sustain Mater Technol. 2024;40:e00946.
- Zhang J, et al. Grain size characterization method of dual-phase titanium alloys with complex microstructure based on laser ultrasonic. Measurement. 2023;211:112670.
- Prakash C, Selva Kumar S, Manikandan D, Ramaswamy K. Investigation of micro turning process parameters for titanium alloy using response surface methodology. Discover Mater. 2026;6:10.