通过将纳米复合材料定向且局部地渗入三维多孔微流控网络,可制备出具有三维(3D)微结构的复合梁。该制造方法具有灵活性,可使用不同的热固性材料和纳米填料,从而实现多种功能性的三维增强纳米复合宏观产品。
本文内容
摘要
摘要
通过纳米复合材料渗透三维互连的微流控网络,制造出由复杂三维(3D)图案化纳米复合微丝增强的微结构复合梁。增强梁的制造始于微流控网络的制备,该过程包括使用点胶机器人逐层沉积可去除墨水丝,用低黏度树脂填充丝间空隙,固化树脂,最后去除墨水。 具有其他几何形状和多层结构的自支撑三维结构(例如 数百层)可采用此方法构建。随后,将含有纳米填料的热固性纳米复合材料悬浮液渗入所形成的管状微流控网络中例如 单壁碳纳米管),随后进行固化。渗透过程通过在空网络的两端施加压力梯度来实现(可采用真空或真空辅助显微注射的方式)。在渗透之前,通过超声处理和三辊混合方法将纳米填料分散到聚合物基体中,以制备纳米复合材料悬浮液。该纳米复合材料(即 材料渗透后在紫外光照射或加热固化下形成固态,从而得到三维增强复合结构。本文介绍的技术可实现功能性纳米复合宏观产品的设计,适用于微工程领域的执行器和传感器等应用。
引言
聚合物纳米复合材料通过将纳米材料(尤其是碳纳米管(CNTs))引入聚合物基体中,展现出多种功能特性1,在结构复合材料2、微机电系统3 (例如 微传感器)以及智能聚合物4等潜在应用中具有广泛前景。为了理想地将碳纳米管分散到基体中,可能需要多个加工步骤,包括碳纳米管的处理和纳米复合材料的混合方法。由于碳纳米管的长径比、分散状态和表面处理主要影响材料的电学和力学性能,因此纳米复合材料的加工工艺可能因目标应用所需的性能而异5。此外,在特定的加载条件下,沿期望方向排列碳纳米管,并将增强相定位在指定位置,可进一步提升这些纳米复合材料的力学和/或电学性能。
已有少数技术被用于在聚合物基体中沿期望方向排列碳纳米管(CNTs),例如剪切流6-7和电磁场8 。此外,在纳米复合材料的加工/成型过程中,已观察到由尺寸限制诱导的碳纳米管取向,特别是在一维(1D)和二维(2D)条件下的取向行为9-11。然而,仍需在制造工艺方面取得新的进展,以实现在产品制造过程中对纳米管增强相的三维(3D)取向和/或位置进行充分控制,从而达到最佳性能条件。
本文介绍一种通过将聚合物纳米复合悬浮液定向且局部地渗入三维微流控网络来制造三维增强复合梁的方案(图1)。首先,展示了三维互连微流控网络的制备过程,包括在环氧树脂基底上直接书写牺牲性油墨丝(图2a 和 2b)12-13,随后进行环氧树脂封装(图2c)以及去除牺牲性油墨(图2d)。直接书写方法采用由计算机控制的机器人,驱动流体分配器沿x、y和z轴运动(图3)。该技术为光子学、微机电系统(MEMS)及生物技术应用中的三维微器件提供了快速且灵活的制造途径(图4)。接着,展示了纳米复合材料的制备过程,并在不同可控且恒定的压力条件下将其渗入(或注入)多孔网络,以制造三维增强的多尺度复合材料(图2e 和 2f)。最后,展示了一些典型实验结果及其潜在应用。
方案
1. 3D 微流控网络的制备
- 在80 °C下熔化消色油墨,然后将其装入3 ml注射器筒中。
注:逃逸墨水是微晶蜡和凡士林按40:60质量比例组成的二元混合物。 - 根据所需的纤维直径选择沉积喷嘴(例如 内径(ID) = 150 µm
- 将装有墨水材料的注射器筒安装上喷嘴,并固定到点胶机器人的注射器支架上。
- 使用 Excel 程序设计分配机器人在制造目标 3D 支架结构过程中的运动路径。
注意:可轻松编程控制给定层中三维油墨结构的整体尺寸及丝状物之间的间距;本例中,结构尺寸为长60 mm、宽7.5 mm、厚1.7 mm,每根丝状物之间的水平间距为0.25 mm。 - 设定压力调节器的沉积压力和机器人分配速度。
注意:逃逸墨水细丝的直径取决于喷嘴直径、沉积压力、墨水黏度和分配速度。此处,在挤出压力为1.9 MPa、沉积速度为4.7 mm/sec时,细丝直径约为150 µm。 - 从在环氧基底上沉积基于油墨的丝状结构开始制备微支架,从而形成二维图案(图2a).
- 通过逐步增加的方式沉积后续各层 z-通过等于丝材直径的量来调整挤出喷嘴的位置(图2b).
注意:具有其他几何形状和多层结构的自支撑三维结构(例如 可构建数百层结构。 - 混合环氧树脂的两组分(即 将用于封装的树脂与固化剂混合,并在真空条件下(此处为0.15 bar,30分钟)对环氧树脂混合物进行脱气,以去除混合过程中混入的气泡。
注意:脱气时间可能因环氧混合物的凝胶时间而异。对于不同的环氧体系,所需的脱气时间可能更短或更长。 - 使用液体分配器通过施加负压将环氧树脂装入3 ml注射器筒中,然后安装细喷嘴例如 ID = 0.51 mm)插入注射器筒中。
- 使用相同的流体分配器和安装的喷嘴,在倾斜支架结构的上端滴加环氧树脂,以尽量减少环氧树脂封装过程中气泡的截留风险。
注意:环氧树脂随后在重力和毛细作用力的驱动下流入纤维丝之间的空隙。 - 继续在支架上滴加环氧树脂,直至支架丝线之间的空隙完全填满。
- 让封装环氧树脂在室温下预固化24小时,然后将结构放入烘箱中,在60 °C下进行后固化图2c).
注:不同的环氧体系可能需要采用不同的固化程序。 - 使用精密锯在环氧树脂完全固化后切去多余部分。
- 在结构的两端各钻两个孔,并插入两根塑料管。
- 按照以下步骤从结构上去除易褪色墨水:
- 将样品放入90 °C的烘箱中加热30分钟,以使墨水液化(图 2d).
- 从烘箱中取出样品后,立即通过连接在打开通道上的导管,用热的蒸馏水抽吸冲洗通道网络5分钟,随后用正己烷冲洗5分钟。
注:去除墨水后会形成一个相互连通的三维微流控网络(图5). 使用正己烷对网络进行清洗后处理,以去除通道壁上可能残留的墨水痕迹。
2. 纳米复合材料的制备
注意:纳米复合材料通过将双固化(紫外光/热固化)热固性树脂(环氧树脂或聚氨酯基树脂)与不同添加量的纳米填料(此处为单壁碳纳米管)混合制备而成。
- 将所需量的纳米管加入含有 0.1 mM 表面活性剂(zinc protoporphyrin IX)的丙酮或二氯甲烷溶液中14 (图6).
注意:此处将150 mg CNTs加入溶液(约50 ml)中,以制备最终纳米管浓度为0.5% wt的纳米复合材料。还需指出,由于本研究中使用的UV-环氧树脂在溶剂蒸发过程中温度超过60 °C时可能发生热固化,因此应避免使用沸点较高的溶剂(如DMF)。 - 将悬浮液置于超声浴中处理 30 分钟,以分散纳米管聚集体(图6).
注意:在与树脂混合之前,应通过过滤或超速离心等额外步骤去除溶液中残留的大颗粒团簇。 - 在磁力搅拌加热板上,将树脂(环氧树脂或聚氨酯)与纳米管悬浮液混合,温度略低于溶剂的沸点(例如 50 °C 下处理 4 小时(丙酮溶液)。
- 将纳米复合物混合物放入超声浴中,同时进行超声处理和加热(40–50 °C)1 小时(图6).
- 在真空(约0.1 bar)条件下,将纳米复合材料于30 °C加热12小时,然后于50 °C加热24小时,使残留溶剂蒸发。
- 通过三辊研磨混合器中辊筒间的微小间隙剪切混合纳米复合材料,以破碎较大的纳米管聚集体图6)。在三辊研磨混合前保留一部分纳米复合材料,用于基线对照。
- 设定三辊研磨机的混合参数(即 间隙和转速。
注意:此处围裙辊采用恒定转速250 rpm。然而,在三步处理过程中,辊间间隙逐步减小,具体如下:分别进行5次25 µm、5次10 µm和10次5 µm的过辊。 - 在真空度约为0.1 bar的条件下,使用干燥器对最终混合物进行24小时的脱气处理,以去除混合过程中截留的气泡。
3. 纳米复合材料渗透(注射)
- 使用流体分配器通过施加负压,将第2节中制备的纳米复合材料装入3 ml注射器筒中。
- 插入细口径喷嘴(例如 ID = 0.51 mm)插入连接在打开通道上的塑料管中(与去除墨水时使用的相同管子),并将其安装到含有纳米复合材料的注射器筒内。
- 设定所需压力(即 正压)施加到压力分配器上。
注意:此处纳米复合材料的注射压力设定为 400 kPa。
注意:使用真空(即 负压)可施加于另一端(即 出口端)以辅助网络填充。一旦施加压力,微流控网络(在方案中构建的) 1,由纳米复合物悬浮液填充,该悬浮液通过塑料管进入网络。 - 注射后不久,将填充有纳米复合材料的复合梁置于紫外灯下照射30分钟,进行预固化。
注意:此预固化操作旨在降低布朗运动对碳纳米管(CNTs)可能取向的影响,同时减少热诱导收缩。图7) - 将制备好的梁在烘箱中进行后固化处理,对于紫外固化环氧树脂,先在80 °C下固化1小时,随后在130 °C下再固化1小时(图7).
- 使用锯子切割掉多余的环氧部分,然后将梁抛光至所需尺寸(此处, 梁的尺寸约为 60 mm 长、6.8 mm 宽、1.6 mm 厚,以便于进行力学表征。
结果
图8a 和 图8b 展示了所制备梁的代表性图像及其横截面的光学图像,该横截面由九层纳米复合长丝组成。
图8c 和 8d 显示所制备梁断裂表面的典型扫描电镜图像以及填充通道的高倍放大图像即 分别为嵌入式纳米复合微纤维。由于在通道壁处未观察到脱粘现象,可以认为,在墨水去除后使用正己烷对通道进行了适当清洗,从而使周围的环氧树脂与渗入材料实现了良好的粘附。
图9 展示了在去除墨水过程中未使用己烷时,机械测试中梁断裂的典型光学图像。观察到纤维脱粘现象,这可能是由于网络清洗后残留的挥发性墨水痕迹导致机械界面性能不良所致。
图10展示了模压成型的块状环氧树脂样品(作为基准)和三维增强梁的储能模量E'。结果显示出所制备梁的独特趋势,这归因于嵌入式和周围环氧材料的结合,且仅含有约0.18 wt. %的碳纳米管(CNTs),便表现出优异的性能。
图11展示了使用DMA对所制备的复合梁进行三点弯曲测试的结果。由于CNTs的定位分布,三维增强梁的弯曲模量相比纯环氧树脂浸渍(整体环氧)梁提高了34%。

图1. 通过微渗透法制备的三维增强纳米复合材料的示意图。点击此处查看高清大图。
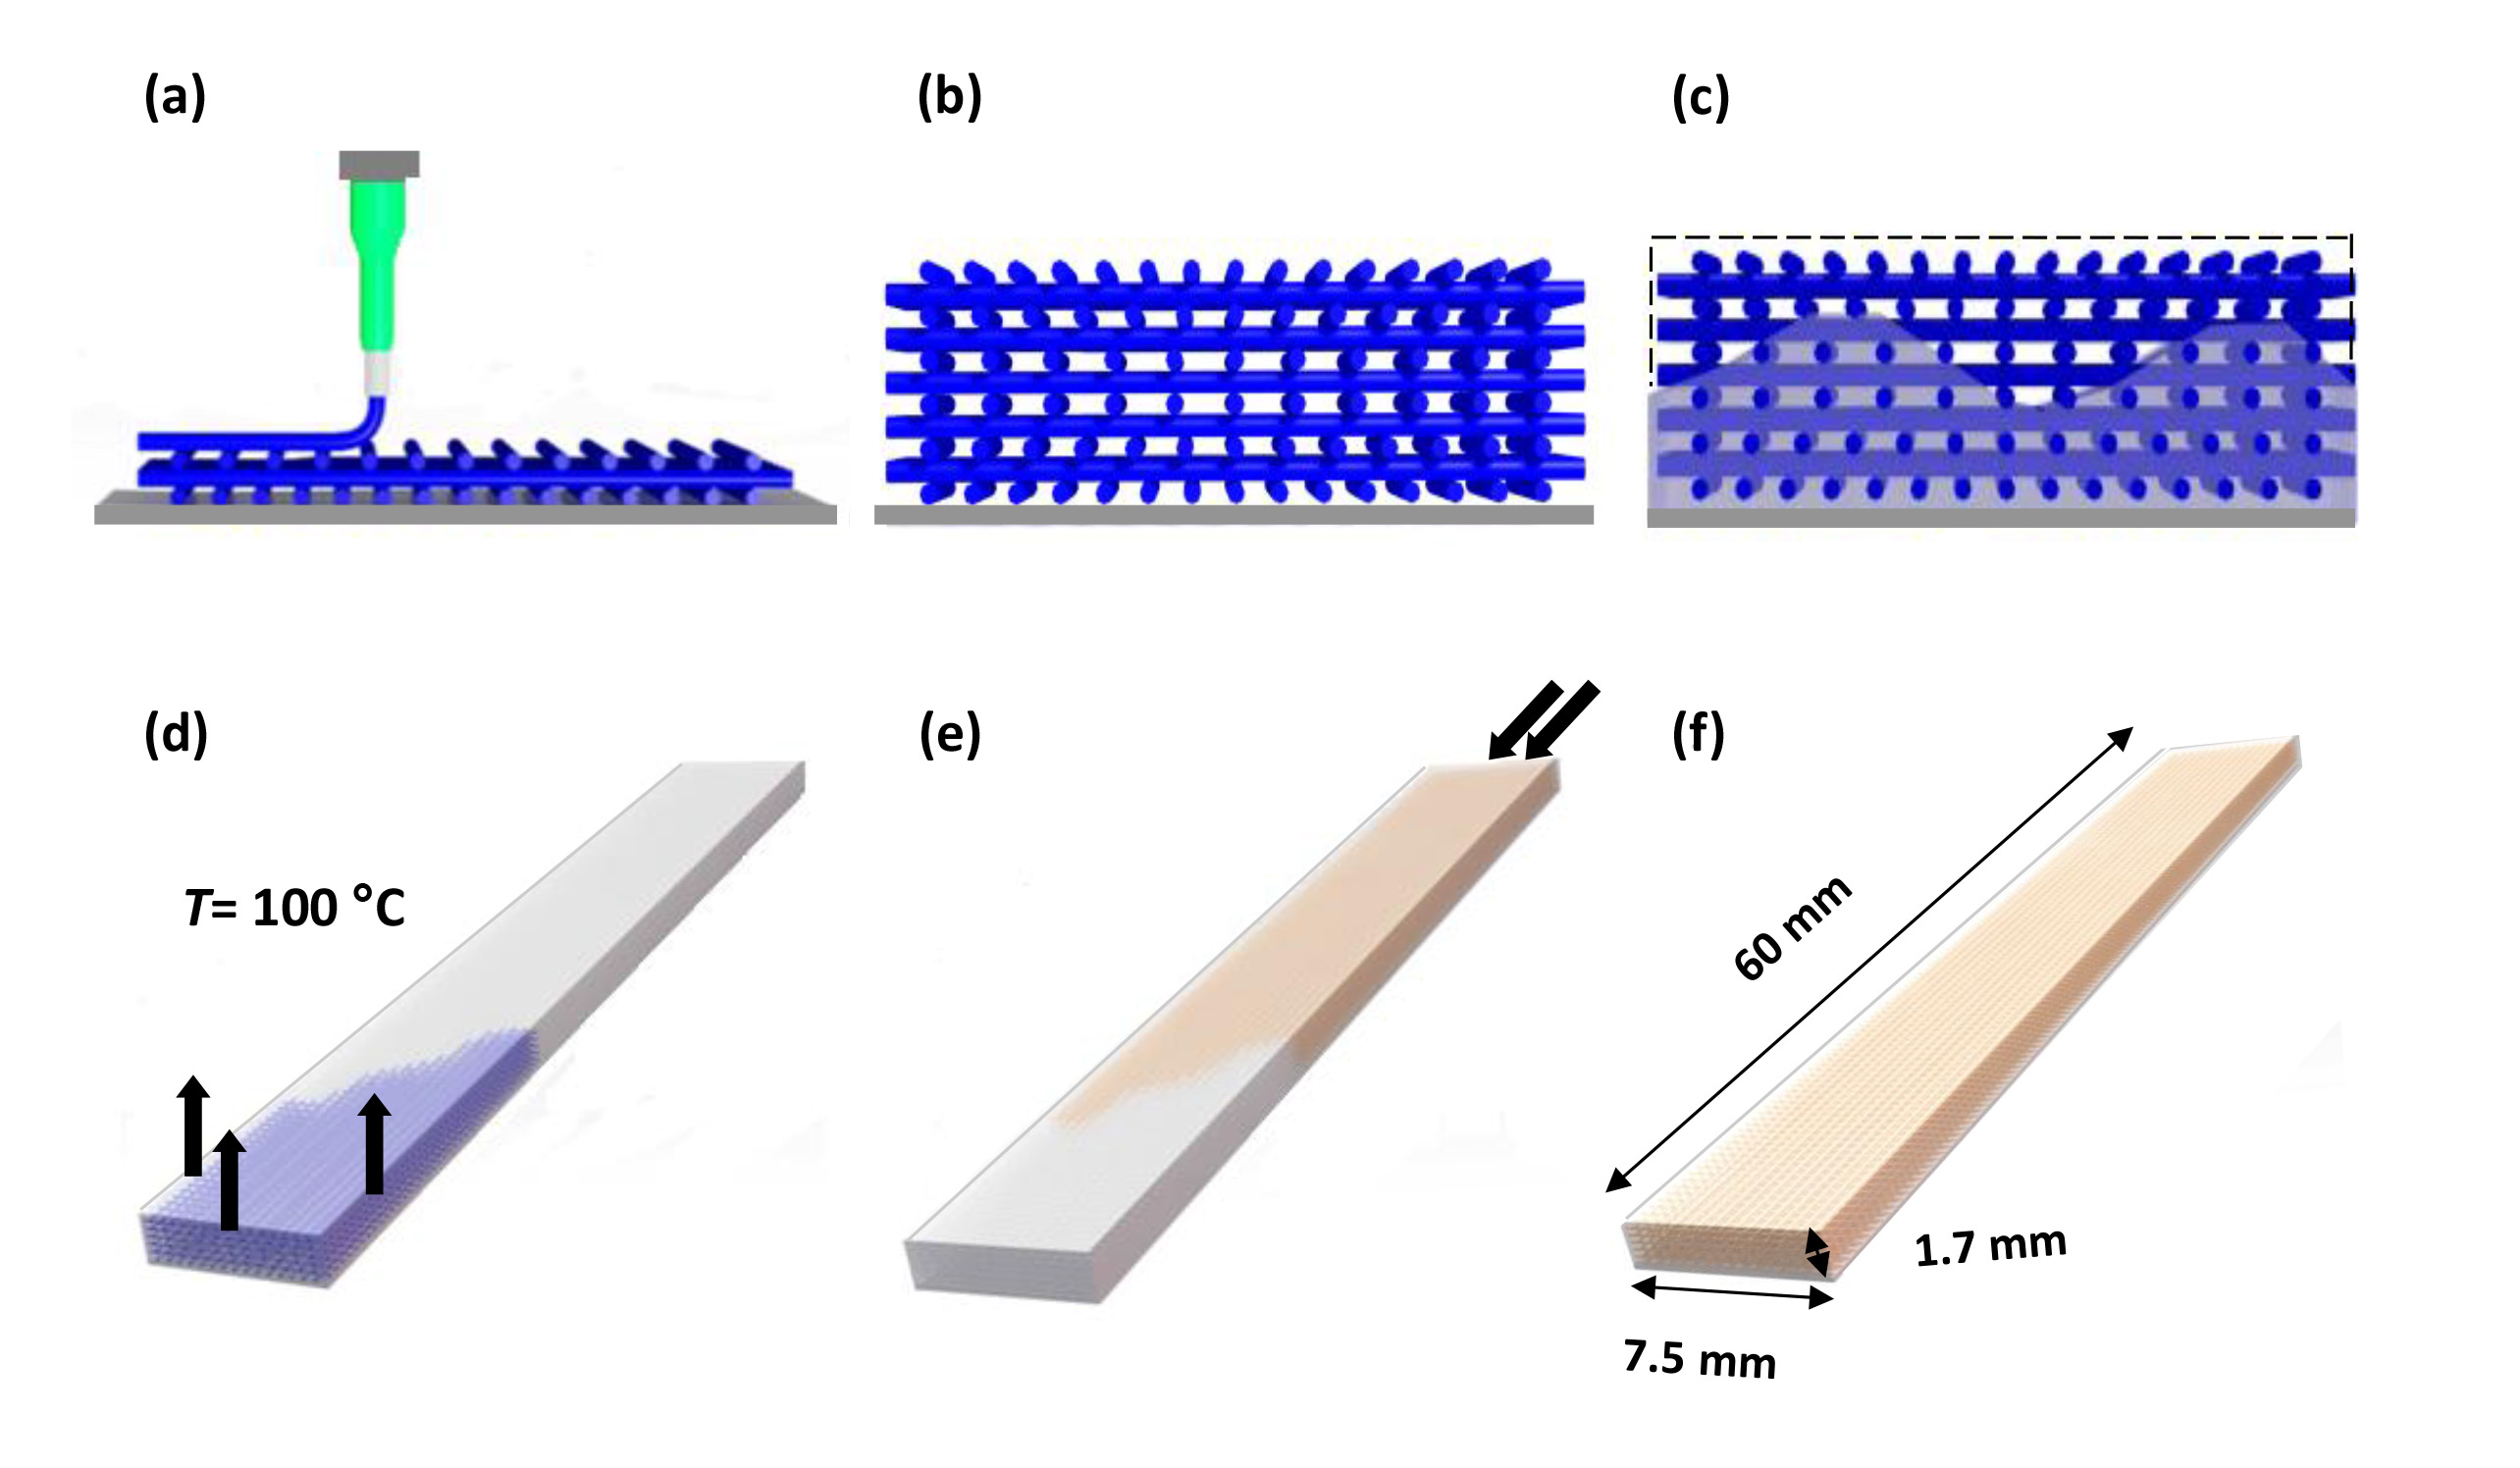
图2. 3D增强梁制造过程的示意图。 (a)使用点胶机器人进行墨水丝材的直接沉积,(b)通过在z方向上逐层提升点胶喷嘴实现多层叠加沉积,(c)利用低粘度树脂填充丝材之间的孔隙空间,(d)通过墨水的液化将其从网络中移除,从而形成微流体通道,(e)将纳米复合悬浮液注入空的网络结构中并进行固化,以及(f)切除多余的环氧部分。 点击此处查看高清大图。
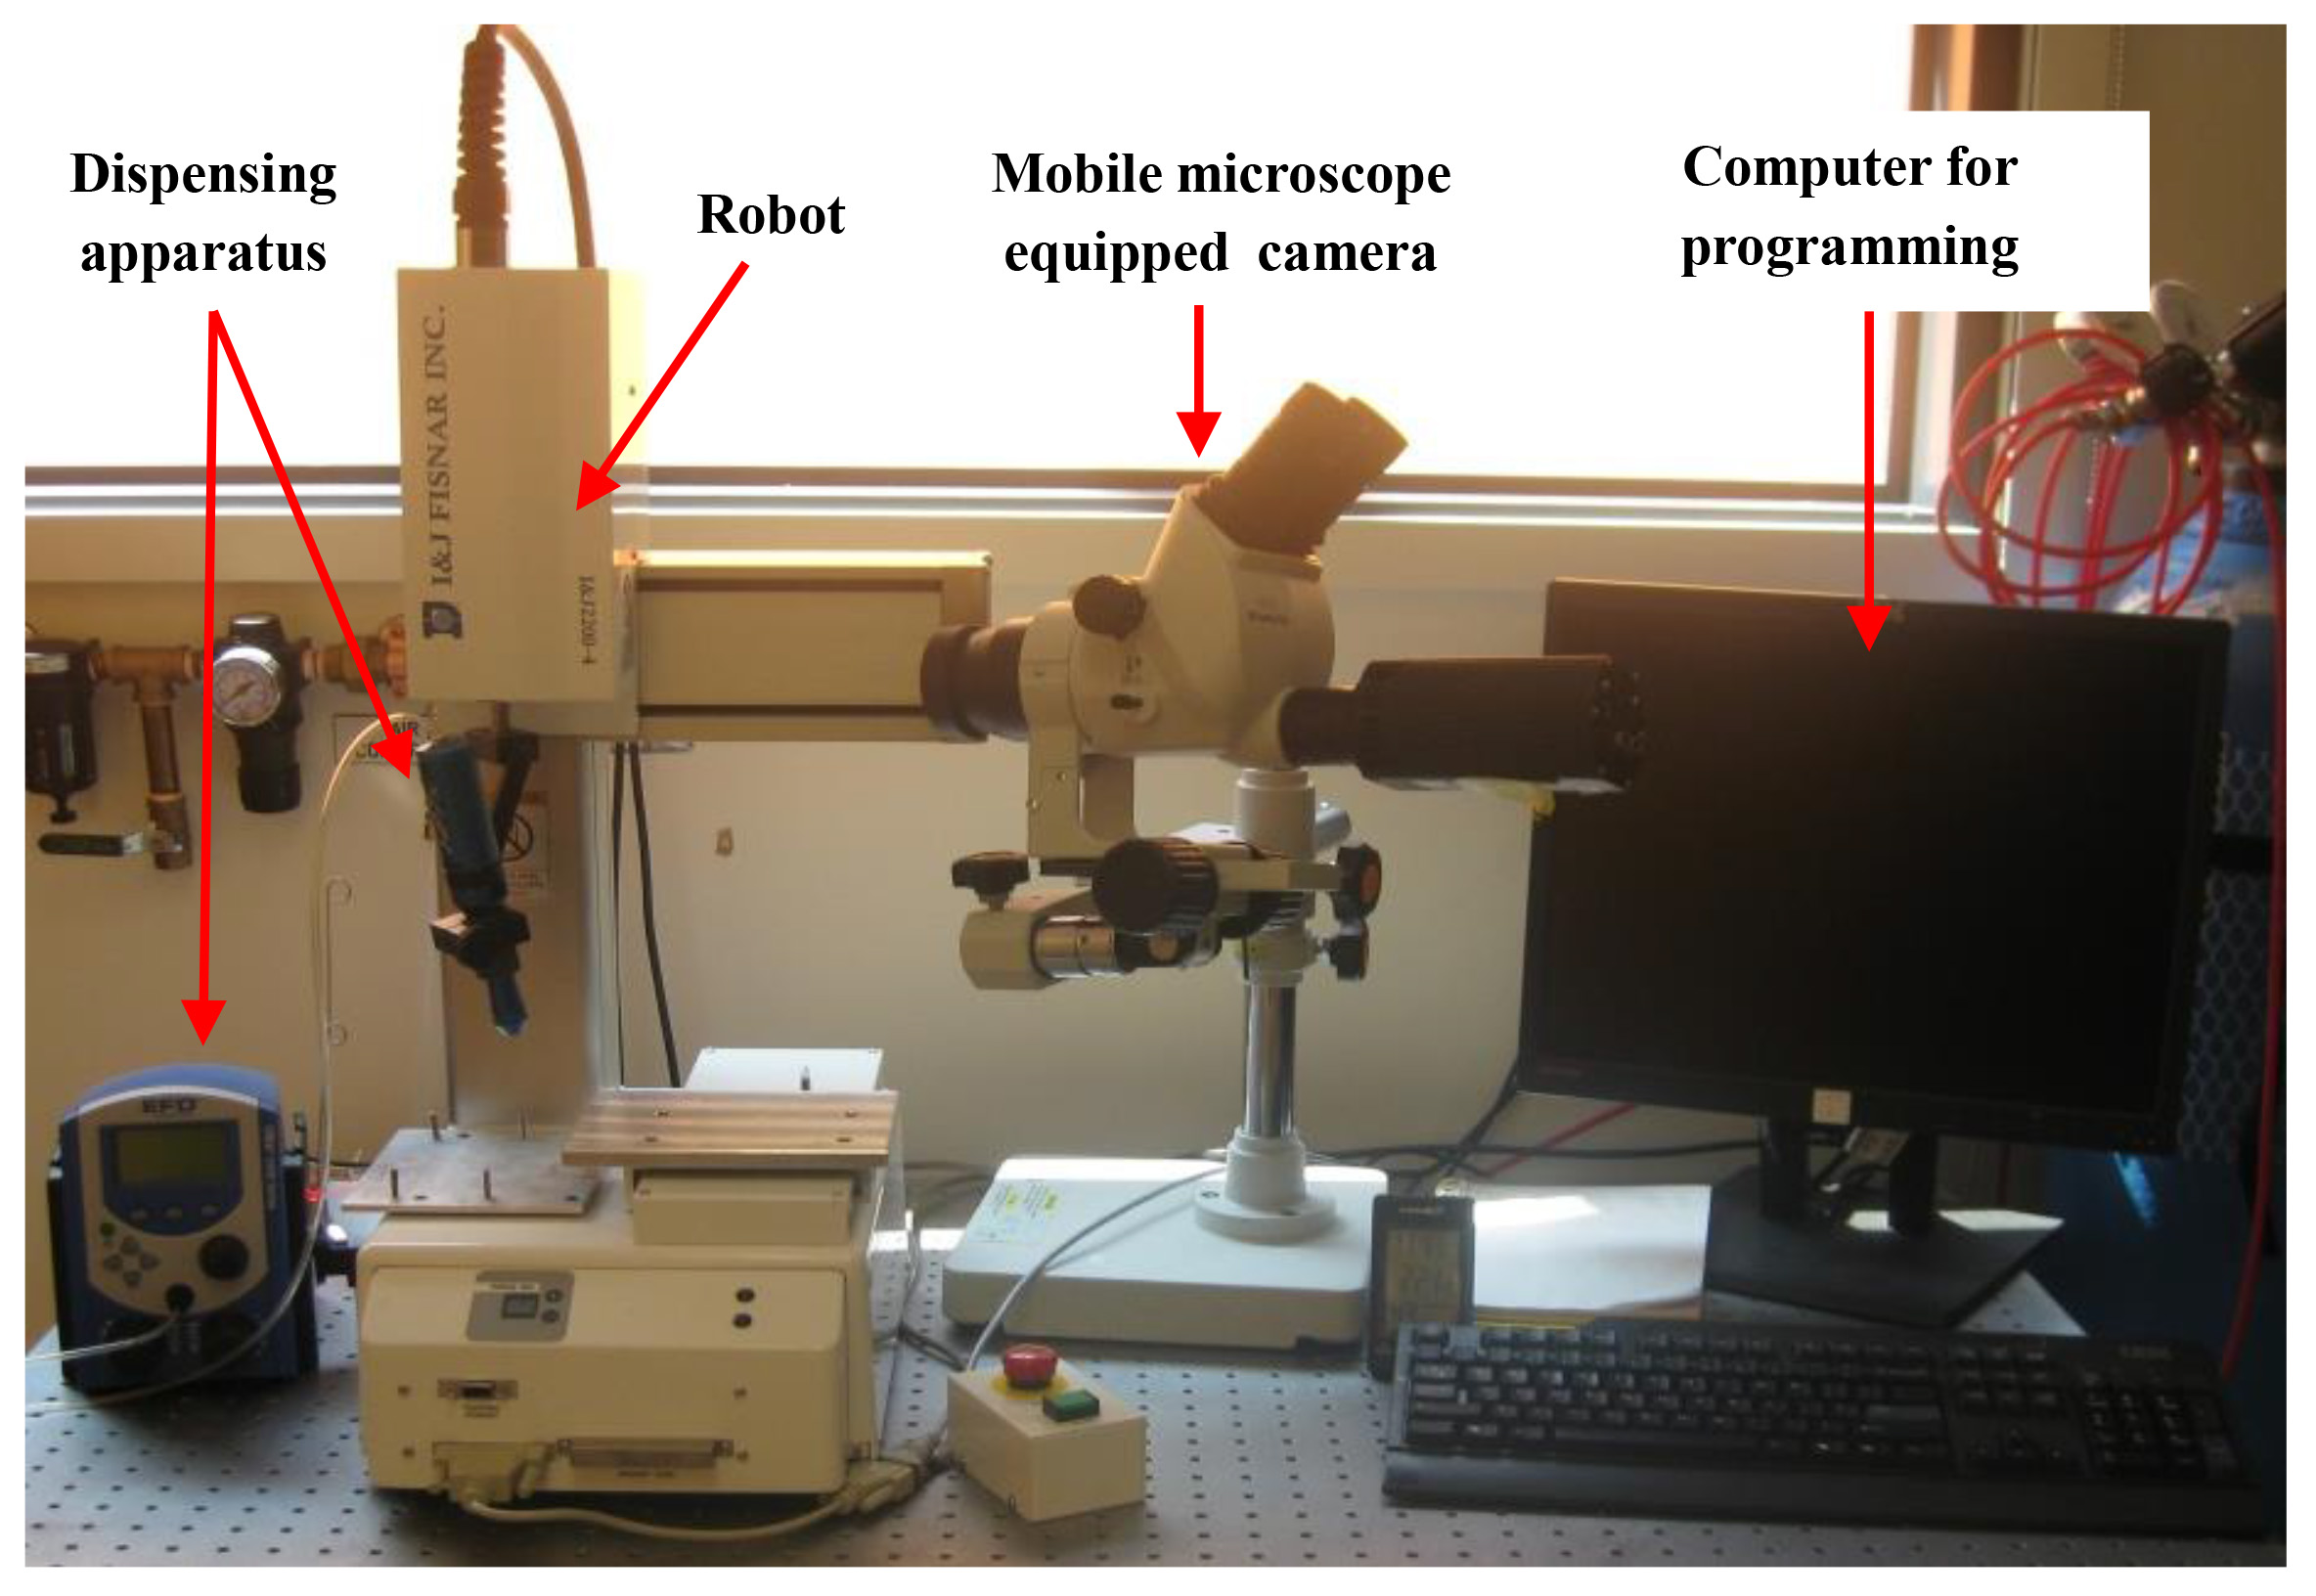
图3. 机器人沉积平台的照片,包含一台计算机控制的机器人、一个分配装置和一个实时摄像头。 点击此处查看大图。

图4. 直接书写组装法制备的若干微结构图像。点击此处查看高清图像。
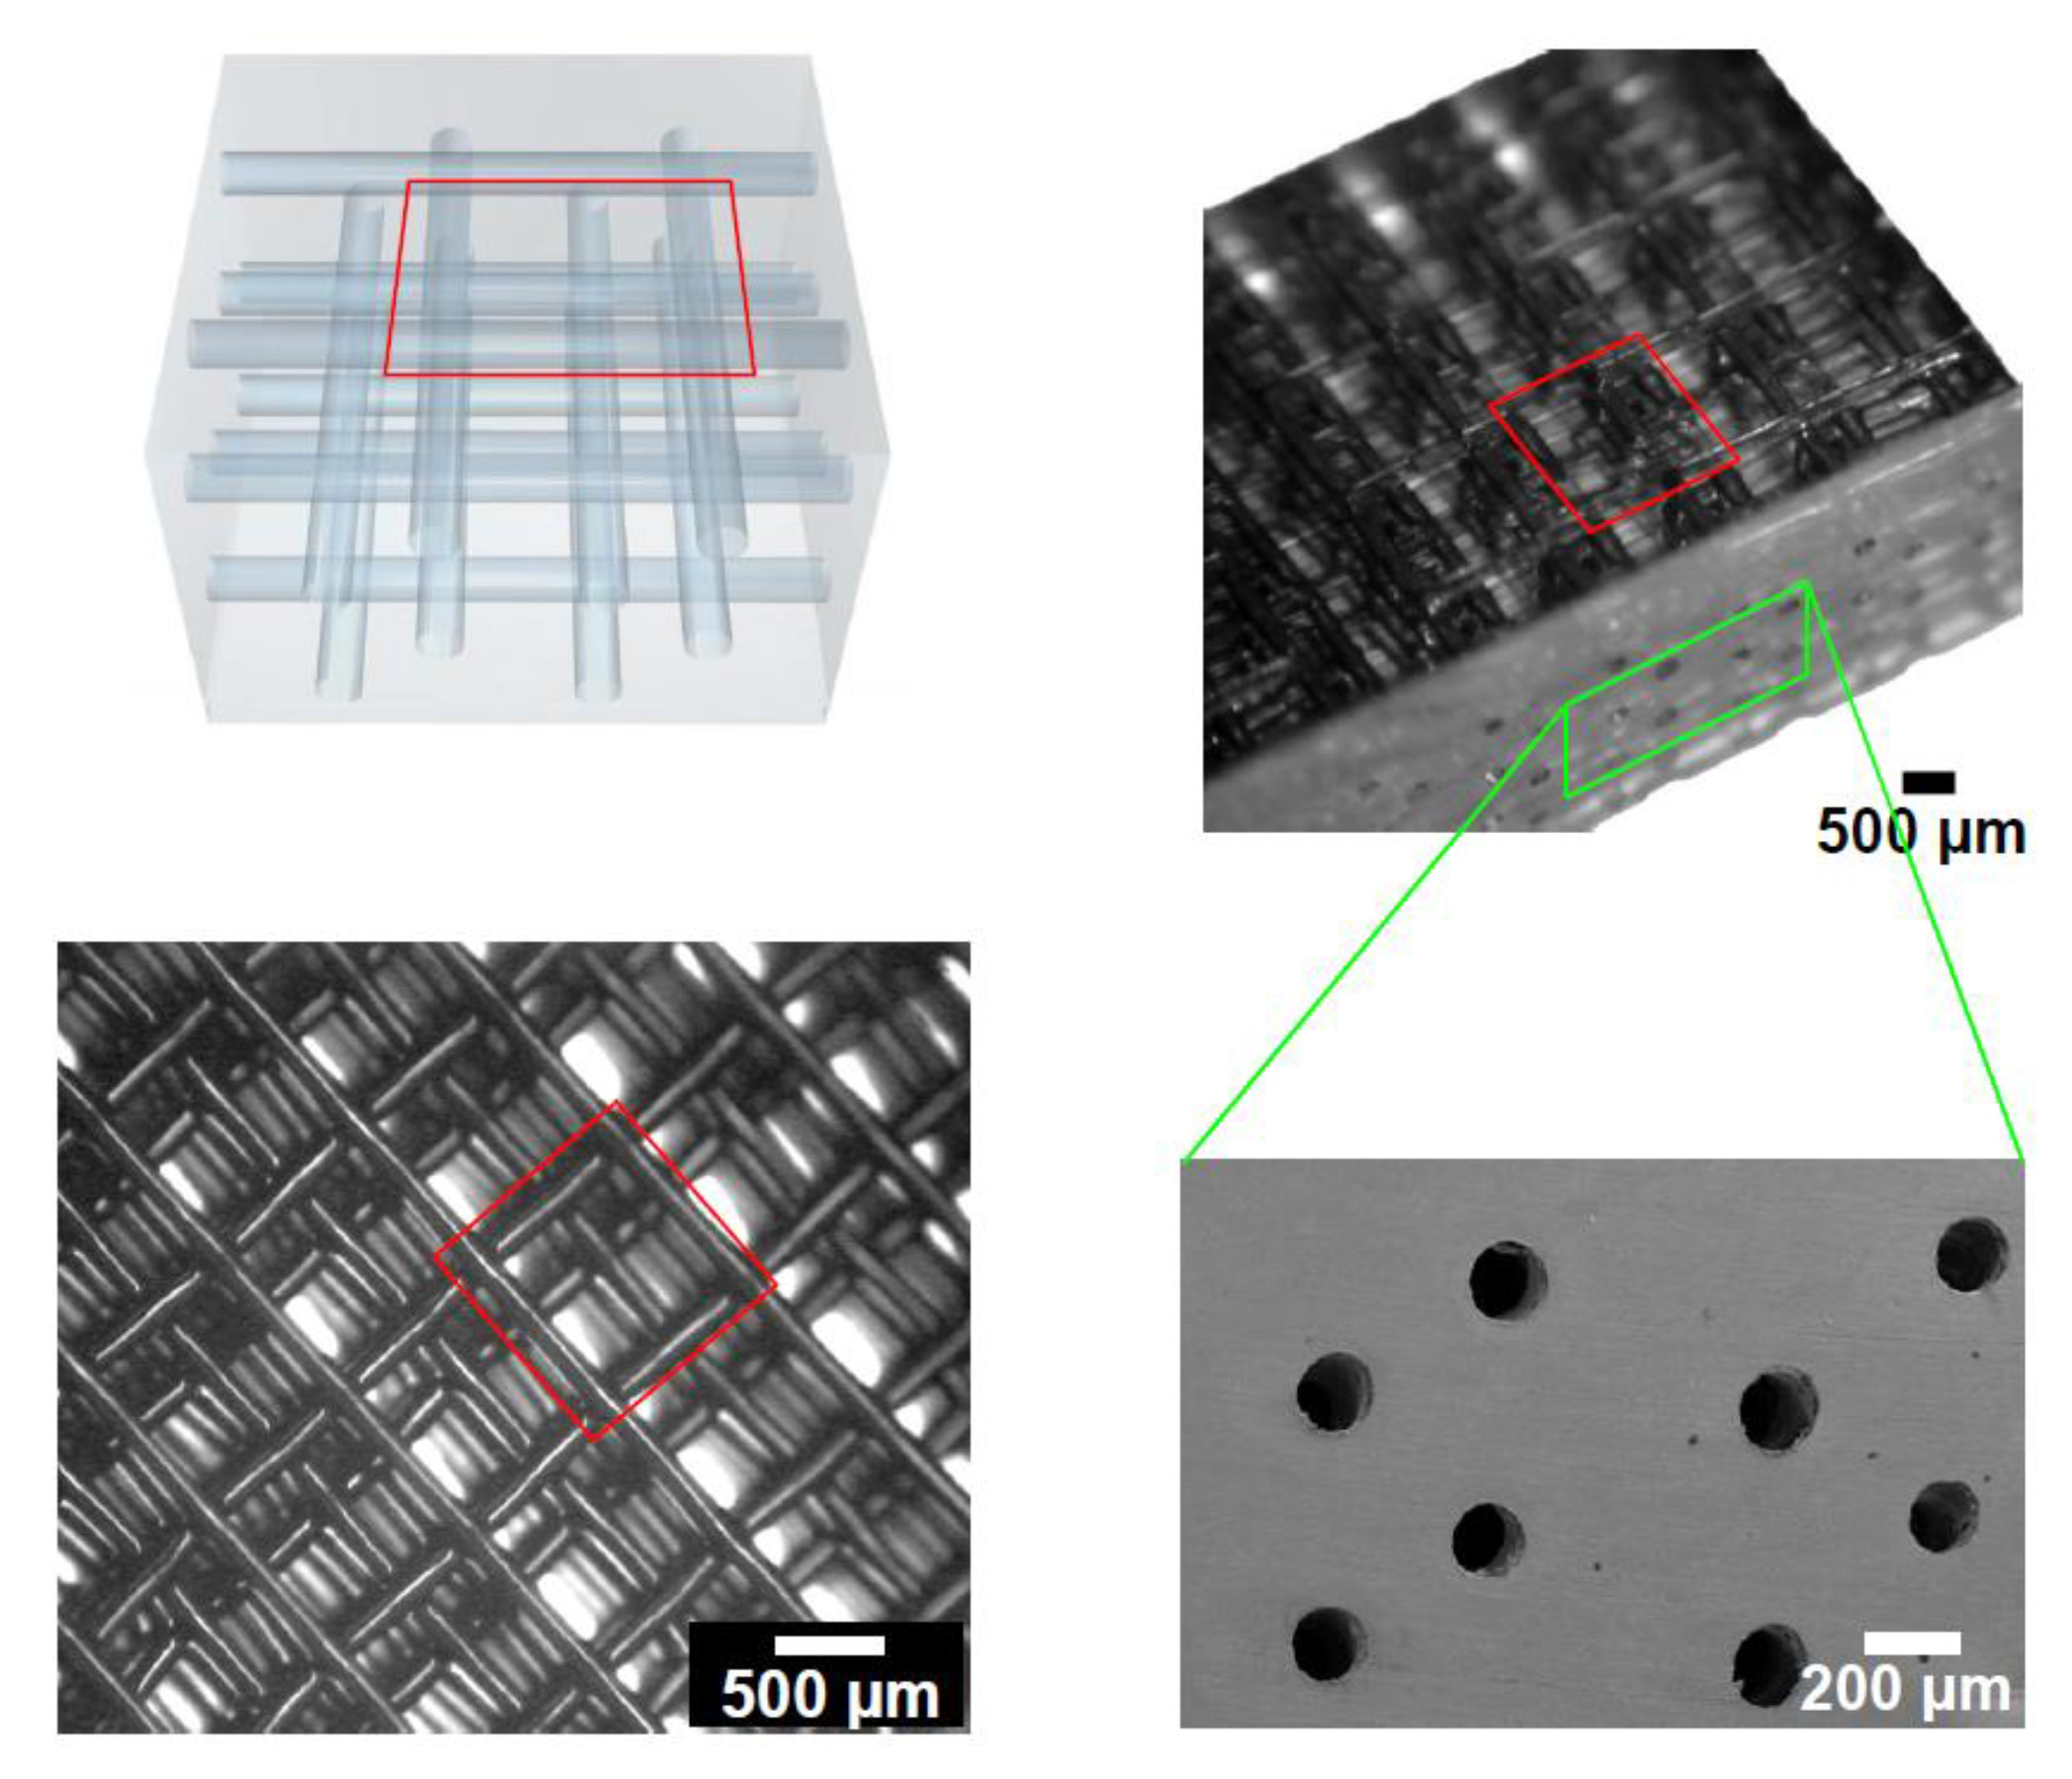
图5. 三维连接微流控空网络的等距视图及扫描电镜图像。 点击此处查看高清图像。
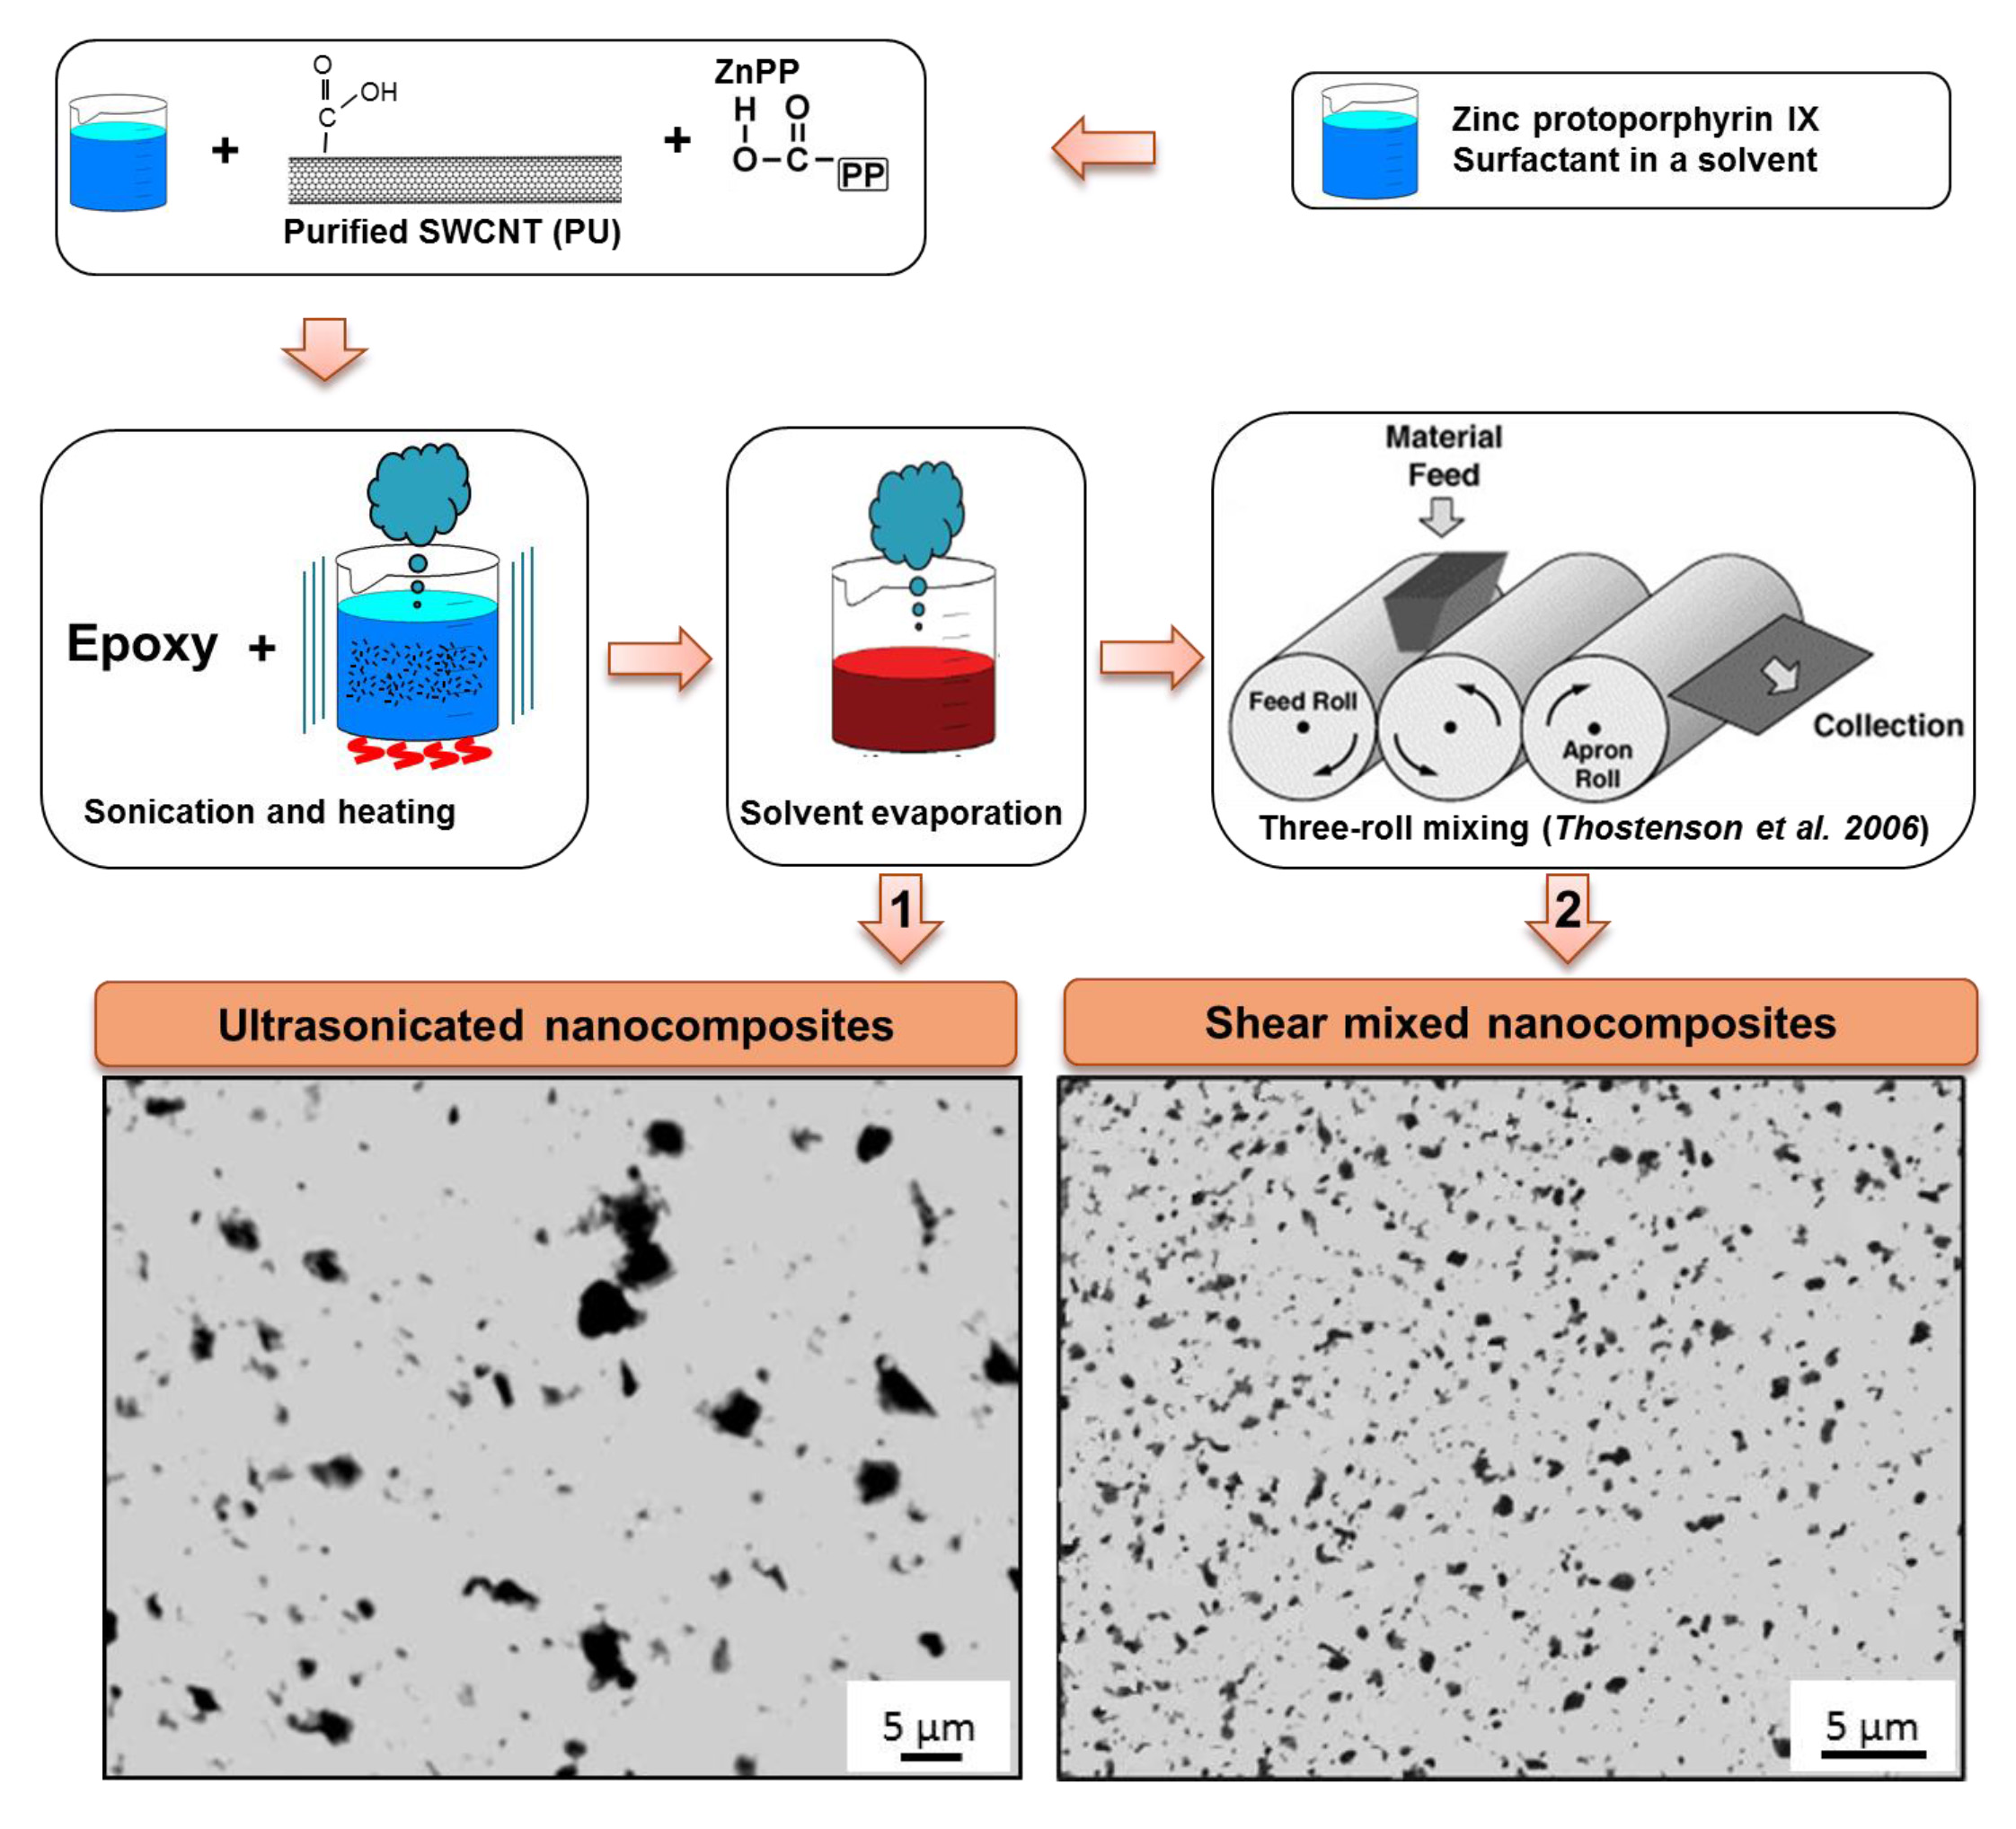
图6. 纳米复合材料的混合策略,包括纳米管的非共价功能化、超声处理和/或三辊研磨混合,这些方法可得到不同分散质量的纳米管分散体系(纳米复合薄膜的光学图像)。 点击此处查看高清图像。

图7. 在紫外灯照射下进行纳米复合材料的紫外光固化,随后在烘箱中进行后固化。点击此处查看大图。
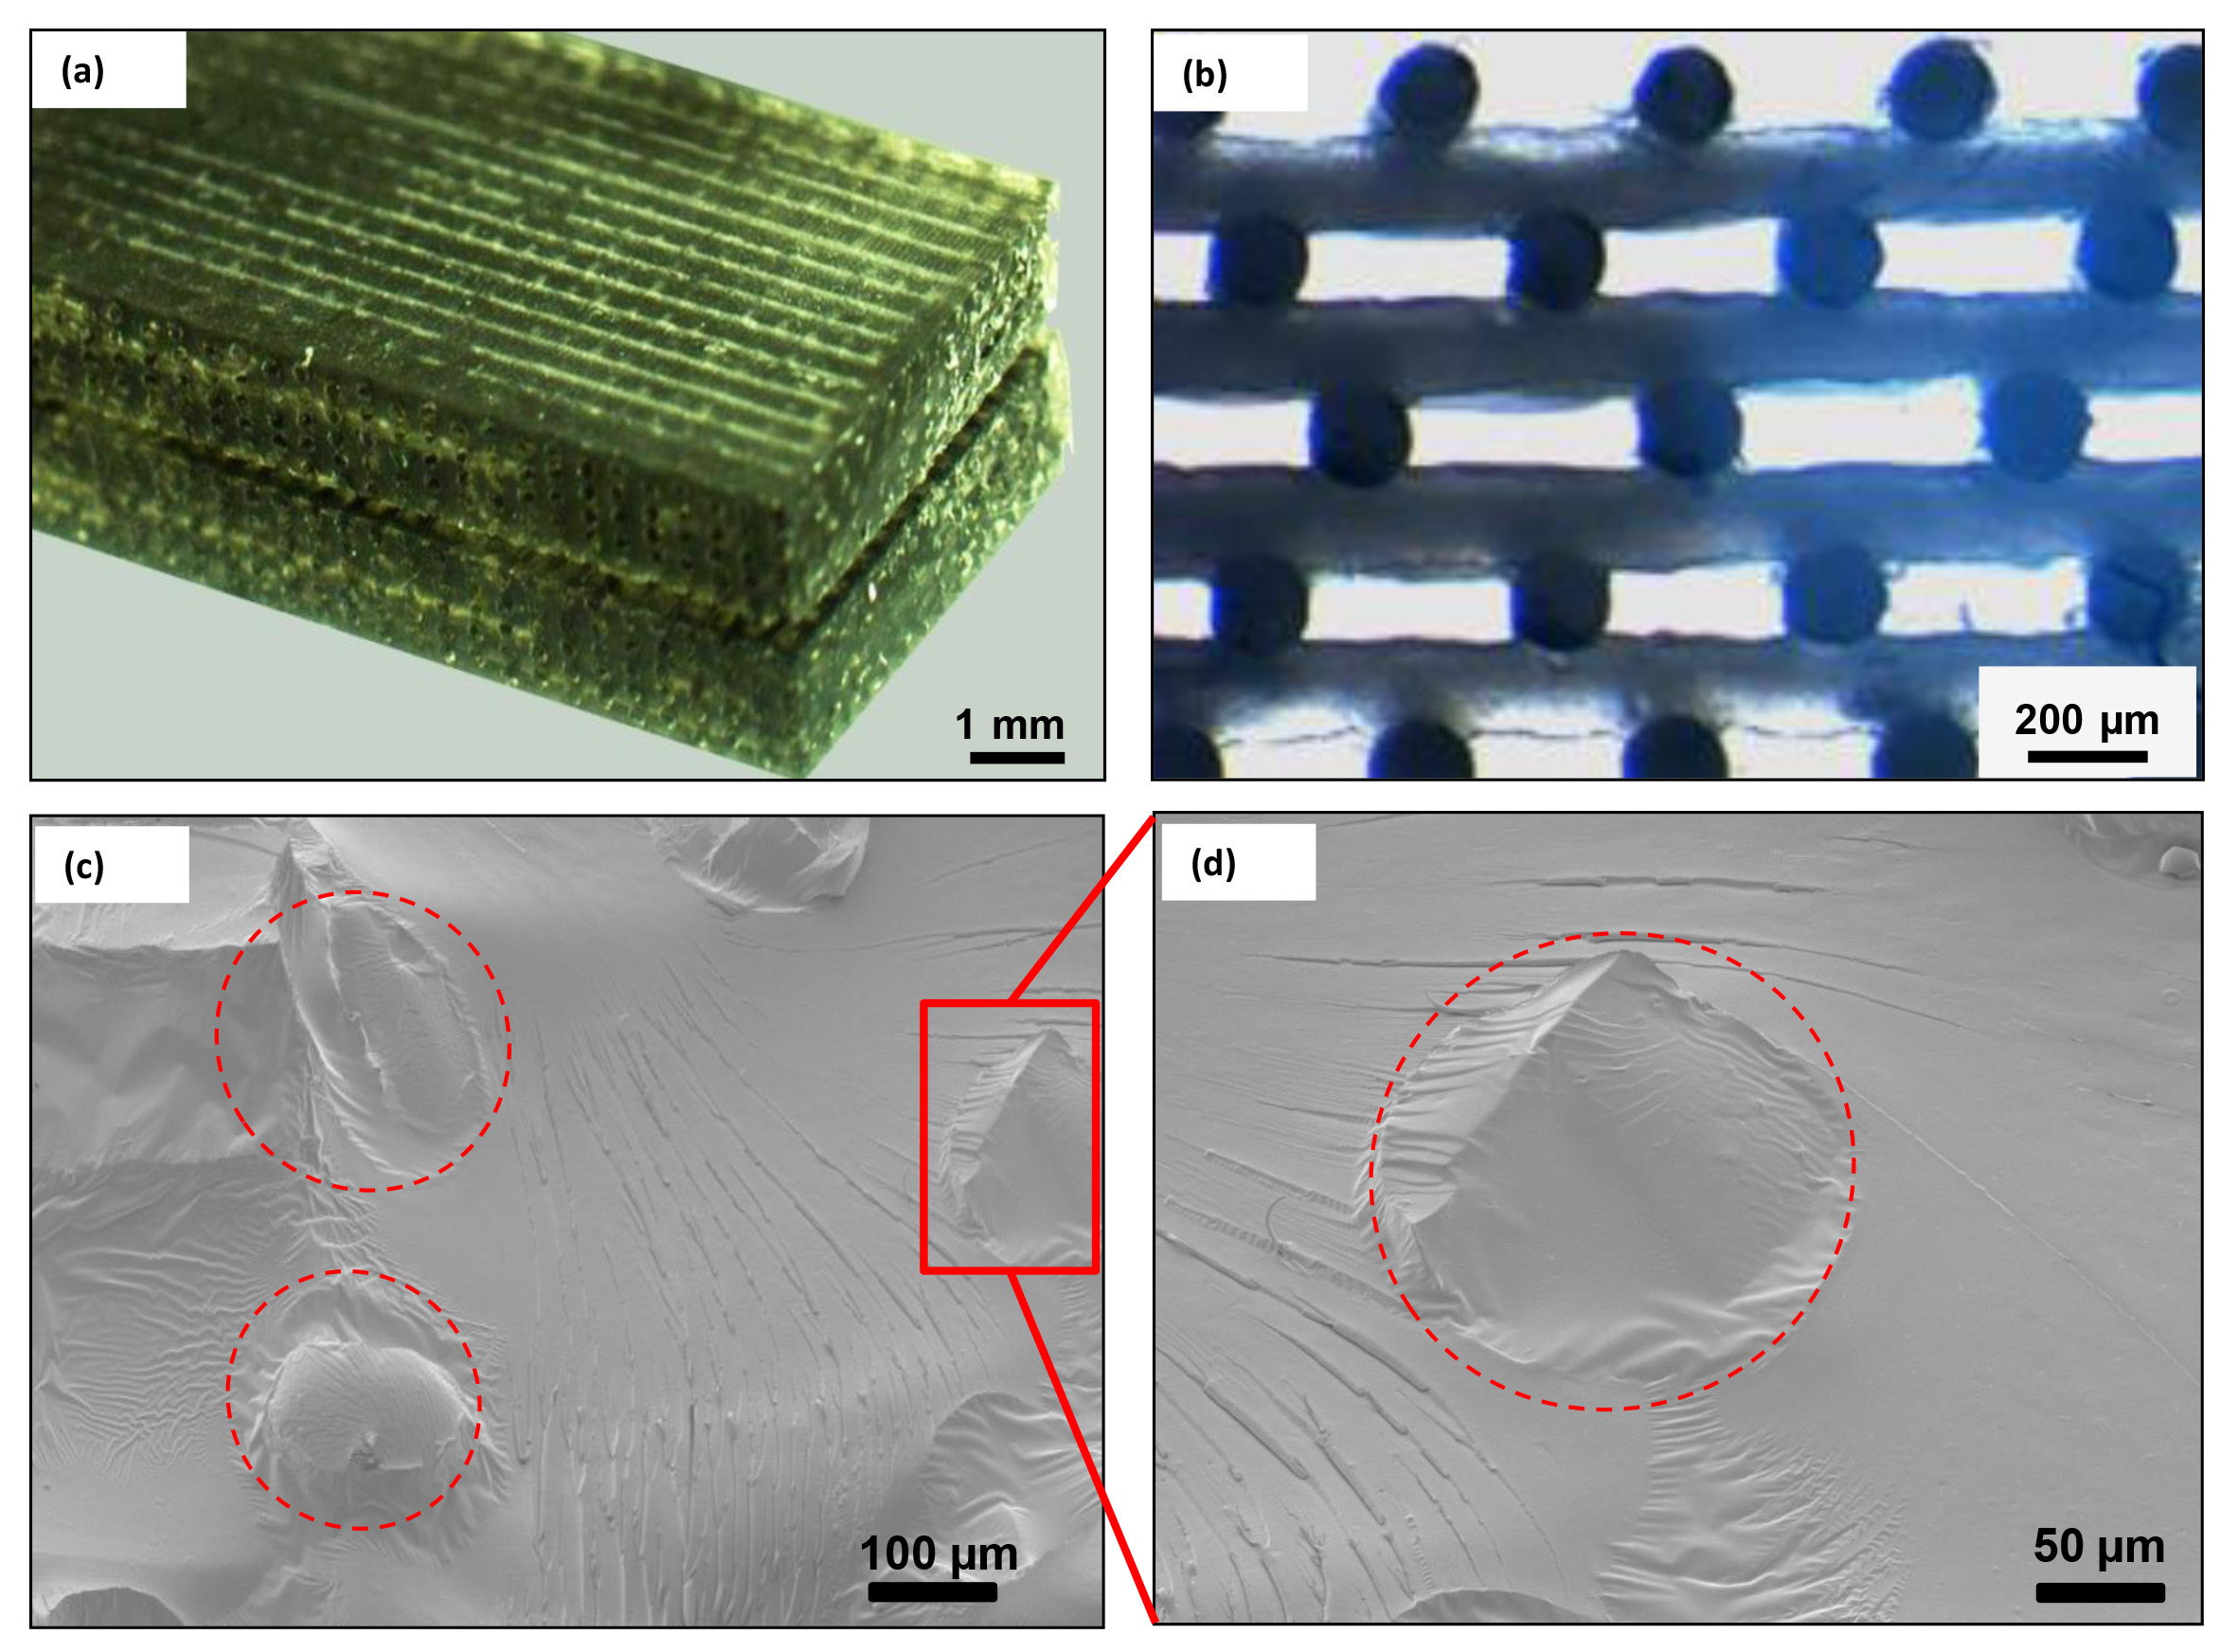
图8. (a) I三维增强梁的等距图像, (b) 纳米复合材料注射梁的典型横截面,(c) 一个断口表面裂纹的扫描电镜图像,以及(d) 的特写视图(c). 单击此处以查看大图。
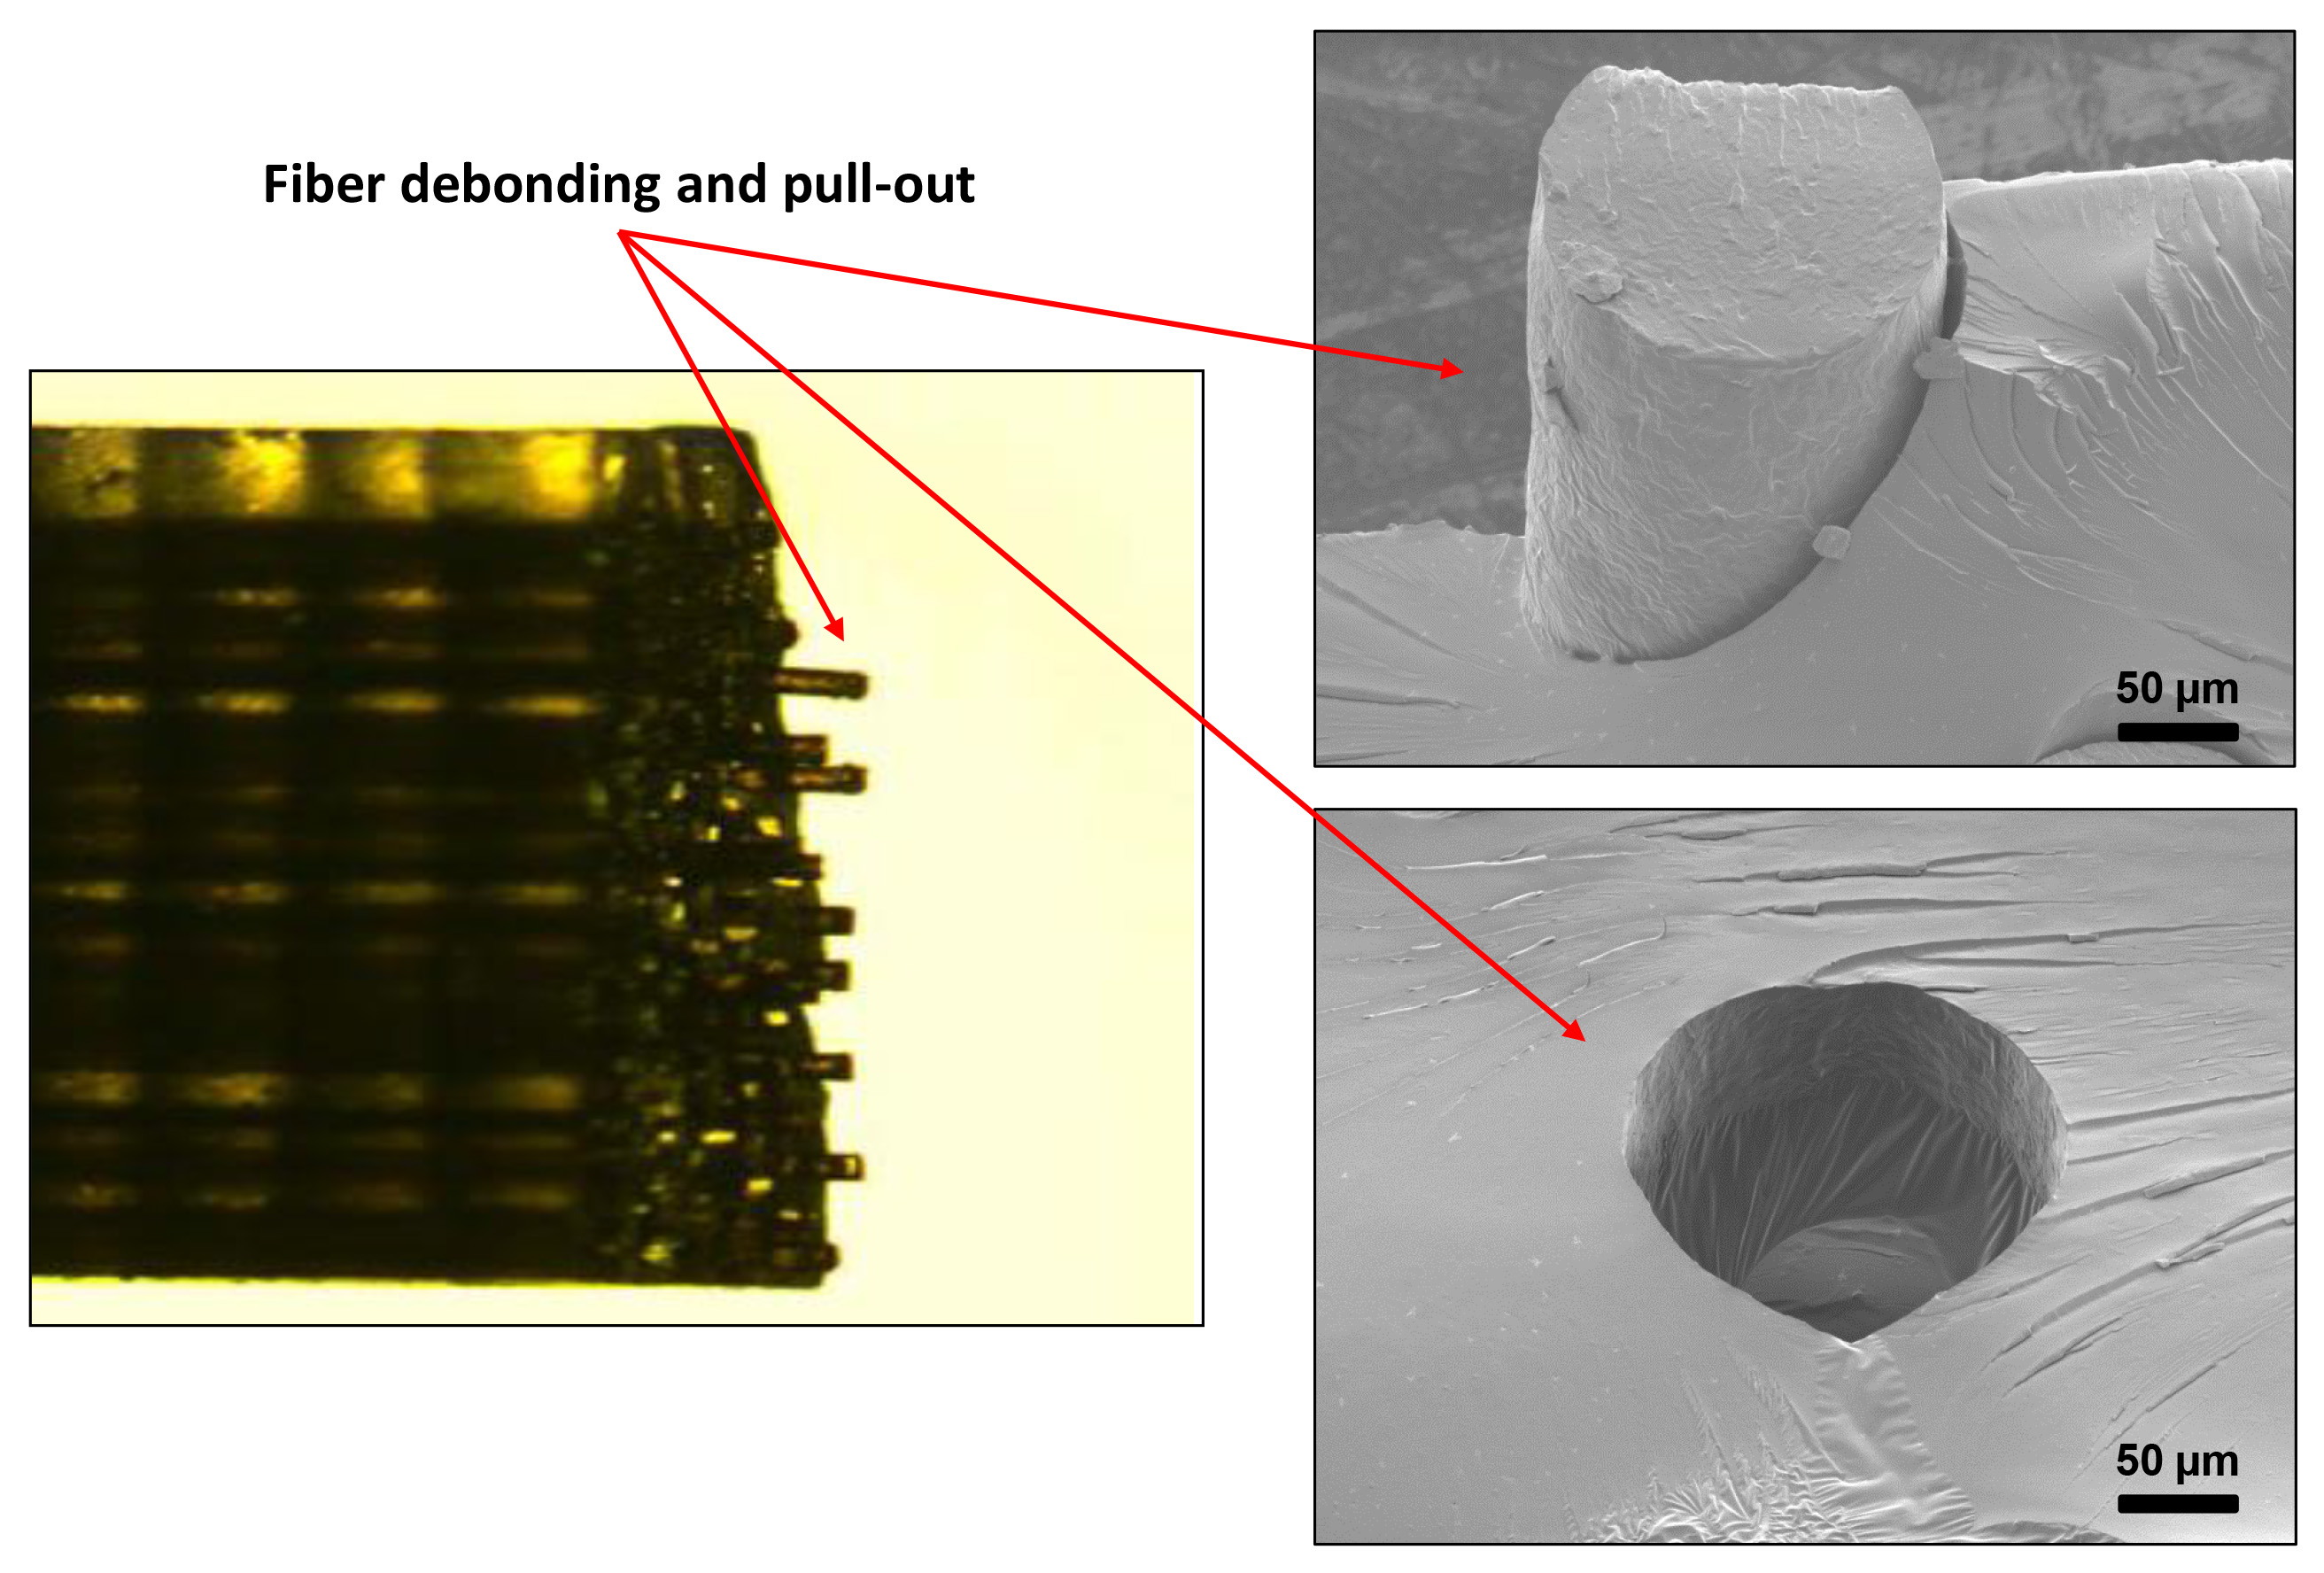
图9. 聚氨酯纳米复合材料渗透梁的断口表面图像。 点击此处查看高清图像。

图10. 本体环氧树脂及所制备梁材的温度依赖性力学性能(储能模量),使用动态力学分析仪测定。 点击此处查看高清图像。
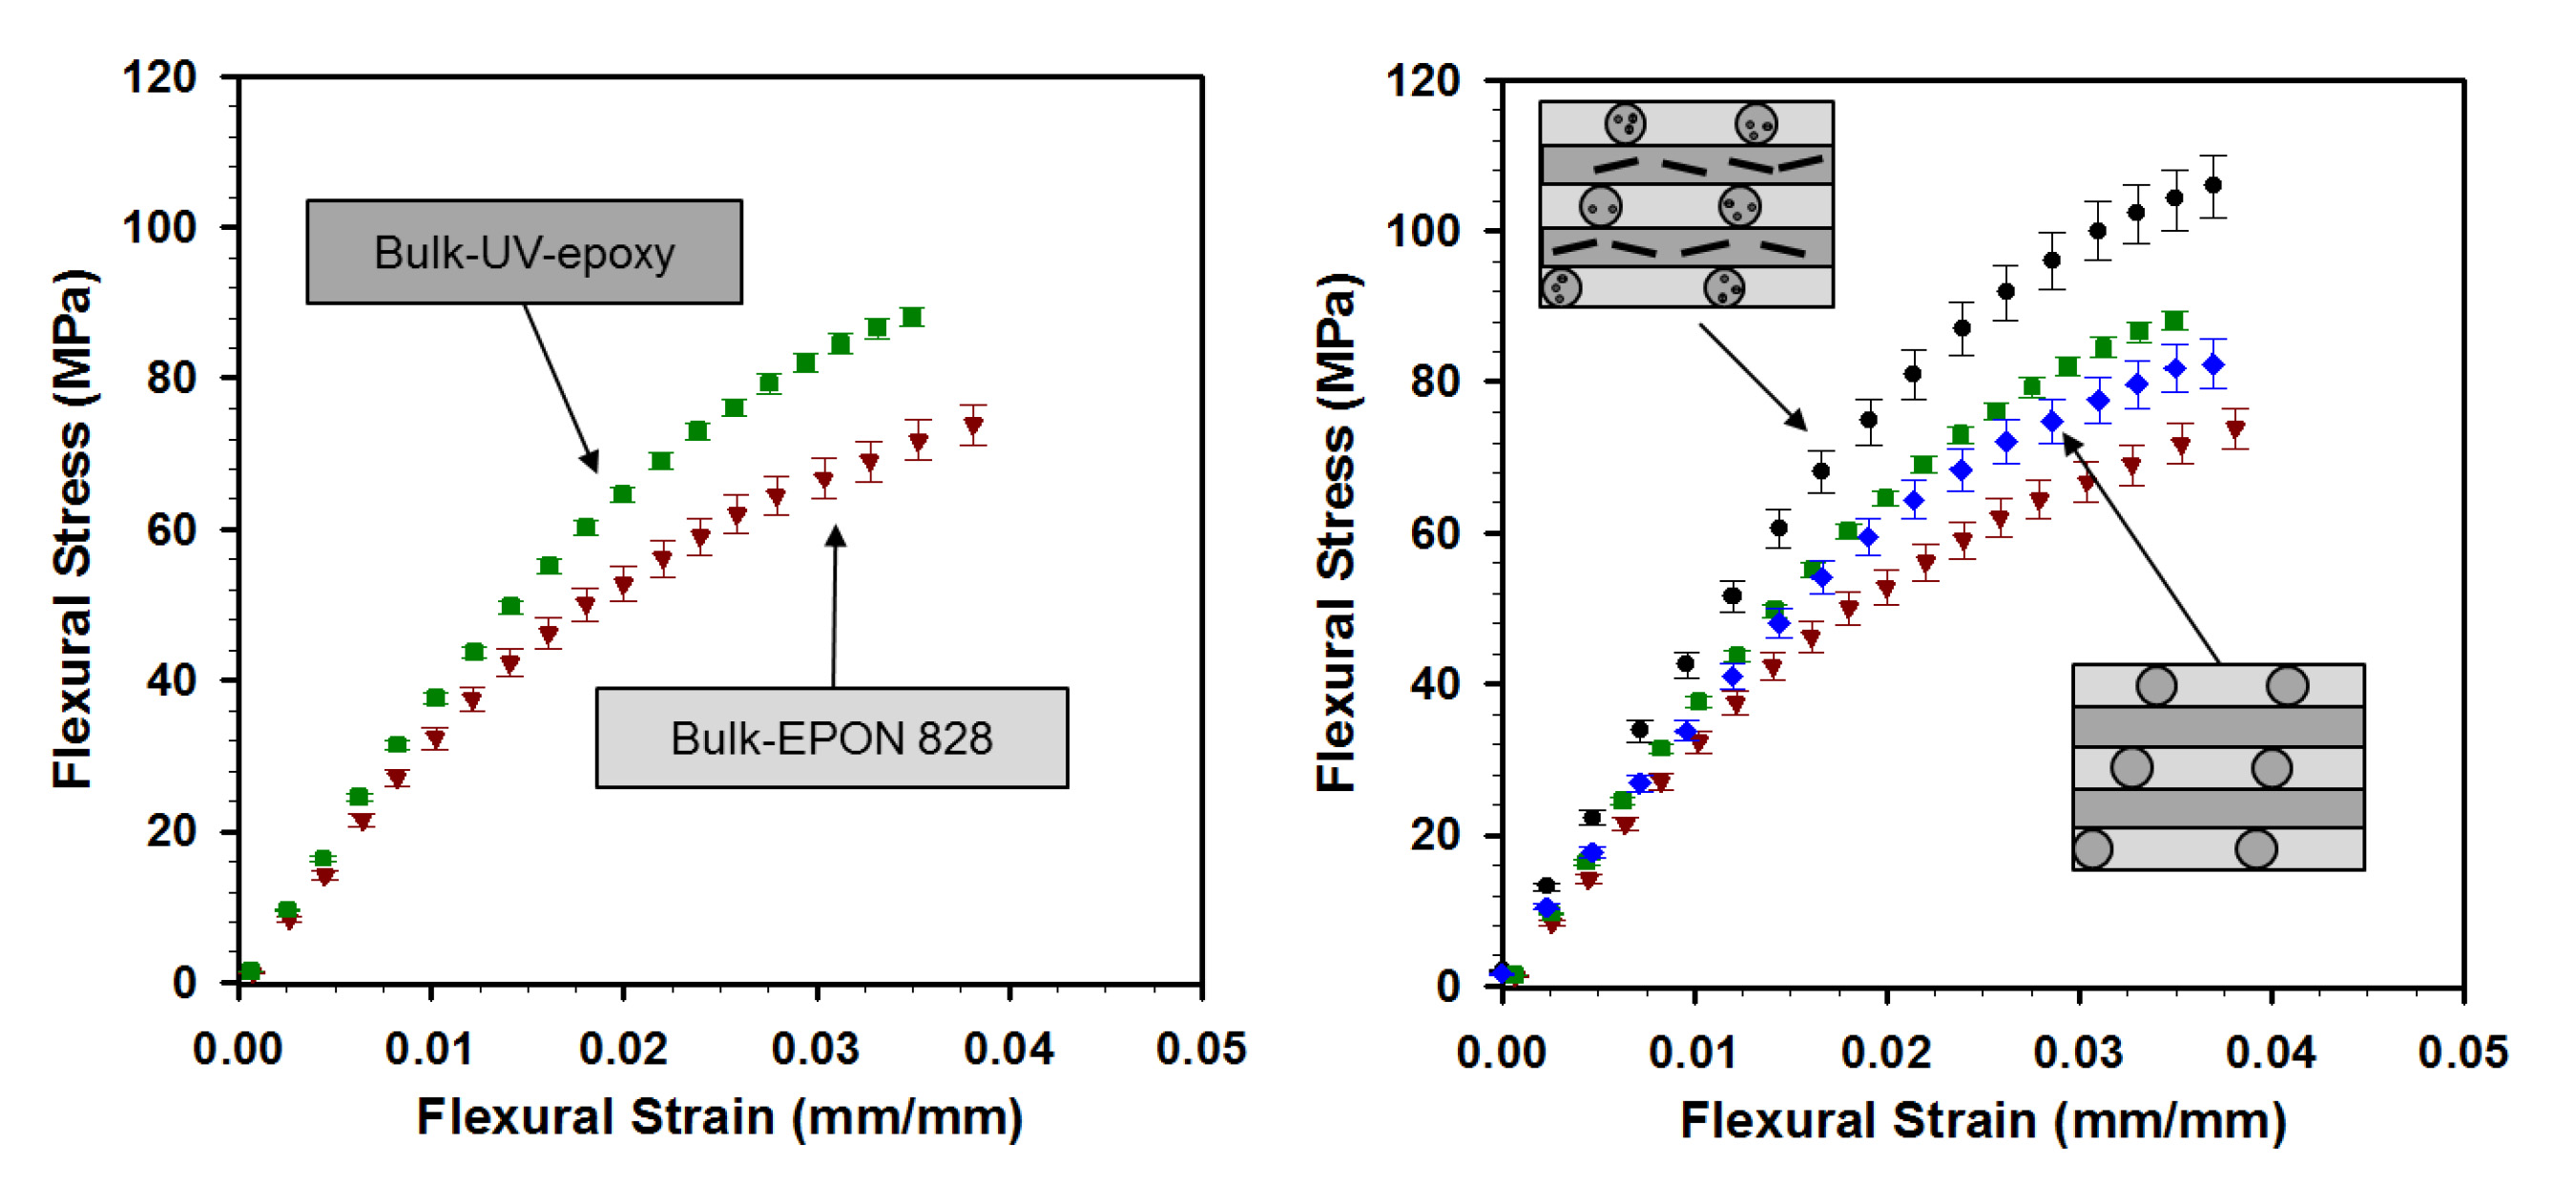
图11. 本体环氧材料及制备梁的准静态力学性能(弯曲性能)(三点弯曲试验)。点击此处查看大图。
讨论
本文介绍的实验方法是一种新型且灵活的制造技术,旨在针对材料设计需求定制聚合物基材料的力学性能。通过该方法,可根据组分的合理选择实现所需的材料特性(即 渗透材料与主基质)以及复合结构的设计。该技术首先能够制备由不同热固性聚合物组成的单一材料,呈现出独特的温度依赖性特征,不同于各组分本体材料的特性15相较于其他将纳米填料均匀分布于整个基体中的纳米复合材料制备技术,本技术的另一优势在于能够在这些三维增强复合梁中将增强相精确地定位在指定位置。由于具备这种定位能力,只需更少量的纳米填料(可能成本较高)即可实现特定的力学性能。13由于增强结构遵循墨水支架原有的直接书写模式,给定层中纤维的间距受限于逃逸性墨水的黏弹性特性,通常约为墨水纤维直径的十倍。另一方面,过小的间距可能限制环氧树脂封装步骤中液态环氧树脂的流动。此外,墨水纤维的直径应足够大(例如 大于50 µm)以方便制备(例如 高粘度油墨的挤出以及后续制造步骤,例如纳米复合材料渗透到微流控网络中。
该方法的另一个潜在优势可能是,在纳米复合材料以较高速度/压力渗透时,通过剪切流动使单根碳纳米管或其他纳米填料沿流动方向排列16 ,前提是纳米填料在纳米复合材料混合过程中已得到良好分散。然而,由于通道直径较小,实现高度取向需要非常高的渗透压力,这可能导致渗透过程中网络内截留空气。
图6 中的代表性光学图像显示了通过方案 2 所述混合工艺制备的纳米复合材料(图中底部两个图像)。观察到的暗斑被认为是纳米管聚集体。 对于超声处理的纳米复合材料,存在直径达约 7 µm 的微米级聚集体,而剪切混合的纳米复合材料中聚集体的尺寸显著减小(平均约为 1 µm)。由于纳米填料的分散状态会影响所制备的三维纳米复合梁的力学和电学性能,因此应实现更优的分散,以充分利用当前制造技术对纳米填料进行三维定位的优势。因此,还需进一步系统研究纳米管的分散状态以及其他更易在环氧基体中分散的纳米填料的应用。
目前的制造技术可能有助于为微工程应用设计功能性的三维纳米复合产品17。该技术并不局限于本研究中所使用的材料,因此可通过采用其他热固性材料和纳米填料进一步拓展其应用范围。在众多应用中,可包括结构健康监测、减振吸能产品以及微电子器件。
致谢
作者感谢魁北克自然科学与技术研究基金会(FQRNT)提供的资金支持。作者谨向 Martin Levesque 教授、My Ali El Khakani 教授以及 Brahim Aissa 博士提供的咨询支持表示感谢。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 分配机器人 | I & J Fisnar | I & J2200-4 | |
| 机器人软件 | I & J Fisnar | JR-Point Dispensing | |
| 注射器筒 | Nordson EFD Inc. | 7012072 | 3 ml |
| 分配喷嘴 | Nordson EFD Inc. | 7018225 | 不锈钢喷嘴 (内径: 0.51 mm) |
| 分配喷嘴 | Nordson EFD Inc. | 7018424 | 不锈钢喷嘴 (内径: 0.15 mm) |
| 流体分配器 | Nordson EFD Inc. | HP-7X | |
| 流体分配器 | Nordson EFD Inc. | 800 | |
| 实时摄像头 | MediaCybernetics | QI, Cool, Color | 12 位,Qimaging |
| 实时摄像头软件 | Image-Pro Plus | 版本 6 | |
| 精密切割锯 | Buehler (IsoMet) | 622-ISF-03604 | 低速切割锯 |
| 柔性塑料管 | Saint-Gobain PRL Corp. | Tygon 177936 | |
| 搅拌加热板 | Barnstead International | SP131825 | |
| 真空烘箱 | Cole-Parmer | EW-05053-10 | |
| 超声波清洗机 | Cole-Parmer | EW-08891-11 | |
| 三辊研磨混合器 | Exakt Technologies | Exakt 80E | |
| 动态机械分析仪 | TA Instruments | DMA Q800 | |
| 紫外灯 | Cole Parmer | RK-97600-00 | 强度为 21 mW/cm² |
参考文献
- Endo, M., et al. Applications of Carbon Nanotubes in the Twenty-First Century. Philosoph. Trans. Math. Phys. Eng. Sci. 362 (1823), 2223-2238 (2004).
- Ear, Y., Silverman, E. Challenges and opportunities in multifunctional nanocomposite structures for aerospace applications. MRS Bull. 32 (4), 328-334 (2007).
- Mirfakhrai, T., Krishna-Prasad, R., Nojeh, A., Madden, J. D. W. Electromechanical actuation of single-walled carbon nanotubes: an ab initio simulation study. Nanotechnology. Nanotechnology. 19 (31), 1-8 (2008).
- Sahoo, N. G., Jung, Y. C., Yoo, H. J., Cho, J. W. Influence of carbon nanotubes and polypyrrole on the thermal, mechanical and electroactive shape-memory properties of polyurethane nanocomposites. Comp. Sci. Technol. 67 (9), 1920-1929 (2008).
- Coleman, J. N., Khan, U., Gun'ko, Y. K. Mechanical reinforcement of polymers using carbon nanotubes. Adv. Mater. 18 (6), 689-706 (2006).
- Fan, Z. H., Advani, S. G. Characterization of orientation state of carbon nanotubes in shear flow. Polymer. 46 (14), 5232-5240 (2005).
- Abbasi, S., Carreau, P. J., Derdouri, A. Flow-induced particle orientation and rheological properties of suspensions of organoclays in thermoplastic resins. Polymer. 51 (4), 922-935 (2010).
- Kimura, T., Ago, H., Tobita, M., Ohshima, S., Kyotani, M., Yumura, M. Polymer composites of carbon nanotubes aligned by a magnetic field. Adv. Mater. 14 (19), 1380-1383 (2002).
- Chronakis, I. S. Novel nanocomposites and nanoceramics based on polymer nanofibers using electrospinning process-A review. J. Mater. Process. Technol. 167 (2-3), 283-293 (2005).
- Zhou, W., et al. Single wall carbon nanotube fibers extruded from super-acid suspensions: preferred orientation, electrical, and thermal transport. J. Appl. Phys. 95 (2), 649-655 (2004).
- Sandler, J. K. W., et al. A comparative study of melt spun polyamide-12 fibres reinforced with carbon nanotubes and nanofibres. Polymer. 45 (6), 2001-2015 (2004).
- Therriault, D., Shepherd, R. F., White, S. R., Lewis, J. A. Fugitive inks for direct-write assembly of three-dimensional microvascular networks. Adv. Mater. 17 (4), 395-399 (2005).
- Therriault, D., White, S. R., Lewis, J. A. Chaotic mixing in three-dimensional microvascular networks fabricated by direct-write assembly. Nat. Mater. 2 (4), 265-271 (2003).
- Lebel, L. L., Aissa, B., Khakani, A. E., Therriault, D. Preparation and mechanical characterization of laser ablated single-walled carbon-nanotubes/polyurethane nanocomposite microbeams. Comp. Sci. Technol. 70 (3), 518-524 (2010).
- Farahani, R. D., Dalir, H., et al. Micro-infiltration of three-dimensional porous networks with carbon nanotube-based nanocomposite for material design. Comp. A. Appl. Sci. Manufact. 42 (12), 1910-1919 (2011).
- Farahani, R. D., et al. Manufacturing composite beams reinforced with three-dimensionally patterned-oriented carbon nanotubes through microfluidic infiltration. Mater. Design. 41 (5), 214-225 (2012).
- Volder, M. D., Tawfick, S. H., Copic, D., Hart, A. J. Hydrogel-driven carbon nanotube microtransducers. Soft Matter. 7 (21), 9844-9847 (2011).
重印与许可
