我们设计了一种利用熔融沉积成型3D打印机进行模具设计、并采用改装干燥器作为液体注射系统的低成本、快速成型液体弹性体橡胶注塑装置的方法。
需要JoVE订阅才能观看此内容。 请登录或开始免费试用
本文内容
摘要
摘要
硅胶等生物惰性弹性体是制造医疗器械的理想材料,但使用传统的液体注射成型工艺来成型和固化这些弹性体可能因模具和设备成本而变得昂贵。因此,传统上在低成本、快速原型开发应用中使用液体注射成型是不切实际的。我们设计了一种快速且低成本生产液体弹性体注射成型器件的方法,该方法利用熔融沉积成型3D打印机进行模具设计,并采用改装的干燥器作为注射系统。该技术的低成本和快速周转时间降低了迭代设计和原型开发复杂弹性体器件的门槛。此外,此过程中开发的CAD模型日后可进一步用于金属模具的设计,从而实现向传统注射成型工艺的平稳过渡。我们已利用该技术在学术研究实验室常见的设备条件下,制造出具有复杂几何结构的阴道内探针以及在金属部件上进行包覆成型的器件。然而,该技术也可轻松调整,用于制造适用于多种其他应用的液体注射成型器件。
引言
液体注射成型(LIM)(也称为反应注射成型)常用于由热固性弹性体制成弹性体器件,但高昂的模具和设备成本需要大量的前期资本投入1。此外,在具有复杂几何结构以及包覆成型要求的应用中,LIM 的技术实现可能具有挑战性且成本较高。因此,在极低产量情况下,或在常需进行多次迭代修改的早期阶段器械设计中,通常不适宜采用传统的 LIM 工艺。
注射成型弹性体材料的典型工艺包括使用专用成型设备,将液态单体以约150 psi的压力注入模具2。通过控制温度和压力,确保层流并防止空气被困在模具内3。原材料通常为双组分固化体系,例如铂金固化硅胶,在注射前分别储存在独立且温度受控的腔室中。原材料的两个组分被泵入高压混合腔,随后进入模具型腔。固化过程依赖催化剂的存在以及约150–200 °C的温度条件4。模具通常由钢或铝精密加工而成,具有严格的公差,以在分型边缘形成良好的密封3,5。然而,由于模具工装成本较高,且需要专用的注射和反馈控制系统,该工艺通常更适用于大规模生产。
对于聚氨酯(PU)部件的快速原型制作,可以采用立体光刻(SLA)技术制备模具母模,并由此制备硅橡胶模具6,7。然而,该技术不适用于包覆成型,因为硅橡胶本身并非刚性结构,难以实现包覆成型组件的精确定位。此外,制造具有复杂几何结构的器件(如凹陷或中空结构)....
访问受限。请登录或开始试用以查看此内容。
方案
本方案描述了在模具设计与生产步骤中使用 SolidWorks 软件时涉及的特定术语和功能,尽管也可采用其他软件包实现相同结果。
1. 模具设计与制备
- 使用计算机辅助设计(CAD)软件设计一个按比例缩放的模具母模。模具母模的设计具体步骤将根据所需弹性体器件的具体几何形状而有所不同。本步骤及后续步骤将说明实现特定模具母模和模具设计的关键步骤,该设计大致类似于代表性结果部分所示的阴道内探针装置。
- 为定义探针尖端,在右基准面创建一个二维草图,指定杯状几何结构径向截面的内外边界,类似于 图2A。使用“智能尺寸”草图工具定义草图尺寸。通过在草图元素之间添加足够的几何关系,确保所有几何图形均被适当约束。完成后,退出草图。请参见结果部分的图2。
- 使用“旋转凸台/基体”功能,将二维草图绕Y轴旋转360°,生成一个类似杯状的三维特征。每次调用“旋转凸台/基体”功能时,可单独选择草图中的各个轮廓和/或区域,以有选择地旋转草图中所需的区域。
- 为定义探针手柄,在顶基准面创建一个二维草图,指定泪滴状几何结构截面的外边界,类似于 图2B。完成后,退出草图。
- 使用“拉伸凸台/基体”功能,将二维草图中选定的轮廓和/或区域沿Y方向拉伸。拉伸可在正负Y方向进行,也可指定从特定平面、曲面或固定偏移处开始/结束。指定拉伸从杯状几何结构的底....
访问受限。请登录或开始试用以查看此内容。
结果
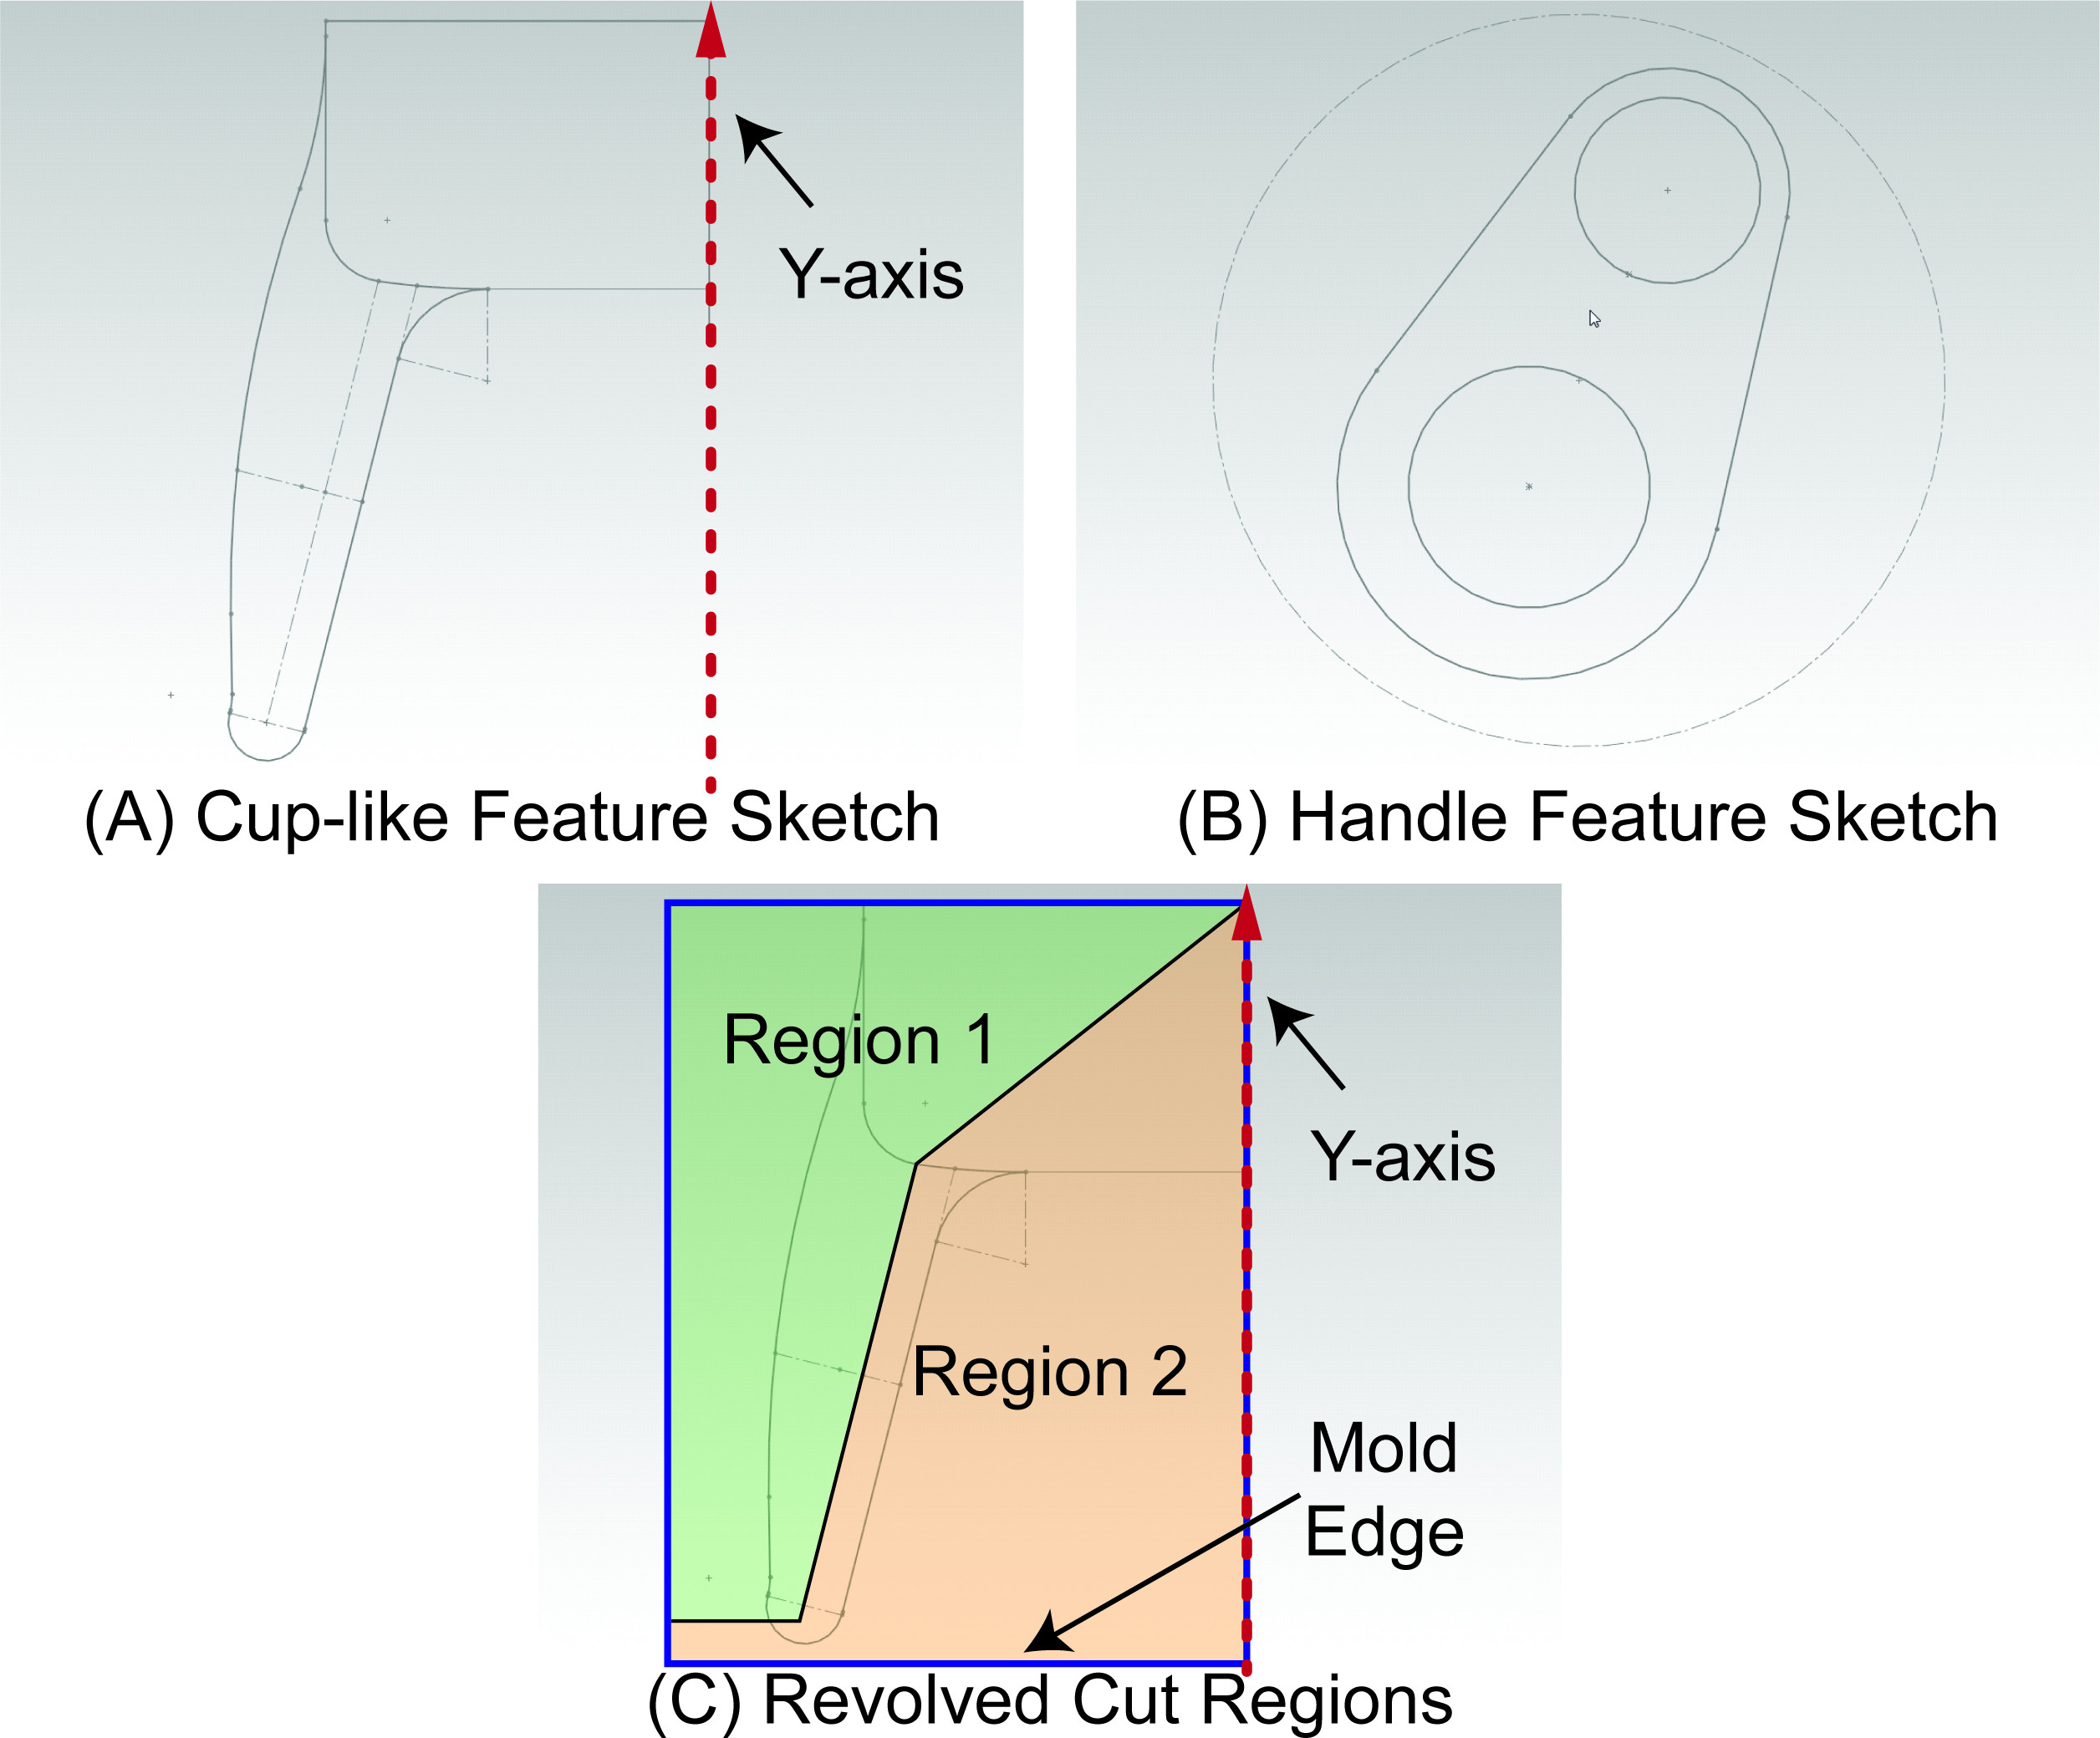
图2. 二维CAD示意图。A) 可绕Y轴进行径向旋转的二维草图,用于生成类似于阴道内探针装置上杯状结构的特征。B) 水滴形状的二维草图,可通过平面外拉伸形成棱柱状结构,构成阴道内探针装置的手柄。C) 一个示例草图,在模具杯状特征区域的径向截面上创建两个区域。绕Y轴在区域1或区域2内选择性地进行旋转切除,将得到不同的模具部件。
访问受限。请登录或开始试用以查看此内容。
讨论
在所述的所有步骤中,精细的模具设计是决定成败最关键的环节。模具母模应设计为一个实体结构,其外部几何形状与最终器件完全一致。这些几何尺寸需根据所选弹性体材料的收缩率以及3D打印机的分辨率和公差进行相应调整。模具分型线的位置与用于螺纹杆和螺钉的通孔位置相互关联。增加分型线会提高模具组件的线性和旋转自由度数量,而通孔以及螺纹杆和螺钉则起到限制这些自由度的作用。模具必须设计成在完全组装后能够约束所有线性和旋转自由度,同时在拆除起约束作用的螺纹杆和螺钉后,仍可顺利取出完全固化的弹性体器件。如果固化的弹性体具有足够的弹性变形能力,则可将分型线设计为使各部分特征轻微相互悬置,因为完全固化的器件可通过推拉方式从模具部件中脱出。若需制备包覆成型的组件,模具设计还必须包含定位结构,以在模具完全组装状态下限制包覆部件的移动。应谨慎选择模具分型线,以尽量减少生产目标弹性体器件所需的模具块数量。减少模具块数量和分型线数量,有助于降低飞边形成的可能,并减少模具组装时压缩模具块所需的通孔数量。根据我们的经验,由ABS材料制成的模具在经历约20次使用后,会因压缩应力和热循环作用导致塑料磨损、开裂或龟裂。
使用FDM 3D.......
访问受限。请登录或开始试用以查看此内容。
披露
本文所述工作的所有作者均无任何相关的竞争性经济利益。
致谢
作者感谢Sungwon Lim在装置和模具设计方面的学术贡献,以及Jambu Jambulingam和Rebecca Grossman-Kahn使用该工艺制备阴道用硅胶探针。本工作由比尔及梅琳达·盖茨基金会、Vodafone美洲基金会和美国食品药品监督管理局(FDA,项目编号:2P50FD003793)提供资助。
....访问受限。请登录或开始试用以查看此内容。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| ABS 模型材料 | Stratasys | P430 | uPrint Plus SE 的模具设计模型材料 &放大与生产 |
| 可溶性支撑材料 | Stratasys | SR-30 | uPrint Plus SE 支持材料(步骤:模具设计) &与生产 |
| 水下硅酮密封胶,2.8 盎司管装,透明 | McMaster-Carr 供应公司 | 7327A21 | 用于模具分型线处间隙密封的室温硫化硅胶(步骤:模具组装) |
| 管路,1/8" ID,1/4" OD,1/16" 壁厚,超耐化学腐蚀型Tygon PVC,透明 | McMaster-Carr 供应公司 | 5046K11 | 使用弹性体在模具与注射器之间形成流道/浇口适配器(步骤:弹性体混合) |
| 连接头,直型适配器,公头快接(鲁尔锁)X 1/8" 尼龙管接头 | McMaster-Carr 供应公司 | 51525K123 | 将流道/浇口与模具和注射器之间用弹性体连接(步骤:弹性体混合) |
| 连接头,适配器,直型,雌性快转接头(鲁尔锁)X 1/8" 管接头,尼龙 | McMaster-Carr 供应公司 | 51525K213 | 将流道/浇口与模具和注射器之间用弹性体连接(步骤:弹性体混合) |
| 尼龙制雌性快接头(鲁尔锁)帽 | McMaster-Carr 供应公司 | 51525K315 | 用于防止注射后硅胶从模具中泄漏的盖子(步骤:弹性体混合) |
| 液态硅橡胶(LSR)30 - 10:1,植入级 | Applied Silicone Corporation | PN40029 | 替换为您选择的弹性体。 这是用于阴道内探针的步骤(步骤:弹性体混合) |
| 注射器(BD),1 ml,滑动接头,非无菌洁净,散装 | Cole-Parmer | WU-07945-00 | 用于转移弹性体材料的注射器(步骤:弹性体混合) |
| 注射器(BD),1 ml,滑动接头,非无菌洁净,散装 | Cole-Parmer | WU-07945-04 | 用于转移弹性体材料的注射器(步骤:弹性体混合) |
| 注射器,20 ml,开放式针筒,带实心环活塞和握把 | Qosina Corporation | C1200 | 用于转移弹性体材料的注射器。 开孔用于黏度极高的弹性体。(步骤:弹性体混合) |
| 针头(BD),非无菌,带护盾,18 G × 1.5" 大号,不锈钢,BD 散装 | Cole-Parmer | WU-07945-76 | 用于去除注射器活塞与弹性体之间的气柱(步骤:弹性体混合) |
| 塑料杯,12 盎司,透明 | Safeway | N/A | 用于在THINKY混合器中混合硅胶(步骤:弹性体混合) |
| 聚乙烯袋,开口顶,扁平,5" 宽度 × 6" 高度,2 密耳 厚度 | McMaster-Carr 供应公司 | 1928T68 | 用于在THINKY混合器中混合硅胶(步骤:弹性体混合) |
| 橡皮筋,无乳胶,橙色,64 号,3-1/2" L × 1/4" W | McMaster-Carr 供应公司 | 12205T96 | 用于在THINKY混合器中混合硅胶(步骤:弹性体混合) |
| Parafilm 封口膜,4" W | Cole-Parmer | EW-06720-40 | 用于在THINKY混合器中混合硅胶(步骤:弹性体混合) |
| 带有活塞的注射器筒,鲁尔锁扣,气动操作 50 ml | EWD 解决方案 | JEN-JG50A-15 | 如果需要的弹性体较少,可以使用较小的注射器,但需确保其与注射腔中的气动注射器适配器兼容(步骤:弹性体混合) |
| 密封胶带,管螺纹,50英尺长 × 1/4" W, 0.0028" 厚度,0.5 g/cm³ 比重 | McMaster-Carr 供应公司 | 4591K11 | 用于螺纹处气密性密封的聚四氟乙烯胶带(步骤:弹性体注射) |
| 一次性手术刀片,22号 | VWR | 21909-646 | 用于切割管材和脱模(步骤:固化) &和脱模) |
| Kimwipes | VWR | 21903-005 | (步骤:固化) &和脱模) |
| 2-丙醇,J. T. Baker | VWR | JT9334-3 | (步骤:固化) &和脱模) |
| uPrint Plus SE 3D 打印机 | Stratasys | uPrint Plus SE | 其他3D打印机也可用于(步骤:模具设计) &放大与生产 |
| 螺钉,帽,六角头 1/4"-28 , 2-1/2" Lg,18-8 不锈钢 | McMaster-Carr 供应公司 | 92198A115 | 用于压缩模具的螺钉和螺母(步骤:模具组装) |
| 螺母,六角,1/4"-28, 7/16" Wd,7/32" 高度,18-8 不锈钢 | McMaster-Carr 供应公司 | 91845A105 | 用于固定模具的螺钉和螺母(步骤:模具组装) |
| 螺柱,全螺纹,1/4"-28, 1" Lg,18-8 不锈钢 | McMaster-Carr 供应公司 | 95412A567 | 螺纹杆可根据需要切割至指定长度,并与螺母配合使用以压紧模具(步骤:模具组装) |
| 行星式离心混合器 | THINKY USA Inc. | ARE-310 | 强烈建议使用混合器进行精细混合并缩短脱气时间,但手动混合也可接受(步骤:弹性体混合) |
| 实验室电子天平 | Mettler-Toledo International Inc. | EL602 | (步骤:弹性体混合) |
| 干燥剂真空罐,可重复使用 10-3/4" 光密度 | McMaster-Carr 供应公司 | 2204K7 | 该干燥器用于对弹性体进行脱气(步骤:弹性体混合) |
| 定制3D打印混合器转接头至量杯适配器 | N/A | N/A | 在 Solidworks CAD 中建模并进行 3D 打印(步骤:弹性体混合) |
| 管路,光滑内孔,1/4" ID,1/2" OD,1/8" 壁厚,高纯度Tygon PVC,透明 | McMaster-Carr 供应公司 | 5624K51 | 干燥器外部的管路(步骤:弹性体注射) |
| 管路,光滑内孔,3/8" ID,5/8" OD,1/8" 壁厚,高纯度Tygon PVC,透明 | McMaster-Carr 供应公司 | 5624K52 | 用于连接气源/真空源的管路(步骤:弹性体注塑) |
| 接头,变径接头,直通型,真空卡套 3/8" 管 ID X 真空接头 1/4" 管路标识,黄铜 | McMaster-Carr 供应公司 | 44555K188 | 将干燥器外部的管路连接至通向空气/真空供应源的管路(步骤:弹性体注射) |
| 夹具,软管 &和管夹,蠕动式,适用于 7/32" 至 5/8" OD管,5/16" Wd.,316 不锈钢 | McMaster-Carr 供应公司 | 5011T141 | 用于管路连接处,以在注塑步骤中形成气密/真空密封 |
| 夹具,软管,光滑带式蜗杆驱动,适用于1/2" 至 3/4" OD管,3/8" Wd., 304 SS | McMaster-Carr 供应公司 | 5574K13 | 用于管路连接处,以在注模步骤中形成气密/真空密封 |
| 耦合器、三通、真空接头 1/4" 管 ID,黄铜 | McMaster-Carr 供应公司 | 44555K138 | 真空、干燥器上的三通T型阀与三通L型阀之间的T型接头(步骤:弹性体注射) |
| 三通接头,1/4 英寸 NPT 雌-雌-雄,黄铜材质 | McMaster-Carr 供应公司 | 50785K222 | 压力表、腔室与三通L型阀之间的T型接头(步骤:弹性体注塑) |
| 阀门,球阀,直通式,T型手柄,1/4 NPT 内螺纹 X 外螺纹,黄铜 | McMaster-Carr 供应公司 | 4082T42 | 三通L型阀(步骤:弹性体注射) |
| 接头,直通型适配器,真空卡套 1/4" ID管 X 1/4 NPT外螺纹接头,黄铜 | McMaster-Carr 供应公司 | 44555K132 | 三通L型阀转管路适配器(步骤:弹性体注塑) |
| 锯,孔,双金属。1-3/8" OD,1-1/2" 切割深度 | McMaster-Carr 供应公司 | 4066A25 | 用于在干燥器上切割通壁接头的孔洞(步骤:弹性体注射) |
| Arbor,9/16" 至 1-3/16" 锯子,1/4" 六边形 | McMaster-Carr 供应公司 | 4066A76 | 用于在干燥器上切割通壁接头的孔洞(步骤:弹性体注射) |
| 1-1/4英寸 Arbor 转接头" 第6步" 直径孔锯 | McMaster-Carr 供应公司 | 4066A77 | 用于在干燥器上切割通壁接头的孔洞(步骤:弹性体注射) |
| 直通式穿墙接头,1/2 英寸 NPT 内螺纹,聚丙烯材质 | McMaster-Carr 供应公司 | 36895K141 | 通壁接头连接至压力/真空表(步骤:弹性体注塑) |
| 接头,适配器,直通,变径 衬套,六角,1/2 NPT 外螺纹 X 1/4 NPT 内螺纹,黄铜 | McMaster-Carr 供应公司 | 4429K422 | 降低干燥器内的管路直径以适配气动注射器系统(步骤:弹性体注射) |
| 接头,适配器,直通,变径,衬套,六角,1/4 NPT 外螺纹 X 1/8 NPT 内螺纹,黄铜 | McMaster-Carr 供应公司 | 4757T91 | 降低干燥器内的管路直径以适配气动注射器系统(步骤:弹性体注射) |
| 接头,直通型适配器,真空卡套 1/4" 1/8 英寸 NPT 内螺纹黄铜管接头 | McMaster-Carr 供应公司 | 44555K124 | 降低干燥器内的管路直径以适配气动注射器系统(步骤:弹性体注射) |
| 30/50 ml 气动注射器接头 | EWD 解决方案 | JEN-JG30A-X6 | 干燥器内部的气动注射器适配器;必须与用于盛装弹性体的注射器兼容(步骤:弹性体注射) |
| 真空表,双刻度,2-1/2" 旋钮,1/4 NPT 外螺纹,底部连接器,30" Hg-0,钢制外壳 | McMaster-Carr 供应公司 | 4002K11 | 真空计(步骤:弹性体注塑) |
| 量表,双刻度真空及复合式,3-1/2" 1/4 英寸 NPT 外螺纹,中心背装,30 号拨盘" Hg-0,100 PSI,钢制外壳 | McMaster-Carr 供应公司 | 4004K616 | 连接至气动注射器系统的压力表(步骤:弹性体注入) |
| 烤箱,真空,Isotemp,经济型 | Fisher Scientific | 280A | 可使用标准非真空烘箱(步骤:固化) &和脱模) |
| Solidworks CAD | 达索系统èmes | Solidworks 研究订阅版 | 其他CAD软件可用于模具母模和模具设计(步骤:模具设计) & 生产) |
参考文献
- Painter, P. C., Coleman, M. M. Essentials of Polymer Science and Engineering. DEStech Publications. , Lancaster, PA. (2009).
- Rosato, D. V., Rosato, M. G., Schott, N. R. Reaction Injection Molding. Plastics Technology Handbook - Volume. 2, 103-139 (2010).
- Cybulski, E. Plastic Conversion Process: A ....
访问受限。请登录或开始试用以查看此内容。
重印与许可
