我们展示了激光诱导前向转移技术(LIFT)在高粘度银浆印刷中的应用。该技术提供了一种简单、低温、稳定的非光刻微米级二维和三维结构印刷方法。
本文内容
摘要
摘要
在过去十年中,非光刻方法1-3在印刷金属油墨或其他功能材料方面取得了显著进展。随着人们对可印刷电子器件和无掩模图形化技术的兴趣日益增长,喷墨印刷3和激光诱导前向转移(LIFT)4等许多此类工艺已变得越来越流行。与传统的半导体加工技术相比,这些增材制造工艺成本低廉、环境友好,且非常适合快速原型制备。尽管大多数直接书写工艺局限于二维结构,并难以处理高粘度材料(尤其是喷墨印刷),但如果操作得当,LIFT技术能够突破这两个限制。三维像素(称为体素)的保形转移,也被称为激光贴花转移(LDT)5-9,最近已通过LIFT技术实现,利用高粘度银纳米膏成功制备了自支撑互连结构、复杂体素形状以及高纵横比结构。本文中,我们展示了一种简单而多功能的工艺,可用于制备多种微米和宏观尺度的银结构。这些结构包括用于图形化电极的简单形状、桥接和悬臂结构、高纵横比结构,以及利用商用数字微镜器件(DMD)芯片实现的单次大范围转移。
引言
增材印刷技术在将功能材料图案化沉积到多种基底上方面具有重要研究价值。这些所谓的"直接书写"工艺,包括微笔直写10、直接书写组装11、喷墨印刷12和激光诱导前向转移(LIFT)4,适用于制造从亚微米到宏观尺度的多种特征尺寸1,2。这些技术的主要优势在于成本低、环境友好,以及从概念到原型的快速实现。事实上,快速原型制造正是此类工艺的主要应用之一。这些工艺所使用的材料通常为溶剂中的纳米颗粒悬浮液,沉积后一般需要经过高温烧结步骤,才能实现其功能性。尽管微笔直写和直接书写组装技术相对易于实现,但两者在分配过程中均依赖于与接收基底保持连续的丝状接触。喷墨印刷是一种简单且非接触式的直接书写方法,但通常仅限于转移低黏度、化学性质温和的纳米颗粒悬浮液,以避免喷嘴堵塞或腐蚀。此外,由于液体在不同表面上的行为多变,以及润湿效应导致的不稳定性,通过喷墨印刷获得边缘特征清晰的图案非常困难13。尽管如此,迄今为止喷墨印刷仍受到研究人员最多的关注。
相比之下,LIFT 是一种非接触式、无喷嘴的增材制造工艺,能够转移具有清晰边缘的高黏度浆料。在此过程中,通过激光脉冲4将受控量的复杂材料从供体基底(或称为"色带")转移至接收基底,如图1所示。使用高黏度浆料时,所打印的体素可与入射激光脉冲横截面的尺寸和形状相匹配5。该工艺被称为激光转印(LDT),为直接书写提供了一种独特的方法,其中体素的形状和尺寸是易于调控的参数,从而无需光刻即可生成适用于多种应用的结构,例如电路修复14、超材料7、互连结构8以及自支撑结构15。在单次转移步骤中沉积复杂形状的能力显著缩短了加工时间,并避免了多个体素合并所带来的问题,而此类问题在大多数数字打印技术中较为常见。动态调节单个激光脉冲空间轮廓的能力17使得 LDT 的书写速度相较于其他激光直写(LDW)技术得以提升。由于这些工艺优势,我们将 LDT 工艺称为"部分并行化",因为它能够将多个串行书写步骤合并为单个并行步骤。并行化的程度最终取决于快速改变激光横截面轮廓(从而改变最终体素形状)的能力,以及色带与基底平移的速度。
为了帮助可视化该过程,图 2A、2C 和 2E 示意性地展示了三种不同膏体黏度下材料在 LIFT 过程中的行为。对于低黏度油墨 (图 2A)9,转移过程表现为喷射行为,形成圆形的半球状体素(图 2B)18。图 2C 描述了极高黏度悬浮液的转移过程,其中喷出的体素会发生碎裂,类似于固体陶瓷层 LIFT 过程中观察到的现象19。图 2E 描述了具有合适中间黏度的纳米膏体的 LDT 转移过程,此时释放的体素不受表面张力效应引起的形变影响,能够完整地到达接收基底。转移体素形状受黏度影响的情况如原子力显微镜(AFM)图像 图 2B、2D 和 2F 所示。如 图 2F 所示,在适当的黏度范围内(通常对于银纳米膏体约为 ~100 Pa·sec),可以获得轮廓清晰、定义明确的体素5。
总体而言,目前关于能够结合非接触式打印并实现微米级分辨率三维结构的方法的报道还较少。LDT方法提供了一种自由成形工艺,可制造具有超细间距键合能力的互连结构。许多应用,包括精密电子器件、有机电子器件以及微机电系统(MEMS),均可从该工艺中受益。本文展示了针对高粘度银纳米膏体的非接触式三维打印工艺,以及通过DMD芯片实现单激光脉冲、大面积打印的工艺。
方案
1. 制备供体底物
- 用胶带遮住载玻片的边缘,使中央区域的玻璃裸露。
- 将载玻片浸入缓冲氢氟酸(40% NH4F 水溶液与 48% HF 水溶液按 6:1 比例混合)中 3–15 分钟。注意:此步骤将腐蚀未被遮蔽的载玻片中心区域,形成一个凹槽。凹槽深度应在 1 至 5 µm 之间,可通过触针式轮廓仪或原子力显微镜(AFM)按照仪器制造商的说明进行测定。
- 移除胶带遮蔽层。
2. 制备墨水带
- 在井孔的一侧涂抹少量银浆,确保其用量足以填满井孔,大约在10 mg范围内。不过,事先无需精确称量。
- 用一把平直的金属刮刀用力刮过井孔,将银浆均匀铺展成一层覆盖整个井孔的薄层,确保分布均匀,无局部过薄之处。此步骤最终形成的、含有银墨的小井孔称为"细条"。
- 用实验室擦拭纸擦去溢出井孔外的银浆。
3. 干燥带状物
- 将色带正面朝上置于低湿度环境中。使用充满干燥氮气的盒子效果最佳。
- 在室温下静置至少 2 小时。此时,油墨黏度应已足够高,可用于打印。
注意:充分干燥后,可将色带正面朝下放置于另一载玻片上,并存放在干燥氮气环境中,保存时间约为一个月。以这种方式储存后,油墨色带可长期无人看管。
4. 打印体素
- 使用真空吸盘或双面胶带将接收基底固定在XY平移台上。注意:接收基底必须平整,但无其他限制。硅晶圆、玻璃载片或可耐受200 °C的聚合物均可作为接收基底。
- 将色带正面朝下放置于接收基底上。
- 通过供体基底的背面,将光学装置聚焦于孔内墨水的背面表面。
注意:实现此过程的光学装置有多种排列方式,但以下步骤/组件是必需的:- 使用具有脉冲紫外激光的光束 "礼帽" 空间能量分布(而非高斯分布)。使用能够可控发射单个脉冲的激光器,可能需要声光调制器。声光调制器可使用户控制单个脉冲的发射。
- 将光束通过一个孔径,使光束的横截面形成所需的形状。注意,孔径的形状决定了体素的形状。也就是说,孔径实质上被成像到供体基底上,类似于掩模投影。
- 使用显微物镜减小光束横截面尺寸,从而确定打印体素的大小。例如,若10倍物镜产生侧向尺寸为50 µm的方形体素,则50倍物镜将打印出相同形状(方形)但侧向尺寸为10 µm的体素。
- 将摄像机通过分光器与显微镜物镜同轴放置,以实现对墨带的实时监测。
- 在供体基底上发射单个激光脉冲。激光能量密度的合理起始范围为40–60 mJ/cm²。2确保在被剔除体素的位置出现一个与激光束横截面形状一致的可见孔洞。如果看不到孔洞,可能有以下几个原因:
- 失焦
- 调节聚焦物镜的高度,这可能会使孔洞进入焦点。
- 低能量。
- 缓慢增加激光能量,直至能量密度达到 60–80 mJ/cm²2较厚的墨带可能需要较高的能量密度值。
- 油墨黏度过低。
- 如果墨带中的墨滴被喷出后,墨带上的孔洞立即重新填充,则说明墨水黏度仍然过低,因此需根据步骤3的说明将墨带再干燥30分钟,然后重新开始步骤4。
- 失焦
- 沿X轴和Y轴移动XY平移台至新位置。
- 再次向供体基底发射单个激光脉冲,喷射出一个体素,并在墨带中留下一个边界清晰的孔洞,即体素被喷射后形成的位置。
5. 打印复杂结构
- 通过以下方式连接相邻体素来创建线条:
- 按照4.1-4.4所述方法转移一个体素。
- 将XY平移台沿X或Y方向移动一个体素长度。
- 按照4.1-4.4所述方法转移另一个体素。
- 重复此过程,直至获得足够长的线条。
- 通过以下方式创建桥接或悬臂结构:
- 调整光束位置,使喷射出的体素能够跨越供体基底上的几何间隙,或使体素的一部分悬伸超过几何间隙的边缘。
- 按照4.1-4.4所述方法转移一个体素。注意:如果浆料黏度过低,体素可能会贴合其下方的结构特征,而无法形成桥接或悬臂结构。
- 通过以下方式创建高纵横比结构:
- 按照4.1-4.4所述方法转移一个体素。
- 在不移动受体基底的情况下,将供体基底移至墨带上的新位置。
- 按照4.1-4.4所述方法转移一个体素。
- 重复步骤5.3.2和5.3.3,直至获得足够高度的结构。如果结构高度超过约3–5 µm,需定期在供体与受体基底之间插入间隔物,以防止体素堆叠层与墨带直接接触。请注意,由于供体基底高度发生变化,需按照第4.4.1节所述重新对光学系统进行聚焦。
通过DMD芯片打印复杂图像
- 绘制或上传所需体素形状的图像,确保图像文件格式为位图。注意:必须使用光学系统的缩小倍率因子,将绘制图形按待打印体素的实际尺寸进行缩放。DMD 实质上替代了光阑,因此不再使用掩模投影的方式对光束成像,而是利用微镜阵列来调控光束形状。
- 选择合适的激光器(紫外光或绿光)。
- 打开 DMD 并启动 DMD 软件。
- 点击 "打开图像",加载位图图案,然后选择“加载并重置”。
- 点击 "添加",位图文件的名称应显示在右侧面板中。
- 点击 "运行一次",此时位图图案已加载至 DMD 上。
- 按照步骤 4.1 至 4.3 所述方式放置供体和受体基底,然后按照步骤 4.4 至 4.6 所述方法转移墨水。
- 完成转移后,如有需要可重复步骤 6.3 至 6.4;随后进入步骤 7。
7. 熔炉
所有体素打印完成后,在炉中进行固化。
- 将接收基底正面朝上放入炉中。
- 在 180 °C 下固化 2 小时。
结果
图3 展示了一个具有中心孔的代表性供体基底。该供体基底采用标准玻璃载片,此处孔的深度为 1 µm。请注意,所有银纳米浆料均被限制在矩形孔内,基底其余部分保持洁净。还需注意的是,浆料颜色均匀,表明其厚度大致均匀。颜色较浅的区域表示浆料较薄,应尽量避免。图4 展示了从条带中喷射出 6×6 阵列、每个为 20 µm × 20 µm 的方形体素后,供体基底的 20 倍光学图像。在此理想情况下,间隙中无浆料残留,所有体素均已完全从条带上脱离。若能量不足或光束轮廓中存在显著热点,则体素仅能部分脱离,并仍粘附在条带背面。
不同黏度的膏体喷射出的体素可参见 图59当糊状物的黏度较低时, 即, 若未充分干燥,表面张力将导致体素变得更为圆润,从而失去其原始形状(如图所示) 图5A 和 B)。注意体素形状在 图5B 与束斑形状不同(见插图) 图5B)。在另一极端情况下,当膏体黏度较高时, 即, 已过度干燥,体素在弹出时容易发生断裂,如图所示 图5C 和 D因此,存在一个中间黏度范围,可实现未破裂体素的转移,这些体素保留了光束轮廓的形状,如图所示 图5E 和 F我们展示了两种形成较长导电线路的体素链。第一种是简单的首尾相连链,其中包含40个x 60 µm2 体素被依次相邻地转移(图6A 和 B)20通常情况下,这种连接方法可靠性较差,在软固化后会出现部分或完全断裂的界面 100 °C (如所示) 图6B)。第二种方法采用端对端传递的带缺口互锁体素(图 6C 和 D)。虚线表示 图6C 勾勒出体素的原始形状,因为界面质量较高,难以通过视觉分辨单个体素的形状。这一效应在 图6D,其中体素之间的接缝几乎不可见。与简单的端对端连接相比,带凹槽的几何结构更加可靠,几乎所有接口在经历后续处理后仍保持连续。 100 °C 治愈 图7 展示各种堆叠几何结构、图案和宽高比。单个体素穿过一个 100 µm 宽的硅沟槽可被观察到 图7A。 获得合适的黏度对于桥接或自支撑应用至关重要,以防止体素发生下垂或贴附于接收基底的几何形状。复杂的多层结构可见于 图7B-D,包括两个堆叠的金字塔结构和高纵横比的微柱。这些几何结构对于需要垂直和跨区域互连的应用具有重要意义。最后, 图8A 展示了一种替代的光学装置,该装置使用了一款商用DMD芯片,在图中称为“数字微镜器件”。如步骤6所述,复杂的大型图像可预先加载到计算机中,并通过单次激光脉冲完成转移。一个成功打印的NRL标志见于 图8B我们注意到,通过单次脉冲,即可转移长度为1 mm、特征分辨率为~的膏状结构。20 µm.
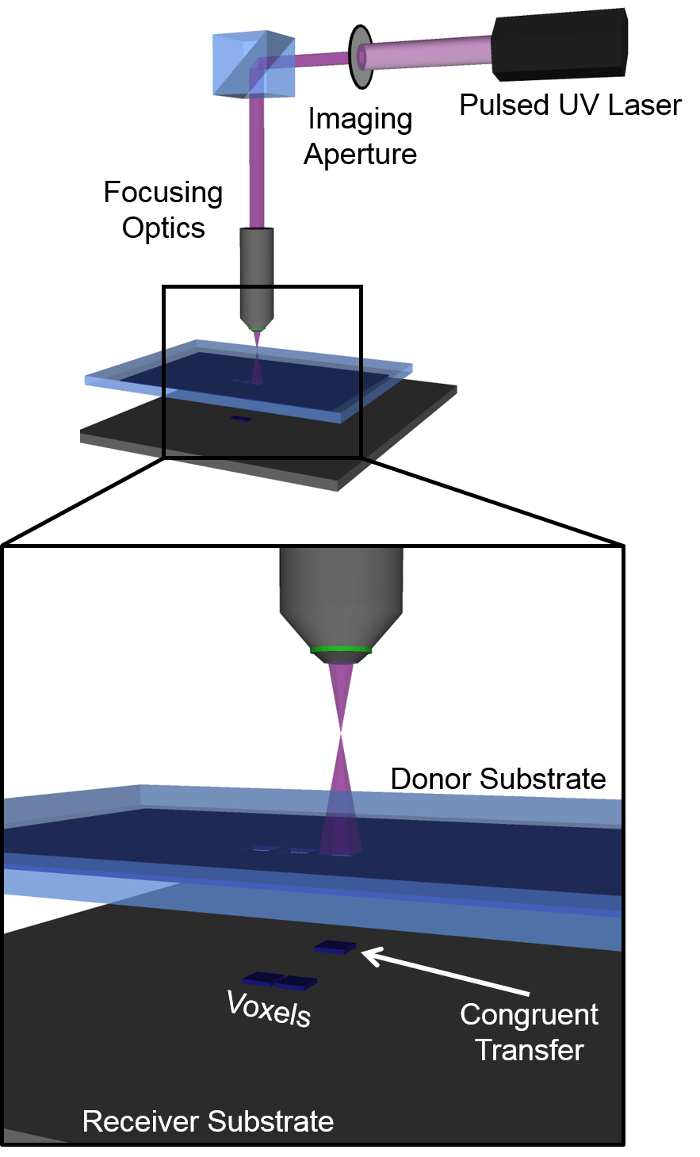
图1. LDT装置的示意图。 需注意,仅对于高粘度油墨,体素形状才仅由光束的横截面形状决定。请点击此处查看此图的放大版本。
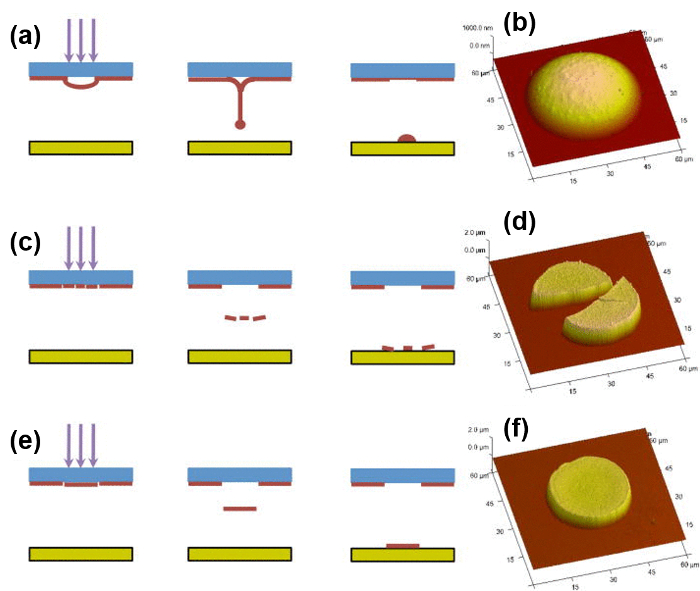
图 2. 体素喷射示意图。 图示说明了在(A)低黏度、(C)高黏度和(E)中等黏度条件下的转移演化过程。相应的体素原子力显微镜(AFM)图分别显示于(B)、(D)和(F)。本图改编自文献[9]。请点击此处查看此图的放大版本。
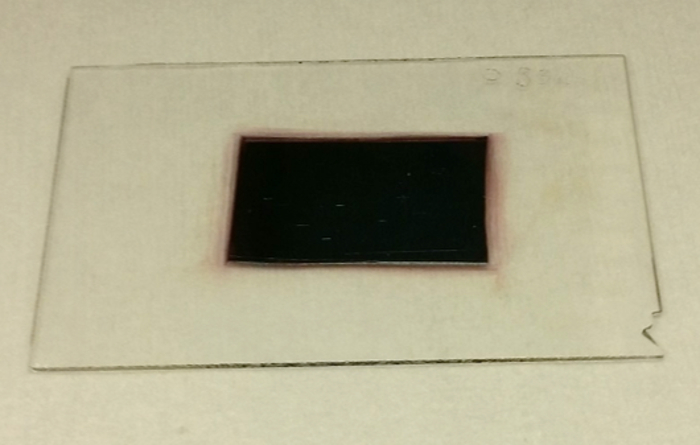
图3. 银纳米膏体供体基底的照片。 该基底本身为一片玻璃载玻片,中心处有一个深1 µm的凹槽。请点击此处查看该图的放大版本。
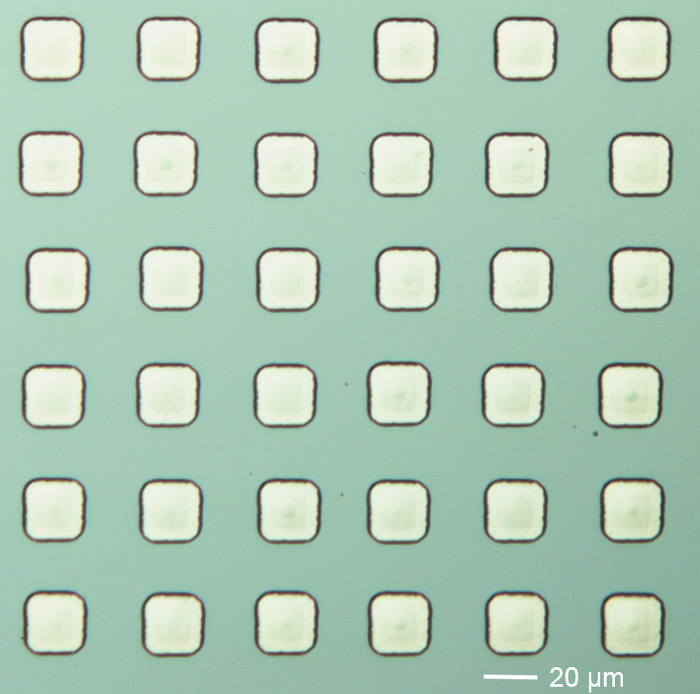
图 4. 转印微区后带材(供体基底)上浆料层的 20 倍光学图像。 边缘清晰、轮廓分明且无残留物,表明浆料干燥充分,材料从带材完全转移。 请点击此处查看该图的放大版本。
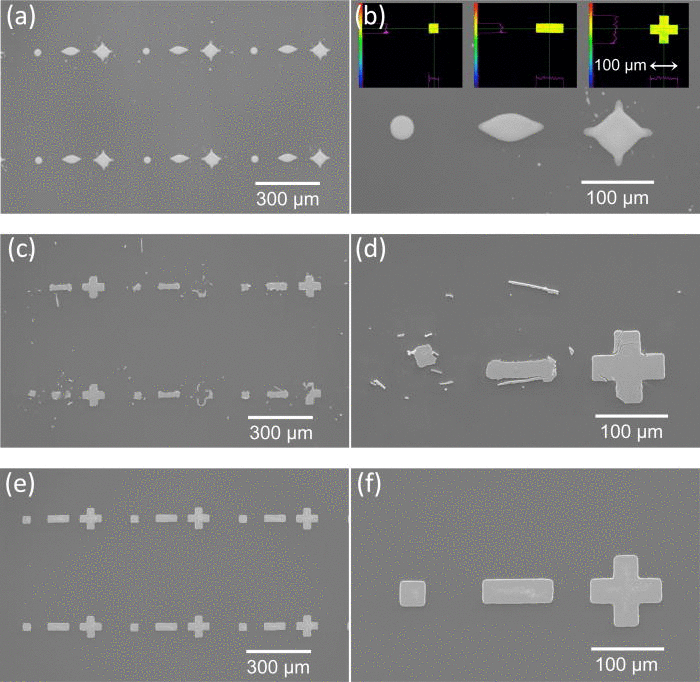
图 5. 多种不同体素的扫描电子显微镜(SEM)图像。 插图中显示了光束轮廓(B)。从低黏度(A、B)、高黏度(C、D)和中等黏度(E、F)材料中打印出三种不同的体素形状。请注意,低黏度会导致形状和体素清晰度的丧失,而高黏度则会导致体素开裂。本图改编自[9]。请点击此处查看该图的放大版本。
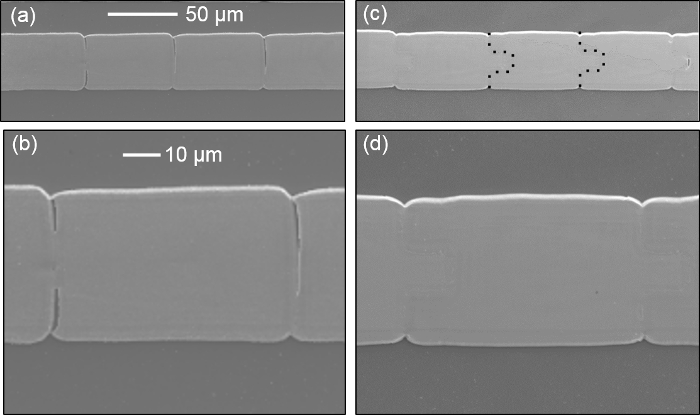
图6. 相连体素链的扫描电镜图像。 展示了两种连接结构:简单的端对端连接(A,B)和带凹槽的互锁结构(C,D)。通常情况下,带凹槽互锁结构的可靠性更高,而简单的端对端连接由于在炉内处理过程中发生收缩,容易产生裂纹。本图改编自文献[20]。请点击此处查看该图的放大版本。
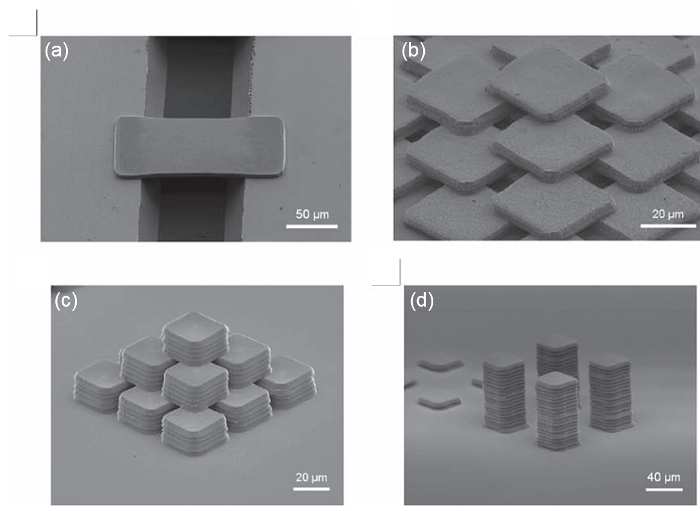
图7. 多种复杂体素结构的SEM图像。 所示几何结构包括:跨越100 µm宽沟槽的矩形体素(A)、多层支架结构(B)、高长径比的金字塔结构(C)以及多个高长径比的微柱(D)。本图改编自文献[8]。请点击此处查看该图的放大版本。
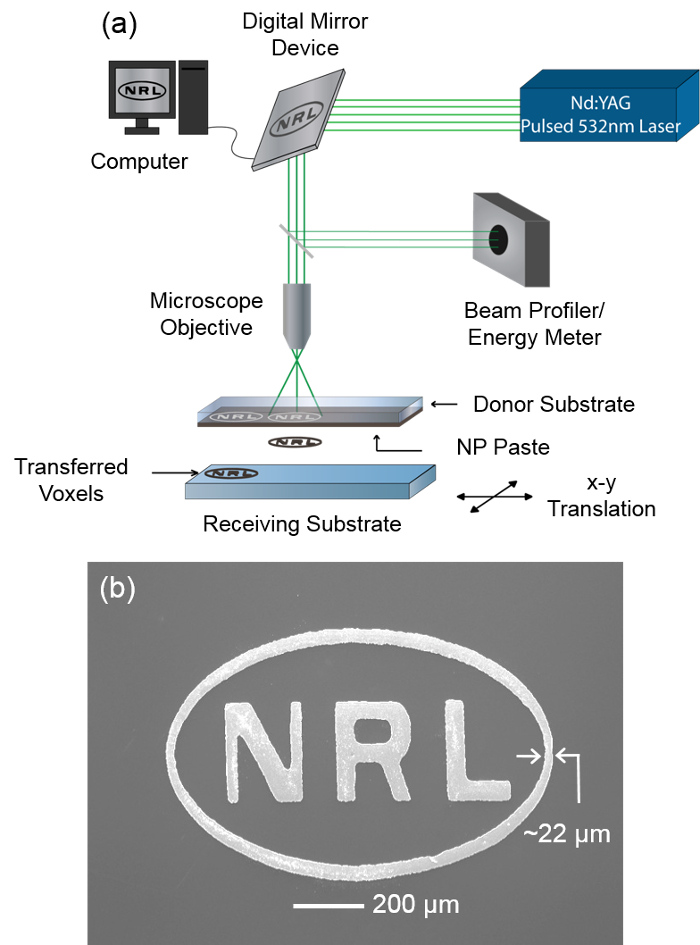
图8. 通过DMD芯片实现LDT的示意图与结果。 在示意图(A)中,激光光阑被替换为DMD芯片,该芯片由大量微镜组成。图像文件中的图案可被忠实地成像到供体基底上,通过单次激光脉冲即可喷射出与原始体素图案完全一致的复制品。例如,通过单次激光脉冲成功转移了一个NRL标志(B)。请点击此处查看该图的高清版本。
讨论
本文展示了一种非接触式三维打印以及单激光脉冲大面积打印(通过DMD芯片)高黏度银纳米膏的方法。与其他直接书写技术(如喷墨打印)不同,此处描述的激光转印技术(LDT)允许仅通过一个激光脉冲,即一步完成复杂体素形状的打印。即,在单个步骤中完成。尽管该过程的许多方面看似简单直接,但多个步骤需要反复测试以实现优化。首先,膏体的干燥程度和黏度是成功转印的最重要因素。尽管文中已多次强调这一点,我们仍在此重申以突出其重要性。如果油墨黏度过低,则无法打印出清晰、定义明确的体素形状。当尝试喷射体素时,若油墨黏度过低会出现一个明显的迹象:激光脉冲触发后,体素看似瞬间被喷出,但油墨会迅速回填到供体基底上留下的孔洞中。此时,用户应停止发射激光,并按照步骤3.1和3.2所述进一步处理油墨。如果油墨黏度过高,体素转印过程在转印带上看似成功,但在检查受体基底上的体素时,会出现明显的撕裂、断裂或残留物。此时,用户需丢弃当前转印带,并按照第2节所述制备新的转印带。油墨黏度和干燥时间的优化应通过评估体素转印尝试的质量来完成。我们不建议在任何阶段尝试测量膏体的黏度。其次,激光能量密度几乎与油墨黏度同等重要,能量密度的微小变化都可能对过程产生显著影响。当能量过低时,现象非常明显——体素将无法从供体基底上喷出。建议从步骤4.4中推荐的能量密度范围开始,然后极其缓慢地逐步增加数值。能够实现完全转印的最低能量称为“阈值能量密度”。通常最好在阈值能量密度或其附近操作,因为更高的能量密度往往会导致体素断裂或撕裂。最后,根据所用激光器的类型不同,激光光束剖面中可能存在热点。这可能需要调整光阑,以采样光束中更均匀的区域。如果喷射出的体素形状发生扭曲或与光束横截面形状不匹配,则可能是激光热点、油墨层厚度或均匀性所致。
除了故障排除之外,该技术还存在一些局限性。最终的炉内固化步骤使得在不耐高温的基底上难以甚至无法实现具有理想功能特性的体素。通常,本文所用的银纳米膏需要至少150 °C的固化温度,才能获得合理的导电性。供体基底上油墨层的制备仍需进一步优化,以提高厚度均匀性、表面覆盖率和处理时间。油墨层厚度对阈值能量密度和转移质量有显著影响,厚度不均匀会使转移过程变得困难,尤其是在转移小于20 µm × 20 µm的体素时尤为明显。当前供体基底的设计难以制备长度超过数十厘米的条带,限制了大面积加工的通量。因此,需要开发其他供体基底设计方案,例如卷对卷或旋转圆盘式结构,以实现更高的自动化程度和更大面积的加工。
LDT 技术的优势在于能够转移其他按需喷墨技术无法处理的高黏度流体。LDT 的优势可分为两种情况:首先,打印高黏度浆料相较于低黏度浆料在质量或速度上有所提升;其次,在某些情况下,只有使用高黏度浆料打印才能实现低黏度浆料无法形成的结构。第一类优势的示例包括:润湿效应导致的体素变异性极小、对体素形状和尺寸的高度可控性、固化过程中收缩程度低,以及相较于其他 LIFT 工艺所需的激光能量更低(因而转移速度较低)。第二类优势的示例包括:高纵横比结构、桥接结构、悬臂结构,以及任何需要良好体素形状保持性的结构。通过将 LDT 工艺与 DMD 芯片结合,可实现复杂形状和图案的并行打印,从而显著加快整体加工速度。此外,使用 DMD 对体素进行塑形,可在激光脉冲之间更新设计,实现动态可重构体素的快速打印。通常情况下,DMD 的刷新率(33 kHz)略低于激光器的最大重复频率(100 kHz 或更高),但打印速度的限制因素主要是平台的移动速度。
LDT 系统未来发展的主要方向包括进一步开发新型材料、优化供体薄膜的制备工艺,以及通过集成数字光处理(DLP)技术(如 DMD 芯片)持续推进工艺的规模化。尽管金属和绝缘材料已通过该工艺成功转移,但目前开发的活性材料仍较少。若能利用 LDT 工艺实现压电、磁性或光电材料的打印,将有望开辟巨大的技术应用前景。目前,供体基底的几何结构限制了工艺的可扩展性。若能开发卷对卷或旋转圆盘式供体基底,将显著提升工艺效率。最后,将 LDT 与 DLP 技术相结合,可能成为数字制造领域的一项颠覆性进展,使原本串行的加工过程转变为高度并行的过程。实现这一目标的关键挑战之一,是在多个尺度上实现具有优良特征分辨率的体素打印,即横向尺寸在数十或数百微米量级的体素 µm 包含尺寸在 1-5 量级的特征 µ综上所述,这些进展为电子元器件的大面积增材制造提供了重要机遇。
披露
作者无任何利益冲突需要披露。
致谢
本工作由海军研究办公室(ONR)通过海军研究实验室基础研究计划资助。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 用于丝网印刷的银纳米浆料 | Harima Chemicals Group, http://www.harima.co.jp/en/ | NPS Type HP | 储存于 10 °C,禁止冻结;使用前需静置 1 小时,使浆料恢复至室温。 |
| 缓冲氢氟酸溶液 | http://transene.com/sio2/ | BUFFER HF IMPROVED | 蚀刻速率可能因材料结构不同而有所变化 |
参考文献
- Park, J. U., et al. High-resolution electrohydrodynamic jet printing. Nature Mater. 6, 782-789 (2007).
- Hon, K. K. B., Li, L., Hutchings, I. M. Direct writing technology - Advances and developments. CIRP Ann. 57, 601-620 (2008).
- Calvert, P. Inkjet Printing for Materials and Devices. Chem. Mater. 13, 3299-3305 (2001).
- Arnold, C. B., Serra, P., Piqué, A. Laser direct-write techniques for printing of complex materials. MRS Bulletin. 32, 23-31 (2007).
- Park, J. U., et al. High-resolution electrohydrodynamic jet printing. Nature Mater. 6, 782-789 (2007).
- Hon, K. K. B., Li, L., Hutchings, I. M. Direct writing technology - Advances and developments. CIRP Ann. 57, 601-620 (2008).
- Calvert, P. Inkjet Printing for Materials and Devices. Chem. Mater. 13, 3299-3305 (2001).
- Arnold, C. B., Serra, P., Piqué, A. Laser direct-write techniques for printing of complex materials. MRS Bulletin. 32, 23-31 (2007).
- Piqué, A., Auyeung, R. C. Y., Kim, H. K., Metkus, M., Mathews, S. A. Digital microfabrication by laser decal transfer. J. Laser. Micro. Nanoeng. 3, 163-168 (2008).
- Auyeung, R. C. Y., Kim, H., Birnbaum, A. J., Zalalutdinov, M., Mathews, S. A., Piqué, A. Laser decal transfer of freestanding microcantilevers and microbridges. Appl. Phys. A. 97, 513-519 (2009).
- Kim, H., Melinger, J. S., Khachatrian, A., Charipar, N. A., Auyeung, R. C. Y., Piqué, A. Fabrication of terahertz metamaterials by laser printing. Opt. Lett. 35, 4039-4041 (2010).
- Wang, J., Auyeung, R. C. Y., Kim, H., Charipar, N. A., Piqué, A. Three-dimensional printing of interconnects by laser direct-write of silver nanopastes. Adv. Mater. 22, 4462-4466 (2010).
- Mathews, S. A., Auyeung, R. C. Y., Kim, H., Charipar, N. A., Piqué, A. High-speed video study of laser-induced forward transfer of silver nano-suspensions. J. Appl. Phys. 114, 064910(2013).
- King, B. H., Dimos, D., Yang, P., Morissette, S. L. Direct-write fabrication of integrated, multilayer ceramic components. J. Electroceram. 3, 173-178 (1999).
- Lewis, J. A. Direct ink writing of 3D functional materials. Adv. Funct. Mater. 16, 2193-2204 (2006).
- Calvert, P. Inkjet printing for materials and devices. Chem. Mater. 13, 3299-3305 (2001).
- Kang, H., Soltman, D., Subramanian, V. Hydrostatic Optimization of Inkjet-Printed Films. Langmuir. 26, 11568-11573 (2010).
- Piqué, A., et al. Laser decal transfer of electronic materials with thin film characteristics. Proc. SPIE. 6879, 687911(2008).
- Auyeung, R. C. Y., Kim, H., Birnbaum, A. J., Zalalutdinov, M., Mathews, S. A., Piqué, A. Laser decal transfer of freestanding microcantilevers and microbridges. Appl. Phys. A: Mater. Sci. Process. 97, 513-519 (2009).
- Soltman, D., Smith, V., Kang, H., Morris, S. J. S., Subramanian, V. Methodology for inkjet printing of partially wetting films. Langmuir. 26, 15686-15693 (2010).
- Auyeung, R. C. Y., Kim, H., Charipar, N., Birnbaum, A., Mathews, S., Piqué, A. Laser forward transfer based on a spatial light modulator. Appl. Phys. A: Mater. Sci. Process. 102, 21-26 (2011).
- Duocastella, M., Fernandez-Pradas, J. M., Serra, P., Morenza, J. L. Jet formation in the laser forward transfer of liquids. Appl. Phys. A: Mater. Sci. Process. 93, 453-456 (2008).
- Feinaueugle, M., Alloncle, A. P., Delaporte, P., Sones, C. L., Eason, R. W. Time-resolved shadowgraph imaging of femtosecond laser-induced forward transfer of solid materials. Appl. Surf. Science. 258, 8475-8483 (2012).
- Breckenfeld, E., Kim, H., Auyeung, R. C. Y., Charipar, N., Serra, P., Piqué, A. Laser-induced forward transfer of silver nanopaste for microwave interconnects, A. Appl. Surf. Science. 331, 254-261 (2015).
重印与许可
