介绍了一种使用定制的工业级设备对铸造铝合金进行有载荷温旋成形的实验方案。讨论了实验中的热力耦合效应,并探讨了该方法与汽车轮毂全尺寸加工过程的相似性。
本文内容
摘要
摘要
高性能铸铝汽车轮毂正越来越多地通过在高温下进行流动成形/金属旋压的渐进成形工艺来制造,以改善材料性能。由于存在大量可能影响成形形状及最终材料性能的工艺参数,此类加工过程的调试尤为困难。目前已为全尺寸汽车轮毂设计并实现了一种简化型、轻载版本的加工工艺。该装置旨在帮助理解此类加工过程中的变形机理以及材料的响应行为。本文针对铸态A356轮毂毛坯,介绍了一套用于准备及实施成形试验的实验方案。提供了所实现的热分布曲线以及仪器设备的具体信息。同时讨论了该装置与大规模成形工艺之间的相似性,后者以更快的速率施加显著更高的变形量。
引言
目前在航空航天和交通运输领域中,较为复杂的金属成形工艺之一是金属旋压,包括剪切成形和流动成形等衍生工艺1,2。在此工艺中,将一个轴对称的工件安装在代表最终所需形状的芯模上,并使其旋转,同时与一个或多个进给辊接触。工件在辊轮与芯模之间受到压缩,发生塑性变形,其变形行为复杂,包含弯曲、减薄和轴向伸长等多种形式。对于延展性有限或成形困难的材料,有时需在较高温度下进行该工艺,以降低流变应力并提高材料延展性。
从加工角度来看,有多种参数会影响所制造部件的形状和性能。许多研究聚焦于采用统计方法优化各种参数3,4,5。这些变量包括工装几何形状(如工具和芯轴的形状)、成形速度(包括芯轴旋转速率和工装进给速率)以及材料性能。当需要较高温度时,操作人员需评估在仍能保证产品质量的前提下所需的最低温度。
铸造铝合金广泛应用于汽车和航空航天领域,其中A356合金常用于制造汽车车轮。然而,由于该合金的延展性有限,不适合在室温下成形6,7,必须在较高温度下进行成形加工。这带来了诸多工艺复杂性,主要体现在温度控制方面。由于该材料的性能随温度变化显著8,因此尤为重要的是开展仪器化试验,以确保热条件维持在合理的加工窗口内并实现有效监控。有关铸态A356合金在室温至500 °C、宽应变率范围内的热-力耦合行为的详细数据,可参见其他文献9。
为了支持轮毂制造中流动成形工艺的开发与优化,不列颠哥伦比亚大学材料工程系已研制出专用的成形设备。图1)。该装置主要由一台总输出功率为22 kW的手动皮带驱动卡盘车床,以及一套峰值输出功率为82 kW的丙烷喷灯加热系统构成(图2)。带有嵌入式热电偶的芯轴以及刚性辊组件(图3已安装一个可加工直径达330 mm工件的芯轴。该芯轴配备手动激活的夹紧系统,能够适应加工过程中工件直径的显著变化。图4)。在车床的主轴上已安装了一套由电池供电的数据采集(DAQ)系统,该系统包含一个微型无线计算机,可在成形过程中监测芯轴的温度,并监测坯料以表征加热情况。尽管其他流动成形工艺已通过改装车床实现4,10,目前的装置是首个具备 原位 加热与热数据采集。
已开发出一种适用于工业规模成形加工的工艺规程,以提供具有指导意义的加工条件。该规程随后将被详细描述,其内容包括工装与工件准备、成形操作实践,以及成形试验结束后的收尾操作。
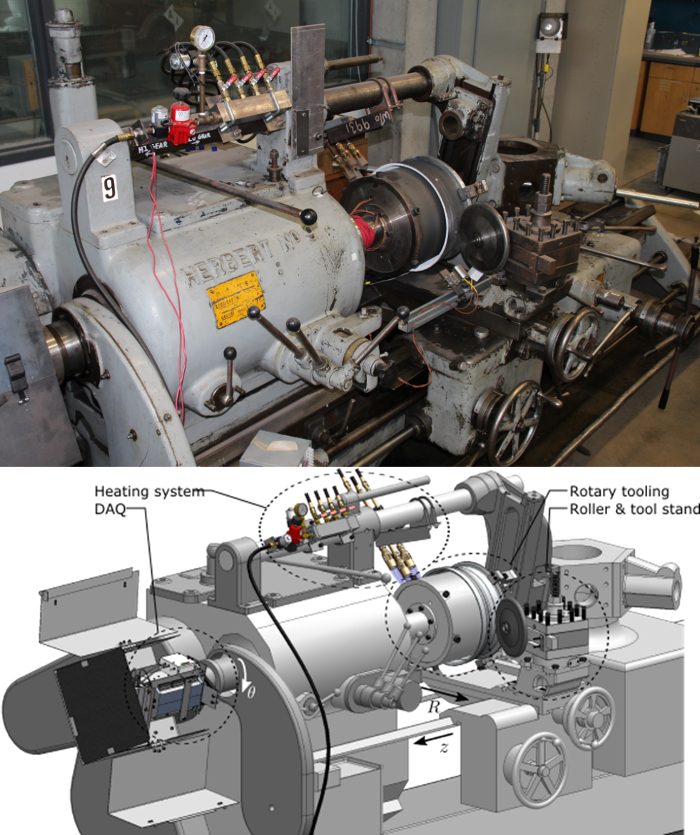
图1: 实验装置概览。 已集成到改装后的导轮式车床上用于高温成形的主要组件。设备实物照片(顶部),以及在计算机辅助设计图示中标注的主要工作方向和组件(底部)。请点击此处查看该图的放大版本。
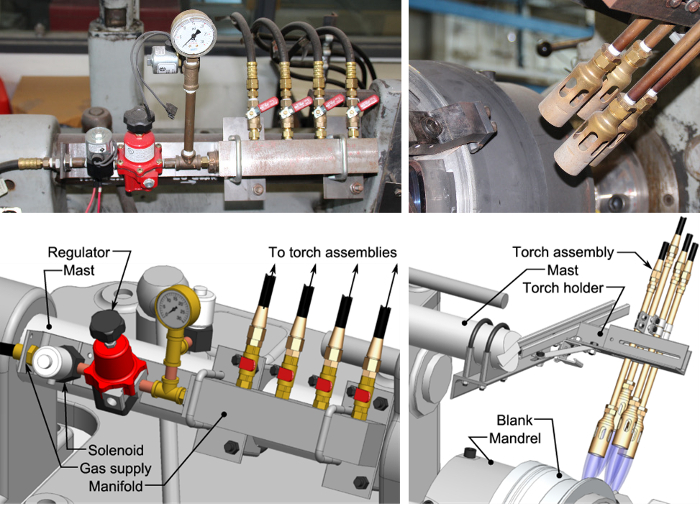
图2:加热系统细节。 一个丙烷加热系统,配有四个独立燃烧器(右上和右下),由包含气体控制电磁阀的中央歧管(左上和左下)驱动。可调节至各燃烧器的气体压力和独立流量,并可沿毛坯件调整位置,以适应不同的几何形状。请点击此处查看此图的放大版本。
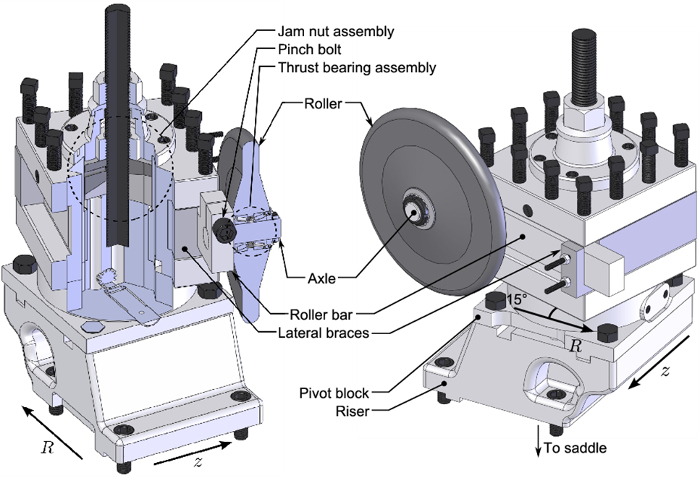
图 3: 滚轮支架装配细节。 车床上原有的刀具夹持装置已通过锁紧螺母组件进行改装,以在相对于芯轴旋转轴的任意角度下夹持滚轮。 请点击此处查看该图的放大版本。
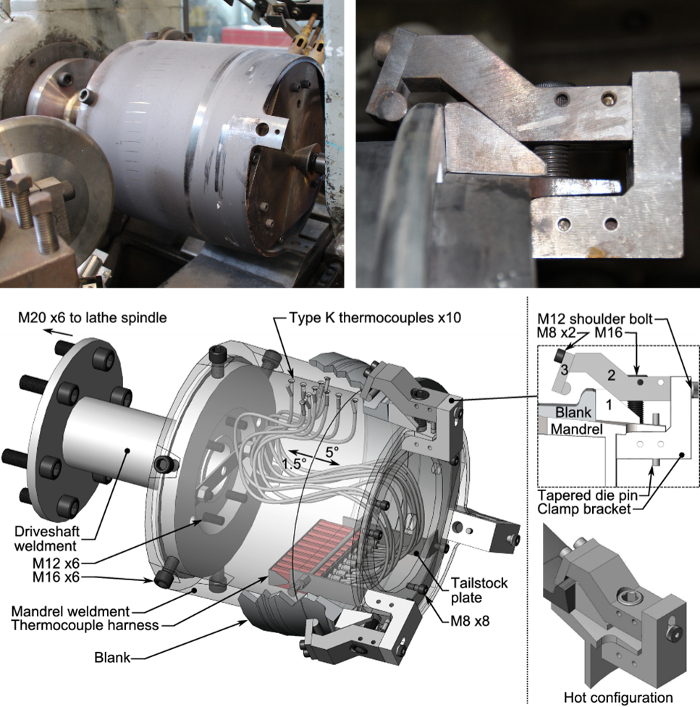
图 4: 带传感器芯轴与夹具系统的整体结构示意图。 旋转工装设计为可直接通过螺栓固定在车床主轴上,主轴由尾座上的活顶尖支撑(左上和左下图)。图中还展示了夹具组件及其操作方式(右上和右下图)。请点击此处查看该图的放大版本。
方案
1. 成形试验工件的制备
- 获取已加工至芯轴尺寸的铸态工件,使其内径跳动量为0.2 mm,同时外径尽可能保留原始铸造表面。
注意:若毛坯取自全尺寸轮毂铸件,则需通过机加工完全去除轮毂和辐条部分,并加工出可用于将工件夹紧在芯轴上的结构特征,包括去除内侧法兰。 - 将可容纳整个工件的箱式炉预热至135 °C,用脱脂剂清洁工件后放入炉中保温1小时,以准备进行热障涂层涂覆。
- 迅速将工件从炉中取出并放置于涂覆夹具上。使用汽车喷漆枪,在内径表面均匀喷涂一层薄的热障绝缘涂层。
注意:该涂层可在成形过程中提供润滑作用,并减少向芯轴的热量传递。
2. 工具准备
- 用湿布擦拭芯轴表面。确保芯轴的总径向跳动不超过 < 使用千分表沿成形长度方向测量,精度为0.5 mm。通过尾座板上的动力刀具中心进行检测。使用扭矩扳手,确保除夹具组件上的紧固件外,其余所有紧固件均按12.9级螺栓规定的扭矩值拧紧(单位:Nm:M8 - 40,M12 - 135,M16 - 340)。
- 首先打开燃气供应电磁阀,然后使用火石点火器点燃喷灯,启动预热系统。运行预热系统10分钟,以排出喷灯或软管中可能积聚的冷凝液。通过关闭燃气供应电磁阀来熄灭火焰。
- 以 20 转/分钟(rpm)的速度旋转芯轴,同时使用干燥的碳化硅砂纸(粒度 600/P1200)去除芯轴上松散或氧化的涂层层。
- 开启板载数据采集模块,运行预热系统,直至芯轴表面嵌入的热电偶在活中心接合状态下读数为 200 °C。
- 使用汽车喷漆枪,将水基锻造润滑剂均匀喷涂在芯轴表面,并在保持动力刀具中心运转的情况下,使旋转工装冷却至环境温度。
- 松开滚轮支架上的锁紧螺母组件(图3使用扳手拧紧。利用万能角度尺在滚轮组件上设定接近角或攻击角,并拧紧内外两个螺母(M35 - 750 Nm)。
- 组装3个夹具组件(图4)首先通过安装M12肩螺栓将元件2与夹具支架连接。检查是否存在任何可能导致元件2无法正常工作的热变形 图4 确保其能顺畅地在夹具支架上滑动。如有必要,使用干燥的320/P400目碳化硅砂纸轻轻打磨接触面,使其活动自如。根据需要,用布涂抹一层薄薄的高温钼基润滑剂。
3. 形成操作
- 将滚压工具架完全从芯轴移向主轴方向,移动尾座和中心架使其远离芯轴。手动将工件滑套到芯轴上,确保均匀贴合。
注意:由于空白样品在名义上具有轴对称性,因此不存在优先取向。 - 将夹具通过锥形冲头销安装到心轴上,并用手拧紧穿过心轴并旋入夹具块的M16螺栓。通过旋转并手动拧紧,确保施加均匀的压力,随后使用设定为50 Nm的气动冲击扳手进一步紧固。
- 启动加热系统,并立即以20 rpm的转速旋转芯轴。持续加热直至夹具松动。对于本实验过程,此过程大约需要3分钟。
注意:由于工件与芯轴的配合存在细微差异,每个工件所需时间会略有不同。 - 关闭加热系统并停止芯轴旋转,使第一个夹具可使用冲击扳手操作。在30秒内,使用冲击扳手或手动扳手拧紧所有夹具,并使用杆式热电偶探头在成形区域沿长度方向的3个位置记录工件表面温度。
- 重复步骤 3.4,直至工件达到合适的成形温度;对于 A356 合金,温度至少为 350 °C。使用设定为 200 Nm 的冲击扳手对夹具进行最终紧固。
- 将滚轮沿轴向和径向移动至成形位置(距工件表面约2-5 mm),并进行最后一次夹紧即 步骤 3.4)
- 开启加热系统后,将车床转速提高至预定的成形速度,使滚轮以预设深度压入工件,并启动螺纹切削进给装置,使滚轮沿工件轴向移动。
注意:对于当前的几何构型,在转速为281 rpm、每转轴向移动0.21 mm的条件下获得了合理的结果。 - 根据需要重复步骤 3.7 以增加变形程度。每次成形道次后,通过停止芯轴并使用与步骤 3.4 中相同的苇状热电偶探头,确保温度不低于最佳成形温度。若最佳成形温度已下降,则重复步骤 3.4 和 3.5 进行重新加热。
注意:可以采用重新加热,但可能会影响夹具系统夹持工件的能力极限。
4. 成型后操作
- 当达到所需的变形程度后,停止加热系统,松开所有夹具,并退出尾座,以便为取出工件留出足够空间。
- 使用黄铜棒轻轻敲击工件,使其与芯轴分离。如果此方法无效,可重新启动加热系统,以20 rpm转速旋转芯轴,同时轻轻敲击,直至毛坯与芯轴分离。
- 使用适当的操纵工具(如钳子或高度隔热的手套),将工件在60 °C的水中淬火以防止进一步时效,或让其在空气中冷却以最小化残余应力和变形。
结果
根据本文所述方法制备了铸态铝合金A356工件。这些工件取自北美某车轮制造商采用低压压铸工艺生产的铸态车轮。其中一个安装有热电偶的工件未进行成形,但经历了预热循环(方案第3节,步骤3.3–3.5),以记录该工艺阶段毛坯表面的温度分布情况。该响应结果如图5所示。另有3个样品被施加不同程度的变形,其中包括一个经过两次成形道次以实现高程度变形的样品。前两个样品以及后一个样品的第一次成形道次主要用于校正工件形状,壁厚变化不明显。后一个样品的最大壁厚减薄率约为10%,其中大部分减薄发生在第二次道次中。图6展示了铸态毛坯及多道次成形样品的横截面与显微组织。可以看出,该工艺显著细化了铸态显微组织,枝晶特征几乎不可辨识。变形作用使枝晶间共晶组织破碎,形成了比铸态更加均匀的显微组织。这改善了零件的整体延展性以及疲劳和断裂性能。作者此前已对整套样品的工件几何形状、壁厚的具体截面变化、观察到的缺陷以及显微组织的尺寸变化进行了更详细的描述8,13。
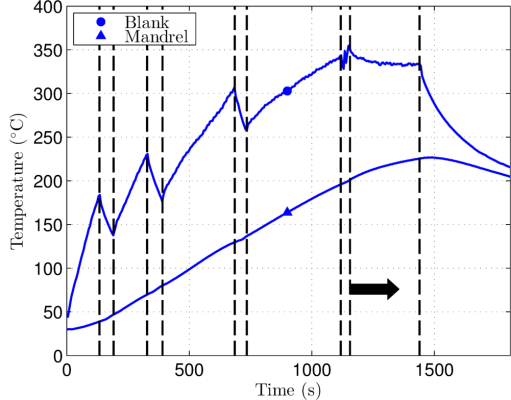
图 5: 芯轴与坯料的典型温度曲线。 使用加热系统测得的坯料与芯轴的典型瞬态热响应。垂直虚线表示在预热步骤中拧紧夹具的时刻,黑色箭头表示成形过程。最后一条垂直线表示关闭加热系统后系统开始冷却的时刻。
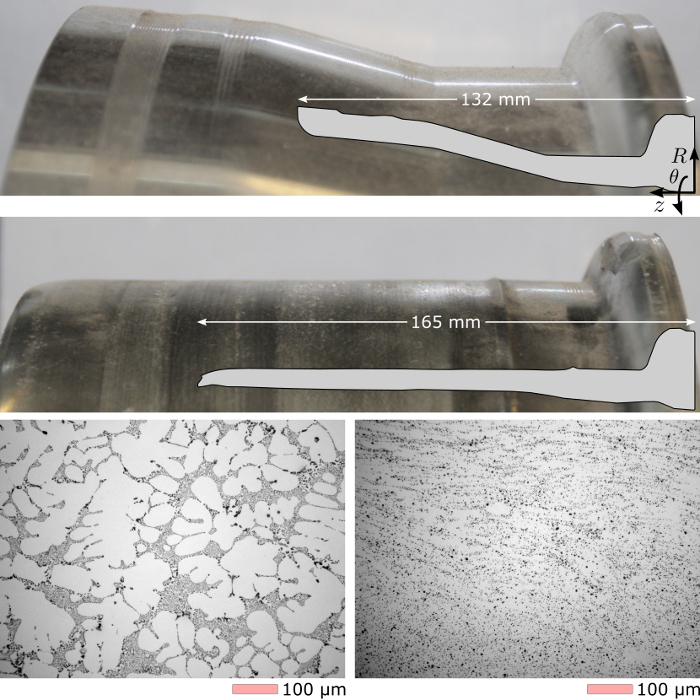
图6:铸态与成形后的结果。 初始接收的铸态坯料表面和几何形状具有330 mm的最小内径(顶部),经过两道次变形后得到如图所示的结果(中部)。通过光学显微镜观察可见,铸态下的枝晶显微组织(左下)在成形加工以及后续的T6热处理后(右下)发生了明显变化8,13。 请点击此处查看该图的放大版本。
讨论
上述代表性结果表明,所采用的工艺和设备能够在高温下实现铸态铝的成形,并为确定车轮流动成形的加工窗口提供了平台。该方法可用于研究成形包络的各个方面,包括已成形和未成形材料在热处理过程中的响应行为8。然而,当前设备所使用的加工工艺仍有改进空间。
关于进一步的仪器配置,若要加速工艺模型的开发,在设备中集成机床测力仪和摩擦计11,12,以测量轧辊上的成形载荷和摩擦系数,将有助于获取有关工艺条件的重要信息。该仪器技术已广泛应用于正交切削研究中,且可方便地集成到当前设备上。这些附加的仪器配置将提供有用的数据,用于精确验证建模工作13,14,并支持工业界对这一工艺日益增长的兴趣。为了有效捕捉工件在加工过程中温度的变化,理想的方案是采用非接触式测量技术。然而,常用的红外测量技术受限于铝材低发射率以及加工过程中表面状态的变化。这正是本研究采用集成传感器的调试工件来记录所述工艺条件下典型热响应的主要原因,该数据可用于建立基础的传热分析,以关联芯模表面温度与工件之间的热传递关系。
由于该材料在高温下对时间较为敏感,且成形过程主要依赖手工操作,因此不同批次之间存在一定程度的不一致性是可预期的。铝合金的显微组织因时效机制的影响,对高于100°C的温度高度敏感。因此,本实验方案中最关键的步骤为1.2以及3.3–3.7,因为在这些步骤中毛坯处于较高温度状态。为保证成形操作之间的可重复性,必须尽快完成夹具的紧固和重新定位。
这 原位 在预热步骤中采用的工件加热方式效率较低,可通过辐射加热加以改进。整个加工过程中芯轴与工具的运动速度在一定程度上受限于所用车床的性能。若需提高成形速度,则需要刚性更强、承载能力更高的机架,特别是在尝试成形强度更高的材料时。工件的夹紧与释放可通过增加液压或气动驱动装置来改进。由于毛坯向芯轴的热传递在很大程度上取决于工件对芯轴施加的压力,因此该改进还可提升基于现有系统的模型化方法对成形过程中工件温度的测定精度。
所述装置和方法表明,在这些条件下,该材料的成形载荷接近标准车削加工的载荷,并且仍是一种进行制造试验的非常经济有效的工艺。研究人员可在远离昂贵商用成形设备的条件下开展不同制造路径和成形性研究。通过所述装置和方案,可在构建更大规模、更高通量的设备之前,对加工参数进行考察。据作者所知,这是一种独特的研究方法。
由于所开发的方案目前仅应用于一种特定的铸造铝合金变体,因此还有大量其他铸造铝合金可用于汽车轮毂以外的多种应用领域。鉴于这些合金在温度方面的加工窗口大致相似,所开发的方案可轻松进行调整和应用。
披露
作者无任何利益冲突需要披露。
致谢
作者谨此感谢 Ross McLeod、David Torok、Wonsang Kim 和 Carl Ng 提供的技术支持。M. J. Roy 感谢 EPSRC(EP/L01680X/1)通过“严苛环境材料博士培训中心”提供的支持,以及力拓铝业通过研究奖学金提供的经费支持。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 试剂/材料 | |||
| 高温润滑脂 | Dow Corning | Molycote M-77 | |
| 高温润滑剂 | Superior Graphite | sureCOAT | |
| 高温模具涂料 | Vesuvius/Foseco | DYCOTE 32 | |
| 名称 | 公司 | 目录编号 | 备注 |
| 设备 | |||
| 活动顶尖 | Riten Industries | 17124 | 钟形头,弹簧加载 |
| 活动顶尖适配器 | Riten Industries | 431 | 车床用适配器 |
| 冲击扳手 | Chicago Pneumatic | CP7749-2 | 1/2" 驱动,0–545 ft-lb |
| 扭矩扳手 | Westward Tools | 6PAG0 | 1/2" 驱动,0–250 ft-lb |
| 气动喷漆枪 | Cambell Hausfeld | DH4200 | 用于模具涂料 |
| 气动喷漆枪 | Cambell Hausfeld | DH5500 | 用于石墨基润滑剂,高流量低压力(HVLP)型 |
| 数据采集单元 | Measurement Computing | USB-2416 | |
| 里德热电偶 | Omega Engineering | 88108 | |
| 丙烷气罐 | 通用 | 20/40 磅,POL 接口 | |
| 电磁阀 | Aztec Heating | SV-S121 | |
| 气体调节器 | Aztec Heating | 67CH-743 | 0–30 psi |
| 燃烧器喷嘴 | Exact | 3119 | 数量:4 |
| 滚子轴承 | SKF | 32005 X/Q | 数量:2 |
| 其余设备为自行设计与制造 |
参考文献
- Wong, C., Dean, T. A review of spinning, shear forming and flow forming processes. Int. J Mach Tool Manu. 43 (14), 1419-1435 (2003).
- Music, O., Allwood, J. M., Kawai, K. A review of the mechanics of metal spinning. J Mater Process Tech. 210 (1), 3-23 (2010).
- Razani, N. A., Jalali Aghchai, A., Mollaei Dariani, B. Flow-forming optimization based on hardness of flow-formed AISI321 tube using response surface method. Int J Adv Manuf Tech. 70 (5), 1463-1471 (2014).
- Abedini, A., Rash Ahmadi, S., Doniavi, A. Roughness optimization of flow-formed tubes using the Taguchi method. Int J Adv Manuf Tech. 72 (5), 1009-1019 (2014).
- Davidson, M. J., Balasubramanian, K., Tagore, G. R. N. Experimental investigation on flow-forming of AA6061 alloy-A Taguchi approach. J Mater Process Tech. 200 (1-3), 283-287 (2008).
- Cheng, Y. C., Lin, C. K., Tan, A. H., Lin, J. C., Lee, S. L. Effect of Spinning Deformation Processing on the Wear and Corrosion Properties of Al-7Si-0.3Mg Alloys. Mater Manuf Process. 25 (7), 689-695 (2010).
- Mori, K., Ishiguro, M., Isomura, Y. Hot shear spinning of cast aluminium alloy parts. J Mater Process Tech. 209 (7), 3621-3627 (2009).
- Roy, M. J., Maijer, D. M. Response of A356 to warm rotary forming and subsequent T6 heat treatment. Mat Sci Eng A-Struct. 611, 223-233 (2014).
- Roy, M. J., Maijer, D. M., Dancoine, L. Constitutive behavior of as-cast A356. Mat Sci Eng A-Struct. 548, 195-205 (2012).
- Molladavoudi, H. R., Djavanroodi, F. Experimental study of thickness reduction effects on mechanical properties and spinning accuracy of aluminum 7075-O, during flow forming. Int J Adv Manuf Tech. 52 (9), 949-957 (2011).
- Smolenicki, D., Boos, J., Kuster, F., Roelofs, H., Wyen, C. F. In-process measurement of friction coefficient in orthogonal cutting. CIRP Ann-Manuf Techn. 63 (1), 97-100 (2014).
- Xu, W., Zhao, X., Ma, H., Shan, D., Lin, H. Influence of roller distribution modes on spinning force during tube spinning. Int J Mech Sci. 113, 10-25 (2016).
- Roy, M. J., Maijer, D. M. Analysis and modelling of a rotary forming process for cast aluminium alloy A356. J Mater Process Tech. 226, 188-204 (2015).
- Lu, P., Zhang, Y. K., Ma, F. Finite element analysis on multi-step rolling process and controlling quality defect for steel wheel rim. Adv Mech Eng. 7 (7), 1-11 (2015).
重印与许可
