采用喷墨打印机制造聚乙烯醇多层结构。配制了以水为基的聚乙烯醇墨水,并研究了其主要物理性质。
本文内容
摘要
摘要
喷墨打印是一种现代的高分子材料加工方法,本研究展示了该技术能够制备聚乙烯醇(PVOH)多层结构。配制了聚乙烯醇水溶液,并对其墨水的固有性质(如表面张力、黏度、pH值和时间稳定性)进行了研究。基于PVOH的墨水为中性溶液(pH 6.7),表面张力为39.3 mN/m,黏度为7.5 cP。该墨水在低剪切速率下表现出假塑性(非牛顿剪切稀化)行为,整体具有良好的时间稳定性。研究了墨水在不同基底上的润湿性,结果表明在此特定情况下,玻璃是最适宜的基底材料。采用一种专有的3D喷墨打印机来制造高分子多层结构。通过光学显微镜对喷墨打印多层结构的形貌、表面轮廓和厚度均匀性进行了评估。
引言
聚乙烯醇是一种半结晶性、人工合成、无毒、水溶性材料,不溶于大多数有机溶剂,具有生物可降解性和在人体组织中的生物相容性,并具有优异的气体阻隔性能1。此外,由于其多种优良特性,聚乙烯醇(PVOH)被广泛应用于众多领域。目前,聚乙烯醇已用于清洁剂和洗涤剂产品的制造、食品包装行业、水处理、纺织、农业以及建筑领域(作为添加剂)1。然而,近年来聚乙烯醇在药物应用2(即药物递送)和医学应用3,4(例如伤口敷料、软性隐形眼镜、滴眼液以及软性软骨替代植入物)方面受到了越来越多的关注。聚乙烯醇薄膜可通过熔融或溶液形式制备。熔融加工仅适用于低醇解度或高度增塑的聚乙烯醇。因此,采用该方法时,某些性能可能会受到影响1。另一方面,聚乙烯醇层可通过溶液形式以滴涂5、旋涂6或静电纺丝7的方式沉积。然而,这些方法在不必要材料浪费方面存在诸多局限性。例如,据报道8,旋涂过程中约有95%的材料被浪费。此外,这些方法在设计/特征方面灵活性较差(无法实现图案化),且整体加工成本较高。为了克服传统溶液加工方法的局限性,本文探索了喷墨打印技术的潜力,以提供一种新型平台,用于制备对材料和应用前景均具有重大影响的多层聚乙烯醇(PVOH)结构。
制造业的最新发展集中在廉价、简单、环保且节能的工艺上。喷墨打印(IJP)是一种现代制造工艺,完全符合这一框架。IJP技术的主要优势包括材料利用效率高、采用数字化(无需掩模)和增材图形化方式、可实现大面积加工、兼容刚性/柔性基底,以及成本低。
按需喷墨(IJP)是一种利用分散在溶剂中的聚合物材料进行沉积的方法。迄今为止,已成功沉积了功能聚合物9、陶瓷10、导电纳米材料11、二维材料12以及基于生物和药物的材料13。最近有报道称,IJP已被用于电子器件组件的沉积,例如晶体管14、传感器15、太阳能电池16和存储器件17,以及电子封装18中。
墨水、墨盒和基材是打印过程中同样重要的组成部分。首先,墨水的物理特性,如表面张力和流变特性(即, 剪切黏度)对可打印性行为具有显著影响。此外,pH值对溶液(例如, 干燥、起泡和黏度)以及对IJP打印墨盒寿命的影响。其次,对于墨盒(压电式)而言,驱动电压波形实际上决定了液滴的形成,以及液体射流的方向性和均匀性。最后,必须充分理解墨水与基底之间的相互作用,因为打印物体的分辨率和精度在很大程度上依赖于这一界面。溶剂蒸发、相变(从液态到固态)以及化学反应是液滴与基底之间发生的主要过程。从墨水性质到液滴/基底作用机制,IJP涉及的各个方面均在Hutchings的综述论文中得到了重点阐述。19 以及 Derby20.
本研究探讨了使用按需喷墨技术(IJP)制备聚乙烯醇多层结构的能力。首先配制了一种以水为基的PVOH油墨,并研究了其主要物理性质,如流变行为、表面张力和pH值。实验中采用压电喷墨打印机,并确定了合适的波形参数。随后打印出PVOH多层结构,并通过光学显微镜对其质量以及表面形貌和厚度分布进行了评估。
方案
1. 墨水配制
- 通过将聚乙烯醇(8 wt.% PVOH 溶于水)溶解于加热至 60 °C 的纯水中,制备用于 IJP 的溶液。
- 向该溶液中加入 10 g 单丙二醇(MPG)(10 wt.% 单丙二醇水溶液),作为保湿剂。
注意:保湿剂的作用是防止喷头堵塞。 - 搅拌溶液数小时以确保均匀性,然后通过 5 µm 滤膜过滤,以去除可能堵塞喷嘴的任何颗粒物。
- 目视评估墨水的均匀性,特别注意是否发生沉降。若观察到沉降现象,则需长时间(数天)搅拌或超声处理溶液,或使用低分子量 PVOH 重新配制新的水基溶液。
注意:所有液体应储存于密封烧杯中,置于室温下。
2. 墨水表征
- 在洁净室环境中,于室温下进行所有墨水表征测试。
- 使用粘度计测量溶液的粘度。
注意:为确保配制的油墨与IJP硬件兼容,必须进行此项测试。喷墨打印过程需要4-20 cP的低粘度溶液。使用旋转粘度计测量油墨在不同剪切速率下的粘度。 - 使用悬滴法在室温下测试墨水的表面张力。采用适当的测量仪器,如表面张力仪,并遵循制造商提供的操作规程。
注意:喷墨打印的典型溶液表面张力为30-40 mN/m。 - 使用pH计检测pH值。按照生产商提供的操作规程进行。
注意:pH 值是水性油墨中的一个关键参数,可提供关于所配制溶液性质和稳定性的必要信息。pH 值为 7 的中性溶液可确保打印过程稳定,并延长打印头的使用寿命。 - 通过静滴实验测量墨水在不同基底上的接触角,以评估其润湿性。使用张力计测量可能基底的表面能。例如, 玻璃、塑料和纸张)。使用表面张力仪制造商提供的操作方案测定表面能。
注意:液滴与基底之间的相互作用对打印质量有显著影响。为确保油墨在基底上良好附着,基底的表面能应比油墨的表面张力高出10–15 mN/m。
3. 喷墨打印
注意:所有喷墨打印沉积均在室温下进行。PVOH 多层结构采用压电式混合喷墨打印设备沉积。本研究中使用的打印头具有 512 个喷嘴(256 × 2 排)、30 µm 喷嘴直径和 42-pL 液滴体积。
- 打印前,用丙酮/甲醇/异丙醇和去离子水彻底清洗玻璃基底,再用氮气吹干基底2 枪
- 将基底装载到打印平台上并牢固固定。
- 通过将墨水从打印头中冲洗来准备墨盒。清除储液器和喷嘴中的空气或清洗液。
- 将墨盒嵌入打印机中。通过喷头特性板将打印头连接至全球喷墨系统(GIS)打印管理器。
- 将溶液装入位于柱筒上方的150 mL注射器中,并用密封盖将注射器密封。
- 通过按压清洗按钮,将墨水从喷嘴中排出。
注意:喷嘴与基板之间的距离对射流轨迹以及所打印图案的质量具有显著影响。因此,需使用打印机软件调节喷嘴与基板之间的距离,以减少射流扩散。 - 使用 GIS 打印软件设置波形和打印参数 表 2.
注意:GIS 软件界面可控制绘制和释放的幅度以及宽度。 - 使用GIS打印管理软件加载要打印的图像文件。
- 启动数字流程,将图像图案打印到基底上。
4. 打印图案的分析
- 使用光学显微镜检查打印图案的质量。检查打印特征中是否存在缺陷,并评估随着打印层数增加,图案质量的改善情况。
- 使用非接触式三维表面轮廓仪(基于白光干涉测量技术)通过三维光学显微镜评估喷墨打印多层结构的表面形貌和厚度分布。
注意:有关测量方法以及用于配制、打印和表征打印图案的仪器的更多细节,请参见参考文献21。
结果
研究了PVOH水性油墨的物理性质,如表面张力、黏度/流变行为、pH值、润湿性及时间稳定性。本研究中所用油墨的黏度为7.5 cP,表面张力为39.3 mN/m。此外,配制的油墨呈中性(pH 7),结果总结于表1中。
| 墨水 | 表面张力 (mN/m) | 黏度 (cP) 1 分钟/25 rpm | pH | ||||
| PVOH_ink | 平均值 = 39.5;标准误 = 0.2 | 平均值 = 7.6;标准误 = 0.17 | 6.75 ±0.05* | ||||
表1:墨水的参数。 本表列出了配制墨水的关键参数,如表面张力、黏度和pH值。
通过目视检查溶液,以评估其均匀性,并观察是否存在任何沉淀或絮凝现象。如图1所示,所制备的溶液无大颗粒,呈乳白色外观。
图 1:PVOH 水性油墨。 本图显示,配方制备完成后,溶液中明显无可见的大颗粒。
此外,必须强调,溶液的流变特性对可打印性行为具有关键影响;因此对其进行了分析。通过测量黏度随剪切速率的变化来考察其流变行为。如图2所示,在剪切速率范围为1至100 s-1时,黏度随剪切速率的增加而降低,表现出非牛顿型剪切稀化行为。
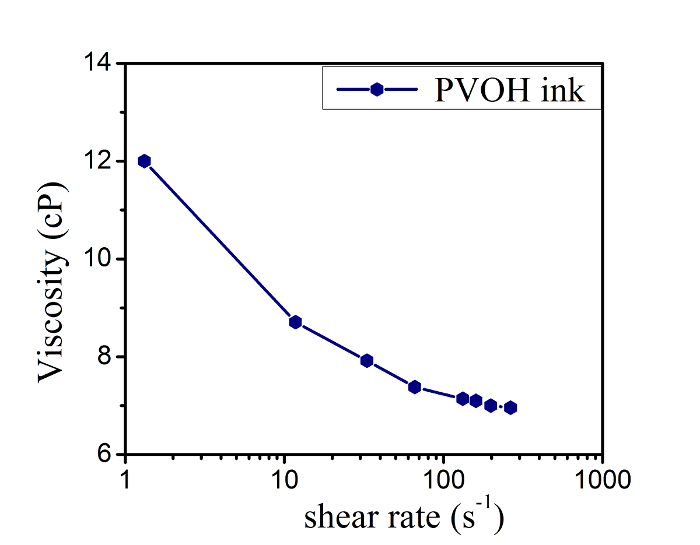
图2:黏度随剪切速率的变化关系。 所制备的油墨在低剪切速率下表现出假塑性/非牛顿流体的剪切稀化行为。请点击此处查看该图的放大版本。
需要强调的是,墨水的稳定性对于在打印过程中保持质量至关重要;因此,评估了墨水在环境条件下的稳定性。通过在30天内连续每日测量PVOH墨水的黏度和pH值随时间的变化,进行了稳定性测试。图3展示了所收集数据的直方图,其中包含均值和标准偏差值。
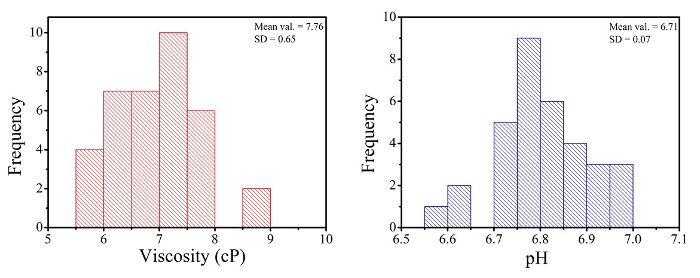
图3:PVOH水性油墨的粘度(左)和pH值(右)直方图。 为确保工艺的可靠性和可重复性,对油墨的稳定性进行了研究,结果如本图所示。请点击此处查看该图的放大版本。
此外,在IJP过程中,喷射过程(即, 通过施加电势后压电膜的物理形变,可完全控制墨水吸入腔体及从喷嘴喷出的过程。需要再次强调的是,喷射的可靠性和一致性完全取决于墨水的性质以及最优波形参数的设置。最优波形参数包括抽吸电压脉冲(VD)和释放脉冲(VR),已被鉴定并包含在内 表2.
| 墨水 | 绘制脉冲 | 释放脉冲 | |||
| 电压 (V) | 时间 (µs) | 电压 (V) | 时间 (µs) | ||
| PVOH_ink | 15 | 5 | 7.5 | 10 | |
表2:实验中应用于压电喷头的打印(波形)参数。 吸引脉冲和释放脉冲的幅度与宽度对喷射性能至关重要。应确定适当的参数值,以确保获得高质量的打印层。
作为起始点,根据流体的性质(包括表面张力和黏度)相应地选择了电压脉冲的幅值和宽度。然后打印一个图案,并评估打印层的质量。此外,不断调整波形设置,直至获得最佳质量。
此外,液滴与基底之间的相互作用对打印质量具有重要影响。众所周知,当基底的表面能超过墨水的表面张力时,墨水与基底之间会形成良好的附着力。22 通过10-15 mN/m降低墨水的表面张力。首先,测定几种潜在基底材料的表面能(即, 玻璃、塑料、电子纸和相纸)进行了测试,结果包含在内 表3为了确定基底与油墨的最佳匹配,比较了测试基底的表面能与配制油墨的表面张力,最终选择玻璃载片用于后续实验。
| 基底 | 表面能 (mN/m) | |
| 载玻片 | 65 | |
| 塑料 | 51.5 | |
| 电子纸 | 50.8 | |
| 相纸 | 47.5 | |
表3:四种潜在基底的表面自由能。 为确保油墨与基底之间具有优异的附着力,测定了四种潜在基底的表面能。因此,为实现油墨在基底上的良好附着,油墨的表面张力必须遵循10点规则(即, 表面张力应比基底表面的表面能至少低10 mN/m。
随后研究了PVOH油墨的润湿行为。如图4(插图)所示,PVOH油墨表现出良好的润湿性,其“初始接触”接触角为54.5 ± 0.1°(接触角测量精度为± 0.1°)。图4展示了接触角随时间的变化情况;可以观察到,在前25秒内接触角略有下降,之后趋于基本稳定。
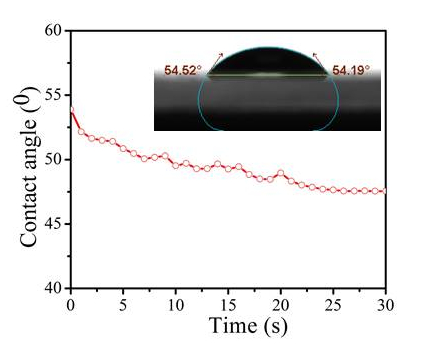
图 4:PVOH 油墨/玻璃基底的接触角随时间变化曲线。插图:油墨液滴在玻璃基底上的图像。
10层和75层PVOH的IJP光学显微图像如图5所示。当图案由10次打印过程形成时,可观察到大量由众所周知的环状/咖啡环效应23,24引起的缺陷(图5a)。然而,值得注意的是,打印75层后图案质量显著提高。当打印75层时,环状结构的形成得到了有效抑制(图5b)。打印图案质量的改善可能归因于溶剂蒸发速率/流体流动的变化,以及大量重叠层之间界面相互作用的改变。此外,在沉积过程中加热基底以及使用挥发性共溶剂是克服这些缺陷的两种可能方法。
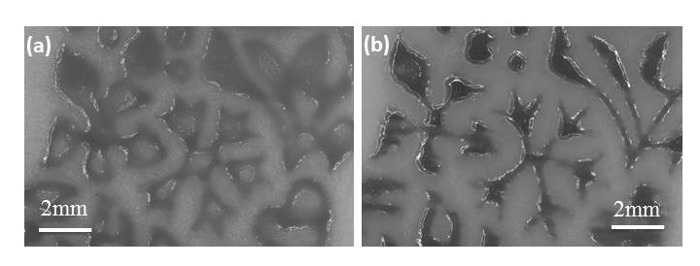
图5:喷墨打印PVOH的光学显微图像,分别打印了(a)10层和(b)75层。 通过光学显微镜评估打印层的质量。该图像比较了10层与75层打印层的质量,结果显示,打印75层时质量显著提高。 请点击此处查看该图的放大版本。
“Warwick”标志通过100次打印循环完成,随后对其表面形貌和厚度均匀性进行了研究。如图所示, 图6,图案的第一部分被部分覆盖。然而,观察到的覆盖不良区域可归因于“第一滴”效应25 在打印过程中。正如预期的那样,这种效应也反映了厚度的均匀性(即, 扫描区域内的厚度不均匀。
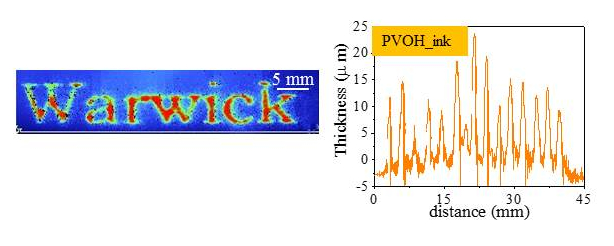
图6:使用PVOH水性油墨打印的“Warwick”标志表面形貌(左)及厚度(右)轮廓图。 本图显示图案的第一个字母覆盖不完整,厚度均匀性也反映了这一问题。然而,其余部分的打印图案质量尚可。
讨论
在本研究中,我们成功展示了喷墨打印技术沉积聚合物多层结构的能力。研究了油墨的流变行为,实验结果表明所配制的油墨表现出假塑性剪切稀化特性。此外,聚乙烯醇(PVOH)油墨为中性溶液(pH 7),且随时间表现出良好的稳定性。值得注意的是,已成功证明喷墨打印(IJP)技术能够制备聚乙烯醇多层结构,但打印覆盖率和整体质量仍需进一步改进。
此外,为了提高打印图案的准确性,有必要更好地理解墨水与基底之间以及相邻层之间的相互作用,并更有效地控制喷射行为。
按需喷墨(DOD IJP)是一种用于沉积材料的现代方法,近年来已引起研究界的广泛关注。DOD IJP 技术能够沉积多种材料,范围涵盖聚合物、金属乃至药物。然而,该技术仍面临诸多挑战,例如实现无缺陷的打印层、获得高分辨率图案26,以及制备厚度小于 1 µm 的多层结构。值得注意的是,打印分辨率由喷射液滴的体积决定,目前可分散的最大液滴体积约为 1 pL。不过,预计在不久的将来会取得进一步发展。此外,在 DOD 打印过程中,墨水和打印头均起着同等关键的作用。例如,就墨水而言,其表面张力、黏度和 pH 值等关键参数必须与 IJP 硬件相兼容。为了控制蒸发速率,从而提高打印层的均匀性,可使用共溶剂。另一方面,对于打印头而言,施加脉冲的波形设计、持续时间和振幅是打印过程中的关键参数。
电子行业近期的一种策略是探索制造环保型电子设备的方法。在此背景下,三维喷墨打印(3D IJP)技术无疑是减少制造过程中有害辐射和热量产生、同时实现成本降低的最具前景的技术之一。喷墨打印技术有望彻底改变电子设备制造的整个体系,包括材料选择、设计与制造,以及器件构型与结构。三维喷墨打印技术是传统制造路径的一种可靠替代方案,更重要的是,它是一种主动减少对环境负面影响的重要举措。
披露
作者无任何利益冲突需要披露。
致谢
作者感谢英国创新署(Innovate UK)通过 DIRECT(33417-239227)和 PCAP(27508-196153)项目对本研究提供的资助。作者还感谢PVOH Polymers有限公司在本工作中提供的材料和专业指导,以及联合利华(Unilever)、阿克苏诺贝尔(AkzoNobel)和Carclo Technical Plastics公司的支持。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 聚乙烯醇 | PVOH Polymers Ltd, UK | Poval 4-88 | |
| 单丙二醇 | Sigma Aldrich, UK | W29004 | |
| DV2T 黏度计 | Brookfield, UK | ||
| Attension Theta 光学张力仪 | Biolin Scientific, Sweden | ||
| HANNA pH 计 | HANNA Instruments, UK | ||
| 工业喷墨 XYPrint100Z | Industrial Inkjet Ltd, UK | ||
| ContourGT-K 三维光学显微镜 | Bruker Corp, USA |
参考文献
- Goodship, V., Jacobs, D. Polyvinyl Alcohol: Materials, Processing and Applications. Rapta Review Reports. 16, (2008).
- Marin, E., Rojas, J., Ciro, Y. A review of polyvinyl alcohol derivatives: Promising materials for pharmaceutical and biomedical applications. Afr J Pharm Pharmacol. 8 (24), 674-684 (2014).
- Baker, M. I., Walsh, S. P., Schwartz, Z., Boyan, B. D. A review of polyvinyl alcohol and its uses in cartilage and orthopedic applications. J. Biomed. Mater. Res. Part B Appl. Biomater. 100 (5), 1451-1457 (2012).
- Gaaz, T. S., et al. Properties and Applications of Polyvinyl Alcohol, Halloysite Nanotubes and Their Nanocomposites. Molecules. 20, 22833-22847 (2015).
- Birck, C., Degoutin, S., Tabary, N., Miri, V., Bacquet, M. New crosslinked cast films based on poly(vinyl alcohol): Preparation and physico-chemical properties. eXPRESS Poly Lett. 8 (12), 941-952 (2014).
- Kitsara, M., et al. Spin coating of hydrophilic polymeric films for enhanced centrifugal flow control by serial siphoning. Microfluid Nanofluid. 16, 691(2014).
- Supaphol, P., Chuangchote, S. On the electrospinning of poly(vinyl alcohol) nanofiber mats: A revisit. J. Appl. Polym. Sci. 108 (2), 969-978 (2008).
- Micro Magazine. , Available from: http://micromagazine.fabtech.org/archive/05/04/pham.html (2016).
- Hoath, S. D., et al. Links between Ink rheology, drop-on-demand jet formation, and printability. J Imaging Sci Technol. 53 (4), 1-8 (2009).
- Pan, Z., et al. Recent development on preparation of ceramic inks in ink-jet printing. Ceram Int. 41, 12515-12528 (2015).
- Kamyshny, A., Magdassi, S. Conductive nanomaterials for printed electronics. Small. 10 (17), 3515-3535 (2014).
- Li, J., Lemme, M. C., Östling, M. Inkjet Printing of 2D Layered Materials. ChemPhysChem. 15, 3427-3434 (2014).
- Choi, H. W., Zhou, T., Singh, M., Jabbour, G. E. Recent developments and directions in printed nanomaterials. Nanoscale. 7, 3338-3355 (2015).
- Basirico, L., Cosseddu, P., Fraboni, B., Bonfiglio, A. Inkjet printing of transparent, flexible, organic transistors. Thin Solid Films. 520 (4), 1291-1294 (2011).
- Komuro, N., Takaki, S., Suzuki, K., Citterio, D. Inkjet printed (bio)chemical sensing devices. Anal.Bioanal.Chem. 405 (17), 5785-5805 (2013).
- Cherrington, R., Wood, B. M., Salaoru, I., Goodship, V. Digital printing of titanium dioxide for dye sensitized solar cells. J. Vis. Exp. , (2016).
- Nelo, M., et al. Inkjet-printed memristor: Printing process development. Jpn. J. Appl. Phys. 52, 1-6 (2013).
- Jacot-Descombes, L., Gullo, R. M., Mastrangeli, M., Cadarso, V. J., Brugger, J. Inkjet-printed SU-8 Hemispherical Microcapsules and Silicon chip Embedding. IET Micro & Nano Letters. 8 (10), 633-636 (2013).
- Martin, G. D., Hoath, S. D., Hutchings, I. M. Inkjet printing - the physics of manipulating liquid jets and drops. J Phys Conf Series. 105, 012001(2008).
- Derby, B. Inkjet printing of functional and structural materials: Fluid properties requirements, feature stability and resolution. Annu. Rev. Mater. Res. 40, 395-414 (2010).
- Salaoru, I., Zhou, Z., Morris, P., Gibbons, G. J. Inkjet printing of polyvinyl alcohol multilayers for additive manufacturing applications. J. Appl. Polym. Sci. 133, 43572(2016).
- Pillar Tech. , Available from: http://www.pillartech.com/Surface-Treatment/Technical-Info/Useful-Information/Surface-Tension-Phenomenon (2016).
- Deegan, R. D., et al. Capillary flow as the cause of the ring stains from dried liquid drops. Nature. 389, 827-829 (1997).
- Yunker, P. J., Still, T., Lohr, M. A., Yodh, A. G. Suppression of the coffee-ring effect by shape-dependent capillary interactions. Nature. 476, 308-311 (2011).
- Famili, A., Palkar, S. A., Baldy, W. J. First drop dissimilarity in drop-on-demand inkjet devices. Phys Fluids. 23, 1-6 (2011).
- Park, J., et al. Prediction of drop-on-demand (DOD) pattern size in pulse voltage-applied electrohydrodynamic (EHD) jet printing of Ag colloid ink. Appl. Phys. A. 117, 2225(2014).
重印与许可
