本文描述了一种在晶体中呈现解剖成像数据的方法。我们利用生物医学成像数据构建按比例缩放的三维模型,用于水晶玻璃的亚表面激光雕刻(SSLE)。该技术可作为临床或教育环境中常用的计算机显示或三维打印模型的有益补充。
方法文章
基于生物医学断层成像数据及相应标签的缩放解剖模型创建及其在玻璃晶体亚表面激光雕刻(SSLE)中的应用
* These authors contributed equally
本文内容
摘要
摘要
计算机断层扫描(CT)和磁共振(MR)等生物医学成像技术为在临床或临床前环境中采集患者或标本解剖结构的三维数据集提供了优良平台。然而,使用虚拟的屏幕显示方式限制了这些断层图像充分传达其中所包含解剖信息的能力。一种解决方案是将生物医学成像数据集与3D打印技术结合,以生成实体复制品。本文详细介绍了一种通过手持模型可视化断层成像数据的互补方法:晶体玻璃内部激光雕刻(SSLE)。SSLE具有多项独特优势,包括:可轻松添加解剖学标注及比例尺;在同一介质中实现复杂结构的简化多部件组装;在X、Y和Z三个方向上均具备高分辨率;以及提供半透明外壳,便于观察内部解剖亚结构。本文展示了利用来自临床前和临床来源的CT数据集进行SSLE处理的过程。该技术协议将成为科研人员和学生在多种教育与研究场景中可视化复杂解剖结构的一种强大且低成本的新工具。
引言
计算机断层扫描(CT)和磁共振成像(MRI)等生物医学成像技术被医疗、科研和学术界常规用于无创性地检查人体或生物样本的内部结构1,2,3。在现代医学中,该技术有助于做出更准确的诊断,从而改善患者的治疗效果4。特别是CT,由于其高分辨率和各向同性体素特性(每个立方体边长相同),为三维重建提供了极佳的机会5。此外,已有软件工具包可将生物医学成像数据渲染为三维(3D)图像,用于计算机辅助手术和虚拟内窥镜等高级功能6。在临床前研究中,无损成像为在小鼠和大鼠中研究疾病模型提供了可转化的研究平台7。一些数字数据库,例如生物数据库“数字形态学”(http://digimorph.org),已收录了来自不同标本或临床疾病状态的CT数据,便于更广泛的科学和医学界随时访问8。
目前,生物医学成像数据可在计算机屏幕上以虚拟形式呈现,也可通过手持模型在物理空间中展示。虽然计算机软件允许用户对数据进行解剖和操作,但实体复制品具有出色的教育价值,是一种理想的补充手段9,10。传统模型通常采用低成本的铸造工艺制备,即将树脂填充至基本模具中,待其固化后形成所需结构11。铸造模型适用于低成本的大规模生产,但仅限于简单结构,且无法基于患者数据集进行定制。在过去五年中,由于三维打印技术能够生成并展示高度复杂且常为患者特异性的解剖结构,人体解剖结构的三维打印复制品日益普及。这些模型由机器通过逐层堆积液态或熔融塑料的方式制造而成,已广泛应用于疾病诊断、复杂手术规划、疾病治疗、假体设计以及医患沟通12,13。此外,消费级三维打印机在中小学及高等院校中的广泛普及,进一步增强了共享解剖模型文件在教学中的应用价值14,15。
总体而言,3D打印技术极大地推动了医学领域解剖模型的发展,但仍存在一些局限性。首先,多部件解剖模型的制作可能较为困难,因为通常需要额外的数字处理工作将各个独立部件连接在一起,否则这些部件容易分离16。此外,许多3D打印材料(尤其是消费级设备所使用的材料)具有不透明性,阻碍了对内部亚结构的观察,而这些结构能够提供有关标本骨骼和软组织的额外信息。同时,液态或熔融塑料挤出技术也限制了3D打印的分辨率。专业级打印机的挤出喷嘴直径约为50 µm,可实现14 µm的层厚,在X轴和Y轴方向分辨率达到每英寸600点(DPI),Z轴方向可达1,600 DPI17,18。相比之下,消费级3D打印机的挤出喷嘴直径约为400 µm,层厚为100 µm,分辨率仅约为42 DPI19,20。价格方面,消费级与专业级打印机之间也存在显著差异20,21。此外,高昂的材料成本也阻碍了工业级大规模生产实现规模经济效益22。
亚表面激光雕刻(SSLE),又称3D水晶雕刻,利用激光束在刚性、高纯度、立方体玻璃基质内的数千个X、Y、Z坐标点上精确形成微小的"气泡"或点23。每个点的尺寸为20–40 µm,可实现800–1,200 DPI的分辨率24。此外,每个点呈半透明状,能够可视化内部亚结构。多个不相连的部分可呈现在同一块水晶中,且无需额外材料即可构建大型复杂结构。由于基质为固体,可添加解剖标签和尺寸比例尺,以增强所显示成像数据的教育价值。本文介绍一种将X射线计算机断层扫描(CT)数据格式化用于水晶SSLE的方法。首先,数据可来源于商业前临床微型CT系统、医院放射科/大学的临床扫描仪,或来自国家生物医学影像档案馆等在线数据库(https://imaging.nci.nih.gov/ncia/login.jsf)25。本文以绵羊骨髓芯、骨折手腕、带标签足部和带标签腿部的水晶为例,展示该方法整合前临床与临床数据、调整解剖结构比例以及协调结构几何形状与水晶尺寸的能力。鉴于SSLE技术操作简便,且STL文件在3D打印中已广泛应用,制作带标签的解剖学水晶为学术界和教育领域提供了一种新颖、可手持的可视化工具。
方案
所有人类计算机断层扫描数据集均根据批准的SJRMC方案进行了匿名化处理。
1. 前临床和临床样本的CT数据采集
- 进行显微X射线计算机断层扫描以生成临床前数据集。在本案例中,使用显微CT对骨芯样本进行成像,设置参数如下:45 kV、0.4 mA,共采集1,000个投影。5
- 以高分辨率(125 µm 各向同性体素)重建原始数据。为进一步提高分辨率,识别并重建以体积原点为中心的1 cm立方区域(10 µm 各向同性体素)。
- 将重建后的数据集以DICOM格式导出,用于后续处理。
- 或者,可从临床合作方获取重建后的CT数据集,例如本研究中使用的骨折手腕和足部数据(此处展示的数据来自Saint Joseph Regional Medical Center),或从开源DICOM数据库获取(http://www.osirix-viewer.com/datasets/)。
- 将文件导入DICOM成像软件中,如有需要,导出为未压缩的DICOM文件。
2. 数据处理
- 在图像处理软件的“View”设置中,使用“Load DICOM”打开每个DICOM数据集(包含所有图像切片)。
- 将每个数据集保存为NIfTI分析格式,这是一种用于科学分析的成熟成像格式。将NIfTI文件导入到在医学成像中已有成熟应用的程序中,用于计算和自动分割以生成表面图(例如,3DSlicer)。
- 使用“Add Data”工具将给定的NIfTI文件上传至表面图生成程序中。
- 选择“Grayscale Model Maker”工具,并在"Create and Rename new model"选项中进行设置。将下限阈值设为约300 HU,用于骨组织的分割。
- 将灰度模型保存为STL文件,以便进一步数据处理。
- 将每个表面图导入3D数据预处理软件(例如,Netfabb Studio Basic),并选择“Repair”模式。
- 使用“Select Part”和“Delete”工具删除不代表目标结构的所有表面。
- 使用“Add Triangle”工具部分覆盖表面上的孔洞,并运行“Automatic Repair”脚本以完全闭合剩余间隙。
- 在操作菜单中选择“Repair Degenerate Faces”脚本以解决无表面积的边,并运行“Apply Repair”脚本以退出“Repair”模式并保留修改后的部件。
- 使用“Cut”工具去除不需要的特征或缩小模型尺寸。在上下文区域的“Cut”菜单中指定每次切割在“X”、“Y”或“Z”平面上的位置。
- 使用“Execute Cut”工具,并在设置中选择“Triangulate Cut”,以自动闭合所有生成的孔洞。
- 同时使用“Select Part”和“Delete”工具,删除切割后不代表目标结构的所有表面。
注意:如果表面图将与比例尺拼接,则跳过下一步。解剖结构与比例尺将在合并为单个STL文件后同时进行缩放。 - 选择“Scale”选项以调整每个表面图的尺寸。可根据需要放大模型(如骨核心)、缩小尺寸(如足部),或保持原始大小(如腕部),使其适配于8 cm立方体或5 cm × 5 cm × 8 cm的长方体空间。请注意,若无需标签或比例尺,此阶段的文件可直接发送进行SSLE打印。
3. 解剖学标记
- 在 CAD 程序的菜单中选择“新建”选项例如,Autodesk Inventor Professional)使用公制模板创建一个新的“标准(mm).ipt”零件工作簿。
- 选择“创建二维草图”选项,并选择任意平面。在工具栏的“绘制”菜单中使用“文本”工具,以所需的字体和大小(Times New Roman,2.0 mm)生成打印的解剖标签。
- 完成后,从工具栏的“退出”菜单中选择“完成草图”选项。
- 从工具栏的“Create”菜单中选择“Extrude”工具,并启用“2D Text”选项。设置挤出深度为2.0 mm,并启用对称模式。
- 使用“另存为类型”STL 设置,以 CAD 格式导出文本标签。
- 新建一个工作簿以生成圆柱形标签线。选择“文件”选项,创建一个使用“标准 (mm).ipt”零件的公制模板。
- 选择“创建二维草图”工具,并选择任意平面。在工具栏的“绘制”菜单中使用“中心点圆”工具,绘制一个圆心位于原点的圆。
- 使用“约束”菜单中的“尺寸”工具设置圆的直径(1.0 mm)。
- 完成后,选择工具栏“退出”菜单中的“完成草图”选项。
- 从工具栏的“Create”菜单中选择“2D text”选项的“Extrude”工具。设置挤出深度为10.00 mm,并启用对称选项。
- 使用“另存为类型”中的 .stl 格式设置,以 CAD 格式导出文本标签和圆柱体。
4. 标签的固定
- 将模型、文本标签和圆柱形标签线导入3D数据准备软件中。
- 使用“移动部件”工具将文本标签平移至相关解剖结构的左侧或右侧。使用“旋转部件”工具调整标签方向,使其朝向一致。
- 使用“移动部件”和“旋转部件”工具对圆柱形标签线进行平移和旋转,以连接标签与其对应的模型结构。
- 如有必要,进入“修复”模式,使用“选择三角面”和“删除选中三角面”工具将圆柱体长度调整至合适尺寸。
- 若使用基础版本,请选择所有部件并保存为项目,然后在专业版本中重新打开此项目。
- 在专业版本中,选择所有部件并导出为单个STL文件。
5. 比例尺设计
注意:在CAD程序中设计了两种类型的标尺。第一种存在于 图1 并包含三个独立的比例尺,每个比例尺在不同测量位置设有刻度标记,分别位于各个平面上。第二个包含在 图2, 图3, & 图4由位于三条轴上并汇聚于一个角点的垂直线组成。按照步骤5.1-5.2开始设计每个比例尺。
- 在CAD程序中选择“新建”和“标准(mm).ipt”零件,创建一个新的工作簿。
- 选择“创建2D草图”,然后选择三个平面中的任意一个开始工作。
注意:继续执行步骤5.3–5.16以制作第一种类型的标尺。所提供的尺寸用于创建长度为1 cm、刻度间隔为25 mm的标尺。 - 使用“矩形”和“尺寸”工具绘制一个矩形(10 mm × 0.25 mm),其宽度对应于所需标尺的长度(10 mm),长度为任意合理值(0.25 mm)。将左下角顶点放置在原点处,以便使用x坐标来确定刻度线的间距。
- 为创建刻度线,使用“矩形”工具在标尺正上方绘制一个矩形,并使用“尺寸”工具将其尺寸约束为(0.025 mm × 0.432 mm)。
- 利用x坐标将新形成的矩形平移至距离边缘所需的位置,该位置即为刻度线的顶部。
- 为创建刻度线的底部,在标尺正下方绘制另一个与上半部分尺寸相同的矩形(0.025 mm × 0.432 mm),并使用“对齐”工具对齐刻度线的上下两部分。
- 在“修改”菜单中选择“修剪”工具,选择标尺与刻度线重叠的区域进行修剪。这将去除多余的线条,使零件在拉伸时可被识别为单一特征。
- 对剩余的刻度线重复执行步骤5.4–5.7。
- 完成后,在工具栏的“退出”菜单中选择“完成草图”选项。
- 在“创建”菜单下选择“拉伸”,并选中标尺。设定拉伸距离和方向(0.25 mm,向屏幕内)。
- 为设计刻度线的标签,选择“创建2D草图”,并将标尺表面作为工作平面。
- 在“绘制”菜单下选择“文本”工具,创建具有特定字体和大小的文本(Times New Roman,0.25 mm),并将文本平移至标尺旁的指定位置。
- 完成后,在工具栏的“退出”菜单中选择“完成草图”选项。
- 在工具栏的“创建”菜单中选择“拉伸”工具,并选择“2D文本”选项。设定拉伸深度(0.25 mm)和方向(向屏幕内)。
- 重复步骤5.12–5.14以创建其余标签。
- 以CAD格式导出完成的标尺,保存类型选择“.stl”格式。
注意:完成步骤5.1–5.16后,继续执行步骤5.17–5.31以创建第二种类型的标尺。所提供的测量值用于创建一个每轴长2 cm、厚度为2 mm的标尺。 - 选择“矩形”工具绘制一个正方形,并使用“尺寸”工具约束其长度和宽度(2 mm × 2 mm)。此步骤中选定的尺寸将决定零件的厚度。
- 选择“完成草图”返回到3D模型设置。
- 在“创建”菜单下选择“拉伸”,并选中在2D草图模式下绘制的正方形。设定所需的拉伸深度和方向(20 mm,向屏幕内)。
- 选择“创建2D草图”,并在与前一草图相同的平面上继续操作。
- 使用“矩形”和“尺寸”工具在正方形正上方绘制一个矩形(2 mm × 18 mm)。使该矩形的长度与正方形长度一致(2 mm),宽度为所需标尺长度减去正方形宽度(20 mm − 2 mm = 18 mm)。完成后点击“完成草图”。
- 在“创建”菜单下选择“拉伸”,并选中该矩形。输入拉伸深度(应等于正方形长度,即2 mm),并选择方向(向屏幕内)。
- 旋转零件使其呈“L”形。创建一个新的2D草图,并选择“L”形的前面作为工作平面。
- 使用“矩形”工具在两个矩形的交角处绘制一个正方形,并将其尺寸约束为(2 mm × 2 mm),使其恰好填满角落。使用“完成草图”工具退出草图模式。
- 在“创建”菜单下选择“拉伸”,并选中新创建的正方形。输入拉伸距离(应为所需标尺长度减去正方形宽度,即20 mm − 2 mm = 18 mm),选择方向(向屏幕外),并执行拉伸操作。
- 为添加表示标尺尺寸的文本,可在任一平面上创建一个新的2D草图。
- 在工具栏的“绘制”菜单中使用“文本”工具,生成具有所需字体和大小的标签(Times New Roman,2.5 mm)。
- 将文本平移至标尺旁的指定位置,并通过选择“完成草图”退出草图模式。
- 使用“拉伸”工具,输入与标尺厚度相匹配的拉伸距离(2 mm),并选择使标签与标尺对齐的方向(向屏幕内)。
- 重复步骤5.26–5.30,利用其他平面为三个轴分别创建标签。
- 完成后,以CAD格式导出标尺及其配套标签,保存类型选择“.stl”格式。
6. 为解剖模型添加比例尺
- 在3D数据准备软件中打开解剖模型,并导入比例尺。
- 使用“移动部件”和“旋转部件”工具,将比例尺调整至解剖模型旁边。
- 如果创建的是第一种类型的比例尺,则再导入该部件两次。平移并旋转各个比例尺,使每个坐标轴上各有一个。
- 如果使用基础版本,选择所有部件并保存为项目。
- 在专业版本中打开文件。选择所有部件,并导出为单个STL文件。
注意:当表面图和比例尺导入基础版或专业版时,其尺寸信息会被保留。在进行雕刻之前,表面图及其相关标签和比例尺会被缩放以适配水晶内部。由于比例尺与模型按相同比例缩放,因此比例尺尺寸的变化可反映解剖结构的尺寸变化。
7. 面部还原
- 使用“导入网格”工具,在三维网格处理程序中添加一个 .STL 文件。由于软件将网格解释为单一部件,因此所有调整将应用于表面模型及其所有组成部分,包括文字和比例尺。
- 在“滤镜”下的“重新网格化、简化与重建”选项中,选择“二次边坍缩简化”工具,以减少网格中的面数。
- 在“目标面数”下输入所需的面数(100,000),然后选择“应用”。此操作旨在生成适合 SSLE 软件处理的文件大小,并避免过长的雕刻时间。
- 使用“导出网格为……”设置,将最终结果以 STL 格式导出。
8. 水晶中的模型雕刻
注意:完成的 STL 文件将被转交至工业合作方,由其通过激光雕刻玻璃晶体,制作解剖数据的实体模型。如有疑问或需进一步协助,请联系本文的产业作者。
- 将STL文件导入激光雕刻软件程序,并转换为SCAX文件。
- 在与3D激光雕刻机相连的软件包中导入SCAX文件。
- 定义适合与SCAX文件对接的水晶尺寸。
- 设置激光功率,并输入电压和密度。通常选择8.5 V作为电压,0.2作为密度,但也可通过降低电压并提高密度来确定其他参数值,同时需确保水晶不会开裂或破碎。
- 将文件发送至3D激光雕刻机进行水晶制作。
结果
玻璃晶体内部激光雕刻是一种用于可视化多种生物医学断层成像数据的有力手段。图1整合了临床前CT数据,而图2、图3和图4展示了临床CT扫描数据同样可以被利用。由于在雕刻前会调整尺寸,因此可通过激光雕刻呈现不同大小的结构。虽然图2展示了如何按实际比例打印解剖结构,但大多数结构仍需进行放大或缩小。可采用两种类型的标尺来测量尺寸变化:一种跨越结构的侧面,另一种则为三条轴线汇聚于一角。第一种类型适用于放大的结构(如骨核心),而第二种类型则更适合按比例或缩小的结构。此外,晶体的尺寸需与解剖结构的形状相匹配。因此,足部被置于立方体中,而腿部则被悬置于长方体中。
表面下雕刻的一个关键特征是能够将文本标签附着在解剖结构上。该技术可应用于多种类型的成像数据,标签的最佳放置位置取决于结构的几何形状。在图2中,文本被放置在两个平面上,以分散标签并避免遮挡解剖结构的视野。对于图3和图4,骨骼可以从一侧清晰观察,因此标签被放置在单一平面上。
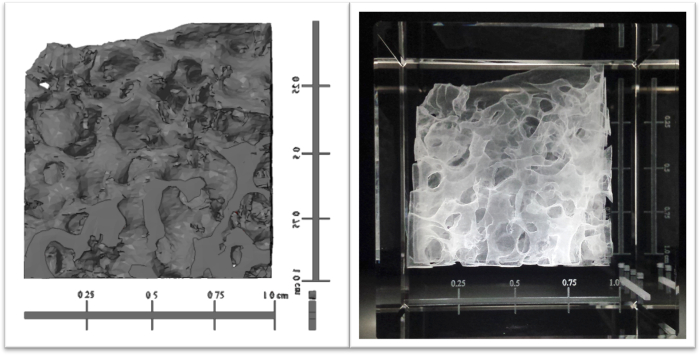
图1. 绵羊骨芯样本的临床前CT数据,以虚拟方式展示并悬浮于一块3D雕刻水晶中。 使用成像软件生成绵羊骨表面图(左侧),并添加比例尺,该骨样尺寸为1 cm各向同性。根据比例尺所示,结构在每个轴向上放大了五倍,并通过激光雕刻于一块8 cm见方的水晶中(右侧)。请点击此处查看该图的放大版本。
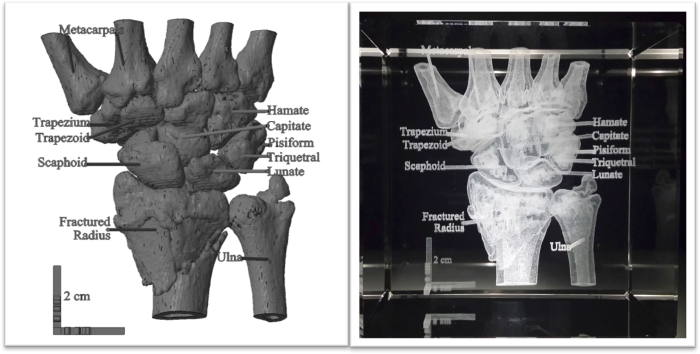
图 2. 带有解剖标签的腕部骨折临床CT数据,以虚拟方式显示并刻录于水晶中。 一份人类腕部桡骨骨折的临床CT数据集通过计算机软件转换为表面模型。使用计算机辅助设计(CAD)生成了解剖标签和2 cm比例尺,并将其附加到模型上(左图)。一台3D激光雕刻机将该结构刻录于一个8 cm的立方水晶中(右图)。比例尺保持了实际尺寸,表明腕部模型是按真实比例制作的。请点击此处查看该图的放大版本。
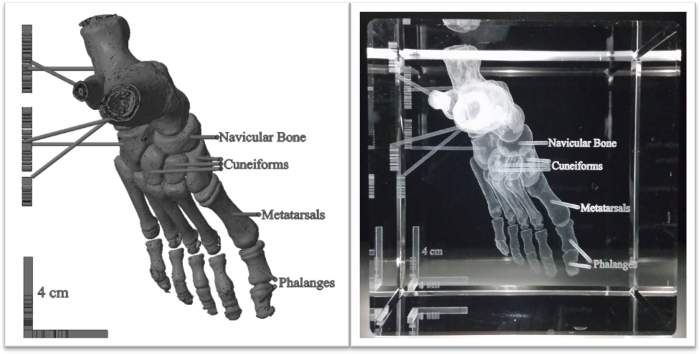
图3. 带有解剖学标注的人类足部结构,以虚拟方式显示并刻录于水晶中。 人类足部的CT数据集通过成像软件转换为灰度模型。使用CAD软件创建文字说明和4 cm比例尺,并将其整合到表面图中(左图)。该模型被缩小至原尺寸的一半,并激光刻录于一个8 cm的水晶立方体中(右图)。请点击此处查看此图的高清版本。
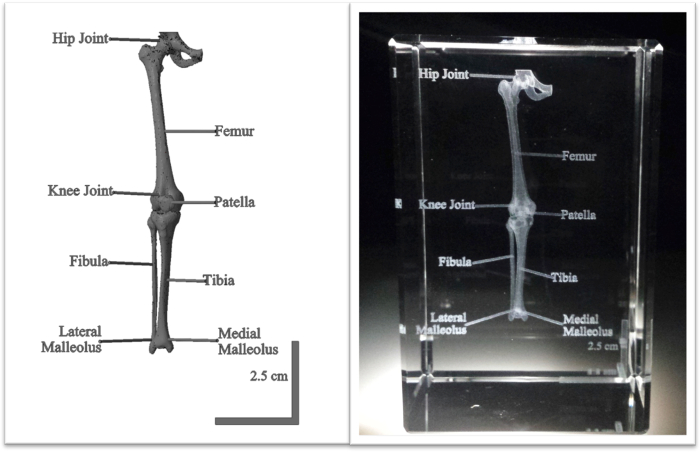
图 4. 利用计算机软件对人体腿部进行解剖标注的临床 CT 数据集,并刻录于水晶中。 使用软件包从完整的人体 CT 扫描数据中生成表面图,并将腿部从身体其余部分中分离出来。通过 CAD 设计的解剖标签和 2.5 cm 比例尺被添加至模型左侧,随后将结构刻录于一块 5 cm × 5 cm × 8 cm 的水晶中(右侧)。水晶中的比例尺表明,腿部模型按 5:3 的比例缩小。 请点击此处查看该图的放大版本。
| 3D 打印 | 晶体内部激光雕刻(SSLE) | |
| 优点 | 具有触觉体验 | 可在自由空间中创建结构 |
| 支持全彩模型 | 可生成多部件模型 | |
| 能够按比例呈现更多种类的结构 | 可附加解剖标签 | |
| 坚固的塑料材料,耐跌落 | 比例尺可悬浮于模型内部 | |
| 市面上有价格低廉的消费级打印机 | 分辨率高,精度高 | |
| 专业级打印机分辨率高 | 生产时间短 | |
| 易于在三维空间中将独立的解剖子单元连接在一起 | ||
| 晶体内部结构不受外界损伤影响 | ||
| 材料成本低 | ||
| 激光雕刻设备价格适中 | ||
| 缺点 | 难以在三维空间中连接独立的解剖子单元 | 无触觉体验 |
| 成本和生产时间随复杂程度变化 | 仅支持灰度 | |
| 更容易出现生产误差 | 尺寸受晶体大小限制 | |
| 可能需要进行后期清洗 | 按比例呈现较为困难 | |
| 分辨率受塑料挤出头限制 | 密度受激光限制 | |
| 模型部件可能碎裂脱落 | 晶体在跌落时可能碎裂或破裂 | |
| 专业级打印机成本高 | ||
| 材料价格差异大 |
表1. 3D打印与SSLE在解剖模型制备中的优缺点。 3D打印与SSLE是可视化生物医学断层成像数据的两种方法,各自在数据物理模型的构建方面具有一系列优势与局限性。
讨论
通过生物医学成像技术获取的临床前及临床数据集,在现代科研与医学进步中发挥了关键作用。以往的生物医学数据可视化手段包括计算机显示,以及通过传统翻模或现代3D打印技术生成的实体模型。本文介绍一种三维水晶刻蚀方法,作为可视化断层生物医学数据的替代手段,因其能够以简便的方式生成结构清晰、带有标注的模型。这些成本相对较低的模型可广泛用作教学工具。利用水晶刻蚀技术精确呈现解剖学数据,使其在临床和教育领域具有广阔应用前景。以实体三维形式展示数据,可克服传统教育中使用平面图像或虚拟渲染所存在的局限性9。刻蚀结构具有高分辨率,且可对特定可见特征附加标签,从而便于将这些模型用于患者或学生教育。此外,该技术还能够识别和观察标本中疾病状态的成因及相关特征。例如,图2中所示腕部骨折的分类与位置,有助于更全面地理解疾病状态与其他明显体征和/或患者症状之间的关系。
通过3D晶体雕刻技术,将临床前和临床CT数据集表示为刻录在晶体内的实体结构。临床前CT数据使用微型CT扫描仪获取,而临床CT图像则来自临床放射学资料。在进一步处理之前,临床影像数据通过影像软件转换为未压缩的DICOM文件。随后的软件程序将重建的DICOM文件转化为表面图。利用数据预处理软件和计算机辅助设计(CAD)对这些表面图进行修改,并生成解剖标注和比例尺。完成的STL文件被压缩并转换为SCAX文件。在设定晶体尺寸和激光功率后,文件由3D激光雕刻机读取,进而在晶体内部创建出自由形态的解剖结构。
上述过程可应用于各种临床和临床前数据集。尽管本项目中使用了CT数据集,但其他成像模态获得的数据也可能在水晶中实现可视化,包括三维超声(US)、磁共振成像(MRI)和正电子发射断层扫描(PET)。此外,其他人体解剖结构和生物标本也可通过该介质进行成像和呈现。然而,水晶具有预设的尺寸,因此需要相应地裁剪或缩放结构。建议将解剖部位的几何形状与水晶的尺寸相匹配。例如,腿部最适合放入5 cm × 5 cm × 8 cm的长方体水晶中(图4),而足部则适合8 cm的立方体水晶(图3)。文本的大小、字体和粗细可在CAD软件中进行调整。此外,为便于在旋转水晶至其他面时清晰阅读标签而不遮挡解剖结构的视野,最好将标签放置在一个或两个平面上。
在对解剖学数据进行表面散射光刻蚀(SSLE)时,还需考虑两个因素:表面图中的面数,以及激光刻蚀到晶体中每个点的尺寸。这些因素会影响吸收入射光的点的数量和大小,从而可能增强或削弱特定的SSLE可视化效果。首先,面数与三维空间中的点数成正比,将直接影响整体分辨率和 "亮度/对比度" 所展示模型的。在本文提供的每个示例中,完成的STL文件均被缩减至100,000个面,无论尺寸或放大倍数如何,所得晶体产品的显示效果均无明显退化。采用此方法时,整体亮度/对比度亦处于可接受范围。100,000是所用雕刻设备的安全范围,可避免软件和硬件过载。然而,在某些情况下,可能需要增加面数以准确呈现特定数据集,此类文件应视为实验性,直至成功完成为止。此外,每个点的尺寸 "烧伤" 通过电压调节进入晶体的参数 "密度" 通过调整雕刻机的输入值来增强输出亮度对比度。在本实验中,选择的默认电压值为8.5,密度值为0.2。尽管这些数值可作为起始点,但可根据需要通过试错法进行调整,以优化数据可视化效果。
利用3D水晶雕刻来展示临床前和临床影像数据具有诸多优势。水晶制品的制作通常在30分钟内完成,而3D打印结构则可能需要数小时,具体时间取决于其尺寸和复杂程度16,20,22。激光雕刻可在无需支撑结构的情况下呈现悬浮结构,从而在不因额外材料而降低精度的前提下,实现解剖结构中复杂或悬垂特征的制作16。凭借800–1,200 DPI的分辨率和低于10 µm的精度,这些模型能够高度还原医学数据24。尽管专业级3D打印机在XY方向的分辨率约为600 DPI,Z方向可达1,600 DPI,但其整体精度通常较低(20–200 µm)17,19,20(表1)。
三维水晶雕刻具有很大的应用潜力,但在某些方面仍存在局限性。由于数据被刻录在水晶内部,用户无法对解剖结构产生触觉体验。此外,由于数据通常需要放大或缩小以适应水晶尺寸,因此难以生成按实际比例呈现的模型。同时,激光只能以灰度进行雕刻,且对比度极低。结构的密度也受到激光处理数据能力的限制。尽管水晶整体具有良好的稳定性,适合长期使用,但固体玻璃可能无法承受跌落在坚硬表面上的冲击(Table 1)。
尽管存在这些局限性,3D水晶雕刻作为一种可视化生物医学数据的媒介仍具有重要价值。使用3D打印机时需要考虑起始材料和支持结构,但激光雕刻则无需考虑这些因素。因此,可以呈现更为复杂的结构,例如人类足部。尽管结构越复杂,制作时间会略有增加,但并不需要额外材料,模型成本保持不变。激光能够以逐点烧蚀的方式在玻璃内部雕刻,形成高度清晰的结构,可精确展现生物医学数据的细微特征,如图2中所示的桡骨骨折处。此外,将这些结构置于水晶内部使其能够抵御外部损伤。与许多3D打印平台所使用的不透明塑料不同,水晶的半透明表面可直接清晰地显示内部结构。3D水晶雕刻最强大的功能之一是能够对各个部分进行标注,并添加比例尺以提供尺寸参考。该技术显著提升了水晶模型的教育价值,使各个层次的学生都能通过同一模型学习解剖学知识并接触临床数据,这两者均为生物与医学教育中的重要组成部分。结合模型可置于掌中、从多个角度观察结构的特点,标注功能极大地增强了这些模型的教育意义。因此,3D雕刻水晶在解剖学课程、临床实践以及通识教育中均具有广泛的应用前景。
披露
作者无任何利益冲突需要披露。
致谢
感谢理学院暑期本科生研究奖学金(SURF)为本项目提供的经费支持。作者还感谢圣母大学的 Glen Niebur 教授提供本研究中使用的骨组织样本(详见上文)。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 3D激光雕刻机 | 武汉三普激光技术有限公司 | STNP-801AB4 | 3D激光雕刻机 |
| 3D Slicer | Slicer | 版本 4.3.1 | 表面图生成器程序 |
| Albira micro CT | 布鲁克公司 | 或者,可以使用PET/SPECT/CT扫描仪 | |
| Autodesk Inventor Professional 2013 | Autodesk, Inc. | 64位版本,2013 RTM,内部版本 138 | CAD 软件 |
| 临床CT数据集 | 圣约瑟夫地区医疗中心 | ||
| MeshLab | 意大利国家研究委员会研究所(ISTI-CNR) | 第1.3.4卷 BETA | 三维网格处理程序 |
| Netfabb Studio Basic | netfabb GmbH | 版本 4.9.0 | 3D 数据预处理软件 |
| Netfabb Studio Professional | netfabb GmbH | 版本 5.2.1 64位 | 3D 数据预处理软件-专业版 |
| OsiriX Lite 影像软件 | Pixmeo | 版本 7.0.3 | DICOM 成像软件 |
| PMOD | PMOD Technologies LLC | 版本 3.306 | 图像处理软件 |
参考文献
- Edelman, R., Warach, S. Magnetic Resonance Imaging. N. Engl. J. Med. 328 (10), 708-716 (1993).
- Momose, A., Takeda, T., Itai, Y., Hirano, K. Phase-contrast X-ray computed tomography for observing biological soft tissues. Nat. Med. 2 (4), 473-475 (1996).
- Paulus, M., Gleason, S., Kennel, S., Hunsicker, P., Johnson, D. High Resolution X-ray Computed Tomography: An Emerging Tool for Small Animal Cancer Research. Neoplasia. 2 (1), 62-70 (2000).
- Robb, R. 3D visualization in biomedical applications. Annu. Rev. Biomed. Eng. 1 (1), 377-399 (1999).
- Hsieh, J. Chapter 12, Section 1, Advanced CT Applications. Computed Tomography: Principles, Design, Artifacts, and Recent Advances. , 2nd ed, (2009).
- Robb, R. The biomedical imaging resource at Mayo Clinic. IEEE Trans. Med. Imaging. 20 (9), 854-867 (2001).
- Davison, C., et al. Multimodal Optical, X-Ray CT, and SPECT Imaging of a Mouse Model of Breast Cancer Lung Metastasis. Curr. Mol. Med. 13 (3), 368-376 (2013).
- Digital Morphology. , Available from: http://www.digimorph.org (2016).
- Preece, D., Williams, S., Lam, R., Weller, R. "Let's Get Physical": Advantages of a physical model over 3D computer models and textbooks in learning imaging anatomy. Anat. Sci. Educ. 6 (4), 216-224 (2013).
- Torres, K., Staskiewicz, G., Sniezynski, M., Drop, A., Maciejewski, R. Application of rapid prototyping techniques for modelling of anatomical structures in medical training and education. Folia Morphol. 70 (1), 1-4 (2011).
- Camaros, E., Sanchez-Hernandez, C., Rivals, F. Make it clear: molds, transparent casts and lightning techniques for stereomicroscopic analysis of taphonomic modifications on bone surfaces. J. Anthropol. Sci. 94, 223-230 (2016).
- Rengier, F., et al. 3D Printing based on imaging data: review of medical applications. Int. J. Comput. Assist. Radiol. Surg. 5 (4), 335-341 (2010).
- Esses, S., Berman, P., Bloom, A., Sosna, J. Clinical Applications of Physical 3D Models Derived From MDCT Data and Created by Rapid Prototyping. AJR Am. J. Roentgenol. 196 (6), W683-W688 (2011).
- Canessa, E., Fonda, C., Zennaro, M. Low-cost 3D Printing for Science, Education and Sustainable Development. Low-Cost 3D Printing. , (2013).
- Schelly, C., Anzalone, G., Wijnen, B., Pearce, J. Open-source 3-D printing technologies for education: Bringing additive manufacturing to the classroom. J. Vis. Lang. Comput. 28, 226-237 (2015).
- Bourke, P. Scientific Data Visualization Using Techniques Normally Reserved for more Frivolous Activities. GTSF Int. J. Comput. 4 (3), 35-41 (2015).
- Hardware Highlight: Stratasys Objet500 Connex. Intellectual Ventures Laboratory. , Available from: http://www.intellectualventureslab.com/invent/hardware-highlight-3d-printer (2016).
- Stratasys Production Series. Stratays. , Available from: http://www.stratasys.com/3d-printers/production-series (2016).
- Products Overview. MakerBot. , Available from: http://store.makerbot.com/printers (2016).
- Evans, B. A World of 3D Printers. Practical 3D Printers: The Science and Art of 3D Printing. , Apress. New York, NY. (2012).
- J750 Stratasys-3D printer. Aniwaa. , Available from: http://www.aniwaa.com/product/3d-printers/stratasys-j750 (2016).
- Berman, B. 3-D printing: The new industrial revolution. Bus. Horizons. 55, 155-162 (2012).
- Image Transfer Laser Engraving. United States Patent. , 4,156,124 (1979).
- 3D Laser Engraving Machine STNDP-801AB4 . STN. , Available from: http://www.stnlaser.com/products/3d-laser-engraving-machine-stndp-801ab4.html (2016).
- National Biomedical Imaging Archive. , Available from: https://imaging.nci.nih.gov/ncia/login.jsf (2016).
重印与许可
