本文介绍了一种针对高浓度悬浮液进行可靠且具有应用相关性的流变学表征的实验方案。以用于太阳能电池生产中丝网印刷工艺的银浆作为模型体系。
本文内容
摘要
摘要
对于满足此类复杂流体在加工和应用过程中多种要求的定向产品开发而言,对高浓度悬浮液或膏体进行全面的流变学表征是必不可少的。本研究评估了用于系统评估不同工艺相关流变参数的测量方案,包括屈服应力、黏度、壁面滑移速度、大变形后的结构恢复、断裂伸长率以及细丝拉伸过程中的拉伸力的测定。
本文展示了在平行板旋转流变仪测量过程中同步进行视频记录对准确测定流变学参数的重要性。通过使用适当的标记物,可确定样品边缘的形变轮廓和流场分布。由此可明确用于测量屈服应力和黏度的实验参数设置及平板粗糙度条件。滑移速度可被直接测量,并能清晰识别发生塞流、剪切带或样品溢出等现象的测量条件。
视频记录进一步证实,在三阶段振荡剪切测试中,第一阶段和第三阶段采用小变形振幅、第二阶段采用大振幅振荡时所观察到的剪切模量变化,可直接归因于结构的破坏与恢复。对于本研究中所考察的膏体材料,不可逆的剪切诱导结构变化程度随着第二阶段变形振幅的增加而增大,直至达到与 G' 和 G'' 交点相对应的变形时趋于饱和;但这种不可逆损伤与大振幅剪切持续时间无关。
采用毛细断裂拉伸流变仪和拉力测试仪来表征高填充膏体在单轴拉伸条件下的变形与断裂行为。对于两种用于硅太阳能电池正面金属化的商用丝网印刷银浆,在上述所有实验中均观察到显著差异。
引言
硅太阳能电池正面金属化通常采用传统的丝网印刷技术实现。除丝网印刷外,还有模板印刷、喷墨印刷和柔性版印刷1,而丝网印刷自20世纪70年代以来已广泛应用于多种印刷领域2。该技术具有良好的适应性,在太阳能电池生产中可实现简单、快速且低成本的金属化。然而,必须仔细调节丝网印刷浆料的流变性能,以确保加工过程顺畅且无缺陷。这在太阳能电池金属化中尤为具有挑战性,因为需要形成窄而均匀的线条图案。此外,浆料配方必须精确调控,以避免高密度银颗粒发生沉降、相分离和颗粒团聚。
用于太阳能电池正面金属化的高浓度导电丝网印刷浆料主要由三个组分组成3,4,5,6:导电材料,通常为微米级银颗粒,可提供良好的导电性7,8;连续相,即所谓载流体,由有机粘合剂、溶剂和添加剂组成,可促进颗粒润湿、成膜以及与基底的附着,同时还包含用于调节流变性能的添加剂,特别是使浆料易于通过狭窄的丝网网孔;以及无机粘合剂(玻璃粉),其作用是促进附着,并在较低温度下激活烧结过程。
印刷高宽比的精细线条需要具有高屈服应力和显著剪切变稀行为的银浆9。高屈服应力可确保良好的形状精度和高宽比,而当银浆流经狭窄的网孔时,由于此时银浆所受剪切速率估计超过103 s-1,因此必须具备强烈的剪切变稀特性以及在高剪切速率下相应较低的黏度10。
在印刷过程中,浆料会经历截然不同的变形速率和应力。首先,浆料静止在丝网上;随后刮刀施加作用力,使浆料穿过丝网孔洞并转移到基底上。浆料涂覆到硅片后,其结构和黏度必须迅速恢复,以防止浆料在基底上扩散。否则会因遮光损失增加而降低太阳能电池的性能10,11,12,13,14,15。根据浆料的流变特性,在网丝交叉点处的印刷栅线可能出现称为“网痕”的中断现象。消除网痕所需的流平时间应足够长以确保充分流平,但又必须足够短,以尽可能减少栅线的扩展16。
将浆料通过网孔挤压到基板上所需的刮刀压力必须谨慎调整,以适应较高的屈服应力,从而确保良好的形状精度3,6,9,17,18颗粒紧密堆积,相互作用强烈,并形成复杂结构。因此,除了屈服应力、剪切变稀和触变性之外,此类悬浮液中还可能产生剪切带化或雪崩等其他多种复杂流动现象19,20,21壁面滑移对于浓悬浮液同样至关重要22,23,24,25黏度较低的液体薄层 即 在壁面附近形成一层粒子耗尽或无粒子的区域25,26,27,28,29,30,31 并可能控制流体通过狭窄间隙或通道的流动。
因此,对丝网印刷浆料进行全面的流变学表征,对于改善其加工性能和产品特性至关重要。本研究对两种商用银浆进行了表征,这些银浆表现出显著不同的印刷性能。此类材料的流变学表征具有很高的挑战性。即使使用旋转流变仪测定稳态剪切黏度这一简单操作,也面临诸多困难,如壁面滑移、塞流、剪切带现象以及浆料溢出等问题。因此,以往的研究多集中于振荡剪切测量10,17,21,或针对低浓度银浆(即所谓的银墨水)3,6,15进行表征,因为上述现象在这些体系中不太可能发生。
通过视频记录,可以制定出对高浓度银浆流动行为进行可靠且有意义表征的实验方案。本研究采用配备平行板样品夹具的旋转剪切流变仪,明确表明柱塞流动、壁面滑移和剪切带现象对平板粗糙度的依赖关系具有非平凡特性。
在之前的研究中,针对不同表面粗糙度的平板,考察了浓悬浮液在稳态扭转流中壁面滑移随时间演变的行为。通过可视化高浓度固体玻璃微珠在聚合物粘结剂溶液中的流动发现,增加平板或内筒表面的粗糙度可抑制壁面滑移。然而,平板粗糙度的增加会导致样品发生断裂22,25。当壁面粗糙度增大时,断裂在更低的表观剪切速率下即发生。粗糙表面突起的尖端可能在平板表面形成应力集中点,从而在剪切应力 τ 小于屈服应力 τy 时即引发断裂25。
对于高浓度浆料的丝网印刷性能而言,壁面滑移被认为具有重要意义。当壁面滑移较大时,浆料更容易通过丝网,且在基底上的沉积量显著增加32。借助视频记录,可在不同实验方案下直接观察壁面滑移现象。使用低粗糙度的光滑平板,可通过旋转板的角速度直接确定滑移速度。然而,对银浆料进行流变行为测定时存在固有局限:由于悬浮液不透明,光学流场观测仅能在样品边缘处进行。以往研究曾尝试同时测定样品内部的壁面滑移与形变,观察到在屈服应力以下即发生滑移现象,并发现滑移速度与剪切应力呈二次函数关系。Pignon27通过向体相材料中注入染料颜料线并追踪其形变,研究了透明黏土悬浮液的流动行为。Persello 等26研究了高浓度水性二氧化硅悬浮液,发现通过增加平板粗糙度以抑制壁面滑移并不能实现样品的均匀形变,反而会引发体相断裂。关于软微凝胶颗粒浆料和高浓度乳液中的滑移行为及样品形变,已有系列研究进行了深入探讨28,29,30,31。在锥-板几何构型中,利用荧光示踪粒子测定这些透明样品内部的流场,研究发现,在相应材料的屈服应力处存在特征滑移速度V*,且在剪切应力τ低于τy时,滑移速度随剪切应力呈幂律增长。当颗粒与壁面无黏附时,幂指数为1;而当颗粒与壁面之间存在弱吸引力时,幂指数为2。
本研究监测了在受控应力和受控剪切速率条件下变形与流动的发展过程。与文献25中报道的结果相反,对于所研究的两种膏体,增加平板粗糙度均未导致断裂。此外,仅通过增加平板粗糙度无法抑制壁面滑移和塞流现象。这些现象似乎由颗粒尺寸与平板粗糙度的比值所控制。样品溢出发生在某一特征旋转速度下,该速度可能由作用在样品上的离心力与流变仪平板界面摩擦力之间的平衡决定。然而,可以确定能够进行黏度测定的剪切速率范围,同时可对壁面滑移进行量化。此外,还使用毛细管流变仪测定与打印过程相关的较高剪切速率下的黏度。
尽管稳态剪切流变学存在一些困难,但可以轻松实现明确定义的振荡剪切变形。一种三阶段振荡测试(恒定频率、不同振荡振幅)可模拟丝网印刷过程10,并可用于研究浆料的结构恢复特性:
在第一个"预剪切"步骤中,施加一个小形变以测定材料在静止状态下的弹性与黏性特性。第二个"剪切"步骤通过施加足够大的形变振幅破坏膏体结构,从而模拟刮刀涂布过程中膏体通过丝网的过程。在最后的"后剪切"步骤中,再次施加小形变以检测膏体的结构恢复情况。初始模量值应迅速恢复,以避免膏体扩散,但也不能过快,以防产生网痕。本文所展示的研究结果证实,结构恢复是不完全的,这与Zhou21先前报道的结果一致。Zhou证明,这种结构变化是由填充颗粒簇的破裂或填充颗粒与基体解耦所引起的,其实验体系为悬浮于乙基纤维素溶液中的银颗粒。本研究中的视频记录表明,所观察到的不可逆结构变化并非由壁滑、剪切带、柱塞流或样品溢出等现象引起的人工假象。此外,研究发现结构破坏程度强烈依赖于第二阶段所施加的形变振幅,而几乎不受应变作用时间间隔的影响。这一现象在Zhou的实验中未被察觉。膏体组成对结构破坏与恢复的影响将在后续论文中讨论。
最后,介绍了一种模拟浆料在丝网剥离过程中行为的方法。采用毛细断裂拉伸流变仪和商用拉力测试仪,测定浆料在不同拉伸速度下的断裂伸长比以及拉伸过程中的最大轴向力。
视频记录对于确定使用平行板旋转流变仪对银浆进行有意义的流变学表征所需的适当测量方案至关重要。视频数据使得能够确定在哪些剪切速率和剪切应力范围内可以获得物理意义明确的屈服应力和黏度值。选择合适的平板粗糙度和平板间距参数也基于这些视频记录。可明确识别出发生壁面滑移、纯塞流、剪切带或样品溢出等现象的实验条件。本文研究的银浆用于太阳能电池的正面金属化。然而,对于其他多种浓悬浮液(包括高密度、微米级颗粒的悬浮液)而言,细致的视频辅助流变学表征同样重要。
方案
警告:使用前请查阅所有相关的材料安全数据表(MSDS)。银浆配方中使用的多种组分具有急性毒性、致癌性,并对水环境有害。操作银浆时,请严格遵守所有适当的安全操作规程(佩戴个人防护装备——防护眼镜、手套、实验服、长裤及封闭式鞋履)。此外,使用流变仪时需谨慎操作。在将测量几何结构移动至测量位置时,注意保护双手,防止被夹伤。
1. 旋转剪切测量——测量报告
- 表观黏度测定——剪切速率控制测量
- 使用流变仪A进行平行板几何结构的旋转剪切实验(板面粗糙度Rq = 2 - 4 µm,培养皿直径 d = 25 mm)。所需糊状物体积为 0.49 mL。
- 调整黏度测定的测量参数。以逐步控制剪切速率模式进行测量。
 = 0.01 s-1 - 1000 s-1 在40个步骤中完成,测量时间为1,200秒。
- 放置用于记录测量间隙的设备:安装有内窥镜摄像头的相机三脚架、LED聚光灯,以及用于保存录像的外部计算机。调整内窥镜摄像头的设置, 例如 曝光区域的对比度和亮度。
- 在填充流变仪间隙之前,先将储液器中的样品混合均匀,使膏体充分均质。
- 用混合好的银浆样品填满流变仪的间隙。
注意:对于测量间隙高度 h结束 = 1 mm,首先移动至间隙位置 h1 = 1.05 mm,用于去除流变仪测量几何结构边缘的过量样品。去除过量样品后,将实际间隙高度位置从 h 改为1 到 h结束. - 为观察测量间隙中的浆料流动,用烟灰颗粒在浆料中垂直标记一条线。
- 开始测量前,等待约5分钟,直至间隙中的法向力衰减至正常水平。
- 开始测量。同时启动测量设备和视频录制,以追踪间隙中的浆料流动情况,并准确关联测量参数、流变学结果与视频记录。
- 至少重复测量步骤 1.1.1.3 - 1.1.1.7 三次。
- 绘制表观黏度 η应用程序 与表观剪切速率 应用程序 对数地。通过视频记录评估占主导地位的管壁滑移区域、浆体变形区域以及样品溢出区域。根据视频记录可轻松确定形成均匀剪切剖面的参数设置(图1).
注意:平板边缘的剪切应力是根据流变仪记录的扭矩以及稳态下平板边缘的表观剪切速率计算得出。表观剪切速率与平板的角速度及在最大平板半径处的间隙高度 h 相关。
- 调整黏度测定的测量参数。以逐步控制剪切速率模式进行测量。
- 使用流变仪A进行平行板几何结构的旋转剪切实验(板面粗糙度Rq = 2 - 4 µm,培养皿直径 d = 25 mm)。所需糊状物体积为 0.49 mL。
- 屈服应力测定——不同板面粗糙度和叶片几何形状的剪切应力控制测量方法比较
- 采用表面粗糙度为 R 的平板测量屈服应力 q = 1.15 µm.
- 对于使用 R 的测量q = 1.15 µm,使用直径为 d = 20 mm 的平板转子在流变仪 B 上进行测试。所需浆料体积为 0.31 mL。
- 调整测量参数以测定屈服应力。在逐步控制剪切应力模式下进行测量。将剪切应力在1 Pa至3,000 Pa范围内分为35个步骤变化,总测量时间为1,050 s。
- 组装带有内窥镜摄像头、LED 聚光灯和用于保存视频记录的外部计算机的相机三脚架。调整内窥镜摄像头的设置, 例如 曝光区域的对比度和亮度。
- 在用银浆填充测量间隙之前,将样品在其储存容器中混合,以确保均匀混合。使用高速混合器(1,000 rpm,30秒)。混合后,用浆料填满间隙。
- 取少量混合好的糊状物,涂抹于平行板流变仪的下板上,然后将上板移至测量位置。
注意:对于间隙高度为 h 的测量结束 = 1 mm,首先移动至间隙位置 h1 = 1.05 mm,并清除流变仪测量几何结构边缘的多余样品。清除多余样品后,将实际间隙高度位置从 h 改为1 到 h结束. - 在测量间隙中的浆料上用烟尘颗粒标记一条垂直线。这可以直观显示浆料在间隙中的变形与流动情况,以及壁面滑移现象。
- 开始测量前,等待约5分钟,直至上板上的法向力消失。
- 现在开始测量。同时启动测量设备和视频录制,以追踪间隙中的浆料流动情况,并将正确的测量参数与视频记录相对应。
- 继续测量,直至糊状物从间隙中溢出。
- 重复测量共三次。每次测量前,均需用乙醇清洁测量间隙,并重复步骤 1.2.1.4 - 1.2.1.9。
- 测量结束后,以变形γ对剪切应力τ作对数坐标图,并采用切线交点法确定介质的屈服应力。33.
- 在表面粗糙度为 R 的平板上测量屈服应力 q = 2 - 4 µm.
- 用于 R 的测量q = 2 - 4 µm使用A型流变仪,配备直径为 d = 25 mm 的平板,所需浆料体积为 0.49 mL。
- 重复步骤 1.2.1.2 - 1.2.1.11,进行具有表面粗糙度 R 的平板的屈服应力测量q = 2 - 4 µm.
- 在表面粗糙度为 R 的平板上测量屈服应力 q = 9 µm.
- 对于使用 R 的测量q = 9 µm,使用带有直径为 d = 20 mm 的平板的流变仪 B,所需浆料体积为 0.31 mL。使用双面胶带将与平板直径相匹配的砂纸片固定在平板上。
- 重复步骤 1.2.1.2 - 1.2.1.11,进行具有表面粗糙度 R 的平板的屈服应力测量q = 9 µm.
- 使用叶片几何结构测量屈服应力。
- 使用转子几何结构进行屈服应力测定时,采用流变仪C。
- 调整测量参数以测定屈服应力。采用逐步控制剪切应力模式进行测量,操作方式参照1.2.1、1.2.2或1.2.3中的平行板测量方法。参数设置为:剪切应力 τ = 1 - 3,000 Pa,共35个步骤,总测量时间为1,050 s。
- 在将样品装入圆柱形量杯之前,先将其储液容器中的样品充分混匀,以确保样品均匀混合。混匀后,用10 mL银浆填满圆柱形量杯。
- 将叶片几何结构移至测量位置,等待5 min。
- 现在开始测量。
- 为获得可靠结果,至少重复测量三次。
- 测量结束后,以剪切应变γ为纵坐标、剪切应力τ为横坐标,采用对数坐标作图,并按上述方法通过切线交点法确定屈服应力。
- 采用表面粗糙度为 R 的平板测量屈服应力 q = 1.15 µm.
- 壁滑现象观察
- 使用粗糙度为 R 的平板进行壁面滑移观测q = 1.15 µm 使用带有直径 d = 20 mm 平行板的流变仪 B。
- 调整壁面滑移测定的测量参数。在控制剪切应力模式下,针对400 Pa至1,300 Pa范围内的选定剪切应力进行测量,总测量时间为300 s。
- 将测量间隙记录设备放置到位:带有连接内窥镜摄像头的相机三脚架、LED聚光灯以及用于保存录像的外部计算机。调整内窥镜摄像头的设置, 例如 曝光区域的对比度和亮度。
- 在用银浆填充测量间隙之前,先将储液器中的样品充分混合,以确保其均匀混合。
- 用混合好的银浆样品填满流变仪的间隙。
- 在测量间隙的膏体上用烟尘颗粒标记一条垂直线,以观察其流动行为。
- 开始测量前,等待约5分钟,直至间隙中的法向力衰减至正常水平。
- 开始测量。同时启动测量设备和视频录制,以追踪间隙中的浆料流动情况,并准确关联测量参数、流变学结果与视频记录。
- 对每个选定的剪切应力,重复步骤 1.3.1.3 至 1.3.1.7 三次。
- 绘制壁面滑移速度 v滑动 与剪切应力 τ 的关系以显示壁面滑移行为(图9).
- 使用粗糙度为 R 的平板进行壁面滑移观测q = 1.15 µm 使用带有直径 d = 20 mm 平行板的流变仪 B。
- 旋转剪切测量过程中样品泄漏调查
- 使用流变仪A(平板直径d = 25 mm,所需浆料体积0.49 mL)进行样品溢出测试。
- 为确定样品溢出起始时间对间隙高度 h 的依赖性,在不同间隙高度下重复执行步骤 1.1.1.1 至 1.1.1.8。
注意:对于测量操作,
h结束 = 0.2 mm,首先移动至间隙位置 h1 = 0.21 mm,并去除多余的样品
从流变仪几何边缘
h结束 = 0.5 mm → h1 = 0.51 mm
h结束 = 1.0 mm → h1 = 1.05 mm
h结束 = 1.5 mm → h1 = 1.55 mm
h结束 = 2.0 mm → h1 = 2.05 mm - 以表观黏度 η 作图展示结果应用程序 与表观剪切速率 应用程序 针对不同的间隙高度(图10)。确定该曲线上拐点及对应的临界转速 n批判 并与间隙高度 h 作图对比(图 11).
- 为确定样品溢出起始时间对间隙高度 h 的依赖性,在不同间隙高度下重复执行步骤 1.1.1.1 至 1.1.1.8。
- 使用流变仪A(平板直径d = 25 mm,所需浆料体积0.49 mL)进行样品溢出测试。
- 使用毛细管流变仪在高剪切速率下进行流变学表征
- 使用具有圆形横截面的喷嘴进行毛细管流变仪测量。此处采用直径 d = 0.5 mm、长度 L = 40 mm 的喷嘴。进料储液器的直径为 d喂养 = 20 mm
- 调整测量设置(活塞速度介于 0.001 mm s-1 和 20 mm s-1)。在逐步受控的剪切速率下进行测量,每个测量点持续5秒。
- 混合样品以确保浆料均匀,并用78.5 mL银浆填满进料储液槽。
- 将活塞移至测量位置并开始测量。
- 根据样品室与毛细管出口之间的压力差计算剪切应力。使用500 bar压力传感器测定该压力降。针对每个选定的活塞速度,至少记录5个压力值。
- 继续测量直至进料储液槽排空。
- 重复测量三次(步骤 1.5.1.2 - 1.5.1.5)。
- 根据活塞速度和进料储液器的直径,利用体积流量计算表观剪切速率,并进行Weissenberg-Rabinowitsch校正。计算壁面剪切应力τw 由测得的压力差34表观黏度由此表示为 η应用程序 = τw / 应用程序最后,绘制表观黏度随表观剪切速率的变化曲线,以完成高剪切速率下的流变学表征(图12).
- 使用具有圆形横截面的喷嘴进行毛细管流变仪测量。此处采用直径 d = 0.5 mm、长度 L = 40 mm 的喷嘴。进料储液器的直径为 d喂养 = 20 mm
2. 振荡剪切测量
- 振幅扫描
- 使用直径为 d = 25 mm、粗糙度 Rq = 2 - 4 µm 的平板,在流变仪 A 上进行振幅扫描测量。所需浆料体积为 0.49 mL。
- 调整振幅扫描测量的测试参数。在控制变形振幅
 = 0.01 - 100% 和恒定频率 f = 1 Hz 的条件下,分 35 步进行测量。
- 重复步骤 1.2.1.3 - 1.2.1.8,共完成三次振幅扫描。每次测量前用乙醇清洁测量间隙。
- 以对数形式绘制储能模量 G' 和损耗模量 G'' 随变形振幅 的变化曲线(图 13)。当 G' > G'' 且两个模量不随变形振幅 变化而保持平行时,该变形振幅范围即为线性黏弹性区域(LVE)。在后续三阶段结构恢复测试的第 I 和第 III 阶段,应从此区域内选择一个变形振幅;而在第 II 阶段,则选择比 G' = G'' 时对应的交叉点变形振幅 cross 高 10% 的变形振幅,以确保在结构恢复测试之间实现充分的结构破坏。
- 调整振幅扫描测量的测试参数。在控制变形振幅
- 使用直径为 d = 25 mm、粗糙度 Rq = 2 - 4 µm 的平板,在流变仪 A 上进行振幅扫描测量。所需浆料体积为 0.49 mL。
- 三阶段结构恢复测试
- 使用配备直径 d = 25 mm、粗糙度 Rq = 2 - 4 µm 平板的流变仪 A 进行结构恢复测试。采用振幅扫描实验(2.1)中确定的测试参数。所需浆料体积为 0.49 mL。
- 在恒定频率(f = 1 Hz)下,进行具有不同振荡振幅的三阶段振荡测试。
注意:
第 I 阶段:在 LVE 范围内施加小振幅振荡,持续 300 s,以获得初始状态下的剪切模量。对于浆料 B,I = 0.025%。
第 II 阶段:在振荡剪切模式下施加第 2.1 步中确定的大应变振幅(II = 80%),持续时间为 tII = 50 s、150 s 或 600 s,用于研究时间依赖性;对于应变依赖性研究,则在恒定时间(tII = 150 s)下依次施加 II = 0.025% 至 II = 100% 范围内的不同应变振幅。
第 III 阶段:再次施加与第 I 阶段相同的小振幅振荡,持续 1,200 s,以长时间监测结构恢复过程。 - 重复步骤 1.2.1.3 - 1.2.1.8,共完成三次三阶段振荡测试。每次测量前用乙醇清洁测量间隙。
- 以半对数坐标绘制模量 G' 和 G'' 随时间的变化曲线(见 图 14 和 图 15(a))。
- 在恒定频率(f = 1 Hz)下,进行具有不同振荡振幅的三阶段振荡测试。
- 使用配备直径 d = 25 mm、粗糙度 Rq = 2 - 4 µm 平板的流变仪 A 进行结构恢复测试。采用振幅扫描实验(2.1)中确定的测试参数。所需浆料体积为 0.49 mL。
3. 拉伸行为测定——断流模拟
- 使用毛细管断裂拉伸流变仪测量拉伸行为
- 使用毛细管断裂拉伸流变仪进行拉伸实验。采用两个直径 d = 6 mm 的圆柱形活塞,将膏体从初始间隙高度 h = 1 mm 开始以不同速度拉伸,直至液丝断裂。
注意:请注意,这并非由表面张力控制的典型丝状物变细实验。该测试也可通过在上部活塞上安装乳剂面朝上的丝网、底部放置晶圆基底的方式进行。该方法可模拟单晶和多晶工业预处理硅片在金属化过程中的印刷工艺。- 调整拉伸实验的测量设置。改变拉伸速度(例如7.5 mm s-1,11 mm s-1 和 110 mm s-1以观察丝状结构形变和断裂行为的变化。
- 打开高速相机以记录丝状物形状的变化。将帧率设置为至少250 fps,并开启背光以追踪丝状物的形变。同时调整高速相机的设置,特别是图像锐度以及曝光区域的对比度和亮度。
- 在用银浆填充测量间隙之前,先将其储液池中的样品混合,以确保浆料均匀混合。混合后,用浆料填满测量间隙。
- 取少量(28.3 µL将混合好的浆料取适量涂抹于底端活塞上。将上端活塞移至测量位置(测量间隙高度 h = 1 mm),并清除几何形状边缘多余的样品。
- 启动测量设备,同时开始记录丝状结构的形变。
- 重复测量三次。每次测量前,均需用乙醇清洁测量间隙,并重复步骤 3.1.1.3 至 3.1.1.5。
- 选择显示灯丝断裂的第一张图片,以评估活塞位置 x中断 丝断裂时的临界拉伸比(xbr - x0) / x0 = Δxbr / x0。针对不同的拉伸速度测定该量值(图16).
- 使用毛细管断裂拉伸流变仪进行拉伸实验。采用两个直径 d = 6 mm 的圆柱形活塞,将膏体从初始间隙高度 h = 1 mm 开始以不同速度拉伸,直至液丝断裂。
- 使用拉伸试验机测量拉伸力
- 对于拉伸试验机实验,使用直径 d = 5 mm 的活塞。在拉伸过程中记录产生的拉伸力。
- 调整拉伸实验的测量设置,改变拉伸速度。 例如 v = 10 mm s-1,20 mm s-1,30 mm s-1,以及 40 mm s-1 并使用50 N的载荷传感器测量拉伸力的变化。将初始间隙高度h设为h = 1 mm,终点位置设为h结束 = 12 mm
- 在用银浆填充测量间隙之前,先将其储液池中的样品混合,以确保银浆均匀混合。
- 将糊状物涂抹到底部夹具上。将上部夹具移至测量位置,并清除几何边缘多余的样品。
- 启动测量设备,同时开始记录丝状物的伸长。
- 重复测量三次。每次测量前需清洁测量间隙,并重复步骤 3.2.1.2 - 3.2.1.4。
- 根据 F 与 Δx 的数据确定最大力 F最大值 延伸过程中检测到的断裂伸长率 Δxbr / x0 如图所示获得 图17(a). 绘制 Δxbr / x0 与不同的拉伸速度(图17(a))。绘制 F 图最大 与拉伸速度的关系(图 17 (b)).
- 对于拉伸试验机实验,使用直径 d = 5 mm 的活塞。在拉伸过程中记录产生的拉伸力。
结果
粘度是流体加工中的一个关键参数,对于多相流体,其对剪切速率的依赖性通常通过平行板旋转流变仪测定。然而,对于高浓度悬浮液,这既非简单也非 trivial 的任务,定义合适的测量方案可能具有挑战性。本文展示了如何结合旋转流变仪与视频记录对高浓度银浆进行流变学表征。建立了一种测定稳态剪切粘度的可靠实验方案,并确定了可实现的剪切速率范围。 图1 展示了B型膏体的表观黏度和表观剪切应力随施加的表观剪切速率变化的总体情况。测量采用表面粗糙度为R的平板进行q = 2 - 4 µm视频记录的剪辑片段可将获得的流动曲线分为三个部分。第一部分以管壁滑移为主,上板滑动时未发生膏体变形,此阶段剪切应力保持恒定。膏体变形始于 分钟,应用 = 0.07 s-1 标记第二阶段的开始。与此同时,剪切应力开始增加。膏体的形变和应力持续单调上升,直至进入第三阶段。当达到临界剪切速率或角速度时,膏体开始从间隙中爬出,同时由于样品溢出,表观黏度和剪切应力显著下降。因此,黏度和剪切应力曲线呈现出一个特征性拐点,该拐点出现在约
最大值,表观 = 2.5 s-1。这一点 最大值,应用程序 标志着样品开始溢出。剪切速率越高,膏体被挤出的速度越快。膏体的黏度仅在剪切速率范围内可测得 分钟,近似 < 应用程序 < 最大值,应用然而,由于间隙内部的变形情况未知, 先验的 不得与边缘处观察到的相同,即使在该标称剪切速率范围内,黏度数据也应视为表观值。剪切应力 τ应用程序 在培养板边缘最大 根据所施加的扭矩 T 按以下方式计算
τ应用程序 = T (2π r最大3)-1 [3 + d(ln T) / d(ln 应用程序)]。表观剪切速率 应用程序 根据转盘的角速度 Ω 和间隙高度 h 计算转盘边缘处的值 应用程序 = Ω (r最大值 /h)34由于间隙内部的真实形变和应力未知,因此所计算的应力和剪切速率值应视为表观值或名义值。
在软物质中,通常存在一个临界应力,即所谓的表观屈服应力 τy,应用程序,可观察到材料从弹性可逆形变向不可逆流动的转变。该屈服应力在传统丝网印刷及新兴的增材制造技术的浆料配方中是一个关键参数。较高的屈服应力有利于确保打印后的形状精度。通常,屈服应力通过变形-剪切应力曲线上的拐点确定,示例性地采用切线交点法进行判定,如图所示 图2通常使用一种称为叶片几何结构的设计,以确保获得可靠且具有显著性的结果,同时避免滑移效应的影响35,36使用平行板几何结构测量屈服应力是另一种可选方法,但必须经过仔细验证。在高填充悬浮液中常观察到的壁面滑移或剪切带现象,可能会干扰屈服应力的评估。因此,需考察板面粗糙度对τ的影响。y, app 测定被研究。 不同平板粗糙度下对膏体A和B进行应力扫描实验所获得的屈服应力值结果如图所示 图3增大平板粗糙度会导致计算得到的屈服应力增加,而间隙高度 h 的变化则不影响该量的测定。 图 4 显示在平板粗糙度为 R 时针对 A 型胶粘剂拍摄的视频剪辑q = 1.15 µm 间隙高度为 h = 1 mm。在样品边缘放置炭黑颗粒作为标记物,并采用内窥镜视频成像技术表征样品边缘的形变情况。该膏体在底板上的滑移应力可达 τ应用程序 600 Pa 时仍粘附在上板上。测量间隙中形成柱塞流, 即 样品未发生变形,因此确定屈服应力或黏度毫无意义,尽管相应的表观应变-剪切应力曲线上的拐点似乎暗示了从弹性变形向黏性流动的转变。对于A型和B型膏体在其他间隙高度下也观察到类似行为。因此,平板粗糙度为Rq = 1.15 µm 不适用于测定此类高填充银浆的屈服应力或黏度。相比之下,对于平板粗糙度Rq = 2 - 4 µm (如制造商声明)视频成像证实了在边缘处形成剪切变形轮廓图5) 以确保获得可靠且定义明确的流变学测量结果。可避免塞状流动,对于膏体A,当剪切应力达到τ时,便开始形成均匀流动。应用程序 = 1,360 Pa。对于浆料B也观察到类似的流动行为。因此,该平板粗糙度的选择可实现可靠的屈服应力测量。选择更高的平板粗糙度Rq = 9 µm 比平板粗糙度R获得更高的屈服应力值q = 1.15 µm 和 Rq = 2 - 4 µm这种效应在膏体A中比在膏体B中更为显著。视频记录显示,在该测量过程中,膏体A未形成剪切剖面。图6)。在应力作用下 τ应用程序 = 1,880 Pa 时,上板开始移动,而膏体未发生形变。此时的剪切应力为 τ应用程序 2,605 Pa 时,浆料在底板上发生滑动,但浆料本身尚未发生形变。形变-应力曲线上拐点所对应的临界应力并不标志着从弹性形变到黏性形变的转变。 即 它并非表观屈服应力,而是标志着滑移与柱塞流动的开始,应被视为临界滑移应力 τ滑动相比之下,使用R时未观察到B型膏体的柱塞流。q = 9 µm 平板(图7)。膏体的变形始于 τ应用程序 = 1,430 Pa,并在 τ 时达到充分发展状态应用程序 = 1,597 Pa。在较高剪切应力(τ应用程序 = 1,880 Pa)时,出现剪切带化现象, 即 只有样品的中间狭窄层受到剪切。通过变形与应力数据获得的屈服应力,结合Rq = 9 µm 平板的结果接近使用 R 获得的结果q = 2 - 4 µm 对于B型糊料而言,使用这种粗糙板来测定τ是无意义的y,app 测定A型浆料。重新检查平行板Rq = 2 - 4 µm 结果,还使用叶片几何转子测量了屈服应力。该几何转子本身不受壁面滑移效应的影响,当施加一定应力时,叶片开始快速旋转,这明确对应于浆料在由叶片直径所定义的圆柱平面内的结构破坏35,36. 图8 表明使用叶片几何结构获得的结果与使用平行板流变仪获得的结果高度一致q = 2 - 4 µm根据上述结果,所有后续实验均采用粗糙度为R的培养板进行q = 2 - 4 µm 除了壁面滑移速度测量外。具有粗糙度 R 的平板q = 1.15 µm 和 Rq = 9 µm 不建议将该方法用于银浆或其他与本研究中所考察的高填充悬浮液相似的材料的屈服应力和黏度测定。最后指出,A浆料的屈服应力高于B浆料。
壁面滑移是成功印刷的另一个重要参数。壁面滑移越高,浆料通过丝网孔隙的流动性越好。32壁面滑移速度, 即 移动板与相邻膏体层之间的相对速度可直接从视频记录中评估,无论间隙中占主导的是柱塞流还是剪切变形。进行这些实验时,必须使用光滑的上板和粗糙的下板。25,27,28,30若间隙中的样品处于静止状态,则滑移速度直接由上板的运动速度确定。 图9 显示在此后述条件下使用半径为 R 的平板测得的壁面滑移速度与剪切应力的关系q = 1.15 µm滑移明显发生在远低于屈服应力的条件下,这与观察到的浓乳液及软微凝胶颗粒膏体的行为相似。28,29,30对于浆料A,无论施加何种应力,其壁面滑移速度均高于浆料B。在两种情况下,滑移速度均随施加应力的增加而线性增大。然而,所得到的斜率mA = 0.33 µm (Pa s)-1 对于糊剂A,其斜率m几乎高出近三倍B = 0.12 µm (Pa·s)-1 获得用于B组分的浆料。与先前观察结果相似28,29,30,发现在应力水平接近屈服应力时存在一个特征滑移速度 V*,且当应力高于 τ 时y 滑移几乎无法测量。对于膏体A和B,VA* = 0.37 mm s-1 和 VB* = 0.11 mm s-1分别。
样品溢出归因于作用在高密度微米级颗粒上的强离心力,因此应通过角速度或转速 n 进行控制批判 离心力超过黏滞摩擦力的条件。为验证这一点,将测量间隙高度 h 从 0.2 mm 增加至 2 mm。样品溢出的强度随间隙高度 h 和剪切速率的增加而增强。间隙高度越宽,样品溢出发生得越早。 即 批判 较低(图10). 图11 表明样品泄漏在临界角速度 n 时开始发生批判 无论样品高度 h 在 0.5 mm 至 2 mm 之间如何变化。对于膏体 A,临界转速为 nA型红细胞crit ≈ 0.6 分钟-1 而B组分的值为ncrit, B ≈ 1.7 分钟-1. 该发现 ncrit, A < ncrit, B 可能是由于不同载体的黏度或银颗粒尺寸的差异所致。然而,两种膏剂均表现出显著更高的n批判 测量间隙高度 h = 0.2 mm 时的数值。因此,减小间隙高度可扩大可实现黏度测定的剪切速率范围。高 n 值的原因在于批判 h = 0.2 mm 时测得的数值尚不明确,这可能是由于样品边缘处表面张力的贡献增强,或由于聚集体形成并堵塞了狭窄间隙所致。尚需进一步研究以阐明该现象。 图10 进一步证实了对于 应用程序 = 0.07 s-1 - 2.5 s-1 在不同间隙高度下测得的表观黏度数据未呈现系统性变化, 即 在这些实验条件下,壁面滑移可忽略不计。只要n不变,无论剪切速率从高到低还是从低到高变化,均得到相同的黏度数据批判 未超过 即 无溢出发生, 即 样品中未发现不可逆的结构变化证据。
毛细管流变仪用于测定膏体黏度,尤其是在面向工艺的高剪切速率条件下。对于非牛顿流体,此处采用韦森伯格-拉宾诺维奇校正法对非抛物线速度分布进行修正,以获得真实的剪切速率。34由于长径比(L/d)较高,入口处的压力损失可忽略不计 >> 1,但此情况下的管壁滑移现象尚未被研究,因此数据应视为表观黏度值。 图12 图中展示了通过平行板旋转流变仪和毛细管流变仪测得的浆料A与浆料B的表观黏度。值得注意的是,两种实验技术获得的数据在两种浆料中均表现出良好的一致性,表明在此进行的毛细管流变测量中壁面滑移的影响较小。最后,浆料A和B在低剪切速率下表现出相似的表观黏度,但在高剪切速率范围内,浆料A的黏度高于浆料B。
使用平行板旋转流变仪进行稳态剪切测量时需格外谨慎,如上所述,该过程可能受到壁面滑移、剪切带现象或样品溢出的干扰。因此,建议采用振荡剪切实验来表征银浆在丝网印刷过程中的结构破坏与恢复行为。该方法采用由Hoornstra、Zhou和Thibert提出的三阶段振荡测试方案。10,15,21首先,需进行振幅扫描,以确定在预选频率下的线性与非线性响应区域(图13)。线性黏弹性区域的特点是恒定的, -独立的模量值和 G' > G''。在较大应变下的储能模量G'的衰减 被选为识别非线性响应 regime 起始的判据。特征形变振幅 c 将 G' 下降至其初始平均值 G' 的 80% 时所对应的振幅定义为从线性响应向非线性响应转变的标志0 在线性区:G'c) = 0.8 G'0在测试的第 I 阶段和第 III 阶段,采用在线性粘弹性响应范围内的小振荡振幅, 即 < c 用于表征浆料在阶段 I 的静止结构,以及在阶段 II 施加高变形振幅破坏初始结构后,阶段 III 中结构恢复的时间依赖性和恢复程度。 图14 显示了B型膏体在阶段I的相应结果,膏体发生变形 = 0.025%,且 G' 大于 G'' 即 浆料的弹性行为占主导地位。当在第二阶段增大变形时,G'' 高于 G',确保在此大变形阶段浆料内部结构发生破坏。第三阶段模拟打印后指状电极线在基底上的静置状态。在此阶段,G' 再次高于 G'',但 G' 和 G'' 均低于浆料结构被破坏前的初始 G' 和 G'' 值。视频记录证实,这种现象与壁面滑移、柱塞流或样品溢出等效应无关。在振荡剪切过程中,浆料均匀变形,牢固附着于平板上,未表现出壁面滑移或样品溢出现象。因此,可以得出结论:剪切模量的不完全恢复表明由于第二阶段施加的大振幅剪切导致样品内部发生了不可逆的结构变化。图中所示数据表明 图15(a) 表明不可逆结构变化的程度并不依赖于第二阶段施加的大应变振荡剪切的持续时间。第三阶段的结果在不同的剪切时间 t 下均未发生变化。II然而,第二阶段所选变形振幅的数值对结构恢复程度具有显著影响。这一点从 图 15 (b) 显示第III阶段与第I阶段测得的储能模量值之差 ΔG' 与初始模量值 G' 的归一化结果I。对于 > 20%, 即 在形变程度对应 G' 与 G'' 交点时(参见 图 13)B组分仅恢复其初始值的30%,而A组分仅恢复10%。该特性被认为是多种涂覆操作中的关键性质,其对浆料组成的影响将在后续研究中进一步探讨。需注意的是,阶段II中大振幅振荡剪切停止后立即发生的结构恢复对于丝网印刷工艺尤为重要,但本研究所用的商用流变仪无法在剪切条件改变后的第一秒内获取可靠的测量数据。 .
已开展丝状拉伸实验,以模拟丝网印刷过程中的脱网阶段。脱网属于丝网印刷的最后一步。图16显示,对于两种浆料,断裂时的丝状体长度均随拉伸速度的增加而增加。浆料B的断裂伸长比((xbr - x0) / x0 = Δxbr / x0)始终低于浆料A,但这种差异似乎随拉伸速度的增加而略有减小。由于浆料B在较低的伸长比下即发生丝状断裂,因此该浆料可能具有更优的脱网性能。
毛细管断裂拉伸流变仪成像装置获得的结果已通过拉力试验机实验得到验证。相应的结果如图所示 图17拉伸速率增加时,纤维断裂时的拉伸比也随之增大(图17(a))并在较小的 Δx 处发生 B 断裂br / x0 高于A组的值。然而,绝对值Δxbr / x0 使用毛细管断裂拉伸流变仪测得的数值始终高于使用拉力试验机测得的相应数值。这归因于两种仪器平板直径的不同,分别为 d = 6 mm 和 d = 5 mm。 即 毛细管断裂拉伸流变仪和拉伸试验机采用不同的初始样品体积。最后,拉伸试验机还提供第二个特征参数,即最大力 F最大值 在拉伸过程中作用于细丝的力。该数值也随分离速度的增加而线性增大,但在本情况下,B型膏体所得数值大于A型膏体。尚需进一步研究以阐明F的意义。最大 用于丝网印刷工艺或其他涂覆操作。
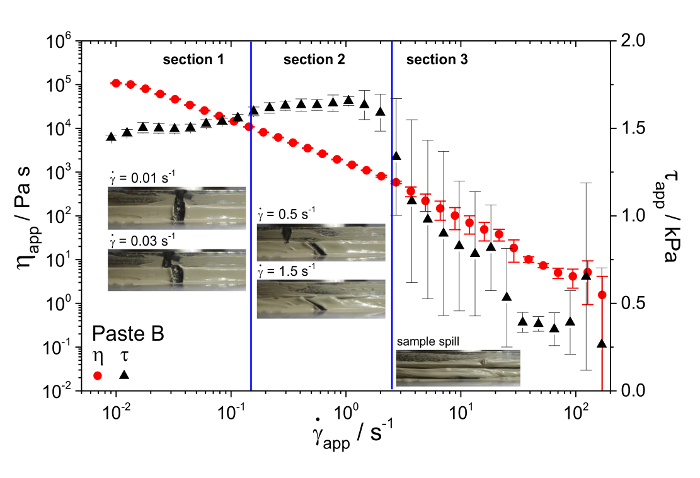
图1. 在控制剪切速率模式下使用平行板旋转流变仪测得的表观粘度。本图展示了使用平行板流变仪(简称 PP),在板面粗糙度 Rq = 2 - 4 µm、间隙高度 h = 1 mm 条件下,以控制剪切速率模式测得的表观粘度和剪切应力的总体结果。根据测量过程中拍摄的视频记录,将表观剪切速率分为三个区域。视频截图中高亮显示了壁面滑移、浆料形变和样品溢出等现象。此处以浆料 B 为例进行说明,但浆料 A 也获得了类似结果。误差棒表示至少三次独立测量所得的标准偏差。请点击此处查看该图的放大版本。

图2. 采用切线交点法测定屈服应力 形变γ, 即 上板的位移除以间隙高度,相对于施加的名义剪切应力 τ 作图应用程序在剪切应力控制的测量中,使用表面粗糙度为 R 的平板进行q = 2 - 4 µm 间隙高度 h = 1 mm。此处以膏体B为例进行说明,但膏体A也获得了类似结果。 请点击此处以查看此图的放大版本。

图3. 平板粗糙度对表观屈服应力的影响。不同平板粗糙度(Rq = 1.15 µm、Rq = 2–4 µm 和 Rq = 9 µm)下测得的表观屈服应力随间隙高度 h 的变化结果。结果依赖于平板粗糙度 Rq,而与测量间隙高度的变化无关(左侧:膏体A,右侧:膏体B)。误差棒表示至少三次独立测量所得的标准偏差。请点击此处查看此图的放大版本。

图 4. 在不同剪切应力下的视频记录剪辑。 此处以使用表面粗糙度 Rq = 1.15 µm 的平板测得的膏体 A 为例。请点击此处查看此图的放大版本。

图5. 在不同剪切应力下视频记录的截取图像。 此处以使用表面粗糙度 Rq = 2 - 4 µm 的平板测得的膏体 A 为例。请点击此处查看该图的放大版本。
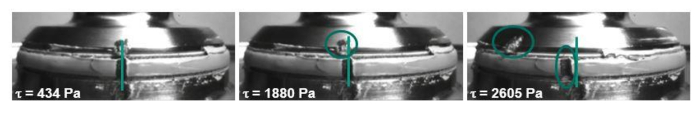
图 6. 在不同剪切应力下视频记录的截图。 此处以使用表面粗糙度 Rq = 9 µm 的平板测得的糊剂 A 为例。请点击此处查看此图的放大版本。
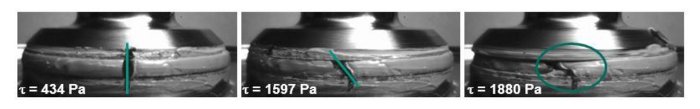
图7. 不同剪切应力下视频记录的截取图像。 此处以使用表面粗糙度Rq = 9 µm的平板测得的膏体B为例。请点击此处查看该图的放大版本。
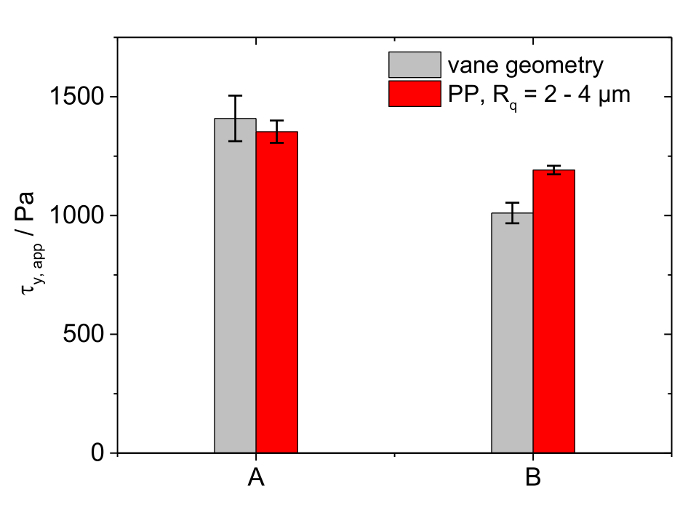
图 8. 测得的屈服应力。 使用桨叶几何结构和Rq = 2 - 4 µm的平行板几何结构测定膏体A和B的屈服应力比较。误差条表示至少三次独立测量所得的标准偏差。请点击此处查看该图的放大版本。
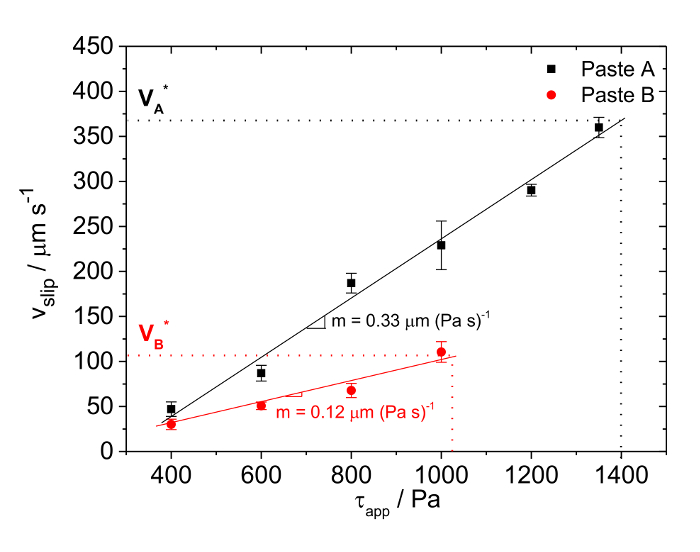
图9. 壁面滑移对剪切应力的依赖性。 浆料A和B在Rq = 1.15 µm的平行板几何结构、间隙高度h = 1 mm条件下测得的壁面滑移速度vslip与剪切应力τ的关系。材料屈服应力下获得的特征壁面滑移速度标记为V*。误差棒表示至少三次独立测量所得的标准偏差。请点击此处查看该图的放大版本。
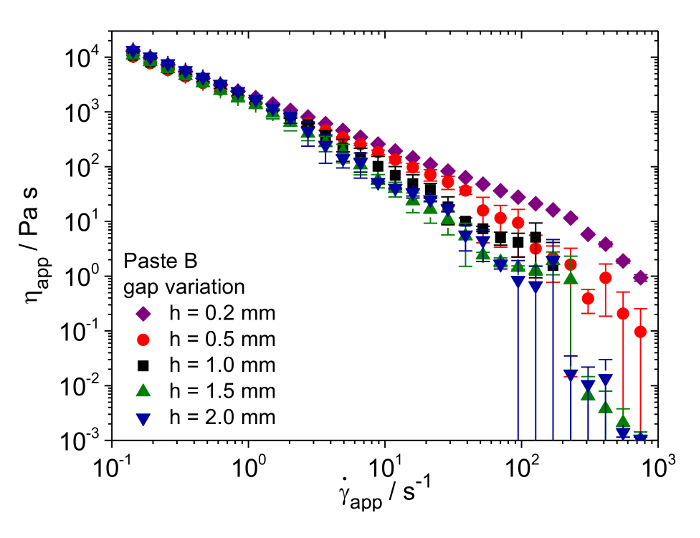
图10. 间隙高度对样品溢出的影响。 在控制剪切速率模式下,糊剂B在不同测量间隙高度h及板面粗糙度Rq = 2 - 4 µm条件下的表观粘度。间隙高度在h = 0.2 mm至h = 2.0 mm之间变化。当选择较小的间隙高度时,粘度曲线在较高剪切速率下开始出现向下拐点。误差棒表示至少三次独立测量所得的标准偏差。请点击此处查看该图的放大版本。
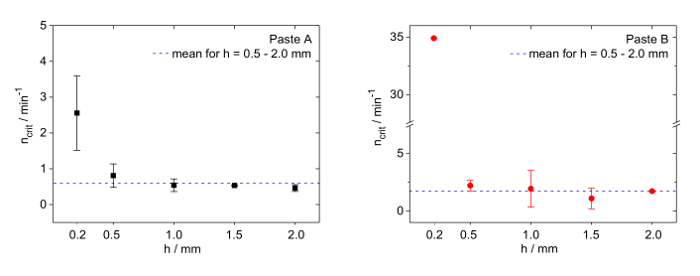
图11. 样品开始溢出时的临界转速。 使用表面粗糙度Rq = 2 – 4 µm的平行板几何结构时,黏度曲线下弯现象开始出现的临界转速ncrit随间隙高度h的变化关系(左侧:糊剂A,右侧:糊剂B)。视频记录证实,样品溢出现象在该特征转速下开始发生。当间隙高度h ≥ 0.5 mm时,糊剂A的样品溢出发生在ncrit, A = 0.6 min-1,糊剂B则发生在ncrit, B = 1.7 min-1。误差棒表示至少三次独立测量所得的标准偏差。请点击此处查看该图的放大版本。
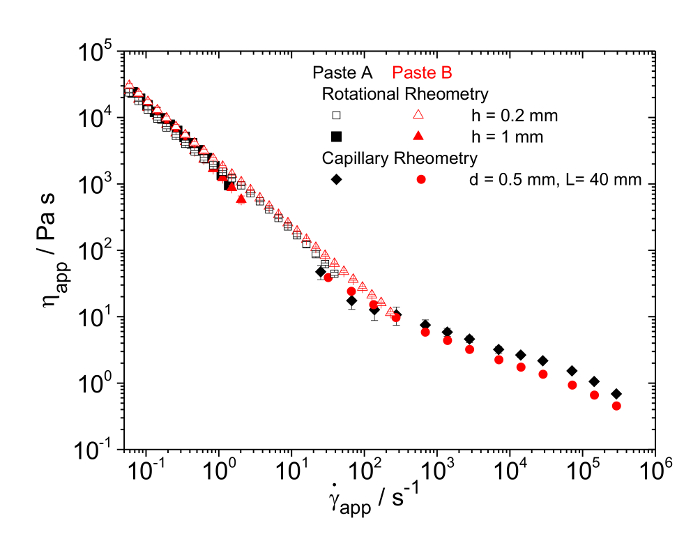
图12. 宽剪切速率范围内的黏度。采用平行板旋转流变仪(间隙高度 h = 0.2 mm 和 h = 1 mm;Rq = 2 - 4 µm)和毛细管流变仪(d = 0.5 mm,L = 40 mm)测得糊剂A和B在宽剪切速率范围内的表观黏度。误差棒表示至少三次独立测量所得的标准偏差。请点击此处查看该图的放大版本。
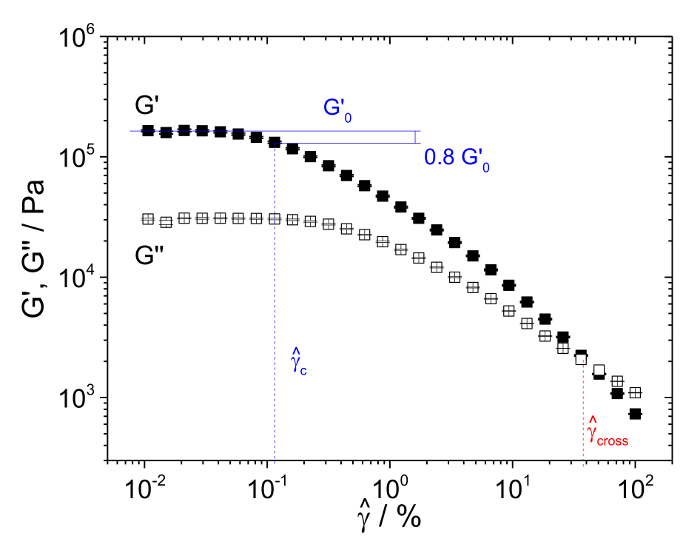
图 13. 在振荡剪切中确定线性与非线性响应区域。 糊料 B 的振幅扫描测试:G'、G'' 与变形振幅 的关系,固定频率 f = 1 Hz。测试使用配备平行板几何结构的旋转流变仪进行(Rq = 2 - 4 µm,间隙高度 h = 1 mm)。误差棒表示至少三次独立测量所得的标准偏差。请点击此处查看该图的放大版本。
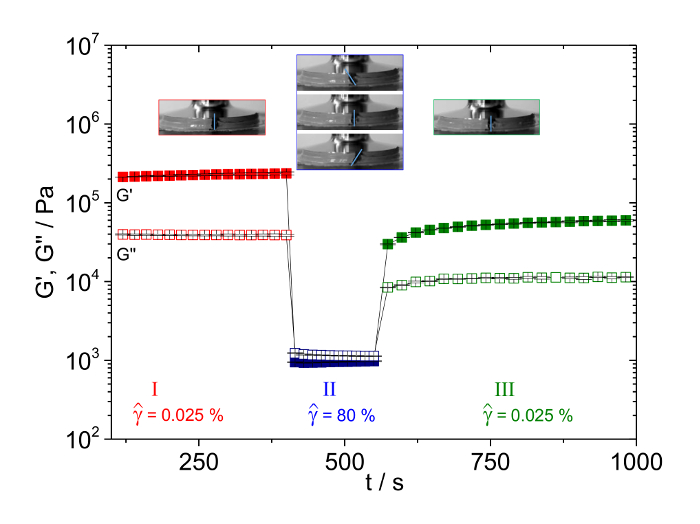
图 14. 三阶段结构恢复测试。 在恒定频率 f = 1 Hz 下,使用平行板旋转流变仪(板面粗糙度 Rq = 2 - 4 µm)对糊料 B 进行三阶段结构恢复测试。第一阶段施加的形变振幅 为 0.025%,第二阶段 = 80%,第三阶段 = 0.025%。视频记录证实,在整个间隙中样品形变均匀,未发生壁面滑移、剪切带化、柱塞流动或样品溢出。误差棒根据至少三次独立测量所得的标准偏差计算得出。请点击此处查看该图的放大版本。
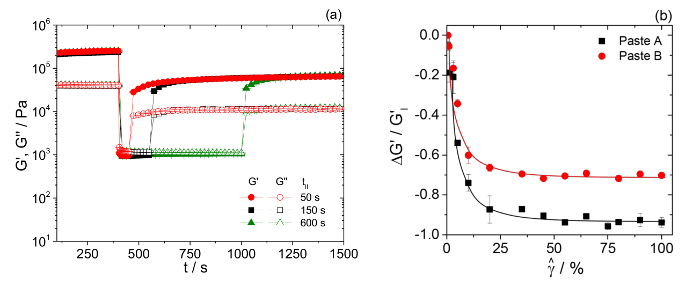
图15. 结构恢复测试。 (a剪切时间对结构恢复的影响。剪切时间对膏体B结构恢复的影响。 II ≥80% 且第二阶段持续时间不同,tII = 50 秒,150 秒和 600 秒。 (b变形幅度对结构恢复的影响。相对不可逆结构变化
(G'(t → ∞) - G'(t = 0)) / G'(t = 0) = ΔG' / G'I 作为形变振幅的函数 应用于A和B两种浆料在恒定t条件下确定的三阶段结构恢复试验的第二阶段II = 150 秒。误差棒表示至少三次独立测量所得的标准偏差。 请点击此处以查看此图的放大版本。
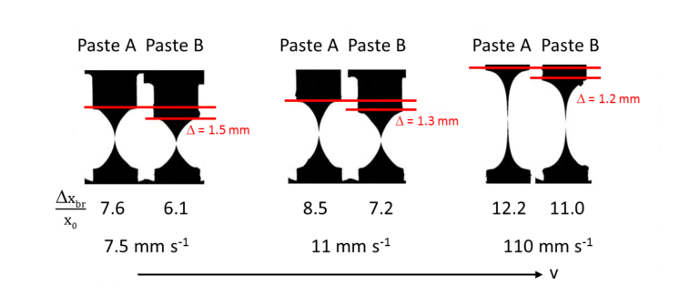
图16. 通过光学方法测定拉伸变形过程中丝状结构的断裂。 利用毛细管断裂拉伸流变仪测得的膏体A和B在不同拉伸速度下发生丝状断裂时的临界拉伸比(初始间隙高度 h = 1 mm)。请点击此处查看该图的放大版本。
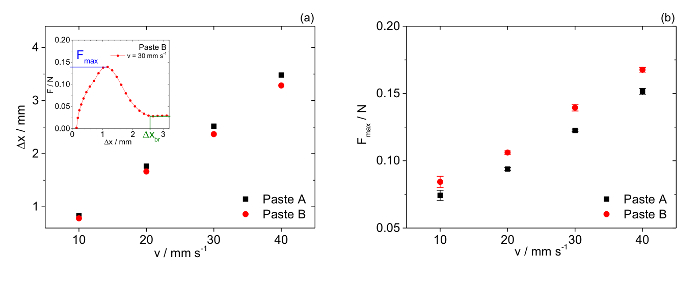
图17. 拉伸测试——拉伸变形过程中的轴向力。 糊料A和B在拉伸仪上测得的伸长位移Δxbr / x0(a)和最大力Fmax(b)随拉伸速度的变化关系。初始间隙高度为h = 1 mm,活塞直径d = 5 mm。插图为糊料B在v = 30 mm s-1条件下测得的原始力F与拉伸比数据,用于说明Fmax和Δxbr的确定方法。误差棒表示至少三次独立测量所得的标准偏差。请点击此处查看该图的放大版本。

表1. 所用方法的概述、对应的特征信息以及膏体A与B之间特定流动性能的差异。请点击此处查看此表格的放大版本。
讨论
对于满足此类复杂流体在加工和应用过程中多种要求的定向产品开发而言,对高浓度悬浮液或膏体进行全面的流变学表征是必不可少的。本研究包括屈服应力、黏度、壁面滑移速度、大变形后的结构恢复、断裂伸长率以及细丝拉伸过程中的拉伸力的测定。所有所用方法、获得的信息及膏体特性的汇总见表1。
通过平行板旋转流变仪研究高填充悬浮液时,对于表现出壁面滑移、剪切带现象及样品溢出等特性的体系,视频记录在可靠测定其流变学参数方面具有重要意义。借助适当的标记物,视频记录可实现对样品边缘真实变形分布和流场的测定。在分析流变实验结果之前,必须对这种变形行为进行研究,从而确定可进行黏度测量的测量参数设置和平板粗糙度条件。膏体的屈服应力既可通过叶片几何构型测定,也可采用具有适当粗糙度的平板-平板几何构型进行测定。
只有根据样品组成仔细选择平板表面粗糙度,才能使用平行板几何结构进行黏度测定。较高的粗糙度并不一定会降低壁面滑移现象。黏度测定所能进行的剪切速率或剪切应力范围,受限于样品的屈服应力以及样品溢出的起始点。
此外,滑移速度可直接测量,并能清晰识别发生柱塞流动、剪切带或样品溢出的测量条件。在壁面滑移测量中,使用光滑表面作为上部剪切板,粗糙底板作为下部板,以确保仅在上部板处发生滑移。该滑移速度可直接由上板的角速度计算得出。对于这两种膏体,滑移均发生在远低于表观屈服应力的应力水平下。类似现象已在玻璃珠悬浮液中被报道。25,黏土悬浮液27软微凝胶膏体以及乳液28,29,30。此处v呈线性增加滑动 τ应用程序 发现。这与Aral的观察结果一致 等25 也确定了 v滑动 通过观察所研究的玻璃珠悬浮液边缘的流场可视化。
Seth 等 的研究表明,滑移速度随施加应力的变化规律由他们在研究中使用的软颗粒与壁面之间的相互作用所控制。在颗粒与壁面无特异性黏附的情况下,他们发现滑移速度 vslip 与应力呈线性关系;而对于弱黏附于壁面的颗粒,则观察到二次方的标度关系28,29,30。对软颗粒膏体的研究还揭示了在屈服应力下存在一个特征滑移速度 V*,并提出了一个弹性流体动力学模型29,该模型可根据独立测定的流体和颗粒物理参数计算 V*:V* ~ γy2 (G0 R / ηs) (GP / G0)1/3。该特征滑移速度取决于膏体的屈服应变 γy 和弹性模量 G0、溶剂黏度 ηs,以及颗粒半径 R 和模量 GP。由这一简单估算得到的数值(VA* = 375 µm s-1 和 VB* = 118 µm s-1)与实验结果(图9)符合得非常好,不仅在数量级上一致,而且在膏体 A 与 B 之间的差异方面也高度吻合。
在此处观察到每种膏体特有的临界旋转速度下的样品溢出。纯基质中不会发生溢出现象。该现象限制了膏体的流变学表征,可能也与某些加工或涂布操作相关,但其物理成因仍未得到解决。
视频记录进一步表明,在进行振荡剪切测试时,可以排除管壁滑移、柱塞流和样品溢出等情况。因此,在三个阶段的振荡剪切测试中,第一阶段和第三阶段采用小振幅振荡,第二阶段采用大变形振幅,所观察到的剪切模量的下降和回升 >c 可直接归因于结构的破坏与恢复。研究表明,在第二阶段的振荡剪切过程中,不可逆结构变化的程度随形变振幅的增加而增大,直至达到饱和,该饱和点对应的形变与振幅扫描实验中 G' 与 G'' 交点处的形变相当;但不可逆损伤与第二阶段高振幅剪切的持续时间无关。由于在第二阶段经历大剪切形变后,模量的变化及由此引起的样品结构变化在静置超过104 s时,储能模量远低于其初始值(数据未显示)。图中所示数据为 图15 为清晰起见,等待时间限制在1,500 s。但需注意,打印过程的时间尺度在秒级甚至更短,这超出了本研究中所用常规旋转流变仪装置的可测范围。
本研究中使用的间隙高度也远大于现代印刷电子器件丝网印刷中典型的网孔开口。由于流变测量中常用的大型平板在机械调节上的限制,无法在如此小的间隙开口下使用平板-平板几何结构进行流变测量。此外,本文选择较大的间隙间距是为了便于观察样品在边缘处的形变情况。
使用毛细破裂拉伸流变仪和拉力测试仪进行丝状拉伸试验,可用于表征高填充膏体在拉伸流动中的变形与断裂行为。断裂时的伸长率以及拉伸过程中的最大拉力是这些试验获得的参数,可能与丝网印刷过程中的刮刀脱离行为相关。
最后,本研究中所考察的两种商用银浆在上述所有实验中均观察到显著差异。关于银浆流变性能与其表现之间相关性的深入讨论,将在后续论文中基于多种不同银浆和载体体系的数据进行阐述。
披露
作者无任何利益冲突需要披露。
致谢
作者谨此感谢贺利氏贵金属有限公司(Heraeus Precious Metals GmbH & Co. KG)对本研究的支持及其提供的商用银浆,特别感谢 M. König 富有成效的讨论。衷心感谢 M. Schmalz 提供的实验支持。C. Yüce 感谢 100 prozent erneuerbar stiftung 提供的经费支持。最后,我们感谢德国联邦经济事务和能源部(项目编号:0325775G)提供的经费支持。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 内窥镜检查 | Visitool | TVS80.280.BF6.AD10.2 | 全名:TV-内窥镜,C型接口,可变目镜 2X Ø 8 毫米 × 约 280 毫米,0°,BF:6 毫米,AD 10 mm |
| 商用银浆 | Heraeus Deutschland GmbH & Co. KG 全球业务部门贺利氏光伏 | ||
| 流变仪 A | 安东帕 | Physica MCR 501 | Rq = 2 - 4 µm |
| 流变仪 B | Thermo Scientific | Haake Mars II | Rq = 1.15 µm Rq = 9 µm |
| 流变仪 C | 赛默飞世尔科技(原Haake GmbH) | Rheostress 150 | 叶片几何结构 |
| 砂纸 | Jean Wirtz Dü杜塞尔多夫金相学 | P320 C | Rq = 9 µm 晶粒尺寸 = 46.2 ± 1.5 |
| 记录软件 | 首次视频采集 | ||
| LED聚光灯 | Kaleep | 48W LED 工作灯 越野车灯 灯 光束聚光灯 泛光灯 | |
| 毛细断裂拉伸流变仪 | 赛默飞世尔科技(Haake) | HAAKE CaBER1 | |
| 拉伸试验机 | Stable Micro Systems,英国戈达尔明 | TA.XT plus 质构分析仪 | |
| 50 N 负载传感器 | Stable Micro Systems,英国戈达尔明 | 序列号:10256249 | |
| 一种改进的毛细管流变仪 | Göttfert Rheograph 2000 (Göttfert Werkstoff-Prüfmaschinen GmbH,德国布亨 | ||
| 500 bar 压力传感器 | Gefran,德国塞林根施塔特 |
参考文献
- Mathews, N., Lam, Y. M., Mhaisalkar, S. G., Grimsdale, A. C. Printing materials for electronic devices. Int. J. Mater. Res. 101 (2), 236-250 (2010).
- Ralph, E. L. Recent advancements in low cost solar cell processing. Proceedings of the 11th Photovoltaic Specialists Conference. 1, 315(1975).
- Faddoul, R., Reverdy-Bruas, N., Blayo, A. Formulation and screen printing of water based conductive flake silver pastes onto green ceramic tapes for electronic applications. Mater. Sci. Eng. B Solid-State Mater. Adv. Technol. 177 (13), 1053-1066 (2012).
- Rane, S. B., Seth, T., Phatak, G. J., Amalnerkar, D. P., Das, B. K. Influence of surfactants treatment on silver powder and its thick films. Mater. Lett. 57 (20), 3096-3100 (2003).
- Rane, S. B., et al. Firing and processing effects on microstructure of fritted silver thick film electrode materials for solar cells. Mater. Chem. Phys. 82 (1), 237-245 (2003).
- Faddoul, R., Reverdy-Bruas, N., Bourel, J. Silver content effect on rheological and electrical properties of silver pastes. J. Mater. Sci. Mater. Electron. 23 (7), 1415-1426 (2012).
- Szlufcik, J., Poortmans, J., Sivoththaman, S., Mertens, R. P. Advanced manufacturing concepts for crystalline silicon solar cells. IEEE Trans. Electron Devices. 46 (10), 1948-1969 (1999).
- Gomatam, R., Mittal, K. L. Electrically Conductive Adhesive. , CRC Press. (2008).
- Pospischil, M., et al. Investigations of thick-film-paste rheology for dispensing applications. Energy Procedia. 8, 449-454 (2011).
- Hoornstra, J., Weeber, A. W., De Moor, H. H., Sinke, W. C. The importance of paste rheology in improving fine line, thick film screen printing of front side metallization. Netherlands Energy Found. , (1997).
- Gilleo, K. Rheology and surface chemistry for screen printing. Screen Print. Mag. , 128-132 (1989).
- Lin, H. W., Chang, C. P., Hwu, W. H., Ger, M. D. The rheological behaviors of screen-printing pastes. J. Mater. Process. Technol. 197, 284-291 (2008).
- Shiyong, L., Ning, W., Wencai, X., Yong, L. Preparation and rheological behavior of lead free silver conducting paste. Mater. Chem. Phys. 111 (1), 20-23 (2008).
- Reichl, H., Feil, M. Hybridintegration: Technologie und Entwurf von Dickschichtschaltungen. Hüthig Verlag GmbH. , (1986).
- Thibert, S., et al. Study of the high throughput flexographic process for silicon solar cell metallisation. Prog. Photovoltaics Res. Appl. 24 (2), 240-252 (2016).
- Glunz, S. W., Mette, A., Richter, P. L., Filipovic, A., Willeke, G. New concepts for the front side metallization of silicon solar cells. 21st Eur. Photovolt. Sol. Energy Conf. , 4-7 (2006).
- Thibert, S., Jourdan, J., Bechevent, B., Chaussy, D., Reverdy-Bruas, N., Beneventi, D. Influence of silver paste rheology and screen parameters on the front side metallization of silicon solar cell. Mater. Sci. Semicond. Process. 27, 790-799 (2014).
- Pospischil, M., et al. Dispensing technology on the route to an industrial metallization process. Energy Procedia. 67, 138-146 (2015).
- Coussot, P. Rheometry of pastes, suspensions, and granular materials: Application in Industry and Environment. , Wiley-interscience. (2005).
- Coussot, P. Rheophysics of pastes: a review of microscopic modelling approaches. Soft Matter. 3 (5), 528(2007).
- Zhou, H., Hong, J., Piao, L., Kim, S. -H. Dual rheological responses in Ag pastes. J. Appl. Polym. Sci. 129 (3), 1328-1333 (2013).
- Buscall, R., McGowan, J. I., Morton-Jones, A. J. The rheology of concentrated dispersions of weakly attracting colloidal particles with and without wall slip. J. Rheol. 37 (4), 621(1993).
- Kalyon, D. M., Yaras, P., Aral, B., Yilmazer, U. Rheological behavior of a concentrated suspension: A solid rocket fuel simulant. J. Rheol. (N. Y. N. Y). 37 (1), 35-53 (1993).
- Yilmazer, U., Kalyon, D. M. Slip effects in capillary and parallel disk torsional flows of highly filled suspensions. J. Rheol. (N. Y. N. Y). 33 (8), 1197-1212 (1989).
- Aral, B. K., Kalyon, D. M. Effects of temperature and surface roughness on time-dependent development of wall slip in steady torsional flow of concentrated suspensions. J. Rheol. 38 (4), 957-972 (1994).
- Persello, J., Magnin, A., Chang, J., Piau, J. M., Cabane, B. Flow of colloidal aqueous silica dispersions. J. Rheol. (N. Y. N. Y). 38 (6), 1845-1870 (1994).
- Pignon, F., Magnin, A., Piau, J. M. Thixotropic colloidal suspensions and flow curves with minimum: Identification of flow regimes and rheometric consequences. J. Rheol. (N. Y. N. Y). 40 (4), 573-587 (1996).
- Meeker, S. P., Bonnecaze, R. T., Cloitre, M. Slip and flow in pastes of soft particles: Direct observation and rheology. J. Rheol. (N. Y. N. Y). 48 (6), 1295-1320 (2004).
- Seth, J. R., Cloitre, M., Bonnecaze, R. T. Influence of short-range forces on wall-slip in microgel pastes. J. Rheol. (N. Y. N. Y). 52 (5), 1241-1268 (2008).
- Seth, J. R., Locatelli-Champagne, C., Monti, F., Bonnecaze, R. T., Cloitre, M. How do soft particle glasses yield and flow near solid surfaces? Soft Matter. 8 (1), 140-148 (2012).
- Meeker, S. P., Bonnecaze, R. T., Cloitre, M. Slip and flow in soft particle pastes. Phys. Rev. Lett. 92 (19), 1-4 (2004).
- Xu, C., Fieß, M., Willenbacher, N. Impact of wall slip on screen printing of front-side silver pastes for silicon solar cells. IEEE Journal of Photovoltaics. 7, 129-135 (2017).
- Brummer, R. Rheology Essentials of Cosmetic and Food Emulsions. , Springer Berlin-Heidelberg. (2006).
- Macosko, C. W. Rheology Principles, Measurements, and Applications. , Wiley - VCH. New York. (1994).
- Dzuy, N. Q., Boger, D. V. Yield stress measurement for concentrated suspensions. J. Rheol. (N. Y. N. Y). 27 (4), 321-349 (1983).
- Da Cruz, F., Chevoir, F., Bonn, D., Coussot, P. Viscosity bifurcation in granular materials, foams, and emulsions. Phys. Rev. E. 66, 1-7 (2002).
重印与许可
标签
