本研究开发了一种基于熔池表征的快速方法,用于估算由定向能量沉积技术制备的 Ti-6Al-4V 构件的层厚。
需要JoVE订阅才能观看此内容。 请登录或开始免费试用
本文内容
摘要
摘要
定向能量沉积(Directed Energy Deposition, DED)是一种增材制造技术,其通过激光束形成熔池,并将金属粉末以颗粒形式注入其中。该技术通常用于制造或修复各类零部件。在该工艺中,最终成形件的性能受到多种因素影响。事实上,采用DED技术成形零部件时,主要任务之一是优化工艺参数(如激光功率、激光扫描速度、聚焦位置、 等等。)通常需要通过大量实验研究来完成。然而,此类实验极为耗时且成本高昂。因此,为了加速优化过程,研究人员开展了一项基于熔池特征表征的方法开发工作。在这些实验中,采用多种激光功率与激光扫描速度组合,通过定向能量沉积(DED)工艺沉积了Ti-6Al-4V单道熔覆层。对单道熔覆层的表面形貌和尺寸进行了分析,并在对横截面进行抛光和腐蚀后,评估了熔池的几何特征。通过考察熔池的特征,可以获得有关最优工艺参数选择的有益信息。目前,该研究正进一步拓展至多层大体积块体的表征。事实上,本文描述了如何根据最优参数计算出的能量密度,快速确定大体积沉积时的层厚,从而避免过沉积或欠沉积。除避免过沉积或欠沉积外,节省时间和材料是该方法的另一大优势,即在无需针对层厚进行参数优化的情况下,便可直接开始多层构件的沉积。
引言
Ti-6Al-4V 是航空航天、航空、汽车和生物医学工业中最常用的钛合金,因其具有高强度重量比、优异的断裂韧性、低比重、优异的耐腐蚀性以及良好的热处理性能。然而,由于其导热性低和化学活性高的特点,导致加工性能差,限制了其在其他领域的进一步应用。此外,由于切削过程中存在加工硬化现象,必须进行特定的热处理1,2,3,4。
尽管如此,增材制造(AM)技术展现出巨大潜力,可作为新型制造技术用于降低钛-6铝-4钒(Ti-6Al-4V)合金制备过程中的成本和能耗,并解决当前该合金制造中存在的一些挑战。
增材制造技术因其创新性而广受关注,能够以逐层堆积的方式制造出接近最终形状的部件。所有增材制造方法的基础都是逐层增材制造工艺,该工艺将计算机辅助设计(CAD)模型切分为若干薄层,然后逐层构建部件。通常,金属材料的增材制造可分为四种不同工艺:粉末床熔融、粉末送料(送粉)、丝材送料及其他路径3,5,6。
定向能量沉积(Directed Energy Deposition, DED)是一类增材制造技术,属于送粉工艺,可通过CAD文件直接制造接近最终形状的三维(3D)实体零件,与其他增材制造方法类似。与其他技术相比,DED不仅可用作制造方法,还可用于高价值零件的修复。在DED工艺中,金属粉末或丝材通过载气或电机输送至熔池,该熔池由激光束在基板或先前沉积层上形成。DED工艺是一种具有前景的先进制造技术,能够降低“采购-飞行”比(buy-to-fly ratio),并可修复以往因更换成本过高或无法修复而被废弃的高价值部件7。
为了获得理想的几何尺寸和材料性能,建立适当的参数至关重要8。已有若干研究致力于阐明工艺参数与沉积样品最终性能之间的关系。Peyre et al.9 采用不同的工艺参数制备了一些薄壁结构,并利用二维和三维轮廓测量技术对其进行表征。结果表明,层厚和熔池体积对粗糙度参数具有显著影响。Vim et al.10 提出了一种模型,用于分析工艺参数与单道熔覆层几何特征(熔覆高度、熔覆宽度和熔深)之间的关系。
迄今为止,已有若干关于钛合金直接能量沉积(DED)的研究报道,其中大多数研究集中于工艺参数组合对大块样品性能的影响11,12,4。Rasheedat 等研究了扫描速度和送粉速率对激光金属沉积Ti-6Al-4V合金最终性能的影响。他们发现,随着扫描速度和送粉速率的增加,显微组织由魏氏组织转变为马氏体组织,从而导致沉积试样表面粗糙度和显微硬度的提高7。然而,针对层厚设定的设计研究较少。Choi 等研究了层厚与工艺参数之间的相关性。他们发现,当前高度与实际高度之间误差的主要来源是粉末质量流量和层厚设定13。他们的研究未能有效实施层厚设定,因为该过程涉及耗时且不精确的操作步骤。Ruan 等在恒定激光功率和送粉速率条件下,研究了激光扫描速度对沉积层高度的影响14。他们提出了一些在特定加工条件下获得的层厚设定经验模型,因此由于使用了特定的工艺参数,层厚设定可能不够精确15。与以往研究不同,本文提出的层厚设定方法是一种快速方法,可在不浪费时间和材料的情况下完成。
本研究的主要目的是基于Ti-6Al-4V合金在最佳定向能量沉积(DED)工艺参数下单道轨迹的特征,建立一种快速测定沉积层厚度的方法。随后,利用优化后的工艺参数确定层厚,并高效制备高致密度的Ti-6Al-4V块体试样,避免时间和材料的浪费。
访问受限。请登录或开始试用以查看此内容。
方案
1. 粉末表征
- 将3 g起始Ti-6Al-4V粉末置于位于铝制样品台上的双面导电胶碳带上,插入场发射扫描电子显微镜(FESEM)样品室中,以分析粉末的形貌16.
- 通过将粉末填充至30 cm³的量筒中,测量其表观密度。3 容器,并根据 ASTM-B212 标准称量粉末重量。
- 采用元素分析法对起始粉末(5 - 10 g)、使用过的粉末(5 - 10 g)和沉积块(20 g)进行化学分析例如,Leco)和电感耦合等离子体(ICP)分析仪17.
2. 单道定向能量沉积
- 粉末加样
- 穿戴个人防护装备,包括符合EN 149标准的FFP3型防护口罩、无粉一次性丁腈手套和防护塑料眼镜。
- 打开粉末进料系统的料斗,并使用抽气风扇(例如,ATTEX)用于清除残留粉末。
- 按照制造商提供的相应说明拆下料斗,并使用浸有乙醇的纸巾清洁每个部件。
注意:此步骤对于避免不同种类金属粉末的污染至关重要。 - 按照制造商提供的说明重新组装粉末进料斗。为进行粉末装载,暂时不安装料斗顶部的盖帽。
- 将粒径范围为 50 - 63 μm 的 Ti-6Al-4V 粉末装入料斗中 150 µm根据可用漏斗的大小,将其完全填满。
- 紧密关闭料斗的顶盖,以避免任何气体泄漏。
- 样品制备
- 选取一块尺寸为50 mm × 50 mm、厚度为4 mm的Ti-6Al-4V板材。
- 用蘸有乙醇的纸巾擦拭钛片表面。使用百分之一天平称量钛片的重量。
- 根据标记的位置将板材放置在工作区域。工作区域是沉积发生的位置,因此由机器人的编程路径确定。
- 机器人准备与沉积设备准备
- 将喷嘴安装在激光头时,使喷嘴轴线与激光轴线之间的夹角为 35°.
- 将机器人移至起始工作点以执行校准。
- 检查喷嘴与工作平面之间的距离,如有需要,手动调整喷嘴位置,直至测得的距离为5 mm。
注意:由于工作区域位于水平面,该距离指金属板与喷嘴尖端之间的垂直距离。 - 使用激光检查喷嘴出口的中心位置:首先,通过点击控制软件中的“Laser Guide ON”命令打开激光引导。然后,将一根直径为0.8 mm、长度为200 mm的细杆插入喷嘴内。确认细杆尖端与激光引导光点重合。若不重合,需手动调整喷嘴位置,同时遵守此前规定的距离和角度。
注意:本例中喷嘴的外径为1 mm;若使用直径更小的喷嘴,则应选用直径小于该喷嘴的金属杆。 - 验证写入机器人控制软件中的校准数据:在软件中点击“Apply”按钮,并等待代码编译完成。
注意:软件将检查代码中的错误;若未检测到错误,代码将被存储在机器人控制器中。若检测到错误,则代码无法编译,需进一步修改。 - 单击激光控制软件中的“Laser enable”命令以启用激光光源模块。
注意:所使用的激光源为连续光纤激光器,发射波长位于红外区域(1064 nm),最大功率为5 kW。 - 通过手动按下机器人控制柜上的“机器人电机开启”按钮来启用电机,并检查相关安全指示灯是否亮起:若指示灯亮起,则表明电机已启用。
- 启动沉积过程
- 从现有程序列表中选择正确的文件,并将工作路径加载到主机器人程序中。
- 检查激光和机器人参数:将激光功率设置为特定功率值(325、650、980、1500 W),机器人速度设置为给定速度(30、40、50、60 mm/s)。
注意:这些参数将根据机器的特定语言写入机器人的控制软件中。 - 通过点击软件上的“Apply”按钮确认新参数,并等待代码编译完成。软件将检查代码中的错误;若未检测到错误,代码将被存储至机器人控制器中,并准备启动。通过点击机器人控制软件上的“START”按钮启动机器人程序。
- 使用专用镊子夹取样品,并用浸有乙醇的纸巾擦拭样品表面,以去除残留粉末。
3. 分析单个轨迹
- 使用体视显微镜在5倍放大倍数下从顶部分析单个轨迹。
注意:在此阶段,部分图像通过体视显微镜拍摄,并进行目视分析。 - 使用精密切割工具,沿垂直于沉积方向的位置,从沉积轨迹的中部切割出单个轨迹。
- 将单个轨道的横截面用环氧树脂包埋。选择合适的包埋杯,将清洁干燥的样品放入其中。准确称量树脂(10 g/样品),按重量比加入液体固化剂(6 g/样品),充分混合。将混合好的树脂倒入包埋杯,覆盖样品,并在室温下固化30分钟。随后,使用粒径为500、800和1,200目的SiC砂纸对包埋好的样品进行研磨,再用金刚石抛光膏进行抛光,逐步过渡至更细粒径的金刚石颗粒(1 µm).
- 使用光学显微镜分析抛光表面的形貌和孔隙率。在10倍放大倍数下用光学显微镜获取熔池的图像,然后使用Image-J软件对其进行分析。
- 通过测量熔池顶部与底部之间的距离来测定熔池的高度。随后,将测得的熔池高度作为比能量密度的函数进行绘图,比能量密度根据其对应公式计算得出。实际上,能量密度可通过以下公式计算:

- 安装一个 2nd 在实验结果上拟合多项式,以获得对应于层厚随比能量密度变化的方程。
- 考虑特定的能量密度,并根据上一步中观察到的其与层厚度的关系,计算相应的层厚度。
- 为验证该方法,根据计算所得的层厚度制备多层块体,并对块体截面进行表征,分析其孔隙率和最终高度。
- 按照第3.3节所述的相同步骤,在抛光处理后分析所制备块体的显微组织结构。实际上,在最终抛光完成后,使用Kroll试剂对样品进行30秒的腐蚀处理,该试剂包含92 mL蒸馏水、6 mL硝酸和2 mL氢氟酸。
访问受限。请登录或开始试用以查看此内容。
结果
在实验研究中,采用平均粒径为 50 - 150 µm、表观密度为 1.85 g/cm3 的不规则 Ti-6Al-4V 粉末作为沉积材料(图 1)。粉末的化学分析表明,沉积前后粉末中的氧和氮含量均未发生变化;在两种情况下,氧含量均高于增材制造用 Ti-6Al-4V 粉末的标准氧含量(<0.13%)。然而,块体构件中的氧和氮含量在沉积后有所增加。
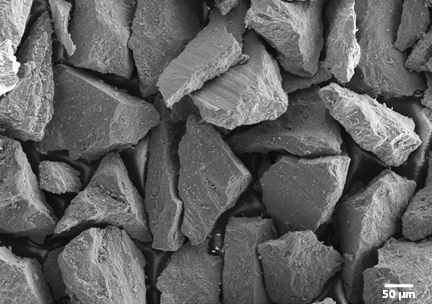
图1:起始用 Ti-6Al-4V 粉末作为沉积材料。 该粉末为不规则形状,平均粒...
访问受限。请登录或开始试用以查看此内容。
讨论
本研究聚焦于根据熔池特征的几何形状,确定 Ti-6Al-4V 材料在定向能量沉积(DED)过程中的切片厚度设置。为此,定义并采用了一个两步实验方案。方案的第一部分是对单道扫描沉积的工艺参数进行优化,在此步骤中获得了最优参数,并测量了熔池的几何形貌。在方案的第二部分,计算了在最优参数下试样的特定能量密度。在此步骤中,将熔池高度作为能量密度的函数进行绘图,并通过这一关键步骤确定多层沉积所需的层厚。
在直接能量沉积(DED)过程中,由于各种工艺参数会改变层的厚度,以恒定层厚进行沉积无法获得精确的构件几何形状。这意味着,无论工艺参数如何,若固定层厚进行沉积,将导致沉积不足或过度沉积,从而产生几何误差,并因此延长生产周期。本研究旨在探讨切片厚度设定、实际沉积高度与工艺条件之间的关系。研究得出结论:通过熔池几何形貌与工艺参数的结合,相较于传统方法,可在更短时间内确定与特定工艺参数相对应的最优层厚。
切片策略采用与特定能量密度相关的单层高度计算公式。最终构件根据特定沉积条件下的单层高度进行切片。为了验证所提出的方法,已按照该切片方法制备了一...
访问受限。请登录或开始试用以查看此内容。
披露
作者无任何利益冲突需要披露。
致谢
作者们谨此致谢欧洲研究项目Borealis,该项目隶属于“地平线2020”研究与创新计划,旨在为下一代复杂三维金属零件的新型增材与减材制造开发3A能效等级的柔性化加工设备
访问受限。请登录或开始试用以查看此内容。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| Ti-6Al-4V 粉末 | Xi’Tianrui 新材料 | 作为起始材料 | |
| ISOMET 精密切割机 | Bohler | 用于切割样品 | |
| 抛光机 | Presi | 用于抛光样品 | |
| EpoFix 树脂 | Presi | 用于样品镶嵌 | |
| 金刚石抛光膏 | Presi | 用于抛光 | |
| 光学显微镜 | Leica | 显微组织观察 | |
| 场发射扫描电子显微镜 | Merlin-Zeiss | 显微组织观察 | |
| 体视显微镜 | Leica | ||
| LEC1-CS444 分析仪 | IncoTest | 化学分析 | |
| LEC3-ELTRA OHN2000 分析仪 | IncoTest | 化学分析 | |
| LEC2-LECO TC436AR 分析仪 | IncoTest | 化学分析 | |
| ICP | IncoTest | 化学分析 | |
| IRB 4600 | ABB | 类人机器人 | |
| GTV PF | GTV | 粉末送料系统 | |
| YW 52 | Precitec | 激光头 | |
| 喷嘴 | IRIS | 用于输送粉末的喷嘴 | |
| YLS 3000 | IPG Photonics | 激光源 |
参考文献
- Banerjee, D., Williams, J. C. Perspectives on Titanium Science and Technology. Acta Mater. 61 (3), 844-879 (2013).
- Peters, M. Titanium and Titanium Alloys. Leyens, C., Peters, M. , WILEY-VCH Verlag GmbH & Co. KGaA. (2003).
- Lin, J., Lv, Y., Liu, Y., et al. Microstructural evolution and mechanical property of Ti-6Al-4V wall deposited by continuous plasma arc additive manufacturing without post heat treatment. J Mech Behav Biomed Mater. 69 (December 2016), 19-29 (2017).
- Saboori, A., Gallo, D., Biamino, S., Fino, P., Lombardi, M. An Overview of Additive Manufacturing of Titanium Components by Directed Energy Deposition: Microstructure and Mechanical Properties. Appl Sci. 7 (9), (2017).
- Wu, X., Liang, J., Mei, J., Mitchell, C., Goodwin, P. S., Voice, W. Microstructures of laser-deposited Ti-6Al-4V. Mater Des. 25 (2), 137-144 (2004).
- Trevisan, F., Calignano, F., Aversa, A., et al. Additive manufacturing of titanium alloys in the biomedical field: processes, properties and applications. J Appl Biomater Funct Mater. , In-Press (2017).
- Mahamood, R. M., Akinlabi, E. T. Scanning speed and powder flow rate influence on the properties of laser metal deposition of titanium alloy. Int J Adv Manuf Technol. 91 (5-8), (2017).
- Shim, D., Baek, G., Seo, J., Shin, G., Kim, K., Lee, K. Effect of layer thickness setting on deposition characteristics in direct energy deposition ( DED ) process. Opt Laser Technol. 86, 69-78 (2016).
- Gharbi, M., Peyre, P., Gorny, C., et al. Influence of various process conditions on surface finishes induced by the direct metal deposition laser technique on a Ti-6Al-4V alloy. J Mater Process Technol. 213 (5), 791-800 (2013).
- Davim, J. P., Oliveira, C., Cardoso, A. Predicting the geometric form of clad in laser cladding by powder using multiple regression analysis (MRA). Mater Des. 29 (2), 554-557 (2008).
- Kobryn, P. A., Moore, E. H., Semiatin, S. L. The Effect Of Laser Power And Traverse Speed On Microstructure, Porosity, And Build Height In Laser-Deposited Ti-6Al-4V. Scripta Materialia. 43, 299-305 (2000).
- Bi, G., Gasser, A., Wissenbach, K., Drenker, A., Poprawe, R. Characterization of the process control for the direct laser metallic powder deposition. Surf Coatings Technol. 201 (6), 2676-2683 (2006).
- Choi, J., Chang, Y. Characteristics of laser aided direct metal/material deposition process for tool steel. Int J Mach Tools Manuf. 45 (4-5), 597-607 (2005).
- Ruan, J., Tang, L., Liou, F. W., Landers, R. G. Direct Three-Dimensional Layer Metal Deposition. J Manuf Sci Eng. 132 (6), 64502-64506 (2010).
- Chen, X., Tao, Z. Maximum thickness of the laser cladding. Key Eng Mater. 46, 381-386 (1989).
- Slotwinski, J. A., Garboczi, E. J., Stutzman, P. E., Ferraris, C. F., Watson, S. S., Peltz, M. A. Characterization of Metal Powders Used for Additive Manufacturing. J Res Natl Inst Stand Technol. 119, 460-493 (2014).
- Manfredi, D., Calignano, F., Krishnan, M., Canali, R., Ambrosio, E. P., Atzeni, E. From Powders to Dense Metal Parts: Characterization of a Commercial AlSiMg Alloy Processed through Direct Metal Laser Sintering. Materials. 6 (3), Basel. 856-869 (2013).
访问受限。请登录或开始试用以查看此内容。
重印与许可
