本文详细介绍了全碳纤维增强塑料太阳能汽车结构设计过程中的多个方面,重点包括单体壳式底盘、板簧以及整车在碰撞测试中的表现。
本文内容
摘要
摘要
太阳能巡洋车是一种多乘员太阳能车辆,旨在参加长距离(超过3000公里)的太阳能汽车竞赛,其设计目标是在能耗与有效载荷之间取得最佳平衡。此类车辆必须符合比赛规则对总体尺寸、太阳能板面积、功能、安全性和结构要求的规定,而车辆的外形、材料、动力系统和机械结构则由设计者自行决定。本文详细阐述了一辆全碳纤维增强塑料太阳能车结构设计过程中最关键的若干方面,特别描述了底盘铺层序列设计、板簧结构分析以及包含安全舱在内的整车碰撞试验数值模拟所采用的实验方案。尽管纤维增强复合材料结构的设计方法较为复杂,但其优势在于可定制化材料的力学性能,并优化整车的总质量。
引言
太阳能汽车是一种用于陆路交通的太阳能动力车辆。第一辆太阳能汽车于1955年问世:它是一个微小的15英寸模型,由12个硒基光伏电池和一个小型电动机组成1。自那次成功的演示以来,全球已投入大量努力,以验证太阳能可持续交通的可行性。
太阳能汽车2的设计受到输入车辆能量的严重限制,在普通条件下可用能量非常有限。尽管已有一些原型车被设计用于公众使用,但目前尚无主要依靠太阳能驱动的汽车投入商业销售。事实上,鉴于当前在成本、续航里程和功能性等方面的局限,太阳能汽车距离日常普遍使用仍相距甚远。与此同时,它们为设计与制造层面新方法的开发提供了有效的试验平台,融合了航空航天、新能源和汽车等先进工业领域中常用的技术。此外,大多数太阳能汽车的建造旨在参加在全球范围内举办的太阳能汽车赛事,这些赛事吸引了以大学和科研机构为主的参赛者,他们致力于为各类技术难题寻求最优解决方案。特别是,一些最重要赛事的组织者(例如,世界太阳能车挑战赛)已采取逐步调整竞赛规则的发展策略,旨在使这些高度专业化的车辆尽可能接近传统交通工具。具体而言,在经历了多年以单座、追求最快速度完成赛程的车辆为主导之后,近年来已引入并发展了“巡航类”车辆这一新兴类别,以实现更高效的多乘客运输。
对于这些车辆,技术要求变得更加严格。实际上,它们不仅需要保证最高的能源效率,还必须满足与多种功能相关的更复杂的工程条件。例如,承载更多乘员的可能性使得保障安全性和可驾驶性条件变得更加困难。由于整车重量增加,且需要安装体积更大的电池组,同时内部空间却必须减少,导致机械部件的布局困难,这使得研发工作更加复杂。
必须采用一种新的设计理念,包括对材料使用和制造方式的不同构想。首先,材料的选择应基于最高的强度-重量比,因此,碳增强纤维塑料成为一种理想解决方案。此外,设计中还必须实施特定的策略。
本文介绍了用于设计太阳能汽车一些最重要结构部件的方法,例如单体壳式底盘、悬挂系统,甚至包括计算仿真碰撞测试。最终目标是在重量、空气动力学性能和比赛规则之间进行权衡,快速制造出重量尽可能轻的太阳能汽车。
显然,从阻力与重量比的角度寻找最优材料时,会受到所采用技术的限制,即碳纤维增强复合材料预浸料的热压罐成型工艺。所选方法的目的是在有限的可能性范围内,快速确定铺层类型和铺层方式下的最佳材料选择。事实上,复合材料设计意味着必须同时确定截面的几何特性、特定材料以及适宜的制造技术(在本案例中,该技术已被确定) 先验的,这种情况经常发生。
几十年来,全球已举办多项著名的太阳能电动车长距离性能竞赛,吸引了顶尖大学和研究中心参与,这些机构也是推动此类交通技术发展的主要力量。然而,该研究领域中存在的竞争性以及知识产权壁垒,严重限制了相关知识的传播。因此,关于太阳能汽车设计的文献综述仅包含少量(有时已过时)的参考文献,即使某些完整的研究工作正是基于此类综述3,这也正是鼓励开展本研究这类工作的原因所在。
无论正在改进车辆设计的哪个方面,始终追求一个共同目标:提高能源效率。设计上的有效改进并不总是依赖尖端技术,有时仅通过机械手段即可实现,例如降低车辆重心以提高稳定性(由于侧风阵风的影响,这一点在沙漠地区举办的比赛尤为重要45),或减轻车辆部件的重量6——在电动汽车中,整车重量减少10%可带来高达13.7%的节能效果7。在赛事中,通常还会采用全面的能源管理策略,以确保最佳性能表现,例如在巡航类车型中可实现最高时速130 km/h,并且单次充电续航超过800 km8。
研究车辆的空气动力学5,9,10对于确保车辆在行驶过程中受到较小的空气阻力并保持平稳至关重要。需要控制的主要方面包括降低阻力系数,以使汽车在行驶时消耗更少的能量;同时保持负的升力系数,以确保即使在较高速度下,车辆也能安全、稳定地贴附于地面。
另一个需要设计的重要参数是悬架系统。在普通车辆中,悬架系统通常仅用于提供舒适性、稳定性和安全性;但在太阳能汽车中,它还必须具备轻量化的特点。自1999年以来,这一重要方面已开始受到关注,早期研究涉及玻璃纤维板簧11,而近年来则更多采用碳纤维材料12。当碳纤维用于构成双叉臂连杆13时,不仅能够减轻重量,还能提高安全系数。尽管双叉臂悬架在太阳能汽车中无疑更为常见14,但本研究采用由碳纤维制成的横向板簧悬架,因其结构更简单、质量更轻,且非悬挂质量更小。
在底盘制造方面,采用碳纤维制成的单体壳结构已被证明能够带来显著的性能优势,是目前最优秀的太阳能汽车团队不可或缺的设计约束4,8,15。碳纤维的使用对车辆的实现至关重要,使各团队能够制造出每个结构部件(或同一结构的不同部分,如底盘)均具有按计算取向铺叠的最优纤维层数的车辆。为此,本研究通过标准化的实验测试(如三点弯曲试验和层间剪切强度(ILSS)试验)评估了材料性能。
为确保在固化循环期间的尺寸稳定性,通常在碳纤维模具上采用真空袋压和热压罐成型4进行制造,而这些碳纤维模具本身则是层压在精密铣削的高密度泡沫或铝制模型上制成的。大多数部件由夹层结构构成(即,面板带有纤维,芯材为极轻的材料,赋予复合材料较高的抗弯刚度同时保持极低的重量)。此外,碳纤维在抵抗共振现象方面也具有更高的振动安全性优势12。
旨在验证碰撞事件中乘客的安全性,碰撞测试通常需要对样车进行耗时、成本高昂且具有破坏性的实验。近年来,计算机模拟碰撞测试逐渐流行,这类模拟可研究车辆乘员在不同类型碰撞过程中的安全性例如, 正面全宽碰撞、偏置正面碰撞、侧面碰撞和翻滚)。鉴于对道路车辆进行碰撞分析的重要性以及通过数值建模实现该分析的可行性,本研究旨在识别太阳能车辆在最大应力和变形方面的最薄弱区域,从而为结构改进提供假设依据。
本文所进行的太阳能汽车数值碰撞测试前所未有。鉴于目前关于此类创新太阳能汽车的研究文献匮乏,且缺乏专门的法规标准,因此假设了一种适应性方案,即考虑车辆以平均速度撞击刚性障碍物的情况。为此,已在不同的合适软件中完成了车辆的几何建模以及仿真过程(包括网格划分和仿真设置)。此外,采用碳纤维作为车辆结构材料的合理性也得到了验证,此前在电动汽车的碰撞测试中已表明,其耐撞性能优于其他材料,例如玻璃纤维复合材料16。
方案
注意:太阳能汽车的设计过程是一项相当复杂的任务,涉及多学科的各个方面,因此无法在此全部涵盖。为了引导读者理解,图1展示了所述实验方案所嵌入的逻辑流程。
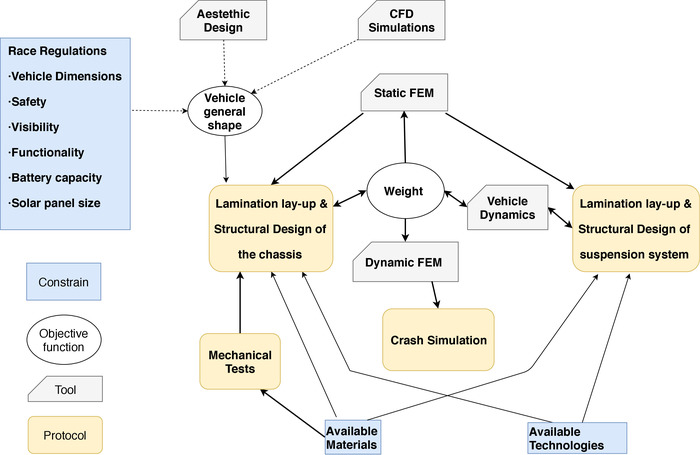
图1:设计流程图。 图示展示了设计过程中各个部分之间的相互关系。请点击此处查看此图的放大版本。
1. 主车架设计的铺层
- 确定最不利情况下的荷载分布。
- 将乘客和电池组质量分布乘以设计的垂直加速度,以获得主要设计载荷。
- 考虑座椅的位置以及电池可能安装的不同位置。
- 计算钢板弹簧接头上的反作用力。将车辆视为简支的 a 型梁。
- 确定弯矩图和剪力图。
- 确定芯材允许的最大剪切应力。该值可从芯材的技术参数表中查阅,或通过对合适的试样进行实验获得。在本例中,可确定芯材层间的脱层应力。
- 根据抗剪强度计算夹层芯材厚度17,18 (其中
 是剪切力作用的宽度
 应用并
 是核心厚度)。

- 测定现有碳纤维增强复合材料(CFRP)单层板的抗拉强度和抗压强度。其数值可从单层板的技术参数表中获取。
- 通过实验测定夹层复合材料的弯曲强度19.
- 通过实验测定材料各种可能组合的层间剪切强度(ILSS)20,21.
- 考虑到车辆不同部分的结构设计,其形状是在空气动力学要求与功能需求之间权衡的结果。
注意:车架存在三个关键部位——弯矩最大的部位,以及由于轮悬架系统的存在而导致截面面积显著减小的两个端部。此外,在这两个截面减小的区域,剪力必须从钢板弹簧传递至车架。 - 假设所考虑的三个部分及其各子部分的铺层方式,并考虑技术最小要求17 至少占每个方向纤维的10%0° [即,纵向 90° [即,横向],以及 ± 45° [即,对角线方向]),该部分截面所受的最重要载荷,层数必须为整数,且厚度需保持最小。
- 根据夹层理论计算最大拉应力和压应力17,18 并与允许的进行比较(其中 是力矩作用的宽度
 施加并 和
 分别为芯层和单层的厚度。
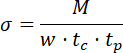
- 如有必要,调整铺层,然后返回步骤 1.9。
- 在 Abaqus 软件中建立有限元壳模型,并施加规范规定的等效冲击载荷22.
- 在CAD建模器中创建底盘。
- 通过点击将底盘作为壳体或实体部件导入有限元分析软件中 导入 | 部分。如果以固体形式进口,则使用 几何编辑 将其转换为壳体部件的工具。
- 定义单层碳纤维增强塑料(CFRP)的性能 弹性 具有类型的材料 层板 或 工程常数;选择材料的弹性模量和泊松比。请注意,如果分析壳体的面外行为,则需要输入工程常数参数。选择 哈希恩 损伤判据 为复合材料单层板实施失效判据26.
- 创建一个 复合材料铺层 通过定义层压板的铺层顺序来划分部分。以表格形式为每层指定其取向和厚度。
注意:必须考虑碳纤维增强复合材料(CFRP)铺层的后固化厚度。 - 通过分配部件离散元素的分布 网格种子. 使用 分割面部 工具和 偏差 种子以增加关键位置的元素数量。选择 以四边形为主 元素形状与 壳 元素类型。单击 减少整合 如果模型中的沙漏效应可忽略不计,则使用缩减积分;否则,使用非缩减积分。
- 创建一个该底盘的实例 组装 模块。这是将施加载荷和边界条件的部分。
- 定义分析流程在 步骤 模块作为 静态. 选择求解器的设置。选择 非线性几何:在 以激活非线性膜行为。
- 施加等效于法规规定载荷的负载 体作用力 施加在底盘上的载荷。应用 集中力 在电池和乘员位置处考虑其集中质量。
- 应用 BCs 在该实例中,将底盘视为一个受外部载荷作用的支撑体, 已固定 BC 在约束位置。
- 定义输出内容 场输出请求 模块。选择 领域:复合材料铺层 在层压板的每一层位置提取输出结果。
- 创建一个 工作 并运行分析。
- 验证结果是否符合法规要求22若未满足条件,请返回步骤 1.9 和 1.12.4,并修改层压顺序。
- 生成一份铺层手册,将结构设计师分段设计的方法转化为制造商所需的逐层铺层方法。
- 在特定功能需求导致三明治结构厚度减小的区域进行特殊修改。
- 在高压灭菌锅中制造底盘。
- 通过精密铣削制备高密度泡沫模具。
- 使用细粒度砂纸以确保表面光洁。
- 在泡沫上涂抹多层密封剂和脱模剂,以确保碳纤维模具的可脱模性。
- 通过叠放预浸渍的低催化温度碳纤维层,并用真空袋压密封各部件,再进行 autoclave 固化来制造模具。
- 打磨所制模具的表面,并涂覆封孔剂和脱模剂。
- 根据铺层手册将底盘部件在模具上铺放,然后进行真空袋压并送入 autoclave 固化。
2. 叶片弹簧设计

图2:板簧的载荷示意图。 本图展示了作用在板簧上的剪力和弯矩的确定方法。请点击此处查看此图的放大版本。
- 确定沿板簧的载荷分布(参见弯曲和剪力图) 图2).
- 评估在最不利情况下施加于车辆车轮的最大载荷(见步骤 1.1)。
- 计算反作用力(最大载荷
 考虑悬架臂杠杆作用后,作用在钢板弹簧端部的力。
- 根据叶片弹簧与车辆底盘及悬挂系统的锚固点,确定其支撑点和载荷作用点。
- 确定弯曲和剪切的示意图,将钢板弹簧建模为四点弯曲梁,并在两端施加相等的最大载荷(最不利情况)。
- 评估最大位移
 根据悬架几何结构及车辆车架周围允许空间确定钢板弹簧端部的位置。
- 选择具有更高比应变能存储能力的材料,
 .

此处, 是允许应力,
 是弹性模量,以及
 是密度。
- 由于弯曲是钢板弹簧的主要载荷(剪切载荷比其低一到两个数量级),应保持材料的疲劳强度作为 .
- 对于复合正交各向异性材料,应考虑沿主方向(纤维方向)的FRP疲劳弯曲强度 .
- 由于弯曲是钢板弹簧的主要载荷(剪切载荷比其低一到两个数量级),应保持材料的疲劳强度作为
- 从概念上设计板簧的形状和铺层,以最大化其比储能能力。
注意:应建模 Leaf Spring 的横截面,使最大允许应力状态沿整个 Leaf Spring 分布。- 仅关注弯矩图 图2剪切载荷低一个或两个数量级。据此,将板簧分为两类区域:两个支撑之间(
 )以及支撑点与板簧端部之间(
 ).
- 沿 保持弯曲载荷恒定且处于最大值;因此,也需保持横截面恒定。
- 沿 ,从加载点到支点线性增加弯曲载荷;因此,横截面高度
 应满足以下方程以保持应力
 沿板簧全长,其外表面的应力保持恒定。
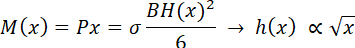
此处, 是最大载荷施加点的距离
 和
 是横截面宽度。该公式表明,沿着 叶片弹簧横截面高度
 应采用抛物线型轮廓进行锥形化处理。然而,出于工艺实践的考虑,可近似采用线性轮廓来近似表示片簧的高度分布。
注意:保留 保持恒定以避免在层压过程中纤维中断,否则会降低复合材料层的强度。 - 由于弯曲载荷高于剪切载荷,因此采用夹层结构,其芯层为0-90编织纤维增强复合材料(FRP),呈线性锥形设计,以抵抗剪切载荷并赋予板簧扭转刚度;外层为单向FRP,沿板簧主轴方向取向,以承受弯曲载荷。外层保持恒定厚度,以避免在高应力区域出现几何不连续性。
- 仅关注弯矩图 图2剪切载荷低一个或两个数量级。据此,将板簧分为两类区域:两个支撑之间(
- 获取所选FRP材料的拉伸、压缩、弯曲和剪切强度。这些数值可从技术数据表中获得,或通过基于ASTM标准的测试来确定(首选方法)。
- 通过解析模型优化钢板弹簧的几何尺寸。
注意:目标函数是在满足施加约束的前提下最小化质量,从而承受最大载荷 偏转等于 且使应力低于材料允许的应力值。
- 限制最大挠度的条件 指定的最大载荷 .
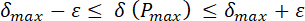
此处, 是一个出于收敛性考虑而引入的小值。从概念上讲,片簧是一种具有锥形芯层的夹层结构 区域。计算偏转
 上样时 ,通过卡斯蒂利亚诺方法。
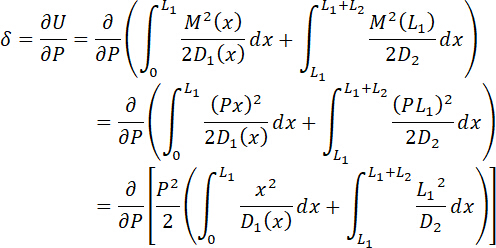
此处, 和
 沿叶片弹簧的抗弯刚度 和 分别。
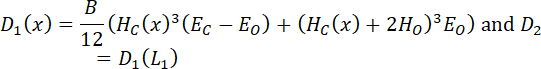
此处, 和
 分别为芯层和外层的弹性模量,

是外层厚度,以及 是核心厚度。
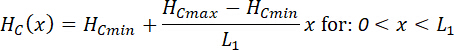
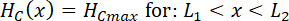
- 约束最大弯曲应力的条件:
 (最大UD疲劳弯曲应力)。评估
 通过欧拉-伯努利理论。
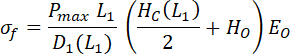
- 限制芯层和外层最大剪切应力的条件:
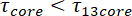 最大核心疲劳剪应力
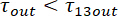 (最大核心疲劳剪切应力)。评估
 和
 通过欧拉-伯努利理论24.
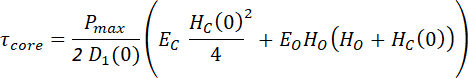
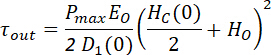
- 以叶片弹簧质量为目标函数进行最小化。
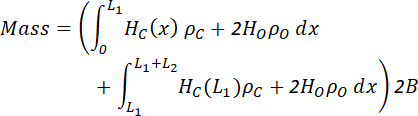
注意:可变的几何参数包括: , ,以及 如果锚定点与框架的连接设计允许 和 如果满足以下约束条件,也可以将其视为变量:
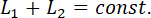
- 通过迭代方法或优化算法解决该问题,这些算法可在多种数值计算软件程序中找到并集成。
- 限制最大挠度的条件
- 对优化后的钢板弹簧进行有限元模拟 Ansys Composite Pre/Post (ACP) 目标是评估应力集中和面外载荷。
- 仅绘制四分之一板簧的CAD几何图形作为曲面,并根据支点位置和铺层变化对曲面进行划分。
- 在 ANSYS Workbench选择 酸性磷酸酶(前体) (在 工具箱 通过将其拖入工作区来打开菜单。
- 通过单击来定义材料属性 工程数据选择 工程数据源 并从导入 复合材料 双击文件夹中的碳纤维UD和编织预浸料默认材料属性,更新材料数据表或实验结果提供的三个主方向上的材料常数。
- 通过右键单击保留与 CAD 的链接的同时导入几何体 几何学 然后在 导入几何体以原生CAD格式导入。
- 双击 模型. 指定一个任意的表面厚度。通过使用 命名选择 功能(右键单击) 模型 然后在 插入)。通过右键单击生成默认网格 网状结构 然后在 生成网格.
- 在 工作台, 开放 酸性磷酸酶–预处理 通过双击 设置.
- 定义各铺层的属性 材料数据 菜单文件夹。选择 制作织物 通过右键单击 织物;然后,定义 材料 并分配预浸料 厚度选择 制备亚层压板 通过右键单击 亚层合板 并定义子层压板的铺层顺序。
- 定义单元局部坐标系 玫瑰花结 根据层压过程的主要方向(主叶片弹簧轴)将菜单文件夹排列。
- 调整有限元模型单元的局部坐标系方向 定向选择集 通过为每个菜单文件夹定义 元素集合 (如步骤 2.7.5 中先前所定义)一个任意原点 点 以及 玫瑰花结 步骤2.7.8中设定
- 根据第2.7步优化过程获得的结果定义铺层。右键单击 建模组 并选择 创建 Ply。 定义 定向选择集,该 Ply材料,以及 层数对每一组重复的层合板重复此步骤。
注意:请遵循相同的层压工艺叠放顺序。 - 在 工作台, 拖动 静态结构 分析(在 工具箱 菜单)拖放到工作区。然后,拖动 ACP(Pre)\设置 在 静态结构模型 并选择 转移固体复合数据. 双击 静态结构\设置.
- 应用对称性和约束边界条件。右键单击 静态结构 并选择 插入/置换. 选择 边缘 或 表面 的 几何学 并将位移设置为 0 组分 方向
- 应用 力 按照步骤2.7.12的相同程序进行。
- 通过单击以线性弹性方式求解有限元模型 解决.
- 评估最大位移
 通过右键单击 leaf spring 来测量其) 溶液 并选择 插入\变形\方向性如果偏低,则返回步骤2.7.10,增加外层UD铺层的数量;如果偏高,则减少该数量。
- 在 工作台, 拖动 酸性磷酸酶(ACP)(后处理) (在 工具箱) 在 ACP(Pre)模式 然后,拖动 静态/结构 溶液上 ACP(术后)结果. 双击 酸性磷酸酶(ACP)(实验后)\结果.
- 右键单击 定义 菜单文件夹并选择为失效标准 Hashin 3D.
- 右键单击 溶液 菜单文件夹并选择 创建失败 …选择 Hashin 并检查 在固体上展示.
- 检查失效判据是否始终小于1。如果不是,请返回步骤2.7.7,增加被确定为关键区域的铺层数量,并根据需要调整其取向。
- 编写层合板手册。
- 测试所设计板簧的缩尺模型。
- 通过第2.7步的解析模型设计一个1/5至1/10比例的板簧,调整外层和芯层厚度,使弯曲应力与剪切应力之比与实际部件相同,并在最大载荷下具有相似的曲率。
- 层压缩放的叶片弹簧。
- 使用普通的四点弯曲试验夹具进行测试。
- 分析最大载荷、位移及破坏模式。
- 根据实验测试的结论优化板簧的设计。
- 制造优化后的板簧。
3. 正面全宽碰撞测试模拟

图3:Cruiser的几何结构。 本图展示了该装置的整体形状和尺寸。 请点击此处查看此图的放大版本。
- 绘制车辆的几何结构(图 3)。
- 在 CAD 建模软件中创建并命名一个新的 Part 项目。
- 使用 Extrude、Revolve、Swept 和 Loft 等功能对实体部件进行建模,以确保不同车辆部件(如底盘、座椅和防滚架)之间实现完全接触。必要时,点击 Surface、Reference Geometry 和 Plane 选项卡以绘制参考平面。
- 重复步骤 3.1.2,直至完成包括单体壳体、车门、防滚架、座椅、电池、车轮、轮胎、轮毂、悬架臂、钢板弹簧、转向系统以及刚性实体障碍物(2 x 2 m)在内的完整几何结构。
- 利用双侧对称性以优化计算,采用半车模型。在 Utilities 选项卡下,点击 Symmetry Check,并选择 Automatic Symmetry Split 命令。然后点击需要保留的车身部分,并通过点击 Split Part 确认分割。
- 将实体体转换为曲面:选中与部件厚度相关的面,点击 Surfaces 选项卡,然后点击 Delete Face。
- 点击 Save as,并选择 STP 格式保存。
- 设置并执行仿真。
- 在 ANSYS Workbench 有限元仿真软件中创建并命名一个 New Project。
- 从 Toolbox - Analysis Systems 拖拽一个 Explicit Dynamic 窗口至 Project Schematic。双击 Engineering Data,添加新材料,从 Toolbox 树中拖取其所需属性,并插入本方案第 1 节中获得的数值,相应地为每种材料命名。
- 右键点击 Geometry 以 Import Geometry。点击 Browse,选择在步骤 3.1.6 中生成的 STP 文件。
- 双击 Explicit Dynamic 下的 Model,打开 Model 环境。
- 进入 Model 环境后,右键点击 Geometry,插入 Point Mass 用于 3-D 元素,或在 Layer Section 中插入用于 2-D 元素,以分别定义集中质量或复合材料铺层。对于 Geometry 下的每个组件,应在 Detail-Materials 中指定相应的材料和表面厚度。
- 右键点击 Model,插入 Symmetry - Symmetry Region。YZ 对称平面可为未来结果提供正确的几何对称性,并设定适当的边界条件。
- 为正确设置 Connections,删除所有自动连接,仅保留定义为无摩擦的 Body Interactions。
- 在 Mesh Explicit Method 的详细设置中(图 4),关闭 Elements midside nodes,将 Sizing function 设置为 Curvature,并选择 Medium Relevant Center。将最大单元尺寸设为 30 mm,最小为 6 mm。
- 在 Mesh 部分的 Advanced 选项卡下,设置用于并行处理的 Number of CPUs。
- 在 Explicit Dynamics 选项卡的 Initial Conditions 树下,将 Velocity 设置为初始条件。
- 通过右键点击 Explicit Dynamics 选项卡,选择 Insert,并选取 Fixed Support 以定义刚性障碍物,选取 Fixed Displacement 以防止车轮在 Z 轴方向移动,从而设定约束边界条件。
- 在 Analysis Settings 下,设置 End Time(为 0.3 s)和 Maximum Number of Cycles(为 2.5 x 10⁵),这是获得速度和动能(等于零)所需的输入参数。
- 在 Solution 下,右键点击 Solution Information,插入 Kinetic – Total - Internal Energy 以追踪这些结果。另一方面,在 Solution Information 下,可通过 Energy Summary、Time Increment 和 Energy Conservation 跟踪 Solution Output。
- 点击 Solve,并分析总变形、应力、应变、总能量、内能、动能以及加速度的结果。

图4:应用于半车模型的有限元网格。 该图显示了模型的离散化结果,由于对称性,仅对车辆的一半进行建模。请点击此处查看此图的放大版本。
结果
主车架的铺层:本实验方案的最终结果是铺层顺序,也称为铺层表。然而,尽管载荷分布以及弯矩和剪力图可通过基本的固体力学分析确定,该方案的一个关键环节在于对实际材料性能的评估。事实上,即使结构设计人员所需的许多参数可在材料数据表中查得,制造过程及其他材料的相互作用仍可能改变原材料的力学响应。本节展示了三点弯曲试验和层间剪切强度(ILSS)试验的实验装置(见图5)。通过这些试验,可评估夹层板的抗弯强度,并确定Nomex蜂窝芯材剪切强度的下限值;对于编织层合板的两种不同取向,其典型的应力-位移曲线如图6所示。此外,ILSS对于确定车架边缘区域的抗分层能力至关重要,因为在这些区域夹层结构转变为层合板结构。
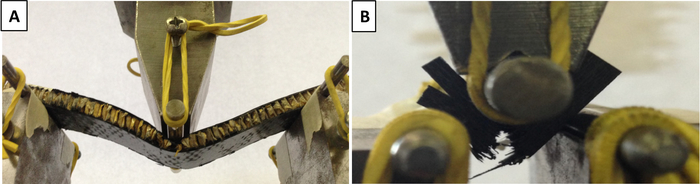
图5:力学测试。 这些图示展示了(A)三点弯曲测试和(B)层间剪切强度(ILSS)测试。试样的形状及加载条件如图所示。请点击此处查看该图的放大版本。
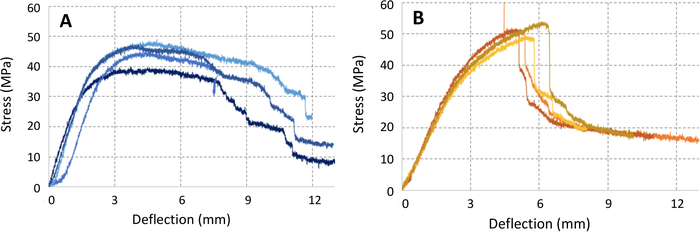
图6:三点弯曲试验的典型结果。 这些图显示了[0/90]n 层合板(A)和[±45]n 层合板(B)三点弯曲试验的典型结果。由载荷计算得到的应力通过载荷传感器测量,位移则通过试验机中内置的传感器测量。请点击此处查看此图的放大版本。
在图7中,展示了在车身模具上按区域定义的铺层顺序。铺层顺序的详细说明列于表1中。该表格分为三个阶段,对应依次进行的热压罐固化工艺:首先为最外层的铺层,然后是Nomex蜂窝芯材和胶粘剂,最后是内层铺层。
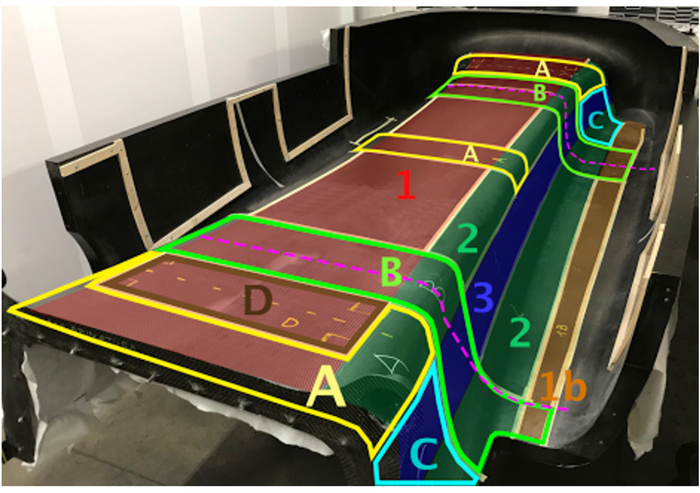
图7:设计过程的结果。 每个区域具有不同的铺层结构。数字和颜色定义了车架结构被划分成的不同区域,见表1。请点击此处查看此图的放大版本。
| 1 期 | ||||
| p = 6 bar;t = 2 h;T = 135 °C | ||||
| 序列 | 扇区 | 角度 | n° | 材料 |
| P 1.1 | 全球 | +45° | 1 | 缎面 T800 |
| P 1.2(增强) | 1 | 0° | 1 | UNI M46J |
| 2 | 90° | 1 | UNI M46J | |
| 3 | +45° | 1 | UNI M46J | |
| 1b | 0° | 1 | UNI M46J | |
| P 1.3(增强) | D | 0° | 2 | UNI M46J |
| C | -45° | 1 | UNI M46J | |
| C | +45° | 1 | UNI M46J | |
| A, B, C, D | -45° | 1 | UNI M46J | |
| A, B, C, D | +45° | 1 | UNI M46J | |
| P 1.4(增强) | B | 0° | 2 | UNI M46J |
| A,D,C | 90° | 1 | UNI M46J | |
| A,D | 90° | 2 | UNI M46J | |
| P 1.5(增强型) | D | 0° | 1 | 缎面 T800 |
| D | 90° | 3 | UNI M46J | |
| D | 0° | 1 | 缎面 T800 | |
| D | 0° | 3 | UNI M46J | |
| P 1.6 | 全球 | 0° | 1 | 缎面 T800 |
| 2 期 | ||||
| p = 1,5 bar;t = 2 h;T = 1110 °C | ||||
| P 2.1 | 全球 | / | 1 | 粘附膜 |
| P 2.2 | 1, 2, 3 | / | 1 | 诺梅克斯 14 毫米,32 千克/平方米 |
| P 2.3 | 1b, D, 0 | / | 1 | 诺梅克斯 9 毫米,32千克/平方米 |
| P 2.4 | 全球 | / | 1 | 粘附膜 |
| 3 期 | ||||
| p = 6 bar;t = 2 h;T = 135 °C | ||||
| P 3.1 | 全球 | 0° | 1 | 缎面 T800 |
| P 3.2(增强) | D | 0° | 3 | UNI M46J |
| D | 0° | 1 | 缎面 T800 | |
| D | 90° | 3 | UNI M46J | |
| D | 0° | 1 | 缎面 T800 | |
| P 3.3(增强) | A,D | 90° | 2 | UNI M46J |
| A,D,C | 90° | 1 | UNI M46J | |
| B | 0° | 2 | UNI M46J | |
| P 3.4(增强) | A, B, C, D | +45° | 1 | UNI M46J |
| A, B, C, D | -45° | 1 | UNI M46J | |
| C | +45° | 1 | UNI M46J | |
| C | -45° | 1 | UNI M46J | |
| D | 0° | 2 | UNI M46J | |
| P 3.5 | 1b | 0° | UNI M46J | |
| 3 | -45° | 1 | UNI M46J | |
| 2 | 90° | 1 | UNI M46J | |
| 1 | 0° | 1 | UNI M46J | |
| P 3.6 | 全球 | +45° | 1 | 缎面 T800 |
表1:底盘的铺层顺序。 本表展示了在图7中定义的底盘不同区域的铺层规格。铺层过程分为三个不同的阶段,按顺序依次进行。
确定底盘结构后,根据比赛规则添加钛合金防滚架20,并进行特定的数值模拟测试,以验证整车的抗冲击性能,尤其是非结构部件对乘员舱无侵入。在图8中显示了等效静态冲击载荷的方向,在图9中可评估相应的位移云图。此阶段计算仅采用简化的几何模型,而完整的几何模型则用于最终的碰撞测试验证。
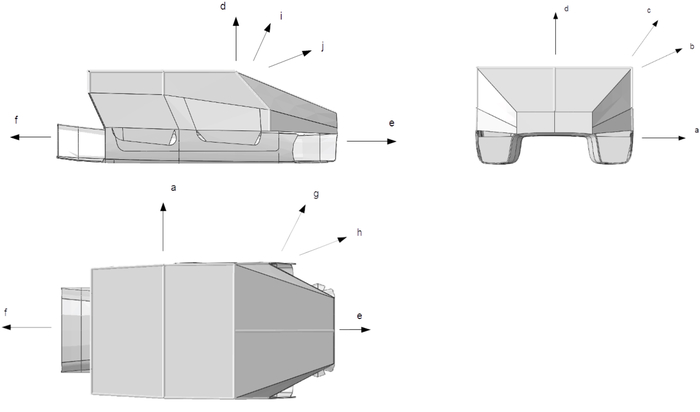
图8:等效于碰撞的静态载荷方向。 根据规定,车辆结构在图示方向上承受相当于总质量6倍重力加速度(6 g)的静态力。 请点击此处查看此图的放大版本。
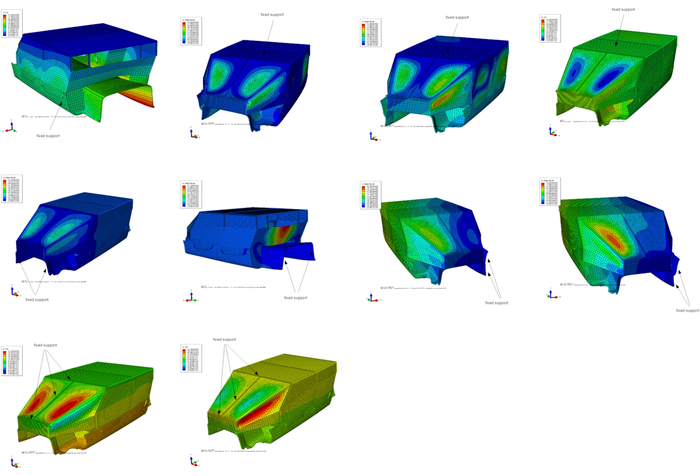
图9:计算位移分布图。 本图展示了在图8所定义情况下计算得到的位移示例。在乘员附近任何区域,位移必须小于25 mm。请点击此处查看该图的放大版本。
叶片弹簧:本实验方案的成果是优化一种具有抗侧倾能力的复合材料横向叶片弹簧。其设计需满足多项特定要求:在最大载荷下应力低于材料许用应力、具备特定刚度以及最小重量。为满足所有这些要求,本文提出了一种优化的解析模型。借助该模型,可快速获得最优几何结构和概念铺层方案。该模型的准确性已通过有限元方法以及对1/5比例缩放叶片弹簧的实验测试得到验证。该缩放叶片弹簧在中心处双支撑(跨距为100 mm),并在对应孔位的两端(跨距为190 mm)施加每侧1,000 N的载荷。叶片弹簧的优化几何结构和铺层顺序分别如图10和表2所示。
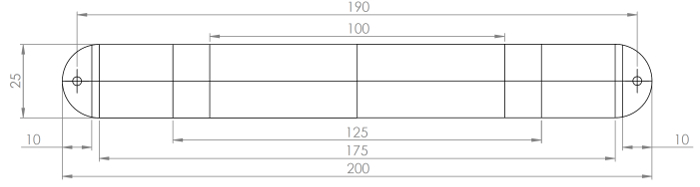
图10:优化后的板簧几何结构样品。 该图展示了经缩放后的板簧几何结构,该结构被测试至断裂,以验证数值模型的准确性。 请点击此处查看该图的放大版本。
| 高压蒸汽固化 | |||||
| p = 6 bar;t = 2 h;T = 135 °C | |||||
| 序列 | 扇区 | 角度 | n° | 厚度 | 材料 |
| 毫米 | |||||
| 结束 10 | 末端 10 | 0° | 1 | 0.23 | TW T300 200g/m^2 |
| 全部 200 | 全部 200 | 0° | # | 1 | UD T1000 100克/平方米 |
| 中央 125 | 中央 125 | 0° | 1 | 0.23 | TW T300 200g/m^2 |
| 中央 175 | 中央 175 | 0° | 1 | 0.23 | TW T300 200g/m^2 |
| 全部 200 | 全部 200 | 0° | 1 | 0.23 | TW T300 200g/m^2 |
| 中央 175 | 中央 175 | 0° | 1 | 0.23 | TW T300 200g/m^2 |
| 中央 125 | 中央 125 | 0° | 1 | 0.23 | TW T300 200g/m^2 |
| 全部 200 | 全部 200 | 0° | # | 1 | UD T1000 100克/平方米 |
| 末端 10 | 末端 10 | 0° | 1 | 0.23 | TW T300 200g/m^2 |
表2:板簧的铺层顺序。 本表展示了板簧不同区域铺层结构的具体参数。
根据分析模型,该片簧在两个中央支撑之间应产生最大12.2 mm的位移,并承受970 MPa的最大弯曲应力,且该应力在两个中央支撑之间保持恒定。
按照方案第2.7步所述进行有限元分析,结果如图11所示。图中绘制了沿片簧主轴方向其外表面在主应力方向上的应力分布 。该应力在跨距范围内几乎保持恒定,为922 MPa,随后向载荷施加点呈线性下降。尽管 远低于材料的最大压缩强度(1,450 MPa),但如图10所示的三维Hashin失效准则显示存在失效指数超过1的区域,这是由纤维失效(以红色突出显示)引起的,与外部单向铺层因芯层铺层中断而导致的几何形状突变相关。同时,有限元法计算得到的载荷施加点位移为12.8 mm。
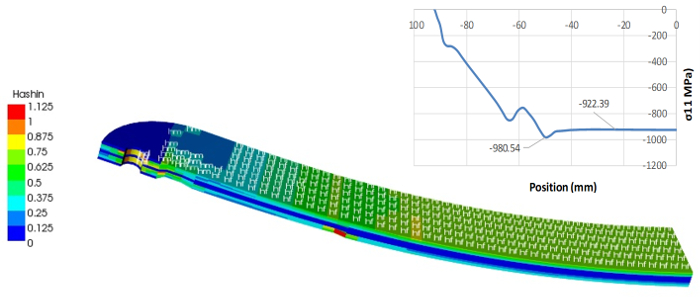
图11:叶片弹簧有限元模型的弯曲数值模拟。 本图展示了按比例缩放的叶片弹簧在Hashin失效指数和最大主应力方面的有限元模拟结果。 请点击此处查看此图的放大版本。
为了验证分析模型和数值模型的可靠性,根据建议的流程,需对缩放后的板簧进行实验测试。结果如图12所示,断裂前的最大载荷为1,980 N(每侧990 N),最大位移为15.1 mm。因此,在最大位移方面,分析模型和数值模型的预测值分别低估了-19%和-15%。有趣的是,试件测试中观察到的失效模式和损伤位置(图11)与数值模型的结果相吻合。
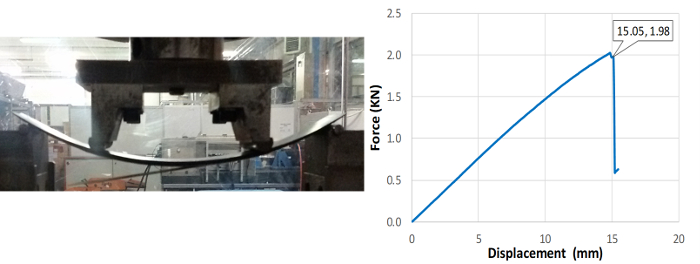
图12:叶片弹簧缩比模型的四点弯曲实验测试。 本图展示了缩比叶片弹簧的测试装置及其载荷-位移曲线。 请点击此处查看此图的放大版本。
碰撞测试:有限元分析可生成逼真的结果,帮助工程师理解车辆在不同碰撞工况下的行为表现。相比开展实际条件下的测试,使用 ANSYS 等商业软件模拟汽车碰撞更为高效且成本更低。本文结果示例展示了此类模拟如何为汽车工程领域提供支持。
该汽车的离散化有限元模型包含79950个单元和79822个节点。初始条件设定为60 km/h的撞击速度,车辆的动能在约0.3 s内下降(图13),并转化为汽车结构内部的接触能和内能。
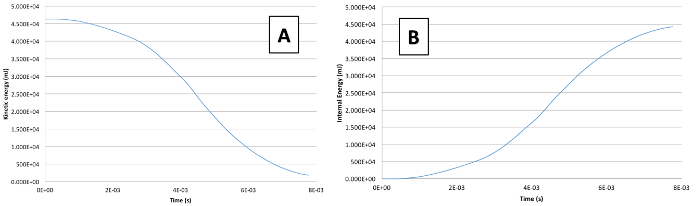
图13:碰撞测试能量图。 这些图显示了(A)动能和(B)内能的碰撞测试能量图。这些图表描绘了碰撞事件期间典型的能量流动情况。 请点击此处查看此图的放大版本。
根据图14A中的样本应力图,可以评估车辆结构的完整性。这一点至关重要,可用于判断乘客安全是否可能受到威胁,例如防滚架杆件可能出现松动、座椅脱离,或转向杆向驾驶员方向发生位移等情况。如图14B所示案例中,最显著的位移范围在95 mm以内,这些位移既出现在车辆前部(由于冲击所致),也出现在与座椅相连的防滚架杆件上。
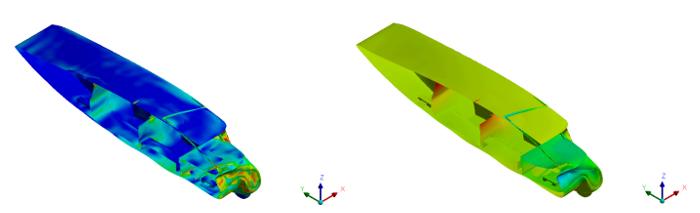
图14:正面碰撞测试过程中最大等效应力和最大位移的典型分布云图。 这些图示显示了(A)等效应力和(B)位移情况。请点击此处查看此图的放大版本。
讨论
从表1可以看出,单个单层板并不对称,而整个夹芯结构是对称的。这是由于需要同时满足最少铺层数量(即技术最小值)以及所需的力学性能。
一方面,图7中标记为1/1b、2、3的部分负责整体力学性能,它们之间的主要区别在于高强度增强单向层的铺设方向。另一方面,标记为A、B、C和D的部分则经过修改,以考虑由于板簧的存在而带来的悬架系统和乘客座椅集中载荷的影响。
用于分析复合材料车架的有限元模型基于壳体拓扑结构。壳单元是模拟复合结构的合适选择,因为与实体单元相比,壳单元能够用更简化的网格有效反映薄壁结构的弯曲刚度。另一方面,在建模较厚的夹层结构或存在陡峭应力梯度的区域时,应考虑采用连续壳单元或实体单元;关于壳单元与连续壳单元的比较讨论见文献24,25。
静态分析的主要目标是验证结构的刚度和强度是否满足要求。刚度要求通过确保车辆在每种载荷工况下的变形处于规范限定范围内来直接实施(即,车辆任何部分均不得侵入乘员舱)。对结构强度的评估基于对复合材料铺层的Hashin损伤26进行评价;即,Hashin参数必须严格小于1。由于不同的损伤模式会共同导致复合材料层合板的整体失效,因此建议采用累积损伤准则(例如, Hashin准则);而对于金属部件,则可采用最大应力准则。
文献已提出了多种轻量化复合材料板簧的设计优化方案,但大多数方案仅连接单个车轮27,28 (无抗滚动能力)或仅适用于注塑成型技术(双锥形)29此处所示的片簧设计受到限制 先验的 通过预浸料层压工艺实现,该工艺不支持双锥形设计,但可确保材料的高强度和可靠性。
钢板弹簧的创新之处在于将两个部件(弹簧和稳定杆)的功能集成于一体,其主要优势是减轻质量。此外,得益于所提出的解析模型,可以进一步减轻质量,并针对设定的最大载荷和位移快速获得最优几何结构。
局部应力和面外应力无法通过解析模型评估,需采用有限元方法进行分析,其中板簧复合材料的单层结构采用实体单元建模。该方案在计算上比使用壳单元更耗资源,但结合Hashin三维失效准则,能够预测由面外载荷引起的分层现象,这是板簧设计中的关键问题。最后,通过在缩比板簧上进行实验测试,验证了用于板簧设计的解析模型与数值模型的有效性。
关于碰撞测试,尽管防滚架的相对较大位移并不构成安全隐患,但其主要归因于前部横梁的布局。由于该横梁为非弯曲形状,并以尖锐角度直接朝向撞击方向安装,缺乏缓冲曲线结构,导致本应由底盘吸收的大部分冲击能量被传递至防滚架,而防滚架的结构设计本意并非承担此类载荷。因此,防滚架被推向车辆后方,使其与座椅连接区域承受较高的应力。需要指出的是,尽管可能存在可进一步优化的安全设计,但单体壳结构变形极小,且无任何部件发生侵入或穿刺现象,表明该车辆在耐撞性设计方面是安全的。
因此,从材料利用的角度来看,整车的结构设计被认为已得到优化,其中本方案中详述的大量计算对于单体壳结构以及轻量化且具有优异力学性能的板簧设计至关重要。此外,通过数值化碰撞试验模拟,车辆结构表明其能够成功承受在汽车处于最佳能量效率时的平均速度下发生正碰所引起的动量。
披露
作者无任何利益冲突需要披露。
致谢
作者谨向Onda Solare体育协会(www.ondasolare.com)的所有成员致以诚挚感谢,感谢他们提供的关键支持;同时感谢Marko Lukovic,他负责了该巡航器的美学设计。本研究工作在欧洲联盟及艾米利亚-罗马涅大区的财政支持下完成,资助项目为2014-2020年POR-FESR计划中第一轴线“研究与创新”。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 碳纤维增强复合材料斜纹T300 200g/m^2 | Impregantex | GG 204T2 IMP 503Z 46% | |
| 碳纤维增强复合材料单向STS 150g/m^2 | DeltaPreg | STS-150 - DT150 - 36% | |
| 碳纤维增强复合材料单向M46J 150g/m^2 | Cytec | MTM49-3 M46J (12K) 36% | |
| 碳纤维增强复合材料单向T1000 150 | Cytec | X01 - 36% T1000 (12K) | |
| 蜂窝结构材料 | DuPont | Nomex 9-14 mm | |
| 万能材料试验机(UTM) | Instron | Instron 8033 250 kN | |
| 有限元分析(FEM) | Ansys | Ansys 18 | |
| 数值计算环境 | Matworks | Matlab R2018a |
参考文献
- Popular Mechanics Magazine. 104 (3), Hearst Magazines. (1955).
- Thacher, E. F. A Solar Car Primer, A Guide to the Design and Construction of Solar-Powered Racing Vehicles. , Springer. (2015).
- Minak, G., Fragassa, C., de Camargo, F. V. A brief review on determinant aspects in energy efficient solar car design and manufacturing. Smart Innovation, Systems and Technologies. 68, 847-856 (2017).
- Tamura, S. Teijin advanced carbon fiber technology used to build solar car for world solar challenge. Reinforced Plastics. 60, 160-163 (2016).
- Kin, W. D., Kruger, S., van Rensburg, N. J., Pretorius, L. Numerical assessment of aerodynamic properties of a solar vehicle. ASME 2013 International Mechanical Engineering Congress and Exposition. , San Diego. (2013).
- Betancur, E., Mejía-Gutiérrez, R., Osorio-Gómez, G., Arbelaez, A. Design of structural parts for a racing solar car. Advances on Mechanics, Design Engineering and Manufacturing. Proceedings of the International Joint Conference on Mechanics, Design Engineering & Advanced Manufacturing (JCM 2016, 14-16 September, 2016, Catania, Italy). Eynard, B., Nigrelli, V., Oliveri, S. M., Peris-Fajarnes, G., Rizzuti, S. , Springer. 25-32 (2017).
- Joost, W. Reducing vehicle weight and improving U.S. energy efficiency using integrated computational materials engineering. Journal of the Minerals, metals, and Materials Society. 64, 1032-1038 (2012).
- Paterson, G., Vijayaratnam, P., Perera, C., Doig, G. Design and development of the Sunswift eVe solar vehicle: a record-breaking electric car. Journal of Automobile Engineering. 230, 1972-1986 (2016).
- Betancur, E., Fragassa, C., Coy, J., Hincapie, S., Osorio-Gómez, G. Aerodynamic effects of manufacturing tolerances on a solar car. Smart Innovation, Systems and Technologies. 68, 868-876 (2017).
- de Kock, J. P., van Rensburg, N. J., Kruger, S., Laubscher, R. F. Aerodynamic optimization in a lightweight solar vehicle design. ASME 2014 International Mechanical Engineering Congress and Exposition. , Montreal. 1-8 (2014).
- Sancraktar, E., Gratton, M. Design, analysis, and optimization of composite leaf springs for light vehicle applications. Composite Structure. 44, 195-204 (1999).
- de Camargo, F. V., Fragassa, C., Pavlovic, A., Martignani, M. Analysis of the suspension design evolution in solar cars. FME Transactions. 45 (3), 394-404 (2017).
- Hurter, W. S., van Rensburg, N. J., Madyira, D. M., Oosthuizen, G. A. Static analysis of advanced composites for the optimal design of an experimental lightweight solar vehicle suspension system. ASME 2014 International Mechanical Engineering Congress and Exposition. , Montreal. (2014).
- de Camargo, F. V., Giacometti, M., Pavlovic, A. Increasing the energy efficiency in solar vehicles by using composite materials in the front suspension. Smart Innovation, Systems and Technologies. 68, 801-811 (2017).
- Mathijsen, D. Redefining the motor car. Reinforced Plastics. 60, 154-159 (2016).
- Liu, Q., Lin, Y., Zong, Z., Sun, G., Li, Q. Lightweight design of carbon twill weave fabric composite body structure for electric vehicle. Composite Structures. 97, 231-238 (2013).
- Gay, D. Composite Materials: Design and Applications. , CRC Press. Boca Raton, FL. (2014).
- Poodts, E., Panciroli, R., Minak, G. Design rules for composite sandwich wakeboards. Composites Part B: Engineering. 44 (1), 628-638 (2013).
- ASTM D7264. Standard Test Method for Flexural Properties of Polymer Matrix Composite Materials. , ASTM International. West Conshohocken, PA. (2015).
- ASTM D2344. Standard Test Method for Short-Beam Strength of Polymer Matrix Composite Materials and Their Laminates. , ASTM International. West Conshohocken, PA. (2015).
- Rondina, F., et al. Development of full carbon wheels for sport cars with high-volume technology. Composite Structures. 192, 368-378 (2018).
- American Solar Challenge 2018 Regulations. Revision B, September 4, 2017. , Available from: http://americansolarchallenge.org/ASC/wp-content/uploads/2017/09/ASC2018-Regs-External-Revision-B.pdf (2017).
- Sodena, P. D., Kaddourb, A. S., Hinton, M. J. Recommendations for designers and researchers resulting from the world-wide failure exercise. Composites Science and Technology. 64, 589-604 (2004).
- Zenkert, D. An Introduction to Sandwich Construction. Engineering Materials Advisory Services Ltd. , (1995).
- Barbero, E. J. Finite Element Analysis of Composite Materials Using AbaqusTM. , CRC Press. Boca Raton, FL. (2013).
- Hashin, Z. Failure Criteria for Unidirectional Fiber Composites. Journal of Applied Mechanics. 47 (2), 329-334 (1980).
- Yu, W. J., Kim, H. C. Double Tapered FRP Beam for Automotive Suspension Leaf Spring. Composite Structures. 9, 279-300 (1988).
- Shokrieh, M. M., Rezaei, D. Analysis and optimization of composite leaf spring. Composite Structures. 60, 317-325 (2003).
- Wood, K. Composite leaf springs: Saving weight in production. , Available from: https://www.compositesworld.com/articles/composite-leaf-springs-saving-weight-in-production-suspension-systems (2014).
重印与许可
