采用旋涂、PolyJet 打印和熔融沉积成型技术集成制备多层异质仿体,以模拟生物组织的结构和功能特性。
需要JoVE订阅才能观看此内容。 请登录或开始免费试用
本文内容
摘要
摘要
生物医学光学成像在多种疾病的诊断与治疗中正发挥着重要作用。然而,光学成像设备的准确性与可重复性在很大程度上受到其组件性能、测试环境及操作过程的影响。因此,有必要通过可溯源的模体标准对这些设备进行校准。然而,目前大多数可用的模体均为均质模体,无法模拟生物组织的多模态与动态特性。本文展示了利用集成旋涂模块、PolyJet 模块、熔融沉积成型(FDM)模块及自动控制框架的生产线制备异质组织模拟模体的方法。该方法可实现对组织结构信息与光学参数的精确控制。 "数字光学仿体" 在原型文件中定义后导入生产线,并通过在不同打印模式间依次切换,实现逐层制造。该生产线的技术能力以自动打印包含表皮、真皮、皮下组织及嵌入式肿瘤的模拟皮肤假体为例进行了验证。
引言
生物医学光学成像是一类通过光与生物组织相互作用来检测疾病和组织异常的医学成像技术。与其他成像方式(如磁共振成像(MRI)和计算机断层扫描(CT))相比,生物医学光学成像具有使用低成本、便携式设备无创测量组织结构、功能及分子特性的优势1,2,3,4。然而,尽管在成本和便携性方面具有优势,光学成像在临床诊断和治疗指导中的应用尚未得到广泛认可,部分原因在于其可重复性较差,且光学参数与生物参数之间缺乏定量映射关系。造成这一局限性的主要原因在于缺乏可溯源的标准,用于生物医学光学成像设备的定量校准与验证。
过去,已针对多种组织类型的生物医学光学成像研究开发了多种组织模拟体模,例如脑组织5,6,7、皮肤8,9,10,11,12、膀胱13以及乳腺组织14,15,16,17。这些体模主要通过以下一种制备工艺生产:1)旋涂法10,18(用于模拟均匀且薄层状的组织);2)模塑法19(用于模拟具有几何特征的块状组织);以及3)三维(3D)打印法20,21,22(用于模拟多层异质组织)。通过模塑法制备的皮肤体模能够模拟皮肤组织的整体光学特性,但无法模拟其横向光学异质性19。Bentz 等人采用双通道熔融沉积建模(FDM)3D打印方法来模拟不同生物组织的光学特性23。然而,使用两种材料不足以充分模拟组织的光学异质性和各向异性。Lurie 等人通过结合3D打印与旋涂技术,制备了一种用于光学相干断层扫描(OCT)和膀胱镜检查的膀胱体模13。然而,该体模中的异质结构(如血管)仍需手工绘制。
在上述模体制造工艺中,3D打印在模拟生物组织的结构与功能异质性方面提供了最大的灵活性。然而,许多类型的生物组织(如皮肤组织)由多层且多尺度的组分构成,单一的3D打印工艺难以有效复制。因此,必须整合多种制造工艺。我们提出一种集成多种制造工艺的3D打印生产线,用于自动生产多层、多尺度的组织模拟模体,作为生物医学光学成像的可追溯标准(图1)。尽管在我们的3D打印生产线中旋涂、PolyJet打印和熔融沉积成型(FDM)均为自动化操作,但每种工艺仍保持其原有成熟工艺的功能特性。因此,本文为制备多尺度、多层及异质性组织模拟模体提供了一般性指导,无需将多种工艺物理集成于单一设备中。
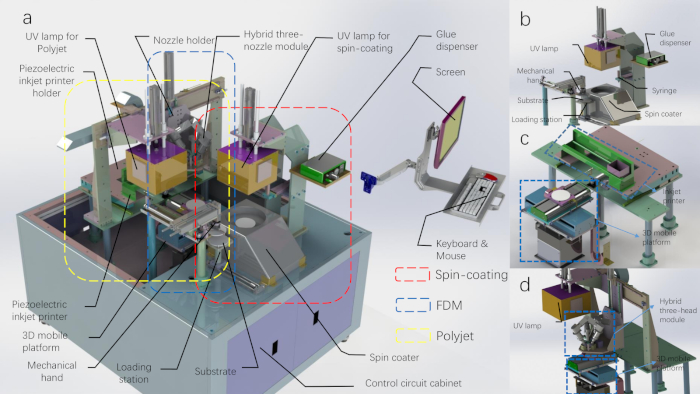
图1:3D打印生产线的CAD示意图。(A)移除顶部外壳后的3D打印生产线。(B)旋涂模块与机械手模块的示意图。(C)Polyjet打印模块的示意图。(D)FDM打印模块的示意图(紫外灯属于Polyjet打印模块)。请点击此处查看此图的放大版本。
访问受限。请登录或开始试用以查看此内容。
方案
1. 准备3D打印材料
注意:我们的光学仿体生产线采用多种打印材料,以模拟生物组织的结构和功能异质性。打印材料的选择还取决于制造工艺。
- 旋涂打印的材料准备
- 将100 mg二氧化钛(TiO2)粉末加入含有100 mL立体光刻(SLA)光敏树脂的烧杯中。
- 将烧杯中的混合物在磁力搅拌器上搅拌30分钟。
- 用锡箔纸密封烧杯,并在超声波仪中进行超声处理15分钟。
- 将材料抽真空10分钟,然后装入设备的储存注射器中。
- 多喷头喷墨打印(PolyJet)的材料准备
- 将17.56 g 2-羟基-2-甲基苯丙酮(1-羟基环己基苯基甲酮)加入含有80 g 三甘醇二甲基丙烯酸酯的烧杯中,得到18%(w/w)的材料。
- 用锡箔纸密封烧杯,并在超声波仪中进行超声处理15分钟。
- 取出20 mL上述混合物,加入5 mg油溶性中国红染料,重复步骤1.2.2。
- 对所有材料进行抽真空处理,将含染料的溶液装入Y(黄色)通道的墨盒中,将不含染料的纯溶液装入K(黑色)通道的墨盒中。
- FDM打印的材料准备
- 在三个烧杯中各加入200 g凝胶蜡,并在磁力搅拌器上加热至60 °C。
- 向第一个烧杯中加入600 mg TiO2粉末,向第二个烧杯中加入80 mg石墨粉末。
- 在不同的烧杯中,分别将掺有TiO2的凝胶蜡和掺有石墨粉末的凝胶蜡在磁力搅拌器上搅拌30分钟。
- 将三种不同的材料分别抽真空2分钟,并在凝固前装入混合式三喷嘴模块的挤出机中。
2. 多模态3D打印的计算机模型制备
注意:将异质性皮肤组织简化为三层:表皮层、真皮层和皮下组织层。表皮层通过步骤1.1中介绍的材料采用旋涂法制备;真皮层通过步骤1.2中介绍的光敏聚合物采用喷墨打印(polyjet打印)法制备;皮下组织层通过步骤1.3中介绍的材料采用熔融沉积成型(FDM)法制备。生成一个包含不同打印参数的原型计算机辅助设计(CAD)文件,以指导上述制造过程。
- 皮肤数字光学仿体的设计
- 设计具有以下三层结构的皮肤仿体:厚度为 100 µm 的表皮层、厚度为 400 µm 的真皮层,以及厚度为 1 cm 的皮下组织层。
- 使用三维建模软件(例如 Solidworks)绘制肿瘤模型(图 5A)。
- 旋涂工艺参数设置
- 在打印设备的控制软件中设置旋转速度和持续时间参数。本演示中第一阶段旋涂速度为 200 转/分钟(rpm),旋涂时间为 20 秒;第二阶段旋涂速度为 1,000 rpm,旋涂时间为 40 秒。
- 在控制软件中将旋涂材料用量设置为 3 mL,光固化时间为 180 秒。
- 喷墨打印源文件的准备
- 将待打印的血管图像导入 AcroRIP Color 软件,并根据打印仿体的光学参数与图像属性之间的关系设置参数(打印位置和喷墨量)。在本例打印的血管图像中,K 通道加载透明光固化材料,Y 通道加载掺入中国红染料的光固化材料。
- 生成用于 3D 打印的包含已定义参数的 ".prn" 文件。
- FDM 打印 G 代码的准备
- 使用三维建模软件(例如 Solidworks)绘制一个截锥体模型以模拟肿瘤。
- 将肿瘤模型的 ".stl" 文件导入安装有一体化喷嘴切片脚本的 Cura 软件中。
- 对模型进行切片以生成打印所需的 G 代码。
- 将文件加载至打印控制软件
- 单击菜单栏中的 "文件" 菜单项,选择 "导入 UV 打印文件" 子菜单项,并加载步骤 2.3 中生成的 UV 打印 ".prn" 文件。
- 将步骤 2.4 中生成的 G 代码按照步骤 2.5.1 的方式加载至打印控制软件中。
- 单击 开始打印 按钮以启动自动 3D 打印程序。
3. 通过旋涂法打印皮肤表皮层仿体组分
注意:旋涂模块主要由三部分组成:1)旋涂仪;2)胶水分配器;3)紫外灯。
- 使用机械手将装载工位上的基底转移至旋涂机的样品台。启动真空泵,通过吸附固定基底。
- 胶液分配器控制注射器,将步骤 2.2.2 中引入的材料滴加至基底中心。
- 旋涂机按照设定的转速和时间参数开始工作。
- 放下紫外灯(波长:395 nm),开启照射 180 秒。
- 抬起紫外灯,关闭旋涂机,打印皮肤表皮层。
4. 通过喷墨打印技术制备皮肤真皮层仿体组件
注意:Polyjet 打印模块由压电喷墨喷嘴、三维移动平台、控制面板和紫外灯(汞灯)组成。以溶剂型光固化材料、吸收材料和散射材料作为基质,通过在不同区域以不同比例喷射材料获得不同的光学参数。最终逐层打印并固化出真皮层模拟体。
- 将基板移至3D移动平台,并打开吸气阀,使基板吸附在平台上。
- 3D移动平台将基板送至紫外打印机的初始位置。
- 通过气缸推动喷墨打印机至工作位置,喷墨打印机根据主机发送的".prn"文件中指定的时间进行工作。此处,喷墨打印机的进纸信号用于驱动Y轴移动平台的运动。
- 喷墨打印机打印步骤2.5.1中设计的图层,随后气缸将喷墨打印机推回原始位置。带有基板的3D移动平台的Y轴通过移动至初始位置完成初始化。
- 基板沿Y轴正方向移动50 mm。气缸将紫外灯下推至距基板上方10 mm处。
- 根据固化时间设置,开启紫外灯照射180 s。
- 通过气缸将紫外灯推回初始位置。带有基板的3D移动平台的Y轴完成初始化并返回初始位置。
- 将带有基板的3D移动平台沿Z轴向下移动0.1 mm。
- 重复步骤4.1–4.8,逐层打印,直至完成多层打印。
5. 通过熔融沉积成型法打印皮下组织模拟组件
注意:FDM 模块由三头混合模块、单头模块和三维移动平台组成。采用凝胶蜡、吸收材料和散射材料作为原料,制备模拟皮下组织/肿瘤的仿体。凝胶蜡在送料器中加热熔化后,通过挤出头均匀搅拌,挤出打印出具有所需光学参数的最终仿体。
- 开启喷嘴模块的加热电源,并将温度设置为 60 °C。
- 推动气缸,将混合喷嘴移至工作位置。
- FDM 模块接收主机发送的 G 代码指令,混合喷嘴加热至 68 °C。
- 启动搅拌电机,充分混合材料。
- 初始化 3D 移动平台,XYZ 轴移动至初始位置。
- 根据 G 代码指令执行打印过程。在逐层打印过程中,材料按混合比例挤出,该比例决定了每层仿体的光学参数。打印持续进行,直至皮下组织部分或肿瘤部分完全打印完成。
- 推动气缸,将混合喷嘴模块移回初始位置。
注意:由于石墨粉具有强光吸收性,需尽可能均匀混合,以避免因聚集导致光学参数变化。大粒径的 TiO2 粉末容易沉淀,影响材料放置精度,因此必须充分混合。若长期存放,应更换 TiO2 粉末。
6. 将底物移回装载工位
- 启动三维移动平台,将XYZ轴移至初始位置,然后将三维移动平台移至交接位置。
- 通过推动气缸将机械手移动至基板上方位置。
- 使用机械手拾取基板,并将其移至装载工位上方,将基板放置在装载工位上,完成自动打印。
7. 通过模具浇铸皮下组织层仿体组分
注意:如果设计了用于仿体的肿瘤模型,则需要将聚二甲基硅氧烷(PDMS)浇注到肿瘤外部,以整体浇铸整个仿体。对于FDM模块打印无肿瘤的皮下组织层,步骤7.1–7.3并非必需。
- 使用3D打印的矩形模具在基底上按压。
- 将液态PDMS倒入模具中。
- 将基底放入培养箱中,在60 °C下保存2小时。
- 从基底上取下模体。
访问受限。请登录或开始试用以查看此内容。
结果
通过旋涂法制备的仿体
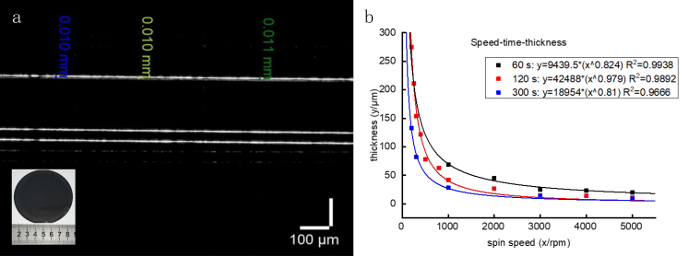
旋涂法通过旋转转台使液滴在基底上均匀分布,经固化后形成一层原始体。基底的旋转速度和旋转时间不仅影响仿体的表面质量,还决定了仿体每层的厚度。通过重复逐层旋涂,可制备不同厚度的仿体。仿体的光学参数可通过调节散射和吸收材料的比例来确定,具体方法见我们之前的发表文献24。增加光固化树脂中TiO2的浓度将提高仿体的散射系数。考虑到旋涂法的精度为0.01 mm,而皮肤表皮厚度在0.04–1.6 mm之间,该工艺满足模拟皮肤表皮的要求(图2)。
访问受限。请登录或开始试用以查看此内容。
讨论
在制备多层仿组织体时,旋涂所用的材料是一种光固化材料,而非聚二甲基硅氧烷(PDMS)。中间层采用多喷头喷墨打印(polyjet printing)方法制备,其原材料为光固化树脂。尽管在加入叔丁醇后可通过旋涂制备较薄的PDMS仿组织体,但在多喷头喷墨打印过程中,PDMS层无法与光固化材料有效结合。因此,我们选择使用光固化树脂进行旋涂。
目前,可用于 PolyJet 打印的材料仅有两种。将二氧化钛(TiO2)粉末和印度墨水添加到光固化材料中,可模拟真皮层的光学特性,该方法可在后续研究中引入系统。
对于熔融沉积成型(FDM)打印,材料应在挤出前充分混合。因此,由于混合过程导致的工艺延迟可能比传统FDM打印过程更长。在打印过程中,3D移动平台上的基板运动也会相应延迟相同的时间。为了打印具有复杂形状的模型,需要改进对延迟的控制。
肿瘤模拟体模制备的最后一步是浇铸。事实上,在喷嘴组件的设计中,增加了一个喷嘴用于注入第四种材料。然而,三维移动平台运动过程的控制较为...
访问受限。请登录或开始试用以查看此内容。
披露
作者无任何利益冲突需要披露。
致谢
本工作得到国家自然科学基金(项目编号:11002139 和 81327803)以及中央高校基本科研业务费的资助。我们感谢中国科学技术大学的 Zachary J. Smith 提供音频旁白。
访问受限。请登录或开始试用以查看此内容。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 2-羟基-2-甲基苯丙酮 | aladdin | H110280-500g | 光引发剂 http://www.aladdin-e.com/ |
| 3D打印控制系统 | USTC | USTC-3DPrinter_control1.0 | 定制 github: https://github.com/macanzhen/ |
| 3D打印系统 | USTC | USTC-3DPrinter1.0 | 定制 |
| AcroRip 彩色打印软件 | Human Plus | AcroRip v8.2.6 | |
| 一体式喷嘴切片脚本 | 深圳CBD科技有限公司 | github: https://github.com/macanzhen/ | |
| 红色油溶性染料 | Juents | 油溶性 | |
| Cura | Ultimaker | Cura_15.04.6 | |
| 凝胶蜡 | 上海立达工业有限公司 | LP | 熔点:56 °C |
| 石墨 | aladdin | G103922-100g | 调节物体光学吸收参数 http://www.aladdin-e.com/ |
| 聚二甲基硅氧烷(PDMS) | Dow Corning | 184 | |
| 二氧化钛 | ALDRICH | 24858-100G | 347 nm |
| 三乙二醇二甲基丙烯酸酯 | aladdin | T101642-250ml | 光固化单体 http://www.aladdin-e.com/ |
| 紫外光固化SLA光敏树脂 | time80s | RESIN-A | http://www.time80s.com/zlxz |
参考文献
- Lu, G., Fei, B. Medical hyperspectral imaging: a review. Journal of Biomedical Optics. 19 (1), 010901(2014).
- Wang, K., et al. Development of a non-uniform discrete Fourier transform based high speed spectral domain optical coherence tomography system. Optics Express. 17 (14), 12121-12131 (2009).
- Zhao, H., Gao, F., Tanikawa, Y., Homma, K., Yamada, Y. Time-resolved diffuse optical tomographic imaging for the provision of both anatomical and functional information about biological tissue. Applied Optics. 44 (10), 1905-1916 (2005).
- Ding, Z., Ren, H., Zhao, Y., Nelson, J. S., Chen, Z. High-resolution optical coherence tomography over a large depth range with an axicon lens. Optics Letters. 27 (4), 243-245 (2002).
- Iida, H., et al. Three-dimensional brain phantom containing bone and grey matter structures with a realistic head contour. Annals of Nuclear Medicine. 27 (1), 25-36 (2013).
- Mobashsher, A. T., Abbosh, A. Three-dimensional human head phantom with realistic electrical properties and anatomy. IEEE Antennas and Wireless Propagation Letters. 13, 1401-1404 (2014).
- Li, J. B., et al. A new head phantom with realistic shape and spatially varying skull resistivity distribution. IEEE Transactions on Biomedical Engineering. 61 (2), 254-263 (2013).
- Bykov, A., et al. Multilayer tissue phantoms with embedded capillary system for OCT and DOCT imaging. Life Sciences. (International Society for Optics and Photonics). , 73760(2011).
- Bykov, A. V., Popov, A. P., Priezzhev, A. V., Myllylä, R. Skin phantoms with realistic vessel structure for OCT measurements in Laser Applications. European Conference on Biomedical Optics. , Optical Society of America. 80911(2010).
- Park, J., et al. Fabrication of double layer optical tissue phantom by spin coating method: mimicking epidermal and dermal layer. Design and Performance Validation of Phantoms Used in Conjunction with Optical Measurement of Tissue V. , International Society for Optics and Photonics. 85830(2013).
- Wróbel, M. S., et al. Use of optical skin phantoms for preclinical evaluation of laser efficiency for skin lesion therapy. Journal of Biomedical Optics. 20 (8), 085003(2015).
- Sheng, S., Wu, Q., Han, Y., Dong, E., Xu, R. Fabricating optical phantoms to simulate skin tissue properties and microvasculature. Design and Performance Validation of Phantoms Used in Conjunction with Optical Measurement of Tissue Vii. , International Society for Optics and Photonics. 932507(2015).
- Lurie, K. L., Smith, G. T., Khan, S. A., Liao, J. C., Ellerbee, A. K. Three-dimensional, distendable bladder phantom for optical coherence tomography and white light cystoscopy. Journal of Biomedical Optics. 19 (3), 36009(2014).
- Hahn, C., Noghanian, S. Heterogeneous breast phantom development for microwave imaging using regression models. Journal of Biomedical Imaging. 2012, 6(2012).
- Ansari, M. A., Mohajerani, E. Estimation of optical abnormalities in breast phantom by diffuse equation. Optik-International Journal for Light and Electron Optics. 125 (20), 5978-5981 (2014).
- Roman, M., Gonzalez, J., Carrasquilla, J., Erickson, S. J., Godavarty, A. A Gen-2 Hand-Held Optical Imager: Phantom and Preliminary in-vivo Breast Imaging Studies. 29th Southern Biomedical Engineering Conference. , 103-104 (2013).
- Michaelsen, K. E., et al. Anthropomorphic breast phantoms with physiological water, lipid, and hemoglobin content for near-infrared spectral tomography. Journal of Biomedical Optics. 19 (2), 026012(2014).
- Park, J., et al. Optical tissue phantoms based on spin coating method. Design and Performance Validation of Phantoms Used in Conjunction with Optical Measurement of Tissue VII. , International Society for Optics and Photonics. 93250(2015).
- Mustari, A., et al. Agarose-based tissue mimicking optical phantoms for diffuse reflectance spectroscopy. Journal of Visualized Experiments. (138), e57578(2018).
- Luciano, N. J., et al. Utilizing 3D printing technology to merge MRI with histology: A protocol for brain sectioning. Journal of Visualized Experiments. (118), e54780(2016).
- Dong, E., et al. Three-dimensional fuse deposition modeling of tissue-simulating phantom for biomedical optical imaging. Journal of Biomedical Optics. 20 (12), 121311(2015).
- Beltrame, E. D. V., et al. 3D Printing of Biomolecular Models for Research and Pedagogy. Journal of Visualized Experiments. (121), e55427(2017).
- Bentz, B. Z., Chavan, A. V., Lin, D., Tsai, E. H., Webb, K. J. Fabrication and application of heterogeneous printed mouse phantoms for whole animal optical imaging. Applied Optics. 55 (2), 280-287 (2016).
- Liu, G., et al. Fabrication of a multilayer tissue-mimicking phantom with tunable optical properties to simulate vascular oxygenation and perfusion for optical imaging technology. Applied Optics. 57 (23), 6772-6780 (2018).
访问受限。请登录或开始试用以查看此内容。
重印与许可
