提出了一种利用具有新型嵌套螺旋结构的固体燃料药柱以改善混合火箭发动机燃烧性能的技术。
需要JoVE订阅才能观看此内容。 请登录或开始免费试用
本文内容
摘要
摘要
提出了一种利用新型燃料药柱结构来改善混合火箭发动机燃烧性能的技术。该技术利用丙烯腈-丁二烯-苯乙烯与石蜡基燃料不同的退移速率,通过相邻叶片间沟槽形成的旋流和回流区,增强物质与能量的交换。采用离心浇铸技术将石蜡基燃料浇铸至由三维打印制成的丙烯腈-丁二烯-苯乙烯基底中。以氧气作为氧化剂,开展了一系列实验以研究该新型燃料药柱的燃烧性能。与传统的石蜡基燃料药柱相比,具有嵌套螺旋结构且可在整个燃烧过程中保持结构稳定的燃料药柱,在退移速率方面表现出显著提升,并在提高燃烧效率方面展现出巨大潜力。
引言
迫切需要一种能够提高混合火箭发动机燃烧性能的技术。迄今为止,混合火箭发动机的实际应用仍远少于固体和液体火箭发动机1,2。传统燃料的低回归速率限制了混合火箭发动机推力性能的提升3,4。此外,由于其内部为扩散燃烧,燃烧效率略低于其他化学能火箭5,如图1所示。尽管已有多种技术被研究和开发,例如多端口设计6、添加增强型添加剂7,8,9、使用可液化燃料10,11,12、旋流喷射13、凸起结构14以及钝体结构15,但这些方法在容积利用率、燃烧效率、机械性能和冗余质量等方面仍存在诸多问题。迄今为止,燃料药柱结构的改进因不具有上述缺点,已作为提升燃烧性能的有效手段而受到更多关注16,17。三维(3D)打印技术的出现,为提升混合火箭发动机性能提供了有效途径,因其能够快速且低成本地制造出结构复杂的传统药柱或非常规燃料药柱18,19,20,21,22,23,24,25,26,27,28,29,30。然而,在燃烧过程中,这些燃烧性能的提升会随着特征结构的烧蚀而逐渐减弱,导致燃烧性能下降23。我们已证实,一种新颖的设计在提升混合火箭发动机性能方面具有积极作用31。本文将详细介绍该技术及其代表性实验结果。
燃料药柱由丙烯腈-丁二烯-苯乙烯(ABS)制成的螺旋基底和嵌套的石蜡基燃料组成。基于离心力和3D打印技术,结合了两种具有不同回归速率燃料的优势。燃烧后燃料药柱特有的螺旋结构如图2所示。当气体流经燃料药柱时,叶片之间的沟槽处同时产生大量回流区,如图3所示。该内表面的特征结构提高了燃烧室内的湍流动能和涡流数,从而增强了燃烧室内物质与能量的交换。最终,新型燃料药柱的回归速率得到显著提升。提高回归速率的效果已得到充分验证:特别是在质量通量为4 g/s·cm2,32的条件下,新型燃料药柱的回归速率比石蜡基燃料高出20%。
具有嵌套螺旋结构的燃料药柱的一个优势在于其制造简便。成型工艺主要需要熔融混合器、离心机和3D打印机。通过3D打印形成的ABS基底显著降低了制造成本。另一个重要且独特的优势是,在燃烧过程中增强效果不会消失。
本文介绍了利用新型燃料药柱结构提升混合火箭发动机燃烧性能的实验系统与实验方法。此外,本文还提供了三项具有代表性的燃烧性能参数对比,以验证该技术的可行性,包括燃烧室压力振荡频率、燃面退移速率以及由特征速度表征的燃烧效率。
访问受限。请登录或开始试用以查看此内容。
方案
1. 实验设置与操作步骤
- 燃料药柱的制备
注意:具有新型结构的燃料药柱由两部分组成,如图4所示。作为新型药柱的主要部分,石蜡基燃料占总质量的80%以上。丙烯腈-丁二烯-苯乙烯共聚物(ABS)基底作为附加燃料使用。该燃料药柱的制备通过结合3D打印与离心浇铸实现。- 基底制备
- 打开3D软件以绘制ABS基底。
注意:ABS基底旨在为石蜡基燃料提供螺旋框架和支撑,由十二个集成叶片组成,沿轴向和壁面顺时针旋转360°。 - 将ABS基底的3D结构保存为STL文件。
- 打开3D切片软件并导入ABS基底的结构。
- 点击开始切片,并在主模板中选择快速打印模式。
注意:对于主挤出机,选择ABS 1.75 mm。 - 双击快速,将填充密度更改为100%,并在平台附加结构中选择带裙边的筏板。
注意:为了提高打印质量并防止翘曲,有必要使用打印基底结构(带裙边的筏板)来增加打印体与底板之间的接触面积。 - 点击保存并关闭,然后点击切片。
- 打开3D打印机并导入ABS基底的切片文件。
- 将加热床和喷嘴的温度分别设置为100和240 °C。
- 待温度稳定后,点击开始进行打印。
- 打开3D软件以绘制ABS基底。
- 石蜡基燃料的制备
- 准备石蜡、聚乙烯(PE)蜡、硬脂酸、乙烯-醋酸乙烯共聚物(EVA)和碳粉等原材料。按照各组分比例0.58:0.2:0.1:0.1:0.02配置石蜡基燃料。
注意:各原材料的具体信息见材料表。石蜡基燃料的配比并非固定不变,可根据实验目的适当调整。添加碳粉的目的是阻隔热辐射传递,防止燃料药柱在燃烧过程中软化和坍塌。 - 将配置好的原材料放入熔融混合器中,充分熔化并搅拌至完全混合。
注意:将石蜡基燃料加热至120 °C,以确保完全熔化,同时防止ABS叶片发生变形。
- 准备石蜡、聚乙烯(PE)蜡、硬脂酸、乙烯-醋酸乙烯共聚物(EVA)和碳粉等原材料。按照各组分比例0.58:0.2:0.1:0.1:0.02配置石蜡基燃料。
- 燃料药柱的制造
注意:为了更好地展示改善燃烧性能的效果,将相同组成的石蜡基燃料药柱设为对照组。- 将ABS基底放入离心机中,并用端盖固定。
- 接通电源并打开水冷泵开关。
- 打开离心机继电器并将转速提高至1400 rpm。
- 打开熔融混合器的阀门并开始浇铸。
注意:熔融的石蜡基燃料通过管道和带中心开口的端盖流入模具初始段。在重力作用下,液态燃料沿模具轴向扩展。结合有效冷却,需采用多次浇铸法,即将原一次性填充过程分为多次,以降低热应力。 - 取出燃料药柱并修整外形。
- 燃料药柱的测量与记录
- 测量并记录燃料药柱的质量、长度和内径。
- 对完整的燃料药柱进行拍照。
- 基底制备
- 混合火箭发动机系统的准备
注意:如图5所示,混合火箭发动机系统由四部分组成:供气系统、点火系统、发动机以及测量与控制系统。发动机部分包括五个组件:火炬点火器、头部、燃烧室、后燃室和喷嘴。混合火箭发动机总长约300 mm,燃烧室内径为70 mm。- 混合火箭发动机的组装
注意:实验室规模混合火箭的详细结构及实验系统组成可参见先前发表的论文32。- 将混合火箭发动机的燃烧室段固定在滑轨上。
- 装入燃料药柱并安装后燃室段。
- 安装头部和喷嘴。
- 在混合火箭发动机头部安装火炬点火器。
- 安装火花塞并连接电源。
- 连接试验台与气瓶之间的氮气、氧化剂、点火甲烷和点火氧气供气管路。
- 连接工业计算机、多功能数据采集卡、质量流量控制器和试验台控制箱。
- 接通试验台、质量流量控制器和点火器的电源。
- 混合火箭发动机的组装
- 检查测试系统并设定实验条件。
- 打开FlowDDE软件,从通信中点击通信设置。
- 点击相应的连接接口,然后点击确定。
- 点击打开通信,建立与流量控制器的通信,并启动测量与控制程序(MCP)。
- 设置多功能数据采集卡的I/O通道,点击运行以建立与整个系统的通信。
- 检查MCP运行状态,并设置为手动控制模式。
注意:MCP包含两种模式:手动控制用于调试,自动控制用于实验期间。使用LabVIEW编写的MCP如图6所示。 - 检查火花塞工作状态并进行阀门测试。
- 测试数据记录功能。
- 打开设置界面,设定测试时间,包括阀门开关时间、点火时间和数据记录持续时间。
注意:质量流量控制器需要一定时间将氧化剂流量调节至设定值,因此点火时间设定为氧化剂供应后2秒。 - 设定安全要求并清空实验区域人员。
- 打开气瓶阀门,并根据不同质量流量条件调节调压阀的输出压力。
注意:当供气压力为6 MPa时,氧化剂的质量流量范围介于7 g/s至29 g/s之间。 - 打开设置界面并设定氧化剂质量流量。
- 混合火箭发动机点火
- 打开摄像机。
- 将MCP设置为自动控制模式并等待触发。
- 在MCP上点击开始以启动实验。
- 约一分钟后,在MCP上点击停止并关闭摄像机。
- 关闭气瓶并打开管路中的阀门以释放压力。
- 关闭试验台电源并取出燃料药柱。
- 重复步骤1.1.4。
2. 燃烧性能分析
- 压力振荡分析
注:保存的燃烧室压力数据表示为 Pc(t)。- 使用数据处理软件打开 Pc(t)。
- 选择混合火箭发动机燃烧过程期间的时间段。
- 选择 分析 > 信号处理 > FFT 以分析压力振荡。
- 使用默认设置并点击 确定。
- 退移速率分析
- 根据以下函数计算燃料药柱的退移速率:
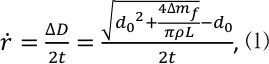
其中 ΔD 表示点火试验后固体燃料药柱平均内径的变化量; 表示燃料药柱质量的变化量;L 为燃料药柱长度;ρ 为固体燃料的平均密度;t 为工作时间。
注:新型药柱的平均密度 ρ 表示为:
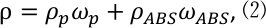
其中 和
 分别表示嵌套石蜡基燃料和ABS材料的密度;
 和
 分别表示嵌套石蜡基燃料和ABS材料的质量分数。
- 将退移速率拟合为氧化剂通量的函数。
注:拟合函数选用幂律函数 Allometric1 ,迭代算法选用Levenberg–Marquardt优化算法。
- 根据以下函数计算燃料药柱的退移速率:
- 燃烧效率分析
- 根据以下函数计算平均燃烧室压力 Pc:
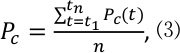
其中 Pc(t) 表示不同时刻的燃烧室压力;t1 和 tn 分别表示燃烧室压力大于平均压力50%的起始和终止时刻;n 表示 t1 与 tn 之间压力数据点的数量。 - 根据以下函数计算燃烧特征速度 C⃰:
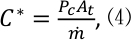
其中 Pc 为平均燃烧室压力;At 为喷管喉部面积;ḿ 为总质量流量。 - 通过NASA CEA代码33计算石蜡燃料的理论特征速度 C⃰P。
- 根据以下函数计算平均燃烧室压力 Pc:
访问受限。请登录或开始试用以查看此内容。
结果
图7展示了燃烧室压力和氧化剂质量流量的变化。为提供必要的流动调节时间,氧化剂提前进入燃烧室。当发动机在燃烧室内建立压力时,氧气质量流量迅速下降,随后保持相对稳定的变化。在燃烧过程中,燃烧室内的压力保持相对稳定。
新型燃料药柱的压强脉动频谱包含三个明显的峰值,分别对应于混合型低频、亥姆霍兹模态以及燃烧室内声学半波长共振模式34。图8展示了燃烧室压强振荡频率对比图像。与石蜡基燃料相比,新型燃料药柱对应的压强峰值位置基本一致,表明该新型结构不太可能引入额外的燃烧振荡。此外,从平滑曲线中可以明显看出,新型结构使主导低频压强振荡的幅值略有增大。因此,在新型燃料药柱实际应用之前,还需进一步开展结构优化,以降低压强振荡的幅值。
图9展示了新型燃料药柱与石蜡基燃料药柱在氧化剂通量不同条件下的回归速率对比。与传统的HTP...
访问受限。请登录或开始试用以查看此内容。
讨论
本文介绍的技术是一种采用具有嵌套螺旋结构燃料颗粒的新型方法。建立所需设备和设施不存在困难。该螺旋结构可通过3D打印轻松制备,而石蜡基燃料的嵌套则可通过离心浇铸轻易实现。熔融沉积成型(FDM)3D打印机价格不高,离心机的成本也较低。
当发现成型燃料药柱内表面存在不可忽略的裂纹时,将熔融混合器中的加热温度升高至 200 °C。随后利用石蜡基燃料的低黏度特性进行修补浇注,以填充燃料药柱的孔隙。待药柱完全冷却后,对内孔进行抛光处理,直至其直径与原始设计一致。
该方案中有多个关键步骤。在步骤 1.1.1.5 中,由于 ABS 基底与打印平台之间的接触面积较小,基底底部容易发生变形,并在打印过程中发生滑动,最终导致打印失败。通过增大底面接触面积可显著缓解这一问题。研究发现,采用Raft with Skirt参数效果最佳。填充密度必须设置为 100%,以减少 ABS 基底中的打印空隙并提高打印密度。此外,在步骤 1.1.1.8 中,将加热平台温度设置为 100 °C 可有效防止 ABS 基底发生翘曲。
访问受限。请登录或开始试用以查看此内容。
披露
作者无任何利益冲突需要披露。
致谢
本工作得到国家自然科学基金(项目编号:11802315、11872368 和 11927803)以及国防科技重点实验室装备预研基金(项目编号:6142701190402)的支持。
访问受限。请登录或开始试用以查看此内容。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 3D 打印机 | Raise3D | N2 Plus | 305 × 305 × 605 mm |
| 3D 绘图软件 | Autodesk | Inventor | |
| ABS | Raise3D | ABS 黑色 | 1.75 mm |
| 相机 | Sony | A6000 | |
| 碳粉 | Aibeisi | ATP-88AT | |
| 离心机 | Luqiao Langbo Motor Co.Ltd | 定制 | ≤1450 rpm |
| 数据处理软件 | OriginLab | Origin 2020 | |
| EVA | 杜邦公司 | 360 | 粘结剂 |
| 质量流量控制器 | Bronkhost | F-203AV | 0–1500 ln/min |
| 熔融混合机 | 温州诚毅机械有限公司 | 定制 | |
| 多功能数据采集卡 | NI | USB-6211 | |
| 石蜡 | 中国石化集团公司 | 58# | 全精炼石蜡,熔点≈58°C |
| 聚乙烯蜡 | 卡塔尔石油化工公司 | 定制 | |
| 切片软件 | Raise3D | ideaMaker | |
| 火花塞 | NGK | PFR7S8EG | |
| 硬脂酸 | ical Reagent Company | 定制 | 固化剂 |
参考文献
- Boiron, A. J., Cantwell, B. 49th AIAA/ASME/SAE/ASEE Joint Propulsion Conference. , (2013).
- Mazzetti, A., Merotto, L., Pinarello, G. Paraffin-based hybrid rocket engines applications: A review and a market perspective. Acta Astronautica. 126, 286-297 (2016).
- Karabeyoglu, A., Zilliac, G., Cantwell, B. J., DeZilwa, S., Castellucci, P. Scale-Up Tests of High Regression Rate Paraffin-Based Hybrid Rocket Fuels. Journal of Propulsion and Power. 20 (6), 1037-1045 (2004).
- Jens, E. T., Narsai, P., Cantwell, B., Hubbard, G. S. 50th AIAA/ASME/SAE/ASEE Joint Propulsion Conference. , (2014).
- Kuo, K. K., Chiaverini, M. J. Fundamentals of Hybrid Rocket Combustion and Propulsion. , (2007).
- Boardman, T., et al. 33rd Joint Propulsion Conference and Exhibit. , (1997).
- Connell, T. L., et al. Enhancement of Solid Fuel Combustion in a Hybrid Rocket Motor Using Amorphous Ti-Al-B Nanopowder Additives. Journal of Propulsion and Power. 35 (3), 662-665 (2019).
- Veale, K., Adali, S., Pitot, J., Brooks, M. A review of the performance and structural considerations of paraffin wax hybrid rocket fuels with additives. Acta Astronautica. 141, 196-208 (2017).
- Karakas, H., Kara, O., Ozkol, I., Karabeyoglu, A. M. AIAA Propulsion and Energy 2019 Forum. , (2019).
- Di Martino, G. D., Mungiguerra, S., Carmicino, C., Savino, R. Computational fluid-dynamic modeling of the internal ballistics of paraffin-fueled hybrid rocket. Aerospace Science and Technology. 89, 431-444 (2019).
- Leccese, G., Cavallini, E., Pizzarelli, M. AIAA Propulsion and Energy 2019 Forum. , (2019).
- Cardoso, K. P., Ferrão, L. F. A., Kawachi, E. Y., Gomes, J. S., Nagamachi, M. Y. Ballistic Performance of Paraffin-Based Solid Fuels Enhanced by Catalytic Polymer Degradation. Journal of Propulsion and Power. 35 (1), 115-124 (2019).
- Paccagnella, E., Barato, F., Pavarin, D., Karabeyoğlu, A. Scaling Parameters of Swirling Oxidizer Injection in Hybrid Rocket Motors. Journal of Propulsion and Power. 33 (6), 1378-1394 (2017).
- Kumar, R., Ramakrishna, P. A. Effect of protrusion on the enhancement of regression rate. Aerospace Science and Technology. 39, 169-178 (2014).
- Kumar, R., Ramakrishna, P. A. Enhancement of Hybrid Fuel Regression Rate Using a Bluff Body. Journal of Propulsion and Power. 30 (4), 909-916 (2014).
- Degges, M. J., et al. 49th AIAA/ASME/SAE/ASEE Joint Propulsion Conference. , (2013).
- Connell, T., Young, G., Beckett, K., Gonzalez, D. R. AIAA Scitech 2019 Forum. , (2019).
- Whitmore, S., Peterson, Z., Eilers, S. 47th AIAA/ASME/SAE/ASEE Joint Propulsion Conference & Exhibit. , (2011).
- Whitmore, S. A., Armstrong, I. W., Heiner, M. C., Martinez, C. J. 2018 Joint Propulsion Conference. , (2018).
- Whitmore, S. A., Peterson, Z. W., Eilers, S. D. Comparing Hydroxyl Terminated Polybutadiene and Acrylonitrile Butadiene Styrene as Hybrid Rocket Fuels. Journal of Propulsion and Power. 29 (3), 582-592 (2013).
- Whitmore, S. A., Sobbi, M., Walker, S. 50th AIAA/ASME/SAE/ASEE Joint Propulsion Conference. , (2014).
- Whitmore, S. A., Walker, S. D. Engineering Model for Hybrid Fuel Regression Rate Amplification Using Helical Ports. Journal of Propulsion and Power. 33 (2), 398-407 (2017).
- Creech, M., et al. 53rd AIAA Aerospace Sciences Meeting. , (2015).
- Lyne, J. E., et al. 2018 Joint Propulsion Conference. , (2018).
- Elliott, T. S., et al. 52nd AIAA/SAE/ASEE Joint Propulsion Conference. , (2016).
- Armold, D., et al. 49th AIAA/ASME/SAE/ASEE Joint Propulsion Conference. , (2013).
- Armold, D. M., et al. 50th AIAA/ASME/SAE/ASEE Joint Propulsion Conference. , (2014).
- Fuller, J., Ehrlich, D., Lu, P., Jansen, R., Hoffman, J. 47th AIAA/ASME/SAE/ASEE Joint Propulsion Conference & Exhibit. , (2011).
- Lee, C., Na, Y., Lee, J. W., Byun, Y. H. Effect of induced swirl flow on regression rate of hybrid rocket fuel by helical grain configuration. Aerospace Science and Technology. 11 (1), 68-76 (2007).
- Tian, H., Li, Y., Li, C., Sun, X. Regression rate characteristics of hybrid rocket motor with helical grain. Aerospace Science and Technology. 68, 90-103 (2017).
- Hitt, M. A. 2018 Joint Propulsion Conference. , (2018).
- Wang, Z., Lin, X., Li, F., Yu, X. Combustion performance of a novel hybrid rocket fuel grain with a nested helical structure. Aerospace Science and Technology. 97, (2020).
- McBride, J. B., Gordon, S. Computer Program for Calculation of Complex Chemical Equilibrium Compositions and APPlications. , (1996).
- De Zilwa, S., Zilliac, G., Karabeyoglu, A., Reinath, M. 39th AIAA/ASME/SAE/ASEE Joint Propulsion Conference and Exhibit. , (2003).
- Franco, M., et al. Regression Rate Design Tailoring Through Vortex Injection in Hybrid Rocket Motors. Journal of Spacecraft and Rockets. 57 (2), 278-290 (2020).
访问受限。请登录或开始试用以查看此内容。
重印与许可
