水凝胶形成过程中的剪切处理可产生微凝胶悬浮液,该悬浮液具有剪切变稀特性,但在去除剪切力后能迅速重构。此类材料已被用作生物打印复杂、含细胞结构的支撑基质。本文描述了用于制备支撑床及相容性生物墨水的方法。
方法文章
通过凝胶化过程中剪切处理形成琼脂糖流体凝胶用于悬浮3D生物打印
* These authors contributed equally
本文内容
摘要
摘要
2015年,Bhattacharjee 等人首次报道了在生物打印过程中使用颗粒基质来支撑结构部件的方法。自此以后,已开发出多种用于制备和使用3D生物打印中支撑凝胶床的技术。本文描述了一种利用琼脂糖制备微凝胶悬浮液(称为流体凝胶)的工艺,其中颗粒的形成由凝胶过程中施加的剪切力所控制。该加工方法可形成精确可控的微结构,所得材料在化学和机械性能方面作为嵌入式打印介质具有显著优势。这些优势包括在零剪切条件下表现为类粘弹性固体,限制长程扩散,并表现出絮凝体系特有的剪切稀化行为。
然而,在去除剪切应力后,流体凝胶能够迅速恢复其弹性特性。这种无滞后现象与前述的明确微观结构直接相关;由于加工过程中在颗粒界面处存在反应性未凝胶化聚合物链,促进了颗粒间的相互作用——类似于魔术贴效应。弹性特性的快速恢复使得能够利用低黏度生物材料进行高分辨率生物打印,因为支撑床的快速重建可有效固定生物墨水 原位,保持其形状。此外,琼脂糖流体凝胶的一个优点是其不对称的凝胶化/熔化转变(凝胶温度约为 30 °C,熔化温度为 ~90 °C)。琼脂糖的这种热滞后性使得生物打印部件的打印与培养成为可能 原位 无需支撑性流体凝胶的熔化。本方案展示了如何制备琼脂糖流体凝胶,并演示其在悬浮层加法制造(SLAM)中用于支持多种复杂水凝胶部件生产的应用。
引言
水凝胶是用作细胞生长支架的理想材料1。根据所用材料的不同,它们会发生凝胶化 通过 不损害细胞活力的温和机制2,3. 高含水量(通常 >90%)意味着营养物质和氧气可以轻易扩散进入材料,而细胞代谢产生的废物则可顺利扩散出去4因此,细胞活力已被证实可在超过1年的时间内保持稳定5,目前已有水凝胶用于储存或 "暂停" 用于未来治疗的细胞6。它们已被广泛应用于组织工程中类组织结构的构建,但其应用往往受限于材料结构与成分控制的困难。传统上,由于含水量较高且形成结构的聚合物基质所占体积较低,水凝胶的强度相对较低(相较于许多硬组织)。此外,许多凝胶化途径(如热致、离子交联、纤维形成)的动力学过程相对较慢,导致其机械性能随时间逐步发展。除互穿网络结构外,较低的机械刚性和较慢的固化时间常导致生物墨水在沉积后无法自支撑,易于坍塌 "坍落度" 初始挤出时会失去形状定义。
为了解决这一关键问题,研究人员开发了嵌入式打印技术,该技术在打印过程中为结构提供支撑,同时促进其机械性能的形成7,8。一旦水凝胶的微结构完全形成且机械性能达到最佳状态,即可通过轻柔冲洗或熔化支撑相的方式去除支撑基质。该方法的早期研究采用高黏性的普朗尼克分散体系,其中分散有第二相9。最近,Bhattacharjee 等人使用颗粒状卡波姆凝胶,证明了细胞阵列可在支撑凝胶中稳定悬浮10。随后,Hinton 等人报道了将含细胞的凝胶材料挤出至由颗粒明胶形成的微凝胶悬浮液构成的支撑床中的方法11。在挤出含细胞的水凝胶并完成后续固化后,通过温和加热支撑浴使明胶熔化并去除。然而,该过程仍存在若干局限性。例如,明胶的化学结构与胶原蛋白相比(因其为胶原蛋白的水解产物)具有较多可沿其主链与生物实体相互作用的化学基团;因此,残留的支撑基质可能干扰后续的生物学过程。此外,来源于动物的材料在技术转化应用方面受到限制。如果所制造的结构拟用于临床,或用于回答基础生物学问题(其中此类表面污染可能引发显著问题),则这一限制将带来挑战。
随后,我们建立了一种优化的工艺,可在支持性基质中悬浮制造水凝胶。该水凝胶在生理条件下不带电荷,且由非动物来源材料构成。尽管该工艺可与多种生物聚合物支持材料联用,但琼脂糖因其基于糖类结构且在生理pH下呈中性电荷,表现出对生物相互作用的惰性12,13。该支持材料并非通过破碎已形成的凝胶获得,而是在凝胶过程中施加剪切力而形成14,15,16。此过程产生一种颗粒基质,其表面呈现树突状结构特征,并分散于未凝胶化的聚合物次级基质中17,18。所得材料具有独特的材料性能19,20,21,22,可像先前报道的颗粒凝胶一样发生剪切变稀,但在剪切力撤除后黏度恢复更为迅速23。当承载细胞的材料在支持基质中完全成熟后,可通过轻柔振荡去除支持基质,再将材料转入培养环境。已有研究表明,该工艺可用于制造具有复杂结构的材料,并重现皮肤及骨软骨区域的生物学结构23,24,25。本文详细描述了支持材料的制备方法,并介绍了适用于多种复杂结构的合适生物墨水。
方案
注意:有关本实验方案中使用的所有材料、试剂、设备和软件的详细信息,请参见材料表。
1. 流体凝胶悬浮床的制备
- 在2,000 mL玻璃瓶中,将5 g琼脂糖粉末加入1,000 mL超纯水(Type 1,>18 mΩ·cm-1)中,配制1,000 mL分散的琼脂糖溶液(0.5% w/v)。
- 向水相混合物中加入一根70 mm的磁力搅拌子,并将瓶盖先完全拧紧,再回旋四分之一圈松开,以固定瓶盖。
- 将玻璃瓶放入高压灭菌锅的篮筐中,盖上盖子,运行121 °C、1 Bar条件下的灭菌程序,持续15分钟,以溶解并灭菌混合物。
注意:本实验方案中后续步骤的溶液灭菌均采用此方法。 - 当高压灭菌锅温度降至80 °C后,将玻璃瓶从灭菌锅中取出,并置于磁力搅拌器(不加热)上,设置搅拌速度为800 rpm。
注意:瓶体及液体仍处于高温状态。 - 在持续搅拌的条件下,使溶胶在常温下冷却,直至温度低于其Tgel(凝胶点),即32 °C。
- 将玻璃瓶从搅拌器上取下,于4 °C保存。
注意:该流体凝胶可保存至需要时使用。
2. 生物墨水的制备
- 使用超纯水(1型,>18 mΩ·cm-1)配制1%(w/w)低乙酰基结冷胶溶胶作为生物墨水。
- 称取0.5 g结冷胶粉末置于称量皿中。
- 向100 mL玻璃瓶中加入49.5 g超纯水,并放入磁力搅拌子。
- 将盛有结冷胶粉末的称量皿对折,缓慢将粉末加入水中,同时持续搅拌。
- 使用高压灭菌器溶解并灭菌该溶胶,然后冷却至20 °C。
- 将生物墨水储存于4 °C,待后续使用。
- 在超纯水(1型,>18 mΩ·cm-1)中配制果胶-胶原蛋白复合生物墨水。
- 通过称取2.5 g果胶粉末置于称量皿中,配制5%(w/v)低甲氧基果胶储备液。
- 向100 mL玻璃瓶中加入50 mL超纯水,并放入磁力搅拌子。
- 将盛有果胶粉末的称量皿对折,缓慢将粉末加入水中,同时持续搅拌。
- 对水相混合物进行高压灭菌,并冷却至20 °C。
- 通过将3 mL果胶溶液加入3 mL胶原蛋白溶液,或4 mL果胶溶液加入2 mL胶原蛋白溶液,分别制备1:1和2:1的果胶-胶原蛋白混合物。使用移液器反复吸打10次,轻柔混匀混合物。
注:建议在冰上使用预冷材料进行此操作,以防止胶原蛋白过早凝胶化。果胶和胶原蛋白可通过在混合前储存于4 °C实现预冷。 - 储存于4 °C,待后续使用。
- 在超纯水(1型,>18 mΩ·cm-1)中配制海藻酸钠-胶原蛋白复合生物墨水。
- 称取2 g海藻酸钠粉末置于称量皿中。
- 向100 mL玻璃瓶中加入50 mL超纯水,并放入磁力搅拌子。
- 将盛有海藻酸钠粉末的称量皿对折,缓慢将粉末加入水中,同时持续搅拌。
- 在持续搅拌下将分散液加热至60 °C,直至海藻酸钠完全溶解(形成澄清、微棕色液体),然后冷却至20 °C。
- 用细胞培养基(如杜氏改良伊格尔培养基(DMEM))稀释海藻酸钠溶液,即将25 mL海藻酸钠溶液与25 mL DMEM混合。
- 通过将3 mL海藻酸钠/DMEM溶液加入3 mL胶原蛋白溶液,制备1:1的海藻酸钠-胶原蛋白混合物。使用移液器反复吸打10次,轻柔混匀混合物,并储存于4 °C。
注:建议在冰上使用预冷材料进行此操作,以防止胶原蛋白过早凝胶化。果胶和胶原蛋白可通过在混合前储存于4 °C实现预冷。
3. 生物墨水的流变学表征
- 开启流变仪,安装40 mm锯齿形夹具,并静置30分钟。
- 使用零间隙高度功能校准流变仪的间隙高度。
- 在下板上加入约2 mL样品,降下上部夹具,使间隙高度为1 mm。
- 通过去除两板间挤出的多余材料来修整样品。操作时,使用平整且无磨损的边缘将多余液体从间隙处刮除,并用纸巾吸干。
注意:在进行以下每一步之前,需重复步骤3.2–3.4以更换样品。 - 进行黏度测定曲线测试,以评估生物墨水的可注射性。
- 在用户选项中选择黏度测定测试。
- 设置剪切速率控制的斜坡测试参数:0.1 至 500 s-1,斜坡时间为1分钟。
- 根据步骤3.5.2中剪切速率控制斜坡测试确定的上下限应力值,在新样品上重复进行应力控制模式下的黏度斜坡测试。
- 进行小形变测试,以确定生物墨水的凝胶化特性。
- 在用户选项中选择振荡测试。
- 设置单频恒定应变条件下的测试参数:频率1 Hz,应变0.5%,持续1小时,在此期间墨水发生凝胶化。
- 对已凝胶化的样品进行原位振幅和频率测量。
- 在用户选项中选择振荡测试。
- 选择振幅扫描,并设置应变控制的振幅扫描测试参数:0.01 至 500%,频率保持恒定1 Hz。
- 装载新样品后,在用户选项中选择振荡测试,然后选择频率扫描测试,输入频率范围为0.01至10 Hz,并选择一个处于线性黏弹性区域(LVR)内的应变值(该区域由步骤3.7.2中振幅扫描数据确定,通常取LVR的50%至80%之间的数值)。
4. 使用3D生物打印机设计和打印3D结构
- 启动CAD软件以开始生成CAD模型。
- 在CAD软件中选择工具 | 材料,以定义所选生物墨水的打印参数。
- 输入与所用打印机相关的打印参数;例如,对于3D Discovery,在厚度选项卡中输入估计丝径(大多数生物墨水约为200–500 µm),以确定每一层的Z方向厚度。
注意:最终结构出现分层现象表明需要增加厚度值,而分辨率下降则表明需要减小厚度。 - 使用软件中的图层选项卡逐层设计目标结构。使用“组合”选项卡将各图层组合,并通过层级选项卡将每个图层分配至Z平面上的不同层级。
- 例如,要生成一种晶格结构(使用步骤2.3中制备的海藻酸盐-胶原蛋白混合生物墨水),可创建一层沿x轴方向的丝状结构,再创建另一层沿y轴方向的丝状结构,并将这两层分别分配至独立的层级。
- 在组合选项卡下,通过选择结构中重复单元的数量来确定构建高度。
- 点击生成工具,为该设计创建G代码,并查看结构的三维渲染图。
- 关闭BioCAD,启动3D Discovery人机界面(HMI)软件以开始打印过程。
- 根据制造商的说明组装打印头。将微阀安装到打印头上,并旋入选定的挤出喷嘴。
- 点击针头长度测量功能以校准打印头。
- 将培养容器(例如6孔板)安装到打印平台上。
- 将生物墨水分装至打印 cartridge 中,并将其旋入微阀上方的打印头。
- 将组装好的打印头连接至气压系统,并在HMI上选择启用打印头以激活。
- 点击检查压力,以调节挤出压力。
- 选定合适的压力后(通常约为30–120 kPa,具体取决于所需的分辨率),打开先前生成的G代码文件,点击运行以启动打印过程。
5. 皮肤类似物的制备
- 在T75培养瓶中培养人真皮成纤维细胞(HDFs)和脂肪来源的干细胞(ADSCs),使用添加了胎牛血清(FBS)(10%)、HEPES缓冲液(2.5%)和青霉素/链霉素(1%)的DMEM培养基,直至细胞融合度达到90%。将人表皮角质形成细胞(HEKs)在角质形成细胞生长培养基(KGM)中培养,直至融合度达到70%–80%。所有细胞在培养期间均置于37 °C、5% CO2和95%空气的培养箱中维持培养。
- 为制备真皮和脂肪生物墨水所需的HDFs和ADSCs,用移液器轻轻加入3 mL磷酸盐缓冲液(PBS)至培养瓶中,倾斜培养瓶使PBS覆盖细胞表面,随后吸除PBS,注意避免扰动贴壁细胞。
- 为消化细胞,向培养瓶中加入3 mL 1×细胞解离酶溶液,使其覆盖细胞,然后将培养瓶放入培养箱中孵育3分钟,并用手掌轻敲培养瓶以帮助细胞脱落。加入6 mL完全DMEM培养基以中和酶活性。
注意:若轻敲后细胞仍贴壁,需继续孵育2分钟。 - 为制备真皮和脂肪生物墨水,将细胞悬液分别转移至15 mL离心管中,从每管取10 µL进行血细胞计数板细胞计数。其余细胞悬液在300 × g下离心5分钟,以收集细胞沉淀。
- 小心吸除上清液,避免扰动细胞沉淀,加入适当聚合物溶液(按步骤2.2制备),并通过轻柔吹打混匀,调整至以下细胞密度:
- 脂肪层:每1:1胶原-果胶混合物中加入5 × 10⁵ ADSCs mL-1。
- 乳头层:每2:1胶原-果胶混合物中加入3 × 10⁶ HDFs mL-1。
- 网状层:每2:1胶原-果胶混合物中加入1.5 × 10⁶ HDFs mL-1。
- 为消化细胞,向培养瓶中加入3 mL 1×细胞解离酶溶液,使其覆盖细胞,然后将培养瓶放入培养箱中孵育3分钟,并用手掌轻敲培养瓶以帮助细胞脱落。加入6 mL完全DMEM培养基以中和酶活性。
- 进行打印时,将每种生物墨水分别装入独立的打印 cartridge 中,并按照第4节中的说明,在玻璃培养皿中的支撑性流体凝胶中打印结构。
- 打印完成后,使用注射器和针头向结构周围注入2 mL 200 mM CaCl2∙2H2O溶液,并向流体凝胶中注入3 mL脂肪诱导培养基(在完全DMEM中添加500 µM异丁基甲基黄嘌呤[IBMX]、50 µM吲哚美辛和1 µM地塞米松)。将样品置于培养箱中过夜。
- 次日,用刮铲将结构从支撑浴中取出,用PBS轻轻洗涤,然后转移至6孔板中,在脂肪诱导培养基中继续培养14天。
- 培养14天后,吸除部分培养基,使结构表面形成气-液界面,并在其顶部接种2 × 10⁶个角质形成细胞,以构建表皮层。
- 接种后继续培养1周,再进行分析。
6. 颈动脉模型的制备
- 将步骤 2.1 中制备的结冷胶生物墨水溶液装入打印机墨盒中。
- 根据第 4 节中的打印说明,在含有流体凝胶支撑材料的培养皿中打印颈动脉模型。
- 打印完成后,使用注射器和针头在结构周围注入 2 mL 的 200 mM CaCl2∙2H2O 溶液。
- 至少 3 小时后,用刮铲将结构从支撑浴中取出,并在 PBS 中轻轻洗涤。
结果
海藻酸盐和I型胶原蛋白生物墨水
打印分辨率(记录为纤维直径的函数)被观察到可直接调节 通过 挤出压力的变化(图1A-C挤出压力和打印分辨率与生成的最小纤维直径直接相关 通过 在30 kPa的挤出压力下进行打印。有趣的是,在30 kPa的挤出压力下,可生成与挤出喷嘴内径相匹配的丝状结构(平均丝状直径: 323 µm ± 50 µm;喷嘴直径: 300 µm),表明可实现“最高分辨率”。此外,该分辨率的打印参数可成功应用于生成可提取并可灌注的海藻酸钠/胶原蛋白血管管状结构(图1D).
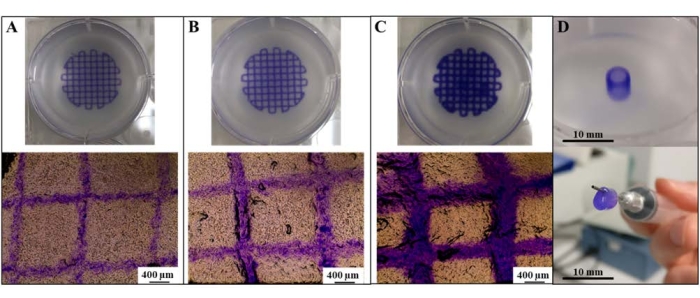
图1使用SLAM生成高分辨率打印图像 根据纤维直径调节海藻酸盐/胶原蛋白晶格的打印分辨率 通过 挤出在(A) 30 kPa,(B) 60 kPa,以及(C) 120 kPa。D) 海藻酸盐/胶原蛋白血管管的制备。比例尺 = 400 µm (A-C),10 mm(D缩写:SLAM = 悬浮层增材制造。 请点击此处查看此图的放大版本。
皮肤类似物
SLAM 还被用于构建一种类似皮肤的结构(图 2A),所用生物墨水由 I 型胶原蛋白和果胶混合而成。为了实现与皮肤相似的力学性能梯度,在真皮层(5% w/w 果胶与 5 mg∙mL−1 胶原蛋白原液按 2:1 混合)和皮下层(5% w/w 果胶与 5 mg∙mL−1 胶原蛋白原液按 1:1 混合)中采用了不同比例的果胶和胶原蛋白。所得结构(图 2Bi-Bii)在浸入 DMEM 后整合良好,无分层迹象。重要的是,在培养 14 天后,整个结构中细胞活力保持在较高水平(图 2Biii)。有趣的是,在培养过程中,材料逐渐变硬24,表明材料发生了重塑。

图 2:类皮肤结构的制备。(A)示意图显示了如何利用SLAM工艺制备嵌入人真皮成纤维细胞的分层结构。此处的悬浮床由琼脂糖颗粒制成,而皮下层和真皮层则由不同比例的果胶和I型胶原蛋白构成。(B)该分层结构旨在模拟皮肤的三层结构(i)。成功复制该结构后(ii),通过钙黄绿素-AM染色可见样品中细胞活力较高(iii)。比例尺 = 5 mm(Bii)。缩写:SLAM = 悬浮层增材制造。 请点击此处查看该图的放大版本。
颈动脉
为了拓展该方法的应用边界,制备了一系列更为复杂的打印结构。其中一个示例为使用1%结冷胶生物墨水打印的分叉状颈动脉(图3A),随后通过在流体凝胶床内挤出200 mM CaCl2 实现交联(图3B),并在凝胶化后直接从支撑介质中取出(图3C)。尽管前驱打印溶液的黏度较低,但支撑床成功支持了这种复杂几何结构的成型。该动脉在沉积、交联和取出过程中均保持了原有结构(图3),且无需修改打印程序以添加额外的支撑结构。
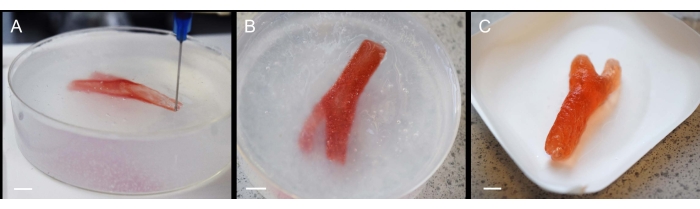
图3:利用SLAM技术制备藻酸盐颈动脉模型的过程。(A)打印过程中藻酸盐在流体凝胶床内的挤出,(B)交联过程中已完成打印的颈动脉模型保留在流体凝胶中,以及(C)从流体凝胶支撑中取出后的最终颈动脉模型。比例尺 = 10 mm。请点击此处查看该图的放大版本。
讨论
支撑床材料选择的考虑因素
在开发阶段,支撑床需要具备多种特性。这些特性包括:i)具有足够的结构强度以悬置挤出材料;ii)具备剪切稀化能力,使打印头能够自由穿过支撑材料;iii)快速重构(自愈特性),在沉积的生物墨水周围形成支撑;iv)在室温和生理温度下均具有热稳定性;v)在不同pH值和电解质(离子种类和浓度)条件下均呈中性(即不带电荷)且相对生物惰性,以避免与细胞和带电生物墨水发生相互作用;vi)无毒性;以及 vii)最好来源于非动物来源。
尽管存在许多生物聚合物材料具备上述部分固有特性,能够实现悬空的三维增材制造,但这些材料并不完全符合全部所述特性。11,26,27,此处旨在制备一种支撑床,以克服与其他支撑材料相关的某些实际问题。由于琼脂糖的化学特性,尤其是当其配制成颗粒状流体凝胶时,可实现上述所有特性。这使得该支撑床能够适用于多种不同的生物墨水23,24,25,28确实,该材料的生物惰性使其有可能保持所打印的结构 原位 在整个培养过程中,该材料具有足够长的时间尺度,可使多种不同的生物墨水充分发育,且不会影响生物学特性。此外,其颗粒状、剪切变稀的特性便于从最终打印结构中轻松去除,而其无毒、非动物来源的性质则有助于快速向临床应用转化,克服了与伦理和监管要求相关的障碍。
生物墨水材料选择的考虑因素
在直接挤出式生物打印中,生物墨水被沉积到二维打印平台。单体生物墨水溶液具有剪切稀化特性是有利的;然而,为了生成具有生理相关尺寸的高保真结构,它们必须具有较低的触变性,并能恢复到足够高的黏度,以便在沉积后形成固体细丝29,30,31。随着黏度增加,挤出所需的压力显著升高,常常对包封细胞的活力产生负面影响31,32。悬浮打印技术消除了这一限制,因为在交联过程中,挤出材料始终由悬浮浴提供支撑。这一进展极大地扩展了可使用的生物墨水配方范围。例如,近期研究已展示将低浓度胶原蛋白溶液打印成高度复杂的几何结构,类似于心脏的内部结构33,34,35。在本方法提及的应用中,嵌入式打印使得生物材料墨水的选择可以优先考虑其模拟目标生理环境的能力,而非其可打印性。
结构尺寸的局限性
在生物制造领域的文献中已表明,不同类型的生物打印机(由不同的打印头技术驱动)可被整合到嵌入式制造技术中。本文所展示的技术也不例外,其中包括基于气动微挤出的生物打印机(INKREDIBLE),如 Senior 等人所展示的,以及配备可控微阀的挤出式生物打印机(3D Discovery)23。尽管这使得已拥有生物打印机的用户能够较容易地采用该技术,但可实现结构尺寸的上限最终仍取决于具体生物打印机的技术参数。最初,大尺寸结构的制备主要受限于打印平台的尺寸、X、Y 和 Z 轴的运动范围,以及容纳支撑性流体凝胶容器的大小。
分辨率的局限性
在制造复杂的微米级结构时,最终的分辨率高度依赖于打印机的精度(对步进尺寸、挤出程度的控制)、打印喷嘴的内径,以及一系列可调节的软件参数,包括打印速度、打印压力和流速36。此外,对液滴尺寸的控制似乎对于实现高分辨率结构的构建至关重要,其中使用可控微阀的挤出式打印机表现出最佳效果。最终,当所有参数均经过优化后,打印分辨率可达到甚至小于挤出喷嘴的内径,所沉积的细丝可达到微米量级37。然而,这依赖于前述所有打印参数的优化,而分辨率仍可能受到打印机制和精度的显著限制。例如,气动挤出似乎无法实现与可控微阀挤出相同的打印分辨率。因此,为达到最高打印分辨率可能存在潜在的成本问题,因为此类系统会显著增加用户的使用成本。
未来展望与潜力
目前,悬浮制造工艺在生成包含嵌入细胞的复杂软结构方面备受关注,未来几年无疑将取得重大进展。尽管打印分辨率的持续提升是必然趋势,但考虑到大多数生物系统能够在分子层面自我重组,这种高分辨率的实际必要性仍有待观察。尽管媒体关注的焦点集中在利用3D打印组织直接替代因损伤或疾病而丧失的人体组织,但由这些技术所支持的可靠医疗程序尚需数年才能实现38,39。更可能的是,这些复杂的培养系统将在药物筛选中发挥作用,甚至作为研究工具,以增进我们对生物过程的理解38。特别是在发育生物学领域,其受益尤为显著:通过对分子空间沉积的精确控制,研究人员将能够探索多因素系统在组织发育过程中的作用。
披露
作者声明无利益冲突。
致谢
作者感谢英国工程与自然科学研究委员会(EPSRC,项目编号 EP/L016346/1)、英国医学研究理事会(MRC)以及博士生培训联盟生物科学与健康项目对本工作的资助与支持。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 3D Discovery 生物打印机 | RegenHU | BIOFACTORY | 微阀挤出式生物打印机 |
| 琼脂糖 | Merck | 9012-36-6 | 用于制备流体凝胶支撑浴的材料 |
| 台式高压灭菌器 | Prestige Medical | B8L75814 | Classic |
| 亮蓝G | Merck | 6104-58-1 | 用于染色结构的染料 |
| 二水合氯化钙 | Merck | 10035-04-8 | 用于交联打印结构 |
| 地塞米松 | Merck | D4902-25MG | 用于成脂诱导培养基 |
| DMEM | Merck | D6429 | 细胞培养基 |
| Duran 瓶 | Merck | Z305219 | 玻璃瓶 |
| EVOS XL Core 成像系统 | EVOS™ | AMEX1000 | 带相差功能的明场显微镜 |
| FBS | 赛默飞世尔科技 | 10500-064 | 细胞培养基添加剂 |
| 结冷胶 | Special Ingredients | 5060341112638 | 低乙酰基结冷胶,用于制备颈动脉模型的生物墨水 |
| HEPES 缓冲液 | Merck | H9897-10PAK | 细胞培养基用缓冲液 |
| 吲哚美辛 | Merck | I7378 | 用于成脂诱导培养基 |
| 异丁基甲基黄嘌呤(IBMX) | Merck | I7018-100MG | 用于成脂诱导培养基 |
| 角质形成细胞生长培养基 | Lonza | 00192060 | 用于培养角质形成细胞的培养基 |
| 低甲氧基果胶 | CP Kelco | LM-5CS | 用于制备果胶/胶原蛋白混合物的果胶 |
| 青霉素-链霉素 | Merck | P4333-100ML | 用于抑制细菌生长 |
| PureCol EZ Gel 溶液 | Merck | 5074 | 用于制备海藻酸盐/胶原蛋白混合物的胶原蛋白溶液 |
| 海藻酸钠 | Merck | 9005-38-3 | 用于制备海藻酸盐/胶原蛋白混合物的海藻酸盐粉末 |
| TrypLE Select | 赛默飞世尔科技 | 12563011 | 细胞解离酶 |
| T75 培养瓶 | StarLab | CC7682-4175 | 用于细胞培养 |
参考文献
- Lee, K. Y., Mooney, D. J. Hydrogels for tissue engineering. Chemical Reviews. 101 (7), 1869-1880 (2001).
- Caliari, S. R., Burdick, J. A. A practical guide to hydrogels for cell culture. Nature Methods. 13 (5), 405-414 (2016).
- Tibbitt, M. W., Anseth, K. S. Hydrogels as extracellular matrix mimics for 3D cell culture. Biotechnology and Bioengineering. 103 (4), 655-663 (2009).
- Drury, J. L., Mooney, D. J. Hydrogels for tissue engineering: scaffold design variables and applications. Biomaterials. 24 (24), 4337-4351 (2003).
- Iordachescu, A., et al. An in vitro model for the development of mature bone containing an osteocyte network. Advanced Biosystems. 2 (2), 1700156(2018).
- Zhang, C., et al. Hydrogel cryopreservation system: an effective method for cell storage. International Journal of Molecular Sciences. 19 (11), 3330(2018).
- McCormack, A., Highley, C. B., Leslie, N. R., Melchels, F. P. W. 3D printing in suspension baths: keeping the promises of bioprinting afloat. Trends in Biotechnology. 38 (6), 584-593 (2020).
- Cheng, W., Zhang, J., Liu, J., Yu, Z. Granular hydrogels for 3D bioprinting applications. View. 1 (3), 20200060(2020).
- Lieben, L. The future of 3D printing of human tissues is taking shape. Nature Reviews Rheumatology. 12 (4), 191(2016).
- Bhattacharjee, T., et al. Writing in the granular gel medium. Science Advances. 1 (8), 1500655(2015).
- Hinton, T. J., et al. Three-dimensional printing of complex biological structures by freeform reversible embedding of suspended hydrogels. Science Advances. 1 (9), 1500758(2015).
- Zarrintaj, P., et al. Agarose-based biomaterials for tissue engineering. Carbohydrate Polymers. 187, 66-84 (2018).
- te Nijenhuis, K. Thermoreversible Networks: Viscoelastic Properties and Structure of Gels. , Springer. Berlin. 194-202 (1997).
- Norton, I. T., Jarvis, D. A., Foster, T. J. A molecular model for the formation and properties of fluid gels. International Journal of Biological Macromolecules. 26 (4), 255-261 (1999).
- Fernández Farrés, I., Moakes, R. J. A., Norton, I. T. Designing biopolymer fluid gels: A microstructural approach. Food Hydrocolloids. 42, 362-372 (2014).
- Cooke, M. E., et al. Structuring of hydrogels across multiple length scales for biomedical applications. Advanced Materials. 30 (14), 1705013(2018).
- Foster, N. C., Allen, P., El Haj, A. J., Grover, L. M., Moakes, R. J. A. Tailoring therapeutic responses via engineering microenvironments with a novel synthetic fluid gel. Advanced Healthcare Materials. 10 (16), 2100622(2021).
- Ellis, A. L., Norton, A. B., Mills, T. B., Norton, I. T. Stabilisation of foams by agar gel particles. Food Hydrocolloids. 73, 222-228 (2017).
- Ghebremedhin, M., Seiffert, S., Vilgis, T. A. Physics of agarose fluid gels: Rheological properties and microstructure. Current Research in Food Science. 4, 436-448 (2021).
- Garrec, D. A., Norton, I. T. Understanding fluid gel formation and properties. Journal of Food Engineering. 112 (3), 175-182 (2012).
- Garrec, D. A., Guthrie, B., Norton, I. T. Kappa carrageenan fluid gel material properties. Part 1: Rheology. Food Hydrocolloids. 33 (1), 151-159 (2013).
- Adams, S., Frith, W. J., Stokes, J. R. Influence of particle modulus on the rheological properties of agar microgel suspensions. Journal of Rheology. 48 (6), 1195-1213 (2004).
- Senior, J. J., Cooke, M. E., Grover, L. M., Smith, A. M. Fabrication of complex hydrogel structures using suspended layer additive manufacturing (SLAM). Advanced Functional Materials. 29 (49), 1904845(2019).
- Moakes, R. J. A., et al. A suspended layer additive manufacturing approach to the bioprinting of tri-layered skin equivalents. APL Bioengineering. 5 (4), 046103(2021).
- Moxon, S. R., et al. Suspended manufacture of biological structures. Advanced Materials. 29 (13), 1605594(2017).
- Noor, N., et al. 3D Printing of personalized thick and perfusable cardiac patches and hearts. Advanced Science. 6 (11), 1900344(2019).
- Compaan, A. M., Song, K., Huang, Y. Gellan fluid gel as a versatile support bath material for fluid extrusion bioprinting. ACS Applied Materials & Interfaces. 11 (6), 5714-5726 (2019).
- Moxon, S. R., et al. Blended alginate/collagen hydrogels promote neurogenesis and neuronal maturation. Materials Science and Engineering: C. 104, 109904(2019).
- Hölzl, K., et al. Bioink properties before, during and after 3D bioprinting. Biofabrication. 8 (3), 032002(2016).
- Chimene, D., Lennox, K. K., Kaunas, R. R., Gaharwar, A. K. Advanced bioinks for 3D printing: a materials science perspective. Annals of Biomedical Engineering. 44 (6), 2090-2102 (2016).
- Schwab, A., et al. Printability and shape fidelity of bioinks in 3D bioprinting. Chemical Reviews. 120 (19), 11028-11055 (2020).
- Rutz, A. L., Lewis, P. L., Shah, R. N. Toward next-generation bioinks: Tuning material properties pre- and post-printing to optimize cell viability. MRS Bulletin. 42 (8), 563-570 (2017).
- Mosadegh, B., Xiong, G., Dunham, S., Min, J. K. Current progress in 3D printing for cardiovascular tissue engineering. Biomedical Materials. 10 (3), 034002(2015).
- Zhou, K., Sun, Y., Yang, J., Mao, H., Gu, Z. Hydrogels for 3D embedded bioprinting: a focused review on bioinks and support baths. Journal of Materials Chemistry B. 10 (12), 1897-1907 (2022).
- Lee, A., et al. 3D bioprinting of collagen to rebuild components of the human heart. Science. 365 (6452), 482-487 (2019).
- Kyle, S., Jessop, Z. M., Al-Sabah, A., Whitaker, I. S. Printability' of candidate biomaterials for extrusion based 3D printing: state-of-the-art. Advanced Healthcare Materials. 6 (16), 1700264(2017).
- Hinton, T. J., Lee, A., Feinberg, A. W. 3D bioprinting from the micrometer to millimeter length scales: Size does matter. Current Opinion in Biomedical Engineering. 1, 31-37 (2017).
- Seoane-Viaño, I., Trenfield, S. J., Basit, A. W., Goyanes, A. Translating 3D printed pharmaceuticals: From hype to real-world clinical applications. Advanced Drug Delivery Reviews. 174, 553-575 (2021).
- Jovic, T. H., Combellack, E. J., Jessop, Z. M., Whitaker, I. S. 3D bioprinting and the future of surgery. Frontiers in Surgery. 7, 609836(2020).
重印与许可
