我们介绍一种通过将微小颗粒粘附到表面,从而在硅胶表面施加永久性标记和图案的方法。这些标记可以是可识别的图案,也可以是用于数字图像相关的随机散斑图案。
本文内容
摘要
摘要
开发用于弹性体复合材料的非线性大变形模型是一项持续存在的挑战,其应用涵盖软体机器人、假肢以及冲击防护(如运动头盔和缓冲垫)。我们的研究目标是建立能够预测材料行为并实现精确仿真的模型。随着研究的深入,我们认识到必须通过实验手段获取表面场变形数据,从而建立可靠的本构关系。
常见的光学跟踪技术(如数字图像相关法(DIC)和网格跟踪法)需要在试样表面制备图案,以跟踪并计算表面位移场。然而,大多数弹性体材料(如固化的硅胶)本身表面能较低,难以在其表面永久标记。换句话说,几乎无法在材料表面附着一种在操作试样时不易被擦除或污损的跟踪图案。此外,大变形实验可能导致原始表面图案发生扭曲、开裂或剥落。
本文介绍一种在弹性体部件进行反应注射成型之前,将粉末标记图案喷涂到模具内表面的新方法。我们开发了这一简单方法,可在制造过程中将永久性、高保真度的表面图案应用于硅胶或弹性体试样。表面图案可以是从数字图像相关法(DIC)所用的随机散斑图案到复杂的多色图案。这些新型的耐用图案能够承受大应变循环载荷而不褪色或开裂,可在实验室和工业环境中方便地对硅胶材料进行标记。
引言
在复杂加载条件下表征大变形材料通常会产生非均匀应变1,2,3,4,5。为了准确建模这种非均匀应变,实验人员必须获取材料表面或内部的运动学信息。目前用于获取表面或体内部运动学信息的最常用技术被称为光学追踪技术。在文献中,数字图像相关法(DIC)和网格追踪法是表面运动学测量中最常见的两种光学追踪技术,二者均需要在试样表面设置可见标记图案6,7。
考虑一种磁流变弹性体(MRE),它由块状硅胶基体及悬浮于其中的微细铁颗粒组成。该试样可同时在边界处受到传统机械载荷以及被归类为非接触力的外加磁场的作用而发生变形。在此类及其他类似的加载情形中,实验人员必须获取试样表面的运动学信息,因为在常见的加载模式下,均匀应变的假设已不再成立。目前存在多种对类橡胶试样表面进行标记的技术,例如直接使用高对比度的记号笔或涂料2,6。实验人员在对生物组织试样进行标记前,也曾使用化妆品粉底处理其表面3,5。无论采用哪种方法,目标都是在试样表面实现永久性且高保真的标记。永久性对于防止标记在试样操作和循环力学测试过程中褪色或剥落至关重要;而高线分辨率(即“保真度”)则是实现准确图像分析和变形追踪的关键。
本文介绍一种在制造过程中而非样品制成后,通过将细小颗粒附着于试样表面,从而在硅胶样品上实现永久性高分辨率标记的方法。所需的图案(无论是用于数字图像相关法(DIC)的复杂多色设计还是随机散斑图案)均在注塑成型过程之前,预先施加到模具型腔的内表面(图1)。将细小颗粒悬浮于酒精中,随后使用喷枪或类似工具进行喷涂,将图案施加至模具表面。待酒精完全挥发后,合拢模具,并将未固化的热固性弹性体材料注入模具中。固化完成后,取出固体试样,其表面已永久嵌入该图案。
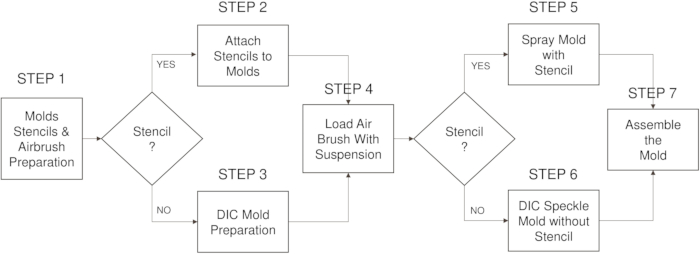
图1:将高保真图案粘附到硅胶表面的流程图方案。本流程的流程图或决策树。流程图中每个步骤的编号和标签均与方案描述相对应。请点击此处查看此图的放大版本。
方案
警告:适当的个人防护装备(PPE)包括护目镜、实验服、N95口罩、耳部防护装置和非乳胶手套。必须使用非乳胶手套(例如腈类手套),因为乳胶手套会抑制铂固化的硅橡胶样品的固化过程。
1. 初始准备
- 模具的初步准备
- 用肥皂和水清洗模具,并让模具晾干。用异丙醇擦拭模具,并使其自然风干。
- 模板的初步准备
- 用肥皂和水清洗模板,然后让模板晾干。用异丙醇擦拭模板,并使其自然风干。
- 喷笔的初步准备
注意:根据所使用的空气压缩机类型,可能需要佩戴听力保护装置。使用喷枪时,必须在通风橱中操作。- 将空气压缩机连接至喷枪,将空气压缩机插入合适的电源插座,并打开空气压缩机。在通风橱内佩戴适当的个人防护装备,用异丙醇填充喷枪,并通过多次循环异丙醇清洗喷枪。
注意:每次使用后必须清洁喷笔。如果使用模板,请继续进行第2节。如果 不 使用模板(例如用于DIC散斑图案的制备),继续进行第3节。
- 将空气压缩机连接至喷枪,将空气压缩机插入合适的电源插座,并打开空气压缩机。在通风橱内佩戴适当的个人防护装备,用异丙醇填充喷枪,并通过多次循环异丙醇清洗喷枪。
2. 模板模具的制备
警告:操作喷雾型粘合剂或脱模剂时必须使用通风橱。
- 将喷雾型粘合剂涂在模板上。
- 在通风橱内佩戴适当的个人防护装备,将模板放在一张纸巾上,然后在模板上均匀喷涂一层喷雾型粘合剂。喷涂时,喷嘴应距离模板约 30 cm,并以平稳连续的动作进行喷涂。等待 30 至 60 秒,直至模板表面发黏但不再湿润,再进行步骤 2.2。
注意:仅需喷涂一次;粘合剂过多将导致后续难以从模具上完全去除模板。
- 在通风橱内佩戴适当的个人防护装备,将模板放在一张纸巾上,然后在模板上均匀喷涂一层喷雾型粘合剂。喷涂时,喷嘴应距离模板约 30 cm,并以平稳连续的动作进行喷涂。等待 30 至 60 秒,直至模板表面发黏但不再湿润,再进行步骤 2.2。
- 将模板粘附到模具上。
- 在通风橱内佩戴适当的个人防护装备,将模具放置在纸巾上。使用洁净的非乳胶手套小心拿起模板,注意不要触碰或破坏粘合剂层,将模板带有粘合剂的一面朝下贴合在模具表面。用一根手指用力沿模板表面抹压,使其平整并与模具充分贴合,确保接触均匀。
注意:模板与模具之间必须实现均匀贴合,以避免图案边缘模糊,保持图案特征清晰锐利。
- 在通风橱内佩戴适当的个人防护装备,将模具放置在纸巾上。使用洁净的非乳胶手套小心拿起模板,注意不要触碰或破坏粘合剂层,将模板带有粘合剂的一面朝下贴合在模具表面。用一根手指用力沿模板表面抹压,使其平整并与模具充分贴合,确保接触均匀。
- 用胶带将模板固定在模具上。
- 使用美纹纸胶带将模板的边缘粘贴固定在模具上。完成后进入步骤 4。
注意:此步骤可确保模板牢固地固定在模具上,防止模板边缘与模具之间发生分离。
- 使用美纹纸胶带将模板的边缘粘贴固定在模具上。完成后进入步骤 4。
3. DIC散斑模具制备
- 为数字图像相关(DIC)散斑模具涂脱模剂。
- 在通风橱内佩戴适当的个人防护装备,将模具放置于纸巾上,使模具型腔表面朝上。通过喷雾方式在模具表面均匀喷涂一层脱模剂。喷涂时,喷嘴应距离模具约12英寸(约30厘米),并以平稳连续的动作进行喷洒。
注意:仅需喷涂一次;但即使脱模剂用量稍多,也不会造成问题。
- 在通风橱内佩戴适当的个人防护装备,将模具放置于纸巾上,使模具型腔表面朝上。通过喷雾方式在模具表面均匀喷涂一层脱模剂。喷涂时,喷嘴应距离模具约12英寸(约30厘米),并以平稳连续的动作进行喷洒。
4. 喷笔准备
注意:操作细粉末时需要使用通风橱和 N95 口罩。
- 精细粉末悬浮液的初始制备
- 在通风橱内佩戴适当的个人防护装备(PPE),制备45 mL的异丙醇与精细粉末(石墨或彩色颜料)悬浮液(图2)。具体操作为:如图2A所示,使用漏斗或小勺将约10 mL精细粉末加入试管中,再加入异丙醇至总体积达到45 mL。密封试管并剧烈振荡(所得悬浮液示例见图2C)。
注意:此时不要将悬浮液注入喷笔,以避免喷嘴堵塞。
- 在通风橱内佩戴适当的个人防护装备(PPE),制备45 mL的异丙醇与精细粉末(石墨或彩色颜料)悬浮液(图2)。具体操作为:如图2A所示,使用漏斗或小勺将约10 mL精细粉末加入试管中,再加入异丙醇至总体积达到45 mL。密封试管并剧烈振荡(所得悬浮液示例见图2C)。
- 喷涂前向喷笔中加液(图2D)。
注意:此步骤应在使用喷笔前立即进行。喷笔容器中不应长时间存放粉末悬浮液,否则会导致喷笔堵塞。- 重新振荡步骤4.1中预混的悬浮液。将悬浮液倒入喷笔容器中,直至填充至喷笔容器体积的75%。
注意:不要完全充满喷笔容器,否则因喷笔倾斜角度可能导致液体溢出。若使用模板,请进入第5节;若不使用模板,请进入第6节。
- 重新振荡步骤4.1中预混的悬浮液。将悬浮液倒入喷笔容器中,直至填充至喷笔容器体积的75%。
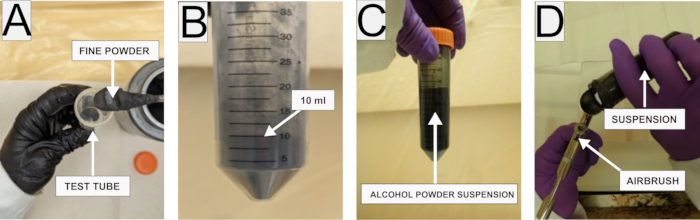
图2:使用石墨溶液准备喷枪。(A)将石墨粉末放入试管中;(B)10 mL 石墨粉末;(C)异丙醇与石墨粉末的溶液;(D)在使用前立即填充喷枪。请点击此处查看此图的放大版本。
5. 使用模板对模具进行喷涂(图3)
- 喷洒细颗粒悬浮液
- 打开空气压缩机,确保压缩机的气压在 1.38 至 1.72 bar(20–25 psi)之间。
- 在通风橱内,将带有附着掩膜的模具倾斜放置,略微偏离垂直方向,以便以 90° 角进行喷涂。将喷枪的喷嘴略微对准模具侧面,以确保喷雾在到达模具之前或前方即开始喷出。
- 轻柔地向后拉动喷枪扳机。一旦喷枪开始喷雾,即平稳地将第一层悬浮液均匀喷涂。在向掩膜和模具表面喷涂悬浮液时,保持喷嘴距离表面约 30 cm,并以平稳连续的动作进行喷涂,如图 3C所示。
- 松开喷枪扳机,观察细颗粒悬浮液是否已均匀覆盖整个表面。如有需要,可在掩膜和模具表面再喷涂额外几层悬浮液。
- 从模具上移除掩膜(图 4)
- 在移除掩膜前,需等待细颗粒明显干燥(至少 180 至 300 秒),否则悬浮液可能发生涂抹。随着异丙醇的蒸发,掩膜的负空间区域将呈现出被细颗粒粉末填充的状态。
- 从模具顶部(较短的一端)移除美纹纸胶带,并缓慢而平稳地向上拉起胶带。掩膜将随美纹纸胶带一同被剥离,如图 4A所示。
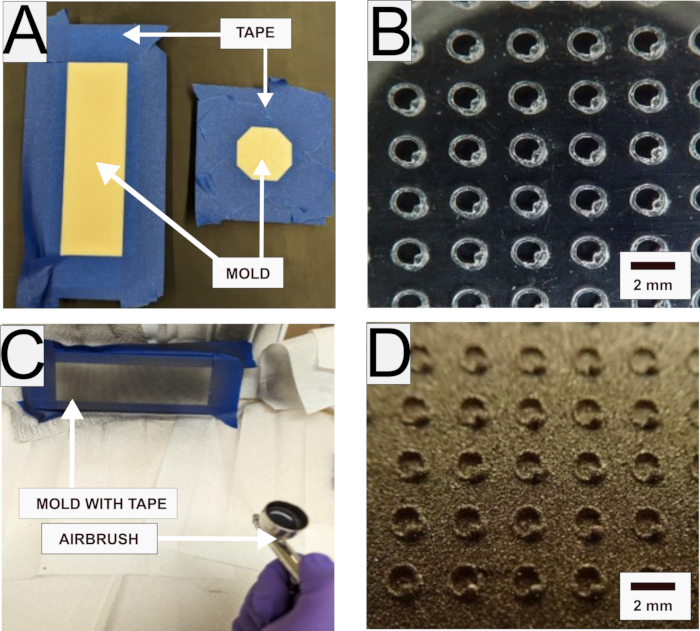
图3:石墨溶液的喷笔涂布。(A)来自第2部分实验方案的制备模具。(B)喷涂前带有圆形孔阵列的方形掩膜模板。(C)将溶液喷涂至制备好的模具上。(D)喷涂后的网格掩膜模板。比例尺 = 2 mm(B,D)。请点击此处查看该图的放大版本。
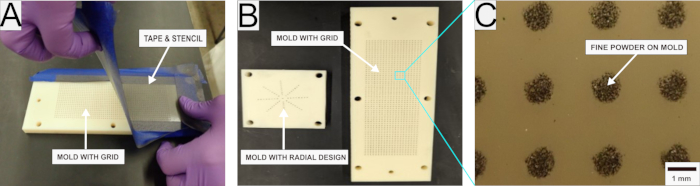
图4:移除模板并检查图案化模具表面。(A)从模具上移除模板。(B)酒精挥发后得到的模具示例。(C)注塑成型前模具上网格的放大视图。比例尺 = 1 mm(C)。请点击此处查看该图的放大版本。
6. 无模板喷涂模具
- 在模具上喷涂DIC散斑图案(图5)
- 打开空气压缩机,确保压缩空气压力在0.34至0.69 bar(5–10 psi)之间。
- 在通风橱内,将无模板的模具略微倾斜于垂直方向,使喷雾以90°角喷涂。
- 通过短暂按压喷笔扳机,对准一张备用纸张进行测试,确保散斑图案合适(空间上随机分布,斑点尺寸分布适合实验成像系统的放大倍数)。
- 在模具上方轻触扳机,如图5C所示在模具表面形成散斑图案。等待细小颗粒明显干燥(至少180至300秒),否则悬浮液可能涂抹开。
注意:可通过调节气压来调整散斑尺寸。
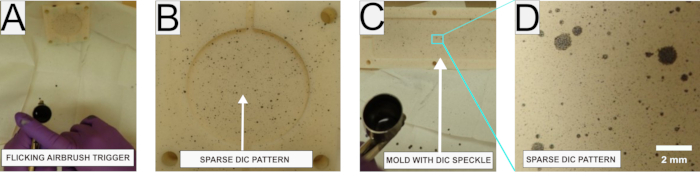
图 5:在模具上喷涂随机图案。(A)轻弹喷笔扳机以生成散斑图案。(B)模具上的散斑图案。(C)模具上的散斑图案。(D)放大的散斑图案。请点击此处查看该图的放大版本。
7. 组装模具(图6)
- 组装模具。
- 轻轻组装模具,为注塑成型过程做好准备。
注意:实验人员可在进行注塑成型过程前暂停至少数天。应降低注塑速率,以避免细小颗粒被涂抹扩散。
- 轻轻组装模具,为注塑成型过程做好准备。
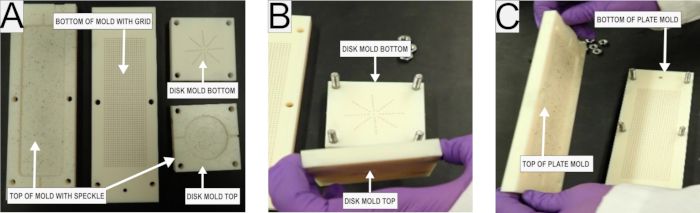
图6:模具的组装。(A)平板模具和圆盘模具完全组装后的状态,(B)圆盘模具的组装过程,(C)平板模具的组装过程。请点击此处查看该图的放大版本。
结果
对于致力于建立特定材料力学性能模型的研究人员而言,有必要使用一组具有多种几何形状的试样进行多次不同的实验。图7展示了采用本技术制备的试样示例。图7A显示了一个在白色基底上带有黑色网格图案的Ecoflex硅胶平板,图示侧面为黑色网格,背面则为黑色数字图像相关(DIC)散斑图案。图7B展示了一个在黑色基底上带有白色网格图案的Ecoflex硅胶平板。与图7A所示试样类似,图7B中的试样背面也具有DIC散斑图案,该图案由图6A所示预制模具成型得到。这种同时在白色基底上制作黑色图案、在黑色基底上制作白色图案,并兼具网格与DIC散斑图案的设计模式,也在图7的面板C、D、F和G所示的圆柱体和立方体试样上得以体现。图7E提供了一个在白色基底上带有蓝色网格的平板示例。
图8 由于注塑成型流速过高,导致样品表面散斑图案不清晰。数字图像相关(DIC)散斑图案出现拖尾现象,颗粒被拉伸成条纹状。该试样被特意制备成稀疏的DIC散斑图案,以清晰展示拖尾效应。此方法允许实验人员根据需要布置更密集的散斑图案,以获得更优的DIC测试结果7,8,9,特别是对于小应变实验。不同密度的散斑图案如图所示。 图9B, C. 图10 显示了使用该方法制造的硅胶板图像,叠加了DIC应变场彩色图以展示成功的光学追踪效果。

图 7:实验中使用的样品示例。(A)单轴拉伸下的白色平板,带有黑色网格点。(B)单轴拉伸下的黑色平板,带有白色网格点(模板图案)。(C)带有白色网格点的黑色圆柱体。(D)带有数字图像相关(DIC)散斑图案的黑色圆柱体。(E)蓝色网格点。(F)带有白色网格点和数字图像相关(DIC)散斑图案的白色立方体。(G)带有白色网格点的黑色立方体。比例尺 = 1 mm(E),1 cm(A-D、F,G)。缩写:DIC = 数字图像相关。 请点击此处查看此图的放大版本。
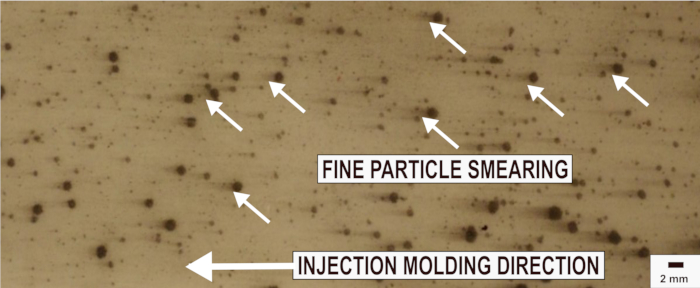
图 8:注塑成型速率过快导致斑点图案被涂抹的样品示例。 注塑流动方向由图像底部的水平箭头指示。斜向箭头标示了涂抹图案中若干条纹的位置。比例尺 = 2 mm。请点击此处查看此图的放大版本。
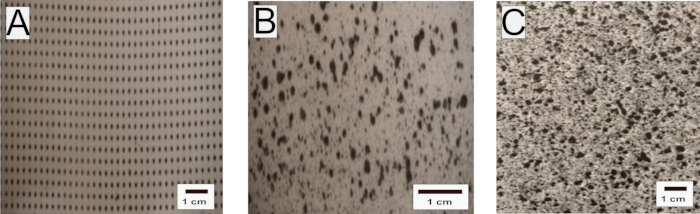
图9:光学追踪中使用的示例图像设计。(A)用于光学追踪的网格图案示例,(B)用于光学追踪的稀疏数字图像相关(DIC)散斑图案示例,(C)用于光学追踪的密集数字图像相关(DIC)散斑图案示例。比例尺 = 1 cm。请点击此处查看该图的放大版本。
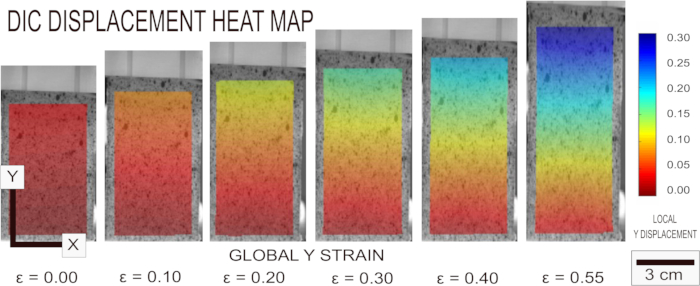
图10:数字图像相关法应变场叠加于单轴拉伸实验图像的示例。应变沿y方向施加,各图像下方列出了全局工程应变。样品不同位置的局部垂直位移通过右侧图例所示的颜色标尺以颜色图形式显示。请点击此处查看该图的放大版本。
讨论
将颗粒粘附到硅胶等橡胶类材料上的能力在工业和科研领域均具有优势。然而,众所周知,向表面能较低的材料表面进行粘接往往存在挑战。通常情况下,当研究人员的实验方法需要在样品表面形成图案或设计时,会使用专为喷笔喷涂配制的涂料,例如 Createx 和 Vallejo 生产的涂料1,10。这些基于涂料的应用通常需要底漆,但仍难以达到图案所需的耐久性。在柔性基底上,涂料在力学测试过程中因开裂而可能出现涂抹或片状脱落。此类标记粘接失效会改变光学追踪方法(如数字图像相关法)所捕获的数据场。我们的方法可确保表面图案的长期耐久性。目前我们已有超过6年的样品,曾尝试对其进行剧烈涂抹或机械方式去除表面图案,但所有尝试均未成功,充分证明了这些表面图案的坚固性。
在工业中,为了安全和工艺指导,可能还需要将设计、符号或文字应用到类似橡胶的材料表面,例如垫片的安装。例如,在汽车工业中,通常会在橡胶垫片上压印“此面朝上”(THIS SIDE UP)的文字或箭头,以提供清晰的安装说明。传统上,这些标记通过修改模具表面来实现,使文字部分高于或低于零件其余表面。这种方法每次需要更改标记时都必须重新制造模具。此外,最终零件在压印位置的厚度会发生变化,可能导致使用过程中出现潜在的失效点。我们的方法完全不改变模具,且能保持最终材料表面厚度均匀,从而克服了上述两个问题。
已进行力学测试以确认我们的图案化方法不会影响材料的力学性能。我们已在多种加载模式下对试样进行了反复测试,包括简单剪切、单轴拉伸、压缩,甚至冲击试验。此外,与传统的涂料涂覆方法相比,该方法具有环境安全性。在对模具进行气雾喷涂时,我们通过在溶液中使用酒精,避免了有毒挥发性涂料溶剂的使用。最后,本方法的一个显著特点是能够在样品表面创建多色、高分辨率的图案。该方法的局限性在于掩模的颗粒尺寸和制造精度。颗粒尺寸必须足够小,以达到所需的图案保真度,并克服注塑成型过程中的流动速率。试样的尺寸和几何形状仅受限于模具的尺寸和所选材料。我们已成功制备出边长为2英寸的立方体,所用材料为硅胶,在室温下操作时间约为20分钟。
模板制备方法将直接影响在颗粒喷涂包衣过程中模具型腔上图案特征尺寸的分辨率以及实现高保真设计的能力。选择合适的模板制备方法是图案化技术中不可或缺的重要环节。本文提供了一套简便的模板制备技术,并列出了每种技术可形成的最小特征尺寸lmin。第一,使用美工刀手工裁剪:X-Acto刀或 utility 刀等精密工具适用于精细复杂的图案,可良好处理塑料片、聚酯薄膜(Mylar)或卡纸等材料(lmin ≥ 1 mm)。第二,使用剪刀手工裁剪:适用于纸张或薄乙烯基等轻质材料,用于制作简单形状和较不复杂的图案(lmin ≥ 1 mm)。第三,使用 Cricut 或 Silhouette 等模切机:可利用自粘乙烯基或卡纸等材料精确切割复杂图案(lmin ≥ 250 µm)。第四,激光切割:适用于丙烯酸、木材或较厚塑料模板的高科技复杂图案加工(lmin ≥ 100 µm)。第五,热切割工具:电热刀或电烙铁可用于熔切聚酯薄膜(Mylar)或其他挤出聚合物薄膜等热塑性模板材料(lmin ≥ 1 mm),该方法可产生光滑的边缘。第六,冲孔:适用于小尺寸、重复性形状的加工,在轻质材料上效果最佳(lmin ≥ 100 µm)。最后,可采用计算机控制的数控铣床(router)用于大型或工业级模板项目(lmin 可变)。
在任何新的制造工艺中,某些步骤对于实现预期结果至关重要。在我们的方法中,有三个步骤需要特别强调并加以关注。第一个关键步骤是让酒精从喷枪喷涂的颗粒悬浮液中完全蒸发,仅留下颗粒附着在模具表面。如果酒精未完全蒸发,则在注塑过程中,模具上的图案很可能发生模糊,或者酒精会与未固化的材料混合。颗粒的尺寸必须足够小,因为这些颗粒在喷枪中悬浮于酒精“涂料”内,待酒精完全蒸发后才会附着在模具上。颗粒尺寸是一个需要注意的重要限制因素。如果颗粒过大,范德华力将不足以使颗粒牢固且永久地附着在类橡胶材料表面。然而,合适尺寸的颗粒可从多家商业颜料供应商处以较低成本轻松获得。
第二个关键步骤是粘合剂的用量,它用于暂时将模板固定在模具上。根据我们的经验,执行此步骤的最佳方法是使用喷雾粘合剂快速喷涂一次。我们建议在确保模板与模具完全接触的前提下,使用尽可能少的粘合剂。通过手指或橡胶刮刀等适当工具手动将模板压平在模具上,可实现紧密贴合。如果模板的开口区域未能完全平整地贴合模具表面,在空气喷涂过程中悬浮颗粒会渗入模板图案的边缘下方,显著降低表面图案边缘的清晰度。若使用过多粘合剂,后续移除模板将变得困难,并可能损坏新施加的图案。此外,过量的粘合剂会导致样品在固化过程中牢固地粘附在模具上,使得脱模过程几乎无法进行,且极易造成样品损伤。
第三个关键步骤是在注塑过程中未固化硅胶的注射速率。根据我们的经验,观察到足够慢的注塑流速不会克服将微小颗粒粘附在模具上的范德华力,从而能够在不扰动已排布颗粒图案的情况下填满模腔。需要通过一些经验性测试来确定最佳的注射速率,该速率应足够慢以避免图案模糊,同时又足够快,以便在硅胶开始固化前完成模腔填充。如果制造较大体积的部件,可以在材料中添加固化延迟剂。每种材料体系的粘度和固化时间将决定其相应的合适注射速率。
披露
作者声明无利益冲突。
致谢
作者感谢普渡大学提供实验室设施以开展本研究。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 空气压缩机 | Craftsman | CMEC6150 | 便携式:6 加仑圆饼形压缩机 https://www.craftsman.com/collections/air-compressors/products/cmec6150 |
| Eco Flex 染料 | Smooth-On | PMS 2757C | Silc Pig 硅胶色母。Silc Pig 色母为高浓度产品,用于着色 Smooth-On 硅胶产品时用量极少即可达到理想效果。 通过混合不同颜色的 Silc Pig 色母可调配出定制颜色。 Silc Pig 9 色样品套装包含黑色、血色、蓝色、棕色、绿色、浅肤色、红色、白色和黄色。 https://www.smooth-on.com/products/silc-pig/ |
| 异丙醇 | Swan | 70% Isopropyl Alcohol - 16 oz Bottle S-15966 - Uline | 70% 异丙醇 - 16 盎司瓶装 www.uline.com |
| 混合杯 | Solo | 型号:S-19462R | 塑料派对杯 www.uline.com |
| 模板脱模剂 | Ease Release 200 & 205 | 用于制作环氧树脂、聚氨酯和室温硫化(RTV)硅胶模具的模型及图案脱模剂。 https://www.reynoldsam.com/ | |
| 3 密耳聚酯薄膜片 | Stencils Online LLC | NA | 聚酯薄膜片 | 模板材料 www.stencilsonline.com |
| 美纹纸胶带 | Uline | S-26006 | Uline 美纹纸胶带 www.uline.com |
| 纸巾 | Uline | S-7711 Uline | S-7711 Uline — 经济实惠的吸水性纸巾,双层结构。 www.uline.com |
| 冰棒棍 | Darice | 商品型号:D-0139#,UPC 652695701399 | https://www.amazon.com/Darice-Popsicle-Sticks-Crafts-Natural/dp/B0CPKHS44K/?th=1 |
| 粉末 | Earth Pigments | 二氧化钛 PW6 | 钛白地球颜料 https://www.earthpigments.com/ |
| 硅胶(Ecoflex) | Smooth-On | Ecoflex 00-20 | 铂催化硅胶 https://www.smooth-on.com/ |
| 喷雾粘合剂 | Stencil Ease | 货号: ASA0005 | Stencil Ease 可重定位喷雾粘合剂 https://www.stencilease.com/ |
| 喷枪 / 空气喷笔 | Badger | Patriot 105 | Badger Patriot 105 空气喷笔 https://www.badgerairbrush.com/Patriot_105.asp |
| 试管 | Global Scientific | 货品编号 83576,制造商部件号:6254 | 50 mL 聚苯乙烯通用离心管(带盖)— 无菌 www.usplastic.com |
| 乙烯基软管 | Sioux Chief | 型号:900-01163C00501 Menards 货号:6840523 | Sioux Chief 透明乙烯基软管 www.menards.com |
参考文献
- Gustafson, H. M., Melnyk, A. D., Siegmund, G. P., Cripton, P. A. Damage identification on vertebral bodies during compressive loading using digital image correlation. Spine (Phila Pa 1976). 42 (22), E1289-E1296 (2017).
- Han, Y., Rogalsky, A. D., Zhao, B., Kwon, H. J. The application of digital image techniques to determine the large stress-strain behaviors of soft materials. Polymer Engineering & Science. 52 (4), 826-834 (2012).
- Nagelli, C., et al. Mechanical and strain behaviour of human Achilles tendon during in vitro testing to failure. Eur Cell Mater. 43, 153-161 (2022).
- Nunes, L. C. S. Shear modulus estimation of the polymer polydimethylsiloxane (pdms) using digital image correlation. Materials & Design. 31 (1), 583-588 (2010).
- Palanca, M., Tozzi, G., Cristofolini, L. The use of digital image correlation in the biomechanical area: A review. International Biomechanics. 3 (1), 1-21 (2016).
- Pan, B. Recent progress in digital image correlation. Exp Mech. 51, 1223-1235 (2011).
- Reu, P. Introduction to digital image correlation: Best practices and applications. Exp Tech. 36 (1), 3-4 (2012).
- Pan, B., Qian, K., Xie, H., Asundi, A. Topical review: Two-dimensional digital image correlation for in-plane displacement and strain measurement: A review. Meas Sci Technol. 20, 062001(2009).
- Sutton, M., Orteu, J. -J., Schreier, H. Image correlation for shape, motion and deformation measurements: Basic concepts, theory and applications. , (2009).
- Pan, B. Digital image correlation for surface deformation measurement: Historical developments, recent advances and future goals. Meas Sci Technol. 29, 082001(2018).
重印与许可
